Entre em contacto com a Cenwan Machine Company

Os intervalos de substituição das correias da dobradora-coladora devem respeitar os critérios de substituição da máquina e a condição da correia, com as encomendas feitas antes do período de manutenção aprovado. A identidade e a afetação das correias de substituição têm de estar confirmadas. Uma correia em deterioração exige uma decisão de manutenção, mesmo que a data prevista para a substituição ainda esteja a muitos meses de distância.
Âmbito do planeamento
Equipamento: dobradoras-coladoras de caixas de cartão. Decisão: avaliação da condição, calendarização da substituição e preparação de sobresselentes. Registos: posição da correia, identificação da peça, horas de funcionamento e motivo da remoção. Autoridade de manutenção: instruções da máquina instalada e pessoal qualificado.
O intervalo de substituição das correias da dobradora-coladora combina os critérios da máquina com a análise dos registos de condição. As peças sobresselentes compatíveis devem ser planeadas antes do período de manutenção aprovado; um prazo para reposição de material não pode autorizar o funcionamento com uma correia danificada.
Principais conclusões
- Uma correia removida durante uma paragem conveniente não atingiu necessariamente o fim da sua vida útil até à avaria.
- A contagem de material deve distinguir as correias compatíveis e disponíveis das peças reservadas ou por verificar.
- Substituir uma correia sem resolver a causa do desgaste pode deixar o problema subjacente por resolver.
- Calcule o custo do tempo de espera com base na contribuição líquida perdida e discrimine os encargos adicionais.
Atualizado em outubro de 2026
Definir o intervalo de substituição das correias da dobradora-coladora com base em dados
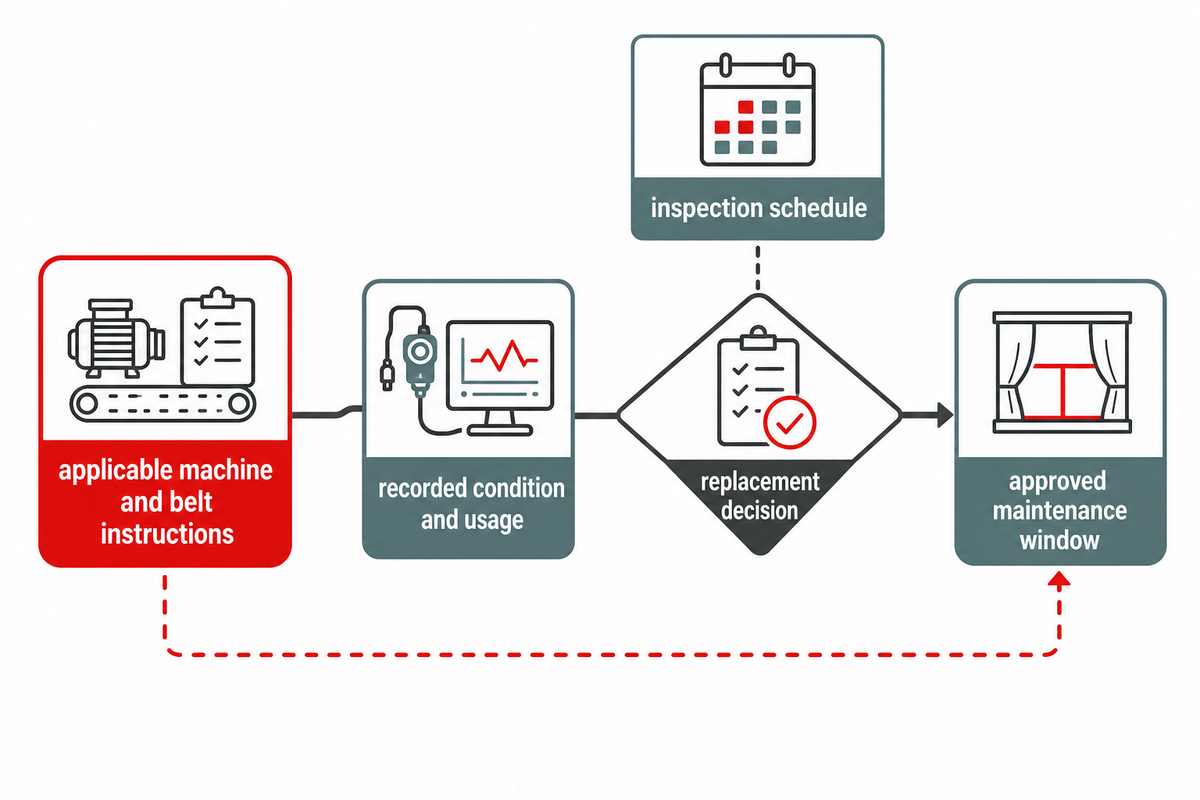
Defina o intervalo de substituição com base nas instruções aplicáveis à máquina e à correia. Analise-as em conjunto com os registos de condição e utilização. Mantenha o calendário de inspeções separado da decisão de substituição. Uma data de manutenção planeada organiza as pessoas e as peças; não determina durante quanto tempo uma correia danificada pode continuar em serviço.
O Departamento de Energia dos Estados Unidos distingue a manutenção preventiva baseada no tempo ou nas horas de funcionamento da máquina da manutenção baseada na condição, no seu guia de programas de manutenção. Aplicando essa distinção a uma dobradora-coladora, o planeador tem duas perguntas diferentes: quando deve a condição ser revista e que constatação exige a substituição?
Registe o limite máximo de serviço prescrito ou documentado da correia junto da fonte documental e da respetiva revisão. Se não existir um limite específico para a correia, encaminhe a questão para o fornecedor, em vez de procurar a resposta na Internet. Um limite retirado de uma correia com construção ou regime de produção diferente cria um prazo fictício.
Registo da condição da correia e do período de manutenção
O registo da condição da correia e do período de manutenção relaciona a identificação, a condição e o serviço da correia com um período de manutenção e uma decisão de afetação de sobresselentes.
| Campo do registo | Dados a introduzir | Decisão apoiada |
|---|---|---|
| Identificação da máquina | Modelo e número de série | Selecionar a documentação correta |
| Posição | Secção, lado e função da correia | Evitar que uma peça correta chegue à estação errada |
| Identificação da peça | Código e construção aprovados | Confirmar a correspondência da peça de substituição |
| Referência de instalação | Data e leitura do contador | Distinguir a idade de calendário da utilização efetiva |
| Observação da condição | Constatação datada e imagem obtida em segurança | Comparar observações equivalentes |
| Contexto de funcionamento | Trabalho de produção, suporte e regime de produção | Explicar alterações no padrão de desgaste |
| Avaliação | Decisão autorizada e respetiva fundamentação | Encaminhar casos de deterioração por resolver |
| Afetação de sobresselentes | Material utilizável e reserva | Identificar uma falha no abastecimento |
| Período de manutenção e autorização de retoma | Período de trabalho aprovado e responsável pela autorização de retoma | Ligar o planeamento à responsabilização |
| Estado final | Avariada, removida ainda funcional ou em funcionamento | Evitar considerar todas as remoções como avarias |
Exemplo: para analisar uma semana de 40h, são necessárias a leitura atual do contador e a avaliação da condição. Marcar um período de manutenção para daqui a 2 semanas fecha a calendarização, mas não determina a vida útil restante. Antes de essa calendarização se tornar uma premissa de produção, qualquer constatação de condição por resolver deve ser encaminhada para a autoridade de manutenção responsável.
Identificar sinais de desgaste antes de encomendar outra correia
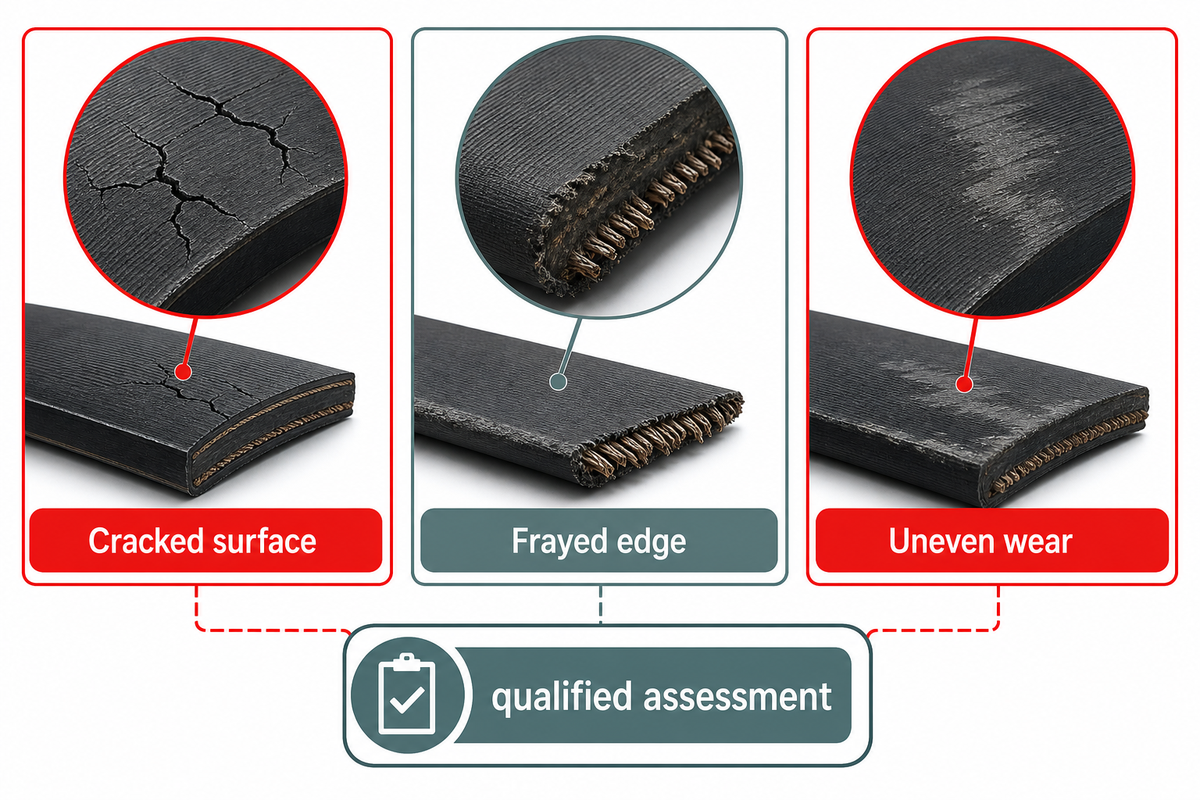
Use fissuras, extremidades desfiadas e desgaste irregular da superfície como elementos para uma avaliação de manutenção documentada. Indique, em cada caso, a posição da correia e o sintoma de produção associado. A patinagem ou os problemas de alinhamento justificam uma análise de avarias, além de uma decisão sobre peças; uma correia nova, por si só, pode não resolver a causa do desgaste recorrente.
As recomendações do fabricante AIM identificam o aperto excessivo dos transportadores superiores como causa de desgaste prematuro das correias. Trata-se de uma hipótese de avaria, não de um ajuste de tensão aplicável a outra máquina. O tensionamento, o alinhamento das polias, a verificação dos rolamentos e a avaliação dos rolos devem seguir as instruções documentadas e o âmbito de trabalho do técnico qualificado. Um operador que comunique uma redução da eficiência da máquina deve descrever o sintoma observado, em vez de afirmar uma causa.
Que efeito tem a tensão da correia no funcionamento das dobradoras-coladoras?
A tensão da correia afeta a tração e as forças suportadas pelo sistema de correias. Uma pressão excessiva nos transportadores superiores pode acelerar o desgaste; uma tração insuficiente pode dificultar o controlo do sistema de caixas de cartão. A melhor resposta de manutenção consiste em identificar a estação afetada e avaliar a causa segundo as instruções da máquina, em vez de aumentar a tensão sempre que a qualidade da dobragem diminui.
| Grupo de observações | Dados a registar em conjunto | Questão para avaliação por pessoal qualificado |
|---|---|---|
| Superfície fissurada | Localização e fotografia datada | O critério aplicável exige a remoção? |
| Extremidade desfiada | Lado e extensão afetada | Há contacto ou desalinhamento? |
| Desgaste irregular | Posição e direção | O padrão de carga contribui para o problema? |
| Contaminação da superfície | Cola ou pó de papel visíveis | Que limpeza ou avaliação aprovada se aplica? |
| Patinagem recorrente | Trabalho de produção e estação | A causa está na condição da correia ou noutro ajuste? |
| Alteração do alinhamento | Direção observada | Que elementos de orientação ou de acionamento têm de ser avaliados? |
| Problema na emenda | Identificação da união e alteração visível | A união cumpre os critérios de condição aplicáveis? |
| Marcas recorrentes | Amostra e lado afetado | O defeito acompanha esta superfície de contacto? |
| Substituições recorrentes | Motivos das remoções anteriores | A causa anterior foi resolvida? |
As orientações de manutenção do Health and Safety Executive do Reino Unido indicam que pessoal competente e informação de manutenção correta são essenciais. As observações devem resultar dos procedimentos de inspeção aprovados no local e não de intervenções com as mãos dentro da máquina. A comparação mais abrangente de materiais e rolos é abordada no guia de correias e rolos para dobradoras-coladoras.
Criar um registo de correias para cada zona da máquina
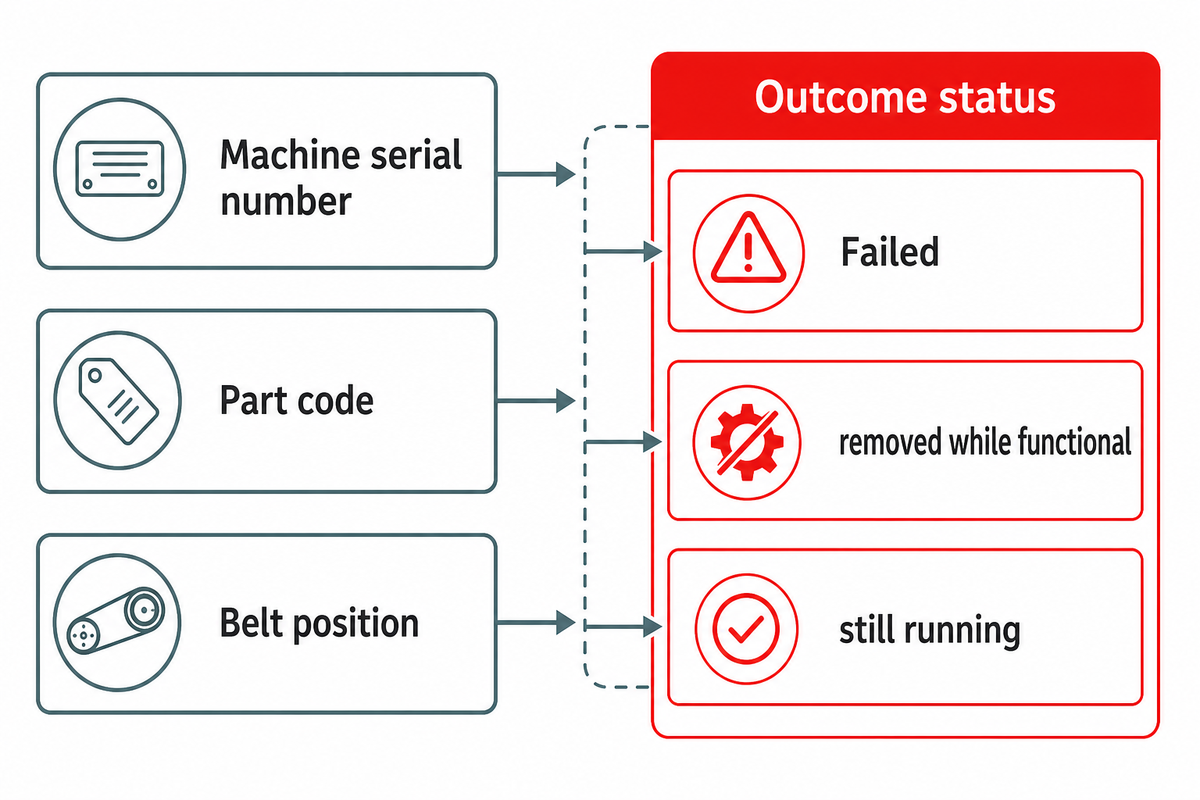
Cada posição de correia deve ter um registo separado, mesmo quando várias correias parecem iguais. Registe, em cada entrada, o código da peça, o número de série da máquina, a construção e os dados da união. Se uma correia avariar ou for substituída, indique se a substituição se deveu a uma avaria ou a uma medida preventiva. Registe se a correia removida avariou ou foi substituída enquanto ainda funcionava, para que o planeamento posterior não confunda uma substituição conveniente com uma vida útil observada. Inclua esta informação no registo para evitar essa confusão.
As correias de alimentação e as correias da secção de compressão desempenham funções diferentes. Uma posição de transporte, uma secção de dobragem ou uma secção de saída também deve ter uma identificação própria. A cor correta da correia pode não indicar a sua função. É o percurso da caixa de cartão que explica a função; a cor da correia, por si só, não identifica uma peça de substituição compatível. Uma etiqueta útil no armazém associa a peça à zona exata da máquina. Registe separadamente uma avaria imprevista da correia e uma remoção programada.
A Habasit explica que as correias para dobradoras-coladoras podem incluir elementos de tensão em poliamida ou poliéster revestidos com NBR. NBR significa borracha de acrilonitrilo-butadieno, também conhecida como borracha nitrílica ou Buna-N. O revestimento e a alma têm funções diferentes. Trate descrições como correias com alma de nylon, resistência à abrasão ou estabilidade dimensional como informações sobre a construção a confirmar, e não como garantia de maior durabilidade.
Alguns produtos Habasit Flexfold estão disponíveis com espessuras de 3 mm e 4 mm. São opções de produto, não recomendações permutáveis para uma máquina Cenwan. Uma referência de 3 mm no armazém e um pedido de 4 mm exigem uma decisão de compatibilidade antes da afetação; a semelhança aparente entre duas correias planas não é suficiente.
As orientações do NIST sobre observações censuradas em estudos de fiabilidade distinguem os tempos reais até à avaria das unidades removidas antes de avariarem. Esta distinção é importante mesmo num registo simples: mantenha separados os estados «ainda em funcionamento» e «remoção planeada». A análise da fiabilidade exige mais do que o tempo médio entre encomendas. O guia de peças de substituição para dobradoras-coladoras aborda o registo de encomendas de forma mais abrangente.
Comparar o planeamento por calendário, horas de funcionamento e condição
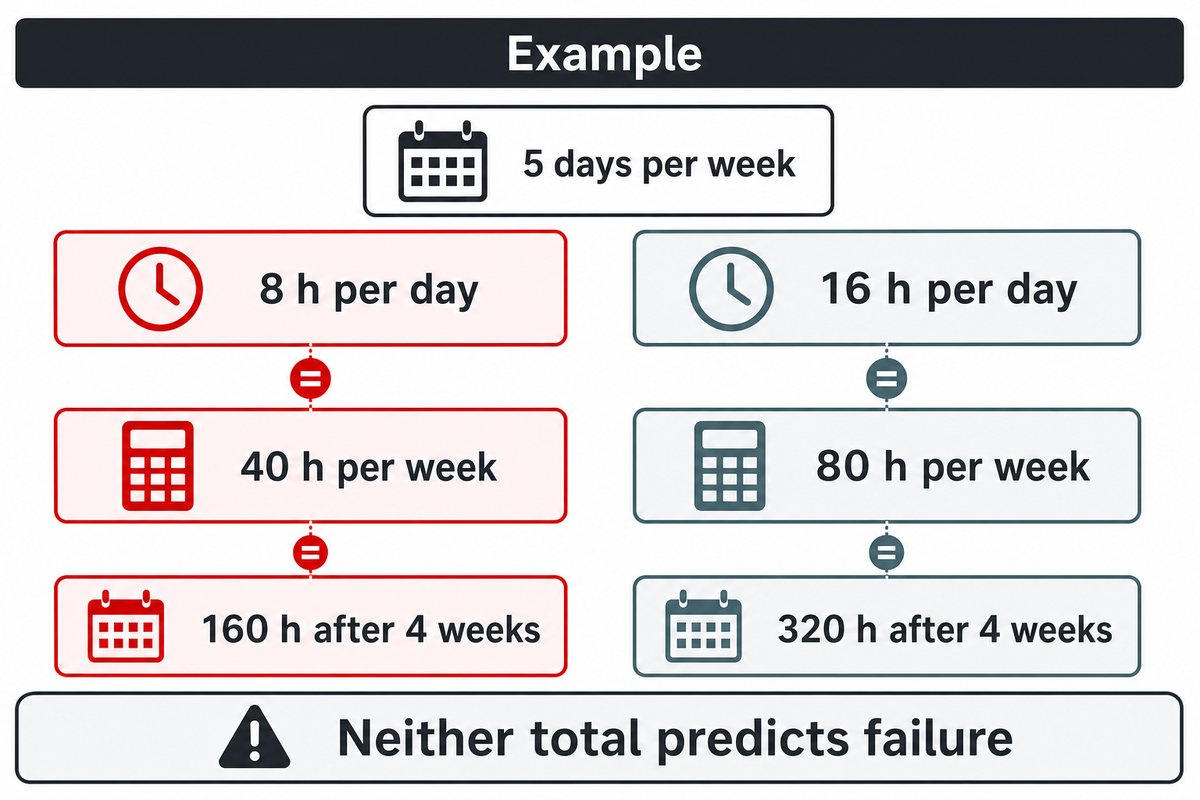
Organização das revisões de rotina: utilize o calendário para organizar as revisões periódicas. Descreva a exposição com horas de funcionamento. Determine a resposta à deterioração através de uma avaliação da condição. Combine os registos em vez de escolher um único valor para representar toda a política. Turnos e trabalhos de embalagem diferentes podem resultar em níveis de utilização muito distintos durante o mesmo mês civil.
Exemplo: duas linhas de embalagem funcionam 5 dias por semana. Uma trabalha 8 h por dia e a outra 16 h por dia. Os totais semanais são, respetivamente, 40 h e 80 h. Após 4 semanas, os totais são 160 h e 320 h. Substituir ambas na mesma data não significa que tenham tido a mesma exposição em funcionamento. Nenhum dos totais prevê uma avaria: a carga do trabalho, a identificação da correia e a condição avaliada continuam a ser elementos da decisão. Um responsável da fábrica pode usar esta comparação para distribuir o esforço de revisão e melhorar os registos, sem declarar que a correia da linha mais ocupada tem metade da vida útil em calendário.
| Base | Pergunta útil | Informação em falta |
|---|---|---|
| Calendário | Quando está prevista a próxima revisão? | Exposição real em funcionamento e condição |
| Horas de funcionamento | Quantas horas funcionou esta correia instalada? | Gravidade do trabalho de produção e condição atual |
| Condição | O que exige a avaliação atual? | Plano completo de produção e aprovisionamento |
| Registo combinado | Que decisão é apoiada e há peças disponíveis? | Critérios específicos da máquina por resolver |
As classificações de manutenção do Departamento de Energia estabelecem a distinção geral. Não fornecem um limite de horas para dobradoras-coladoras. Nos trabalhos com cartão e cartão canelado, registe a descrição real do suporte e do regime de produção, em vez de presumir um fator de correção para abrasão, humidade ou velocidades elevadas. Um objetivo de produção a alta velocidade não resolve uma decisão de manutenção pendente. As alegações de que uma substituição melhorará o desempenho devem ser analisadas antes da alteração do código da peça.
Num período de 4 semanas, a exposição é diferente para jornadas de 8 horas e de 16 horas. Esta comparação serve para melhorar o registo, não para aplicar um multiplicador de desgaste. Altere o intervalo de substituição apenas através do processo de avaliação específico da máquina e registe a alteração do regime de produção, para que a decisão seguinte tenha uma referência comparável.
Planear correias sobresselentes com base na data em que estarão disponíveis para utilização
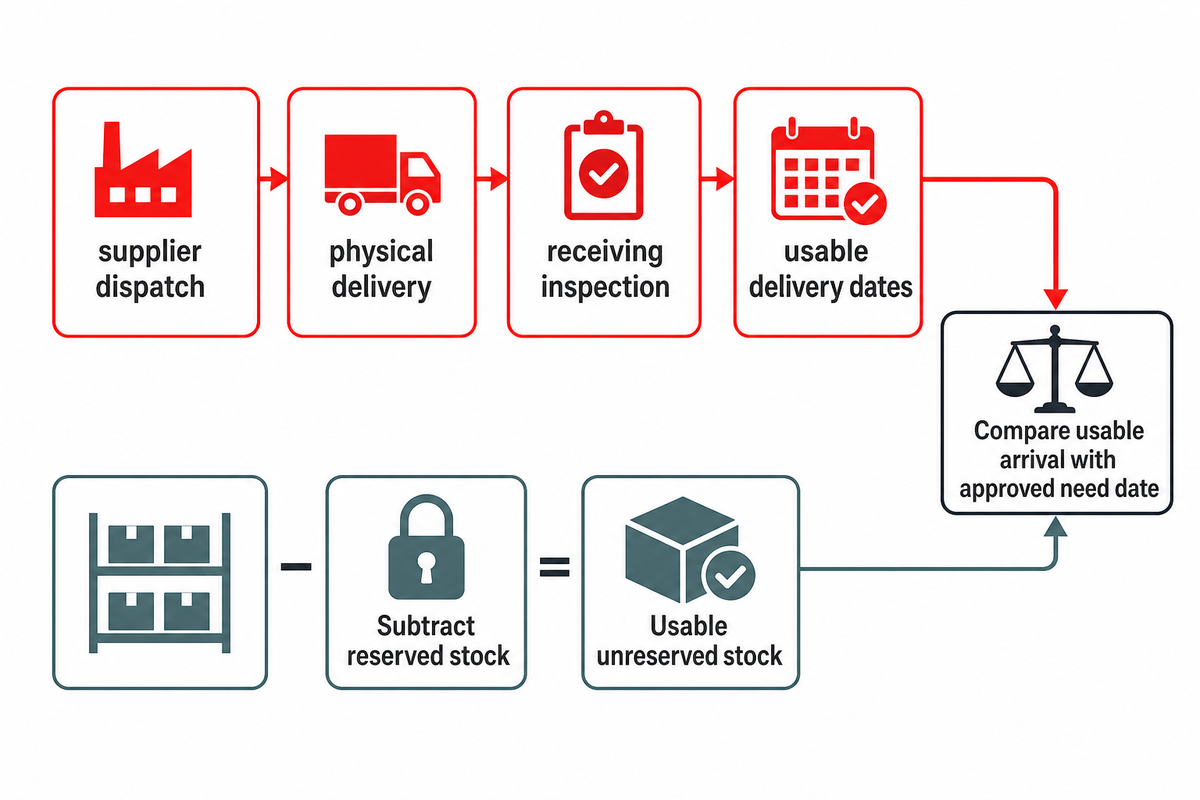
Planeie as sobresselentes com base na data em que uma correia compatível estará pronta para o trabalho atribuído. Distinga a expedição pelo fornecedor, a entrega física e qualquer inspeção de receção necessária. Deduzir o material reservado antes de decidir o que encomendar. Uma correia em armazém não pode satisfazer duas necessidades de manutenção simultâneas só porque ambas têm a mesma descrição.
Calendário de cobertura de sobresselentes
O calendário de cobertura de sobresselentes apresenta as datas de necessidade aprovadas face ao material compatível ainda não afeto e às datas confirmadas de entrega em condições de utilização.
O caso do kit de manutenção da Novo Nordisk, publicado pela Packaging World, descreve as vantagens de ter as peças necessárias prontas para as paragens. O caso incide sobre equipamento farmacêutico. O princípio de preparação é útil neste contexto; os respetivos calendários de horas de serviço não definem intervalos de substituição para dobradoras-coladoras.
«Ter todas as peças necessárias imediatamente disponíveis permite-nos realizar as paragens de forma muito mais fluida do que antes.»
Exemplo: o próximo período de manutenção exige 1 correia. O aprovisionamento acrescentou uma reserva adicional de 1 correia e o armazém tem 1 correia compatível sem reserva. A necessidade de compra é 1 + 1 – 1 = 1 correia. A reserva é uma decisão da fábrica, não uma regra universal. Se a correia em armazém estiver reservada para outro uso, a necessidade passa a 2 correias. Neste caso, o aprovisionamento tem de comparar a data necessária com uma via de fornecimento confirmada. Por sua vez, a manutenção determina a resposta à condição da máquina. Comprar mais material aumenta a cobertura do fornecimento; não torna aceitável continuar a operar.
Considere o tempo necessário para a receção apenas quando as verificações locais o exigirem. A ISO 2230:2026 inclui inspeção, registos, embalagem e armazenamento no âmbito das suas orientações públicas para produtos de borracha. Por isso, a condição de armazenamento e a identificação devem ser consideradas juntamente com a quantidade na avaliação de uma peça sobresselente com revestimento de borracha; inclua no processo de aprovisionamento as instruções de armazenamento aplicáveis ao produto.
| Disponibilidade aparente | Estrangulamento por resolver | Próxima decisão do responsável |
|---|---|---|
| A peça aparece como disponível em armazém | Identificação, condição ou reserva para outro trabalho por resolver | O armazém confirma a afetação do material utilizável |
| O fornecedor já expediu a peça | Entrega e eventuais verificações de receção ainda por concluir | O aprovisionamento confirma a data de chegada em condições de utilização |
| A correia correta está disponível | Pessoal qualificado ou condições de acesso aprovadas indisponíveis | A manutenção define o âmbito do trabalho |
| A instalação está registada | Autorização de retoma e aceitação da qualidade do trabalho seguinte ainda por concluir | Os responsáveis no local concluem o processo de autorização de retoma |
Calcular o custo da espera por uma correia
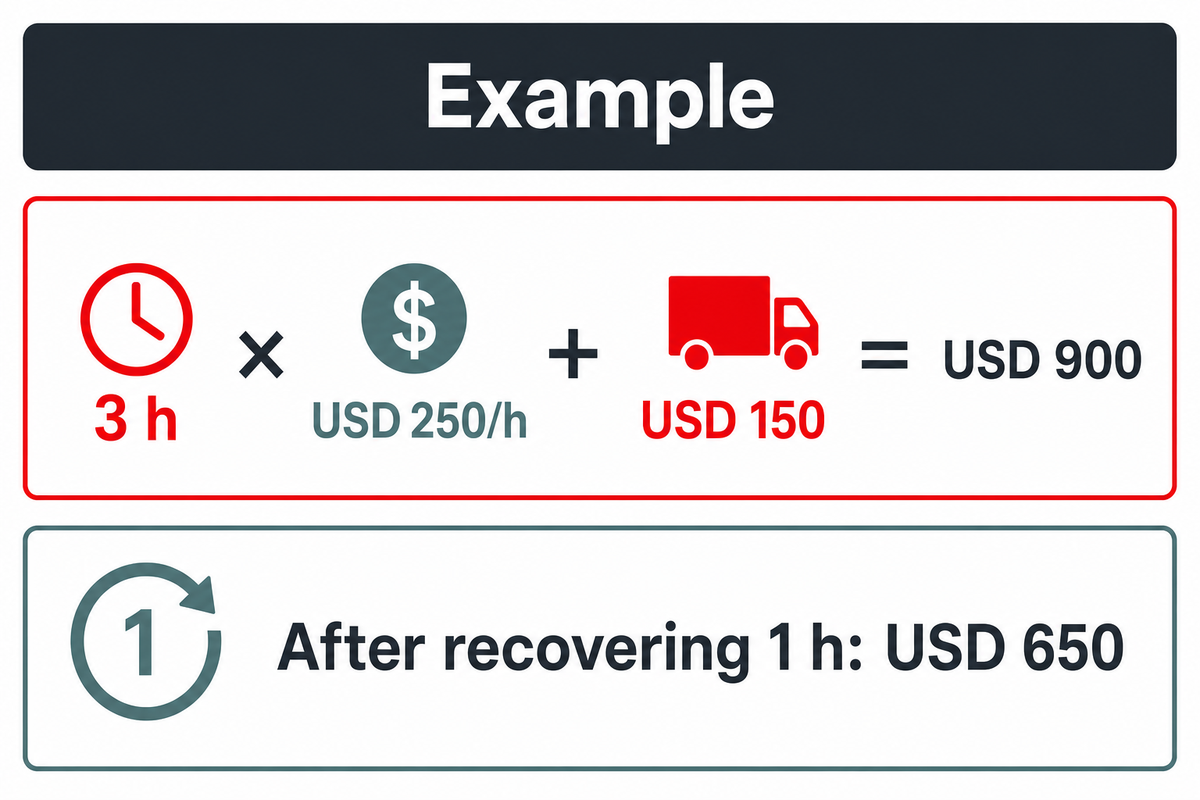
Calcule o custo da espera com base na contribuição líquida irrecuperável da produção e nos custos adicionais causados pelo atraso. Discrimine o transporte urgente, a mão de obra adicional e as perdas de produção confirmadas. Antes de contabilizar as perdas, deduza a produção recuperada através de reservas ou fabricada mais tarde. Não contabilize simultaneamente o valor das vendas perdidas e a contribuição perdida para a mesma produção.
Quanto deve custar uma correia para dobradora-coladora?
Compare o preço proposto para a correia com o custo de obter uma peça compatível e utilizável até à data necessária. Inclua na comparação a preparação da união, o transporte e qualquer assistência acordada. Um preço unitário inferior pode representar maior exposição de compra se excluir um artigo ou serviço já incluído na proposta alternativa.
Exemplo: uma equipa financeira estima um atraso irrecuperável de 3 h da linha, com uma contribuição de USD 250/h, mais USD 150 de transporte urgente adicional. O custo do incidente é 3 × USD 250 + USD 150 = USD 900. Se for possível recuperar 1 h de produção sem custos adicionais compensatórios, restam apenas 2 h no cálculo da contribuição, num total de USD 650. Os custos fixos já incorridos não se transformam numa segunda despesa em dinheiro só porque a linha está parada. O aprovisionamento pode agora comparar uma opção urgente com o atraso que evitaria efetivamente, utilizando a proposta atual em vez de tratar USD 900 como orçamento para a correia.
O inquérito de 2021 do NIST sobre manutenção, de Thomas e Weiss, considera a paragem e os defeitos como resultados distintos. Aplique essa distinção ao registo do incidente. Uma linha que continua a produzir caixas de cartão pode acumular rejeições confirmadas ou trabalho de retrabalho; não presuma que todos os defeitos foram causados pela correia nem contabilize duas vezes a mesma contribuição perdida.
Perante um atraso de 3 h, a questão financeira útil é quantas horas continuam irrecuperáveis depois do reagendamento da produção. Com o valor presumido de USD 250/h, recuperar 1 h altera a estimativa em USD 250, antes dos custos adicionais de recuperação. Converta a perda de produtividade em contribuição apenas depois de considerar a recuperação. O modelo de custos apoia uma decisão de compra; nunca define um limite de segurança para a máquina.
Preparar a paragem e autorizar o trabalho seguinte
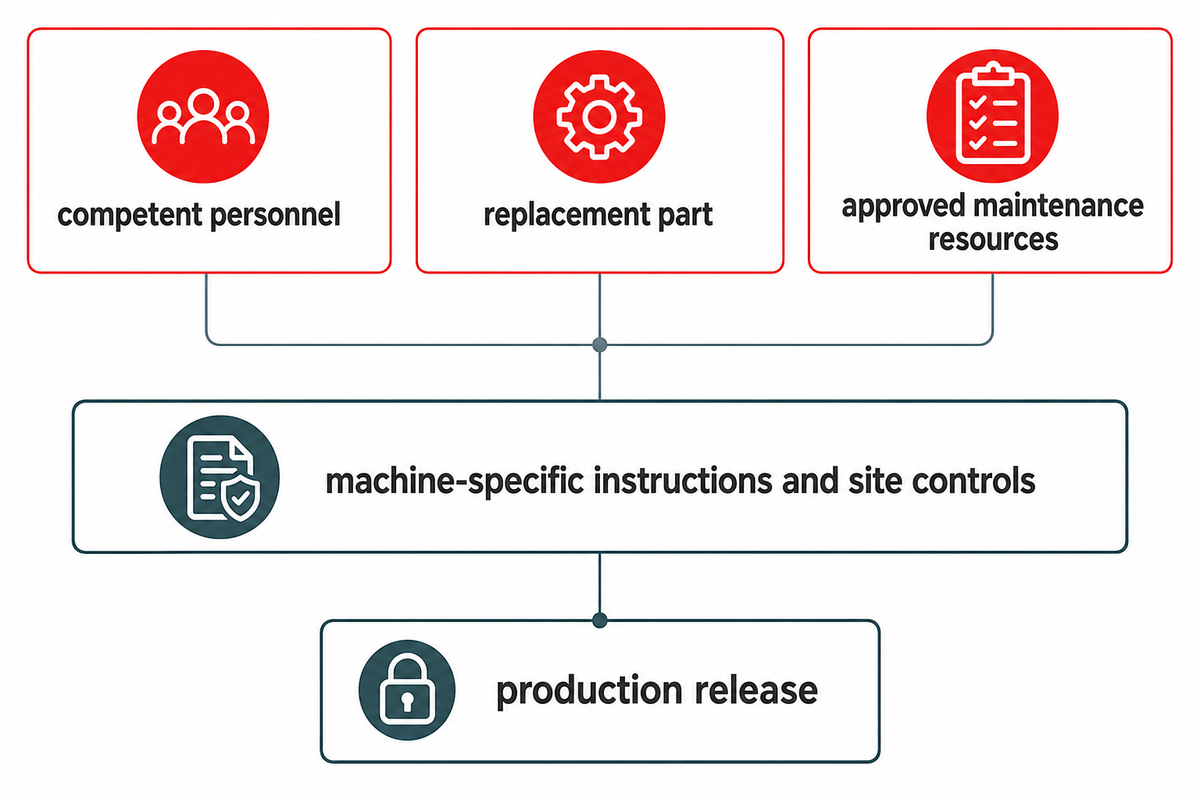
Antes da paragem, atribua o trabalho a pessoal competente para organizar a manutenção, obter a peça de substituição e reunir os recursos de manutenção aprovados. A autorização de retoma da produção deve seguir o processo autorizado no local. A entrega da correia ou a conclusão da encomenda não encerram o trabalho. Os registos de manutenção e da qualidade do trabalho continuam a ser da responsabilidade dos respetivos responsáveis.
Uma discussão anónima sobre manutenção na Bobst Pacifica descreve um trabalhador com dificuldades de acesso durante a substituição da correia e sem apoio de manutenção até ao turno da manhã. A melhor medida consiste em elaborar um plano que resolva as questões de pessoal e de acesso. Sugestões improvisadas para desmontagem num tópico de discussão não são instruções de assistência técnica.
O Health and Safety Executive do Reino Unido exige planeamento da manutenção e disponibilidade de pessoal competente. As suas orientações referem que o acesso para manutenção pode não ter sido previsto no projeto de máquinas antigas. Por conseguinte, a estimativa da paragem para um equipamento específico não deve basear-se no relato de uma substituição feita noutro equipamento, noutra fábrica.
Preparar
- Atribuir recursos de manutenção qualificados.
- Afetar a peça de substituição identificada.
- Registar os documentos aplicáveis ao trabalho e à autorização de retoma.
Evitar
- Presumir que uma data de entrega garante um período disponível para a instalação.
- Usar os ajustes de outra máquina.
- Usar um prazo de aprovisionamento como decisão sobre a condição.
A lista de verificação de manutenção para dobradoras-coladoras apoia a passagem dos registos. Os procedimentos de paragem, isolamento, reparação e reinício devem seguir as instruções específicas da máquina e os controlos locais. Estas recomendações de manutenção dizem respeito à preparação, não à intervenção em máquinas em movimento.
Confirmar a compatibilidade com o fornecedor de peças
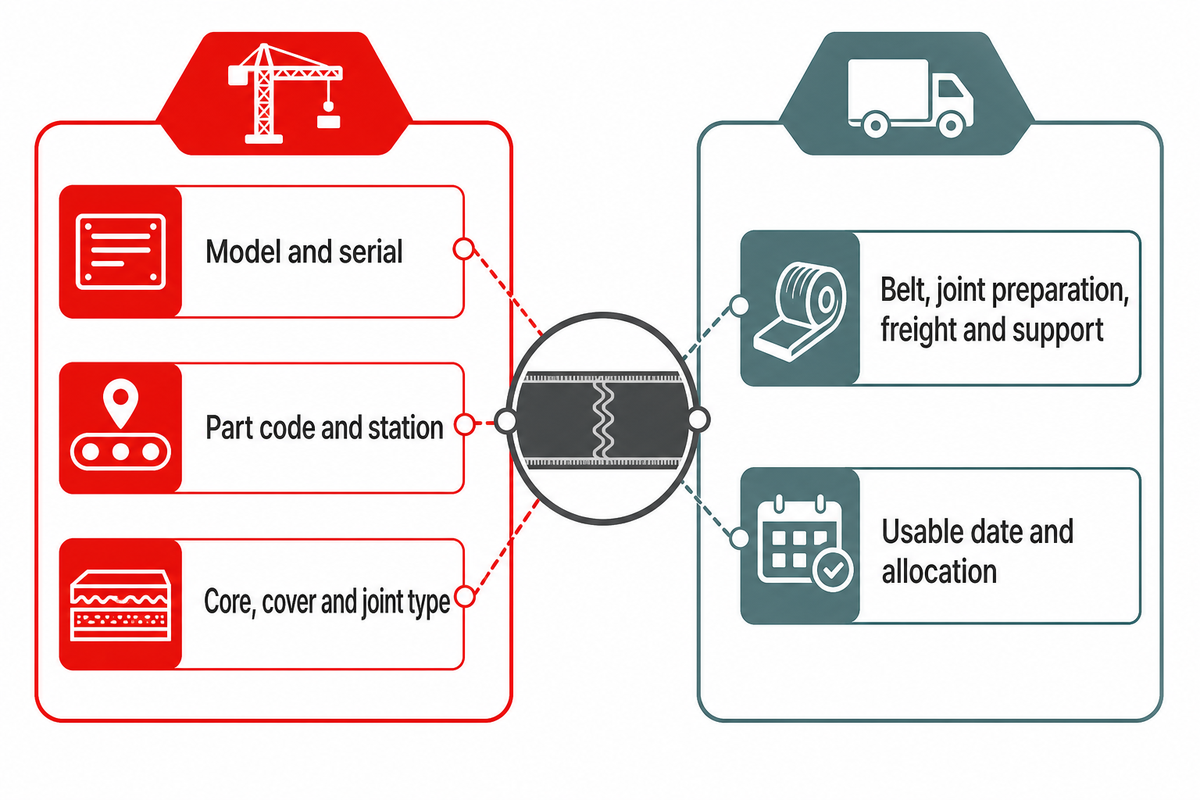
Envie ao fornecedor um pedido específico para a máquina, indicando a posição da correia e a data em que será necessária. Compare propostas com o mesmo âmbito e a mesma peça de substituição antes da adjudicação. Um código do fabricante original, as dimensões e a descrição da união dão informações de compatibilidade mais úteis do que um pedido de correia resistente ao desgaste ou reforçada sem uma aplicação definida.
Consegue identificar uma correia compatível com a minha dobradora-coladora?
Associe o pedido ao número de série da máquina, à posição da correia e à especificação da peça aprovada. Indique o código da correia instalada e inclua os detalhes da união no mesmo pedido. A análise do fornecedor poderá então identificar informação em falta antes de a cotação ser considerada uma substituição confirmada para essa posição.
Envie as informações seguintes à equipa de peças e assistência técnica de dobradoras Cenwan numa única mensagem. Confirme em conjunto a identificação da peça, os critérios de substituição e o âmbito do fornecimento, em vez de enviar mensagens separadas, que poderiam quebrar a ligação entre a máquina e a correia.
Lista de verificação do pedido ao fornecedor
| Parâmetro | Detalhe solicitado | Importância | Como verificar |
|---|---|---|---|
| Máquina | Modelo e número de série | Identifica a configuração instalada | Chapa de características e registo da máquina |
| Correia | Código da peça e estação | Define a posição de substituição | Lista de peças e etiqueta do armazém |
| Dimensões | Comprimento, largura e espessura especificados em mm | Evita pressupostos baseados apenas nas dimensões | Desenho aprovado da peça |
| Construção | Núcleo, revestimento e tipo de união | Mantém o desenho de correia exigido | Especificação aplicável do fornecedor |
| Critérios relativos ao estado | Orientações documentadas para substituição ou rejeição | Distingue o planeamento da avaliação do estado | Documentação da máquina ou da correia |
| Âmbito do fornecimento | Correia, preparação da união, transporte e assistência | Permite comparar preços | Cotação por escrito |
| Data necessária | Data de utilização e afetação | Identifica lacunas na entrega e na receção | Compromisso do fornecedor e plano de receção |
Os fornecedores de correias e a gama Siegling da Forbo usam as suas próprias designações de produto. Mantenha o código instalado ao avaliar opções, pois a familiaridade com uma marca não substitui a correspondência com a peça. Uma cotação de peças OEM deve incluir o código da peça relevante e o âmbito do fornecimento. As orientações da HSE apoiam a conservação das informações relevantes do fabricante para efeitos de manutenção. A apresentação da empresa da Cenwan descreve a atividade de assistência técnica.
Perspetiva do setor: torne úteis os registos das correias e as peças sobresselentes armazenadas
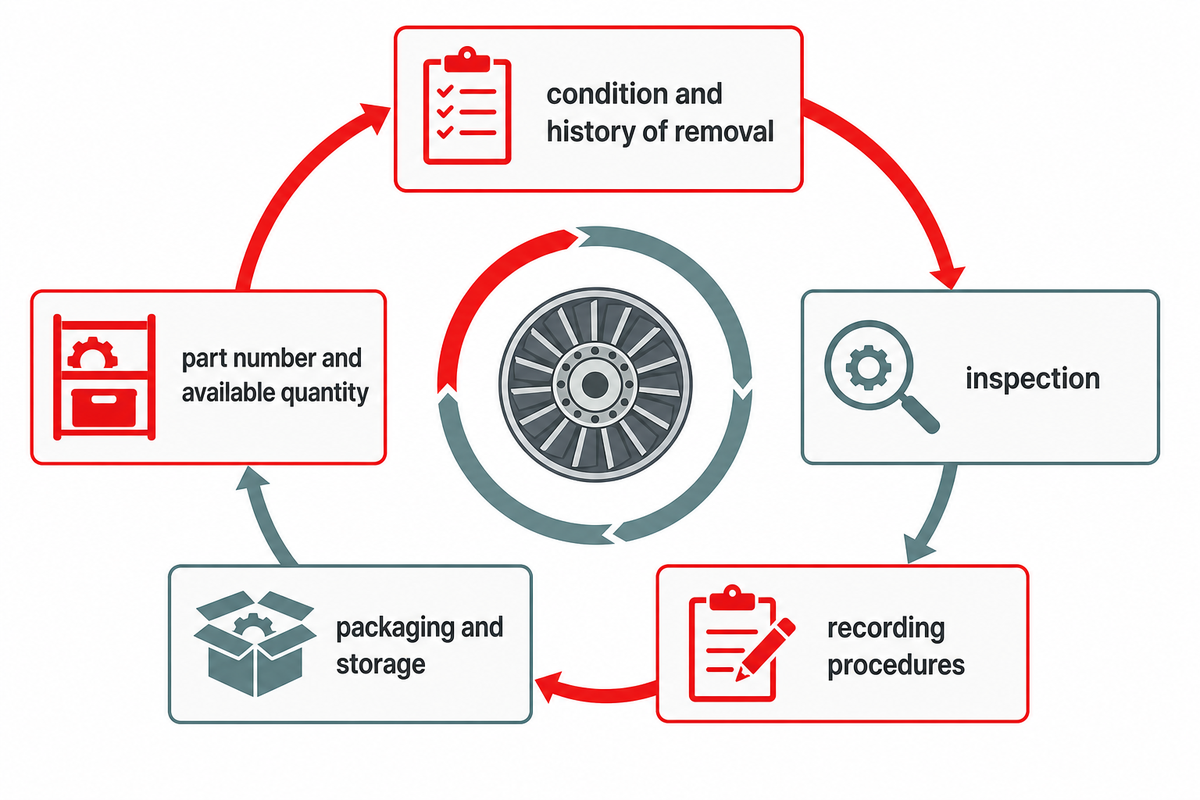
Ao rever o plano para as correias, registe o estado e o motivo da remoção. A edição de março de 2026 da ISO 2230 constitui uma referência atual para as orientações de armazenamento de produtos de borracha. Para quem compra numa fábrica, a mudança prática consiste em considerar o estado das existências como parte da prontidão, juntamente com o número da peça e a quantidade disponível.
A ISO 2230:2026, edição 3, abrange a inspeção, os procedimentos de registo, a embalagem e o armazenamento de produtos de borracha vulcanizada ou termoplástica antes da sua circulação. Consulte as instruções do produto em causa para determinar os requisitos de receção e armazenamento nas instalações. Não atribua um prazo de validade a todas as correias de dobradoras com base apenas no revestimento de borracha.
O anúncio da Habasit, de outubro de 2025, sobre uma nova geração de dobradoras destaca a durabilidade e a redução da manutenção. Uma nova construção justificaria uma revisão das opções de produto, mas a indicação de resistência ao desgaste não determina a data da próxima substituição da correia instalada. Uma alteração dos materiais da correia deve constar do registo da peça, para que as comparações não juntem produtos diferentes.
Registe o estado da correia retirada e o motivo da remoção, por exemplo, durante uma paragem programada. A análise da NIST sobre falhas e observações sem falha explica por que razão uma remoção planeada difere de uma falha medida. A embalagem de grande volume e a automatização tornam úteis os registos organizados, mas, por si só, um maior número de registos não permite estabelecer um modelo de vida útil fiável.
Conclusão principal
Reduza o risco de paragem associando a avaliação do estado a peças sobresselentes utilizáveis e a recursos de manutenção qualificados. Uma entrada de stock de 1 correia só conta depois de confirmadas a identificação, o estado e a afetação.
Antes da próxima revisão, apresente à Cenwan o registo da correia e a data de assistência necessária. Assim, o pedido de peças poderá centrar-se na posição instalada e na falta de fornecimento, enquanto a decisão sobre o estado fica a cargo da entidade responsável pela manutenção.
Perguntas frequentes
Com que frequência se devem substituir as correias das dobradoras?
Siga os critérios de substituição aplicáveis e tenha em conta o estado avaliado da correia.
Separe o calendário de inspeções da decisão de substituição. Registe as horas de funcionamento, a posição na máquina e o motivo da remoção, para que as revisões posteriores comparem condições de serviço semelhantes. Um intervalo de calendário pode organizar as compras e a manutenção, mas não se sobrepõe a uma avaliação do estado nem às instruções aplicáveis à máquina. Inclua no pedido ao fornecedor quaisquer critérios específicos da correia que estejam em falta antes de considerar uma data provisória como um intervalo aprovado.
Quais são os sinais de desgaste numa correia de dobradora?
Fissuras, bordos desfiados e desgaste irregular exigem uma avaliação pela equipa de manutenção.
Registe a posição afetada e o sintoma de produção associado, seguindo os procedimentos de inspeção aprovados nas instalações. A derrapagem repetida ou alterações no alinhamento também justificam uma investigação, pois a correia poderá não ser a única causa. Uma avaliação qualificada relaciona essas observações com os critérios aplicáveis. Evite usar uma fotografia da Internet, uma percentagem genérica de desgaste ou o valor de tensão de outra máquina como limite para a substituição.
Quantas correias sobresselentes para dobradoras deve uma fábrica manter?
Cubra as necessidades aprovadas e a margem de contingência da fábrica, descontando as existências utilizáveis que não estejam reservadas.
Conte as existências por peça exatamente compatível e por posição na máquina. Uma correia já reservada para outro trabalho não cobre duas vezes o mesmo período. Inclua no calendário os compromissos do fornecedor e quaisquer verificações de receção. Defina a margem de contingência com base no risco de interrupção da fábrica e nas condições de fornecimento, em vez de tratar um conjunto sobresselente ou uma percentagem fixa como política de inventário universal.
Uma correia mais cara dura sempre mais tempo?
Não. Compare a construção especificada e a adequação à aplicação antes de comparar preços.
O preço de compra, por si só, não determina a vida útil da correia. A decisão de substituição depende da compatibilidade do produto, da causa do desgaste anterior e das condições reais de funcionamento.
Todas as correias devem ser substituídas durante a mesma paragem?
Não. Agrupe os trabalhos apenas quando a avaliação aprovada e o âmbito do trabalho o justificarem.
Uma janela de paragem comum pode simplificar o planeamento de recursos, mas cada correia continua a exigir identificação própria e um motivo de remoção. Mantenha a distinção entre peças avariadas e correias funcionais retiradas durante uma alteração planeada.
Prepare o próximo pedido de peças. Indique à assistência técnica da Cenwan o número de série da máquina e a posição da correia pretendida. Junte ao pedido o registo do estado preenchido. Confirme a peça necessária e a data de utilização antes de fazer a encomenda.
Este artigo apresenta exemplos de compras e de conservação de registos; não fornece instruções para a manutenção de máquinas. Os exemplos de planeamento utilizam dados hipotéticos. A manutenção das máquinas e a autorização para retomar a produção exigem o cumprimento das instruções aplicáveis à máquina, a intervenção de pessoal qualificado e os controlos definidos nas instalações.
Referências e fontes
- U.S. Department of Energy: Tipos de programas de manutenção
- UK Health and Safety Executive: Manutenção de equipamentos de trabalho
- National Institute of Standards and Technology: Modelos empíricos de fiabilidade e dados censurados
- Packaging World: Os kits de manutenção preventiva ajudam a Novo Nordisk
- International Organization for Standardization: ISO 2230:2026, produtos de borracha, orientações para o armazenamento
- National Institute of Standards and Technology: Custos de manutenção e técnicas avançadas de manutenção em maquinaria industrial, 2021