Entre em contacto com a Cenwan Machine Company

A preparação da dobradeira-coladora começa com o desenho aprovado da caixa de cartão e termina com uma amostra identificada, um resultado registado e a autorização para iniciar o trabalho de produção. Entre estes pontos, a alimentação, a dobragem, a aplicação de cola e o manuseamento a jusante têm de funcionar em conjunto. Uma caixa de cartão que parece esquadrada na secção de saída pode ainda ocultar uma linha de cola mal posicionada ou uma união que se abre mais tarde.
Atualizado em outubro de 2026
Preparação da máquina: resumo
Utilize o modelo real da máquina, as ferramentas instaladas, a revisão do recorte de cartão, o cartão e o revestimento, bem como o tipo de adesivo. Siga o procedimento de preparação segura aprovado. Autorize a produção com base nas verificações acordadas das amostras e, em seguida, prossiga com o plano de inspeção da produção.
A preparação da dobradeira-coladora corresponde o trabalho de produção, as ferramentas e os materiais, e depois verifica a alimentação, a dobragem, a colagem, a compressão e a secção de saída. Registe a localização do primeiro defeito e aprove as amostras identificadas antes de avançar para a produção.
- Um botão de paragem não isola energias perigosas.
- Verifique o alimentador antes de corrigir um defeito que surge primeiro nessa secção.
- Adeqúe o adesivo e as condições de verificação ao substrato real.
- Mantenha separadas a aprovação da primeira amostra, a aceitação do lote e a inspeção contínua.
Sequência de preparação da dobradeira-coladora e dados do trabalho de produção
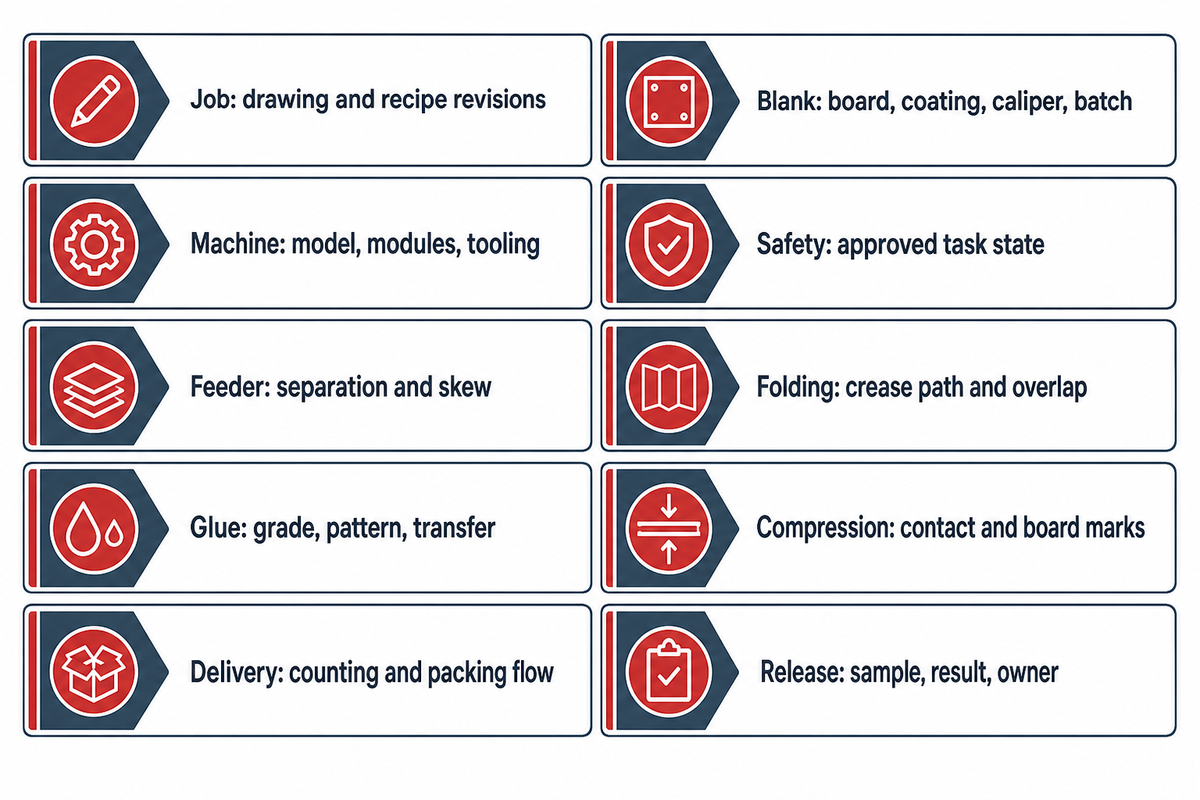
A sequência de preparação da dobradeira-coladora começa pela identificação do trabalho de produção, acompanha o percurso dos materiais instalados e termina com a aprovação das amostras. Antes de carregar uma receita guardada, determine qual o desenho, o substrato e o adesivo que o operador está a preparar. As verificações das secções abaixo seguem as funções necessárias para o trabalho de produção; os módulos efetivamente instalados e a ordem de dobragem variam consoante a máquina e o tipo de caixa. Por exemplo, a Heidelberg descreve os módulos de pré-dobragem e de fundo automático da Bestfold para diferentes cenários de dobragem e tipos de caixas.
Utilize este registo passo a passo para preparar a máquina de dobrar e colar caixas para o trabalho de produção aprovado. Junte ao registo do trabalho de produção um desenho plano aprovado. Identifique a união a colar, a orientação da impressão, as linhas de vinco e o sentido de abertura da caixa montada. Uma máquina de dobragem e colagem pode transportar um recorte de cartão sem problemas, mas seguir uma revisão incorreta. Detetar a divergência antes do ensaio de produção evita que a preparação seja usada para corrigir uma geometria errada.
Ficha de evidências por secção
Uma ficha de evidências por secção associa cada verificação de preparação à referência do trabalho de produção, ao estado seguro da tarefa, à observação da amostra e ao responsável pela autorização para produção.
| Verificação | Registo ou inspeção | Suspender o trabalho de produção quando |
|---|---|---|
| Identificação do trabalho de produção | Revisões do desenho e da receita; tipo de caixa | As versões não coincidem |
| Recorte de cartão à entrada | Qualidade do cartão, revestimento, espessura e lote | O material difere do aprovado |
| Configuração da máquina | Modelo, módulos instalados e ferramentas | Falta o dispositivo de dobragem necessário |
| Estado seguro da tarefa | Procedimento aplicável de preparação e controlo de energias | O acesso em segurança não foi assegurado |
| Saída do alimentador | Separação, orientação e desvio observado | Continuam a ocorrer falhas de alimentação ou instabilidade no registo |
| Pré-dobragem e dobragem principal | Traçado dos vincos, sobreposição dos painéis e abertura | A fissuração ou a geometria não são aceitáveis |
| Aplicação de cola | Tipo, padrão e transferência para a união pretendida | A aplicação fica fora da área aprovada |
| Compressão | Contacto, condições registadas da linha e marcas no cartão | A união abre ou o cartão fica danificado |
| Secção de saída | Disposição em escama, contagem, separação e fluxo de embalamento | O manuseamento afeta a união |
| Autorização para produção | Identificação das amostras, condições de ensaio, resultado e responsável | A aceitação ou o destino do material não estão definidos |
Utilize um único registo para toda a linha de embalamento, em vez de notas separadas que façam perder a ligação entre secções. Uma preparação adequada regista as alterações do lote de cartão ou do tipo de adesivo junto das definições da máquina. Se a proposta abranger apenas uma máquina de colagem de caixas básica, o dossier do trabalho de produção deve indicar quaisquer funções adicionais de dobragem do fundo ou de inspeção a executar antes de agendar um ensaio de produção.
Verificações de segurança antes da preparação da máquina
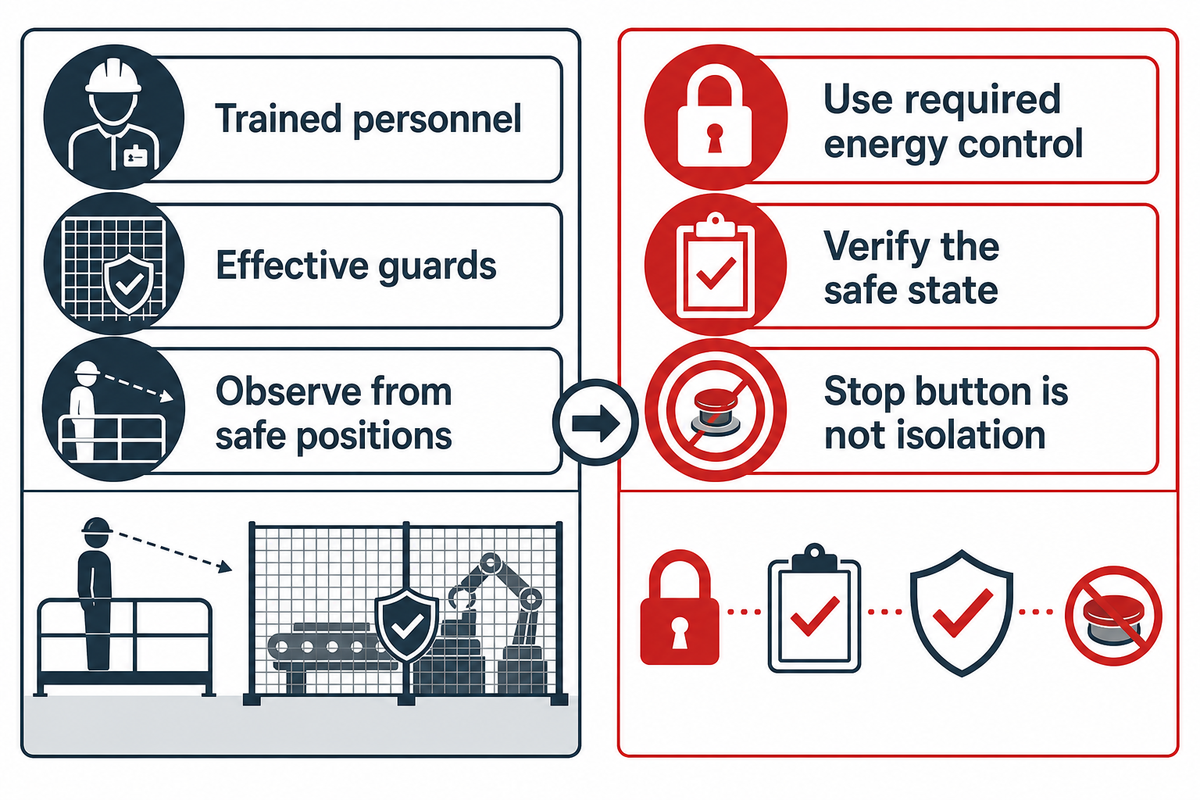
A preparação segura da máquina de dobrar e colar separa a observação do acesso a peças em movimento, quentes ou perigosas por outros motivos. Identifique a tarefa e siga o procedimento da máquina aprovado pela entidade empregadora antes de ajustar o equipamento ou desobstruir um encravamento. As funções do painel de controlo, das proteções de segurança e dos pontos de isolamento de energia variam; o operador tem de receber formação sobre a configuração da máquina que utiliza.
Como operar uma máquina de dobrar e colar em segurança?
Opere a máquina de dobrar e colar com pessoal qualificado, proteções eficazes e os procedimentos aprovados de arranque, ajuste e paragem. Observe a produção a partir dos locais seguros designados. Antes de realizar um trabalho que exponha alguém a movimentos perigosos ou a energia acumulada, implemente e utilize o procedimento de controlo de energias exigido para verificar que o estado é seguro. Nunca considere que uma velocidade reduzida ou um acionamento parado autorizam o acesso ao interior.
«Os botões de pressão, os interruptores seletores e outros dispositivos do tipo circuito de controlo não são dispositivos de isolamento de energia.»
Nos Estados Unidos, as regras da OSHA aplicáveis à manutenção abrangem a exposição a arranques inesperados ou a energia acumulada. A exceção para intervenções de manutenção menores exige que estas sejam rotineiras, repetitivas e parte integrante da produção normal, e que existam proteções eficazes contra a energização, o arranque ou a libertação inesperados de energia acumulada. Não concede uma exceção geral para trabalhar com a máquina em funcionamento durante qualquer ajuste ou desobstrução de encravamento. Os botões de paragem de emergência são comandos de emergência e não devem ser considerados meios de isolamento da máquina.
Por exemplo, um recorte de cartão dobrado que fique preso junto à zona de aperto de uma correia exige o procedimento aprovado para desobstruir encravamentos, e não que se estenda a mão à procura da caixa seguinte. As ligações elétricas, as verificações da ligação à terra e os trabalhos de instalação devem ficar a cargo de pessoal qualificado, segundo o procedimento de comissionamento adequado. Este guia aborda a preparação recorrente de trabalhos de produção após a instalação da máquina.
A documentação de segurança deve incluir a data de fabrico da máquina e os requisitos relevantes. A ISO 12643-4:2023 aborda equipamentos e sistemas de transformação. O seu âmbito está limitado por um limite relativo à data de fabrico. A avaliação do engenheiro responsável, em conjunto com as instruções do equipamento efetivamente instalado, deve ser aplicada quando o equipamento é alterado ou durante uma visita de aceitação do fornecedor.
Alimentador e alinhamento: comece com um recorte de cartão estável
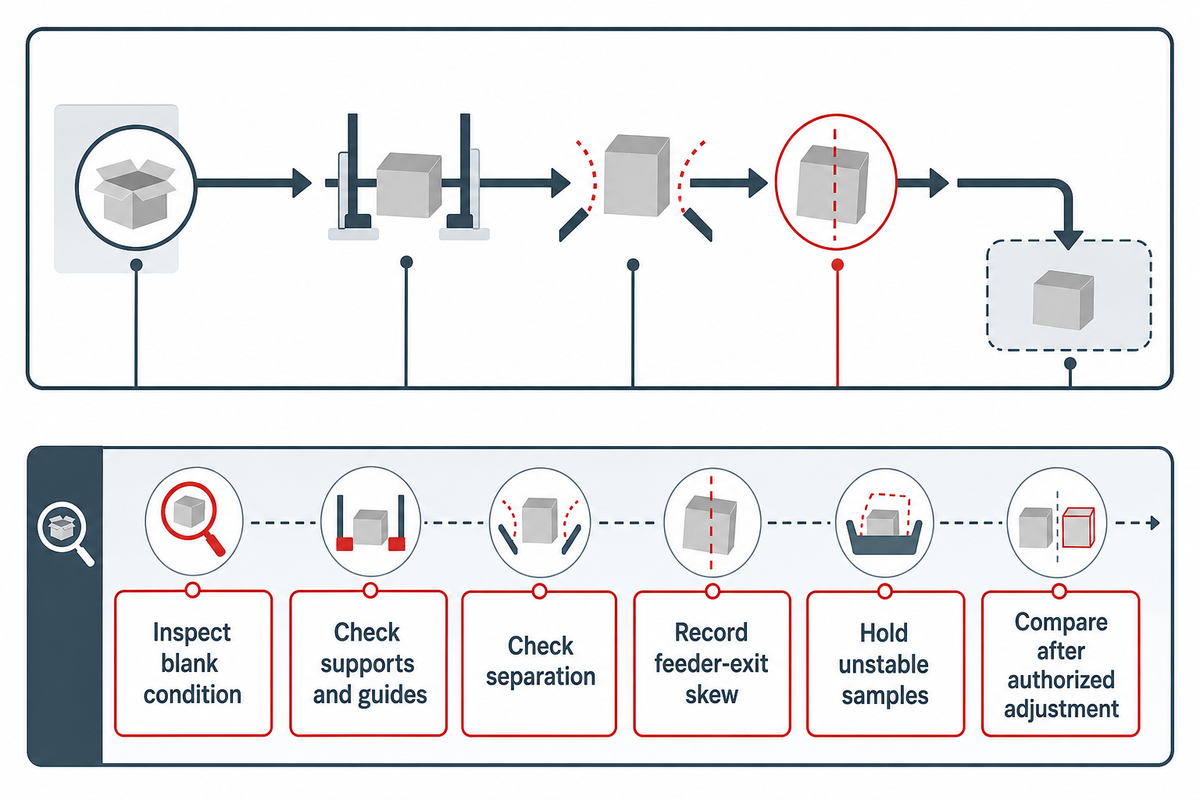
Verifique a orientação pretendida do recorte de cartão, bem como a separação e o alinhamento estáveis antes de iniciar a dobragem. Comece por avaliar o estado do recorte de cartão e a configuração da alimentação. A alimentação dupla, as hesitações ou o desvio à saída do alimentador dão à secção seguinte uma posição de partida inconsistente, pelo que os ajustes posteriores de dobragem podem ocultar um problema a montante.
Verifique se os apoios e as guias do trabalho de produção se ajustam à forma e às dimensões do recorte de cartão, incluindo às secções estreitas e aos recortes. Consulte as instruções do equipamento sobre a folga do separador, a posição dos apoios, o guiamento da correia e os sistemas de vácuo. As orientações da AIM para o alinhador Signature identificam a preparação da alimentação, as forças de alinhamento concorrentes e a pressão de transferência como variáveis de diagnóstico. O âmbito dessas orientações limita-se ao conjunto a alinhar; não constituem uma definição universal para dobradeiras-coladoras.
Exemplo: Uma caixa com centro estreito entra na linha com um desvio intermitente, mas os painéis dobram corretamente quando está alinhada. O operador observa o mesmo desvio à saída do alimentador e nas amostras acabadas. Aumentar a pressão de uma correia transportadora a jusante pode fazer algumas amostras parecerem mais direitas, mas também pode deixar marcas noutras. A melhor medida seguinte consiste em reter as amostras com desvio, determinar em que ponto do alimentador este surge primeiro e voltar às verificações aprovadas da preparação do alimentador, com a tarefa no estado seguro correto. Após um ajuste autorizado, compare amostras nas mesmas condições de funcionamento. Retome os ajustes a jusante apenas depois de estabilizar a alimentação. Este procedimento evita que um problema de transporte a montante origine vários ajustes de dobragem.
Num trabalho de produção repetido, inclua nas notas da receita o estado à saída. Um alinhamento preciso significa conformidade com a geometria acordada para o trabalho de produção, não uma pilha visualmente direita na secção de saída.
Pré-dobragem e dobragem principal: adequar ao tipo de caixa
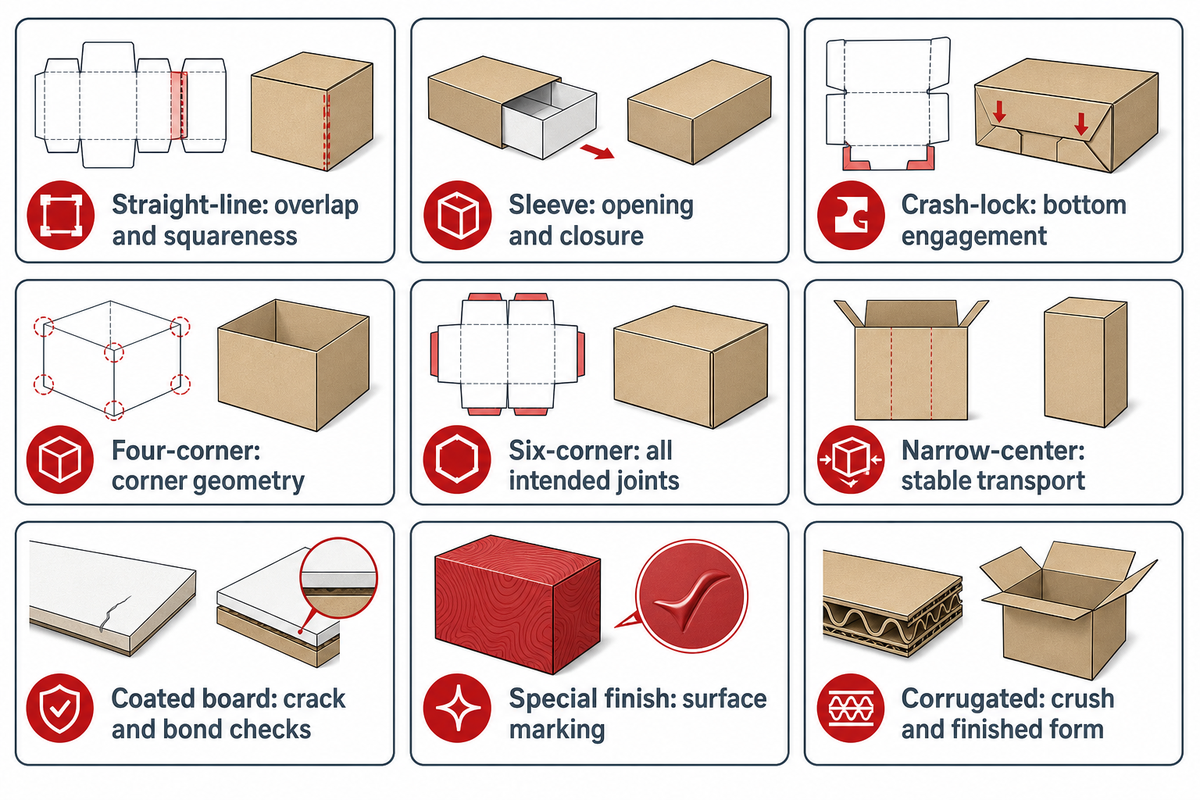
Siga o padrão de vincos da caixa na preparação da pré-dobragem e da dobragem principal. A preparação da dobragem principal deve ter em conta tanto o comportamento do material como os dispositivos de dobragem instalados. Uma caixa com junta lateral colada em linha reta, fundo automático ou cantos colados exige ações distintas. Antes de considerar aceitável a preparação da dobragem, verifique se a amostra abre e toma a forma pretendida, bem como a sobreposição dos painéis e o aspeto.
| Característica do trabalho de produção | Foco da preparação | Evidências da amostra |
|---|---|---|
| Junta lateral colada em linha reta | Traçado de dobragem da junta lateral | Sobreposição e esquadria |
| Manga | Fecho e abertura dos painéis | Manga montada utilizável |
| Fundo automático | Dispositivos instalados para dobragem do fundo | Encaixe correto do fundo |
| Caixa de 4 cantos | Sequência de dobragem dos cantos especificada | Geometria e abertura dos cantos |
| Caixa de 6 cantos | Ações adicionais nos painéis e cantos | Todas as uniões e dobras pretendidas |
| Recorte de cartão com centro estreito | Transporte apoiado durante a dobragem | Registo estável |
| Cartão revestido | Resposta aos vincos e superfície da união | Fissuração e comportamento da união |
| Acabamento especial ou em relevo | Pontos de contacto | Danos ou marcas na superfície |
| Caixas de cartão canelado | Canelura/espessura e ferramentas instaladas | Esmagamento, dobragem e forma final |
Para embalagens de cartão canelado e caixas dobráveis, adeque a aplicação à configuração efetiva da dobradeira-coladora de caixas com colagem em linha reta, da dobradeira-coladora de caixas com fundo automático ou da dobradeira-coladora de caixas com 4/6 cantos. A colagem do fundo depende da construção especificada para o fundo e do padrão de cola, não apenas de aumentar a pressão num trabalho de produção com junta lateral.
Mantenha consistente o momento da observação ao comparar a recuperação elástica. A experiência laboratorial de Nagasawa e colegas, realizada em 2019, em cartão branco revestido de 0,3 mm identificou um comportamento de recuperação dependente do tempo após a dobragem. Registe o historial de dobragem ou de repouso e o tempo decorrido após a remoção da contenção. Os ângulos e os tempos da experiência descrevem as amostras utilizadas; as definições da máquina continuam a seguir a receita aprovada para o trabalho de produção.
Sistema de colagem: verifique o padrão no substrato real
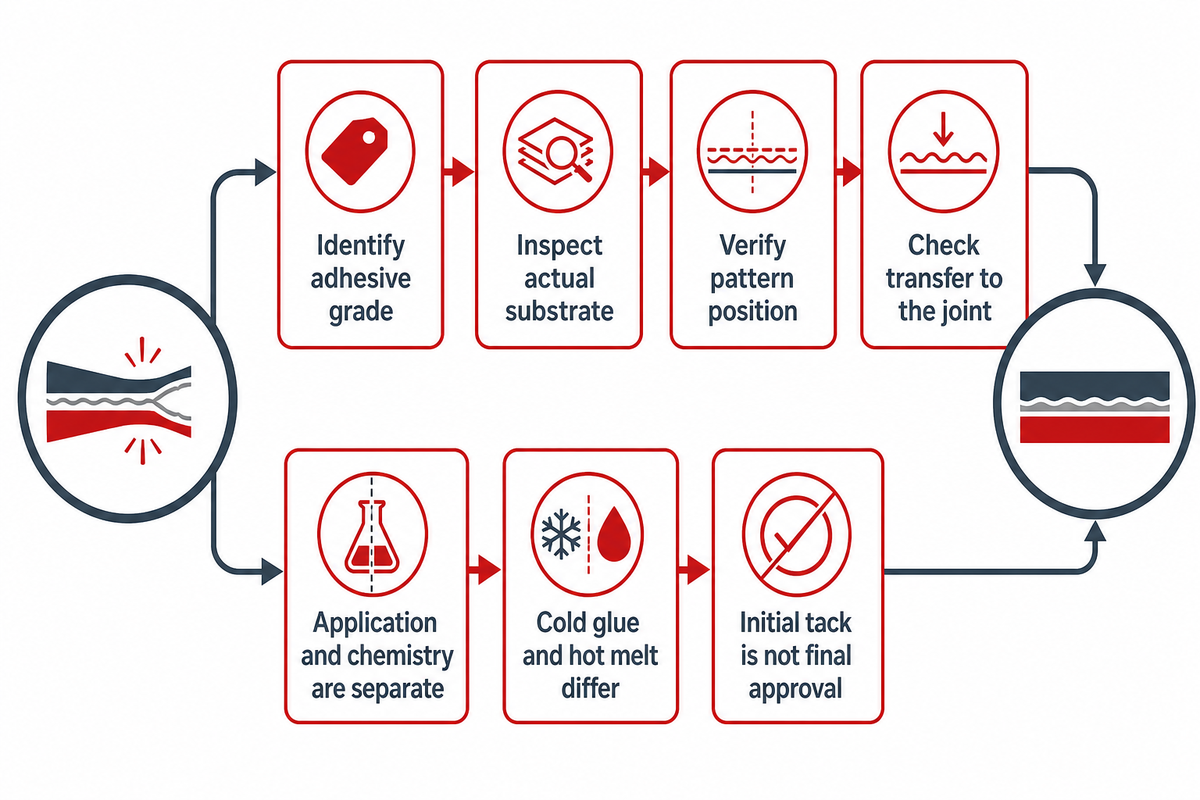
A preparação do sistema de colagem deve aplicar o adesivo na área de união especificada, no ponto necessário do percurso de dobragem. Antes de ajustar o sistema de aplicação, identifique o tipo de adesivo e o equipamento de aplicação, e inspecione a superfície do substrato. A posição do padrão, a transferência e o estado da união devem ser avaliados em conjunto; a aderência inicial não deve ser considerada uma verificação final da união.
Para cola fria, siga as instruções de manuseamento e aplicação do produto. Consulte a análise da Intercol sobre a colagem em máquinas de dobrar e colar para obter informações sobre o efeito da viscosidade e da temperatura da cola na dosagem, bem como sobre a cola excedente, que pode causar aderência no interior e no exterior. Os sistemas de cola termofusível têm os seus próprios intervalos de temperatura de aplicação, tempo aberto e requisitos de presa. Um rolo aplicador de cola e um sistema de bicos não partilham uma única receita de preparação universal.
Exemplo: Uma caixa de cartão revestido mantém-se fechada à saída, mas a junta abre durante a verificação posterior acordada da amostra. O trabalho de produção passou a usar outro cartão revestido, mas o nome da receita não mudou. Em vez de aumentar a quantidade de cola, retenha a amostra reprovada e identifique o adesivo, a superfície, a localização e as condições de verificação. Examine se o adesivo chegou a ambas as superfícies pretendidas e se a abertura ocorreu antes ou depois do manuseamento. Analise o resultado com o especialista responsável pelo adesivo ou pela máquina. Em seguida, compare o ajuste da receita com a condição original. O registo deve indicar o que mudou e qual a amostra aprovada, em vez de usar uma aderência húmida mais forte como critério para a autorização para produção.
Ao lidar com uma aplicação de cola inconsistente, mantenha sempre separados o comportamento da aplicação e a compatibilidade química. Um bico obstruído ou inadequado, uma dosagem instável ou um padrão deslocado exigem uma investigação diferente da necessária para uma união que recebe cola corretamente, mas falha nas condições previstas. As compras devem incluir no dossier do ensaio o revestimento efetivamente utilizado e a identificação do adesivo, e não apenas as dimensões da caixa.
Compressão: verifique o contacto, o tempo e o estado do cartão
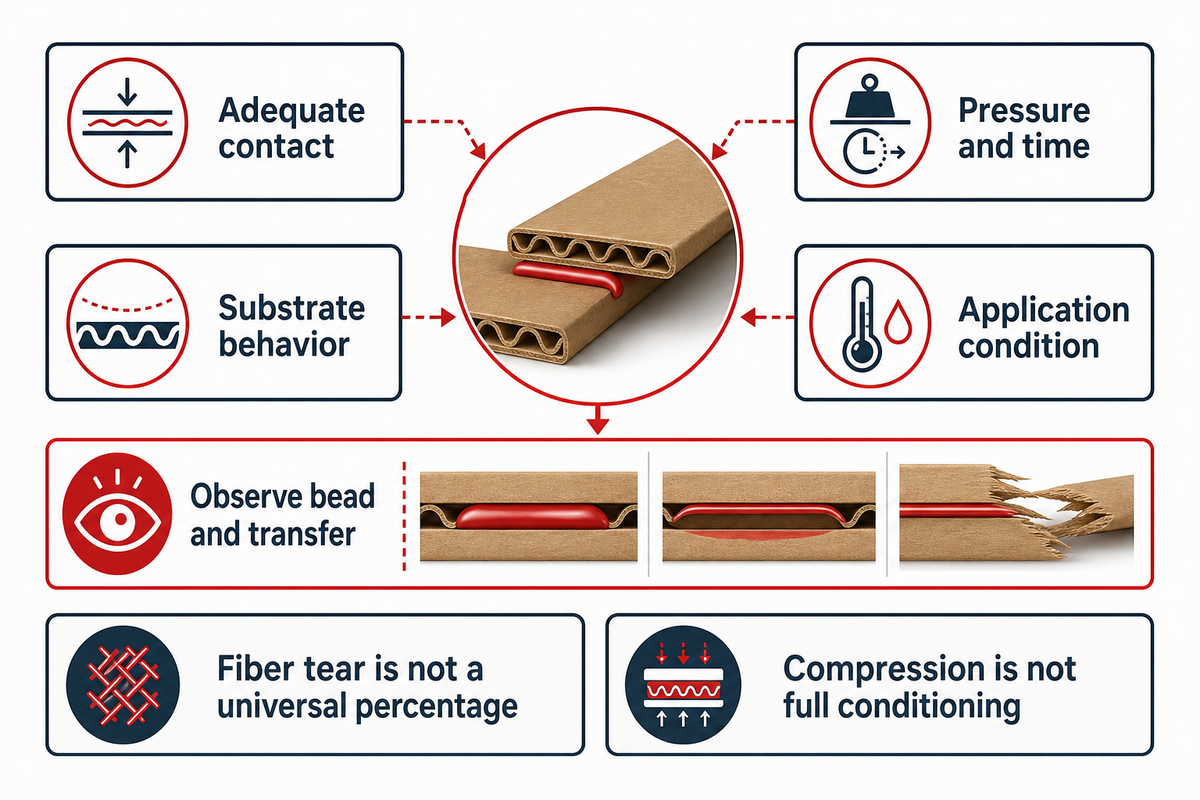
A preparação da compressão requer contacto suficiente para o processo de colagem aprovado, sem danificar ou deformar o cartão de forma inaceitável. Avalie a união tendo em conta as condições da linha e siga as instruções do adesivo. A aplicação, o comportamento do substrato, a pressão e o tempo interagem; perante uma junta aberta, deve avaliar-se todo o processo de colagem antes de se optar por aumentar a pressão.
Segundo o guia de diagnóstico da Henkel para cola termofusível, podem ocorrer falhas relacionadas com a pressão predefinida, uma compressão deficiente e a temperatura. O guia descreve a transferência inconsistente, a forma do cordão de cola e a arrancada de fibras como observações úteis para a investigação. Para a autorização para produção, utilize o método de ensaio da união e os requisitos de acondicionamento acordados; não transforme a observação de arrancada de fibras num critério percentual universal.
Inspecione as amostras retiradas em segurança para detetar juntas abertas, deslocamentos, excesso de cola e marcas no cartão. Compare material equivalente à velocidade de produção registada. Se a velocidade mudar, siga os procedimentos aprovados para quaisquer alterações relacionadas com a compressão ou a aplicação, e avalie novas amostras nas condições de produção pretendidas. Verifique as amostras nas condições de produção exigidas e mantenha condições de observação constantes ao compará-las.
Distinga a função de compressão da dobradeira-coladora do acondicionamento completo do adesivo. Para avaliar a eficiência de produção, o comprador deve registar a produção aceite e as caixas de cartão rejeitadas durante o ensaio acordado, bem como o resultado da verificação da união após o acondicionamento acordado. A velocidade máxima, por si só, pouco diz sobre esse resultado.
Secção de saída: evite que a inspeção e o embalamento afetem a união
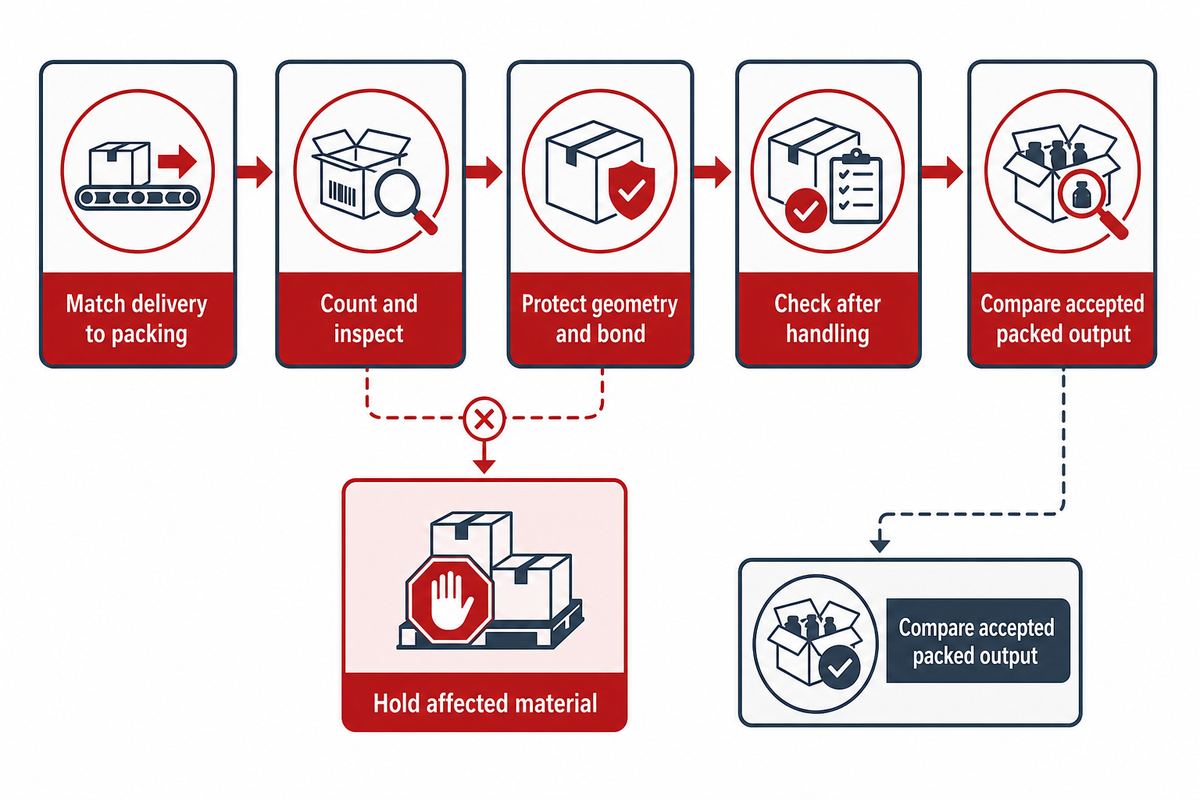
Transporte as caixas dobradas durante a contagem, a inspeção e o embalamento sem afetar a sua geometria nem a união. Ajuste o transportador e a configuração da secção de saída ao ritmo do trabalho a jusante. Observe o fluxo do material acabado a partir dos locais seguros designados e examine as amostras retiradas após o manuseamento, em vez de avaliar a qualidade apenas à saída da dobradeira-coladora. Não avalie a qualidade apenas à saída da dobradeira-coladora.
A configuração Bestfold da Heidelberg permite ajustar a velocidade da secção de saída para a adequar ao embalamento. Essa interface é importante, uma vez que uma máquina de alta velocidade pode fornecer caixas mais depressa do que a equipa consegue descarregar e embalar. Uma produção fluida requer espaço para descarregar as caixas aceites. O congestionamento no embalamento deve ser analisado na revisão da linha, não corrigido por ajustes da pressão da cola.
Exemplo: As amostras do ensaio saem da compressão esquadradas e fechadas, mas as caixas começam a acumular-se enquanto a equipa de embalamento muda de caixa exterior. O grupo seguinte inspecionado apresenta cantos dobrados e juntas afetadas. O operador regista que o defeito surge após a acumulação, retém o material afetado e segue a resposta aprovada para restabelecer uma saída ordenada. O ensaio é repetido com a configuração de embalamento, o pessoal e o método de contagem efetivamente utilizados. As definições da cola são variáveis independentes, salvo se as evidências das amostras indicarem o contrário. A produção prevista pode ser avaliada com base nas caixas embaladas e aceites, em vez de se considerar a indicação a montante, que ignora o estrangulamento.
Diagnóstico: identifique a primeira secção com defeito
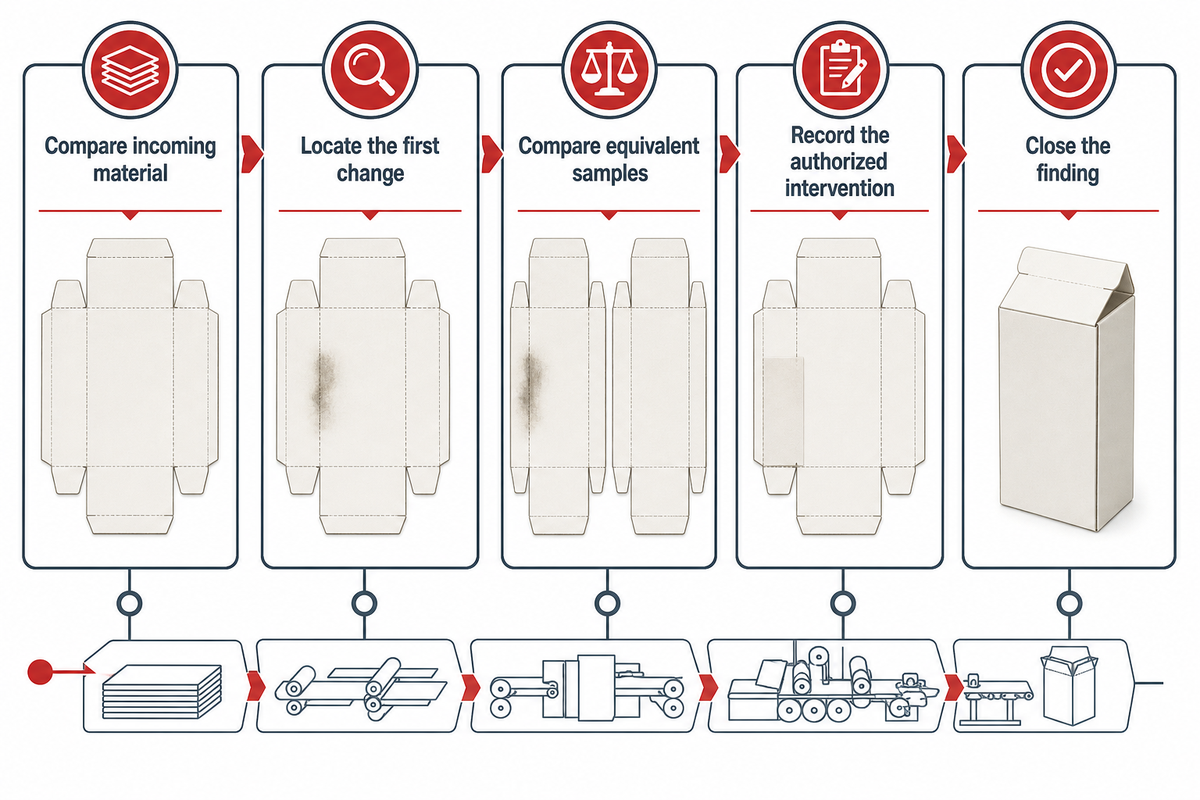
O diagnóstico de problemas na dobradeira-coladora começa pela localização do defeito observável mais antigo e pela comparação com o recorte de cartão à entrada e as condições aprovadas para o trabalho de produção. Acompanhe uma amostra desalinhada com base nas evidências que possam ser obtidas em segurança durante a alimentação, a dobragem, a colagem e o manuseamento. Altere apenas uma variável autorizada de cada vez e guarde amostras para comparação. Registe os resultados de cada alteração antes de prosseguir para a seguinte.
Rastreio da primeira secção com defeito
O rastreio da primeira secção com defeito regista o defeito observado mais cedo, as condições comparáveis das amostras e a verificação controlada seguinte.
Quais são os problemas mais comuns nas dobradeiras-coladoras durante a produção?
Os problemas mais comuns nas dobradeiras-coladoras são falhas de alimentação, problemas de alinhamento, fissuração nos vincos, padrões de cola incorretos, uniões fracas e encravamentos na secção de saída. Antes de tomar medidas corretivas, localize o ponto de origem de cada sintoma. Uma caixa de cartão acabada com desvio pode ter ficado desalinhada durante a alimentação, enquanto uma junta aberta pode dever-se ao substrato, ao adesivo, ao contacto ou às condições de manuseamento posteriores. Um sintoma pode ter várias causas.
- Comece pelo material à entrada. Compare a identificação do lote, a deformação, a geometria do corte na matriz e o estado dos vincos com o recorte de cartão aprovado.
- Localize a primeira alteração. Registe se o desvio ou os danos já estão presentes antes da intervenção da secção seguinte.
- Compare amostras equivalentes. Mantenha constantes a velocidade, o material e o tempo de observação; ao verificar a recuperação elástica, inclua o tempo decorrido após a libertação.
- Registe a intervenção. Identifique o ajuste autorizado e a pessoa responsável pelo novo ensaio.
- Encerre a ocorrência. Registe a aceitação, a investigação adicional ou a continuação da suspensão, tendo em conta os requisitos do trabalho de produção.
Um desalinhamento que siga um padrão de desgaste repetível requer investigação pelo técnico responsável. Utilize as conclusões para abrir uma tarefa de manutenção, se necessário. Um ajuste de preparação não deve substituir a avaliação de correias ou rolos danificados. O nosso guia de inspeção e identificação para transferência à manutenção de correias e rolos de dobradeiras-coladoras aborda esse tema separadamente.
Aprovação da primeira amostra e transferência para o fornecedor
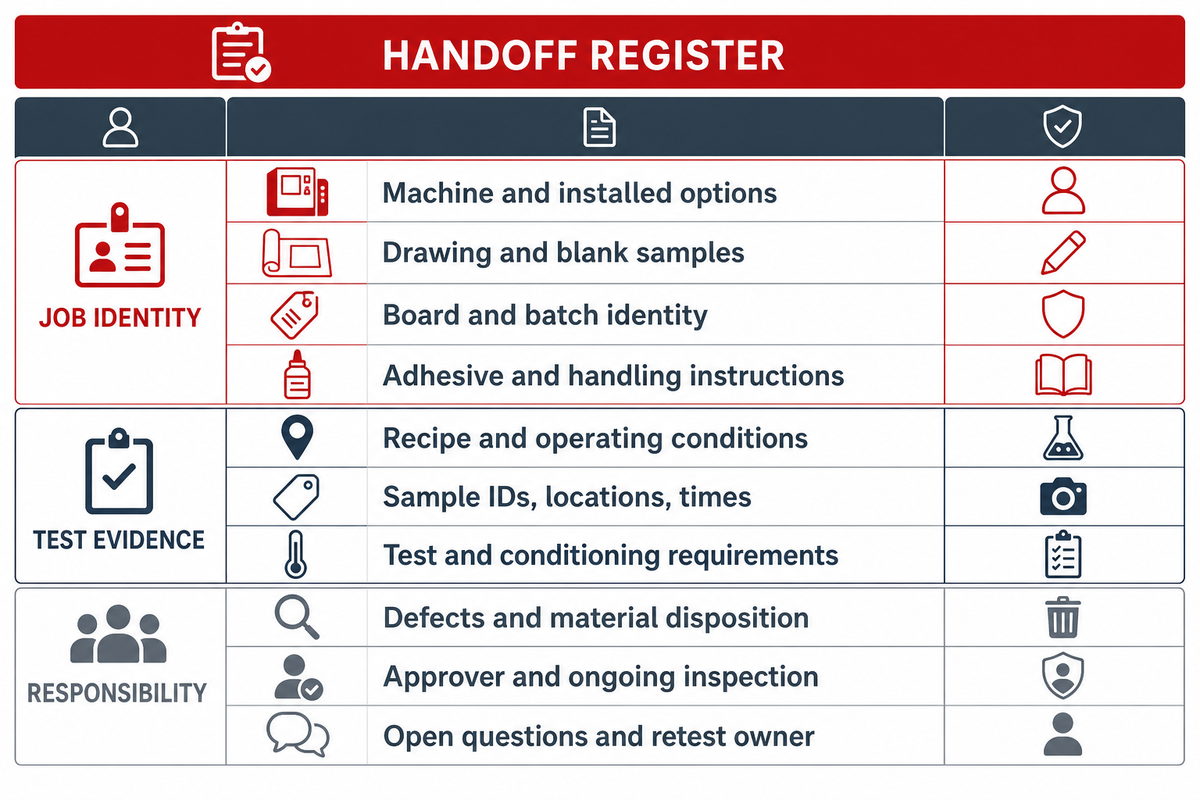
A aprovação da primeira amostra regista se as amostras identificadas na preparação cumprem as verificações acordadas para o trabalho de produção antes do início da produção de rotina. Identifique o aprovador, as condições das amostras e os pontos de inspeção seguintes. Mantenha essa decisão separada da aceitação estatística do lote e da monitorização contínua do processo: a aprovação de algumas amostras iniciais não demonstra que todas as caixas posteriores continuarão a ser aceitáveis.
As orientações do NIST sobre amostragem de aceitação distinguem decisões pontuais sobre lotes do controlo contínuo da qualidade. Estruture o plano de inspeção da produção com base nas definições de defeito da encomenda e nas estratégias de amostragem e resposta. Um reinício, uma alteração de material ou um ajuste das definições devem ter um procedimento de revisão claro.
Autorização do trabalho de produção e transferência para o fornecedor
- Modelo da máquina, número de série e opções instaladas.
- Tipo de caixa, revisão do desenho e amostras representativas do recorte de cartão.
- Qualidade do cartão, espessura em mm, revestimento e identificação do lote.
- Produto adesivo, lote e instruções de manuseamento aplicáveis.
- Revisão da receita e condições de funcionamento relevantes registadas.
- Identificação das amostras, locais de recolha e tempos de observação.
- Método de ensaio, acondicionamento e requisitos de aceitação acordados.
- População inspecionada, defeitos e destino do material afetado.
- Aprovador, hora da autorização para produção e responsabilidade pela inspeção contínua.
- Questões para o fornecedor, ocorrências por resolver e responsável pelo novo ensaio.
Compare ensaios utilizando o mesmo material, o mesmo âmbito de inspeção e a mesma definição de produção aceite. Inclua o tempo de paragem na comparação. A mão de obra de preparação, o desperdício e o pessoal a jusante podem alterar a rentabilidade, mesmo quando as velocidades nominais são semelhantes. Defina estas condições no acordo do ensaio, em vez de aceitar promessas sem fundamento sobre a mudança de trabalho ou o rendimento.
Na Máquina Cenwan, fabricamos dobradeiras-coladoras e configuramos o equipamento de acordo com os tipos de caixas e os requisitos da linha. Envie o dossier do trabalho de produção para avaliar as máquinas dobradeiras-coladoras da Cenwan, de modo que a avaliação da aplicação possa começar pelo recorte de cartão, pela dobragem e pelas limitações de produção reais.
A gestão de receitas ajuda a repetir trabalhos de produção, mas a decisão continua a depender das amostras
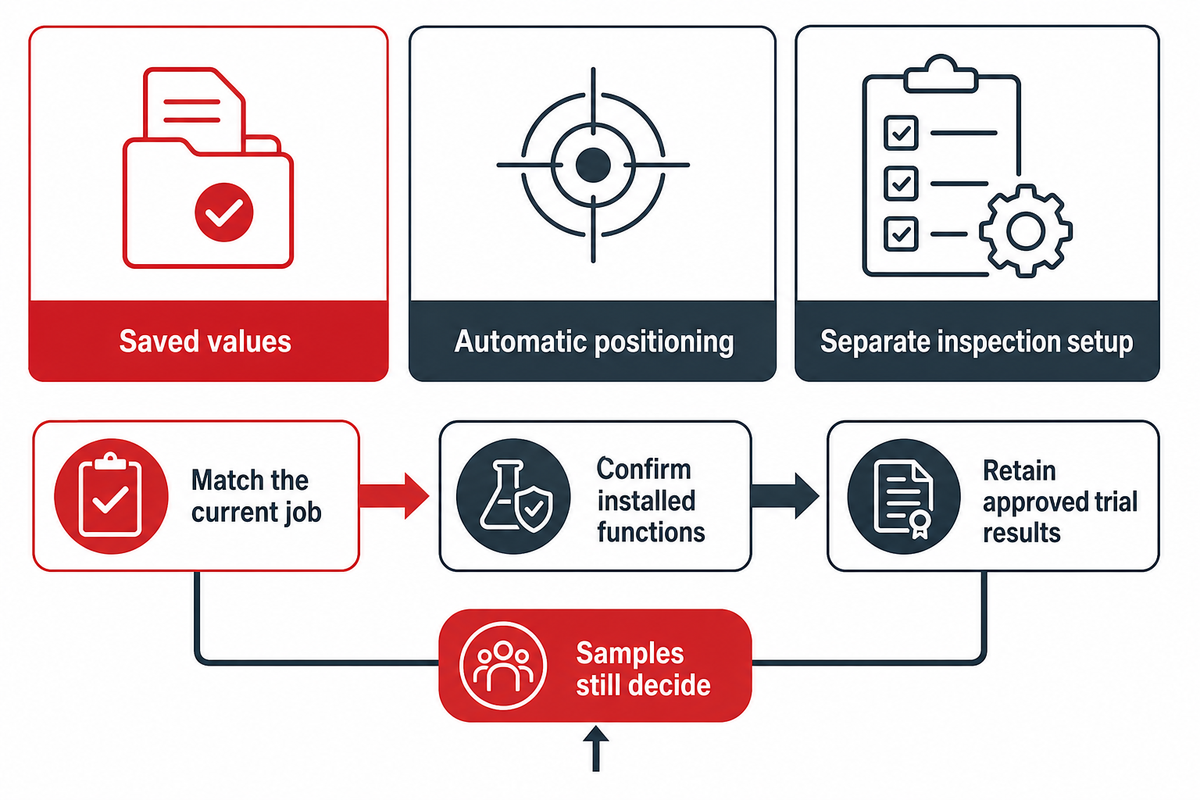
A gestão de receitas permite guardar valores aprovados e rastrear as alterações feitas pelos operadores. Antes de utilizar uma receita guardada, confirme que corresponde ao desenho, ao cartão, ao adesivo e às ferramentas atuais. É importante distinguir os parâmetros guardados na memória das receitas de posicionamento automático e de inspeção. Numa máquina automática de dobrar e colar caixas, estas funções dependem do equipamento instalado.
No seu anúncio de 2 de outubro de 2025, a BOBST mencionou o SPHERE HMI e a gestão de trabalhos e receitas para EXPERTFOLD 145/165 e SPEEDPACK, bem como um alinhador automático de recortes de cartão. Trata-se de um fluxo de trabalho específico da BOBST. Mesmo equipada com memória de receitas, uma máquina pode exigir posicionamento manual e uma configuração de inspeção separada. Este guia abrange verificações estação a estação em diferentes configurações de máquina instalada; para recuperar receitas, verificar o posicionamento automático e testar sensores de qualidade em equipamento servo, consulte o nosso fluxo de trabalho para verificar receitas servo e sensores.
Guarde os resultados aprovados dos ensaios de produção, incluindo as alterações autorizadas e respetivas justificações. Identifique os resultados que foram substituídos. Para obter uma cotação de uma máquina automática de dobrar e colar caixas, determine quais as definições guardadas, quais os eixos reposicionados automaticamente e quais as verificações que continuam a cargo dos operadores. Para avaliar a repetibilidade na prática, solicite um resultado de amostra de um trabalho de produção identificado.
Perguntas frequentes
Qual é o primeiro passo para preparar uma máquina de dobrar e colar caixas?
Comece por confirmar a identificação do trabalho de produção aprovado.
Comece por confirmar que o desenho aprovado da caixa de cartão, o material e o adesivo correspondem à máquina e às ferramentas instaladas. Registe as revisões do desenho e da receita antes de carregar o alimentador. Uma preparação correta da máquina de dobrar e colar caixas dá ao operador uma referência clara para o trabalho de produção. Consulte o procedimento de preparação segura aplicável e percorra a linha instalada. Um nome de trabalho conhecido pode ocultar alterações no revestimento, no recorte de cartão ou na especificação da cola.
Como corrigir problemas de dobragem numa máquina de dobrar e colar caixas?
Localize o primeiro defeito visível.
Com amostras retiradas em segurança e em condições comparáveis, localize a primeira estação onde o defeito aparece. Verifique a qualidade dos recortes de cartão recebidos e o alinhamento do alimentador antes de alterar as definições de dobragem. Inspecione a posição dos vincos, a sobreposição e o comportamento da caixa quando é aberta. Após um ajuste autorizado, guarde as amostras de comparação e repita as verificações acordadas antes de autorizar a produção.
Porque é importante manter a consistência da aplicação de cola durante o funcionamento?
Uma aplicação estável facilita a avaliação dos resultados da união.
Uma aplicação consistente ajuda a manter o padrão de cola previsto e a transferência para a união. Alterações na dosagem ou no estado do adesivo podem provocar zonas sem cola, cola fora do local previsto ou uma união irregular. Utilize o produto especificado e siga as instruções de aplicação; depois, inspecione as amostras nas condições de verificação acordadas. A cola fria e a cola termofusível exigem, cada uma, os respetivos controlos de processo.
Porque é importante formar os operadores de máquinas dobradeiras-coladoras?
A formação relaciona as tarefas seguras com as decisões corretas para cada trabalho de produção.
A formação fornece aos operadores os procedimentos específicos da máquina para o arranque, os ajustes, a inspeção e a resposta a avarias. Define também quem pode realizar trabalhos com partes expostas e quem autoriza as amostras para garantir uma qualidade consistente. Mesmo um operador experiente que passe para outro equipamento de dobragem e colagem precisa de formação sobre os comandos, as ferramentas e os dispositivos de segurança dessa máquina.
Como processa uma caixa de cartão uma máquina automática de dobrar e colar?
Os módulos instalados transportam, dobram e colam o recorte de cartão preparado.
Uma máquina automática de dobrar e colar encaminha um recorte de cartão plano e preparado pelas funções instaladas de alinhamento, dobragem, colagem e compressão, e depois envia-o para inspeção e manuseamento. Os módulos adicionais executam as operações especificadas para o fundo ou os cantos. Siga o percurso real da máquina: uma máquina de colagem de caixas com abas não transforma necessariamente cada caixa na sua forma tridimensional final durante essa passagem. As verificações das amostras incluem a abertura e utilização posterior previstas para a caixa.
Uma receita guardada pode substituir a aprovação da primeira amostra?
Não. Verifique as amostras atuais antes de autorizar a produção.
Não. Uma receita guardada serve de referência para repetir um trabalho de produção; a aprovação verifica o material, o desenho, o adesivo e o estado atual da máquina. Examine amostras novas e identificadas, documente as alterações autorizadas e guarde a versão aprovada. Durante a tiragem, mantenha o plano de inspeção acordado.
Como devem os compradores comparar ensaios de preparação da máquina feitos por fornecedores?
Utilize o mesmo trabalho de produção e a mesma definição de produção aceite.
Compare os ensaios com recortes de cartão representativos da produção, os mesmos requisitos para a caixa acabada e um plano de ensaio e inspeção acordado. Registe o trabalho de preparação, o desperdício, a produção aceite e as condições de manuseamento a jusante, além da velocidade. Distinga a aprovação da primeira amostra da aceitação do lote e das verificações contínuas. Um relatório útil do fornecedor identifica a configuração da máquina, as alterações efetuadas, as amostras reprovadas e os resultados dos novos ensaios, para que a comparação reflita a aplicação real e não uma alegação de velocidade nominal. Inclua a versão da receita e a forma de manuseamento após a compressão. Quando duas propostas preveem equipas de embalamento ou condições de inspeção diferentes, separe esses efeitos antes de comparar as cadências de produção aceite ou o trabalho dos operadores.
Prepare o próximo ensaio de preparação da máquina
Traga o desenho, recortes de cartão representativos, os dados do adesivo e os requisitos de verificação da caixa acabada. Antes de agendar o ensaio, converse com a nossa equipa sobre a configuração da linha e o plano de amostragem.
Os cenários utilizados nos exemplos ilustrativos são hipotéticos. Para operar a máquina, siga as instruções do equipamento instalado e os procedimentos aprovados no local. Preparado com base em orientações de fabricantes, artigos sobre adesivos e resumos e referências de autoridades públicas consultados em outubro de 2026.
Referências e fontes
- Controlo de energias perigosas, 29 CFR 1910.147 OSHA.
- ISO 12643-4:2023: Equipamentos e sistemas de transformação Organização Internacional de Normalização, resumo público.
- Efeitos da velocidade de rotação e do tempo de retenção no comportamento de recuperação do cartão vincado Nagasawa, Kaneko e Adachi, 2019, resumo de investigação.
- O que é a amostragem de aceitação? Manual de estatística de engenharia NIST/SEMATECH.