Entre em contacto com a Cenwan Machine Company



Especificações rápidas
| Formatos de caixa compatíveis | Linha reta, fundo automático, fundo automático de abertura rápida, parede dupla, 4 cantos, 6 cantos, caixa miniatura |
| Velocidade estrutural típica | 300 a 700 m/min (valor destacado pelo fornecedor) |
| Velocidade real de dobragem inversa para caixas com 4/6 cantos | 180 a 300 m/min (limite efetivo para caixas com cantos) |
| Intervalo de larguras de caixa | Normalmente, de 80 mm a 1 650 mm, consoante o modelo |
| Material | Cartão até 800 gsm e papel canelado de 3 a 5 camadas (caneluras E, F, B, A, AB) |
| Potência | Potência total instalada de 15 a 28 kW |
| Ar comprimido | 6 bar, com um consumo de cerca de 10 m³/h |
| Normas de referência | EN ISO 12100 (segurança de máquinas), EN 415-1 (máquinas de embalagem), Diretiva Máquinas da UE 2006/42/EC |
Como funciona uma máquina de dobrar e colar caixas com 4/6 cantos
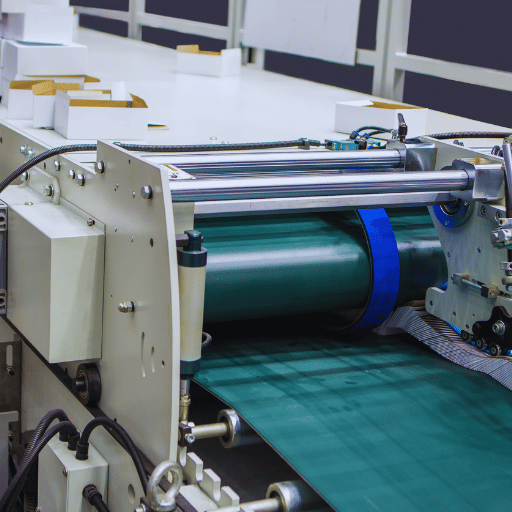 A máquina faz avançar a folha plana impressa e cortada com o cortante, com os vincos de dobragem já preparados, através de cinco estações sucessivas. Cada folha de cartão começa como cartão ou cartão canelado, com vincos de dobragem e cortes de ranhura. A máquina de dobrar e colar caixas transforma essa folha plana numa caixa aberta em 3 dimensões, dobrando as abas para dentro em ângulos precisos e colando os pontos de união para as manter nessa posição.
Estas cinco estações são um alimentador, uma secção de pré-dobragem, uma secção de dobragem principal, uma estação de colagem e uma secção de prensagem e empilhamento. O alimentador introduz cada folha cortada na máquina, uma de cada vez, por sucção de vácuo e/ou pinças de correia, sempre à mesma velocidade. As secções de pré-dobragem vincam e preparam a primeira e a terceira linhas de dobragem, abrindo-as para fora em ângulos entre 180 e 165 graus, para facilitar a abertura posterior da caixa. As secções de dobragem principal fazem avançar a folha pelas segunda e quarta linhas de dobragem, com correias de dobragem que aceleram e desaceleram ao longo do percurso, alinhando e desviando a caixa com precisão à medida que avança. A estação de colagem aplica adesivo nos pontos de união, para que a dobragem final encoste a junta e feche a caixa.
O que distingue uma máquina de dobrar e colar caixas com cantos 4/6 de uma máquina de dobrar e colar caixas de linha reta é a inclusão de um componente de dobragem inversa, que dobra os dois painéis frontais para trás e os dois painéis laterais para dentro. Numa caixa de 4 cantos, o dispositivo faz quatro destas dobras; numa caixa de 6 cantos, faz seis, e os cantos recebem os seus próprios cordões de cola. Depois da dobragem final, a caixa entra num transportador de compressão, onde as correias superior e inferior pressionam as superfícies coladas até a cola secar. Um sensor fotoelétrico deixa então cair a caixa no empilhador.
Formatos de caixa que uma máquina de dobrar e colar caixas com 4/6 cantos pode produzir
Em comparação com a máquina de linha reta com capacidade para caixas com 4/6 cantos, a principal característica de uma máquina moderna de dobrar e colar caixas com 4/6 cantos é o dispositivo adicional de dobragem inversa, que posiciona os dois painéis laterais a 135 graus. Nas caixas com 4 cantos, são feitas quatro destas dobras inversas. Depois de a pinça segurar a extremidade da caixa, é aplicado um cordão de cola e a caixa passa por um rolo de prensagem, ficando pronta para ser encaminhada para outros equipamentos de produção.| Formato de caixa | Aplicação típica na indústria | Complexidade mecânica |
|---|---|---|
| Linha reta | Caixas exteriores farmacêuticas, artigos de papelaria e caixas de retalho com abas de encaixe | A mais baixa — junta única e produção mais rápida |
| Fundo automático | Produtos de consumo mais pesados e artigos para o lar | Média — as abas do fundo encaixam sem cola |
| Fundo automático Crash | Caixas de expedição para comércio eletrónico e caixas para refeições para levar | Elevada — o fundo pré-dobrado abre por ação da tensão |
| Parede dupla (dupla face) | Produtos de cosmética frágeis e kits de amostras farmacêuticas | Elevada — duas camadas de cartão são dobradas em simultâneo |
| 4 cantos | Estojos de cosmética, caixas de oferta e embalagens premium para retalho | Elevada — os quatro cantos reforçados são colados em simultâneo |
| 6 cantos | Caixas para amostras farmacêuticas, eletrónica premium e tabuleiros de exposição alimentar | A mais elevada — seis cantos reforçados e maior tempo de preparação da máquina |
| Caixa miniatura | Embalagens farmacêuticas de dose única, chocolate premium e embalagens de saquetas | Média — cartões cortados estreitos, com menos de 120 mm, exigem alimentadores especializados |
Componentes de uma máquina de dobrar e colar caixas com 4/6 cantos
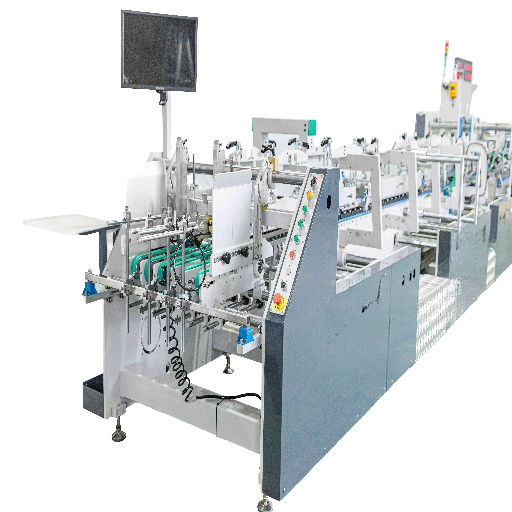 A máquina pode ser dividida em 9 subsistemas principais, cada um com uma função específica e várias possibilidades de ajuste. Saber a função de cada componente e o que esta implica distingue um operador eficaz de um operador que tem de contactar sempre o fornecedor para alterar a configuração.
| Componente | Função |
|---|---|
| Secção do alimentador | A sucção de vácuo ou a correia com pinças retira, uma a uma, as folhas de cartão cortadas de uma pilha com cerca de 400 mm de altura. Inclui vibradores e várias comportas de alimentação para separar as folhas. |
| Unidade de calibração automática | Dois conjuntos de chapas-guia com correias de inclinação ajustável corrigem eventuais desvios de paralelismo antes de a caixa chegar às guias de dobragem. |
| Facas e correias de pré-dobragem | A primeira faca de dobragem marca o primeiro vinco a 180 graus. O pré-dobrador acionado por correia dobra parcialmente o terceiro vinco até cerca de 165 graus, para que a caixa abra sem dificuldade mais à frente. |
| Guias de dobragem principal e correias de dobragem | As correias de dobragem, cuja velocidade varia ao longo do percurso, mantêm a caixa corretamente inclinada ao passar pelo segundo e quarto vincos. |
| Dispositivo de dobragem inversa (unidade de 4/6 cantos) | Unidade especializada acionada por servo, que dobra os painéis laterais para dentro, a 90 ou 135 graus, para formar quatro ou seis cantos reforçados. É o principal limite de desempenho de toda a máquina. |
| Sistema de colagem | Depósito inferior de cola com aplicadores de disco ou roda para juntas retas, além de três ou quatro pistolas eletrónicas para aplicação por pulverização em cantos irregulares. A AICC identifica os sistemas de colagem HHS de 4 pistolas como a norma da indústria para unidades de alta velocidade com acionamento servo. |
| Secção de compressão (prensagem) | As correias superior e inferior pressionam as juntas coladas até a cola secar. Os acionamentos independentes das correias superior e inferior permitem ajustar o comprimento a cada dimensão de caixa. |
| Contador fotoelétrico e ejetor | Conta as caixas que saem da prensa e aciona um ejetor pneumático para desviar as caixas defeituosas para uma rampa de rejeição. |
| Empilhador / mesa de recolha | O sistema de transporte independente empilha as caixas acabadas em quantidades ajustáveis para embalagem a jusante. |
📐 Nota de engenharia
A dobragem inversa acionada por servo é o elemento mais importante para garantir a precisão das caixas com 4/6 cantos. Um sensor fotoelétrico de posição deteta o bordo dianteiro de cada cartão cortado e o servomotor ajusta a posição do braço de dobragem à medida que cada cartão passa. Os dispositivos pneumáticos de dobragem inversa não conseguem igualar a precisão do servo quando a velocidade da máquina ultrapassa cerca de 150 m/min — por isso, todas as máquinas de 4/6 cantos de alta velocidade especificam o controlo servo nesta secção, mesmo que as restantes sejam pneumáticas.
Como interpretar uma ficha técnica de uma máquina de dobrar e colar caixas com 4/6 cantos
Todos os fornecedores apresentam uma ficha técnica, e a maioria dos especialistas em aprovisionamento aceita os valores destacados sem os questionar. Há dois valores que são sistematicamente exagerados — e um comprador que reconheça a estratégia não paga por uma capacidade que a sua linha de produção não alcançará.Diferença entre velocidade estrutural e velocidade de dobragem inversa
Uma ficha técnica que indica «velocidade máxima de 700 m/min» apresenta, na realidade, a velocidade estrutural das correias no modo de linha reta, não a velocidade de transferência para caixas com 4/6 cantos. A velocidade máxima real para a produção de caixas com 4/6 cantos é limitada pelo conjunto de dobragem inversa, cujo funcionamento mecânico restringe a velocidade, independentemente da rapidez da linha. A ficha técnica da Série SCM SQ torna a diferença evidente: velocidade estrutural máxima de 700 m/min e velocidade máxima de dobragem inversa de 300 m/min — o que demonstra que a produção real de caixas com 4/6 cantos será de cerca de 43 por cento do máximo publicado. Outras máquinas indicadas em publicações funcionam frequentemente com o servo limitado a 180 m/min em trabalhos com cantos, independentemente da velocidade estrutural máxima.| Indicação na ficha técnica | O que os compradores pensam que significa | O que significa na realidade |
|---|---|---|
| Velocidade máxima de 400 a 700 m/min | Todos os formatos de caixa são processados a esta velocidade | Apenas no modo de linha reta; a velocidade de dobragem inversa é metade deste valor |
| Largura máxima da plancha de cartão | Todos os formatos de caixa podem ser processados até esta largura | As larguras para caixas com 4 e 6 cantos são normalmente inferiores à largura máxima destacada — consulte a tabela específica para cada formato de caixa |
| Cartão canelado com canelura B (horizontal) | É compatível com qualquer cartão canelado com canelura B | Apenas com a canelura na horizontal — a canelura B na vertical pode bloquear o alimentador |
| Potência de 25 kW | Potência nominal da alimentação elétrica necessária | Potência total instalada — o consumo real é cerca de 60 a 70 por cento inferior em condições normais de funcionamento |
| Cartão até 800 gsm | É possível processar qualquer cartão de 800 gsm | 800 gsm é o limite superior; o intervalo de funcionamento testado situa-se normalmente entre 200 e 600 gsm |
| Peso líquido de 6 000 a 11 500 kg | Apenas um valor para transporte | Indicador indireto de rigidez — as máquinas mais leves vibram mais acima de 200 m/min |
Escolha do adesivo: emulsão fria, hot melt ou PUR
 O sistema de colagem de uma máquina de dobrar e colar caixas é tão importante como o sistema de dobragem. A mesma máquina pode utilizar uma de três composições químicas — emulsão fria (dispersões à base de PVA), hot melt (polímero EVA) ou PUR (poliuretano reativo) — e cada uma tem requisitos específicos de reciclabilidade, tempo de presa, custo da máquina e configuração do equipamento.
| Critério | Emulsão fria (PVA) | Hot melt (EVA) | PUR (poliuretano reativo) |
|---|---|---|---|
| Temperatura de aplicação | Ambiente (20 a 30 °C) | 160 a 180 °C | 120 a 150 °C |
| Tempo de presa | Lento (a água tem de ser absorvida / evaporar) | Rápido (segundos — arrefece e volta a solidificar) | Cerca de 2 minutos (cura química) |
| Aderência em cartão com revestimento UV ou laminado | Fraca — a água não é absorvida | Fraca — não adere a superfícies lisas | Excelente — a ligação química adere a substratos lisos |
| Custo do equipamento | O mais baixo — aplicador de disco ou roda simples | Médio — pistolas e depósito aquecidos | O mais elevado — pistolas de cura por humidade, com sistema de purga, e depósitos dedicados |
| Custo do adesivo por kg | O mais baixo | Médio | O mais elevado (normalmente 2 a 3 vezes o custo do hot melt) |
| Reciclabilidade da caixa acabada | A melhor — à base de água e totalmente repolpável | Boa — a maioria das fibras é recuperada, mas ficam alguns resíduos de hot melt | Variável — a ligação química dificulta a recuperação das fibras |
Critérios de seleção: como escolher uma máquina de dobrar e colar caixas com 4/6 cantos
 As equipas de aprovisionamento selecionam normalmente máquinas automáticas de dobrar e colar caixas apenas pelo preço. Assim, ignoram as 7 escolhas que determinam o custo total a longo prazo durante um período de 10 anos. Use a lista de verificação abaixo ao avaliar propostas de fornecedores para uma máquina de dobrar e colar caixas com 4/6 cantos.
Quadro de seleção com 7 critérios
Depois de avaliar os sete critérios, a escolha reduz-se a dois ou três fornecedores que correspondam às necessidades reais da fábrica. Para grupos de compras que comparam as especificações de máquinas de dobrar e colar caixas com 4/6 cantos com base neste quadro, os pontos prioritários devem ser a velocidade de preparação para cada formato, o intervalo de larguras para caixas com 4 cantos e de linha reta, o sistema adesivo (emulsão fria, hot melt ou PUR disponível) e os requisitos de deslocação de técnicos de assistência. Se os fornecedores publicarem estes quatro dados de forma comparável, será mais fácil avaliá-los do que com base apenas na velocidade.
A indústria das máquinas automáticas de dobrar e colar caixas divide-se em três segmentos regionais. O segmento premium europeu, com prazos de entrega longos e custos de capital elevados, é dominado pela Bobst e pela Heidelberg. O segmento intermédio, com boa relação qualidade-preço, inclui fornecedores de Taiwan e da china, como a Cenwan CW-W PCW e fabricantes regionais chineses e taiwaneses de nível semelhante. O mercado de distribuição norte-americano inclui empresas como a SCM, através da best graphics, e outras associadas à AICC. Para uma comparação equilibrada, costuma pedir-se uma proposta a cada segmento.
- Objetivo de volume — caixas por turno ou objetivo anual definido internamente. Abaixo de cerca de 5 milhões de caixas por ano, uma máquina de entrada de gama com servo e 650 mm será suficiente. Acima de 20 milhões, especifique uma máquina de grande formato com largura entre 1 250 e 1 650 mm.
- Tipo de caixa — número de referências de caixas distintas processadas pela máquina. Nas fábricas com grande variedade, que alternam entre mais de 15 referências por semana, é necessária uma mudança de configuração com um só clique; nas fábricas que produzem uma única referência, não há necessidade de pagar por essa função.
- Intervalo de larguras de caixa — largura mínima e máxima para cada formato; verifique sempre as larguras específicas para caixas com 4 e 6 cantos, que são muitas vezes inferiores ao máximo para linha reta.
- Gama de materiais — apenas cartão, apenas cartão canelado ou ambos. As regulações para grandes diferenças de espessura — e os alimentadores mais potentes necessários em fábricas que processam materiais diferentes — são dispendiosas.
- Nível de automação da dosagem — configurações manuais ou carregamento automático por código QR ou com um só clique através de servo. A automação compensa rapidamente em fábricas com mudanças frequentes de configuração.
- Dimensão da fábrica — a maioria das máquinas de dobrar e colar caixas com 4/6 cantos exige um comprimento de 14 a 17 metros, além de uma zona desimpedida de acesso para o operador. Confirme as dimensões na planta antes da aprovação.
- Assistência após o fim da vida útil — compromisso de manter peças sobresselentes em stock, condições de deslocação de técnicos às instalações e cobertura da vida útil em comparação com a garantia. Metade do custo inicial de capital e metade do custo total ao longo da vida útil correspondem à assistência.
Preparação, operação e manutenção
Uma máquina de dobrar e colar caixas com 4/6 cantos funciona em três modos: produção contínua, mudança de configuração e manutenção programada. O primeiro representa cerca de 70% do tempo de funcionamento; o segundo, cerca de 20% numa fábrica que produza uma maior variedade; e o terceiro, cerca de 10%. As fábricas que negligenciam este plano de manutenção preventiva sofrem duas consequências: paragens inesperadas e desgaste prematuro de componentes dispendiosos, como servos e rolamentos.Tempo de mudança de configuração
As unidades atuais com acionamento servo conseguem realizar uma preparação documentada para repetir um formato em cerca de 10 minutos, quando o operador alterna entre configurações guardadas na memória. Uma nova configuração de 6 cantos — sobretudo com um cartão cortado de novas dimensões — pode exigir 30 minutos na primeira tentativa para ser confirmada. Bibliotecas de configurações estabelecidas e a seleção com um só clique reduzem ainda mais o tempo nas máquinas com reconhecimento de códigos QR. Este rápido retorno do investimento justifica-se em fábricas com mais de 15 alterações de referência por semana; nas que têm menos alterações, não.| Frequência | Tarefa de manutenção |
|---|---|
| Diária (no fim do turno) | Esvaziar e limpar o depósito inferior de cola; limpar os resíduos de cola dos aplicadores de disco e dos bicos das pistolas; inspecionar as correias do alimentador para detetar acumulação de pó de papel |
| Semanal | Verificar a tensão das correias superior e inferior; inspecionar o desgaste das correias de dobragem; limpar o pó de papel dos sensores fotoelétricos; verificar a amplitude do vibrador do alimentador |
| Mensal | Lubrificar os rolamentos da transmissão; inspecionar os tirantes e os espaçadores; verificar o regulador da pressão do ar a 6 bar; calibrar a temporização do contador e do ejetor |
| Trimestral / anual | Recalibrar o dispositivo servo de dobragem inversa; inspecionar o desgaste das ranhuras nas guias de dobragem principal; substituir as correias gastas; verificar o funcionamento do circuito de segurança CE / EN ISO 12100 |
Avarias operacionais comuns
3 modos de falha são responsáveis por >80% de todas as paragens não programadas. Detritos de corte ou encravamentos — cartão canelado e resíduos de corte, folhas soltas ou pedaços de abas rasgadas deixados no alimentador. Segundo a Packaging Portal, este problema é tão sensível que até um único pedaço fino de cartão canelado pode provocar um encravamento e, por consequência, uma paragem da máquina, frequentemente acompanhada por uma avaria da cuba e por um aquecimento que poderiam ter sido evitados através da limpeza do alimentador e da verificação das dimensões antes do empilhamento. Sugestão: para evitar esta possível falha plana, o utilizador deve alinhar o elemento do alimentador com a pinça parcialmente aberta e, em seguida, verificar as luzes indicadoras anterior e atual da estação de alimentação depois de fechar a pinça. Secagem da emulsão fria e obstrução do aplicador de disco durante paragens prolongadas — cola. Resolve-se esvaziando diariamente o depósito no fim do turno. Desvio de calibração da unidade automática causado pela acumulação de pó de papel nos rolamentos das chapas-guia — desvio de alinhamento. Resolve-se semanalmente, inspecionando e limpando os sensores.
📐 Nota de engenharia
Os compradores que definem planos de manutenção preventiva costumam reservar anualmente 3-5% do custo de capital para peças e horas de assistência técnica. Para obter informações sobre a máquina relevantes para os seus planos de produção, consulte a ficha técnica resumida da máquina de dobrar e colar caixas com 4/6 cantos. Registar o plano acima num livro de manutenção cria o histórico de auditoria exigido futuramente pelos reguladores para máquinas com certificação CE em setores regulamentados, nos termos da Diretiva Máquinas da UE 2006/42/EC.
Perspetivas da indústria (2026): servo, IIoT e adesivos sustentáveis
3 seis tendências influenciam as especificações das máquinas de dobrar e colar caixas com cantos 4/6 até 2026+. Em primeiro lugar, prevê-se que o setor das máquinas de dobrar e colar caixas alcance uma taxa de crescimento anual composta de aproximadamente 7,9% entre 2026 e 2033+. O mercado global de máquinas de embalagem deverá atingir cerca de 71 mil milhões de US dólares até 2026, com um crescimento anual de 5.8 por cento. Estas duas tendências impulsionam o investimento de capital em máquinas de dobrar e colar caixas. Em segundo lugar, o setor 4/6 Jupatuh Tarez prevê adotar a IIoT e a manutenção preditiva como tecnologias básicas. De acordo com o relatório de tendências de fabrico de cartão canelado para 2026 da SUN Automation Co.-, os três principais temas que serão apoiados pela automação são a manutenção preditiva com IIoT, o apoio aos operadores e a formação/retenção da força de trabalho; estes são também os três temas que os operadores do mercado planeiam adotar em 2026. É sensato os compradores exigirem propostas RFQ com controladores compatíveis com IIoT, meios de diagnóstico remoto e instruções para operadores em formato tablóide. Em terceiro lugar, a sustentabilidade favorece os adesivos. Em particular, as emulsões a frio (à base de água) e os sistemas PUR devidamente concebidos substituirão algumas soluções de hot melt em aplicações de fim de vida com elevada reciclabilidade (alimentar e farmacêutica). Nas especificações para 2026, os compradores devem ter em conta a Diretiva Máquinas da UE 2006/42/EC relativa à segurança no trabalho e os requisitos de sustentabilidade emergentes, prevendo incluir num único conjunto as especificações para esses setores: marcação CE, avaliação de riscos EN ISO 12100, plano de segurança de paletes EN 415-1, REACH 2011/65/EU e preparação para IIoT.Máquinas de 4 cantos vs. 6 cantos vs. fundo automático Crash: que caixa exige colagem multiponto?
Uma máquina de dobrar e colar caixas com 4/6 cantos justifica-se quando a caixa exige vários pontos de colagem temporizados e operações de dobragem que uma máquina de linha reta não consegue executar. Escolha o mecanismo com base na estrutura da caixa, e não apenas no seu nome.
| Estrutura da caixa | Utilização típica | Requisitos da máquina |
|---|---|---|
| Caixa com 4 cantos | Tabuleiros, embalagens para alimentos e caixas de exposição pouco profundas, com quatro abas de canto coladas. | Colagem temporizada em vários pontos e dispositivos para dobrar os cantos; o registo do cartão cortado é fundamental. |
| Caixa com 6 cantos | Tabuleiros mais profundos e embalagens especiais para comércio a retalho, com seis ligações nos cantos. | Mais operações de viragem e dobragem, pontos de colagem adicionais e validação da preparação da máquina mais demorada. |
| Fundo automático Crash | Caixas que se montam rapidamente porque o fundo fecha automaticamente. | Ganchos para dobrar o fundo e aplicação controlada de cola; uma configuração específica para fundo automático pode ser mais eficiente. |
| Caixa de linha reta | Caixas simples, dobradas e coladas pela junção lateral. | Normalmente, não precisam de um sistema para 4/6 cantos; evite pagar por complexidade que não será utilizada. |
Envie o desenho de corte e vinco e três cartões cortados ao pedir um orçamento. Depois, compare as especificações da máquina de dobrar e colar caixas com 4/6 cantos com as dimensões mínimas dos painéis e o número de pontos de colagem.
Perguntas frequentes
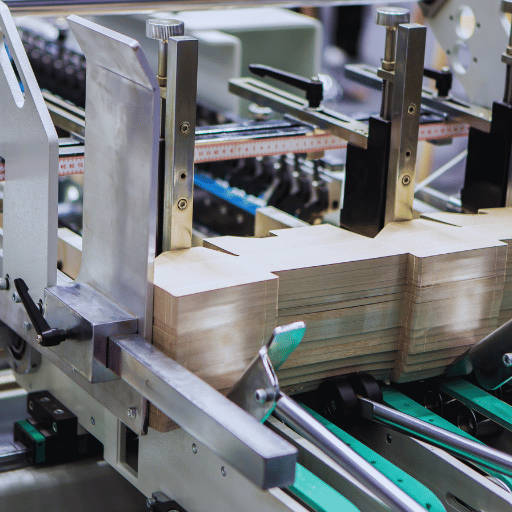
P: Qual é a diferença entre uma caixa com 4 cantos e uma caixa com 6 cantos?
Ver resposta
Uma caixa com 4 cantos tem quatro cantos reforçados, formados pela dobragem dos painéis laterais para dentro, num ângulo de 90 a 135 graus, e colados em quatro pontos. Uma caixa com 6 cantos tem seis cantos deste tipo e exige mais duas operações de dobragem e colagem. O formato com 6 cantos reforça mais a caixa, sendo adequado para caixas mais altas ou conteúdos mais pesados, mas acrescenta cerca de 20 minutos ao tempo normal de preparação da máquina e funciona a uma velocidade inferior, porque o dispositivo de dobragem posterior executa mais operações por ciclo.
P: Que dimensões de caixa pode processar uma máquina de dobrar e colar caixas com 4/6 cantos?
Ver resposta
Intervalo de larguras da caixa — depende do modelo de boxmker. Os modelos de entrada processam cartões cortados com larguras de 80 a 650 mm. Os modelos intermédios processam larguras de 140 a 1 250 mm. Os modelos de grande formato processam larguras de 290 a 1 650 mm. Note-se que as larguras para 4 cantos e 6 cantos são, em geral, inferiores à largura máxima para linha reta: num boxmker da classe de 1 650 mm, situam-se geralmente entre 470 e 1 450 mm. Consulte a tabela do fornecedor específica para cada formato de caixa.
P: Que velocidade se pode esperar de uma máquina de dobrar e colar caixas com 4/6 cantos?
Ver resposta
As fichas técnicas dos fornecedores indicam uma velocidade estrutural máxima de 300 a 700 metros por minuto, mas o limite real para caixas com 4 ou 6 cantos é de 180 a 300 metros por minuto (velocidade efetiva). Este limite mínimo resulta da capacidade mecânica do dispositivo servo de dobragem posterior, que dobra os cantos. Ao avaliar orçamentos, peça sempre a tabela de velocidades específica para cada formato de caixa — nunca apenas a velocidade estrutural máxima.
P: Cola termofusível ou cola fria — qual é melhor para caixas com 4/6 cantos?
Ver resposta
A emulsão fria (dispersão de PVA) é a opção mais barata e mais reciclável, mas demora a secar. A cola termofusível (EVA) seca em segundos e permite uma elevada capacidade de produção, mas não consegue colar superfícies com revestimento UV ou laminadas. A PUR (poliuretano reativo) é a opção mais cara, mas é a única composição adesiva que cola de forma fiável cartão com revestimento liso e caixas próprias para contacto com alimentos. A escolha depende, por isso, do tipo de material e da duração da tiragem, e não do custo.
P: Quanto tempo demora a mudar de formato de caixa numa máquina de dobrar e colar caixas com 4/6 cantos?
Ver resposta
A mudança entre receitas previamente guardadas numa boxmker com acionamento servo demora normalmente 10 minutos. A preparação inicial de um novo formato com 6 cantos e dimensões do cartão cortado desconhecidas pode demorar até 30 minutos. Nas fábricas que mudam de receita mais de 15 vezes por semana, o investimento adicional em sistemas de leitura de códigos QR ou de seleção com um clique compensa; nas que fazem menos mudanças, não.
Sobre este guia
Este guia de compra de máquinas de dobrar e colar caixas com 4/6 cantos reúne boas práticas e dados de especificações publicados em fichas técnicas de fornecedores, na associação da indústria de embalagens AICC, no relatório de 2026 da SUN Automation sobre cartão canelado e no documento técnico da Baumer hhs sobre adesivos PUR. As referências de conformidade estão atualizadas para EN ISO 12100, EN 415-1 e Diretiva Máquinas da UE 2006/42/EC.
Referências e fontes
- AICC NOW: Global Boxmachine — máquinas de dobrar e colar caixas Flexo com acionamento servo — Independent Packaging Association (AICC)
- Aplicações de PUR na produção de caixas de cartão — documento técnico da Baumer hhs
- Tendências de 2026 no fabrico de cartão canelado — SUN Automation Group
- Ficha técnica da máquina de dobrar e colar caixas SCM SQ Series (700 m/min de velocidade estrutural / 300 m/min na dobragem posterior) — Best Graphics
- Diretiva Máquinas da UE 2006/42/EC — União Europeia
- EN ISO 12100 — Segurança de máquinas — International Organization for Standardization
- Como evitar encravamentos e defeitos de colagem em máquinas Flexo de dobrar e colar caixas — The Packaging Portal
- Adesivos termofusíveis tradicionais e adesivos termofusíveis de PUR (poliuretano) — guia da indústria hotmelt.com