تواصلوا مع Cenwan Machine Company

CE + ISO 9001:2015
خط إنتاج آلة طي ولصق الكرتون بقناتين
خط Cenwan لإنتاج الكرتون بآلة طي ولصق ذات قناتين — تقطيع متكامل بالقالب وطي ولصق وتعبئة
خط إنتاج آلة طي ولصق الكرتون بقناتين، مصمم لمصانع علب الشحن السريع للتجارة الإلكترونية: تقطيع بالقالب ضمن الخط في المقدمة، ومساران متوازيان للصق في الوسط، واستقبال متدرج كقشور السمك وربط شبه أوتوماتيكي في الخلف. مرور واحد من لوح الورق المقوى إلى الرصة المعبأة، بإنتاجية قصوى تبلغ 1.3 مليون علبة يوميًا بالمقاس #13 — مصمم لاستيعاب ذروة 6.18 ويوم العزاب والجمعة السوداء من دون توزيع الطلبات على عدة آلات.
اطلب عرضًا للطاقة الإنتاجية للخط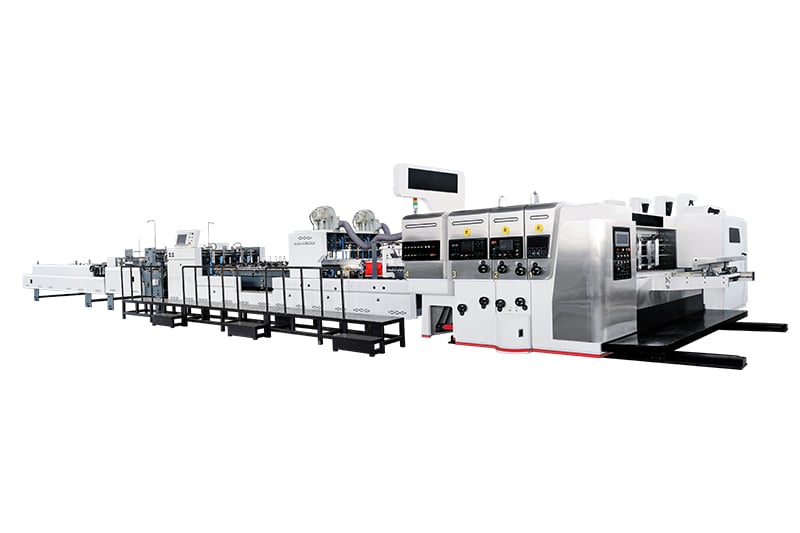
1.3M علبة يوميًا
بالمقاس #13
بالمقاس #13
40+ دولة
تم تركيب الخطوط فيها
تم تركيب الخطوط فيها
10+ سنوات
من الخبرة الهندسية
من الخبرة الهندسية
مدى الحياة
توريد قطع الغيار
توريد قطع الغيار
اختناقات المسار الواحد في ذروة التجارة الإلكترونية — لماذا يتوقف إنتاج آلة طي ولصق واحدة عند 600k علبة يوميًا
خط إنتاج آلة طي ولصق الكرتون هو سلسلة من محطات تحويل الورق تحوّل ألواح الكرتون المموج المسطحة إلى علب مطوية وملصقة ومكدسة في دفعة إنتاج متواصلة. يضيف خط Cenwan ثنائي القناة آلة تقطيع بالقالب ضمن الخط في المقدمة وآلة ربط شبه أوتوماتيكية في الخلف، ليغطي خط واحد سير العمل الكامل لعلب الشحن السريع، الذي تنفذه معظم المصانع بثلاث آلات منفصلة.
تتكرر هذه المشكلة في يونيو ونوفمبر من كل عام. حقق يوم العزاب 2023 إنفاقًا بقيمة $132.6 billion على Alibaba وJD.com وحدهما، وأصبح مهرجان 6.18 النظير الصيني في منتصف العام. يحتاج المشترون في قطاع الخدمات اللوجستية السريعة إلى إمداد ثابت بالعلب حتى عندما يرتفع حجم الطلبات اليومية إلى ثلاثة أو أربعة أضعاف المعتاد — وهذه تحديدًا اللحظة التي تعجز فيها آلات طي ولصق الكرتون ذات المسار الواحد عن تلبية الطلب.
تعمل آلة طي ولصق أوتوماتيكية نموذجية ذات مسار واحد بسرعة ثابتة تبلغ 100–150 m/min عند معالجة علب الشحن السريع الصغيرة، ما يعادل نحو 500,000–650,000 علبة خلال يوم إنتاج من 20 ساعة بالمقاس 13#. وتصل المصانع التي تحاول زيادة الإنتاج بإضافة الورديات إلى سقف تكاليف العمالة، بينما تصطدم المصانع التي تضيف آلات مفردة متوازية بقيود المساحة وعدد المشغلين. يعالج تصميم Cenwan ثنائي القناة ذلك من دون مضاعفة المساحة أو عدد العاملين: إذ يتشارك المساران وحدة تغذية واحدة وآلة تقطيع بالقالب وآلة ربط واحدة وفريق تشغيل واحد، مع سيرَي لصق مؤازرين متزامنين يعملان بالتوازي.
بالنسبة إلى معظم عمليات إنتاج علب الشحن السريع، ليس السؤال «هل يمكننا زيادة سرعة آلة واحدة؟» بل «هل يمكننا مضاعفة الطاقة الإنتاجية الفعلية من دون مضاعفة تكلفة تشغيل خط ثانٍ؟». وهذا هو قرار الشراء الذي تجيب عنه بقية هذه الصفحة.
ملخص الحل — لماذا يتفوق خط ثنائي القناة على آلتين منفردتين
الإنتاجية:
يلصق المساران المتوازيان بسرعة إجمالية تبلغ 240 m/min — تبلغ ذروة الآلات ذات المسار الواحد عادةً نحو 600,000 علبة يوميًا، بينما يستوعب خط Cenwan إنتاج 1.3M يوميًا من علب الشحن السريع بالمقاس #13.
سير العمل في مرور واحد:
تغذية الورق → التقطيع بالقالب → الطي → اللصق → النقل والضغط → الاستقبال المتدرج كقشور السمك → لوحة المحاذاة → الناقل → الربط شبه الأوتوماتيكي — من دون نقل وسيط أو مناولة يدوية بين المحطات.
نطاق مقاسات مرن
يشمل مقاسات علب الشحن السريع الصينية من 7 إلى 13 من دون إعادة تهيئة؛ ويتراوح عرض تصنيع العلبة بين 450–750 mm.
المساحة المطلوبة:
الأبعاد الإجمالية للخط 17.5 × 4 × 1.8 m، ويشغل نحو 70 m² من أرضية المصنع باستثناء ممرات الصيانة — ننشر هذه الأبعاد مقدمًا ليتمكن مهندسو المصنع من تخطيط الورشة قبل طلب عرض السعر.
مدعوم بخدمات Cenwan
في 40+ دولة: اعتماد ISO 9001:2015، وعلامة CE، وضمان مجاني لمدة 12 شهرًا، مع توريد قطع الغيار مدى الحياة.
خط Cenwan المتكامل ثنائي القناة — التقطيع بالقالب → الطي → اللصق → التكديس → التعبئة في مرور واحد
يعتمد هذا الخط على قناتين متزامنتين للصق بمؤازرات، تتشاركان محطة تقطيع بالقالب واحدة في بداية الخط ومحطة تعبئة واحدة في نهايته. تتولى كل قناة تغذية الورق وتطبيق الغراء والطي والنقل والتكديس الخاصة بها؛ وتعمل لوحة تحويل حاصلة على براءة اختراع للقناتين على محاذاة الرصتين قبل وصولهما إلى الناقل وآلة الربط. والنتيجة فريق تشغيل واحد ومساحة ورشة واحدة لإنجاز عمل يتطلب خلاف ذلك آلتين لطي ولصق الكرتون بمسار واحد، إضافة إلى آلة تقطيع بالقالب وآلة تعبئة منفصلتين.
المواصفات الفنية
قسم التقطيع بالقالب
الورق المناسبكرتون مموج E وN وF
العرض الداخلي الميكانيكي2000 mm
وحدة التحكمواجهة PLC
أقصى سرعة للتقطيع180 قطعة/min
أقصى عرض للتغذية1700 × 1200 mm
تغذية الورقمروحة ضغط عالٍ
قسم آلة طي ولصق الكرتون
الورق المناسبكرتون مموج E وN وF
أقصى سماكة800 g
أقصى سرعة للصق240 m/min (إجماليًا)
عرض تصنيع العلبة450–750 mm
نوع الغراءغراء مائي / بارد
القدرة / ضغط الهواء20 KW / 6 Pa
تجهيز الخط بالكامل
الأبعاد (الطول×العرض×الارتفاع)17.5 × 4 × 1.8 m
الوزن الإجمالي16 T
* تضمن آلية القفل الرئيسية دقة ضبط السرعة. وتحمي البنية المعيارية المشترين، إذ يمكن عزل كل محطة على حدة.
صُممت كل محطة في الخط كوحدة مستقلة لها منفذ صيانة خاص بها، وفصل كهربائي خاص بها، وتشابكات هوائية مع الوحدات المجاورة. وتحمي هذه البنية المعيارية المشترين من أكثر المخاوف شيوعًا بشأن الخط المتكامل: «إذا تعطلت محطة واحدة، فهل سيتوقف الإنتاج بالكامل؟». الإجابة لا؛ إذ يمكن عزل كل محطة وفتحها وصيانتها على حدة.

قسم تغذية الورق
فصل الوحدات كهربائيًا مع إنذار صوتي أثناء التشغيل. توفر مروحة طرد مركزي عالية الضغط تغذية بمساعدة الشفط، مع ضبط تدفق الهواء وفق انحناء الكرتون. ويتوقف الإنتاج عند بلوغ الكمية المخططة، مع صدور إنذار تلقائي.
قسم الطي واللصق
يحافظ جهاز إزالة الزوائد قبل آلة تطبيق الغراء على نظافة الورق. تلصق القناتان ألواح الكرتون المقصوصة بالقالب وتطويانها في الوقت نفسه، مع سيرَي مؤازرة مستقلين يمينًا ويسارًا يمكن تشغيلهما بسرعتين مختلفتين لضبط تربيع العلبة بدقة. ويعمل السير العلوي النشط على تسهيل مرور العلب.
النقل والضغط
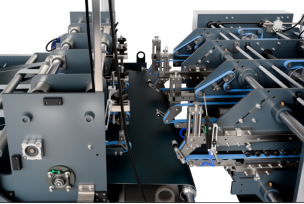
تضمن تغذية الورق المستقلة للقناتين انتقال العلب بسلاسة. ولكل قناة بخاخ عدّ خاص بها لحصر دفعات الإنتاج بدقة. وتسهّل وحدة تحريك رصة الورق عرضيًا تغيير الطلبات للعلب ذات السطح المسطح.

الاستقبال المتدرج كقشور السمك
يوفر سير الضغط العلوي ضغط استقبال أخف، ما يمنع التصاق العلب الملصقة ببعضها قبل الأوان. ويتيح تصميم السير الضيق رؤية منطقة الاستقبال للتدخل السريع من المشغل. كما يُضبط ارتفاع السير العلوي المستقل ليلائم مقاس العلبة ويحاذي الرصة بدقة.
لوحة المحاذاة (حاصلة على براءة اختراع)
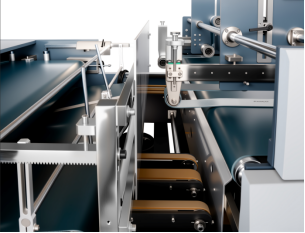
يضمن نظام التحويل المرحلي الحصري من Cenwan للقناتين ثبات ارتفاع الرصة فيهما. ويمنع التحكم المؤازر المستقل في نقل لوحة التكديس الانسداد الذي يحدث في الخطوط ذات وحدة التحكم الواحدة عندما تختلف السرعة الفعلية للقناتين قليلًا.

الناقل والربط
يحمي سير إسفنجي لين مستقل العلب المكتملة أثناء النقل. وتُضبط سرعة الناقل تلقائيًا لتتوافق مع سرعة دوران الآلة الرئيسية بواسطة وحدة تحكم كهروضوئية، مع إمكانية التجاوز اليدوي. وتُكمل آلة الربط شبه الأوتوماتيكية في نهاية الخط تدفق العمل من الكرتون إلى الرصة.
مقارنة الإنتاجية والمساحة والتكلفة الإجمالية للملكية (TCO): ثنائي القناة مقابل المسار الواحد والوحدات المعيارية من أفضل الموردين
عادةً ما يقارن المشترون عند تقييم الاستثمار في خط إنتاج بين ثلاثة خيارات: الإبقاء على آلة طي ولصق بمسار واحد وإضافة ورديات، أو وضع آلتين بمسار واحد جنبًا إلى جنب، أو شراء خط متكامل ثنائي القناة. ولا تقتصر الفروق على الإنتاجية؛ بل تشمل المساحة وعدد المشغلين ووقت التكامل والتكلفة الإجمالية للملكية على مدى خمس سنوات.
تؤكد تحليلات القطاع أن الخطوط المتكاملة بالكامل تتطلب تكلفة أولية أعلى ومهل توريد أطول من التجميعات القابلة للتركيب والدمج، لكنها تخفض تكاليف العمالة وتعقيد التكامل على مدى عمر المعدات. أما «ضريبة التكامل» الخفية عند ربط معدات من أفضل الموردين المتعددين — كالهندسة البينية ومزامنة وحدات PLC المتعددة والتنسيق بين الموردين أثناء التشغيل الأولي — فنادرًا ما تظهر في عرض السعر الأصلي، لكنها تتضح باستمرار خلال السنة الأولى من التشغيل.
مسار واحد / خط مستقيم |
آلتان متجاورتان |
خط Cenwan المتكامل |
|
|---|---|---|---|
| ذروة الإنتاجية (علبة بالمقاس 13#) | ~500–650k علبة يوميًا | ~1.0–1.3 مليون صندوق يوميًا (2 خطين) | ~1.3M علبة يوميًا (خط متكامل واحد) |
| أقصى سرعة للصق | 120 m/min للقناة الواحدة | 120 m/min × 2 = 240 m/min إجماليًا | 240 m/min إجماليًا للقناتين |
| المساحة الأرضية | ~35 m² | ~70–80 m² (خليتان منفصلتان) | ~70 m² (خلية متكاملة واحدة) |
| عدد المشغلين في الوردية | 2–3 | 4–6 | 3 |
| آلة التقطيع بالقالب في بداية الخط | آلة منفصلة، ونقل يدوي | منفصلة لكل خط، عمليتا نقل (2) | ضمن الخط، من دون نقل |
| الربط في نهاية الخط | آلة ربط شبه أوتوماتيكية منفصلة | مكبسان منفصلان أو نقطة اختناق مشتركة (2) | آلة ربط شبه أوتوماتيكية متكاملة |
| عدد الموردين | 3–4 (آلة تقطيع، وآلة لصق، وآلة تعبئة، وأنظمة تحكم) | 4–6 (علامات تجارية مكررة) | 1 (خط متكامل جاهز للتشغيل من Cenwan) |
| مدة التشغيل الأولي للتكامل | 2–4 أسابيع | 4–8 أسابيع (ضعف مدة التنسيق) | ~1 أسبوع في الموقع (مختبر مسبقًا كخط متكامل) |
| تكلفة التشغيل خلال 5 سنوات | ~€100–120/hr للعمالة والمرافق | ~€180–220/hr (عدد أكبر من المشغلين) | ~€110–140/hr (فريق واحد وتوصيلة مرافق واحدة) |
| مرونة الطاقة الإنتاجية | إضافة ورديات فقط | إضافة خطوط (نفقات رأسمالية CAPEX أعلى) | تشغيل قناة واحدة في الموسم الهادئ والقناتين في موسم الذروة |
متى يكون كل خيار هو الأنسب:
تناسب الآلة ذات المسار الواحد المصانع التي يقل إنتاجها عن 400k علبة يوميًا، ويكون طلبها مستقرًا من دون تقلبات موسمية. وتناسب آلتان متجاورتان بمسار واحد المصانع التي تنتج نوعين مختلفين تمامًا من العلب بالتوازي وتستطيع تحمّل التكاليف الإضافية المكررة. أما خط Cenwan المتكامل ثنائي القناة فيناسب الحالات التي يتجاوز فيها الإنتاج اليومي 800k علبة، ويُظهر نمط الطلب فيها ارتفاعات واضحة في مواسم الذروة — وهذا وصف ينطبق على معظم موردي علب الشحن السريع للتجارة الإلكترونية في الصين، وعلى شريحة متنامية من شركات تعبئة الطرود اللوجستية الخارجية.
إنتاج العميل: 1.3M علبة يوميًا بالمقاس #13 — طاقة استيعاب ذروة التجارة الإلكترونية
إن رقم الطاقة الإنتاجية البارز — 1.3 مليون علبة يوميًا بمقاس 13# — هو ما يجعل خط Cenwan ثنائي القناة مناسبًا لموسم ذروة التجارة الإلكترونية. ويمثل ذلك تشغيلًا متواصلًا لمدة 20 ساعة بسرعة لصق فعلية تبلغ 240 m/min للقناتين، علمًا بأن المقاس 13# (13 × 8 × 4.5 cm) هو الأكثر شيوعًا لعلب الخدمات اللوجستية السريعة في سوق الطرود المحلي وعابر الحدود في الصين.
تكتسب هذه الطاقة الإنتاجية أهميتها لأن يوم العزاب 2023 وحده شهد معاملات بقيمة $132.6 billion عبر Alibaba وJD.com، فيما بلغ حجم الطرود في الأيام التالية للمهرجان ثلاثة إلى أربعة أضعاف المعدل الأسبوعي المعتاد. وتُحدث الخطوط القادرة على استيعاب ذروة 4× من دون توزيع الطلبات على عدة آلات أو الاحتفاظ بمخزون يكفي 30 يومًا فرقًا في اقتصاديات الوحدة لإمداد علب الشحن السريع.
«لم تتعرض لوحة التحويل ذات المؤازرات المستقلة لدينا لأي انسداد في اختبارات ما قبل الشحن التي أجريناها منذ اعتماد نسخة الإنتاج. أما التصميمات التقليدية ذات الناقل المشترك، فكانت تنسد مرة كل ساعتين تقريبًا.»
الجهات التي تستخدم خطوط Cenwan ثنائية القناة اليوم
تشمل قاعدة العملاء الحالية شركات تعبئة الطرود السريعة، ومصانع التعبئة الثانوية للأدوية، ومصانع تحويل الكرتون الغذائي، ومصانع علب مستحضرات التجميل التي تحتاج إلى تغيير سريع للمقاسات، وشركات تعبئة إلكترونيات 3C التي تنفذ طلبات قصيرة التشغيل بأحجام متنوعة. وبفضل شبكة خدمات تغطي 40+ دولة، يستطيع مشترو الخطوط في أوروبا وجنوب شرق آسيا والشرق الأوسط وأمريكا الشمالية الاستعانة بمهندسي المصنع للتركيب والخدمة.
لمحة عن التكلفة الإجمالية للملكية على مدى 5 سنوات
€500k
التوفير
خفض تكاليف التشغيل
يحقق التصميم المتكامل ثنائي القناة إنتاجية مكافئة بتكلفة €110–140/hour مقارنةً بـ €200–240/hour للخطوط المتوازية ذات المسار الواحد، مع توفير 3–4 مشغلين في كل وردية.
مقارنةً بتشغيل آلتين متوازيتين لطي ولصق الكرتون بمسار واحد، إلى جانب آلة تقطيع بالقالب وآلة تعبئة منفصلتين، يلغي التصميم المتكامل ثنائي القناة نقطتي نقل يدويتين ويشترك في مجموعة واحدة من توصيلات المرافق.
تعتمد لمحة TCO على أساس تكلفة قدرها €100–120/hr لكل آلة لصق بمسار واحد، محسوبة على 5,000 ساعة تشغيل سنويًا × 5 سنوات. ويتوقف التوفير الفعلي على نمط الورديات والأجور المحلية.
نطاق علب الشحن السريع (المقاسات 7 إلى 13) — مرونة المقاسات من دون إعادة تهيئة
تستخدم شركات تعبئة الشحن السريع مجموعة محدودة ودقيقة من مقاسات العلب، تحددها المقاسات القياسية السائدة لطرود الشحن السريع الصينية. يغطي هذا الخط من Cenwan المقاسات من 7 إلى 13 ضمن نطاق تشغيل متواصل واحد — ما يعني أن المصنع يستطيع الانتقال بين المقاسات بتغيير الإعدادات بدلًا من إعادة التهيئة الميكانيكية. وننشر أدناه الأبعاد المرجعية كاملة كي يتمكن المشترون من مطابقة وحدات التخزين التعريفية (SKU) المحددة مع إمكانات الخط قبل طلب عرض السعر.
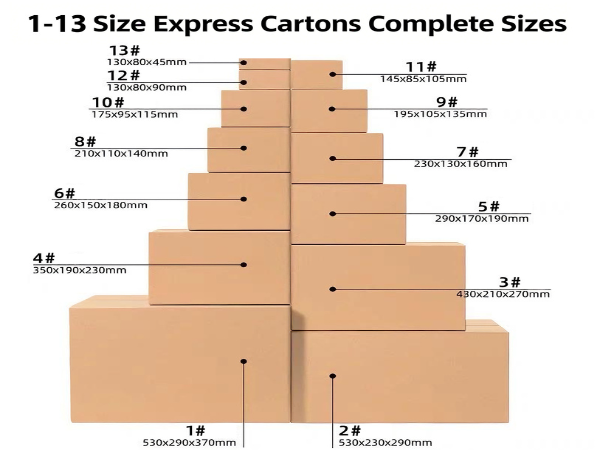
المقاسات القياسية الصينية لعلب الشحن السريع
13#
13 × 8 × 4.5 cmالاستخدام: المجوهرات الصغيرة والإكسسوارات ومحركات USB
التغطية: نعم — مقاس ذروة الإنتاجية (1.3M/day)
12#
13 × 8 × 9 cmالاستخدام: عينات مستحضرات التجميل والإلكترونيات الصغيرة
التغطية: نعم
11#
14.5 × 8.5 × 10.5 cmالاستخدام: ملحقات الهواتف والكتب الصغيرة
التغطية: نعم
10#
17.5 × 9.5 × 11.5 cmالاستخدام: طرود الشحن السريع الصغيرة القياسية
التغطية: نعم
9#
19.5 × 10.5 × 13.5 cmالاستخدام: الملابس المطوية وعلب هدايا مستحضرات التجميل
التغطية: نعم
8#
21 × 11 × 14 cmالاستخدام: الملابس والسلع المنزلية
التغطية: نعم
7#
23 × 13 × 16 cmالاستخدام: طرود الشحن السريع متوسطة الحجم
التغطية: نعم — يقترب من أقصى عرض للعلبة
6#
26 × 15 × 18 cmالاستخدام: السلع المنزلية كبيرة الحجم
التغطية: مرجعي — خارج نطاق المقاسات الأساسي
5#
29 × 17 × 19 cmالاستخدام: شحن الملابس بكميات كبيرة وأدوات المطبخ
التغطية: مرجعي — خارج نطاق المقاسات الأساسي
4# – 1#
35×19×23 → 53×29×37الاستخدام: علب الشحن بكميات كبيرة
التغطية: راجع آلة طي ولصق العلب ذات الزوايا 4/6
الشهادات والمعايير وإمكانية تتبع المكونات
المعايير العالمية
- حاصل على علامة CE
- ايزو 9001:2015
- EN ISO 12100:2010
- EN 415-1:2014
- RoHS 2011/65/EU
- إعلان المطابقة EC
تنطوي الاستثمارات الرأسمالية CAPEX في الخطوط، ضمن فئة $200,000+، على متطلبات امتثال وتتبع للمكونات لا تنطبق على شراء آلة منفردة. وقد اعتُمد خط Cenwan ثنائي القناة ووُثّق لدعم الامتثال لمتطلبات الاستيراد إلى الاتحاد الأوروبي وأمريكا الشمالية وجنوب شرق آسيا والشرق الأوسط — وهي المناطق الأربع التي تضم معظم الدول الـ 40+ التي تُخدم حاليًا.
التوجيهات وتقييم المخاطر
تشمل علامة CE للخط التوجيه 2006/42/EC الخاص بالآلات (السلامة الميكانيكية، بما فيها تحليل مخاطر لوحة التحويل ثنائية القناة)، وتوجيه EMC 2014/30/EU (التوافق الكهرومغناطيسي لمحركات المؤازرة)، وتوجيه RoHS بشأن المواد المقيدة في المكونات الكهربائية. ويوفر EN ISO 12100:2010 إطار تقييم المخاطر من النوع A، فيما يغطي EN 415-1:2014 وEN 415-10:2014 متطلبات السلامة الخاصة بآلات التعبئة والتغليف، التي تميز تقييم CE للخط عن تقييم آلة منفردة.
بروتوكول الإنتاج وإمكانية التتبع
تُتاح إمكانية تتبع المكونات على مستوى كل قطعة من خلال قائمة مفصلة بالعلامات التجارية تصدر مع كل عرض سعر: إذ تُحدد وحدة التحكم PLC المستوردة ومحركات المؤازرة والمحامل والصمامات الهوائية والموصلات الكهربائية وفق اسم المصنع ورقم القطعة، لا ضمن فئات عامة. وتُوثق عملية تجميع المحامل بفرق الحرارة لدى Cenwan — والمطبقة على جميع محامل نقل الحركة في الخط — في سجل اختبار الإنتاج، ليتحقق منها المشترون أثناء فحص ما قبل الشحن أو اختبار القبول في المصنع (FAT) بواسطة طرف ثالث.
دليل الشراء — نطاق السعر وتخطيط المساحة ومدة التوريد والتركيب
لا يفصح معظم موردي خطوط آلات طي ولصق الكرتون عن الأسعار إلى أن يملأ المشتري نموذج تواصل. وتنشر Cenwan نطاقًا سعريًا استرشاديًا وحدود المساحة المطلوبة مقدمًا، لأن مهندسي المصنع يحتاجون إلى الرقمين لدفع مقترح النفقات الرأسمالية CAPEX الداخلي إلى ما بعد مرحلة إعداد القائمة الأولية للموردين.
نطاق السعر
يتراوح سعر الخط المتكامل الأساسي ثنائي القناة بين USD 180,000–220,000، وفق تكوين آلة التقطيع بالقالب ضمن الخط وحجم آلة الربط والمنطقة الكهربائية (220 V مقابل 380 V ثلاثي الطور). وتُضاف حزمة ضبط الآلة بلمسة واحدة الاختيارية (أتمتة كاملة لإعدادات المؤازرة مع مسح أوامر الإنتاج برمز QR) لترفع سعر الخط إلى نطاق 240,000–270,000. أما جهاز لوحة التحويل الحاصل على براءة اختراع للقناتين فهو مشمول في الخط الأساسي وليس خيارًا منفصلًا. وتُعد عروض الأسعار المحددة وفق مزيج مقاسات العلب لدى المشتري ومصدر الطاقة المتاح وبلد التركيب.
تخطيط المساحة
يشغل الخط نفسه مساحة 17.5 × 4 × 1.8 m (الطول × العرض × الارتفاع). ويوصي فريق تركيب Cenwan بتخصيص مساحة إجمالية تقارب 22 × 6 m (~130 m²) لإتاحة مكان لرص الورق قبل التغذية، ورص المنصات بعد آلة الربط، وممر صيانة لا يقل عرضه عن 0.8 m على كل جانب من الخط. وتتطلب الورش التي يقل ارتفاعها الصافي من الأرضية إلى السقف عن 2.5 m، أو يزيد فيها تفاوت استواء الأرضية على 5 mm ضمن مسافة 4 m، أعمال تجهيز قبل التركيب. وتُرفق أبعاد الخط ورسم تخطيط موصى به للورشة بكل عرض سعر.
مدة التوريد
مدة الإنتاج القياسية 30 يومًا من تأكيد الطلب حتى التسليم من المصنع في ونتشو. وتبقى مدة التوريد ونطاق التكوين مرنين؛ ويمكن للمشترين الذين يحتاجون إلى تسليم معجل لتركيب الخط قبل موسم الذروة طلب تسريع الإنتاج عند مرحلة عرض السعر. وتستغرق الشحنات البحرية إلى معظم الوجهات 25–45 يومًا بحسب الميناء. ويستغرق التركيب في الموقع 5–7 أيام عادةً للتشغيل الأولي وتدريب المشغلين. ويبلغ إجمالي المدة من أمر الشراء إلى أول دفعة إنتاج عادةً 2–3 أشهر.
التركيب
ترسل Cenwan مهندسي المصنع إلى الموقع لتركيب الخط وتدريب المشغلين. ويبلغ أجر المهندس 150$/day؛ ويتحمل المشتري تكاليف المساعدة في طلب التأشيرة وتذاكر السفر ذهابًا وإيابًا والإقامة والوجبات. ويشمل التدريب إجراءات الروتين اليومي للمشغلين وتغيير المقاسات واستكشاف الأعطال الأساسية وتسليم وثائق قطع الغيار. ومن الآن وطوال العمر التشغيلي للخط، يشمل السعر استكشاف الأعطال عن بُعد عبر مكالمات هاتفية مجدولة مع مهندسي Cenwan.
الضمان وخدمات ما بعد البيع
يشمل هذا الخط ضمانًا مجانيًا لمدة 12 شهرًا من تاريخ التسليم، ويغطي المكونات الكهربائية في خزانة التحكم والسيور ذات العلامات التجارية المستوردة. وبعد انتهاء الضمان، تُقدّم الصيانة مدى الحياة مع توريد قطع الغيار مدى الحياة؛ وتُحتسب تكلفة قطع الغيار والشحن وفق أسعار السوق السارية آنذاك. ويؤدي تعديل بنية الآلة أو تكوينها أو وظائفها من دون موافقة خطية من Cenwan إلى إنهاء تغطية الضمان. وعادةً ما تكون شروط الدفع T/T، مع دفعة مقدمة قدرها 30% عند تأكيد الطلب و70% قبل الشحن، كما تتوفر خيارات L/C وبطاقة الائتمان.
أدوات تخطيط الإنتاج والمنشأة
حاسبة الطاقة الإنتاجية للخط ثنائي القناة
قدّر إنتاج العلب يوميًا وسنويًا لخط Cenwan ثنائي القناة لطي ولصق الكرتون وفق نمط التشغيل لديكم. تستند الأرقام إلى واقع إنتاج أظرف الشحن السريع بالمقاسات 7–13، عند السرعة الإجمالية المحددة للخط، وهي 240 m/min للقناتين.
تشغيل أداة الحسابمخطط مساحة الورشة — خط Cenwan ثنائي القناة
تصوّر مساحة الورشة اللازمة لتركيب خط Cenwan المتكامل ثنائي القناة. يشمل ذلك أبعاد الخط، ومنطقة تجهيز رصات الورق قبله، ومساحة المنصات بعده، وممرات الخدمة الموصى بها.
فتح مخطط المساحةالأسئلة الشائعة — ما الذي يسأل عنه المشترون قبل الاستثمار في خط إنتاج متكامل
الخط ثنائي القناة خط إنتاج متكامل يضم التكسير بالقالب أثناء مرور الورق، واللصق عبر مسارين، والاستلام بتكديس متداخل، والتربيط شبه الأوتوماتيكي. وقد صُمم لإنتاج كميات كبيرة من علب الشحن السريع بالمقاسات 7 إلى 13، وفق أنماط الطي التقليدية. أما آلة طي ولصق العلب ذات الزوايا 4/6 فهي آلة متخصصة منفردة لعلب ذات قاع ذاتي القفل وأربع أو 6 زوايا مطوية مسبقًا، وتُستخدم في تغليف مستحضرات التجميل والأدوية ومنتجات البيع بالتجزئة الفاخرة. عادةً ما تشتري مصانع تجهيز طلبات التجارة الإلكترونية والخدمات اللوجستية للشحن السريع الخط ثنائي القناة، بينما تشتري مصانع علب البيع بالتجزئة ذات العلامات التجارية آلة الزوايا 4/6؛ كما تشتري مصانع كثيرة الآلتين لتكامل قدرتهما الإنتاجية.
آلة طي ولصق الكرتون في مصنع العلب الكرتونية تستقبل فراغات من الورق المقوى مطبوعة ومكسّرة بالقالب، ثم تطويها على خطوط التخديد، وتضع المادة اللاصقة على حواف الوصل، لتنتج العلبة القابلة للطي والجاهزة للشحن إلى مالك العلامة التجارية لتعبئتها. في خط متكامل بالكامل مثل تصميم Cenwan ثنائي القناة، تسبق وحدة آلة الطي واللصق وحدة تكسير بالقالب مدمجة في الخط، لذلك يستقبل الخط صفائح مطبوعة عادية بدلًا من الفراغات المكسّرة مسبقًا، وتليها وحدة تعبئة تجعل العلب الناتجة مربوطة وجاهزة للرصف على المنصات دون مناولة يدوية.
تضيف آلات طي ولصق الكرتون المزودة بطباعة فلكسوغرافية وحدة طباعة فلكسوغرافية مدمجة في مقدمة الخط، ليطبع الخط صناديق الكرتون المموج ويشقها ويكسّرها بالقالب ويطويها ويلصقها في دفعة إنتاج متواصلة. ويشمل تكوين خط Cenwan ثنائي القناة التكسير بالقالب والطي واللصق والتعبئة، لكنه لا يشمل الطباعة الفلكسوغرافية. عادةً ما توصل المصانع التي تحتاج إلى الطباعة داخل الخط خط طي ولصق الكرتون ثنائي القناة بطابعة فلكسوغرافية منفصلة قبله، أو تطلب إضافة وحدة الطباعة الفلكسوغرافية عند تحديد التكوين في عرض السعر.
يتراوح سعر التكوين الأساسي بين USD 180,000–220,000 تسليمًا من المصنع في ونتشو. وتؤدي إضافة حزمة الضبط الاختيارية بلمسة واحدة، مع مسح رموز QR للطلبات، إلى رفع سعر الخط إلى نطاق 240,000–270,000. ويتوقف التكوين المحدد على مزيج مقاسات العلب، ومنطقة إمداد الطاقة، وأي وحدات إضافية مثل الطباعة الفلكسوغرافية أو التربيط الأوتوماتيكي بالكامل. تُرسل عروض الأسعار عادةً خلال 48 ساعة من استلام استبيان المشتري بشأن مواصفات العلب ونمط الورديات.
المعتاد هو 3 مشغلين في كل وردية: 1 عند وحدة التغذية، و1 للإشراف على قسمي اللصق والاستلام، و1 عند الناقل وآلة التربيط. أما المصانع التي تشغّل الخط 20 ساعة يوميًا عبر ورديتين، فعليها توفير فريق مناوبة من 6 مشغلين، بالإضافة إلى فني صيانة واحد لكل وردية، يتشارك العمل مع معدات المصنع الأخرى.
تعتمد تجهيزات طي ولصق الكرتون اليدوية على مناولة المشغلين في كل مرحلة تقريبًا، من التغذية ونشر المادة اللاصقة والطي إلى التكديس والتربيط، وتعمل بسرعات فعلية منخفضة. أما الخطوط شبه الأوتوماتيكية فتؤتمت اللصق والطي، بينما تظل التغذية والتربيط من مهام المشغلين. وتؤتمت الخطوط الأوتوماتيكية بالكامل، مثل تصميم Cenwan ثنائي القناة، التسلسل بأكمله من التغذية بمساعدة الشفط وحتى التربيط؛ إذ يقتصر دور المشغلين على الإشراف بدلًا من المناولة. وتوصف محطة التربيط في خط Cenwan بأنها شبه أوتوماتيكية لأن لف المنصة النهائي يظل خطوة يدوية، لكن تدفق الورق المقوى إلى الرصة مؤتمت بالكامل.
يغطي نطاق التشغيل الأساسي لهذا الخط مقاسات علب الشحن السريع في الصين من 7 إلى 13 (13 × 8 × 4.5 cm حتى 23 × 13 × 16 cm). ويمكن ضبطه لمقاسات أكبر تصل إلى 4# (35 × 19 × 23 cm)، لكن ذلك يتطلب تعديلات على المعلمات خارج مكتبة الإعدادات المسبقة القياسية. لا يناسب هذا الخط العلب الأكبر من المقاس 4# أو الهياكل المتخصصة ذات أقفال الزوايا؛ وينبغي لهذه المصانع تقييم آلة Cenwan لطي ولصق العلب ذات الزوايا 4/6 أو طلب تكوين مخصص لآلة طي ولصق الكرتون.
تقدم Cenwan زيارات فحص قبل فترات الذروة في مايو (قبل 6.18) وأكتوبر (قبل يوم العزاب والجمعة السوداء) للمصانع المشمولة بعقد خدمة ساري، مع استبدال الأجزاء الحرجة المعرضة للتآكل مسبقًا لتجنب الأعطال في منتصف فترة الذروة. ويُخزّن المشتري مسبقًا قطع غيار المكونات سريعة التآكل — السيور، وفوهات اللصق، والمستشعرات الكهروضوئية — استنادًا إلى قائمة قطع الغيار الصادرة مع الخط. كما يتوفر الدعم عن بُعد لاستكشاف الأعطال بالفيديو 24/7 خلال فترات الذروة الثلاث.
مدة الإنتاج القياسية 30 يومًا من تأكيد الدفعة المقدمة حتى التسليم من المصنع. وتضيف الشحنات البحرية 25–45 يومًا بحسب ميناء الوصول. ويستغرق التركيب في الموقع 5–7 أيام، تشمل تدريب المشغلين. وتبلغ المدة الإجمالية عادةً من أمر الشراء حتى أول دفعة إنتاجية 2–3 أشهر. ويُنسق مع فريق الخدمات اللوجستية لدى المشتري، خلال مدة الإنتاج، دعم التأشيرة وترتيبات الإقامة والوجبات للمهندس الموفد من المصنع.