تواصلوا مع Cenwan Machine Company



مواصفات سريعة
| أنماط العلب المدعومة | الخط المستقيم، والقاع ذاتي القفل، والقاع ذاتي القفل Crash، والجدار المزدوج، و4 زوايا، و6 زوايا، والعلب الصغيرة |
| السرعة الهيكلية المعتادة | من 300 إلى 700 m/min (الرقم الذي يبرزه المورد) |
| سرعة الطي الخلفي الفعلية لعلب 4/6 زوايا | من 180 إلى 300 m/min (الحد الفعلي لعلب الزوايا) |
| نطاق عرض العلبة | عادةً من 80 mm إلى 1,650 mm، حسب الطراز |
| الخامة | ورق مقوى بوزن يصل إلى 800 gsm وورق مموج من 3 إلى 5 طبقات (تموجات E وF وB وA وAB) |
| القدرة | إجمالي الحمل الكهربائي المتصل من 15 إلى 28 kW |
| الهواء المضغوط | 6 bar مع استهلاك يبلغ نحو 10 m³/h |
| المعايير المرجعية | EN ISO 12100 (سلامة الآلات)، وEN 415-1 (آلات التعبئة والتغليف)، وتوجيه الآلات الأوروبي 2006/42/EC |
آلية عمل آلة طي ولصق العلب ذات الزوايا 4/6
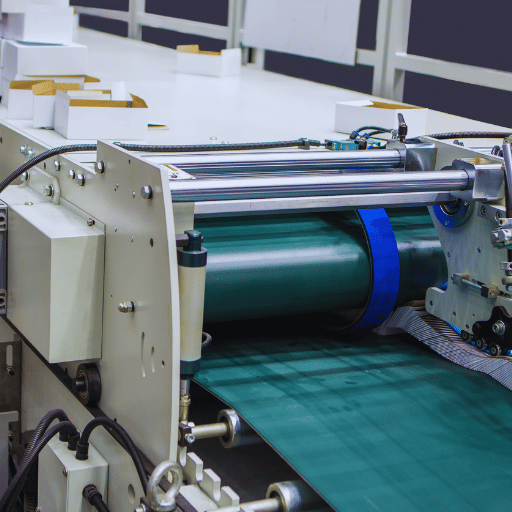 تنقل الآلة الورقة المسطحة المطبوعة والمقصوصة بالقالب وفق التصميم المحدد، والتي تتضمن مسبقًا خطوط الطي الصحيحة، عبر خمس محطات متتابعة. تبدأ كل ورقة مقصوصة من ورق مقوى أو ورق مموج، مع خطوط طي مخددة وفتحات مقصوصة. تحوّل آلة طي ولصق الكرتون هذه الورقة المسطحة إلى علبة مفتوحة ثلاثية الأبعاد، وذلك بطي الألسنة إلى الداخل بزوايا دقيقة ولصق نقاط الربط لتثبيتها في مواضعها.
تتألف المحطات الخمس من وحدة تغذية، وقسم للطي المسبق، وقسم الطي الرئيسي، ومحطة للصق، وقسم للضغط والتكديس. تسحب وحدة التغذية كل فراغ كرتوني مقصوص إلى الآلة، واحدًا تلو الآخر، باستخدام الشفط بالتفريغ و/أو أحزمة الإمساك، وبسرعة ثابتة. تخدد أقسام الطي المسبق خطي الطي الأول والثالث وتفتحهما جزئيًا إلى زوايا تتراوح بين 180 و165 درجة لتسهيل فتح العلبة لاحقًا. وتدفع أقسام الطي الرئيسية الفراغ عبر خطي الطي الثاني والرابع باستخدام أحزمة انحناء تتغير سرعتها على امتدادها، ما يضبط ميل العلبة ومحاذاتها بدقة أثناء تقدمها. تضع محطة اللصق المادة اللاصقة عند نقاط الربط، بحيث يؤدي الطي النهائي إلى تلامس الوصلة وإغلاق العلبة.
ما يميز آلة طي ولصق العلب ذات الزوايا 4/6 عن آلة طي ولصق علب الخط المستقيم هو إضافة وحدة للطي الخلفي تطوي اللوحين الأماميين إلى الخلف واللوحين الجانبيين إلى الداخل. ففي العلبة ذات 4 زوايا تنفذ الوحدة أربع طيات من هذا النوع، وفي علبة 6 زوايا تنفذ ستًا، مع وضع خرزات الغراء على الزوايا. بعد الطي النهائي، تدخل العلبة ناقل ضغط حيث تضغط الأحزمة العلوية والسفلية سطح الربط حتى يجف الغراء. ثم تستشعر خلية كهروضوئية العلبة وتدفعها إلى وحدة التكديس.
أنماط العلب التي تنتجها آلة طي ولصق العلب ذات الزوايا 4/6
مقارنةً بآلة طي ولصق علب الخط المستقيم 4/6، تتمثل السمة الرئيسية في آلة طي ولصق العلب ذات الزوايا 4/6 الحديثة في إضافة جهاز للطي العكسي يميل باللوحين الجانبيين إلى 135 درجة. وتُجهز علب الزوايا الأربع بأربع طيات عكسية من هذا النوع. بعد أن تثبت القفازة حافة العلبة، يوضع عليها خط من الغراء، ثم تمر العلبة كاملة عبر أسطوانة ضغط لتصبح جاهزة للإدخال بالتتابع إلى معدات إنتاج أخرى.| نمط العلبة | الاستخدام المعتاد في الصناعة | التعقيد الميكانيكي |
|---|---|---|
| الخط المستقيم | العلب الدوائية الخارجية، والقرطاسية، وعلب البيع بالتجزئة ذات الأطراف المطوية | الأقل — وصلة واحدة وإنتاج أسرع |
| قاع ذاتي القفل | المنتجات الاستهلاكية الأثقل، والسلع المنزلية | متوسط — تتشابك ألسنة القاع دون غراء |
| قاع ذاتي القفل Crash | علب شحن التجارة الإلكترونية، وعلب الوجبات الجاهزة | مرتفع — ينفتح القاع المطوي مسبقًا بفعل الشد |
| جدار مزدوج (جانبان مزدوجان) | عبوات مستحضرات التجميل القابلة للكسر، ومجموعات العينات الدوائية | مرتفع — تُطوى طبقتان من الورق المقوى في الوقت نفسه |
| 4 زوايا | عبوات مستحضرات التجميل، وعلب الهدايا، وعبوات البيع بالتجزئة الفاخرة | مرتفع — تُلصق أربع زوايا معززة في الوقت نفسه |
| 6 زوايا | علب عينات الأدوية، والإلكترونيات الفاخرة، وصواني عرض الأغذية | الأعلى — ست زوايا معززة وأطول وقت للإعداد |
| علبة صغيرة | عبوات الأدوية أحادية الجرعة، والشوكولاتة الفاخرة، وتعبئة الأكياس الصغيرة | متوسط — تتطلب الفراغات الضيقة التي يقل عرضها عن 120 mm وحدات تغذية متخصصة |
المكونات الداخلية لآلة طي ولصق العلب ذات الزوايا 4/6
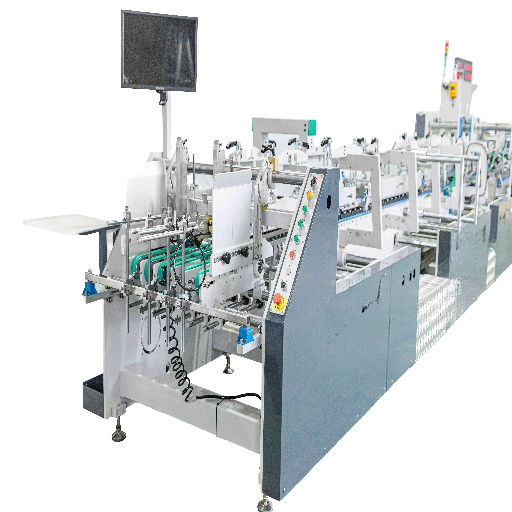 يمكن تقسيم الآلة إلى 9 أنظمة فرعية رئيسية، يؤدي كل منها غرضًا محددًا ويتيح مجموعة من التعديلات. ومعرفة وظيفة كل مكوّن وتفاصيلها هي ما يميز المشغّل المتمكن عن المشغّل الذي يضطر دائمًا إلى الاتصال بالمورد عند تغيير إعدادات الإنتاج.
| المكوّن | الوظيفة |
|---|---|
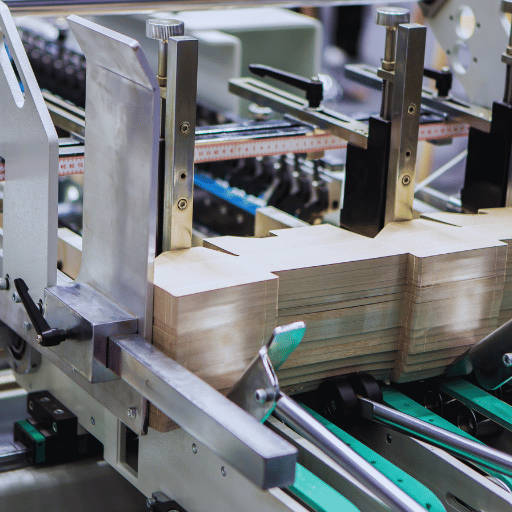
| قسم التغذية | تلتقط قوة الشفط أو أحزمة الإمساك الفراغات الكرتونية واحدًا تلو الآخر من رصة يبلغ ارتفاعها نحو 400 mm. ويشمل القسم هزازات وبوابات تغذية متعددة لفصل الفراغات. |
| وحدة المعايرة التلقائية | تصحح مجموعتان من صفائح التوجيه وأحزمة إمالة قابلة للضبط أي خطأ في التوازي قبل وصول العلبة إلى قضبان الطي. |
| سكاكين وأحزمة الطي المسبق | يخدد سكين الطي الأول خط الطي الأول إلى 180 درجة. ويطوي جهاز الطي المسبق العامل بالأحزمة خط الطي الثالث جزئيًا إلى نحو 165 درجة، كي تنفتح العلبة بسلاسة في المراحل التالية. |
| قضبان الطي الرئيسية وأحزمة الانحناء | تحافظ أحزمة الانحناء، التي تتغير سرعتها على امتدادها، على ميل العلبة الصحيح عند خطي الطي الثاني والرابع. |
| وحدة الطي الخلفي (وحدة 4/6 زوايا) | وحدة متخصصة تعمل بمحرك مؤازر، تطوي اللوحين الجانبيين إلى الداخل بزاوية 90 أو 135 درجة لتكوين أربع أو ست زوايا معززة. وهي الحد الأقصى لأداء الآلة بأكملها. |
| نظام اللصق | خزان غراء سفلي مزود بموزعات قرصية أو عجلات للوصلات المستقيمة، إضافة إلى ثلاثة أو أربعة مسدسات إلكترونية للرش على الزوايا غير المنتظمة. وتوثق AICC أن أنظمة اللصق HHS ذات 4 مسدسات هي المعيار الصناعي للوحدات عالية السرعة التي تعمل بمحركات مؤازرة. |
| قسم الضغط | تضغط الأحزمة العلوية والسفلية الوصلات الملصقة معًا حتى تتماسك المادة اللاصقة. ويتيح التشغيل المستقل للحزامين العلوي والسفلي ضبط الطول وفق مقاس العلبة. |
| عداد كهروضوئي وقاذف | يعد العلب الخارجة من وحدة الضغط، ويشغّل قاذفًا هوائيًا لتحويل العلب المعيبة إلى قناة الرفض. |
| وحدة التكديس / طاولة التجميع | يرص نظام ناقل مستقل العلب الجاهزة بأعداد قابلة للضبط لتعبئتها في المراحل التالية. |
📐 ملاحظة هندسية
يُعد الطي الخلفي بالمحرك المؤازر العامل الأهم لضبط دقة علب 4/6 زوايا. يقرأ مستشعر موضع كهروضوئي الحافة الأمامية لكل فراغ كرتوني، ويضبط المحرك المؤازر موضع ذراع الزاوية عند مرور كل فراغ. ولا تستطيع وحدات الطي الخلفي الهوائية مجاراة دقة المحركات المؤازرة عندما تتجاوز سرعة الآلة نحو 150 m/min؛ لذلك تحدد مواصفات جميع آلات 4/6 زوايا عالية السرعة التحكم بالمحرك المؤازر لوحدة الطي الخلفي، حتى إن كانت الأقسام الأخرى هوائية.
كيفية قراءة ورقة بيانات آلة طي ولصق العلب ذات الزوايا 4/6
يقدم كل مورد ورقة بيانات، ويأخذ معظم اختصاصيي المشتريات الأرقام البارزة فيها على ظاهرها. وهناك رقمان رئيسيان يُبالغ في عرضهما بصورة منهجية؛ والمشتري الذي يدرك التضليل لن يدفع مقابل طاقة إنتاجية لن يحققها خط الإنتاج لديه.الفجوة بين السرعة الهيكلية وسرعة الطي الخلفي
تعني عبارة «السرعة القصوى 700 m/min» في ورقة البيانات في الواقع سرعة الأحزمة الهيكلية في وضع الخط المستقيم، لا سرعة النقل في نمط 4/6 زوايا. ويحدد تجميع الطي الخلفي الحد الأقصى الفعلي للإنتاج في نمط 4/6 زوايا، بسبب قيوده الميكانيكية، مهما بلغت سرعة خط الإنتاج. وتوضح ورقة بيانات سلسلة SCM SQ هذا الفارق بجلاء: حد أقصى هيكلي يبلغ 700 m/min، وحد أقصى للطي الخلفي يبلغ 300 m/min، ما يعني أن الإنتاج الفعلي لعلب 4/6 زوايا سيكون نحو 43 percent من الحد الأقصى المنشور. وغالبًا ما تعمل آلات أخرى منشورة … بسرعة محدودة بالمحرك المؤازر تبلغ 180 m/min عند إنتاج علب الزوايا، بصرف النظر عن الحد الهيكلي الأقصى.| بند ورقة البيانات | ما يعتقد المشترون أنه يعنيه | ما يعنيه فعليًا |
|---|---|---|
| السرعة القصوى من 400 إلى 700 m/min | تشغيل جميع أنماط العلب بهذه السرعة | وضع الخط المستقيم فقط؛ سرعة الطي الخلفي نصف هذا الرقم |
| أقصى عرض لفراغ العلبة | إمكانية تشغيل جميع أنماط العلب حتى هذا العرض | يكون عرض علب 4 زوايا و6 زوايا عادةً أقل من الحد الأقصى المعلن؛ راجعوا الجدول الخاص بنمط العلبة |
| ورق مموج بتموج B (أفقي) | إمكانية استخدام أي ورق مموج بتموج B | الحبيبات الأفقية فقط؛ فقد يؤدي تموج B ذي الحبيبات الرأسية إلى توقف وحدة التغذية |
| القدرة 25 kW | تصنيف مصدر الطاقة الكهربائية المطلوب | إجمالي الحمل الكهربائي المتصل؛ ويقل السحب الفعلي بنحو 60 إلى 70 percent في ظل التشغيل المعتاد |
| ورق مقوى بوزن يصل إلى 800 gsm | إمكانية تشغيل أي ورق مقوى بوزن 800 gsm | 800 gsm هو الحد الأعلى؛ ويتراوح نطاق التشغيل المختبر عادةً بين 200 و600 gsm |
| الوزن الصافي من 6,000 إلى 11,500 kg | مجرد رقم خاص بالشحن | مؤشر غير مباشر على الصلابة؛ فالآلات الأخف تهتز أكثر عند سرعة تتجاوز 200 m/min |
اختيار المادة اللاصقة: المستحلب البارد أم الغراء المصهور الساخن أم PUR
 لا تقل أهمية نظام اللصق المركب على آلة طي ولصق الكرتون عن نظام الطي. ويمكن للآلة نفسها استخدام إحدى ثلاث تركيبات كيميائية: المستحلب البارد (مشتتات أساسها PVA)، أو الغراء المصهور الساخن (بوليمر EVA)، أو PUR (بولي يوريثان تفاعلي). ولكل منها خصائص مختلفة من حيث قابلية إعادة التدوير، وزمن التماسك، وتكلفة الآلة، ومتطلبات المعدات.
| المعيار | المستحلب البارد (PVA) | الغراء المصهور الساخن (EVA) | PUR (بولي يوريثان تفاعلي) |
|---|---|---|---|
| درجة حرارة الاستخدام | درجة الحرارة المحيطة (20 إلى 30 °C) | 160 إلى 180 °C | 120 إلى 150 °C |
| زمن التماسك | بطيء (يجب أن يُمتص الماء أو يتبخر) | سريع (ثوانٍ — يبرد ويعود إلى الحالة الصلبة) | نحو 2 minutes (تصلب كيميائي) |
| الالتصاق بالخامة المطلية بالأشعة فوق البنفسجية أو المصفحة | ضعيف — لا يمكن للماء أن يتغلغل | ضعيف — لا يلتصق بالأسطح الملساء | ممتاز — يضمن الترابط الكيميائي الالتصاق بالركائز الملساء |
| تكلفة المعدات | الأقل — موزع قرصي أو عجلة بسيطة | متوسطة — مسدسات وخزان مسخنان | الأعلى — مسدسات معالجة بالرطوبة تتطلب التطهير، إلى جانب خزانات مخصصة |
| تكلفة المادة اللاصقة لكل kg | الأقل | متوسطة | الأعلى (عادةً ما تعادل 2 إلى 3 أضعاف تكلفة الغراء المصهور الساخن) |
| قابلية إعادة تدوير العلبة النهائية | الأفضل — أساسه الماء ويمكن إعادة عجنه بالكامل | جيدة — تُستعاد معظم الألياف، مع بقاء بعض رواسب الغراء المصهور الساخن | متفاوتة — يعقّد الترابط الكيميائي استعادة الألياف |
معايير الاختيار: كيفية اختيار آلة طي ولصق العلب ذات الزوايا 4/6
 عادةً ما تقيّم فرق المشتريات الآلات الأوتوماتيكية لطي ولصق الكرتون بناءً على السعر وحده. وهذا يغفل 7 خيارات تحدد إجمالي التكلفة على المدى الطويل خلال 10 سنوات. استخدموا قائمة التحقق أدناه عند تقييم آلة طي ولصق العلب ذات الزوايا 4/6 ومقارنة عروض الموردين.
إطار الاختيار وفق 7 معايير
بعد تقييم المعايير السبعة، ينحصر الاختيار في موردين أو ثلاثة يلبون احتياجات مصنعكم الفعلية. وبالنسبة إلى فرق المشتريات التي تقارن مواصفات آلة طي ولصق العلب ذات الزوايا 4/6 وفق هذا الإطار، ينبغي أن تتصدر القائمة سرعة الإعداد الخاصة بكل نمط علبة، ونطاق العرض لعلب 4 زوايا والخط المستقيم، ونظام اللصق (بارد / مصهور ساخن / PUR قيد الانتظار)، ومتطلبات زيارة فني الخدمة. ومن الأسهل مقارنة هذه البنود الأربعة عند نشرها بوضوح وحياد، مقارنةً بنشر السرعة وحدها.
استقر قطاع الآلات الأوتوماتيكية لطي ولصق الكرتون على ثلاثة تجمعات إقليمية. يهيمن Bobst وHeidelberg على الفئة الأوروبية الممتازة (ذات مواعيد التسليم الطويلة والتكلفة الرأسمالية المرتفعة). أما فئة القيمة المتوسطة في تايوان والصين، فتشمل Cenwan CW-W PCW وموردين إقليميين صينيين وتايوانيين من المستوى نفسه، ضمن نطاق المصنّعين متوسطي السعر. ويضم سوق التوزيع في أمريكا الشمالية شركات مثل SCM (عبر best graphics) وغيرها من أعضاء AICC. وعادةً ما تشمل المقارنة المتوازنة عرض سعر واحدًا من كل تجمع.
- حجم الإنتاج المستهدف — عدد العلب في الوردية أو الهدف السنوي المحدد داخليًا. إذا كان الإنتاج أقل من نحو 5 million علبة سنويًا، تكفي آلة ابتدائية بعرض 650 mm تعمل بمحركات مؤازرة. أما إذا تجاوز 20 million، فحددوا فئة العرض الكبير من 1,250 إلى 1,650 mm.
- نوع العلبة — العدد الفعلي لوحدات SKU للعلب التي ستنتجها الآلة. تحتاج المصانع ذات التشكيلة المتنوعة التي تغير أكثر من 15 SKU أسبوعيًا إلى تغيير الوصفات بنقرة واحدة؛ أما المصانع التي تنتج SKU واحدًا فلا داعي لأن تدفع مقابل هذه الميزة.
- نطاق عرض العلبة — الحد الأدنى والأقصى لعرض كل نمط؛ تحققوا دائمًا من عروض علب 4 زوايا و6 زوايا تحديدًا، إذ تكون غالبًا أقل من الحد الأقصى للخط المستقيم.
- نطاق الخامات — ورق مقوى فقط، أو ورق مموج فقط، أو كلاهما. إعدادات الفجوة الواسعة ووحدات التغذية الأعلى قدرة للمصانع التي تستخدم خامات متنوعة باهظة الثمن.
- مستوى أتمتة الجرعات — وصفات يدوية مقابل تحميل تلقائي عبر رمز QR أو إعداد بمحرك مؤازر بنقرة واحدة. وتسترد الأتمتة تكلفتها سريعًا في المصانع كثيرة التبديل.
- مساحة المصنع — تتطلب معظم آلات طي ولصق العلب ذات الزوايا 4/6 طولًا من 14 إلى 17 meters، بالإضافة إلى مساحة خالية لوصول المشغّل من جهة التشغيل. تحققوا من مخطط أرضية المصنع قبل الموافقة.
- دعم ما بعد انتهاء العمر التشغيلي — الالتزام بمخزون قطع الغيار، وشروط إيفاد المهندس إلى الموقع، ونطاق تغطية العمر التشغيلي مقارنةً بالضمان. تشكل الخدمة المقدمة نصف التكلفة الرأسمالية الأولية ونصف تكلفة دورة الحياة.
الإعداد والتشغيل والصيانة
تعمل آلة طي ولصق العلب ذات الزوايا 4/6 في ثلاثة أنماط: الإنتاج المستمر، وتغيير وصفة الإنتاج، والصيانة المجدولة. ويستحوذ النمط الأول على نحو 70% من وقت التشغيل، والثاني على نحو 20% في المصانع ذات التشكيلة الأوسع، والثالث على نحو 10%. وتدفع المصانع التي تهمل جدول الصيانة الوقائية الثمن مرتين: مرة بسبب التوقف غير المتوقع، ومرة بسبب التآكل المبكر للمحركات المؤازرة والمحامل مرتفعة التكلفة.مدة تغيير وصفة الإنتاج
تصل الوحدات الحديثة التي تعمل بمحركات مؤازرة إلى زمن إعداد موثق لإنتاج نمط متكرر يبلغ نحو 10 minutes عند انتقال المشغّل بين وصفات محفوظة في الذاكرة. وقد يستغرق إعداد تكوين جديد من 6 زوايا، ولا سيما مع مقاس جديد للفراغ الكرتوني، 30 minutes في المحاولة الأولى للتحقق منه. وتقلل مكتبات الوصفات الجاهزة والاستدعاء بنقرة واحدة الوقت أكثر في الآلات المزودة بالتعرف على رموز QR. وتبرر المصانع التي تجري أكثر من 15 تعديلًا في SkU أسبوعيًا هذا الاستثمار سريع الاسترداد؛ أما المصانع التي لا تجري التغييرات بهذا التواتر فلا تستفيد منه.| التكرار | مهمة الصيانة |
|---|---|
| يوميًا (في نهاية الوردية) | تفريغ خزان الغراء السفلي وتنظيفه؛ ومسح بقايا الغراء عن الموزعات القرصية وفوهات المسدسات؛ وفحص أحزمة التغذية للتحقق من تراكم غبار الورق |
| أسبوعيًا | فحص شد الأحزمة العلوية والسفلية؛ وفحص تآكل أحزمة الانحناء؛ وإزالة غبار الورق عن المستشعرات الكهروضوئية؛ والتحقق من سعة هزاز وحدة التغذية |
| شهريًا | تشحيم محامل ناقل الحركة؛ وفحص قضبان الربط والفواصل؛ والتحقق من ضبط منظم ضغط الهواء عند 6 bar؛ ومعايرة توقيت العداد والقاذف |
| كل ثلاثة أشهر / سنويًا | إعادة معايرة وحدة الطي الخلفي بالمحرك المؤازر؛ وفحص تآكل الأخاديد في قضبان الطي الرئيسية؛ واستبدال الأحزمة البالية؛ والتحقق من سلامة دائرة الأمان وفق CE / EN ISO 12100 |
الأعطال التشغيلية الشائعة
تتسبب 3 أنماط أعطال في أكثر من 80% من جميع حالات التوقف غير المجدول. أوساخ القص أو العوائق الغريبة (الورق المموج والزوائد، أو قصاصات الورق السائبة، أو قطع الألسنة الممزقة المتروكة في وحدة التغذية). توثق Packaging Portal مدى الحساسية لهذه المشكلة، إذ قد تتسبب قطعة واحدة رفيعة من الورق المموج في انحشار يؤدي إلى توقف الآلة، وغالبًا ما يتضمن ذلك خللًا في الحوض وفترة تسخين كان يمكن تجنبها بتنظيف وحدة التغذية والتحقق من المقاسات قبل التكديس. نصيحة: لتجنب نمط العطل المسطح المحتمل هذا، ينبغي للمستخدم محاذاة ميزة وحدة التغذية مع فتح المشبك جزئيًا، ثم فحص مؤشري المحطة السابقة والحالية لوحدة التغذية بعد إغلاق المشبك. جفاف المستحلب البارد وانسداده في الموزع القرصي أثناء التوقف الطويل (الغراء). ويمكن معالجة ذلك بتفريغ الخزان يوميًا في نهاية الوردية. انجراف معايرة وحدة المعايرة التلقائية بسبب تراكم غبار الورق على محامل صفائح التوجيه (انحراف المحاذاة). ويمكن معالجة ذلك أسبوعيًا بفحص نظافة المستشعرات وتنظيفها.
📐 ملاحظة هندسية
تخطط الجهات المشترية التي تضع جداول الصيانة الوقائية عادةً لتخصيص 3-5% من التكلفة الرأسمالية سنويًا لقطع الغيار ووقت المهندسين. للاطلاع على معلومات الآلة ذات الصلة بجداول إنتاجكم، راجعوا ملخص ورقة مواصفات آلة طي ولصق العلب ذات الزوايا 4/6. ويساعد تسجيل الجدول أعلاه في سجل الصيانة على توفير سجل تدقيق تطلبه الجهات التنظيمية مستقبلًا للآلات المعتمدة وفق CE في القطاعات الخاضعة للتنظيم، بموجب توجيه الآلات الأوروبي 2006/42/EC.
آفاق الصناعة (2026): المحركات المؤازرة، وIIoT، والمواد اللاصقة المستدامة
تدفع 3six اتجاهات مواصفات آلات طي ولصق العلب ذات الزوايا 4/6 إلى التطور خلال 2026 وما بعدها. أولاً، يُتوقع أن يحقق قطاع آلات طي ولصق الكرتون معدل نمو سنوي مركباً يقارب 7.9% من 2026 إلى 2033 وما بعدها. ويبلغ إجمالي سوق آلات التعبئة والتغليف العالمي نحو 71 مليار US دولار بحلول 2026، بمعدل نمو سنوي قدره 5.8 بالمئة. ويتأثر الإنفاق الرأسمالي على آلات طي ولصق الكرتون بكلا الاتجاهين. ثانياً، يتطلع قطاع 4/6 Jupatuh Tarez إلى اعتماد IIoT والصيانة التنبؤية بوصفهما تقنيتين أساسيتين. ووفقاً لتقرير اتجاهات تصنيع الكرتون المموج لعام 2026 الصادر عن شركة SUN Automation Co.-، فإن الموضوعات الثلاثة الأبرز التي ستدعمها الأتمتة، والصيانة التنبؤية المدعومة بتقنية IIoT، ودعم المشغلين، وتدريب القوى العاملة والاحتفاظ بها، هي الموضوعات الثلاثة الأبرز التي يخطط مشغلو السوق لاعتمادها في 2026. ومن الحكمة أن يشترط المشترون في عروض RFQ وحدات تحكم متوافقة مع IIoT، ومسارات للتشخيص عن بُعد، وتعليمات تشغيلية للمشغلين بصيغة التابلويد. ثالثاً، تفضّل الاستدامة المواد اللاصقة. وعلى وجه التحديد، ستحل المستحلبات الباردة (المضبوطة بالماء) وأنظمة PUR المصممة على نحو ملائم محل بعض حلول اللصق بالذوبان الساخن في تطبيقات نهاية العمر الافتراضي عالية القابلية لإعادة التدوير (الأغذية والأدوية). وينبغي للمشترين مراعاة متطلبات الآلات الأوروبية 2006/42/EC للسلامة عند العمل ومتطلبات الشراء والتصنيع، إلى جانب مواصفات الاستدامة الناشئة، ضمن مواصفاتهم لعام 2026، مع توقع اشتمال هذه المواصفات الميدانية على علامة CE، وتقييم المخاطر وفق EN ISO 12100، وخطة سلامة المنصات وفق EN 415-1، وREACH 2011/65/EU، والجاهزية لتقنية IIoT ضمن حزمة واحدة.4 زوايا أم 6 زوايا أم Crash ذات قاع ذاتي القفل: أي علبة تحتاج إلى لصق متعدد النقاط؟
تكون آلة طي ولصق العلب ذات الزوايا 4/6 مناسبة عندما تتطلب العلبة نقاط لصق متعددة بتوقيت محدد وعمليات طي لا تستطيع آلة الخط المستقيم تنفيذها. اختاروا الآلية بناءً على بنية العلبة، لا على اسمها وحده.
| بنية العلبة | الاستخدام المعتاد | متطلبات الآلة |
|---|---|---|
| علبة بأربع زوايا | الصواني وعبوات الأغذية وعلب العرض الضحلة ذات ألسنة الزوايا الأربع الملصقة. | لصق متعدد النقاط بتوقيت محدد، إلى جانب أجهزة طي الزوايا؛ وتُعد المحاذاة الدقيقة للفراغ الكرتوني المقصوص والمهيأ للطي أمرًا بالغ الأهمية. |
| علبة بست زوايا | الصواني الأعمق وعبوات البيع بالتجزئة المتخصصة ذات وصلات الزوايا الست. | عمليات تدوير وطي أكثر، ونقاط لصق إضافية، ومدة أطول للتحقق من الإعداد. |
| قاع Crash ذاتي القفل | علب تُفتح بسرعة لأن قاعها يُقفل تلقائيًا. | خطاطيف لطي القاع وتحكم في مواضع اللصق؛ وقد يكون الإعداد المخصص للقاع ذاتي القفل أكثر كفاءة. |
| علبة بنمط الخط المستقيم | علب كرتونية بسيطة تُطوى وتُلصق عند الوصلة الجانبية. | عادةً لا تحتاج إلى نظام للزوايا 4/6؛ تجنبوا دفع تكلفة تعقيد لا تستخدمونه. |
أرسلوا قالب القص والتكسير وثلاثة نماذج فعلية من الفراغ الكرتوني عند طلب عرض سعر. ثم قارنوا مواصفات آلة طي ولصق العلب ذات الزوايا 4/6 بالحد الأدنى لحجم اللوح وعدد نقاط اللصق.
الأسئلة الشائعة
س: ما الفرق بين العلبة ذات 4 زوايا والعلبة ذات 6 زوايا؟
عرض الإجابة
تحتوي العلبة ذات 4 زوايا على أربع زوايا معززة، تتشكل بطي الألواح الجانبية إلى الداخل بزاوية من 90 إلى 135 درجة، وتُلصق عند أربع نقاط. أما العلبة ذات 6 زوايا فتحتوي على ست زوايا مماثلة، وتتطلب عمليتي طي ولصق إضافيتين. ويوفر نمط الزوايا الست تعزيزًا أقوى للعلب الأطول أو المحتويات الأثقل، لكنه يضيف نحو 20 دقيقة إلى زمن الإعداد المعتاد للآلة، ويعمل بسرعة أقل لأن جهاز الطي العكسي ينفذ عمليات أكثر في كل دورة.
س: ما أحجام العلب التي يمكن لآلة طي ولصق العلب ذات الزوايا 4/6 التعامل معها؟
عرض الإجابة
يعتمد نطاق عرض العلبة على طراز آلة تصنيع العلب. تستوعب الطرازات الأساسية فراغات كرتونية بعرض من 80 إلى 650 مم. وتستوعب الطرازات المتوسطة عرضًا من 140 إلى 1,250 مم. أما الطرازات عريضة التنسيق فتستوعب عرضًا من 290 إلى 1,650 مم. لاحظوا أن نطاق العرض للعلب ذات الزوايا 4 و6 يكون عمومًا أضيق من الحد الأقصى للعلب بنمط الخط المستقيم؛ ففي آلة تصنيع علب من فئة 1,650 مم، يتراوح عادةً بين 470 و1,450 مم. راجعوا جدول المورد الخاص بكل نمط علبة في ورقة البيانات.
س: ما السرعة المتوقعة من آلة طي ولصق العلب ذات الزوايا 4/6؟
عرض الإجابة
تسجل أوراق بيانات الموردين حدًا أقصى هيكليًا من 300 إلى 700 متر في الدقيقة، لكن الحد الفعلي لسرعة إنتاج العلب ذات 4 أو 6 زوايا هو من 180 إلى 300 متر في الدقيقة (السرعة الفعلية). ويرجع هذا الحد الأدنى إلى القيد الميكانيكي لجهاز الطي العكسي المؤازر، الذي ينفذ طيات الزوايا. عند تقييم عروض الأسعار، اطلبوا دائمًا جدول السرعة الخاص بنمط العلبة، ولا تعتمدوا على الحد الأقصى الهيكلي وحده.
س: أيهما أفضل لعلب الزوايا 4/6، الغراء المصهور الساخن أم الغراء البارد؟
عرض الإجابة
يُعد المستحلب البارد (تشتت PVA) الأقل تكلفة والأيسر إعادةً للتدوير، لكن زمن تماسكه بطيء. ويتماسك الغراء المصهور الساخن (EVA) خلال ثوانٍ ويدعم معدلات إنتاج عالية، لكنه لا يصلح لربط الأسطح المطلية بالأشعة فوق البنفسجية أو المصفحة. أما PUR (بولي يوريثان تفاعلي) فهو الأعلى تكلفة، لكنه التركيب اللاصق الوحيد الذي يربط بصورة موثوقة المواد ذات الأسطح الملساء المطلية والعلب المخصصة للأغذية. لذا يعتمد الاختيار على نوع المادة الأساسية وطول دفعة الإنتاج، لا على التكلفة.
س: كم يستغرق تبديل نمط العلبة على آلة طي ولصق العلب ذات الزوايا 4/6؟
عرض الإجابة
يستغرق التبديل بين الوصفات المخزنة مسبقًا على آلة تصنيع علب تعمل بمحركات مؤازرة 10 دقائق عادةً. ويستغرق الإعداد الأولي لنمط جديد ذي 6 زوايا، مع أبعاد غير مألوفة للفراغ الكرتوني، ما يصل إلى 30 دقيقة. وتسترد المصانع التي تبدل الوصفات أكثر من 15 مرة في الأسبوع تكلفة الأتمتة الإضافية لأنظمة الاستدعاء برمز QR أو بنقرة واحدة؛ أما المصانع التي تجري تغييرات أقل فلا تستردها.
نبذة عن هذا الدليل
يجمع دليل شراء آلات طي ولصق العلب ذات الزوايا 4/6 أفضل الممارسات وبيانات المواصفات من أوراق بيانات الموردين المنشورة، وجمعية صناعة التغليف AICC، وتقرير SUN Automation لعام 2026 عن الكرتون المموج، والورقة الفنية لشركة Baumer hhs حول لاصق PUR. وتستند مراجع الامتثال إلى EN ISO 12100 وEN 415-1 وتوجيه الآلات الأوروبي 2006/42/EC.
المراجع والمصادر
- AICC NOW: Global Boxmachine – آلات طي ولصق الكرتون المموج بتقنية Flexo والمحركة بمؤازر – جمعية التغليف المستقلة (AICC)
- تطبيقات PUR في إنتاج العلب الكرتونية القابلة للطي – ورقة فنية من Baumer hhs
- اتجاهات تصنيع الكرتون المموج لعام 2026 – SUN Automation Group
- ورقة بيانات آلة طي ولصق الكرتون من سلسلة SCM SQ (700 م/دقيقة حد هيكلي / 300 م/دقيقة عند الطي العكسي) – Best Graphics
- توجيه الآلات الأوروبي 2006/42/EC – الاتحاد الأوروبي
- EN ISO 12100 – سلامة الآلات – المنظمة الدولية للتوحيد القياسي
- تجنب الانحشار وعيوب اللصق في آلات الطباعة الفلكسوغرافية وطي ولصق الكرتون – The Packaging Portal
- مقارنة بين المواد اللاصقة المصهورة الساخنة التقليدية والمواد اللاصقة المصهورة الساخنة المصنوعة من PUR البولي يوريثان – دليل القطاع من hotmelt.com