تواصلوا مع Cenwan Machine Company

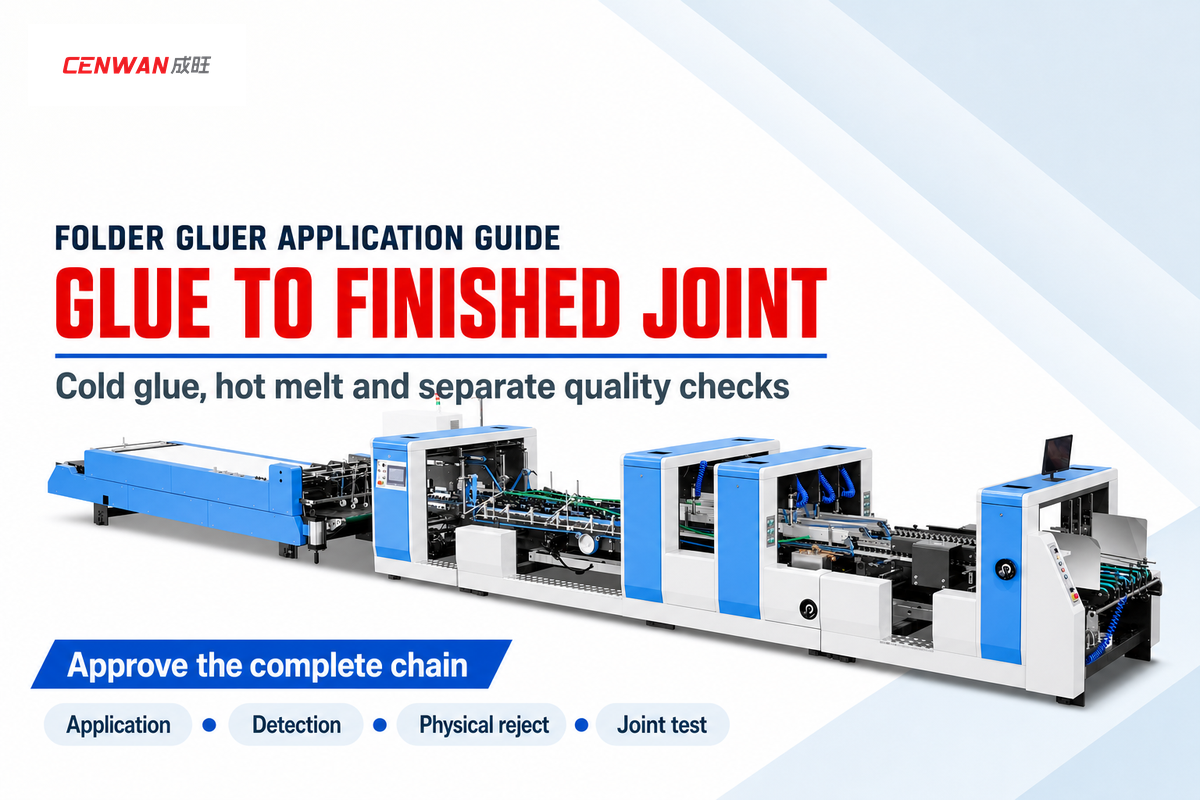
يجب أن يضع نظام اللصق في آلة طي ولصق العلب الكرتونية المادة اللاصقة المناسبة على لسان اللصق، وأن يحافظ على موضعها بينما يتحرك مسطح العلبة الكرتونية، وأن يضمن وصلة تتحمل ظروف الاستخدام المقصودة. والمظهر المنتظم لخط الغراء مؤشر واحد فحسب. ولكل من إعدادات الفحص وآلية الرفض واختبار العلبة الكرتونية النهائية معايير قبول خاصة به.
تحديث: أكتوبر 2026
دليل التطبيق السريع
- الغراء البارد: تأهيل الخامة الورقية والطلاء ونافذة الكبس الفعلية.
- الغراء المصهور: مطابقة درجة المادة اللاصقة والمعدات المسخنة وظروف الخدمة.
- التحكم بالنمط: فصل تتبع الموضع عن استجابة الصمام وكمية المادة اللاصقة.
- الفحص: اختيار طريقة الاستشعار المناسبة للمادة اللاصقة والخلفية.
- فحوص الاعتماد: التحقق من الرفض الفعلي واختبار الوصلة النهائية.
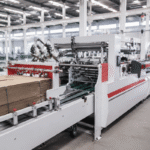
يجمع نظام اللصق في آلة طي ولصق العلب الكرتونية بين إمداد المادة اللاصقة ورؤوس التطبيق والتحكم بالنمط. وتراقب المستشعرات خصائص محددة للتطبيق، فيما تزيل وحدة الرفض العيوب المكتشفة. ويتحقق اختبار الوصلة النهائية من استيفاء العلبة الكرتونية لمتطلبات الترابط المتفق عليها.
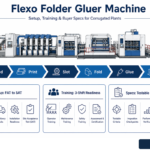
يتناول هذا الدليل علب الطي، ويتتبع القطع الكرتونية المسطّحة المقصوصة مسبقًا خلال عملية اللصق. وقد تشمل آلة طباعة فلكسو وطي ولصق علب الكرتون المموج الطباعة والتخديد والتشقيق وقص القوالب، كما يوضح دورة TAPPI التدريبية حول الطباعة الفلكسوغرافية والطي واللصق. ويساعد التمييز بين أنواع المعدات في تحديد رؤوس التطبيق والإشارات التي يجب أن يتبادلها التحديث.
قبل اختيار المعدات
- يمكن لبعض أنظمة فحص الغراء البارد العمل من دون مادة تتبع فلورية.
- قد يؤثر تغيير الطلاء في ترابط المادة اللاصقة والكشف البصري.
- يشير عدد قنوات وحدة التحكم إلى عدد المخارج، لا إلى عدد أشكال العلب المؤهلة.
- إنذار الكاشف ورفض العلبة الكرتونية وقبول الوصلة نتائج منفصلة.
نظام اللصق في آلة طي ولصق العلب الكرتونية: تتبّع سلسلة التطبيق كاملة
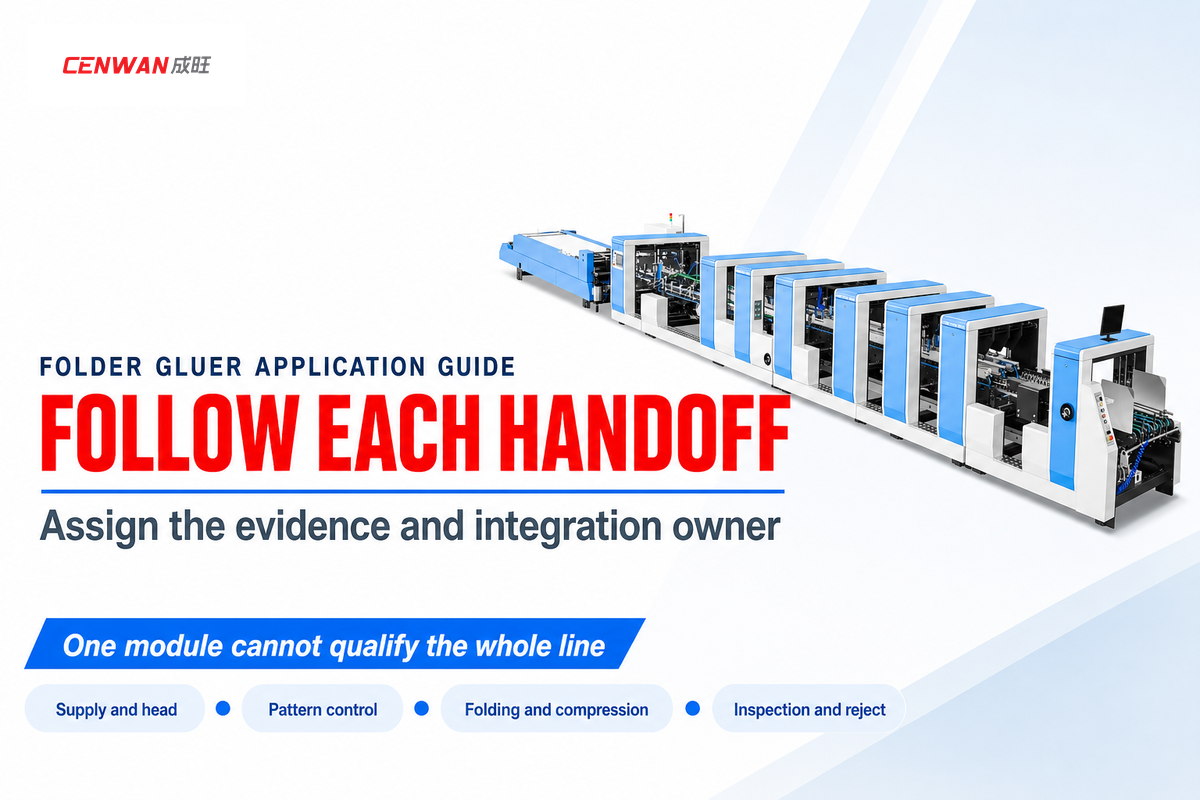
يربط نظام اللصق في آلة طي ولصق العلب الكرتونية تخزين المادة اللاصقة وإمدادها برأس التطبيق ووحدة التحكم بالنمط وأجهزة الفحص وآلية الرفض. ويجمع قسم الطي السطحين، بينما يثبّت الكبس الوصلة خلال التماسك. ويمكن أن ينشأ عطل مختلف عند كل نقطة تسليم، لذا فإن اختيار مضخة أو فوهة وحدها لا يحسم متطلبات الإنتاج المهمة.
يفصل نظام Valco Melton لعلب الطي بين الصمامات والمضخات والمنظمات والمرشحات من جهة، ووحدات التحكم بالنمط والاستشعار والتصوير والقاذفات من جهة أخرى. ويوفر ذلك طريقة لتنظيم عرض السعر: تُدرج الوظائف المطلوبة أولًا، ثم تُحدّد الوحدة التي تؤدي كل وظيفة والجهة المسؤولة عن دمجها مع الآلة كاملة.
| نقطة التسليم | الوظيفة | أدلة الإنتاج |
|---|---|---|
| حاوية المادة اللاصقة | تحتوي على الدرجة والدفعة المحددتين | السجل والملصق ومدة الصلاحية والتخزين |
| المضخة أو مصدر الضغط | ينقل المادة اللاصقة إلى الدائرة | إمداد مستقر طوال مدة التشغيل المتفق عليها |
| المرشح والخرطوم | ينقلان المادة اللاصقة إلى رأس التطبيق | سجل الحالة والتوافق |
| الصمام والفوهة | بدء الترسيب وتشكيله وإيقافه | عينة من خط الغراء أو نقاطه |
| مستشعر مسطح العلبة الكرتونية | يكشف مرجع المنتج الوارد | موضع تشغيل متكرر للمستشعر |
| وحدة التحكم بالنمط | تضع النمط المبرمج | مواضع البدء والانتهاء عند تغير السرعة |
| الطي والكبس | يجمعان سطحي الوصلة ويثبتانهما | عينة العلبة المغلقة والوصلة |
| مستشعر أو كاميرا | يقيّم خاصية التطبيق المحددة | عينات سليمة معروفة وأخرى معيبة عمدًا |
| وحدة الرفض | تزيل العلبة الكرتونية المحددة | استعادة المرفوضات فعليًا وإحصاؤها |
عند تتبع العملية، تابع مسطح علبة كرتونية واحدًا من وحدة التغذية حتى وحدة إخراج العلب. قد يبدأ نمط الغراء في الموضع الصحيح، لكنه يفشل إذا فقد مسطح العلبة محاذاته قبل الإغلاق. وعلى العكس، لا تعالج الوصلة السليمة اختلاط رموز الطباعة أو انحشار الألواح في التعبئة اللاحقة. سجّل هذه النتائج كلًّا على حدة.
قد تحتوي آلة الطي واللصق ذات اللصق الجانبي المستقيم على لسان لصق رئيسي واحد، فيما قد يتطلب العمل متعدد النقاط نمطًا لكل موضع ملتصق. أظهر هذه المواضع بوضوح في رسم مسطح العلبة الكرتونية. وينبغي أن تحدد مواصفات آلة طي ولصق العلب الكرتونية مواضع اللصق قبل اختيار ترتيب رؤوس التطبيق.
قرار الشراء: حدّد وظائف التطبيق والفحص المطلوبة معًا. وإذا شمل عرض سعر آلة لصق العلب الكرتونية وحدة تطبيق واستثنى الرفض، فيجب تحديد الجهة المسؤولة عن التكامل.
الغراء البارد أم المصهور: تأهيل الخامة والوصلة معًا
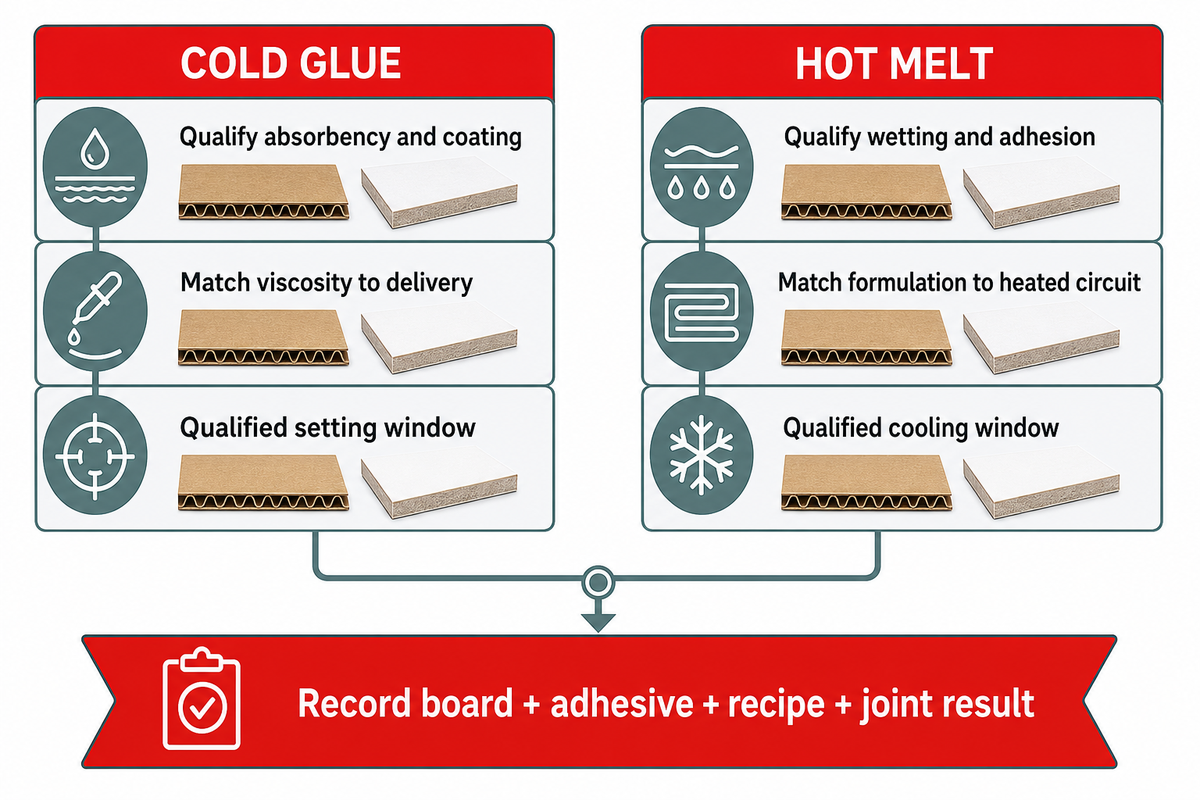
ينبغي اختيار الغراء البارد أو المصهور وفق سطح لسان اللصق الفعلي ومتطلبات العلبة الكرتونية النهائية. تتماسك المواد اللاصقة المائية المشتتة والمواد اللاصقة المصهورة اللدنة حراريًا بآليات مختلفة، لذا يؤثر تغيير المادة اللاصقة في معدات التطبيق ونافذة التشغيل. وينبغي أن يشمل التأهيل الخامة والطلاء والطي وظروف الاختبار معًا، بدلًا من ترتيب النوعين بمعزل عن بعضهما.
في دراسة أجريت عام 2025 على الورق المقوّى، وجد Mubarak Khlewee وWilliam Desisto وDouglas W. Bousfield أن كلًا من اختراق المادة اللاصقة ومتانة الطلاء أسهما في ارتفاع قوى التقشير. فعلى سبيل المثال، قد تظل طبقة الطلاء الضعيفة موضع الانفصال حتى مع استخدام مادة لاصقة أقوى. افحص موضع انفصال الوصلة، لا مقدار القوة التي تتحملها العلبة الكرتونية فحسب.
الغراء البارد
- قيّم الامتصاص والطلاء الفعليين.
- طابق اللزوجة مع نظام الإمداد والفوهة.
- حافظ على الإغلاق والكبس ضمن نافذة الإعدادات المؤهلة.
الغراء المصهور
- قيّم قابلية البلل والالتصاق على السطح الفعلي.
- طابق التركيبة مع الدائرة المسخنة.
- حافظ على الإغلاق والكبس ضمن نافذة التبريد المؤهلة.
تكتسب المواد اللاصقة المصهورة التقليدية اللدنة حراريًا قوتها أثناء التبريد، وفقًا لما يوضحه الشرح الفني لـH.B. Fuller. وتؤثر عوامل مثل درجة حرارة الخدمة والتعرض للمواد الكيميائية في أدائها وتطبيقها. أما المادة اللاصقة التفاعلية فتتطلب تعليمات معالجة ومعدات خاصة بها، ولا ينبغي تطبيق وصفة الغراء المصهور التقليدي عليها.
ما نظام اللصق الذي ينبغي استخدامه في آلة طي ولصق العلب الكرتونية؟
استخدم نظام الغراء البارد عندما تنتج المادة اللاصقة المائية المختارة وصلة مقبولة ضمن نوافذ التطبيق والطي والكبس المتاحة. وإذا كانت تركيبة الغراء المصهور المؤهلة ودائرته المسخنة تلبيان متطلبات الإنتاج والوصلة على نحو أفضل، فاختر الغراء المصهور. وفي الحالتين، استند في القرار إلى نتائج العينات في ظروف الاستخدام المحددة، لا إلى قاعدة مفترضة بشأن الطلاء.
مصفوفة تأهيل المادة اللاصقة والوصلة
تكون مصفوفة تأهيل المادة اللاصقة والوصلة مفيدة عند مقارنة الخامة والتطبيق وقبول الوصلة النهائية ضمن التجربة نفسها.
| الحقل | السجل | القرار الذي يدعمه |
|---|---|---|
| هوية الكرتون | الدرجة والمورّد والسُمك بالـ mm والدفعة | ضمان تكافؤ مقارنات الركيزة |
| سطح لسان اللصق | الطباعة أو الورنيش أو الغشاء أو الكرتون المكشوف | اختيار المادة اللاصقة وفق الوجه المراد لصقه |
| هوية المادة اللاصقة | رمز المنتج الدقيق والدفعة | منع الاستعاضة بمنتج من الفئة نفسها |
| وصفة التطبيق | الرأس أو الفوهة والنمط والإعدادات المعتمدة | تكرار ترسيب المادة اللاصقة في التجربة |
| نافذة الإغلاق | تسلسل التطبيق والتلامس عند سرعة التجربة | الحفاظ على قابلية تشغيل المادة اللاصقة عند الإغلاق |
| الكبس | ترتيب التلامس وظروف التثبيت | منع انفتاح الوصلة خلال التماسك |
| ظروف الاختبار | زمن التهيئة ودرجة الحرارة وطريقتها | مقارنة نتائج الوصلات النهائية بإنصاف |
| متطلبات الاستخدام النهائي | درجة حرارة الخدمة والحمل وظروف التخزين | تأهيل المتانة بما يتجاوز الانفتاح الفوري |
| تعبئة الأغذية، عند الاقتضاء | السوق ونوع الغذاء ومسار التلامس وإقرار المادة اللاصقة | تقييم ملاءمة الاستخدام المقصود على نحو منفصل |
| قرار الاعتماد | معيار القبول والنتيجة والشخص المسؤول | اعتماد تركيبة محددة واحدة من الخامة والوصفة |
بالنسبة إلى تطبيقات تعبئة الأغذية في الولايات المتحدة، تحدد 21 CFR 175.105 قيودًا على تركيب المواد اللاصقة وفصلها عن الغذاء أو حالات التلامس المحدود معه. وينبغي تقييم قوة الترابط وملاءمة الاستخدام الغذائي كلٌّ على حدة. وقد تختلف حالة الاستخدام بين علبة تجميلية وعلبة من الكرتون المموج، ولا ينبغي نقل إقرار خاص بتعبئة الأغذية إلى درجة مادة لاصقة لا صلة لها بها.
مثال: ينتقل عمل علب الطي من لسان لصق مكشوف من الورق المقوّى إلى وجه مطلي بالورنيش. تظل الوصفة القديمة تُنتج خط غراء منتظمًا، لكن لسان العلبة ينفتح بعد التعبئة. يُبقي فريق الإنتاج شكل العلبة دون تغيير، ويقارن السطحين الأصلي والبديل باستخدام دفعة المادة اللاصقة نفسها. ويسجل فريق الجودة سطح الانفصال ويكرر اختبار الوصلة بعد فترة التهيئة المتفق عليها. وفي تجربة ثانية، تُستخدم مادة لاصقة متوافقة مع السطح الجديد، مع وصفة تطبيق خاصة بها. والنتيجة المفيدة هي تأهيل تركيبة تجمع السطح والمادة اللاصقة وظروف الآلة. أما زيادة كمية الغراء قبل تحديد سطح الانفصال فستغيّر متغيرًا آخر وتجعل تفسير المقارنة صعبًا.
في حالة صندوق من الكرتون المموج، أرفق رسمًا يوضح مقطع التمويج وتركيب الكرتون المموج برسم لسان اللصق. وأدرج الأداء طويل الأمد المقصود ضمن تأهيل الوصلة. كما ينبغي أن يكون لعمل الأظرف سجل خاص بالسطح والنمط بدلًا من استخدام وصفة العلبة الكرتونية نفسها.
اختيار الخامة: اعتبر استبدال الطلاء أو المادة اللاصقة شرطًا جديدًا للتأهيل. ويوضح دليل آلة طي ولصق علب الكرتون المموج سياق الآلة الأوسع عند التعامل مع تركيب مختلف للكرتون.
الفوهات والصمامات: مطابقة التدفق والنمط والإيقاف
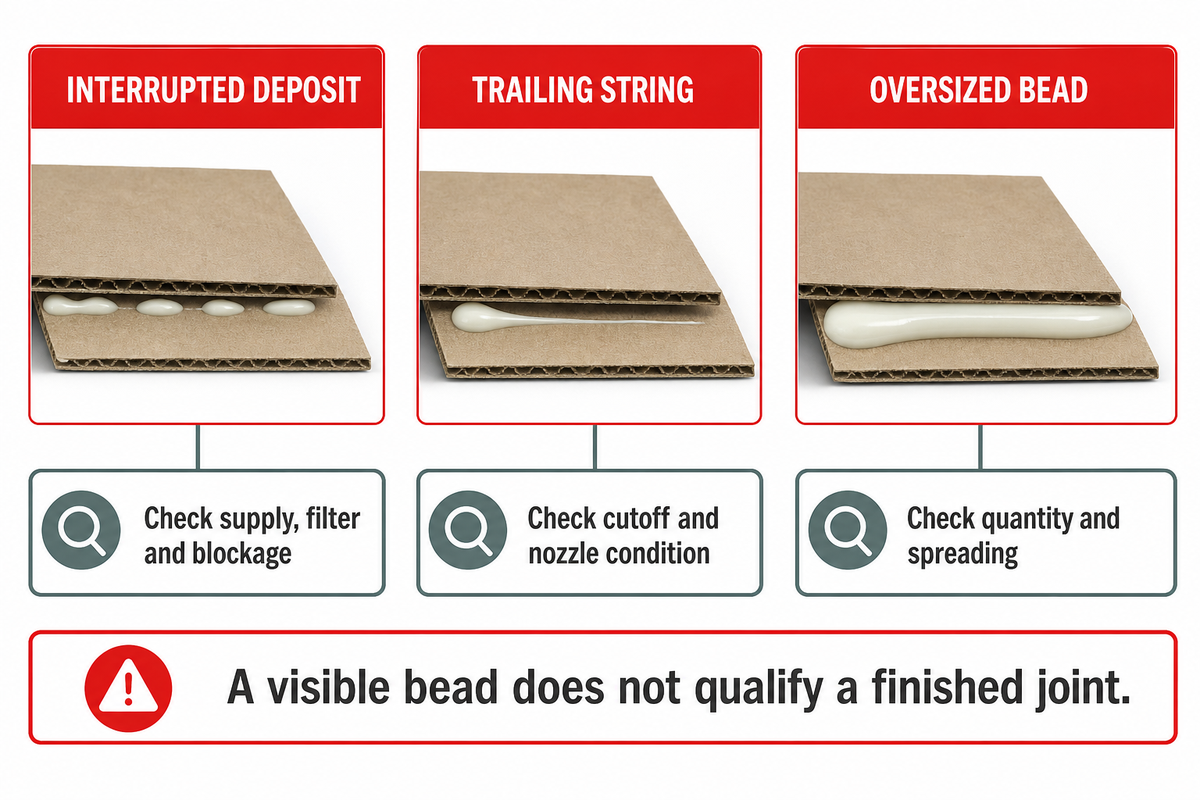
تحدد الفوهة شكل المادة المترسبة، إلى جانب الصمام وخصائص المادة اللاصقة وضغط الإمداد. وقد تؤدي فتحة أكبر إلى تغيير الكمية والإيقاف، لكنها لا تعالج كل وصلة ضعيفة أو خط غراء مفقود. اختر الرأس والفوهة بوصفهما حزمة تطبيق متوافقة، وقارن الترسيب بنمط مرجعي مؤهل.
توضح إرشادات Robatech للفوهات أن كمية المادة اللاصقة المترسبة ترتبط بهندسة الفوهة وضغط المضخة. كما تحدد اللزوجة والحساسية لدرجة الحرارة ضمن عوامل الاختيار. وإذا كانت الوصلة ضعيفة، فقد يؤدي استخدام فوهة أكبر إلى قيود أخرى على العملية أو التوقيت خلال الطي والكبس.
- ترسيب مفقود أو متقطع: افحص الإمداد وحالة المرشح والانسداد قبل تغيير النمط.
- خيط غراء ممتد في نهاية الخط: قارن الإيقاف بالمرجع، وافحص حالة الفوهة والصمام والمادة اللاصقة.
- خط غراء أكبر من المطلوب: افحص كمية الترسيب وانتشاره عند الإغلاق.
- خط غراء سليم مع وصلة ضعيفة: أعد فحص السطح والإغلاق وأدلة الوصلة النهائية.
ينبغي أن تشمل عينة الصيانة الوقائية بداية خط الغراء ونهايته. فقد تقتصر العينة أحيانًا على الوسط، ما قد يخفي ذيلًا ممتدًا أو تأخرًا في فتح الصمام. احتفظ برقم قطعة الفوهة التي أزيلت، وارجع إليه عند استبدالها بفوهة ذات فتحة مشابهة. ويمكن اتباع النهج نفسه عند استخدام لسان لصق أضيق أو عند تشغيل آلة الطي واللصق لمعالجة القطع الكرتونية المسطّحة.
لا تُعد زيادة الضغط وصفة عامة مسموحًا بها لاستكشاف أعطال العملية وإصلاحها. قرار الاستبدال: استخدم الفوهة المحددة مع أجزاء الصمام المؤهلة. وحافظ على ضغط المادة اللاصقة ودرجة حرارة الغراء المصهور ضمن حدود تعليمات المعدات المركبة والمادة اللاصقة.
وحدات التحكم والمشفّرات: تثبيت موضع الغراء عند تغير السرعة
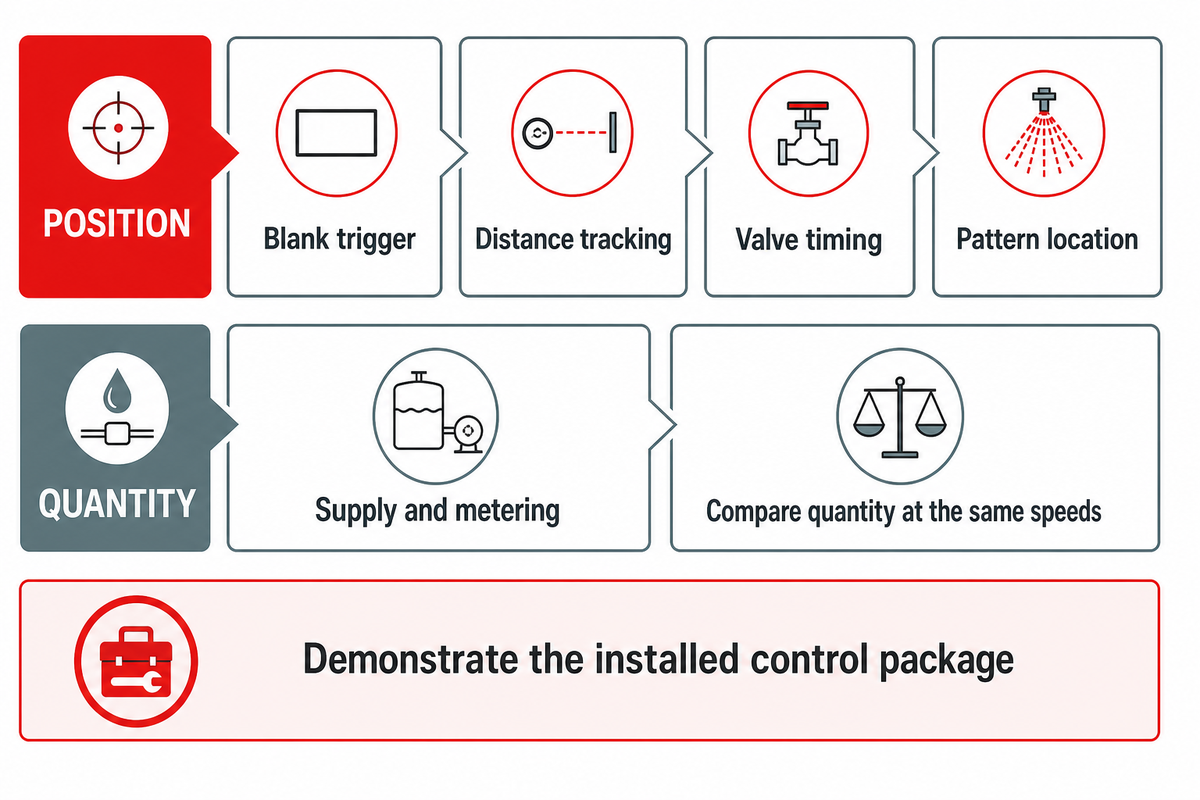
يجب أن يحافظ التحكم بالنمط على محاذاة موضعي بدء المادة اللاصقة وإيقافها مع مسطح العلبة المتحرك عبر نطاق سرعات الإنتاج. ويشمل ذلك أيضًا كشف المنتج وتتبع المسافة وتشغيل الصمام. ولا يكفي وضع عبارة «وحدة تحكم قابلة للبرمجة» على الجهاز لتحديد هذه الوظائف. يجب أن يوضح عرض السعر والتجربة الوظائف التي توفرها حزمة التحكم.
تذكر صفحة منتج Glue Machinery Z2 التشغيل بالمشفّر أو المؤقت، ومدخلين للخلايا الضوئية، ومدخلًا واحدًا للمشفّر، ومخرجًا منفصلًا لصمام تناسبي بتيار 0–20 mA. كما أن إصدار القناتين وتخزين 99 برنامجًا من خصائص الطراز. ولا تؤهل هذه المواصفات سرعة أو وصفة أو دقة لخط آلة لصق آخر.
يُنشئ مثال المستخدم للتحكم بالحركة من PLCopen وظيفة ضبط محاذاة خاصة بالتطبيق باستخدام TouchProbe وكتل وظيفية أخرى. وهذا يوضح لماذا تحتاج مواصفات التحكم إلى تفاصيل تتجاوز عبارة «يشمل PLC». ينبغي أن تتيح شاشة اللمس لمشغّل الآلة تحديد أمر التشغيل النشط وأبعاد النمط ومرجع المستشعر وسجل الأعطال، دون محو الوصفة المخزنة.
خريطة عنق الزجاجة في خط الغراء
تفصل خريطة عنق الزجاجة في خط الغراء بين موضع النمط وكمية الترسيب وتماسك الوصلة وقيود التعبئة قبل زيادة السرعة.
| القيد الملحوظ | المقارنة الأولى | سؤال التحديث |
|---|---|---|
| يتغير موضع خط الغراء أثناء التسارع | مرجع المستشعر وتتبع الموضع | ما وظيفة التحكم التي تعوّض توقيت التطبيق؟ |
| يظل الموضع ثابتًا بينما تتغير الكمية | الإمداد والقياس عند السرعات نفسها | كيف تُضبط الكمية مع تغير السرعة؟ |
| تنفتح الوصلة بعد زيادة السرعة | ظروف الإغلاق والكبس | هل تظل المادة اللاصقة ملائمة ضمن نافذة التشغيل الجديدة؟ |
| تتراكم العلب السليمة عند وحدة إخراج العلب | قدرة التجميع والتعبئة | هل يقع القيد بعد نظام اللصق؟ |
مثال: تنتج آلة طي ولصق العلب الكرتونية الآلية علبًا سليمة أثناء ضبط الإعدادات. لكن عند التسارع، يتأخر بدء خط الغراء. تقارن الصيانة أولًا النمط المحفوظ بمستشعر مسطح العلبة وترتيب المشفّر، مع إبقاء درجة المادة اللاصقة دون تغيير. ثم تُقارن كمية خط الغراء في ظروف التشغيل نفسها. إذا تحرك النمط مع ثبات الكمية، تكون الأولوية للتحقيق في التحكم بالموضع. وإذا ثبت الموضع وأصبح خط الغراء متقطعًا، فينبغي فحص الإمداد والتطبيق. ولأغراض الإنتاج، يُجرى الفحصان خلال التجربة نفسها، ويمكن حصر التحقيق في نقطة التسليم ضمن نظام اللصق.
اختيار التحكم: اشترط إجراء عرض توضيحي عبر نطاق التشغيل المتفق عليه، مع نسخة احتياطية قابلة للاستعادة للوصفات. ويتطلب العمل عالي السرعة فحوص الموضع والكمية نفسها التي تُجرى أثناء ضبط الإعدادات. ويُعد عدد القنوات وحجم الشاشة من المواصفات المفيدة، لكن التجربة هي التي تثبت الملاءمة التشغيلية.
المستشعرات والكاميرات: تحقّق مما يقيسه كل جهاز
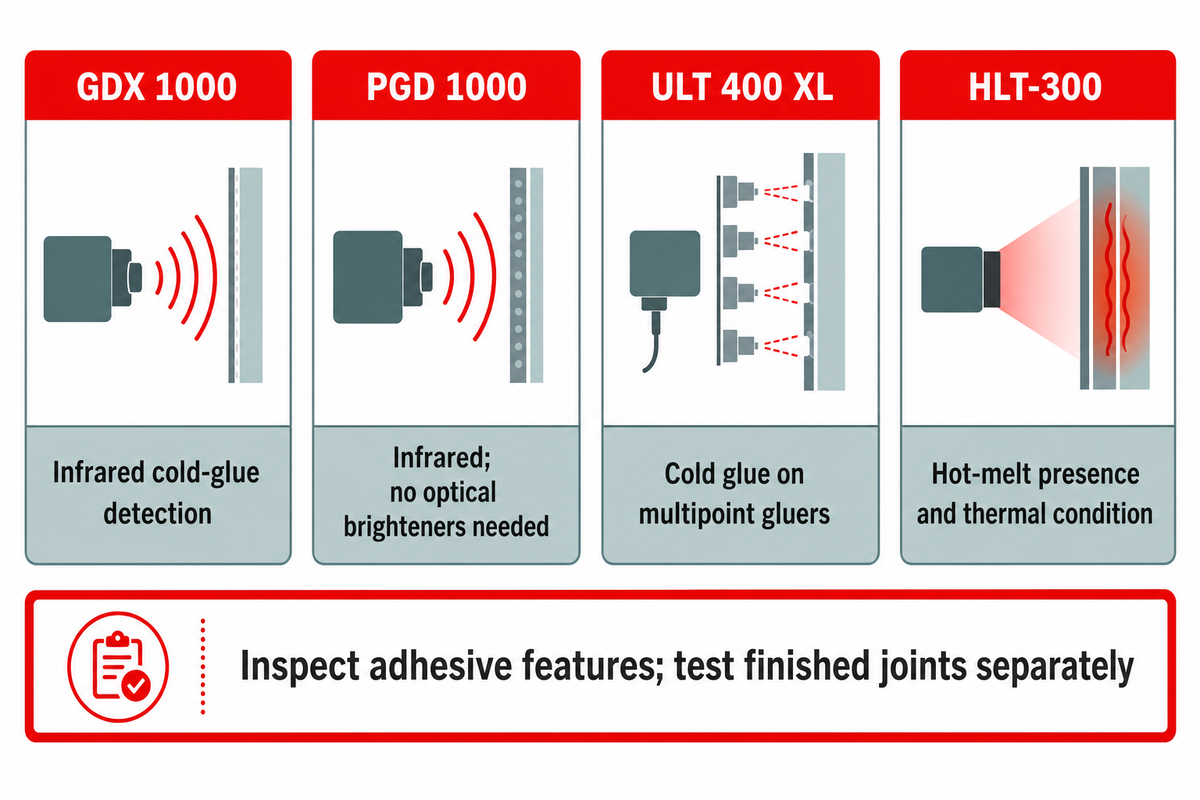
يمكن لمستشعرات الغراء والكاميرات تقييم خصائص مثل وجود المادة اللاصقة وموضعها وحالتها الحرارية. اختر طريقة الكشف بناءً على المادة اللاصقة والخلفية المطبوعة الفعليتين. ويمكن الكشف عن الغراء البارد بطرق أخرى غير الفلورة، بينما قد يفحص نظام الغراء المصهور الحرارة. ويجب تقييم قوة الوصلة النهائية على نحو منفصل.
تنشر Baumer hhs بيانات الطرازات التالية. يستخدم GDX 1000 قياسًا بالأشعة تحت الحمراء بتردد 20 kHz، مع أصغر نقطة قابلة للمراقبة بحجم 1 × 1 mm، وعلى مسافة من المنتج تبلغ 25 ± 5 mm. ويستخدم PGD 1000 القياس بالأشعة تحت الحمراء أيضًا، ولا يتطلب مواد مبيّضة بصريًا في المادة اللاصقة.
| الطراز | التطبيق | التردد المنشور | مسافة القياس عن المنتج | الهندسة البصرية المحددة |
|---|---|---|---|---|
| GDX 1000 | الكشف بالأشعة تحت الحمراء عن الغراء البارد | 20 kHz | 25 ± 5 mm | نقطة قياس 5 × 1.6 mm |
| PGD 1000 | الكشف بالأشعة تحت الحمراء عن الغراء البارد | 10 kHz | 25 ± 5 mm | عرض الرؤية نحو 55 mm |
| ULT 400 XL | الغراء البارد في آلات اللصق متعددة النقاط | 20 kHz | 62.5 ± 12.5 mm | نقطة قياس 12 × 2 mm |
| HLT-300 | وجود الغراء المصهور وحالته الحرارية | 10 kHz | 20 ± 5 mm | نقطة قياس 8 × 2 mm |
تكتسب الهندسة البصرية أهمية عند مرور لسان ضيق أسفل رأس الاستشعار. وتشير مسافة القياس المنشورة إلى سطح المنتج المراد قياسه، لا إلى خلوص محدد عالميًا من المكونات المسخنة المجاورة. ركّب الطراز المحدد وفق تعليمات تركيبه الخاصة، وأهّله على مسطح العلبة المطبوع المستخدم في الإنتاج.
في مادة فنية نشرتها PostPress عام 2020، ناقش المدير التنفيذي في Baumer hhs، Richard Pallante، أثر الخلفية الرطبة أو استخدام الأحبار والطلاءات النشطة بالأشعة فوق البنفسجية في بعض طرق الاستشعار. وقد يشكل ذلك سببًا إضافيًا لفرق الجودة لإعادة الفحص عند تغيير الكرتون. كما يمكن للسطح الجديد نفسه أن يؤثر في الوصلة وإشارة الفحص.
مثال: يتغير تصميم علبة كرتونية ليشمل طلاءً نشطًا بالأشعة فوق البنفسجية، ثم تبدأ إنذارات الغراء بالتفاوت. وتظل عينة التطبيق متوافقة مع النمط المعتمد. يقارن فريق الجودة مسطح علبة نظيفًا من دون غراء، وآخر ملتصقًا سليمًا معروفًا، وثالثًا معيبًا عمدًا، مع استخدام التصميم المطبوع. ويساعد ذلك على التمييز بين استجابة الخلفية وغياب المادة اللاصقة. وقد يكون المستشعر المصمم لمبدأ كشف مختلف بديلًا أفضل، لكن الفريق يعيد اختبار العينات نفسها قبل اعتماده. إن توسيع نطاق القبول لإسكات الإنذارات يخفي الفرق بين الخلفية الجديدة وعيب التطبيق الحقيقي. ويُعتمد سجل الخامة والكاشف معًا.
اختيار الفحص: قارن مجال الرؤية وعدد خطوط الغراء وأعمال الضبط وإمكانية التتبع. وتكون الكاميرا مفيدة عندما يغطي مجال رؤيتها النمط المطلوب؛ أما المستشعر النقطي الواحد فيحتاج إلى موضع مناسب للقياس.
فحوص الجودة: تتبّع العيب من رأس الغراء إلى حاوية المرفوضات
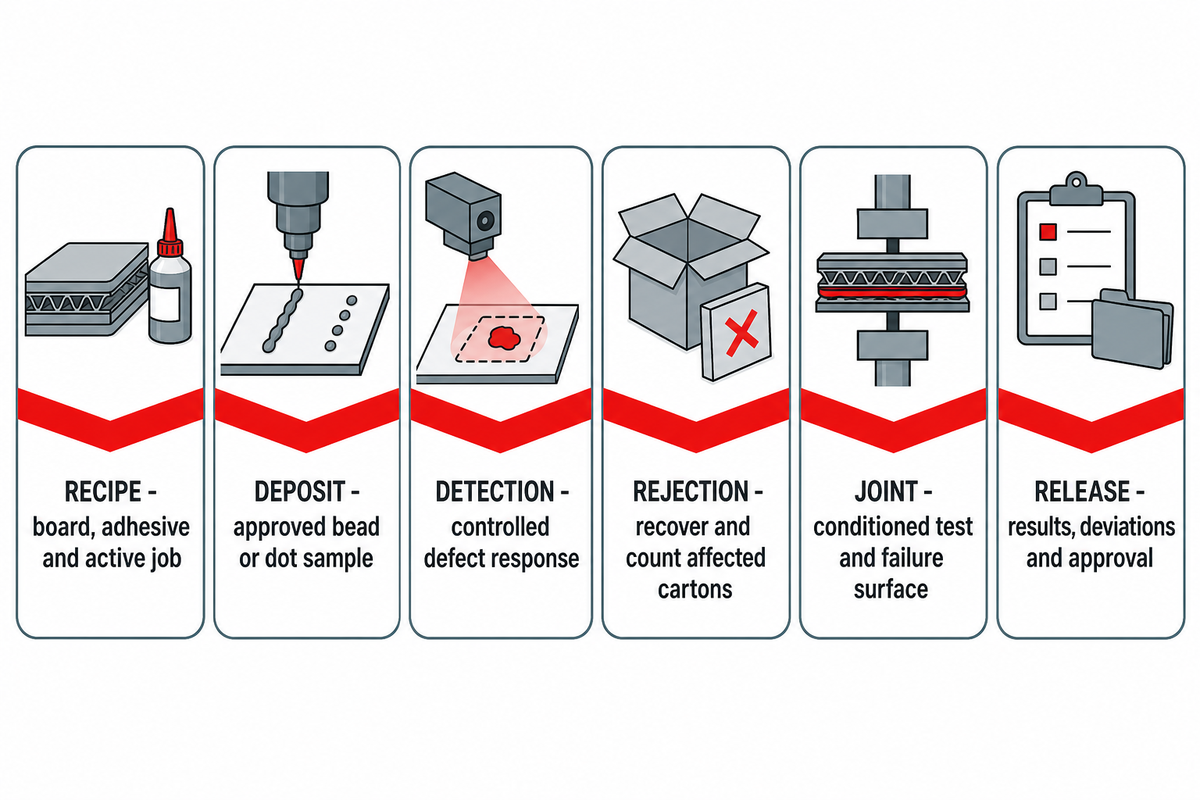
ينبغي أن تتبع فحوص الجودة العلبة الكرتونية خلال التطبيق والكشف والرفض الفعلي واختبار الوصلة النهائية. ابدأ بالوصفة المعتمدة والعينة المرجعية، وأحدث عيوب تطبيق مضبوطة باستخدام طريقة الاختبار الآمنة التي يحددها المورّد، ثم احصر العلب المتأثرة. اعتمد أمر التشغيل وفق معايير الوصلة المتفق عليها بعد إجراء التهيئة والفحوص المحددة للاستخدام النهائي.
تتبّع الغراء حتى الرفض
يحدد تتبّع الغراء حتى الرفض ما إذا كان عيب التطبيق قد أُزيل وأُدرج ضمن سجل الإنتاج.
| الفحص | الأدلة الواجب الاحتفاظ بها | الدور المسؤول |
|---|---|---|
| 1. الوصفة الصحيحة | الكرتون والمادة اللاصقة والنمط وهوية أمر التشغيل النشط | الإنتاج |
| 2. الترسيب المرجعي | مواضع خطوط الغراء أو نقاطه المعتمدة والعينة الفعلية | الجودة والإنتاج |
| 3. الكشف عن عيب متعمد | عينة اختبار آمنة واستجابة العطل والإعدادات المسجلة | الجودة والجهة المتكاملة للنظام |
| 4. الرفض الفعلي | العلب الكرتونية المعيبة المستعادة ووجهتها وعددها | الجهة المتكاملة للنظام والصيانة |
| 5. أداء الوصلة النهائية | طريقة الاختبار والتهيئة ونتيجة القبول وسطح الانفصال | الجودة |
| 6. اعتماد الإنتاج الموقّع | مراجعة الوصفة والنتائج والانحرافات والموافقة | المسؤول المخوّل عن الإنتاج أو الجودة |
ترتبط مناقشة Pallante المنشورة في PostPress للتحقق بالمعلمات المقاسة والإعداد وإمكانية التتبع. وعند القبول، يبرز السؤال التالي: أين ذهبت علبة الاختبار بعد صدور إنذارها؟ يجب أن تقذف آلية الرفض العلبة المحددة عند سرعة الإنتاج المقصودة، وأن يُحصر مسار العلبة بعد الاختبار.
اختبر المنتج النهائي بعد مدة التهيئة المتفق عليها. وسجّل ما إذا كان الانفصال داخل المادة اللاصقة أو عند السطح أو في الكرتون أو الطلاء. وحدد درجة حرارة الخدمة والحمل المستمر ومتطلبات التعبئة حسب الحاجة. وتوضح دراسة TAPPI عن الورق المقوّى أهمية فحص عينات الاختبار وسطح الانفصال.
ينبغي أن يشمل القبول إعادة التشغيل وتغيير إعدادات التشغيل، إلى جانب التشغيل المستقر. فقد تحمّل وصفة محفوظة مرجع المستشعر الخطأ، فتنتج نمطًا مختلفًا رغم استخدام المادة اللاصقة نفسها. احتفظ بعينة فعلية من العلبة الكرتونية مع سجل أمر التشغيل، ولا سيما عند استخدام أشكال علب متقاربة الأسماء.
قاعدة الاعتماد: اعتمد تركيبة محددة من الكرتون والمادة اللاصقة والوصفة بعد الفحوص الستة، مع إسناد الانحرافات المتبقية إلى المسؤولين عنها. ولا يكفي عدد الإنذارات وحده كسجل اعتماد.
عيوب اللصق: حدّد السبب قبل تغيير الوصفة
شخّص عيوب اللصق بتقييم الموضع والكمية والإغلاق وأداء الوصلة كلًّا على حدة. احتفظ بالوصفة الحالية وخذ عينة منها قبل تغيير أي إعداد. وقد يؤدي تغير ظروف التشغيل، مثل ظروف سير الكبس، إلى عيوب ينبغي التحقيق فيها أيضًا.
لماذا لا يعمل نظام اللصق في آلة طي ولصق العلب الكرتونية؟
ابدؤوا بتحديد أول موضع يظهر فيه العيب ضمن مراحل الانتقال: إمداد المادة اللاصقة، أو تطبيقها، أو ضبط موضع النمط، أو إغلاق العلبة، أو الفحص. بعد ذلك، قارنوا المرحلة بعينة سليمة معروفة في الظروف نفسها، وغيّروا متغيرًا واحدًا، ثم كرروا الفحص. إذا غابت خرزة المادة اللاصقة، فسيختلف مسار التحقيق عما لو كانت الخرزة موجودة ثم انفصلت الوصلة بعد التكييف.
| العيب الملحوظ | فئة السبب المحتمل | الفحص التالي |
|---|---|---|
| غياب المادة اللاصقة | الإمداد أو الانسداد أو غياب أمر التشغيل | تتبّع مسار الإمداد وتشغيل الصمام |
| خرزة متقطعة | تطبيق مقيّد أو غير مستقر | قارنوا الإمداد وحالة الفوهة |
| تأخر بدء خرزة المادة اللاصقة | عدم تطابق بين إشارة التشغيل أو تتبّع الحركة أو الاستجابة | قارنوا موضع النمط عبر نطاق السرعة |
| تكوّن خيوط بعد الإيقاف | حالة الفوهة أو الصمام، أو حالة المادة اللاصقة | افحصوا الطرف الخلفي للترسيب |
| تخرج المادة اللاصقة من منطقة التراكب | عدم تطابق في الكمية أو الموضع أو الإغلاق | قارنوا الترسيب قبل الإغلاق والوصلة بعده |
| ينفتح لسان العلبة تلقائيًا | ضبط الوصلة أو إجهاد الطي | قارنوا الطي المسبق والإغلاق والكبس |
| انفصال الوصلة على الكرتون المطلي | خلل في السطح أو التركيبة أو فشل الطلاء | حدّدوا سطح الانفصال |
| تطلق العينات السليمة إنذارات | عدم تطابق بين الخلفية وإعدادات الكاشف | قارنوا القطع الكرتونية المسطّحة الملصقة وغير الملصقة من الإنتاج |
| وصول علبة كرتونية أُطلق بشأنها إنذار إلى وحدة إخراج العلب | خلل في التتبّع أو توقيت الرفض أو الآلية | استعيدوا العيب المتعمّد وتتبعوا مساره |
تربط إرشادات Lanco للمواد اللاصقة المستخدمة في علب الكرتون بين ضعف الوصلات على الأسطح المطلية وتكوّن الخيوط وبين متغيرات تشغيل مختلفة. وبدلًا من توجيه المستخدمين إلى رفع درجة الحرارة عند كل حالة لتكوّن الخيوط وزيادة الضغط عند كل وصلة ضعيفة، تستخدم المصفوفة هذين المسارين للتحقيق.
في العلب الكرتونية ذات الأربع أو الست زوايا، افحصوا كل منطقة تراكب للصق بعد تنفيذ عملية خطاف الطي. وقد تخفي عينة مكدّسة ومسطحة عيبًا يحدث عند زاوية واحدة. يوضح دليل آلات طي ولصق العلب ذات الأربع أو الست زوايا سياق نمط الآلة لعمليات الطي الإضافية هذه.
قاعدة الضبط: احتفظوا بالعينة الأصلية، وأجروا تغييرًا واحدًا موثقًا، ثم قارنوا العيب نفسه. تتطلب العلبة الكرتونية عالية الجودة وصلة مقبولة ومظهرًا خارجيًا نظيفًا.
التنظيف وتغيير إعدادات التشغيل: التحكم في الرواسب والطاقة المخزّنة
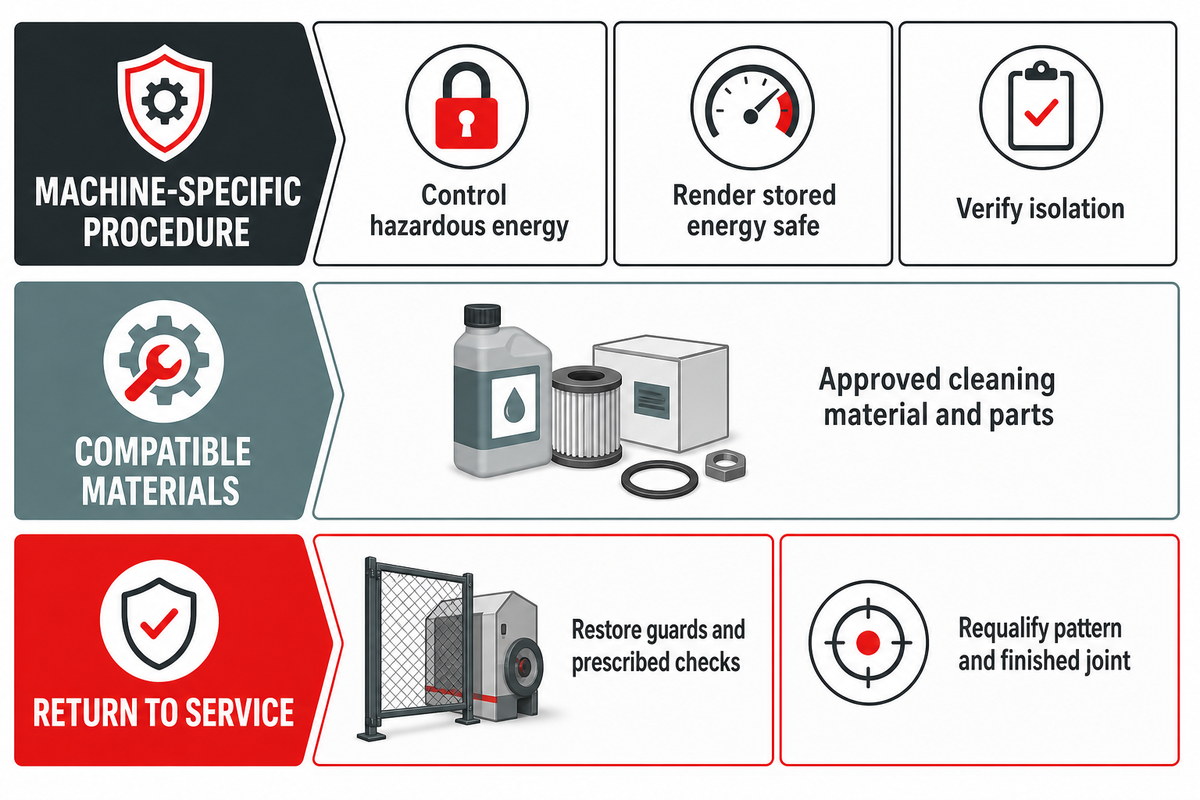
ينبغي أن يزيل التنظيف الملوثات من دون إتلاف دائرة المادة اللاصقة أو تعريض العاملين لضغط أو حرارة مخزّنين أو لحركة الآلة. اتبعوا تعليمات التعامل مع المادة اللاصقة وإجراء الصيانة الوقائية للمعدّات. تُحدَّد مواد التنظيف وتسلسله ودوريته وفق تركيبة المعدّات والمادة اللاصقة والعملية؛ ولا ينبغي اعتمادها من إجراء أو دليل غير ذي صلة.
«يُعد التلوث وتراكم الرواسب في نظام تطبيق المادة اللاصقة من أكثر أسباب الأعطال شيوعًا».
قد يجعل التلوث المستمر في المجرى السابق للفوهة استبدالها حلًا مؤقتًا. أثناء تغيير إعدادات التشغيل، ينبغي للصيانة تحديد مصدر الانسداد ومدى توافق مادة التنظيف المعتمدة. وقد تؤدي زيادة الضغط أو الحرارة لدفع الانسداد إلى إبقاء المشكلة الأساسية دون معالجة.
في أعمال الصيانة بالولايات المتحدة المشمولة بـOSHA 1910.147، يجب على العاملين المخوّلين التحكم في مصادر الطاقة الخطرة، وتأمين الطاقة المخزّنة، والتحقق من العزل. ويحدد الإجراء الخاص بالآلة نقاط العزل والتسلسل الآمن. ولا يكفي توقف الناقل أو ظهور قراءة صفرية على مقياس واحد لمعالجة جميع مخاطر الضغط المحتبس أو الحرارة في دائرة المادة اللاصقة.
يتناول ISO 12643-4:2023 المخاطر ذات الصلة بمعدّات تحويل الكرتون وأنظمتها. احتفظوا بوثائق سلامة الآلة مع تعليمات نظام التطبيق، ولا تتعاملوا مع تنظيف الفوهة بوصفه مهمة منفصلة تُجرى على طاولة العمل.
- حدّدوا رأس تطبيق الغراء والخرطوم والمضخة ودرجة المادة اللاصقة المركّبة.
- اتبعوا التسلسل المعتمد للعزل وتخفيف الضغط.
- استخدموا مواد التنظيف وقطع الغيار المحددة.
- سجّلوا حالة الجزء الذي أُزيل ومصدر التلوث المرجح.
- أعيدوا تركيب وسائل الحماية وأكملوا فحوص إعادة التشغيل الآمنة المحددة.
- أعيدوا تأهيل نمط التطبيق والوصلة قبل اعتماد أمر الإنتاج.
قرار الصيانة: أدرجوا قطع الغيار المتوافقة والدعم الفني ضمن خطة تغيير إعدادات التشغيل. توفّر صفحة قطع غيار آلة طي ولصق العلب الكرتونية وخدماتها لدى Cenwan قناة للاستفسار عن الخدمة.
عروض أسعار التحديث: تأكيد الواجهات والتجارب والمسؤوليات
يحدد عرض سعر تحديث نظام المادة اللاصقة نطاق العلب الكرتونية ودوائر التطبيق وواجهات التحكم، إضافة إلى الفحص وتجربة القبول. وينبغي أن يحدد أيضًا المسؤوليات عن التركيب والتكامل الآمن وتدريب مشغّلي الآلة. وتتيح مقارنة هذه البنود بين عروض خدمات متماثلة تجنب عدم اكتمال المشروع عند بدء تشغيل الآلة.
يجب أن يربط تكوين التحكم إشارة التشغيل والمشفّر ومخارج الصمامات وواجهة الرفض ضمن حزمة متكاملة. كما يجب أن تتيح الحوامل القابلة للضبط خلوصًا مناسبًا لمسار القطع الكرتونية المسطّحة الفعلي. وينبغي أن تحدد عروض الموردين والموزعين الجهة المسؤولة عن الواجهة النهائية للآلة والجهة التي تقدم الدعم بعد التركيب للتصدير.
يشمل تصنيع العلب الكرتونية عمليات تتجاوز ترسيب المادة اللاصقة. وفي صناعة العلب الكرتونية، لا يؤدي نقل العيب إلى التعبئة إلى إزالة تكلفته. اربطوا قبول نظام المادة اللاصقة بالعلبة الكرتونية المكتملة.
في المملكة المتحدة، تميّز إرشادات HSE بشأن الآلات المعدّلة بين الاستبدال المطابق للأصل والتغييرات التي تعدّل التصميم أو الوظيفة أو السلامة تعديلًا جوهريًا. وثّقوا نطاق التعديل المخطط، وأسندوا تقييمه إلى جهة مختصة وفق القواعد السارية في موقع التركيب.
أدخلوا المعلومات المطلوبة أدناه. حدّدوا نطاقات التشغيل استنادًا إلى أوامر الإنتاج المتوقعة ووثائق الآلة المركّبة. وسجّلوا تردد الإمداد والجهد من جدول الكهرباء المعتمد، لا من ورقة بيانات عامة لعائلة المنتجات.
قائمة التحقق لطلب عرض السعر
| المعلمة | النطاق الموصى به | أهميته | طريقة التحقق |
|---|---|---|---|
| العلبة الكرتونية والخامة | الأبعاد الفعلية للقطع المسطّحة وسماكتها بالـ mm | إمكانية الوصول للتطبيق وملاءمة السطح | القطع الكرتونية المسطّحة ورسوماتها |
| سرعة التشغيل | نطاق السرعة المطلوب من ضبط إعدادات الآلة إلى الإنتاج، بوحدة m/min | ثبات النمط والوصلة | إجراء تجربة عند نقاط التشغيل المتفق عليها |
| نمط المادة اللاصقة | أبعاد كل منطقة تراكب أو خط أو نقطة بالـ mm | ترتيب رؤوس التطبيق وتغطية الفحص | فرخ مرجعي محدد بعلامات |
| درجة المادة اللاصقة | الدرجة الدقيقة ونطاق التركيبة المسموح به | ملاءمة الدائرة والاستخدام النهائي | تعليمات المورد وعينات الوصلات |
| المرافق والإشارات | قيم الإمداد الفعلية V/Hz وتصنيفات الواجهات | التكامل الكهربائي وتكامل أنظمة التحكم | المخططات المعتمدة وجدول الواجهات |
| الفحص والرفض | كل منطقة تراكب وفئة عيوب محددة | حدّدوا نطاق القبول | تتبّع مضبوط من العيب إلى الرفض |
| التسليم | نسخة احتياطية من إعدادات التشغيل، والأدلة، والتدريب، وقطع الغيار | حافظوا على سهولة صيانة الحزمة | توثيق التسليم وقائمة المسؤوليات |
تقدم مقالة في PostPress بقلم Stefan Badertscher من IMPACK جودة الطي واللصق على أتمتة التعبئة في المراحل اللاحقة. ويحول هذا الترتيب دون انتقال الوصلات غير المستقرة إلى استثمار في تعبئة أسرع. وعند مقارنة مصنع بين تحديث آلة لصق العلب الكرتونية وآلات جديدة لتصنيع العلب، ينبغي اعتماد الإنتاج النهائي المقبول هدفًا للإنتاج بدلًا من الحد الأقصى لإعداد المحرك الرئيسي.
الخلاصة الرئيسية
اعتمدوا نظام آلة طي ولصق العلب الكرتونية وفق علبة كرتونية ومادة لاصقة وتركيبة محددة، مع سجلات منفصلة للتطبيق والكشف والرفض الفعلي وأداء الوصلة النهائية.
عند مناقشة خط إنتاج جديد أو تحديث، قارنوا مجموعة آلات طي ولصق العلب الكرتونية من Cenwan بمتطلبات العلب والتكامل المحددة في الاستفسار. قدّموا طراز المعدّات الحالية وفرخًا محددًا بعلامات، لتوجيه النقاش نحو متطلبات أمر الإنتاج المعني.
الأسئلة الشائعة حول نظام المادة اللاصقة لآلة طي ولصق العلب الكرتونية
هل يمكن استخدام المادة اللاصقة الباردة والمادة اللاصقة المصهورة بالحرارة على آلة طي ولصق واحدة؟
يمكن استخدام المادة اللاصقة الباردة والمادة اللاصقة المصهورة بالحرارة على آلة طي ولصق مجهزة بدوائر تطبيق متوافقة ومحددة على نحو منفصل.
تحتاج الآلة إلى مساحة تركيب مناسبة وأنظمة تحكم ومرافق لكل دائرة. ويجب أن تتوافق كل مادة لاصقة مع مضختها وخرطومها ورأس تطبيقها ومتطلبات تنظيفها. افصلوا درجات المواد اللاصقة وأنماطها في سجل إعدادات التشغيل، ثم تحققوا من صلاحية الوصلة المطلوبة على العلبة الكرتونية الفعلية. ولا يثبت اسم عائلة المادة اللاصقة إمكانية التبادل بين رأس تطبيق المادة اللاصقة الباردة وجهاز تطبيق المادة اللاصقة المصهورة بالحرارة.
كيف يعمل نظام المادة اللاصقة في آلة طي ولصق العلب الكرتونية؟
ينقل نظام المادة اللاصقة في آلة طي ولصق العلب الكرتونية المادة اللاصقة إلى جهاز التطبيق، ويضبط توقيت ترسيبها على مسطح العلبة الكرتونية المتحرك.
توفر إشارة مسطح العلبة الكرتونية مرجعًا للمنتج، فيما يحدد ترتيب التحكم بالنمط موضع التطبيق. ويغلق قسم الطي الأسطح المطلية، فيما يحافظ الكبس على الوصلة أثناء تثبّتها. وعند تركيبها، تفحص المستشعرات أو الكاميرات خصائص التطبيق المضبوطة، ويزيل جهاز الرفض العيوب المحددة. ثم تقيّم الجودة الوصلة النهائية وفق متطلبات الاختبار والتكييف المتفق عليها لأمر الإنتاج.
هل يمكن لآلة لصق العلب الكرتونية دعم التعبئة الآلية؟
يمكن لآلة لصق العلب الكرتونية تغذية عملية تعبئة آلية عندما تكون جودة العلب الكرتونية وتسليمها إلى المرحلة التالية تحت السيطرة.
يجب تحقيق استقرار الطي وتطبيق المادة اللاصقة وتثبيت الوصلة قبل زيادة إنتاج التعبئة. كما يحتاج ترتيب وحدة إخراج العلب إلى وسائل مناسبة للتجميع المؤقت والتوجيه والتعامل مع المرفوضات. وإلا فقد تنقل العلب المعيبة أو تدفق الإنتاج غير المنتظم موضع الاختناق إلى آلة التعبئة. قيّموا آلة الطي واللصق ومعدّات المراحل اللاحقة معًا، باستخدام أشكال العلب المطلوبة ونطاق التشغيل المخطط خلال القبول.
هل تحل فوهة المادة اللاصقة الأكبر دائمًا مشكلة ضعف الوصلة؟
لا تحل فوهة المادة اللاصقة الأكبر مشكلة ضعف الوصلة إلا إذا كانت العملية المؤهلة تتطلب ترسيبًا مختلفًا وكانت الفوهة البديلة متوافقة مع نظام التطبيق.
يتطلب عدم توافق السطح وفشل الطلاء وتأخر الإغلاق وعدم كفاية الكبس تصحيحات مختلفة. وقد تنتشر المادة اللاصقة الزائدة خارج منطقة تراكب اللصق أو تطيل فترة التثبيت المطلوبة. حدّدوا سطح الانفصال قبل زيادة الكمية.
ما الذي ينبغي فحصه بعد استبدال فوهة أو تغيير المادة اللاصقة؟
أعيدوا فحص النمط وإعدادات الفحص ووظيفة الرفض الفعلي والوصلة النهائية قبل إعادة نظام المادة اللاصقة المعدّل إلى الإنتاج.
ابدؤوا بإجراء الصيانة المعتمد وإجراء إعادة التشغيل للمعدّات المركّبة. سجّلوا رقم الجزء البديل أو الدرجة الدقيقة للمادة اللاصقة لضمان إمكانية تتبّع التغيير. قارنوا الترسيب الأول بالفرخ المرجعي، بما في ذلك البداية والنهاية وأي نقاط منفصلة. كرروا المقارنة عند نقاط التشغيل المتفق عليها لأمر الإنتاج، بدلًا من الاعتماد على سرعة ضبط الإعدادات وحدها. بعد ذلك، تستخدم الجودة عينات سليمة معروفة وعيوبًا مضبوطة محددة لفحص الكشف واستعادة العلب المتأثرة من وجهة الرفض. اختبروا الوصلة المغلقة بعد فترة التكييف المحددة وفي ظروف الخدمة ذات الصلة. احتفظوا بالملاحظات مع مراجعة إعدادات التشغيل وقرار الاعتماد. وإذا تطلبت المادة اللاصقة الجديدة مادة تنظيف أو أسلوب استشعار أو نطاق تشغيل مختلفًا، فحدّثوا تلك التعليمات قبل تغيير إعدادات التشغيل التالي.
هل تحتاج جميع مستشعرات المادة اللاصقة الباردة إلى مادة لاصقة فلورية؟
لا تحتاج جميع مستشعرات المادة اللاصقة الباردة إلى مادة لاصقة فلورية؛ إذ تتوفر خيارات للكشف بالأشعة تحت الحمراء وغيرها.
يُعد PGD 1000 من Baumer مثالًا منشورًا على مستشعر بالأشعة تحت الحمراء لا يتطلب مواد مبيّضة بصريًا في المادة اللاصقة. اختاروا الطريقة المناسبة للمادة اللاصقة والسطح المطبوع الفعليين، ثم تحققوا من خلفية الإنتاج باستخدام عينات ملصقة وغير ملصقة.
ناقشوا تطبيق نظام المادة اللاصقة مع Cenwan
أرسلوا رسم العلبة الكرتونية وتفاصيل الكرتون والطلاء وطراز الآلة الحالية وظروف الإنتاج المطلوبة. أرفقوا صورًا لمنطقة تراكب اللصق ولأي عيب متكرر.
الأساس الفني: يجمع هذا الدليل وثائق المعدّات المتاحة للعامة وتوصيات المواد اللاصقة والأبحاث المنشورة. وتنظم جداول التحقق والتتبّع قرارات المشتري؛ أما إجراءات الآلة المركّبة ومواصفات العلبة الكرتونية المتفق عليها فتحدد متطلبات التشغيل والاعتماد. نبذة عن Cenwan Machine.
المراجع والمصادر
- نفاذ المواد اللاصقة المائية إلى الورق المقوّى والورق المقوّى المطلي، مجلة TAPPI، يناير 2025، ملخص متاح للعامة.
- دورات التعبئة والتغليف بالكرتون المموج: أقسام الطباعة الفلكسو والطي واللصق، TAPPI.
- إرشادات مستخدمي التحكم في الحركة، PLCopen.
- التحكم في الطاقة الخطرة، 29 CFR 1910.147، US OSHA.
- المواد اللاصقة، 21 CFR 175.105، eCFR.
- ISO 12643-4:2023: معدّات وأنظمة تحويل الكرتون، الفهرس العام لـ ISO.
- الآلات المجددة والمعدّلة، UK HSE.
- أنظمة مراقبة الجودة لإنتاج آلات الطي واللصق، Richard Pallante، PostPress، 2020.
- إنتاجية آلات الطي واللصق والاستثمارات في المراحل اللاحقة، Stefan Badertscher، PostPress، 2021.