Entre em contacto com a Cenwan Machine Company

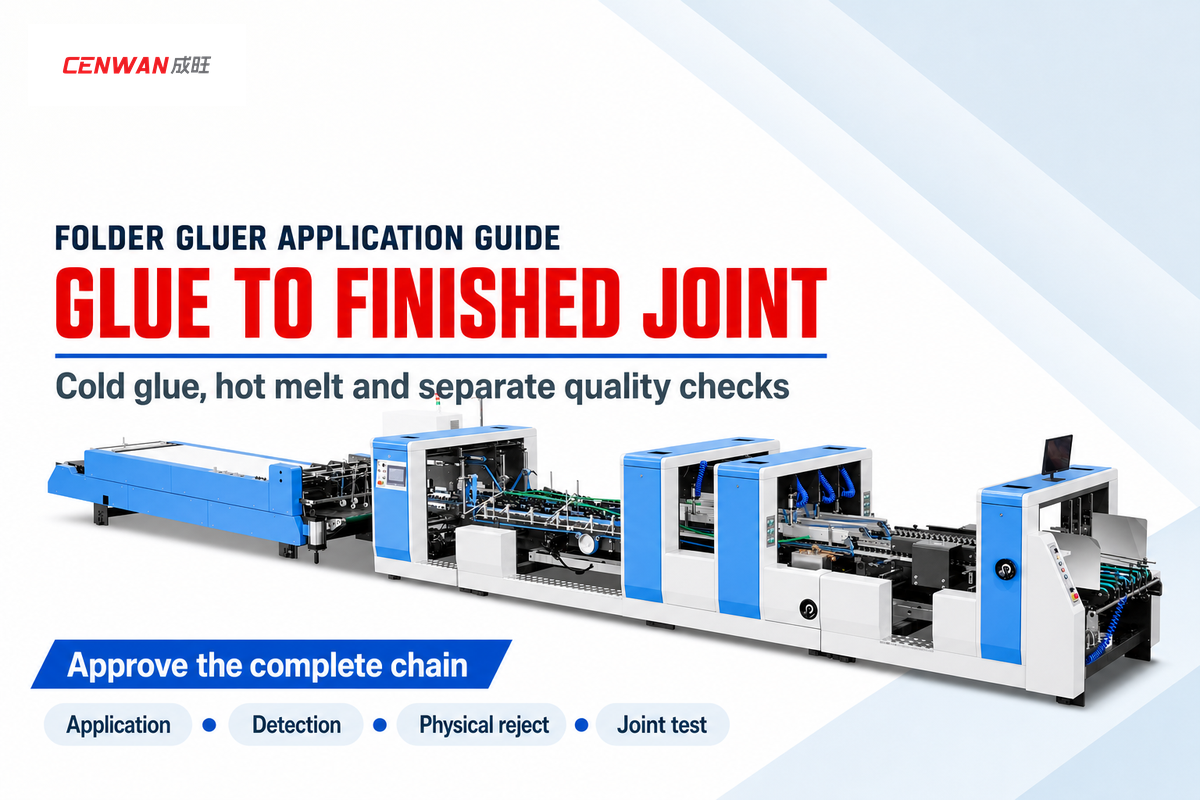
Um sistema de cola para dobradeira-coladora tem de aplicar o adesivo adequado na aba de colagem, manter o padrão de aplicação enquanto o recorte de cartão avança e criar uma união capaz de resistir à utilização prevista. Um cordão de cola com bom aspeto é apenas um dos indicadores. Os parâmetros de inspeção, o mecanismo de rejeição e o ensaio da caixa de cartão acabada precisam, cada um, de critérios de aceitação próprios.
Atualizado em outubro de 2026
Guia rápido de aplicação
- Cola fria: qualifique o cartão, o revestimento e o período de compressão reais.
- Cola termofusível: escolha o tipo de adesivo, o equipamento aquecido e as condições de serviço adequados.
- Controlo do padrão: verifique separadamente o seguimento da posição, a resposta da válvula e a quantidade de adesivo.
- Inspeção: escolha o método de deteção em função do adesivo e do fundo.
- Verificações de autorização para produção: confirme a rejeição física e ensaie a união acabada.
Um sistema de cola para dobradeira-coladora integra o fornecimento do adesivo, as cabeças aplicadoras e o controlo do padrão. Os sensores monitorizam características de aplicação selecionadas; um dispositivo de rejeição remove os defeitos identificados. O ensaio da união acabada confirma se a caixa de cartão cumpre os requisitos de colagem acordados.
Para caixas de cartão dobráveis, este guia acompanha recortes pré-cortados e vincados durante a operação de colagem. Uma máquina flexográfica de impressão, dobragem e colagem pode incluir impressão, vincagem, ranhuragem e corte e vinco, conforme explicado no curso de impressão flexográfica e dobragem-colagem da TAPPI. Esta distinção entre equipamentos ajuda a determinar as cabeças aplicadoras e os sinais que uma modernização tem de trocar.
Antes de selecionar o equipamento
- Alguns sistemas de inspeção de cola fria funcionam sem marcador fluorescente.
- A alteração do revestimento pode afetar a colagem do adesivo e a deteção ótica.
- O número de canais de um controlador descreve as saídas, não o número de tipos de caixas de cartão qualificados.
- Um alarme do detetor, uma caixa de cartão rejeitada e uma união aceitável são resultados distintos.
Sistema de cola para dobradeira-coladora: acompanhe toda a cadeia de aplicação
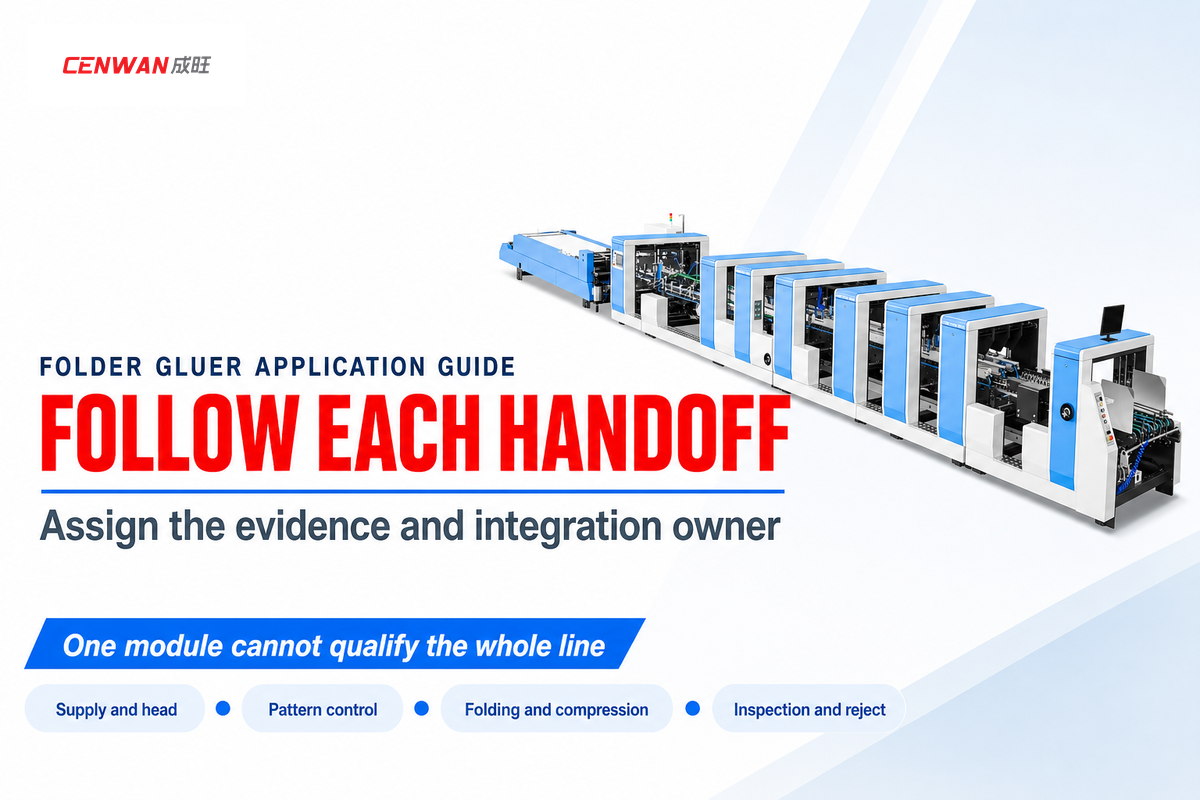
Um sistema de cola para dobradeira-coladora liga o armazenamento e o fornecimento do adesivo à cabeça aplicadora, ao controlador do padrão, aos dispositivos de inspeção e ao mecanismo de rejeição. A secção de dobragem aproxima as duas superfícies, e a compressão mantém a união enquanto esta ganha resistência. Cada transferência pode introduzir uma falha diferente; por isso, escolher apenas uma bomba ou um bico não resolve requisitos importantes da produção.
As válvulas, bombas, reguladores e filtros estão separados dos controlos do padrão, da deteção, da imagiologia e dos ejetores no sistema da Valco Melton para caixas de cartão dobráveis. Esta estrutura pode servir de base a um pedido de cotação. Enumere primeiro as funções necessárias; depois, identifique o módulo que assegura cada uma e quem o integra na máquina completa.
| Etapa de transferência | Função | Evidência da produção |
|---|---|---|
| Recipiente de adesivo | Contém o tipo e o lote especificados | Registo da etiqueta, do prazo de validade e do armazenamento |
| Bomba ou fornecimento sob pressão | Fornece adesivo ao circuito | Fornecimento estável durante a tiragem acordada |
| Filtro e mangueira | Conduzem o adesivo até à cabeça aplicadora | Registo do estado e da compatibilidade |
| Válvula e bico | Iniciam, formam e interrompem o depósito | Amostra de cordão ou pontos de cola |
| Ativação pelo recorte de cartão | Deteta a referência do produto que chega | Posição de ativação repetível |
| Controlador do padrão | Posiciona o padrão programado | Posições de início e de fim durante as variações de velocidade |
| Dobragem e compressão | Aproximam e mantêm unidas as superfícies da união | Caixa de cartão fechada e amostra da união |
| Sensor ou câmara | Avalia a característica de aplicação configurada | Amostras aprovadas e amostras deliberadamente defeituosas |
| Dispositivo de rejeição | Remove a caixa de cartão identificada | Recuperação física das unidades rejeitadas e respetiva contagem |
Ao acompanhar o processo, siga um recorte de cartão desde o alimentador até à secção de saída. Um padrão de cola que começa no sítio certo ainda pode falhar se o recorte perder o alinhamento antes de fechar. Por outro lado, uma união resistente não resolve códigos de impressão misturados nem um encravamento na embalagem a jusante. Registe estes resultados separadamente.
Uma máquina de dobrar e colar em linha reta pode ter uma aba de colagem principal, enquanto um trabalho multiponto pode precisar de um padrão para cada local de colagem. Assinale esses locais no desenho do recorte de cartão. A especificação de uma máquina de dobrar e colar caixas de cartão deve identificá-los antes de se definir a disposição das cabeças aplicadoras.
Decisão de compra: Especifique em conjunto as funções necessárias de aplicação e inspeção. Se uma cotação para uma máquina de colagem de caixas incluir um aplicador, mas não incluir a rejeição, deve indicar quem se responsabiliza pela integração.
Cola fria ou cola termofusível: qualifique o cartão e a união em conjunto
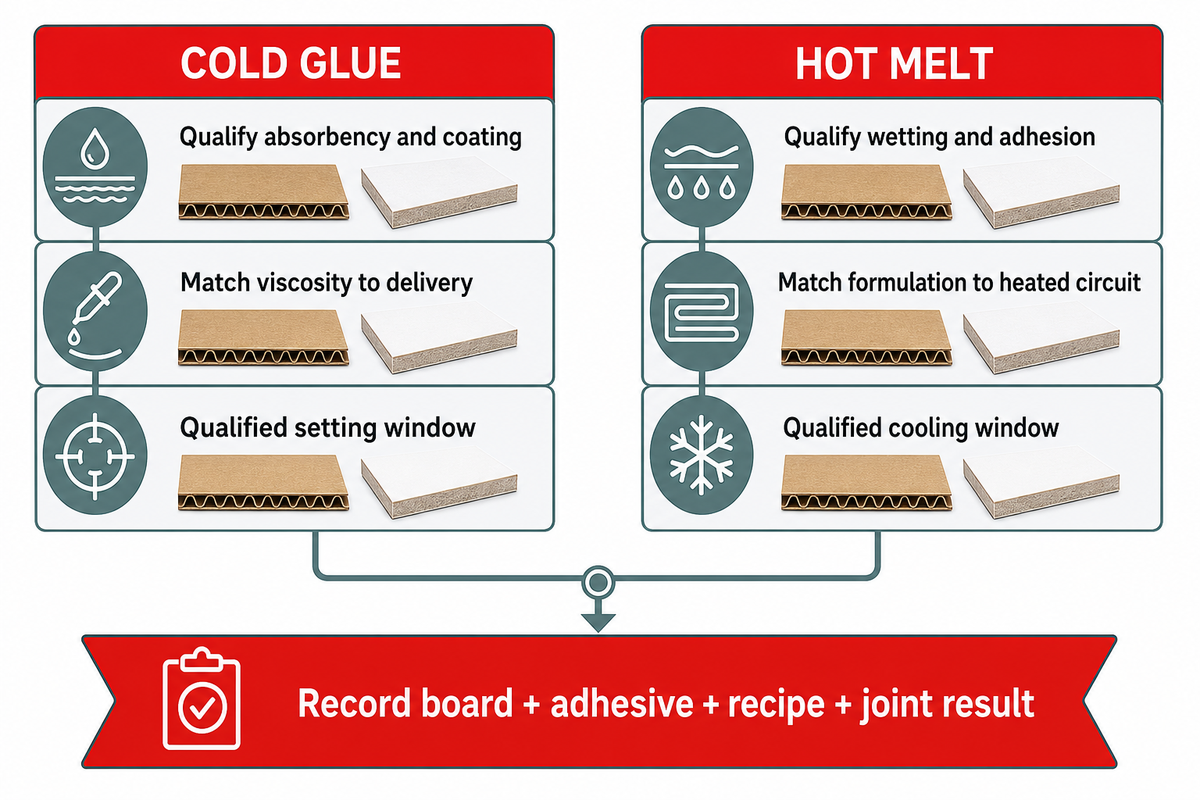
A cola fria e a cola termofusível devem ser selecionadas em função da superfície real da aba de colagem e do regime de utilização da caixa de cartão acabada. Os adesivos de dispersão aquosa e os adesivos termoplásticos termofusíveis ganham resistência por mecanismos diferentes; por isso, a mudança de adesivo afeta o equipamento de aplicação e o período de processo. A qualificação deve manter constantes o cartão, o revestimento, a dobragem e as condições de ensaio, em vez de classificar as duas famílias isoladamente.
Num estudo de 2025 sobre cartão, Mubarak Khlewee, William Desisto e Douglas W. Bousfield concluíram que tanto a penetração como a resistência do revestimento contribuíam para forças de descolagem elevadas. Por exemplo, um adesivo mais resistente pode deixar como superfície de falha uma camada de revestimento fraca. Observe o local onde a união se separa, não apenas a força que a caixa de cartão suporta.
Cola fria
- Avalie a absorvência e o revestimento reais.
- Adapte a viscosidade ao sistema de fornecimento e aos bicos.
- Mantenha o fecho e a compressão dentro do período de parâmetros qualificados.
Cola termofusível
- Avalie a molhagem e a adesão na superfície real.
- Adapte a formulação ao circuito aquecido.
- Mantenha o fecho e a compressão dentro do período de arrefecimento qualificado.
Os adesivos termoplásticos termofusíveis convencionais ganham resistência ao arrefecer, conforme explica a nota técnica da H.B. Fuller. Fatores como a temperatura de serviço e a exposição a produtos químicos afetam o seu desempenho e aplicação. Um adesivo reativo requer instruções próprias de cura e equipamento; não deve seguir a receita de um adesivo termofusível convencional.
Que sistema de cola devo usar na minha dobradeira-coladora?
Use um sistema de cola fria quando o adesivo aquoso selecionado produzir uma união aceitável dentro do período disponível para aplicação, dobragem e compressão. Se uma formulação termofusível qualificada e um circuito aquecido cumprirem melhor os requisitos de produção e da união, escolha a cola termofusível. Em qualquer dos casos, baseie a decisão nos resultados de amostras para as condições de utilização definidas, e não numa regra presumida sobre o revestimento.
Grelha de qualificação do adesivo e da união
Quando o material, a aplicação e os critérios de aceitação da união acabada são comparados no mesmo ensaio de produção, a grelha de qualificação do adesivo e da união é útil.
| Campo | Registo | Decisão que fundamenta |
|---|---|---|
| Identificação do cartão | Tipo, fornecedor, espessura em mm e lote | Manter equivalentes as comparações de substrato |
| Superfície da aba de colagem | Impressão, verniz, película ou cartão exposto | Selecionar o adesivo para a face de colagem |
| Identificação do adesivo | Código exato do produto e lote | Evitar substituições por produtos da mesma família |
| Receita de aplicação | Cabeça aplicadora/bico, padrão e parâmetros aprovados | Repetir o depósito do ensaio |
| Período de fecho | Sequência entre aplicação e contacto, à velocidade de ensaio | Manter o adesivo trabalhável durante o fecho |
| Compressão | Disposição de contacto e condições de retenção | Impedir a abertura enquanto a união ganha resistência |
| Condições de ensaio | Tempo, temperatura e método de acondicionamento | Comparar de forma justa os resultados da união acabada |
| Regime de utilização final | Temperatura de serviço, carga e exposição durante o armazenamento | Qualificar a durabilidade para além da abertura imediata |
| Embalagens para alimentos, quando aplicável | Mercado, tipo de alimento, via de contacto e declaração do adesivo | Avaliar separadamente a adequação à utilização prevista |
| Decisão de autorização para produção | Critério de aceitação, resultado e responsável | Aprovar uma combinação definida de cartão e receita |
Para aplicações de embalagens alimentares nos Estados Unidos, o 21 CFR 175.105 estabelece restrições à composição do adesivo e à separação dos alimentos, ou limita o contacto com os alimentos. A resistência da união e a adequação para contacto alimentar devem ser avaliadas separadamente. Uma caixa de cartão cosmética ou uma caixa de cartão canelado pode ter uma utilização diferente; não se deve aplicar a declaração de um adesivo para embalagens alimentares a um tipo de adesivo sem relação com essa aplicação.
Exemplo: Um trabalho de caixas de cartão dobráveis passa de uma aba de colagem em cartão exposto para uma face envernizada. A receita antiga continua a deixar um cordão de cola regular, mas a aba abre depois do embalamento. A equipa de produção mantém o tipo de caixa inalterado e compara as superfícies original e de substituição, utilizando o mesmo lote de adesivo. A equipa de qualidade regista a superfície de falha e repete o ensaio da união após o período de acondicionamento acordado. Num segundo ensaio, utiliza-se um adesivo compatível com a nova superfície, com uma receita de aplicação própria. O resultado útil é uma combinação qualificada de superfície, adesivo e parâmetros da máquina. Aumentar a quantidade de cola antes de identificar a superfície de falha alteraria outra variável e dificultaria a interpretação da comparação.
Numa caixa de cartão canelado, inclua no desenho da aba o perfil das caneluras e a composição do cartão canelado. Inclua o desempenho previsto a longo prazo na qualificação da união. Um trabalho de envelopes também deve ter o seu próprio registo de superfície e padrão, em vez de herdar a receita das caixas de cartão.
Escolha do material: considere a substituição do revestimento ou do adesivo uma nova condição de qualificação. O guia da dobradeira-coladora de cartão canelado explica o contexto mais amplo da máquina para outra composição de cartão.
Bicos e válvulas: adapte o fluxo, o padrão e o corte
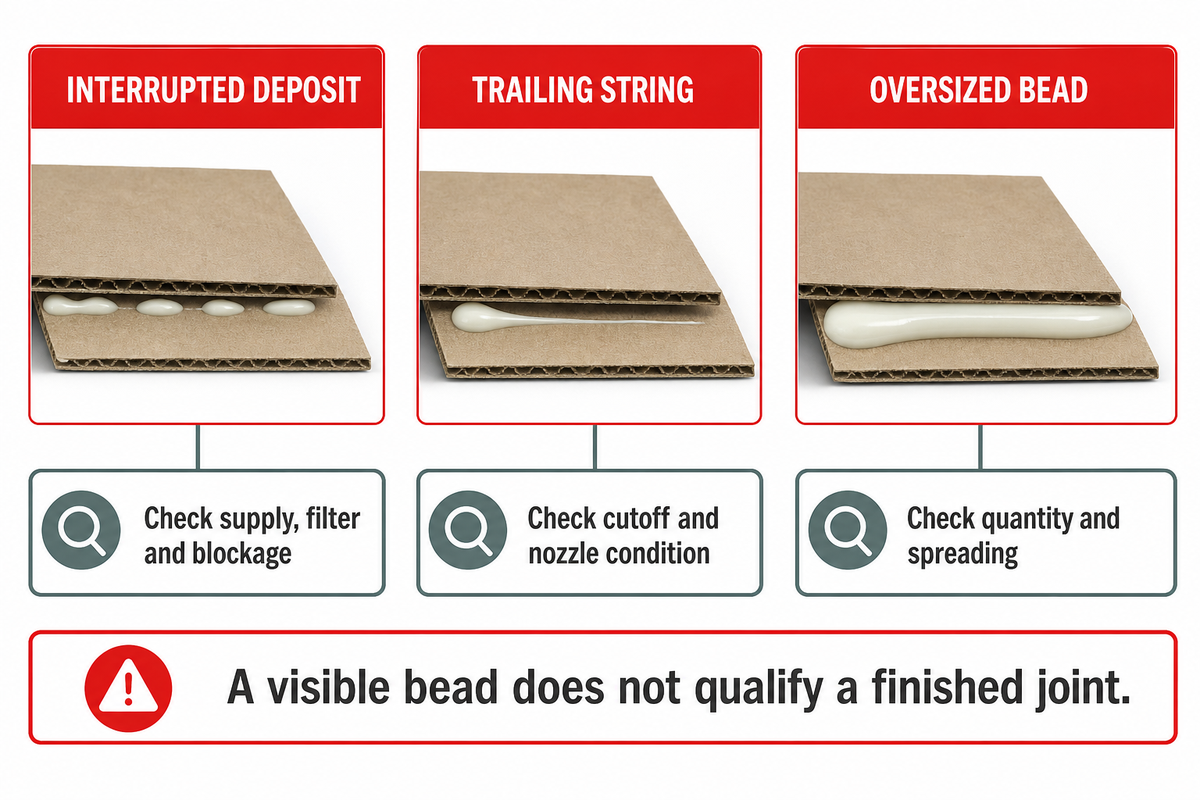
O bico determina a forma do depósito, juntamente com a válvula, as propriedades do adesivo e a pressão de alimentação. Uma abertura maior pode alterar a quantidade e o corte, mas não corrige todas as uniões fracas nem a ausência de cola. Selecione a cabeça aplicadora e o bico como um conjunto de aplicação compatível e compare o depósito com um padrão de referência qualificado.
As orientações da Robatech sobre bicos indicam que a quantidade de adesivo depositado depende da geometria do bico e da pressão da bomba. Identificam também a viscosidade e a sensibilidade à temperatura como fatores de seleção. Se houver uma união fraca, instalar um bico maior pode criar outras limitações de processo ou de tempo durante a dobragem e a compressão.
- Depósito ausente ou interrompido: verifique o fornecimento, o estado do filtro e eventuais obstruções antes de alterar o padrão.
- Fio de cola no final: compare o corte com a referência; inspecione o estado do bico e da válvula e o estado do adesivo.
- Cordão de cola demasiado grande: examine a quantidade depositada e a dispersão durante o fecho.
- Cordão correto, união fraca: volte a verificar a superfície, o fecho e as evidências da união acabada.
Uma amostra útil para manutenção preventiva deve incluir o início e o fim do cordão de cola. Por vezes, recolhe-se apenas uma amostra do meio, o que pode ocultar um fio de cola no final ou um início tardio. Registe o número de peça do bico retirado e consulte-o quando o substituir por outro com uma abertura semelhante. Pode seguir-se a mesma abordagem quando se utiliza uma aba de colagem mais estreita ou uma máquina de dobrar e colar para trabalhar recortes de cartão.
Um aumento universal da pressão não é uma receita aceitável para diagnosticar problemas de processo. Decisão de substituição: utilize o bico especificado com as peças qualificadas da válvula. Mantenha a pressão do adesivo e a temperatura da cola termofusível dentro dos limites indicados para o equipamento instalado e nas instruções do adesivo.
Controladores e codificadores: mantenha a cola na posição correta quando a velocidade varia
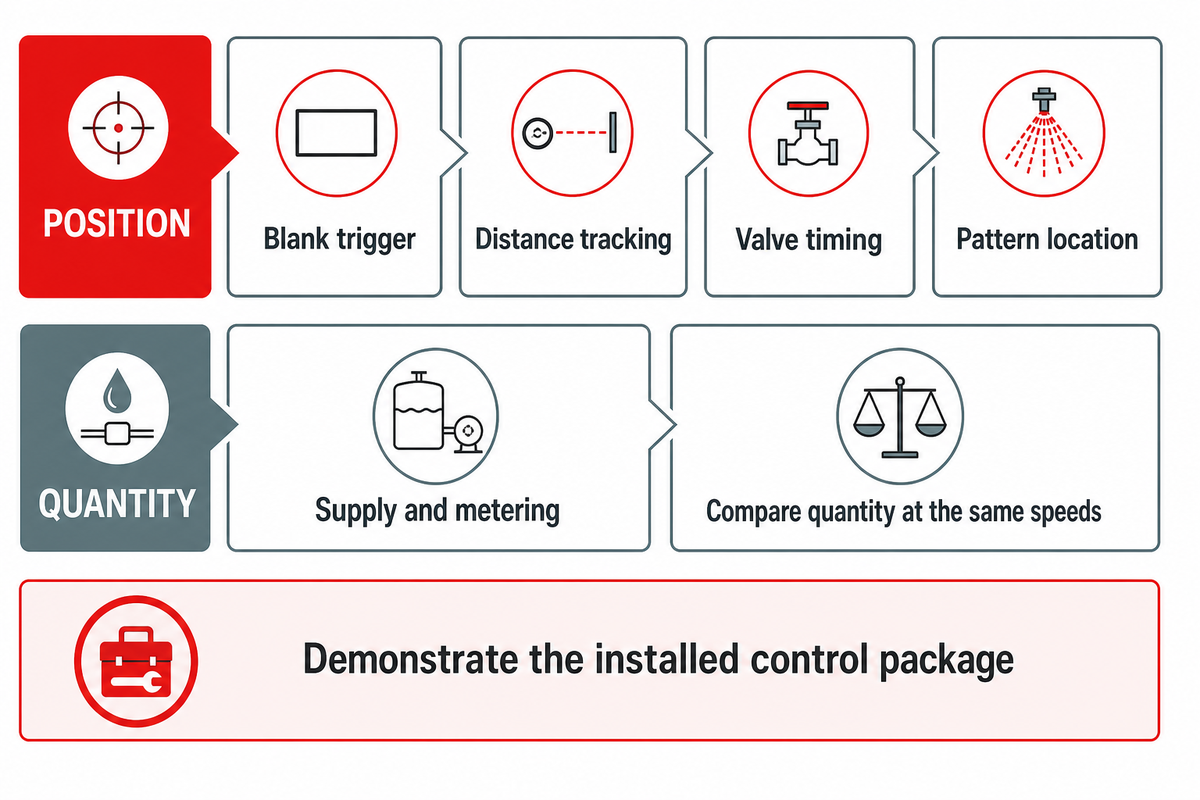
O controlo do padrão tem de manter alinhadas as posições de início e de paragem do adesivo com o recorte de cartão em movimento, em toda a gama de velocidades de produção. Também ocorrem a deteção do produto, o seguimento da distância e o acionamento da válvula. Uma indicação de controlador programável deixa estas funções por definir. A cotação e o ensaio têm de mostrar que funções o conjunto de controlo assegura.
A página do produto Z2 da Glue Machinery indica funcionamento por codificador ou temporizador, duas entradas de células fotoelétricas, uma entrada de codificador e uma saída separada de 0–20 mA para a válvula proporcional. A versão de dois canais e o armazenamento de 99 programas são características do modelo. Não qualificam a velocidade, a receita nem a precisão para outra linha de colagem.
O exemplo de utilização de controlo de movimento da PLCopen cria uma função de registo específica para a aplicação com TouchProbe e outros blocos funcionais. Esta distinção explica por que razão a especificação de controlo precisa de mais detalhe do que «PLC incluído». O ecrã tátil deve permitir ao operador identificar o trabalho de produção ativo, as dimensões do padrão, a referência de ativação e o histórico de falhas, sem apagar a receita guardada.
Mapa dos estrangulamentos da linha de cola
O mapa dos estrangulamentos da linha de cola distingue a posição do padrão, a quantidade depositada, a solidificação da união e as limitações de embalamento antes de aumentar a velocidade.
| Restrição observada | Primeira comparação | Questão sobre a modernização |
|---|---|---|
| O cordão de cola muda de posição durante a aceleração | Referência de ativação e seguimento da posição | Que função de controlo compensa o tempo de aplicação? |
| A posição mantém-se, mas a quantidade varia | Fornecimento e dosagem às mesmas velocidades | Como se ajusta a quantidade quando a velocidade varia? |
| A união abre depois do aumento de velocidade | Condições de fecho e compressão | O adesivo continua adequado para o novo período de processo? |
| As caixas de cartão aprovadas acumulam-se na secção de saída | Capacidade de acumulação e embalamento | A restrição está a jusante do sistema de cola? |
Exemplo: Uma dobradeira-coladora automática produz caixas de cartão em condições de qualidade durante a preparação da máquina. Durante a aceleração, o cordão de cola começa a atrasar-se. A equipa de manutenção começa por comparar o padrão guardado com a ativação pelo recorte e a disposição do codificador, mantendo inalterado o tipo de adesivo. Numa segunda verificação, compara a quantidade de cola nas mesmas condições de funcionamento. Se o padrão mudar de posição enquanto a quantidade se mantiver constante, a investigação do controlo de posição tem prioridade. Se a posição se mantiver, mas o cordão ficar intermitente, é necessário verificar o fornecimento e a aplicação. Na produção, ambas as verificações são feitas durante o mesmo ensaio, e a investigação pode concentrar-se na transferência dentro do sistema de colagem.
Seleção do controlo: exija uma demonstração em toda a gama de funcionamento acordada e uma cópia de segurança recuperável da receita. Um trabalho de alta velocidade requer as mesmas verificações de posição e quantidade que o ensaio de preparação. O número de canais e o tamanho do ecrã são especificações úteis, mas é o ensaio que confirma a adequação operacional.
Sensores e câmaras: verifique o que cada dispositivo mede
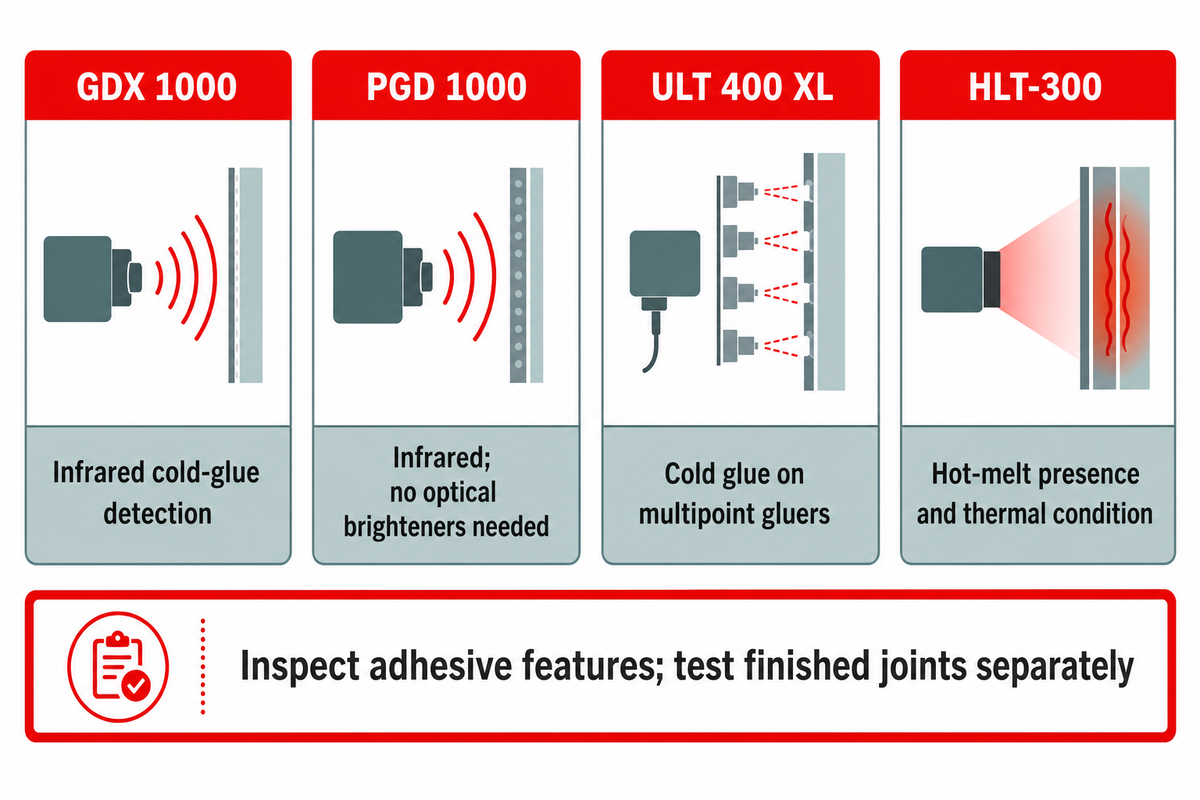
Os sensores de cola e as câmaras podem avaliar características como a presença e a posição do adesivo e o estado térmico. Escolha o método de deteção em função do adesivo e do fundo impresso reais. A deteção de cola fria pode recorrer a métodos que não usam fluorescência, enquanto a inspeção de cola termofusível pode avaliar o calor. A resistência da união final deve ser avaliada separadamente.
A Baumer hhs publica os seguintes dados dos modelos. O GDX 1000 mede por infravermelhos a 20 kHz, com um ponto mínimo monitorizável de 1 × 1 mm e uma distância ao produto de 25 ± 5 mm. O PGD 1000 também mede por infravermelhos e não requer abrilhantadores óticos no adesivo.
| Modelo | Aplicação | Frequência publicada | Distância de medição ao produto | Geometria ótica selecionada |
|---|---|---|---|---|
| GDX 1000 | Deteção de cola fria por infravermelhos | 20 kHz | 25 ± 5 mm | Ponto de 5 × 1,6 mm |
| PGD 1000 | Deteção de cola fria por infravermelhos | 10 kHz | 25 ± 5 mm | Largura de visualização aproximada de 55 mm |
| ULT 400 XL | Cola fria em máquinas de colagem multiponto | 20 kHz | 62.5 ± 12,5 mm | Ponto de 12 × 2 mm |
| HLT-300 | Presença e estado térmico da cola termofusível | 10 kHz | 20 ± 5 mm | Ponto de 8 × 2 mm |
A geometria ótica é importante quando uma aba estreita passa sob a cabeça de deteção. A distância de medição publicada refere-se à superfície do produto a medir e não a uma distância livre universal em relação a componentes aquecidos adjacentes. Instale o modelo selecionado de acordo com as respetivas instruções de montagem e qualifique-o com o recorte de cartão impresso da produção.
Num artigo técnico da PostPress de 2020, o executivo da Baumer hhs Richard Pallante abordou a forma como um fundo húmido ou a utilização de tintas e revestimentos ativos aos UV pode afetar alguns métodos de deteção. Esta situação pode levar as equipas de qualidade a voltar a verificar o cartão após uma alteração. A mesma superfície nova também pode afetar a união e o sinal de inspeção.
Exemplo: Um trabalho de caixas de cartão passa a usar um desenho com revestimento UV e começa a gerar alarmes de cola inconsistentes. A amostra de aplicação continua alinhada com o padrão aprovado. A equipa de qualidade compara um recorte limpo sem cola, um recorte colado aprovado e um recorte deliberadamente defeituoso, utilizando o desenho impresso. Isto ajuda a distinguir a resposta do fundo da ausência de adesivo. Um sensor concebido para outro princípio de deteção pode ser uma alternativa melhor, mas a equipa repete o mesmo ensaio de amostras antes de o aprovar. Alargar o período de aceitação para eliminar alarmes ocultaria a diferença entre o novo fundo e um verdadeiro defeito de aplicação. O material e a receita do detetor são autorizados em conjunto.
Escolha do sistema de inspeção: compare o campo de visão, o número de linhas de cola, o trabalho de preparação e a rastreabilidade. Uma câmara é mais útil quando o seu campo de visão abrange o padrão necessário; um sensor pontual precisa de uma posição adequada para efetuar a medição.
Controlos de qualidade: acompanhe um defeito desde a cabeça aplicadora até ao contentor de rejeição
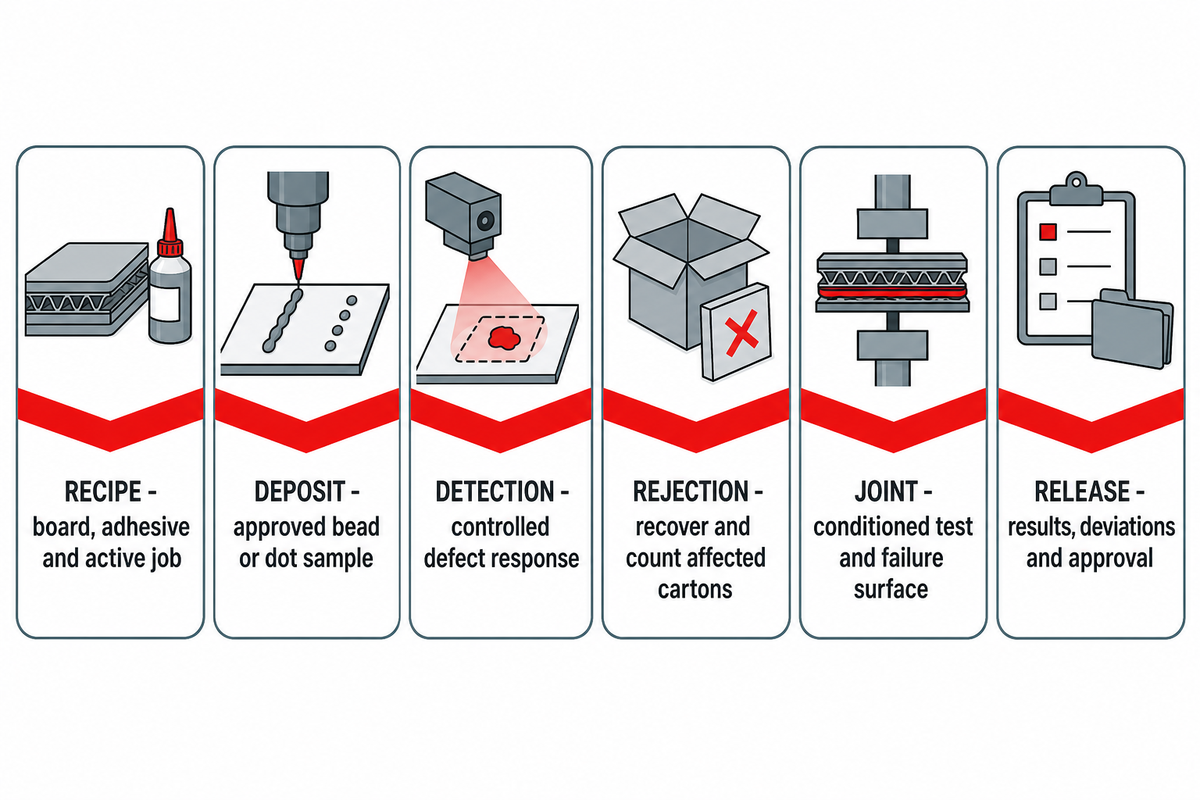
Os controlos de qualidade devem acompanhar a caixa de cartão durante a aplicação, a deteção, a rejeição física e o ensaio da união acabada. Comece pela receita aprovada e pela amostra de referência; provoque defeitos de aplicação controlados segundo o método de ensaio seguro do fornecedor; e contabilize as caixas afetadas. Autorize o trabalho para produção segundo os critérios de união acordados, após os controlos de acondicionamento e utilização final especificados.
Rastreio da cola à rejeição
O rastreio da cola à rejeição determina se um defeito de aplicação é removido e reconciliado com o registo de produção.
| Verificação | Evidência a conservar | Função responsável |
|---|---|---|
| 1. Receita correta | Cartão, adesivo, padrão e identificação do trabalho de produção ativo | Produção |
| 2. Depósito de referência | Posições aprovadas dos cordões/pontos de cola e amostra real | Qualidade e produção |
| 3. Deteção deliberada de defeitos | Amostra de ensaio segura, resposta à falha e parâmetros registados | Qualidade e integrador |
| 4. Rejeição física | Caixas de cartão defeituosas recuperadas, destino e contagem | Integrador e manutenção |
| 5. Desempenho da união acabada | Método de ensaio, acondicionamento, resultado de aceitação e superfície de falha | Qualidade |
| 6. Autorização de produção assinada | Revisão da receita, resultados, desvios e aprovação | Responsável autorizado pela produção/qualidade |
A análise de Pallante na PostPress sobre verificação aborda os parâmetros medidos, a preparação e a rastreabilidade. Na aceitação, a pergunta essencial é: para onde foi a caixa de cartão de ensaio depois do alarme? O mecanismo de rejeição tem de expulsar a caixa identificada à velocidade de produção prevista, e a passagem pela secção de saída tem de ser contabilizada depois do ensaio.
Ensaie o produto acabado no tempo de acondicionamento acordado. Registe se a separação ocorre no adesivo, na superfície ou no cartão/revestimento. Especifique, quando necessário, a temperatura de serviço, a carga contínua e os requisitos da embalagem. O estudo da TAPPI sobre cartão demonstra a importância de examinar os provetes e a superfície de falha.
A aceitação deve abranger o reinício e a mudança de trabalho, bem como o funcionamento estável. Uma receita guardada que carrega a referência de ativação errada pode gerar um padrão diferente, mesmo com o mesmo adesivo. Conserve uma caixa de cartão física de referência junto do registo do trabalho, sobretudo se forem utilizados tipos de caixas com nomes semelhantes.
Regra de autorização para produção: aprove a combinação definida de cartão, adesivo e receita após as seis verificações, atribuindo os desvios pendentes a responsáveis. Uma contagem de alarmes, por si só, não constitui um registo de autorização para produção.
Defeitos de colagem: identifique a causa antes de alterar a receita
Diagnostique os defeitos de colagem avaliando separadamente a posição, a quantidade, o fecho e o desempenho da união. Preserve e recolha uma amostra da receita atual antes de alterar um parâmetro. Uma alteração das condições, por exemplo da correia de compressão, pode causar defeitos e também deve ser investigada.
Porque é que o sistema de cola da minha dobradeira-coladora não funciona?
Comece por identificar a primeira falha na transferência: fornecimento de adesivo, aplicação, acerto do padrão, fecho ou inspeção. Em seguida, compare essa fase com uma amostra de referência aprovada, nas mesmas condições, altere uma variável e repita a verificação. Se faltar um cordão de cola, a investigação será diferente da que se faria se o cordão estiver presente, mas a união se separar após o condicionamento.
| Defeito observado | Possível tipo de causa | Próxima verificação |
|---|---|---|
| Sem adesivo | Abastecimento, obstrução ou ausência de comando | Verifique o fornecimento e o acionamento da válvula |
| Cordão interrompido | Aplicação restringida ou instável | Compare o fornecimento e o estado do bico aplicador |
| Início tardio do cordão | Incompatibilidade no acionamento, guiamento ou resposta | Compare a posição do padrão ao longo da gama de velocidades |
| Formação de fios após o corte | Estado do bico aplicador ou da válvula, ou estado do adesivo | Inspecione a extremidade final do depósito |
| A cola extravasa para fora da sobreposição | Quantidade, posição ou fecho incompatíveis | Compare o depósito aberto com a união fechada |
| A aba volta a abrir | Tempo de presa da união ou esforço de dobragem | Compare a pré-dobragem, o fecho e a compressão |
| A união separa-se em cartão revestido | Falha da superfície, da formulação ou do revestimento | Identifique a superfície onde ocorreu a falha |
| As amostras conformes acionam alarmes | Incompatibilidade entre o fundo e a receita do detetor | Compare recortes de cartão de produção com e sem cola |
| Uma caixa de cartão sinalizada chega à secção de saída | Falha no guiamento, no momento da rejeição ou no mecanismo | Recupere e localize o defeito introduzido deliberadamente |
As recomendações da Lanco para adesivos destinados a caixas de cartão associam as uniões fracas em superfícies revestidas e a formação de fios a diferentes variáveis de processo. Em vez de recomendar o aumento da temperatura para qualquer formação de fios e mais pressão para qualquer união fraca, a matriz apresenta esses fatores como pistas para a investigação.
Numa caixa de cartão de 4 ou 6 cantos, verifique cada sobreposição colada depois da operação com o gancho de dobragem. Um defeito num canto pode muitas vezes ficar oculto numa pilha de amostras achatadas. O guia de dobradeiras-coladoras para caixas de 4 e 6 cantos explica a configuração da máquina e estas operações de dobragem adicionais.
Regra de ajuste: guarde a amostra original, faça uma alteração documentada e compare a mesma falha. Uma caixa de cartão de elevada qualidade precisa de uma união aceitável e de um aspeto exterior cuidado.
Limpeza e mudança de trabalho: controlo de resíduos e energia acumulada
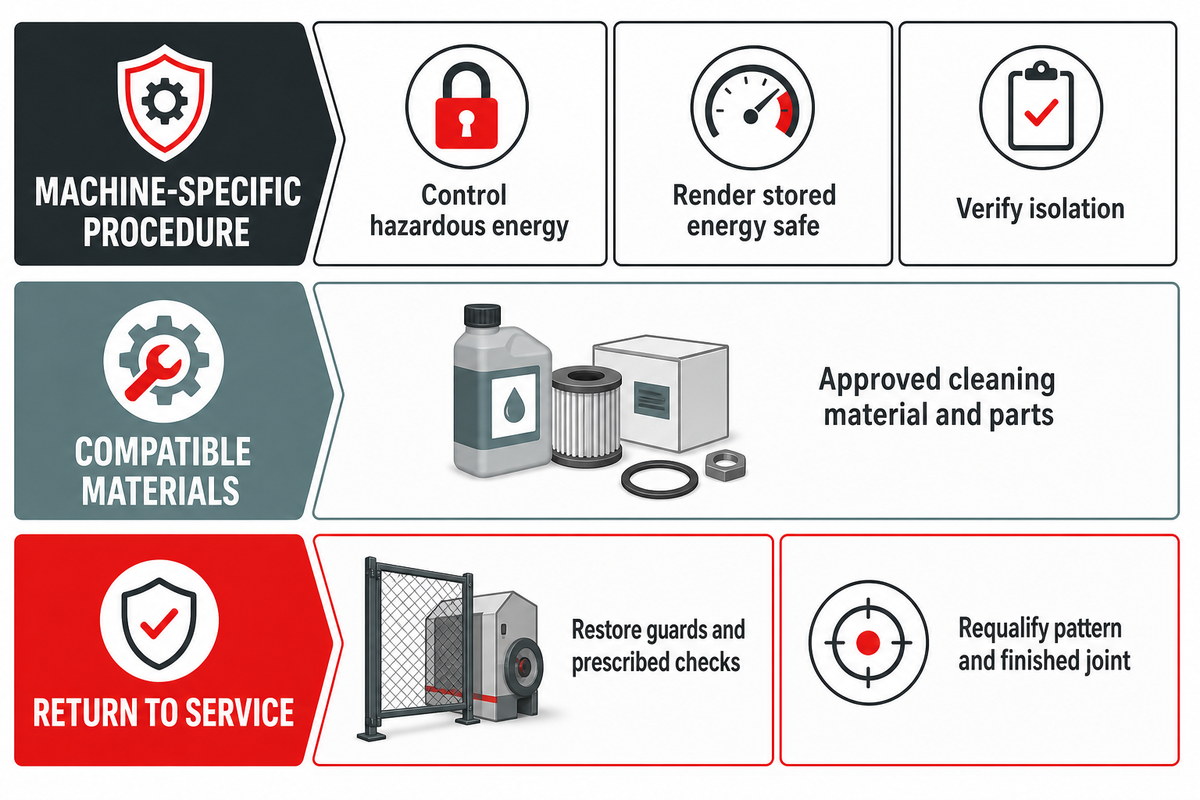
A limpeza deve remover a contaminação sem danificar o circuito de adesivo nem expor o pessoal a pressão ou calor acumulados, ou ao movimento da máquina. Siga as instruções de manuseamento do adesivo e o procedimento de manutenção preventiva do equipamento. Os materiais, a sequência e a periodicidade de limpeza dependem da combinação específica de equipamento, adesivo e processo; não devem ser adotados a partir de procedimentos ou manuais sem relação com esta combinação.
“A contaminação e os depósitos no sistema de aplicação de adesivo são as causas mais comuns de avarias.”
Se a contaminação persistir a montante, substituir o bico aplicador poderá ser apenas uma solução temporária. Durante uma mudança de trabalho, a manutenção deve identificar a origem da restrição e confirmar a compatibilidade do material de limpeza aprovado. Aumentar a pressão ou o calor para forçar a passagem por uma obstrução pode deixar o problema subjacente por resolver.
Nos trabalhos de manutenção nos Estados Unidos abrangidos por OSHA 1910.147, o pessoal autorizado deve controlar as energias perigosas, tornar segura a energia acumulada e confirmar o isolamento. O procedimento específico da máquina determina os pontos de isolamento e a sequência segura. Parar um transportador ou obter uma leitura zero num manómetro não resolve, por si só, todos os perigos de pressão ou temperatura retidas num circuito de cola.
A norma ISO 12643-4:2023 aborda perigos relevantes para equipamentos e sistemas de transformação. Mantenha a documentação de segurança da máquina junto das instruções do sistema de aplicação e não trate a limpeza do bico aplicador como uma tarefa isolada numa bancada.
- Identifique a cabeça aplicadora, a mangueira, a bomba e o tipo de adesivo instalados.
- Siga a sequência aprovada de isolamento e descompressão.
- Utilize os materiais de limpeza e as peças de substituição especificados.
- Registe o estado da peça removida e a provável origem da contaminação.
- Reponha as proteções e conclua as verificações de segurança previstas antes de voltar a colocar a máquina em serviço.
- Volte a validar o padrão de aplicação e a união antes de autorizar o trabalho de produção.
Decisão de manutenção: Integre peças sobresselentes compatíveis e apoio técnico no plano de mudança de trabalho. A página de peças e assistência para dobradeiras-coladoras da Cenwan apresenta a via para solicitar assistência.
Pedidos de orçamento para modernização: confirme interfaces, ensaios e responsabilidades
Um orçamento para modernizar o sistema de colagem deve especificar claramente a gama de caixas de cartão, os circuitos de aplicação e as interfaces de controlo, bem como o ensaio de inspeção e aceitação. Deve também atribuir responsabilidades pela instalação, integração de segurança e formação dos operadores. Comparar estes elementos entre propostas de serviços equivalentes evita que o projeto fique incompleto quando a máquina chega à fase de comissionamento.
A configuração de controlo deve integrar o acionamento, o codificador, as saídas das válvulas e a interface de rejeição. Os suportes ajustáveis também devem assegurar espaço livre para o percurso real do recorte de cartão. As propostas do fornecedor e do distribuidor devem indicar quem é responsável pela interface final da máquina e quem presta assistência após uma instalação para exportação.
A produção de caixas de cartão inclui operações que vão além da aplicação de adesivo. Na indústria de caixas de cartão, transferir um defeito para o embalamento não elimina o respetivo custo. A aceitação do sistema de colagem deve abranger a caixa de cartão concluída.
No Reino Unido, as orientações da HSE para máquinas modificadas distinguem uma substituição equivalente de alterações que modificam substancialmente o projeto, a função ou a segurança. Registe o âmbito da modificação planeada e atribua a avaliação a uma entidade competente, de acordo com as regras aplicáveis no local de instalação.
Introduza as informações solicitadas abaixo. Especifique os intervalos de funcionamento com base nos trabalhos previstos e na documentação da máquina instalada. Registe a frequência e a tensão da alimentação elétrica com base no esquema elétrico aprovado, e não numa ficha técnica genérica da gama de produtos.
Lista de verificação para pedido de orçamento
| Parâmetro | Gama recomendada | Importância | Como verificar |
|---|---|---|---|
| Caixa de cartão e substrato | Dimensões reais do recorte e espessura em mm | Acesso para aplicação e compatibilidade com a superfície | Recortes de cartão de produção e desenhos |
| Velocidade de funcionamento | Gama necessária entre a preparação da máquina e a produção, em m/min | Estabilidade do padrão e da união | Ensaio nos pontos de funcionamento acordados |
| Padrão de aplicação de cola | Dimensões de cada sobreposição, linha ou ponto, em mm | Disposição das cabeças aplicadoras e cobertura da inspeção | Recorte de referência assinalado |
| Tipo de adesivo | Tipo exato e intervalo de formulação permitido | Adequação ao circuito e à utilização final | Instruções do fornecedor e amostras de uniões |
| Serviços e sinais | Alimentação real em V/Hz e características nominais das interfaces | Integração elétrica e de controlo | Esquemas aprovados e lista de interfaces |
| Inspeção e rejeição | Cada sobreposição e tipo de defeito especificados | Defina a cobertura de aceitação | Rastreio controlado do defeito até à rejeição |
| Passagem de responsabilidade | Cópia de segurança das receitas, manuais, formação e peças sobresselentes | Garanta que o sistema permite manutenção | Registo da passagem de responsabilidade e lista de responsáveis |
Uma reportagem da PostPress com Stefan Badertscher, da IMPACK, dá prioridade à qualidade da dobragem e colagem face à automatização do embalamento a jusante. Esta ordem evita que um investimento num embalamento mais rápido herde uniões instáveis. Ao comparar uma modernização da máquina de colagem de caixas com máquinas novas para produção de caixas de cartão, a fábrica deve usar como objetivo de produção uma caixa acabada aceitável, e não a definição máxima do acionamento principal.
Ponto-chave
Aprove o sistema de colagem da dobradeira-coladora com base numa caixa de cartão, num adesivo e numa receita definidos, mantendo registos separados da aplicação, da deteção, da rejeição física e do desempenho da união acabada.
Ao ponderar uma nova linha de produção ou uma modernização, compare a gama de dobradeiras-coladoras da Cenwan com os requisitos de caixas de cartão e de integração indicados no pedido de informação. Forneça o modelo do equipamento atual e um recorte de cartão assinalado para centrar a conversa nos requisitos do trabalho em causa.
Perguntas frequentes sobre o sistema de colagem da dobradeira-coladora
É possível utilizar cola fria e cola termofusível na mesma dobradeira-coladora?
É possível utilizar cola fria e cola termofusível numa dobradeira-coladora equipada com circuitos de aplicação compatíveis e especificados separadamente.
A máquina precisa de espaço de montagem, controlos e serviços adequados para cada circuito. Cada adesivo deve ser compatível com a respetiva bomba, mangueira, cabeça aplicadora e requisitos de limpeza. Registe separadamente os tipos de adesivo e os padrões na receita e, em seguida, valide a união pretendida na caixa de cartão real. A designação de uma família de adesivos não garante a compatibilidade entre uma cabeça aplicadora de cola fria e um aplicador aquecido de cola termofusível.
Como funciona o sistema de colagem de uma dobradeira-coladora?
O sistema de colagem de uma dobradeira-coladora fornece adesivo ao aplicador e sincroniza o depósito com o movimento do recorte de cartão.
O acionamento pelo recorte de cartão fornece uma referência do produto, enquanto a configuração de controlo do padrão selecionada determina o local da aplicação. A secção de dobragem fecha as superfícies com adesivo e a compressão mantém a união enquanto esta ganha presa. Quando instalados, os sensores ou as câmaras verificam as características de aplicação configuradas e um dispositivo de rejeição remove os defeitos identificados. Em seguida, a qualidade avalia a união acabada de acordo com os ensaios e requisitos de condicionamento acordados para o trabalho.
Uma máquina de colagem de caixas consegue alimentar um processo de embalamento automático?
Uma máquina de colagem de caixas pode alimentar um processo de embalamento automático quando a qualidade das caixas e a transferência para a etapa seguinte estão controladas.
A estabilidade da dobragem, da aplicação de cola e da presa da união deve ser assegurada antes de aumentar a produção de embalamento. A configuração da secção de saída também precisa de acumulação, orientação e tratamento de rejeições adequados. Caso contrário, as caixas defeituosas ou um fluxo irregular podem transferir a restrição para a máquina de embalamento. Avalie em conjunto a máquina de dobragem e colagem e o equipamento a jusante, utilizando na aceitação os tipos de caixa de cartão necessários e a gama de funcionamento prevista.
Um bico aplicador de cola maior resolve sempre uma união fraca?
Um bico aplicador de cola maior só resolve uma união fraca quando o processo validado exige um depósito diferente e a peça de substituição é compatível com o sistema de aplicação.
A incompatibilidade da superfície, a falha do revestimento, o fecho tardio e a compressão insuficiente exigem correções diferentes. O excesso de adesivo pode espalhar-se para fora da sobreposição de colagem ou prolongar o período de retenção necessário. Identifique a superfície onde ocorreu a falha antes de aumentar a quantidade.
O que deve ser verificado depois de substituir um bico aplicador ou mudar de adesivo?
Volte a verificar o padrão, a receita de inspeção, o funcionamento da rejeição física e a união acabada antes de retomar a produção com o sistema de colagem alterado.
Comece pelo procedimento aprovado de manutenção e reposição em serviço do equipamento instalado. Registe o número da peça de substituição ou o tipo exato de adesivo para garantir a rastreabilidade da alteração. Compare o primeiro depósito com o recorte de referência, incluindo o início, o fim e quaisquer pontos separados. Repita a comparação nos pontos de funcionamento acordados para o trabalho, em vez de confiar apenas na velocidade de preparação da máquina. Em seguida, a equipa da qualidade deve utilizar as amostras conformes de referência e as amostras com defeitos controlados especificadas para verificar a deteção e recuperar as caixas de cartão afetadas no ponto de rejeição. Teste a união fechada após o período de condicionamento definido e nas condições de serviço relevantes. Guarde as observações junto da revisão da receita e da decisão de autorização para produção. Se o novo adesivo exigir outro material de limpeza, método de deteção ou intervalo de funcionamento, atualize as instruções antes da próxima mudança de trabalho.
Todos os sensores para cola fria precisam de adesivo fluorescente?
Nem todos os sensores para cola fria precisam de adesivo fluorescente; existem opções de deteção por infravermelhos e outros métodos.
O PGD 1000 da Baumer é um exemplo publicado de deteção por infravermelhos que não exige branqueadores óticos no adesivo. Escolha o método adequado ao adesivo e à superfície impressa e, em seguida, valide o fundo da produção com amostras com e sem cola.
Fale com a Cenwan sobre a aplicação do seu sistema de colagem
Envie o desenho da caixa de cartão, os detalhes do cartão e do revestimento, o modelo atual da máquina e as condições de produção necessárias. Inclua fotografias da sobreposição de colagem e de qualquer defeito recorrente.
Base técnica: este guia reúne documentação de equipamentos, recomendações para adesivos e investigação publicada, todos disponíveis publicamente. As tabelas de validação e rastreabilidade organizam as decisões do comprador; os procedimentos da máquina instalada e a especificação acordada da caixa de cartão definem os requisitos de funcionamento e autorização para produção. Sobre a Cenwan Machine.
Referências e fontes
- Penetração de adesivos à base de água em cartão e cartão revestido, TAPPI Journal, janeiro de 2025, resumo público.
- Cursos sobre embalagens de cartão canelado: secções de impressão flexográfica, dobragem e colagem, TAPPI.
- Orientações para utilizadores de controlo de movimento, PLCopen.
- Controlo de energias perigosas, 29 CFR 1910.147, US OSHA.
- Adesivos, 21 CFR 175.105, eCFR.
- ISO 12643-4:2023: equipamentos e sistemas de transformação, catálogo público da ISO.
- Máquinas recondicionadas e modificadas, UK HSE.
- Sistemas de controlo da qualidade para produção em dobradeiras-coladoras, Richard Pallante, PostPress, 2020.
- Produtividade das dobradeiras-coladoras e investimentos a jusante, Stefan Badertscher, PostPress, 2021.