Entre em contacto com a Cenwan Machine Company


Uma comparação entre máquinas automáticas e semiautomáticas de dobrar e colar caixas é o ponto de partida natural para a maioria dos novos compradores de equipamento para formação de caixas.
Atualizado em julho de 2026 · Revisto pela equipa técnica da Cenwan Machine.
Dados técnicos em resumo
Com base na gama de produtos da Cenwan, comparada com as velocidades publicadas de máquinas automáticas de outros grandes fabricantes de máquinas de dobrar e colar caixas (até 400-450 m/min).
| Velocidade da máquina automática de dobrar e colar caixas | 150–400 m/min, consoante o formato da caixa (acionamento por servomotor) |
| Velocidade da máquina semiautomática de dobrar e colar caixas | 40–60 m/min (alimentação assistida manualmente) |
| Operadores por turno — máquina automática | 1–2 |
| Operadores por turno — máquina semiautomática | 2–3 |
| Prazo típico de retorno do investimento (atualização) | 12–24 meses |
No entanto, se já possui e utiliza uma máquina semiautomática, a verdadeira questão é perceber que sinais concretos indicam que chegou a altura de atualizar, em vez de se limitar a comparar a opção automática em teoria.
Em resumo
Máquinas automáticas de dobrar e colar caixas: alimentação, dobragem, colagem e empilhamento a 150-400 m/min com 1-2 operadores. Semiautomáticas: 40-60 m/min, com 2-3 operadores a alimentar e alinhar manualmente as planchas de cartão cortado. O que indica que chegou a altura de atualizar? Não tanto o volume de produção, mas a frequência das mudanças de formato — um fator raramente abordado nos guias de compra habituais.
Factos principais
- Velocidade média da máquina de dobrar e colar caixas: 150-400 m/min (automática); 40-60 m/min (semiautomática). *A diferença de velocidade é menos significativa em caixas rígidas / especiais.
- Para decidir se deve atualizar a máquina, dê prioridade à frequência das mudanças de formato, em vez de considerar apenas o volume.
- Uma abordagem faseada — uma linha automática e uma linha semiautomática já existente — é uma solução operacional realista.
- Os operadores de embalagem apontaram o aumento da automação como o seu principal investimento para o próximo ano, com 65% das respostas num inquérito anual de perspetivas da Packaging World, sobretudo devido à redução dos custos de mão de obra, mesmo acima do aumento da capacidade de produção.
Dados técnicos em resumo: máquinas automáticas e semiautomáticas de dobrar e colar caixas
O nível de automação não se resume a uma escolha entre sim e não: a opção certa depende tanto da variedade de caixas e do volume como do preço da máquina. As linhas manuais não automatizam a colagem; uma máquina semiautomática de dobrar e colar caixas — por vezes designada máquina de dobrar caixas ou máquina de dobrar cartão — automatiza a dobragem e a colagem, mas exige que um operador alimente e alinhe as planchas de cartão cortado e, por vezes, recolha as caixas acabadas. Já uma máquina totalmente automática assegura um processo contínuo, desde a alimentação até à saída. Numa linha integrada, os processos a montante, como a impressão e o corte e vinco, também passam a fazer parte do fluxo automatizado contínuo. A gama da Cenwan acompanha estes níveis, desde a Basic Series (mais próxima das máquinas semiautomáticas) até à Mid-to-High Series e à Auto Line (automação completa), refletindo a forma como o mercado mais amplo de máquinas de embalagem se divide por níveis de automação.
As planchas de cartão cortado são introduzidas na máquina de colagem por meio de alimentação automática de papel, passam pelas etapas de pré-dobragem e aplicação de cola, são comprimidas para a cola aderir e saem numa sequência contada e empilhada. Compreender o funcionamento de cada secção ajuda a perceber a origem da diferença de automação. Numa linha semiautomática, um operador tem de alimentar manualmente as planchas de cartão e, em geral, recolher as caixas na pilha de saída. Numa linha totalmente automática, sensores e servomotores controlam a alimentação, a dobragem, a colagem e o empilhamento automático; ninguém toca numa plancha até esta se transformar numa caixa acabada. Esta diferença operacional — e não apenas a designação — é o que conta: uma linha semiautomática exige a atenção constante de um operador de alimentação, que depende muito do seu próprio critério, enquanto uma máquina automática requer apenas supervisão ocasional. Este manuseamento manual repetitivo e prolongado corresponde precisamente ao tipo de exposição que as avaliações ergonómicas da NIOSH identificam como fator de risco musculoesquelético nas linhas de montagem manual, para além do custo de mão de obra.
| Nível | Operadores | Velocidade | Formatos de caixa mais adequados |
|---|---|---|---|
| Semiautomática | 2–3 | 40–60 m/min | Caixas em pequenas séries, irregulares ou de tiragem curta |
| Automática (linha reta/fundo automático) | 1–2 | 200–400 m/min | Caixas de cartão normalizadas, grande volume de referências |
| Automática (4/6 cantos) | 1–2 | até 180 m/min | Caixas para cosméticos, produtos farmacêuticos e alimentos que exigem formação de cantos |
| Automática (rígidas/especiais) | 1–2 | até 150 m/min | Caixas rígidas 3-D, embalagens premium para oferta e cosméticos |
💡 Conselho prático
Se não tiver a certeza do nível de automação da máquina que já possui, comece por verificar o número de operadores. Uma máquina que exige sempre duas ou mais pessoas para alimentar e alinhar as planchas de cartão é, muito provavelmente, semiautomática, independentemente das especificações indicadas no equipamento.
Capacidade de produção por formato de caixa: onde se nota realmente a diferença de velocidade
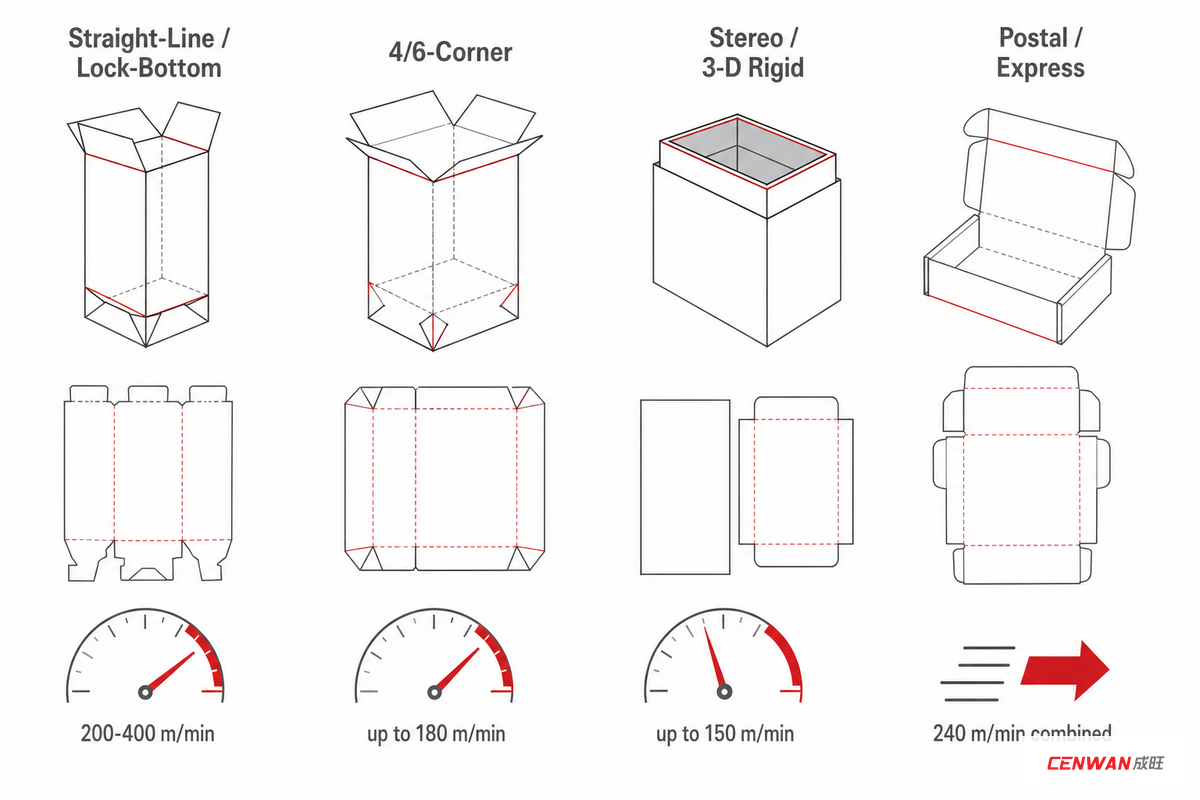
A maioria dos guias de compra indica uma faixa de velocidade geral para as máquinas «automáticas» e outra para as «semiautomáticas». É uma simplificação. Na prática, a diferença depende muito do formato da caixa, e saber qual é o formato que produz com maior frequência dá-lhe muito mais informação do que um único valor médio.
Quantas caixas por minuto pode produzir uma máquina semiautomática de dobrar e colar caixas?
Em geral, as máquinas semiautomáticas de dobrar e colar caixas estão limitadas a cerca de 40-60 mpm, ou 60 a 150 caixas por minuto, consoante o tamanho da caixa e a velocidade do operador. A produção varia mais de um turno para outro do que numa máquina totalmente automática, pois depende do ritmo do operador e da velocidade da máquina, em vez de um servomotor manter um tempo de ciclo fixo.
Numa máquina semiautomática, as caixas de linha reta e com fundo automático são produzidas mais rapidamente; as caixas de 4/6 cantos e as rígidas são mais lentas, pois o operador tem de dedicar tempo ao alinhamento dos cantos de cada peça. Uma máquina totalmente automática de dobrar e colar caixas de linha reta ou com fundo automático pode atingir 200-400 mpm (o maior aumento para qualquer formato de caixa), uma vez que os alimentadores totalmente acionados por servomotores eliminam o estrangulamento causado pelo operador.
Segundo a análise de mercado de 2025 sobre máquinas de dobrar e colar caixas da Global Market Insights, prevê-se que as máquinas totalmente automáticas capazes de produzir formatos muito complexos, como caixas com fundo automático ou fundo Crash e caixas de 6 cantos, ultrapassem 400 mpm. Nas caixas de 4/6 cantos e rígidas, a vantagem é menor: as velocidades máximas chegam a 180 mpm para caixas de 4/6 cantos e a 150 mpm para caixas rígidas. Os sistemas totalmente automáticos usam formação dos cantos com servomotores independentes e secções especiais de pré-formação, acrescentando etapas à dobragem que nem as máquinas mais rápidas conseguem compensar por completo. Se a sua empresa se dedica sobretudo a caixas rígidas e a outras caixas especiais feitas de cartão canelado, o argumento económico a favor de uma atualização pode ser menos convincente do que sugere a afirmação generalizada de que a máquina automática «produz 3-5 vezes mais».
📐 Nota de engenharia
Os modelos de linha reta e com fundo automático apresentam o maior multiplicador de velocidade entre máquinas automáticas e semiautomáticas (4-7x), porque a dobragem e a alimentação passam ambas a ser operações de passagem única, muito mais rápidas com um servomotor do que com a mão humana. Nas caixas de 4/6 cantos e rígidas, o multiplicador é menor: as etapas mecânicas necessárias para formar os cantos separadamente e fazer a pré-dobragem especializada reduzem o ganho proporcionado pela velocidade do servomotor.
Esta análise, modelo a modelo, mostra porque é que um único valor para a velocidade «automática» esconde mais do que revela. Só a gama automática da Cenwan abrange velocidades de 150-400 m/min, consoante o formato da caixa e a largura da estrutura, antes mesmo de se considerar a opção semiautomática:
| Modelo / tipo | Nível de automação | Formato de caixa | Velocidade |
|---|---|---|---|
| Semiautomática (alimentação manual) | Semiautomática | Linha reta, pequena série | 40 m/min |
| Prensa semiautomática | Semiautomática | Caixas irregulares / de formato especial | 60 m/min |
| Full Automatic Four-fold | Automática | Linha reta, alta velocidade | 400 m/min |
| Light Medium Speed | Automática | Linha reta, volume médio | 400 m/min |
| Multifunctional Heavy-Duty Two-fold | Automática | Linha reta, tiragem longa | 400 m/min |
| Intelligent Two-fold (one-click) | Automática | Cartão canelado, mudanças frequentes de formato | 200 m/min |
| Automatic 4 & 6 Corner (servo) | Automática | Caixas de 4/6 cantos para cosméticos, produtos farmacêuticos e alimentos | 180 m/min |
| Full Servo Lock Bottom | Automática | Fundo automático / fundo Crash | 180 m/min |
| Full Automatic Stereo Box | Automática | Caixas rígidas / 3-D | 150 m/min |
| Dual-Channel Integrated Line | Linha integrada | Caixas para correio expresso, 13#–7# | 240 m/min combinados |
Não se deixe enganar por valores «médios» genéricos de capacidade de produção de caixas para todo o setor. Os ganhos de automação são muito maiores numa tiragem de caixas de linha reta do que numa tiragem de caixas rígidas ou de outros formatos especiais. Baseie as comparações no desempenho do formato de caixa que produz num dia normal.
As verdadeiras mudanças na mão de obra e na qualidade com a automação
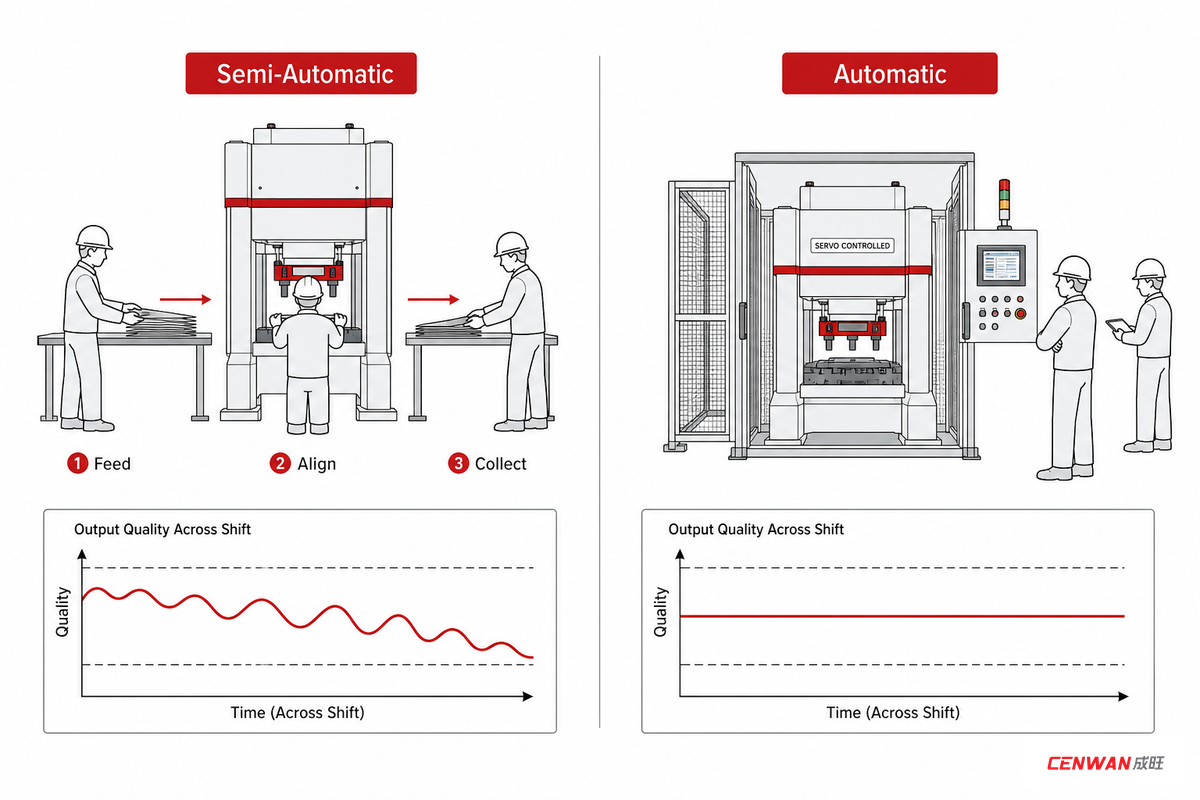
A participação dos operadores e, mais concretamente, o seu número são os valores mais citados. Por turno, uma máquina semiautomática exige 2 ou 3 operadores para alimentar, alinhar e inspecionar; uma automática exige 1 a 2 para supervisionar e verificar a qualidade. É verdade, mas não conta toda a história do turno. O que muitas vezes passa despercebido é a consistência ao longo de todo o turno.
Os técnicos de assistência dizem-nos muitas vezes que, nas linhas de produção semiautomáticas, a qualidade da dobragem e da colagem se altera ao longo do turno do operador; com a fadiga, o desempenho da máquina torna-se menos previsível, causando sobreposições irregulares de cola, dobras ligeiramente fora de esquadria e paragens frequentes para desobstruir o alimentador. Numa linha automática, porém, os sensores e a dobragem controlada por servomotor mantêm a mesma tolerância desde a primeira caixa até à última: a máquina não se cansa. A investigação ergonómica mais geral também ajuda a compreender o problema, para além das particularidades do contexto das máquinas de dobrar e colar caixas: uma avaliação de riscos para a saúde da NIOSH, realizada em 2025 numa linha de montagem de esquentadores de um fabricante, concluiu que o trabalho manual de montagem, repetitivo e rápido, representava um risco mensurável para o sistema musculoesquelético dos trabalhadores ao longo de um turno completo. Trata-se precisamente do tipo de variação causada pela fadiga que se observa na instabilidade da dobragem e da colagem numa linha com alimentação automática, embora essa avaliação específica não tenha sido realizada numa área de máquinas de dobrar e colar caixas.
A equação da mão de obra também inclui uma dimensão menos evidente: a segurança durante as mudanças de formato e a remoção de encravamentos, para além da alimentação contínua. Segundo a norma OSHA 1910.147, as operações de «assistência e/ou manutenção» incluem a preparação, o ajuste e a remoção de encravamentos de qualquer máquina ou equipamento quando um trabalhador está ou pode estar exposto a uma ativação inesperada. É precisamente o que acontece quando um técnico introduz a mão numa máquina de dobrar e colar caixas para retirar um encravamento ou realinhar um componente durante uma mudança de formato, tanto numa máquina semiautomática como numa automática. Como a configuração semiautomática implica mais mudanças de formato, não se trata apenas de mão de obra adicional: também aumenta o tempo dedicado a tarefas abrangidas pelos procedimentos de bloqueio e etiquetagem.
«As falhas que observamos nas linhas semiautomáticas raramente se devem à própria máquina. Estão relacionadas com a perda de consistência da alimentação ao longo de um turno de oito horas. É precisamente esta variação que um alimentador acionado por servomotor foi concebido para eliminar.»
Equipa de engenharia da Cenwan, cidade de Ruian
Há vantagens e desvantagens em ambas as opções; a automação também implica compromissos:
✔ Vantagens da máquina automática
- Qualidade consistente da dobragem e da colagem durante todo o turno, conciliando melhor o tempo e a qualidade do que um ritmo manual
- Menor custo de mão de obra por caixa, sobretudo em tiragens de grande volume
- Liberta os operadores para o controlo da qualidade e a supervisão, em vez de os ocupar com a colagem e a alimentação manuais, ajudando a reduzir os estrangulamentos manuais na linha
- As máquinas com servomotores ajudam a manter uma produção consistente de caixas empilhadas de um turno para o seguinte
⚠ Limitações da máquina automática
- Maior investimento inicial e maior espaço ocupado na fábrica
- A preparação da máquina para passar entre formatos de caixa muito diferentes pode demorar mais do que uma mudança manual de ferramental
- Exige técnicos com formação para calibrar os servomotores
Para saber como é o trabalho diário de um operador num ambiente automatizado, consulte o nosso guia para operadores de máquinas de dobrar e colar caixas.
Que volume e variedade de caixas continuam a justificar uma linha semiautomática
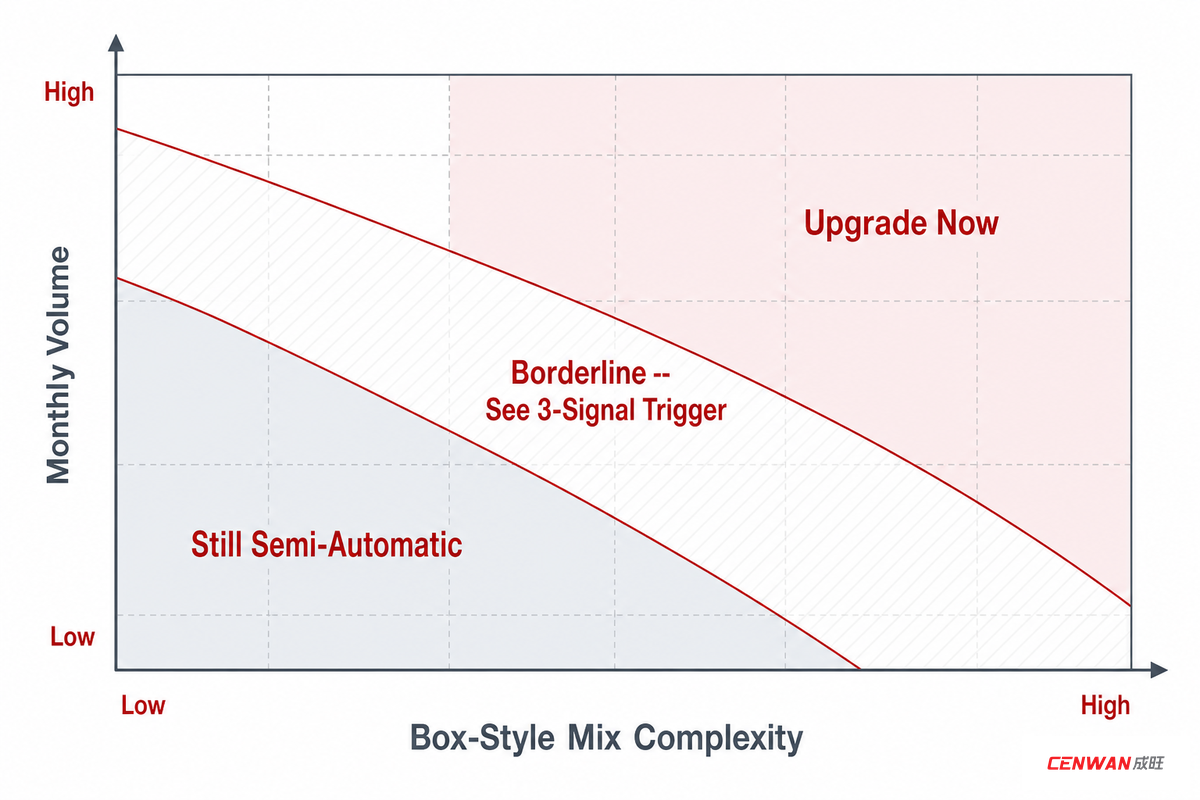
Muitos transformadores de cartão ainda não ultrapassaram significativamente o nível em que a operação manual e semiautomática satisfaz as necessidades de produção. O erro dispendioso de investir em excesso numa tecnologia automática que ainda não é necessária pode ser igualmente prejudicial. Avalie o volume mensal e a variedade de formatos de caixa para perceber qual é a sua situação.
| Volume mensal | Variedade de formatos de caixa | Recomendação |
|---|---|---|
| Baixo, um único formato | Predominantemente um formato de caixa, poucas mudanças de formato | Manter a máquina semiautomática |
| Médio, em crescimento | 2–3 formatos, mudança de formato 2–3×/turno | No limite — consulte os 3 sinais para atualizar abaixo |
| Elevado e sustentado | Vários formatos ou grande número de referências, com mudanças frequentes | Atualizar já |
O catálogo da Cenwan também reconhece esta diferença: a Basic Series foi concebida para dobrar e colar em operações que estão apenas a «testar o potencial do mercado», com volumes mais baixos, enquanto a Mid-to-High Series se destina a uma produção com vários formatos e mudanças frequentes. Consulte a gama de máquinas de dobrar e colar caixas para comparar os modelos por formato de caixa e velocidade de produção e conhecer a gama de máquinas para cartão da Cenwan.
Imagine um transformador de cartão que produz sobretudo um único formato de caixa para um retalhista, recorrendo a equipamento semiautomático e à dobragem convencional de caixas de cartão: mesmo que tenha um volume mensal considerável, as mudanças de formato são pouco frequentes e uma linha semiautomática deverá conseguir acompanhar a produção. Agora imagine que o mesmo volume mensal é dividido por quatro referências diferentes, destinadas a quatro clientes de comércio eletrónico distintos, cada um a exigir uma mudança de formato a meio do turno. O volume mantém-se, mas a variedade de caixas aponta para uma máquina semiautomática ou de nível superior. O volume não conta toda a história. A Basic Series da Cenwan existe precisamente porque esta diferença é comum: a máquina foi concebida para operações com um único formato e poucas mudanças, e não como uma versão simplificada da linha automática.
Os 3 sinais para atualizar
Todos os guias de compra consultados para este artigo tratam as máquinas automáticas e semiautomáticas como duas opções fixas, sendo uma delas a mais adequada em função dos volumes e do orçamento atuais. Nenhum reconhece que o momento certo para atualizar não é um instante específico, mas um período que vai mudando. Criámos os 3 sinais para atualizar como um método que considera três fatores, e não apenas um, para determinar quando os cálculos da automação favorecem realmente o equipamento automático.
Os 3 sinais para atualizar
- Evolução do volume: o volume mensal tem aumentado de forma constante durante dois trimestres consecutivos, sem se tratar apenas de picos sazonais.
- Complexidade das mudanças de formato/referências: atualmente, muda de formato de caixa ou de referência três ou mais vezes por turno.
- Evolução do custo de mão de obra: os custos de mão de obra associados à alimentação e ao alinhamento por turno estão a aumentar mais depressa do que os níveis de produção, ano após ano.
Quando duas destas três condições se verificarem, vale a pena analisar seriamente a automação. Se todas as três se aplicarem, está a perder dinheiro em cada turno por adiar a atualização.
Analisemos o sinal n.º 2 — o tempo de mudança de formato —, que os compradores frequentemente ignoram, apesar da sua importância. O custo total, e não apenas a velocidade, é essencial para avaliar um sistema automático: uma análise da Kansas State University sobre a automação de linhas de embalagem a granel destacou que se deve determinar se a conversão para um sistema automático reduz os custos e aumenta a velocidade da linha dentro de um prazo de retorno do investimento definido, e não apenas se as máquinas automáticas são mais rápidas. Além disso, numa avaliação de 2017 da Packaging Strategies sobre equipamento de embalagem em caixas, os fabricantes de máquinas automáticas de acondicionamento em caixas salientaram a facilidade de utilização como vantagem competitiva. Podem anunciar mudanças de formato sem ferramentas que demoram apenas 10 minutos porque o tempo necessário para mudar de formato determina a produção total das linhas com vários formatos de caixa, e não a velocidade máxima absoluta da máquina. Qual é a conclusão? Mesmo que uma linha automática consiga funcionar a velocidades superiores, ficará aquém do esperado se exigir 30 a 60 minutos para mudar de formato de caixa. Assim, uma linha semiautomática com uma mudança de formato de 10 minutos pode ser a solução ideal para linhas com grande variedade de formatos.
Para perceber como o tempo de mudança de formato se acumula ao longo de um turno completo, consulte o nosso guia completo sobre o tempo de mudança de formato nas máquinas de dobrar e colar caixas.
É possível utilizar máquinas semiautomáticas e totalmente automáticas em conjunto? (Operação com uma frota mista)
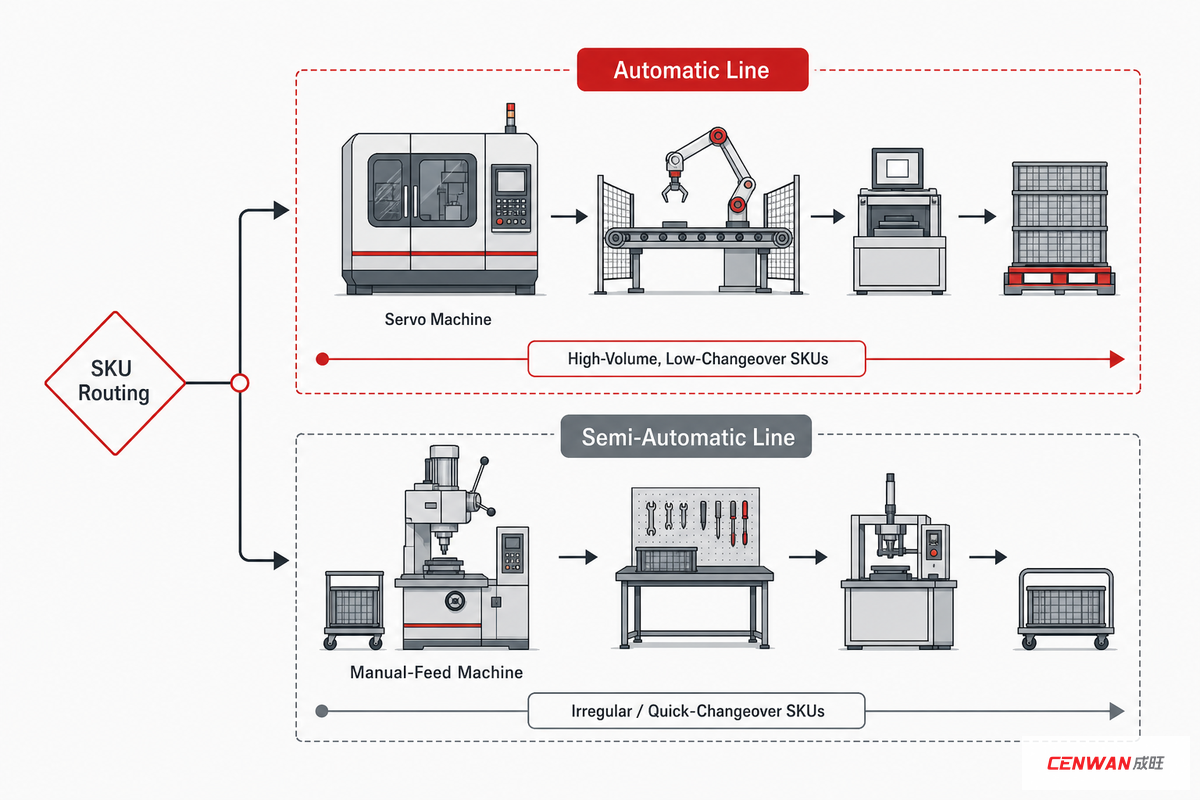
É possível, e a configuração de uma frota mista é talvez a questão mais comum que os guias de compra que consultámos não chegam a abordar, apesar de ser uma das considerações mais práticas para operações em crescimento. Depois de decidir que é necessária uma linha automática, não há motivo para retirar de imediato a linha semiautomática existente.
Numa atualização faseada, atribuem-se estrategicamente os trabalhos a cada equipamento. Os SKU de grande volume, com poucas mudanças de formato, podem ser produzidos na nova linha automática; já os formatos de caixa irregulares, que exigem mudanças rápidas ou se destinam a tiragens mais pequenas, podem continuar na linha semiautomática existente, mais flexível. Esta é uma necessidade operacional, porque cada classe de equipamento se adequa melhor a diferentes aplicações. Uma máquina automática destaca-se em tiragens de grande escala e normalizadas, enquanto uma semiautomática é a solução automática mais flexível para necessidades personalizadas de dobragem e colagem de caixas. Ter ambas permite que cada máquina execute as tarefas para as quais é mais adequada, evitando a tentação de encaminhar todos os SKU para uma só linha.
O limite prático desta configuração é o que designamos por ponto de transição da semiautomática para a automática: o nível de volume a partir do qual a complexidade de encaminhar os trabalhos entre as duas linhas custa mais em esforço de planeamento do que aquilo que se ganha em flexibilidade. Abaixo desse ponto, uma frota mista é uma verdadeira solução intermédia. Acima dele, costuma fazer mais sentido concentrar a produção numa única linha automática de maior capacidade (ou numa segunda linha automática) do que continuar a repartir o volume por níveis de automação diferentes.
Além disso, a operação com uma frota mista está, na realidade, mais normalizada do que muitos clientes imaginam. PackML, uma solução de normalização para máquinas de automação criada pela OMAC e posteriormente aprovada pela ISA como TR88.00.02, foi desenvolvida para dar às máquinas de embalagem «uma apresentação comum e comportamentos definidos consistentes, mesmo quando são de fabricantes diferentes e usam sistemas de controlo distintos». A revisão de 2022 da norma (ANSI/ISA-TR88.00.02-2022) visou especificamente este cenário. O próprio presidente da OMAC referiu que a atualização pretendia «acompanhar a tendência para criar produtos finais com SKU mistos» — precisamente o padrão de frota e de SKU mistos descrito nesta secção. O que tem isto a ver com o seu problema? A norma permite acrescentar uma máquina semiautomática de colagem à linha de máquinas automáticas (ou até combinar marcas, já que as bases de interoperabilidade foram estabelecidas a nível da indústria) e operar tudo a partir da mesma arquitetura de controlo.
⚠️ Importante
No entanto, o fator decisivo numa frota mista é a disciplina no encaminhamento dos SKU, não a improvisação. Se as decisões diárias sobre a linha em que cada produto é fabricado forem tomadas caso a caso, perder-se-ão os ganhos de planeamento e acabarão por existir duas máquinas subutilizadas.
Num cenário de frota mista, a decisão de encaminhamento pode resumir-se a uma pergunta simples quando chega uma nova encomenda: «Este produto tem de cumprir um objetivo rigoroso de preço por unidade ou exige flexibilidade?» Se a resposta for «objetivo», produza-o na linha automática. Se for «flexibilidade», encaminhe-o para a semiautomática. Quando essa decisão é explícita (em vez de se escolher simplesmente a linha que está livre), é possível manter uma combinação eficiente.
O custo real da atualização: o investimento incremental, não a tabela de preços completa
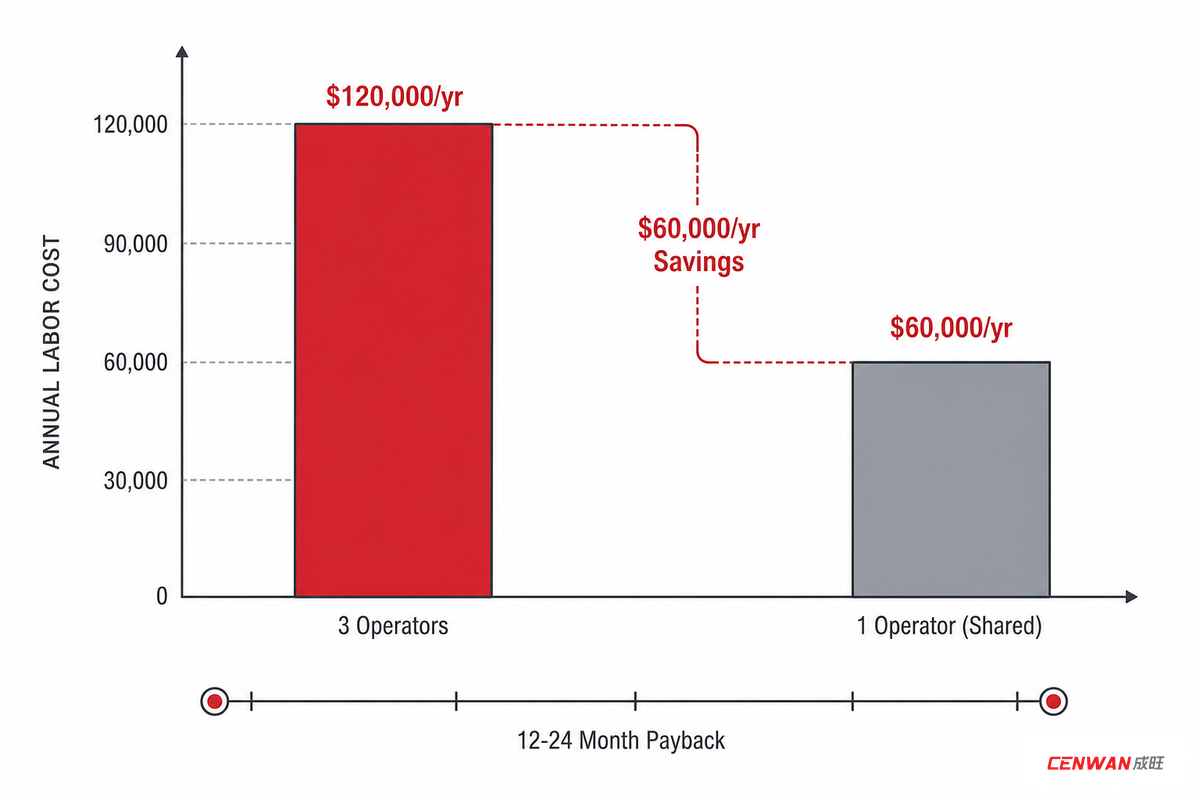
Se a empresa já utiliza uma máquina semiautomática de dobrar e colar caixas, o que importa não é o preço de uma máquina totalmente nova, mas o custo adicional da atualização, ponderado pelos ganhos em eficiência do trabalho e consistência (não se começa do zero).
O verdadeiro risco desta comparação está em escolher a referência errada: no exemplo desenvolvido abaixo, passar de três operadores de alimentação e alinhamento para um reduz essa rubrica específica de mão de obra em cerca de 50% (de $120,000/year para $60,000/year), porque a atualização marginal elimina postos de trabalho da equação, não o custo da máquina.
📐 Nota de engenharia — exemplo de cálculo do retorno
Uma empresa de transformação de cartão que emprega três operadores na alimentação e no alinhamento da máquina semiautomática, com um custo anual total de $40,000/year por operador ($120,000/year para alimentação e alinhamento), e opta por uma máquina automática que funciona com um operador por turno (partilhado entre duas linhas automáticas, por $60,000/year), poupa $60,000/year apenas em mão de obra, além dos outros ganhos de eficiência indicados no passo 3. Considerando uma atualização normal para duas linhas automáticas da categoria intermédia da Cenwan, esta poupança, por si só, deverá permitir recuperar o investimento em 12 a 24 meses, prazo observado pela Cenwan junto dos seus clientes, mesmo sem contabilizar a redução de refugo. Faça as contas com a dimensão real da equipa e a estrutura de turnos através da calculadora de poupança de mão de obra e de retorno do investimento.
Esta formulação incremental evita repetir a explicação completa dos 3 níveis — básico/semiautomático, gama intermédia/totalmente automático e gama alta/com servomotores — já abordada em detalhe no nosso guia de compra de máquinas automáticas de dobrar e colar caixas. Para quem está a iniciar a produção e ainda não tem uma linha para atualizar, esse deve ser o primeiro passo. Também pode obter uma estimativa do intervalo provável através da nossa calculadora de ROI para máquinas de dobrar e colar caixas.
Perspetivas do setor: o que está a levar as empresas de transformação a atualizar agora
A explosão do número de SKU no comércio eletrónico está a obrigar muitas mais empresas de transformação de cartão canelado e fabricantes de embalagens a fazer 3 ou mais mudanças de formato por turno. No nosso modelo dos 3 sinais, é precisamente neste ponto que a simplicidade das máquinas semiautomáticas começa a dar lugar a um estrangulamento da produção. Este, e não um genérico «o mercado está a crescer», é o principal fator por detrás do renovado interesse em atualizações para 2026. Os engenheiros de vendas da Cenwan observam diretamente esta tendência nos pedidos de clientes: os pedidos de orçamento referem cada vez mais a frequência das mudanças de formato, e não o volume mensal bruto, como motivo para atualizar. Esta mudança resulta da mesma proliferação de SKU que cria riscos reais de planeamento para qualquer empresa de transformação que continue a operar uma única linha semiautomática à capacidade máxima, sobretudo quando uma só mudança de formato começa a consumir 30 a 60 minutos de um turno. A título de exemplo, um inquérito recente do Relatório anual de perspetivas da Packaging World indicou que, entre 118 participantes das áreas da automação e da robótica, 65% planeavam adquirir equipamento automatizado, cobots ou robôs no ano seguinte; os custos e a escassez de mão de obra eram os principais fatores, acima das preocupações com a capacidade de produção. Desde a publicação do inquérito, a escassez de mão de obra agravou-se e, por isso, as máquinas de produção de caixas de cartão passaram a representar uma parcela maior dos orçamentos de investimento das empresas de transformação.
No que respeita às normas, a conceção de caixas de cartão canelado e a identificação dos seus formatos continuam a reger-se pelo Código FEFCO, o sistema de classificação mantido pela European Federation of Corrugated Board Manufacturers para identificar tipos específicos de caixas de cartão canelado, desde uma caixa básica até formatos complexos de 4/6 cantos e desenhos estereoscópicos. Esta norma será essencial para comparar a capacidade das máquinas com as caixas que a organização pretende produzir diariamente no equipamento a atualizar. Apenas como contexto, o mercado global de embalagens de cartão deverá crescer de um valor estimado de $225,38 billion em 2026 para $374,36 billion em 2035, o que corresponde a uma taxa de crescimento anual composta de 5,8%, segundo a investigação da Towards Packaging. Mais uma vez, trata-se de uma tendência geral, não do principal fator para uma empresa específica.
Também importa reconhecer com franqueza que esta discussão não se resume a uma única tendência. O crescimento dos envios de cartão canelado abrandou em alguns segmentos, mesmo com o aumento do interesse pela automação. Na verdade, esse abrandamento reforça ainda mais o argumento centrado nas mudanças de formato. Quando o mercado de caixas está, em geral, mais estável, as empresas de transformação preocupam-se muito mais com o custo por unidade e com os SKU. É precisamente neste contexto que o número de mudanças de formato (sinal 2) se torna muito mais relevante do que o volume total de produção (sinal 1).
Por conseguinte, quem estiver a ponderar expandir a produção para 2026 deve preocupar-se sobretudo com a frequência das mudanças de formato, e não apenas com o crescimento previsto. Qualquer operação que esteja a aumentar o número de SKU mais depressa do que o volume de produção terá provavelmente de ponderar uma atualização da máquina muito antes do que os números brutos de caixas poderiam sugerir. Por exemplo, uma fábrica de média dimensão que conquiste três clientes de comércio eletrónico num ano pode precisar de passar à produção automática muito mais cedo do que o volume mensal total indicaria, melhorando a eficiência da embalagem precisamente num nível de volume que muitos compradores subestimam.
Perguntas frequentes
P: Qual é a diferença real entre máquinas automáticas e semiautomáticas de dobrar e colar caixas?
Ver resposta
Na prática, uma máquina automática de dobrar e colar caixas automatiza as operações de alimentação, dobragem, colagem, prensagem e empilhamento num fluxo contínuo que exige supervisão humana mínima (apenas 1-2 operadores para acompanhar a linha). Numa máquina semiautomática de dobrar e colar caixas, as mesmas operações são automatizadas, à exceção da alimentação, do alinhamento do cartão cortado e, muitas vezes, da recolha manual das caixas acabadas; são necessários 2-3 operadores. Daqui resulta uma diferença de velocidade (as máquinas automáticas funcionam geralmente entre 150 e 400 m/min, enquanto os modelos semiautomáticos funcionam entre 40 e 60 m/min) e uma diferença na consistência da mão de obra, não apenas no número de operadores: uma máquina totalmente automática de dobrar e colar caixas mantém uma produtividade e uma capacidade de produção mais estáveis ao longo de um turno completo do que a maioria das alternativas com assistência manual.
P: Uma máquina semiautomática de dobrar e colar caixas é o mesmo que uma máquina manual?
Ver resposta
Não. Nas linhas manuais não existe qualquer operação automática de colagem ou dobragem: tudo é feito à mão. As máquinas semiautomáticas de dobrar e colar caixas automatizam a dobragem e a aplicação de cola, mas exigem que o operador introduza o cartão cortado na máquina e, em alguns modelos, recolha a caixa acabada na saída. Situam-se precisamente a meio da escala de automação.
P: Quais são as vantagens e desvantagens de uma máquina automática de dobrar e colar caixas?
Ver resposta
Vantagens: maior capacidade de produção, com consistência; custos de mão de obra mais baixos por caixa em grandes volumes; qualidade consistente de dobragem e colagem ao longo de um turno completo, pois os servomotores não se cansam como uma pessoa. Desvantagens: maior investimento inicial; necessidade de mais espaço na fábrica; necessidade de técnicos qualificados para calibrar os servomotores; em algumas máquinas, a preparação para mudar entre formatos de caixa muito diferentes demora mais do que reajustar e reconfigurar manualmente uma linha semiautomática, exigindo mais mão de obra durante a transição.
P: Como é que a passagem à automação total reduz efetivamente o refugo e o retrabalho?
Ver resposta
Numa linha semiautomática, a maior parte do retrabalho e do material rejeitado resulta de variações na alimentação: um ligeiro desvio na posição do cartão cortado, cola aplicada um pouco fora do centro ou uma dobragem que se desvia à medida que o ritmo natural do operador varia ao longo do turno. Uma máquina automática de dobrar e colar caixas elimina estas variações, porque os sensores e a dobragem comandada por servomotores mantêm a mesma tolerância da primeira à última caixa, independentemente do momento do turno. Isto não significa apenas menos caixas rejeitadas; significa também menos rejeições imprevisíveis. A taxa de rejeição de uma máquina automática é suficientemente previsível para permitir planear a produção com base nela. O objetivo é melhorar a qualidade e reduzir a margem adicional que, de outro modo, seria incorporada na produção para compensar eventuais quebras de ritmo ao fim da tarde.
P: O que faz uma máquina flexográfica de dobrar e colar caixas e é o mesmo que uma máquina de linha reta?
Ver resposta
Não. Uma máquina flexográfica de dobrar e colar caixas (FFG) é um sistema integrado de impressão, ranhuragem, corte e vinco, dobragem e colagem, normalmente utilizado para caixas de expedição de cartão canelado. Uma máquina de dobrar e colar caixas de linha reta, por sua vez, é uma máquina de colagem que apenas executa as operações finais de dobragem e colagem em cartões já impressos e cortados e vincados em equipamento de impressão a montante.
P: Que cola utiliza uma linha automática de dobragem e colagem em comparação com uma linha semiautomática?
Ver resposta
Os dois níveis de automação das máquinas de dobrar e colar caixas utilizam as mesmas colas PVA à base de água e de secagem a frio na maioria das aplicações com cartão e cartão canelado. Ambas também utilizam os mesmos adesivos termofusíveis quando é necessária maior resistência à água ou uma secagem rápida. A diferença está no nível de automação, não na composição química da cola.
Artigos relacionados
- Máquina automática de dobrar e colar caixas: guia de compra de 2026 — comparação completa dos tipos de máquinas, escalões de preços e marcas do setor
- Tempo de mudança de formato numa máquina de dobrar e colar caixas — uma análise mais aprofundada do sinal 2 do indicador de atualização baseado em 3 sinais
- Funções do operador de uma máquina de dobrar e colar caixas — como é o trabalho numa linha automatizada
- Guia de máquinas de dobrar e colar caixas com 4/6 cantos — princípio de funcionamento e seleção para cada formato de caixa
- Máquina de dobrar e colar caixas de alta velocidade: velocidade, ROI e critérios de escolha — análise mais detalhada da economia da capacidade de produção
Porque escrevemos este artigo
Como a Cenwan é uma empresa fabricante de máquinas de dobrar e colar caixas e de cartonagem, que vende máquinas semiautomáticas e automáticas de dobrar e colar caixas, bem como soluções de embalagem para operações modernas, é frequente analisarmos esta decisão do ponto de vista do fabricante — e também do dos clientes que nos perguntam se devem fasear uma atualização em vez de substituir uma linha perfeitamente funcional.
O nosso indicador de atualização baseado em 3 sinais, apresentado em detalhe abaixo, resulta das perguntas reais que os nossos engenheiros de vendas recebem de clientes com máquinas semiautomáticas que querem saber «se já chegou o momento». Analisado pela equipa técnica da Cenwan Machine.
Referências e fontes
- Avaliação ergonómica de um processo de linha de montagem de caldeiras num fabricante de esquentadores, relatório HHE 2024-0006-3419 — National Institute for Occupational Safety and Health (NIOSH), CDC
- 1910.147, Controlo de energia perigosa (bloqueio/etiquetagem) — Occupational Safety and Health Administration
- Análise da automação de uma linha de embalagem a granel — Kansas State University
- PackML, norma de automação dos estados de máquinas e unidades (ISA-TR88.00.02) — OMAC (Organization for Machine Automation and Control)
- Publicada a norma PackML atualizada (ANSI/ISA-TR88.00.02-2022) — Control Engineering
- Código FEFCO, norma internacional para a conceção de embalagens de cartão canelado — European Federation of Corrugated Board Manufacturers
- Análise do mercado de máquinas de dobrar e colar caixas 2025 — Global Market Insights
- Mão de obra e custos impulsionam e condicionam a adoção — Packaging World
- Ganhar encomendas com equipamento de automação — Packaging Strategies
- Dimensão e tendências do mercado de embalagens de cartão para 2035 — Towards Packaging