Entre em contacto com a Cenwan Machine Company

Máquina flexográfica de dobrar e colar caixas: configuração, formação e critérios de compra para fábricas de cartão canelado

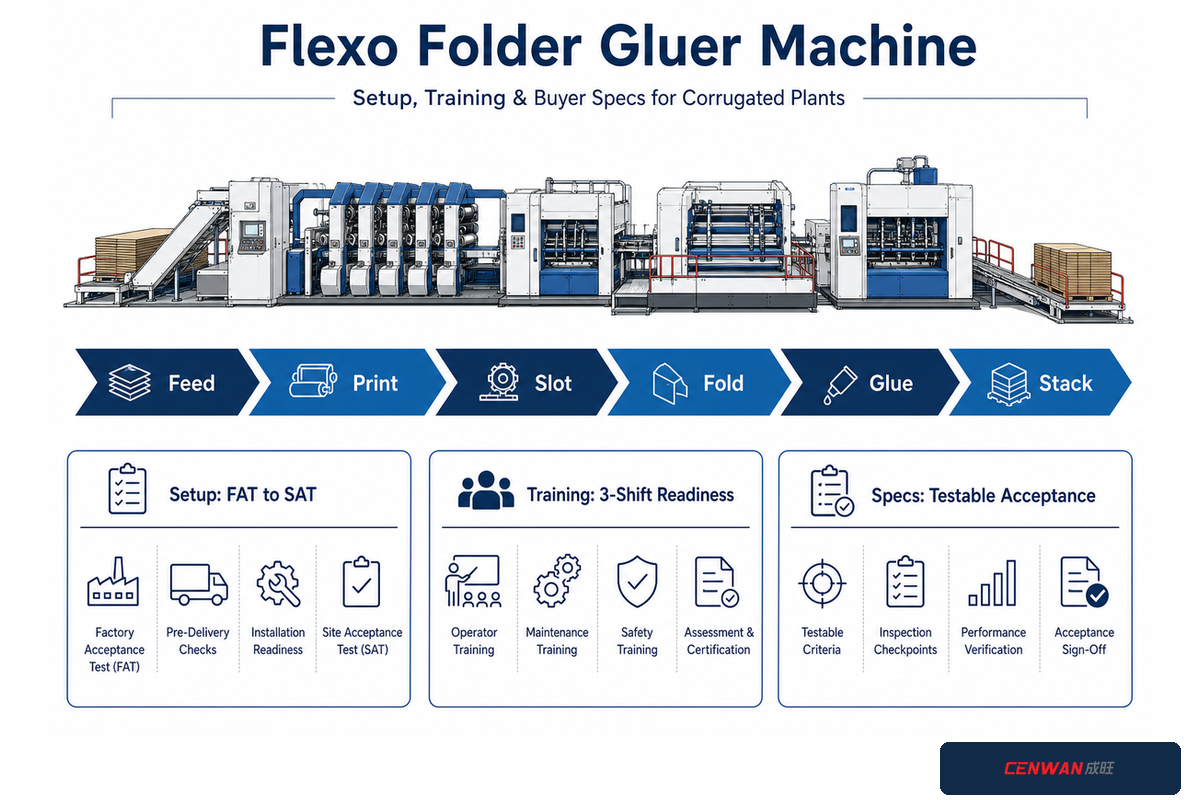
Uma máquina flexográfica de dobrar e colar caixas é um sistema integrado de transformação que alimenta folhas de cartão canelado, imprime-as, abre rasgos ou faz o corte e vinco e, em seguida, dobra, cola, conta e encaminha as caixas acabadas numa única linha de produção. Uma compra bem-sucedida não consiste apenas em procurar a velocidade máxima indicada no catálogo. Exige um acordo assinado que corresponda à gama de caixas, às infraestruturas da fábrica, às competências dos operadores, à aceitação das amostras e ao apoio técnico.
Atualizado em julho de 2026
Resposta direta
Comece por especificar os trabalhos reais: cartão, dimensões do cartão cortado, formato da caixa, cores, requisitos de impressão, abertura de rasgos ou corte e vinco, qualidade da dobragem e colagem, regime de turnos, infraestruturas e formato de saída. Depois, exija que o fornecedor comprove a configuração acordada através de ensaios de aceitação específicos do projeto, na fábrica e no local de instalação.
Especificações a reunir antes de pedir um orçamento
| Produtos | Comprimento e largura do cartão cortado, qualidades de cartão, perfis de canelura, formatos de caixa, revestimentos, gama de empeno e variedade mensal de trabalhos |
| Impressão e transformação | Número de cores, cobertura, objetivo do registo de impressão, âmbito da abertura de rasgos ou do corte e vinco, vinco, dobragem, método de colagem e formato de saída |
| Fábrica | Área ocupada, percurso de acesso, alimentação elétrica, ar comprimido, extração, rede, ambiente e interfaces da linha |
| Pessoas | Número de turnos, funções dos operadores e da manutenção, idioma da formação, testes de demonstração prática e responsáveis pela escalada de problemas |
| Aceitação | Trabalhos representativos, métodos de medição, duração da produção contínua, conjunto documental, defeitos, regras de novo ensaio e autoridade para aprovar |
Em resumo
- Considere a linha como uma sequência: alimentador, impressão flexográfica, abertura de rasgos ou corte e vinco, dobragem, aplicação de cola e saída.
- Não aceite uma única velocidade máxima como prova de produção vendável durante um turno com trabalhos variados.
- Separe a aceitação em fábrica da aceitação no local e defina o plano de ensaios antes da encomenda.
- Dê formação aos operadores, ao pessoal da qualidade, aos técnicos de manutenção e aos supervisores de acordo com as responsabilidades de cada função.
- Use trabalhos de amostra e critérios de aprovação/reprovação mensuráveis para comparar equipamentos novos e usados em condições equivalentes.
O que faz uma máquina flexográfica de dobrar e colar caixas numa só passagem?
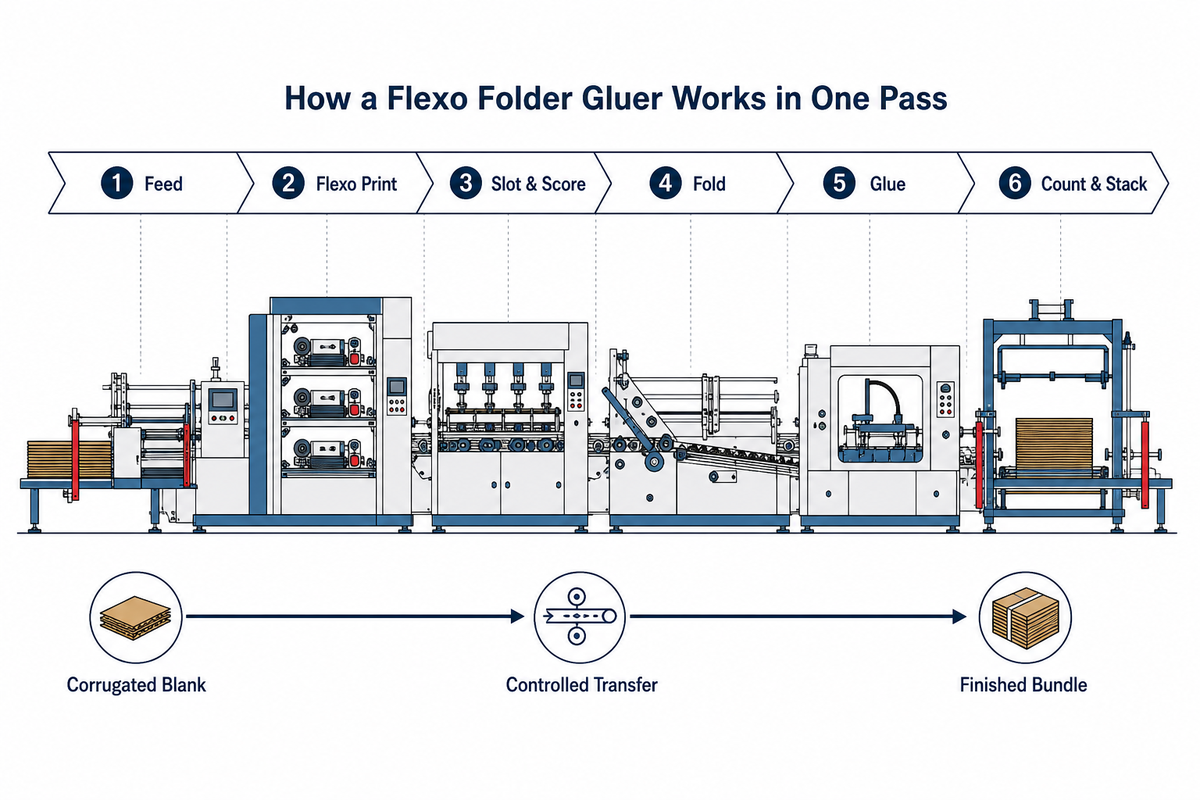
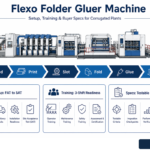
Numa fábrica de cartão canelado, esta máquina é muitas vezes designada simplesmente por FFG. Combina secções de transformação que, de outro modo, poderiam exigir máquinas e movimentação de materiais separadas. Cada cartão cortado entra pelo alimentador. As unidades de impressão flexográfica aplicam a imagem. Uma unidade de vincagem e abertura de rasgos ou uma secção de corte e vinco dá-lhe a geometria exata. As guias de dobragem alinham os painéis, aplica-se cola na aba de colagem e a secção de saída conta ou agrupa as caixas.
O objetivo é obter uma caixa de cartão canelado impressa e acabada numa só passagem, com o cartão cortado controlado desde o alimentador até ao tapete transportador.
A sequência exata depende da configuração. Consoante o projeto, a linha pode incluir várias cores de impressão, transferência por vácuo, corte e vinco rotativo, ajustes controlados por servomotores, inspeção, expulsão após contagem, agrupamento ou ligação à paletização a jusante. A descrição do curso Box Plant Basics da TAPPI identifica as mesmas secções principais: alimentador, impressão, vincagem e abertura de rasgos, corte e vinco, aplicação de cola na aba, guias de dobragem e saída.
- Alimentação: separar e alinhar o cartão canelado cortado, sem enviesamento nem alimentação dupla.
- Impressão: transferir a tinta com as cores, a cobertura e o registo especificados.
- Transformação: vincar, abrir rasgos ou fazer o corte e vinco no cartão cortado, de acordo com a geometria aprovada.
- Dobragem e colagem: controlar a posição dos painéis, a aplicação da cola, a compressão e a formação da união.
- Saída: contar, expulsar, agrupar ou transferir as caixas aprovadas, sem criar um estrangulamento a jusante.
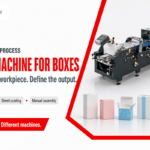
Se ainda estiver a comparar categorias básicas de máquinas de dobrar e colar caixas, comece pelo guia de máquinas de dobrar e colar caixas. Para um projeto integrado de impressão e transformação, consulte o mapa do processo acima durante a análise do orçamento: cada secção adicional altera a preparação, as proteções, as infraestruturas, a formação, as peças sobresselentes e os critérios de aceitação.
O que deve estar preparado antes da chegada da máquina?
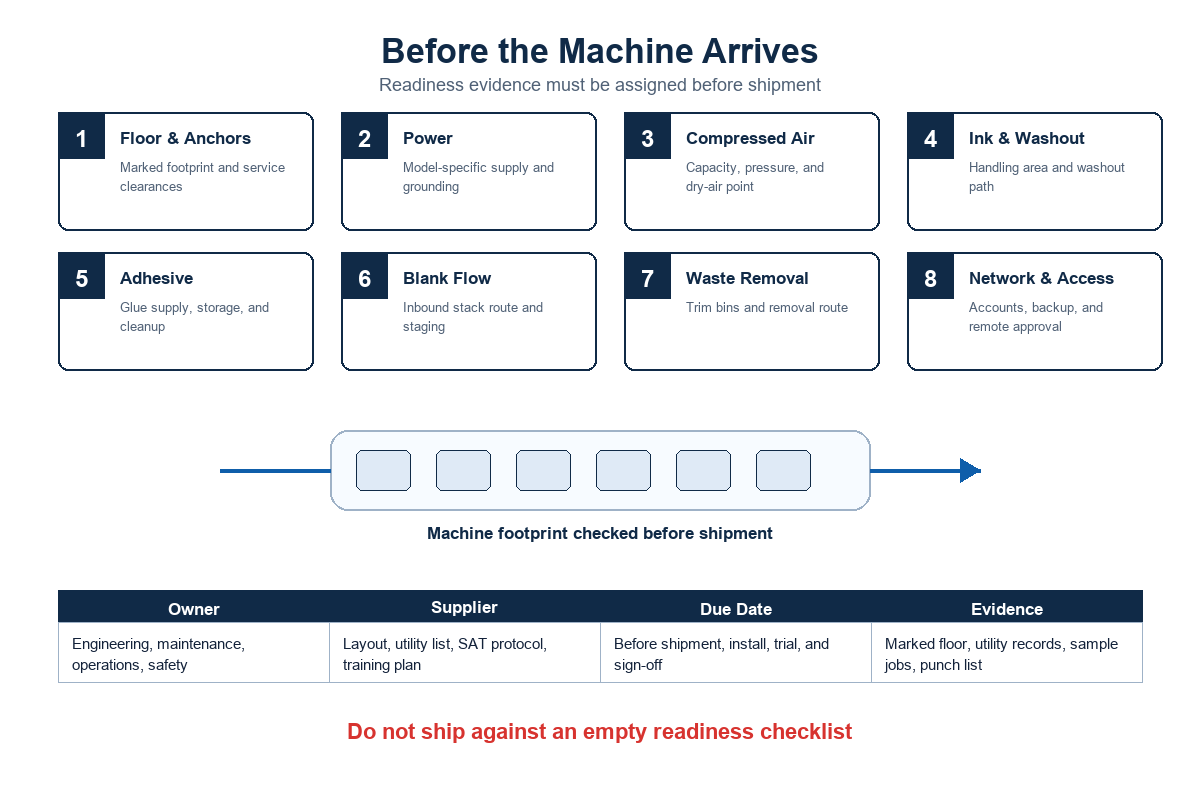
Muitos problemas de instalação ficam determinados antes de o camião chegar à fábrica. A documentação de preparação deve comprovar mais do que a existência de uma área livre na planta. Deve indicar como a máquina entra no edifício, onde ficam os módulos durante a montagem, como os técnicos trabalham em segurança em seu redor, onde terminam as ligações às infraestruturas e como circulam pela área a tinta, a cola, os desperdícios de corte, as caixas acabadas e as pessoas.
Não copie de outro modelo as especificações da fundação, da tensão elétrica, da pressão do ar ou da extração. Obtenha a planta e o plano de ligações às infraestruturas, assinados e relativos à máquina exata. Por exemplo, as páginas públicas da Cenwan apresentam requisitos diferentes para configurações autónomas e integradas. Esta linha de impressão, corte e vinco, dobragem e colagem não é equivalente a uma máquina autónoma de dobrar e colar caixas.
Referência de comissionamento FFG em 8 áreas
| Área | Documentação a apresentar pelo comprador antes da expedição | Verificação para autorização de expedição |
|---|---|---|
| Disposição | Área ocupada acordada e assinada, espaços de manutenção, postos de operação e perímetro de proteção | Medido e assinalado no pavimento da fábrica |
| Acesso | Portas, corredores, percurso de grua ou empilhador, pontos de elevação e sequência de posicionamento | Percurso inspecionado e aprovado pela fábrica e pelo instalador |
| Infraestruturas | Plano de ligações à eletricidade, ao ar, à extração e à terra, específico do modelo | Registos de capacidade e ligações concluídos |
| Ambiente | Temperatura, humidade, iluminação, poeiras, ruído e condições previstas para o manuseamento de tinta e cola | Condições do local registadas para os ensaios de aceitação |
| Interfaces | Fluxo a montante, agrupadora ou paletizador, troca de dados e limites de paragem de emergência | Responsável pela interface e método de ensaio definidos |
| Materiais | Cartão, tinta, chapas de impressão, ferramental, cola e trabalhos de amostra difíceis, todos aprovados | Lotes identificados e acondicionados para o ensaio |
| Pessoas | Responsável pela instalação, responsável pela segurança, operadores, qualidade, manutenção e intérprete | Turnos abrangidos e autoridade confirmados |
| Aceitação | Plano de ensaios, medições, defeitos, regras para novo ensaio, conjunto documental e signatários | Cada ponto em aberto tem um responsável e uma data-limite |
O ruído deve ser incluído nesta referência como uma questão de exposição a medir, e não como uma característica universal da máquina. Nos Estados Unidos, a 29 CFR 1910.95 exige monitorização quando a exposição dos trabalhadores possa atingir ou ultrapassar uma média ponderada no tempo de 85 dBA ao longo de oito horas. Na prática, o processo de aquisição deve acordar o local e o momento das medições em condições de produção; depois, o programa aplicável na fábrica determinará as medidas de controlo e a formação.
Como devem ser aceites a instalação e o comissionamento?
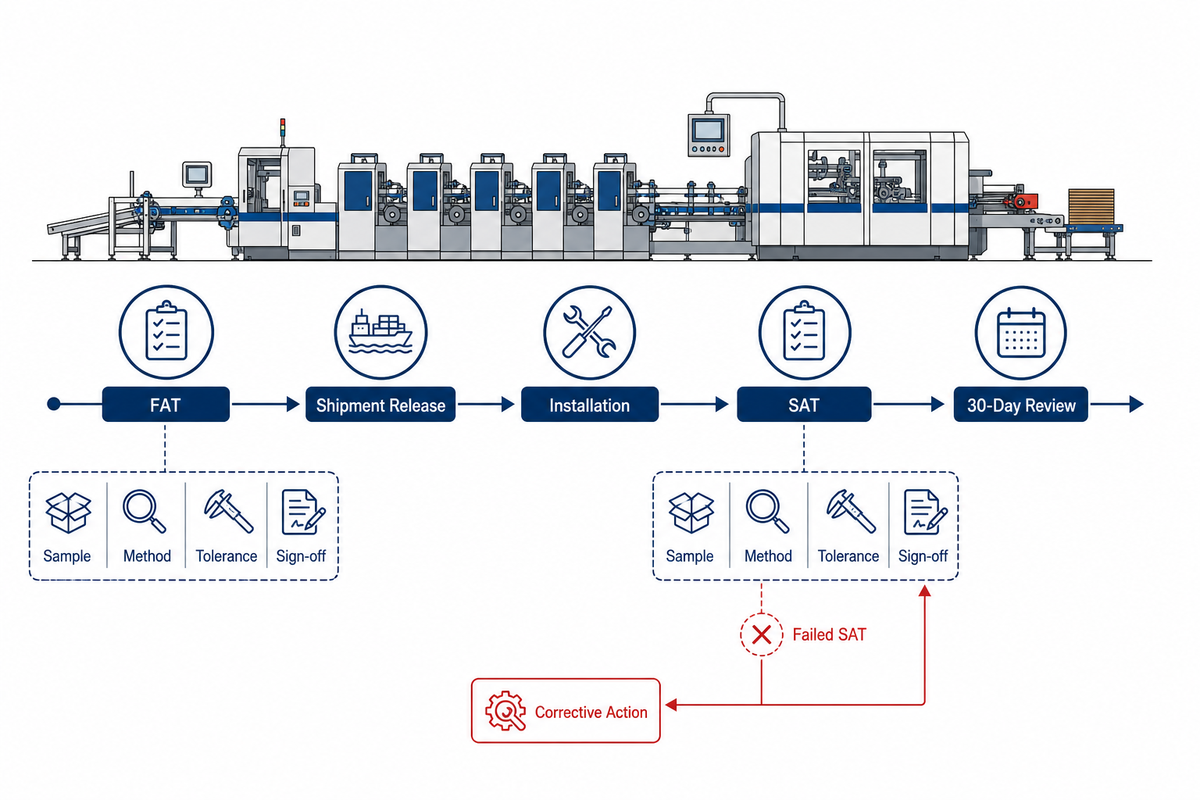
«A máquina funciona» não é um critério de aceitação. O comissionamento deve incluir a verificação da instalação, ciclos em vazio, funcionamento com as proteções colocadas, carregamento de receitas e trabalhos, ensaios com materiais, controlos de qualidade, produção contínua, comprovação da formação e entrega da documentação. Registe os pontos por resolver numa lista de pendências assinada, em vez de os deixar dispersos em mensagens.
A IEC 62381:2024 fornece uma estrutura útil: a aceitação em fábrica, a integração em fábrica, a aceitação no local e a integração no local são atividades distintas, e a lista de verificação e o plano de ensaios são específicos de cada projeto. A norma não prescreve um ensaio FFG universal. O comprador e o fornecedor devem incluir no contrato as provas relevantes.
Registo de aceitação: especificações e amostras
| Campo do registo | O que registar |
|---|---|
| Identificação do trabalho | Desenho, dimensões do cartão cortado, qualidade e canelura do cartão, formato, cores, chapa, ferramental, tinta e cola |
| Configuração acordada e assinada | Módulos instalados, versão dos controlos, opções, equipamento de saída e interfaces |
| Condições | Estado do cartão, temperatura e humidade quando relevantes, estado da linha e operador |
| Objetivo e método | Velocidade estável, registo, abertura de rasgos ou corte e vinco, dobragem, colagem, contagem, refugo, método de amostragem e instrumento |
| Resultado observado | Valor medido, número de amostras, rejeições por motivo, paragens, resultado do reinício e duração da produção contínua |
| Decisão | Aprovado, aprovado condicionalmente ou reprovado; responsável pela correção, data-limite, trabalho para novo ensaio e signatário do comprador |
Utilize pelo menos três trabalhos representativos: o menor cartão cortado normal, o maior cartão cortado normal e a combinação mais exigente de impressão, abertura de rasgos ou corte e vinco, dobragem, colagem e saída. Acrescente qualquer família de trabalhos que represente um risco real para a atividade. O âmbito da página da norma ASTM D5639/D5639M-25 apoia o princípio mais amplo de que os requisitos para cartão canelado devem recorrer a métodos de ensaio reconhecidos pelo comprador e pelo vendedor, bem como a atributos escolhidos para a operação pretendida.
A aceitação da impressão também exige um objetivo definido e um método de medição. Quando adequado ao trabalho e aos requisitos do cliente, a ISO 12647-6:2020 fornece informação para o controlo do processo de impressão flexográfica de embalagens, incluindo aplicações em cartão canelado. Ainda assim, os contratos têm de indicar os valores concretos de cor, registo, amostragem, suporte e aceitação.
Após a entrega, agende uma análise de estabilização com base nos registos da produção real. Agendá-la para 30 dias é uma opção prática para o projeto, não uma norma universal. Uma lição aplicável da orientação do Departamento de Energia dos Estados Unidos sobre comissionamento ao longo do ciclo de vida é que os ensaios, a documentação, a formação dos operadores e a análise contínua não devem ficar reduzidos a um único dia de instalação.
Nota de engenharia: os elementos de aceitação devem incluir um trabalho de amostra assinado, as condições e o método de ensaio, o resultado observado, a decisão sobre defeitos e um responsável identificado. Um valor de catálogo sem esta sequência serve para uma avaliação preliminar, mas não comprova a aprovação num ensaio.
Critério de aceitação
Se não for possível associar um resultado a um trabalho assinado, a um método, a condições, a uma amostra e a um responsável, trata-se de uma demonstração, não de prova de aceitação auditável.
Que formação deve receber cada turno?
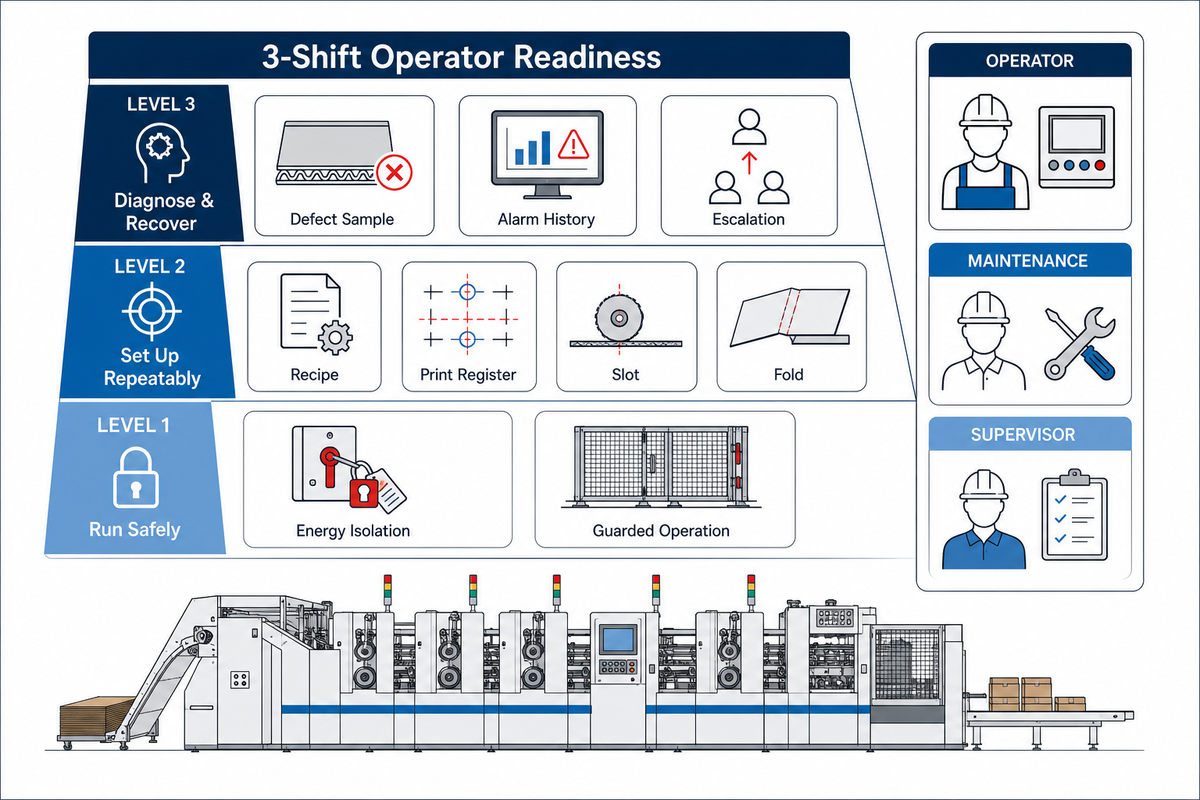
Concluir a formação deve significar demonstrar competência, não apenas marcar presença. Os operadores têm de identificar as secções, os perigos, os controlos normais, as verificações de qualidade, a recuperação após uma paragem controlada e os limites para escalar problemas. O pessoal da qualidade tem de conhecer os métodos de amostragem e os critérios relativos a defeitos. O pessoal da manutenção tem de conhecer os procedimentos de diagnóstico, isolamento e intervenção autorizada. Os supervisores têm de conhecer os critérios para acionar a produção, a gestão do refugo e a repetição da formação.
Num artigo assinado de 2024, Jeff Wilcox, formador independente em máquinas de dobrar e colar caixas, refere que a preparação nem sempre era repetível de turno para turno e questiona a ideia de que a automatização elimina a necessidade de competências dos operadores. Esta observação corresponde ao risco real para o comprador: mesmo uma interface intuitiva pode simplificar alguns ajustes, mas não garante que cada equipa interprete da mesma forma o comportamento do cartão, o estado da cola, o registo de impressão, a precisão da dobragem ou um problema mecânico em desenvolvimento.
Escala de preparação dos operadores para 3 turnos
| Nível | Demonstração exigida | Comprovativo |
|---|---|---|
| 1. Explicar | Descrever o processo, identificar perigos, controlos e pontos de inspeção e indicar quem pode realizar cada intervenção | Lista de verificação de demonstração prática assinada pelo formador e pelo formando |
| 2. Operar sob supervisão | Preparar um trabalho conhecido, verificar os materiais, fazer os ajustes aprovados, inspecionar a produção e concluir o registo do trabalho | Receita e ficha de qualidade preenchidas, com observações do formador |
| 3. Operar autonomamente | Efetuar a mudança de trabalho, comprovar a qualidade da primeira unidade, recuperar de uma paragem controlada, identificar uma tendência de defeitos e escalar o problema corretamente | Registo de operação autónoma para cada turno e função |
A Cenwan indica que disponibiliza cinco dias de formação presencial para operadores de uma máquina de dobrar e colar caixas relacionada. Considere esse prazo como ponto de partida contratual para o modelo em causa, não como prova de que todas as equipas serão competentes ao fim de cinco dias. Especifique o número de formandos, os turnos, o idioma, os materiais, os exercícios, a disponibilidade do formador e os critérios de aprovação acima.
A formação sobre energias perigosas depende da função. A 29 CFR 1910.147 distingue trabalhadores autorizados, afetados e outros trabalhadores e exige nova formação após alterações relevantes às funções, à máquina, ao processo ou aos procedimentos, ou quando são detetadas deficiências. Um relatório da OSHA sobre um acidente com uma FFG descreve uma lesão por esmagamento da mão entre rolos durante a preparação, quando a máquina não tinha sido isolada da energia. O programa de controlo de energias aplicável em cada fábrica deve definir os limites para a preparação, a limpeza, a remoção de encravamentos e a manutenção.
Exija
- Formação adequada a cada função e demonstrações de competência autónoma
- Uma preparação verificada em cada turno de trabalho
- Critérios documentados para repetir a formação e limites para escalar problemas
- Recuperação após uma paragem controlada sem contornar as proteções
Não aceite
- A presença nas sessões como único comprovativo de competência
- Um operador especialista a cobrir informalmente todos os turnos
- A pressão da produção como justificação para entrar numa zona de perigo
- Um manual genérico sem identificação do modelo ou da versão do software
Que especificações do comprador devem ficar assinadas?
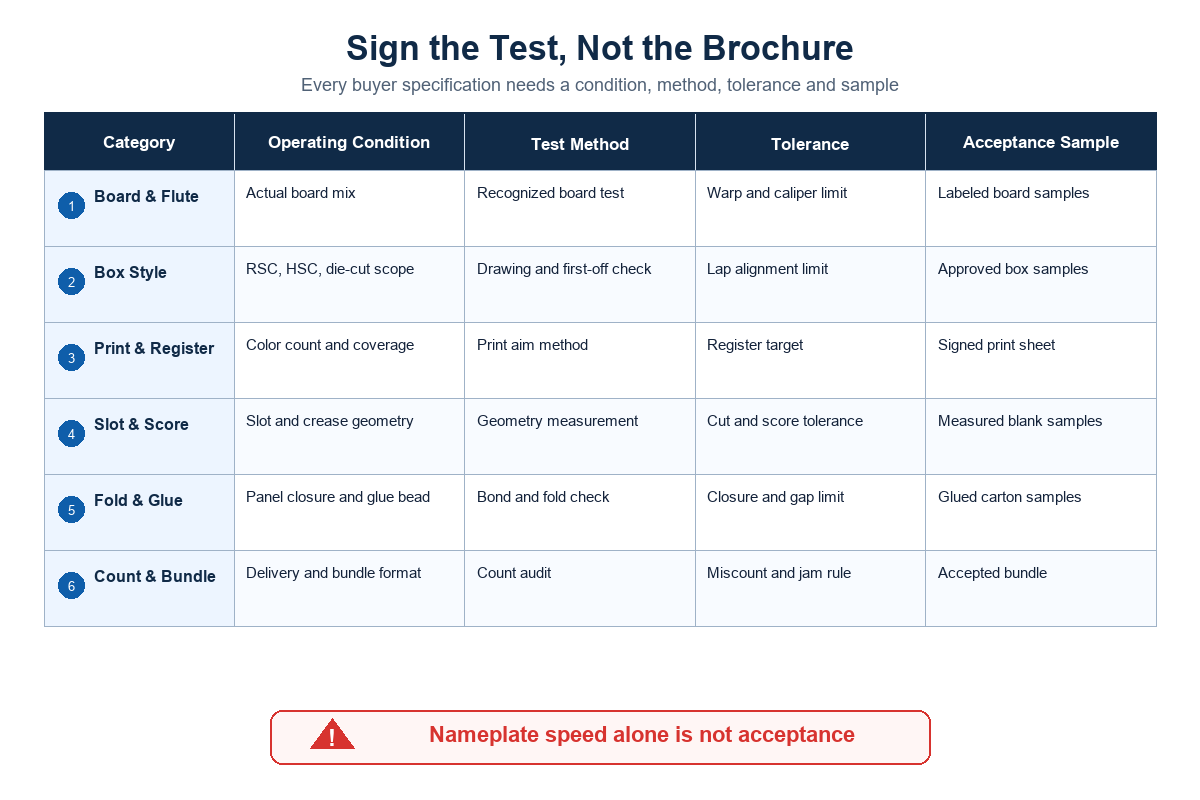
Os pedidos de orçamento rigorosos assentam num conjunto de dados controlado, não num pedido como «envie o preço de uma máquina automática de dobrar e colar caixas de alta velocidade». Apresente a todos os fornecedores a mesma matriz de cartão e caixas. Exija que cada resposta identifique o que é de série, opcional, excluído, assumido ou ainda sujeito a ensaios com amostras. Registe a precisão exigida para o registo de impressão, a geometria de transformação, o alinhamento dos painéis e a contagem à saída.
As páginas públicas das famílias de produtos da Cenwan mostram por que razão a configuração deve ficar assinada. Entre diferentes máquinas listadas, os intervalos publicados abrangem aproximadamente 180–400 m/min, 130–1 650 mm de largura útil, 13,5–25,5 kW e um a três operadores com formação por turno. Estes valores publicados pelo fabricante contextualizam vários modelos; não representam o intervalo garantido de uma única máquina. Compare as configurações de máquinas de dobrar e colar caixas de cartão canelado aplicáveis e peça uma ficha específica do modelo.
| Categoria da especificação do modelo | Campos a incluir no plano assinado |
|---|---|
| Cartão cortado e cartão | Dimensões mínimas, normais e máximas; qualidade; canelura; espessura; revestimento; empeno; conteúdo reciclado; variação entre fornecedores |
| Família de caixas | RSC, HSC, formatos com corte e vinco, dobras especiais, alinhamento da aba de colagem e distribuição mensal das encomendas |
| Impressão | Número de cores, cobertura, linhas e áreas sólidas, chapas, plano de anilox, sistema de tintas, secagem, registo e inspeção |
| Transformação | Vinco, abertura de rasgos, unidade de corte e vinco, remoção de aparas, geometria de dobragem, tipo de cola — incluindo cola termofusível quando especificada —, verificação da cola, compressão e saída |
| Produção | Regime de turnos, variedade de trabalhos, alterações de encomendas, produção aprovada pretendida para cada trabalho de amostra, categorias de refugo e registos de paragens |
| Controlos | Receitas, eixos servo, funções de utilizador, cópias de segurança, registo de auditoria, acesso remoto, interfaces, licenças adicionais e apoio ao software |
| Segurança e conformidade | Proteções, encravamentos, isolamento de energias, interfaces de paragem de emergência, declarações, documentação de riscos e jurisdição |
| Fábrica e assistência | Infraestruturas, área ocupada, instalação, comissionamento, formação, manuais, desenhos, peças sobresselentes, tempo de resposta e processo de fornecimento de peças |
| Aceitação | Ensaios em fábrica e no local, trabalhos de amostra, métodos, instrumentos, produção contínua, defeitos, novo ensaio, documentação e aprovação |
Os intervalos publicados dos modelos servem para uma avaliação preliminar, não constituem uma garantia conjunta
| Família pública de modelos | Dados publicados pelo fabricante | Verificação pelo comprador |
|---|---|---|
| Séries WPA / FFG | 200–260 m/min; até 350 folhas/min | Ensaie a combinação acordada de largura, cartão, impressão, dobragem, cola e saída |
| Família CW-M / CW-G / CW-W | 180–400 m/min; 130–1 650 mm; 13,5–25,5 kW | Identifique o modelo exato e o limite publicado que se aplica |
| Família CW-W AC | 200 m/min; 290–1 650 mm; 22 kW | Confirme o âmbito do cartão e das caixas, as infraestruturas e o número de operadores |
| CW-IL simples / dupla | 200–240 m/min; 20–22 kW; 6 bar; 14,2–17,5 m de comprimento da linha | Confirme os módulos instalados, o âmbito das interfaces e a área efetivamente ocupada |
| Linha de canal duplo | 240 m/min combinados; 450–750 mm; 17,5 × 4 × 1,8 m; 20 kW | Verifique a combinação de canais, a equipa, a saída e o ensaio da produção combinada |
Entrega dos controlos ligados à rede
Se o equipamento incluir assistência remota, ligação à rede da fábrica, transferência de receitas ou funções de segurança geridas por software, acrescente um plano para os controlos ligados à rede. A IEC 62443-2-1:2024 especifica requisitos para os programas de segurança dos proprietários e operadores de sistemas de automação e controlo industrial. Por isso, o processo de aquisição deve definir contas com utilizadores identificados, permissões por função, aprovação do acesso remoto, conservação de registos, comprovativos de cópia de segurança e restauro, responsabilidade pelas atualizações, contactos para incidentes e procedimentos para quando terminar o apoio do fornecedor.
No caso de equipamentos colocados no mercado da União Europeia, a avaliação de conformidade aplicável também tem de considerar o âmbito jurídico efetivo. O Regulamento (UE) 2023/1230 aborda a corrupção de software ou dados de controlo críticos para a segurança e tentativas maliciosas previsíveis com impacto na segurança. Esta disposição depende da jurisdição; não significa que todas as FFG do mundo estejam sujeitas ao mesmo enquadramento jurídico.
Porque é que a velocidade indicada na placa não corresponde à produção vendável?
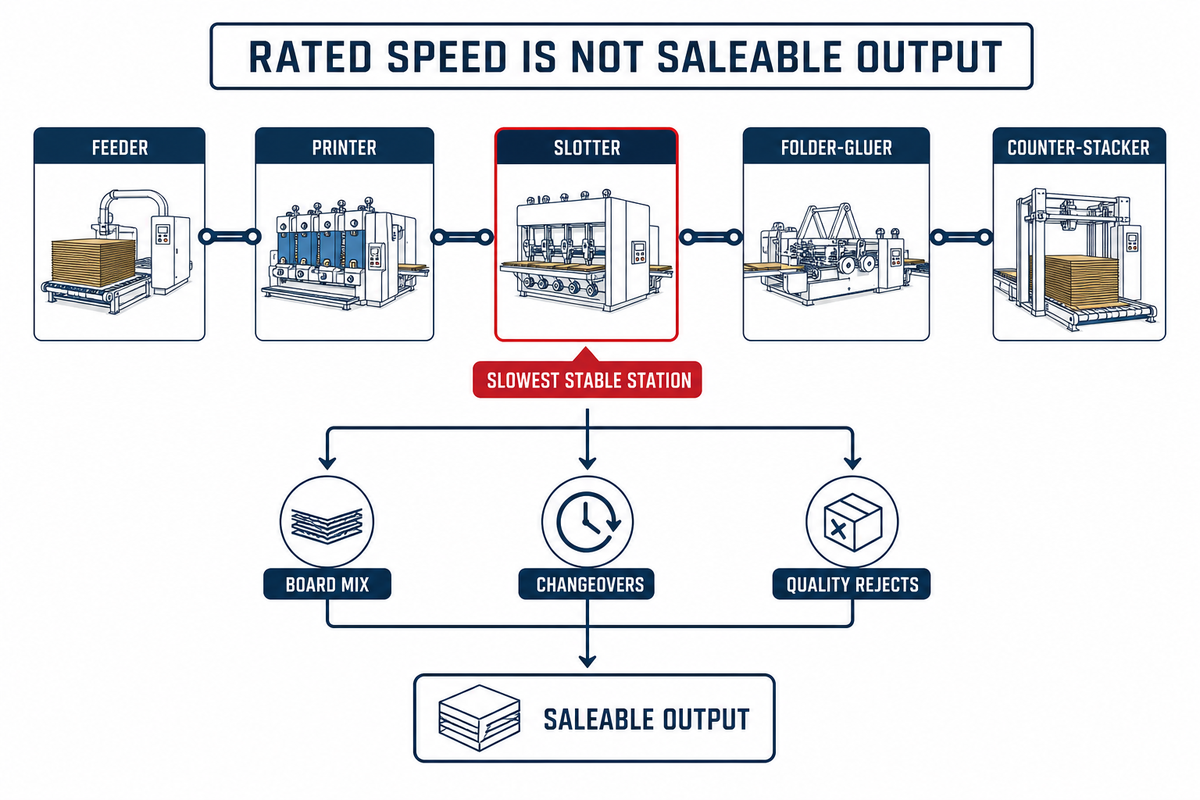
A velocidade de produção indicada na placa descreve a capacidade da máquina em condições declaradas ou não declaradas. A produção vendável é aquela que a fábrica aceita depois de contabilizar a preparação, as paragens, as alterações de encomenda, a variação dos materiais, a inspeção, o refugo e a movimentação a jusante. Por isso, a produtividade deve ser medida pelo número de caixas aprovadas por trabalho e por turno. Uma velocidade de alimentação superior não compensa tinta que ainda não secou, um registo de impressão instável, trabalho de corte e vinco difícil, mau alinhamento no fecho dos painéis, cola inconsistente ou uma agrupadora incapaz de escoar as caixas à saída.
Sequência de estrangulamentos ocultos: impressão → abertura de rasgos → fecho dos painéis → cola → agrupamento
| Etapa | Elementos para tomar decisões | Perda habitual a classificar |
|---|---|---|
| Alimentação/impressão | Estabilidade do cartão cortado, registo na alimentação, transferência da tinta, secagem, registo de impressão e resultado da inspeção | Falha de alimentação, enviesamento, defeito de impressão, paragem para intervenção na tinta ou na chapa |
| Abertura de rasgos/corte e vinco | Geometria, vinco, alinhamento da abertura de rasgos, qualidade do corte, remoção de aparas e carga do ferramental | Esmagamento, rasgão, aparas obstruídas, mudança de ferramental, redução da velocidade |
| Fecho dos painéis/cola | Alinhamento dos painéis, alinhamento das correias e guias, presença de cola, união e tempo de compressão | Desvio lateral, variação da folga, falha na aplicação da cola, excesso de cola e junta aberta |
| Saída | Precisão da contagem, estado da pilha, transferência dos maços e acumulação a jusante | Encravamento, pilha irregular, correção da contagem, paragem do transportador ou da agrupadora |
Calcule o número de caixas aprovadas por trabalho e por turno a partir dos registos observados, sem aplicar uma percentagem de eficiência inventada. Separe as mudanças de trabalho planeadas, a espera por materiais, os bloqueios de qualidade, as paragens mecânicas, as paragens elétricas, a limpeza e os bloqueios a jusante. Assim, será possível determinar se o próximo investimento deve ser noutra secção de alta velocidade, numa melhor preparação dos trabalhos, noutro sistema de saída ou numa formação mais consistente.
Um artigo da FTA sobre cinco considerações para comprar uma máquina de dobrar e colar caixas salienta o mesmo ponto prático: a variedade de produtos e os constrangimentos existentes podem comprometer um investimento, enquanto uma linha corretamente dimensionada pode substituir várias máquinas antigas num contexto fabril específico. Para assegurar um fluxo integrado, analise como a FFG se irá ligar a uma linha automática de embalagem, em vez de a dimensionar isoladamente.
Como é que os requisitos de cartão, caixa, impressão e cola alteram a configuração?
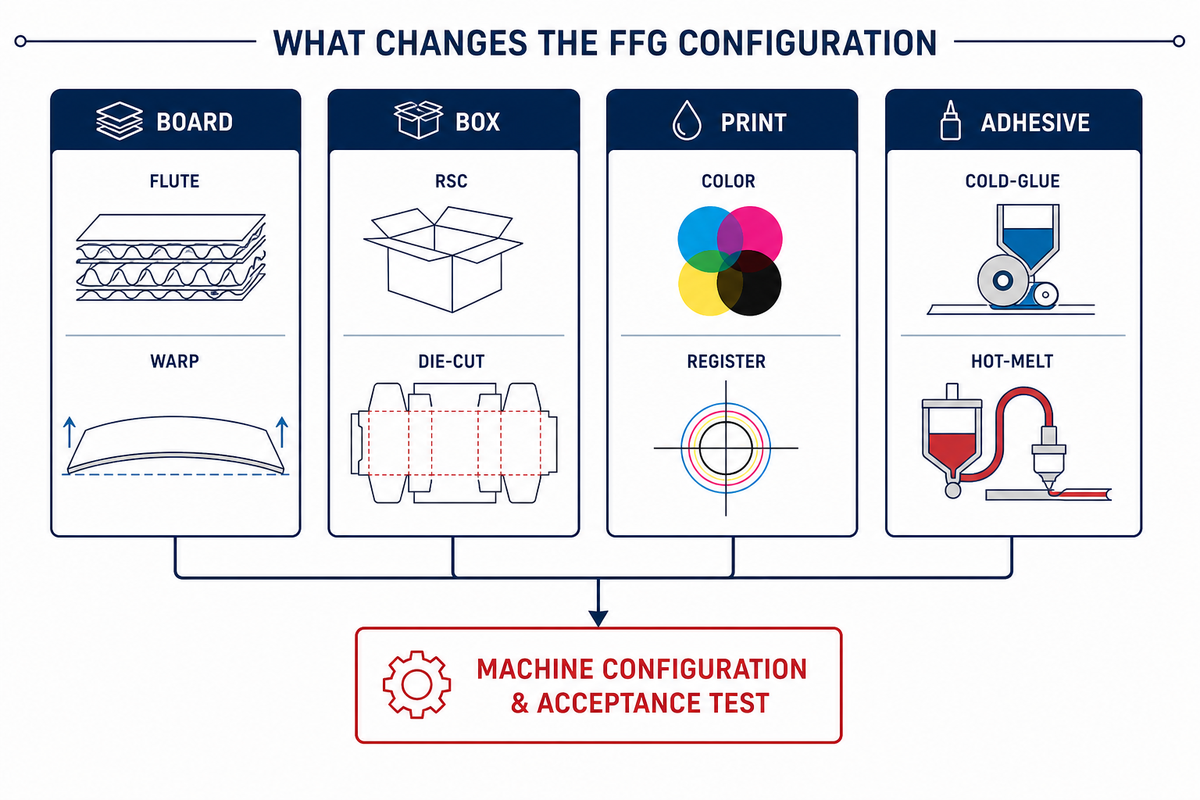
Duas fábricas que peçam a mesma largura útil podem precisar de máquinas diferentes. A rigidez e o empeno do cartão afetam a alimentação. A canelura e a espessura influenciam a vincagem, a dobragem e o risco de esmagamento. Uma grande cobertura de impressão altera a transferência da tinta e a secagem. O corte e vinco exige ferramental e capacidade para remover aparas. A geometria da caixa afeta o comportamento das guias, das correias, da aba de colagem, da compressão e da saída.
Prepare uma matriz de trabalhos de amostra que abranja tanto o volume de negócio como a dificuldade técnica. Uma seleção prática inclui os cartões cortados normais de menor e maior dimensão, as abas de colagem mais largas e mais estreitas, coberturas de impressão leves e pesadas, o registo mais exigente, a geometria mais difícil de abertura de rasgos ou de corte e vinco, um cartão empenado ou revestido dentro dos limites permitidos pela fábrica e um trabalho repetido de grande volume.
Não use uma única caixa fácil de demonstrar como substituto desta matriz. Indique que trabalhos exigem secções opcionais, ferramental especial, outro tipo de cola, uma velocidade estável inferior ou um processo separado fora da linha. Se a fábrica não puder ensaiar o cartão ou os consumíveis exatos do comprador, acorde uma alternativa e repita no local o ensaio que representa o risco.
Para outra família de produtos, como caixas telescópicas, compare o processo com o guia de máquinas de dobrar e colar caixas telescópicas. Para uma aplicação de linha reta de alta velocidade, utilize o estimador de capacidade de produção da máquina de dobrar e colar caixas apenas como apoio ao planeamento; a aprovação deve continuar a basear-se no registo assinado do ensaio com amostras.
Máquina flexográfica de dobrar e colar caixas nova ou usada: que provas mudam?
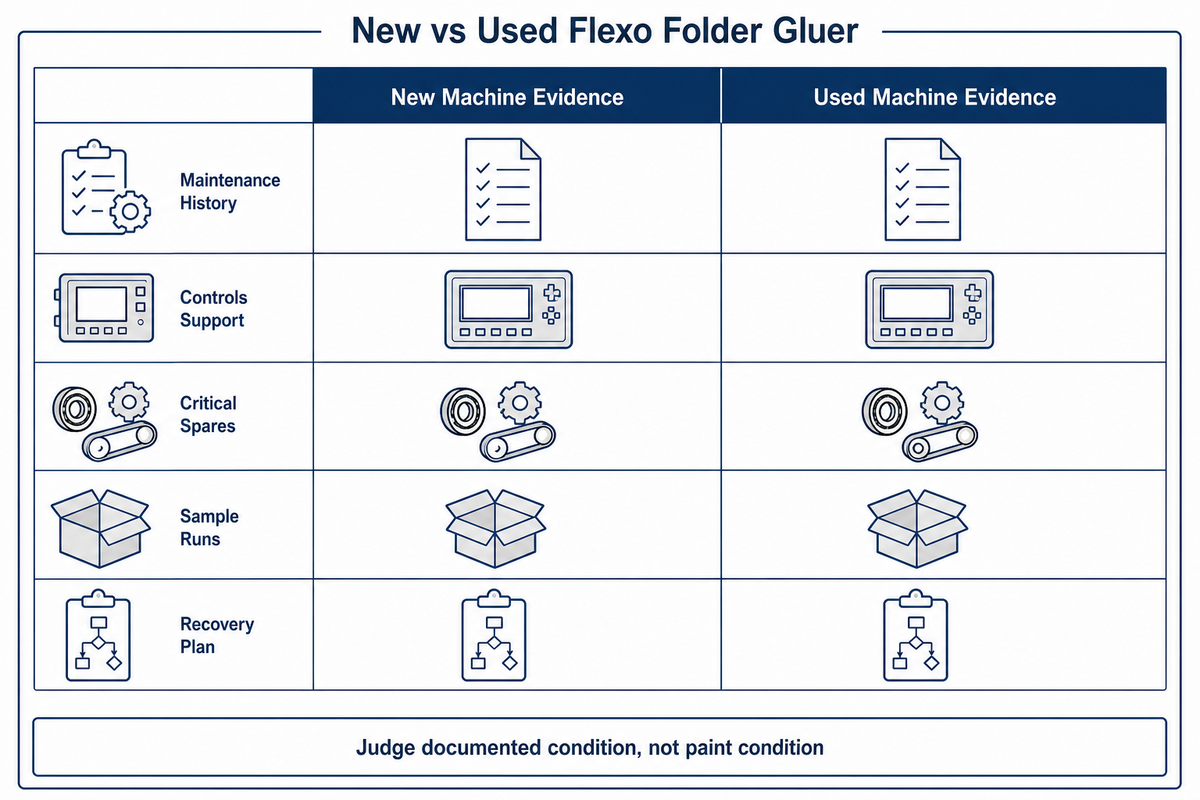
Uma máquina flexográfica de dobrar e colar caixas usada pode fazer sentido do ponto de vista comercial, mas o preço e a identificação do modelo no catálogo são provas insuficientes. Confirme a configuração instalada através dos números de série, das chapas, dos controlos, do software, dos módulos e das opções. Quando disponíveis, peça o histórico de produção, os registos de manutenção e modernização, o estado dos circuitos de segurança, os esquemas elétricos, os manuais, as palavras-passe e as cópias de segurança cuja transferência seja legal, bem como um processo de fornecimento de peças sobresselentes com apoio garantido.
| Provas | Máquina nova | Máquina usada |
|---|---|---|
| Identificação | Configuração de compra e lista atual de materiais | Configuração encontrada, número de série/ano, histórico de modernizações e opções removidas |
| Estado | Inspeção em fábrica e medições de referência | Anilox/impressão, rolamentos, engrenagens, rolos, correias, guias, corte e vinco, cola, proteções e cablagem |
| Controlos | Hardware/software com apoio garantido, licenças, contas e ensaio de cópia de segurança e restauro | Obsolescência, licenças transferíveis, código-fonte/cópias de segurança, palavras-passe e viabilidade da assistência remota |
| Aceitação | Ensaios em fábrica e no local face à especificação de compra | Inspeção do estado encontrado, ensaios testemunhados com amostras, efeitos da mudança de local e novo ensaio após a instalação |
Qualquer que seja a opção, exija os mesmos trabalhos de amostra representativos e os mesmos critérios de aceitação mensuráveis. As linhas usadas exigem mais documentação sobre o estado e os controlos; as novas exigem provas mais sólidas de que a configuração prometida existe e funciona. Pergunte como será assegurado o fornecimento de peças e o apoio técnico para máquinas de dobrar e colar caixas após a garantia e quando os componentes de controlo atuais deixarem de ter assistência.
O que deve constar no RFQ e no contrato de aceitação?
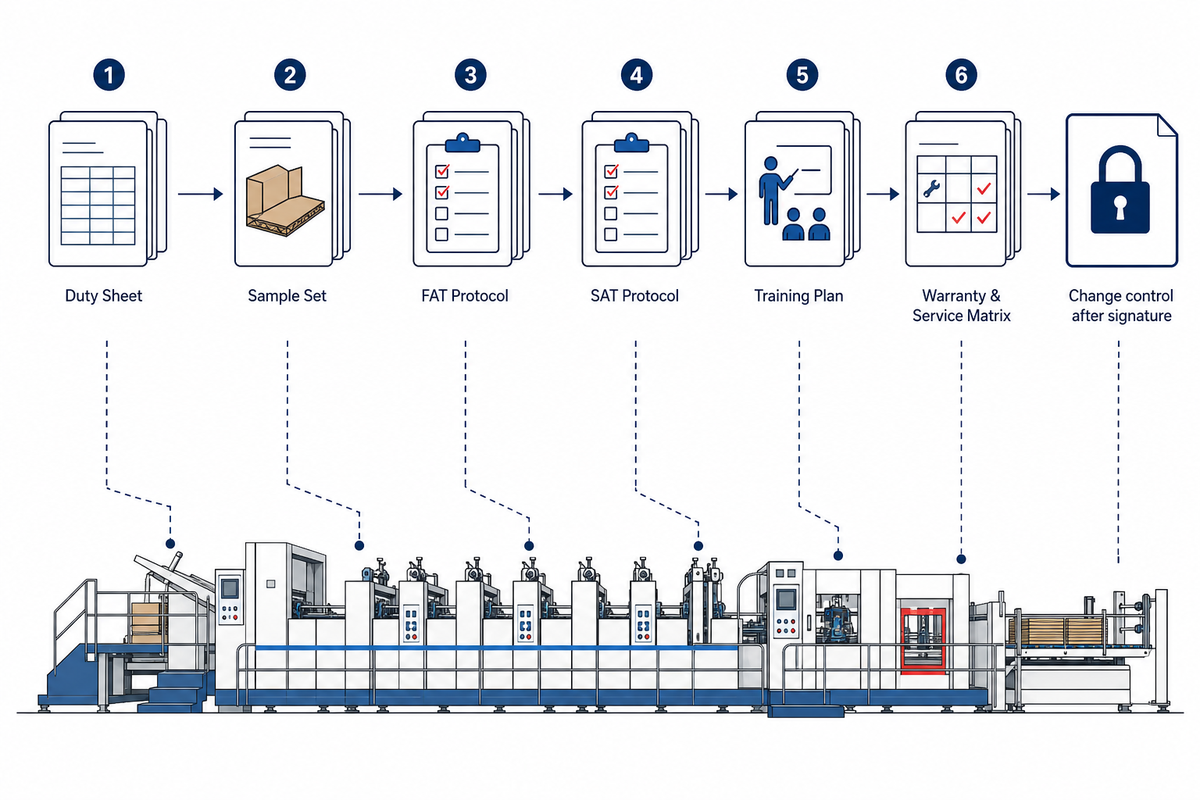
Os documentos finais do pedido de cotação devem permitir comparar as propostas dos fornecedores e tornar a aceitação vinculativa. Anexe a matriz de produtos, a base de referência de prontidão, os trabalhos de amostra, o plano de formação progressivo, o plano de controlos, a lista de peças sobresselentes, as obrigações de assistência e o plano de testes na fábrica e no local. Identifique a pessoa autorizada a assinar cada resultado.
Pacote de RFQ da especificação à amostra
- Matriz assinada de cartões cortados, cartão, formatos de caixa, impressão, ranhuragem/corte e vinco, fecho dos painéis, adesivo e saída
- Modelo, módulos, controlos, opções, serviços necessários, área ocupada, interfaces e exclusões
- Trabalhos representativos com materiais, objetivos, métodos, amostras, período de tiragem contínua e critérios de rejeição
- Âmbito da aceitação e integração na fábrica e da aceitação e integração no local, quando aplicável
- Formação por função e turno, demonstração prática dos conhecimentos, tiragens autónomas, critérios para reciclagem e apoio linguístico
- Manuais, esquemas elétricos e pneumáticos, cópias de segurança do software e das receitas, licenças, transferência de contas e lista de revisões
- Peças sobresselentes recomendadas para a colocação em serviço, peças sobresselentes para dois anos de funcionamento, consumíveis, prazos de entrega e aviso de fim de vida
- Início da garantia, prazo de resposta da assistência, regras de acesso remoto, contactos para escalonamento e processo de repetição dos testes de itens pendentes
Peça aos fornecedores que apresentem preços separados para a máquina base, opções, ferramental, transporte, descarga, instalação, colocação em serviço, formação, peças sobresselentes, deslocações e assistência. Não compare apenas os preços de tabela das máquinas quando uma proposta exclui os módulos e as evidências necessários para produzir os trabalhos do comprador.
Quando o conjunto de dados estiver pronto, envie a especificação dos trabalhos de amostra com os desenhos e a combinação de produção. Assim, o fornecedor poderá propor uma configuração e identificar o que tem de ser validado, em vez de fazer suposições com base num nome de produto genérico.
Perguntas frequentes
O que faz uma máquina flexográfica de dobrar e colar caixas?
Uma máquina flexográfica de dobrar e colar caixas alimenta folhas de cartão canelado, imprime-as com unidades flexográficas e, em seguida, faz a ranhuragem ou o corte e vinco, dobra, aplica adesivo e encaminha as caixas contadas ou agrupadas num único processo em linha. A configuração determina o número de cores, o âmbito do corte e vinco, os controlos, a inspeção e as secções de saída.
Os compradores devem também confirmar as qualidades de cartão, as dimensões mínimas e máximas habituais dos cartões cortados, os formatos de caixa, o alinhamento da aba de colagem, o ferramental, o sistema de chapas e tintas, os controlos de receitas e o manuseamento a jusante. Um teste de aceitação útil acompanha uma amostra aprovada desde o alimentador até ao maço e regista todos os resultados de qualidade, paragens, motivos de rejeição e responsáveis, em vez de avaliar a máquina com base numa única caixa fácil de produzir numa demonstração.
O que faz um operador de uma máquina de dobrar e colar caixas?
Um operador de uma máquina de dobrar e colar caixas prepara os trabalhos, verifica os materiais e as receitas, define as posições aprovadas, verifica a impressão, a ranhuragem, o fecho dos painéis e a qualidade da colagem, reage a paragens controladas, regista defeitos e encaminha questões de manutenção ou segurança. A competência deve ser comprovada através de uma preparação autónoma da máquina e de uma tiragem de amostras, com as responsabilidades relativas a energias perigosas alinhadas com OSHA 29 CFR 1910.147 quando se aplicam as regras dos US. A função não confere autorização para efetuar manutenção: os limites das tarefas, as permissões de bloqueio, a autoridade para aprovar a qualidade e as vias de escalonamento devem estar documentados e ser objeto de formação.
Quanto custa uma máquina flexográfica de dobrar e colar caixas?
Não existe um preço universal que seja responsável apresentar. A largura, o número de cores, as secções de impressão e corte e vinco, a automatização, o equipamento de saída, os controlos, o transporte, a instalação, a formação, as peças sobresselentes e o âmbito da aceitação alteram a proposta. Compare os fornecedores com uma configuração e um pacote de trabalhos de amostra comuns e peça a cada proponente que apresente preços separados para as opções e exclusões.
Quanto tempo deve durar a formação dos operadores?
A duração deve ter em conta o âmbito da máquina, o número de turnos, o idioma e os conhecimentos de base dos operadores. O número de dias divulgado é apenas um ponto de partida. A formação só deve ser dada como concluída quando cada função e turno tiver comprovado, nos trabalhos acordados, a capacidade para preparar a máquina, fazer verificações de qualidade, recuperar de forma controlada, encaminhar situações de risco com segurança e preencher a documentação.
O que deve ser testado antes da aceitação final?
Teste trabalhos representativos, não apenas um cartão cortado fácil de produzir. Registe as condições do cartão e do ambiente, a configuração, a preparação, a velocidade estável, a impressão e o registo de impressão, o resultado da ranhuragem ou do corte e vinco, a precisão do fecho dos painéis, a colagem, a saída e a contagem, os defeitos, as verificações de segurança, as paragens controladas e o período de tiragem contínua definido no contrato.
Referências e fontes
- TAPPI, Fundamentos das fábricas de caixas: máquinas flexográficas de dobrar e colar caixas
- Flexo Technical Association, Cinco componentes a considerar na compra de uma máquina de dobrar e colar caixas
- Página do âmbito da ASTM D5639/D5639M-25
- Página do âmbito da IEC 62381:2024
- Página do âmbito da ISO 12647-6:2020
- OSHA 29 CFR 1910.147, Controlo de energias perigosas
- OSHA 29 CFR 1910.95, exposição profissional ao ruído
- Página do âmbito da IEC 62443-2-1:2024
- Regulamento (UE) 2023/1230
- U.S. Department of Energy, Colocação em serviço de edifícios federais
Perfil do fabricante
A Cenwan Machine é um fabricante sediado em Wenzhou, China, de máquinas de dobrar e colar caixas, equipamento de colagem de caixas de cartão canelado e linhas integradas de embalagem. Há mais de 10 anos que apoiamos fabricantes de caixas de cartão e embalagens de cartão canelado em mais de 40 países, ajudando na seleção de equipamentos, configuração personalizada, instalação, fornecimento de peças sobresselentes e assistência pós-venda.
Os artigos do nosso blogue ajudam os compradores de equipamentos de embalagem, os responsáveis de fábrica e as equipas de aprovisionamento a compreender a tecnologia das máquinas de dobrar e colar caixas, a compatibilidade com formatos de caixa, a capacidade de produção, o ROI, a manutenção e a seleção de fornecedores antes de pedirem um orçamento.
- Mais de 10 anos de experiência em engenharia de máquinas de dobrar e colar caixas
- Fábrica em Ruian, Wenzhou, Zhejiang, China
- Máquinas de dobrar e colar caixas, máquinas de dobrar e colar caixas de cartão canelado e linhas automáticas de embalagem
- Referências de fabrico e qualidade CE / ISO 9001
- Diagnóstico remoto, assistência com peças sobresselentes e resposta técnica 24/7
- Experiência com equipamentos e assistência em mais de 40 países
Marca
Máquina Cenwan
Empresa
Zhejiang Chengwang Intelligent Packaging Equipment
Tipo de atividade
Fabricante de maquinaria B2B
Localização da fábrica
Ruian, Wenzhou, Zhejiang, China
Email
sales2@cenwanmachine.com
Telefone / WhatsApp
+86 139 0664 6788