Entre em contacto com a Cenwan Machine Company


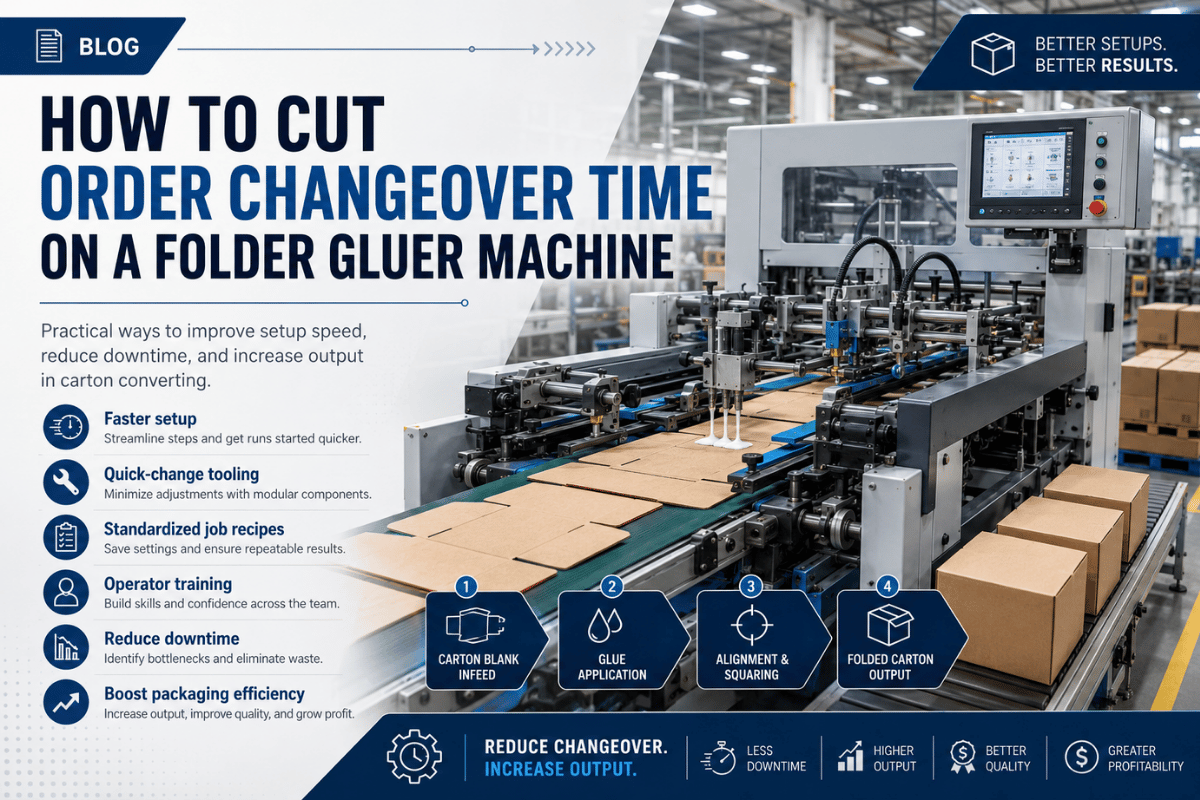
Numa máquina de dobrar e colar caixas, o tempo de mudança de encomenda é o intervalo entre a última caixa aprovada de um trabalho e a primeira caixa aprovada do seguinte. Em tiragens curtas, esse intervalo consome silenciosamente mais capacidade do que a velocidade de produção. Este guia mostra como reduzir o tempo de mudança de encomenda numa máquina de dobrar e colar caixas, aplicando o mesmo método de redução dos tempos de preparação que a Toyota usou como base da produção lean, organizado numa auditoria de quatro blocos, numa escala de dificuldade por formato de caixa e numa folha de cálculo do retorno que pode aplicar à sua linha esta semana.
Mudança de encomenda em resumo
| O que significa «tempo de mudança de encomenda» | Última caixa aprovada do trabalho A → primeira caixa aprovada do trabalho B |
| Meta do SMED | Um único algarismo (menos de 10 min) para uma mudança entre formatos semelhantes |
| Principal oportunidade | Passar tarefas da preparação interna (máquina parada) para a preparação externa (máquina ainda em funcionamento) |
| Formatos de caixa mais difíceis | Fundo automático Crash-lock e caixas de 4/6 cantos (mais secções, registo de impressão mais rigoroso) |
| Como manter os ganhos | Um procedimento escrito para a mudança de encomenda + acompanhamento do tempo associado à disponibilidade OEE |
O que conta como «tempo de mudança de encomenda» numa máquina de dobrar e colar caixas?
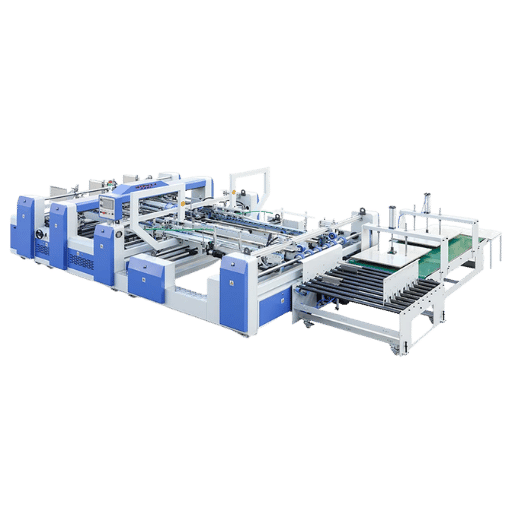
O tempo de mudança de encomenda é o intervalo entre a última caixa aprovada produzida na encomenda anterior e a primeira caixa aprovada e comercializável produzida na encomenda seguinte. Esta definição é importante porque muitos operadores contam apenas a parte mais evidente, o reposicionamento físico das guias e das correias, e ignoram o tempo que continua a passar enquanto procuram um depósito de cola, aguardam a aprovação de uma amostra ou voltam a alimentar uma plancha troquelada encravada. Tudo o que acontece entre essas duas caixas aprovadas faz parte da mudança de encomenda, quer alguém esteja ou não a usar uma chave.
Convém distinguir dois termos que se usam como se fossem sinónimos. Mudança de encomenda é toda a transição entre trabalhos. Preparação da máquina é a parte dessa transição dedicada ao ajuste da máquina, à configuração da secção de colagem, ao esquadrejamento da secção de dobragem e ao acerto do registo de impressão, até a produção se tornar consistente. Para reduzir o tempo de mudança de encomenda, é preciso atuar sobre ambas as partes: a preparação da máquina e os tempos de espera, deslocação e procura que a rodeiam.
Quanto tempo deve demorar uma mudança de encomenda numa máquina de dobrar e colar caixas?
Não existe um valor único correto, porque uma caixa de linha reta em cartão igual ao que acabou de ser utilizado é muito diferente de uma caixa com fundo automático Crash-lock feita com uma espessura de cartão nova. Como referência prática: uma mudança para um formato semelhante, numa linha bem organizada, deverá demorar minutos de um só dígito; uma mudança moderada de formato, 10–30 minutos; e uma mudança completa de formato e material pode demorar 45 minutos ou mais de uma hora numa máquina antiga com ajuste manual. Estes intervalos são valores típicos observados no terreno, não uma norma. O objetivo não é atingir um valor de referência definido por terceiros, mas medir as suas próprias mudanças de trabalho, agrupá-las por formato de caixa e reduzir as que demoram mais. Uma máquina de dobrar e colar caixas moderna com receitas guardadas reduz o tempo em todos os três intervalos.
💡 Ideia principal
Se o registo das mudanças de encomenda contabilizar apenas o «tempo com a chave», está a medir a preparação da máquina, não a mudança de encomenda. Inicie a contagem na última caixa aprovada e termine-a na primeira caixa aprovada seguinte: o valor costuma duplicar, e é nessa metade escondida que se encontram as melhorias mais fáceis.
Quanto custam realmente as mudanças de encomenda demoradas
Antes de gastar dinheiro para resolver o problema, calcule o custo das mudanças de encomenda. Esse valor justifica o projeto junto de quem o aprova. O cálculo é simples e o resultado costuma ser desconfortável. As mudanças de encomenda representam tempo de produção perdido e reduzem diretamente a disponibilidade no indicador Eficiência Global do Equipamento (OEE), em que a preparação é uma das «Seis Grandes Perdas» clássicas. Cada minuto de máquina parada para uma mudança de encomenda é um minuto em que não produz caixas comercializáveis.
Folha de cálculo do retorno da mudança de encomenda
Aplique este cálculo aos seus próprios valores; é o tipo de recurso que outras fábricas copiam discretamente:
- A, custo total da linha por hora (máquina + operadores + custos gerais), por exemplo, a tarifa horária da máquina definida pela equipa financeira.
- B, duração média da mudança de encomenda em minutos, medida entre a última caixa aprovada e a primeira aprovada.
- C, número de mudanças de encomenda por dia.
- D, dias de trabalho por ano.
- Custo anual das mudanças de encomenda = (A ÷ 60) × B × C × D.
- Poupança com uma redução de 50% = esse valor × 0.5.
Considere um exemplo ilustrativo: uma linha com um custo de $180/hora, mudanças de encomenda com uma duração média de 35 minutos, quatro mudanças por dia e 250 dias por ano representa um custo anual de cerca de $105 000. Reduzir esse tempo para metade devolve cerca de $52 000 à fábrica, sem aumentar a capacidade, contratar pessoas ou mudar de máquina. Estes valores são apenas exemplos; o importante é inserir os seus próprios dados. À medida que aumentam os trabalhos de tiragem curta e com vários SKU, o valor de C sobe e a justificação para reduzir os tempos de mudança fica mais forte em cada trimestre. Para uma versão estruturada para uma linha automatizada, a nossa calculadora do retorno da poupança de mão de obra aplica a mesma lógica, incluindo a equipa necessária.
O método SMED: separar a preparação interna da externa
A maioria das listas de «10 dicas» falha porque apresenta táticas sem um método para as organizar. Esse método é o SMED, Single-Minute Exchange of Die, desenvolvido pelo engenheiro industrial Shigeo Shingo e central no Sistema de Produção Toyota. O objetivo do SMED é claro: reduzir a mudança de encomenda para menos de 10 minutos, tratando a preparação como um processo a otimizar, em vez de uma tarefa a despachar. O Lean Enterprise Institute e o NIST Manufacturing Extension Partnership ensinam os mesmos princípios fundamentais, e quatro décadas de estudos académicos sobre a redução dos tempos de preparação confirmam que funcionam em diferentes tipos de máquina.
Qual é a diferença entre preparação interna e externa?
A preparação interna inclui qualquer tarefa que só pode ser realizada com a máquina parada, como esquadrejar a secção de dobragem, reposicionar as barras transportadoras ou introduzir uma nova plancha troquelada. A preparação externa inclui qualquer tarefa que se pode realizar enquanto o trabalho anterior ainda decorre, como preparar as planchas troqueladas da encomenda seguinte, misturar e carregar a cola, selecionar a receita ou dispor as ferramentas. A medida mais eficaz do SMED é converter tarefas internas em externas, porque o trabalho externo decorre enquanto a máquina está a produzir, e não com a máquina parada. Os estudos sobre redução dos tempos de preparação mostram repetidamente que separar e converter estas duas categorias, antes de comprar equipamento novo, reduz significativamente o tempo de mudança de encomenda.
O SMED tem três fases: separar as tarefas internas das externas, converter o máximo possível de tarefas internas em externas e, por fim, aperfeiçoar as tarefas internas que restarem. Para o aplicar a uma máquina de dobrar e colar caixas sem criar uma lista de tarefas com 40 linhas, organize o trabalho por secção da máquina.
Auditoria da preparação em 4 blocos
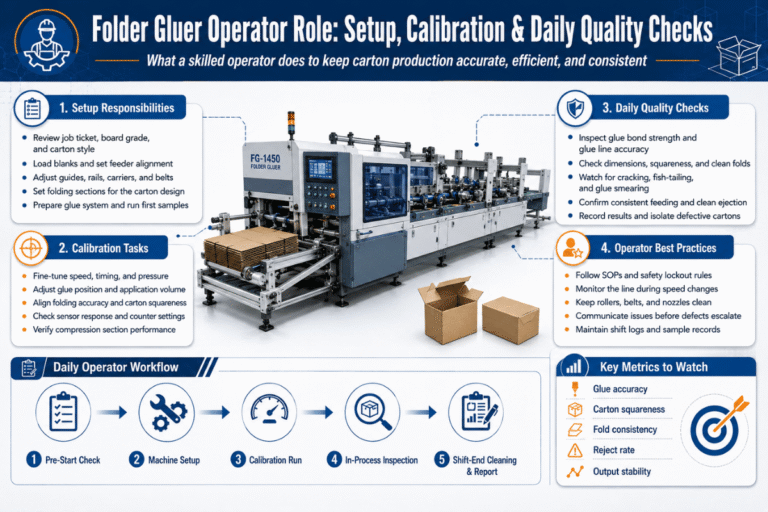
Acompanhe uma mudança de encomenda e identifique cada tarefa como interna (I) ou externa (E) em cada bloco:
- Alimentadorpreparação das planchas troqueladas, ajustes da guia lateral e da altura da pilha. A maior parte da preparação pode passar a ser externa.
- Secção de dobragemguias, barras transportadoras, arados e ganchos. A maioria das tarefas é interna, mas o pré-posicionamento e os ajustes predefinidos reduzem o tempo.
- Secção de colagemposição do bico/rolo, tipo e volume de adesivo, padrão de aplicação. Misturar e carregar a cola é uma tarefa externa; orientar o sistema é uma tarefa interna.
- Saída / compressãovelocidade das correias, pressão, ejeção. É muitas vezes o bloco mais ignorado.
«Na maioria das linhas, o maior ganho isolado não vem de usar a chave mais depressa, mas de transferir tarefas para fora do período em que a máquina está parada. Quando a equipa percebe que pode preparar as planchas troqueladas e misturar a cola enquanto o trabalho atual decorre, o tempo de mudança diminui antes de se tocar no equipamento.»
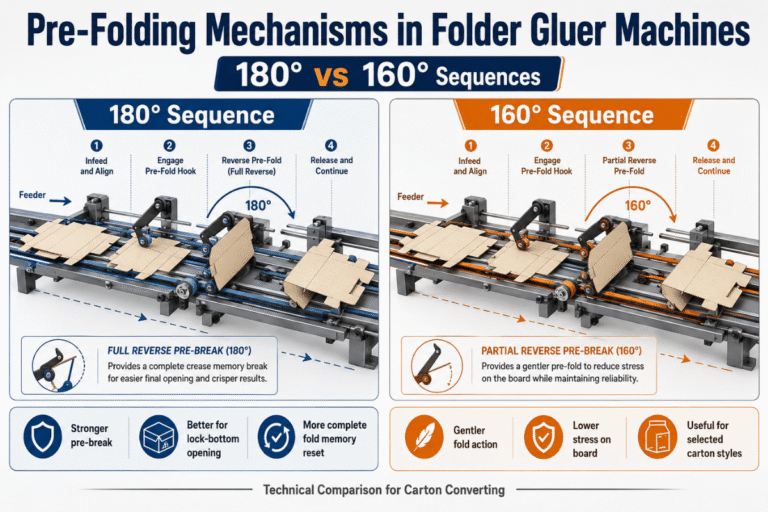
Qual é a utilidade? Esta auditoria da preparação em 4 blocos transforma o vago «acelerar» numa lista de tarefas concretas que se podem transferir, eliminar ou preparar antecipadamente. Também indica exatamente qual o bloco a automatizar primeiro, caso decida investir mais tarde. As secções de dobragem e colagem interagem com a geometria das dobras; por isso, compreender os mecanismos de pré-dobragem e as sequências de dobragem ajuda a aperfeiçoar a terceira fase.
Recursos da máquina que reduzem o tempo de preparação
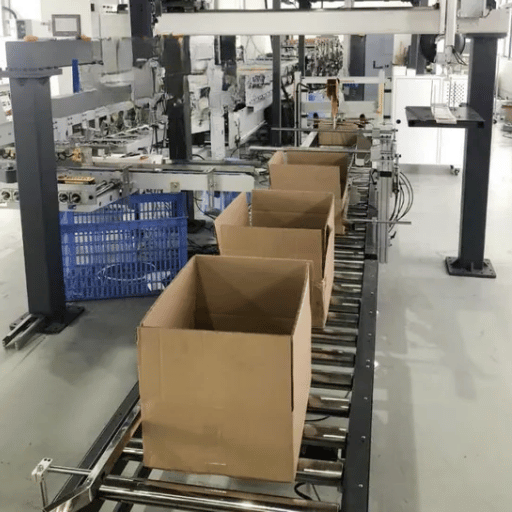
Depois de separar as tarefas internas das externas, as características do equipamento determinam a rapidez com que se executam as tarefas internas restantes. Estes são os recursos a priorizar, tanto na máquina atual como nas especificações da próxima.
- ✔Ajustes sem ferramentasguias, correias e calhas com ajuste manual, sem perder tempo à procura de uma chave. Elimina uma das causas mais comuns de perda de tempo na preparação manual e permite que os operadores novos ganhem produtividade mais rapidamente.
- ✔Memória de ajustes predefinidos/receitasguarde uma preparação aprovada para cada caixa e recupere-a numa só operação. Isto transforma um longo ajuste interno numa recuperação quase imediata e elimina as variações entre tiragens que surgem quando os operadores ajustam a máquina «a olho».
- ✔Barras transportadoras e arados pré-ajustadosescalas graduadas e posições de bloqueio rápido para que a secção de dobragem fique ajustada a um valor preciso, sem depender de estimativas.
- ✔Auxílios ao registo de impressão e verificação rápida da primeira peçaquanto mais cedo confirmar que a caixa está esquadrejada e bem colada, mais cedo termina a mudança de encomenda.
É aqui que a escolha da máquina se alia à disciplina de preparação. Concebemos as nossas linhas de máquinas automáticas de dobrar e colar caixas e de máquinas de dobrar e colar caixas de alta velocidade com recuperação de receitas guardadas e mudança sem ferramentas, precisamente porque os cálculos da secção anterior correspondem à realidade: em trabalhos com vários SKU, a preparação baseada na recuperação de receitas vale mais do que a velocidade máxima. Para comparar modelos segundo a capacidade de mudança de encomenda, a nossa ferramenta de seleção de modelos ordena as máquinas pelas características acima.
📐 Nota de engenharia
A sensibilidade do registo aumenta com a velocidade. À medida que a linha acelera, um desalinhamento mecânico constante traduz-se num maior desvio lateral por caixa. Assim, a mesma guia lateral solta que não causa problemas a 150 m/min provoca encravamentos a 300 m/min. Ao otimizar a preparação de uma linha de alta velocidade, reduza a tolerância da primeira peça e confirme que a sobreposição da colagem da junta lateral se mantém dentro de aproximadamente ±1 mm antes de dar a mudança por concluída. Não aceite um resultado «suficientemente bom» a baixa velocidade para descobrir o desvio depois de produzir mil caixas defeituosas.
Como o tempo de mudança varia consoante o formato da caixa
Nem todas as mudanças de encomenda são iguais, e tratá-las como se fossem explica muitos erros de programação da produção. A dificuldade depende do número de secções da máquina e de mudanças de ferramental exigidas pelo formato da caixa, bem como do rigor necessário no registo de impressão. Não existem tabelas públicas com tempos discriminados ao minuto; por isso, a escala abaixo classifica o esforço relativo de preparação segundo a complexidade mecânica e os códigos de formatos de caixa FEFCO. Use estes intervalos de tempo como valores típicos observados no terreno e compare-os com o seu próprio registo; não são normas fixas.
| Formato da caixa (FEFCO) | Secções envolvidas | Esforço relativo de mudança de encomenda |
|---|---|---|
| Linha reta / RSC (0201) | Colagem de uma junta lateral, dobragem mínima | ★ Mais baixo — preparação mais rápida |
| Fundo autocolante / fundo com fecho rápido (0215) | Inclui arados/ganchos para formar o fundo | ★★ Moderado |
| Crash-lock / fundo automático (0713) | Pré-dobragem + ganchos para o fundo + registo exigente | ★★★ Elevado |
| 4 cantos / 6 cantos | Vários pontos de colagem + estações de dobragem adicionais | ★★★★ Mais elevado — maior sensibilidade ao registo |
A escala de mudanças de encomenda por formato de caixa torna-se útil para programar a produção assim que se percebe que a mudança de fundo automático para 4 cantos exige muito mais preparação do que a repetição de um formato de linha reta. As caixas com fundo automático FEFCO 0713 são populares precisamente porque se montam depressa na etapa seguinte, mas a geometria do fundo torna a sua mudança de encomenda mais demorada na máquina de dobrar e colar caixas. Conhecer o esforço relativo permite agrupar e sequenciar os trabalhos deliberadamente (na secção seguinte) e escolher a máquina adequada: os trabalhos dedicados de máquinas de dobrar e colar caixas de linha reta ficam numa linha simples, enquanto as tiragens de caixas com fundo automático e de máquinas de dobrar e colar caixas de 4/6 cantos justificam equipamento concebido para esses formatos. Para saber que máquina se adequa a cada formato, consulte o nosso guia sobre tipos de máquinas de dobrar e colar caixas.
Crie uma rotina normalizada de mudança de encomenda que os operadores cumpram
Uma mudança rápida que só um operador sabe fazer não é uma melhoria: é um ponto único de falha. Um sintoma clássico surge na mudança de turno: cada operador faz a sua própria preparação, pelo que o novo turno muitas vezes repete uma preparação que já estava correta. Um profissional experiente do setor contou que via o mesmo trabalho ser novamente preparado sempre que a equipa mudava, simplesmente por não existir um procedimento escrito. A solução é o trabalho normalizado: uma rotina documentada e repetível, executada da mesma forma por qualquer operador com formação.
- ✔Uma ficha de preparação por caixanúmero da receita, posições das guias, ajustes da cola e verificação da primeira peça, registados uma vez e reutilizados.
- ✔Um painel de ferramentascada ferramenta utilizada na mudança de encomenda tem um lugar identificado, para ninguém andar à procura de uma chave durante a preparação.
- ✔Mudança de encomenda em paralelo, com duas pessoasnos formatos mais difíceis, divida o trabalho do alimentador e da secção de colagem entre duas pessoas para executar as tarefas internas ao mesmo tempo, em vez de uma após a outra.
- ✔Verificação da primeira peçadefina uma verificação única da «caixa aprovada» antes do início da tiragem, para que a contagem pare segundo um critério real, e não com base numa observação esperançosa.
⚠️ O erro mais comum
Preparar a cola, as planchas troqueladas e as ferramentas depois de a máquina parar. Isso significa executar tarefas externas como se fossem internas: precisamente o erro que o SMED pretende eliminar. Prepare tudo para o trabalho seguinte enquanto o atual ainda decorre, e uma parte do tempo de mudança desaparece sem custos.
Sequencie os trabalhos para reduzir o número e a duração das mudanças
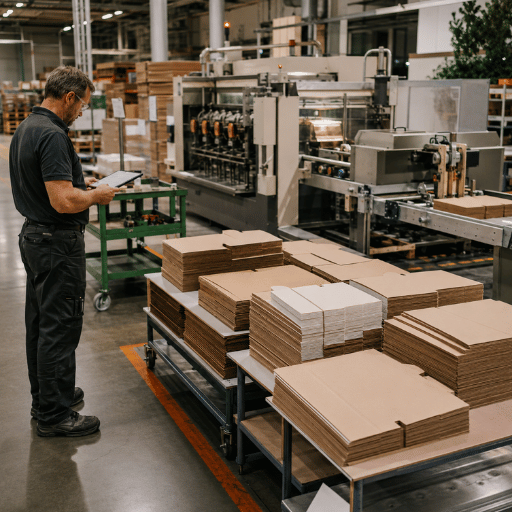
A mudança de encomenda mais económica é aquela que não acontece. A programação da produção determina a frequência das mudanças e o grau de dificuldade de cada uma. Agrupe formatos de caixa e espessuras de cartão semelhantes e produza-os consecutivamente. Assim, as dispendiosas mudanças de formato e material dão lugar a mudanças simples entre formatos semelhantes. Uma regra prática utilizada em fábricas com grande variedade de trabalhos: não alterne entre caixas de linha reta e de fundo automático. Produza primeiro as caixas de linha reta e depois as de fundo automático, para que a máquina mantenha a estabilidade em vez de estar continuamente a mudar.
Guia de apoio à sequenciação (por formato de caixa e cartão)
- Mesmo formato e mesmo cartão → produza consecutivamente, com uma mudança quase nula.
- Mesmo formato, cartão diferente → agrupe por ordem crescente de espessura para reduzir os reajustes.
- Formato diferente, mesmo cartão → agrupe segundo a escala acima, do formato mais simples ao mais complexo.
- Formato e cartão diferentes → programe estes trabalhos para o fim e com menor frequência; representam a mudança mais dispendiosa.
Eis o senão que contraria a maioria dos conselhos de «produzir tudo por lotes»: lotes maiores reduzem a frequência das mudanças de trabalho, mas aumentam o inventário de produtos em curso e prolongam os prazos de entrega, o que contraria as necessidades de um cliente de comércio eletrónico com encomendas pequenas. A teoria Lean considera os lotes grandes um custo, não uma vantagem gratuita. A solução é encontrar um equilíbrio: produzir lotes suficientes para manter as mudanças de trabalho controladas, mas não tantos que as caixas acabadas fiquem no chão à espera de transporte. À medida que a metodologia SMED reduz o tempo de mudança para minutos de um só dígito, o equilíbrio passa a favorecer lotes menores, porque mudanças de trabalho económicas tornam viáveis as tiragens curtas. Esse é o verdadeiro benefício estratégico: mudanças rápidas não se limitam a poupar minutos de preparação; permitem também trabalhar com lotes menores e responder mais depressa.
Meça para manter os ganhos: acompanhe as mudanças de encomenda e o OEE
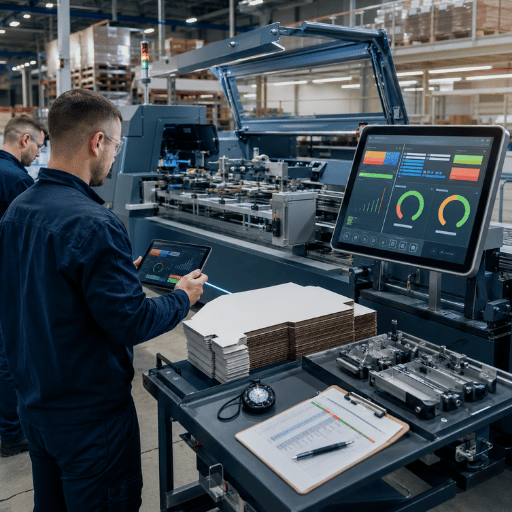
As melhorias que não são medidas acabam por se perder. Para manter os ganhos na mudança de encomenda, cronometre todas as mudanças da mesma forma, entre a última caixa aprovada e a primeira caixa aprovada seguinte, e registe o formato da caixa. Um cronómetro e uma folha partilhada são melhores do que um sistema sofisticado que ninguém preenche. Ao fim de algumas semanas, o padrão torna-se evidente: que formatos, turnos e etapas consomem mais tempo.
Depois, associe os dados ao indicador geral. A mudança de encomenda reduz a disponibilidade no OEE, calculada como o tempo de funcionamento dividido pelo tempo de produção planeado. No âmbito do referencial ISO 22400 para indicadores-chave de desempenho da produção, cada minuto transferido da mudança de encomenda para a produção aumenta a disponibilidade e, por conseguinte, o OEE total. Assim, dispõe de um único valor que a direção já acompanha para demonstrar os resultados do projeto. Defina uma meta (por exemplo, reduzir em 40% a média do tempo de mudança de caixas com fundo automático neste trimestre), afixe o valor semanal num quadro e os ganhos mantêm-se porque todos os podem acompanhar.
💡 Ideia principal
Associar os minutos de mudança de encomenda à disponibilidade OEE transforma um indicador da área de produção num indicador para a direção. Essa conversão mantém o financiamento do programa de redução dos tempos de preparação quando o entusiasmo inicial diminui.
O que está a mudar: automação com servomotores e mudanças de trabalho em minutos de um só dígito
Em 2026, dois fatores estão a dar prioridade às mudanças de encomenda. Primeiro, a procura: os analistas de tendências do setor apontam mudanças mais rápidas e produção de vários SKU, a par da escassez crónica de mão de obra, como as principais pressões sobre as linhas de embalagem este ano. O comércio eletrónico substituiu as longas tiragens de uma só caixa por tiragens curtas de muitos formatos. Assim, a mudança de encomenda, e não a velocidade máxima, é agora o limite da capacidade de produção e o principal fator que influencia a produtividade e a eficiência da linha. Segundo, a oferta: segundo estudos de mercado do setor, o mercado das máquinas de dobrar e colar caixas, avaliado em cerca de USD 678 milhões em 2025 e com um crescimento anual composto de aproximadamente 6–7% até ao início da década de 2030, está a aumentar a capacidade precisamente para responder a este problema.
Do lado da alimentação, a configuração baseada em receitas e acionada por servomotores é a resposta tecnológica: secções de dobragem e colagem totalmente servoacionadas que recuperam um trabalho guardado e se reposicionam, transformando o ajuste manual com botões, que antes demorava 30 minutos, numa recuperação com um botão e numa rápida verificação da primeira caixa. Este é o destino a longo prazo da lógica SMED apresentada neste guia: a automação converte a preparação interna em algo quase instantâneo. Se estiver a planear a capacidade para 2026–2027 e a sua produção estiver a caminhar para tiragens mais curtas e variadas, pondere a capacidade de mudança de trabalho com o mesmo peso que a velocidade de produção. Numa programação com grande variedade de produtos, uma máquina mais rápida que demora a mudar de trabalho ficará atrás de uma máquina de velocidade moderada que o faz em minutos de um só dígito. A nossa calculadora de retorno do investimento numa linha de alta velocidade ajuda a avaliar essa compensação antes de tomar uma decisão.
Perguntas frequentes
P: Qual é um bom tempo de mudança de encomenda numa máquina de dobrar e colar caixas?
Ver resposta
Depende do formato da caixa e de haver ou não uma mudança de material. Uma mudança para um formato semelhante, numa linha organizada, deverá demorar minutos de um só dígito; uma mudança moderada de formato demora normalmente 10–30 minutos; uma mudança completa de formato e material pode demorar 45 minutos ou mais numa máquina manual. Meça as suas próprias mudanças de trabalho por formato de caixa, em vez de procurar um valor universal.
P: O que é o SMED, em termos simples?
Ver resposta
SMED (Single-Minute Exchange of Die) é um método de redução dos tempos de preparação que visa reduzir a mudança de encomenda para menos de 10 minutos. Separa as tarefas que só se podem realizar com a máquina parada (internas) das que se podem realizar enquanto ela ainda está a funcionar (externas). Depois, transfere o máximo possível de trabalho para a preparação externa e aperfeiçoa as tarefas restantes.
P: Os ajustes sem ferramentas permitem mesmo poupar tanto tempo?
Ver resposta
Sim. Procurar ferramentas e usar chaves ocupa tempo de preparação interna. Eliminar essas tarefas reduz todas as mudanças de encomenda e facilita o trabalho dos operadores com menos experiência.
P: Porque demoram mais as mudanças para caixas com fundo automático?
Ver resposta
Uma caixa com fundo automático exige pré-dobragem, ganchos para o fundo e um registo de impressão mais rigoroso do que uma caixa de cartão de linha reta. Por isso, é necessário ajustar e verificar mais secções da máquina. A mesma geometria do fundo que permite montar a caixa rapidamente na etapa seguinte torna a sua preparação na máquina de dobrar e colar caixas mais complexa.
P: Quanto tempo de paragem causa uma mudança de encomenda demorada em cada turno?
Ver resposta
Multiplique a duração média de cada mudança de produção pelo número de mudanças durante o turno. Por exemplo, 4 mudanças de 35 minutos representam mais de 2 horas de tempo de produção perdido num único turno — uma perda que se reflete diretamente na disponibilidade do OEE. Introduza os seus valores na folha de cálculo de retorno do investimento em mudanças de produção acima para calcular o valor anual.
P: É possível reduzir o tempo de mudança de produção numa máquina antiga sem comprar uma nova?
Ver resposta
Com certeza, e a maior parte das medidas SMED não tem qualquer custo. Separar a preparação interna da externa, deixar preparados os cartões cortados e a cola para o trabalho seguinte antes de parar a máquina, criar uma folha de preparação por caixa para que qualquer operador repita os mesmos parâmetros, instalar um painel de ferramentas para que ninguém perca tempo a percorrer a fábrica à procura delas durante a mudança e sequenciar os trabalhos por formato de caixa para evitar dispendiosas mudanças simultâneas de formato e material são medidas que podem ser aplicadas ao equipamento existente. As fábricas reduzem regularmente o tempo de mudança de produção de forma significativa antes de investirem um único euro em bens de capital. Quando chegar o momento de investir, o equipamento servo com memorização de parâmetros ampliará esses ganhos, em vez de substituir a disciplina — por isso, a ordem é importante: comece por melhorar o método e só depois compre a máquina. Assim, obtém retorno de ambos, em vez de pagar por uma automatização que disfarça um processo desorganizado.
Especifique uma máquina de dobrar e colar caixas concebida para mudanças rápidas
Indique-nos a variedade de caixas e as tiragens; recomendaremos uma linha, dimensionada de acordo com os seus objetivos de mudança de produção, com memorização de parâmetros e sem necessidade de ferramentas.
Peça um orçamento para uma máquina de dobrar e colar caixas →Por que escrevemos este artigo
A Cenwan Machine fabrica máquinas de dobrar e colar caixas para unidades de produção de cartão canelado e caixas de cartão para dobrar em mais de 40 países. O tempo de mudança de produção é a questão que os nossos clientes colocam com maior frequência quando a combinação de encomendas passa a incluir mais tiragens curtas. Escrevemos este artigo para apresentar um método concreto, aplicando SMED etapa a etapa, em vez de mais uma lista genérica de sugestões, porque as decisões sobre os formatos de caixa e a sequência de produção aqui descritas são as que realmente fazem diferença.
Referências e fontes
- Produção enxuta e melhoria de processos: mudança rápida e redução do tempo de preparaçãoNIST Manufacturing Extension Partnership
- Troca de cortante em menos de 1 minuto (SMED)Lean Enterprise Institute
- Uma metodologia de redução do tempo de preparação baseada na produção enxutaAuburn University, Departamento de Engenharia Industrial e de Sistemas
- Produção enxuta: introdução às técnicas e à sua implementaçãoNew Jersey Institute of Technology
- Código FEFCO: sistema internacional de conceção de embalagens de cartão caneladoFEFCO (Federação Europeia dos Fabricantes de Cartão Canelado)
- Eficácia global dos equipamentos: consistência da norma ISO 22400Computers & Industrial Engineering (Elsevier)
Artigos relacionados
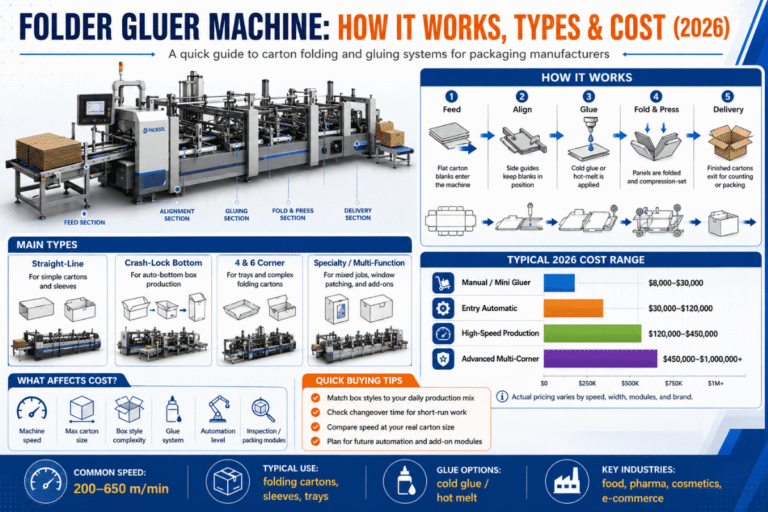
- Tipos de máquinas de dobrar e colar caixas: escolha da máquina de acordo com o formato da caixa
- Mecanismos de pré-dobragem em máquinas de dobrar e colar caixas: sequências de 180° e 160°
- Cartão compacto e cartão canelado: fabrico de caixas e escolha de uma máquina de dobrar e colar caixas
- Máquina de dobrar e colar caixas: gama completa e capacidades