Entre em contacto com a Cenwan Machine Company

Mecanismos de pré-dobragem em máquinas de dobrar e colar caixas: sequências de 180° vs. 160°

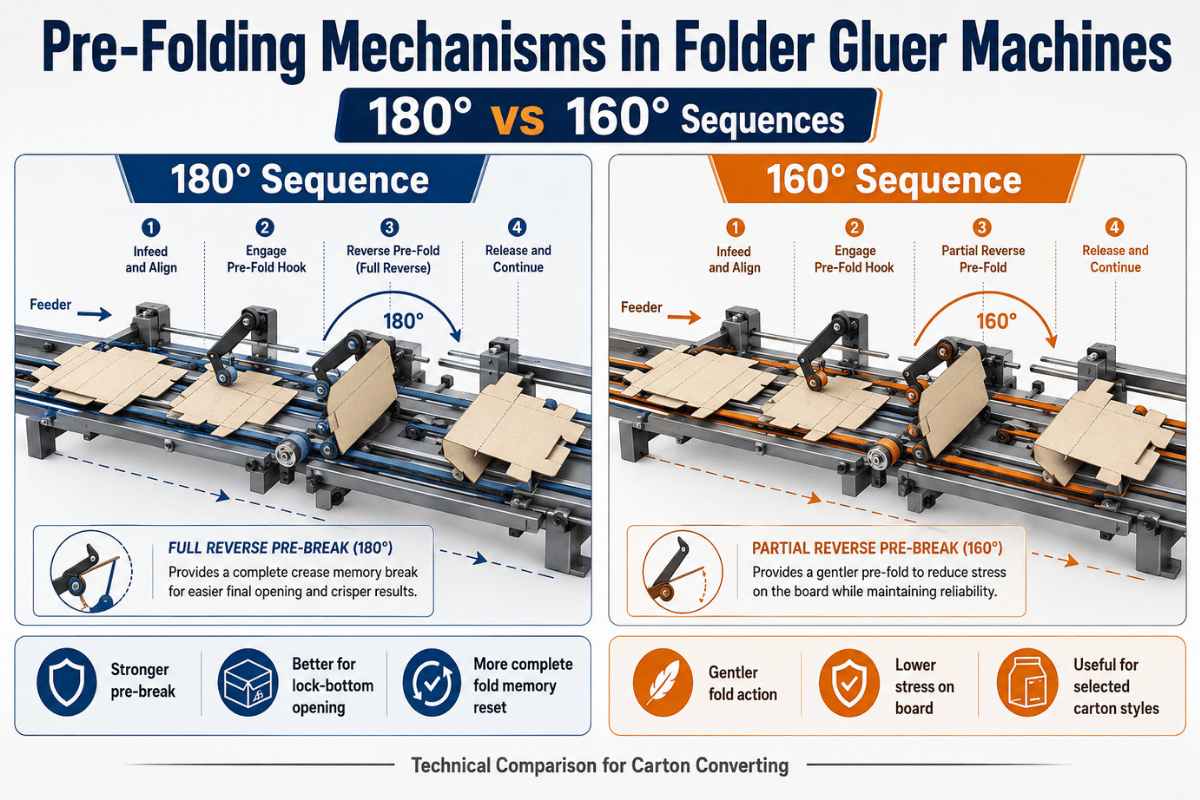
Os mecanismos de pré-dobragem das máquinas de dobrar e colar caixas: as sequências de 180° vs 160° são importantes quando o cartão cortado tem de entrar na dobragem principal com memória de vinco suficiente, mas sem fissuras, desalinhamento ou desvio da linha de cola.
Este guia explica a função de cada ângulo de pré-dobragem, como as sequências de 180° e 160° se adequam a diferentes formatos de caixa e o que deve ser pedido ao comprar uma máquina de dobrar e colar caixas.
Especificações rápidas
Pré-dobragem habitual da primeira linha
180° quando o primeiro vinco precisa de uma pré-dobragem acentuada antes da dobragem lateral.
Referência de sequência da Cenwan
A página da máquina de dobrar e colar caixas da Cenwan descreve operações de 180° na primeira linha e de 160° na terceira.
Nota sobre especificações públicas
A documentação pública de equipamentos também indica valores de 135° e 165° para a terceira linha; por isso, os 160° devem ser especificados em função da máquina e das necessidades da caixa.
Melhor prova para RFQ
Envie o desenho do cartão cortado, o formato FEFCO, a qualidade do cartão, o tipo de onda ou a gramagem do papel, a velocidade pretendida e o tipo de cola.
Função da secção de pré-dobragem antes da dobragem principal
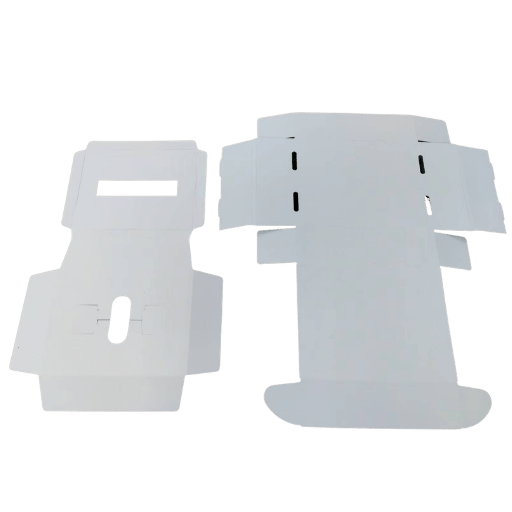 Numa máquina de dobrar e colar caixas, o cartão cortado e vincado passa por uma secção de alimentação, guias de alinhamento, dispositivos de pré-dobragem, aplicação de cola, dobragem principal, compressão, contagem e saída para o empilhador. No início deste percurso, a secção de pré-dobragem abre determinadas linhas de vinco o suficiente para que a dobragem posterior possa formar a caixa com menos resistência.
Este movimento inicial cria memória de vinco. Quando a memória de vinco é adequada, o cartão cortado avança alinhado, a aba de colagem fica na posição certa e a correia de compressão consegue manter a união no lugar enquanto o adesivo seca. Quando não é adequada, a caixa pode voltar a abrir, ficar desalinhada, enrugar, rachar no vinco ou chegar à roda de cola na altura errada.
A sequência é importante porque os vincos desempenham funções diferentes. As caixas de linha reta requerem geralmente a preparação da primeira e da terceira linhas antes da dobragem lateral principal. As caixas com fundo automático Crash-lock acrescentam movimentos dos ganchos do fundo e aumentam o risco de problemas de sincronização. As caixas com 4/6 cantos requerem mais braços de dobragem e um mapa de sincronização diferente. Para estes trabalhos, o ângulo por si só não basta; a máquina tem de aplicar o ângulo na sequência correta.
Ao comparar máquinas de dobrar e colar caixas, comece pelo tipo de caixa e pelo cartão cortado. O desempenho de uma máquina de dobrar e colar caixas de linha reta avalia-se de forma diferente do de uma máquina de dobrar e colar caixas com fundo automático Crash-lock ou de uma máquina de dobrar e colar caixas com 4/6 cantos. Uma pré-dobragem correta ajuda o cartão cortado a avançar para a colagem, a dobragem lateral, a dobragem principal e a compressão com o mínimo de correções.
Pré-dobragem de 180° na primeira linha: por que razão a primeira dobra é acentuada
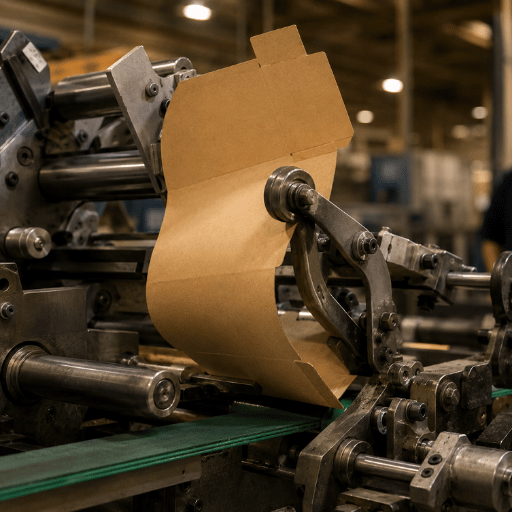 Numa pré-dobragem de 180° na primeira linha, o primeiro vinco aproxima-se de uma inversão completa antes de o cartão chegar à secção de dobragem seguinte. Esta pré-dobragem acentuada pode ajudar uma máquina de dobrar e colar caixas quando o primeiro painel tem de regressar de forma previsível e alinhar com a aba de colagem durante a dobragem principal.
As especificações públicas dos equipamentos indicam frequentemente uma capacidade de pré-dobragem ou pré-abertura de 180° para o primeiro vinco. Do ponto de vista mecânico, a primeira linha de dobragem precisa muitas vezes de uma memória acentuada, pois participa no esquadrejamento final da caixa. Se esse vinco oferecer resistência à dobragem seguinte, o cartão pode exercer força contra as guias laterais ou deslocar a linha de colagem.
Vantagens
- Cria uma memória de vinco mais acentuada no primeiro vinco.
- Pode reduzir a resistência durante a dobragem principal.
- Ajuda a aba de colagem a regressar a uma trajetória consistente.
- É útil em trabalhos de maior velocidade quando a preparação da máquina é estável.
Limitações
- Pode exercer demasiada pressão sobre vincos em cartão revestido ou quebradiço, se a vincagem for insuficiente.
- Pode ocultar problemas no alimentador ou nas guias laterais até à compressão.
- Exige um ajuste cuidadoso da pressão das correias e dos transportadores em cartão fino.
- Não corrige problemas de corte e vinco, vincagem ou sincronização da cola.
Sequência de 160° na terceira linha: por que razão uma pré-dobragem mais suave pode ser mais segura
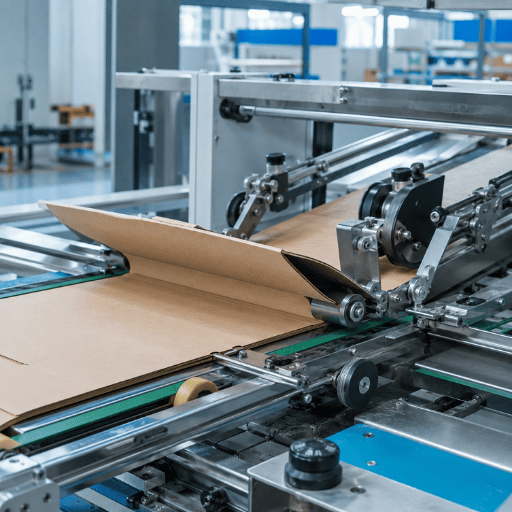 A pré-dobragem da terceira linha precisa frequentemente de um ajuste diferente do da primeira, pois prepara um movimento diferente. Em algumas configurações de máquinas de dobrar e colar caixas, um ângulo próximo de 160° na terceira linha pode conferir ao vinco memória suficiente sem forçar o cartão tanto como uma dobra completa de 180°.
As informações fornecidas na página de produto da Cenwan indicam uma operação de 180° na primeira linha e de 160° na terceira, com a disposição de lâminas de pré-dobragem da sua máquina de dobrar e colar caixas. É uma referência útil sobre as capacidades da Cenwan, mas não deve ser interpretada como uma norma universal para todas as máquinas de dobrar e colar caixas do mercado.
Os valores publicados para a pré-dobragem da terceira linha variam consoante o equipamento. Algumas páginas de máquinas indicam 135°, outras 165° e outras descrevem uma pré-abertura dos vincos da primeira e da terceira linhas até 180°. Na prática, o ajuste da terceira linha deve corresponder à forma do cartão cortado, ao comportamento do cartão e ao formato de caixa pretendido.
Uma pré-dobragem mais suave da terceira linha pode ser mais segura quando o cartão é revestido, laminado, impresso digitalmente, tem muita tinta ou apresenta sensibilidade nos vincos. Este ajuste também pode ajudar quando a caixa precisa de um acabamento limpo na dobragem principal, sem forçar prematuramente o terceiro vinco. Nos trabalhos com uma máquina de dobrar e colar caixas pequenas, a margem de tolerância pode ser reduzida, pois os painéis curtos revelam rapidamente pequenos desalinhamentos.
Os transportadores motorizados modernos e a memória de trabalhos podem tornar a preparação da máquina mais consistente, mas o critério do operador continua a ser importante quando muda o formato da caixa, o cartão em stock ou o comportamento dos vincos.
Matriz de pré-dobragem de 4 ângulos: 180°, 160°, 165° e 135°
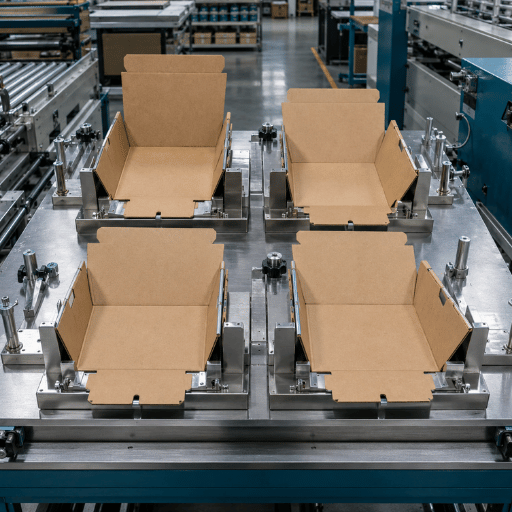 Use a matriz de pré-dobragem de 4 ângulos para comparar definições de ângulo sem tratar um valor como mágico. Separa a memória da primeira linha, o controlo da terceira linha, a tensão do cartão e as provas para o comprador antes de um ensaio da máquina ou de um RFQ.
| Tipo de ângulo / sequência | Função habitual | Mais indicado para | Risco a ter em conta | Prova a apresentar antes da aprovação |
|---|---|---|---|---|
| 180° na primeira linha | Memória de vinco acentuada antes da dobragem lateral | Caixas de linha reta, cartão estável, trabalhos repetidos | Fissuras se a vincagem ou a orientação das fibras estiver incorreta | Inspeção de 20 cartões cortados após alimentação, aplicação de cola e compressão |
| 160° na terceira linha | Abertura controlada do terceiro vinco | Trabalhos que exigem menos esforço na terceira linha | Dobragem insuficiente se o cartão tiver um forte efeito de retorno | Amostra assinada à velocidade pretendida e com o ajuste de cola previsto |
| 165° na terceira linha | Memória quase completa na terceira linha | Cartão que precisa de uma pré-dobragem mais acentuada do que a permitida por 160° | Torção do painel se a pressão dos transportadores for desigual | Medir a posição da aba de colagem após a dobragem principal |
| 135° na terceira linha | Pré-dobragem moderada do terceiro vinco | Cartão sensível, determinados trabalhos com caixas de cartão | Memória insuficiente a velocidades de produção mais elevadas | Verificar o retorno após o tempo de permanência na compressão |
| 180° na primeira + 160° na terceira | Pré-dobragem acentuada na primeira linha e mais suave na terceira | Discussões sobre especificações ao estilo da Cenwan | O comprador pressupõe que serve para todas as caixas | Ensaio com o cartão cortado e a cola efetivamente utilizados pelo comprador |
| 180° na primeira + 165° na terceira | Memória acentuada em ambos os percursos principais do vinco | Trabalhos em que o terceiro vinco resiste ao fecho | Esbranquiçamento do vinco ou levantamento do painel | Inspecionar a face visível do vinco sob a iluminação de produção |
| 180° na primeira + 135° na terceira | Pré-dobragem acentuada na primeira linha e cautelosa na terceira | Cartão com risco de fissurar ou com elevada cobertura de tinta | Maior carga na dobragem principal, mais adiante na máquina | Comparar as amostras antes e depois da compressão |
| Sem pré-dobragem na terceira linha | A dobragem principal fica responsável por mais trabalho | Cartões cortados simples e ensaios de preparação lentos | Desalinhamento ou retorno depois da aplicação de cola | Realizar um ensaio comparativo dos cartões cortados |
| Sequência ajustável | Ajuste do ângulo, dos transportadores, das correias e das guias para cada trabalho | Formatos de caixa variados e mudanças frequentes de trabalho | Variações de preparação da máquina não registadas entre turnos | Guardar os ajustes, as fotografias das amostras e as notas dos operadores |
Verificações de preparação que determinam se a sequência funciona
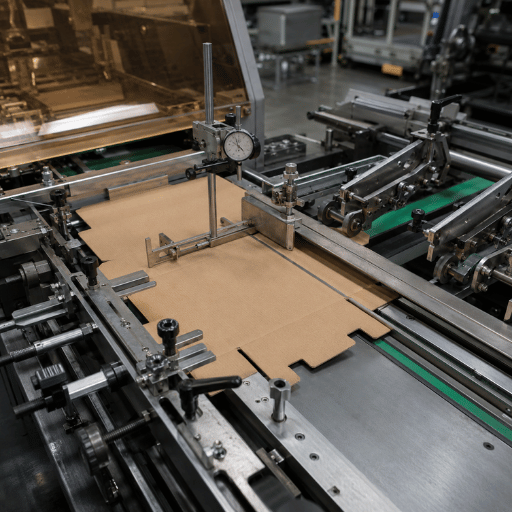 Antes de qualquer ensaio de preparação, as proteções da máquina devem ter em conta a zona de operação, os pontos de entrada e de esmagamento, as peças rotativas e outros riscos de contacto. As lâminas de pré-dobragem, as correias, os transportadores e as secções de compressão são componentes de produção, não zonas de ajuste manual com a máquina em movimento.
Para trabalhos com cartão canelado, peça ao comprador que indique o formato FEFCO ou forneça um desenho. A nomenclatura dos códigos FEFCO oferece a ambas as partes uma referência comum para os formatos correntes de embalagens de cartão canelado, mas o ensaio da máquina continua a exigir o cartão cortado real, pois a qualidade do cartão, a canelura, a cobertura de tinta e a qualidade dos vincos alteram o resultado.
Lista de verificação da preparação
- Confirme a largura do cartão cortado, o comprimento da caixa, a gramagem do papel ou a canelura do cartão canelado, a orientação das fibras e o tipo de caixa.
- Verifique se o cartão entra direito na secção de alimentação antes de tocar nos ajustes do ângulo de pré-dobragem.
- Ajuste as guias laterais para que o cartão avance sem roçar na superfície impressa.
- Ajuste a pré-dobragem de 180° na primeira linha e registe a posição do transportador.
- Ajuste a sequência de 160° na terceira linha apenas se a máquina e o ensaio com o cartão cortado confirmarem que esse valor é adequado.
- Processe 20 a 50 cartões cortados antes de aplicar cola e, depois, repita o ensaio com cola.
- Inspecione a face do vinco, a posição da aba de colagem, a precisão da dobragem lateral, as marcas de compressão e a saída do empilhador.
- Guarde a amostra e registe a velocidade, a pressão das correias, o adesivo, as condições ambientais e as notas dos operadores.
Nota de engenharia: registar o ensaio de pré-dobragem com valores medidos
Mantenha as regras de proteção separadas da preparação para a qualidade: os operadores não devem introduzir as mãos nas lâminas, nos transportadores, nas correias, nos pontos de esmagamento ou nas secções de compressão com a máquina em movimento. Nos trabalhos com cartão canelado, associe o formato FEFCO ou o desenho a um registo de preparação com valores medidos, para que o turno seguinte possa repetir o mesmo percurso do cartão cortado.
| Tipo de registo de preparação | Registar na folha de ensaio | Por que razão é importante |
|---|---|---|
| Verificação da largura do cartão cortado | Gama de 60 mm a 1650 mm nas séries Cenwan indicadas | Confirma se a caixa é compatível com a gama de máquinas de dobrar e colar caixas prevista. |
| Verificação da velocidade publicada | 150 m/min, 180 m/min, 200 m/min ou 400 m/min, consoante a série | Permite distinguir a seleção com base no catálogo da velocidade real e segura do ensaio. |
| Aumento gradual da velocidade de ensaio | Pontos de controlo a 50 m/min, 100 m/min, 150 m/min e, depois, 200 m/min, quando as regras da fábrica o permitirem | Mostra se o retorno ou o desalinhamento só aparece quando a velocidade aumenta. |
| Movimento das guias | Incrementos de ajuste de 0,5 mm, com as posições das guias esquerda e direita registadas separadamente | Evita que uma correção do ângulo mascare desvios no alimentador ou nas guias laterais. |
| Medição do desalinhamento | Desalinhamento à entrada, arredondado ao 1 mm mais próximo, e à saída, arredondado ao 1 mm mais próximo | Permite determinar se o problema começa antes da pré-dobragem ou depois da dobragem principal. |
| Desvio da aba de colagem | Desvio registado em unidades de 1 mm após a aplicação de cola e após a compressão | Relaciona a memória de vinco da pré-dobragem com o alinhamento real da junta. |
| Inspeção da face do vinco | Verificação de 100% das primeiras 10 caixas sob a iluminação de produção | Deteta esbranquiçamento, fissuras ou danos de impressão antes de aumentar a tiragem. |
| Percurso da correia de compressão | Se possível, comparar os defeitos visíveis após 1 m, 3 m e 5 m de percurso da correia | Permite distinguir problemas de memória de vinco da pré-dobragem de problemas de secagem da cola ou de pressão. |
| Posição da roda de cola | Registar os incrementos de ajuste de 0,5 mm junto ao tipo de adesivo e à nota sobre a viscosidade | Evita confundir alterações na sincronização da cola com alterações do ângulo. |
| Faixa de tolerância definida pela fábrica | Utilize faixas de controlo de qualidade da fábrica, como aviso a 0,5 mm, revisão a 1 mm e paragem a 2 mm, apenas quando aprovadas pelo comprador. | Mantém visíveis os critérios locais de aprovação e rejeição, em vez de os deixar dependentes da memória dos operadores. |
| Escala para registo fotográfico | Coloque uma escala de 10 mm, 20 mm e 50 mm junto à amostra do primeiro vinco, do terceiro vinco e da aba de colagem. | Permite ao comprador comparar os cenários de referência de 0 mm, desvio de 1 mm, desvio de 2 mm e desvio de 3 mm, sem ter de estimar as medidas pelas fotografias. |
Que normas devem constar do dossier de preparação?
As normas não escolhem por si o ângulo de 180° ou 160°. Fornecem ao dossier do projeto uma terminologia mais segura para proteções, avaliação de riscos, sistemas de comando e registos consistentes. Utilize OSHA 1910.212 como referência para a zona de operação e as proteções da máquina, ISO 12100 para a terminologia de avaliação de riscos, ISO 14120 ao abordar a seleção das proteções, ISO 13849-1 quando os sistemas de comando relacionados com a segurança fizerem parte da proposta e as orientações de segurança de máquinas da CDC/NIOSH quando as notas de formação precisarem de apoio em linguagem simples.
Esse dossier de normas deve acompanhar a amostra da caixa, não substituí-la. O comprador continua a precisar de cartões cortados aprovados e assinados, notas sobre a velocidade e da medição da aba de colagem. As referências às normas ajudam simplesmente a evitar que o cenário de preparação fique dependente da memória de um único operador.
| Tipo de cenário | Referência de norma ou código | O que registar antes da aprovação |
|---|---|---|
| Cenário de preparação com proteções abertas | Revisão OSHA das proteções na zona de operação e terminologia de riscos da ISO 12100 | Quem pode ajustar as lâminas, quando a alimentação elétrica está isolada e quais as proteções que devem permanecer fechadas durante o ensaio. |
| Cenário de correia com ponto de esmagamento | Terminologia OSHA para proteções de máquinas e notas de formação NIOSH sobre segurança de máquinas | Percurso da correia, localização do ponto de esmagamento e condição exata de paragem se um cartão cortado ficar preso. |
| Cenário com proteção fixa ou móvel | Terminologia ISO 14120 para conceção e seleção de proteções | Que transportador, lâmina ou zona de compressão é abrangido pela proteção e como é feito o acesso para manutenção. |
| Cenário de sistemas de comando de segurança | Terminologia ISO 13849-1 para sistemas de comando relacionados com a segurança | Paragem de emergência, encravamento, reposição e comportamento do reinício solicitados na proposta. |
| Cenário de qualidade para encomendas repetidas | Terminologia ISO para manutenção de registos e notas sobre amostras aprovadas pelo comprador | Número da memória do trabalho, posição do transportador, resultado de 180° na primeira linha e resultado de 160° na terceira linha. |
| Cenário de formação | Orientações NIOSH sobre segurança de máquinas em linguagem simples e terminologia OSHA para proteções | Que passos de preparação um novo operador pode executar sozinho e quais exigem aprovação do supervisor. |
| Cenário de auditoria do fornecedor | Referências ISO 12100, ISO 14120 e ISO 13849-1 no dossier técnico | Se o fornecedor consegue explicar as escolhas relativas às proteções, aos riscos e aos sistemas de comando no mesmo dossier do ensaio da caixa. |
| Cenário de capacidade de produção | Terminologia ISO para registos de qualidade associada às notas sobre os resultados de produção | Velocidade pretendida, capacidade de produção real, caixas rejeitadas, taxa de retrabalho e amostra final de referência. |
Use esta tabela como anexo de RFQ quando um projeto envolver mais do que um turno, mais do que um operador ou uma encomenda repetida que tenha de corresponder à referência aprovada. O registo do cenário deve indicar a primeira caixa aceite, a primeira caixa rejeitada, caso exista, a capacidade de produção pretendida, a taxa de retrabalho e o resultado final da produção. Esse ficheiro dá ao comprador e ao fornecedor um registo comum quando o mesmo cartão cortado volta a ser produzido semanas depois, com uma carga de tinta, um lote de cartão ou condições do adesivo diferentes.
Resolução de problemas de memória de vinco, retorno, desalinhamento e fissuras
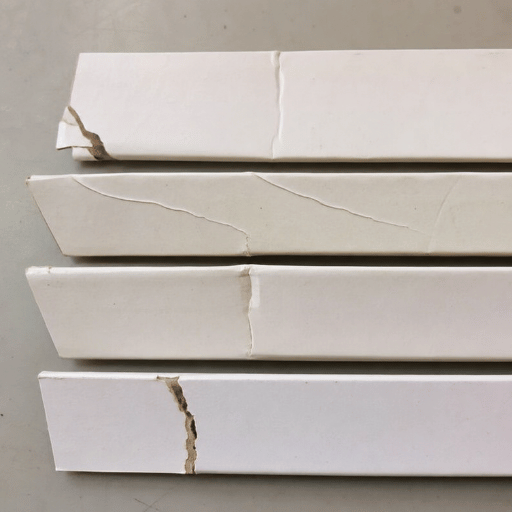 Os estudos sobre caixas de cartão consideram que a qualidade do vinco vai além do aspeto. Vincos bem formados facilitam uma dobragem direita, limitam os danos nas arestas e reduzem a energia acumulada que faria o painel regressar à posição anterior após a dobragem. Devido a essa energia acumulada, um problema de pré-dobragem pode manifestar-se mais tarde, na compressão ou no empilhamento.
As discussões na indústria gráfica sobre fissuras após a vincagem apontam para uma precaução útil: o tipo de cartão em stock, a orientação das fibras, a qualidade do vinco, o percurso da dobragem, a pressão e a velocidade podem alterar o resultado. Nem um ajuste de 180° nem um de 160° corrige, por si só, um vinco mal feito.
| Sintoma | Causa provável | Primeira verificação | Ajuste a efetuar |
|---|---|---|---|
| O primeiro painel volta a abrir | Memória fraca na primeira linha ou tempo de permanência insuficiente na compressão | Amostra da pré-dobragem da primeira linha antes da aplicação de cola | Verificar o contacto a 180°, a pressão das correias e o ajuste da compressão |
| O terceiro vinco fissura | Danos no vinco, problema na orientação das fibras ou esforço excessivo na terceira linha | Comparar um cartão cortado não impresso com um cartão cortado impresso | Testar um ângulo mais suave na terceira linha e alterar a vincagem |
| A aba de colagem não fica alinhada com o ponto previsto | Desalinhamento do cartão cortado ou atrito nas guias laterais | Secção de alimentação e guias laterais | Corrigir o esquadrejamento à entrada antes de alterar a pré-dobragem |
| Ruga junto à aba de colagem | Pressão dos transportadores ou percurso da placa de dobragem demasiado apertado | Marcas de pressão visíveis sob a iluminação de produção | Reduzir a pressão, confirmar o percurso da correia e voltar a testar a velocidade |
| Junta aberta após o empilhador | Sincronização do adesivo, compressão ou retorno | Sistema de aplicação de cola e correia de compressão | Ajustar em conjunto a cola, a compressão e a memória de vinco da pré-dobragem |
Decisão de compra: quando especificar capacidade 180/160 num RFQ
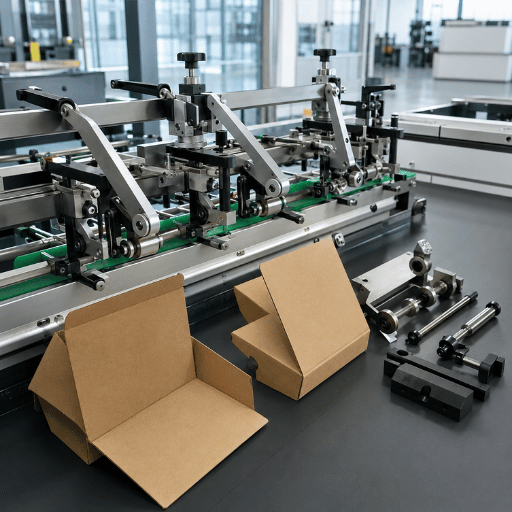 Especifique a capacidade de 180°/160° quando o design da caixa, o cartão e os objetivos de produção o justificarem. Não a inclua como requisito genérico sem exigir uma amostra. Os fornecedores precisam de saber que formatos de caixa são utilizados, quantas mudanças de trabalho ocorrem por turno, que tipo de cola é usado e se a mesma máquina tem de processar caixas de linha reta, com fundo automático, de cartão canelado ou especiais.
| Etapa RFQ | O que perguntar ao fornecedor | Tipo de máquina a considerar |
|---|---|---|
| Caixas de linha reta | A máquina consegue pré-dobrar a primeira e a terceira linhas e manter a precisão da aba de colagem à velocidade pretendida? | Máquina de dobrar e colar caixas de linha reta |
| Caixas pequenas | Qual é o tamanho mínimo do cartão cortado e como é controlado o desalinhamento? | Máquina de dobrar e colar caixas pequenas |
| Fundo automático Crash-lock | Como são sincronizados os ganchos de dobragem do fundo com a memória de vinco da pré-dobragem? | Máquina de dobrar e colar caixas com fundo automático Crash-lock |
| Caixas com 4/6 cantos | A memória do trabalho e os braços de dobragem permitem repetir a preparação em tiragens curtas? | Máquina de dobrar e colar caixas com 4/6 cantos |
| Caixas de cartão canelado | Que caneluras, qualidades de cartão e comprimentos de compressão são compatíveis? | Máquina de colagem de caixas de cartão canelado |
| Produção variada | Que ajustes são guardados por trabalho e com que rapidez se podem reposicionar os transportadores? | Série de máquinas de dobrar e colar caixas |
O que muda na pré-dobragem das máquinas de dobrar e colar caixas em 2026?
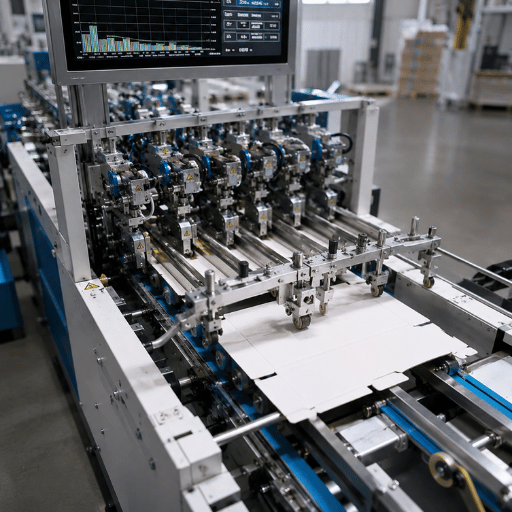 Em 2026, o principal sinal de compra não é um novo ângulo específico. A questão está na repetibilidade com tiragens mais curtas e mais mudanças de trabalho. A Flexographic Technical Association assinalou que as tiragens mais curtas e a pressão para gerir mais referências tornam o tempo de mudança um fator decisivo na compra, sobretudo quando os PLCs, os servomotores, a memória de trabalhos e o ferramental reduzem os ajustes do operador.
A PostPress também descreve a transição dos métodos de preparação com manivela para suportes motorizados, computadores industriais e posições mais repetíveis. Esta mudança afeta a pré-dobragem, porque o ângulo é apenas uma parte da preparação. A posição do suporte, a pressão das correias, a posição das guias de dobragem e os registos dos trabalhos guardados determinam se o turno seguinte consegue reproduzir a caixa de cartão aprovada.
Nos pedidos de cotação (RFQ) para 2026, peça provas em três áreas:
- Memória de trabalhos ou valores de preparação registados para repetir encomendas.
- Ajuste por servomotor ou motorizado quando a frequência das mudanças de trabalho justificar o custo.
- Formação dos operadores, aprovação de amostras e assistência com peças ao longo de todo o processo de dobragem e colagem.
Perguntas frequentes
O que é uma máquina de dobrar e colar caixas?
Na produção, uma máquina de dobrar e colar caixas alimenta o cartão cortado, aplica cola, dobra a caixa, comprime a junta, conta a produção e encaminha as caixas para um empilhador.
Como funciona uma máquina flexográfica de dobrar e colar caixas?
As linhas flexográficas de dobragem e colagem combinam impressão, ranhuragem ou corte, dobragem, colagem e saída num único fluxo de produção. Como o cartão canelado é impresso e transformado numa linha mais longa, a verificação da pré-dobragem deve incluir a direção do canelado, marcas de esmagamento, cobertura de tinta, humidade do cartão, temporização da aplicação de cola e o comportamento do cartão cortado entre a impressão e a compressão.
180° é sempre melhor do que 160°?
Não. A pré-dobragem a 180° na primeira linha pode criar uma memória de dobragem forte, mas a terceira linha pode exigir 160°, 165° ou 135°, consoante a máquina e o cartão cortado. A configuração só deve ser aprovada após a inspeção de uma amostra à velocidade de produção.
O que provoca fissuras após a pré-dobragem?
As fissuras podem dever-se a vincos pouco marcados, à direção da fibra, a papel revestido ou quebradiço, a uma cobertura de tinta elevada, a pressão excessiva, a um percurso de dobragem demasiado apertado, à velocidade elevada ou a uma sequência de pré-dobragem inadequada. Comece por testar cartões cortados impressos e não impressos. Se o cartão não impresso dobrar sem problemas, mas o impresso fissurar, verifique o revestimento, a cobertura de tinta, a secagem e a geometria do vinco antes de atribuir o problema à máquina. Se ambos fissurarem, experimente uma quebra mais suave na terceira linha, um percurso de dobragem mais lento ou uma alteração do vinco.
O que devo enviar antes de pedir um orçamento?
Envie o desenho, as dimensões do cartão cortado, a gramagem e o tipo de cartão, o tipo de cola, a velocidade pretendida, o formato da caixa e fotografias de qualquer problema de dobragem.
Artigos e ferramentas relacionados
- Guia de máquinas automáticas de dobrar e colar caixas
- Guia de máquinas de dobrar e colar caixas de linha reta
- Guia de máquinas de dobrar e colar caixas com 4/6 cantos
- Guia de peças para máquinas de dobrar e colar caixas
- Manutenção das correias das máquinas de dobrar e colar caixas
- Máquina automática de dobrar e colar caixas
Referências e fontes
- OSHA 1910.212, Requisitos gerais para todas as máquinas
- Código FEFCO para modelos de embalagens de cartão canelado
- Coffin e Nygårds, Vinco e dobragem, BioResources / PDF da NCSU
- Flexographic Technical Association, componentes a considerar na compra de máquinas de dobrar e colar caixas
- PostPress, Uma perspetiva sobre as máquinas de dobrar e colar caixas: ontem e hoje
- Debate no PrintPlanet: fissuras em áreas chapadas após o vinco e a dobragem
Perfil do fabricante
A Cenwan Machine é um fabricante sediado em Wenzhou, China, de máquinas de dobrar e colar caixas, equipamento de colagem de caixas de cartão canelado e linhas integradas de embalagem. Há mais de 10 anos que apoiamos fabricantes de caixas de cartão e embalagens de cartão canelado em mais de 40 países, ajudando na seleção de equipamentos, configuração personalizada, instalação, fornecimento de peças sobresselentes e assistência pós-venda.
Os artigos do nosso blogue ajudam os compradores de equipamentos de embalagem, os responsáveis de fábrica e as equipas de aprovisionamento a compreender a tecnologia das máquinas de dobrar e colar caixas, a compatibilidade com formatos de caixa, a capacidade de produção, o ROI, a manutenção e a seleção de fornecedores antes de pedirem um orçamento.
- Mais de 10 anos de experiência em engenharia de máquinas de dobrar e colar caixas
- Fábrica em Ruian, Wenzhou, Zhejiang, China
- Máquinas de dobrar e colar caixas, máquinas de dobrar e colar caixas de cartão canelado e linhas automáticas de embalagem
- Referências de fabrico e qualidade CE / ISO 9001
- Diagnóstico remoto, assistência com peças sobresselentes e resposta técnica 24/7
- Experiência com equipamentos e assistência em mais de 40 países
Marca
Máquina Cenwan
Empresa
Zhejiang Chengwang Intelligent Packaging Equipment
Tipo de atividade
Fabricante de maquinaria B2B
Localização da fábrica
Ruian, Wenzhou, Zhejiang, China
Email
sales2@cenwanmachine.com
Telefone / WhatsApp
+86 139 0664 6788