تواصلوا مع Cenwan Machine Company


زمن تغيير الطلب على آلة طي ولصق الكرتون هو الفترة بين آخر علبة سليمة من دفعة إنتاج وأول علبة سليمة من الدفعة التالية. في دفعات الإنتاج القصيرة، تستنزف هذه الفترة بهدوء من الطاقة الإنتاجية أكثر مما يستهلكه بطء سرعة التشغيل. يوضح هذا الدليل كيفية تقليل زمن تغيير الطلب على آلة طي ولصق الكرتون باستخدام منهجية تقليل زمن الإعداد نفسها التي أسست عليها Toyota التصنيع الرشيق، وذلك من خلال تدقيق من أربعة محاور، وسلّم لصعوبة أنماط العلب، وورقة عمل لحساب العائد يمكنك تطبيقها على خطك هذا الأسبوع.
لمحة سريعة عن تغيير الطلب
| ما المقصود بـ”زمن تغيير الطلب” | آخر علبة سليمة من الطلب A ← أول علبة سليمة من الطلب B |
| الهدف وفق SMED | دقائق أحادية الرقم (أقل من 10 min) عند تغيير نمط مماثل |
| العامل الأكثر تأثيرًا | تحويل الإعداد الداخلي (عند توقف الآلة) إلى إعداد خارجي (والآلة ما تزال تعمل) |
| أنماط العلب الأصعب | قاع Crash ذاتي القفل وعلب ذات 4/6 زوايا (أقسام أكثر، ومحاذاة أدق) |
| كيفية الحفاظ على التحسن | إجراء تشغيلي موحد مكتوب لتغيير الطلب، مع تتبع زمن التغيير وربطه بتوافر OEE |
ما الذي يدخل في “زمن تغيير الطلب” على آلة طي ولصق الكرتون؟
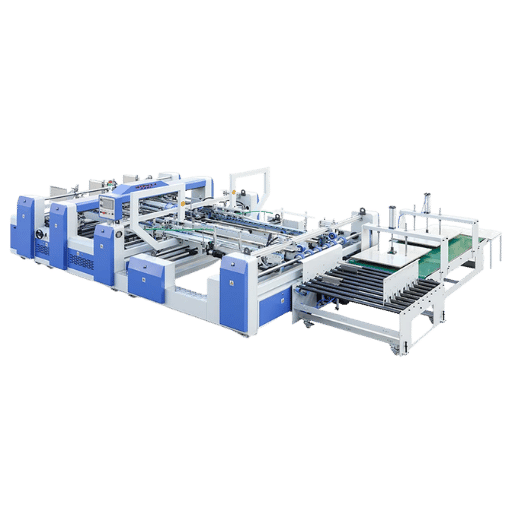
زمن تغيير الطلب هو الفترة بين إنتاج آخر علبة سليمة للطلب السابق وأول علبة سليمة قابلة للبيع للطلب التالي. لهذا التعريف أهمية، لأن معظم المشغلين يحسبون الجزء الواضح فقط، أي تحريك الموجهات والأحزمة فعليًا، ويتجاهلون الوقت المستمر أثناء البحث عن وعاء الغراء، أو انتظار اعتماد عينة، أو إعادة تغذية فراغ كرتوني مقصوص ومهيأ للطي بعد انحشاره. كل ما يقع بين هاتين العلبتين السليمتين يُعد جزءًا من تغيير الطلب، سواء كان أحدهم يستخدم مفتاحًا أم لا.
من المفيد التمييز بين مصطلحين يستخدمهما الناس بالتبادل. تغيير الطلب هو الانتقال الكامل من طلب إنتاج إلى آخر. أما الإعداد للإنتاج فهو الجزء من هذا الانتقال المخصص لضبط الآلة، وإعداد قسم اللصق، وضبط استقامة قسم الطي، وتحقيق محاذاة الطباعة الصحيحة إلى أن يصبح الإنتاج متسقًا. ويُقلَّص زمن تغيير الطلب بمعالجة الأمرين معًا: الإعداد للإنتاج نفسه، والانتظار والتنقل والبحث المصاحب له.
كم ينبغي أن يستغرق تغيير الطلب على آلة طي ولصق الكرتون؟
لا توجد مدة واحدة مناسبة للجميع، فتغيير نمط علبة بخط مستقيم مع استخدام الورق المقوى نفسه الذي شُغّل للتو يختلف كثيرًا عن تغيير علبة ذات قاع ذاتي القفل إلى سماكة جديدة. كقاعدة عملية: ينبغي أن يستغرق تغيير نمط مماثل على خط منظم جيدًا دقائق أحادية الرقم، وأن يستغرق التغيير المتوسط في النمط 10–30 دقيقة، بينما قد يستغرق تغيير النمط والخامة بالكامل من 45 دقيقة إلى أكثر من ساعة على آلة قديمة ذات ضبط يدوي. هذه نطاقات شائعة في الميدان وليست معيارًا؛ فالهدف ليس بلوغ رقم قياسي وضعه طرف آخر، بل قياس أزمنة التغيير لديكم، وتصنيفها حسب نمط العلبة، وتقليل الحالات الأبطأ. وتقلص آلة طي ولصق الكرتون الحديثة المزودة بوصفات إعداد محفوظة هذه النطاقات الثلاثة.
💡 الخلاصة الأساسية
إذا كان سجل تغيير الطلب لا يوثق إلا “وقت استخدام المفتاح”، فأنتم تقيسون الإعداد للإنتاج لا زمن تغيير الطلب. ابدأوا التوقيت عند آخر علبة سليمة وأوقفوه عند العلبة السليمة التالية؛ غالبًا ما يتضاعف الزمن، ويكمن نصفه الخفي في فرص التحسين السهلة.
التكلفة الفعلية لبطء تغيير الطلب
قبل إنفاق أي مبلغ لمعالجة زمن تغيير الطلب، حددوا تكلفة المشكلة؛ فهذا الرقم هو ما يبرر المشروع أمام صاحب قرار الموافقة. الحساب بسيط، وغالبًا ما تكون نتيجته غير مريحة. تغيير الطلب يعني وقت إنتاج ضائعًا، لذا يظهر مباشرةً بوصفه خسارة في التوافر ضمن الفعالية الإجمالية للمعدات (OEE)، حيث يُعد الإعداد أحد “الخسائر الست الكبرى” المعروفة. فكل دقيقة تتوقف فيها الآلة لتغيير الطلب هي دقيقة لا تنتج خلالها علبًا قابلة للبيع.
ورقة عمل لحساب عائد تقليل زمن تغيير الطلب
استخدموا أرقامكم في هذا الحساب؛ إنه المحتوى العملي الذي تنقله المصانع الأخرى فيما بينها بهدوء:
- A، تكلفة ساعة تشغيل الخط شاملة جميع التكاليف (الآلة والمشغلون والتكاليف العامة)، مثل سعر ساعة تشغيل الآلة المعتمد لدى فريق الشؤون المالية.
- B، متوسط مدة تغيير الطلب بالدقائق، ويُقاس من آخر علبة سليمة إلى أول علبة سليمة.
- C، عدد مرات تغيير الطلب يوميًا.
- D، أيام العمل سنويًا.
- تكلفة تغيير الطلب السنوية = (A ÷ 60) × B × C × D.
- العائد من تقليل الزمن بنسبة 50% = ذلك الرقم × 0.5.
لنطبق الحساب على حالة توضيحية: خط تبلغ تكلفته $180/hour، ويستغرق تغيير الطلب عليه 35-minute في المتوسط، مع أربعة تغييرات يوميًا و250 يومًا سنويًا؛ يخسر نحو $105,000 سنويًا بسبب تغيير الطلب. وعند خفض مدة التغيير إلى النصف، توفرون للمصنع نحو $52,000، من دون زيادة الطاقة الإنتاجية أو تعيين موظفين جدد أو تغيير الآلة. هذه الأرقام افتراضية؛ المهم هو إدخال أرقامكم. ومع تزايد الطلبات القصيرة متعددة وحدات SKU، ترتفع قيمة C وتزداد جدوى معالجة زمن التغيير كل ربع سنة. وإذا أردتم نسخة منظمة لخط أوتوماتيكي، فإن حاسبة عائد توفير العمالة لدينا تتبع المنهجية نفسها مع احتساب عدد العاملين.
منهجية SMED: فصل الإعداد الداخلي عن الخارجي
تفشل معظم قوائم “10 نصائح” لأنها تقدم أساليب من دون إطار ينظمها. وهذا الإطار هو SMED، أي التبديل السريع للقوالب في دقائق أحادية الرقم، وقد طوره المهندس الصناعي Shigeo Shingo وأصبح ركيزة في نظام Toyota للإنتاج. هدف SMED واضح: خفض زمن تغيير الطلب إلى أقل من 10 دقائق، عبر التعامل مع الإعداد بوصفه عملية قابلة للهندسة والتحسين، لا مهمة ينبغي إنجازها على عجل. ويعلّم كل من Lean Enterprise Institute وNIST Manufacturing Extension Partnership المبادئ الأساسية نفسها، كما تؤكد الدراسات الأكاديمية لتقليل زمن الإعداد على مدى أربعة عقود فاعليتها في أنواع مختلفة من الآلات.
ما الفرق بين الإعداد الداخلي والإعداد الخارجي؟
الإعداد الداخلي هو أي مهمة لا يمكن تنفيذها إلا عند توقف الآلة، مثل ضبط استقامة قسم الطي، وإعادة موضع قضبان الحمل، وتمرير فراغ كرتوني جديد. أما الإعداد الخارجي فهو أي مهمة يمكن تنفيذها بينما لا يزال الطلب السابق قيد الإنتاج، مثل تجهيز فراغات الطلب التالي، وخلط الغراء وتحميله، واستدعاء وصفة الإعداد، وترتيب الأدوات. وتتمثل الخطوة الأكثر تأثيرًا في SMED في تحويل المهام الداخلية إلى خارجية، لأن العمل الخارجي يُنجز أثناء وقت التشغيل المدفوع أصلًا، لا أثناء توقف الآلة. وتبين دراسات تقليل زمن الإعداد مرارًا أن مجرد فصل هاتين الفئتين وتحويل المهام الممكنة بينهما يقلل زمن تغيير الطلب بدرجة كبيرة، حتى قبل شراء أي تجهيزات جديدة.
تُطبق SMED على ثلاث مراحل: فصل الإعداد الداخلي عن الخارجي، وتحويل أكبر قدر ممكن من المهام الداخلية إلى خارجية، ثم تقليص الوقت اللازم لما تبقى من المهام الداخلية. ولتطبيقها على آلة طي ولصق الكرتون من دون الغرق في قائمة من 40 مهمة، صنفوا الأعمال حسب أقسام الآلة.
تدقيق الإعداد عبر 4 أقسام
راقبوا عملية تغيير طلب واحدة، وصنفوا كل مهمة داخل كل قسم بأنها داخلية (I) أو خارجية (E):
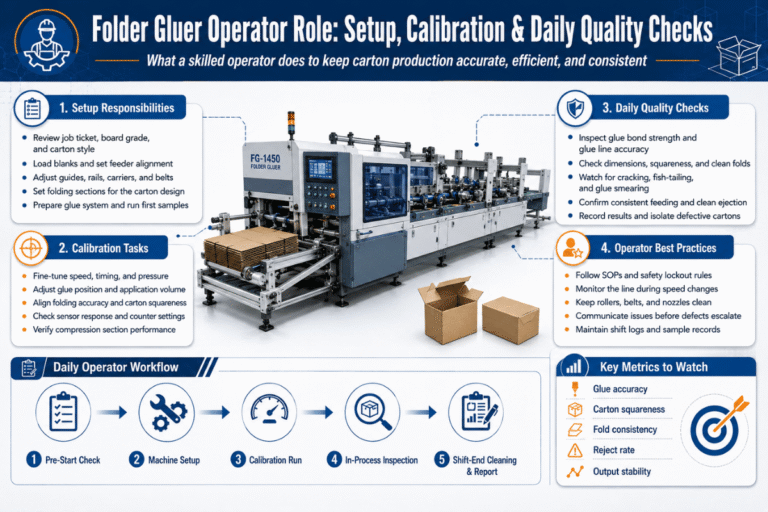
- وحدة التغذيةتجهيز فراغات العلب، وضبط الموجه الجانبي وارتفاع الرصة. يمكن تحويل معظم أعمال التجهيز إلى إعداد خارجي.
- قسم الطيقضبان التوجيه، وقضبان الحمل، ومكاوي الطي، والخطافات. معظم أعماله داخلية، لكن الضبط المسبق واستخدام الإعدادات المسبقة يقلصان وقتها.
- قسم اللصقموضع الفوهة/العجلة، ونوع المادة اللاصقة وكميتها، ونمط التطبيق. خلط الغراء وتحميله عمل خارجي، أما توجيه موضع التطبيق فضبط داخلي.
- وحدة الإخراج والضغطسرعة الحزام، والضغط، والإخراج. غالبًا ما يكون هذا القسم الأكثر إغفالًا.
“أكبر تحسن منفرد في معظم الخطوط لا يتحقق باستخدام المفتاح بسرعة أكبر، بل بنقل العمل إلى خارج وقت توقف الآلة. وما إن يدرك الفريق أن تجهيز فراغات العلب وخلط الغراء يمكن أن يتم أثناء استمرار الطلب الحالي، حتى ينخفض زمن تغيير الطلب قبل إجراء أي تعديل على التجهيزات.”
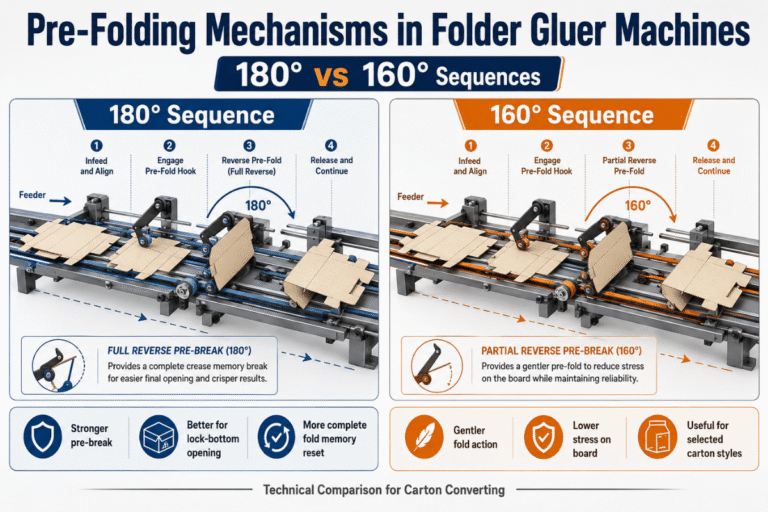
ما الفائدة؟ يحول تدقيق الإعداد عبر 4 أقسام عبارة “أسرعوا العمل” المبهمة إلى قائمة مهام محددة يمكن نقلها أو إلغاؤها أو تجهيزها مسبقًا، كما يحدد القسم الذي ينبغي أتمتته أولًا عند الاستثمار لاحقًا. وتتفاعل أقسام الطي واللصق مع هندسة الطيات، لذا فإن فهم آليات الطي المسبق وتسلسل الطيات يساعدكم عند تحسين المرحلة الثالثة.
عوامل على مستوى الآلة تقلل زمن الإعداد
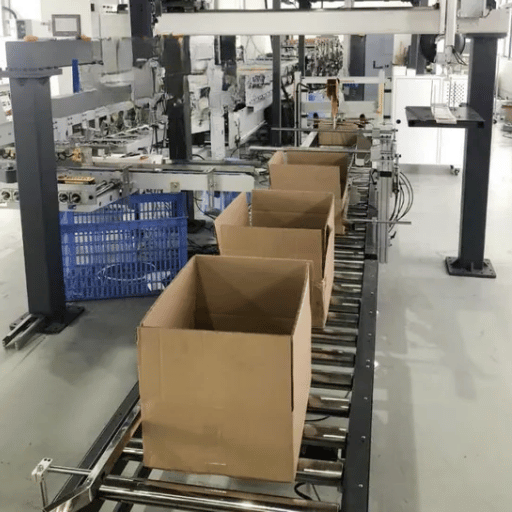
بعد فصل الأعمال الداخلية عن الخارجية، تحدد خصائص التجهيزات سرعة إنجاز ما تبقى من المهام الداخلية. وهذه هي العوامل التي يجدر إعطاؤها الأولوية، في الآلة التي تستخدمونها الآن وفي مواصفات الآلة التالية.
- ✔ضبط بلا أدواتموجهات وأحزمة وقضبان تُضبط يدويًا من دون البحث عن مفتاح ربط. يلغي ذلك أحد أكثر مصادر الهدر شيوعًا في الإعداد اليدوي، ويساعد المشغلين الجدد على إتقان العمل بسرعة.
- ✔ذاكرة الإعدادات المسبقة والوصفاتاحفظوا إعدادًا مجربًا لكل نوع من العلب واستدعوه بإجراء واحد. يحول هذا الضبط اليدوي المطول إلى استدعاء شبه فوري، ويحد من تفاوت النتائج بين دفعات الإنتاج الذي ينشأ عند اعتماد المشغلين على تقديرهم الشخصي.
- ✔قضبان حمل ومكاوي طي معدة مسبقًامقاييس مدرجة ومواضع تثبيت سريعة تتيح ضبط قسم الطي على قيمة محددة بدلًا من التخمين.
- ✔أدوات مساعدة للمحاذاة وفحص سريع لأول علبةكلما أسرعتم في التأكد من استقامة العلبة وإحكام لصقها، توقف توقيت تغيير الطلب في وقت أقرب.
هنا يلتقي اختيار الآلة بانضباط الإعداد. نصمم خطوط آلة أوتوماتيكية لطي ولصق الكرتون وآلة طي ولصق الكرتون عالية السرعة لدينا مع استدعاء وصفات الإعداد المحفوظة وإمكانية تغييرها بلا أدوات، لأن الحسابات الواردة في القسم السابق تعكس واقع العمل؛ ففي الإنتاج متعدد وحدات SKU، تكون قيمة الإعداد المعتمد على استدعاء الوصفات أكبر من قيمة السرعة القصوى وحدها. وإذا كنتم تقارنون الطرازات بحسب إمكانات تغيير الطلب، فإن أداة اختيار الطراز لدينا تصنف الآلات حسب الميزات المذكورة أعلاه.
📐 ملاحظة هندسية
تزداد حساسية المحاذاة مع السرعة. فعندما ترتفع سرعة الخط، يتحول أي انحراف ميكانيكي ثابت إلى ميل جانبي أكبر في كل علبة، ولذلك قد يتسبب ارتخاء الموجه الجانبي نفسه، الذي لا يسبب مشكلة عند 150 m/min، في انحشارات عند 300 m/min. وعند إحكام الإعداد على خط عالي السرعة، شددوا حدود السماح لفحص أول علبة، وتأكدوا من أن تراكب لصق الوصلة الجانبية يقع ضمن ±1 mm تقريبًا قبل اعتبار تغيير الطلب مكتملًا، بدلًا من قبول نتيجة “قريبة بما يكفي” عند السرعة المنخفضة ثم اكتشاف الانحراف بعد إنتاج ألف علبة معيبة.
كيف يختلف زمن تغيير الطلب باختلاف نمط العلبة
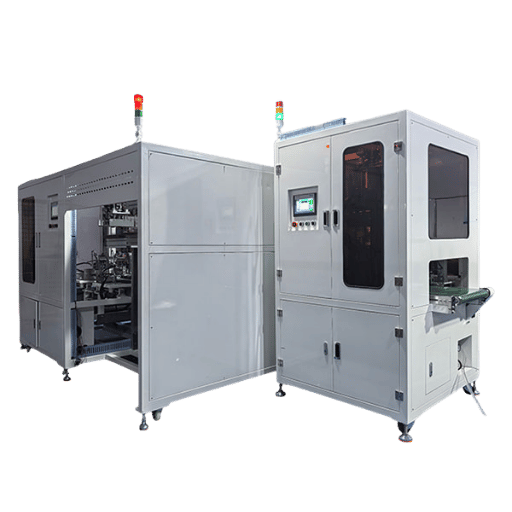
ليست كل تغييرات الطلب متساوية، والتعامل معها كما لو كانت كذلك هو ما يؤدي إلى أخطاء الجدولة. ترتبط صعوبة تغيير الطلب بعدد أقسام الآلة والتغييرات في التجهيزات التي يتطلبها نمط العلبة، ومدى دقة المحاذاة المطلوبة. لا تتوفر جداول منشورة تفصيلية بالدقائق لهذا الأمر، لذا يصنف السلم أدناه الجهد النسبي للإعداد حسب التعقيد الميكانيكي، مع ربطه برموز أنماط العلب FEFCO. تعاملوا مع نطاقات الزمن على أنها تقديرات ميدانية شائعة تُقارن بسجلاتكم، لا معايير ثابتة.
| نمط العلبة (FEFCO) | الأقسام المعنية | الجهد النسبي لتغيير الطلب |
|---|---|---|
| الخط المستقيم / RSC (0201) | لصق وصلة جانبية واحدة، مع طي محدود | ★ الأقل — أقصر وقت للإعداد |
| قاع ذاتي القفل / قفل سريع (0215) | يتطلب مكاوي طي وخطافات إضافية لتشكيل القاع | ★★ متوسط |
| قاع ذاتي القفل Crash / قاع أوتوماتيكي (0713) | طي مسبق + خطافات للقاع + محاذاة دقيقة | ★★★ مرتفع |
| 4 زوايا / 6 زوايا | نقاط لصق متعددة + محطات طي إضافية | ★★★★ الأعلى — الأكثر حساسية للمحاذاة |
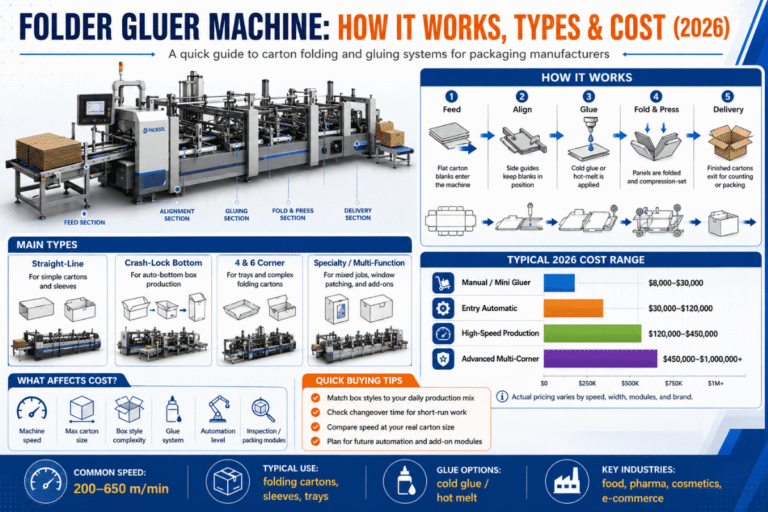
يتحول سلم تغيير الطلب حسب نمط العلبة إلى قرار جدولة بمجرد إدراك أن الانتقال من علبة ذات قاع ذاتي القفل إلى علبة ذات 4 زوايا يتطلب إعدادًا أطول بكثير من تكرار إنتاج علبة بخط مستقيم. وتحظى علب FEFCO 0713 ذات القاع ذاتي القفل بشعبية لأنها تُجمّع بسرعة في المرحلة اللاحقة، لكن هندسة قاعها هي ما يجعل تغيير الطلب بطيئًا على آلة اللصق. ويساعدكم فهم الجهد النسبي على تجميع الطلبات وترتيبها عمدًا (القسم التالي)، واختيار الآلة المناسبة: يُنفذ إنتاج العلب ذات الخط المستقيم على خط بسيط مخصص، بينما تبرر طلبات القاع ذاتي القفل وعلب 4/6 زوايا استخدام آلات مصممة لها. للاطلاع على شرح كامل لنوع الآلة المناسب لكل نمط، راجعوا دليلنا حول أنواع آلات طي ولصق الكرتون.
أنشئوا روتينًا موحدًا لتغيير الطلب يلتزم به المشغلون
لا يمثل تغيير الطلب السريع الذي لا يستطيع تنفيذه سوى مشغل واحد تحسنًا؛ بل يجعل العملية معتمدة على شخص واحد. وتظهر علامة ذلك بوضوح عند تبديل الورديات: إذ يضبط كل مشغل الآلة بطريقته، فتُعاد في كثير من الأحيان إعدادات صحيحة أصلًا عند بدء الوردية الجديدة. ووصف أحد المخضرمين في القطاع مشاهدته إعادة ضبط الآلة للطلب نفسه عند كل تبديل للفريق، لمجرد عدم وجود إجراء موحد مكتوب. والحل هو العمل الموحد، أي روتين موثق وقابل للتكرار ينفذه كل مشغل مدرب بالطريقة نفسها.
- ✔ورقة إعداد لكل نوع من العلبرقم الوصفة، ومواضع الموجهات، وإعدادات الغراء، وفحص أول علبة؛ تُسجل مرة واحدة ويُعاد استخدامها.
- ✔لوحة تنظيم الأدواتلكل أداة تستخدم في تغيير الطلب موضع ثابت محدد بملصق، فلا يضطر أحد إلى التجول بحثًا عن مفتاح أثناء الإعداد.
- ✔تغيير متوازٍ للطلب بمشاركة شخصينفي الأنماط الصعبة، قسّموا أعمال التغذية واللصق بين شخصين لتُنفذ المهام الداخلية بالتوازي لا بالتتابع.
- ✔معيار اعتماد أول علبةحددوا فحصًا موحدًا لـ”العلبة السليمة” قبل بدء دفعة الإنتاج، بحيث يتوقف التوقيت عند استيفاء معيار فعلي لا عند نظرة متفائلة.
⚠️ الخطأ الأكثر شيوعًا
تجهيز الغراء وفراغات العلب والأدوات بعد توقف الآلة. هذا يعني تنفيذ العمل الخارجي بوصفه عملًا داخليًا، وهو الخطأ الذي صُممت SMED للقضاء عليه. جهزوا كل ما يلزم للطلب التالي بينما لا يزال الطلب الحالي قيد الإنتاج، فيختفي جزء من زمن تغيير الطلب من دون تكلفة إضافية.
رتبوا الطلبات لتقليل مرات التغيير وتسريعها
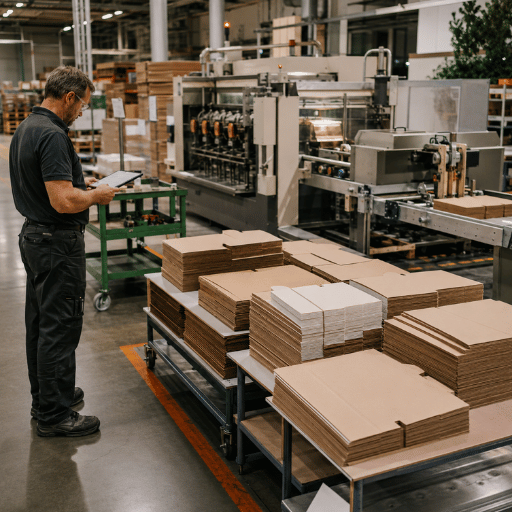
أقل تغيير طلب تكلفةً هو الذي لا تحتاجون إلى إجرائه. تتحكم الجدولة في عدد مرات تغيير الإعداد، وفي مدى صعوبة كل تغيير. اجمعوا أنماط العلب المتشابهة ودرجات سماكة الورق المقوى المتقاربة متتابعة، فتحولون الانتقالات المكلفة بين نمط وخامة مختلفين إلى تغييرات بسيطة بين طلبات متشابهة. ومن القواعد العملية المتبعة في المصانع ذات تنوع المنتجات الكبير: لا تتناوبوا بين علبة بخط مستقيم وعلبة ذات قاع أوتوماتيكي ثم تعودوا إلى الخط المستقيم، بل أنتجوا علب الخط المستقيم معًا، ثم انتقلوا إلى العلب ذات القاع الأوتوماتيكي، كي تستقر الآلة بدلًا من تبديل إعداداتها باستمرار.
دليل ترتيب الطلبات (حسب نمط العلبة والورق المقوى)
- النمط نفسه والورق المقوى نفسه ← إنتاج متتابع، مع زمن شبه معدوم لتغيير الطلب.
- النمط نفسه وورق مقوى مختلف ← رتبوا الطلبات تصاعديًا حسب السماكة لتقليل الحاجة إلى إعادة الضبط.
- نمط مختلف والورق المقوى نفسه ← اجمعوا الطلبات حسب السلم أعلاه، من الأبسط إلى الأعقد.
- نمط مختلف وورق مقوى مختلف ← جدولوها أخيرًا وبأقل تكرار؛ فهذا هو الانتقال الأعلى تكلفة.
ثمة جانب يغيب عن معظم النصائح التي تدعو إلى “تجميع كل شيء”: فالدفعات الأكبر تقلل تكرار تغيير الطلب، لكنها تزيد المخزون قيد التصنيع وتطيل أوقات التسليم، وهذا عكس ما يريده عميل التجارة الإلكترونية الذي يطلب دفعات قصيرة. وتتعامل نظرية Lean مع الدفعات الكبيرة بوصفها تكلفة لا مكسبًا مجانيًا. والحل هو إيجاد توازن: اجمعوا عددًا كافيًا من الطلبات لإدارة تغيير الإعداد بكفاءة، من دون إنتاج كمية كبيرة تجعل العلب الجاهزة تنتظر الشحن في أرضية المصنع. ومع خفض SMED زمن تغيير الطلب إلى دقائق أحادية الرقم، ينتقل التوازن نحو دفعات أصغر، لأن التغيير الأقل تكلفة يجعل الإنتاج القصير مجديًا. وهذا هو المكسب الاستراتيجي: فالتغيير السريع لا يوفر دقائق الإعداد فحسب، بل يتيح إنتاج دفعات أصغر وأكثر استجابة.
قيسوا النتائج كي تدوم: تتبع تغيير الطلب وOEE
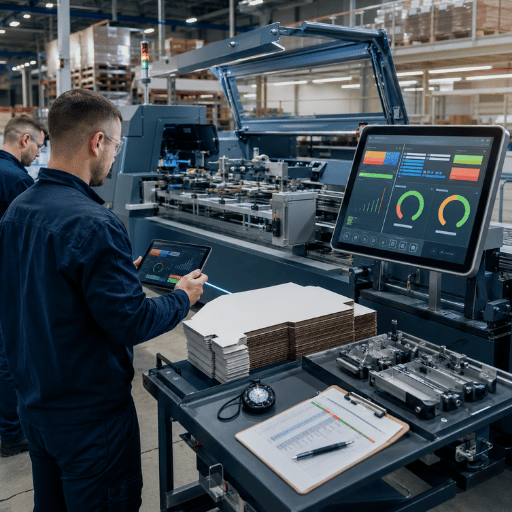
تتراجع التحسينات غير المقاسة بمرور الوقت. ولترسيخ مكاسب تقليل زمن تغيير الطلب، قيسوا مدة كل تغيير بالطريقة نفسها، من آخر علبة سليمة إلى أول علبة سليمة، وسجلوها بحسب نمط العلبة. يؤدي استخدام ساعة إيقاف وورقة مشتركة الغرض أفضل من نظام متطور لا يُستكمل إدخال بياناته. وبعد بضعة أسابيع، سيتضح النمط: ما الأنماط والورديات والخطوات التي تستنزف الوقت.
ثم اربطوا النتائج بمؤشرات الأداء الأعلى مستوى. تغيير الطلب يمثل خسارة في التوافر ضمن OEE، ويُحسب التوافر بقسمة وقت التشغيل على وقت الإنتاج المخطط. ووفق إطار ISO 22400 لمؤشرات الأداء الرئيسية للتصنيع، تؤدي كل دقيقة تُنقل من تغيير الطلب إلى التشغيل إلى رفع التوافر، ومن ثم رفع OEE الإجمالي، ما يوفر للإدارة رقمًا واحدًا تتابعه بالفعل لإثبات نجاح المشروع. حددوا هدفًا (مثل خفض متوسط زمن تغيير الطلب لعلب القاع ذاتي القفل بنسبة 40% هذا الربع)، واعرضوا الرقم أسبوعيًا على لوحة، وستدوم المكاسب لأن الجميع يستطيع رؤيتها.
💡 الخلاصة الأساسية
اربطوا دقائق تغيير الطلب بتوافر OEE، فتحولون مؤشرًا من أرضية المصنع إلى مؤشر يهم الإدارة العليا. وهذا الربط هو ما يحافظ على تمويل برنامج تقليل زمن الإعداد بعد تراجع الحماس الأولي.
ما الذي يتغير: الأتمتة بالمحركات المؤازرة وتغيير الطلب في دقائق أحادية الرقم
يدفع عاملان بتغيير الطلب إلى صدارة الأولويات في 2026. أولهما الطلب: إذ تضع جهات رصد اتجاهات القطاع تسريع تغيير الطلب والإنتاج متعدد وحدات SKU، إلى جانب النقص المزمن في العمالة، ضمن أبرز الضغوط على خطوط التعبئة والتغليف هذا العام. وقد حولت التجارة الإلكترونية العمل من دفعات طويلة لعلبة واحدة إلى دفعات قصيرة لأنواع كثيرة، فأصبح تغيير الطلب، لا السرعة القصوى، هو العامل المحدد لمعدل الإنتاج وأكبر وسيلة لتحسين إنتاجية الخط وكفاءته. وثانيهما العرض: إذ يضيف سوق آلات طي ولصق الكرتون، الذي قُدرت قيمته بنحو USD 678 million في 2025 ويُتوقع أن ينمو بمعدل سنوي مركب يقارب 6–7% حتى أوائل 2030s وفق أبحاث السوق الصناعية، طاقات إنتاجية تعالج هذه المشكلة تحديدًا.
على جانب العرض، يمثل الإعداد بالمحركات المؤازرة والمعتمد على الوصفات حلًا تقنيًا: فأقسام الطي واللصق المؤازرة بالكامل تستدعي طلبًا محفوظًا وتعيد ضبط مواضعها تلقائيًا، ما يحول ضبطًا يدويًا كان يستغرق 30-minute إلى استدعاء بضغطة زر وفحص سريع لأول علبة. وهذا هو الهدف بعيد المدى لمنهجية SMED الواردة في هذا الدليل؛ إذ تحول الأتمتة الإعداد الداخلي إلى إجراء شبه فوري. وإذا كنتم تخططون للطاقة الإنتاجية في 2026–2027 وكان مزيج إنتاجكم يتجه إلى دفعات أقصر وأكثر تنوعًا، فامنحوا قدرة تغيير الطلب وزنًا مماثلًا لسرعة التشغيل. فالآلة الأسرع التي يتباطأ تغيير إعدادها ستخسر أمام آلة متوسطة السرعة تنجز التغيير في دقائق أحادية الرقم ضمن جدول إنتاج متنوع. تساعدكم حاسبة عائد خط الإنتاج عالي السرعة على تقييم هذه المفاضلة قبل اتخاذ القرار.
الأسئلة الشائعة
س: ما زمن تغيير الطلب المناسب لآلة طي ولصق الكرتون؟
عرض الإجابة
يعتمد ذلك على نمط العلبة وما إذا كانت الخامة ستتغير. ينبغي أن يستغرق تغيير نمط مماثل على خط منظم دقائق أحادية الرقم؛ ويستغرق تغيير النمط المتوسط عادةً 10–30 دقيقة؛ وقد يستغرق تغيير النمط والخامة بالكامل 45 دقيقة أو أكثر على آلة يدوية. قيسوا أزمنة التغيير لديكم بحسب نمط العلبة بدلًا من السعي إلى رقم واحد يناسب الجميع.
س: ما المقصود بـSMED باختصار؟
عرض الإجابة
SMED (التبديل السريع للقوالب في دقائق أحادية الرقم) منهجية لتقليل زمن الإعداد، وتهدف إلى خفض زمن تغيير الطلب إلى أقل من 10 دقائق. تفصلون المهام التي لا يمكن إنجازها إلا عند توقف الآلة (داخلية) عن المهام التي يمكن إنجازها أثناء استمرارها في العمل (خارجية)، ثم تنقلون أكبر قدر ممكن من العمل إلى الإعداد الخارجي وتقلصون الوقت اللازم للباقي.
س: هل يوفر الضبط بلا أدوات هذا القدر من الوقت فعلًا؟
عرض الإجابة
نعم. فالبحث عن الأدوات واستخدام مفاتيح الربط يستنزفان وقت الإعداد الداخلي بالكامل؛ وإلغاء هذه الأعمال يقصر مدة كل تغيير للطلب ويساعد المشغلين الأقل خبرة.
س: لماذا يستغرق تغيير الطلب لعلبة ذات قاع ذاتي القفل وقتًا أطول؟
عرض الإجابة
تتطلب العلبة ذات القاع الذاتي القفل (القاع الأوتوماتيكي) الطي المسبق وخطافات القاع ومحاذاة أدق من العلبة ذات الخط المستقيم، لذا يجب ضبط أقسام أكثر من الآلة والتحقق منها. وهندسة القاع نفسها التي تتيح تركيب العلبة بسرعة في المرحلة اللاحقة هي ما يجعل إعدادها على آلة اللصق أكثر تعقيدًا.
س: ما مقدار وقت التوقف الذي يسببه بطء تغيير الطلب في كل وردية؟
عرض الإجابة
اضرب متوسط مدة تغيير الإعداد في عدد مرات التغيير خلال الوردية. فمثلًا، تعادل 4 تغييرات تستغرق كل منها 35 دقيقة أكثر من ساعتين من وقت الإنتاج المهدَر في وردية واحدة، ويظهر ذلك مباشرةً بوصفه خسارة في إتاحة المعدات ضمن OEE. أدخل أرقامك في ورقة عمل حساب عائد تغيير الإعداد أعلاه لمعرفة القيمة السنوية.
س: هل يمكنني تقليل وقت تغيير الإعداد في آلة قديمة دون شراء آلة جديدة؟
عرض الإجابة
بالتأكيد، ومعظم تطبيقات SMED لا تكلّف شيئًا. ففصل الإعداد الداخلي عن الخارجي، وتجهيز الفراغات الكرتونية المخصصة للطلب التالي والغراء قبل إيقاف الآلة، وإعداد ورقة ضبط لكل نوع علبة ليتمكن أي مشغّل من تكرار الإعدادات نفسها، وإضافة لوحة ظلّ للأدوات كي لا يضطر أحد إلى البحث عنها في أنحاء المصنع أثناء تغيير الإعداد، وترتيب أوامر الإنتاج حسب نمط العلبة لتجنب الانتقال المكلف بين نمط العلبة والخامة، كلها إجراءات يمكن تطبيقها على المعدات المتوفرة لديكم. وتقلّص المصانع عادةً وقت تغيير الإعداد بدرجة ملموسة قبل إنفاق أي مبلغ على المعدات الرأسمالية. وعندما تستثمرون لاحقًا، تعزز تجهيزات استدعاء الوصفات المؤازرة هذه المكاسب بدلًا من أن تحل محل الانضباط، ولهذا يكون الترتيب مهمًا: حسّنوا الطريقة أولًا، ثم اشتروا الآلة، لتحققوا عائدًا من كليهما بدلًا من دفع تكلفة أتمتة تخفي فوضى العملية.
حدّدوا مواصفات آلة طي ولصق الكرتون المصممة لتغيير الإعداد بسرعة
أخبرونا بتشكيلة العلب وأطوال دفعات الإنتاج لديكم، وسنختار لكم خطًا يستدعي الوصفات ولا يتطلب أدوات، وبسعة تناسب أهدافكم في تقليل وقت تغيير الإعداد.
اطلبوا عرض سعر لآلة طي ولصق الكرتون →لماذا أعددنا هذا المقال
تصنع Cenwan Machine آلات طي ولصق الكرتون لمصانع الكرتون المموج والعلب الكرتونية القابلة للطي في أكثر من 40 دولة. ووقت تغيير الإعداد هو السؤال الأكثر شيوعًا الذي يطرحه عملاؤنا عندما تتجه تشكيلة طلباتهم إلى دفعات إنتاج أقصر. أعددنا هذا المقال لتقديم منهج عملي يطبّق SMED خطوةً بخطوة، بدلًا من قائمة أخرى بنصائح عامة، لأن قرارات اختيار نمط العلبة وترتيب الإنتاج الواردة هنا هي ما يُحدث فرقًا فعليًا في النتيجة.
المراجع والمصادر
- التصنيع الرشيق وتحسين العمليات، التغيير السريع وتقليل وقت الإعدادNIST Manufacturing Extension Partnership
- التبادل السريع للقالب (SMED)Lean Enterprise Institute
- منهجية لتقليل وقت الإعداد في التصنيع الرشيقAuburn University, Dept. of Industrial & Systems Engineering
- التصنيع الرشيق: مقدمة إلى التقنيات والتطبيقNew Jersey Institute of Technology
- رمز FEFCO، النظام الدولي لتصميم عبوات الكرتون المموجFEFCO (European Federation of Corrugated Board Manufacturers)
- الفعالية الإجمالية للمعدات: اتساق معيار ISO 22400Computers & Industrial Engineering (Elsevier)