Entre em contacto com a Cenwan Machine Company


Atualizado em outubro de 2026. Revisto pela equipa técnica da CENWAN.
Uma comparação entre máquina de dobrar e colar caixas automática e semiautomática avalia o modo como as estações de alimentação de cartão, pré-dobragem, colagem e compressão são mecanizadas. Uma máquina de dobrar e colar caixas automática alimenta, dobra, cola e comprime continuamente peças recortadas de cartão para caixas. Os modelos de alta velocidade atingem velocidades máximas de correia de 300 a 400 metros por minuto consoante a configuração. Equipamento específico como pré-dobragem a 180 graus, sistemas de aplicação de cola multiejetor e compressão pneumática depende do modelo selecionado e do formato da caixa. Uma máquina de dobrar e colar caixas semiautomática mecaniza a aplicação de adesivo e a prensagem. Os operadores continuam a alimentar folhas, dobrar abas ou empilhar maços manualmente, produzindo cerca de 8 000 a 12 000 caixas acabadas por turno de 8 horas (Sinosun). Adequar a automatização da dobragem de caixas à produção de elevado volume ou à flexibilidade de pequenas séries impulsiona uma embalagem eficiente, a eficiência produtiva e o rendimento global na indústria de embalagem. No setor mundial da embalagem, a análise de relatórios setoriais, estudos recentes ou qualquer relatório de mercado recente resume-se sempre a alinhar uma máquina automática de dobrar e colar caixas com a dimensão real dos lotes de produção de caixas de cartão.
Resumo de comparação direta: Quando a poupança de tempo de operação de uma máquina de colagem automática de caixas supera o tempo adicional de preparação, o lote fica concluído em menos tempo do que numa máquina semiautomática. Os tempos de preparação nas máquinas semiautomáticas envolvem breves ajustes manuais em comparação com a preparação inicial mais demorada de múltiplas estações nas linhas automáticas de carros manuais, salvo quando as pré-definições reduzem o tempo em trabalhos repetidos (Ouye). Embora os guias de pequenas séries apontem encomendas médias inferiores a 3 000 a 5 000 caixas para o regime semiautomático, os nossos dois exemplos práticos de tempo em linha reta resultam em quantidades de cruzamento de 488 e 1 543 caixas. As séries longas e repetitivas favorecem o equipamento automático quando a poupança plurianual em mão de obra justifica o investimento. As pequenas séries, as mudanças diárias frequentes e as peças recortadas de cartão canelado gigantes de duas peças favorecem o equipamento semiautomático.
Síntese rápida de decisão: máquina de dobrar e colar caixas automática vs semiautomática
| Classe de máquina e nível de comparação | Máquina de dobrar e colar caixas semiautomática | Máquina de dobrar e colar caixas totalmente automática |
|---|---|---|
| Cadência ativa de operação (em produção) | 2 000–4 000 caixas/h (exclui preparação e paragens) | 8 000–20 000 caixas/h padrão (até 300–400 m/min de velocidade máx. da correia) |
| Produção líquida por turno (turno de 8 horas) | 8 000–12 000 caixas/turno (média de 1 000–1 500 caixas/h no turno) | 60 000–100 000+ caixas/turno (média de 7 500–12 500+ caixas/h no turno) |
| Dimensão da equipa por linha | 4–8 operadores/turno (abrangendo alimentação de cartão e pré-dobragem/atamento manual) | 1 operador principal + 1 embalador na saída (com recolha/atamento automático) |
| Mudança típica de preparação | Ajuste manual rápido de calhas e rolo de cola | Preparação manual mais longa em linha reta / fundo automático (5–15 min com memória servo) |
| Base de cruzamento temporal vs económico | Termina mais cedo abaixo do limiar de cruzamento temporal do lote | Termina mais cedo acima de Q*; custa menos quando a poupança laboral supera a diferença de CapEx |
| Formatos de caixa suportados | Caixas de linha reta (FEFCO 0201) e de duas peças; caixas complexas exigem passos manuais | Caixas de linha reta, fundo automático (0711), 4 cantos e 6 cantos |
| Janela de substrato e canelura | Folhas de cartão canelado de parede simples e parede dupla AB/BC empenadas | Cartão compacto de 200–800 gsm e caneluras N, F, E, B, C, AB |
| Janela de largura dos modelos CENWAN | Não é uma máquina de colagem semiautomática (todos os modelos são totalmente automáticos) | 130–650 mm (CW-G-650) até 290–1 450 mm (CW-W-1450PCW) |
| Área de implantação e potência publicadas | Estrutura compacta; confirmar comprimento exato e potência kW na ficha técnica | 14,4–16,4 m de comprimento, 6 400–7 800 kg de peso, 21,5–25,5 kW (série CW-G) |
| Base de preço do equipamento e retorno | Varia consoante a largura da peça recortada de cartão e o acionamento do alimentador (pedir cotação) | Varia consoante os módulos de estação e opções servo (pedir cotação) |
Máquina de dobrar e colar caixas automática vs semiautomática em resumo: matriz de fronteira de automatização em 4 estações
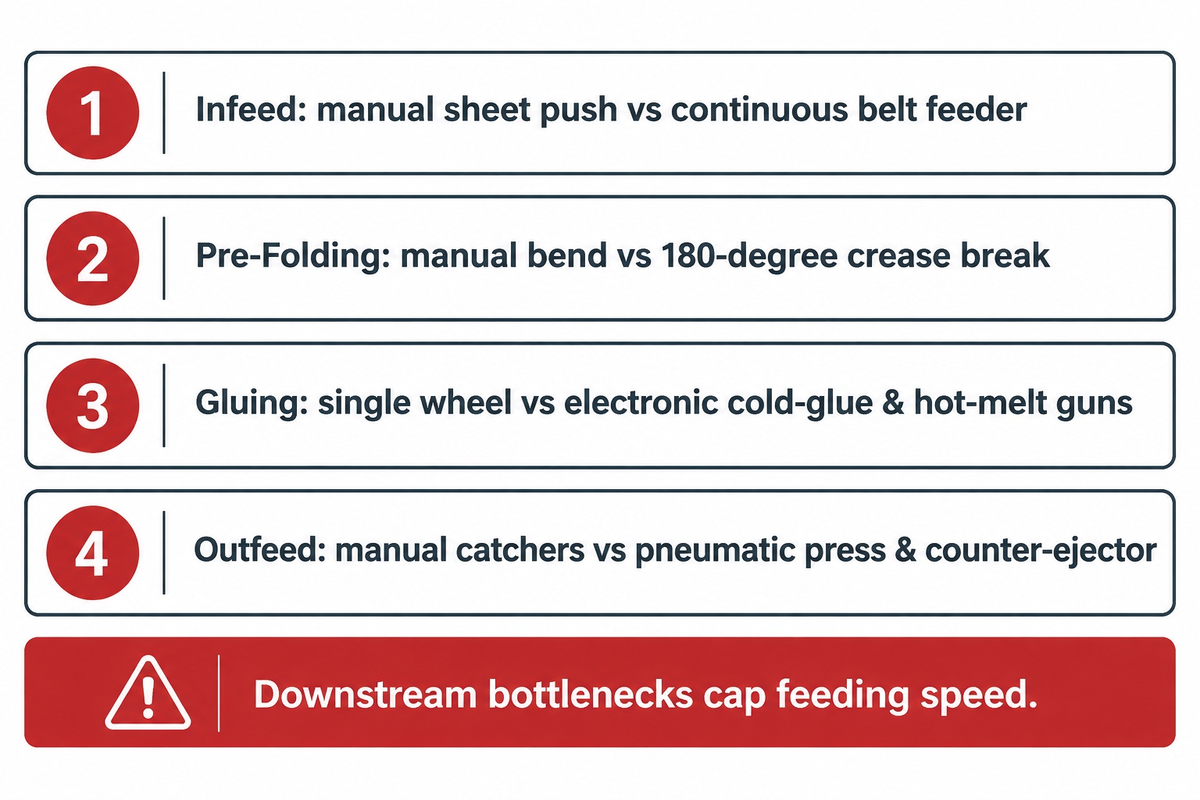
Uma máquina automática de dobrar e colar caixas automatiza a alimentação de cartão, a dobragem, a colagem e a compressão num chassi contínuo. Os modelos de alta velocidade para cartolina atingem velocidades de correia de várias centenas de metros por minuto (Pulp & Paper Technology), chegando a 400 metros por minuto nos modelos CENWAN CW-G. O equipamento específico da máquina, como a pré-dobragem a 180 graus, a colagem multiejetor e a compressão pneumática, varia consoante a configuração selecionada. Uma máquina de dobrar e colar caixas semiautomática mecaniza a aplicação de cola e a prensagem. A alimentação de folhas, a dobragem de abas ou a recolha de maços ficam, contudo, sob o controlo do operador.
Os compradores ficam frequentemente confusos com a nomenclatura dos fornecedores, que atribuem a designação «semiautomática» a três classes distintas de máquinas. Um subtipo é o rolo colador de bancada ou de correia no qual os trabalhadores dobram manualmente cada caixa de cartão. O segundo subtipo é uma coladeira para cartão canelado que alimenta folhas de parede simples e depende de recolha manual. O terceiro subtipo é uma coladeira de duas peças para caixas grandes de parede dupla. Mesmo ao comparar marcas de referência com tecnologia inteligente, a sua empresa deve enquadrar cada proposta na nossa Matriz de Fronteira de Automatização em 4 Estações.
As máquinas autónomas de dobrar e colar caixas de cartolina e cartão canelado também diferem das linhas integradas flexo dobradeiras-coladeiras (FFGs). Uma FFG em linha integra impressão flexográfica, abertura de entalhes, dobragem e colagem numa linha contínua de caixas de cartão canelado. Pode igualmente incorporar uma unidade rotativa de corte e vinco. As máquinas de dobrar e colar caixas autónomas recebem peças recortadas de cartão pré-impressas provenientes de uma máquina plana de corte e vinco instalada a montante. Mecanismos representativos de pré-alimentação e orientação de pilhas de cartão canelado estão ilustrados na US Patent 8 418 834 B2. A Pulp & Paper Technology apresenta análises técnicas sobre maquinaria de dobragem e colagem para converter peças recortadas de cartão pré-vincadas em caixas colapsadas a plano.
| Estação | Coladeira semiautomática de dobragem manual | Coladeira semiautomática de correia para cartão canelado | Máquina automática de dobrar e colar caixas (série CENWAN CW) |
|---|---|---|---|
| 1. Alimentação de cartão e alinhamento | O operador introduz folhas individuais manualmente no rolo de cola | Carga manual da pilha; alimentação de cartão intermitente por correia ou assistida por vácuo | Correias contínuas do alimentador por fricção ou vácuo com esquadro de alinhamento |
| 2. Pré-dobragem e quebra de vinco | Nenhuma; o operador dobra as linhas de vinco manualmente | Dobra duas linhas principais de vinco a plano (~180 graus); sem secção de pré-dobragem | Pré-dobragem do primeiro vinco a 180 graus e do terceiro vinco de 135 a 180 graus (consoante o modelo) |
| 3. Colagem e montagem de fundo automático | Rolo simples de cola fria ou aplicador hot-melt | Rolo de cola ou bico de cola fria para patilha lateral | Rolo inferior de cola fria ou pistolas eletrónicas de cola fria e hot-melt |
| 4. Compressão e saída | Compressão assegurada por prensa separada ou secção de correia | Secção de correia de prensagem; os operadores na saída contam e atam maços à mão | Secções de transferência e compressão pneumática com contador-ejetor de maços |
Ao avaliar configurações de máquina automática de dobrar e colar caixas, determine a capacidade de cada estação na proposta técnica. A alimentação de cartão automática criará um estrangulamento a jusante na dobragem, na compressão ou na saída sempre que a capacidade seja inferior à cadência de entrada.
Velocidade da correia vs produção líquida por turno: porque divergem os valores em m/min das caixas reais por hora
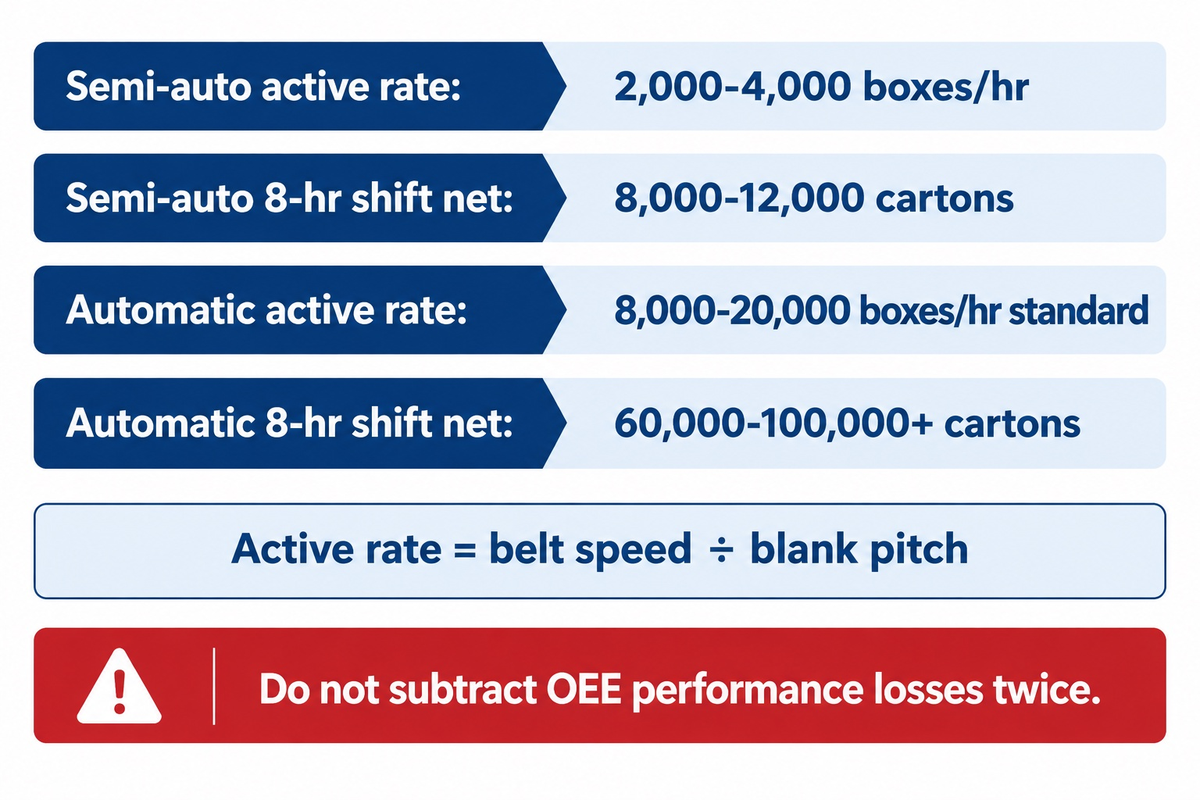
As máquinas de dobrar e colar caixas semiautomáticas operam a uma cadência ativa de 2 000 a 4 000 caixas por hora durante a produção (Ouye). Após mudanças de trabalho e paragens, os totais líquidos situam-se entre 8 000 e 12 000 caixas por turno de 8 horas (Sinosun). Isto equivale a uma produção média de turno de 1 000 a 1 500 caixas por hora. As máquinas de dobrar e colar caixas totalmente automáticas atingem cadências ativas de 8 000 a 20 000 caixas por hora em trabalhos padrão (Ouye), e valores superiores em caixas pequenas de cartolina. Com saída automatizada, as linhas contínuas produzem três a quatro vezes mais do que o regime semiautomático (FoldingGluing) e planeiam cerca de 100 000 caixas por dia.
Os valores nominais em metros por minuto (m/min) medem a velocidade linear da correia e não a produção de caixas acabadas. Adequar a velocidade operacional às necessidades da linha de produção protege tanto a qualidade final como a eficiência operacional. Para converter a velocidade da correia em cadência ativa de produção, divida a velocidade da correia pelo passo da peça recortada de cartão (comprimento aberto da caixa mais o intervalo de alimentação entre folhas). Como o passo aumenta com o comprimento da caixa, as caixas curtas de cartolina atingem contagens horárias mais elevadas do que as peças longas de cartão canelado à mesma velocidade de correia (Pulp & Paper Technology).
Num turno de 8 horas, a produção líquida conforme é igual à cadência horária ideal multiplicada por 8 horas e pela Eficiência Global do Equipamento (OEE). Contudo, se utilizar a cadência real em operação, multiplique essa taxa pelas horas efetivas de funcionamento e pela taxa de qualidade. Não subtraia as perdas de desempenho duas vezes. De acordo com comparativos de fornecedores da FoldingGluing, a alimentação manual limita os operadores a uma velocidade de 30 a 40 folhas por minuto. A fadiga, a reposição da pilha e as paragens de preparação resultam geralmente numa produção semiautomática de 8 000 a 12 000 caixas num turno de 8 horas (Sinosun).
| Classe de máquina e formato de caixa | Velocidade nominal | Cadência ativa (sem preparação) | Produção líquida em turno de 8 horas (com paragens) |
|---|---|---|---|
| Semiautomática de dobragem manual (RSC de cartão canelado) | Até 70 m/min | 25–35 caixas/min (1,500–2 100/h) | 8 000–10 000 caixas/turno (média de 1,000–1 250/h) |
| Coladeira semiautomática de correia (caixa média) | Até 120 m/min | 35–58 caixas/min (2,100–3 500/h) | 8 000–12 000 caixas/turno (média de 1,000–1 500/h) |
| Modo automático de fundo automático (caixa 0711) | Até 250 m/min | 200–350 caixas/min (12,000–21 000/h) | 60 000–85 000 caixas/turno (média de 7,500–10 625/h) |
| Modo automático de linha reta (caixa pequena) | 300–400 m/min | 400–600 caixas/min (24 000–35 000+/h) | 85 000–100 000+ caixas/turno (média de 10 625–12 500+/h) |
Como se comparam os resultados de uma máquina de colagem automática com mesas manuais em dados concretos?
Uma máquina de colagem automática pode produzir 8 000 a 20 000 caixas acabadas por hora em séries padrão (Ouye), ou seja, três a quatro vezes a produção semiautomática (FoldingGluing). Utiliza 1 operador principal e 1 embalador na saída quando o equipamento automático de recolha e embalagem processa a produção. As mesas de colagem manual rendem 300 a 800 caixas por hora por trabalhador. As unidades semiautomáticas operam entre 8 000 e 12 000 caixas por turno de 8 horas com 4 a 8 trabalhadores quando se incluem alimentação de cartão, auxílio na dobragem e atamento fora de linha (Sinosun).
Para paletes embaladas, uma elevada velocidade de execução exige capacidade adequada na saída. As inspeções manuais, o empilhamento de maços e a transferência manual na saída limitam o rendimento horário da linha em caixas pequenas (ME-Industry). Os pressupostos de elevada capacidade exigem atamento automático ou reforço na saída. Quando a capacidade de embalagem a jusante é inferior à da máquina de dobrar e colar caixas, os operadores reduzem a velocidade da linha para a acompanhar. As interrupções na pré-alimentação de pilhas de cartão canelado a montante (US Patent 8 418 834 B2) ou na alimentação de peças recortadas de cartão em modelos de máquina de dobrar e colar caixas de alta velocidade também afetam a produção da linha.
Dimensão da equipa, ergonomia e custo anual de mão de obra por 1 000 caixas
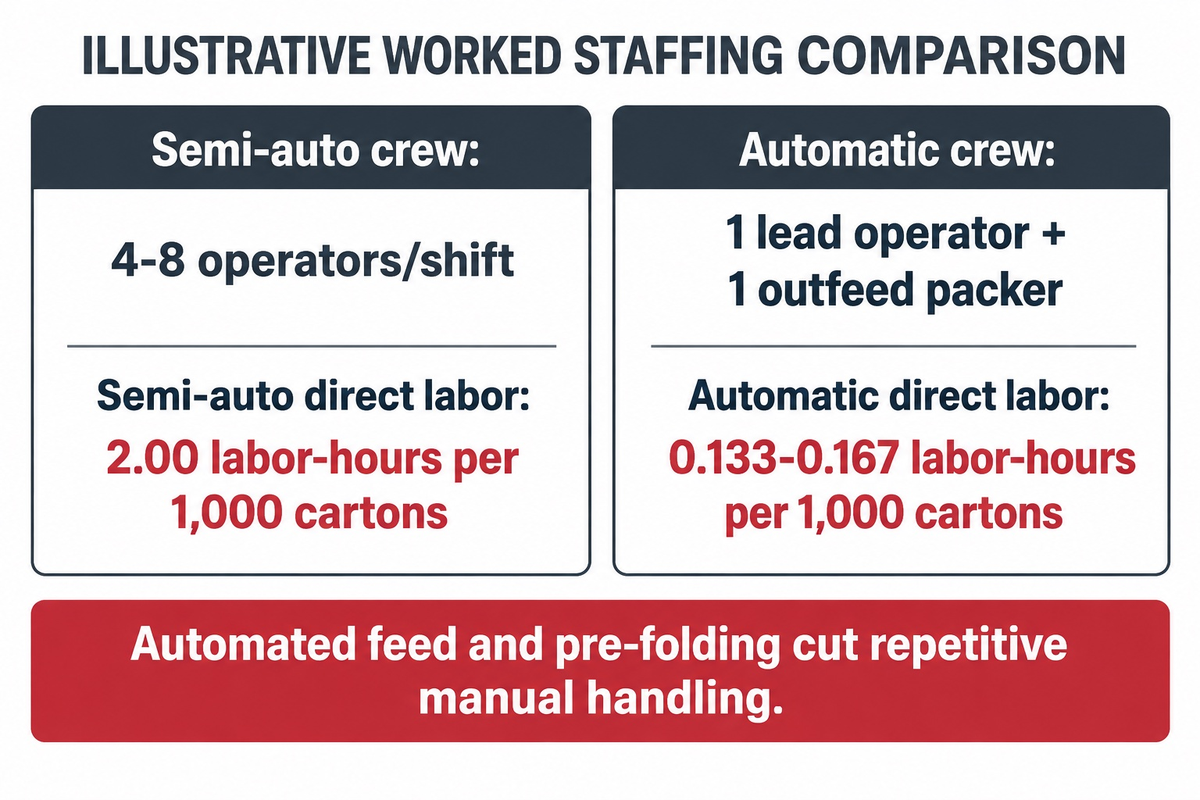
Uma máquina de dobrar e colar caixas semiautomática requer habitualmente 4 a 8 operadores por turno (abrangendo alimentação de cartão, pré-dobragem manual, vigilância da cola e atamento fora de linha) para alimentar peças recortadas de cartão, dobrar abas, esquadrar juntas e atar caixas (Sinosun). Segundo os pressupostos de pessoal e produção da Tabela 4, uma máquina de dobrar e colar caixas totalmente automática utiliza 1 operador principal e 1 embalador na saída com atamento automático. Essa alteração reduz a mão de obra direta de 2.00 para aproximadamente 0.133 horas-homem por 1 000 caixas.
Numa linha semiautomática, o ritmo do trabalho manual limita a capacidade de produção da máquina. Um operador de alimentação levanta pilhas cortadas por matriz de corte, dois operadores dobram abas em direção ao rolo de cola e um a três recetores contam e atam maços. Implementar uma máquina automática de dobrar e colar caixas proporciona maior flexibilidade de afetação de pessoal na fábrica, aumenta a produtividade e melhora a eficiência e a precisão através de uma operação simples.
A fadiga ergonómica também limita a produção manual por turno. A dobragem manual repetitiva, as posturas forçadas e a torção do tronco constituem fatores de risco laboral para lesões musculoesqueléticas, segundo a Administração de Segurança e Saúde Ocupacional dos Estados Unidos. Em contrapartida, a norma ISO/DIS 3153 (Catálogo ISO 79507) aborda a avaliação postural apenas para trabalhadores industriais sentados em ambientes de vibração de corpo inteiro, e não para equipas em pé junto a coladeiras. As estações automáticas de alimentador e pré-dobragem reduzem o manuseamento manual repetitivo. As proteções com encravamento de segurança continuam a ter de ser mantidas na coladeira durante a limpeza e a resolução de encravamentos.
“No local de trabalho, o número e a gravidade das lesões musculoesqueléticas resultantes de esforço físico excessivo, bem como os custos associados, podem ser substancialmente reduzidos mediante a aplicação de princípios ergonómicos.”
| Métrica de equipa e produtividade | Linha semiautomática (equipa de 4 pessoas) | Linha automática (equipa de 2 pessoas + atamento automático) |
|---|---|---|
| Operadores ativos por turno | 4 trabalhadores (1 alimentador, 2 dobradores, 1 atador; até 6–8 em trabalhos complexos) | 2 trabalhadores (1 operador principal, 1 embalador na saída com atamento automático) |
| Efetivo ativo em dois turnos (4 000 h/ano) | 8 trabalhadores de posto distribuídos por 2 turnos | 4 trabalhadores de posto distribuídos por 2 turnos |
| Produção líquida horária assumida | 2 000 caixas/hora | 12 000 a 15 000 caixas/hora |
| Horas de mão de obra direta por 1 000 caixas | 2.00 horas-homem por 1 000 caixas (4 / 2 000 × 1 000) | 0.167 horas-homem (a 12 000/h) a 0.133 horas-homem (a 15 000/h) |
| Custo de mão de obra direta por 1 000 caixas | 2,00 × custo salarial horário local com encargos | 0.133 a 0,167 × custo salarial horário local com encargos |
O nosso guia sobre dotação de operadores e fluxo de trabalho na máquina de dobrar e colar caixas disponibiliza descrições de funções e listas de verificação para passagem de turno.
Tempo de mudança de formato e equação de cruzamento temporal do lote para séries curtas vs longas
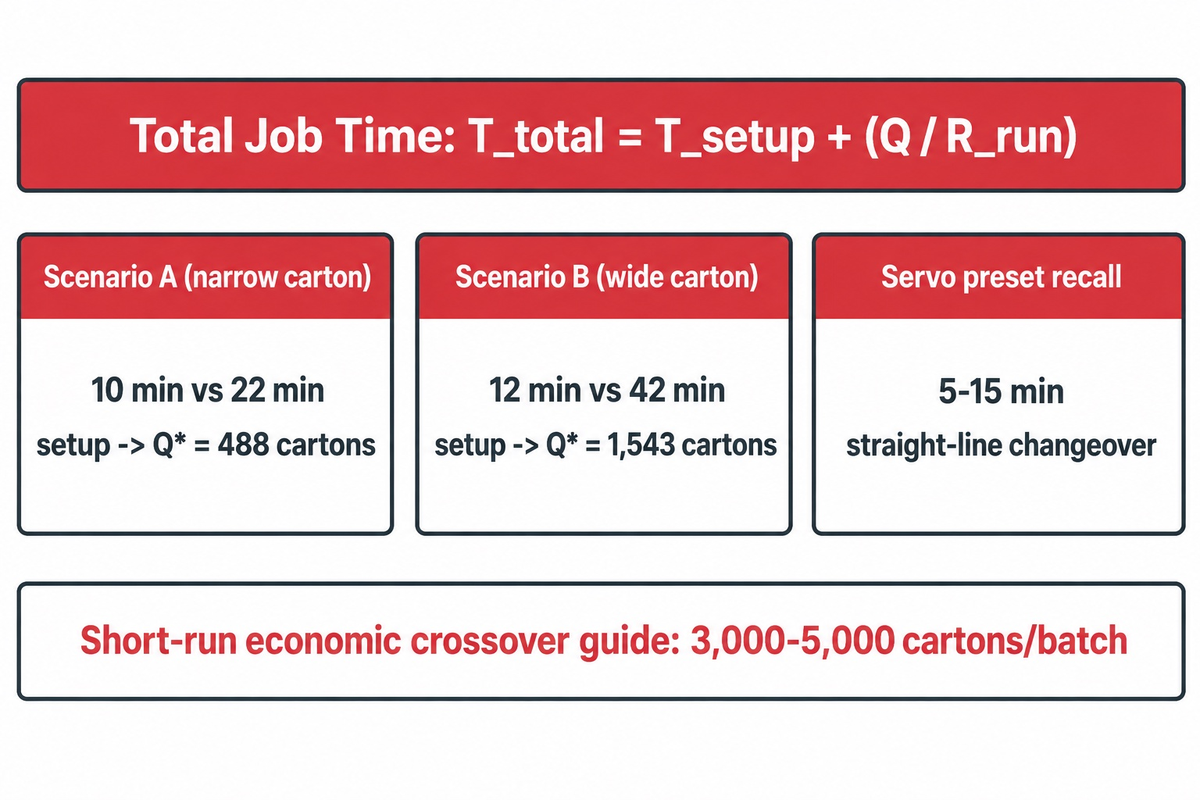
Uma máquina de dobrar e colar caixas semiautomática prepara-se através de breves ajustes manuais (Ouye). Em contrapartida, uma máquina automática de dobrar e colar caixas de calhas manuais exige uma preparação inicial mais demorada em várias estações para caixas de linha reta e caixas de fundo automático, exceto quando as memórias servo reduzem a preparação repetida. Embora os guias de custos para séries curtas apontem encomendas médias abaixo de 3 000 a 5 000 caixas por lote para máquinas semiautomáticas, os nossos dois exemplos calculados abaixo revelam pontos de cruzamento de tempo num único lote de 488 e 1 543 caixas.
Os transformadores de séries curtas questionam-se frequentemente se os pequenos lotes justificam uma máquina totalmente automática. A facilidade de operação durante o ajuste das calhas ajuda a conter custos em planos de produção fragmentados. Contudo, os compradores têm de distinguir cruzamento temporal de cruzamento económico. O cruzamento temporal indica qual a máquina que conclui um lote no menor tempo cronológico. O cruzamento económico indica qual a máquina que gera maior poupança ao longo da vida útil do equipamento, ponderando tempos de preparação, mão de obra e custo de aquisição. Para apurar a dimensão do lote em que os minutos totais do trabalho se igualam, utilize a Equação de Cruzamento Temporal do Lote.
Equação de Cruzamento Temporal do Lote (baseada na cadência ativa de operação):
Tempo total do trabalho: Ttotal = Tsetup + (Q / Rrun)
Quantidade do lote de cruzamento: Q* = (Tsetup,auto − Tsetup,semi) / [ (1 / Rrun,semi) − (1 / Rrun,auto) ]
Onde Tsetup representa o tempo de preparação e ensaio da primeira peça (minutos), e Rrun é a cadência ativa de operação (caixas/minuto) em produção estável (excluindo paragens de preparação).
Considere dois exemplos práticos de fábrica para caixas de linha reta que desenvolvem os conceitos qualitativos de mudança de trabalho na análise de séries curtas da Ouye:
- No Cenário A, para uma caixa estreita de linha reta, a preparação semiautomática demora 10 min a 35 caixas/min (2 100/h). A preparação automática com carros manuais demora 22 min a 250 caixas/min (15 000/h). A diferença de 12 minutos na preparação e o diferencial inverso de velocidade de 0.02457 min/caixa originam um ponto de cruzamento temporal de Q* = 12 / 0.02457 ≈ 488 caixas.
- No Cenário B, para uma caixa larga de linha reta que exige o reposicionamento completo dos carros e das calhas de pré-dobragem, a preparação automática demora 42 min a 180 caixas/min (10 800/h) face a 12 min a 40 caixas/min (2 400/h) na semiautomática para a mesma caixa de linha reta. Essa diferença de 30 minutos na preparação resulta num cruzamento temporal de Q* = 30 / (1/40 − 1/180) ≈ 1 543 caixas. Caso uma fábrica compare uma caixa de fundo automático em ambas as vias, o lado semiautomático só é comparável quando todos os passos manuais de pré-dobragem e colagem por pontos, a mão de obra, o tempo de preparação e a menor cadência manual são incorporados no total semiautomático.
Atuadores que posicionam transversalmente pares de correias em estações individuais de processamento, conforme descrito na US Patent 8 926 485 B2 (Heidelberger Druckmaschinen AG), reduzem o esforço de ajuste manual das calhas. Em combinação com a chamada de pré-definições servo memorizadas, os sistemas totalmente servomotorizados conseguem reduzir as mudanças de trabalho em linha reta para o intervalo de 5 a 15 minutos.
| Dimensão do lote da encomenda (Q) | Semiautomática (12 min prep., 40 unid./min) | Automática padrão (42 min prep., 180 unid./min) | Automática com memória servo (15 min prep., 220 unid./min) |
|---|---|---|---|
| 500 caixas | 24.5 minutos no total | 44.8 minutos no total | 17.3 minutos no total (mais rápida) |
| 1 500 caixas | 49.5 minutos no total | 50.3 minutos no total (próximo do cruzamento de 1 543) | 21.8 minutos no total |
| 3 000 caixas | 87.0 minutos no total | 58.7 minutos no total | 28.6 minutos no total |
| 5 000 caixas | 137.0 minutos no total | 69.8 minutos no total | 37.7 minutos no total |
| 25 000 caixas | 637.0 minutos (10.6 horas) | 180.9 minutos (3.0 horas) | 128.6 minutos (2.1 horas) |
Quando é que uma máquina de colagem automática de caixas supera os processos manuais?
Uma máquina de colagem automática de caixas conclui um lote mais depressa do que uma máquina semiautomática quando a poupança no tempo de corrida supera o tempo suplementar de preparação, e reduz o custo de propriedade quando a poupança laboral compensa o investimento adicional.
Enquanto as linhas automáticas de carros manuais concluem lotes individuais de linha reta mais cedo assim que o ganho em operação compensa a preparação, os guias económicos situam o ponto de cruzamento económico no intervalo de 3 000 a 5 000 caixas por lote. Em microsséries sem memória motorizada dos carros, os ajustes de preparação absorvem grande parte do tempo poupado em corrida (Ouye). A alimentação contínua e a contagem automática libertam 2 a 4 operadores por turno em séries longas e repetitivas.
Janelas de gramagem de cartolina e canelura de cartão canelado: cartolina compacta vs cartão canelado pesado
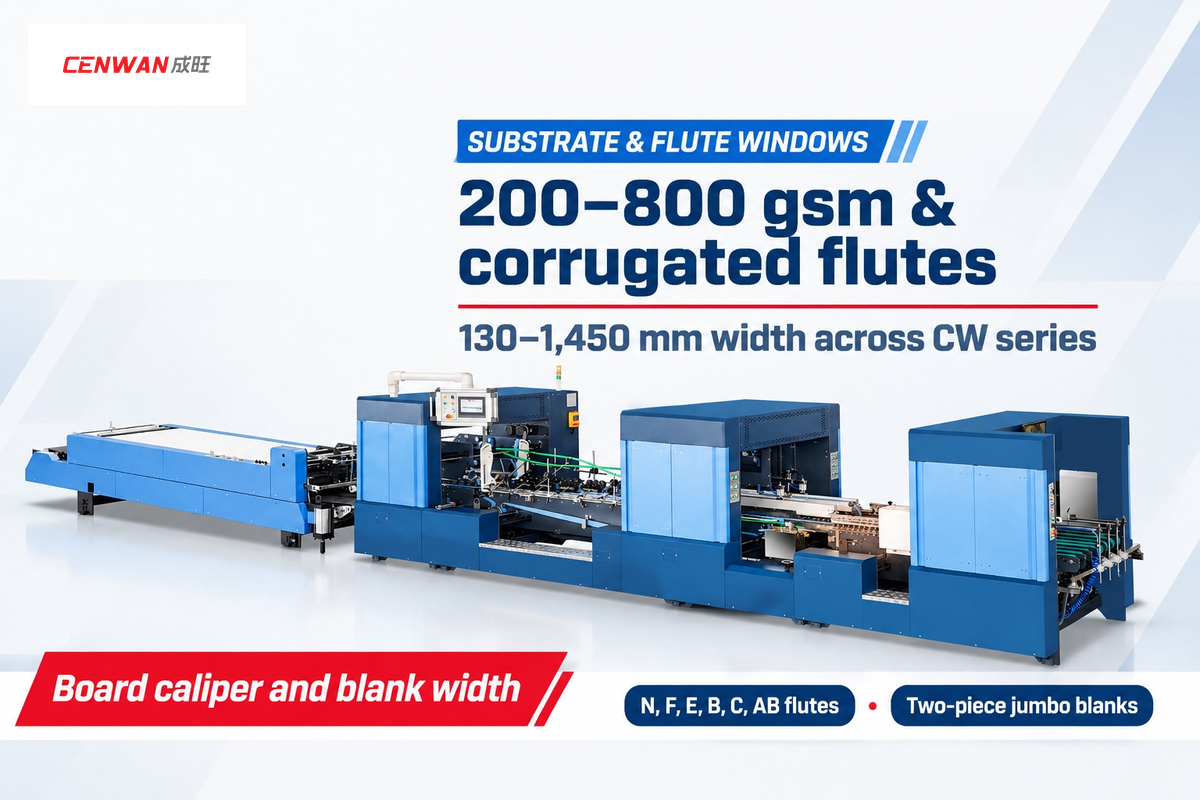
As máquinas automáticas de dobrar e colar caixas de alta velocidade processam cartolina compacta de 200 a 800 gsm e caneluras N, F, E, B, C e AB. As larguras da peça recortada de cartão abrangem de 130 mm a 1 450 mm na série CENWAN CW. As coladeiras semiautomáticas ou especiais gigantes de grande formato para 2 peças são utilizadas quando as peças recortadas de cartão canelado sobredimensionadas de 2 peças ultrapassam os limites do alimentador de folha única.
Na avaliação de diferentes materiais a processar, a largura aberta da peça recortada de cartão e a espessura da canelura são características essenciais. As fábricas de cartolina compacta que processam cartão de 200 a 600 gsm utilizam alimentadores de fricção com lâminas de comporta reguláveis. As máquinas de dobrar e colar caixas para cartão canelado podem recorrer a alimentadores de fricção ou assistidos por vácuo. A folga adequada no alimentador e a pressão de contacto ajudam a preservar as caneluras E, B, C e AB durante a alimentação de cartão quando as fábricas especificam equipamentos especializados (atas da TAPPI).
As especificações fornecidas pelo fabricante para a gama de máquinas CENWAN e para os níveis semiautomáticos comparativos ilustram o escalonamento das janelas de substrato e largura ao longo de 10 classes de equipamento:
| Modelo / classe de máquina e nível | Janela publicada de largura da peça recortada | Gama principal de substrato e canelura | Aplicações típicas de embalagem |
|---|---|---|---|
| Nível 1: Mesa manual de colagem / rolo colador | Manuseamento manual de folhas sem restrição | Folhas de cartão canelado de parede simples e dupla | Séries de amostras, protótipos de caixas, microlotes |
| Nível 2: Coladeira semiautomática de bancada | Largura estreita a média consoante o modelo | Cartolina pesada e canelura simples E/B/C | Caixas de expedição RSC de linha reta em pequenas séries |
| Nível 3: Coladeira semiautomática de correia para cartão canelado | Cartão canelado de folha única de largura média a grande | Cartão canelado E, B, C e parede dupla AB | Caixas normais com abas (FEFCO 0201) |
| Nível 4: Coladeira gigante semiautomática de duas peças | Configurações sobredimensionadas de folha dupla | Cartão canelado de parede dupla AB/BC empenado | Caixas para eletrodomésticos, mobiliário, contentores de duas peças |
| Nível 5: CENWAN CW-G-650 (automática de alta velocidade) | 130–650 mm | Cartolina de 200–800 gsm (cartão compacto até 800 gsm) | Caixas farmacêuticas, cosméticas e pequenas embalagens dobráveis |
| Nível 6: CENWAN CW-G-880 (automática de alta velocidade) | 140–880 mm | Cartolina de 200–800 gsm (cartão compacto até 800 gsm) | Caixas alimentares, embalagens de comércio eletrónico, caixas de retalho |
| Nível 7: CENWAN CW-G-1100 (automática de alta velocidade) | 140–1 100 mm | Cartolina de 200–800 gsm (cartão compacto até 800 gsm) | Suportes de bebidas, caixas médias caneladas de fundo automático |
| Nível 8: CENWAN CW-W-1250AC-S (servo automática de linha reta) | De 290 até 1 250 mm | Cartão até 800 g e cartão canelado de parede simples/dupla E, F, C, B, AB | Caixas de linha reta de grande formato com múltiplas referências SKU |
| Nível 9: CENWAN CW-W-1450PCW (automática de 4/6 cantos) | 290–1 450 mm | Cartolina pesada e cartão canelado E/B/C/AB | Tabuleiros grandes multicanto, caixas hortofrutícolas, caixas expositoras |
| Nível 10: Linha integrada flexo dobradeira-coladeira (linha FFG) | Envelope de largura integrado da impressora-entalhadeira | Cartão canelado de expedição E, B, C e AB | Caixas impressas de expedição com abas normais em elevado volume |
Para identificar tipos de alimentador adequados à espessura da canelura e à geometria da peça recortada de cartão, consulte a nossa série de máquinas de dobrar e colar caixas de cartão canelado.
Compatibilidade com formatos de caixa: linha reta, fundo automático e caixas de 4/6 cantos
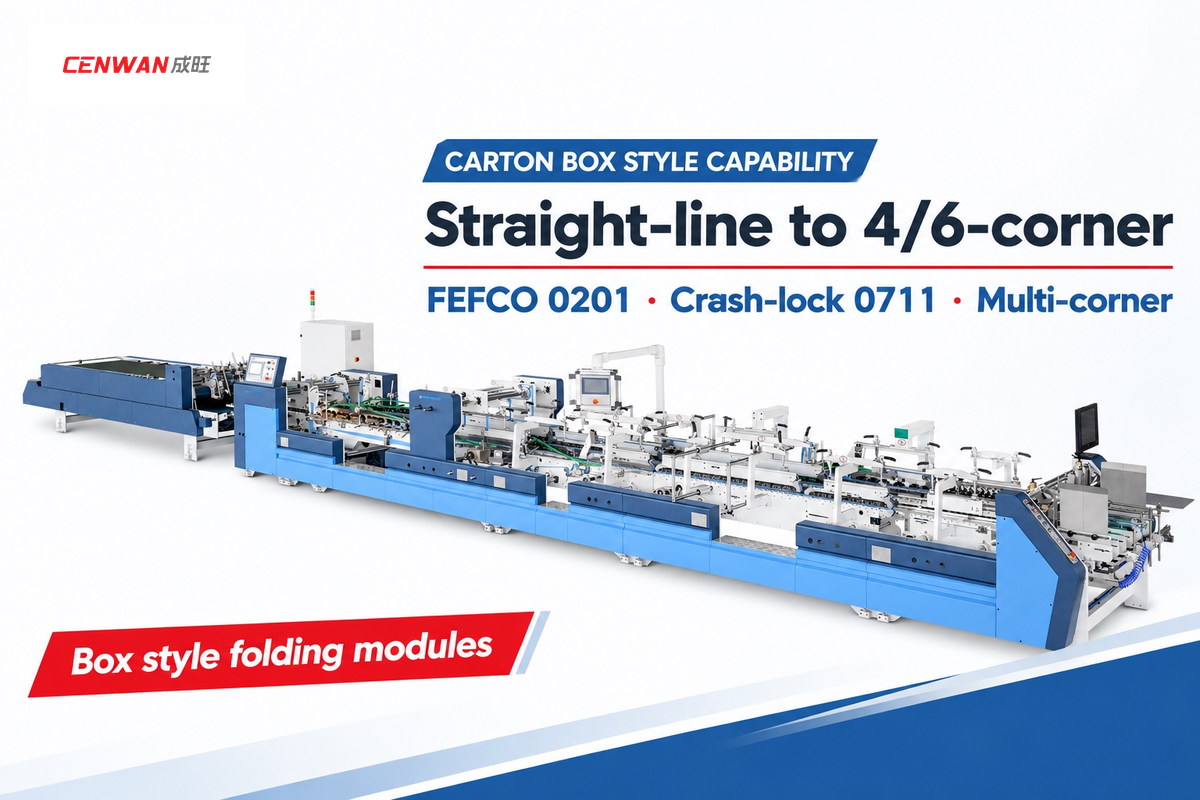
As coladeiras semiautomáticas básicas de junta simples processam caixas de linha reta e de duas peças; as caixas de fundo automático e multicanto exigem operações suplementares de dobragem e colagem, executadas manualmente ou por mecanismos dedicados. A produção automática de fundo automático utiliza dispositivos de dobragem e colagem inferior, enquanto a produção automática de tabuleiros de 4 cantos e 6 cantos recorre a mecanismos de dobragem de cantos. A pré-dobragem dos vincos laterais facilita a abertura das caixas na linha de encaixotamento a jusante.
Os compradores internacionais de embalagem especificam a geometria da caixa através do Código FEFCO (12.ª edição). Uma caixa normal com abas (FEFCO 0201) é produzida dobrando a peça recortada de cartão a plano cerca de 180 graus ao longo de duas linhas de vinco, permitindo colar a patilha de união do fabricante. Tanto as máquinas semiautomáticas como as automáticas asseguram um fecho eficiente e preciso em caixas 0201.
Os formatos estruturais complexos introduzem duas operações mecânicas que as coladeiras semiautomáticas básicas de junta simples não automatizam em linha:
- Quando as caixas dobráveis alimentam uma linha automática de embalagem a jusante, os vincos laterais beneficiam de quebra prévia. Consoante a geometria das caixas, as estações de pré-dobragem dobram previamente as linhas de vinco do primeiro e do terceiro painel para que as peças recortadas de cartão abram sem resistência (Pulp & Paper Technology), atingindo até 180 graus nas unidades de pré-dobragem automáticas CENWAN.
- A produção automática de fundos automáticos FEFCO 0711 dobra as patilhas inferiores com ganchos, aplica adesivo no fundo e fecha as costuras laterais numa única passagem. Nos tabuleiros de 4 cantos e 6 cantos, os ganchos eletrónicos motorizados não temporizados de contra-dobragem em máquinas de dobrar e colar caixas com cantos de 4/6 pontos dobram as abas traseiras em sincronia com cada peça recortada de cartão.
| Formato de caixa (classe FEFCO / ECMA) | Geometria de dobragem e pré-dobragem | Semiautomática básica de junta simples | Coladeira automática multisseção |
|---|---|---|---|
| Linha reta / RSC (FEFCO 0201) | Dobrada a plano (~180° ao longo de duas linhas de vinco) | Sim (aplicação principal de junta simples) | Sim (até 300–400 m/min de velocidade máx. da correia) |
| Fundo automático (FEFCO 0701 / 0711) | Dobragem por gancho da aba inferior; ângulo de pré-dobragem varia consoante o desenho | Requer pré-dobragem manual fora de linha e colagem por pontos | Sim, com módulo dedicado de dobragem e colagem de fundo automático |
| Estruturas multipainel com divisória interior | Quebra de vincos multipainel específica do modelo de caixa | Exige avaliação dos passos manuais de dobragem e utillagem | Sim, com dobradores perfilados especializados adequados |
| Tabuleiros de 4 cantos e 6 cantos | Dobragem das abas de canto frontais e traseiras | Requer dobragem manual dos cantos ou dispositivo dedicado | Sim, com ganchos mecânicos ou servo de contra-dobragem (CW-W-1450PCW) |
| Caixas sobredimensionadas AB de duas peças | Alinhamento de folha dupla e dobragem da junta do fabricante | Sim, em coladeira semiautomática dedicada de duas peças | Requer linha gigante especializada de duas peças |
Porquê escolher uma máquina de dobrar e colar caixas semiautomática para a sua empresa?
Utilize uma máquina de dobrar e colar caixas semiautomática quando a sua fábrica converter contentores sobredimensionados de cartão canelado de duas peças ou caixas empenadas de parede dupla com canelura AB. Esta máquina é igualmente adequada para lotes curtos inferiores a 3 000 a 5 000 caixas, nos quais a rápida preparação manual e o reduzido custo inicial do equipamento superam os benefícios da automatização (Ouye).
Para a produção automatizada de caixas de retalho com fundo automático ou embalagens postais de comércio eletrónico, uma máquina de dobrar e colar caixas de fundo automático utiliza ferramentas de dobragem inferior e aplicação de adesivo adaptadas à disposição da patilha de colagem da peça recortada de cartão.
Sistemas de aplicação de cola, controlo de desalinhamento em cauda de peixe e redução da taxa de refugo
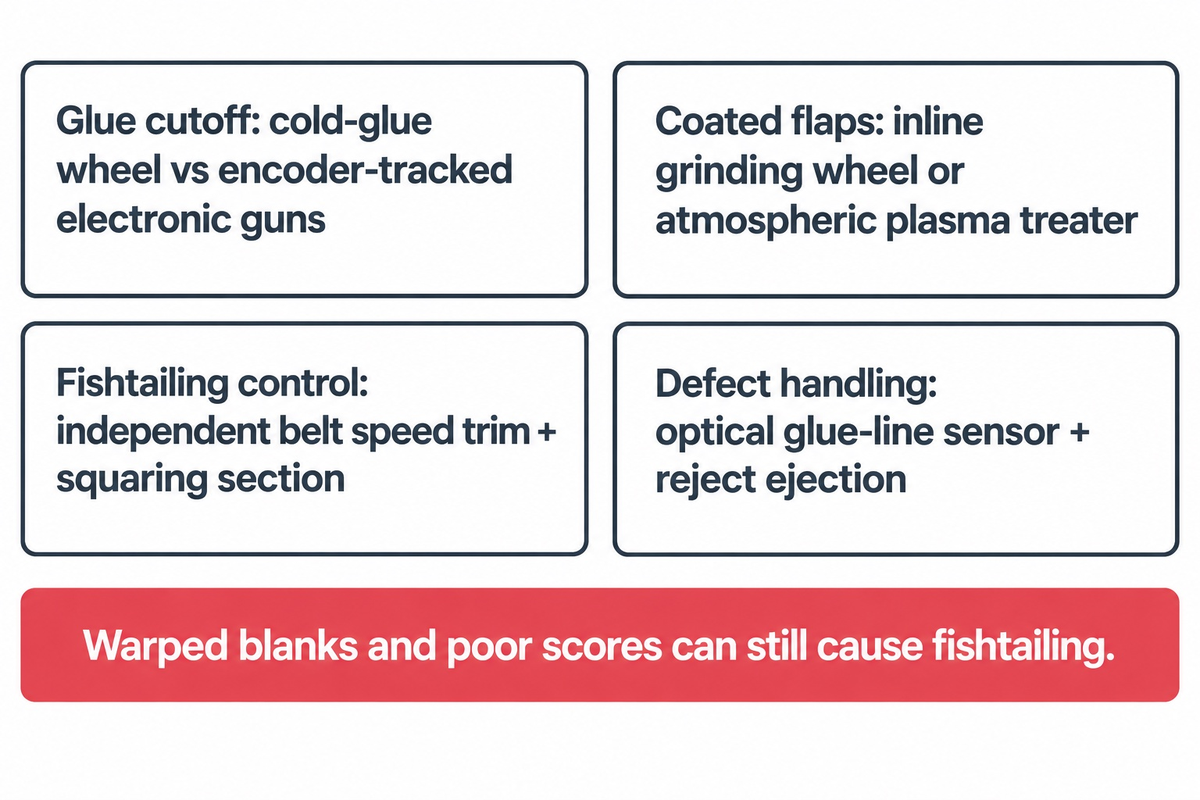
Com rolos de cola fria ou pistolas eletrónicas, as máquinas automáticas de dobrar e colar caixas aplicam o adesivo de modo uniforme. A tensão equilibrada das correias transportadoras e o equipamento de esquadria ajudam a controlar o alinhamento dos painéis. Isto minimiza o enviesamento em cauda de peixe no cartão canelado.
Nas unidades de transformação, o processo de colagem determina se as caixas mantêm os cantos em esquadria durante a paletização. As quatro causas principais de retrabalho na máquina de dobrar e colar caixas são a falha na junta de colagem, o enviesamento dimensional da caixa, os defeitos de dobragem e os encravamentos na linha de produção. Estes modos de falha e o efeito cauda de peixe no cartão canelado estão descritos nas notas de resolução de avarias da SBL e nas análises de modernização da Suba.
O efeito cauda de peixe ocorre quando os painéis esquerdo e direito de uma caixa de cartão canelado avançam pelas correias de dobragem a velocidades desiguais ou dobram sobre vincos pouco profundos. As coladeiras semiautomáticas básicas dependem dos operadores para encostar a peça recortada de cartão dobrada a uma guia lateral antes da compressão. As máquinas automáticas de dobrar e colar caixas de cartão canelado combinam alinhamento no alimentador, velocidades independentes das correias e um dispositivo esquadrador para minimizar o enviesamento antes da compressão. Peças recortadas de cartão empenadas e vincos deficientes podem ainda assim provocar cauda de peixe.
| Dimensão de controlo de qualidade | Máquina de dobrar e colar caixas semiautomática | Máquina de dobrar e colar caixas totalmente automática (com módulos opcionais) |
|---|---|---|
| Aplicador principal de cola | Rolo mecânico de cola fria em aço inoxidável (junta única) | Rolo inferior de cola fria ou pistolas eletrónicas de cola fria e hot-melt |
| Controlo de volume e corte de cola | Ajuste manual da folga da lâmina raspadora | Cordão intermitente monitorizado por encoder sincronizado com a velocidade da correia |
| Preparação de abas com verniz UV / plastificadas | Habitualmente abrasão externa ou manual | Mó de retificação em linha opcional para patilha de colagem ou tratamento por plasma atmosférico |
| Correção de cauda de peixe e enviesamento | Esquadria manual contra guia lateral | Ajuste fino independente da velocidade das correias de dobragem e secção de esquadria |
| Gestão de caixas defeituosas | Triagem visual pelos recetores na saída | Sensor ótico opcional de linha de cola e ejeção de rejeitados |
Ao transformar caixas com verniz UV ou plastificadas com película, a cola fria PVA de base aquosa tem dificuldade em penetrar revestimentos não porosos. Nestes casos, a patilha de colagem pode receber tratamento por plasma ou retificação mecânica para melhorar a aderência. Um adesivo hot-melt pode tornar-se quebradiço e permitir a abertura da junta em ambientes frios. O nosso guia de seleção de sistemas de aplicação de cola para máquinas de dobrar e colar caixas descreve opções para escolher os rolos, bicos e unidades de tratamento superficial adequados a cada combinação de cartão.
Escalões de preço do equipamento, custo total de propriedade a 5 anos e período de retorno
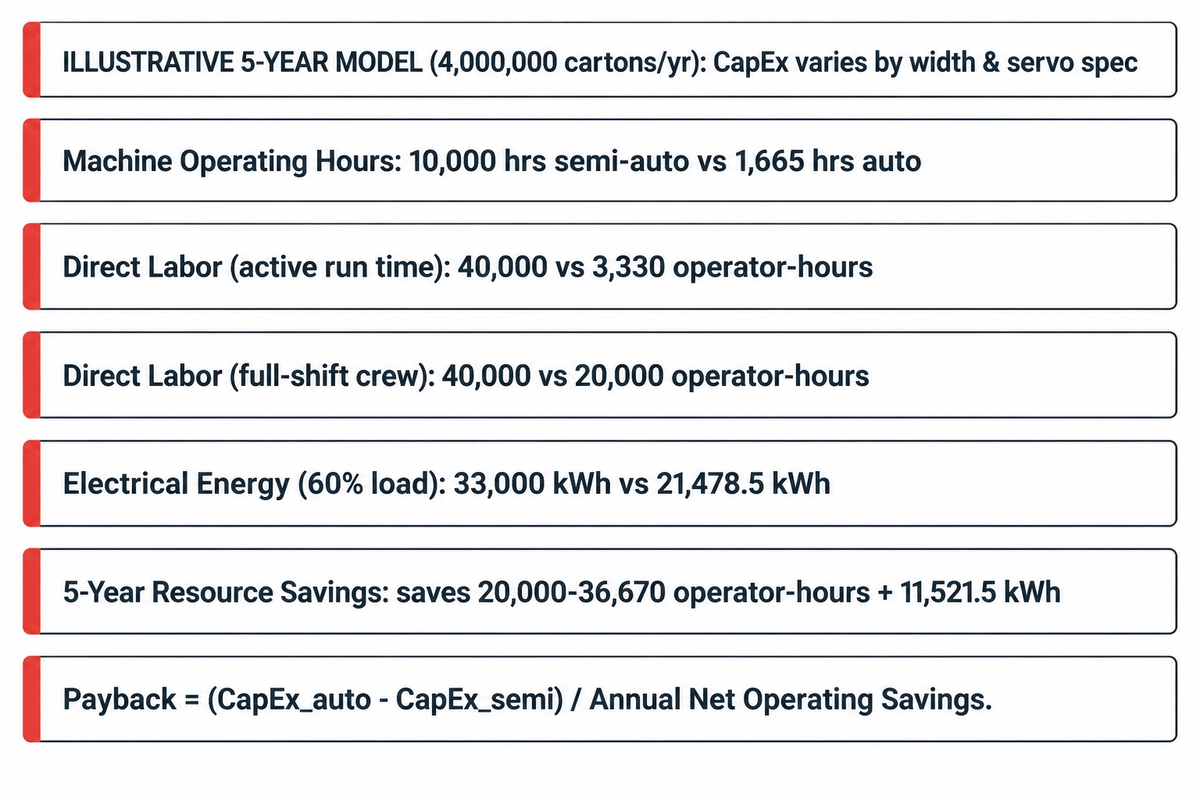
Os preços das máquinas autónomas semiautomáticas e automáticas de dobrar e colar caixas variam consoante a largura máxima da peça recortada de cartão, a configuração das estações e a automatização servo. Os compradores devem solicitar uma cotação formal ajustada aos desenhos das suas caixas. Num horizonte de cinco anos, o custo total de propriedade e o retorno do investimento são determinados pelas horas acumuladas de mão de obra operacional, pelo consumo de energia elétrica, pelo desperdício de adesivo e pela manutenção preventiva.
Comparar cotações de máquinas sem contabilizar as horas de operação distorce a orçamentação de capital. As horas diretas da equipa, o consumo elétrico, a manutenção e o desperdício de afinação moldam qualquer análise plurianual do custo de propriedade de uma máquina (Ouye; Pulp & Paper Technology). Os cuidados diários adequados reduzem a manutenção e as paragens frequentes. A CENWAN indica uma potência nominal instalada de 21.5 a 25,5 kW para estes modelos automáticos. O dimensionamento do disjuntor depende da tensão de alimentação, da corrente nominal e das características de arranque da máquina. Este modelo energético assume uma carga média em operação correspondente a 60 por cento da potência instalada.
Modelo prático de recursos para o Custo Total de Propriedade (TCO) a 5 anos (produção idêntica de 4 000 000 caixas/ano)
Dados do modelo calculado: Em complemento ao nosso guia de atualização por volume e às metodologias de custo-benefício, este modelo ilustrativo prevê um volume de 4 000 000 caixas por ano (20 000 000 ao longo de 5 anos). A 2 000 caixas/hora líquidas, a linha semiautomática trabalha 2 000 horas operacionais/ano (10 000 horas-máquina em 5 anos) com 4 operadores. A 12 000 caixas/hora líquidas, a linha automática conclui 4 000 000 caixas em aproximadamente 333 horas operacionais/ano (arredondadas à unidade horária, ou 1 665 horas-máquina em 5 anos) com 2 operadores e atamento automático. Para contexto de capacidade, atingir 12 000 000 caixas/ano a 2 000 caixas/hora exigiria 6 000 horas-máquina anuais repartidas por três turnos de 2 000 horas.
| Componente de TCO a 5 anos (produção igual de 4 000 000 caixas/ano) | Linha semiautomática (2 000 h/ano, equipa de 4) | Linha automática (333 h/ano, equipa de 2) |
|---|---|---|
| 1. CapEx do equipamento (FOB + comissionamento) | Varia consoante a largura e especificação do alimentador (pedir cotação) | Varia consoante os módulos de estação e especificação servo (pedir cotação) |
| 2. Horas de funcionamento da máquina em 5 anos | 10 000 horas-máquina (2 000 h/ano) | 1 665 horas-máquina (333 h/ano; liberta 1 667 h/ano de capacidade disponível) |
| 3. Mão de obra direta em 5 anos (imputada ao tempo ativo de corrida) | 40 000 horas-operador (4 trabalhadores × 10 000 h) | 3 330 horas-operador (2 trabalhadores × 1 665 h; poupa 36 670 h) |
| 4. Mão de obra direta em 5 anos (com equipa dedicada a turno inteiro) | 40 000 horas-operador (4 trabalhadores a turno inteiro) | 20 000 horas-operador (2 trabalhadores a turno inteiro; poupa 20 000 h) |
| 5. Energia elétrica em 5 anos (carga assumida de 60 por cento) | 33 000 kWh (5,5 kW assumidos → 3,3 kW × 10 000 h) | 21 478,5 kWh (21,5 kW CW-G-650 → 12,9 kW × 1 665 h) |
| Poupança de recursos em 5 anos (automática vs semiautomática) | Referência base | Poupa 20 000–36 670 horas-operador + 11 521,5 kWh |
| Equação de retorno incremental | Referência base | (CapEx_auto − CapEx_semi) / Poupança Operacional Líquida Anual |
Para estimar o retorno da sua fábrica com a nossa calculadora de retorno por poupança laboral, multiplique o custo salarial horário com encargos pelas horas anuais de operador poupadas (4 000 horas/ano para uma equipa dedicada ao turno, ou 7 334 horas/ano caso os operadores sejam reafectados). Some a poupança anual de eletricidade (2 304,3 kWh/ano × tarifa local por kWh) e a redução de desperdício, subtraindo o acréscimo de manutenção em peças de desgaste. Por fim, divida a diferença orçamentada de investimento de capital em equipamento (CapEx) por esse montante anual poupado.
O que devem priorizar os fabricantes ao orçamentar investimentos em máquinas automáticas de dobrar e colar caixas?
Ao definir orçamentos de investimento em máquinas automáticas de dobrar e colar caixas, os fabricantes devem analisar a poupança acumulada de horas de mão de obra a cinco anos, as ferramentas de fundo automático e pré-dobragem, e as mudanças motorizadas para pequenas séries. Além disso, o atamento automático na saída e a preparação elétrica trifásica devem integrar a decisão de investimento em vez de se compararem apenas preços de máquinas base.
Solicite propostas discriminadas para pistolas de pulverização de cola fria, aplicadores hot-melt, correias suplentes do alimentador e formação de operadores, para que as propostas concorrentes partilhem um perímetro técnico equivalente.
Como escolher: o Filtro de Atualização Industrial de 4 Portas e o emparelhamento híbrido de linhas
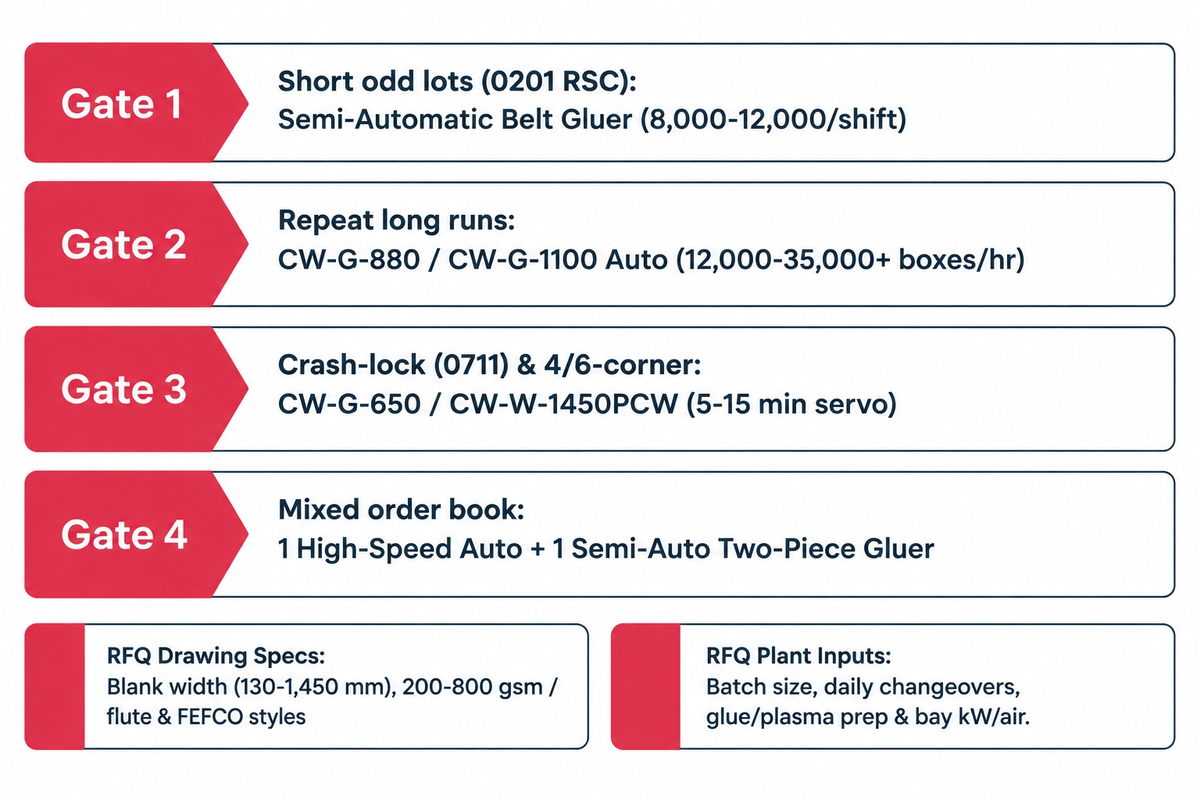
As séries longas e repetitivas favorecem o equipamento de máquina automática de dobrar e colar caixas quando as poupanças em mão de obra e tempo de operação justificam o investimento (Suba). As séries curtas, as mudanças diárias frequentes e as peças recortadas de cartão gigantes de duas peças podem favorecer o equipamento semiautomático. As caixas de fundo automático também podem ser produzidas com dobragem e colagem manuais, embora encomendas volumosas de fundo automático beneficiem de automatização dedicada.
A transição para uma máquina automática de dobrar e colar caixas não implica desativar uma máquina semiautomática. Conforme demonstram os debates entre transformadores no fórum de embalagem PrintPlanet, os roteiros faseados de modernização (Ouye; Suba) e as notas técnicas sobre coladeiras especiais da TAPPI, as fábricas de cartonagem recorrem frequentemente a um Emparelhamento Híbrido de Linhas. A máquina automática de dobrar e colar caixas de alta velocidade assegura as encomendas repetitivas em linha reta e fundo automático. Entretanto, uma unidade semiautomática absorve pequenos trabalhos urgentes e caixas sobredimensionadas de parede dupla.
| Porta de decisão e perfil da fábrica | Configuração recomendada | Fundamento de engenharia | Fronteira operacional e compromisso |
|---|---|---|---|
| Porta 1: Lotes curtos avulsos abaixo do cruzamento do lote (0201 RSC) | Máquina de dobrar e colar caixas semiautomática de correia | Preparação manual rápida e menor investimento inicial adequam-se a séries curtas | A unidade básica de junta simples produz 8 000–12 000 caixas por turno de 8 horas |
| Porta 2: Séries longas repetidas acima do cruzamento temporal e económico | Máquina automática de dobrar e colar caixas de alta velocidade (CENWAN CW-G-880 / 1100) | Reduz a equipa de 4–6 trabalhadores para 2 (com atamento automático) a 12 000–35 000+ caixas/h | Os modelos CW-G-880 e CW-G-1100 têm 16,4 m de comprimento e 25,5 kW de potência instalada |
| Porta 3: Produção automatizada de fundo automático (0711) ou 4/6 cantos | Máquina automática de dobrar e colar caixas de fundo automático / multicanto (CW-G-650 / CW-W-1450PCW) | Mecanismos de dobragem e colagem ajustados à geometria da caixa, com dispositivos mecânicos ou servo | Exige preparação inicial mais longa (ou 5–15 min com memória servo) e operadores qualificados |
| Porta 4: Carteira mista de encomendas (séries padrão repetidas + gigantes de 2 peças / lotes urgentes) | Emparelhamento híbrido: 1 linha automática de alta velocidade + 1 coladeira semiautomática de duas peças | Protege a disponibilidade da linha automática ao desviar lotes irregulares e peças recortadas de 2 peças para a semiautomática | Requer área útil para ambas as linhas e operadores polivalentes |
Lista técnica de especificações para pedido de cotação RFQ (enviar com os seus desenhos)
- Indique a largura e o comprimento mínimos e máximos da peça recortada de cartão aberta, por exemplo 130–650 mm vs 290–1 450 mm.
- Enumere o intervalo de gramagem da cartolina compacta (200–800 g/m²) e as caneluras do cartão canelado (N, F, E, B, C ou parede dupla AB).
- Discrimine os formatos de caixa FEFCO ou ECMA entre linha reta (0201), fundo automático (0701/0711), 4 cantos, 6 cantos e caixas de duas peças.
- Indique a quantidade média do lote por referência SKU, o tamanho mínimo de lote curto e o número diário de mudanças de formato.
- Confirme os requisitos de adesivos e tratamentos superficiais para rolos inferiores de cola fria, pistolas eletrónicas e mós de retificação em linha ou unidades de plasma.
- Identifique o comprimento livre da nave industrial, a capacidade de carga do pavimento, a tensão e potência trifásica em kW e o ar comprimido.
Requisitos de integração e utilidades: comprimento de implantação, carga kW, ar comprimido e cintagem a jusante
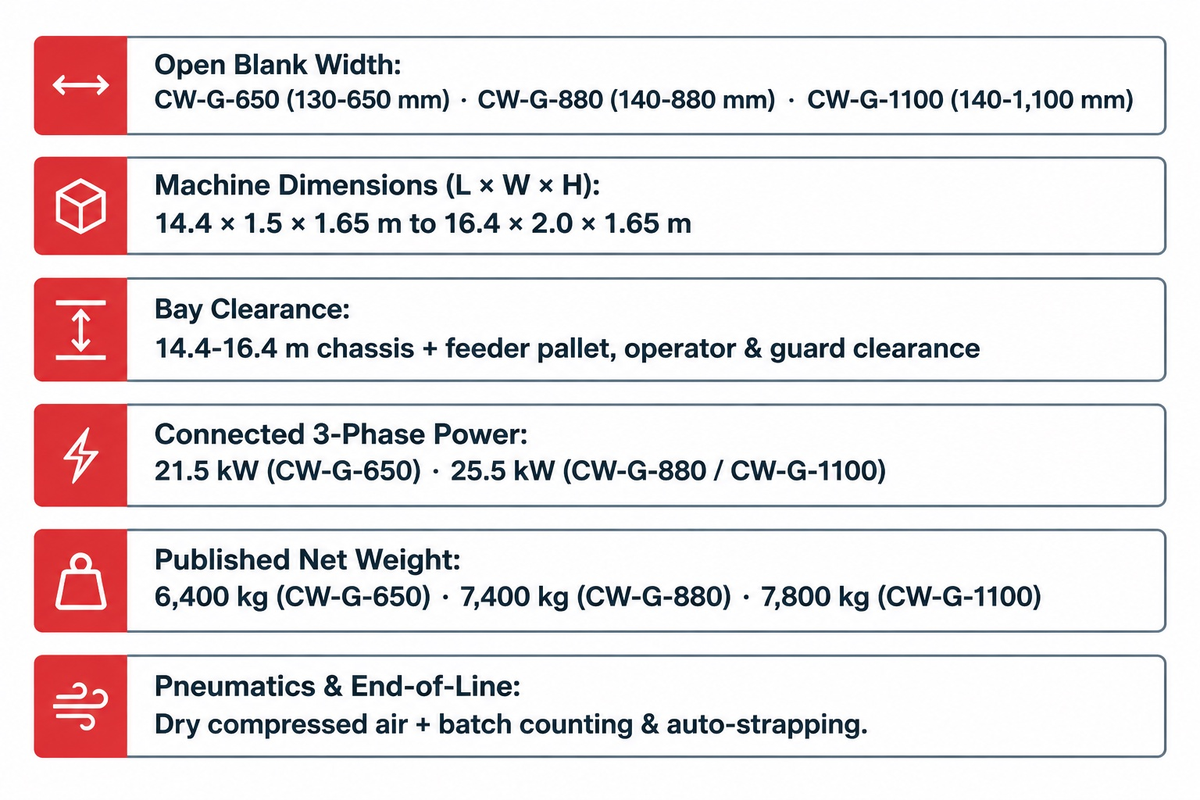
A CENWAN especifica comprimentos de máquina de 14.4 a 16.4 metros, pesos líquidos de 6 400 a 7 800 kg e potências elétricas trifásicas instaladas de 21.5 a 25,5 kW nos modelos CW-G-650, CW-G-880 e CW-G-1100. Os cálculos de carga no pavimento contemplam o peso instalado da máquina, a distribuição dos pontos de apoio e as solicitações dinâmicas em funcionamento.
A prontidão das instalações deve ser confirmada antes de encomendar novo equipamento para a secção de transformação. As unidades semiautomáticas de estação única ocupam menos área do que as linhas automáticas multisseção. Confirme sempre as dimensões da máquina e a potência instalada em kW na ficha técnica do fornecedor. Uma máquina automática de dobrar e colar caixas de fundo automático multisseção integra habitualmente secções de alimentação de cartão, pré-dobragem, fundo automático, dobragem principal, transferência e compressão. Verifique o afastamento entre pilares do edifício, a capacidade do transformador e os corredores das proteções de segurança antes da compra.
| Parâmetro de utilidades e implantação | Coladeira semiautomática típica | CENWAN CW-G-650 | CENWAN CW-G-880 | CENWAN CW-G-1100 |
|---|---|---|---|---|
| Intervalo de largura aberta da peça recortada de cartão | Largura de folha simples ou duas peças consoante o modelo | 130–650 mm | 140–880 mm | 140–1 100 mm |
| Dimensões publicadas da máquina (C × L × A) | Estrutura compacta (confirmar na ficha técnica do modelo) | 14,4 × 1,5 × 1,65 m | 16,4 × 1,7 × 1,65 m | 16,4 × 2,0 × 1,65 m |
| Planeamento de área livre na nave | Comprimento da máquina + acesso do alimentador e paletes | Chassi de 14,4 m + folga de circulação e paletes | Chassi de 16,4 m + folga de circulação e paletes | Chassi de 16,4 m + folga de circulação e paletes |
| Potência elétrica instalada (3 fases) | Confirmar potência kW na ficha técnica do modelo | 21,5 kW | 25,5 kW | 25,5 kW |
| Peso líquido publicado da máquina | Confirmar peso líquido na ficha técnica do modelo | 6 400 kg | 7 400 kg | 7 800 kg |
| Alimentação de ar comprimido (pneumática) | Necessária apenas se equipada com prensa pneumática | Ar comprimido seco para prensa pneumática e ejetor | Ar comprimido seco para prensa pneumática e ejetor | Ar comprimido seco para prensa pneumática e ejetor |
Sincronize a cadência do equipamento de embalagem a jusante com a saída da sua coladeira. Atualizar a máquina de dobrar e colar caixas sem adicionar contagem de maços, esquadria e cintagem automática transfere o estrangulamento para o tapete de saída (ME-Industry). Considere as soluções integradas de linha automática de embalagem da CENWAN para automatizar os processos finais, incluindo integração com contagem, cintagem e encaixotamento.
Perguntas frequentes
P: Uma máquina automática de dobrar e colar caixas e uma semiautomática podem operar em conjunto na mesma fábrica?
Sim, operar ambas as máquinas na mesma unidade fabril é uma prática corrente nas instalações de transformação.
Uma máquina automática de dobrar e colar caixas de alta velocidade processa lotes repetitivos de linha reta e fundo automático acima do limiar de cruzamento de preparação. Uma unidade semiautomática absorve pequenas encomendas urgentes, formatos irregulares de corte e vinco e grandes contentores de cartão canelado de duas peças, sem interromper a linha principal nem exigir demoradas mudanças de calhas na unidade automática principal.
P: Qual é a gramagem mínima de cartolina e a espessura de canelura que uma máquina automática de dobrar e colar caixas consegue processar?
As máquinas automáticas de dobrar e colar caixas de alta velocidade da série CENWAN CW-G processam cartolina dobrável de 200 a 800 gsm com larguras de peça recortada de cartão entre 130 e 1 100 mm.
Os modelos servo CENWAN CW-W também processam caneluras de parede simples E, F, C e B, bem como cartão canelado de parede dupla AB e cartão compacto até 800 g, ajustando as comportas do alimentador, as correias transportadoras e os rolos de compressão à espessura do cartão.
P: Como devem os operadores gerir o desgaste das correias do alimentador e das correias de compressão em linhas de alta velocidade?
As correias de borracha de elevado atrito do alimentador desgastam-se mais rapidamente do que as correias de compressão ou dobragem devido à ação abrasiva das poeiras e ao esforço tangencial de aceleração sobre o papel de cobertura durante a alimentação contínua.
Os operadores prolongam a vida útil das correias aspirando o pó de papel nas mudanças de turno, limpando resíduos de cola fria PVA com água morna e equilibrando a tensão entre as correias direita e esquerda.
P: As máquinas de dobrar e colar caixas semiautomáticas suportam sistemas de aplicação de cola hot-melt para caixas revestidas?
As coladeiras semiautomáticas base utilizam rolo de cola fria, mas podem integrar pistolas autónomas de hot-melt e mós de retificação de bordos em linha para cartões revestidos.
P: Que funcionalidades específicas de automatização e conceções de manutenção minimizam o tempo de inatividade nas máquinas automáticas de dobrar e colar caixas?
A lubrificação centralizada, as correias de alimentador de substituição rápida e os depósitos de cola vedados contam-se entre as principais soluções técnicas.
O posicionamento motorizado dos carros com diagnóstico por PLC também acelera as mudanças de turno na avaliação de equipamentos de fabricantes associados do setor de maquinaria de embalagem.
P: Que comprimento de pavimento é necessário para instalar uma máquina automática de dobrar e colar caixas de alta velocidade?
Uma máquina automática de dobrar e colar caixas autónoma da série CENWAN CW-G-650 a CW-G-1100 mede entre 14.4 e 16.4 metros de comprimento líquido.
As fábricas devem acrescentar espaço livre perimetral para o acesso de paletes ao alimentador, corredores de circulação de operadores e equipamento de cintagem a jusante.
Nota editorial e âmbito de engenharia
A CENWAN fabrica máquinas automáticas de dobrar e colar caixas de alta velocidade, coladeiras de fundo automático para cartão canelado e linhas de transformação de 4/6 cantos para fábricas de embalagem em todo o mundo. As dimensões das máquinas, larguras de peça recortada de cartão, pesos líquidos e potências instaladas em kW dos modelos CW-G-650, CW-G-880, CW-G-1100, CW-W-1250AC-S e CW-W-1450PCW correspondem a especificações publicadas pela CENWAN. As produções por turno, equações de cruzamento de lotes e tabelas de recursos TCO a 5 anos sintetizam referências públicas de fornecedores e pressupostos explícitos de cálculo. Os resultados reais em fábrica variam consoante a geometria da peça recortada de cartão, a espessura do material, a qualificação dos operadores e as tarifas locais de energia. Revisto pela equipa técnica da CENWAN.
Referências e fontes
- Ergonomia — Soluções para o controlo de riscos e lesões músculoesqueléticas — Administração de Segurança e Saúde Ocupacional dos Estados Unidos (OSHA).
- US Patent 8 926 485 B2: Máquina de dobrar e colar caixas e método de controlo de estações de processamento individuais — Heidelberger Druckmaschinen AG / USPTO, 2015.
- US Patent 8 418 834 B2: Pré-alimentação de placas de cartão canelado para máquinas de acabamento de caixas — Sun Automation Inc / USPTO, 2013.
- Atas da Conferência de Embalagens de Cartão Canelado TAPPI (COR9301: Máquinas especiais de dobrar e colar caixas) — Technical Association of the Pulp and Paper Industry (TAPPI).
- ISO/DIS 3153 (Catálogo 79507): Vibrações mecânicas — Postura em ambientes de vibração de corpo inteiro — Organização Internacional de Normalização (ISO).
- Código Internacional para Caixas de Cartão (Código FEFCO, edição 12: Séries 0201 e 0701/0711) — Federação Europeia de Fabricantes de Cartão Canelado (FEFCO).
- Máquinas de dobrar e colar caixas na embalagem de papel: arquitetura de estações e pré-dobragem — Pulp & Paper Technology.
- Máquina automática de dobrar e colar caixas vs semiautomática: quando fazer a transição — Sinosun Packaging Machinery.
- Quando evoluir de uma máquina semiautomática para uma máquina automática de dobrar e colar caixas — FoldingGluing.
- Coladeira semiautomática vs máquina automática de dobrar e colar caixas: análise custo-benefício para pequenos lotes — Ouye Carton Machine.
- 4 falhas comuns em máquinas de dobrar e colar caixas e como corrigi-las — SBL Machinery.
- Comparação entre máquinas de dobrar e colar caixas semiautomáticas e totalmente automáticas — SBL Machinery.
- Razões para atualizar para uma máquina automática de dobrar e colar caixas — Suba Solutions.
- Quando as linhas de dobrar e colar caixas precisam de atualizações de automatização para maior produção — ME-Industry.