Entre em contacto com a Cenwan Machine Company


Atualizado em agosto de 2026
A velocidade da máquina de dobrar e colar caixas e a qualidade das caixas avaliam-se melhor pelo número de caixas aprovadas à primeira por minuto decorrido, e não pelo valor máximo indicado no visor de velocidade. A velocidade definida ideal é a mais elevada, confirmada para o trabalho em causa, que mantém a caixa especificada dentro dos critérios de aceitação e proporciona uma produção de caixas aprovadas consistente.
A velocidade nominal é um limite de capacidade em condições especificadas. Não é automaticamente o objetivo de produção para todos os tipos de caixa de cartão, caixa de cartão canelado, revestimento, adesivo, formato de caixa ou configuração a jusante. A mesma lógica de ensaio aplica-se às máquinas abordadas no guia da Cenwan sobre capacidade e seleção de máquinas de alta velocidade, a uma máquina flexográfica de dobrar e colar caixas ou a outras máquinas de embalagem utilizadas na indústria e ligadas à automatização da linha. Um breve funcionamento à velocidade máxima pode parecer produtivo, enquanto as rejeições na inspeção, o retrabalho, as microparagens e os problemas na recolha reduzem silenciosamente a produção vendável.
Ideia principal
Considere a primeira subida de velocidade uma forma de localizar os limites, não uma prova. Confirme a zona entre a última condição aprovada e a primeira reprovada; em seguida, compare ensaios de controlo à velocidade padrão no início e no fim antes de aprovar uma velocidade de produção.
Meça a produção de caixas aprovadas, não o valor indicado no visor de velocidade
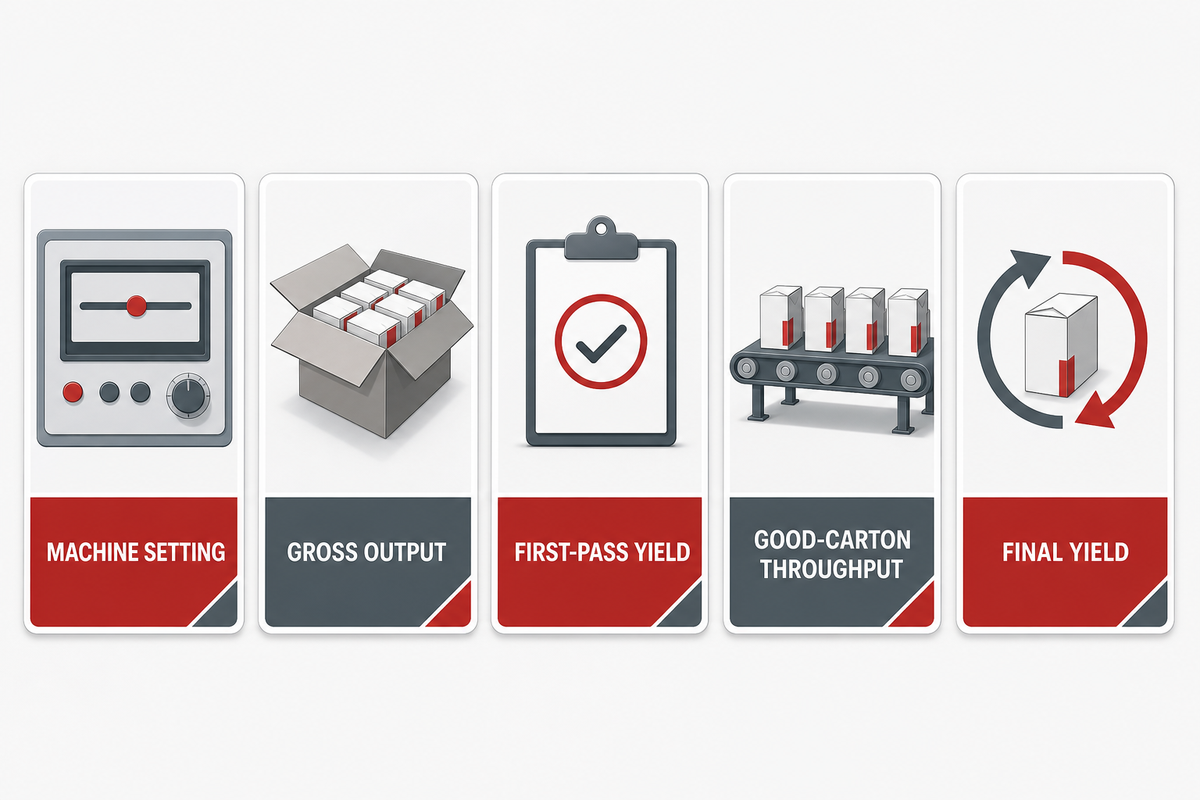
A produção de caixas aprovadas corresponde às caixas aceites à primeira durante o tempo total do ensaio. É diferente da velocidade definida na máquina, da produção bruta, do rendimento à primeira, do rendimento final após retrabalho e da produção medida apenas enquanto a máquina de dobrar e colar caixas está em movimento. Manter estas medidas separadas evita que uma velocidade elevada, mas instável, pareça melhor do que uma tiragem mais lenta e sem defeitos.
Em qualquer máquina automática de dobrar e colar caixas, esta decisão entre velocidade e qualidade deve basear-se no trabalho e nos critérios de inspeção definidos, e não apenas no valor indicado no visor.
A produtividade e o rendimento à primeira são resultados diferentes. O estudo de caso do NIST Manufacturing Extension Partnership apresenta-os separadamente, sem tratar um como substituto do outro. Um artigo técnico da PostPress escrito por um fornecedor refere também que o ajuste da velocidade pode gerar refugo e que as caixas reprovadas podem provocar perdas a jusante. É utilizado como referência do setor, não como prova independente de desempenho.
- Produção bruta: todas as caixas contadas à saída, antes da avaliação da qualidade.
- Quantidade aceite à primeira passagem: caixas que passam as verificações predefinidas sem correção nem retrabalho.
- Taxa de aceitação à primeira passagem: número de caixas aceites à primeira passagem dividido pelo total de caixas avaliadas.
- Produção de caixas conformes: número de caixas aceites à primeira passagem dividido pelo tempo decorrido do ensaio.
- Rendimento final: caixas aceites após retrabalho aprovado, apresentadas separadamente.
O tempo total deve seguir a mesma regra declarada em todas as etapas comparáveis. Se as microparagens, inspeções ou intervenções do ensaio forem incluídas no tempo de uma velocidade, também têm de ser incluídas nas restantes. Apresentar apenas o tempo de funcionamento pode ocultar precisamente as perdas que o ensaio pretende revelar.
Fixe a caixa e os critérios de qualidade antes de alterar a velocidade
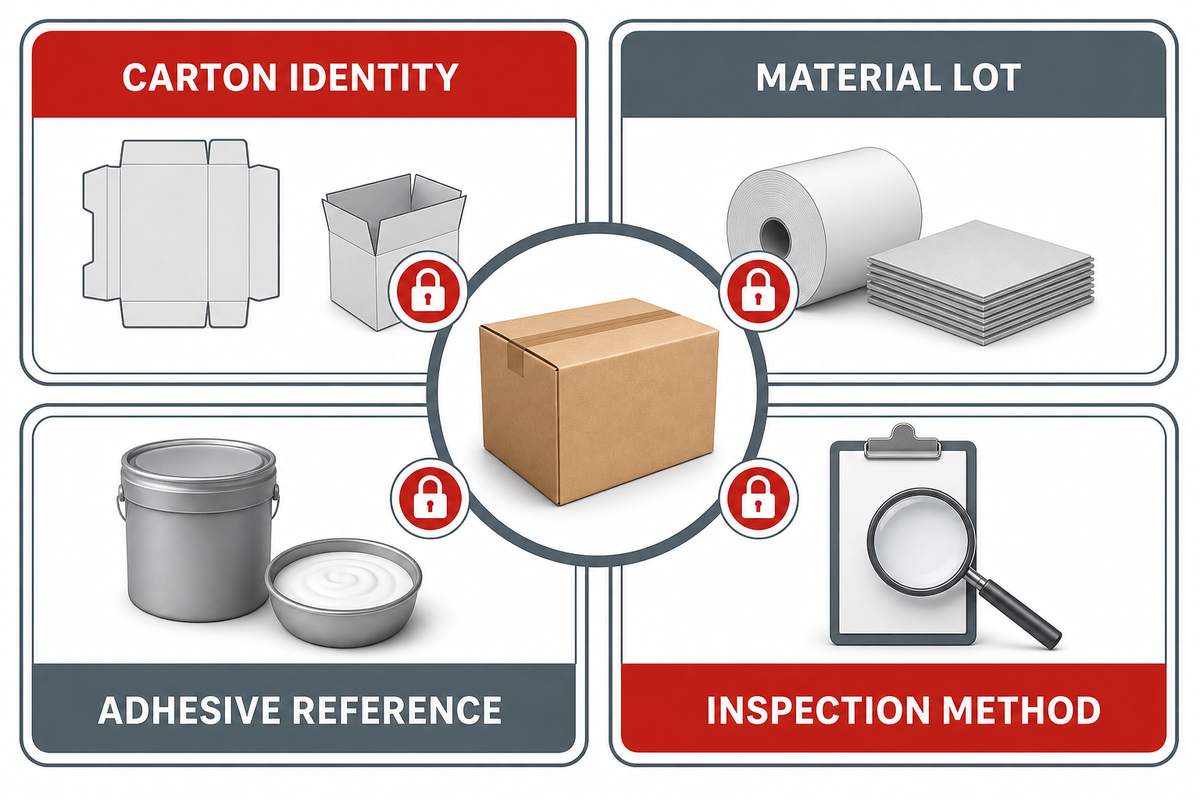
Uma comparação justa altera a velocidade, mantendo constantes o trabalho e os critérios de inspeção definidos. A ficha de ensaio deve identificar o cartão cortado, o lote de material, o revestimento, a referência do adesivo, o formato da caixa, cada etapa de dobragem e colagem, os requisitos de compressão, o método de inspeção e os critérios de aceitação. Se algum destes elementos mudar durante o ensaio de dobragem e colagem, registe a intervenção e trate o resultado como uma nova condição.
«Não rejeitada» não significa o mesmo que «qualidade confirmada». Um artigo sobre controlo de qualidade da PostPress, escrito por um fornecedor, explica que os parâmetros medidos e a forma como o operador configurou o sistema de inspeção determinam o significado de um sinal de aprovação. É utilizado como referência do setor, não como prova independente de desempenho. Registe o identificador do calibre, teste, programa da câmara ou outro método de inspeção, bem como a pessoa responsável pela avaliação, quando esta influenciar o resultado.
O estado do material também deve constar da ficha. Registe o lote de material, as condições de armazenamento ou exposição e as condições ambientais exigidas pela especificação do trabalho e pelas regras de condicionamento aprovadas no local. Não invente uma temperatura, humidade, quantidade de cola, tempo de compressão, objetivo de colagem ou tolerância dimensional universal para o ensaio.
A fazer
- Fixar o trabalho e os critérios de inspeção.
- Registar cada intervenção na linha correspondente do ensaio.
- Manter separadas as caixas aceites à primeira e as retrabalhadas.
A evitar
- Alterar ao mesmo tempo a velocidade, a cola, a pressão e o alinhamento.
- Alargar os limites de aceitação depois de surgirem rejeições.
- Aplicar a velocidade aprovada para um trabalho a outro cartão cortado.
Estabeleça uma condição de referência estável
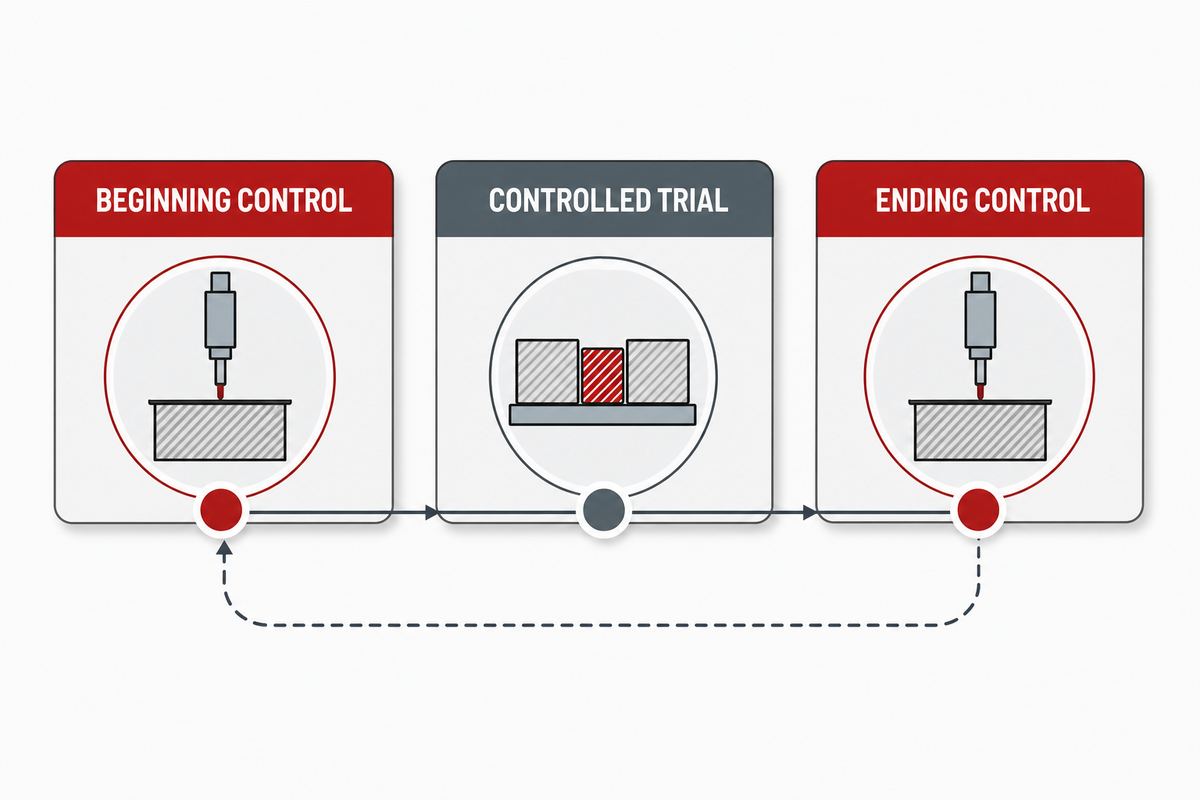
A condição de referência é uma condição registada com a velocidade padrão, verificada em ambas as extremidades do ensaio, e não uma impressão rápida após o arranque a frio. Cada linha de controlo deve identificar o trabalho, a máquina, o lote de material, a referência das definições aprovadas, o tempo total, a contagem bruta, o número de caixas aceites à primeira, as intervenções e os defeitos observados. Se o controlo final apresentar uma alteração, qualquer conclusão simples sobre a velocidade fica enfraquecida.
Uma passagem do manual do NIST/SEMATECH sobre a conceção de experiências explica sucintamente a razão para os dois controlos:
«As experiências devem incluir ensaios de controlo realizados com as definições padrão do processo.»
NIST/SEMATECH e-Handbook, Process Improvement
As linhas de controlo inicial e final não demonstram que todas as variáveis parasitas ou condições da máquina se mantiveram constantes. A comparação revela se a condição padrão se alterou durante o ensaio. Se o resultado final se desviar de uma forma que viole os critérios de aceitação do local, tenha em conta esse desvio antes de concluir que a velocidade foi a causa.
Faça uma subida de velocidade controlada sem misturar variáveis
Uma subida controlada segue uma sequência acordada previamente, altera apenas a velocidade, aplica a mesma regra de observação definida para o trabalho em cada etapa comparável e regista todas as intervenções. A primeira passagem ascendente localiza um limite aproximado. A confirmação volta depois à zona entre a última condição aprovada e a primeira reprovada, alternando as condições ou seguindo a ordem aprovada no local, de modo a detetar desvios relacionados com o tempo.
Aumentos monotónicos de velocidade podem confundir-se com desvios do processo, incluindo possíveis alterações na máquina, no material, na medição ou na operação. As orientações do NIST sobre a ordem das experiências alertam que níveis sequenciais de variáveis preditoras podem ocultar desvios. A aleatorização pode não ser aceitável num processo de embalagem em funcionamento, mas a lição prática mantém-se: não presuma uma relação causal com base numa única subida de velocidade.
Estas secções do NIST são referências consolidadas sobre a conceção de experiências. Apoiam o método de ensaio, mas não comprovam o desempenho atual das máquinas de dobrar e colar caixas nem definem uma velocidade de produção universal.
Folha de ensaio para subida de velocidade com uma variável
Esta folha de ensaio com uma variável é um modelo, não uma instrução de processo. Os manuais das máquinas, os planos de controlo do trabalho e os procedimentos do local definem a gama de velocidades pretendida, as condições em que o pessoal autorizado pode ajustar a velocidade, as condições de espera, as regras de amostragem e quem pode intervir. Registe a velocidade da linha nas unidades indicadas pela máquina, quer em caixas por minuto, quer em metros por minuto.
| Categoria a registar | O que registar | Importância | Limite |
|---|---|---|---|
| Linha de ensaio | Identificador único da linha | Evita misturar resultados | Não autoriza a produção |
| Identificação do trabalho | Cartão cortado, lote de material, referência do adesivo | Associa o resultado a uma caixa específica | Não transferir entre trabalhos |
| Velocidade definida | Velocidade indicada e unidade | Identifica a condição ensaiada | Aplicam-se os limites do manual e do local |
| Tempo total | Início, fim, paragens incluídas | Permite comparar a produção | Aplicar uma regra de cronometragem declarada |
| Contagem bruta | Todas as caixas avaliadas | Fornece o denominador do rendimento | Evitar contagens duplicadas |
| Caixas aceites à primeira | Caixas aprovadas sem correções | Mede a produção útil à primeira | Manter fixos os critérios de aceitação |
| Classe de defeito | Primeira etapa recorrente e sintoma | Localiza o limite | Não identifica a causa num componente |
| Identificação da inspeção | Calibre, teste, programa da câmara, avaliador | Revela alterações na medição | Apenas o método aprovado |
| Intervenção | Paragem, correção, ocorrência com o material | Evita ocultar tempo perdido e refugo | Uma nova condição pode exigir uma nova linha |
| Decisão | Aprovar, confirmar, parar ou escalar | Associa as provas à decisão seguinte | A autoridade do local prevalece |
Base documental: orientações do NIST sobre a ordem das experiências, orientações da Flexographic Technical Association para máquinas de dobrar e colar caixas e conjunto de provas analisadas para o controlo do trabalho.
Calcule a produção de caixas aprovadas à primeira
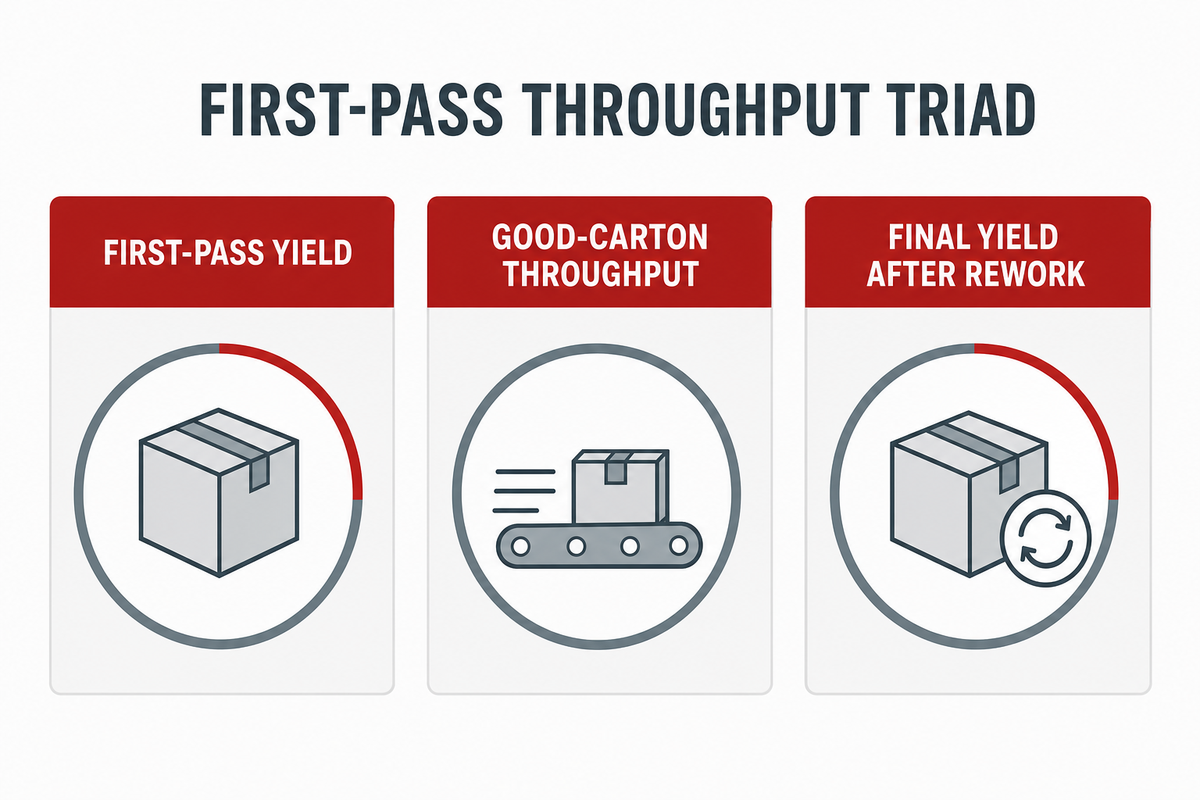
O rendimento à primeira é uma proporção; a produção de caixas aprovadas é uma taxa; o rendimento final após retrabalho é uma terceira medida. A decisão sobre a velocidade exige as três, porque duas tiragens podem produzir o mesmo número de caixas aceites por minuto, mas implicar níveis muito diferentes de rejeições, tarefas de retrabalho e perdas de tempo na linha de embalagem.
Tríade da produção à primeira
Utilize três definições fixas para os cálculos:
- Rendimento à primeira = caixas aceites à primeira ÷ caixas avaliadas × 100%.
- Produção de caixas aprovadas = caixas aceites à primeira ÷ minutos decorridos.
- Rendimento final após retrabalho = caixas aceites no final ÷ caixas avaliadas × 100%.
Cálculo meramente ilustrativo: os valores abaixo mostram o método e não são resultados de testes da Cenwan nem definições de velocidade recomendadas.
| Ensaio | Velocidade definida para ilustração | Período decorrido | Interrupção incluída | Retrabalho posterior | Contagem total | Aceites à primeira passagem | Rendimento à primeira | Produção de caixas aprovadas |
|---|---|---|---|---|---|---|---|---|
| A | 80 m/min | 15 min | 30 sec | 5 min | 1 200 caixas | 1 140 caixas | 95% | 76 caixas/min |
| B | 100 m/min | 15 min | 45 sec | 10 min | 1 500 caixas | 1 245 caixas | 83% | 83 caixas/min |
| C | 120 m/min | 15 min | 60 sec | 20 min | 1 800 caixas | 1 170 caixas | 65% | 78 caixas/min |
O ensaio B apresenta o melhor resultado neste exemplo, com 83 caixas aceites à primeira por minuto, embora o ensaio C produza mais 300 caixas brutas no mesmo período de 15 min. Os valores 80 m/min, 100 m/min e 120 m/min são apenas referências para os cálculos; não são velocidades nem incrementos recomendados. Qualquer recuperação posterior deve constar do rendimento final e dos registos de retrabalho; não altera o resultado do ensaio C à primeira.
Identifique o primeiro limite de defeitos recorrente
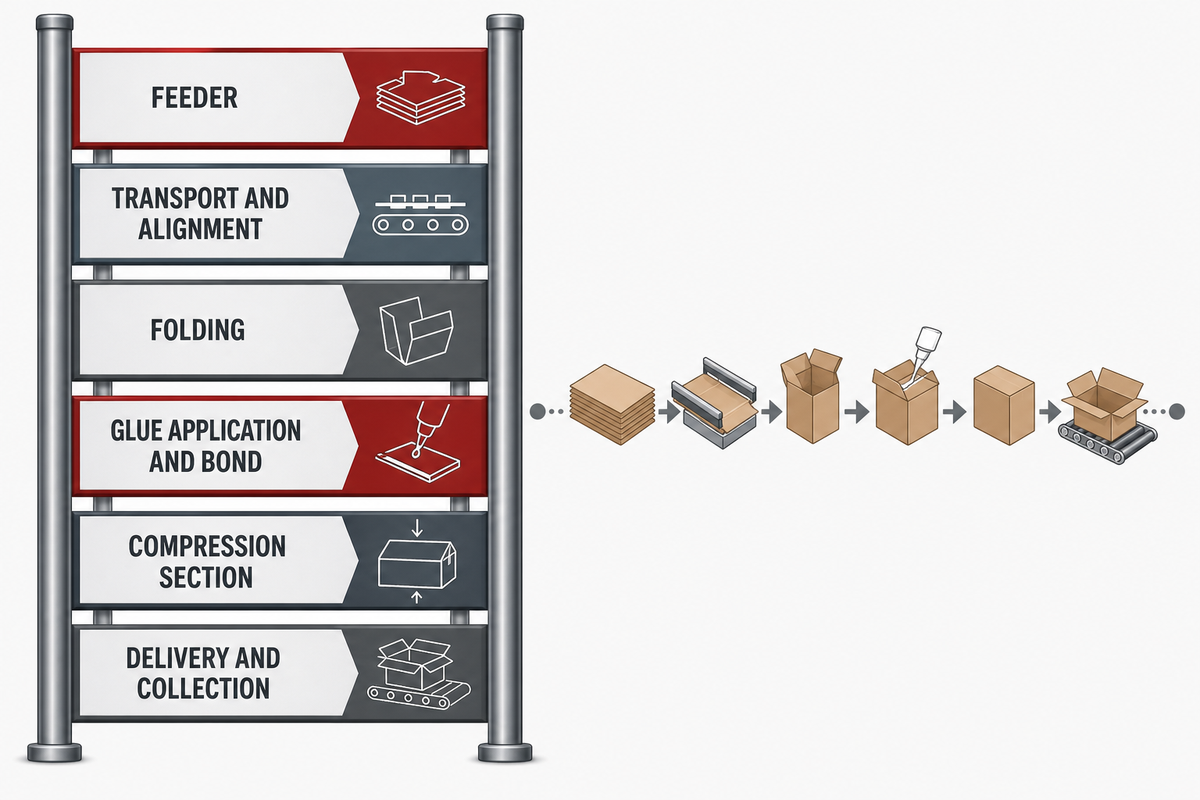
O primeiro limite de defeitos recorrente é a condição ensaiada mais próxima em que uma falha definida se repete para o mesmo trabalho e segundo os mesmos critérios de inspeção. Uma caixa defeituosa é uma observação, não um limite. Classifique a etapa em que o sintoma surge pela primeira vez, preserve o respetivo contexto e confirme a zona entre a última condição aprovada e a primeira reprovada antes de considerar a velocidade como causa provável.
Etapas para localizar o primeiro defeito
- Alimentador: entrada de cartão cortado em falta, duplicada, tardia ou irregular.
- Transporte e alinhamento: desalinhamento, deslizamento, deslocação do registo de impressão ou controlo instável das correias.
- Dobragem: desvio na dobra de painéis, pré-quebra, fundo automático, caixa de 4 cantos ou caixa de 6 cantos.
- Aplicação de cola e união: falha na posição, presença ou transferência da cola, junta aberta ou condições de colagem, segundo a verificação aprovada para o trabalho.
- Secção de compressão: perda do resultado de fecho ou retenção definido para o trabalho.
- Saída e recolha: formação de leque, contagem, ejeção, acondicionamento ou acumulação a jusante que altere a produção útil.
Os sistemas em linha podem verificar a presença de adesivo junto ao bordo e a irregularidade da superfície da pilha durante a produção de caixas de cartão. Uma patente publicada sobre inspeção de caixas de cartão mostra que essas verificações são tecnicamente viáveis, mas não prova que a Cenwan as utilize, nem a sua exatidão ou titularidade. As provas da inspeção têm de estar associadas à máquina em causa e ao método de ensaio aprovado.
Utilize estas etapas como ferramenta de encaminhamento, não como diagnóstico de componentes. O desvio da caixa pode estar relacionado com o cartão cortado, o alimentador, o transporte, a configuração de dobragem, o método de inspeção ou outra condição. Registe a recorrência, o lote de material, a linha de ensaio e a intervenção, bem como uma amostra guardada ou fotografia, se as regras do local o permitirem.
Defina as regras de paragem antes do início do ensaio
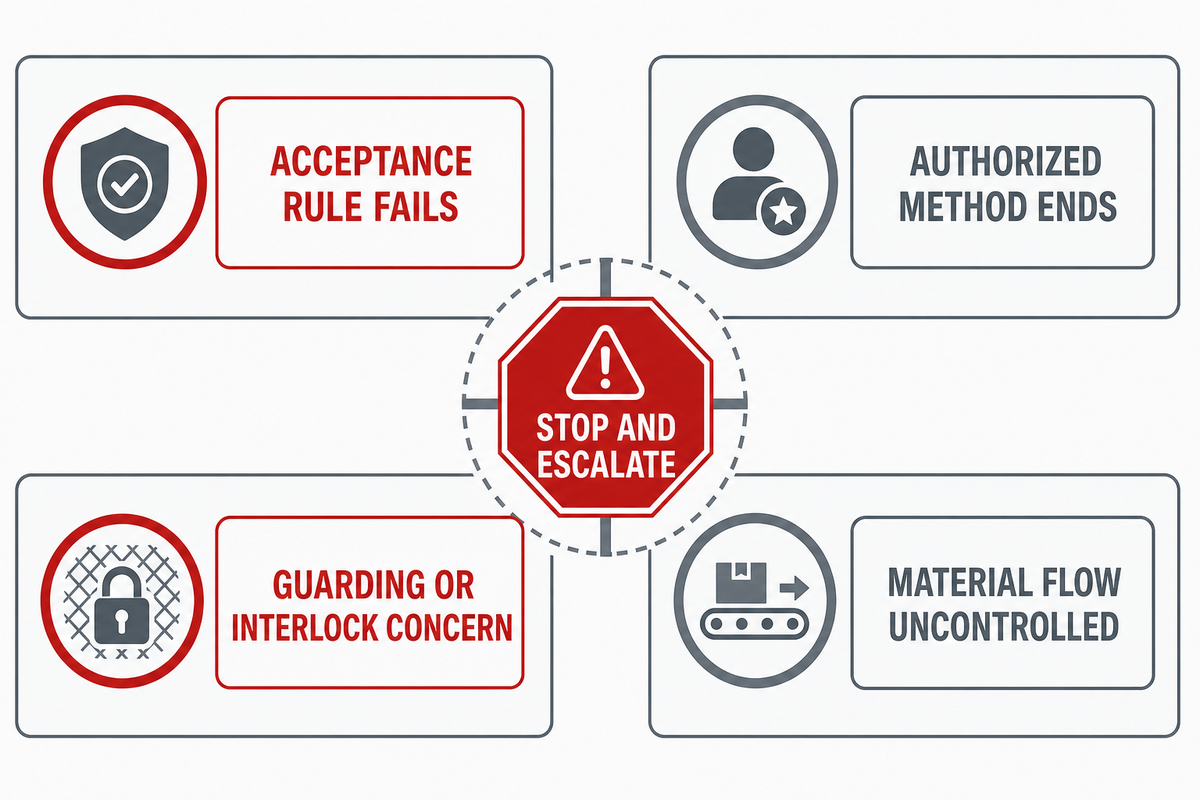
As regras de paragem devem ser redigidas antes da primeira alteração de velocidade. Cada etapa do ensaio termina quando os critérios de aceitação não são cumpridos. O ensaio deve ser escalado se uma observação ficar fora do método autorizado, surgirem preocupações relativas às proteções ou aos encravamentos de segurança, o fluxo de material ficar fora de controlo ou forem detetados ruídos ou movimentos anormais. «Parar e escalar» é uma decisão, não um procedimento de paragem da máquina.
Definir os limites previamente é importante porque a tentação de «verificar só mais uma caixa» surge depois da anomalia, quando o julgamento está mais vulnerável à pressão do calendário. A norma da OSHA relativa à energia perigosa distingue a produção normal das condições de manutenção, enquanto a ISO 12643-4:2023 aborda os perigos significativos nas máquinas de transformação. Nenhuma das fontes define uma velocidade para máquinas de dobrar e colar caixas.
⚠️ Limites do ensaio
Não contorne uma proteção, não anule um encravamento de segurança, não introduza as mãos em máquinas de dobrar e colar caixas em movimento, não entre numa zona de perigo nem improvise um ajuste com a máquina sob tensão. Siga o manual da máquina, a formação, as funções autorizadas e os procedimentos aprovados no local.
O registo de acidente da OSHA de 2020 relativo a uma máquina de dobrar e colar caixas documenta um ferimento provocado por uma máquina sob tensão com rolos em movimento sem proteção. O caso sustenta os limites rigorosos do ensaio, mas não estabelece uma taxa de acidentes do setor.
Quantifique o refugo do ensaio em caixas e custos reais
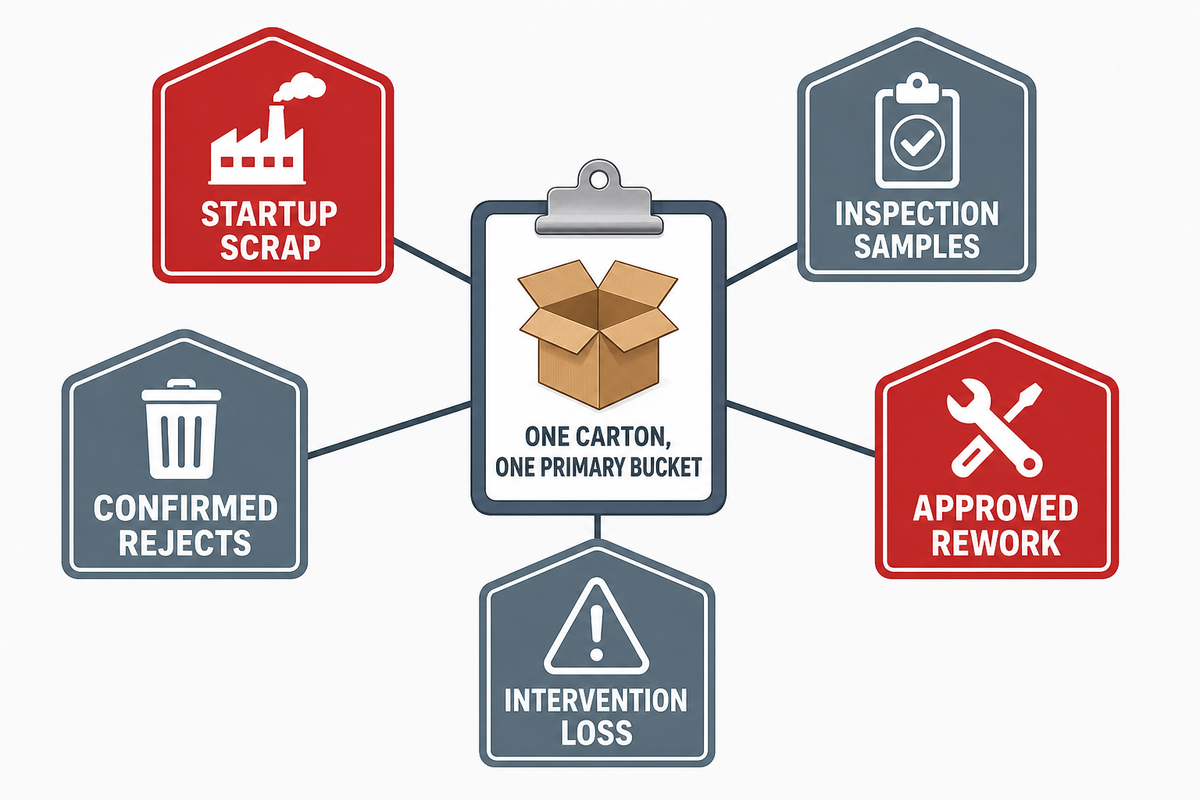
O refugo do ensaio deve ser contado segundo o destino de cada caixa antes de lhe atribuir um custo. Separe as aparas de arranque, as amostras de inspeção, as rejeições confirmadas, o retrabalho aprovado e o material perdido durante as intervenções. Cada caixa deve pertencer a uma única categoria principal no registo do ensaio; qualquer destino posterior deve ficar associado a essa caixa, para evitar contabilizar a mesma perda duas vezes.
Os custos dependem dos valores específicos do local relativos ao cartão, à impressão, ao revestimento, ao adesivo, à mão de obra, à eliminação e ao retrabalho. Nenhuma percentagem genérica de refugo substitui esses valores. A atenção atual do setor ao desperdício de embalagens reflete-se no relatório de tendências de 2026 da Sustainable Packaging Coalition, mas o relatório não fornece uma taxa de rejeição das máquinas de dobrar e colar caixas nem custos de fábrica.
O registo deve associar cada categoria de refugo à linha de ensaio, à classe de defeito, à velocidade definida e à intervenção. Assim, a análise de custos pode ser auditada: a equipa de embalagem consegue ver se uma velocidade superior reduziu o tempo total, aumentou as amostras de inspeção, transferiu problemas de qualidade para o retrabalho, acrescentou períodos de paragem ou provocou perdas na embalagem a jusante.
Utilize períodos totais comparáveis antes de projetar qualquer resultado por turno; um ensaio curto comprova apenas as condições registadas, não garante o total de um turno.
Fixe a velocidade aprovada para o turno seguinte e para a repetição do trabalho
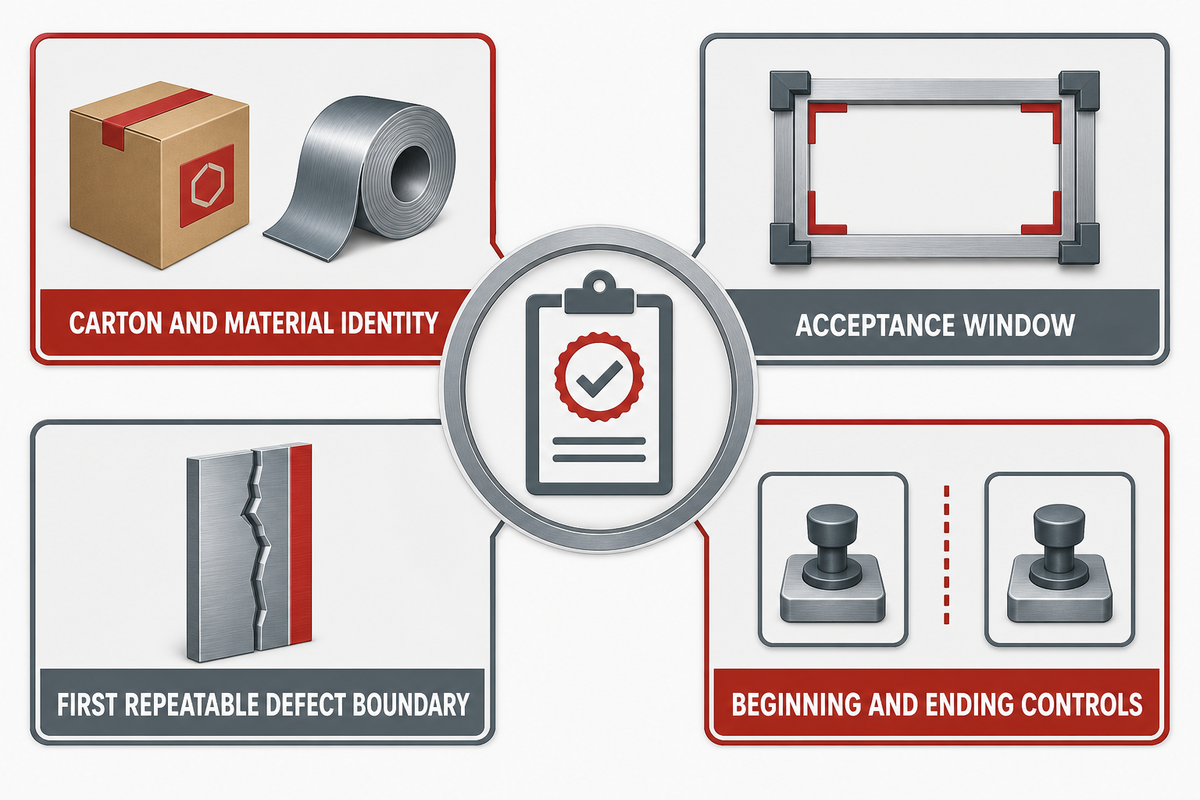
O registo reutilizável da velocidade definida associa-a à caixa específica e às provas utilizadas para a aprovar. Um número isolado não indica qual o cartão cortado, lote de material, método de inspeção, limite de defeitos, ordem de ensaio ou conjunto de intervenções que produziu o resultado. O turno seguinte precisa dos parâmetros e respetivos limites, não de uma velocidade copiada de um quadro branco.
Intervalo de velocidades específico para o trabalho
Complete o registo com o intervalo de velocidades ensaiado, a velocidade aprovada, a identificação da caixa e do material, a referência do adesivo, os critérios de aceitação, a identificação da inspeção, o rendimento à primeira, a produção de caixas aprovadas, o primeiro limite de defeitos recorrente, os controlos padrão inicial e final, as intervenções, o responsável, a data e a referência da aprovação.
O intervalo aprovado apoia a ficha de trabalho e o plano de controlo, mas não substitui nenhum dos registos, não autoriza um operador nem transfere um controlo de segurança. Antes de repetir o trabalho ou iniciar uma tiragem longa, confirme que a identificação registada e os critérios aprovados continuam a corresponder. Alterações no cartão cortado, cartão canelado, revestimento, padrão de dobragem da caixa, processo de colagem, requisitos de compressão ou linha a jusante podem invalidar o intervalo anterior.
Os ensaios de controlo em 2 pontos do ensaio, um no início e outro no fim, permitem verificar os desvios, ao contrário de um único arranque breve à velocidade máxima. A velocidade aprovada mantém-se específica para o trabalho até ser confirmada pelo método de aprovação do local, nas condições de produção correspondentes.
Quando a perda de velocidade aponta para desgaste, peças ou assistência técnica
Depois de verificar as variáveis aprovadas do trabalho e preservar as provas, a perda de velocidade recorrente pode ser encaminhada para manutenção ou assistência técnica. O dossier de escalamento deve identificar o trabalho, o material, a velocidade ensaiada, o local do defeito, a recorrência, o método de inspeção, as intervenções e eventuais amostras ou fotografias guardadas, se as regras do local o permitirem.
A perda de velocidade, por si só, não identifica um rolo, correia, servomotor, componente do sistema de aplicação de cola ou outro componente da máquina desgastado. O mesmo sintoma pode dever-se ao cartão em stock, à sequência de dobragem, ao estado dos ajustes, a variações de medição, à pressão durante a recolha ou a condições a montante e a jusante. As decisões de assistência devem partir do registo, não de uma peça de substituição presumida.
A Cenwan afirma que presta assistência pós-venda e apoio no fornecimento de peças sobresselentes aos utilizadores de máquinas de dobrar e colar caixas e máquinas de colagem de caixas. Se houver um problema recorrente documentado no registo do ensaio, utilize o serviço da Cenwan para comunicar um problema documentado de perda de velocidade e confirmar os passos seguintes adequados.
Perguntas frequentes
Uma máquina de dobrar e colar caixas deve funcionar sempre abaixo da velocidade nominal?
Não existe uma percentagem fixa abaixo da velocidade nominal adequada a todos os trabalhos; utilize o intervalo de ensaio aprovado e escolha a velocidade consistente com a melhor produção aprovada à primeira.
A velocidade nominal descreve a capacidade da máquina em condições especificadas. A velocidade utilizável também depende do cartão cortado, do cartão ou da onda, do revestimento, do adesivo, do formato da caixa, da sequência de dobragem, da compressão, dos critérios de inspeção e do manuseamento a jusante. Defina o intervalo de ensaio com base no manual e no método aprovado no local; em seguida, escolha a velocidade confirmada que proporcione a melhor produção consistente de caixas aprovadas à primeira.
Durante quanto tempo deve manter-se cada etapa de velocidade?
Defina as condições de espera antes de iniciar a subida de velocidade. As fontes analisadas não indicam uma duração nem um número de amostras universais; siga o plano de observação aprovado para o trabalho em causa.
As fontes analisadas não indicam um tempo de espera nem um número de amostras universais; siga o plano de observação aprovado para o trabalho em causa. A frequência dos defeitos, o método de inspeção, o valor da caixa, o plano de controlo, as necessidades de produção e o procedimento do local determinam o que constitui uma observação suficiente. Aplique a mesma regra declarada às etapas comparáveis e registe as interrupções. Uma breve tiragem sem defeitos pode não revelar falhas intermitentes na alimentação, dobragem da caixa, colagem, compressão, saída ou recolha. Perto do limite aparente, repita as condições da última passagem aprovada e da primeira reprovada, seguindo uma ordem definida previamente; em seguida, compare o controlo padrão final com o inicial antes de aprovar o resultado para a produção de caixas.
O que é uma caixa aprovada num ensaio de produção?
Uma caixa aprovada passa todas as verificações de aceitação à primeira, definidas previamente, sem correção nem retrabalho, com base na especificação do trabalho e no método de inspeção aprovado.
As verificações podem abranger as dimensões, o alinhamento das dobras, a posição da cola, a condição de colagem, o esquadramento, o estado da impressão ou da superfície e o manuseamento a jusante. Os limites aplicáveis devem constar da especificação do trabalho e do método de inspeção aprovado. Registe a identificação da inspeção junto de cada contagem de caixas aceites. Defina as verificações antes do ensaio para que uma velocidade superior não seja favorecida por se alargarem posteriormente os critérios de qualidade das caixas.
As caixas retrabalhadas contam como produção aprovada?
As caixas retrabalhadas entram no rendimento final, não na produção de caixas aprovadas à primeira; apresente-as separadamente para que uma tiragem rápida, mas instável, não oculte trabalho de correção adicional posterior.
Apresente o retrabalho separadamente para manter visíveis a velocidade e a qualidade.
Quando deve passar um problema de velocidade do operador para a assistência técnica?
Encaminhe uma perda recorrente depois de concluir as verificações aprovadas do trabalho ou quando a observação sair do âmbito autorizado do operador; preserve o registo completo do ensaio para a assistência técnica.
Preserve o identificador do trabalho, o material, a velocidade ensaiada, a etapa do defeito, a recorrência, a identificação da inspeção, as intervenções e as amostras ou fotografias permitidas. Acrescente os resultados dos controlos inicial e final para que a equipa de assistência veja se a condição padrão também se alterou. Estas provas dão à manutenção ou à assistência técnica um ponto de partida fundamentado, sem alegar que um sintoma identifica uma peça avariada ou que uma ficha técnica, por si só, comprova a causa.
Referências e fontes
- NIST/SEMATECH e-Handbook: melhoria de processos
- NIST/SEMATECH e-Handbook: aleatorização e ordem de execução
- NIST/SEMATECH e-Handbook: amostragem de aceitação
- OSHA 29 CFR 1910.147: controlo de energias perigosas
- Registo de segurança de equipamentos de conversão ISO 12643-4:2023
- Flexographic Technical Association: orientações para trabalhos e mudanças de série em máquinas de dobrar e colar caixas
- PostPress: sistemas de controlo da qualidade e produção em máquinas de dobrar e colar caixas
- PostPress: artigo sobre produtividade em máquinas de dobrar e colar caixas, da autoria de um fornecedor
- Sustainable Packaging Coalition: relatório de tendências de embalagens sustentáveis de 2026
Como foi verificado este método
O guia distingue a velocidade nominal da máquina de dobrar e colar caixas da capacidade de produção de caixas conformes à primeira passagem e fundamenta os controlos dos ensaios em fontes governamentais, de organismos de normalização, associações e publicações comerciais sujeitas a revisão. As declarações da Cenwan sobre a empresa e os serviços são tratadas como informação de primeira parte, não como prova independente de desempenho. As afirmações metodológicas citadas foram verificadas com base nas fontes indicadas.