Entre em contacto com a Cenwan Machine Company


Atualizado em agosto de 2026
Esta preparação da máquina de dobrar e colar caixas com servomotores é um processo controlado que consiste em recuperar uma receita aprovada, confirmar o estado físico resultante, testar os sensores de qualidade necessários, inspecionar as primeiras caixas produzidas e registar uma decisão de autorização com âmbito definido. A conclusão da receita, por si só, não autoriza o início da produção; continuam a ser relevantes a caixa real, o estado do cartão, o adesivo, o alimentador, as dobras, o percurso de rejeição, a compressão, a saída e a transferência para a linha integrada.
Na prática, a sequência é simples: identificar o trabalho, carregar a receita aprovada, validar o resultado físico, testar os sensores de qualidade necessários, verificar as primeiras caixas produzidas em condições controladas, registar o estado observado e deixar o responsável designado pela produção ou pela qualidade decidir se deve parar, ajustar, escalar ou autorizar o trabalho.
Limite essencial da preparação
A automação por servomotores pode repetir as posições comandadas. Só uma verificação aprovada da caixa e do processo completo pode fundamentar a autorização nas condições registadas.
O que muda com a automação e o que ela não comprova
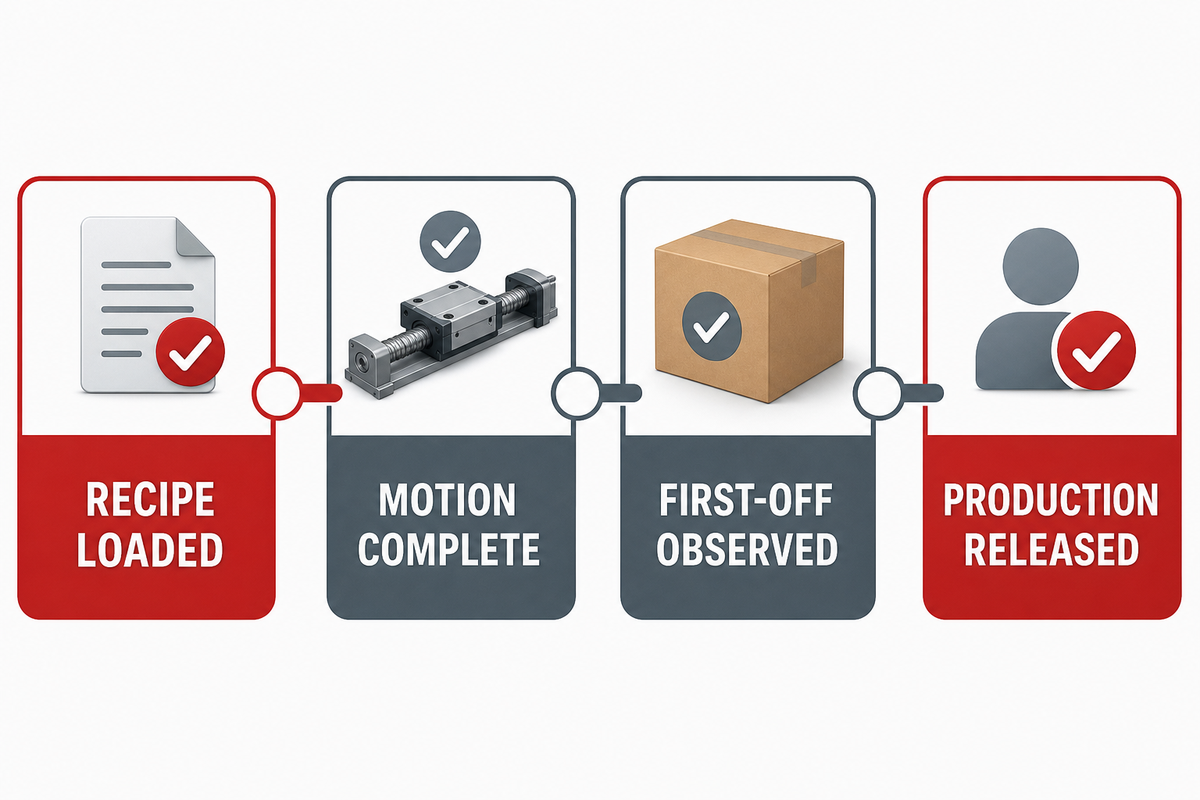
Os servomotores, os suportes motorizados e as definições guardadas podem reduzir o reposicionamento manual repetido e tornar mais consistentes os trabalhos repetidos. Não identificam a plancha correta, não verificam a aplicação do adesivo, não comprovam a qualidade das dobras nem confirmam a separação das caixas rejeitadas ou a prontidão dos equipamentos a montante e a jusante. Por isso, a recuperação de uma receita comprova um estado comandado, não a qualidade da caixa.
O artigo técnico da PostPress, assinado por um profissional do setor, refere que os suportes motorizados e os computadores industriais melhoraram a repetibilidade, embora os operadores continuassem a fazer ajustes nas caixas, no alimentador e na saída. Isto sustenta uma conclusão limitada: a automação altera onde se concentra a atenção durante a preparação. Não estabelece um tempo de mudança de trabalho universal nem comprova que todas as arquiteturas de servomotores guardem os mesmos parâmetros.
Na prática, as limitações restantes podem passar para a gestão das receitas, os ajustes das caixas, a variação dos materiais, as condições dos sensores, a confirmação das rejeições e a transferência entre linhas. Este é um padrão de funcionamento editorial, elaborado a partir das evidências analisadas, e não uma conclusão de um estudo controlado segundo a qual a automação por servomotores desloca sempre o estrangulamento da mesma forma. A visão geral de segurança da ANSI para máquinas de embalagem sustenta, em separado, a atribuição de responsabilidades pela integração, validação e registos; não apresenta resultados sobre o desempenho dos servomotores.
| Estado | O que se sabe | O que falta confirmar |
|---|---|---|
| 1. Receita carregada | O conjunto de dados selecionado está ativo | Revisão correta, autorização e resultado físico |
| 2. Movimento concluído | Os eixos comandados indicam o estado final | Confirmações manuais e comportamento real da caixa |
| 3. Primeiras caixas inspecionadas | As caixas verificadas cumpriram ou não os critérios indicados | Decisão autorizada sobre o destino e âmbito não testado |
| 4. Produção autorizada | O responsável designado aceitou as condições registadas | O plano de trabalho continua a reger o controlo durante a produção |
Registar os dados do trabalho antes de mover a máquina
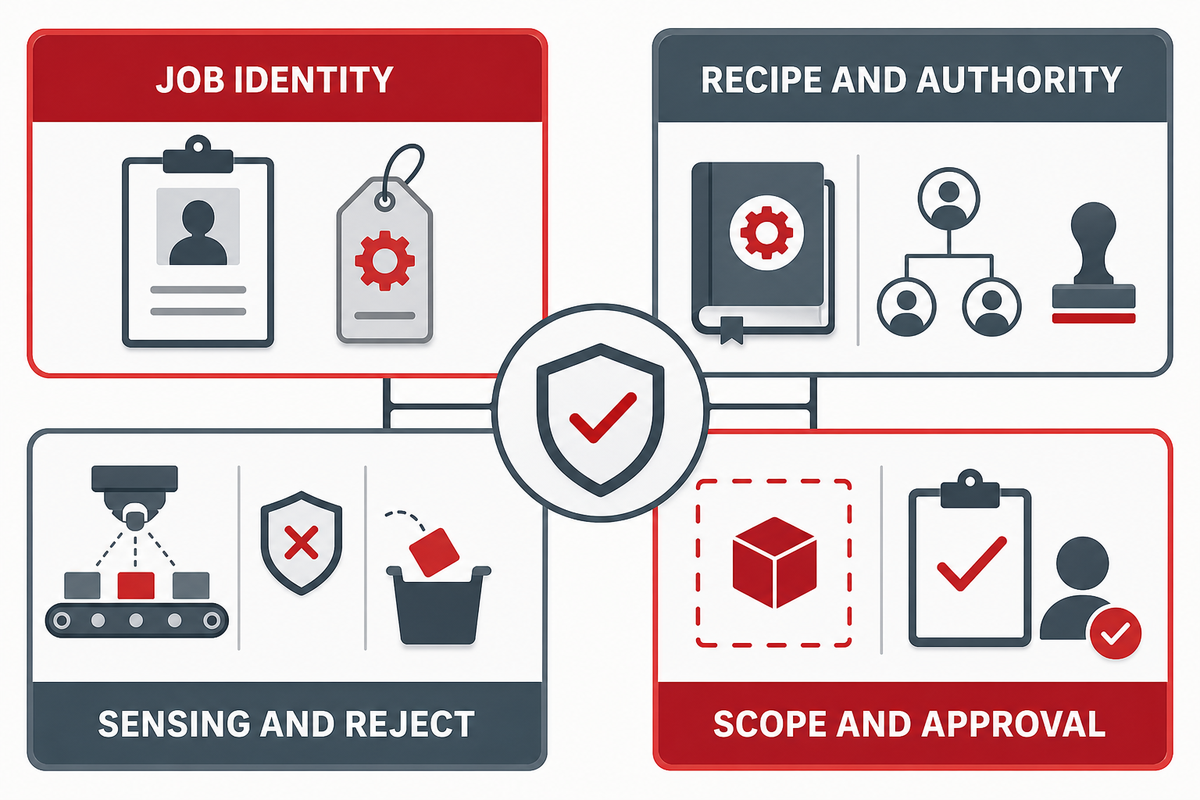
Comece pela identificação do trabalho, não pelo botão de recuperação da receita. Associe o registo de preparação ao número do trabalho ou SKU, ao desenho ou à amostra aprovada, ao formato da caixa, às dimensões da plancha, à gramagem ou ao tipo de onda do cartão, às condições do lote, à orientação de impressão e de corte e vinco, ao adesivo, à sequência de dobras, aos requisitos de compressão, ao nome da receita e à respetiva revisão.
Em seguida, identifique quem controla o processo. Quem pode alterar a receita? Que sensores de qualidade são necessários? Qual é a resposta esperada? Para onde deve seguir uma caixa rejeitada? Que estações a montante e a jusante trocam sinais de prontidão, paragem, falha, contagem ou rejeição? A visão geral da ANSI sobre a ANSI/PMMI B155.1-2023 descreve as responsabilidades de integração, validação e documentação nas interfaces das máquinas de embalagem. Se for possível editar remotamente as definições guardadas, o local também precisa de um responsável pelo acesso, histórico de alterações, cópias de segurança e recuperação. Estas são questões de integridade da configuração, a tratar pelos controlos de tecnologia operacional do local, e não um motivo para publicar um procedimento genérico de cibersegurança.
Quando uma decisão de autorização depender de uma medição quantitativa, registe o método, a identificação do instrumento, o estado de calibração e a resolução exigida pelo sistema de qualidade do local. Uma verificação visual da localização da cola não é automaticamente um exercício metrológico, mas um valor dimensional de aceitação sem método definido e instrumento adequado pode não ser comparável entre operadores ou turnos.
Definir o âmbito da máquina, da caixa e da linha integrada
Inclua no registo informação suficiente para distinguir a máquina utilizada, sem transformar o artigo num guia de seleção de máquinas. Uma máquina automática de dobrar e colar caixas ou uma máquina de dobrar e colar caixas pode processar caixas de cartão, cartão canelado ou caixas de cartão canelado. A configuração de uma máquina de dobrar e colar caixas para trabalho em linha reta não é igual à de uma máquina de dobrar e colar caixas a produzir caixas com fundo automático, fundo automático tipo crash-lock, aba de colagem ou outra sequência complexa de dobragem. Registe o formato da caixa, a largura da plancha e quaisquer limites de largura em mm indicados nas especificações e em trabalhos anteriormente aceites.
Quanto à arquitetura da máquina, identifique as secções motorizadas e as interfaces relevantes para o trabalho. Um modelo totalmente servo pode utilizar vários servomotores e controlo por servomotores ao nível de cada secção, enquanto outra máquina de dobrar e colar pode automatizar menos eixos. Registe o estado do alimentador, dos rolos, do transportador, das secções de dobragem, do sistema de aplicação de cola, da compressão, da saída e da interface homem-máquina (HMI) durante a operação. Não deduza precisão de dobragem, capacidade de produção, fiabilidade ou funcionamento a alta velocidade apenas da expressão “totalmente servo”.
Numa linha de embalagem integrada, identifique o produto cortado e vincado ou a máquina de corte e vinco a montante, a alimentação lateral a jusante e os esquemas CAD que definem a orientação aprovada da plancha da caixa. Isto é relevante na produção de caixas de cartão e na colagem de caixas de cartão canelado, porque uma mudança de trabalho a montante ou a jusante pode alterar as condições do material que chega à máquina de colagem. Registe se as dimensões da caixa foram verificadas e se o ensaio corresponde a trabalho com cartão para caixas ou cartão canelado. Trate o tempo de preparação, o tempo de paragem, a intervenção do operador e o apoio técnico como dados do trabalho, não como garantias para todas as configurações de caixas de alta velocidade.
Esta definição de âmbito também evita desvios de significado. “Dobragem e colagem”, “dobragem e aplicação de cola”, “colagem de caixas”, “embalagem em cartão canelado”, “embalagem integrada” e “soluções de embalagem” podem descrever âmbitos comerciais diferentes. Os fabricantes de embalagens para alimentos, produtos farmacêuticos, cosméticos, logística ou outros bens de consumo precisam da mesma disciplina de evidência: definir o produto da máquina de dobrar e colar, as interfaces da produção de embalagens, os critérios de qualidade e os responsáveis antes de alegar eficiência da embalagem. As questões de aquisição que não se relacionem com a preparação são abordadas no guia de seleção de máquinas de colagem de caixas da Cenwan.
| Categoria do registo | Questões mínimas | Valor para a autorização |
|---|---|---|
| Identificação do trabalho | Qual é o SKU, o desenho, a amostra e a revisão? | Evita preparar corretamente a máquina para o trabalho errado |
| Estado do material | Que plancha, lote de cartão, superfície, tipo de onda e adesivo? | Mantém visível a variação dos materiais |
| Receita e autorização | Que receita e versão foram carregadas, e quem pode alterá-las? | Permite rastrear as alterações |
| Confirmação física | Que estados do alimentador, da guia, das dobras, da cola, da compressão e da saída foram verificados? | Distingue o estado comandado do estado observado |
| Deteção e rejeição | Que condição de qualidade foi testada e para onde seguiu a caixa rejeitada? | Relaciona a deteção com uma resposta observada |
| Sistema de medição | Se houver medição quantitativa, qual é o método, o instrumento, o estado de calibração e a resolução? | Torna os resultados comparáveis |
| Qualidade das primeiras caixas | Que verificações de cola, dobras, dimensões, compressão e saída foram efetuadas? | Define o significado de “aprovado” |
| Linha integrada | Que interfaces de prontidão, paragem, falha, contagem e rejeição foram observadas? | Preserva as condições da transferência entre equipamentos |
| Âmbito e aprovação | Que condição foi observada, o que ficou por testar e quem autorizou o trabalho? | Impede que um resultado limitado seja apresentado como universal |
Execute a mudança automática de trabalho numa sequência controlada
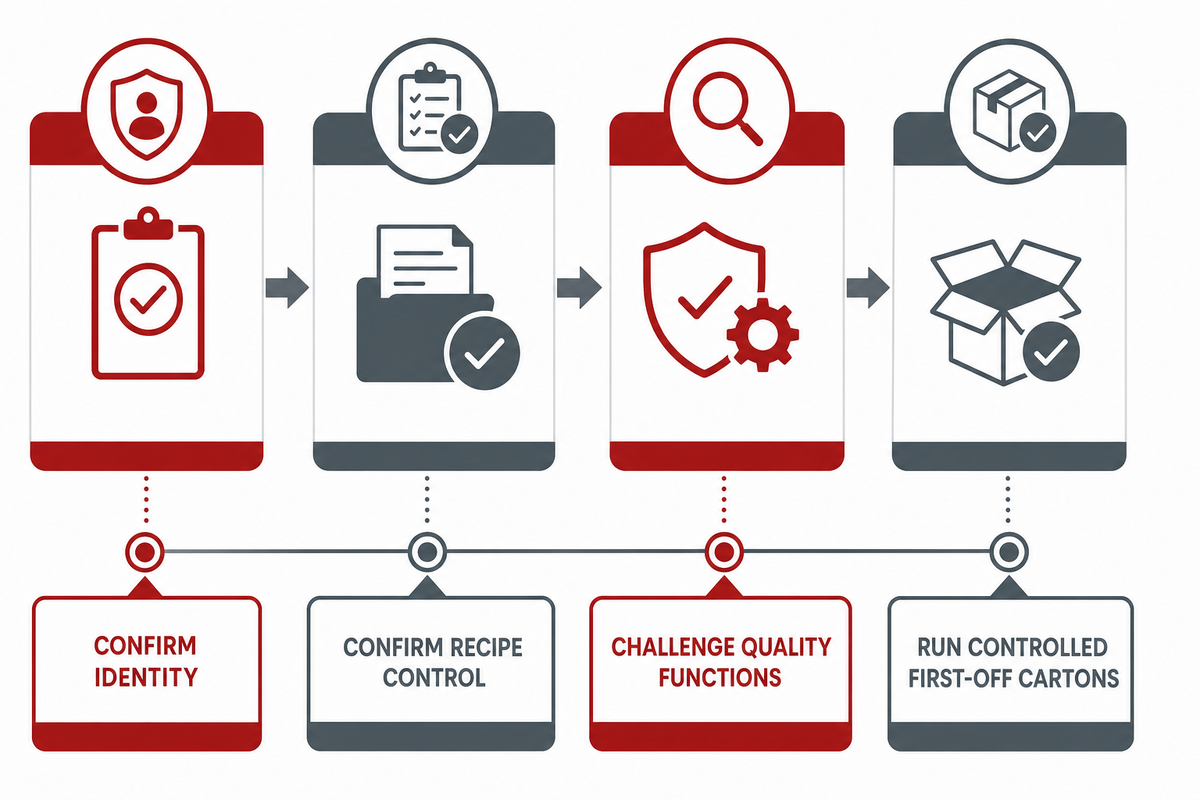
Use a sequência abaixo como estrutura para o controlo documental, não como procedimento de operação específico da máquina. Os passos reais de movimento, proteção, acesso e ajuste devem seguir o manual aplicável, o procedimento validado do local, a função para a qual houve formação e a respetiva autorização.
Estrutura de preparação em 7 passos
- Confirme a identificação. Compare o trabalho, a caixa, o material, o adesivo, o desenho ou a amostra aprovada e o âmbito da linha integrada.
- Classifique a tarefa. Determine se o trabalho previsto continua a ser produção normal, se é um ajuste de rotina autorizado ou se passa a constituir assistência técnica ou manutenção.
- Confirme o controlo da receita. Carregue o nome e a revisão aprovados; registe quem autorizou a alteração.
- Observe o movimento automatizado. Verifique se as secções atingem o estado esperado, sem tomar um ecrã verde como aprovação da caixa.
- Conclua as confirmações manuais. Verifique o alimentador, o registo de impressão, a pré-dobragem, a cola, a dobragem, a compressão, a saída e as interfaces da linha, conforme exigido pelo modelo e pelo trabalho.
- Teste as funções de qualidade. Verifique os sensores de processo necessários e o encaminhamento das rejeições segundo o método aprovado no local.
- Produza as primeiras caixas em condições controladas. Inspecione e documente as condições registadas antes de autorizar a produção.
“O arranque ou a ativação inesperada das máquinas ou dos equipamentos, ou a libertação de energia armazenada, pode causar lesões nos trabalhadores.”
Esta é uma referência dos Estados Unidos. A norma da OSHA também estabelece limites condicionais para operações de produção normal e atividades de assistência técnica menores, pelo que um artigo genérico não pode classificar a tarefa de um local. Fora dos Estados Unidos, aplique a legislação da jurisdição relevante, as orientações do responsável pela segurança, o manual da máquina e o procedimento do local. O essencial é classificar a tarefa antes da exposição ao risco, não copiar da Internet uma sequência universal de controlo de energia.
Configure e teste os sensores de qualidade
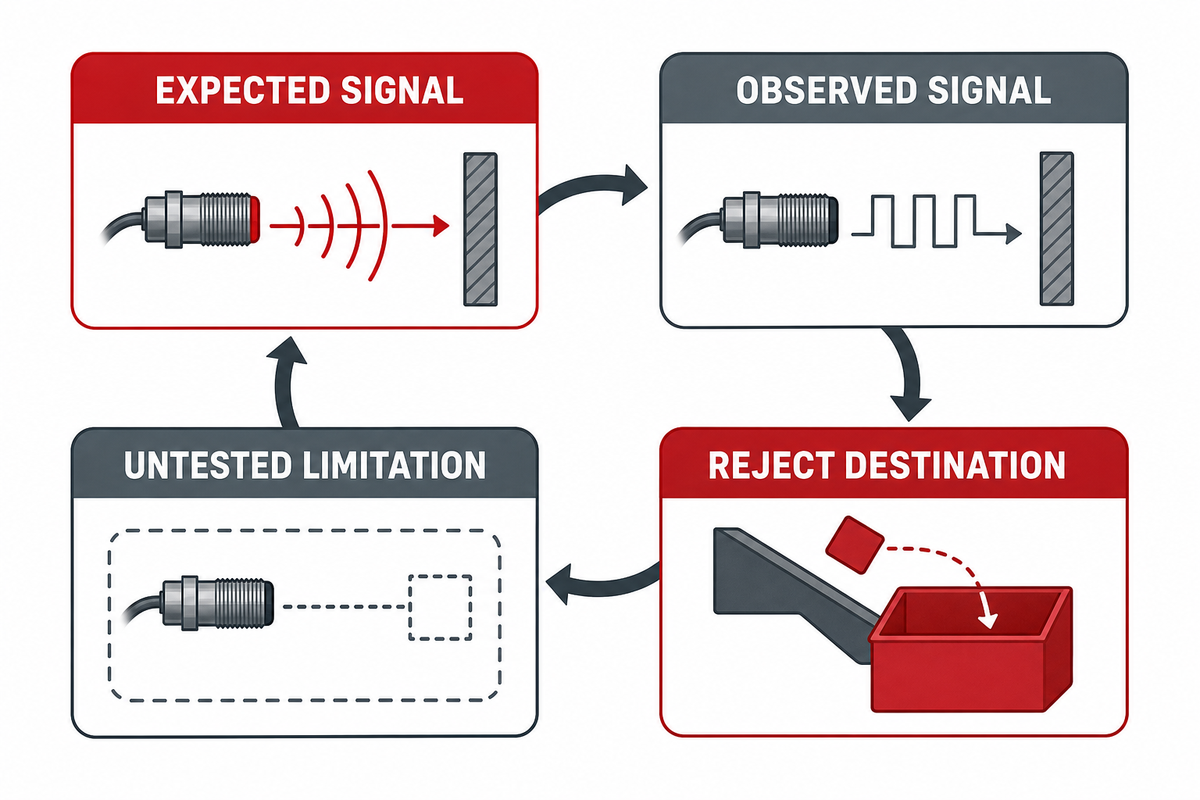
Um indicador normal do sensor mostra o estado observado naquele momento. Não comprova a cobertura da deteção. Para cada função de qualidade necessária, o registo de preparação deve indicar o alvo, a referência ou o estado de configuração, o teste autorizado, o sinal esperado, o sinal observado, a resposta da máquina ou do sistema de rejeição, o destino da caixa rejeitada, o responsável pela reposição e quaisquer limitações não testadas.
Agrupe os sensores por função: presença da plancha ou alimentação, registo de impressão, presença ou aplicação de cola, estado da caixa ou das dobras, encravamento ou estado da linha e confirmação da rejeição. A tecnologia do sensor é relevante, pois um alvo fotoelétrico, um sistema de deteção de cola, uma resposta à força ou uma contagem a jusante podem falhar de formas diferentes devido a poeira, reflexos, cor do material, humidade, alterações de montagem ou movimento do produto.
Não transforme esses exemplos num método universal de obstrução ou calibração. Registos de patentes e artigos do setor mostram que os sistemas de deteção variam; não comprovam a sua prevalência comercial, a implementação da Cenwan nem um teste válido para outro modelo. Consulte a documentação da máquina selecionada e as condições de teste seguro aprovadas no local.
Verificação dos sensores de qualidade
- Define uma condição do produto ou do processo
- Regista o comportamento esperado e observado da rejeição
- Segue o método de configuração e teste aprovado para o modelo
Fora do âmbito deste guia
- Validação das funções de segurança
- Determinação do nível de desempenho dos dispositivos de interbloqueio
- Anulação das proteções ou testes em zonas perigosas com a máquina em funcionamento
Os sensores de qualidade do processo e os dispositivos de proteção relacionados com a segurança não são o mesmo problema de validação. Uma verificação da presença de cola não valida uma função de segurança, e este guia não apresenta um procedimento de teste de segurança funcional. A visão geral de segurança da ANSI para máquinas de embalagem é útil para delimitar responsabilidades, mas qualquer questão sobre proteções, dispositivos de interbloqueio de segurança ou dispositivos de proteção continua a ser da responsabilidade do responsável qualificado no local e do processo aplicável de segurança de máquinas.
Do mesmo modo, a presença de proteções de segurança ou botões de paragem de emergência não comprova que uma tarefa específica de preparação esteja corretamente classificada ou validada. A sua inspeção e os respetivos testes devem seguir a documentação aplicável da máquina e o processo de segurança conduzido por profissionais qualificados, em separado do formulário de teste dos sensores de qualidade utilizado para avaliar os resultados da dobragem e colagem.
Verifique a cola, as dobras e a compressão como um único sistema
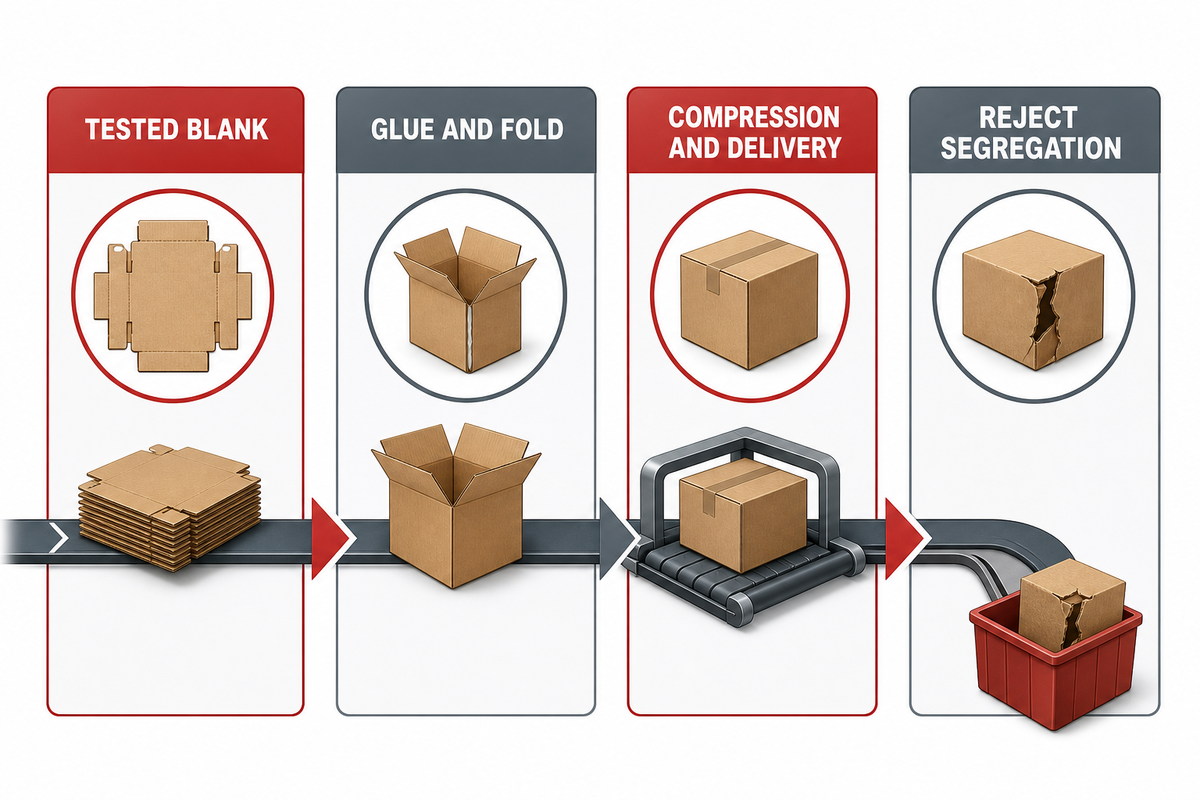
Uma máquina de dobrar e colar caixas produz uma caixa acabada através de uma cadeia de operações, não de uma única estação. Um cordão de cola pode parecer correto, mas uma dobra pode deslocá-lo para fora da zona de colagem. A caixa pode parecer esquadriada antes de uma compressão insuficiente ou de uma saída instável alterar o resultado. Um detetor pode identificar uma falha, mas o percurso de rejeição pode não separar a caixa. Esta visão do sistema integrado está de acordo com as responsabilidades de integração e validação resumidas na visão geral de segurança da ANSI para máquinas de embalagem.
Siga uma cadeia de controlo da qualidade das primeiras caixas: confirme a plancha e o estado do cartão testados; inspecione a alimentação e o registo de impressão; verifique a localização e a continuidade da cola segundo o método aprovado; observe o alinhamento das dobras; verifique as dimensões ou a esquadria especificadas; confirme a compressão e a saída; confirme a separação das rejeições de qualidade; e registe o estado da linha integrada. Se uma intervenção alterar a comparação, por exemplo, um ajuste da guia, uma alteração do adesivo, uma nova configuração do sensor ou uma edição da receita, registe-a e repita as verificações afetadas.
Considere um trabalho repetido recuperado num novo lote de cartão. As posições dos servomotores podem ser reproduzidas na perfeição, mas a rigidez, a deformação, a superfície, a impressão, as condições de corte e vinco ou a humidade da plancha podem alterar a alimentação, a dobragem, o comportamento do adesivo e a resposta dos sensores. A recuperação da receita elimina erros de reintrodução de dados; não elimina a variação dos materiais. Por isso, continua a ser útil verificar as primeiras caixas após recuperar a receita.
Uma observação de colagem bem-sucedida também não comprova que o adesivo esteja autorizado por regulamentação para determinada utilização ou para contacto com alimentos. Encaminhe as questões de formulação e conformidade para o responsável pelo adesivo e para o processo regulamentar aplicável.
Autorize o trabalho com evidências, não com um ecrã verde
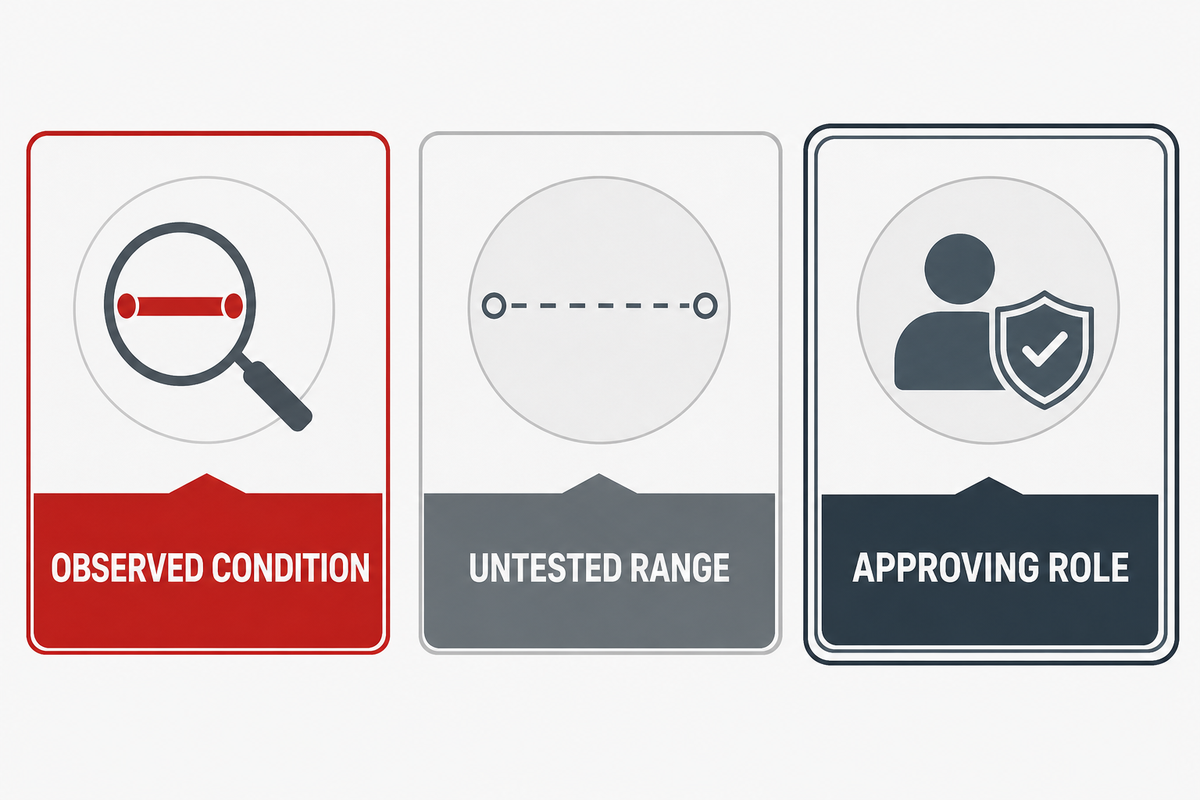
O registo de autorização deve identificar o trabalho, as condições observadas, as verificações concluídas, os defeitos encontrados, os ajustes efetuados, o âmbito não testado e a função responsável pela aprovação. O estado apresentado no ecrã da máquina é uma evidência do estado do equipamento; não é a decisão de qualidade sobre a caixa. Mantenha esta distinção clara para o turno seguinte e para a próxima encomenda repetida.
A visão histórica da NIST sobre amostragem de aceitação distingue a decisão sobre lotes baseada em amostras do controlo da qualidade a longo prazo. Aplicado de forma restrita neste caso, isso significa que a inspeção das primeiras caixas não constitui automaticamente um plano de amostragem definido, uma decisão de aceitação aleatória do lote ou prova da capacidade do processo. O plano de controlo do local determina a seleção de amostras, os critérios de aceitação, as regras de reação e as verificações contínuas.
| Pode registar | Não deduza sem evidências adicionais |
|---|---|
| As caixas identificadas cumpriram os critérios indicados nas condições de preparação registadas | Todas as caixas do lote serão aprovadas |
| O sensor de qualidade testado e o percurso de rejeição produziram a resposta observada | O detetor abrange todas as falhas, materiais, velocidades e posições |
| A receita e o estado do material foram identificados | Outra revisão ou lote de cartão é equivalente |
| As confirmações manuais necessárias foram concluídas | Uma secção ou configuração não verificada é aceitável |
| Foram utilizados o método de medição e o instrumento indicados | Outro método ou instrumento conduz a uma decisão equivalente |
| Foram observados os sinais e a transferência da linha integrada | Todos os estados a montante e a jusante foram validados |
| O ajuste foi registado e as verificações afetadas foram repetidas | As verificações de aceitação não relacionadas continuaram automaticamente válidas |
| O âmbito não testado e as limitações por resolver foram identificados | Todo o intervalo de funcionamento está comprovado |
| O responsável designado autorizou o trabalho segundo o plano do local | A estrutura genérica constitui um protocolo global de autorização |
Parar, ajustar, escalar ou autorizar: matriz de decisão
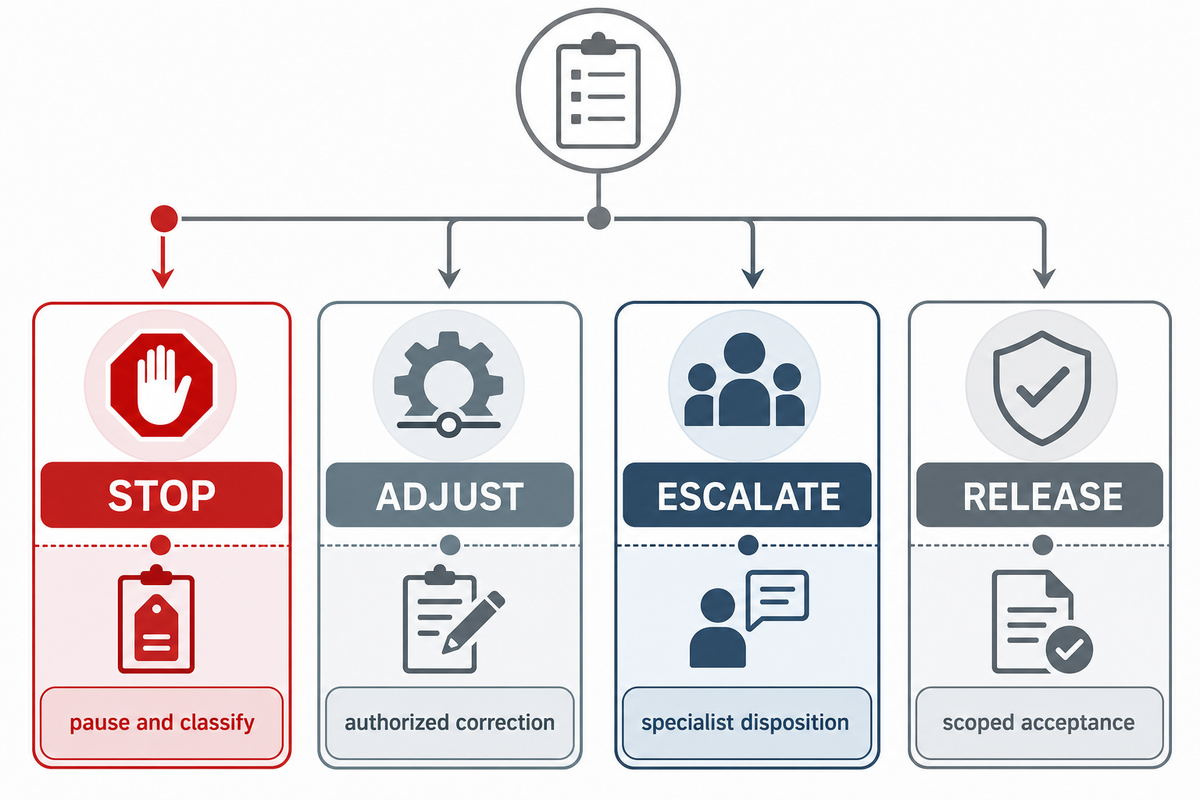
Esta matriz de decisão mantém o operador dentro dos limites de autoridade definidos. Evita ajustes intermináveis quando o trabalho deve parar e impede que um único problema corrigido seja confundido com evidências completas para a autorização. Nos locais de trabalho dos Estados Unidos, os limites de classificação da tarefa baseiam-se em OSHA 29 CFR 1910.147; as outras jurisdições exigem a aplicação da respetiva legislação e do procedimento do local. As condições classificadas como tarefas exclusivamente de assistência técnica podem ser encaminhadas através do canal da Cenwan para peças e assistência técnica para máquinas de dobrar e colar caixas, acompanhadas do conjunto de evidências registadas.
| Decisão | Condição observada | Próximo responsável e evidências |
|---|---|---|
| Parar | Trabalho incompatível, exposição a riscos de segurança não classificada, problema com proteções ou interbloqueios, material ou movimento sem controlo, falta de um elemento aprovado ou rejeição não confirmada | O responsável pela produção e o responsável pela segurança ou qualidade devem classificar a situação antes de prosseguir |
| Ajustar | Correção autorizada, dentro dos limites da receita validada, da função e do âmbito do trabalho | Registar a alteração e repetir as verificações afetadas das primeiras caixas |
| Escalar | Desvio recorrente, estado do sensor pouco claro, receita danificada, falha de interface, questão sobre o adesivo ou a conformidade, ou tarefa exclusivamente de assistência técnica | A equipa de qualidade ou de manutenção, o integrador, o responsável pelo adesivo ou o fornecedor define o procedimento específico para o modelo |
| Autorizar | As observações necessárias são aprovadas para o trabalho identificado e as condições registadas | O responsável designado pela produção ou pela qualidade aceita o âmbito e as condições não testadas |
O que os dados de tendências disponíveis não permitem concluir
A pesquisa do termo exato e de expressões relacionadas, incluindo preparação automática da máquina de dobrar e colar, mudança de trabalho da máquina de dobrar e colar e sensores da máquina de dobrar e colar, encontrou métricas inexistentes ou escassas na série mensal disponível. O risco está em apresentar essa lacuna como uma tendência do mercado, pois a escassez de dados não revela procura, crescimento, declínio ou sazonalidade. A lacuna limita as conclusões que este conjunto de dados permite sustentar.
A versão preliminar analisada da FprEN 415-7:2025 indica uma norma emergente para máquinas de embalagem secundária e de grupo, mas a página apresentava o estado de projeto/aprovação formal. Não é tratada aqui como uma norma publicada em versão final. Por isso, este artigo não prevê o crescimento da adoção, não afirma qual é a “melhor velocidade” e não apresenta um parâmetro universal para a mudança de trabalho.
Como a Cenwan se enquadra num programa de preparação repetível
A Cenwan declara ser um fabricante de máquinas de dobrar e colar caixas e máquinas de colagem de caixas sediado em Wenzhou, com mais de 10 anos de experiência de engenharia e clientes em mais de 40 países. A empresa descreve opções de ajuste com um só clique em determinadas configurações de gama média e alta, engenharia de linhas integradas, apoio técnico remoto, assistência pós-venda contínua e fornecimento de peças sobresselentes.
Estas são declarações da própria empresa sobre as suas capacidades, não provas independentes de resultados de preparação. Confirme o modelo selecionado, os parâmetros guardados, as funções dos sensores de qualidade, a integração da rejeição, os limites do acesso remoto, o país de instalação, a formação, as peças sobresselentes e o âmbito da assistência na proposta e no acordo técnico. As responsabilidades de integração resumidas pela ANSI reforçam a necessidade de o acordo técnico identificar os responsáveis, em vez de tratar várias máquinas ligadas entre si como uma simples ligação. Para comparar configurações e discutir tipos de caixas, nível de automação e apoio, consulte a página da Cenwan sobre máquinas de dobrar e colar caixas.
Perguntas frequentes
Qual é o primeiro passo na preparação de uma máquina de dobrar e colar caixas com servomotores?
Resposta
Confirme a identificação do trabalho antes de carregar na opção de recuperação da receita. Compare o SKU, o desenho ou a amostra aprovada, a construção da caixa, as dimensões da plancha, o estado do cartão, o adesivo, os requisitos de dobragem e colagem, a revisão da receita, os sensores de qualidade necessários, o destino das rejeições e o estado da linha integrada. Confirme também quem pode alterar a receita e quem é responsável pela decisão de autorização. Se faltar algum elemento necessário ou se a tarefa puder expor alguém a um arranque inesperado ou a energia armazenada, pare e encaminhe a situação para o responsável do local antes de iniciar qualquer movimento. Começar pela identificação impede que a equipa prepare meticulosamente a máquina para a caixa ou revisão errada.
Uma receita guardada elimina as verificações manuais durante a mudança de trabalho?
Resposta
Não. Uma receita guardada pode comandar posições repetíveis dos eixos e reduzir o reposicionamento manual repetido, mas não consegue verificar a plancha real, o adesivo, o alinhamento das dobras, a compressão, a saída, a resposta dos sensores de qualidade ou o destino das rejeições. Os operadores com formação continuam a ter de efetuar as confirmações manuais e as verificações das primeiras caixas definidas na documentação da máquina e no plano de qualidade do local. Considere a recuperação da receita como um estado inicial controlado e autorize a produção apenas com base em evidências registadas da caixa e da linha.
Como devem ser verificados os sensores de qualidade após uma mudança automática de trabalho?
Resposta
Verifique cada sensor de qualidade necessário segundo a respetiva função e por meio de um teste autorizado; não se limite a procurar um indicador verde. Registe o alvo, o estado normal esperado, o teste aprovado, o sinal observado, a resposta da máquina ou do sistema de rejeição, o destino da caixa rejeitada, o responsável pela reposição e as limitações. Os procedimentos exatos de configuração, calibração, tolerância e anulação dependem do modelo. Mantenha este trabalho separado da validação de segurança funcional dos dispositivos de proteção.
Quantas caixas devem ser verificadas antes da autorização?
Resposta
Não existe uma dimensão de amostra universal. Utilize o plano de controlo da ordem de produção aprovado e registe exatamente o que foi verificado; a observação da primeira caixa não demonstra a capacidade a longo prazo.
Porque pode uma ordem de produção recuperada falhar com um novo lote de cartão?
Resposta
A recuperação de uma receita repete os comandos da máquina guardados; não torna os materiais idênticos. A rigidez do cartão, o empeno, a humidade, a superfície, a impressão, o estado do corte e vinco, a onda e a geometria do cartão cortado podem alterar a alimentação, a dobragem, o comportamento da cola, a compressão e a resposta dos sensores. Registe o novo lote e as respetivas condições no registo de preparação da máquina e repita as verificações afetadas.
Quando deve o problema ser encaminhado para a manutenção ou para o fornecedor da máquina?
Resposta
Encaminhe o problema quando a situação estiver fora do âmbito de preparação autorizado: desvios repetidos, comportamento inexplicável dos sensores, incompatibilidade ou corrupção da receita, problemas com proteções ou encravamentos, falha na confirmação da rejeição, falha do sinal da linha ligada, defeitos recorrentes de colagem ou dobragem após as correções aprovadas ou qualquer tarefa reservada à assistência técnica. O responsável adequado pode ser a equipa da qualidade, a manutenção, o integrador, o responsável pela cola ou o fornecedor da máquina; a página de peças e assistência técnica da Cenwan indica o contacto do fornecedor.
Torne a repetibilidade auditável
Identificar → recuperar → confirmar → testar → inspecionar → registar → decidir. A automatização repete os movimentos; um conjunto de evidências devidamente delimitado permite responsabilizar a decisão de aprovação.
Referências e fontes
- OSHA 29 CFR 1910.147, Controlo das energias perigosas (âmbito da assistência técnica/manutenção e exclusões condicionais nos Estados Unidos).
- ANSI: ANSI/PMMI B155.1-2023 Segurança de máquinas de embalagem (síntese pública do âmbito, da responsabilidade pela integração, da validação e da documentação).
- NIST/SEMATECH e-Handbook: Amostragem de aceitação (distinção histórica entre amostragem e qualidade a longo prazo; não é uma norma para máquinas de dobrar e colar caixas).
- PostPress: Uma perspetiva sobre as máquinas de dobrar e colar caixas, ontem e hoje (perspetiva assinada por um profissional sobre transportadores motorizados, repetibilidade e os ajustes de preparação ainda necessários).
- PostPress: Sistemas de controlo da qualidade, essenciais para o sucesso da produção em máquinas de dobrar e colar caixas (informações de enquadramento sobre as condições de inspeção e as limitações da deteção).
- Flexographic Technical Association: Aquisição de máquinas de dobrar e colar caixas: cinco componentes a avaliar (contexto para avaliar a variedade de ordens de produção e as mudanças de trabalho).
- Pré-visualização pública da FprEN 415-7:2025 (indicação de uma norma em projeto/em aprovação formal; não apresentada como versão final).