Entre em contacto com a Cenwan Machine Company

Como selecionar uma máquina de dobrar e colar caixas para o seu mix de produção

Uma máquina de dobrar e colar caixas é um equipamento utilizado para dobrar e unir estruturas de cartão compatíveis no âmbito de um processo de embalagem. Escolha a máquina com base nas caixas que tem de produzir, não no maior valor de velocidade apresentado num folheto. Um pedido de proposta útil regista a estrutura da caixa, o intervalo dimensional, o material e o processo de aplicação de cola, o mix de produção, o padrão de mudança de formato, a produção observada de caixas aprovadas, os serviços necessários, as interfaces da linha e os resultados de testes prévios à compra. Assim, os fornecedores podem apresentar propostas para o mesmo trabalho, em vez de interpretarem um pedido vago de formas diferentes.
Este guia ajuda a normalizar os requisitos das equipas de produção, engenharia, qualidade e compras. Para uma fábrica que produz caixas para a indústria da embalagem, o resumo dos requisitos deve explicar o que a linha tem de dobrar e colar e que dados ainda faltam. Esse resumo não é um catálogo de tipos de máquinas, uma comparação entre soluções automáticas e semiautomáticas, um método para melhorar as mudanças de formato, uma calculadora de capacidade de produção nem uma recomendação de modelo. A Cenwan já disponibiliza recursos separados para essas decisões. O objetivo aqui é reunir um conjunto comum de dados antes de aprovar uma lista restrita de fornecedores ou um pedido de cotação.
Expressões de pesquisa como «máquina manual para colar caixas», «máquina automática para colar caixas» e «coladeira de caixas» são apenas pontos de partida. O mesmo se aplica a «máquina pequena para colar caixas», «preço de máquina para colar caixas» e «melhor máquina para colar caixas»: converta cada expressão nos campos de dados abaixo antes de elaborar uma lista restrita.
Correspondência da terminologia dos fornecedores
Os catálogos podem designar uma máquina de dobrar e colar caixas como máquina de dobrar e colar embalagens de cartão, máquina de dobrar e colar caixas de cartão, máquina de dobrar caixas, coladeira de caixas, máquina de dobrar e colar ou simplesmente máquina para caixas. Considere a dobragem de caixas, a dobragem e colagem de caixas, a operação de dobrar e colar e a dobragem e colagem precisas como funções a verificar, não como provas equivalentes.
Numa linha automática de dobragem e colagem ou numa linha de alta velocidade para caixas, registe se as características de alta velocidade, servomotores, regulação, pré-dobragem, secção de alimentação, fundo automático e cola fria correspondem a equipamento incluído, opções ou condições de ensaio.
Não transforme uma afirmação de que uma linha funciona de forma eficiente num resultado medido de eficiência ou produtividade. Registe a velocidade de produção e as caixas por hora em campos separados, com as respetivas condições.
Converta termos como caixa de cartão canelado, RSC, materiais de embalagem, impressão, linha de embalagem, produção de caixas e necessidades de embalagem em desenhos, amostras, interfaces e resultados concretos. Designações de mercado como farmacêutico, cosmético e bebidas indicam categorias de embalagem previstas, não uma aprovação regulamentar.
ISO e CE são designações que constam de uma proposta, não constituindo prova por si só. Exija a norma exata, o âmbito, a entidade emissora, a configuração de máquina aplicável e os documentos de suporte atualizados.
Comece pelo mix de produção, não pela velocidade nominal
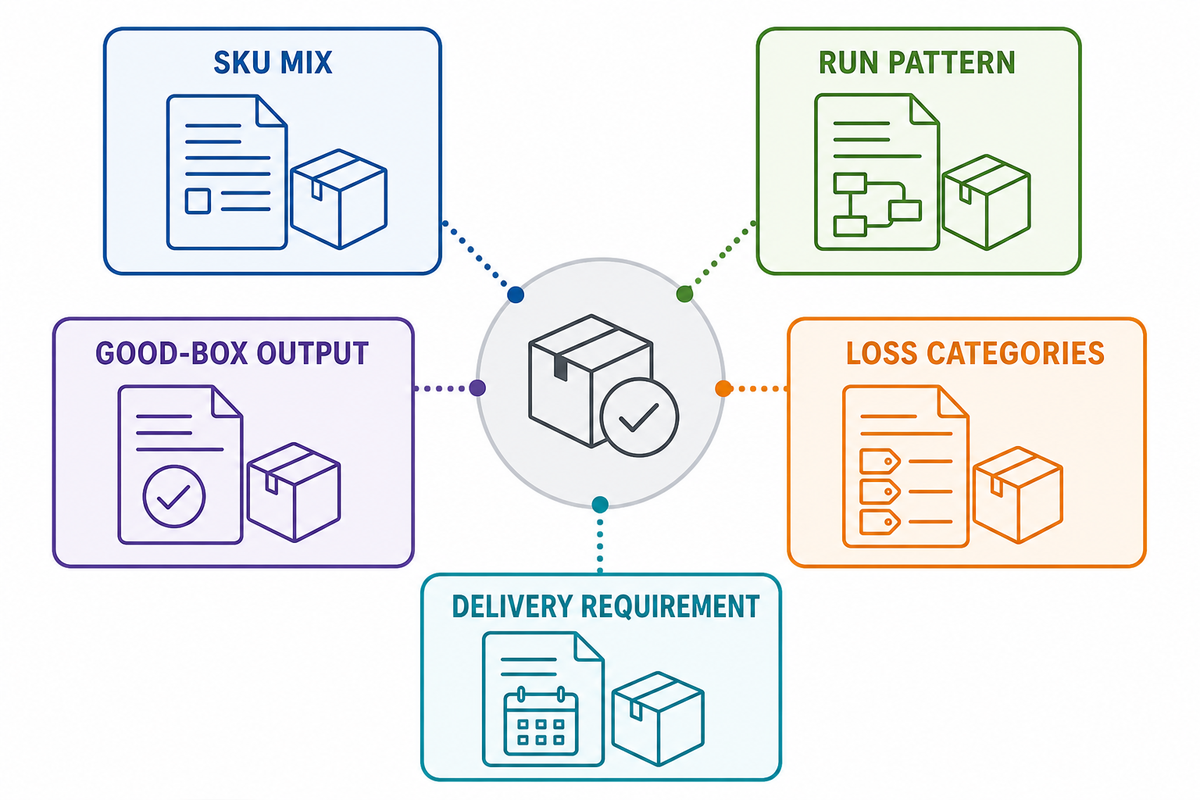
Os valores máximos dos catálogos descrevem máquinas em condições definidas pelos respetivos fabricantes. Não indicam a um responsável de produção quantas caixas comercializáveis resultarão de um turno com vários produtos. Os turnos com vários produtos incluem também preparações, verificações da primeira unidade, interrupções na alimentação, decisões de inspeção, rejeições, paragens breves e limitações nos processos a jusante. Comece, em vez disso, por registar o mix de produção com a data correspondente.
| Dado | Registo | Estado dos dados | Responsável |
|---|---|---|---|
| Mix de referências | Caixas de grande volume, frequentes, sazonais e difíceis de produzir | Medido / estimado / desconhecido | Planeamento da produção |
| Padrão de produção | Durações habituais e mínimas das tiragens; turnos e minutos planeados | Registo atual / previsão / desconhecido | Produção |
| Produção de caixas aprovadas | Caixas aceites por referência e período indicado | Observado / ensaio do fornecedor / não testado | Qualidade e produção |
| Categorias de perdas | Preparação, refugo no arranque, rejeições, retrabalho, paragens e espera a jusante | Observado / não discriminado / desconhecido | Engenharia de produção |
| Requisito de produção | Produção necessária por turno, dia ou campanha | Aprovado / provisório | Planeamento e compras |
Use «desconhecido» quando a fábrica não dispõe de medições fiáveis. Os campos em branco são mais úteis do que pressupostos aparentemente seguros, porque indicam ao fornecedor e ao comprador o que ainda tem de ser testado. Um caso documentado de 2014 indicou cerca de 4 min para recuperar um trabalho repetido guardado e 1–2 hr para programar um trabalho totalmente novo; o mesmo caso também referiu a aplicação de cola, a inspeção e rejeição, a compressão, a pré-alimentação e o embalamento a jusante como elementos que influenciaram o resultado. Esses valores dizem respeito apenas àquela instalação e não são referências para compras, mas mostram por que razão um valor de produção destacado precisa de ser acompanhado pelas condições de funcionamento. Caso documentado de máquina de dobrar e colar da Packaging Digest
É importante manter as unidades coerentes em todo o registo. Separe a velocidade linear das caixas por hora, a produção bruta da produção aceite e o tempo de preparação do tempo de funcionamento estável. Registe o período de observação e a identificação da caixa junto de cada valor. Converter medidas diferentes num único valor de produção pode facilitar a comparação das propostas, mas também ocultar a verdadeira limitação da produção.
Adapte a construção da caixa à arquitetura da máquina
Comece pelas plantas de corte e vinco e pelas amostras físicas. Para cada caixa, identifique a união a colar, a sequência de dobragem, os requisitos de pré-dobragem, as operações de formação do fundo, o número e a localização dos pontos de cola e as secções que têm de ser inspecionadas ou rejeitadas. Assim, uma designação de produto como «linha reta» ou «quatro cantos» passa a corresponder a funções que o fornecedor pode confirmar para uma configuração específica.
A FEFCO descreve a produção de embalagens de cartão canelado como um processo de transformação específico para a embalagem em causa. Daí resulta uma distinção limitada, mas importante: os requisitos de construção e transformação devem ser definidos antes de se escolher uma designação genérica de máquina. Essa página não prova que determinado modelo consiga produzir as caixas do comprador. Descrição geral do processo de produção da FEFCO
Consulte as páginas dedicadas às comparações entre tipos de máquinas. Utilize o guia da Cenwan sobre tipos de máquinas de dobrar e colar caixas para comparar categorias de máquinas e o guia de formatos de caixa para analisar as opções de linha reta, fundo automático e quatro ou seis cantos. Neste registo de compra, indique apenas as funções necessárias, a amostra representativa, a configuração confirmada pelo fornecedor e tudo o que ainda não foi comprovado.
Defina o intervalo de produção, do formato mais pequeno ao maior
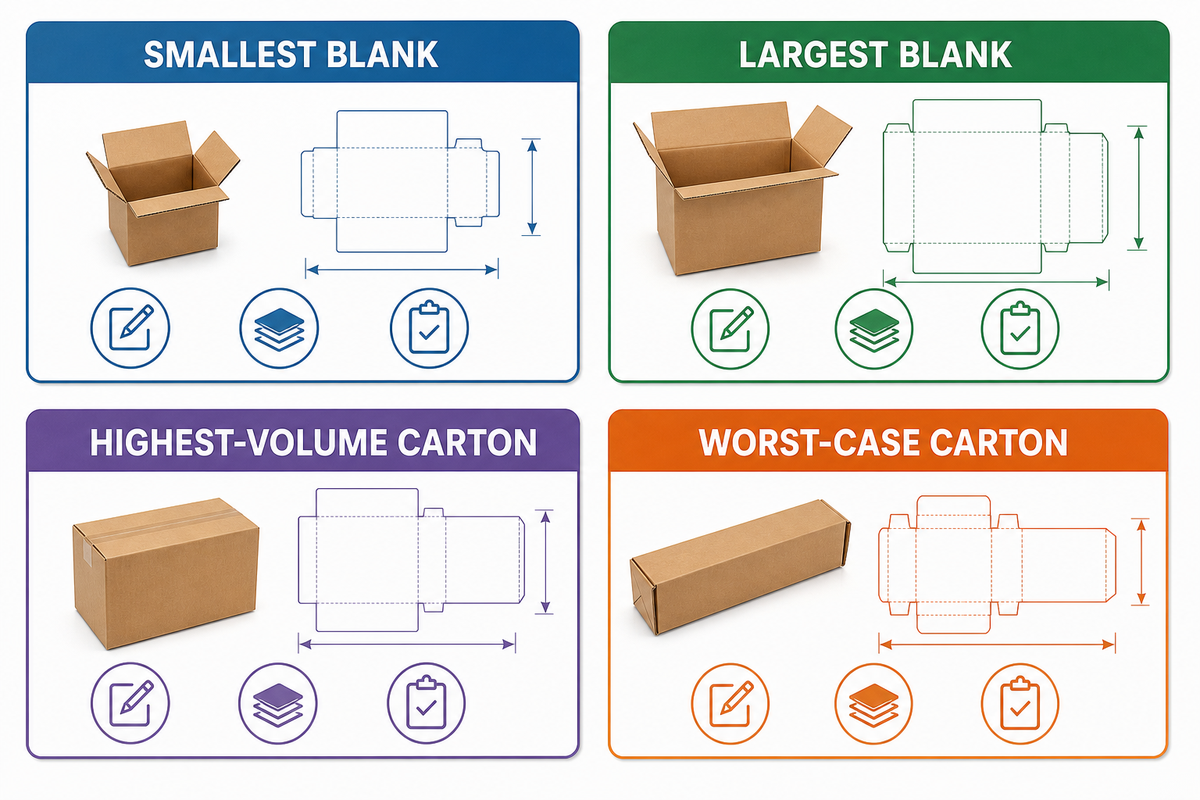
Os valores mínimos e máximos publicados não provam que a alimentação, a dobragem, a colagem, a compressão e a saída sejam fiáveis em todos os formatos intermédios. Registe o comprimento e a largura do cartão cortado, as dimensões finais, a espessura ou a onda do cartão e, quando for relevante, o sentido da fibra ou da ondulação. Junte a planta de corte e vinco e uma amostra física das caixas de menor e maior dimensão, de maior volume e mais difíceis de alimentar.
A engenharia deve identificar onde surge a limitação, não apenas verificar se o cartão cortado cabe num determinado intervalo. Os cartões pequenos podem dificultar a alimentação ou o controlo do percurso; os grandes podem caber na largura nominal, mas exigir uma configuração, espaço de acesso ou solução de manuseamento a jusante não incluídos na proposta. As amostras revestidas ou muito vincadas podem colocar desafios diferentes de dobragem e colagem face a caixas sem revestimento com as mesmas dimensões.
O risco está em presumir uma compatibilidade que não existe, pois a largura nominal, por si só, não descreve o controlo da alimentação, o acesso para inspeção e manutenção, a compressão nem o manuseamento a jusante.
Folha de registo do intervalo dimensional
- Para o cartão cortado de menor dimensão, registe a revisão do desenho, o material, a orientação de avanço, a amostra física e o resultado da alimentação.
- Para o cartão cortado de maior dimensão, registe a revisão do desenho, o material, as secções necessárias, as limitações de acesso e o resultado da saída.
- Para a caixa de maior volume, registe a produção necessária de caixas aprovadas e as condições associadas a esse requisito.
- Para a caixa mais exigente, registe o motivo da dificuldade, a quantidade de amostras, as condições não testadas e o responsável pelos dados.
Peça ao fornecedor que classifique cada linha como confirmada pela documentação do modelo, demonstrada na configuração acordada, não testada ou fora do âmbito. Não transforme um intervalo nominal numa declaração de compatibilidade que os dados disponíveis não sustentam.
Compare os níveis de automatização pelos resultados de caixas aprovadas, não pelas designações
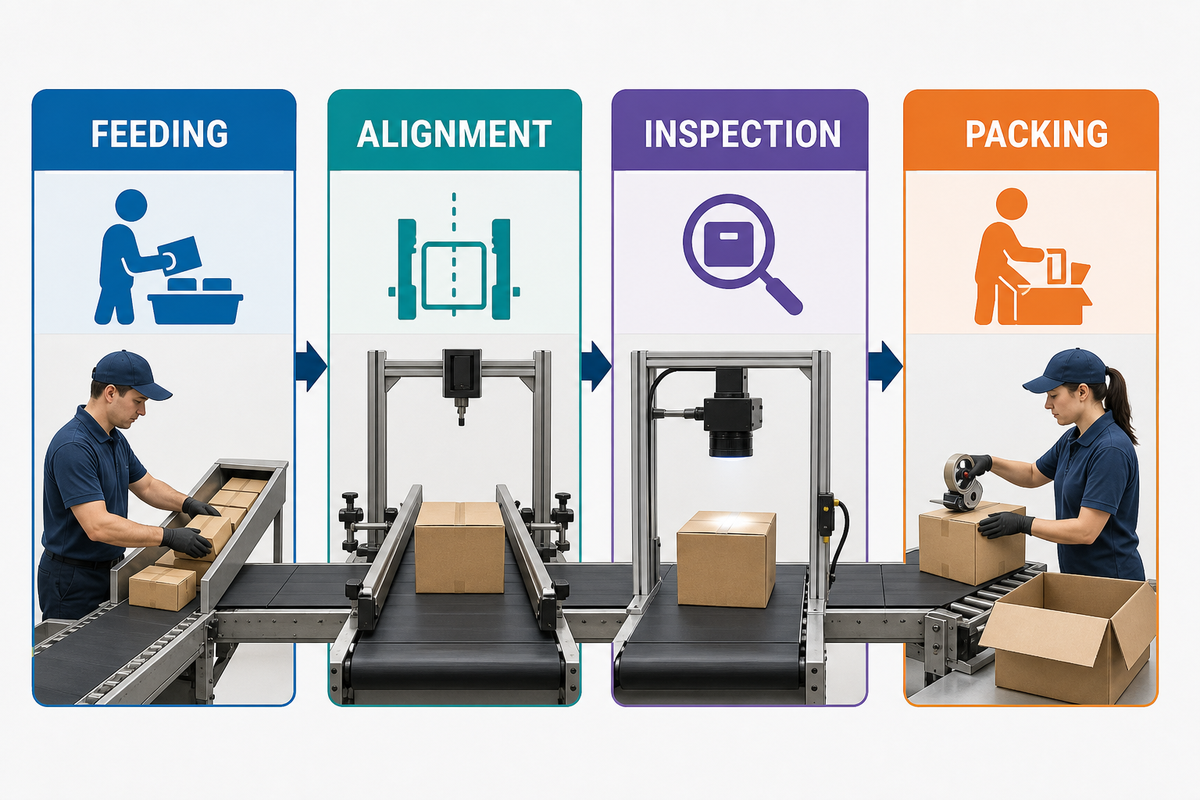
Antes de escolher entre soluções manuais, semiautomáticas e automáticas, documente as tarefas atualmente realizadas pelas pessoas e pelos equipamentos ligados à linha. Conte os pontos de intervenção na alimentação, alinhamento, transferência, inspeção, rejeição, embalagem e manuseamento de materiais. Registe o número de trabalhadores por turno, a distribuição da duração das tiragens, o refugo no arranque, o retrabalho e a capacidade do processo imediatamente antes e depois da máquina de colagem.
Esta secção termina deliberadamente aqui. O guia da Cenwan sobre máquinas de dobrar e colar automáticas e semiautomáticas aborda a comparação da capacidade de produção, mão de obra, qualidade, volume, equipamentos mistos, motivos para atualizar e custos. O estimador de capacidade de produção de máquinas de dobrar e colar da Cenwan destina-se aos cálculos de planeamento. Não duplique nenhuma dessas análises com uma fórmula adicional ou uma promessa de retorno do investimento válida para todos os casos.
Leve cinco dados para esses recursos: pontos de intervenção da mão de obra atual, produção observada de caixas aprovadas, frequência de tiragens curtas, mudanças de formato por turno e limite do processo a jusante. Mantenha por esclarecer qualquer campo desconhecido até que uma medição ou um ensaio controlado com o fornecedor resolva a lacuna.
Valide a compatibilidade do cartão, da cola, da dobragem e da compressão
«Cartão» é uma designação demasiado abrangente para uma especificação que permita tomar decisões. Identifique se o trabalho utiliza cartão para caixas dobráveis ou cartão canelado e, em seguida, registe a qualidade ou a onda, a espessura, o revestimento ou tratamento de superfície, o estado dos vincos e das dobras, a zona de colagem e as condições de compressão ou cura necessárias. Associe a especificação do material ao desenho e à amostra exatos da caixa.
O desempenho da cola depende da combinação do material com o processo. Registe o sistema de aplicação de cola ou o processo do fornecedor, o local de aplicação, as condições ambiente, os limites do tempo aberto, quando aplicável, o método de compressão e a definição de colagem aprovada pelo comprador. Um resultado positivo numa amostra não prova a compatibilidade com todo o portefólio, e as designações gerais dos materiais não comprovam a compatibilidade com todos os revestimentos ou tratamentos de superfície.
Que tipos de cartão pode a máquina processar?
A compatibilidade depende da configuração e da amostra. Peça o intervalo documentado para o modelo e teste amostras representativas de cartão para caixas dobráveis ou de cartão canelado, indicando a onda ou qualidade, as dimensões do cartão cortado, o revestimento, o estado dos vincos, a zona de colagem e o formato da caixa. Os resultados devem indicar o que foi e não foi testado; não devem apresentar «cartão», «cartão canelado» ou um intervalo nominal de espessura como prova de compatibilidade com todos os materiais abrangidos por essas designações. Inclua no registo do ensaio as observações sobre a alimentação, a dobragem, a colagem, a compressão e a saída.
Para embalagens destinadas ao contacto com alimentos, indique o mercado de destino, a utilização final, as condições de utilização e o responsável pela conformidade. Nos termos da 21 CFR 175.105, os adesivos só podem ser utilizados como componentes de artigos destinados a embalar, transportar ou conter alimentos nas condições previstas nessa secção. Essa regra não determina se um adesivo específico é adequado para esta caixa, e uma colagem bem-sucedida não equivale a uma autorização regulamentar. 21 CFR 175.105 — Adesivos
O risco consiste em fazer uma alegação não comprovada sobre o material, pois o desempenho da colagem e a conformidade para contacto com alimentos respondem a questões diferentes e exigem responsáveis distintos pela inspeção e pelos dados de suporte.
Registe as mudanças de formato e o refugo como dados de capacidade
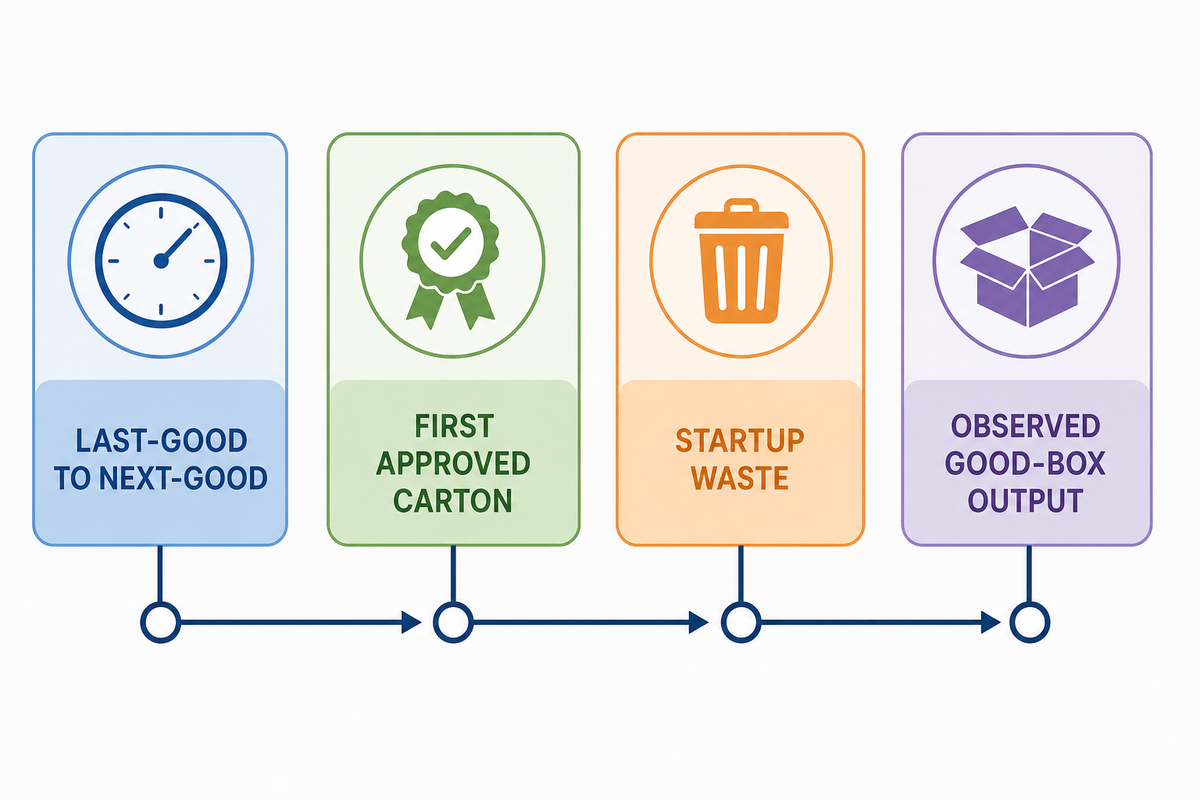
Numa fábrica com várias referências, recolha quatro dados: tempo entre a última caixa aprovada e a primeira caixa aprovada seguinte, tempo até à primeira caixa aprovada, refugo no arranque e produção observada de caixas aprovadas. Associe a sequência de referências e a duração da tiragem a esses valores. Assim, obtém um dado rastreável para uma análise posterior da capacidade, sem publicar uma referência genérica ou fórmula para mudanças de formato.
O guia da Cenwan sobre mudanças de formato em máquinas de dobrar e colar aborda definições, métodos para reduzir tempos de preparação, opções de máquina, sequenciação e retorno do investimento. Este guia não reproduz esses métodos. O seu objetivo é garantir que o comprador apresenta dados reais da fábrica para a tomada de decisão.
Há também limites relacionados com a segurança. A preparação, a regulação, a desobstrução e a manutenção não são apenas ocorrências que afetam a capacidade quando uma energização inesperada, o arranque ou a energia armazenada podem ferir alguém. Nos Estados Unidos, a norma OSHA 1910.147 define o âmbito das operações de assistência e manutenção e condiciona a exclusão das operações normais de produção. O responsável pela segurança da instalação do comprador deve classificar as tarefas aplicáveis e documentar os limites das proteções e do controlo de energias perigosas antes de qualquer ensaio. Este artigo não contém instruções de operação nem de bloqueio, e as obrigações legais variam conforme a jurisdição. OSHA 29 CFR 1910.147
O risco decorre da possibilidade de uma observação de mudança de formato passar da produção normal para uma tarefa sujeita a outras obrigações de proteção ou controlo de energias perigosas.
Qual é a velocidade máxima da máquina?
A velocidade máxima é um valor indicado no catálogo para um modelo específico, não uma garantia de produção comercializável sustentada para todas as caixas. Um registo de ensaio útil indica a referência, o cartão cortado, o material, a configuração, os pressupostos de preparação, o período de produção, as condições de alimentação, a limitação a jusante, a definição de caixa aprovada, os defeitos, as paragens e a observação da mudança de formato.
Registe o resultado observado nessas condições e, depois, utilize o estimador de capacidade de produção existente para o planeamento. Mantenha a velocidade teórica da linha, a produção bruta observada e a produção aceite em campos separados. Indique se o valor corresponde a um trabalho repetido estável, a uma preparação nova ou a uma estimativa. Se o processo a jusante interrompeu a produção, registe esse facto em vez de atribuir todo o resultado à máquina de dobrar e colar. Nem uma estimativa nem um único ensaio comprovam a capacidade do processo a longo prazo.
Registe a integração, os serviços necessários e os limites de controlo
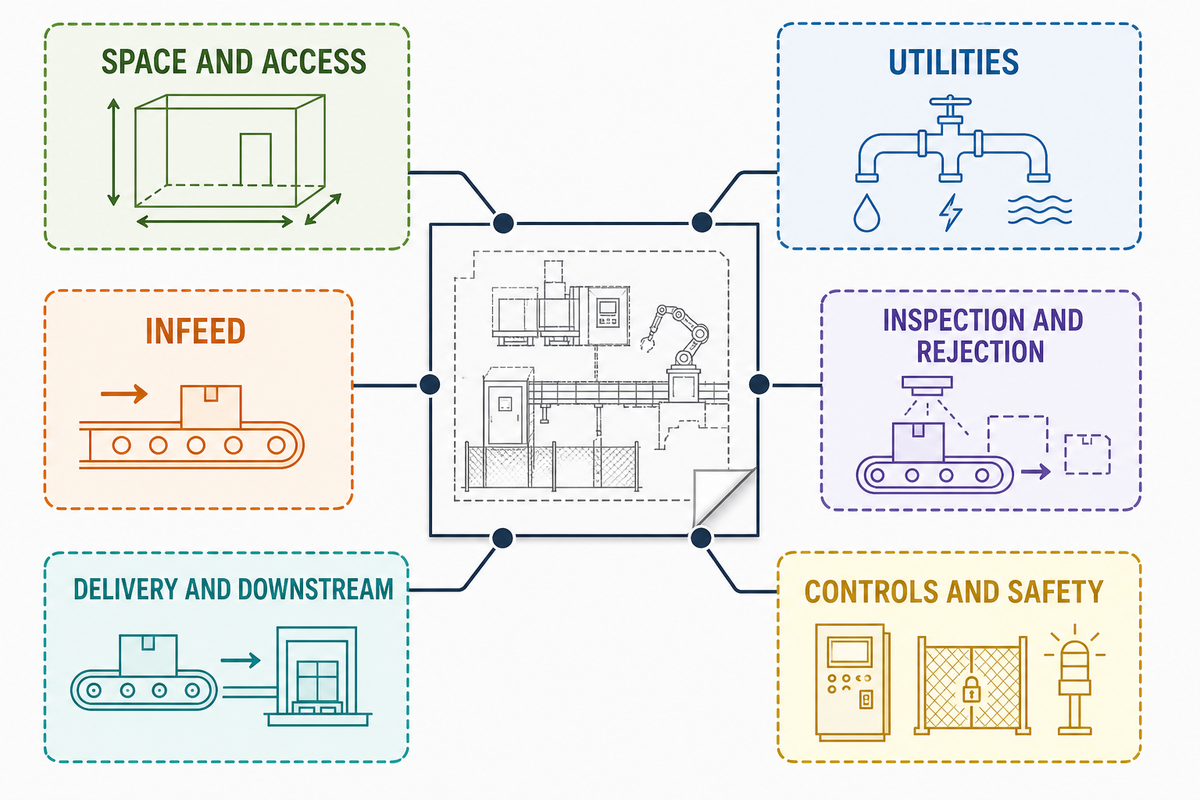
Mesmo uma máquina de colagem adequada pode comprometer o projeto se os limites da instalação não estiverem claros. A engenharia deve emitir uma única ficha de interfaces antes da ordem de compra. As compras devem exigir que a revisão da proposta responda a essa ficha, enquanto a produção e a qualidade confirmam os pressupostos de funcionamento e inspeção.
| Limite | Registo do comprador | Confirmação do fornecedor | Risco por resolver |
|---|---|---|---|
| Espaço e acesso | Disposição, espaço para manutenção, percursos de materiais, posições dos operadores | Pressupostos sobre a área ocupada e o acesso à máquina instalada | Necessário / confirmado / por resolver |
| Serviços | Energia elétrica, ar comprimido e extração disponíveis, quando aplicável | Consumo, pontos de ligação e equipamentos incluídos | Necessário / confirmado / por resolver |
| Entrada de material | Formato, velocidade, acumulação e transferência a montante | Material de entrada aceite e responsável pela interface | Necessário / confirmado / por resolver |
| Inspeção e rejeição | Definição de defeitos, destino das rejeições, requisitos de dados | Função de deteção, limites e exclusões | Necessário / confirmado / por resolver |
| Saída e processo a jusante | Compressão, recolha, embalagem ou limite da linha ligada | Interface de saída e condições nominais | Necessário / confirmado / por resolver |
| Controlos e segurança | Responsabilidade pelos controlos, interfaces de emergência, classificação das tarefas na instalação, jurisdição | Controlos fornecidos, âmbito das proteções, documentação e responsabilidades que continuam a caber ao utilizador | Necessário / confirmado / por resolver |
A explicação pública da ANSI sobre a ANSI/PMMI B155.1-2023 abrange máquinas de embalagem e transformação, coordenação de equipamentos ligados, responsabilidades, avaliação de riscos, validação e documentação. Utilize-a como referência para processos e responsabilidades, não como prova de que um modelo da Cenwan ou a instalação do comprador está certificada. Descrição geral da ANSI/PMMI B155.1-2023 pela ANSI
Uma interpretação da OSHA dos Estados Unidos, publicada numa data específica, também afirma que o empregador continua responsável pelas proteções de máquinas aplicáveis, mesmo quando a maquinaria de embalagem foi vendida sem proteções. Trata-se de um exemplo de responsabilidade específico dos Estados Unidos, não de aconselhamento jurídico universal. Os compradores devem verificar os requisitos locais em vigor e atribuir as responsabilidades do fornecedor, do integrador e do utilizador nos documentos do projeto. Interpretação da OSHA sobre proteções de máquinas
Compare fornecedores com base em dados comprovativos, não em alegações destacadas
Peça a cada fornecedor que responda à mesma revisão dos requisitos. Solicite o modelo e a configuração exata, o intervalo documentado de dimensões e materiais, as opções incluídas, as exclusões, as condições dos ensaios com amostras e da inspeção, o âmbito da assistência e da formação, os pressupostos relativos às peças sobresselentes, os termos da garantia, as condições de entrega e as responsabilidades de colocação em funcionamento. Um preço mais baixo pode simplesmente abranger menos elementos; uma velocidade mais elevada pode dizer respeito a outra caixa ou condição de ensaio.
As referências também são importantes. Um testemunho assinado de um profissional, publicado na PostPress, descreve como os hábitos de preparação específicos de cada operador podem prejudicar a repetibilidade e recomenda avaliar a experiência dos utilizadores, em vez de confiar apenas em alegações técnicas. Considere-o uma recomendação prática, não um resultado de desempenho universal. Pergunte aos utilizadores de referência se produziram caixas semelhantes às suas, como registaram a preparação, que diferenças houve entre o âmbito proposto e o fornecido e quem ficou responsável por resolver os problemas pendentes. Perspetiva de um profissional publicada na PostPress
«A experiência de um operador de máquinas de dobrar e colar continua a ser muito importante, mesmo com a automatização e a tecnologia informática.»
Jeff Wilcox, PostPress
Regra para comparar propostas
Se duas propostas não tiverem a mesma revisão dos requisitos, configuração incluída, condições das amostras e registo de dados por confirmar, ainda não são comparáveis. Normalize primeiro o âmbito e compare o preço depois.
Atribua cada campo em aberto a um responsável pela decisão
A produção é responsável pelo registo do mix e das perdas. Os operadores e supervisores podem identificar famílias de caixas recorrentes, tiragens curtas, atrasos até à primeira caixa aprovada, refugo no arranque e esperas a jusante, mas as observações devem incluir datas e referências. A memória, por si só, não deve tornar-se uma promessa de capacidade. Quando os turnos seguem métodos diferentes, o registo deve mostrar essa variação em vez de a eliminar através de uma média.
A engenharia é responsável pela configuração e pelos limites das interfaces. Cabe-lhe verificar desenhos, serviços, acessos, controlos, entrada de material, saída, equipamentos ligados e repartição de responsabilidades. As questões relativas às proteções, ao controlo de energia ou aos riscos na instalação devem ser encaminhadas para o responsável de segurança competente; as questões relativas ao contacto com alimentos ou à conformidade nos mercados devem ser encaminhadas para o responsável designado pela conformidade. A confirmação do fornecedor nunca deve servir para eliminar uma responsabilidade ainda atribuída ao utilizador ou ao integrador.
A qualidade é responsável pela definição dos defeitos e pela distinção entre um ensaio de desafio do fornecedor e um plano de aceitação da produção. Termos como «caixa aprovada», «enviesamento», «junta aberta» ou «colagem aceitável» exigem critérios de observação acordados. Sem eles, dois fornecedores podem apresentar resultados diferentes para as mesmas caixas e ambos parecer cumprir os requisitos. A qualidade deve também identificar as condições de produção representativas que não foram abrangidas pelo ensaio com a referência mais exigente.
As compras são responsáveis pela normalização das propostas e pelo controlo das revisões. A comparação comercial só começa quando estão claros o âmbito técnico, as opções incluídas, as exclusões, a documentação, as condições dos ensaios, a formação, a assistência, as peças sobresselentes, as condições de entrega e os pressupostos da garantia. Cada campo por resolver deve continuar no registo com um responsável e uma data-limite. Retirar a palavra «desconhecido» de um documento não elimina o risco do projeto que ela assinala.
A aprovação conjunta impede que uma área aprove dados que competem a outra. A produção não deve aceitar um âmbito jurídico; as compras não devem definir um limite de defeitos; a engenharia não deve deduzir a autorização de um material a partir de uma colagem bem-sucedida. Na fase final da lista restrita, cada campo necessário deve estar confirmado, testado, explicitamente excluído ou ainda por resolver, com um responsável pela decisão designado. Este resultado é mais útil do que uma única pontuação global, pois indica com precisão o que o comprador está a aceitar.
Realize um ensaio de desafio com a referência mais exigente antes da aprovação final
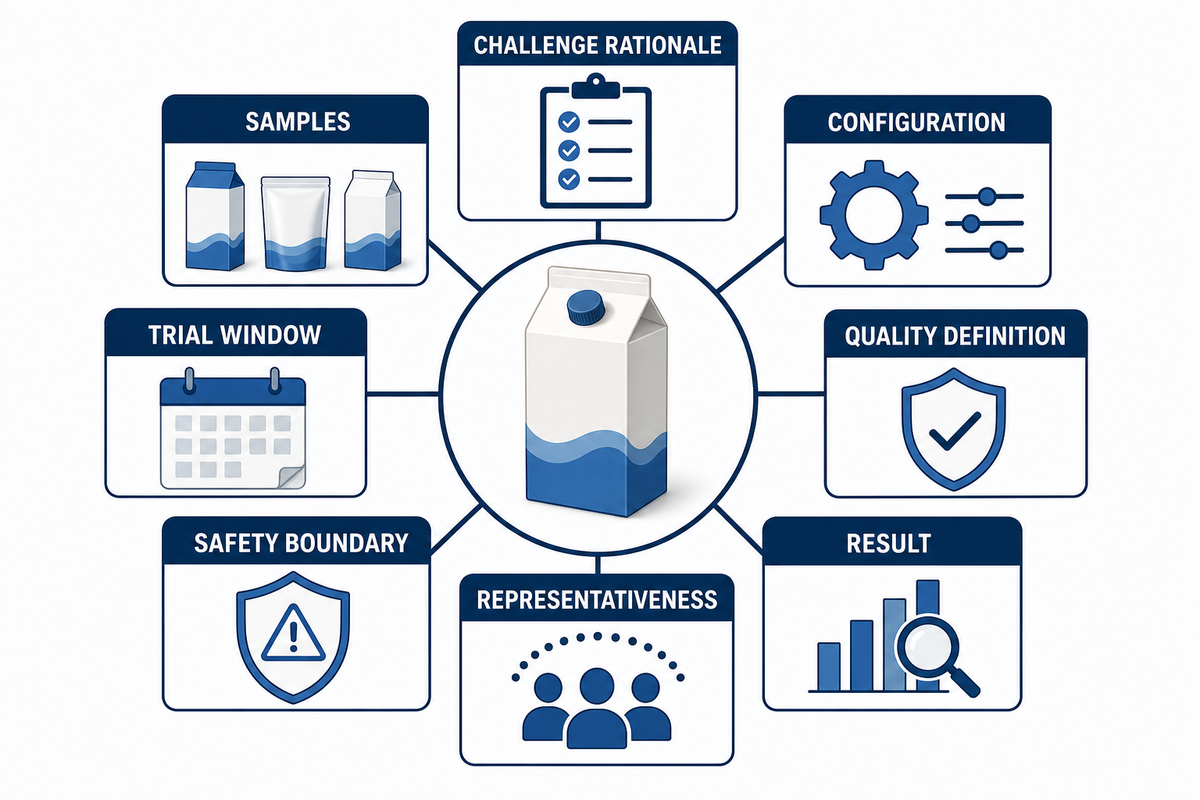
Escolha uma caixa suscetível de revelar uma incompatibilidade: o formato mais difícil para o alimentador, o maior formato, uma dobra difícil, uma zona de colagem sensível, uma superfície revestida ou outro risco documentado. Designe-o como Registo do ensaio de desafio com o SKU mais exigente, não como registo de aceitação. Este documento regista uma condição observada antes da compra.
| Elemento do ensaio | Registo obrigatório | Estado permitido |
|---|---|---|
| Justificação do desafio | Porque é que este SKU é difícil e que incompatibilidade poderá revelar | Definido / por resolver |
| Amostras | Revisão do desenho, material, número de amostras, preparação e cadeia de custódia | Acordado / alterado / não fornecido |
| Configuração | Revisão da máquina, opções, ferramental, sistema de aplicação de cola e módulos ligados | Confirmado / desvio |
| Período do ensaio | Pressupostos de preparação, duração observada da tiragem, condições de alimentação e das etapas a jusante | Concluído / interrompido / não testado |
| Definição de qualidade | Definição de caixa conforme, categorias de defeitos, método de observação e condições de paragem | Aprovado / reprovado / desvio |
| Limites de segurança | Classificação da tarefa pelo responsável no local e decisão aplicável sobre proteções e controlo de energias | Confirmado / por resolver |
| Resultado | Produção observada, defeitos, paragens, refugo e desvios assinados | Aprovado neste ensaio / reprovado / não testado |
| Representatividade | Outras caixas e condições de funcionamento que não foram testadas | Enumerados / incompletos |
Este registo não corresponde a uma amostragem aleatória para aceitação de lotes, não comprova a qualidade da população de produção nem demonstra a capacidade do processo a longo prazo. A descrição geral do antigo NIST/SEMATECH e-Handbook apresenta a amostragem para aceitação como uma decisão sobre um lote baseada numa amostra e distingue essa atividade pontual ou de curta duração do controlo de qualidade a longo prazo. A referência serve aqui para estabelecer essa distinção conceptual, não como norma atual para máquinas de dobrar e colar caixas. Mesmo uma amostra difícil não representa, por si só, toda a gama de funcionamento. O planeamento da aceitação da produção continua a ser da responsabilidade da equipa de qualidade do comprador. NIST/SEMATECH e-Handbook: amostragem para aceitação
O risco é generalizar em excesso, pois uma única caixa de desafio não pode representar todos os SKU, todas as condições de funcionamento ou todos os estados de produção a longo prazo.
Use a ficha de avaliação do ajuste à produção com 9 dados no RFQ
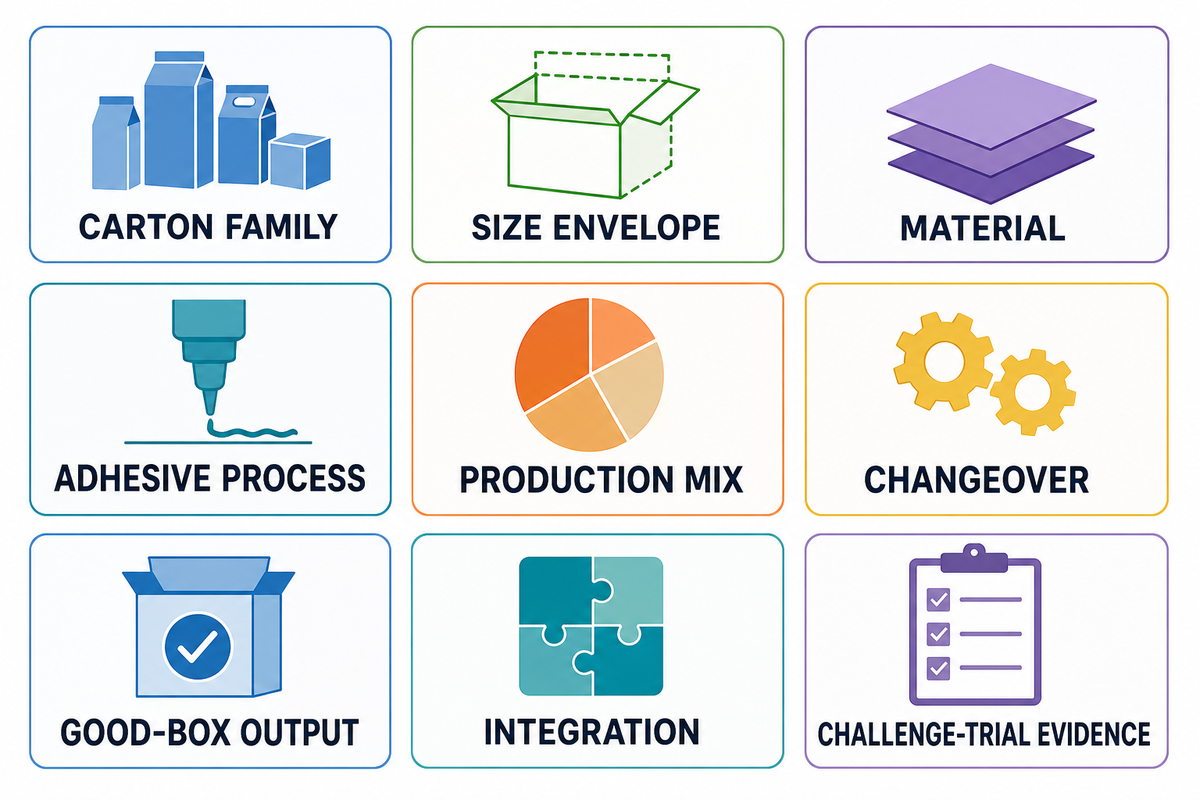
A designação «ficha de avaliação» refere-se à completude das evidências, não a uma pontuação de desempenho da máquina. Não calcula o grau de adequação, não classifica fornecedores nem preenche campos em falta com valores presumidos como seguros. As equipas de produção, engenharia, qualidade e aprovisionamento devem analisá-la em conjunto antes de enviar o pedido de cotação.
O risco é criar uma falsa sensação de certeza, pois um campo vazio continua por resolver mesmo que todos os campos preenchidos pareçam sólidos.
| Dado | Evidências necessárias | Estado |
|---|---|---|
| 1. Família de caixas | Desenhos de corte, funções de união e dobragem, amostras representativas | Necessário / confirmado / testado / por resolver |
| 2. Intervalo de dimensões | Formatos mais pequeno, maior, de maior volume e mais difíceis | Necessário / confirmado / testado / por resolver |
| 3. Material | Cartão ou canal, espessura, revestimento, estado dos vincos | Necessário / confirmado / testado / por resolver |
| 4. Processo de aplicação de cola | Sistema, localização da aplicação, critérios de colagem, responsável pela conformidade da utilização final | Necessário / confirmado / testado / por resolver |
| 5. Composição da produção | Percentagem de cada SKU, duração das tiragens, turnos e requisitos de saída | Necessário / confirmado / testado / por resolver |
| 6. Mudança de formato | Sequência, tempo entre a última caixa conforme e a primeira da produção seguinte, refugo no arranque | Necessário / confirmado / testado / por resolver |
| 7. Produção de caixas conformes | Caixas aceites com condições observadas e definições de defeitos | Necessário / confirmado / testado / por resolver |
| 8. Integração | Disposição, serviços, comandos, alimentação, inspeção, saída e responsabilidade pela segurança | Necessário / confirmado / testado / por resolver |
| 9. Evidências do ensaio de desafio | Registo do SKU mais exigente, desvios e caixas representativas não testadas | Necessário / confirmado / testado / por resolver |
Só depois de o registo estar completo deverá a equipa avançar para a seleção comercial da máquina. Nessa fase, use a gama de máquinas de dobrar e colar caixas da Cenwan como ponto de partida ao nível do produto e exija que cada configuração proposta responda ao mesmo conjunto de evidências.
Perguntas frequentes
Quanto custa uma máquina de colagem?
Compare os preços apenas depois de os fornecedores apresentarem propostas para os mesmos formatos de caixa, intervalo de dimensões, sistema de alimentação, equipamento de colagem, opções de inspeção, trabalhos de instalação, formação, âmbito do ensaio, peças sobresselentes e pressupostos da garantia. Este guia não apresenta um intervalo de preços universal, porque as fontes consultadas não permitem estabelecer um para configurações e âmbitos de proposta diferentes. Uma cotação útil também indica a moeda, a base de cálculo dos impostos e do transporte, os limites da instalação, o ensaio de aceitação e os módulos opcionais excluídos. Assim, a comparação de preços mantém-se associada a um âmbito de aquisição definido.
Se algum elemento do âmbito ficar sem resposta, mantenha-o na folha de comparação como questão em aberto, em vez de considerar o total mais baixo uma proposta diretamente comparável.
Que tipos de cartão pode processar uma máquina de dobrar e colar caixas?
A compatibilidade depende da configuração exata da máquina e da amostra. Registe se o trabalho envolve caixas de cartão ou cartão canelado e indique depois a qualidade ou o canal, a espessura, o revestimento, as dimensões, o estado dos vincos, a zona de colagem e o formato da caixa. Peça a documentação do modelo e evidências obtidas com amostras representativas, em vez de se basear apenas na designação «cartão».
Qual é a velocidade máxima de uma máquina de dobrar e colar caixas?
A velocidade máxima é um valor indicado no catálogo para um modelo específico, sob condições declaradas ou não declaradas. Para efeitos de aquisição, registe a produção observada de caixas conformes, com a caixa, o material, a configuração, o período da tiragem, as rejeições, as paragens e o limite da linha ligada especificados. Use separadamente uma ferramenta de estimativa para planeamento e não considere um cálculo ou um único ensaio como prova da capacidade a longo prazo.
Quais são as principais aplicações de uma máquina de colagem?
Uma máquina de colagem dobra e cola caixas de cartão ou construções de cartão canelado compatíveis, como parte de um processo de embalagem. Os formatos, materiais, produção e interfaces suportados dependem da configuração efetiva e das evidências disponíveis. Use desenhos de corte e amostras físicas para traduzir a utilização pretendida nas funções necessárias. Os trabalhos de linha reta, fundo automático, quatro cantos e seis cantos continuam a exigir uma configuração compatível e um ensaio representativo.
É possível personalizar esta máquina?
A personalização depende da proposta. Defina os requisitos da caixa ou da linha e peça ao fornecedor que identifique as alterações incluídas, os desenhos e comandos afetados, as evidências de ensaio, as responsabilidades e os limites que se mantêm. Não presuma que uma opção personalizada alarga a capacidade para todos os formatos, materiais, velocidades, requisitos de segurança ou tipos de caixa.
Que problemas de diagnóstico e resolução de avarias poderão surgir?
Registe o sintoma e as condições e encaminhe os problemas de alimentação, dobragem, colagem, compressão, alinhamento, sensores, rejeição ou etapas a jusante para o manual aplicável e o responsável qualificado. Registe o SKU, o cartão cortado, o adesivo, a alteração de preparação mais recente, a hora da paragem e a última condição conforme antes de comparar medidas corretivas.
Referências e fontes
- European Federation of Corrugated Board Manufacturers: processo de produção
- American National Standards Institute: visão geral da ANSI/PMMI B155.1-2023
- American National Standards Institute: registo de catálogo da ANSI/PMMI B155.1-2023
- Occupational Safety and Health Administration: 29 CFR 1910.147
- Occupational Safety and Health Administration: interpretação sobre proteções em máquinas de embalagem
- Antigo NIST/SEMATECH e-Handbook: amostragem para aceitação
- Electronic Code of Federal Regulations: 21 CFR 175.105 — adesivos
- Packaging Digest: caso de implementação de uma máquina de dobrar e colar caixas identificada
- PostPress: perspetiva sobre máquinas de dobrar e colar caixas
Perfil do fabricante
A Cenwan Machine é um fabricante sediado em Wenzhou, China, de máquinas de dobrar e colar caixas, equipamento de colagem de caixas de cartão canelado e linhas integradas de embalagem. Há mais de 10 anos que apoiamos fabricantes de caixas de cartão e embalagens de cartão canelado em mais de 40 países, ajudando na seleção de equipamentos, configuração personalizada, instalação, fornecimento de peças sobresselentes e assistência pós-venda.
Os artigos do nosso blogue ajudam os compradores de equipamentos de embalagem, os responsáveis de fábrica e as equipas de aprovisionamento a compreender a tecnologia das máquinas de dobrar e colar caixas, a compatibilidade com formatos de caixa, a capacidade de produção, o ROI, a manutenção e a seleção de fornecedores antes de pedirem um orçamento.
- Mais de 10 anos de experiência em engenharia de máquinas de dobrar e colar caixas
- Fábrica em Ruian, Wenzhou, Zhejiang, China
- Máquinas de dobrar e colar caixas, máquinas de dobrar e colar caixas de cartão canelado e linhas automáticas de embalagem
- Referências de fabrico e qualidade CE / ISO 9001
- Diagnóstico remoto, assistência com peças sobresselentes e resposta técnica 24/7
- Experiência com equipamentos e assistência em mais de 40 países
Marca
Máquina Cenwan
Empresa
Zhejiang Chengwang Intelligent Packaging Equipment
Tipo de atividade
Fabricante de maquinaria B2B
Localização da fábrica
Ruian, Wenzhou, Zhejiang, China
Email
sales2@cenwanmachine.com
Telefone / WhatsApp
+86 139 0664 6788