Entre em contacto com a Cenwan Machine Company


Equipa técnica da Cenwan Machine · Guia de compra para transformação de cartão canelado
Uma linha de impressão, corte e vinco, dobragem e colagem pode reunir várias etapas de transformação, com a impressora e o cortante configurados em função da linha de corte da caixa. As dimensões publicadas de uma máquina não permitem saber se uma configuração completa e funcional cabe no espaço disponível. Comece por analisar os trabalhos de caixas. Depois, examine os módulos detalhados no orçamento. Por fim, peça um desenho de implantação com controlo de revisões, que indique o acesso aos rolos, o plano de utilidades, o plano de controlo da qualidade e um ensaio de produção com o mesmo trabalho. Isto ajuda as equipas da fábrica e de compras a verificar estes elementos antes de considerar o orçamento final.
Resposta breve
Meça a área útil, assinale os percursos das folhas e das caixas acabadas e peça um desenho da configuração orçamentada que indique todos os acessos e utilidades. As dimensões exteriores da máquina são um dado para essa verificação, não o resultado. Se a estação de impressão, o cortante, a saída ou a estação de embalagem forem opcionais, confirme quais estão incluídas nas dimensões e na potência publicadas.
1. Comece pela variedade de caixas e pelos limites da linha
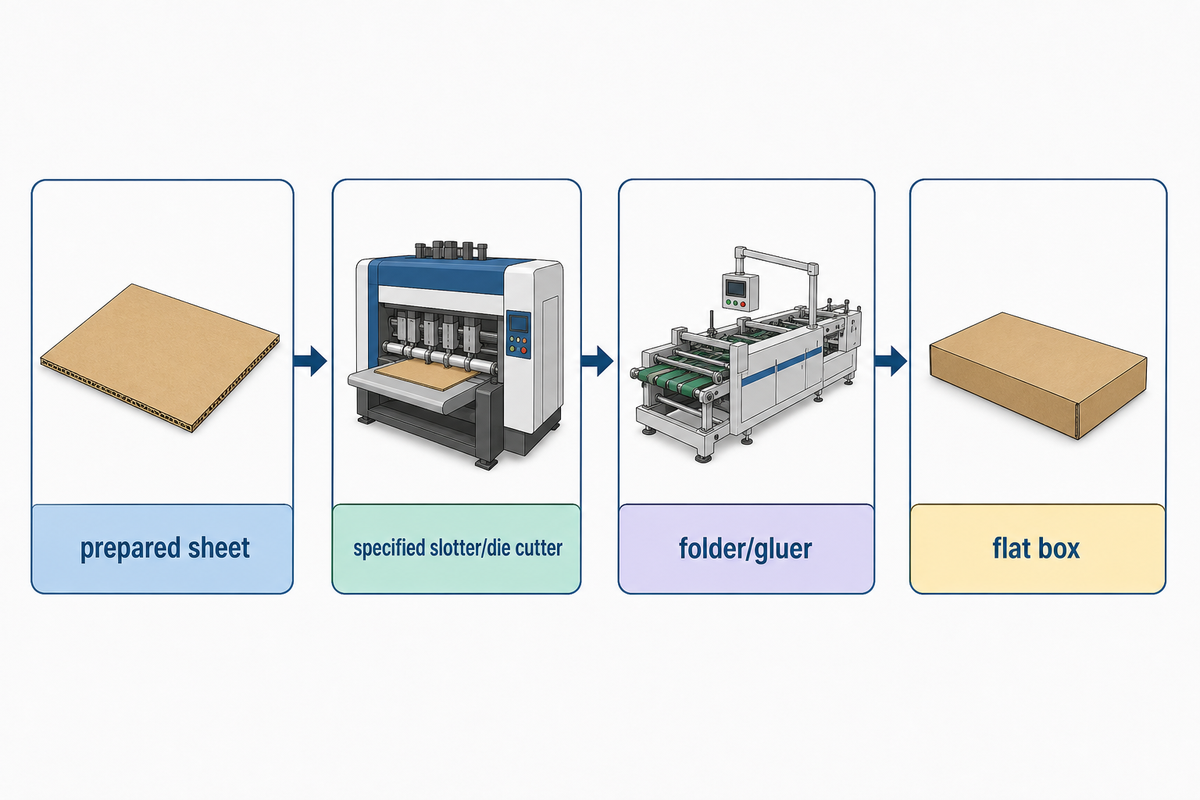
Defina o primeiro e o último estado do material no pedido de cotação. Neste caso, o primeiro estado é uma folha de cartão canelado plana e preparada, no ponto de alimentação; o último é uma caixa plana, dobrada e colada, pronta para a etapa seguinte de manuseamento. A descrição dos processos de produção fornecida pela FEFCO indica que o fabrico e a ondulação do cartão são processos distintos da transformação, impressão e união do cartão. Estes processos de transformação podem ser integrados na mesma máquina ou realizados em máquinas separadas, enquanto o projeto da caixa determina o processo de corte para qualquer uma das opções. Por isso, a onduladora a montante, a montadora de caixas e a embalagem dos produtos acabados devem constar em linhas de âmbito separadas, a menos que o fornecedor as inclua expressamente.
O que combina, na prática, uma linha de impressão, corte e vinco, dobragem e colagem?
Uma linha proposta pode incluir módulos de alimentação de folhas, impressão flexográfica, ranhuragem ou corte e vinco, marcação de vincos, dobragem, colagem e saída. A comparação deve apurar se a impressão e a ranhuragem partilham um módulo, se a ranhuragem e o corte e vinco partilham um módulo ou se é necessária uma máquina de corte e vinco separada. A ordem dos módulos não indica quais estão incluídos na configuração orçamentada, nem a precisão do processo de corte e vinco numa caixa representativa. A página pública de produtos da Cenwan indica que a impressão flexográfica em linha é opcional e que é possível instalar uma ranhuradora com cortante rotativo. A embalagem também é opcional. Peça uma lista módulo a módulo do que está incluído, associada à configuração Single ou Dual específica. A descrição «linha completa», sem esta lista, não define os limites físicos e comerciais.
Mapa dos limites do processo de transformação
Onduladora → folha preparada → alimentador → impressão opcional → ranhuradora/cortante especificado → máquina de dobrar e colar caixas → saída → caixa plana → embalagem ou montagem opcionais.
Legenda do mapa: os elementos a negrito assinalam os limites padrão usados aqui. No contrato, é necessário especificar a parte responsável por cada interface. As setas são diagramas didáticos, não diagramas de configuração da Cenwan.
Elabore a lista de caixas antes de delimitar qualquer máquina, incluindo uma máquina de fabrico de caixas orçamentada. A lista deve incluir cada formato de caixa e código FEFCO, dimensões da folha, tipo de onda e espessura do cartão, cores de impressão, corte e vinco, estampagem em relevo e vincos, necessidades de ferramental de aço, características de colagem, quantidade por maço e tiragens longas ou curtas. Uma caixa postal 13#, uma caixa de ranhura normal maior e uma caixa com fundo automático podem ter percursos das folhas, posições das linhas de dobragem e abas de colagem, bem como requisitos de acabamento, diferentes. Não assuma que a gama indicada na brochura permite realizar todos os trabalhos da lista. Peça ao fornecedor que identifique os trabalhos aceites, os que exigem ensaios e os excluídos, sobretudo quando variam a planura ou o revestimento do cartão.
2. Desenhe o conjunto de máquinas e o espaço necessário na fábrica
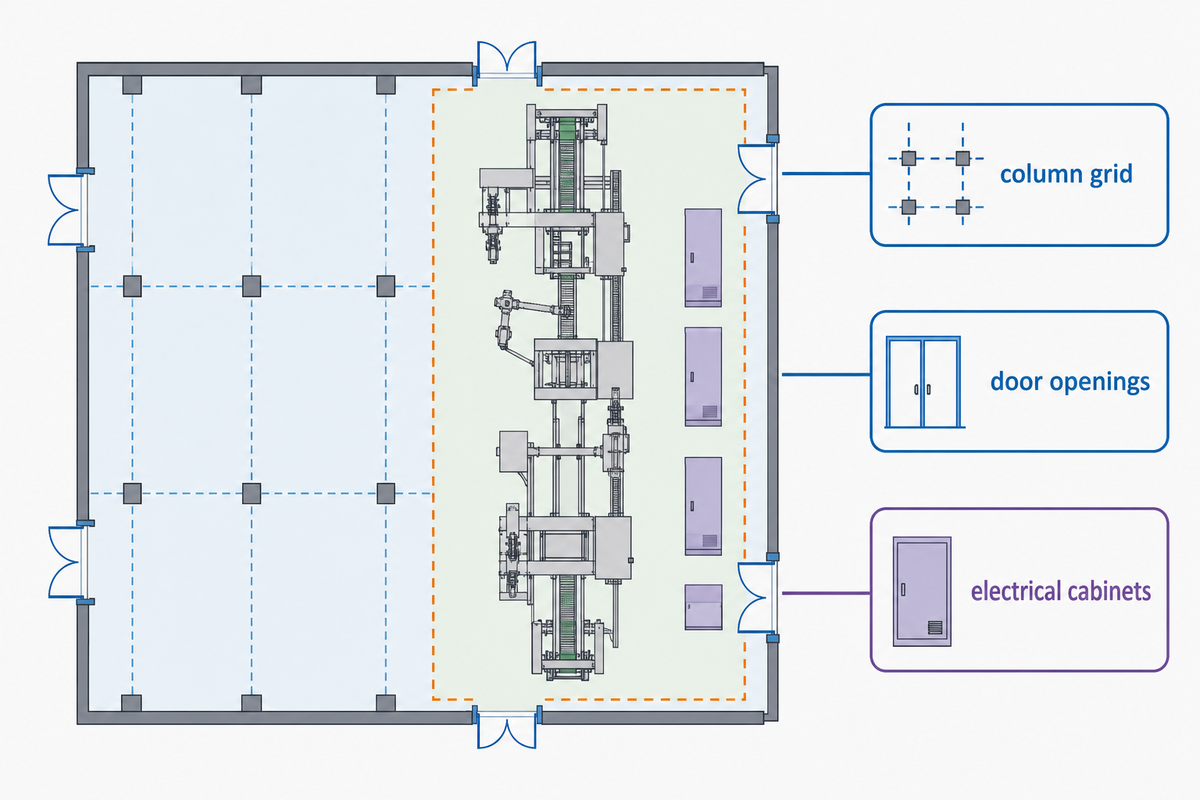
Use a planta fixa do espaço, com as dimensões medidas, em conjunto com o desenho da linha proposta, que representa os elementos móveis. Na planta, assinale a grelha de pilares, a laje e os níveis do pavimento, as portas, as instalações aéreas, as máquinas existentes, os percursos de segurança contra incêndios, as docas de carga e a direção de chegada das folhas. O desenho do fornecedor deve mostrar cada estação, a direção de transporte, a posição do alimentador, a extremidade de saída, os armários elétricos, o acesso à cola, as proteções e os módulos auxiliares. Date ambos os desenhos e atribua-lhes um número de revisão. Não assine um orçamento baseado na revisão A se o layout for diferente.
O que deve ser assinalado na planta antes de o fornecedor dimensionar a linha?
Não use as dimensões nominais entre paredes para assinalar obstáculos: indique apenas as dimensões úteis. Mostre o percurso mais estreito para a entrada dos módulos da máquina, os percursos para movimentar paletes totalmente carregadas e os espaços necessários para retirar os maços acabados. Indique quem mediu cada dimensão e a unidade de medida. O fornecedor só deve alterar o layout à volta de uma linha ou coluna existente se o obstáculo estiver claramente assinalado quando apresentar o orçamento. Se o layout proposto alterar os percursos dos operadores ou o acesso ao equipamento existente, o responsável pela fábrica deve avaliar conjuntamente as alterações propostas.
AS DIMENSÕES PUBLICADAS DO MODELO SÃO UM PONTO DE PARTIDA. A página Web da Cenwan indica que o CW-IL-Single mede 14,2 × 2,2 × 1,7 m e o CW-IL-Dual mede 17,5 × 4 × 1,8 m, entre outros dados identificados por modelo. Tenha em conta que são VALORES INDICADOS PELO FORNECEDOR. A página pública não esclarece se cada componente opcional de impressão, corte e vinco, saída e embalagem está incluído nessas dimensões, nem apresenta um desenho de acesso assinado para as instalações. Considere estes valores uma referência para pedir esclarecimentos.
Um guia de máquinas de dobrar e colar caixas de cartão canelado pode ajudar a equipa a identificar as funções de dobragem e colagem, mas, para esta encomenda, o desenho é a referência. Peça ao fornecedor que indique a que configuração corresponde cada valor de comprimento e largura totais.
3. Calcule a área útil, não apenas a área ocupada pela máquina
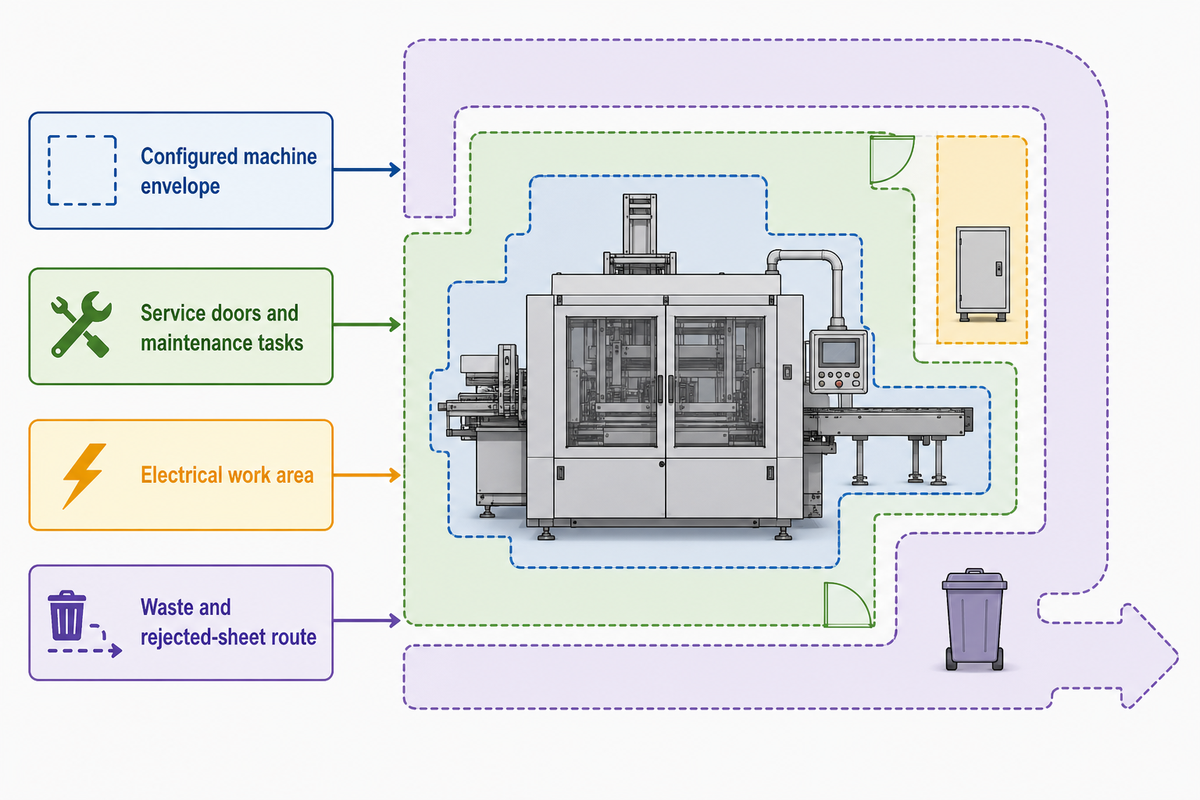
A decisão prática consiste em determinar se a linha projetada pode funcionar no espaço inspecionado, em conjunto com as zonas operacionais. Separe as dimensões exteriores da máquina das zonas de armazenamento temporário de folhas, saída das caixas acabadas, abertura das portas de serviço, percursos dos operadores, espaço de trabalho elétrico, zonas de manobra para movimentação de materiais e áreas permanentemente indisponíveis. Deixar uma folga igual em todos os lados da máquina não garante acesso livre para operar e/ou fazer a manutenção dos componentes. As orientações de manutenção do Health and Safety Executive do Reino Unido estabelecem que o acesso e a utilização dos componentes devem respeitar as instruções do fabricante. A regra de movimentação de materiais da OSHA dos Estados Unidos determina que a entidade empregadora deve garantir que os corredores, as docas, as portas e as zonas de manobra têm dimensões suficientes para a movimentação segura de materiais e equipamentos. Nenhuma das fontes indica uma largura universal de corredor para uma máquina da Cenwan.
| Campo | Unidade / valor | Responsável e evidências | Verificação em aberto |
|---|---|---|---|
| Dimensões exteriores da máquina configurada | m: ____ × ____ | N.º do desenho do fornecedor / revisão: ____ | Que módulos estão incluídos? |
| Alimentação e carregamento de folhas | m: ____ | Fornecedor + levantamento da fábrica, data: ____ | Percurso das paletes e transferência? |
| Saída e remoção dos maços | m: ____ | Desenho do fornecedor / plano de movimentação: ____ | Direção de saída e manobra? |
| Portas de serviço e tarefas de manutenção | tarefa / m: ____ | Desenho de manutenção do fornecedor: ____ | A porta abre completamente? |
| Área de trabalho elétrico | m: ____ | Análise elétrica da fábrica: ____ | Área excluída do armazenamento temporário? |
| Pilares, saídas e outras áreas excluídas | grelha / m: ____ | Planta medida da fábrica / revisão: ____ | Que área não pode ser utilizada? |
| Altura livre e alcance para serviços | m: ____ | Levantamento do teto da fábrica / tarefa de acesso do fornecedor: ____ | Existem condutas, luzes ou gruas? |
| Percurso do refugo e das folhas rejeitadas | m / contentor: ____ | Plano de movimentação da produção / data: ____ | A remoção cruza o percurso de alimentação? |
| Percurso de instalação e entrada dos módulos | m / porta: ____ | Plano de expedição do fornecedor / levantamento do local: ____ | Todos os módulos conseguem entrar na área? |
Some os comprimentos documentados da alimentação, da máquina, da saída e do espaço de serviço nas extremidades para obter uma estimativa retangular inicial da área de trabalho. Acrescente a largura da estação mais larga e a dos acessos e percursos de circulação indicados nos desenhos. Subtraia ou contorne os pilares e outras áreas inutilizáveis. Não conte a mesma zona duas vezes. Nas instalações dos Estados Unidos abrangidas pela OSHA 1910.303(g)(1), o espaço de trabalho junto ao equipamento elétrico não pode ser usado para armazenamento, pelo que não pode ocupar-se essa área com uma zona de acumulação de caixas acabadas. Para o equipamento abrangido por esta disposição, a largura de trabalho deve ser, no mínimo, igual à largura do equipamento ou a 762 mm, consoante o valor que for maior, e a porta deve abrir pelo menos 90°. Estas regras aplicam-se condicionalmente ao trabalho elétrico; não estabelecem uma folga de 762 mm à volta de uma máquina de dobrar e colar caixas. A aplicabilidade e as dimensões exatas exigem uma avaliação competente do local.
Apenas um exemplo de cálculo: suponha que um desenho fictício do fornecedor indica uma máquina configurada com 18 m, alimentação de 3 m, saída de 4 m e 1 m de espaço específico para tarefas em cada extremidade. O comprimento inicial é 18 + 3 + 4 + 1 + 1 = 27 m. Suponha que os documentos do mesmo projeto fictício indicam uma estação mais larga com 3,2 m, acesso de 1,5 m de um lado, 1,2 m do outro e um percurso de circulação separado de 2 m. A largura inicial é 3.2 + 1.5 + 1.2 + 2 = 7,9 m, e a área retangular é 27 × 7.9 = 213,3 m². Nenhuma destas folgas exemplificativas é uma recomendação da Cenwan ou um mínimo regulamentar. Uma resposta para o caso real exige o desenho associado ao orçamento, medições do local e uma avaliação da segurança e do fluxo de materiais.
4. Dimensione a alimentação de folhas, a saída de caixas acabadas e as zonas de acumulação
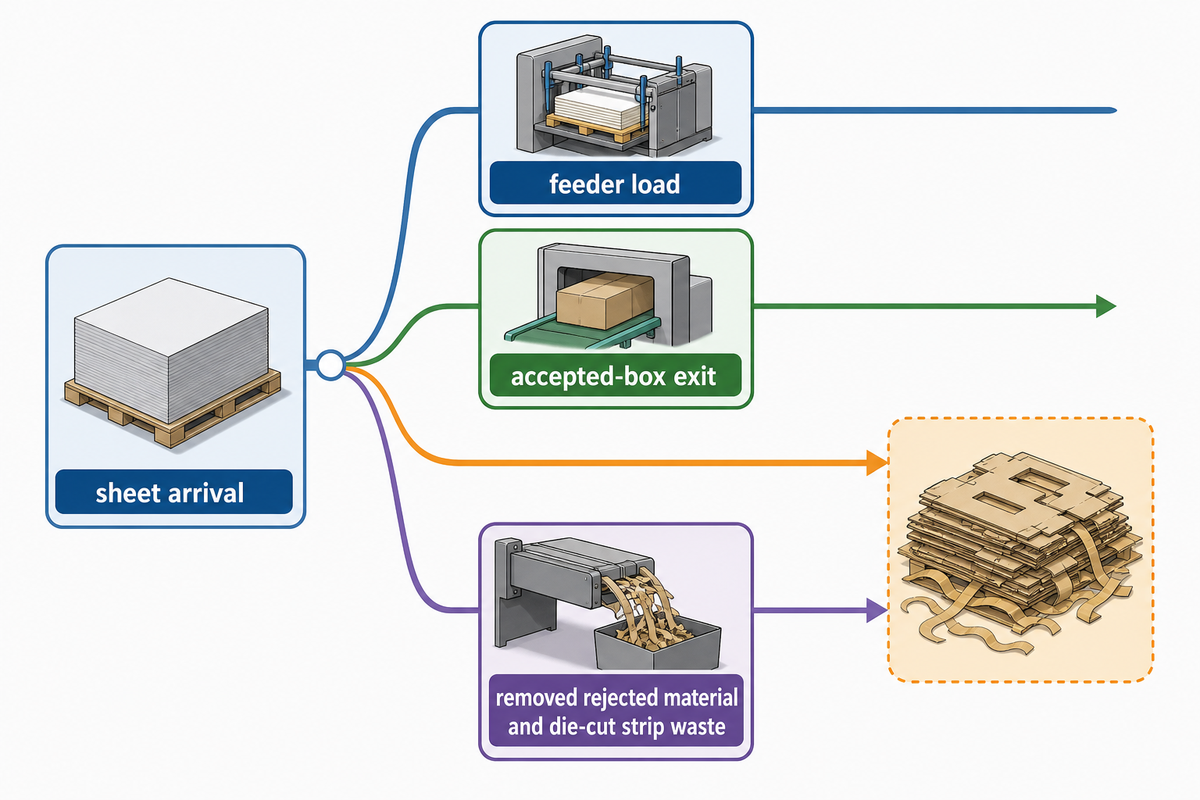
Uma surpresa dispendiosa no layout pode ser um espaço que parece vazio no desenho da máquina. As folhas precisam de um percurso de chegada e de um local seguro para carregamento. As caixas dobradas precisam de um percurso de saída e de uma zona temporária de acumulação antes de serem reunidas em maços ou embaladas. Uma entrada no diretório da Packaging World sobre um acumulador de caixas mostra que a acumulação a jusante constitui uma estação definida; não comprova o desempenho nem as dimensões do layout desta linha de cartão canelado.
Para cada trabalho representativo, desenhe quatro setas: chegada das folhas, carregamento do alimentador, saída das caixas aceites e remoção do material rejeitado e das aparas de corte e vinco. Indique em cada seta as dimensões da palete ou do maço. Se o operador da saída tiver de atravessar o percurso de entrada das folhas, o desenho deve indicar quando e como se faz essa travessia. Colocar uma zona de acumulação num percurso de segurança contra incêndios ou numa área de trabalho elétrico não se justifica por uma área total em metros quadrados que pareça adequada.
Percurso do estrangulamento oculto
As máquinas mais rápidas encaminham mais material para a saída. Se os maços não puderem ser retirados à mesma cadência de produção aceite, a acumulação aumenta na saída e a máquina terá de parar ou transferir o trabalho em curso para outro local. Confirme esta situação através de ensaios com caixas e maços reais. A velocidade nominal de transporte publicada não indica a produção aceite nem as necessidades de movimentação por parte dos operadores.
Num ensaio prático, registe o trabalho, as dimensões da folha, a duração da tiragem, a equipa, os minutos de produção e de mudança de trabalho, as caixas aceites, as rejeições, a dimensão do maço e as interrupções na saída. Para obter um valor de referência ao nível da fábrica, divida as caixas aceites pelas horas pagas do ensaio. A geometria real dos maços e das paletes determina o espaço de armazenamento temporário. Se não houver ensaios, deixe por definir a dimensão dessa zona e pergunte ao fornecedor como propõe verificá-la. O guia existente sobre os pontos de controlo da qualidade entre a impressão e a colagem contém mais informações sobre defeitos e transferências. Esta verificação do layout recorre a um ensaio documentado, sobretudo, para reservar um percurso de materiais funcional.
5. Compare processos integrados e separados em função dos turnos
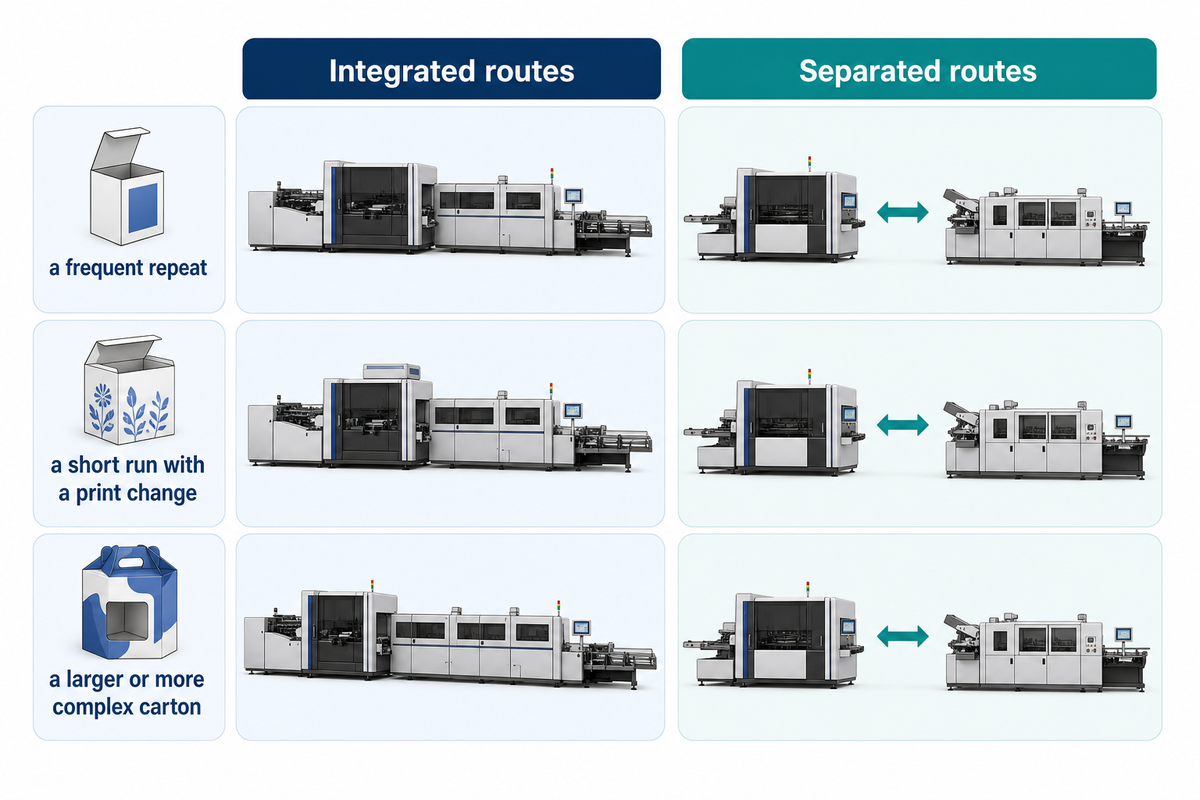
Os processos integrados podem reduzir as transferências entre máquinas, mas isso não significa necessariamente melhores resultados para todas as fábricas. Os processos separados podem permitir mais opções de programação, mas acrescentam uma etapa de transferência e coordenação. Para uma empresa de embalagens, a comparação correta usa os mesmos trabalhos de caixas, critérios de aceitação, composição da equipa e tempo pago. A FEFCO identifica oportunidades de transformação integradas e separadas. Um artigo da SUN Automation sobre abordagens às mudanças de trabalho explica por que razão pode ser útil preparar o trabalho seguinte enquanto o primeiro ainda está em produção. Trata-se da perspetiva de um fornecedor. Apresenta alguns tempos exemplificativos e alegações financeiras, mas não a situação de referência da sua fábrica, que pode ser diferente.
Quando beneficia um transformador de tiragens curtas ao manter a impressão e a dobragem na mesma linha?
Só beneficia quando a sequência real do processo completo melhora o indicador relevante para a decisão, como as caixas aceites por turno pago, a área de pavimento utilizada ou a carga de trabalho da equipa. Escolha três trabalhos representativos: um trabalho recorrente e frequente, uma tiragem curta com mudança de impressão e uma caixa maior ou mais complexa. Realize um ensaio dos processos propostos ou obtenha um registo documentado. Registe o início e o fim da mudança de trabalho, as caixas aceites após a preparação, as rejeições e os atrasos de movimentação. Se o fornecedor demonstrar apenas um dos processos, mantenha a comparação provisória e não preencha os dados em falta com velocidades estimadas a partir da literatura do fornecedor.
O ensaio ajudará a determinar se ambos os processos usam a mesma equipa e os mesmos horários de produção. Se a impressão for feita a montante, numa prensa separada, contabilize as filas, as paletes intermédias e as verificações do registo de impressão e colagem. Se a produção for em linha, contabilize o efeito de uma paragem em toda a linha de produção. Pergunte se é possível armazenar temporariamente o trabalho em curso sem bloquear um corredor. O guia de linhas automáticas de embalagem pode ajudar a tomar decisões sobre a automação; este ensaio de três trabalhos pode ajudar nas decisões sobre a transformação e o percurso na fábrica.
6. Inclua a manutenção, as proteções e a circulação dos trabalhadores no layout
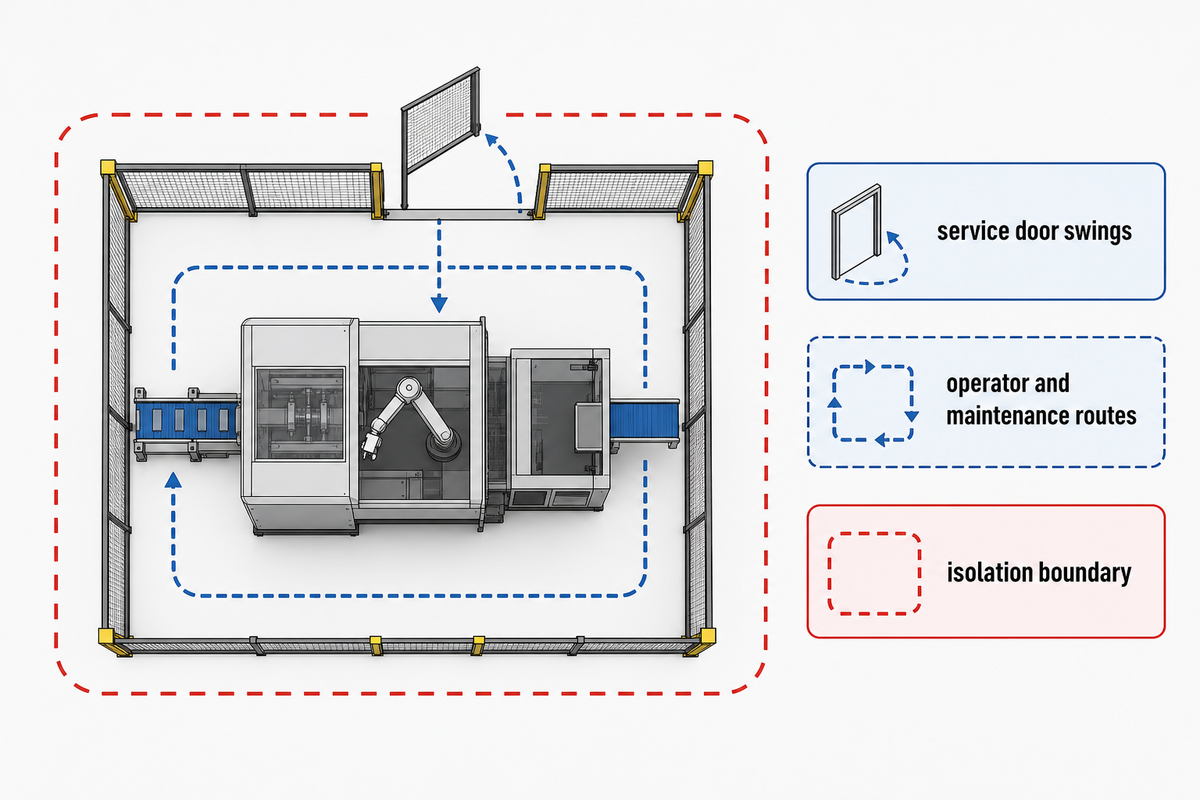
Alguns elementos, como uma porta de serviço, um ponto de regulação ou uma estação de cola, podem deixar de estar acessíveis quando a linha é instalada na área. Peça ao fornecedor que sobreponha no mesmo desenho de verificação da área a abertura das portas de serviço e as tarefas de manutenção. Depois, percorra os trajetos dos operadores e da equipa de manutenção com as pessoas que os irão utilizar. O guia de seleção de máquinas apresenta opções de dobragem e colagem. As instruções de manutenção e os desenhos de implantação indicarão onde os trabalhadores irão exercer as suas funções.
Como verificar as portas de serviço e os percursos dos operadores antes da instalação da linha?
Peça as dimensões necessárias à abertura das portas, a lista das tarefas de manutenção habituais em cada estação e os limites de isolamento para trabalhos em máquinas ligadas entre si. Assinale num único desenho o alimentador, a unidade de impressão, o cortante, a máquina de dobrar e colar caixas, a saída e os armários elétricos. Um trabalhador que faça a manutenção da máquina de dobrar e colar caixas pode continuar exposto a movimentos inesperados ou a energia acumulada numa estação interligada. As orientações da OSHA dos Estados Unidos sobre equipamentos interligados definem essa exposição, cabendo à equipa de segurança qualificada do local estabelecer o procedimento de controlo da energia.
As proteções também exigem uma análise específica. A OSHA 1910.212 abrange os perigos das máquinas nos locais de trabalho da indústria em geral abrangidos nos Estados Unidos. Os resumos publicados das normas ISO 12643-2:2023 e ISO 12643-4:2023 distinguem o equipamento de pré-impressão e impressão do equipamento de transformação não abrangido por outras partes. Esta distinção justifica pedir uma análise de segurança módulo a módulo; citar qualquer uma destas normas não comprova que um modelo da Cenwan esteja certificado. Verifique a declaração fornecida, a avaliação de riscos e os requisitos locais de instalação, em vez de considerar o número de uma norma equivalente a um ensaio de aceitação concluído.
7. Envie um conjunto de dados da fábrica que permita aos fornecedores preparar um orçamento
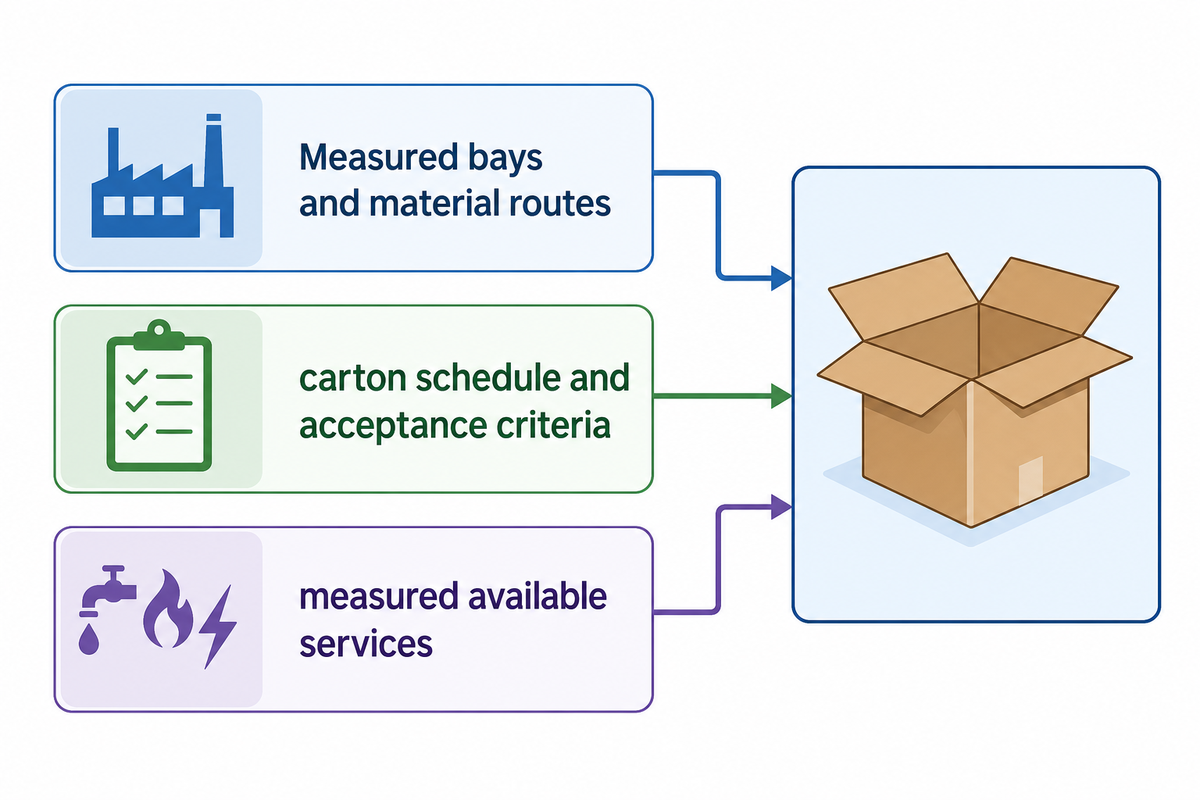
Todos os concorrentes devem receber o mesmo conjunto de dados da fábrica e dos produtos para preparar orçamentos mais consistentes para trabalhos de embalagem personalizados. O responsável pela fábrica deve validar as áreas medidas e os percursos de materiais. A equipa de produção e qualidade deve validar a lista de caixas e os critérios de aceitação. As equipas de eletricidade e utilidades devem validar as medições dos serviços disponíveis. As compras devem enviar a todos os concorrentes um conjunto de dados controlado e associar cada esclarecimento à revisão correspondente. Esta divisão de responsabilidades evita que um desenho útil se transforme num anexo informal de correio eletrónico, sem dimensões validadas por um responsável.
Que desenhos e dados dos produtos deve o comprador enviar com o primeiro RFQ?
Envie uma planta à escala com a grelha, as portas, os alçados e as áreas excluídas; uma lista de trabalhos representativos de caixas, com as dimensões das folhas e das caixas acabadas; as durações previstas das tiragens e as mudanças de trabalho; as características de impressão, corte e vinco e colagem necessárias; as direções preferidas para a alimentação e a saída; e os limites pretendidos para a embalagem ou montagem, acompanhados de um modelo de caixa cotado para os trabalhos orçamentados. Inclua as condições medidas da instalação elétrica e do ar comprimido. Identifique tudo o que for desconhecido. Peça a cada concorrente um desenho geral de implantação, uma lista das estações incluídas, um plano de cargas e a indicação das responsabilidades de segurança e instalação. Descreva o método de ensaio, as exclusões e outras informações relevantes.
Conjunto de dados de entrada do local e âmbito da transformação
- Para os trabalhos, indique o formato, as dimensões da folha, o cartão, as cores de impressão, o corte e vinco, a colagem e a dimensão do maço para três produtos típicos.
- Para a área, inclua uma planta cotada, a grelha de pilares e portas, o equipamento existente, o percurso de movimentação de materiais e a altura livre medida.
- Para as utilidades, indique os dados da alimentação elétrica e a qualidade, pressão e caudal do ar comprimido; se não tiverem sido medidos, assinale-os como pendentes.
- Limites contratuais: estações identificadas, alimentador e saída, comandos, proteções, instalação, formação, colocação em serviço, embalagem opcional e remoção de refugo.
- Aceitação: indicador de produção para o mesmo trabalho, definição de rejeição, condições de equipa e mudança de trabalho, e identificação da pessoa que assina o registo do ensaio.
Não peça ao fornecedor que garanta a instalação no espaço real apenas com base neste conjunto de dados. Este fornece-lhe informação suficiente para propor um plano que possa ser verificado. Se a planta ou o levantamento das utilidades ainda não estiverem concluídos, assinale essa lacuna na lista de problemas e obtenha as medições em falta antes de decidir a compra.
8. Uniformize as propostas dos fornecedores usando o mesmo âmbito e indicador de produção
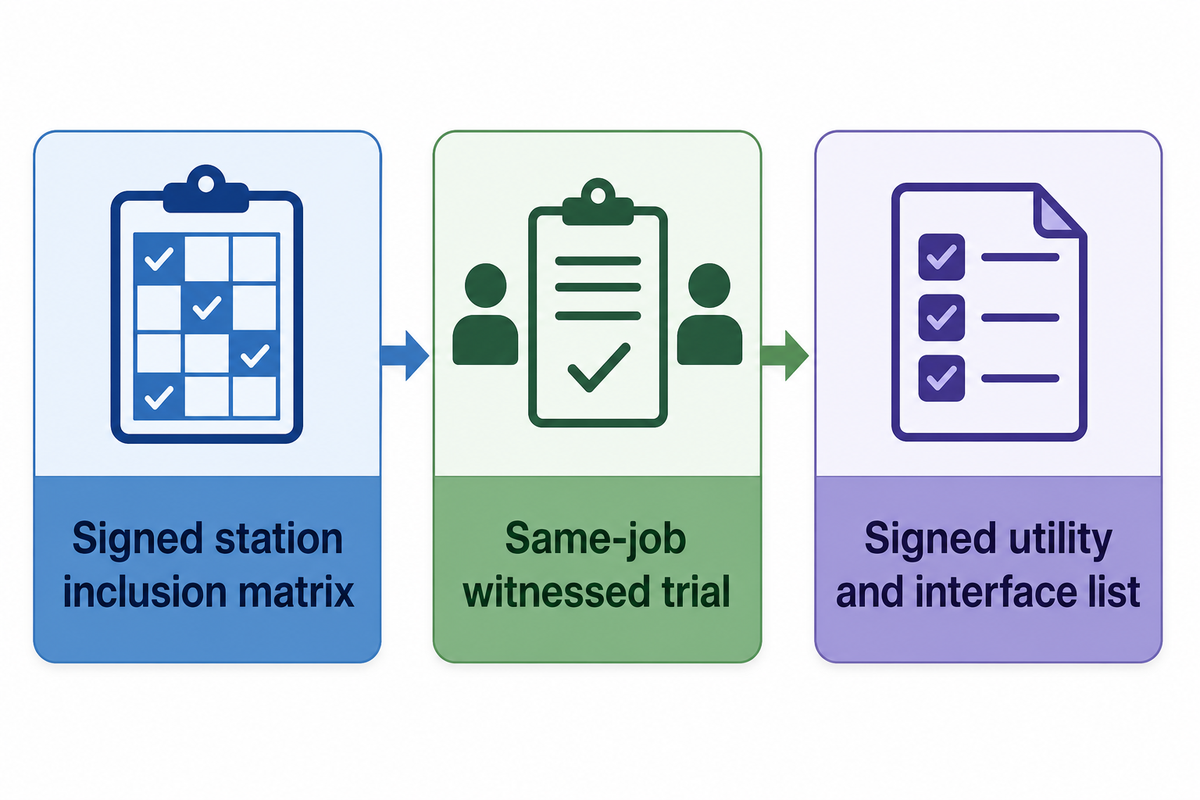
A comparação de orçamentos falha quando uma proposta inclui impressão e saída, enquanto outra contempla apenas o corpo da máquina de dobrar e colar caixas. Também falha quando um fornecedor indica metros por minuto e outro caixas por hora, sem uniformizar o formato da caixa, o número de pistas, os critérios de rejeição e o tempo pago. As velocidades máximas Single e Dual publicadas pela Cenwan são indicadas em metros por minuto. A página de produto da Macarbox publica a velocidade mecânica máxima dos seus modelos em caixas por hora. São especificações indicadas pelos fornecedores, com unidades e configurações diferentes; não permitem estabelecer uma classificação da produção aceite.
Como comparar as velocidades de produção indicadas quando os fornecedores incluem módulos diferentes?
Comece por apresentar a cada fornecedor a mesma programação de três trabalhos e os mesmos limites contratuais. Exija que cada proposta indique que modelo, número de pistas, unidade de impressão, cortante, máquina de dobrar e colar caixas, saída e empacotadora opcional estão abrangidos pelos valores de espaço, potência e velocidade. Em seguida, solicite o mesmo protocolo de ensaio: as mesmas folhas, os mesmos critérios de aceitação de qualidade, os tempos registados de produção e mudança de trabalho, as caixas aceites por hora paga e as interrupções observadas na saída. Os campos sem dados de ensaio devem ficar vazios. O departamento de compras pode avaliar inclusões e exclusões comerciais, enquanto a produção pode avaliar o processo e ponderar se o percurso proposto funcionará na nave.
| Campo comparável | Fornecedor A | Fornecedor B | Comprovativo necessário |
|---|---|---|---|
| Impressão, corte e vinco, dobragem, colagem, saída, embalagem | ____ | ____ | Matriz de inclusão de estações assinada |
| Gama de folhas e caixas por trabalho de amostra | ____ | ____ | Programação de amostras aceites |
| Velocidade publicada e respetiva base de cálculo | ____ | ____ | Modelo, pista, unidade e condições |
| Caixas aceites por hora paga | ____ | ____ | Ensaio acompanhado com o mesmo trabalho |
| Espaço ocupado após instalação e zonas de serviço | ____ | ____ | Número e revisão do desenho |
| Eletricidade, ar, extração/secagem | ____ | ____ | Lista assinada de serviços e interfaces |
| Instalação, formação e aceitação | ____ | ____ | Responsabilidades e exclusões previstas |
A grelha não afirma que falte uma funcionalidade a qualquer dos fornecedores; indica o que o comprador ainda não comprovou. Isto é importante quando uma página de produto indica que uma estação de impressão é opcional ou que um cortante é compatível. Peça ao fornecedor que associe cada espaço ocupado, velocidade nominal e potência publicados à matriz de inclusão assinada. Assim, o departamento financeiro pode avaliar propostas de investimento com base num âmbito equivalente de equipamento e requisitos da instalação.
É mais fácil utilizar os valores de forma incorreta quando os respetivos rótulos desaparecem durante a comparação numa folha de cálculo. A auditoria seguinte mantém cada valor associado à sua fonte e às respetivas limitações. Os dados da Cenwan provêm da página do modelo indicado, os dados da Macarbox provêm da respetiva ficha técnica e a sugestão de acessos da SBL provém da sua recomendação de instalação. Nenhuma das fontes apresenta resultados de produção aceite, observados num ensaio com o mesmo trabalho, nem um desenho assinado da instalação da Cenwan.
| Categoria do valor | Valor publicado | O que comprova e o que não comprova |
|---|---|---|
| Espaço ocupado pela máquina Cenwan Single | 14,2 × 2,2 × 1,7 m | Valor indicado para o modelo do fornecedor; não corresponde à área total necessária na nave. |
| Massa e potência da Cenwan Single | cerca de 8 t; 22 kW | Valores do fornecedor; não comprovam o projeto assinado das fundações nem a potência elétrica total instalada. |
| Velocidade da Cenwan Single | até 200 m/min | Velocidade máxima de transporte, não caixas aceites por hora paga. |
| Espaço ocupado pela máquina Cenwan Dual | 17,5 × 4 × 1,8 m | Valor indicado para o modelo do fornecedor; é necessário confirmar o âmbito das estações opcionais. |
| Massa e potência da Cenwan Dual | cerca de 16 t; 20 kW | Não permite inferir o consumo de energia por caixa nem as características da alimentação elétrica instalada. |
| Velocidade da Cenwan Dual | até 240 m/min | Velocidade máxima de transporte nominal apenas para a variante indicada. |
| Pressão do ar indicada pela Cenwan | 6 bar para cada variante indicada | A pressão, por si só, não indica o caudal necessário nem a capacidade do reservatório. |
| Variante 1 da Macarbox | 710 mm | Designação de uma coluna da tabela do fornecedor; não indica a largura útil nem a largura da linha instalada. |
| Variante 2 da Macarbox | 970 mm | Designação de uma coluna da tabela do fornecedor; não indica a largura útil nem a largura da linha instalada. |
| Variante 3 da Macarbox | 1300 mm | Designação de uma coluna da tabela do fornecedor; não indica a largura útil nem a largura da linha instalada. |
| Variante 4 da Macarbox | 1676 mm | Designação de uma coluna da tabela do fornecedor; não indica a largura útil nem a largura da linha instalada. |
| Variante 5 da Macarbox | 2185 mm | Designação de uma coluna da tabela do fornecedor; não indica a largura útil nem a largura da linha instalada. |
| Velocidade mecânica da Macarbox | até 24 000 caixas/h | Máximo para a respetiva gama; não corresponde a um ensaio de produção aceite com o mesmo trabalho. |
| Exemplo de instalação da SBL | 1 m à frente/atrás; 60 cm de lado | Recomendação desse fornecedor, não uma folga universal nem uma medida aplicável à Cenwan. |
9. Requisitos de integração e serviços
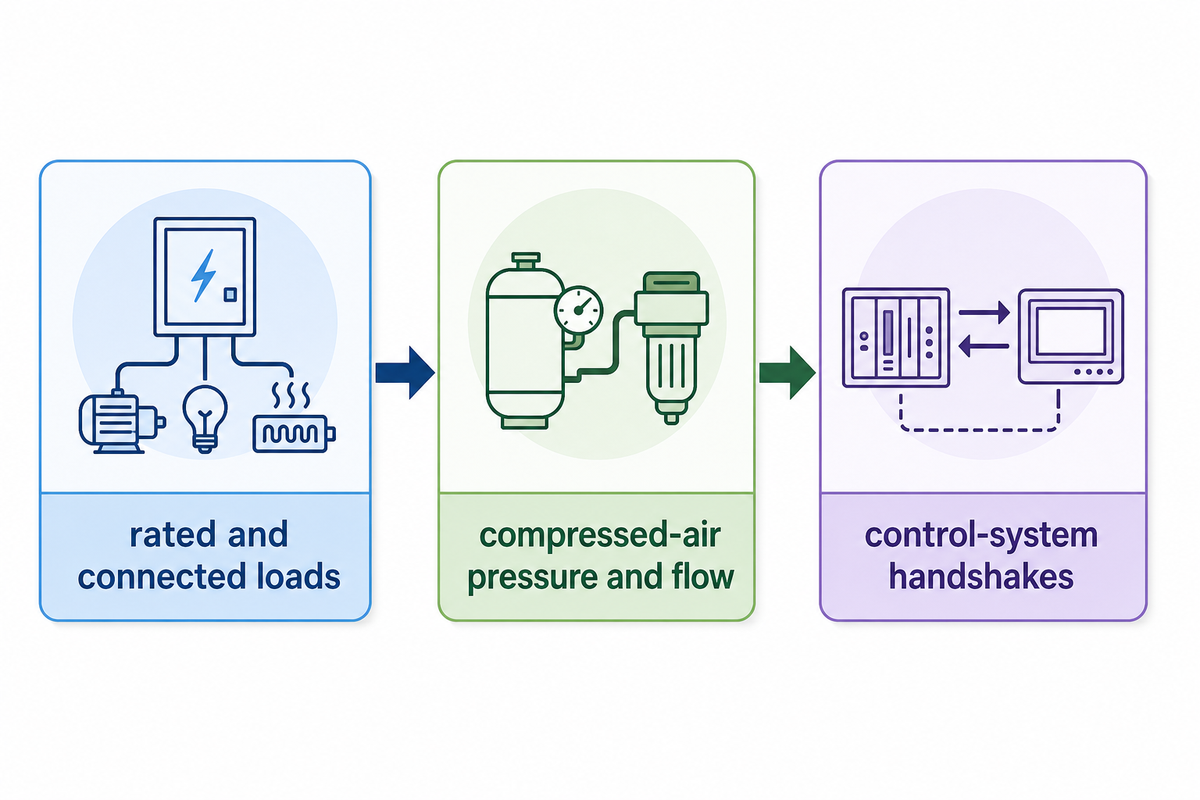
A encomenda deve especificar quem fornece cada interface física e de controlo. A página pública dos modelos Cenwan indica valores nominais em kW e campos de pressão do ar de 6 bar. Estes são dados de catálogo indicados pelo fornecedor, não uma lista assinada da potência total instalada, uma medição da carga de funcionamento de toda a linha nem um requisito de caudal de ar para o equipamento selecionado. Só o valor da pressão não permite dimensionar o compressor da fábrica: um guia do governo australiano sobre ar comprimido explica que as flutuações da procura e do armazenamento afetam o dimensionamento do sistema. O método de análise de motores da Oregon State University também distingue os dados da placa de características das medições durante o funcionamento. Nenhuma destas fontes verifica as necessidades de um modelo Cenwan num projeto específico.
Solicite a tensão, o número de fases e a frequência; o número e a localização dos pontos de alimentação; as cargas nominais e instaladas para a configuração orçamentada; as necessidades previstas no arranque e em simultâneo; a pressão e o caudal de ar comprimido nas condições especificadas; a qualidade do ar; os requisitos de extração, secagem e manuseamento da cola, se existirem; e os sinais de comunicação entre os sistemas de controlo nas extremidades do alimentador e da saída. O engenheiro da fábrica deve comparar a lista assinada com a capacidade de alimentação apurada no local e com o encaminhamento real, e documentar quaisquer atualizações e respetivos responsáveis. Para instalações elétricas aplicáveis nos Estados Unidos, a norma OSHA 1910.303 aborda o acesso e as características de proteção elétrica; uma avaliação feita por um profissional competente deve esclarecer as questões de alimentação e proteção. Este artigo não atribui à linha um valor nominal de corrente de curto-circuito.
Ponto de controlo da encomenda
Se uma estação incluída, a área de acesso, um serviço necessário ou a responsabilidade pela instalação ainda não tiver um documento e um responsável identificados, considere provisória essa parte da proposta. Peça uma revisão do desenho e das listas de cargas e interfaces. Um campo vazio na grelha exige uma ação de aprovisionamento; não justifica recorrer a um modelo semelhante e indicar os respetivos parâmetros.
Quando os formulários do pedido e da proposta estiverem preenchidos, envie-os à equipa da linha de impressão, corte e vinco, dobragem e colagem da Cenwan ou a outro potencial fornecedor para obter uma resposta específica à configuração. Indique no pedido os três trabalhos de caixas de cartão e a revisão do desenho da nave. Inclua as perguntas. A resposta comercial é mais útil quando inclui um desenho da configuração com anotações e uma lista do equipamento abrangido.
Solicite uma análise da configuração e do esquema de implantação
Perguntas frequentes
Uma linha pode trabalhar com vários formatos de caixas postais?
A máquina poderá trabalhar com vários formatos de caixas e folhas, mas o desempenho do modelo depende da configuração correspondente aos requisitos e dos formatos de caixa a produzir. Quanto mais representativos forem os três trabalhos de caixas selecionados, melhor será a comparação. Devem incluir o tipo de cartão, o formato das folhas, a impressão e o corte e vinco, o padrão de colagem e a forma de atar os maços. É útil pedir ao fornecedor que classifique cada trabalho como aceite, sujeito a ensaio ou excluído. Uma gama publicada ou uma lista de códigos FEFCO não substitui uma programação de trabalhos assinada nem confirma que todas as estações opcionais são compatíveis com todos os formatos. Inclua o trabalho repetitivo mais pequeno e a caixa maior ou mais difícil de dobrar; uma máquina pode ser adequada para um deles e ainda exigir uma configuração ou um módulo diferente para o outro.
Que desenho da instalação é necessário para pedir um orçamento de uma máquina de dobrar e colar caixas?
Forneça uma planta cotada da instalação, com revisão controlada, que indique a largura e o comprimento úteis da nave, pilares, portas, obstáculos em altura, equipamento existente, entrada das folhas e saída das caixas acabadas. Assinale os percursos que não podem ser obstruídos. Peça ao fornecedor que devolva um desenho de implantação da configuração orçamentada, com os percursos do alimentador e da saída, o espaço necessário para abrir as portas de serviço e a localização dos quadros elétricos. O espaço ocupado indicado num catálogo serve de ponto de partida para a discussão, mas não permite confirmar se a máquina cabe na nave para instalação, funcionamento e manutenção.
Uma máquina flexográfica de dobrar e colar caixas inclui sempre corte e vinco?
Nenhuma designação de produto garante a inclusão da estação de corte e vinco nem a sua integração exata. As propostas podem abranger desde impressão e ranhuragem em linha reta até corte e vinco, dobragem e colagem, ou especificar equipamento compatível a montante ou módulos opcionais. Consultar a página pública da Cenwan pode ajudar a definir os limites da configuração. Peça a matriz de inclusão das estações e um desenho de implantação associado ao modelo orçamentado. Confirme os cortes e os vincos das caixas de amostra através de um plano de ensaio antes de comparar velocidades nominais ou preços.
Qual é a diferença entre a velocidade nominal da máquina e as caixas aceites por hora?
A velocidade nominal corresponde a uma condição específica da máquina. As caixas aceites por hora paga contabilizam as caixas utilizáveis durante um ensaio documentado, incluindo paragens e mudanças de trabalho. Registe as condições junto de ambos os valores.
É possível instalar uma linha em torno do equipamento de produção existente?
Possivelmente. Posicione a linha configurada na planta existente, com os pilares e as máquinas, e verifique os percursos dos materiais, os acessos, o espaço para instalações elétricas e outros trabalhos e as saídas. Resolva os cruzamentos antes de aprovar a implantação.
Referências e fontes
Processo industrial: FEFCO, processo de produção. Âmbito de segurança: resumo da ISO 12643-2:2023 e resumo da ISO 12643-4:2023. Regulamentos e orientações dos Estados Unidos: OSHA 1910.176, 1910.212, 1910.303 e controlo de energia em equipamentos interligados. Manutenção e serviços: orientações da HSE do Reino Unido sobre manutenção, guia do governo australiano sobre ar comprimido e método de análise de motores da Oregon State University.
As páginas dos fornecedores citadas no artigo apresentam a perspetiva dos próprios fornecedores e não constituem avaliações independentes da produção, da área ocupada após instalação e/ou da conformidade. O exemplo numérico da nave é hipotético. Não estavam disponíveis para este artigo desenhos específicos do comprador, dados de carga, produção aceite nem levantamentos dos serviços.