Entre em contacto com a Cenwan Machine Company

Linha de impressão, corte e vinco, dobragem e colagem: 7 controlos de qualidade para uma produção estável

Guia de engenharia operacional
Uma linha de impressão, corte e vinco, dobragem e colagem é um sistema integrado de produção de caixas de cartão que conduz o material e os dados da ordem pelas etapas de impressão, corte, vinco, dobragem, aplicação de cola, compressão, contagem e saída. Só funciona como um sistema único quando os dados de qualidade, o estado das máquinas, os rejeitados e os estados de segurança também passam de um módulo para outro. Este guia ajuda responsáveis de produção, equipas de controlo da qualidade, especialistas de compras e proprietários a analisar essas interfaces com critérios de aceitação mensuráveis.
Preparado para CENWAN. Os factos de apoio e o âmbito das normas internacionais são citados de forma independente mais abaixo.
Âmbito: este é um guia operacional sobre interfaces, estrangulamentos, causas de defeitos, mudanças de formato e evidências FAT/SAT. Os modelos de produto, configurações, preços, cálculos de ROI e pedidos de cotação são tratados na página comercial da solução.
O que interliga realmente uma linha de impressão, corte e vinco, dobragem e colagem
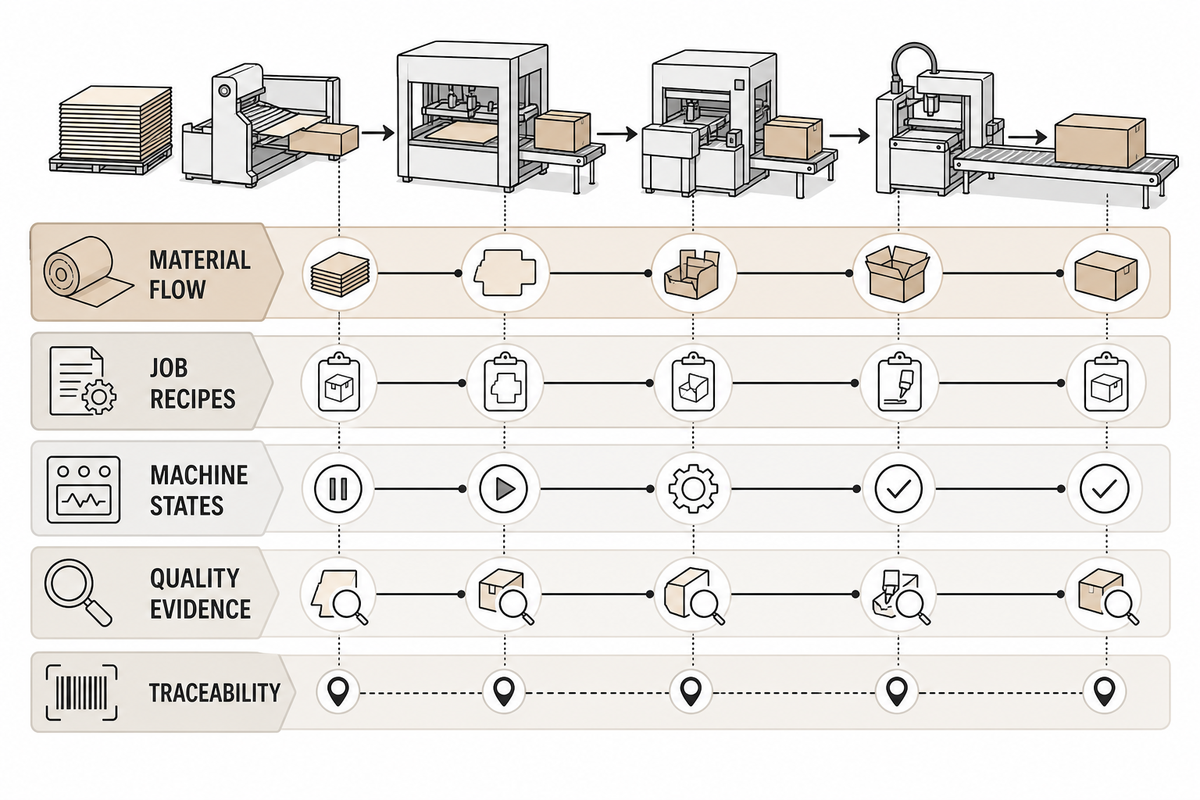
Resposta direta: uma linha integrada produz caixas conformes que partem do alimentador e passam pela impressão com registo, corte e vinco rotativos, separação e transferência de cartões cortados, dobragem, aplicação sincronizada de cola, compressão, contagem automática e saída em pilha, sem perder a identificação da ordem, os registos de qualidade por unidade ou o histórico do material. Esta sequência física transforma o âmbito das interfaces e dos defeitos acima em passagens mensuráveis.
A descrição do processo de dobragem e colagem da University of Bologna segue a sequência física: alinhar, dobrar, aplicar cola, comprimir e empilhar. Esta sequência é importante porque um módulo pode funcionar corretamente de forma isolada e, ainda assim, uma passagem deficiente pode transmitir defeitos às etapas seguintes.
Esclareça a terminologia de produção antes de comparar linhas
Os termos relativos às embalagens de cartão descrevem várias arquiteturas, pelo que as designações não constituem especificações. Um fluxo de produção de caixas de cartão dobráveis ou de acabamento gráfico pode encaminhar produtos impressos em tipografia ou noutro processo de impressão para uma máquina de corte e vinco independente; já uma fábrica de cartão canelado pode utilizar máquinas em linha para produzir caixas. “Diecutting” é uma grafia alternativa; nem esse termo nem “die-cutter” demonstram que a impressão, o corte e vinco, a dobragem e a colagem estão sincronizados.
A terminologia de design tem limites próprios. O desenho assistido por computador (CAD) define o design final, as linhas de corte, as linhas de dobragem, as perfurações, as posições de relevo e cada aba. Para criar um cortante personalizado, utiliza-se uma lâmina de aço ou outro ferramental aprovado para cortar a forma. Registe o material a cortar, compare os métodos de corte e documente quaisquer formas específicas, em vez de presumir que uma única ferramenta serve para todos os substratos.
As designações de produção também exigem condições bem definidas. Um processo de fabrico de tiragem curta ou de grande volume pode utilizar o mesmo nome de equipamento e, ainda assim, exigir registos de mudança de formato, amostragem para controlo da qualidade, códigos de paragem, formação de operadores e limites de precisão diferentes. O fabricante de caixas de cartão deve definir essas medidas antes de designar qualquer configuração como solução de embalagem.
Embalagem personalizada e embalagem por medida podem descrever o mesmo mercado, mas não o mesmo ensaio de aceitação. Para produzir embalagens de forma consistente, o equipamento de acabamento tem de definir como os cartões cortados são colados e dobrados, onde a compressão exerce pressão e que evidências autorizam a libertação das embalagens finais. São estes controlos das interfaces, e não apenas a designação, que determinam se uma linha consegue produzir embalagens por medida de forma fiável.
Cinco elementos têm de avançar em conjunto:
- Fluxo de material: folhas, bobinas, cartões cortados, caixas dobradas, rejeitados e maços contados.
- As receitas da ordem incluem parâmetros relativos ao projeto específico, como a edição do grafismo, o formato do cortante, as especificações do cartão, as ferramentas necessárias, os ajustes de dobragem, o padrão de aplicação de cola e os critérios de aceitação de um resultado satisfatório.
- Os estados das máquinas indicam várias condições operacionais: a linha está preparada para iniciar a produção, em funcionamento, à espera de material, parada devido a uma obstrução, a assinalar um erro, em paragem segura ou à espera de autorização para reiniciar.
- As evidências de qualidade a registar incluem folhas que cumprem os requisitos de alinhamento, evidências da consistência dos vincos, verificação do padrão de cola, confirmação da integridade da colagem e o número total de caixas aceites.
- Rastreabilidade: associe cada resultado ao número da ordem, ao lote de material, à revisão da receita, ao turno de produção e aos desvios documentados.
Se uma destas camadas do sistema falhar, a linha pode continuar a produzir, mas perder o histórico de cada caixa necessário para explicar tendências de produção, refugo ou variações na qualidade da junta.
As 7 interfaces do processo por onde os defeitos passam às etapas seguintes
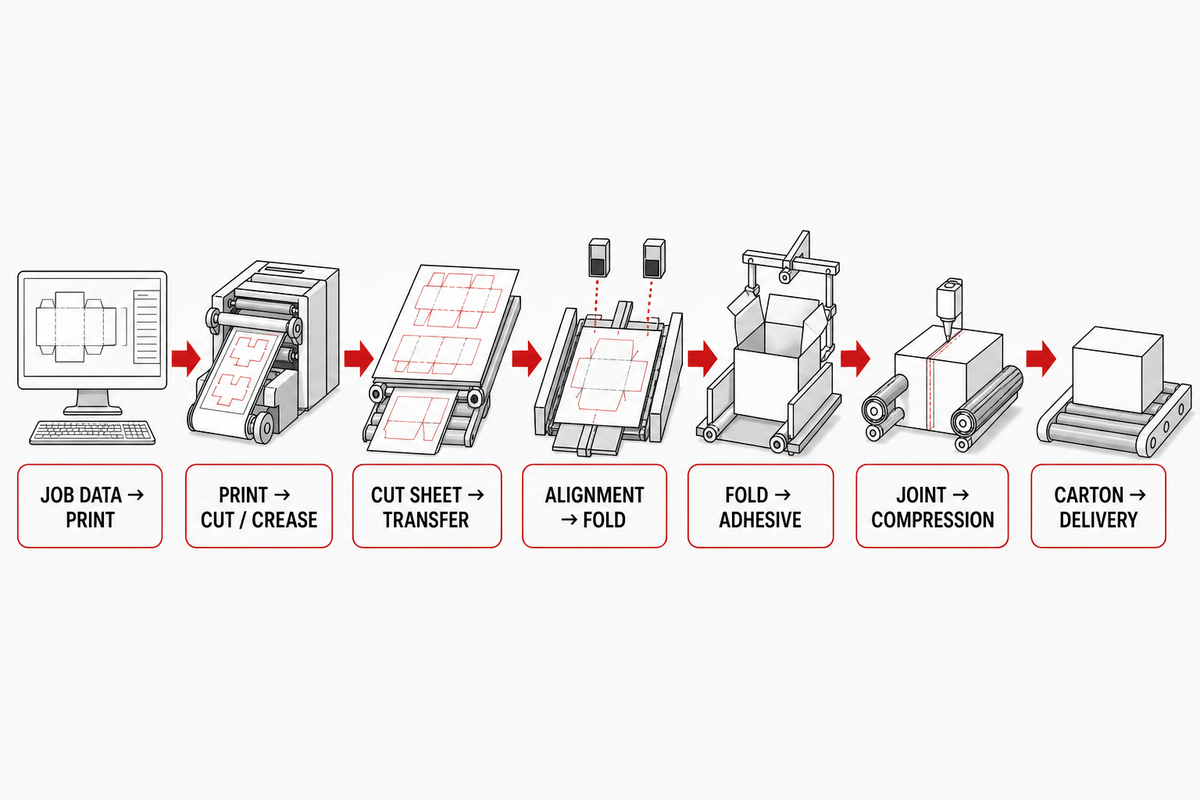
Resposta direta: as interfaces críticas são: dados da ordem para a impressão; impressão para corte e vinco; folha cortada para transferência dos cartões; alinhamento do cartão para início da dobragem; posição de dobragem para temporização da aplicação de cola; junta colada para compressão; e caixa comprimida para contagem e saída. Cada limite precisa de uma condição de entrada, um sinal de estado, uma regra de rejeição e uma amostra de confirmação. Estas sete verificações preservam o histórico de cada caixa e os dados da ordem definidos na secção anterior.
Recurso 1: cadeia de qualidade com 7 interfaces
| # | Passagem | Evidência recebida | O que pode passar à etapa seguinte | Verificação de libertação |
|---|---|---|---|---|
| 1 | Cartão em stock e dados da ordem → impressão | Grafismo aprovado, lote de cartão em stock, padrão de cor | Revisão incorreta, condição instável da folha, incompatibilidade do revestimento | Identificação da ordem e primeira folha aprovada |
| 2 | Folha impressa → corte e vinco | Registo de impressão, revisão do desenho de corte, identificação da ferramenta | Desvio entre impressão e corte, pontos de ligação fracos, vinco mal posicionado | Amostra de registo e evidência do vinco |
| 3 | Folha cortada e vincada → separação e transferência | Integridade dos cartões cortados, qualidade dos bordos, resultado da separação | Separação prematura, resíduos, desvio, alimentação dupla | Transferência dos cartões sem danos |
| 4 | Alinhamento do cartão → pré-dobragem e dobragem | Bordo de referência, posição do vinco, planura do cartão | Desvio em cauda de peixe, desalinhamento dos painéis, fissuração | Trajeto de dobragem controlado e junção dos painéis |
| 5 | Posição de dobragem → aplicação de cola | Posição da aba de colagem, receita, estado da superfície | Falta de cola, excesso de cola, impressão contaminada | Presença e posição do padrão de cola |
| 6 | Junta colada → compressão | Alinhamento da junta, estado da cola, trajeto da pressão | Junta aberta, retorno elástico, abrasão, decalque de tinta | Resultado da junta após condicionamento definido |
| 7 | Caixa comprimida → contagem e saída | Identificação e contagem de unidades aceites/rejeitadas | Estados misturados, pilha instável, erro de contagem | Contagem reconciliada de unidades conformes e rejeitadas |
Para cada linha (1-7 acima), designe um responsável por garantir um sinal de entrada adequado, outro por confirmar a receção do trabalho e recolher dados de verificação, e um contacto para quando uma verificação de libertação falhar, por exemplo, devido a um produto não conforme ou a um aviso do estado da máquina. Este mapa operacional das passagens complementa, mas não substitui, os requisitos de segurança para equipamentos e sistemas de conversão definidos na ISO 12643-4:2023.
Equilibre a linha antes de selecionar a velocidade máxima
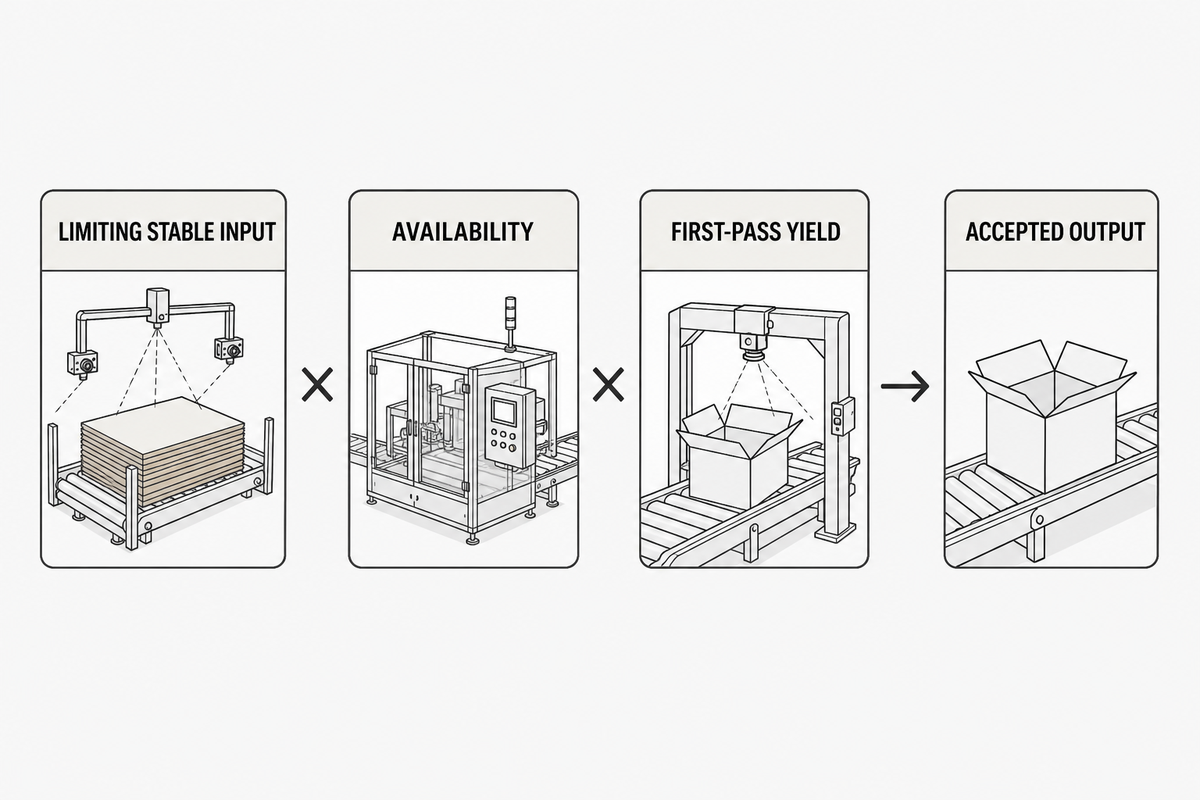
Resposta direta: identifique o módulo ou a interface que limita consistentemente a produção total aceite durante o fabrico de uma ordem específica e distinga a sua disponibilidade do impacto de defeitos de qualidade pontuais. A cadeia das sete interfaces acima indica onde recolher cada elemento de entrada. A análise não se centra na velocidade máxima do módulo. Como primeiro passo, multiplique a melhor taxa estável de entrada de um módulo pela respetiva disponibilidade global calculada e pelo rendimento medido à primeira passagem para a ordem em causa.
Cálculo à primeira passagem: produção aceite = taxa estável de entrada limitante × disponibilidade × rendimento à primeira passagem.
Apenas um exemplo hipotético, não uma referência do setor: uma ordem de teste entra na interface limitante a 12 000 folhas/hora. A disponibilidade registada no mesmo período é de 85%, e o rendimento à primeira passagem é de 97%. O cálculo resulta em 12 000 × 0,85 × 0.97 = 9 894 caixas aceites/hora. Substitua todos os valores por dados medidos da ordem.
Esta equação tem deliberadamente um âmbito limitado. Um artigo de 2018 do NIST sobre linhas em série com várias ordens mostra que a produtividade e os estrangulamentos podem variar conforme a combinação de produtos. É usado aqui como referência de base para modelação, não como norma atual para máquinas. A sequência de montagem, os buffers finitos, a falta de alimentação, os bloqueios e os diferentes tempos de processamento podem alterar a restrição. Considere o cálculo um indício e, em seguida, verifique se a mesma restrição persiste na combinação de referências prevista.
Recurso 2: folha de análise do estrangulamento
| Estação ou interface | Ordem/SKU | Taxa estável de entrada | Categoria de perda | Período de recolha de evidências | Taxa de produção aceite |
|---|---|---|---|---|---|
| Impressão → corte e vinco | Introduza o SKU | Introduza caixas/hora | Sem alimentação / bloqueado / parado / rejeitado / avariado | Introduza o início e o fim | Introduza caixas/hora |
| Transferência dos cartões → dobragem | Introduza o SKU | Introduza caixas/hora | Sem alimentação / bloqueado / parado / rejeitado / avariado | Introduza o início e o fim | Introduza caixas/hora |
| Colagem → compressão | Introduza o SKU | Introduza caixas/hora | Sem alimentação / bloqueado / parado / rejeitado / avariado | Introduza o início e o fim | Introduza caixas/hora |
| Compressão → saída | Introduza o SKU | Introduza caixas/hora | Sem alimentação / bloqueado / parado / rejeitado / avariado | Introduza o início e o fim | Introduza caixas/hora |
As restrições reais repetem-se. Altere uma condição e observe se a produção aceite à saída também se altera. Se a restrição aparente mudar com a sequência de SKU, documente um mapa dos estrangulamentos por combinação de produtos, em vez de declarar uma máquina como estrangulamento permanente.
Interações entre substrato, impressão, vinco e cola
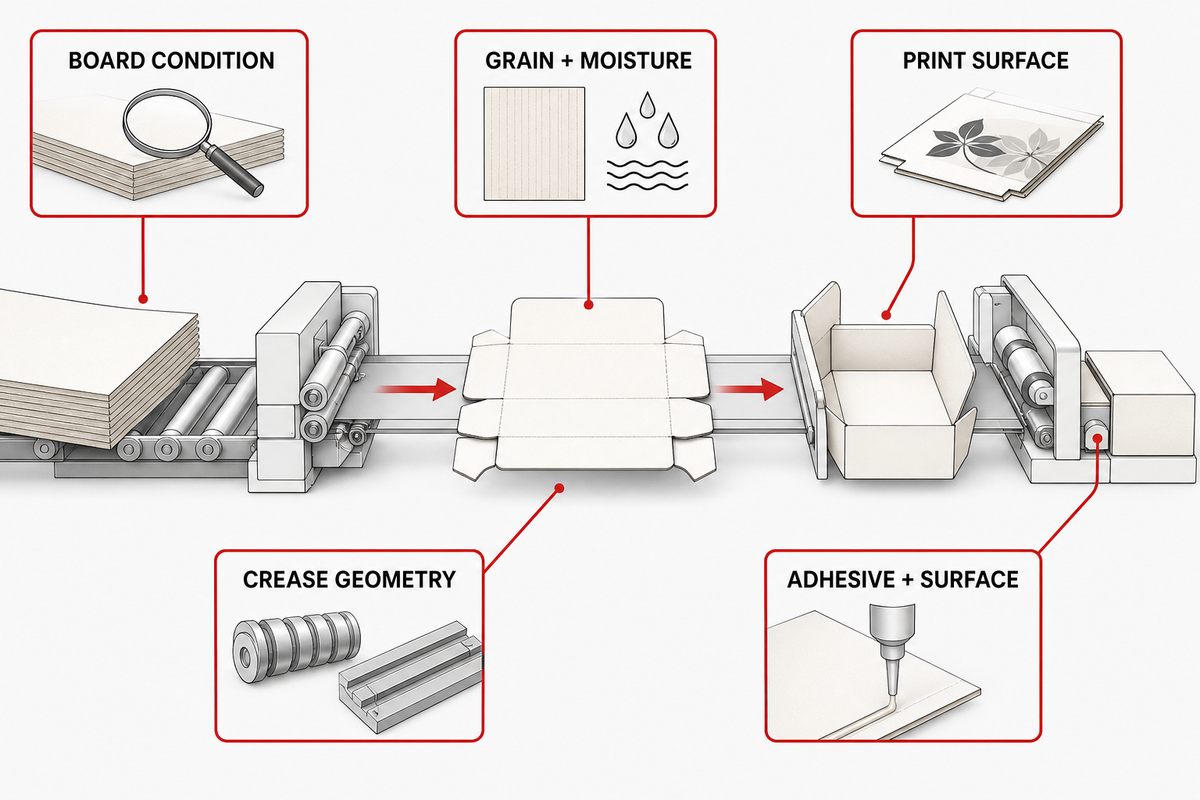
Resposta direta: a qualidade do cartão, a direção da fibra, a humidade, a espessura, o acabamento superficial, a tinta ou o verniz, a integridade dos pontos de ligação, a geometria do vinco e a molhabilidade da superfície podem alterar a transferência, a dobragem e a colagem nas etapas seguintes. Registe estas condições na ordem e teste cartão de produção. Um ajuste da máquina não compensa de forma fiável uma alteração descontrolada do material.
O manual técnico da Holmen Iggesund relaciona a qualidade do cartão, a direção da fibra, a humidade, a espessura, o acabamento superficial, o ferramental, a resistência dos pontos de ligação e a integridade da transferência. Sendo um documento de fornecedor, deve servir para orientar a análise das variáveis, e não para definir uma tolerância universal para outros cartões ou máquinas.
| Variável | Primeira interface afetada | Registo no ficheiro da ordem | Confirmar com |
|---|---|---|---|
| Qualidade do cartão, onda, espessura | Alimentação, corte e vinco, dobragem | Qualidade e condição medidas pelo fornecedor | Amostras de entrada e de teste |
| Direção da fibra e humidade | Registo, separação, dobragem | Direção e método de condicionamento | Tiragem com cartão de produção |
| Tinta, revestimento, verniz | Secagem, abrasão, superfície de colagem | Sistema, cobertura, zona sem cola | Cartão cortado e impresso aprovado |
| Geometria e posição do vinco | Pré-dobragem e dobragem final | Identificação da ferramenta e resultado da inspeção | Amostra dobrada e alinhamento dos painéis |
| Cola e superfície | Aplicação e compressão | Cola aprovada, lote, armazenamento, superfície | Ensaio de colagem aprovado pelo fornecedor |
A produção de caixas de cartão dobrável e de cartão canelado não partilha uma configuração universal. Inspecione o bordo de corte e vinco e o primeiro cartão cortado antes de ajustar a máquina de dobrar e colar caixas; um equipamento de corte e vinco desgastado ou com registo incorreto pode causar um defeito nas etapas seguintes que parece um problema de dobragem. Registe na documentação FAT o tipo de substrato, o código estrutural e as superfícies críticas. Se houver dúvidas sobre a compatibilidade da cola, envolva os fornecedores do cartão, do revestimento e da cola e teste o cartão impresso usado na produção.
Elabore uma matriz de defeitos e causas a montante
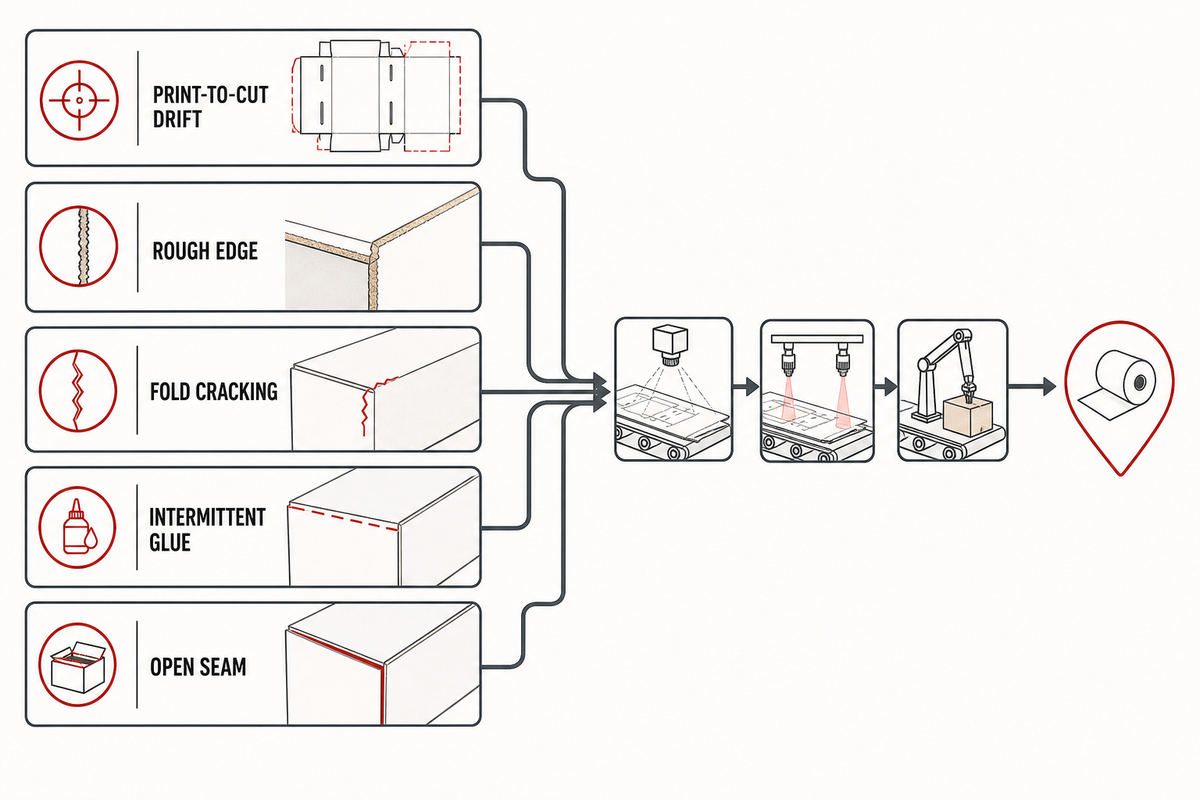
Resposta direta: comece pelo defeito visível, fixe a receita atual e verifique a primeira variável controlada que o possa causar. Trate cada causa indicada como uma hipótese até que uma alteração produza um resultado repetível. Ajustar a última máquina que tocou na caixa pode ocultar a origem a montante.
Recurso 3: matriz de defeitos e respetivas origens
| Defeito visível | Primeira verificação controlada | Hipóteses a montante | Ensaio de confirmação |
|---|---|---|---|
| Desvio entre impressão e corte | Folha aprovada comparada com a referência do desenho de corte | Registo de impressão, condição da folha, alinhamento da alimentação, registo da ferramenta | Compare amostras sequenciais e faça uma alteração controlada de alinhamento |
| Bordo áspero ou desfiado | Bordo de corte segundo o método de inspeção acordado | Estado da ferramenta, pressão, estrutura do cartão, resíduos | Comparação com ferramenta e cartão em bom estado conhecidos |
| Separação prematura do cartão ou encravamento | Integridade dos pontos de ligação e da separação | Pontos de ligação fracos, deformação, resíduos, temporização da transferência, posição das guias | Siga a primeira unidade danificada na direção a montante |
| Fissuração na dobragem | Posição do vinco e condição do cartão | Direção da fibra, humidade, revestimento, geometria do vinco, trajeto de dobragem | Comparação controlada de cartão aprovado e vinco |
| Desvio em cauda de peixe ou desalinhamento | Esquadria do cartão na entrada da dobragem | Registo de corte e vinco, alinhamento das correias, simetria das guias, deformação do cartão | Marque um cartão e observe cada passagem |
| Falta de cola ou aplicação intermitente | Padrão de cola em relação à posição do cartão | Temporização do cartão, estado do sensor, receita, condição do bico/rolo | Verificação do padrão com velocidades controladas |
| Excesso de cola ou abrasão | Sobreposição da junta e superfície sem cola | Padrão excessivo, posição de dobragem, revestimento, trajeto da pressão | Separe as variáveis de aplicação das variáveis de compressão |
| Junta aberta após compressão | Junta condicionada segundo o ensaio acordado | Compatibilidade da superfície, posição da cola, retorno elástico da dobragem, trajeto da compressão | Ensaio de colagem com cartão de produção e alterações de uma variável de cada vez |
| Pilha instável à saída | Geometria da caixa antes da contagem | Desalinhamento da dobragem, ar retido, estado da junta, temporização da saída | Compare a geometria antes e depois da compressão |
Esta ferramenta prática ajuda o controlo da qualidade a transformar “caixas defeituosas” num ensaio reproduzível. Também ajuda o responsável de produção a impedir que as equipas alterem “as três” variáveis ao mesmo tempo e indica às compras exatamente que evidências o fornecedor deve apresentar durante o FAT. Se a matriz conduzir a uma amostragem para libertação, selecione e documente o procedimento de amostragem em separado; a ISO 28590:2017 apresenta a série ISO 2859 de planos de amostragem por atributos.
Defina as interligações de controlo e segurança
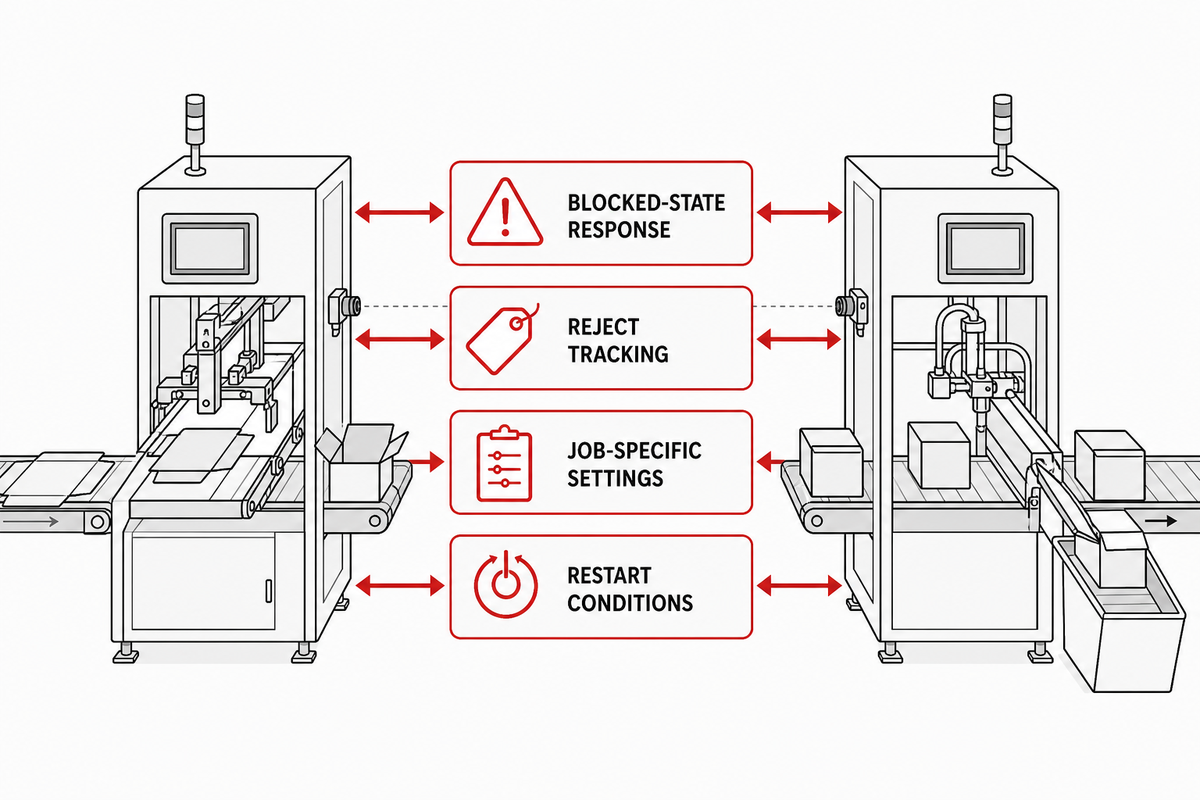
A matriz de defeitos e respetivas origens mostra onde começa um defeito. Resposta direta: defina, em todos os módulos, a identificação da ordem, os estados de pronto e de funcionamento, a referência de velocidade, a falta de alimentação, o bloqueio, a avaria, a rejeição, a paragem controlada e o comportamento de reinício. Em seguida, avalie separadamente as proteções durante a operação e o controlo de energias durante a manutenção. Um sinal PLC comprova uma troca de estados; não comprova que todos os riscos de segurança estão controlados.
A aceitação dos controlos deve responder a quatro perguntas práticas:
- O que acontece a montante quando um módulo a jusante fica bloqueado?
- É possível acompanhar fisicamente um cartão rejeitado até à sua remoção da linha?
- Que ajustes seguem a referência de velocidade e quais são específicos da ordem?
- Que condições têm de ser restabelecidas após uma avaria, a abertura de uma proteção ou uma paragem de emergência?
A OSHA 1910.212 identifica, no seu âmbito para a indústria em geral nos Estados Unidos, os pontos de operação, os pontos de entalamento e os pontos de exposição a peças rotativas. É uma base de referência, não uma avaliação de riscos completa para uma linha ou jurisdição específica.
A manutenção corresponde a um estado diferente. A OSHA 1910.147 aborda o controlo de energias perigosas, incluindo energia armazenada ou residual e respetiva verificação. Uma proteção interbloqueada ou um botão de paragem para produção normal não constitui automaticamente um dispositivo de isolamento de energia. O pessoal qualificado do local deve definir procedimentos para preparação, remoção de encravamentos, limpeza, ferramental, manutenção e ensaios.
A ISO 12643 também tem limites de âmbito: a Parte 2:2023 abrange equipamento de pré-impressão e impressão, a Parte 3:2023 abrange equipamento de encadernação e acabamento, e a Parte 4:2023 abrange equipamentos e sistemas de conversão. Identifique as partes aplicáveis; não trate uma única parte como certificado geral de conformidade.
Limite de segurança: este guia não constitui aconselhamento profissional, uma avaliação de riscos ou um procedimento de controlo de energias. Aplique os requisitos locais em vigor, a documentação validada da máquina e a engenharia de segurança realizada por profissionais qualificados ao sistema instalado.
Planeie as mudanças de formato sem ocultar o refugo de arranque
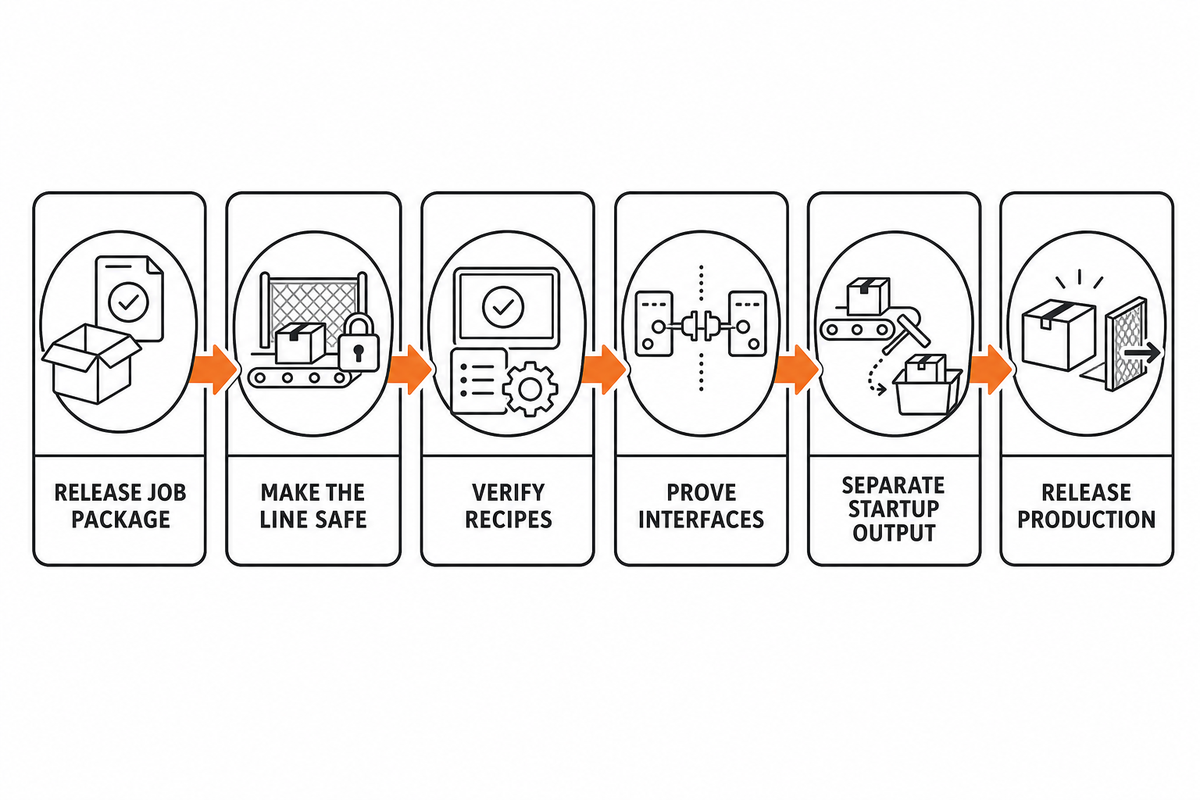
Os estados de controlo e segurança delimitam os trabalhos de mudança de formato. Resposta direta: a mudança termina quando a linha atinge um estado estável e aceite previamente definido, e não quando as ferramentas deixam de se mover. Registe o início da preparação, a primeira alimentação, a primeira caixa conforme, o início da produção estável, a quantidade aceite e os rejeitados de arranque. Fixe antecipadamente o grafismo, o desenho de corte, o cartão em stock, o ferramental, a receita, a cola, o método de inspeção e a autoridade responsável pela libertação. Utilize os estados de controlo e segurança acima como limite para o registo dos tempos.
Utilize uma sequência comum entre departamentos:
- Libertação do dossier da ordem: grafismo aprovado, desenho de corte, código estrutural, material, cola, características críticas para a qualidade e plano de amostragem.
- Coloque a linha em segurança: aplique o procedimento documentado do local para preparação e isolamento de energias antes de aceder ao equipamento ou mexer no ferramental, respeitando os requisitos aplicáveis ao local instalado.
- Carregue e verifique as receitas: compare a revisão, a identificação da ordem e os valores específicos de cada módulo antes da primeira alimentação.
- Valide as interfaces por ordem: registo de impressão, corte e vinco, transferência, dobragem, colagem, compressão e saída.
- Separe o arranque da produção estável: mantenha separados os tempos e as categorias de rejeitados, sem os somar num único total de turno.
- Liberte a produção: apenas a pessoa designada pode aprová-la com base nas evidências acordadas.
Registo ilustrativo de marcações horárias (não é uma referência): registe o início da preparação, a primeira alimentação, a primeira caixa conforme, o início da produção estável, a autoridade responsável pela libertação e as categorias de rejeitados de arranque. O valor está na consistência dos registos horários, não numa duração universal de mudança de formato considerada “boa”.
Esta secção mantém-se deliberadamente ao nível da máquina. A disposição geral da linha, as modernizações e os cálculos de ROI enquadram-se no contexto geral da linha de embalagem do local; as configurações dos equipamentos devem constar das respetivas páginas comerciais de soluções.
Transforme o FAT e o SAT em ensaios de aceitação mensuráveis
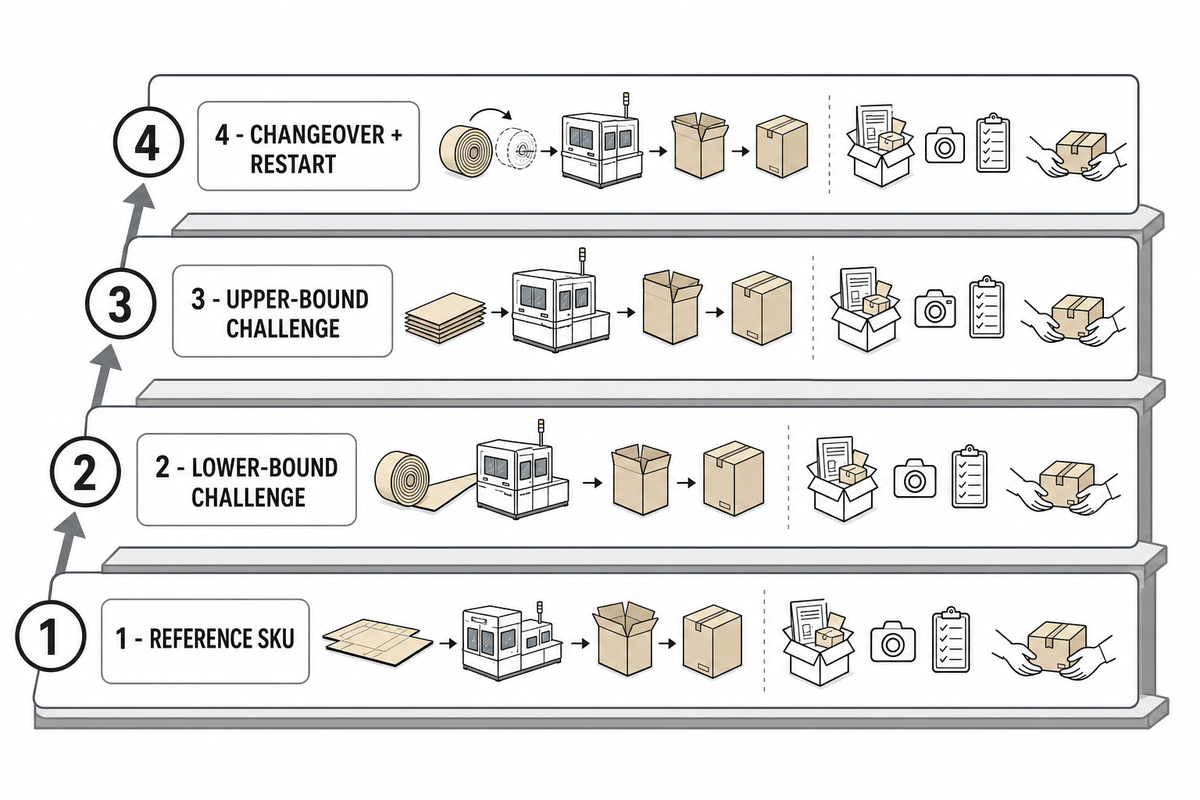
Resposta direta: o FAT deve comprovar as funções acordadas, as verificações de qualidade, a produção estável aceite, o comportamento perante avarias e os elementos de aceitação relacionados com a segurança, utilizando materiais e métodos de medição definidos. O SAT repete as evidências críticas com as utilidades do local, os operadores, as ligações reais e o cartão aprovado. Nenhum dos ensaios deve basear-se numa breve demonstração de velocidade máxima. Assim, as evidências da mudança de formato ao nível da máquina, descritas na secção anterior, são integradas nos ensaios de aceitação sem incluir a disposição geral da fábrica ou o ROI.
Recurso 4: ensaio FAT em quatro lotes
| Lote | Objetivo | Elementos de entrada definidos pelo comprador | Evidências a conservar |
|---|---|---|---|
| 1 — SKU de referência | Comprove a ordem habitual e o fluxo de inspeção | Cartão em stock aprovado, grafismo, desenho de corte, cola, receita | Taxa de produção aceite, categorias de defeito, paragens, amostras |
| 2 — Ensaio do limite inferior | Teste um limite inferior do produto previamente acordado | Limite especificado e respetiva importância | Os mesmos campos de evidência do lote de referência |
| 3 — Ensaio do limite superior | Teste um limite superior do produto previamente acordado | Limite especificado e respetiva importância | Os mesmos campos de evidência do lote de referência |
| 4 — Mudança de formato e reinício | Comprove o controlo da receita, do ferramental, da libertação, da paragem e do reinício | Ordens de origem/destino, paragem planeada, cenário de avaria ou paragem segura | Marcações horárias, rejeitados de arranque, sequência de estados, nova libertação |
Limite importante: quatro lotes variados alargam a cobertura, mas não constituem um plano estatístico de aceitação. A ISO 28590:2017 apresenta vários sistemas de amostragem por atributos e a seleção de um sistema de inspeção adequado à situação. Os compradores devem definir separadamente a justificação da amostragem, a classificação dos defeitos, os critérios de aceitação/rejeição e o risco de decisão.
O sistema de medição também precisa de evidências. Defina o instrumento ou método de inspeção, a resolução, o estado da calibração, o método do operador, a repetibilidade, a reprodutibilidade, quando relevante, o condicionamento e o registo dos dados. Uma tolerância com aspeto de precisão não é defensável se o método não conseguir distinguir de forma consistente a produção aceitável da inaceitável.
Antes do FAT, acorde os materiais, as utilidades, a identificação dos lotes, os operadores, o método de inspeção, o período de produção estável, o cenário de paragem/reinício, as verificações das proteções, o responsável pelos desvios em aberto e a regra de repetição do ensaio. Durante o SAT, repita o subconjunto crítico com os serviços do local e o equipamento ligado a montante e a jusante. As tolerâncias universais não se aplicam aqui; os valores devem constar da especificação do produto definida pelo comprador.
Prepare uma ficha de dados de interfaces para RFQ
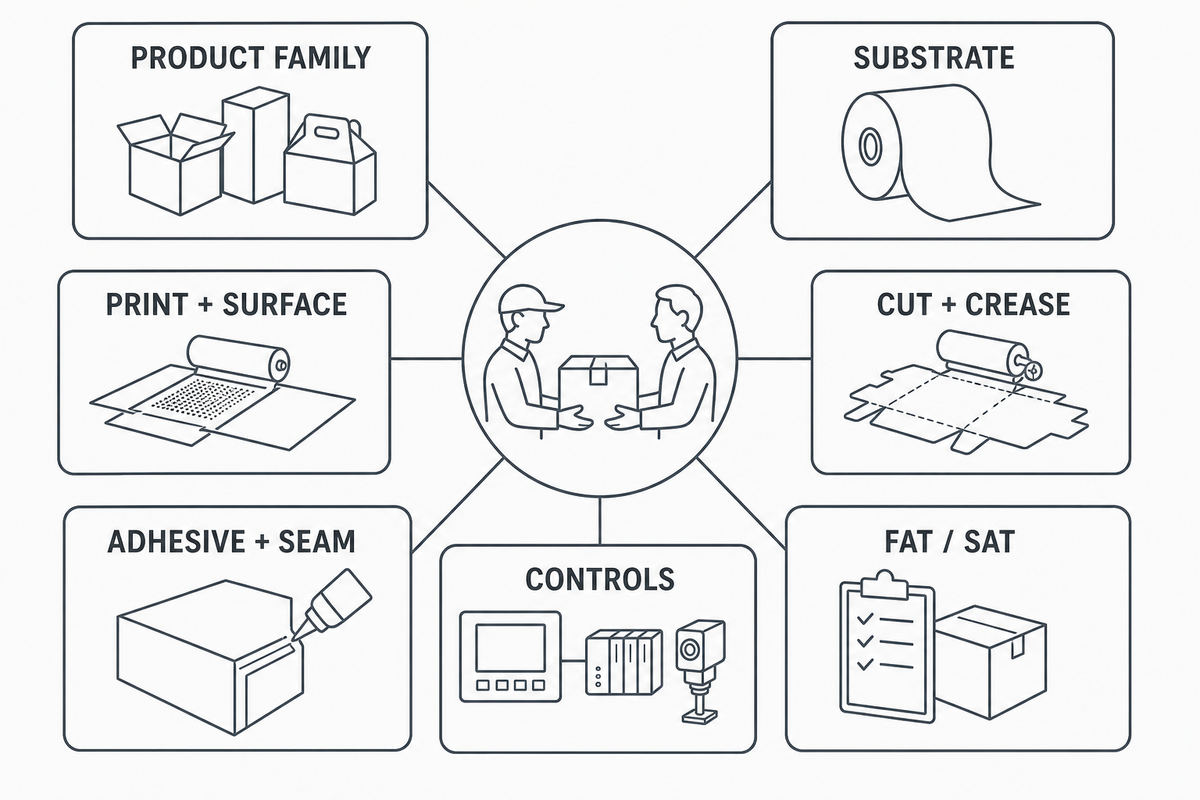
Resposta direta: um RFQ eficaz descreve as famílias de produtos, a condição do material, o grafismo e os desenhos de corte, as características críticas de qualidade, a procura de produção aceite, as mudanças de formato, os controlos, as utilidades, a inspeção, os rejeitados, os requisitos de segurança e os materiais de aceitação. Um pedido que especifique apenas a velocidade deixa o fornecedor a adivinhar as interfaces que determinam se a linha integrada consegue produzir caixas conformes.
Recurso 5: ficha de dados de interfaces para RFQ
| Grupo de dados | Campos a preencher | Responsável principal pela compra |
|---|---|---|
| Família de produtos | Formatos de caixa, desenhos de corte, código FEFCO quando aplicável, gama de dimensões, combinação de SKU | Compras + engenharia |
| Cartão | Qualidade, onda, espessura, sentido da fibra, acondicionamento, fornecedores aprovados, variação entre lotes | Qualidade + compras |
| Impressão e superfície | Revisão da arte, cores, tinta, revestimento, verniz, zonas sem cola | Pré-impressão + qualidade |
| Corte e vinco | Ferramental, dimensões críticas, método de registo de impressão, evidências relativas ao vinco e à integridade do cartão cortado | Engenharia + qualidade |
| Adesivo e união | Adesivo aprovado, superfície, padrão de aplicação, inspeção, acondicionamento, ensaio da união | Qualidade + especialistas do fornecedor |
| Produção e perdas | Meta de produção aceite por SKU, padrão de turnos, combinação de mudanças de trabalho, classificação das rejeições | Diretor da fábrica + proprietário/finanças |
| Controlos | ID do trabalho, protocolos, estados de pronto/em produção/avaria, referência de velocidade, rastreio de rejeições, retenção de dados | Engenharia de automação |
| Serviços e ambiente | Eletricidade, ar, extração, controlo de temperatura/humidade, condicionantes das instalações | Instalações + engenharia |
| Base de segurança | Jurisdição, normas aplicáveis, proteções, acessos, isolamento de energia, responsabilidade pela aceitação | Responsável de segurança qualificado |
| FAT/SAT | Lotes, plano de amostragem, métodos, período estável, desvios, novo ensaio, subconjunto SAT | Qualidade + compras + diretor da fábrica |
Defina as unidades de medida antes de pedir propostas aos fornecedores
Estes são formatos de campos, não valores de referência. Selecione unidades adequadas à especificação do comprador e à jurisdição e, em seguida, use as mesmas definições em todos os registos FAT e SAT.
| Categoria métrica | Unidade possível | Definição a fixar |
|---|---|---|
| Produção aceite | caixas/hora | Caixas conformes após a regra de inspeção acordada |
| Disponibilidade | % | Estados de tempo incluídos e excluídos |
| Rendimento à primeira passagem | % | Denominador, tratamento do retrabalho e classes de defeitos |
| Mudança de trabalho | minutos/trabalho | Eventos de início e fim |
| Perdas por microparagens | minutos/turno | Registo e classificação das paragens mínimas |
| Capacidade do pulmão | cartões cortados | Acumulação utilizável sem danos |
| Espessura do cartão | mm | Método, acondicionamento e local de amostragem |
| Desvio de registo de impressão | mm | Referência, direção, ferramenta e plano de amostragem |
| Pressão do ar | kPa | Ponto de medição e condição de funcionamento |
| Potência instalada | kW | Módulos e equipamentos auxiliares incluídos |
| Energia por trabalho | kWh/trabalho | Limites do trabalho e tratamento do tempo de inatividade |
| Aplicação do adesivo | g/m² ou mL/min | Método aprovado e área do padrão de aplicação |
| Temperatura de acondicionamento | °C | Local, tempo de estabilização e intervalo |
| Humidade relativa | % RH | Local, tempo de estabilização e intervalo |
Perspetivas operacionais para 2026
Os sinais qualitativos atuais da PMMI e da PostPress incluem maior integração dos sistemas, capacidades interligadas digitalmente, apoio à força de trabalho, planeamento do ciclo de vida e colaboração com os fornecedores. Uma resposta prática não consiste em alegar um aumento universal da velocidade. Consiste em solicitar melhores dados das encomendas, estados das interfaces, dados de avarias, evidências de mudança de formato e sistemas de controlo fáceis de manter no RFQ.
Quando uma linha integrada é a solução certa
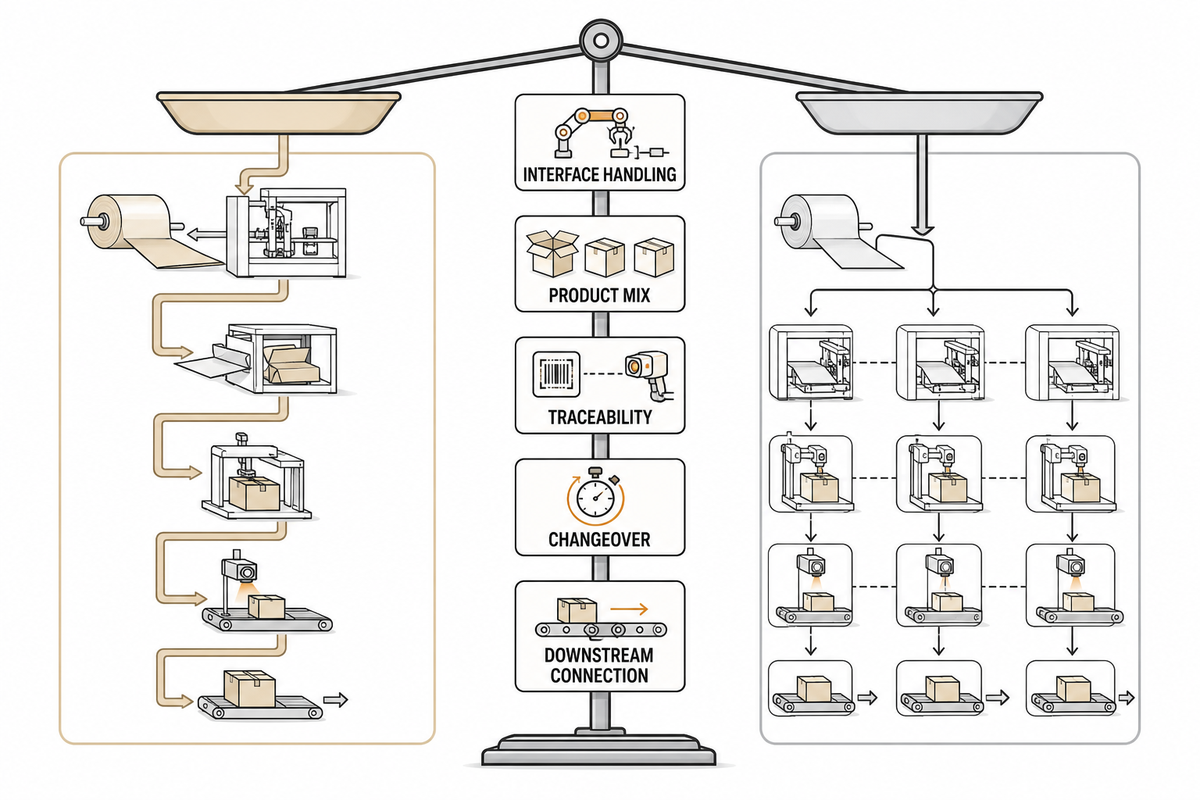
As evidências do RFQ tornam concreta a decisão de integração. Resposta direta: a integração é adequada quando transferências repetidas entre processos provocam perdas evitáveis de alinhamento, rastreabilidade, mão de obra ou planeamento e a combinação de produtos é suficientemente estável para permitir definir receitas controladas e mudanças de formato. Equipamentos autónomos podem continuar a ser uma opção sensata quando o trabalho é muito variável, partilhado entre percursos ou deliberadamente sujeito a buffers entre processos.
| Fator de decisão | Evidências a favor da integração | Evidências a favor de um percurso separado |
|---|---|---|
| Gestão das interfaces | Danos frequentes, mistura, problemas de alinhamento ou ambiguidade do WIP | Necessidade deliberada de cura, secagem, inspeção ou pulmão de espera |
| Combinação de produtos | Famílias recorrentes com formatos-limite definidos | Os percursos e processos mudam de trabalho para trabalho |
| Rastreabilidade | Um único ID de trabalho e o respetivo registo de rejeições têm de abranger todos os módulos | A libertação independente de lotes é intencional |
| Mudança de trabalho | Receitas coordenadas reduzem a necessidade de repetir a validação da preparação | Preparações independentes em paralelo preservam a flexibilidade |
| Ligação a jusante | A contagem, a embalagem ou a paletização exigem uma saída sincronizada | Vários destinos a jusante exigem desacoplamento |
Quando os dados das interfaces estiverem prontos, compare-os com a solução integrada de impressão a colagem da CENWAN. Consulte essa página comercial para conhecer as configurações e enviar um pedido de informação, e use este guia como lista de verificação de engenharia para orientar a conversa.
Para conhecer o contexto do fornecedor, consulte a apresentação da empresa e o historial de produção da CENWAN e, em seguida, verifique todas as alegações específicas do projeto com base nas evidências do RFQ e no plano de aceitação.
Perguntas frequentes
Resposta direta: as perguntas úteis não são apenas «Qual é a velocidade da linha?», mas também «O que conta como produção aceite?», «Que dados passam por cada interface?», «Como são rastreados os defeitos?» e «O que devem comprovar o FAT e o SAT?». Em conjunto, estas perguntas transformam os dados do RFQ num plano de aceitação. As respostas abaixo são pontos de partida; os valores finais devem constar da especificação do comprador. Para contextualizar o equilíbrio da linha, a análise do NIST sobre o desempenho de linhas em série com diferentes combinações de produtos explica por que razão a sequência, os buffers, os tempos de processamento e os bloqueios são importantes.
Como funciona uma linha de impressão, corte e vinco, dobragem e colagem?
Ver resposta
As folhas ou os cartões cortados passam pela impressão com registo, pelo corte e vinco, pela transferência controlada, dobragem, aplicação temporizada de adesivo, compressão, contagem e saída. Todas as estações têm de partilhar a identificação correta do trabalho, a receita, os sinais de estado, as regras de rejeição e as evidências de libertação. A linha é bem-sucedida quando as caixas conformes saem a um ritmo estável e aceite; a velocidade máxima de um módulo isolado não define o processo integrado.
O que deve incluir um ensaio FAT para uma linha integrada de caixas de cartão?
Ver resposta
Antes dos ensaios, defina os cartões, a arte, os desenhos de corte, o adesivo, os serviços, os operadores, os lotes de ensaio, os métodos de inspeção, a capacidade de medição, a lógica de amostragem, as regras para defeitos, os cenários de paragem e reinício, as verificações de segurança e os dados a registar. Execute um lote de referência, os formatos-limite acordados e uma mudança de trabalho controlada. Registe a produção aceite e as categorias de defeitos durante um período estável acordado. Preserve os registos originais, os desvios em aberto, os responsáveis, as condições para repetir os ensaios e os resultados críticos que terão de ser repetidos durante o SAT com os serviços e operadores das instalações.
Como identificar o estrangulamento numa linha de impressão a colagem?
Ver resposta
Compare cada estação e interface para o mesmo trabalho e período e, em seguida, classifique as perdas como falta de alimentação, bloqueio, paragem planeada, mudança de trabalho, rejeição ou avaria. O estrangulamento é a restrição que limita repetidamente a saída aceite; não é necessariamente a estação com a velocidade de catálogo mais baixa. Altere uma condição e observe se a produção aceite acompanha essa alteração. Volte a verificar a conclusão para a combinação de produtos prevista, pois a sequência de fabrico, os pulmões limitados, os diferentes tempos de processamento e o bloqueio a jusante podem deslocar a restrição ativa de uma interface para outra.
Os revestimentos ou vernizes podem causar falhas na colagem?
Ver resposta
Sim, podem alterar a superfície sobre a qual o adesivo é aplicado. Ainda assim, a união tem de ser avaliada ao longo da aplicação da cola, do alinhamento da dobra, da compressão, do acondicionamento e da variação do cartão em stock. Os ensaios devem ser feitos com cartão de produção impresso e aprovado, em colaboração com os especialistas de materiais responsáveis.
Quando é uma linha integrada melhor do que equipamento autónomo?
Ver resposta
A integração torna-se mais vantajosa quando as transferências repetidas provocam perdas de alinhamento, rastreabilidade, mão de obra, produto em curso ou programação e quando as famílias de produtos podem ser definidas através de receitas controladas. Também pode ser útil quando a contagem ou a embalagem a jusante exige uma saída sincronizada e a identidade de cada rejeição tem de acompanhar a caixa. O equipamento separado pode ser mais prático quando os trabalhos seguem percursos diferentes, exigem pulmões deliberados para secagem ou inspeção, dependem de máquinas partilhadas ou requerem filas independentes para preservar a flexibilidade da fábrica. Compare as evidências de perdas nas interfaces, não apenas o número de operadores ou a velocidade máxima de um módulo.
Referências e fontes
- University of Bologna ADU, dobragem e colagem
- NIST, sistemas de produção com vários trabalhos e desempenho da combinação de produtos
- OSHA 1910.212, requisitos gerais para todas as máquinas
- OSHA 1910.147, controlo de energia perigosa
- OSHA, interpretação sobre bloqueio e etiquetagem na indústria gráfica
- ISO 12643-2:2023, equipamentos de pré-impressão e impressão
- ISO 12643-3:2023, equipamentos de encadernação e acabamento
- ISO 12643-4:2023, equipamentos e sistemas de transformação
- ISO 28590:2017, introdução à amostragem de aceitação por atributos
- Holmen Iggesund, corte e vinco
- FEFCO, código FEFCO
- PMMI, 2026: da complexidade à capacidade
- PostPress, o estado atual das caixas de cartão dobráveis e as perspetivas futuras
Nota sobre as fontes: as ligações às normas estabelecem o âmbito das publicações, não certificam uma máquina ou instalação específica. Holmen Iggesund e CENWAN são fontes comerciais ou de primeira parte e são utilizadas apenas dentro dos limites indicados no artigo. Não são feitas afirmações sobre o desempenho, o preço ou o ROI de concorrentes.
Perfil do fabricante
A Cenwan Machine é um fabricante sediado em Wenzhou, China, de máquinas de dobrar e colar caixas, equipamento de colagem de caixas de cartão canelado e linhas integradas de embalagem. Há mais de 10 anos que apoiamos fabricantes de caixas de cartão e embalagens de cartão canelado em mais de 40 países, ajudando na seleção de equipamentos, configuração personalizada, instalação, fornecimento de peças sobresselentes e assistência pós-venda.
Os artigos do nosso blogue ajudam os compradores de equipamentos de embalagem, os responsáveis de fábrica e as equipas de aprovisionamento a compreender a tecnologia das máquinas de dobrar e colar caixas, a compatibilidade com formatos de caixa, a capacidade de produção, o ROI, a manutenção e a seleção de fornecedores antes de pedirem um orçamento.
- Mais de 10 anos de experiência em engenharia de máquinas de dobrar e colar caixas
- Fábrica em Ruian, Wenzhou, Zhejiang, China
- Máquinas de dobrar e colar caixas, máquinas de dobrar e colar caixas de cartão canelado e linhas automáticas de embalagem
- Referências de fabrico e qualidade CE / ISO 9001
- Diagnóstico remoto, assistência com peças sobresselentes e resposta técnica 24/7
- Experiência com equipamentos e assistência em mais de 40 países
Marca
Máquina Cenwan
Empresa
Zhejiang Chengwang Intelligent Packaging Equipment
Tipo de atividade
Fabricante de maquinaria B2B
Localização da fábrica
Ruian, Wenzhou, Zhejiang, China
Email
sales2@cenwanmachine.com
Telefone / WhatsApp
+86 139 0664 6788