Póngase en contacto con Cenwan Machine Company

Línea de impresión, troquelado, plegado y encolado: 7 controles de calidad para una producción estable

Guía de ingeniería operativa
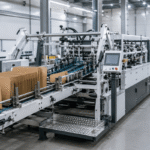
Una línea de impresión, troquelado, plegado y encolado es un sistema integrado de producción de cajas de cartón que hace avanzar el material y los datos del trabajo por las etapas de impresión, corte, hendido, plegado, aplicación de adhesivo, compresión, recuento y salida. Solo funciona como un único sistema cuando las evidencias de calidad, el estado de las máquinas, los rechazos y las condiciones de seguridad también se comunican entre módulos. Esta guía ayuda a responsables de planta, equipos de calidad, especialistas de compras y propietarios a analizar esas interfaces mediante criterios de aceptación cuantificables.
Preparado para CENWAN. A continuación se citan de forma independiente los datos de apoyo y el alcance de las normas internacionales.
Alcance: esta es una guía operativa sobre interfaces, cuellos de botella, causas de defectos, cambios de trabajo y evidencias FAT/SAT. Los modelos de producto, las configuraciones, los precios, los cálculos del ROI y las solicitudes de presupuesto se tratan en la página comercial de soluciones.
Qué conecta realmente una línea de impresión, troquelado, plegado y encolado
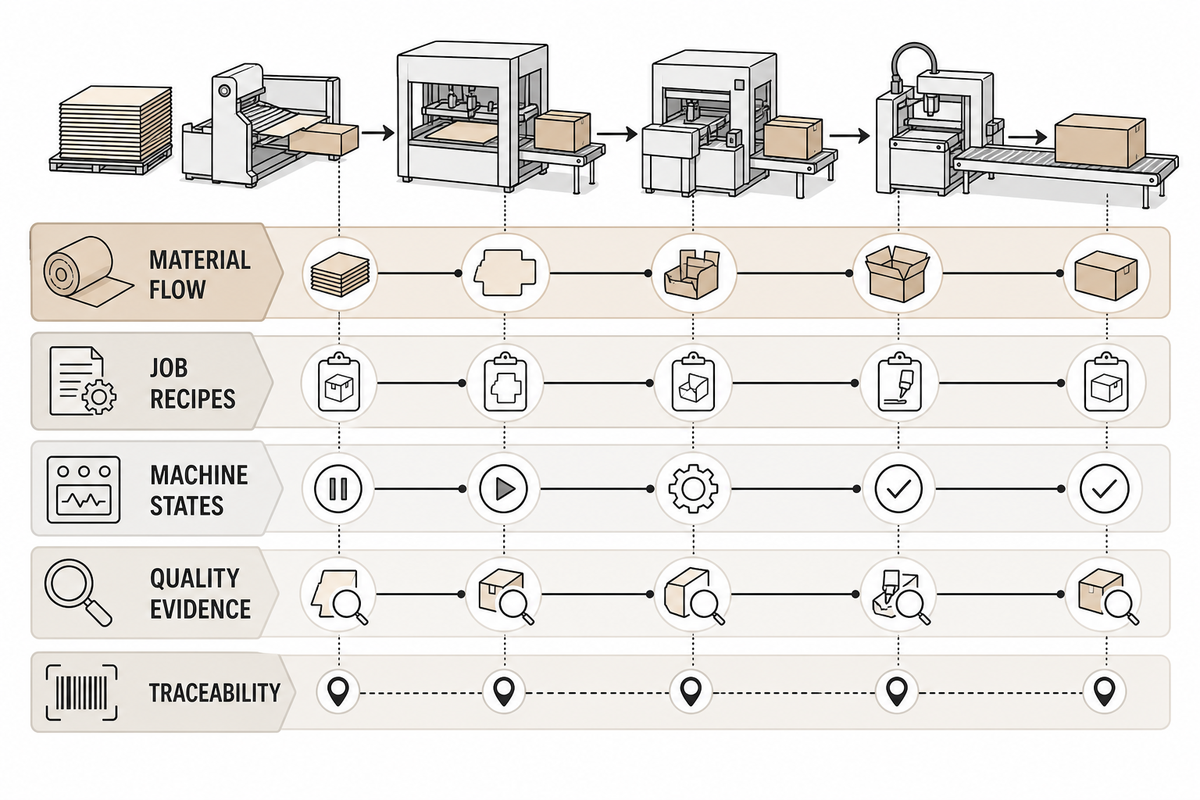
Respuesta directa: una línea integrada produce cajas conformes que parten del alimentador y pasan por la impresión con registro, el corte y el hendido rotativos, la separación y transferencia de planchas troqueladas, el plegado, la aplicación sincronizada del adhesivo, la compresión, el recuento automático y la salida en pila, sin perder la identificación del trabajo, los registros de calidad por unidad ni el historial del material. Esta secuencia física convierte en traspasos cuantificables las interfaces y los defectos descritos anteriormente.
La descripción del proceso de plegado y encolado de University of Bologna sigue la secuencia física: alinear, plegar, aplicar adhesivo, comprimir y apilar. Esta secuencia es importante porque un módulo puede funcionar correctamente de forma aislada y, aun así, un traspaso deficiente puede enviar defectos a las etapas siguientes.
Aclare la terminología de planta antes de comparar líneas
Los términos de embalaje de cartón describen varias arquitecturas, por lo que las denominaciones no son especificaciones. Un flujo de trabajo de cartoncillo plegable o de encuadernación puede llevar los productos impresos desde la impresión tipográfica u otro proceso de impresión hasta una troqueladora independiente, mientras que una planta de cartón ondulado puede utilizar maquinaria en línea para fabricar cajas. «Diecutting» es una grafía alternativa; ni esta ni «die-cutter» demuestran que la impresión, el troquelado, el plegado y el encolado estén sincronizados.
La terminología de diseño tiene sus propios límites. El diseño asistido por ordenador (CAD) define el diseño final, las líneas de corte y plegado, las perforaciones, las zonas de relieve y cada pestaña. Para fabricar un troquel personalizado, se utiliza cuchilla de acero u otra herramienta aprobada para cortar la forma. Registre el material que se va a cortar, compare los métodos de corte y documente las formas concretas, en lugar de dar por hecho que una herramienta sirve para todos los sustratos.
Las denominaciones de producción también requieren contexto. Un proceso de fabricación de tiradas cortas o de gran volumen puede emplear el mismo nombre de equipo y, sin embargo, exigir registros de cambio de trabajo, muestreos de control de calidad, códigos de parada, formación de operarios y umbrales de precisión distintos. El fabricante de cajas debe definir esas medidas antes de calificar una configuración como solución de embalaje.
«Embalaje personalizado» y «embalaje a medida» pueden describir el mismo mercado, pero no implican la misma prueba de aceptación. Para fabricar embalajes de forma uniforme, el acabado debe definir cómo se encolan y pliegan las planchas troqueladas, dónde se aplica presión durante la compresión y qué evidencias permiten aprobar el embalaje final. Estos controles de interfaz, y no la denominación por sí sola, determinan si una línea puede producir embalajes personalizados de forma fiable.
Cinco elementos deben avanzar de forma coordinada:
- Flujo de material: pliegos, bobinas, planchas troqueladas, cajas plegadas, rechazos y paquetes contados.
- Las recetas del trabajo incluyen parámetros específicos del proyecto, como la versión del diseño gráfico, el formato del troquel, las especificaciones del cartón, las herramientas necesarias, los ajustes de plegado, el patrón de adhesivo y los criterios de aceptación del resultado.
- Los estados de la máquina indican distintas situaciones operativas: la línea está lista para funcionar, en producción, a la espera de material, detenida por una obstrucción, señalando un error, en proceso de parada segura o a la espera de autorización para reiniciar.
- Las evidencias de calidad que deben registrarse incluyen pliegos que cumplen los requisitos de alineación, pruebas de uniformidad del hendido, verificación del patrón de adhesivo, confirmación de la integridad de la unión y el número total de cajas aceptadas.
- Trazabilidad: vincule cada resultado al número de trabajo, el lote de material, la revisión de la receta, el turno de producción y las desviaciones documentadas.
Si falla una de estas capas del sistema, la línea puede seguir produciendo y, al mismo tiempo, perder el historial por caja necesario para explicar las tendencias de producción, el material desechado o las variaciones en la calidad de la unión.
Las 7 interfaces del proceso por las que los defectos pasan a las etapas siguientes
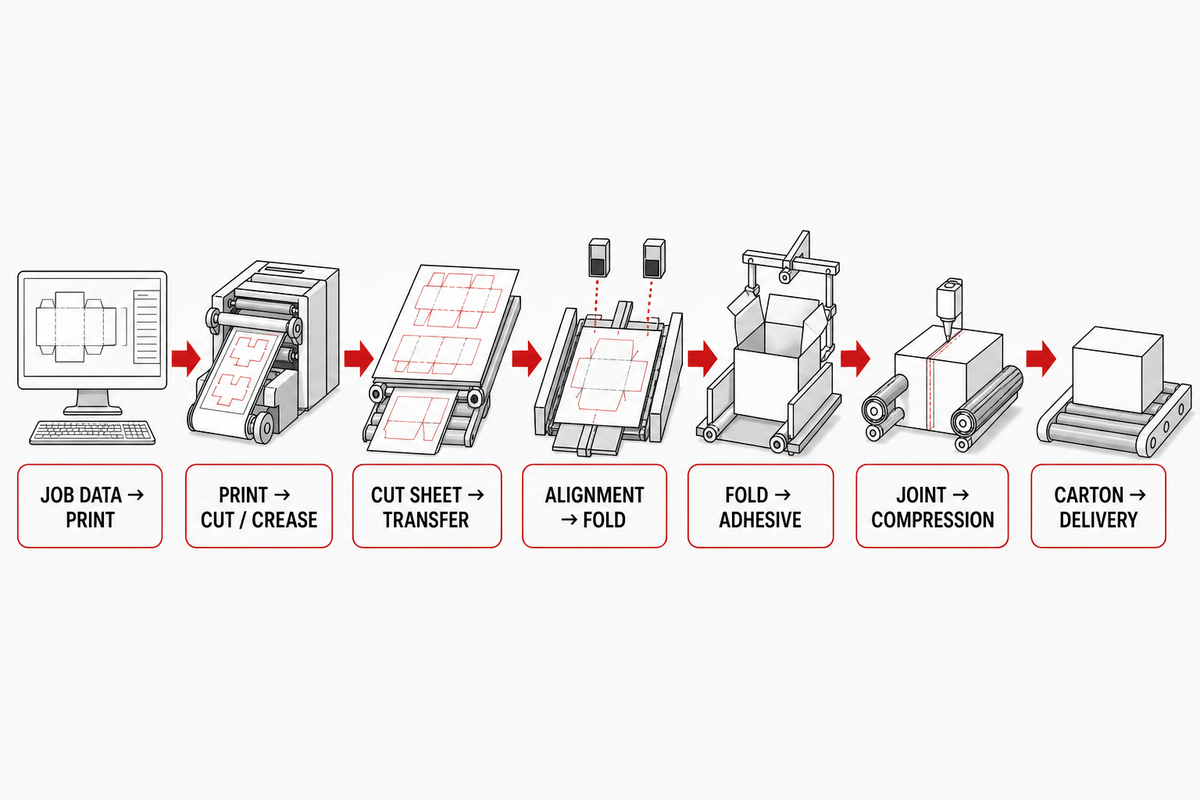
Respuesta directa: las interfaces críticas son: datos del trabajo a impresión; impresión a corte y hendido; pliego cortado a transferencia de la plancha troquelada; alineación de la plancha a inicio del plegado; posición de plegado a sincronización del adhesivo; unión adhesiva a compresión; y caja comprimida a recuento y salida. Cada límite requiere una condición de entrada, una señal de estado, un criterio de rechazo y una muestra de confirmación. Estos siete controles mantienen el historial por caja y los datos del trabajo definidos en la sección anterior.
Recurso 1: cadena de calidad de las 7 interfaces
| # | Traspaso | Evidencias de entrada | Qué puede pasar a las etapas siguientes | Control de aprobación |
|---|---|---|---|---|
| 1 | Material y datos del trabajo → impresión | Diseño gráfico aprobado, lote de material, estándar de color | Revisión incorrecta, estado inestable del pliego, incompatibilidad del recubrimiento | Identificación del trabajo y primer pliego aprobado |
| 2 | Pliego impreso → corte y hendido | Registro de impresión, revisión del troquel, identificación de la herramienta | Desviación entre impresión y corte, puentes débiles, hendido mal situado | Muestra de registro y evidencia del hendido |
| 3 | Pliego cortado y hendido → expulsión de recortes y transferencia | Integridad de la plancha troquelada, calidad del borde, resultado de la expulsión de recortes | Separación prematura, restos, desviación, doble alimentación | Transferencia de la plancha troquelada sin daños |
| 4 | Alineación de la plancha troquelada → plegado previo y plegado | Borde de referencia, ubicación del hendido, planitud de la plancha troquelada | Desviación en zigzag, desajuste entre paneles, agrietamiento | Trayectoria de plegado controlada y unión de los paneles |
| 5 | Posición de plegado → aplicación de adhesivo | Posición de la solapa de encolado, receta, estado de la superficie | Falta de adhesivo, exceso de adhesivo, impresión contaminada | Presencia y ubicación del patrón |
| 6 | Unión adhesiva → compresión | Alineación de la unión, estado del adhesivo, trayectoria de presión | Unión abierta, efecto muelle, rozaduras, repinte por contacto | Resultado de la unión tras el acondicionamiento definido |
| 7 | Caja comprimida → recuento y salida | Identificación y recuento de unidades aceptadas y rechazadas | Estados mezclados, pila inestable, error de recuento | Recuento conciliado de unidades conformes y rechazadas |
Para cada fila (1-7), designe a una persona responsable de garantizar una señal de entrada correcta, a otra de confirmar la recepción del trabajo y recopilar los datos de verificación, y a un contacto para los controles de aprobación fallidos, como un artículo no conforme o una alerta del estado de la máquina. Este mapa operativo de traspasos complementa, pero no sustituye, los requisitos de seguridad para maquinaria y sistemas de conversión de ISO 12643-4:2023.
Equilibre la línea antes de elegir la velocidad máxima
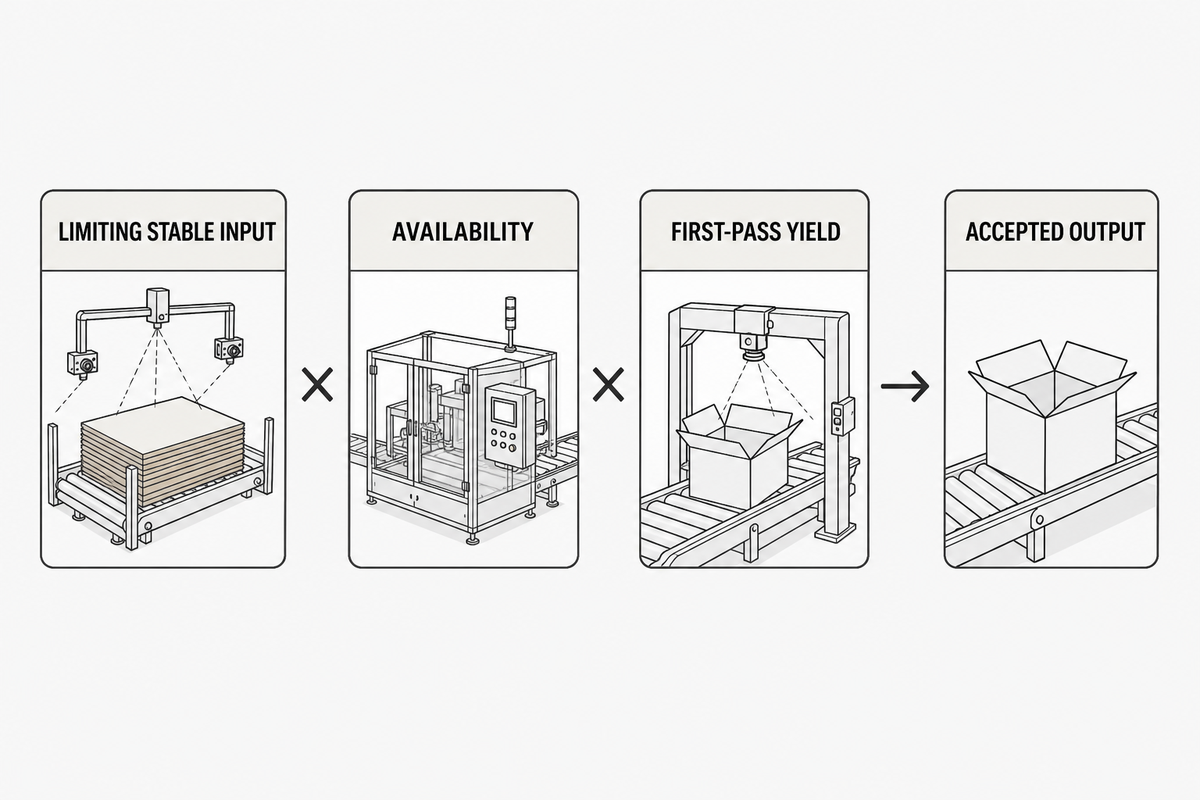
Respuesta directa: identifique el módulo o la interfaz que limita de forma constante el volumen total de producción aceptada para un trabajo concreto y distinga su disponibilidad del efecto de los defectos de calidad de cada trabajo. La cadena de siete interfaces anterior indica dónde recoger cada dato. Este análisis no se centra en la velocidad máxima del módulo. Como primer paso, multiplique la mejor tasa de entrada estable del módulo por su disponibilidad global calculada y el rendimiento medido a la primera para el trabajo en cuestión.
Cálculo inicial: producción aceptada = tasa de entrada estable del cuello de botella × disponibilidad × rendimiento a la primera.
Solo es un ejemplo hipotético, no un valor de referencia del sector: un trabajo de prueba entra en la interfaz limitante a 12.000 pliegos/hora. La disponibilidad registrada durante el mismo intervalo es del 85 % y el rendimiento a la primera, del 97 %. El cálculo da 12.000 × 0,85 × 0.97 = 9.894 cajas aceptadas/hora. Sustituya cada dato por mediciones del trabajo.
Esta ecuación tiene un alcance deliberadamente limitado. Un artículo de NIST de 2018 sobre líneas en serie con varios trabajos muestra que la producción y los cuellos de botella pueden variar según la combinación de productos. Se cita como referencia básica de modelización, no como norma actual para maquinaria. La secuencia de fabricación, los búferes finitos, la falta de alimentación, los bloqueos y los distintos tiempos de proceso pueden desplazar la restricción. Considere el cálculo una pista y compruebe si la misma restricción persiste en la combinación de SKU prevista.
Recurso 2: hoja de cálculo del cuello de botella
| Estación o interfaz | Trabajo/SKU | Tasa de entrada estable | Tipo de pérdida | Intervalo de observación | Tasa de producción aceptada |
|---|---|---|---|---|---|
| Impresión → corte y hendido | Introduzca el SKU | Introduzca cajas/hora | Sin alimentación / bloqueado / parada / rechazo / fallo | Introduzca el inicio y el final | Introduzca cajas/hora |
| Transferencia de planchas troqueladas → plegado | Introduzca el SKU | Introduzca cajas/hora | Sin alimentación / bloqueado / parada / rechazo / fallo | Introduzca el inicio y el final | Introduzca cajas/hora |
| Encolado → compresión | Introduzca el SKU | Introduzca cajas/hora | Sin alimentación / bloqueado / parada / rechazo / fallo | Introduzca el inicio y el final | Introduzca cajas/hora |
| Compresión → salida | Introduzca el SKU | Introduzca cajas/hora | Sin alimentación / bloqueado / parada / rechazo / fallo | Introduzca el inicio y el final | Introduzca cajas/hora |
Las restricciones reales se repiten. Cambie una condición y observe si también cambia el número de unidades aceptadas que salen. Si el cuello de botella aparente varía con la secuencia de SKU, documente un mapa de cuellos de botella según la combinación de productos, en lugar de declarar una máquina como cuello de botella permanente.
Interacciones entre sustrato, impresión, hendido y adhesivo
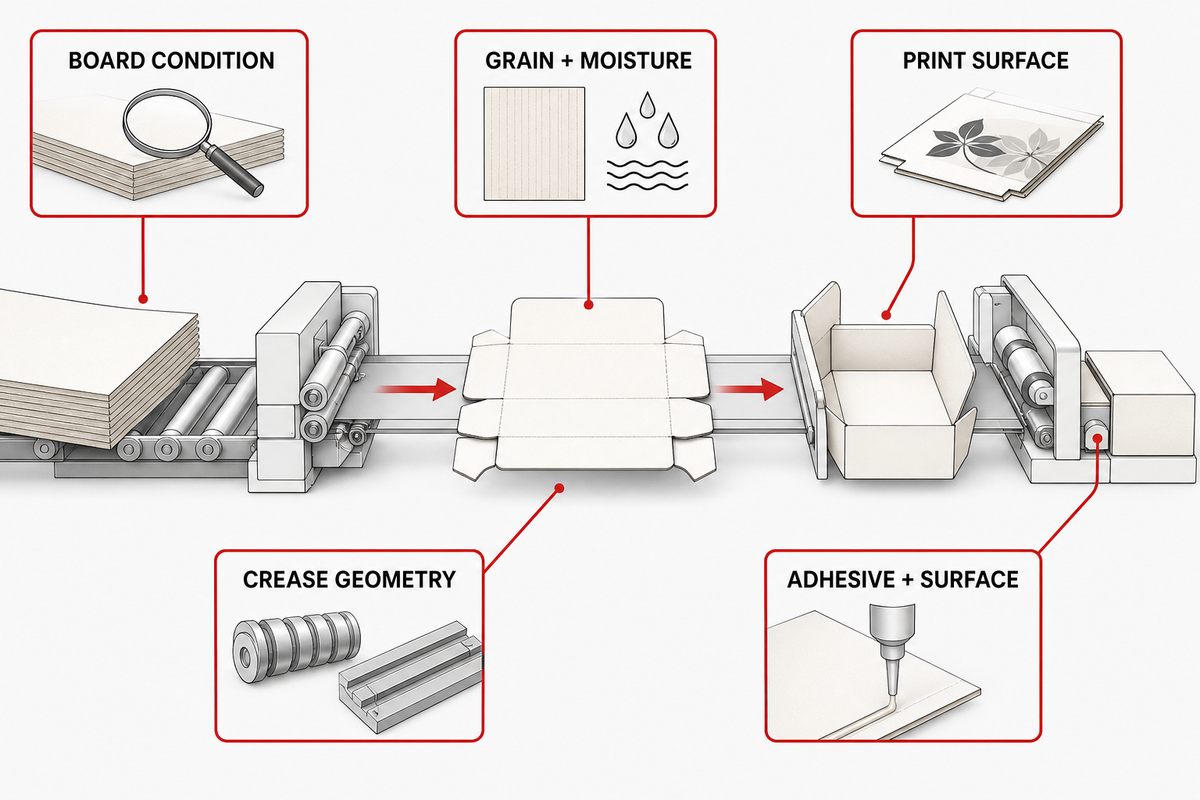
Respuesta directa: la calidad del cartón, la dirección de la fibra, la humedad, el espesor, el acabado superficial, la tinta o el barniz, la integridad de los puentes, la geometría del hendido y la humectabilidad de la superficie pueden alterar la transferencia, el plegado y la unión en las etapas posteriores. Fije estas condiciones en el registro del trabajo y haga pruebas con material de producción. Los ajustes de la máquina no compensan de forma fiable los cambios de material que no se controlan.
El manual técnico de Holmen Iggesund relaciona la calidad del cartoncillo, la dirección de la fibra, la humedad, el espesor, el acabado superficial, las herramientas, la resistencia de los puentes y la integridad de la transferencia. Al ser un documento de proveedor, utilícelo para orientar las variables, no para fijar tolerancias universales aplicables a otros cartoncillos o máquinas.
| Variable | Primera interfaz afectada | Registrar en el expediente del trabajo | Confirmar mediante |
|---|---|---|---|
| Calidad del cartón, canal, calibre | Alimentación, corte y hendido, plegado | Calidad del proveedor y estado medido | Muestras de recepción y prueba |
| Dirección de la fibra y humedad | Registro, expulsión de recortes, plegado | Dirección y método de acondicionamiento | Tirada con material de producción |
| Tinta, recubrimiento, barniz | Secado, rozaduras, superficie de encolado | Sistema, cobertura, zona sin adhesivo | Plancha troquelada impresa aprobada |
| Geometría y posición del hendido | Plegado previo y plegado final | Identificación de la herramienta y resultado de la inspección | Muestra plegada y alineación de los paneles |
| Adhesivo y superficie | Aplicación y compresión | Adhesivo aprobado, lote, almacenamiento y superficie | Prueba de unión aprobada por el proveedor |
El cartoncillo plegable y el cartón ondulado no comparten una configuración universal. Inspeccione el borde troquelado y la primera plancha troquelada antes de ajustar la plegadora-encoladora; un troquel desgastado o mal registrado puede generar un defecto en las etapas siguientes que parezca un problema de plegado. Incluya la familia del sustrato, el código estructural y las superficies críticas entre los datos de entrada para FAT. Si no está clara la compatibilidad del adhesivo, consulte a los proveedores del cartón, el recubrimiento y el adhesivo, y haga pruebas con el material impreso real.
Elabore una matriz de defectos y causas previas
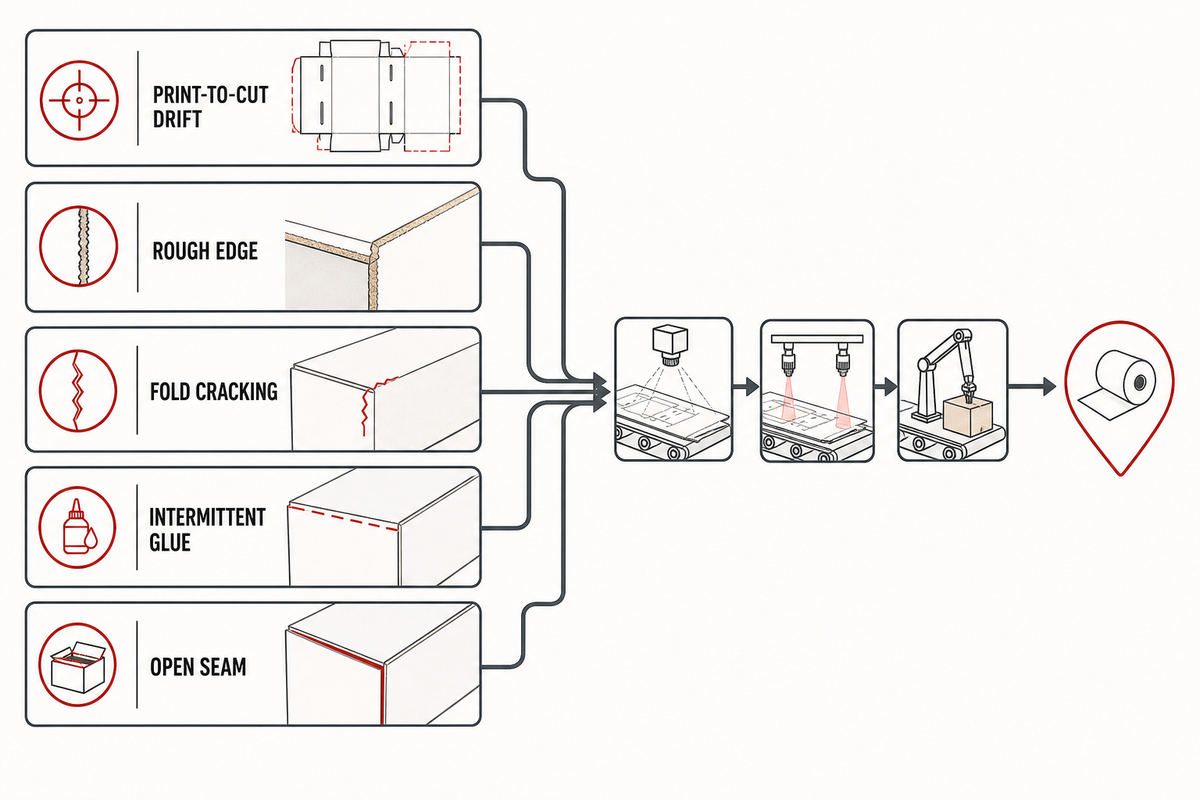
Respuesta directa: empiece por el defecto visible, mantenga fija la receta actual y compruebe la primera variable controlada que podría causarlo. Considere todas las causas enumeradas hipótesis hasta que un cambio produzca un resultado repetible. Ajustar la última máquina que ha tocado la caja puede ocultar el origen del problema en una etapa anterior.
Recurso 3: matriz de defectos y origen
| Defecto visible | Primera comprobación controlada | Posibles causas previas | Prueba de confirmación |
|---|---|---|---|
| Desviación entre impresión y corte | Pliego aprobado comparado con la referencia del troquel | Registro de impresión, estado del pliego, alineación de alimentación, registro de la herramienta | Compare muestras consecutivas y aplique un único cambio de alineación controlado |
| Borde rugoso o deshilachado | Borde de corte según el método de inspección acordado | Estado de la herramienta, presión, composición del cartón, restos | Comparación con herramienta y material en buen estado conocido |
| Rotura de la plancha troquelada o atasco | Integridad de los puentes y de la expulsión de recortes | Puentes débiles, deformación, restos, sincronización de la transferencia, posición de las guías | Rastree hacia atrás la primera plancha dañada |
| Agrietamiento en el plegado | Posición del hendido y estado del material | Dirección de la fibra, humedad, recubrimiento, geometría del hendido, trayectoria de plegado | Compare material aprobado con un hendido controlado |
| Desviación en zigzag o sesgo | Escuadría de la plancha troquelada a la entrada del plegado | Registro de corte y hendido, seguimiento de las bandas, simetría de las guías, deformación de la plancha | Marque una plancha y observe cada traspaso |
| Falta de adhesivo o aplicación intermitente | Compare el patrón de adhesivo con la posición de la plancha | Sincronización de la plancha, estado del sensor, receta, estado de la boquilla o del rodillo | Verifique el patrón con velocidades controladas |
| Exceso de adhesivo o rozaduras | Superposición de la unión y superficie sin adhesivo | Exceso de adhesivo, posición de plegado, recubrimiento, trayectoria de presión | Separe las variables de aplicación de las de compresión |
| Unión abierta después de la compresión | Unión acondicionada conforme a la prueba acordada | Compatibilidad de la superficie, posición del adhesivo, retroceso del plegado, trayectoria de compresión | Prueba de unión con material de producción y cambios de una sola variable |
| Pila inestable a la salida | Geometría de la caja antes del recuento | Desajuste del plegado, aire atrapado, estado de la unión, sincronización de la salida | Compare la geometría antes y después de la compresión |
Es una herramienta práctica para el equipo de calidad porque convierte las «cajas defectuosas» en una prueba reproducible. También ayuda al responsable de planta a evitar que los equipos cambien «las tres» variables a la vez e indica a compras exactamente qué evidencias debe presentar el proveedor durante FAT. Si la matriz lleva a establecer un muestreo de aprobación, seleccione y documente por separado el procedimiento de muestreo; ISO 28590:2017 presenta la serie ISO 2859 de planes de muestreo por atributos.
Diseñe la coordinación de controles y seguridad
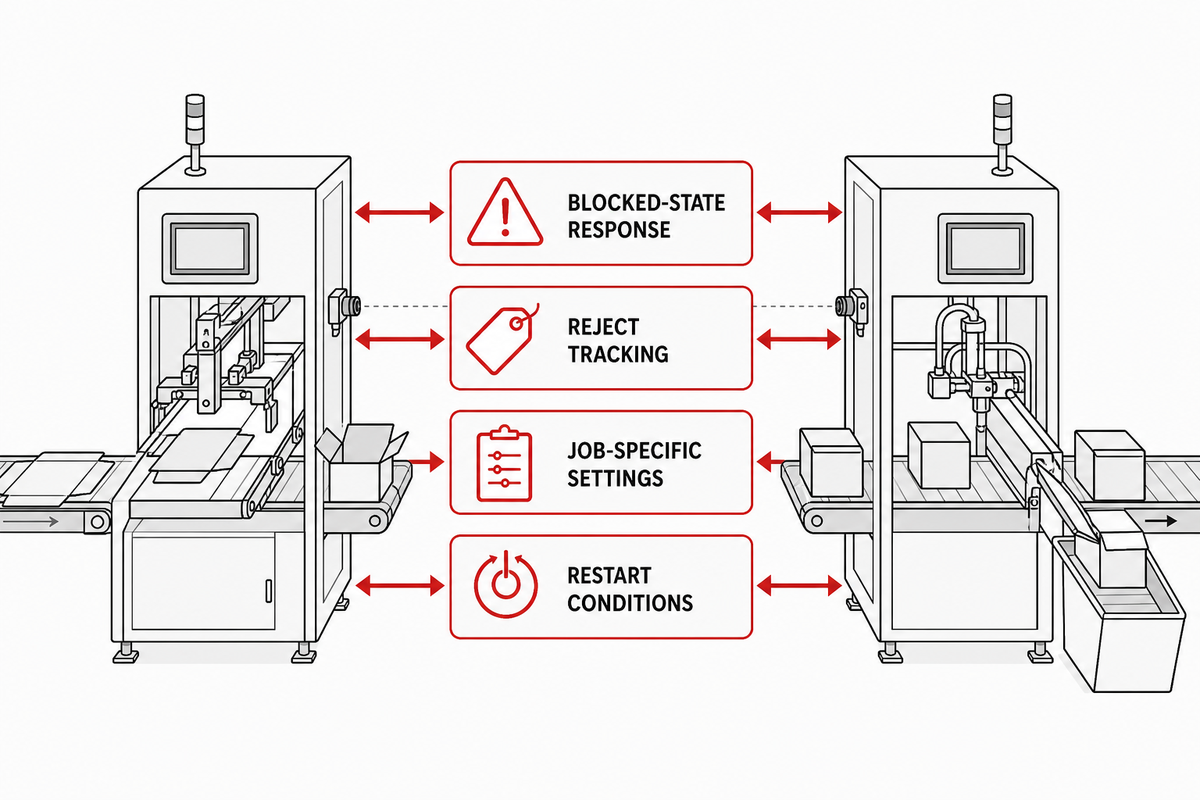
La matriz de defectos y origen muestra dónde empieza un defecto. Respuesta directa: defina el comportamiento de la identificación del trabajo, listo, marcha, referencia de velocidad, falta de alimentación, bloqueo, fallo, rechazo, parada controlada y reinicio en todos los módulos. Después, evalúe por separado las protecciones durante el funcionamiento y el control de energías durante las tareas de mantenimiento. Una señal del PLC confirma el intercambio de un estado, pero no demuestra que se hayan controlado todos los riesgos de seguridad.
La aceptación de los controles debe responder a cuatro preguntas prácticas:
- ¿Qué ocurre aguas arriba cuando se bloquea un módulo aguas abajo?
- ¿Se puede seguir físicamente una plancha rechazada hasta retirarla de la línea?
- ¿Qué ajustes siguen la referencia de velocidad y cuáles son específicos del trabajo?
- ¿Qué condiciones hay que restablecer después de un fallo, de abrir una protección o de una parada de emergencia?
OSHA 1910.212 identifica los puntos de operación, los puntos de atrapamiento en la entrada y la exposición a piezas giratorias dentro de su ámbito de aplicación general en Estados Unidos. Es un punto de partida, no una evaluación de riesgos completa para una línea o jurisdicción concreta.
El mantenimiento es un estado distinto. OSHA 1910.147 aborda el control de energías peligrosas, incluidas las energías almacenadas o residuales y su verificación. Una protección con enclavamiento o un botón de parada para la producción normal no es automáticamente un dispositivo de aislamiento de energía. El personal cualificado del centro debe definir los procedimientos de preparación, desatasco, limpieza, cambio de herramientas, mantenimiento y pruebas.
ISO 12643 también tiene límites de alcance: la Parte 2:2023 cubre equipos de preimpresión e impresión; la Parte 3:2023, equipos de encuadernación y acabado; y la Parte 4:2023, maquinaria y sistemas de conversión. Identifique las partes aplicables; no considere ninguna de ellas un certificado de conformidad general.
Límite de seguridad: esta guía no constituye asesoramiento profesional, una evaluación de riesgos ni un procedimiento de control de energías. Aplique los requisitos locales vigentes, la documentación validada de la máquina y la ingeniería de seguridad cualificada al sistema instalado.
Planifique los cambios de trabajo sin ocultar el desperdicio de arranque
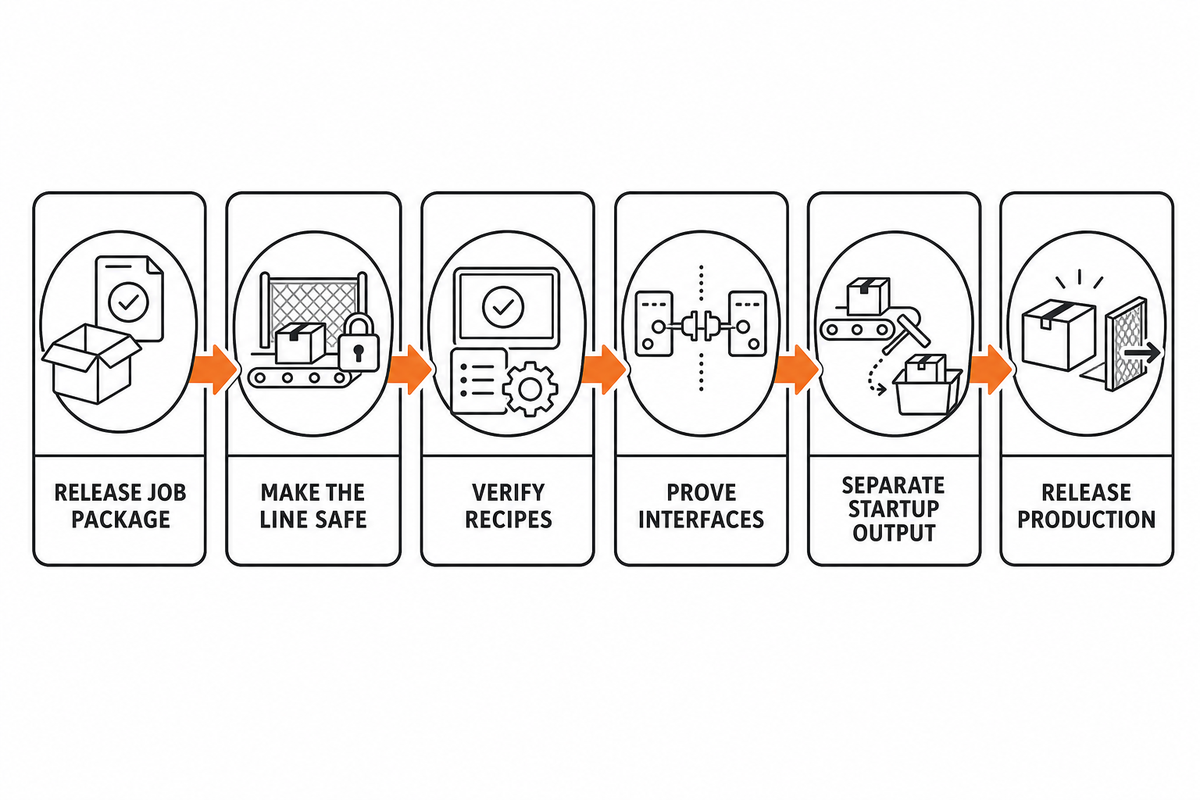
Los estados de control y seguridad delimitan las tareas de cambio de trabajo. Respuesta directa: el cambio termina cuando la línea alcanza un estado estable definido de producción aceptada, no cuando dejan de moverse las herramientas. Registre el inicio de la preparación, la primera alimentación, la primera caja conforme, el inicio de la producción estable, el recuento de unidades aceptadas y los rechazos de arranque. Fije previamente el diseño gráfico, el troquel, el material, las herramientas, la receta, el adhesivo, el método de inspección y la autoridad de aprobación. Utilice los estados de control y seguridad anteriores para delimitar el registro de tiempos.
Aplique la misma secuencia en todos los departamentos:
- Apruebe el expediente del trabajo: diseño gráfico aprobado, troquel, código estructural, material, adhesivo, características críticas para la calidad y plan de muestreo.
- Asegure la línea: aplique el procedimiento de aislamiento de energías y preparación documentado del centro antes de acceder a la máquina o manipular las herramientas, conforme a las normas aplicables al lugar de instalación.
- Cargue y verifique las recetas: compare la revisión, la identificación del trabajo y los valores específicos de cada módulo antes de la primera alimentación.
- Compruebe las interfaces por orden: registro, corte y hendido, transferencia, plegado, encolado, compresión y, por último, salida.
- Separe el arranque de la producción estable: conserve por separado las categorías de tiempo y rechazo en lugar de sumarlas en un único total del turno.
- Apruebe la producción: solo la persona designada puede dar el visto bueno según las evidencias acordadas.
Registro ilustrativo de marcas de tiempo (no es un valor de referencia): anote el inicio de la preparación, la primera alimentación, la primera caja conforme, el inicio de la producción estable, la autoridad de aprobación y las categorías de rechazo de arranque. El valor reside en la uniformidad de las marcas de tiempo, no en una duración «buena» universal para un cambio de trabajo.
Esta sección se limita deliberadamente a las máquinas. La distribución general de la línea, las modernizaciones y los cálculos del ROI corresponden al contexto general de la línea de embalaje de la planta, mientras que las configuraciones de los equipos deben describirse en sus propias páginas comerciales de soluciones.
Convierta FAT y SAT en pruebas de aceptación cuantificables
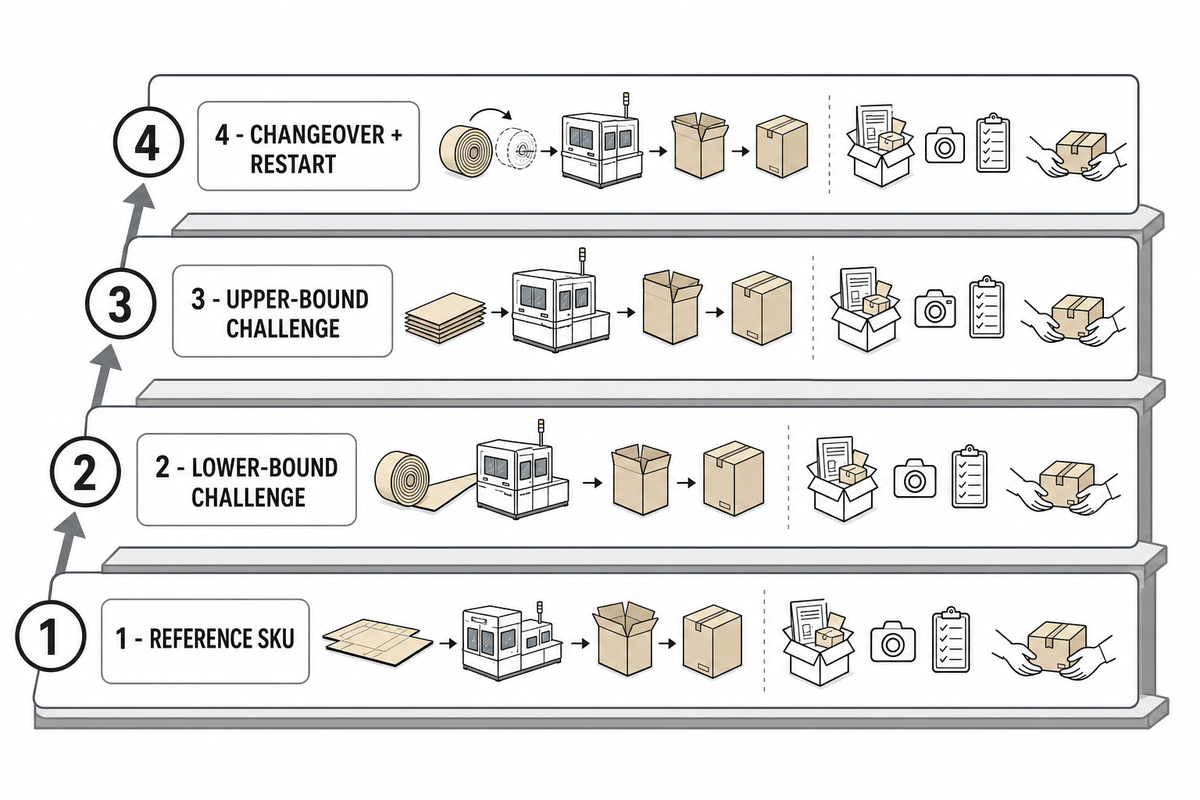
Respuesta directa: FAT debe verificar las funciones acordadas, los controles de calidad, la producción aceptada estable, el comportamiento ante fallos y los requisitos de aceptación relacionados con la seguridad, utilizando materiales y métodos de medición definidos. SAT repite las evidencias críticas con los servicios de la planta, sus operarios, las conexiones reales y el material aprobado. Ninguna de las dos pruebas debe basarse en una breve demostración a velocidad máxima. Así, las evidencias de los cambios de trabajo a nivel de máquina descritas anteriormente se incorporan a las pruebas de aceptación sin añadir el diseño general de la planta ni el ROI.
Recurso 4: escalera FAT de cuatro lotes
| Lote | Objetivo | Datos de entrada definidos por el comprador | Evidencias que deben conservarse |
|---|---|---|---|
| 1 — SKU de referencia | Verificar el trabajo normal y el flujo de inspección | Material aprobado, diseño gráfico, troquel, adhesivo, receta | Tasa de producción aceptada, categorías de defectos, paradas, muestras |
| 2 — Prueba del límite inferior | Probar un límite inferior acordado del producto | Límite indicado y su importancia | Los mismos campos de evidencia que para el lote de referencia |
| 3 — Prueba del límite superior | Probar un límite superior acordado del producto | Límite indicado y su importancia | Los mismos campos de evidencia que para el lote de referencia |
| 4 — Cambio de trabajo y reinicio | Verificar el control de recetas, herramientas, aprobaciones, paradas y reinicios | Trabajos de origen y destino, parada prevista, fallo o escenario de parada segura | Marcas de tiempo, rechazos de arranque, secuencia de estados, nueva aprobación |
Límite importante: cuatro lotes distintos mejoran la cobertura, pero no constituyen un plan de aceptación estadístico. ISO 28590:2017 presenta varios sistemas de muestreo por atributos y explica cómo elegir uno adecuado para cada situación. El comprador debe definir por separado la justificación del muestreo, la clasificación de defectos, los criterios de aceptación y rechazo y el riesgo de decisión.
El sistema de medición también necesita evidencias. Defina el instrumento o método de inspección, la resolución, el estado de calibración, el método del operario, la repetibilidad y, cuando corresponda, la reproducibilidad, el acondicionamiento y el registro de datos. Ninguna tolerancia aparentemente precisa es defendible si el método no distingue de forma uniforme entre resultados aceptables e inaceptables.
Antes de FAT, acuerde los materiales, los servicios, la identificación de los lotes, los operarios, el método de inspección, el intervalo de producción estable, el escenario de parada y reinicio, las comprobaciones de las protecciones, el responsable de las desviaciones pendientes y el criterio de repetición de la prueba. Durante SAT, repita las comprobaciones críticas con los servicios de la planta y los equipos conectados aguas arriba y aguas abajo. Aquí no tienen cabida las tolerancias universales: los valores los determina la especificación del producto del comprador.
Prepare una ficha de datos de interfaz para la RFQ
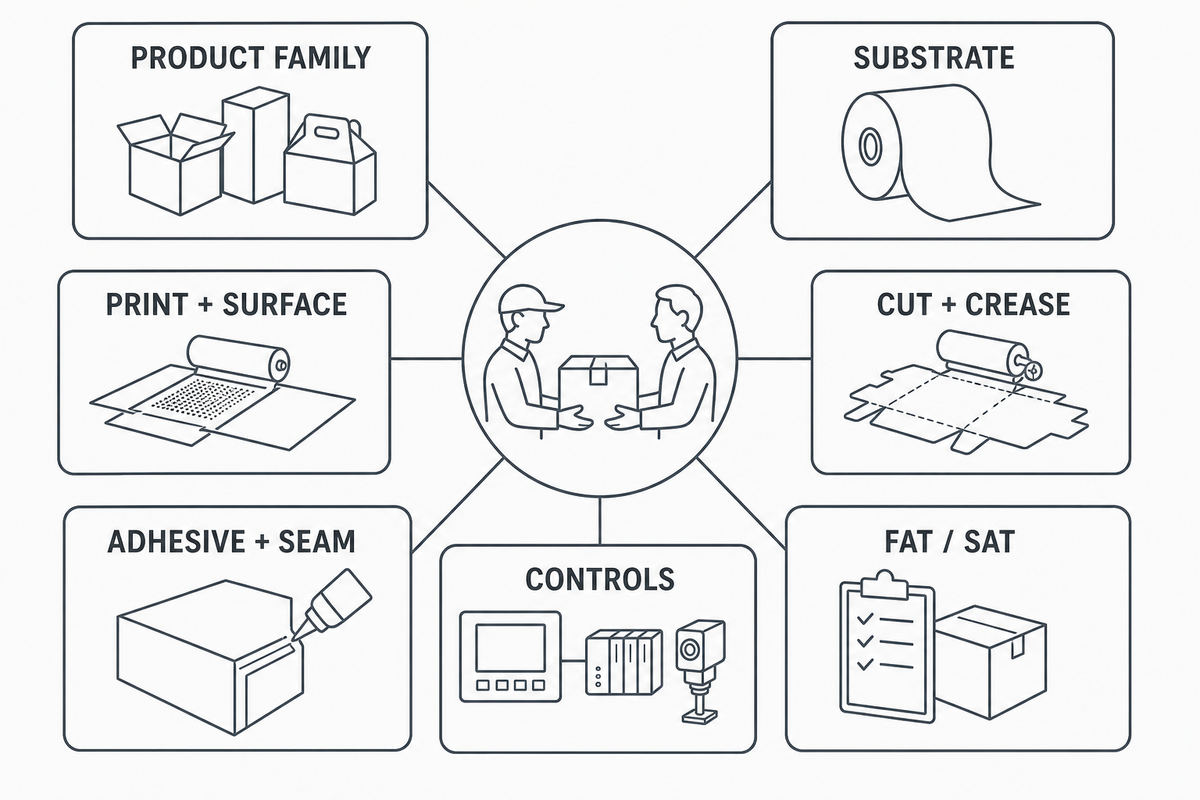
Respuesta directa: una RFQ eficaz describe las familias de productos, el estado del material, los diseños gráficos y los troqueles, las características de calidad críticas, la demanda de producción aceptada, los cambios de formato, los controles, los servicios necesarios, la inspección, los rechazos, los criterios de seguridad y los materiales de aceptación. Una solicitud basada únicamente en la velocidad deja al proveedor la tarea de deducir las interfaces que determinan si la línea conectada puede fabricar cajas de cartón conformes.
Recurso 5: ficha de datos de interfaz para la RFQ
| Grupo de datos | Campos que deben facilitarse | Responsable principal de compras |
|---|---|---|
| Familia de productos | Formatos de caja, troqueles, código FEFCO cuando corresponda, gama de tamaños y combinación de SKU | Compras e ingeniería |
| Sustrato | Calidad, canal, calibre, sentido de la fibra, acondicionamiento, proveedores aprobados y variabilidad entre lotes | Calidad y compras |
| Impresión y superficie | Revisión del diseño gráfico, colores, tinta, recubrimiento, barniz y zonas sin adhesivo | Preimpresión y calidad |
| Corte y hendido | Herramientas, dimensiones críticas, método de registro y evidencias del hendido y la integridad de la plancha troquelada | Ingeniería y calidad |
| Adhesivo y unión | Adhesivo aprobado, superficie, patrón, inspección, acondicionamiento y prueba de la unión | Calidad y especialistas del proveedor |
| Producción y pérdidas | Objetivo de producción aceptada por SKU, patrón de turnos, combinación de cambios de trabajo y clasificación de rechazos | Responsable de planta y propietario/finanzas |
| Controles | ID del trabajo, protocolos, estados de listo/en marcha/avería, referencia de velocidad, seguimiento de rechazos y conservación de datos | Ingeniería de automatización |
| Servicios e instalaciones | Electricidad, aire, extracción, controles de temperatura y humedad, y limitaciones de las instalaciones | Instalaciones e ingeniería |
| Base de seguridad | Jurisdicción, normas aplicables, protecciones, acceso, aislamiento de energía y responsabilidad de aceptación | Responsable de seguridad cualificado |
| FAT/SAT | Lotes, plan de muestreo, métodos, periodo estable, desviaciones, nuevas pruebas y subconjunto para SAT | Calidad, compras y responsable de planta |
Fije las unidades de medida antes de que los proveedores presenten sus ofertas
Estos son formatos de campo, no valores objetivo. Seleccione las unidades que se ajusten a la especificación del comprador y a la jurisdicción, y utilice las mismas definiciones en todos los registros FAT y SAT.
| Categoría de la métrica | Unidad posible | Definición que debe fijarse |
|---|---|---|
| Producción aceptada | cajas/hora | Cajas conformes tras aplicar la regla de inspección acordada |
| Disponibilidad | % | Estados de tiempo incluidos y excluidos |
| Rendimiento a la primera pasada | % | Denominador, tratamiento del retrabajo y clases de defectos |
| Cambio de trabajo | minutos/trabajo | Eventos de inicio y fin |
| Pérdidas por microparadas | minutos/turno | Registro y clasificación de paradas mínimas |
| Capacidad del pulmón | planchas troqueladas | Acumulación útil sin daños |
| Calibre del cartón | mm | Método, acondicionamiento y lugar de muestreo |
| Desviación de registro | mm | Referencia, dirección, herramienta y plan de muestreo |
| Presión del aire | kPa | Punto de medición y condiciones de funcionamiento |
| Potencia conectada | kW | Módulos y equipos auxiliares incluidos |
| Energía por trabajo | kWh/trabajo | Límites del trabajo y tratamiento del tiempo de inactividad |
| Aplicación de adhesivo | g/m² o mL/min | Método aprobado y superficie del patrón |
| Temperatura de acondicionamiento | °C | Ubicación, tiempo de estabilización y rango |
| Humedad relativa | % RH | Ubicación, tiempo de estabilización y rango |
Perspectivas operativas para 2026
Entre las tendencias cualitativas actuales de PMMI y PostPress figuran una mayor integración de sistemas, capacidades conectadas digitalmente, apoyo a la plantilla, planificación del ciclo de vida y colaboración con los proveedores. Una respuesta práctica no consiste en prometer una mejora de velocidad universal, sino en solicitar mejores datos de trabajo, estados de interfaz, datos de averías, evidencias de cambio de trabajo y controles fáciles de mantener en la solicitud de oferta (RFQ).
Cuándo conviene una línea integrada
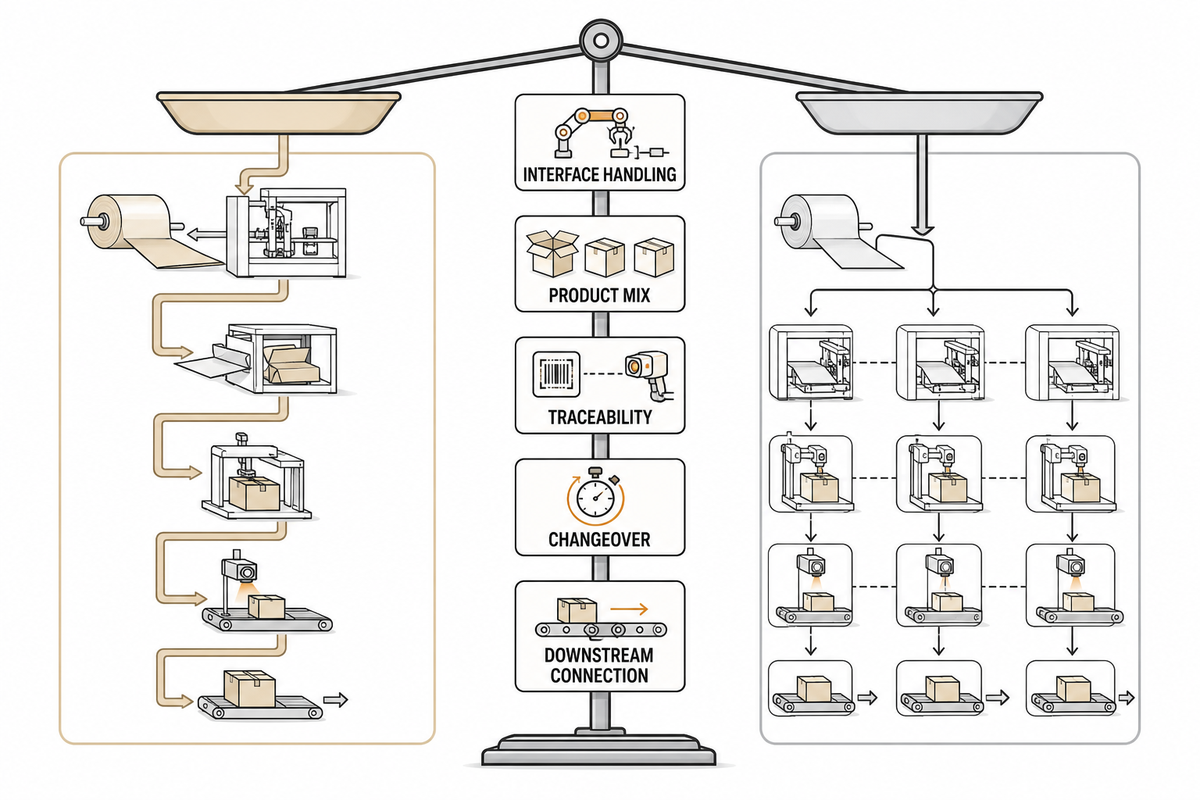
Las evidencias de la RFQ concretan la decisión de integrar. Respuesta directa: la integración encaja cuando los traspasos repetidos provocan pérdidas evitables de alineación, trazabilidad, mano de obra o planificación, y la combinación de productos es lo bastante estable como para definir recetas y cambios de trabajo controlados. Los equipos independientes pueden seguir siendo una opción sensata cuando el trabajo es muy variable, se reparte entre distintas rutas o requiere deliberadamente un pulmón entre procesos.
| Factor de decisión | Evidencias a favor de la integración | Evidencias a favor de una ruta separada |
|---|---|---|
| Gestión de interfaces | Daños, mezclas, desajustes de alineación o falta de claridad sobre el WIP frecuentes | Necesidad deliberada de curado, secado, inspección o acumulación en cola |
| Combinación de productos | Familias recurrentes con formatos límite definidos | Las rutas y los procesos cambian con cada trabajo |
| Trazabilidad | Una misma identidad de trabajo y el historial de rechazos deben mantenerse en todos los módulos | Se desea liberar cada lote de forma independiente |
| Cambio de trabajo | Las recetas coordinadas reducen las comprobaciones repetidas de puesta a punto | Las puestas a punto independientes en paralelo mantienen la flexibilidad |
| Conexión con procesos posteriores | El recuento, el embalaje o la paletización requieren una salida sincronizada | Varios destinos posteriores requieren desacoplar los procesos |
Cuando tenga listos los datos de interfaz, compárelos con la solución integrada de impresión a encolado de CENWAN. Utilice esa página comercial para consultar la configuración y enviar una consulta, y conserve esta guía como lista de comprobación de ingeniería para orientar la conversación.
Para conocer al proveedor, consulte la información de CENWAN sobre la empresa y su fabricación y verifique después cada afirmación específica del proyecto con las evidencias de la RFQ y el plan de aceptación.
Preguntas frecuentes
Respuesta directa: las preguntas útiles no son solo «¿A qué velocidad funciona la línea?», sino también «¿Qué se considera producción aceptada?», «¿Qué datos se transmiten por cada interfaz?», «¿Cómo se rastrean los defectos?» y «¿Qué deben demostrar las FAT y las SAT?». En conjunto, estas preguntas convierten las evidencias de la RFQ en un plan de aceptación. Las respuestas siguientes sirven como punto de partida; los valores definitivos deben figurar en la especificación del comprador. Para entender el equilibrado de líneas, el análisis de NIST sobre el rendimiento de la combinación de productos en líneas en serie explica por qué son importantes la secuencia, los pulmones, los tiempos de proceso y los bloqueos.
¿Cómo funciona una línea de impresión, troquelado, plegado y encolado?
Ver respuesta
Las hojas o planchas troqueladas pasan por las etapas de impresión con registro, corte y hendido, transferencia controlada, plegado, aplicación temporizada de adhesivo, compresión, recuento y salida. Todas las estaciones deben compartir la identidad correcta del trabajo, la receta, las señales de estado, las reglas de rechazo y las evidencias de liberación. La línea funciona correctamente cuando las cajas conformes salen a un ritmo aceptado y estable; la velocidad máxima de cada módulo por separado no define el proceso conectado.
¿Qué debe incluir una FAT para una línea integrada de cajas de cartón?
Ver respuesta
Antes de las pruebas, defina los sustratos, diseños gráficos, troqueles, adhesivo, servicios, operarios, lotes de prueba, métodos de inspección, capacidad de medición, lógica de muestreo, reglas de defectos, escenarios de parada y reinicio, comprobaciones de seguridad y datos que se registrarán. Ejecute un lote de referencia, los formatos límite acordados y un cambio de trabajo controlado. Informe de la producción aceptada y de las categorías de defectos durante un periodo estable acordado. Conserve los registros originales, las desviaciones pendientes, los responsables, las condiciones para repetir las pruebas y los resultados críticos que deberán repetirse durante la SAT con los servicios y operarios de las instalaciones.
¿Cómo se encuentra el cuello de botella en una línea de impresión a encolado?
Ver respuesta
Compare cada estación e interfaz para el mismo trabajo y periodo de tiempo; después, clasifique las pérdidas como falta de suministro, bloqueo, parada planificada, cambio de trabajo, rechazo o avería. El cuello de botella es la restricción que limita repetidamente la producción aceptada, no necesariamente la estación con la menor velocidad de catálogo. Cambie una condición y compruebe si la producción aceptada responde a ese cambio. Repita la comprobación con la combinación de productos prevista, ya que la secuencia de fabricación, los pulmones de capacidad limitada, los distintos tiempos de proceso y los bloqueos en procesos posteriores pueden trasladar la restricción activa de una interfaz a otra.
¿Pueden los recubrimientos o barnices provocar fallos de encolado?
Ver respuesta
Sí, pueden modificar la superficie sobre la que se aplica el adhesivo. Aun así, hay que analizar la unión teniendo en cuenta la colocación del adhesivo, la alineación del plegado, la compresión, el acondicionamiento y las variaciones del material. Pruebe material de producción impreso y aprobado con los especialistas responsables del material.
¿Cuándo es mejor una línea integrada que los equipos independientes?
Ver respuesta
La integración resulta más atractiva cuando los traslados repetidos generan pérdidas de alineación, trazabilidad, mano de obra, trabajo en curso o planificación, y cuando las familias de productos pueden configurarse mediante recetas controladas. También puede ser útil cuando el recuento o el embalaje posteriores requieren una salida sincronizada y una misma identidad de rechazo debe seguir a la caja. Los equipos separados pueden resultar más prácticos cuando los trabajos siguen rutas distintas, requieren pulmones deliberados para el secado o la inspección, dependen de máquinas compartidas o necesitan colas independientes para preservar la flexibilidad de la planta. Compare las evidencias de pérdidas en las interfaces, no solo el número de operarios ni la velocidad máxima de un módulo.
Referencias y fuentes
- University of Bologna ADU, plegado y encolado
- NIST, sistemas de producción con varios trabajos y rendimiento de la combinación de productos
- OSHA 1910.212, requisitos generales para todas las máquinas
- OSHA 1910.147, control de energías peligrosas
- OSHA, interpretación sobre bloqueo y etiquetado en la industria de la impresión
- ISO 12643-2:2023, equipos de preimpresión e impresión
- ISO 12643-3:2023, equipos de encuadernación y acabado
- ISO 12643-4:2023, equipos y sistemas de transformación
- ISO 28590:2017, introducción al muestreo de aceptación por atributos
- Holmen Iggesund, troquelado y hendido
- FEFCO, código FEFCO
- PMMI, 2026 De la complejidad a la capacidad
- PostPress, la situación actual de las cajas plegables de cartón y sus perspectivas
Nota sobre las fuentes: los enlaces a las normas establecen su ámbito de publicación, pero no certifican ninguna máquina o instalación concreta. Holmen Iggesund y CENWAN son fuentes comerciales o de primera parte, y se utilizan únicamente dentro de los límites indicados en el artículo. No se utilizan afirmaciones sobre el rendimiento, el precio o el ROI de competidores.
Trayectoria del fabricante
Cenwan Machine es un fabricante con sede en Wenzhou, China, de máquinas plegadoras-encoladoras, equipos de encolado de cajas de cartón ondulado y líneas integradas de embalaje. Desde hace más de 10 años, ayudamos a fabricantes de cajas de cartón ondulado y otros envases de cartón de más de 40 países a seleccionar equipos, configurar soluciones a medida y recibir asistencia para la instalación, repuestos y servicio posventa.
Nuestro blog ayuda a compradores de maquinaria para embalaje, responsables de planta y equipos de compras a conocer la tecnología de las plegadoras-encoladoras, la compatibilidad con formatos de caja, la capacidad de producción, el ROI, el mantenimiento y la selección de proveedores antes de solicitar presupuesto.
- Más de 10 años de experiencia en ingeniería de plegadoras-encoladoras
- Fábrica en Ruian, Wenzhou, Zhejiang, China
- Plegadoras-encoladoras, plegadoras-encoladoras para cartón ondulado y líneas automáticas de embalaje
- Referencias de fabricación y calidad CE / ISO 9001
- Diagnóstico remoto, asistencia con repuestos y respuesta técnica 24/7
- Experiencia con equipos y servicio en más de 40 países
Marca
Máquina Cenwan
Empresa
Zhejiang Chengwang Intelligent Packaging Equipment
Tipo de empresa
Fabricante de maquinaria B2B
Ubicación de la fábrica
Ruian, Wenzhou, Zhejiang, China
Correo electrónico
sales2@cenwanmachine.com
Teléfono / WhatsApp
+86 139 0664 6788