تواصلوا مع Cenwan Machine Company

خط الطباعة والتكسير بالقالب والطي واللصق: 7 بوابات للجودة واستقرار الإنتاج

دليل الهندسة التشغيلية
خط الطباعة والتكسير بالقالب والطي واللصق هو نظام متكامل لإنتاج العلب الكرتونية، ينقل الخامات وبيانات أمر الإنتاج عبر الطباعة والقص والتخديد والطي وتطبيق المادة اللاصقة والضغط والعد والإخراج. ولا يعمل الخط كنظام واحد إلا عندما تعبر أدلة الجودة وحالة الآلات والمنتجات المرفوضة وحالات السلامة حدود الوحدات أيضا. يساعد هذا الدليل مديري المصانع وفرق ضمان الجودة والمتخصصين في المشتريات والملاك على تحليل هذه الواجهات باستخدام معايير قبول قابلة للقياس.
أُعدّ هذا الدليل لصالح CENWAN. وترد أدناه إحالات مستقلة إلى الحقائق الداعمة ونطاق المعايير الدولية.
النطاق: هذا دليل تشغيلي للواجهات والاختناقات وأسباب العيوب وتغيير الإعدادات وأدلة FAT/SAT. أما طرازات المنتجات وتكويناتها وأسعارها وحسابات ROI وطلبات عروض الأسعار، فتُعرض في صفحة الحلول التجارية.
ما الذي يربطه فعليا خط الطباعة والتكسير بالقالب والطي واللصق
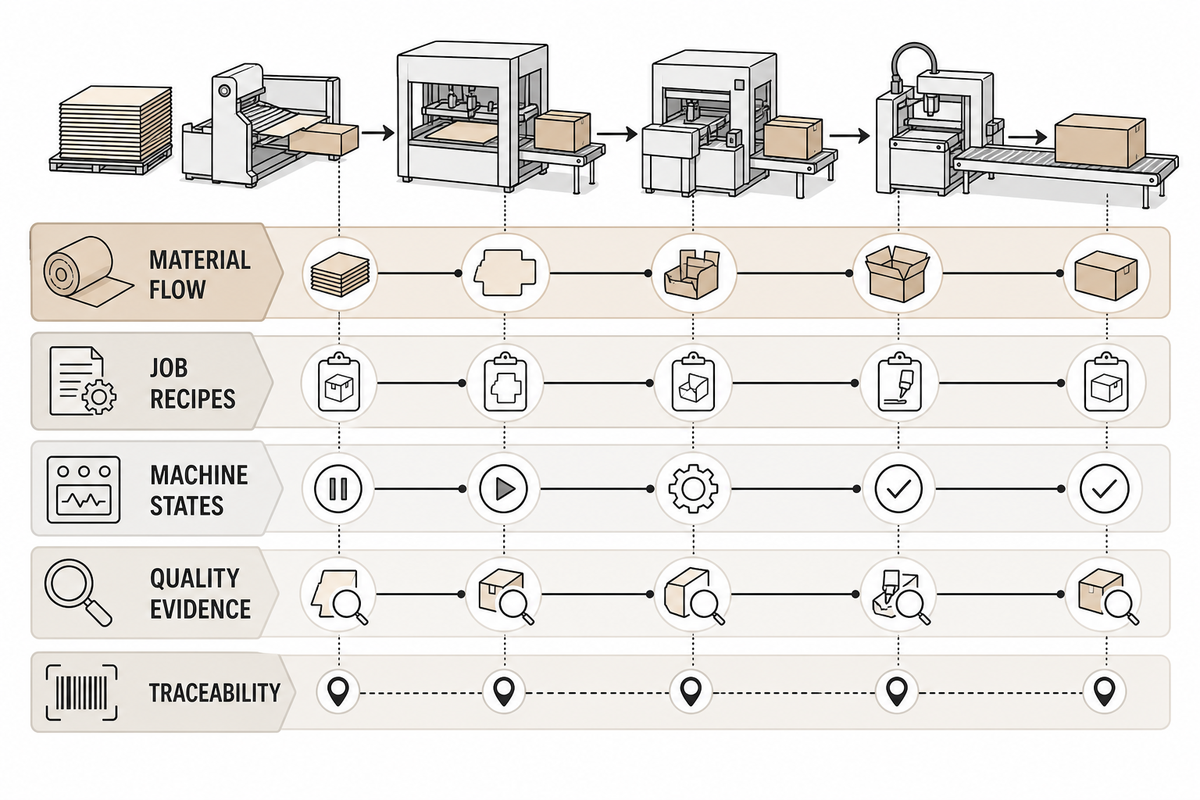
إجابة مباشرة: ينتج الخط المتكامل الواحد علبا مطابقة للمواصفات، بدءا من وحدة التغذية، مرورا بالطباعة المضبوطة المحاذاة والقص الدوار والتخديد وفصل الفراغات الكرتونية ونقلها والطي وتطبيق المادة اللاصقة المتزامن والضغط والعد الأوتوماتيكي، وصولا إلى تكديسها، دون فقدان هوية أمر الإنتاج أو سجلات الجودة لكل قطعة أو سجل الخامة. ويحوّل هذا التسلسل المادي نطاق الواجهات والعيوب المذكور أعلاه إلى عمليات تسليم قابلة للقياس.
يتبع وصف جامعة بولونيا لعملية الطي واللصق التسلسل المادي: المحاذاة والطي وتطبيق المادة اللاصقة والضغط والتكديس. وهذا التسلسل مهم لأن الوحدة قد تعمل على نحو سليم منفردة، بينما يؤدي ضعف التسليم بينها وبين الوحدة التالية إلى انتقال العيوب إلى المراحل اللاحقة.
وحّد مصطلحات المصنع قبل مقارنة الخطوط
تصف مصطلحات تغليف العلب الكرتونية تكوينات متعددة، لذلك لا تُعدّ التسميات مواصفات. فقد يرسل مسار إنتاج علب الكرتون القابل للطي أو أعمال التجليد منتجات مطبوعة من الطباعة بالحروف أو من عملية طباعة أخرى إلى آلة مستقلة للتكسير بالقالب، بينما قد يستخدم مصنع الكرتون المموج آلات متصلة لإنتاج العلب. وكتابة «Diecutting» صيغة بديلة، لكن هذه الكلمة ولا مصطلح «die-cutter» يثبتان تزامن الطباعة وعملية التكسير بالقالب والطي واللصق.
لمصطلحات التصميم نطاقها الخاص. يحدد التصميم بمساعدة الحاسوب (CAD) التصميم النهائي وخطوط القص وخطوط الطي والتخريم ومواضع النقش وكل لسان. وعند تصنيع قالب مخصص، تُستخدم شفرة فولاذية أو أدوات أخرى معتمدة لقص الشكل. سجّل الخامة المطلوب قصها، وقارن أساليب القص، ووثّق الأشكال المحددة بدلا من افتراض ملاءمة أداة واحدة لكل ركيزة.
تحتاج أوصاف الإنتاج أيضا إلى تحديد الظروف. فقد تستخدم عملية تصنيع قصيرة الدفعات أو عالية الحجم الاسم نفسه للمعدات، مع اختلاف متطلبات سجلات تغيير الإعدادات وأخذ عينات ضبط الجودة ورموز التوقف وتدريب المشغلين وحدود الدقة. وعلى مصنّع العلب الكرتونية تحديد هذه المقاييس قبل وصف أي ترتيب بأنه حل للتغليف.
قد يشير التغليف المخصص والتغليف المصمم حسب الطلب إلى السوق نفسه، لكنهما لا يعنيان اختبار القبول نفسه. ولإنتاج التغليف بصورة متسقة، يجب على وحدة التشطيب تحديد طريقة طي الفراغات الكرتونية ولصقها، وموضع الضغط، والأدلة اللازمة لاعتماد المنتج النهائي. وهذه الضوابط عند الواجهات، لا التسمية وحدها، هي التي تحدد قدرة الخط على إنتاج تغليف مخصص بصورة موثوقة.
يجب أن تتحرك خمسة عناصر معا:
- تدفق الخامات: الألواح واللفائف والفراغات الكرتونية والعلب المطوية والمنتجات المرفوضة والحزم المعدودة.
- تتضمن وصفات أوامر الإنتاج معلمات خاصة بالمشروع، مثل إصدار التصميم الفني وشكل قالب القص ومواصفات مادة الورق المقوى والأدوات المطلوبة وإعدادات الطي ونمط المادة اللاصقة وقواعد قبول المنتج المطابق.
- تدل حالات الآلة على أوضاع تشغيلية مختلفة: الخط جاهز للتشغيل، أو يعمل، أو ينتظر الإدخال، أو متوقف بسبب عائق، أو يشير إلى عطل، أو ينفذ إيقافا آمنا، أو ينتظر تصريح إعادة التشغيل.
- تشمل أدلة الجودة المطلوب تسجيلها الألواح المستوفية لمتطلبات المحاذاة، وأدلة اتساق التخديد، والتحقق من نمط اللصق، وتأكيد متانة الوصلة، وإجمالي عدد العلب المقبولة.
- إمكانية التتبع: اربط كل نتيجة برقم أمر الإنتاج ورقم دفعة الخامة وإصدار الوصفة ووردية التشغيل والانحرافات الموثقة.
إذا تعطلت إحدى طبقات النظام هذه، فقد يواصل الخط الإنتاج مع فقدان سجل كل علبة، وهو ما يلزم لتفسير اتجاهات الإنتاج أو الفاقد أو تفاوت جودة الوصلة.
واجهات العملية الـ 7 التي تنتقل عبرها العيوب إلى المراحل اللاحقة
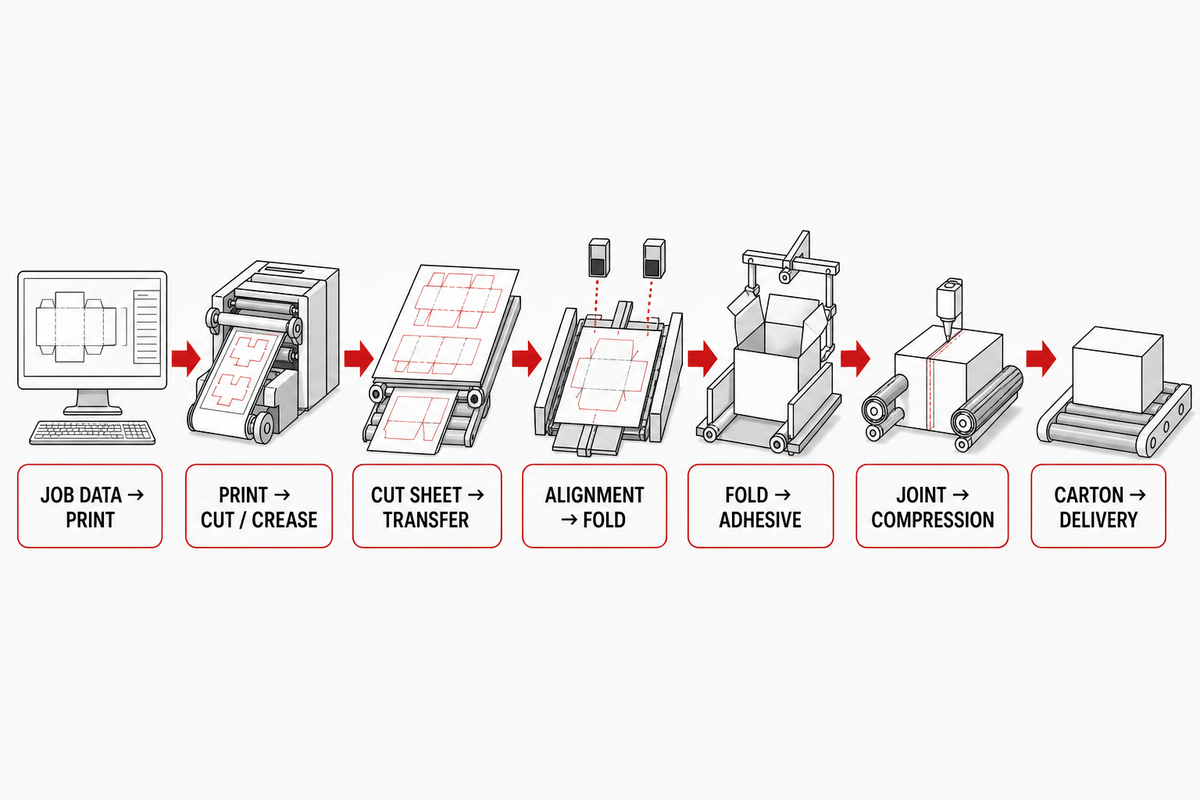
إجابة مباشرة: الواجهات الحرجة هي انتقال بيانات أمر الإنتاج إلى الطباعة، والطباعة إلى القص والتخديد، واللوح المقصوص إلى نقل الفراغات الكرتونية، ومحاذاة الفراغ إلى بدء الطي، وموضع الطي إلى توقيت تطبيق المادة اللاصقة، والوصلة اللاصقة إلى الضغط، والعلبة المضغوطة إلى العد والإخراج. تحتاج كل واجهة إلى شرط إدخال وإشارة حالة وقاعدة رفض وعينة تأكيد. وتحافظ هذه الفحوصات السبعة على سجل كل علبة وبيانات أمر الإنتاج المحددة في القسم السابق.
الأصل 1: سلسلة الجودة ذات الواجهات الـ 7
| # | مرحلة التسليم | الأدلة الواردة | ما قد ينتقل إلى المرحلة التالية | فحص الاعتماد |
|---|---|---|---|---|
| 1 | الخامة وبيانات أمر الإنتاج ← الطباعة | التصميم الفني المعتمد، ودفعة الخامة، ومعيار اللون | إصدار خاطئ، أو حالة غير مستقرة للوح، أو عدم توافق الطلاء | هوية أمر الإنتاج واللوح الأول المعتمد |
| 2 | اللوح المطبوع ← القص والتخديد | محاذاة الطباعة، وإصدار مخطط القص، وهوية الأداة | انحراف المحاذاة بين الطباعة والقص، أو جسور تثبيت ضعيفة، أو تخديد في غير موضعه | عينة محاذاة الطباعة وأدلة التخديد |
| 3 | اللوح المقصوص والمخدد ← إزالة الزوائد والنقل | سلامة الفراغ الكرتوني، وجودة الحواف، ونتيجة إزالة الزوائد | تفكك مبكر، أو حطام، أو انحراف، أو تغذية مزدوجة | نقل الفراغ الكرتوني دون إتلافه |
| 4 | محاذاة الفراغ الكرتوني ← الطي الأولي والطي | الحافة المرجعية، وموضع التخديد، واستواء الفراغ الكرتوني | انحراف جانبي، أو عدم تطابق الألواح، أو تشقق | مسار طي مضبوط والتقاء الألواح |
| 5 | موضع الطي ← تطبيق المادة اللاصقة | موضع لسان اللصق، والوصفة، وحالة السطح | غياب المادة اللاصقة، أو خروجها من الوصلة، أو تلوث الطباعة | وجود نمط المادة اللاصقة وموضعه |
| 6 | الوصلة اللاصقة ← الضغط | محاذاة الوصلة، وحالة المادة اللاصقة، ومسار الضغط | وصلة مفتوحة، أو ارتداد بعد الطي، أو احتكاك سطحي، أو انتقال حبر إلى سطح آخر | نتيجة الوصلة بعد تهيئة محددة |
| 7 | العلبة المضغوطة ← العد والإخراج | حالة القبول أو الرفض والعدد | اختلاط الحالات، أو عدم استقرار الرصة، أو خطأ في العدد | مطابقة عدد المنتجات الجيدة وعدد المنتجات المرفوضة |
لكل صف من الصفوف أعلاه (1-7)، عيّن مسؤولا عن ضمان صحة إشارة الإدخال، ومسؤولا عن تأكيد استلام العمل وجمع بيانات التحقق، وجهة اتصال عند فشل فحص الاعتماد، مثل وجود منتج غير مطابق أو تحذير بشأن حالة الآلة. وتكمّل خريطة التسليم التشغيلية هذه متطلبات السلامة الخاصة بآلات وأنظمة التحويل الواردة في ISO 12643-4:2023، ولا تحل محلها.
وازن الخط قبل اختيار السرعة القصوى
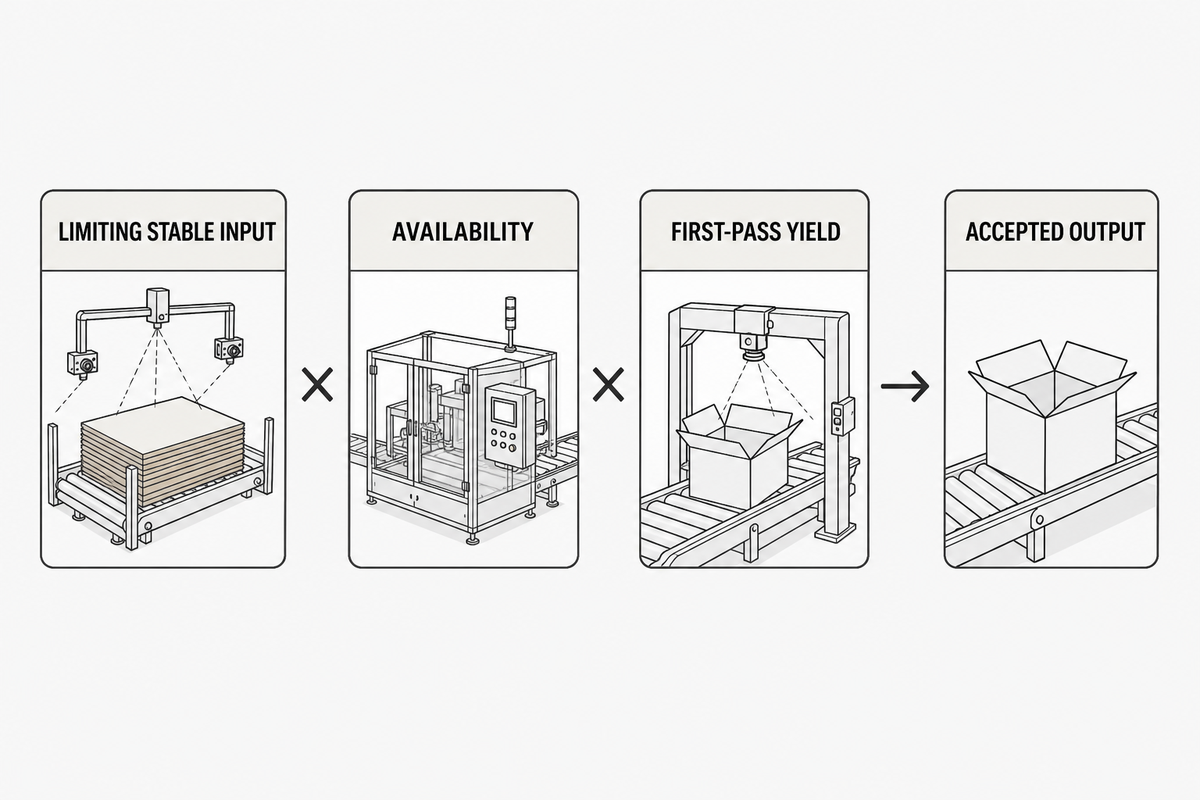
إجابة مباشرة: حدّد الوحدة أو الواجهة التي تحد باستمرار من إجمالي حجم الإنتاج المقبول عند تشغيل أمر إنتاج محدد، وافصل مدى جاهزيتها عن أثر عيوب جودة المنتج الفردية. وتحدد سلسلة الواجهات السبعة أعلاه مواضع جمع كل مدخل. لا يركز هذا التحليل على السرعة القصوى للوحدة. وابدأ بضرب أفضل معدل إدخال مستقر للوحدة في إتاحتها الإجمالية المحسوبة وفي مردود المرور الأول المقاس لأمر الإنتاج المعني.
حساب المرور الأول: الإنتاج المقبول = معدل الإدخال المستقر للوحدة المحدِّدة × الإتاحة × مردود المرور الأول.
مثال افتراضي فقط، وليس معيارا صناعيا: يدخل أمر إنتاج تجريبي الواجهة المحدِّدة بمعدل 12,000 لوح/ساعة. وتبلغ الإتاحة المسجلة للفترة نفسها 85%، فيما يبلغ مردود المرور الأول 97%. وينتج عن الحساب 12,000 × 0.85 × 0.97 = 9,894 علبة مقبولة/ساعة. استبدل كل قيمة ببيانات مقاسة من أمر الإنتاج.
هذه المعادلة محدودة النطاق عمدا. وتبيّن ورقة NIST لعام 2018 عن خطوط الإنتاج التسلسلية متعددة المنتجات أن معدل الإنتاج والاختناقات قد يتغيران بحسب مزيج المنتجات. وتُستخدم هنا مرجعا تأسيسيا للنمذجة، لا معيارا حديثا للآلات. قد يؤدي تسلسل أوامر الإنتاج والمخازن الوسيطة المحدودة ونقص التغذية والحجب واختلاف أزمنة المعالجة إلى تغيير موضع القيد. استخدم الحساب كمؤشر، ثم تحقق مما إذا كان القيد نفسه يستمر عبر مزيج وحدات SKU المخطط له.
الأصل 2: ورقة عمل ميزانية الاختناقات
| المحطة أو الواجهة | أمر الإنتاج/SKU | معدل الإدخال المستقر | فئة الفاقد | فترة الأدلة | معدل الإنتاج المقبول |
|---|---|---|---|---|---|
| الطباعة ← القص والتخديد | أدخل SKU | أدخل عدد العلب/ساعة | نقص تغذية / حجب / توقف / رفض / عطل | أدخل وقت البدء والانتهاء | أدخل عدد العلب/ساعة |
| نقل الفراغات الكرتونية ← الطي | أدخل SKU | أدخل عدد العلب/ساعة | نقص تغذية / حجب / توقف / رفض / عطل | أدخل وقت البدء والانتهاء | أدخل عدد العلب/ساعة |
| اللصق ← الضغط | أدخل SKU | أدخل عدد العلب/ساعة | نقص تغذية / حجب / توقف / رفض / عطل | أدخل وقت البدء والانتهاء | أدخل عدد العلب/ساعة |
| الضغط ← الإخراج | أدخل SKU | أدخل عدد العلب/ساعة | نقص تغذية / حجب / توقف / رفض / عطل | أدخل وقت البدء والانتهاء | أدخل عدد العلب/ساعة |
تتكرر القيود الفعلية. غيّر شرطا واحدا وراقب ما إذا كان عدد المنتجات المقبولة عند الإخراج يتغير معه. إذا بدا أن القيد يتغير بتغير تسلسل وحدات SKU، فوثّق خريطة اختناقات مزيج المنتجات بدلا من اعتبار آلة واحدة عنق الزجاجة الدائم.
تفاعلات الركيزة والطباعة والتخديد واللصق
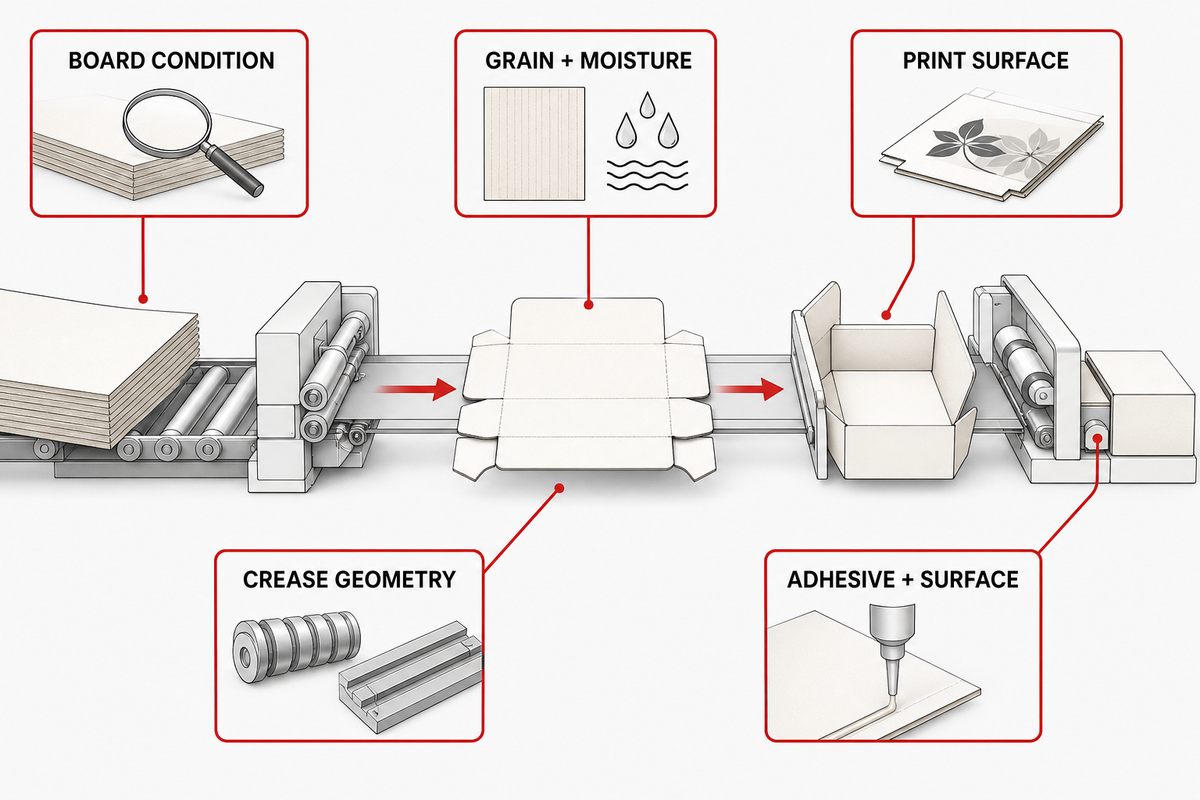
إجابة مباشرة: قد تؤثر درجة الورق المقوى واتجاه الألياف والرطوبة والسماكة وتشطيب السطح والحبر أو الورنيش وسلامة جسور التثبيت وهندسة التخديد وقابلية السطح للترطيب في النقل والطي والترابط في المراحل اللاحقة. ثبّت هذه الشروط في سجل أمر الإنتاج واختبر خامة الإنتاج. ولا يمكن لإعدادات الآلة تعويض التغيير غير المضبوط في الخامة بصورة موثوقة.
يربط الدليل الفني لشركة Holmen Iggesund بين جودة الورق المقوى واتجاه الألياف والرطوبة والسماكة وتشطيب السطح والأدوات وقوة جسور التثبيت وسلامة النقل. وبما أنه مستند صادر عن مورّد، فاستخدمه لتوجيه اختيار المتغيرات، لا لتحديد سماحية عامة لأنواع الورق المقوى أو الآلات الأخرى.
| المتغير | أول واجهة تتأثر | ما يُسجّل في ملف أمر الإنتاج | التأكيد باستخدام |
|---|---|---|---|
| درجة الورق المقوى، ونوع التموج، والسماكة المعايرة | التغذية، والقص والتخديد، والطي | درجة المورّد والحالة المقاسة | العينات الواردة والعينات التجريبية |
| اتجاه الألياف والرطوبة | محاذاة الطباعة، وإزالة الزوائد، والطي | الاتجاه وطريقة التهيئة | تشغيل بخامة الإنتاج |
| الحبر والطلاء والورنيش | التجفيف والاحتكاك السطحي وسطح اللصق | النظام والتغطية والمنطقة الخالية من المادة اللاصقة | فراغ كرتوني مطبوع ومعتمد |
| هندسة التخديد وموضعه | الطي الأولي والطي النهائي | هوية الأداة ونتيجة الفحص | عينة الطي ومحاذاة الألواح |
| المادة اللاصقة والسطح | التطبيق والضغط | المادة اللاصقة المعتمدة، ودفعتها، وظروف تخزينها، والسطح | اختبار ترابط معتمد من المورّد |
لا تستخدم علب الكرتون القابلة للطي وأعمال الكرتون المموج إعدادا واحدا صالحا للجميع. افحص حافة القص بالقالب والفراغ الكرتوني الأول المقصوص بالقالب قبل تغيير إعداد آلة طي ولصق الكرتون؛ فقد تؤدي شفرة قص بالقالب متآكلة أو غير محاذاة إلى عيب في مرحلة لاحقة يبدو كمشكلة طي. أدرج فئة الركيزة والرمز الهيكلي والأسطح الحرجة ضمن مدخلات FAT. وإذا لم يكن توافق المادة اللاصقة مؤكدا، فأشرك مورّدي الورق المقوى والطلاء والمواد اللاصقة واختبر خامة مطبوعة فعلية.
أنشئ مصفوفة تربط العيوب بأسبابها السابقة
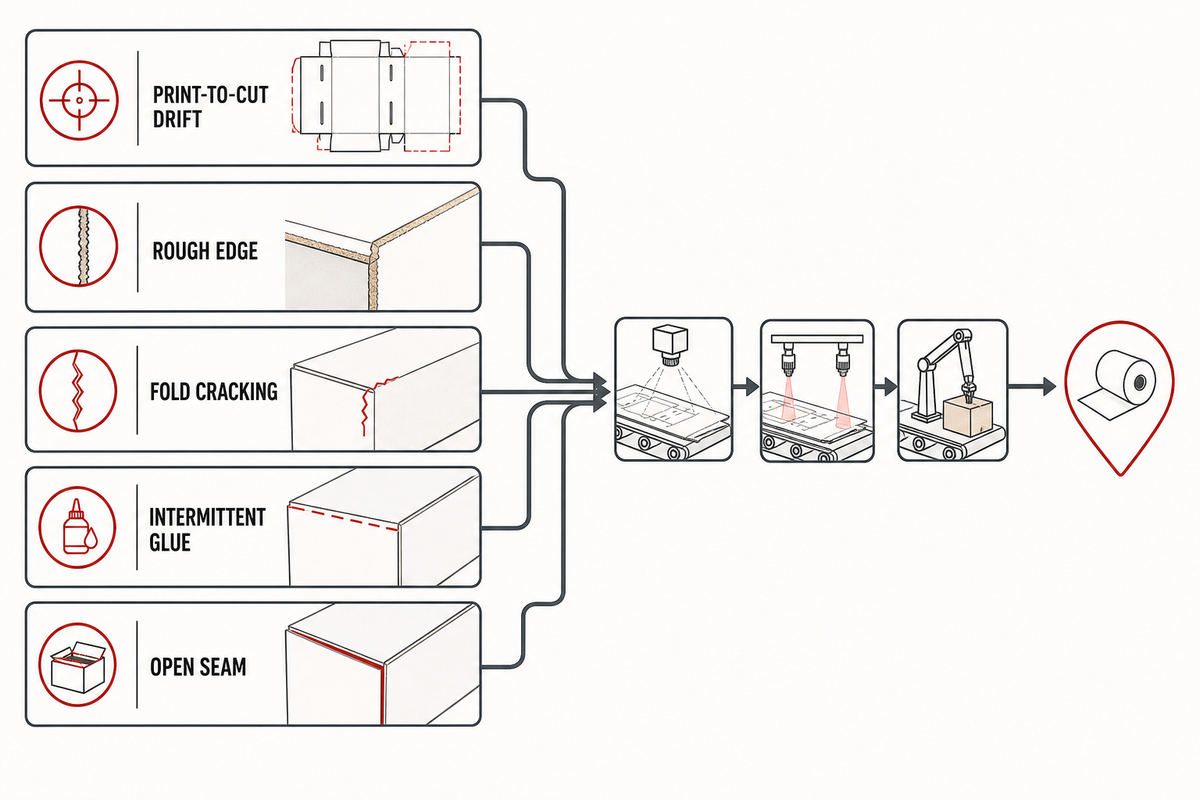
إجابة مباشرة: ابدأ بالعيب الظاهر، وثبّت الوصفة الحالية، وافحص أبكر متغير مضبوط قد يتسبب فيه. تعامل مع كل سبب مدرج بوصفه فرضية إلى أن يؤدي تغيير واحد إلى نتيجة قابلة للتكرار. وقد يؤدي ضبط آخر آلة لامست العلبة إلى إخفاء السبب السابق.
الأصل 3: مصفوفة العيب ومصدره
| العيب الظاهر | أول فحص مضبوط | الفرضيات المتعلقة بالأسباب السابقة | اختبار التأكيد |
|---|---|---|---|
| انحراف المحاذاة بين الطباعة والقص | اللوح المعتمد مقارنة بمرجع مخطط القص | محاذاة الطباعة، وحالة اللوح، ومحاذاة التغذية، ومحاذاة قالب القص | قارن عينات متتابعة وأجرِ تغييرا واحدا مضبوطا للمحاذاة |
| حافة خشنة أو مهترئة | حافة القص وفقا لطريقة الفحص المتفق عليها | حالة الأداة والضغط وتركيب الورق المقوى والحطام | مقارنة بأداة وخامة سليمتين ومعروفتين |
| تفكك الفراغ الكرتوني أو انحشاره | سلامة جسور التثبيت وإزالة الزوائد | جسور تثبيت ضعيفة، أو اعوجاج، أو حطام، أو توقيت النقل، أو موضع الموجّه | تتبّع أول فراغ كرتوني تالف باتجاه المراحل السابقة |
| تشقق عند الطي | موضع التخديد وحالة الخامة | اتجاه الألياف والرطوبة والطلاء وهندسة التخديد ومسار الطي | مقارنة بخامة معتمدة وتخديد مضبوط |
| انحراف جانبي أو ميل | تعامد الفراغ الكرتوني عند مدخل الطي | محاذاة القص والتخديد، وتتبع الأحزمة، وتناظر الموجّهات، واعوجاج الفراغ الكرتوني | علّم فراغا كرتونيا واحدا وراقب كل عملية تسليم |
| غياب المادة اللاصقة أو عدم انتظامها | نمط المادة اللاصقة مقارنة بموضع الفراغ الكرتوني | توقيت الفراغ الكرتوني، وحالة المستشعر، والوصفة، وحالة الفوهة أو الأسطوانة | التحقق من النمط عند حالات سرعة مضبوطة |
| خروج المادة اللاصقة من الوصلة أو احتكاك سطحي | تداخل الوصلة والسطح الخالي من المادة اللاصقة | نمط زائد للمادة اللاصقة، وموضع الطي، والطلاء، ومسار الضغط | افصل متغيرات التطبيق عن متغيرات الضغط |
| وصلة مفتوحة بعد الضغط | وصلة مهيأة وفقا للاختبار المتفق عليه | توافق السطح، وموضع المادة اللاصقة، وارتداد الطي، ومسار الضغط | تجربة ترابط بخامة الإنتاج مع تغيير متغير واحد كل مرة |
| رصة غير مستقرة عند الإخراج | هندسة العلبة قبل العد | عدم تطابق الطي، أو هواء محبوس، أو حالة الوصلة، أو توقيت الإخراج | قارن الهندسة قبل الضغط وبعده |
هذه أداة عملية لفرق ضمان الجودة، إذ تحوّل وصف «علب رديئة» إلى اختبار قابل للتكرار. كما تساعد مدير المصنع على منع الفرق من تغيير «المتغيرات الثلاثة كلها» في آن واحد، وتوضح للمشتريات بدقة الأدلة المطلوب من المورّد تقديمها أثناء FAT. وإذا أدت المصفوفة إلى أخذ عينات القبول، فحدّد إجراء أخذ العينات ووثّقه بشكل منفصل؛ إذ تقدم ISO 28590:2017 مدخلا إلى سلسلة ISO 2859 لأخذ عينات القبول بالصفات.
صمّم تبادلات إشارات التحكم والسلامة
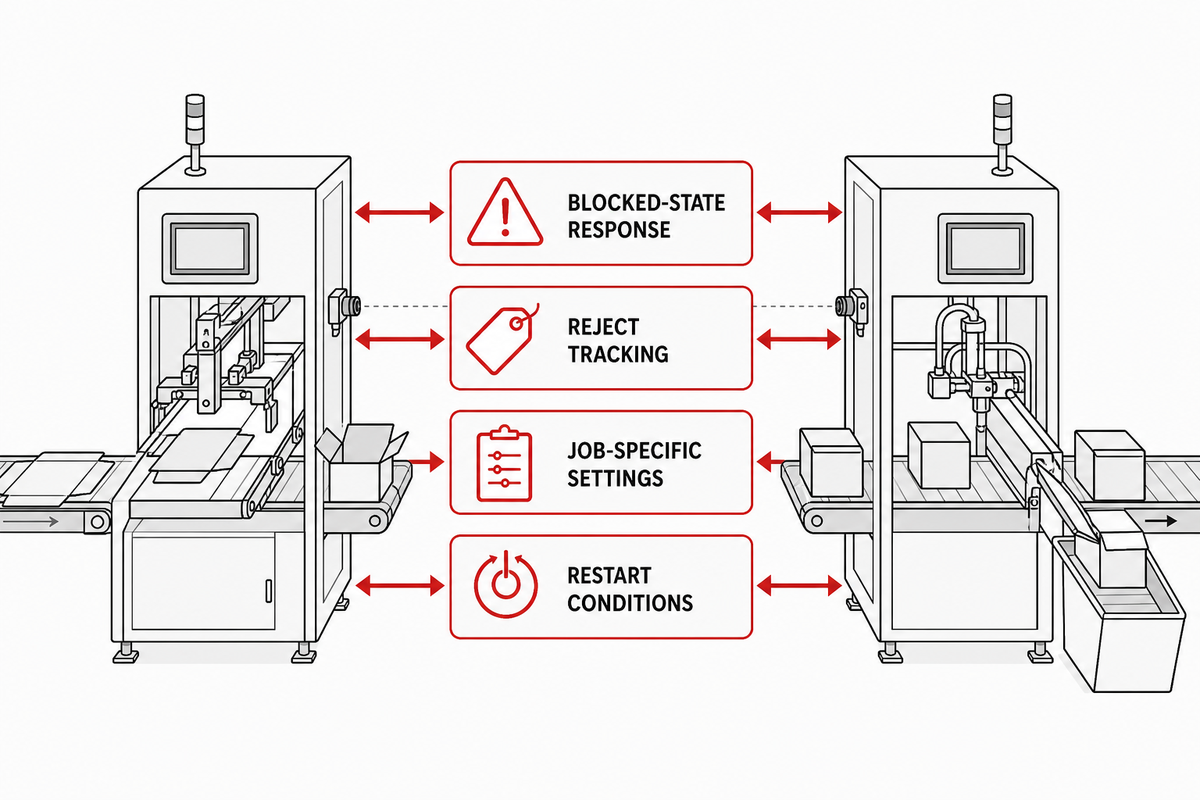
توضح مصفوفة العيب ومصدره موضع بدء العيب. إجابة مباشرة: حدّد سلوك معرّف أمر الإنتاج، والجاهزية، والتشغيل، ومرجع السرعة، ونقص التغذية، والحجب، والعطل، والرفض، والإيقاف المضبوط، وإعادة التشغيل عبر كل وحدة. ثم قيّم وسائل الحماية التشغيلية على نحو منفصل عن التحكم بطاقة الصيانة. تثبت إشارة PLC تبادل الحالة، لكنها لا تثبت التحكم في جميع مخاطر السلامة.
ينبغي أن تجيب معايير قبول أنظمة التحكم عن أربعة أسئلة عملية:
- ما الذي يحدث في المراحل السابقة عندما تُحجب وحدة لاحقة؟
- هل يمكن تتبع الفراغ الكرتوني المرفوض فعليا حتى إخراجه من الخط؟
- أي الإعدادات تتبع مرجع السرعة، وأيها خاص بأمر الإنتاج؟
- ما الحالات التي يجب إعادة ضبطها بعد عطل أو فتح حاجز أو توقف طارئ؟
يحدد OSHA 1910.212 نقاط التشغيل ونقاط الانحشار عند دخول المواد والتعرض للأجزاء الدوارة ضمن نطاقه العام للصناعة في الولايات المتحدة. وهو خط أساس، لا تقييما كاملا للمخاطر الخاصة بخط أو ولاية قضائية بعينها.
الصيانة حالة مختلفة. يتناول OSHA 1910.147 التحكم في الطاقة الخطرة، بما فيها الطاقة المخزنة أو المتبقية والتحقق من العزل. ولا يُعد حاجز الحماية المتشابك أثناء الإنتاج العادي أو زر الإيقاف جهازا لعزل الطاقة تلقائيا. ويجب على موظفي الموقع المؤهلين وضع الإجراءات الخاصة بالإعداد وإزالة الانحشار والتنظيف والأدوات والصيانة والاختبار.
لنطاق ISO 12643 حدود أيضا: يغطي الجزء 2:2023 معدات ما قبل الطباعة ومعدات الطباعة، ويغطي الجزء 3:2023 معدات التجليد والتشطيب، بينما يغطي الجزء 4:2023 معدات التحويل وأنظمته. حدّد الأجزاء المنطبقة، ولا تعتبر أي جزء شهادة مطابقة شاملة.
حدود السلامة: لا يشكل هذا الدليل مشورة مهنية أو تقييما للمخاطر أو إجراء للتحكم بالطاقة. طبّق المتطلبات المحلية السارية والوثائق المعتمدة للآلة والهندسة المختصة بالسلامة على النظام المركّب.
خطط لتغيير الإعدادات دون إخفاء فاقد بدء الإنتاج
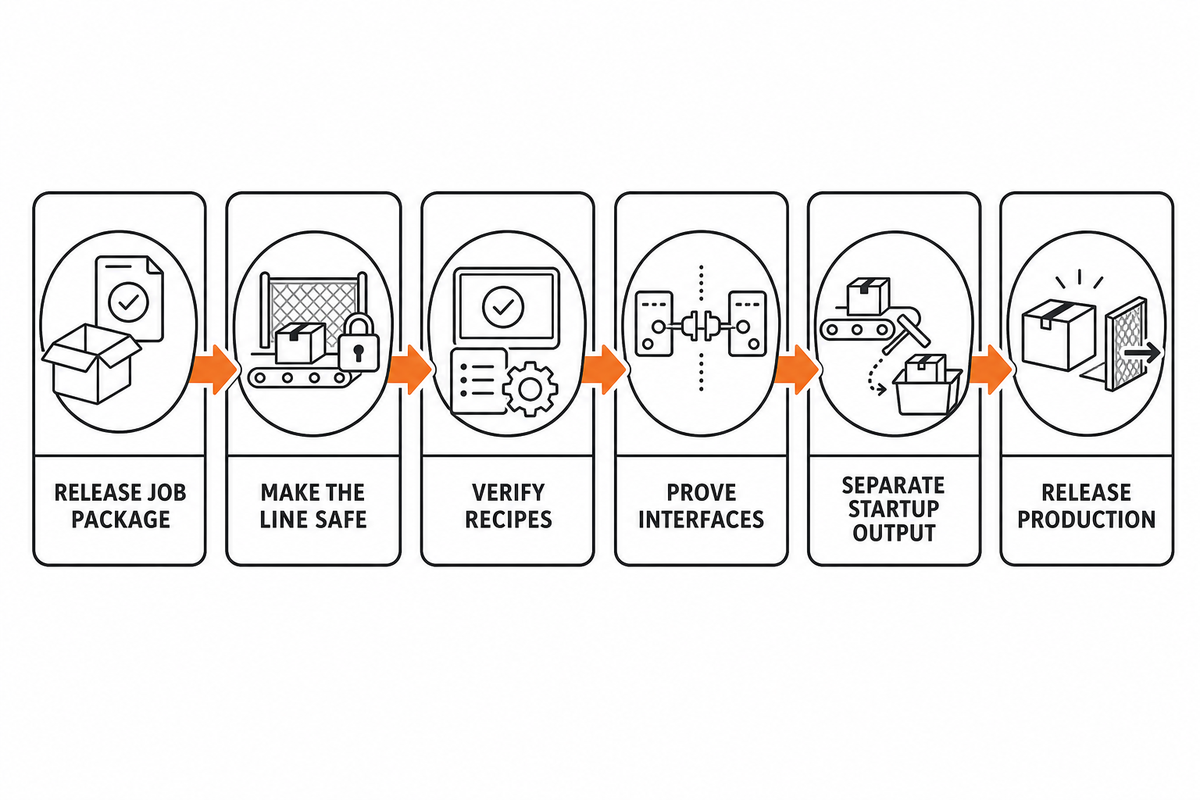
تحدد حالات التحكم والسلامة نطاق أعمال تغيير الإعدادات. إجابة مباشرة: ينتهي تغيير الإعدادات عندما يصل الخط إلى حالة مستقرة ومحددة للمنتج المقبول، لا عندما تتوقف الأدوات عن الحركة. سجّل بدء الإعداد وأول تغذية وأول علبة مطابقة وبداية التشغيل المستقر والعدد المقبول والمنتجات المرفوضة عند بدء الإنتاج. ثبّت التصميم الفني ومخطط القص والخامة والأدوات والوصفة والمادة اللاصقة وطريقة الفحص وصلاحية الاعتماد مسبقا. واستخدم حالات التحكم والسلامة أعلاه لتحديد حدود تسجيل الوقت.
اتبع تسلسلا واحدا عبر الأقسام:
- اعتماد حزمة أمر الإنتاج: التصميم الفني المعتمد، ومخطط القص، والرمز الهيكلي، والخامة، والمادة اللاصقة، وخصائص الجودة الحرجة، وخطة أخذ العينات.
- تأمين الخط: طبّق إجراء الإعداد وإجراء عزل الطاقة الموثق في الموقع قبل استخدام الأدوات أو فتح نقاط الوصول، مع الالتزام بالقواعد المنطبقة على الموقع المركّب.
- تحميل الوصفات والتحقق منها: قارن الإصدار ومعرّف أمر الإنتاج والقيم الخاصة بكل وحدة قبل أول تغذية.
- تحقق من الواجهات بالترتيب: محاذاة الطباعة، ثم القص والتخديد، ثم النقل، فالطي، فاللصق، فالضغط، ثم الإخراج.
- افصل بدء الإنتاج عن الإنتاج المستقر: احتفظ بسجلات الوقت وفئات المنتجات المرفوضة بدلا من دمجها في إجمالي واحد للوردية.
- اعتماد الإنتاج: لا يوقع على الاعتماد إلا المسؤول المسمى، استنادا إلى الأدلة المتفق عليها.
سجل زمني توضيحي، وليس معيارا مرجعيا: سجّل بدء الإعداد وأول تغذية وأول علبة مطابقة وبداية التشغيل المستقر والمسؤول عن الاعتماد وفئات المنتجات المرفوضة عند بدء الإنتاج. وتكمن القيمة في اتساق الطوابع الزمنية، لا في مدة تغيير إعدادات «جيدة» وموحدة.
يقتصر هذا القسم عمدا على مستوى الآلة. أما التخطيط العام للخط والتحديثات التعديلية وحسابات ROI، فتندرج ضمن السياق العام لخطوط التغليف في الموقع، فيما ينبغي عرض تكوينات المعدات في صفحات الحلول التجارية الخاصة بها.
حوّل FAT وSAT إلى اختبارات قبول قابلة للقياس
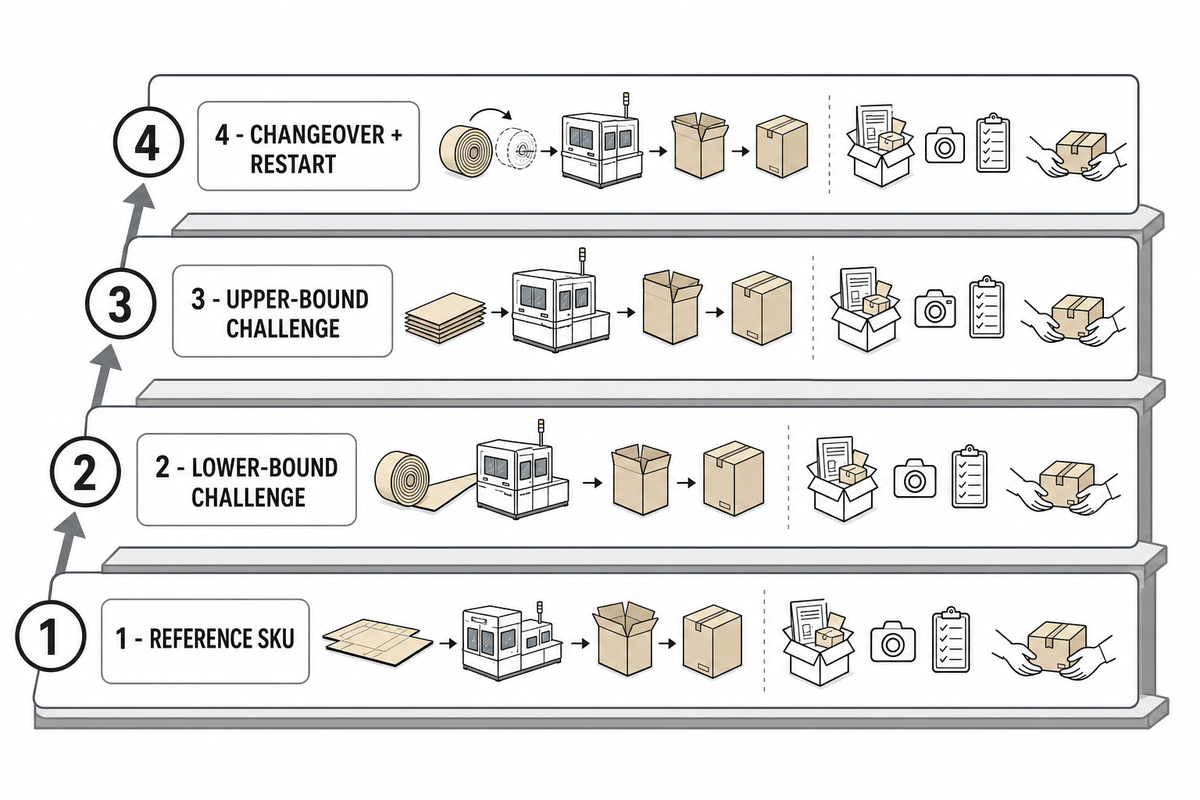
إجابة مباشرة: ينبغي أن يثبت FAT الوظائف المتفق عليها وفحوصات الجودة والإنتاج المقبول المستقر وسلوك الأعطال وبنود القبول المتعلقة بالسلامة، باستخدام مواد وطرق قياس محددة. ويعيد SAT التحقق من الأدلة الحرجة باستخدام مرافق الموقع ومشغليه والتوصيلات الفعلية والخامة المعتمدة. يجب ألا يعتمد أي من الاختبارين على عرض قصير للسرعة القصوى. وينقل ذلك أدلة تغيير الإعدادات على مستوى الآلة الواردة في القسم السابق إلى اختبار القبول، دون إدخال تخطيط المصنع بالكامل أو ROI في الاختبار.
الأصل 4: سُلّم FAT للأربع دفعات
| الدفعة | الغرض | المدخلات التي يحددها المشتري | الأدلة الواجب الاحتفاظ بها |
|---|---|---|---|
| 1 — وحدة SKU مرجعية | إثبات تدفق العمل المعتاد لأمر الإنتاج والفحص | الخامة المعتمدة، والتصميم الفني، ومخطط القص، والمادة اللاصقة، والوصفة | معدل الإنتاج المقبول، وفئات العيوب، والتوقفات، والعينات |
| 2 — اختبار الحد الأدنى | اختبر حدا أدنى واحدا متفقا عليه للمنتج | الحد المحدد وسبب أهميته | حقول الأدلة نفسها المستخدمة للدفعة المرجعية |
| 3 — اختبار الحد الأعلى | اختبر حدا أعلى واحدا متفقا عليه للمنتج | الحد المحدد وسبب أهميته | حقول الأدلة نفسها المستخدمة للدفعة المرجعية |
| 4 — تغيير الإعدادات وإعادة التشغيل | إثبات التحكم في الوصفة والأدوات والاعتماد والإيقاف وإعادة التشغيل | أوامر الإنتاج السابق واللاحق، والإيقاف المخطط، وسيناريو العطل أو الإيقاف الآمن | الطوابع الزمنية، والمنتجات المرفوضة عند بدء الإنتاج، وتسلسل الحالات، وإعادة الاعتماد |
حد مهم: تحسّن أربع دفعات متنوعة نطاق التغطية، لكنها لا تشكل خطة قبول إحصائية. يقدّم ISO 28590:2017 أنظمة متعددة لأخذ عينات الصفات، وكيفية اختيار نظام الفحص المناسب للحالة. وعلى المشترين أن يحددوا بشكل منفصل مبررات أخذ العينات وتصنيف العيوب وقواعد القبول والرفض ومخاطر القرار.
يحتاج نظام القياس أيضا إلى أدلة. حدّد جهاز القياس أو طريقة الفحص ودقة القراءة وحالة المعايرة وطريقة المشغل وقابلية التكرار وإمكانية إعادة الإنتاج عند الاقتضاء وظروف التهيئة وتسجيل البيانات. ولا يمكن الدفاع عن سماحية تبدو دقيقة إذا كانت الطريقة عاجزة عن التمييز باستمرار بين الإنتاج المقبول وغير المقبول.
قبل FAT، اتفقوا على المواد والمرافق وهوية الدفعة والمشغلين وطريقة الفحص وفترة التشغيل المستقر وسيناريو الإيقاف وإعادة التشغيل وفحوصات الحواجز ومسؤول الانحرافات المفتوحة وقاعدة إعادة الاختبار. وأثناء SAT، كرروا المجموعة الحرجة من الفحوصات باستخدام خدمات الموقع ومعداته المتصلة في المراحل السابقة واللاحقة. لا مكان هنا لسماحيات عامة؛ فمواصفات منتج المشتري هي التي تحدد القيم.
أعد ورقة بيانات واجهات RFQ
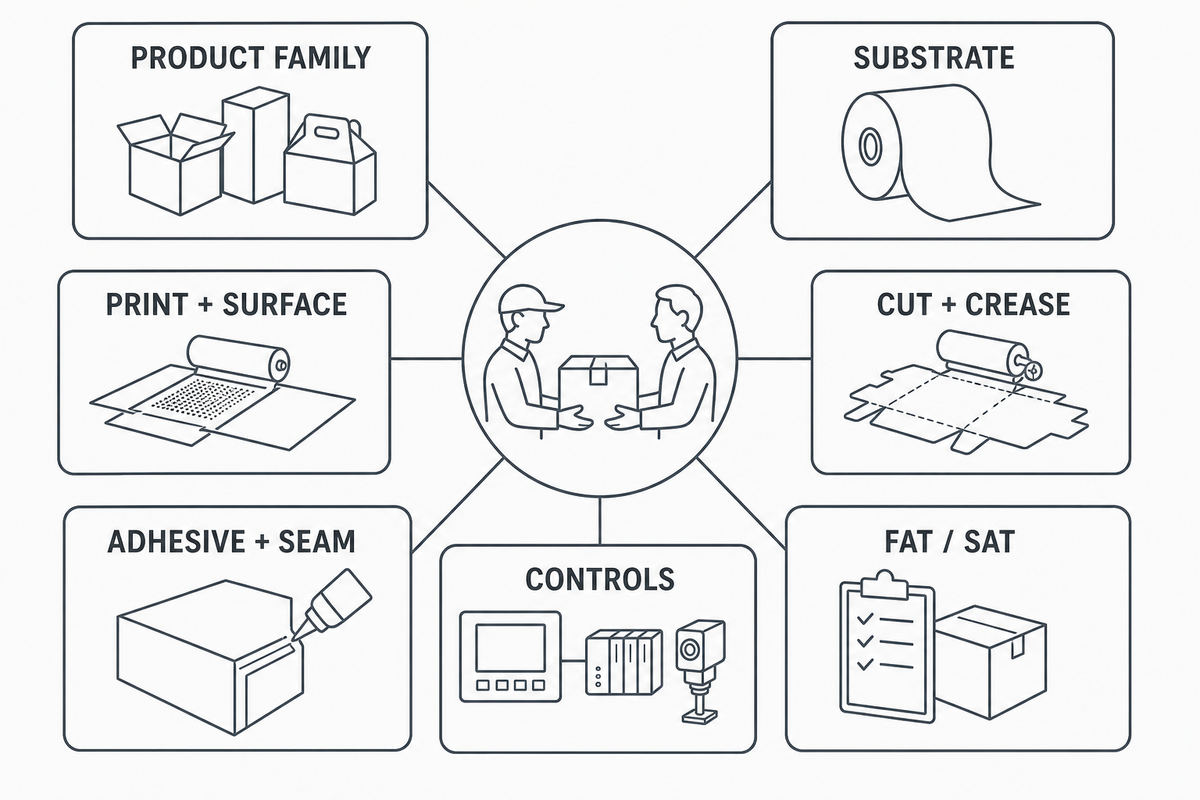
إجابة مباشرة: يصف RFQ الفعال عائلات المنتجات وحالة الخامة والتصميمات الفنية ومخططات القص وخصائص الجودة الحرجة والطلب على الإنتاج المقبول وتغيير الإعدادات وأنظمة التحكم والمرافق والفحص والمنتجات المرفوضة وأسس السلامة ومواد القبول. أما طلب السرعة وحدها فيترك للمورّد تخمين الواجهات التي تحدد قدرة الخط المترابط على إنتاج علب مطابقة للمواصفات.
الأصل 5: ورقة بيانات واجهات RFQ
| مجموعة البيانات | الحقول المطلوب تقديمها | المسؤول الرئيسي لدى المشتري |
|---|---|---|
| عائلة المنتجات | أنماط العلب الكرتونية، مخططات القص، رمز FEFCO عند الاقتضاء، نطاق المقاسات، ومزيج وحدات SKU | المشتريات والهندسة |
| الخامة | الدرجة، نوع التموج، السماكة، اتجاه الألياف، التهيئة، الموردون المعتمدون، والتفاوت بين الدفعات | ضمان الجودة والمشتريات |
| الطباعة والسطح | مراجعة التصميم الفني، الألوان، الحبر، الطلاء، الورنيش، والمناطق الخالية من الغراء | ما قبل الطباعة وضمان الجودة |
| القص والتخديد | تجهيزات التشكيل، الأبعاد الحرجة، طريقة محاذاة الطباعة، وأدلة سلامة خطوط التخديد والفراغ الكرتوني المقصوص | الهندسة وضمان الجودة |
| المادة اللاصقة والوصلة | المادة اللاصقة المعتمدة، السطح، نمط التطبيق، الفحص، التهيئة، واختبار الوصلة | ضمان الجودة واختصاصيو المورد |
| الإنتاج والفاقد | الكمية المستهدفة من الإنتاج المقبول لكل SKU، ونمط الورديات، ومزيج عمليات تغيير التجهيز، وتصنيف المرفوضات | مدير المصنع والمالك/الإدارة المالية |
| أنظمة التحكم | معرّف أمر الإنتاج، والبروتوكولات، وحالات الجاهزية والتشغيل والعطل، ومرجع السرعة، وتتبع المرفوضات، والاحتفاظ بالبيانات | هندسة الأتمتة |
| المرافق والبيئة | الكهرباء، والهواء، وشفط المخلفات، والتحكم في درجة الحرارة والرطوبة، وقيود الموقع | المرافق والهندسة |
| أسس السلامة | الاختصاص القضائي، والمعايير المنطبقة، والحواجز الواقية، وإمكانية الوصول، وعزل مصادر الطاقة، ومسؤولية القبول | مسؤول السلامة المؤهل |
| FAT/SAT | الدفعات، وخطة أخذ العينات، والطرق، وفترة الاستقرار، والانحرافات، وإعادة الاختبار، والنطاق الفرعي لـ SAT | ضمان الجودة والمشتريات ومدير المصنع |
اعتمدوا وحدات القياس قبل تقديم الموردين عروض الأسعار
هذه صيغ للحقول وليست قيماً مستهدفة. اختاروا وحدات تتوافق مع مواصفات المشتري والاختصاص القضائي، ثم استخدموا التعريفات نفسها في جميع سجلات FAT وSAT.
| فئة القياس | الوحدة المحتملة | التعريف المطلوب اعتماده |
|---|---|---|
| الإنتاج المقبول | علبة/ساعة | العلب المطابقة بعد تطبيق قاعدة الفحص المتفق عليها |
| الإتاحة | % | حالات الوقت المشمولة والمستثناة |
| مردود الإنتاج من المحاولة الأولى | % | المقام، ومعالجة إعادة التشغيل، وفئات العيوب |
| تغيير التجهيز | دقيقة/أمر إنتاج | أحداث البداية والنهاية |
| فاقد التوقفات القصيرة | دقيقة/وردية | الحد الأدنى لتسجيل التوقفات وتصنيفها |
| سعة المخزن الوسيط | فراغات كرتونية مقصوصة ومهيأة للطي | التكديس القابل للاستخدام من دون تلف |
| سماكة الورق المقوى | mm | الطريقة والتهيئة وموقع أخذ العينات |
| انحراف محاذاة الطباعة | mm | المرجع، والاتجاه، والأداة، وخطة أخذ العينات |
| ضغط الهواء | kPa | نقطة القياس وظروف التشغيل |
| الحمل الكهربائي الموصول | kW | الوحدات المضمنة والمعدات المساعدة |
| الطاقة لكل أمر إنتاج | kWh/job | حدود أمر الإنتاج ومعالجة وقت الخمول |
| تطبيق المادة اللاصقة | g/m² أو mL/min | الطريقة المعتمدة ومساحة نمط التطبيق |
| درجة حرارة التهيئة | °C | الموقع ومدة الاستقرار والنطاق |
| الرطوبة النسبية | % RH | الموقع ومدة الاستقرار والنطاق |
التوقعات التشغيلية لعام 2026
تشمل المؤشرات النوعية الحالية من PMMI وPostPress مزيدًا من تكامل الأنظمة، وقدرات مترابطة رقميًا، ودعم القوى العاملة، والتخطيط لدورة الحياة، والتعاون مع الموردين. والاستجابة العملية هي عدم الادعاء بتحقيق زيادة عامة في السرعة. بل ينبغي طلب بيانات أفضل عن المهام، وحالات الواجهات، وبيانات الأعطال، وأدلة تبديل المهام، وأنظمة تحكم يسهل صيانتها ضمن RFQ.
متى يكون خط الإنتاج المتكامل هو الحل المناسب
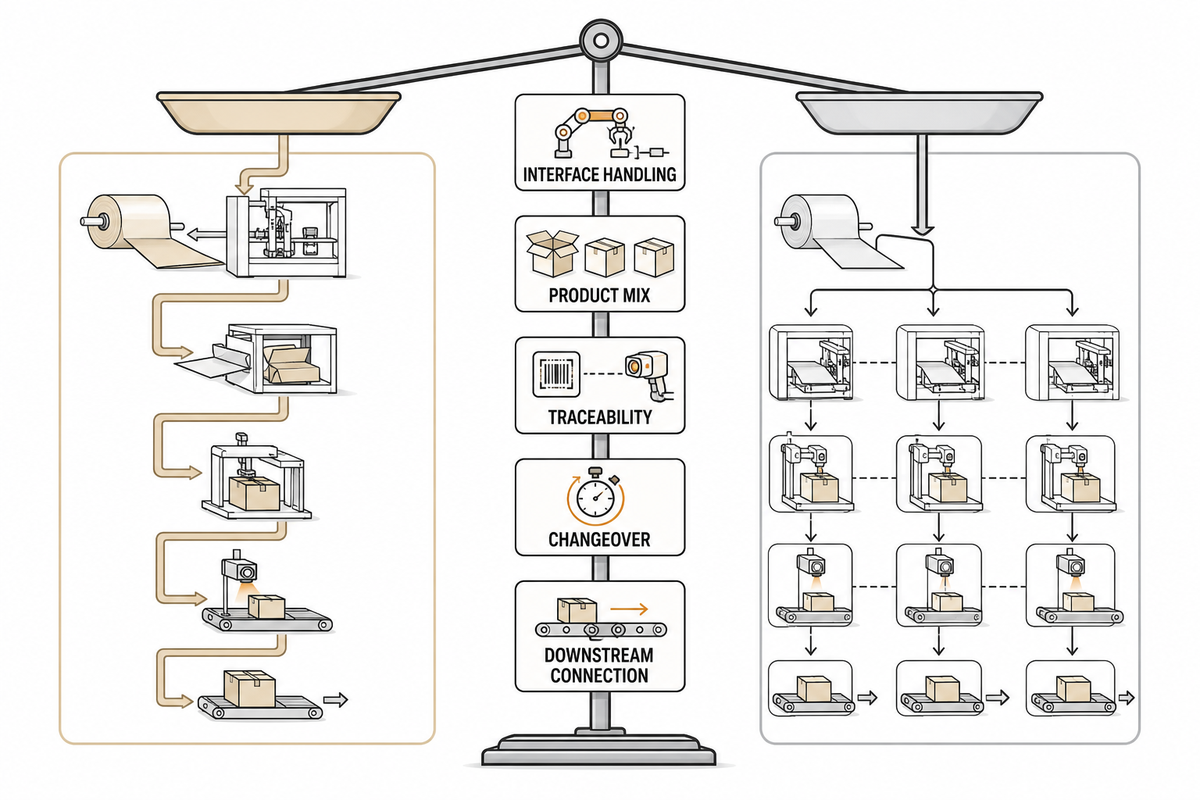
تجعل أدلة RFQ قرار التكامل ملموسًا. الإجابة المباشرة: يكون التكامل مناسبًا عندما تؤدي عمليات التسليم المتكررة بين المراحل إلى خسائر يمكن تجنبها في المحاذاة أو التتبع أو العمالة أو الجدولة، ويكون مزيج المنتجات مستقرًا بما يكفي لتحديد وصفات تشغيل وتبديلات مضبوطة. وقد تظل المعدات المستقلة خيارًا مناسبًا عندما يكون العمل شديد التباين، أو مشتركًا بين مسارات مختلفة، أو تُستخدم فيه عمدًا مخازن مؤقتة بين العمليات.
| عامل القرار | أدلة ترجّح التكامل | أدلة ترجّح فصل مسار الإنتاج |
|---|---|---|
| معالجة الواجهات | تكرار التلف أو الاختلاط أو مشكلات المحاذاة أو الالتباس بشأن الإنتاج قيد التشغيل (WIP) | الحاجة المقصودة إلى وقت للتجفيف أو الفحص أو التخزين المؤقت في طابور الإنتاج |
| مزيج المنتجات | عائلات منتجات متكررة ذات صيغ حدودية محددة | تتغير المسارات والعمليات من أمر إنتاج إلى آخر |
| التتبع | يجب أن ينتقل معرّف واحد لأمر الإنتاج ومسار المرفوضات عبر كل وحدة | الإفراج المستقل عن الدفعات مقصود |
| تغيير التجهيز | تقلل وصفات التشغيل المنسقة الحاجة إلى تكرار التحقق من الإعداد | تحافظ عمليات الإعداد المستقلة والمتوازية على المرونة |
| الربط بالمرحلة اللاحقة | تتطلب عمليات العد أو التعبئة أو الترصيص على منصات نقالة إخراجاً متزامناً | تتطلب وجهات متعددة في المراحل اللاحقة الفصل بين المسارات |
عندما تصبح بيانات الواجهة لديكم جاهزة، قارنوها مع حل CENWAN المتكامل من الطباعة إلى اللصق. استخدموا صفحة المنتج التجارية هذه للاطلاع على التكوين وإرسال الاستفسارات، واحتفظوا بهذا الدليل بوصفه قائمة التحقق الهندسية التي تستند إليها المناقشة.
للتعرف على خلفية المورد، راجع نبذة CENWAN عن الشركة والتصنيع، ثم تحقق من كل ادعاء خاص بالمشروع بالاستناد إلى أدلة RFQ وخطة القبول.
الأسئلة الشائعة
الإجابة المباشرة: لا تقتصر الأسئلة المهمة على «ما سرعة الخط؟»، بل تشمل أيضًا «ما الذي يُعد مخرجات مقبولة؟»، و«ما البيانات التي تنتقل عبر كل واجهة؟»، و«كيف يمكن تتبع العيوب؟»، و«ما الذي يجب أن يثبته اختبارا FAT وSAT؟». وتحول هذه الأسئلة مجتمعةً أدلة RFQ إلى خطة قبول. والإجابات أدناه نقاط انطلاق؛ أما القيم النهائية فتُحدد في مواصفات المشتري. وللاطلاع على خلفية موازنة الخط، يوضح تحليل NIST لأداء مزيج المنتجات في خطوط الإنتاج المتسلسلة أهمية التسلسل والمخازن المؤقتة وأزمنة المعالجة والاختناقات.
كيف يعمل خط الطباعة والتكسير بالقالب والطي واللصق؟
عرض الإجابة
تمر الصفائح أو الفراغات الكرتونية المقصوصة والمهيأة للطي بمراحل تشمل الطباعة مع ضبط المحاذاة، والقص والتخديد، والنقل المضبوط، والطي، وتطبيق المادة اللاصقة في توقيت محدد، والضغط، والعد، والإخراج. ويجب أن تتشارك كل محطة معرّف أمر الإنتاج الصحيح، ووصفة التشغيل، وإشارات الحالة، وقواعد رفض المنتجات، وأدلة الإفراج. ويُعد الخط ناجحاً عندما يخرج منه إنتاج من العلب المطابقة بمعدل مقبول ومستقر؛ فسرعة الوحدة الأعلى لا تحدد أداء العملية المترابطة.
ما الذي ينبغي تضمينه في اختبار FAT لخط إنتاج علب كرتونية متكامل؟
عرض الإجابة
حددوا المواد الأساسية، والتصميم الفني، ومخططات القص، والمادة اللاصقة، والمرافق، والمشغلين، ودفعات الاختبار، وطرق الفحص، وقدرات القياس، ومنهجية أخذ العينات، وقواعد العيوب، وسيناريوهات الإيقاف وإعادة التشغيل، وفحوص السلامة، والبيانات المسجلة قبل الاختبار. شغّلوا دفعة مرجعية، وصيغاً حدية متفقاً عليها، وعملية تغيير تجهيز مضبوطة. وسجلوا الإنتاج المقبول وفئات العيوب خلال فترة استقرار متفق عليها. واحتفظوا بالسجلات الأصلية والانحرافات المفتوحة والمسؤولين عنها وشروط إعادة الاختبار والنتائج الحرجة التي يجب تكرارها خلال SAT باستخدام مرافق الموقع ومشغليه.
كيف تحددون نقطة الاختناق في خط الإنتاج من الطباعة إلى اللصق؟
عرض الإجابة
قارنوا أداء كل محطة وواجهة ضمن أمر الإنتاج والفترة الزمنية نفسيهما، ثم صنفوا الفاقد إلى توقف بسبب نقص التغذية أو انسداد المسار أو توقف مخطط أو تغيير تجهيز أو رفض منتجات أو عطل. ونقطة الاختناق هي القيد الذي يحد بصورة متكررة من إخراج الإنتاج المقبول، وليست تلقائياً الوحدة ذات أقل سرعة مدرجة في الكتالوج. غيّروا شرطاً واحداً وراقبوا ما إذا كان الإنتاج المقبول يتغير تبعاً له. وأعيدوا تقييم الاستنتاج عبر مزيج المنتجات المخطط له، لأن تسلسل البناء والمخازن الوسيطة محدودة السعة واختلاف أزمنة المعالجة والانسداد في المراحل اللاحقة قد تنقل القيد الفعلي من واجهة إلى أخرى.
هل يمكن للطلاءات أو الورنيش أن تتسبب في فشل اللصق؟
عرض الإجابة
نعم، فقد تغير السطح الذي تلامسه المادة اللاصقة. ومع ذلك، ينبغي تتبع الوصلة عبر موضع تطبيق الغراء ومحاذاة الطي والضغط والتهيئة وتفاوتات الخامة. اختبروا خامة الطباعة المعتمدة المستخدمة في الإنتاج بالتعاون مع اختصاصيي المواد المعنيين.
متى يكون الخط المتكامل أفضل من المعدات المستقلة؟
عرض الإجابة
تزداد جدوى التكامل عندما تتسبب عمليات النقل المتكررة في خسائر تتعلق بالمحاذاة أو التتبع أو العمالة أو الإنتاج قيد التشغيل أو الجدولة، وعندما يمكن تمثيل عائلات المنتجات بوصفات تشغيل مضبوطة. وقد يفيد أيضاً عندما يتطلب العد أو التعبئة في المراحل اللاحقة إخراجاً متزامناً، ويجب أن يظل معرّف المرفوضات مرتبطاً بالعلبة. وقد تكون المعدات المنفصلة أكثر عملية عندما تتبع أوامر الإنتاج مسارات مختلفة، أو تتطلب فترات تجفيف أو فحص مقصودة، أو تعتمد على آلات مشتركة، أو تحتاج إلى طوابير مستقلة للحفاظ على مرونة المصنع. قارنوا أدلة الفاقد عند الواجهات، لا عدد المشغلين أو سرعة الوحدة الأعلى فحسب.
المراجع والمصادر
- جامعة بولونيا ADU، الطي واللصق
- NIST، أنظمة الإنتاج متعددة الأوامر وأداء مزيج المنتجات
- OSHA 1910.212، المتطلبات العامة لجميع الآلات
- OSHA 1910.147، التحكم في الطاقة الخطرة
- OSHA، تفسير إجراءات القفل ووضع البطاقات التحذيرية في قطاع الطباعة
- ISO 12643-2:2023، معدات ما قبل الطباعة والطباعة
- ISO 12643-3:2023، معدات التجليد والتشطيب
- ISO 12643-4:2023، معدات التحويل وأنظمته
- ISO 28590:2017، مقدمة إلى أخذ عينات القبول بالصفات
- Holmen Iggesund، التكسير بالقالب والتخديد
- FEFCO، رمز FEFCO
- PMMI، 2026: من التعقيد إلى القدرة
- PostPress، حالة علب الطي اليوم وما ينتظرها مستقبلاً
ملاحظة حول المصادر: تحدد روابط المعايير نطاق النشر، ولا تثبت اعتماد آلة أو تركيب بعينه. وتُستخدم Holmen Iggesund وCENWAN كمصدرين تجاريين أو صادرين عن جهات أولية، ضمن الحدود الموضحة في المقال. ولا يتضمن المقال أي ادعاء بشأن أداء المنافسين أو الأسعار أو ROI.
نبذة عن الشركة المصنّعة
Cenwan Machine شركة مصنّعة مقرها في Wenzhou، China، وتنتج آلات طي ولصق الكرتون ومعدات لصق صناديق الكرتون المموج وخطوط التعبئة والتغليف المتكاملة. على مدى أكثر من 10 سنوات، دعمنا مصنّعي علب الكرتون والتغليف المموج في أكثر من 40 دولة، من خلال المساعدة في اختيار المعدات وتخصيص تكوينها ودعم التركيب وتوفير قطع الغيار وخدمات ما بعد البيع.
نكتب محتوى مدونتنا لمساعدة مشتري معدات التعبئة والتغليف ومديري المصانع وفرق المشتريات على فهم تقنية آلات طي ولصق الكرتون، وتوافق أنماط العلب الكرتونية، والطاقة الإنتاجية، وROI، والصيانة، واختيار المورد قبل طلب عرض سعر.
- خبرة تزيد على 10 سنوات في هندسة آلات الطي واللصق
- قاعدة التصنيع في Ruian، Wenzhou، Zhejiang، China
- آلات طي ولصق الكرتون، وآلات طي ولصق الكرتون المموج، وخطوط تعبئة وتغليف أوتوماتيكية
- مراجع التصنيع والجودة CE / ISO 9001
- التشخيص عن بُعد، ودعم قطع الغيار، والاستجابة الفنية على مدار 24/7
- خبرة في المعدات والخدمات في أكثر من 40 دولة
العلامة التجارية
آلة سينوان
الشركة
Zhejiang Chengwang Intelligent Packaging Equipment
نوع النشاط
مصنّع معدات B2B
مقر المصنع
Ruian، Wenzhou، Zhejiang، China
البريد الإلكتروني
sales2@cenwanmachine.com
الهاتف / WhatsApp
+86 139 0664 6788