Entre em contacto com a Cenwan Machine Company


Atualizado em outubro de 2026 · Guia de decisão para transformação de cartão canelado
Uma linha contínua de produção de caixas pode reduzir algumas operações de movimentação manual, mas uma máquina interligada mais rápida não produz automaticamente mais caixas comercializáveis. A decisão de investimento depende de onde ocorrem as perdas de tempo e os defeitos na combinação real de encomendas dos clientes. Este documento apresenta às equipas de produção, qualidade e finanças um registo de medições, um mapa de estrangulamentos ocultos e um pedido a fornecedores ao qual podem anexar um ensaio de produção.
Âmbito: impressão em folhas de cartão canelado, abertura de ranhuras ou corte e vinco, dobragem, colagem e embalagem a jusante. O enchimento de um produto numa caixa é um processo de embalagem diferente. A Cenwan descreve uma configuração integrada da impressão à colagem; a descrição pública não permite determinar o resultado que a sua fábrica obteria.
Comece pela decisão: a transferência entre máquinas é o constrangimento?
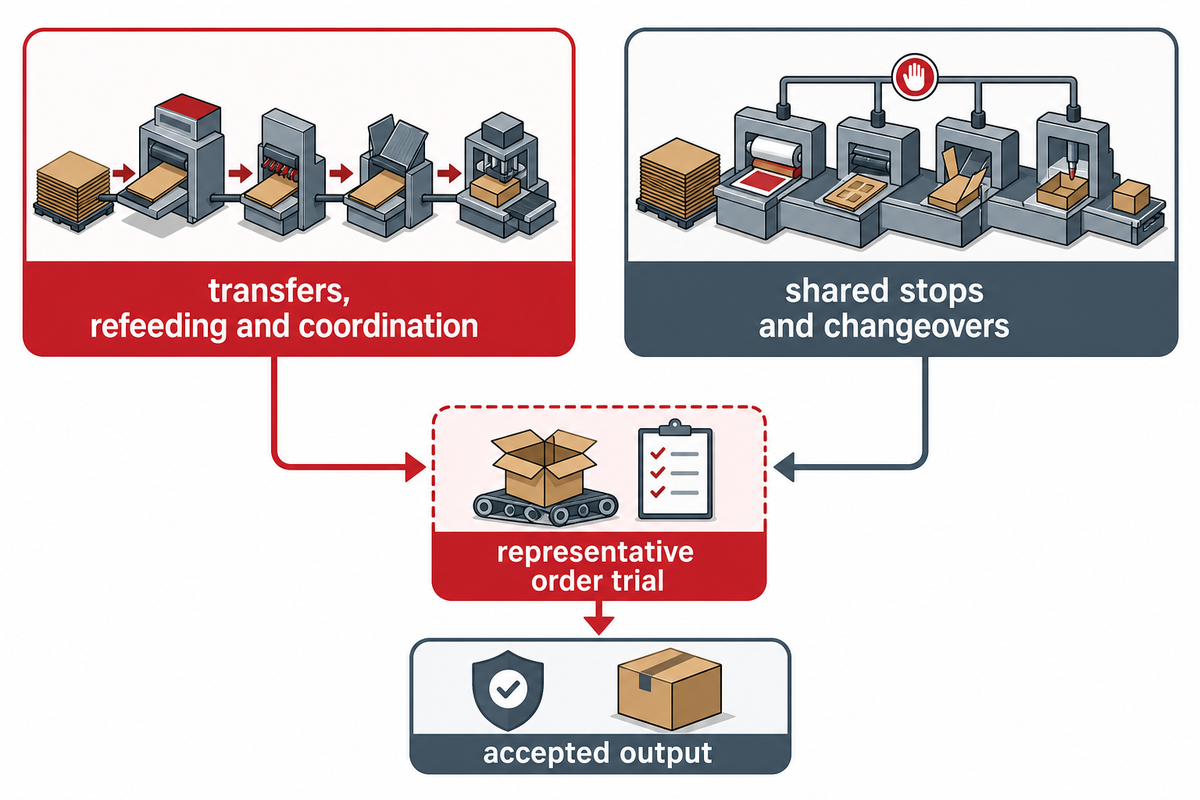
Integre a impressão, o corte e vinco, a dobragem e a colagem quando um ensaio representativo de encomenda mostrar que as transferências, a realimentação e a coordenação consomem mais capacidade útil do que a que a linha interligada perderia com paragens partilhadas e mudanças de formato. Se estas transferências forem pouco significativas, um alimentador, uma máquina de colagem ou uma solução de embalagem melhores poderão resolver o verdadeiro constrangimento com menos perturbações.
Peça aos operadores que identifiquem a última folha aceite em cada estação, a hora a que a estação seguinte a recebe e a primeira caixa aceite após cada mudança. Uma linha interligada também pode fazer com que uma única paragem imobilize todos os módulos ligados; o modelo do NIST para linhas seriais flexíveis analisa de que forma a fiabilidade das máquinas, os buffers e o escalonamento afetam as taxas de produção nas condições definidas. A hipótese de haver «menos movimentação» pode ser testada comparando a produção aceite, os tipos de rejeição e as horas de trabalho. As cotações de equipamento não respondem a estas perguntas.
Ponto de decisão: Se a fila de transferência observada for mais curta do que o tempo perdido na preparação do cortante ou nas correções da cola, analise primeiro essas estações. Uma máquina conjunta continua a exigir um desenho de caixa compatível, uma qualidade de cartão adequada e um percurso até à embalagem devidamente validado.
Desenhe o percurso atual antes de especificar uma linha integrada
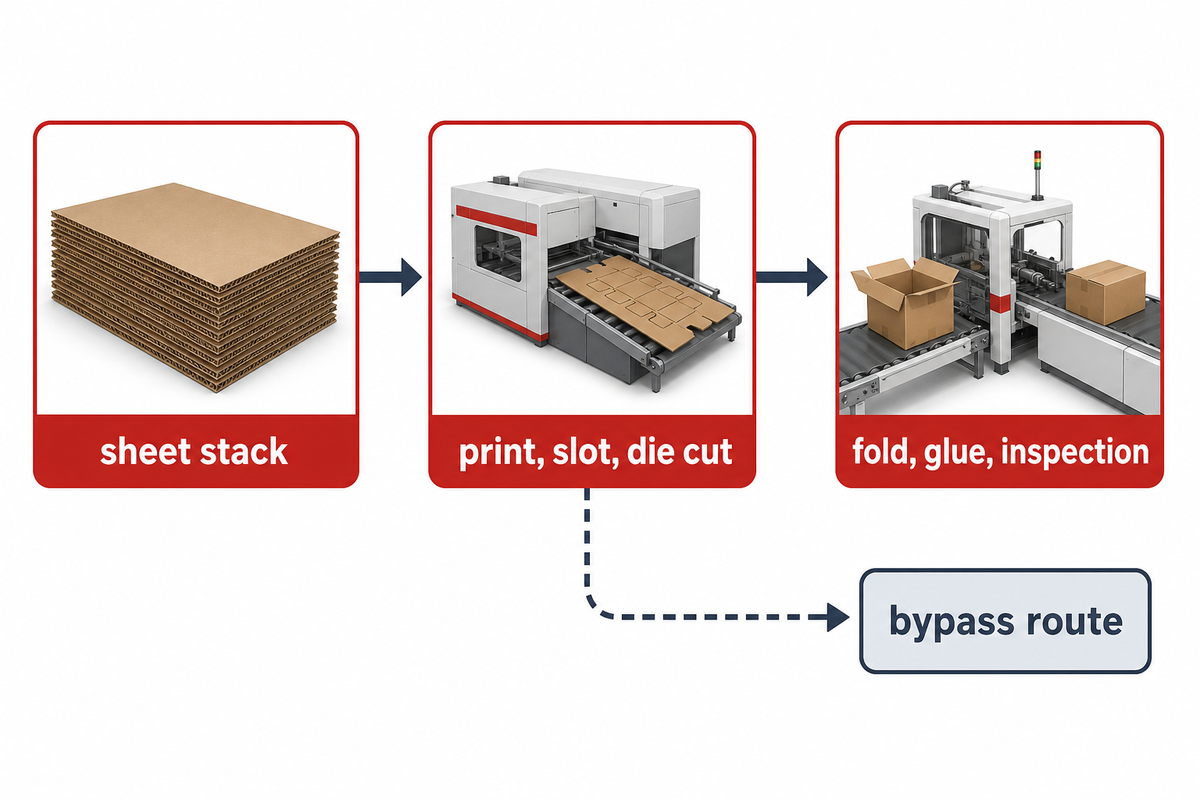
Mapeie cada trabalho em cartão canelado, desde a pilha de folhas até ao maço embalado, incluindo todas as etapas de impressão, abertura de ranhuras, corte e vinco, dobragem, colagem, inspeção e empilhamento. A Associação Europeia de Embalagens de Cartão Canelado afirma que a impressão pode ser feita em linha ou fora de linha e que as máquinas flexográficas de dobrar e colar caixas podem combinar várias etapas de transformação; as mesmas operações também podem decorrer em máquinas separadas. O percurso existente determina que transferências podem ser eliminadas.
Para cada família de encomendas, indique onde as folhas aguardam, onde o operador alinha ou reorienta uma pilha e onde um lote é retirado e levado para outra máquina. Identifique o responsável por cada estação e o ponto de inspeção das caixas aceites. Uma máquina flexográfica de impressão de cartão canelado que alimenta uma máquina de corte e vinco rotativa separada é diferente de uma máquina flexográfica de dobrar e colar caixas com unidades de impressão e abertura de ranhuras em linha. A visão geral das máquinas de dobrar e colar caixas de cartão canelado explica a terminologia do equipamento; esta página aborda o momento certo para integrar essas funções.
Durante a produção de caixas, uma máquina flexográfica de impressão para embalagens de cartão pode alimentar um cortante separado; meça o tempo de paragem e de trabalho nessa transferência. O desenho do percurso deve indicar onde a impressora flexográfica transfere as folhas para o cortante e onde a alimentação do papel recomeça. Na impressão de caixas de cartão canelado, registe a primeira impressão aceite após cada transferência. O mesmo se aplica a qualquer outra máquina para cartão canelado que possa substituí-la.
Uma caixa de cartão canelado tem de cumprir o mesmo desenho do cliente, quer seja produzida numa única linha interligada ou em várias estações. Identifique no desenho do percurso a operação realizada por cada máquina de produção de caixas, para que os módulos cotados possam ser comparados com o equipamento existente na fábrica.
Um desenho do fluxo de material também mostra um percurso alternativo. Se um determinado formato de caixa dobrável ou uma aba de colagem invulgar não puder passar por uma secção proposta da fábrica, é necessário documentar um percurso alternativo. Não declare uma caixa incompatível com base numa família de produtos genérica; peça ao fornecedor uma resposta com base no desenho.
Meça as caixas aceites por hora paga, não as folhas nominais por minuto
Conte as caixas aceites à primeira passagem durante o período total de produção e, separadamente, durante as horas pagas de todos os que operam, alimentam, movimentam e embalam nesse percurso. Mantenha ambos os denominadores. O visor da máquina apresenta uma velocidade de funcionamento; não inclui a preparação, o tempo sem alimentação nem as caixas rejeitadas. A produção por hora paga é uma medida da fábrica, não uma estatística oficial de produtividade do trabalho nem um cálculo completo do retorno do investimento.
O U.S. Bureau of Labor Statistics distingue as horas pagas das horas efetivamente trabalhadas e separa a produtividade do trabalho das medidas que também consideram capital, materiais e energia. Tenha essa distinção em conta quando a equipa financeira comparar percursos. Um ganho aparente de mão de obra pode coexistir com uma fatura mais elevada de equipamento ou consumíveis. Um projeto publicado sobre refugo de cartão canelado registou a redução obtida numa onduladora; os seus valores não podem ser usados para estimar o retorno de uma linha de impressão e colagem.
| Campo | Unidade a registar | O que permite isolar |
|---|---|---|
| 1. Dimensão da encomenda | folhas e caixas | Dimensão comparável do trabalho |
| 2. Última peça boa à primeira peça boa | minutos por mudança | Transição com a máquina parada, sem incluir a preparação feita durante o funcionamento |
| 3. Transferência e realimentação | minutos por lote | Movimentação entre estações independentes |
| 4. Estação sem alimentação ou bloqueada | minutos por estação | Deslocação do constrangimento |
| 5. Caixas aceites à primeira passagem | caixas por encomenda | Produção comercializável |
| 6. Rejeições por causa | caixas por causa | Falhas de impressão, corte, vinco, colagem e resistência |
| 7. Tempo total de produção | horas de linha | Caixas aceites por hora de linha |
| 8. Tempo de trabalho pago dos operadores | horas-pessoa | Caixas aceites por hora-pessoa paga |
| 9. Custos de equipamento e funcionamento | moeda por 1 000 caixas boas | Investimento, energia, cola, manutenção e movimentação |
| 10. Trabalho em curso no fim do turno | folhas e caixas | Material não acabado transportado para o turno seguinte |
Cálculo: O número de caixas aceites à primeira passagem, dividido pelas horas de funcionamento da linha, mede a produtividade física; o mesmo número de caixas aceites, dividido pela soma das horas de trabalho pagas, mede a mão de obra empregue. Mantenha iguais, para todas as opções, o período de análise, a regra de inspeção e o tratamento do retrabalho. Uma comparação financeira deve também incluir os custos de aquisição, instalação, formação, manutenção, serviços públicos, refugo e custo de posse do stock.
Exemplo prático, inteiramente hipotético: Cada opção recebe a mesma encomenda de 3 000 folhas. Estes números servem para explicar o cálculo; não são dados de ensaios da Cenwan, valores de referência publicados nem poupanças garantidas. Substitua cada valor pelos dados observados na fábrica antes de tomar uma decisão de investimento.
| Percurso | Tiragem | Preparação | Transferência | Outras paragens | Total | Rejeitadas | Mão de obra paga | Aceites |
|---|---|---|---|---|---|---|---|---|
| Separado | 3.00 horas | 0.75 horas | 0.50 horas | 0.25 horas | 4.50 horas | 6% | 9.00 horas | 2 820 caixas |
| Por etapas | 3.25 horas | 0.50 horas | 0.25 horas | 0.25 horas | 4.25 horas | 5% | 8.50 horas | 2 850 caixas |
| Integrado | 3.50 horas | 0.25 horas | 0.00 horas | 0.75 horas | 4.50 horas | 4% | 9.00 horas | 2 880 caixas |
Neste exemplo construído, o percurso por etapas produz cerca de 671 caixas aceites por hora total; o percurso separado, cerca de 627; e o integrado, cerca de 640. Embora o percurso integrado elimine 0.50 horas de transferência e reduza a percentagem hipotética de rejeições de 6% para 4%, também acumula 0.75 horas de paragens interligadas. Outras combinações reais podem produzir resultados opostos. Considerando as 4.25 horas em vez de 4.50 horas de tempo total e as 8.50 horas em vez de 9.00 horas de trabalho como dois fatores separados, nenhum dos rácios, por si só, justifica a compra da máquina.
Neste contexto, a precisão tem um significado verificável: o registo de impressão, a posição do vinco e a posição da cola têm de respeitar os limites acordados. Uma caixa só conta como sendo de alta qualidade depois de passar os testes funcionais exigidos pelo cliente. Os trabalhos em cartão compacto para caixas dobráveis pertencem a uma família de amostras separada; não devem ser contabilizados em conjunto com a produção de caixas de cartão canelado.
A análise separada da velocidade e qualidade da máquina de dobrar e colar caixas explica por que razão os valores apresentados no visor da máquina podem divergir do número de caixas comercializáveis. Aplique este registo a todo o percurso da impressão à embalagem, não apenas ao contador de uma máquina.
Descubra como as filas e a falta de alimentação mudam com a combinação de SKU
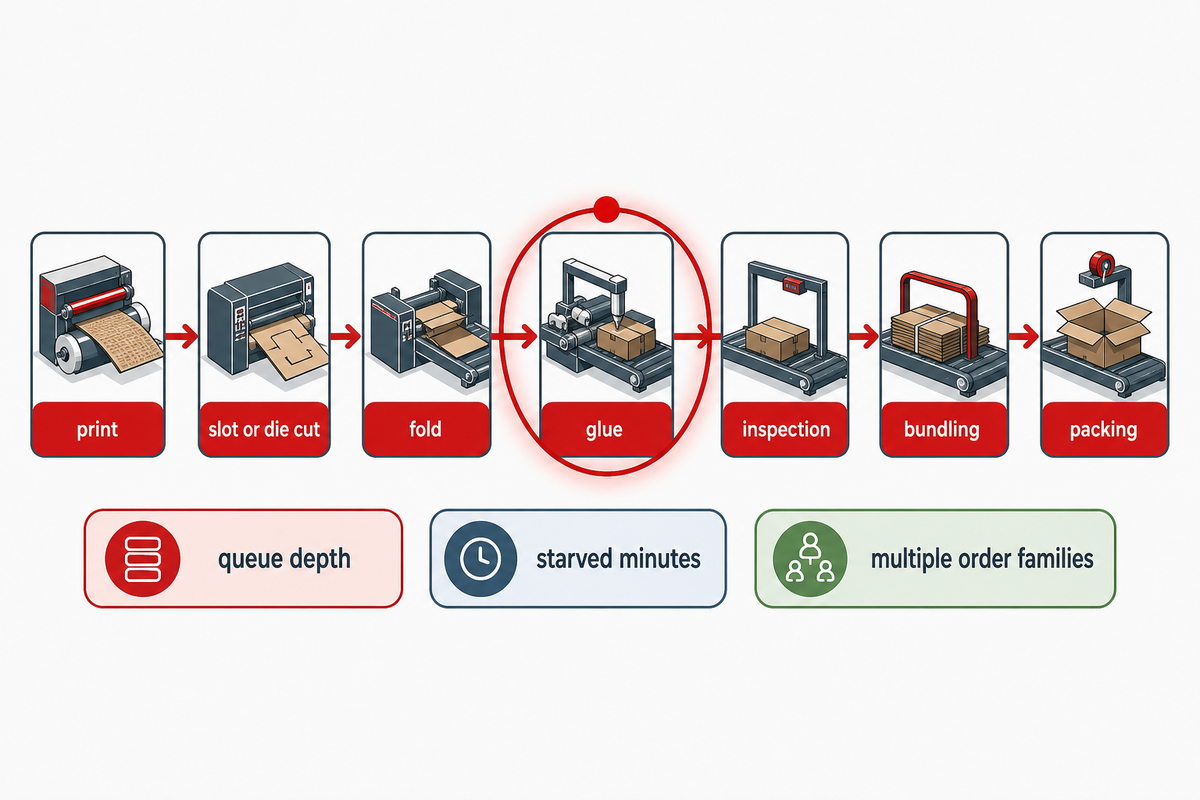
Um constrangimento na transferência pode desaparecer e deslocar-se para o corte e vinco, a cura da cola, a contagem ou a embalagem. Meça a dimensão da fila e os minutos sem alimentação em todas as estações, para várias famílias de encomendas. O U.S. National Institute of Standards and Technology publicou estudos sobre as mudanças na combinação de produtos e o seu efeito na produção e nos constrangimentos da produção em série. O estudo de caso aplica-se à indústria automóvel, pelo que as conclusões relativas às caixas são uma hipótese válida.
«produção e constrangimentos em função da combinação de produtos»
Crie um mapa simples, com colunas para impressão, abertura de ranhuras ou corte e vinco, dobragem, colagem, inspeção, formação de maços e embalagem. Para cada trabalho, registe a fila na estação, o tempo de funcionamento e o tempo de espera. A análise dos mapas preenchidos pode revelar dados úteis. Por exemplo, as máquinas de dobrar e colar caixas podem revelar constrangimentos na formação dos maços depois de reduzida a realimentação. Um artigo escrito por um distribuidor dá um exemplo dessa possível deslocação a jusante, mas não quantifica a sua ocorrência noutras fábricas.
Objeção na aquisição: «A impressora tem uma velocidade nominal superior à da máquina de dobrar e colar caixas.» A comparação de velocidades só é relevante se a impressora mantiver a alimentação da unidade seguinte com os formatos de cartão efetivamente utilizados e se a estação final de embalagem conseguir escoar as caixas aceites. É preferível observar um ensaio sincronizado a combinar os valores máximos indicados nas brochuras.
O diagnóstico de problemas deve seguir a última caixa boa. Entre os problemas comuns contam-se uma máquina de colagem sem alimentação, um contador automático de caixas que conta mal e uma estação de cintagem que não consegue escoar as caixas acabadas. Registe o evento que interrompeu o fluxo de produção automática e quem o reiniciou.
Considere a combinação de mudanças de formato ao decidir a integração
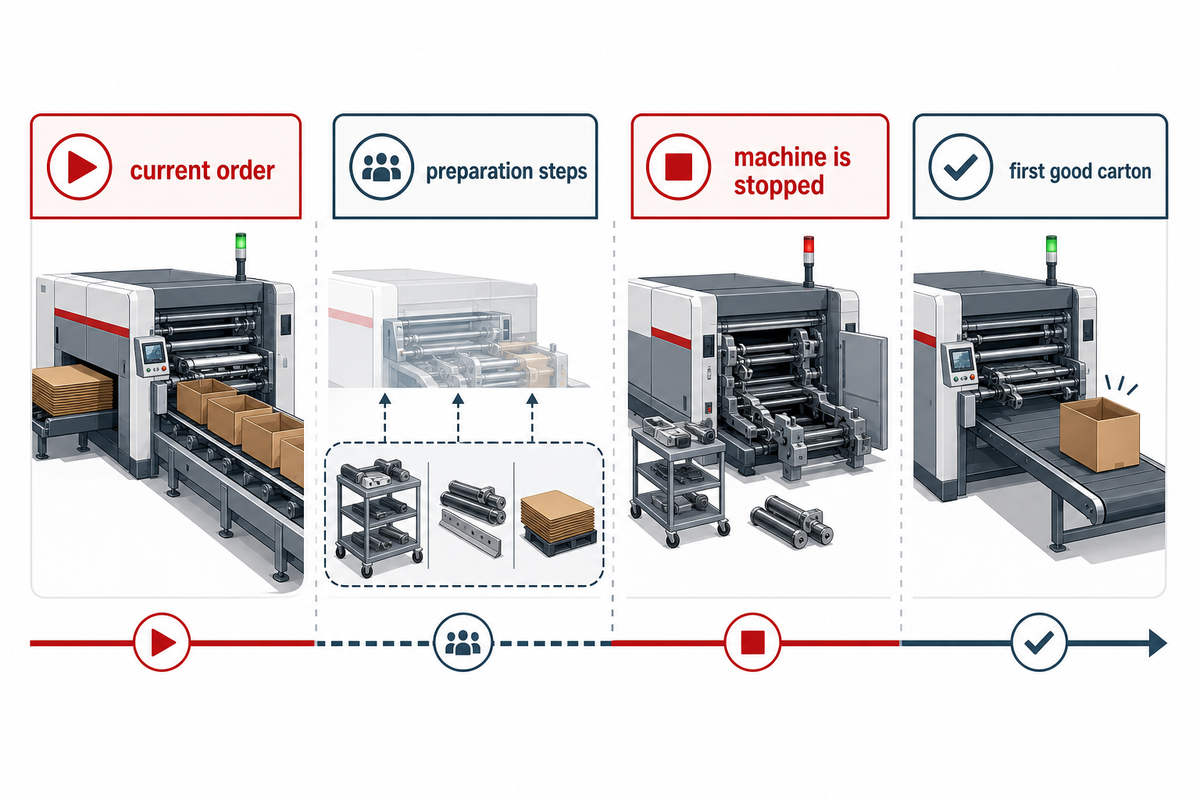
Conte o número de transições entre encomendas por turno, o tempo de paragem da máquina em cada uma e as etapas de preparação que podem ser realizadas em segurança durante o trabalho anterior. Duas fábricas que produzam o mesmo volume anual de caixas podem ter custos diferentes consoante a frequência com que alteram os desenhos e as dimensões das caixas. Uma linha contínua pode incluir mecanismos de mudança rápida; a análise do NIST sobre sistemas com vários trabalhos mostra que a produção e os constrangimentos podem variar consoante a combinação de produtos e o plano de produção. Trata-se de uma conclusão geral sobre produção, não de um valor de referência para linhas de caixas.
Algumas configurações integradas permitem preparar o próximo trabalho de impressão enquanto decorre a encomenda atual; outras exigem uma paragem completa. O comprador deve pedir uma lista, estação a estação, das atividades simultâneas que podem ser realizadas em segurança e assistir a uma mudança de formato. O tempo de preparação indicado no catálogo de um fornecedor não determina o desempenho de outro nem a produção final aceite pelo comprador.
Registe, em cada transição entre encomendas, a última caixa boa da encomenda anterior, a primeira caixa boa da encomenda seguinte, o tempo de paragem da máquina e os minutos de trabalho antecipado do pessoal. Avalie a mesma sequência de SKU nos percursos candidatos. Uma máquina de impressão para caixas anunciada como de «alta velocidade» pode perder um turno curto devido a mudanças repetidas; uma linha integrada bem configurada poderá evitar essa perda. Uma regra geral baseada no volume anual não detetará estes casos.
A linguagem sobre tecnologia avançada não substitui a medição da preparação. Se um fornecedor propuser bloqueio automático das chapas ou receitas guardadas, determine quais as atividades simultâneas permitidas durante a encomenda anterior e quanto tempo decorre até à primeira caixa boa da encomenda seguinte. O operador deve conhecer a sequência real de paragem e explicá-la sem recorrer aos tempos de mudança indicados no folheto do fornecedor.
Compare três percursos com as mesmas encomendas de teste
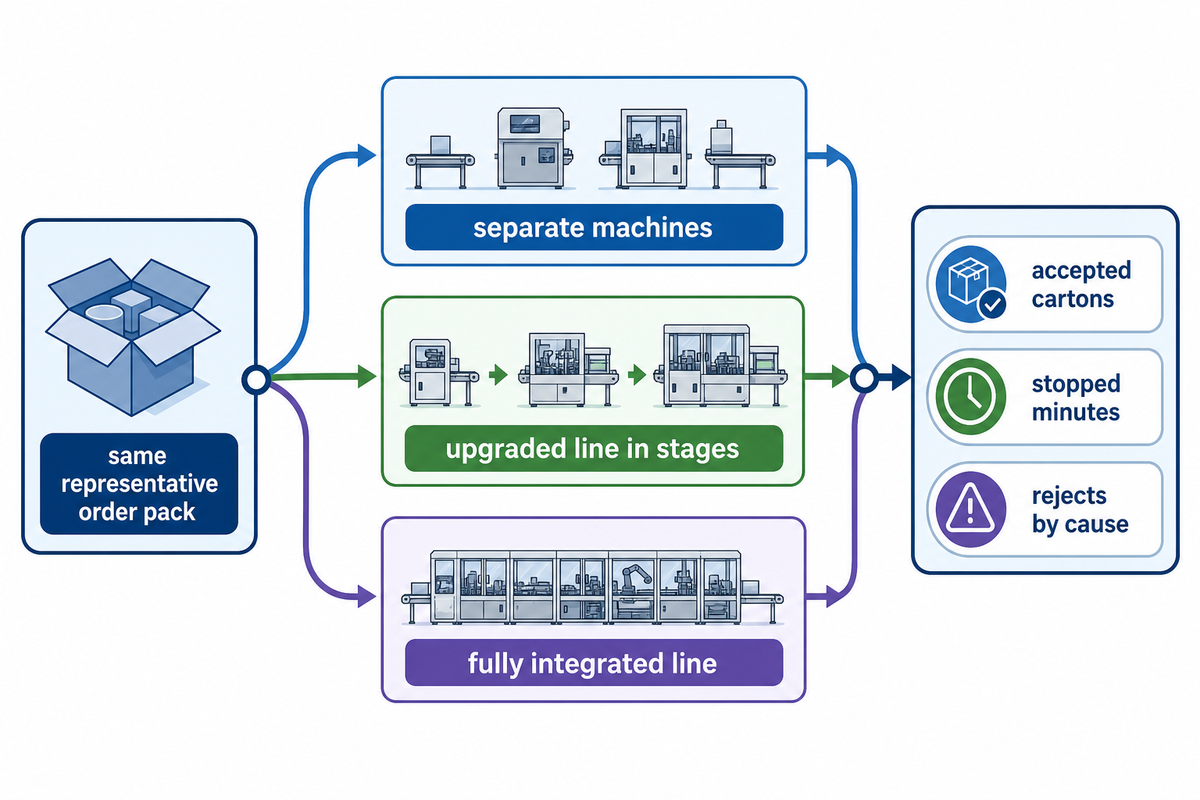
Teste máquinas separadas, uma linha atualizada por etapas e uma linha totalmente integrada com o mesmo conjunto representativo de encomendas. A comparação deve usar os mesmos desenhos, especificações do cartão, arte de impressão, critério de aceitação e sequência de encomendas. Registe também o operador, o lote de cartão e a hora do dia. Estes fatores podem influenciar os resultados. O National Institute of Standards and Technology identifica o operador e a hora do ensaio como fatores experimentais; registar o lote de cartão é uma recomendação deste guia para o ensaio de caixas, não um fator mencionado nessa fonte.
| Tipo/família de encomenda | Percurso | Pergunta a que o ensaio deve responder |
|---|---|---|
| Caixa americana comprida | Separado | Quanto tempo de realimentação e transporte continua a ser necessário? |
| Caixa americana comprida | Por etapas | A alimentação ou colagem específicas eliminam a fila? |
| Caixa americana comprida | Integrado | A produção aceite aumenta depois das paragens interligadas? |
| Encomenda curta com muita impressão | Separado | A preparação da impressão pode decorrer em simultâneo com os trabalhos de acabamento? |
| Encomenda curta com muita impressão | Por etapas | Que ações de preparação podem ser reutilizadas? |
| Encomenda curta com muita impressão | Integrado | Quantos minutos de paragem continuam a ser necessários por mudança? |
| Cartão ou geometria da caixa difíceis | Separado | Em que ponto ocorrem rejeições por causa do vinco ou da colagem? |
| Cartão ou geometria da caixa difíceis | Por etapas | Uma estação especializada mantida em serviço pode preservar a qualidade? |
| Cartão ou geometria da caixa difíceis | Integrado | A linha proposta passa em todos os critérios de aceitação? |
Um percurso por etapas pode manter a impressora e acrescentar uma máquina automática de dobrar e colar caixas ou equipamento de embalagem final; um percurso completo pode ligar a impressão flexográfica, a abertura de ranhuras, o corte e vinco, a dobragem e a aplicação de cola. No caso de uma máquina de impressão, abertura de ranhuras e corte e vinco, registe quais as estações interligadas e onde a produção é encaminhada para a dobragem e colagem. Compare os limites dos módulos cotados, não as designações. O guia mais abrangente do site sobre custos e disposição de linhas automáticas aborda o orçamento geral; este ensaio fornece os dados necessários para o modelo orçamental.
Registe, em cada uma das nove células, as caixas aceites por hora de linha, as horas-pessoa de trabalho, as causas de rejeição, o tempo de paragem e o custo por 1 000 caixas aceites. Um percurso só é vencedor segundo a definição de aceitação testada com a combinação de encomendas fornecida. Se uma opção não conseguir produzir uma caixa de teste, indique o percurso alternativo e as operações associadas, em vez de excluir essa caixa de teste da avaliação.
Compare um percurso por etapas que use a mesma especificação de caixa de cartão com uma linha de produção totalmente automática. A alimentação automática pode eliminar uma operação de elevação, e uma etapa de impressão separada pode permitir que a impressora abasteça alguns percursos de acabamento. Indique tanto a movimentação poupada como qualquer coordenação adicional necessária entre impressão e embalagem. Por si só, o termo «integrado» não descreve as operações realizadas pela linha.
Inclua a compatibilidade do cartão e da caixa no ensaio de aceitação
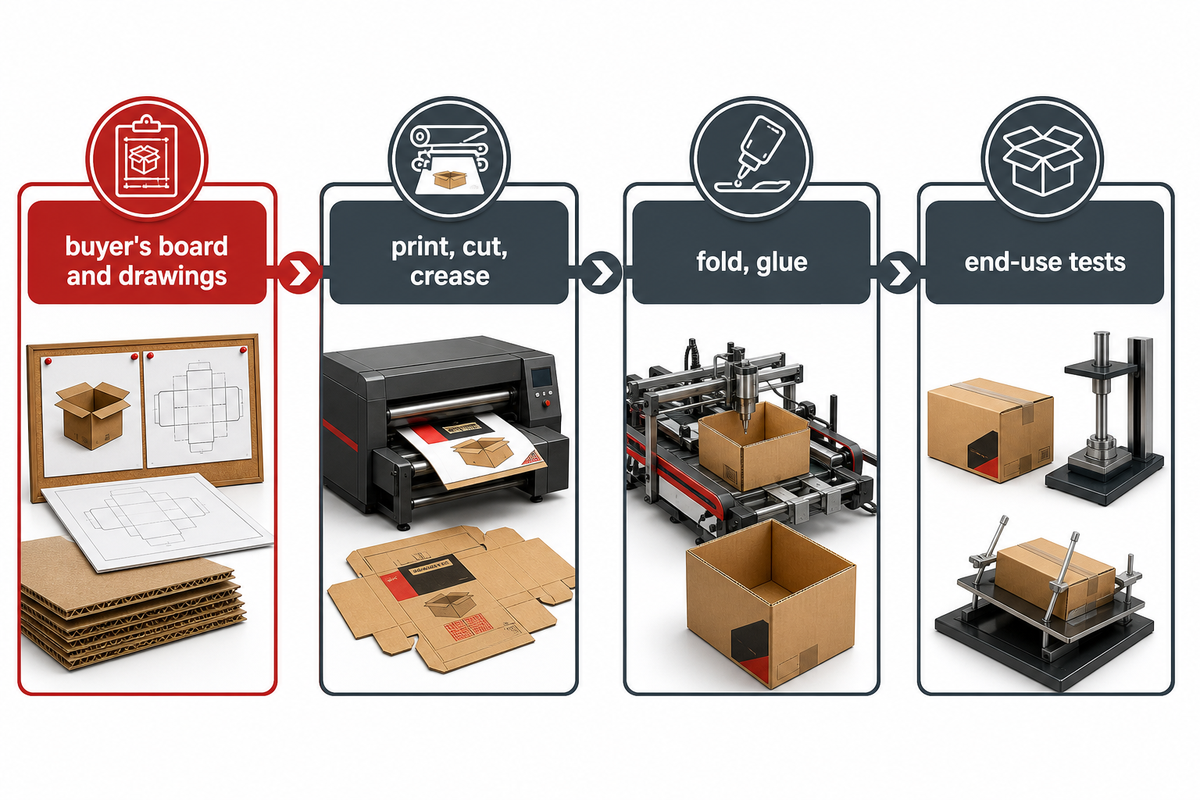
Uma linha só é aceitável se o cartão e os desenhos reais do comprador passarem nos testes de impressão, corte, vinco, dobragem, colagem e utilização final após a sequência de produção prevista. Teste as planchas troqueladas mais largas e mais estreitas, as gramagens do cartão, a direção das ondas e as abas de colagem difíceis. Uma caixa de cartão canelado que pareça direita pode ainda falhar um teste de resistência exigido, por exemplo, se a transformação danificar o cartão.
Um estudo laboratorial sobre cartão canelado de parede simples (com esmagamento entre 10% e 70% da espessura original e precisão de 10 µm) concluiu que as propriedades mecânicas diminuíram. Estas são condições laboratoriais, não uma taxa de defeitos na fábrica nem um intervalo de funcionamento recomendado. O estudo não prova que o equipamento integrado provoque mais esmagamento do que outro equipamento. Justifica, contudo, que se inclua, além das dimensões e do aspeto, a verificação de compressão ou resistência de bordo aplicável ao cartão do comprador, quando a caixa tem de proteger uma carga. O manual de cartão da Iggesund também aborda problemas de registo de impressão e vinco relacionados com a humidade, mas refere-se a cartão compacto. Por isso, deve ser usado para ajudar a formular perguntas, não para transpor definições para cartão canelado.
Antes do ensaio com o fornecedor, defina códigos de defeito para o registo de impressão em relação ao cortante, a posição do corte ou das ranhuras, vincos fendidos ou fracos, dobragem enviesada, alinhamento da aba de colagem, falha de adesão, esmagamento das ondas e contagem incorreta. A equipa de qualidade deve recolher amostras do início, meio e fim de cada tiragem e guardar as amostras não aceites. Para verificações detalhadas da impressão à colagem, consulte o guia de qualidade em sete etapas da Cenwan; as verificações têm, ainda assim, de ser aplicadas ao cartão e à caixa do comprador.
No caso de uma ferramenta de corte plano, a matriz de vinco proposta deve ser adequada ao cartão de teste e ao desenho. Para ferramental rotativo, deve colocar-se a mesma questão relativamente ao cortante e ao vinco. Depois do corte, verifique se o refugo é removido e se o painel fica limpo. Estas verificações devem ser feitas com o ferramental efetivamente proposto.
Faça um registo durante sete dias antes de pedir uma cotação
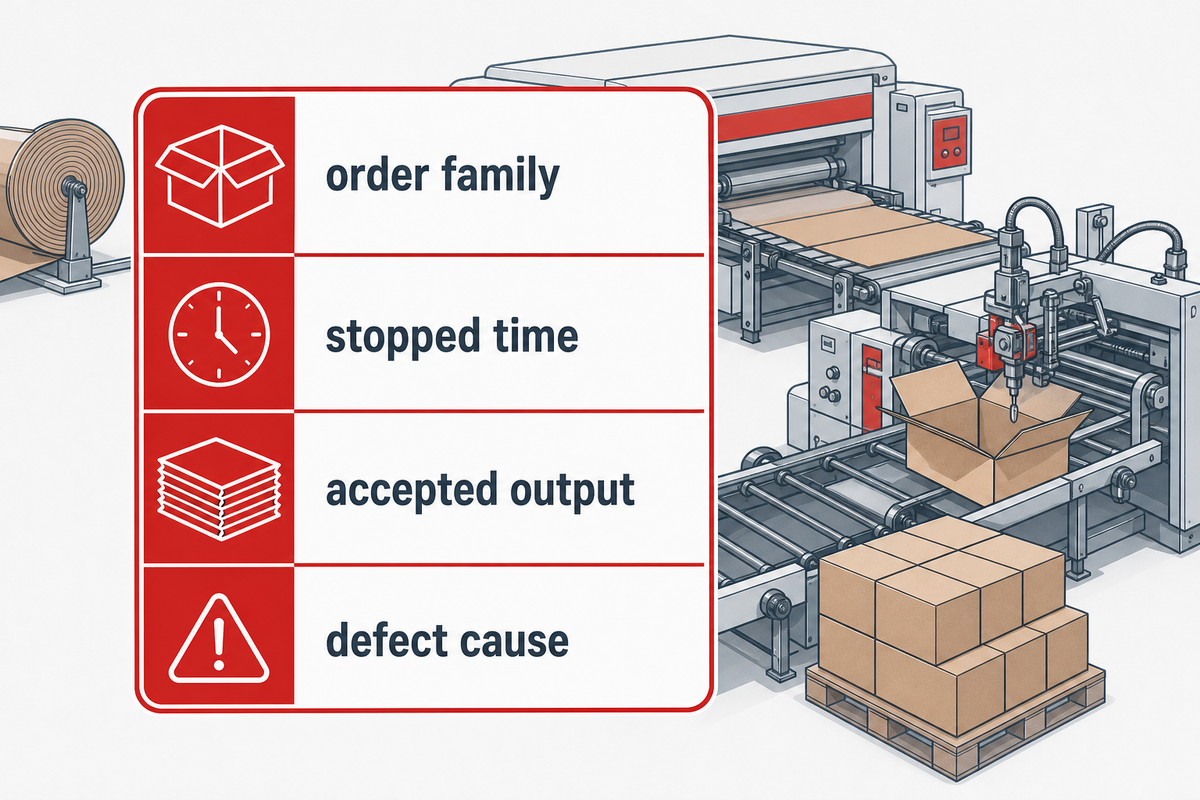
Sete dias podem revelar onde as encomendas perdem tempo, mas não garantem uma amostra representativa de todos os turnos, lotes de cartão ou caixas sazonais. Comece um registo diário com a família de encomenda, a quantidade prevista, o tempo de preparação, o tempo de paragem, o tempo de movimentação, a produção aceite e a causa do defeito. Se um produto ou uma condição operacional críticos não ocorrerem durante o período de observação previsto, prolongue a observação.
O responsável pela fábrica seleciona encomendas difíceis e de grande volume que se repetem. A equipa de qualidade fornece os limites de aceitação definidos nas especificações dos clientes. A equipa financeira regista as horas dos operadores, eletricidade, cola, refugo, manutenção, equipamento e custos do trabalho em curso. A equipa de aprovisionamento junta os desenhos, a arte e as amostras de cartão ao pedido de cotação. Se a fábrica tiver outros turnos que não tenham sido observados na primeira semana, inclua-os num ensaio antes de tirar conclusões para toda a fábrica. Para avaliar a estabilidade do processo, o National Institute of Standards and Technology recomenda recolher observações ao longo do tempo; sete dias de calendário constituem o período inicial de diagnóstico indicado neste guia, não uma dimensão de amostra prescrita para equipamento de cartão canelado.
Registe um valor em falta, mas deixe o campo vazio até ser medido. O fornecedor deve indicar quais os formatos de caixa que exigem um percurso alternativo, quais as funções que podem ser personalizadas e/ou ajustadas e que valor de desempenho será medido. Um valor em falta na fábrica deve dar origem a uma medição, nunca ser tratado como um valor predefinido seguro.
Com o registo, os profissionais de embalagem podem distinguir um pedido de maior velocidade de um pedido para reduzir as mudanças de formato. Cada pedido deve indicar uma perda medida e a família de caixas afetada. Um pedido de cotação genérico para equipamento de embalagem de cartão, sem estes campos, dá origem a propostas impossíveis de comparar.
Uma lista de verificação para operadores de máquinas de dobrar e colar caixas pode ajudar a definir quem regista as preparações, a alimentação e as verificações da cola durante o período de observação. Atribua a responsabilidade pelas medições antes do turno, para que um registo em falta não seja preenchido com um zero estimado.
Peça provas representativas de aceitação na fábrica e nas instalações do comprador
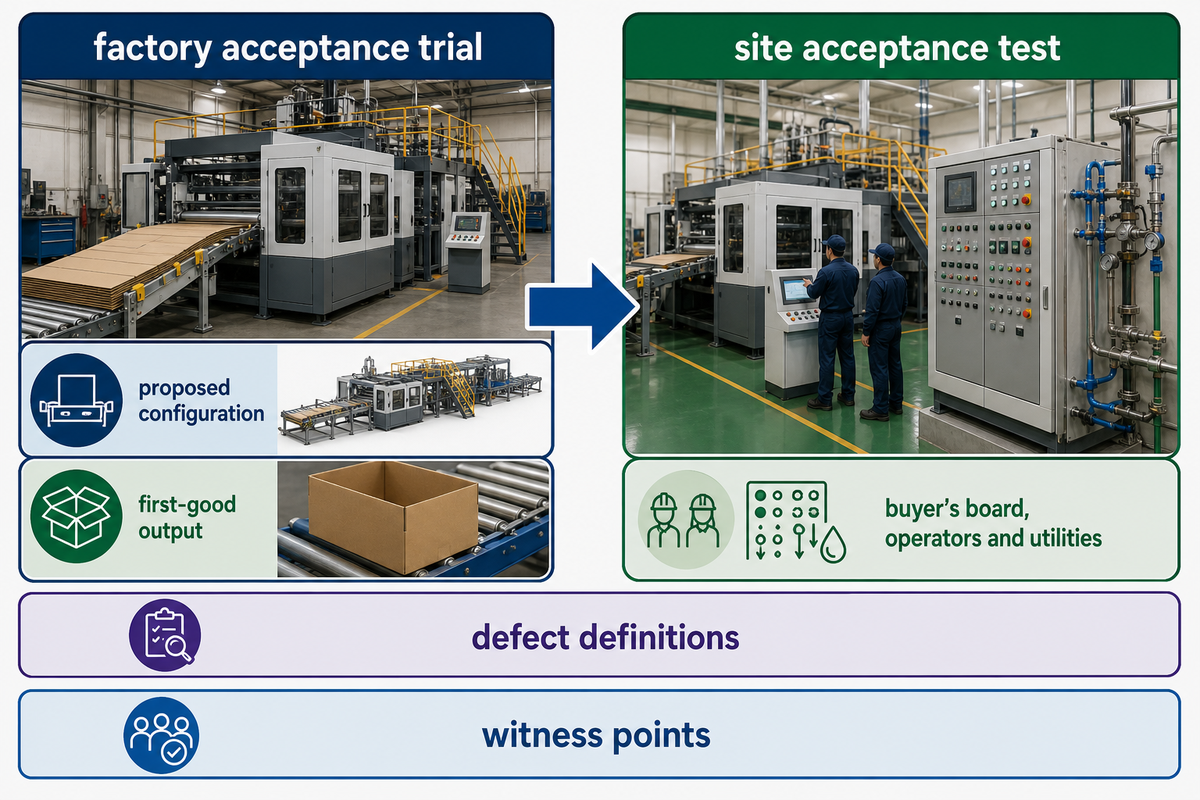
A encomenda acordada deve ser produzida durante um ensaio de aceitação na fábrica, demonstrando a produção da primeira caixa aprovada, as perdas nas mudanças de encomenda e os produtos rejeitados, bem como a transferência para a etapa seguinte, com a configuração proposta. Após a instalação, o teste de aceitação nas instalações do cliente deve repetir as verificações relevantes com o cartão, os operadores e os serviços industriais do comprador. Defina as categorias de defeitos e os pontos de inspeção nos termos de compra antes de alguém apresentar uma proposta com uma meta de velocidade.
| Item | Elementos a solicitar | Responsável |
|---|---|---|
| 1. Encomenda e gama de cartões | Desenho assinado, gramagem e lista de amostras para ensaio | Compras / controlo de qualidade |
| 2. Registo de impressão e corte | Tolerância aceite, medida por referência de produto | Controlo de qualidade |
| 3. Qualidade da dobragem e colagem | Códigos de defeito e método de ensaio da colagem | Controlo de qualidade |
| 4. Resistência do cartão | Resultado de resistência aplicável, conforme os requisitos do cliente | Controlo de qualidade / cliente |
| 5. Transição até à primeira caixa aprovada | Minutos de paragem e mão de obra antecipada por mudança de encomenda | Responsável pela fábrica |
| 6. Produção aceite | Caixas de cartão por hora decorrida para cada trabalho de ensaio | Fábrica / finanças |
| 7. Embalagem e contagem | Maços completos e exceções de contagem | Fábrica / controlo de qualidade |
| 8. Interfaces e comandos | Integrador, encravamentos, documentação de riscos e âmbito da passagem de responsabilidades | Fornecedor / comprador |
| 9. Assistência e peças sobresselentes | Canal de resposta identificado, peças em stock e exclusões | Compras |
Não interprete documentos separados de cada máquina como sinal de que foi feita uma avaliação de segurança de todo o conjunto. No Reino Unido, o Health and Safety Executive afirma que, quando um conjunto de máquinas combinado reúne as condições previstas, as responsabilidades do fabricante podem caber à parte que constitui o conjunto, incluindo no que respeita aos riscos das interfaces. As suas orientações também indicam que as instalações com máquinas antigas e novas devem ser avaliadas caso a caso. Estas orientações são específicas do Reino Unido. Peça a cada equipa do projeto que identifique o integrador e o procedimento local de conformidade aplicável. Para os equipamentos colocados no mercado da UE, o resumo oficial do regulamento europeu relativo às máquinas indica que a aplicação geral terá início em 20 de janeiro de 2027, embora algumas disposições se apliquem antes; este é um aspeto a considerar nas compras de projetos da UE.
A Cenwan afirma que presta assistência pós-venda e fornece peças sobresselentes, mas cabe ao cliente especificar no contrato os modelos abrangidos e definir os tempos de resposta e as obrigações. Uma declaração pública de apoio não comprova o tempo de resposta nas instalações em causa.
Solicite por escrito condições de assistência técnica profissional, incluindo a passagem de responsabilidades pelos comandos, o diagnóstico remoto, a formação e o primeiro envio de peças sobresselentes. A ficha de aceitação deve identificar quem verifica se a interface de toda a máquina está pronta após a colocação em funcionamento.
O que muda em 2026: comprove a flexibilidade antes de comprar capacidade
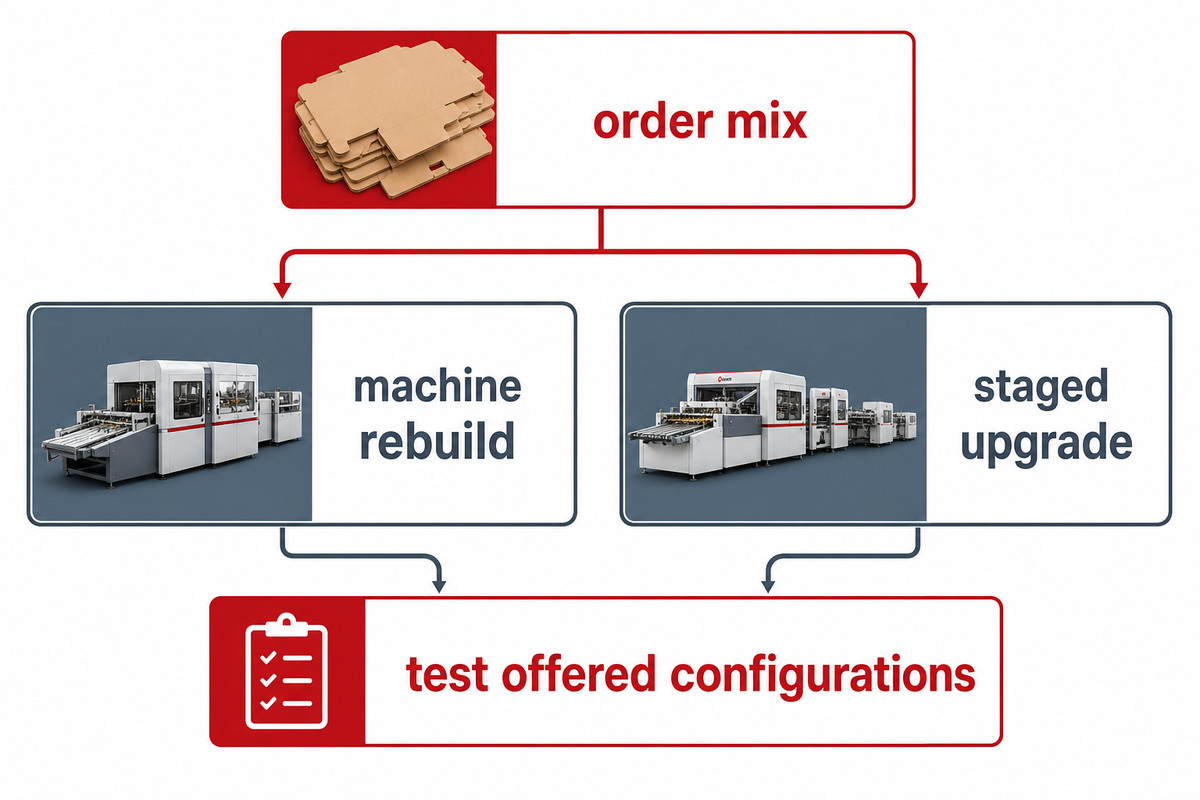
Encomendas mais pequenas e maior personalização podem aumentar o valor de mudanças rápidas e repetíveis, mas não criam uma data universal para integrar uma linha de caixas. A reconstrução de uma máquina específica ou uma modernização faseada podem resolver a verdadeira limitação. Considere 2026 como o momento para atualizar a carteira de encomendas e testar as configurações propostas, e não como um prazo imposto por uma previsão de mercado não verificada.
Muitos catálogos de produtos incluem configurações de linhas de produção de caixas de alta velocidade e mudanças rápidas, mas os limites nominais dependem do modelo e das condições. Não combine a velocidade da máquina de impressão de uma empresa com a capacidade de corte e vinco e dobragem de uma máquina de outra empresa para alegar que dispõe de um processo completo. O ensaio da caixa aprovada continuará a ser o principal critério de seleção.
Não é necessário deter patentes nem apresentar valores de desempenho proprietários para decidir qual a configuração que cumpre a ficha de aceitação do comprador.
Tome a decisão de investimento e entregue aos fornecedores um briefing adequado
Selecione o processo cuja produção medida e aceite e cuja qualidade melhorem para a combinação de produtos relevante da fábrica, depois de considerados os custos de preparação, pessoal e propriedade. O conjunto de documentos a entregar deve incluir o diagrama do processo atual, o Registo de Perdas na Transferência preenchido, o mapa de estrangulamentos ocultos, as encomendas de ensaio e a ficha de aceitação de 9 pontos. Se houver campos essenciais por preencher na ficha de aceitação, solicite medições ou um ensaio de produção antes de aprovar o investimento.
Envie à Cenwan os desenhos das caixas, as gramagens do cartão canelado, os ficheiros de impressão, a sequência de encomendas prevista, a meta de produção aprovada e exemplos de códigos de defeito. Pergunte que módulos de equipamento se adequam a cada encomenda, que estações podem funcionar de forma independente e quem é responsável pela interface dos comandos. Pergunte como será integrada a embalagem no ensaio. Assim, a proposta poderá especificar a máquina de fabrico de caixas prevista, em vez de uma máquina automática genérica de dobragem e colagem. Compare esta resposta com as outras opções propostas, usando os mesmos critérios.
Próximo passo: Leve um conjunto de documentos de encomenda preenchido e o registo de perdas a uma revisão técnica. Com base nessas amostras, a Cenwan pode recomendar uma linha integrada, uma máquina de dobrar e colar caixas ou uma configuração de embalagem na saída. Discuta um plano para o ensaio de produção
Perguntas frequentes
É possível imprimir uma caixa de cartão canelado antes de a encaminhar para uma máquina de dobrar e colar caixas independente?
Sim. A impressão em cartão canelado pode ser feita numa linha independente ou integrada.
A European Corrugated Packaging Association descreve ambos os processos. Uma estação independente de dobragem e colagem é uma opção viável quando o registo entre impressão e corte, o manuseamento na transferência e os controlos de qualidade cumprem as especificações da encomenda. Identifique as etapas adicionais de empilhamento e reintrodução do cartão e compare-as com a proposta de uma linha combinada, usando o mesmo cartão e os mesmos desenhos, incluindo a primeira caixa aprovada.
Com que rapidez pode uma linha integrada de caixas de cartão mudar entre diferentes referências de produto?
Não existe um tempo-alvo universal fiável que se aplique a todas as combinações de caixas.
Os comandos da máquina, as chapas de impressão, a tinta, as dimensões e o acesso em segurança determinam a sequência de preparação. Peça ao fornecedor que faça, sob observação, a mudança da última caixa aprovada da encomenda anterior para a primeira caixa aprovada da encomenda seguinte. Registe separadamente os minutos de paragem e o trabalho preparado enquanto a encomenda anterior ainda está a decorrer. O tempo de preparação indicado numa brochura pode não incluir várias destas tarefas. Repita a mudança depois de a equipa ter praticado e solicite os resultados do primeiro ensaio e da repetição. Registe quem fez os ajustes e se a encomenda seguinte cumpriu os limites de aceitação de impressão, corte, dobragem e colagem antes de considerar a mudança concluída.
O que é o corte e vinco numa linha de impressão de caixas de cartão?
O corte e vinco dá forma à folha impressa e pode criar os cortes ou vincos necessários ao formato da caixa.
O corte ou a ranhura deve estar alinhado com a arte final e com o percurso de dobragem posterior. O comprador deve inspecionar a posição do corte, o funcionamento dos vincos e a resistência do cartão nas amostras acabadas. Uma caixa pode passar numa inspeção visual da impressão e ainda assim apresentar problemas quando os painéis são dobrados ou a aba de colagem fica mal posicionada durante uma tiragem completa.
Quanto tempo demora desde a encomenda até ao funcionamento pleno?
Exija ao fornecedor um calendário de etapas para a configuração e as instalações específicas.
A data de conclusão da configuração, dos desenhos, dos serviços industriais, da instalação, da formação e dos testes de aceitação deve ser acordada para cada etapa. Pergunte quem fornece as amostras de cartão, a arte final e a documentação de interfaces ou segurança necessária. Não use o prazo de entrega de outra fábrica como garantia para este projeto.
O que deve fornecer uma fábrica para um ensaio de linha integrada?
Forneça cartão real, desenhos das caixas, ficheiros de impressão, sequência de encomendas e limites de aceitação por escrito.
Inclua o número de operadores, o método de embalagem previsto, observações atuais sobre a produção aprovada e categorias de produtos rejeitados. Inclua a encomenda recorrente mais difícil e também uma fácil. Se o fornecedor não puder executar um trabalho no processo proposto, exija um fluxo alternativo e contabilize o manuseamento adicional na comparação.
Referências e fontes
- Processo de produção de embalagens de cartão canelado FEFCO.
- Sistemas de produção com vários trabalhos e estrangulamentos na combinação de produtos Investigação alojada pelo NIST, 2018.
- Planos em blocos aleatorizados e estabilidade do processo Manual de Estatística de Engenharia do NIST.
- Conceitos de produtividade e metodologia das horas trabalhadas U.S. Bureau of Labor Statistics.
- Esmagamento de cartão canelado de parede simples durante a transformação Estudo laboratorial com revisão por pares, 2021.
- Fabrico ou montagem de equipamentos de trabalho e instalações no local UK Health and Safety Executive.
- Requisitos de segurança das máquinas Resumo oficial do EUR-Lex.