Entre em contacto com a Cenwan Machine Company


A conversão de um desenho de caixa de milímetros para polegadas começa pelo número 25.4. Um comprimento de 100 mm corresponde a cerca de 3.937 polegadas. O passo seguinte é preservar o significado dessa dimensão, quer se refira ao interior de uma caixa, a uma peça recortada de cartão ou a uma máquina instalada no chão de fábrica.
A conversão de mm para polegadas faz-se através da fórmula polegadas = milímetros ÷ 25.4. Uma polegada internacional equivale exatamente a 25,4 mm. Para a conversão inversa, multiplique as polegadas por 25.4. Mantenha a unidade original do desenho e arredonde uma única vez o valor convertido apresentado.
Conversor de milímetros para polegadas
Converta entre milímetros e polegadas. A unidade muda; a grandeza medida mantém-se.
Resultado
in
1 mm = 0.0394 in
Introduza 0 ou um valor superior — um valor negativo não é uma leitura válida para esta grandeza.
Esta entrada é ambígua. Use a vírgula apenas como separador decimal, por exemplo 1,5, e não introduza separadores de milhares.
Referência rápida
- 5 mm é menos do que 1/4 de polegada por 1,35 mm.
- 1 mm ≈ 0.0394 in; 25,4 mm = 1 in exatamente.
- O arredondamento ao valor mais próximo, a 0.01 in, acrescenta até 0,127 mm de erro de apresentação.
- As dimensões interiores da caixa, da peça recortada plana e do exterior da máquina são medidas distintas.
Calculadora de mm para polegadas
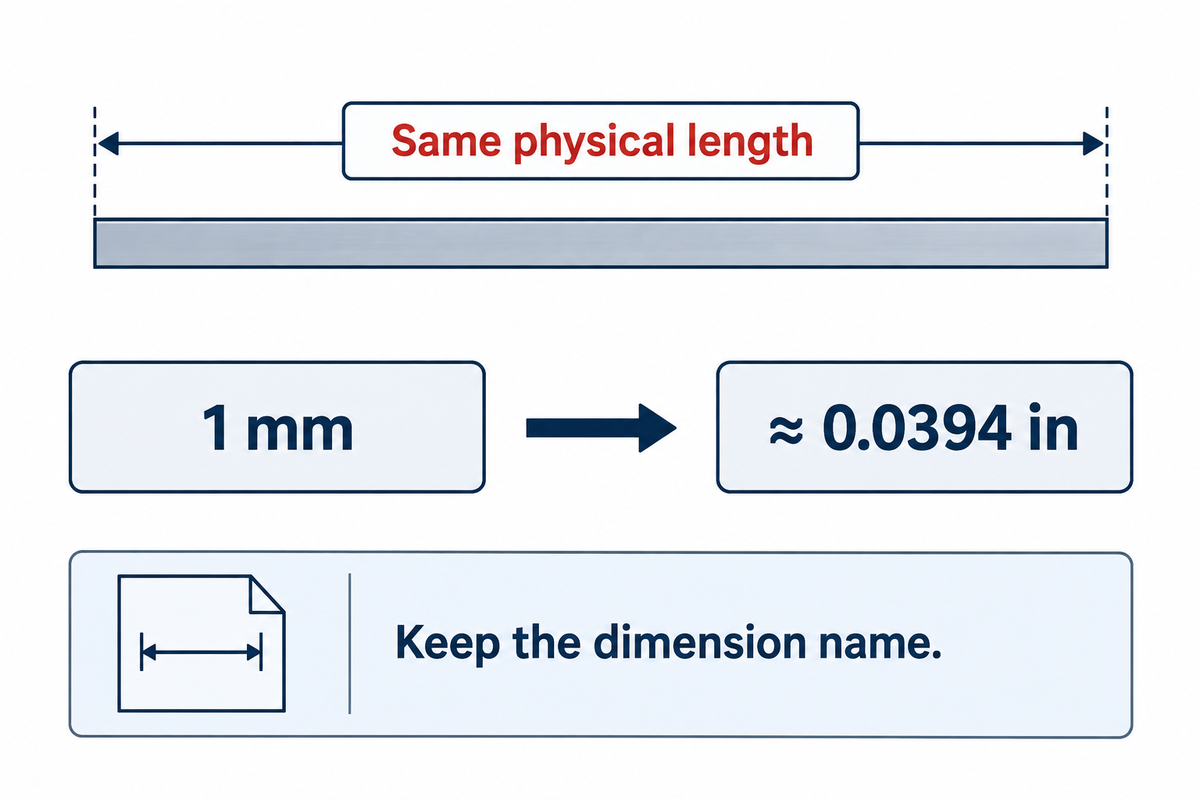
Uma calculadora de milímetros para polegadas muda a unidade de um comprimento, mantendo a sua dimensão. Por exemplo, uma entrada de 1 mm corresponde aproximadamente a 0.0394 in. O mesmo cálculo aplica-se a valores superiores. Entradas separadas para comprimento, largura e profundidade mantêm as dimensões visíveis durante a conversão de uma especificação de caixa para outro sistema de unidades. O cálculo segue a definição da polegada internacional do NIST.
A entrada em inglês usa um ponto decimal, como em 25.4, sem separador de milhares. Introduza 1500 para mil e quinhentos milímetros. Não é necessário descarregar uma aplicação para usar a ferramenta no navegador. Os resultados são apresentados normalmente com até quatro casas decimais; os valores muito pequenos podem manter algarismos significativos adicionais, em vez de apresentar um zero enganador.
Um valor copiado de um desenho também tem um significado original. Identificar uma largura interior como largura total da peça recortada altera a especificação, mesmo que o cálculo esteja correto. É importante manter o nome da dimensão junto do valor, sobretudo quando o desenho contém várias dimensões semelhantes.
Como converter milímetros para polegadas
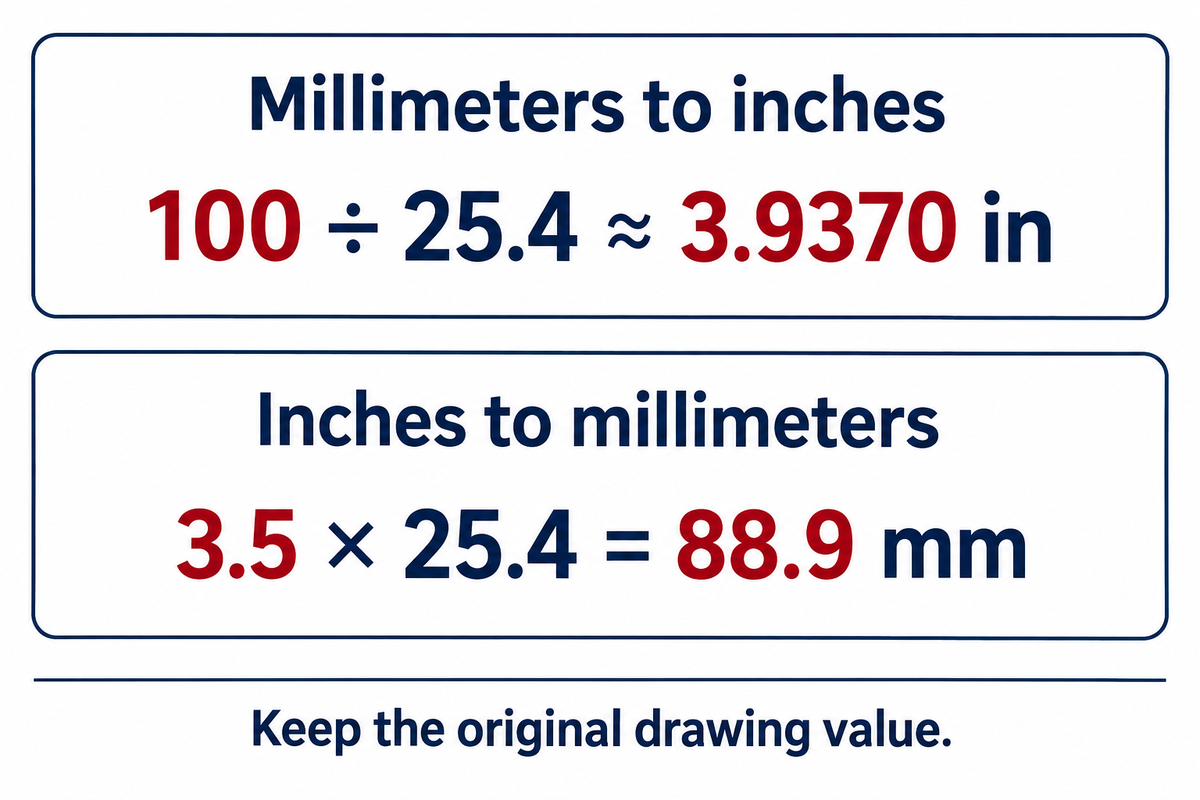
Divida os milímetros por 25.4 para os converter em polegadas. O fator é exato. A referência de comprimento do National Institute of Standards and Technology indica que uma polegada equivale exatamente a 25,4 mm.
Polegadas = milímetros ÷ 25.4
Milímetros = polegadas × 25.4
Como posso converter milímetros para polegadas rapidamente?
Para obter um valor calculado, divida o valor em milímetros por 25.4 e arredonde o resultado final. Para uma dimensão de 100 mm, 100 ÷ 25.4 = 3.937007874… in, ou aproximadamente 3.9370 in com quatro casas decimais. Ao transferir os valores para uma folha de dimensões do fornecedor, mantenha o valor de 100 mm junto do resultado.
Para converter polegadas em milímetros, multiplique. Uma dimensão de 3.5 in passa a 3,5 × 25.4 = 88,9 mm. Numa folha de cálculo, um valor original em milímetros na célula A1 converte-se através de =A1/25.4. Manter a coluna de origem evita que um resultado arredondado seja usado como entrada na conversão seguinte.
Converta separadamente a tolerância indicada e a dimensão nominal. Um valor de desenho de 100 ± 0,2 mm corresponde aproximadamente a 3.937008 ± 0.007874 in antes do arredondamento apresentado. Manter os valores-limite originais evita alterar inadvertidamente o critério de aceitação do desenho. O número de casas decimais apresentado pela calculadora não define esse critério.
Uma alternativa rápida para a conversão consiste em multiplicar por 0.03937. No entanto, este fator está arredondado. Dividir pelo valor completo de 25.4 mantém a relação definida. Para um comprimento de 50,8 mm, o valor exato é 2 in. Acrescentar zeros ao valor não fornece informação adicional.
Tabela de conversão de milímetros para polegadas
A tabela de conversão é útil para verificações rápidas de comprimentos. Os valores usam o fator exato de 25.4 e a coluna das polegadas está arredondada a quatro casas decimais. Para encontrar a linha correspondente num desenho, é necessário usar a mesma referência dimensional. Base da conversão: definição exata da polegada do NIST.
| Milímetros (mm) | Polegadas (in) |
|---|---|
| 1 | 0.0394 |
| 4 | 0.1575 |
| 5 | 0.1969 |
| 10 | 0.3937 |
| 15 | 0.5906 |
| 20 | 0.7874 |
| 25 | 0.9843 |
| 25.4 | 1.0000 |
| 50 | 1.9685 |
| 100 | 3.9370 |
| 200 | 7.8740 |
| 300 | 11.8110 |
| 500 | 19.6850 |
| 650 | 25.5906 |
| 880 | 34.6457 |
| 1100 | 43.3071 |
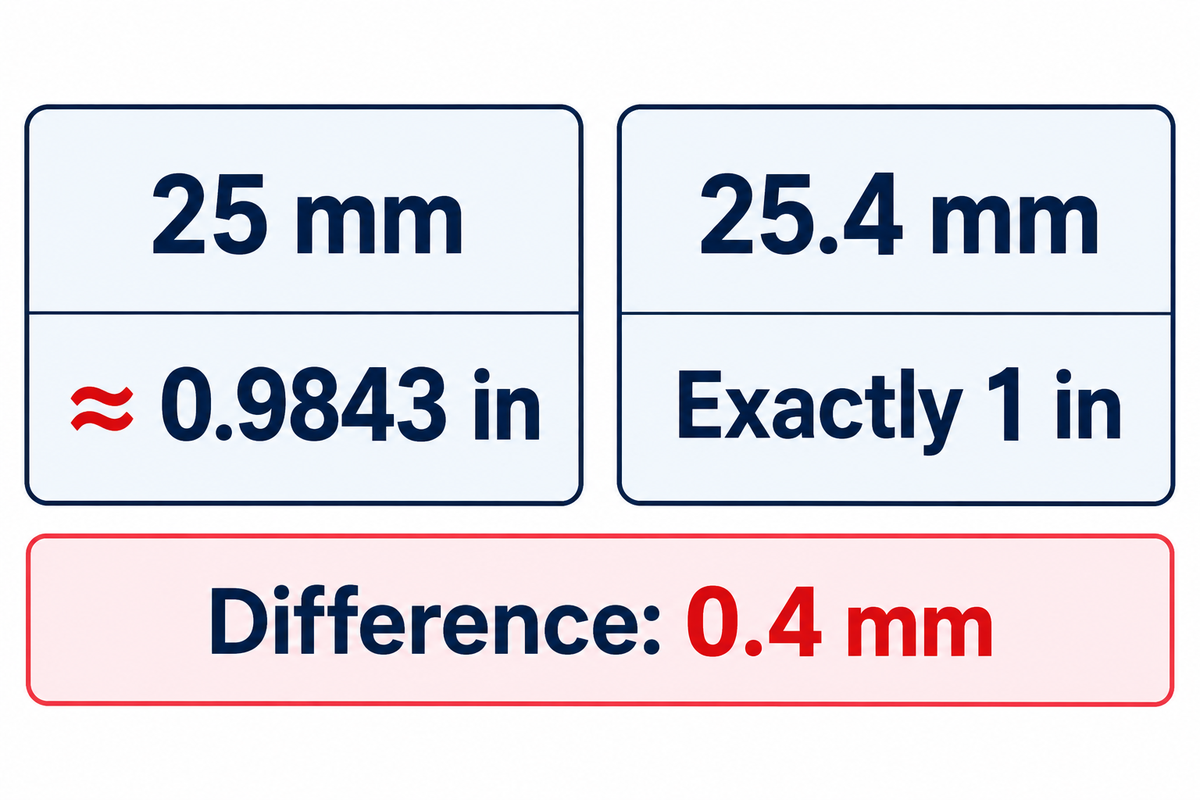
Numa consulta rápida, é fácil não reparar na diferença entre 25 mm e 25,4 mm. O primeiro valor corresponde aproximadamente a 0.9843 in; o segundo equivale exatamente a 1 in. Substituir pelo valor de uma polegada acrescenta 0,4 mm. Uma linha próxima serve de referência, mas não substitui a dimensão.
Os centímetros e os milímetros também exigem atenção. Um centímetro equivale a 10 milímetros, pelo que 30 cm passam a 300 mm numa conversão a partir de milímetros. Omitir esse passo provoca um erro de dez vezes antes mesmo do arredondamento.
Polegadas decimais e polegadas fracionárias
As polegadas decimais representam um comprimento como número decimal; as polegadas fracionárias situam-no numa escala de frações escolhida. Uma fração como 3/16 in é útil numa régua, mas costuma ser uma aproximação do valor em milímetros. A diferença entre a fração e o comprimento original deve ficar clara.
5 mm correspondem a 1/4 de polegada?
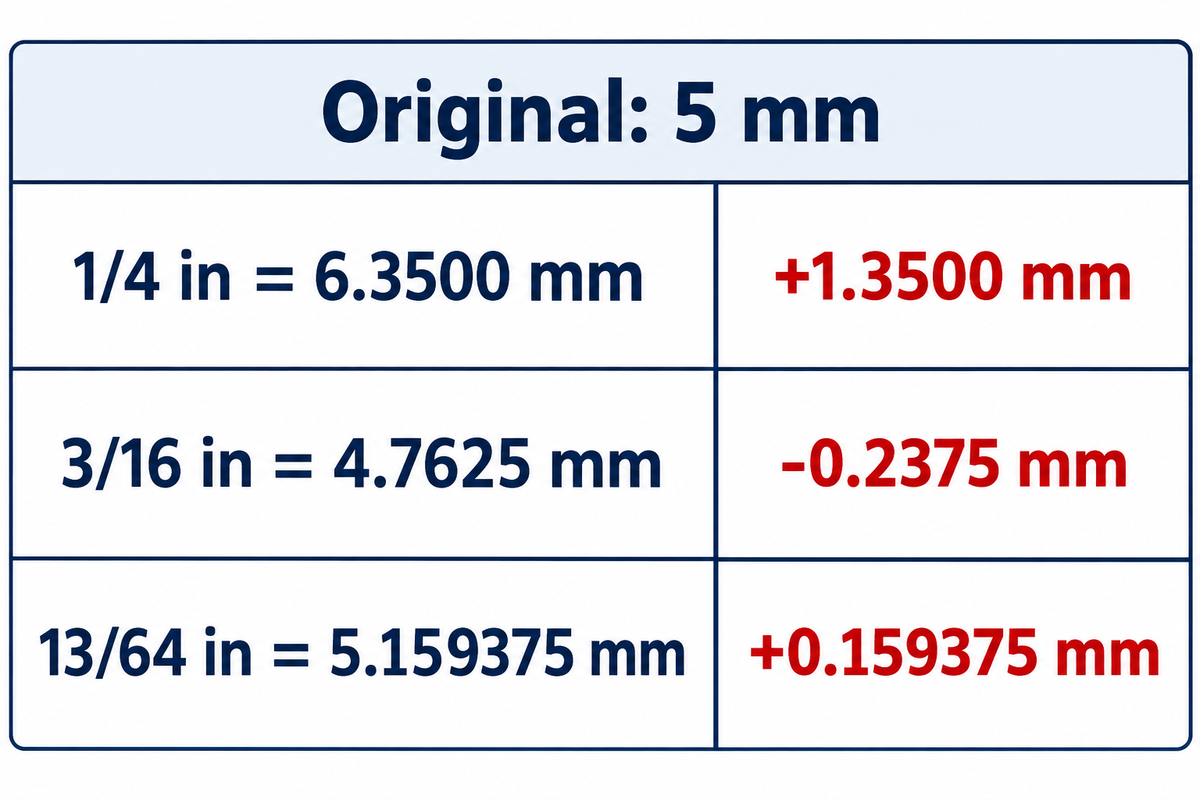
Não. 5 milímetros correspondem aproximadamente a 0.1969 in, enquanto 1/4 in equivale exatamente a 6,35 mm. O valor de um quarto de polegada é superior em 1,35 mm. Numa comparação fracionária mais próxima, 5 mm arredondam para 3/16 in numa escala de 1/16 de polegada, mas essa fração continua a ser 0,2375 mm inferior ao comprimento original.
| Representação escolhida | Comprimento equivalente | Diferença face a 5 mm |
|---|---|---|
| 1/4 in | 6,3500 mm | +1,3500 mm |
| 3/16 in, mais próxima numa escala de 1/16 | 4,7625 mm | −0,2375 mm |
| 13/64 in, mais próxima numa escala de 1/64 | 5,159375 mm | +0,159375 mm |
Para escolher a fração mais próxima, multiplique o valor em polegadas decimais pelo denominador, arredonde para o número inteiro mais próximo e divida pelo denominador. Para 5 mm numa escala de 1/64 de polegada: (5 ÷ 25.4) × 64 ≈ 12.5984, que arredonda para 13. A fração apresentada é 13/64 in.
Uma escala de frações mais fina reduz a maior diferença possível de arredondamento, mas não aumenta a precisão da medição original. O arredondamento à fração de 1/16 de polegada mais próxima tem um limite de meio passo de 0,79375 mm. Com 1/64 de polegada, esse limite desce para 0,1984375 mm. Os valores decimais são mais fáceis de incluir num registo de engenharia dimensionado. Os equivalentes fracionários usam o fator exato da polegada internacional.
Escolha as casas decimais com base num limite de arredondamento
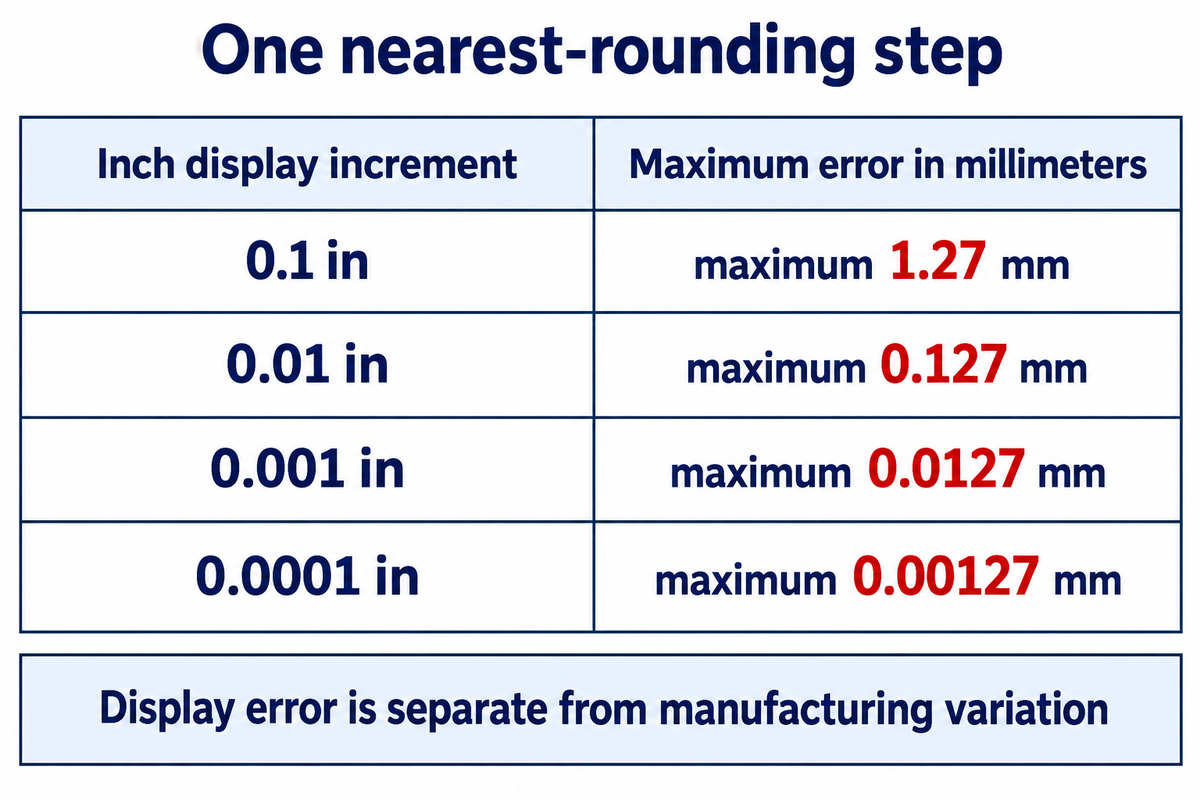
A precisão deve ser determinada comparando o possível erro de arredondamento na apresentação dos algarismos com a margem atribuída à conversão. Num único arredondamento ao valor mais próximo, o erro máximo de apresentação é metade do incremento escolhido. É possível manter separadas a incerteza da medição e a variação de fabrico. As orientações do NIST sobre o arredondamento de valores convertidos abordam a retenção de algarismos tendo em conta a precisão do valor original.
| Incremento apresentado em polegadas | Erro máximo em polegadas | Erro máximo em milímetros |
|---|---|---|
| 0.1 in | 0.05 in | 1,27 mm |
| 0.01 in | 0.005 in | 0,127 mm |
| 0.001 in | 0.0005 in | 0,0127 mm |
| 0.0001 in | 0.00005 in | 0,00127 mm |
Exemplo: suponha que a revisão de um desenho limite a 0,05 mm o erro adicional de apresentação causado pela conversão. Duas casas decimais em polegadas permitem até 0,127 mm, acima desse limite. Três casas decimais permitem até 0,0127 mm, dentro do limite. O valor de 0,05 mm é um limite assumido para este cálculo, não uma tolerância geral para caixas de cartão.
O cálculo é simples: 0.001 in ÷ 2 × 25,4 mm/in = 0,0127 mm. Para outro limite, compare-o com a mesma coluna. Se a leitura original já estiver arredondada, mantenha essa incerteza separadamente; converter repetidamente valores arredondados nos dois sentidos pode criar diferenças adicionais.
O arredondamento ao valor mais próximo, o truncamento e o arredondamento direcional são operações diferentes. Os valores de meio passo representam a primeira operação, sem incluir arredondamentos anteriores. Uma dimensão medida será avaliada formalmente segundo o método indicado no desenho ou na encomenda. Uma definição no visor nunca deve substituir o método acordado para determinar se uma dimensão medida respeita os limites.
Preservar um valor convertido permite usar mais algarismos em cálculos posteriores. Os algarismos tornam-se enganadores quando sugerem uma capacidade de medição superior à real. A leitura de um paquímetro e o valor convertido apresentado representam a mesma observação. A equipa da qualidade pode conservar internamente a precisão integral do cálculo e apresentar um valor arredondado no registo de compra.
Mantenha separadas as dimensões da caixa e da peça recortada
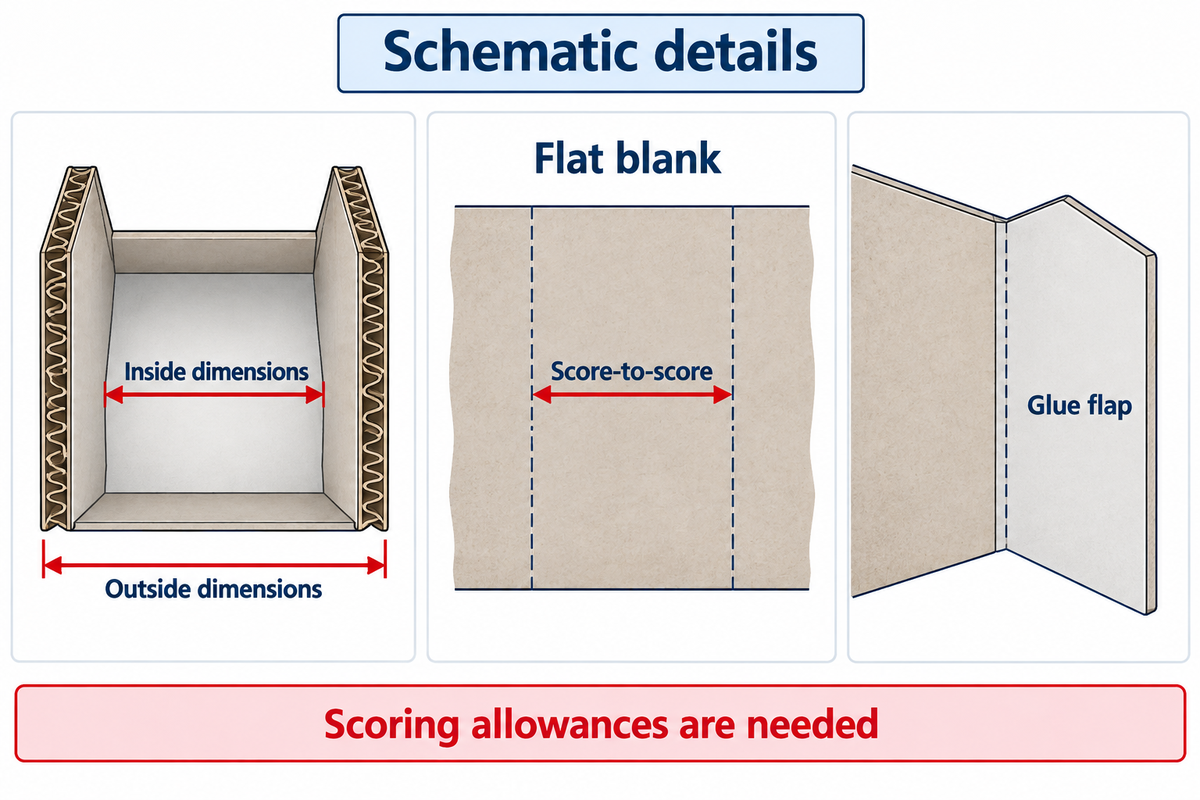
As dimensões interiores descrevem o espaço útil no interior de uma caixa. As dimensões da caixa descrevem-na numa condição especificada; as dimensões da peça recortada descrevem o material antes de ser dobrado. As dimensões exteriores definem os limites externos da caixa. Uma peça recortada plana inclui detalhes como a configuração do fecho e da aba de colagem. O comprimento, a largura e a profundidade da caixa montada descrevem o seu tamanho, mas não outros detalhes, como as abas de colagem.
A norma TAPPI/ANSI T 827 om-24, Dimensionamento de peças recortadas para caixas, aborda as medições entre vincos. A descrição pública do método explica que é possível determinar as dimensões da caixa a partir das dimensões da peça recortada, quando se conhecem as compensações de vincagem. Um projetista pode usar essa geometria e essas compensações; um conversor de comprimentos apenas muda as unidades das dimensões introduzidas.
“Este método pode ser usado para determinar as dimensões entre vincos de uma peça recortada para caixa.”
Uma dimensão interior de 200 × 100 × 50 mm corresponde aproximadamente a 7,8740 × 3,9370 × 1.9685 in. Para obter as dimensões totais da peça recortada, é necessário conhecer a estrutura da caixa e as compensações de conceção. A gramagem do cartão, expressa em gramas por metro quadrado, também não pode substituir a espessura do material indicada separadamente.
Para selecionar uma máquina com base num desenho pronto, a verificação da gama de formatos CW-G ajuda a responder à questão seguinte. A estrutura da caixa também é relevante; a matriz de compatibilidade com formatos de caixa trata essa escolha separadamente do cálculo das unidades.
Consulte as dimensões da máquina antes de planear o espaço
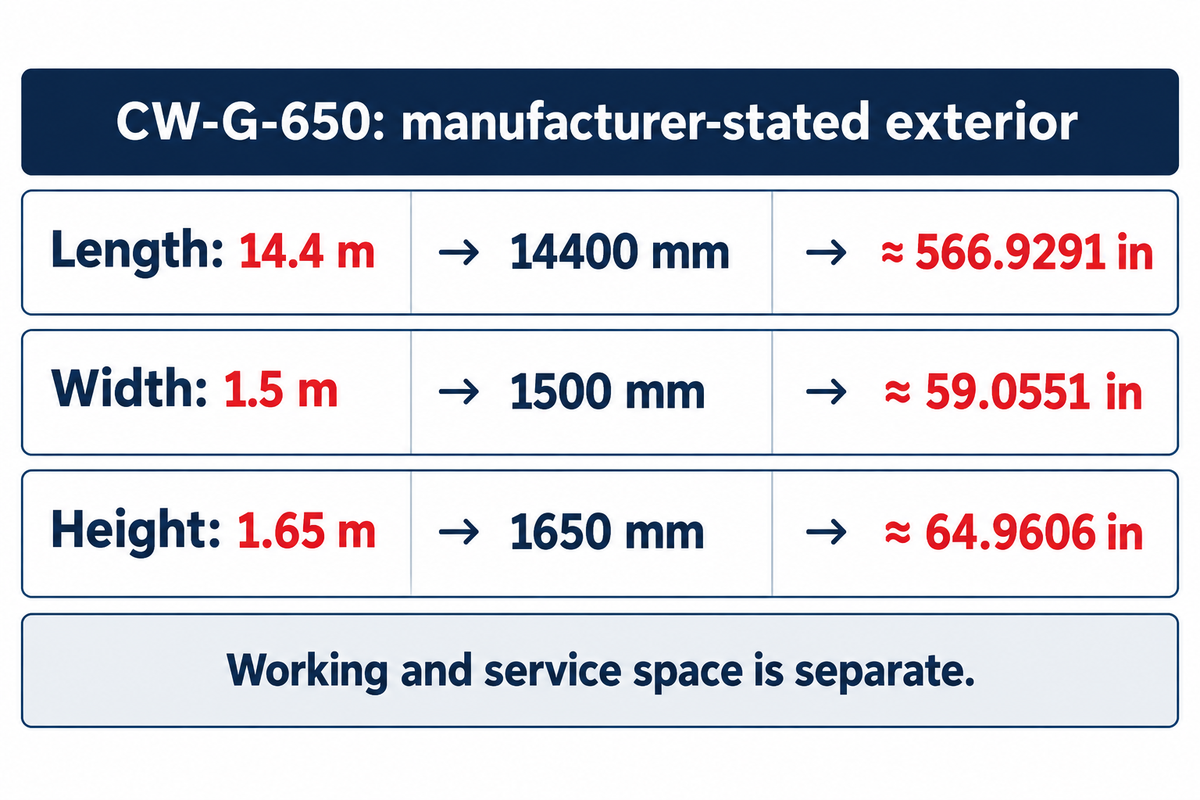
As dimensões exteriores de uma máquina indicam o espaço ocupado pelo equipamento, geralmente com comprimento, largura e altura definidos. São diferentes das dimensões das peças recortadas processadas pela máquina. Converta primeiro cada dimensão exterior a partir da unidade publicada. Depois, considere o acesso para trabalho, a movimentação de materiais e o espaço de manutenção na disposição da oficina.
As especificações dos modelos para caixas pequenas da Cenwan indicam que as dimensões exteriores da CW-G-650 são 14,4 m de comprimento, 1,5 m de largura e 1,65 m de altura. Em milímetros, estes valores são 14400 × 1500 × 1650 mm. A divisão de cada valor por 25.4 resulta em aproximadamente 566,9291 × 59,0551 × 64.9606 in.
O cálculo do comprimento é 14,4 m × 1000 mm/m ÷ 25,4 mm/in = 566.9291 in, arredondado. Introduzir diretamente 14.4 como milímetros produziria aproximadamente 0.5669 in, um erro de escala de mil vezes. Por isso, a unidade indicada junto de uma especificação faz parte do valor; não é um rótulo a acrescentar depois.
Uma largura de máquina de 1,5 m corresponde a cerca de 59.0551 in., mas uma oficina precisa de mais espaço do que a largura da estrutura. Para uma linha de dois canais, o planeador de espaço de oficina pode ajudar a preparar a disposição. As vias de manutenção e a movimentação de materiais devem fazer parte do plano efetivo de instalação.
Envie uma folha de dimensões para confirmação do fornecedor
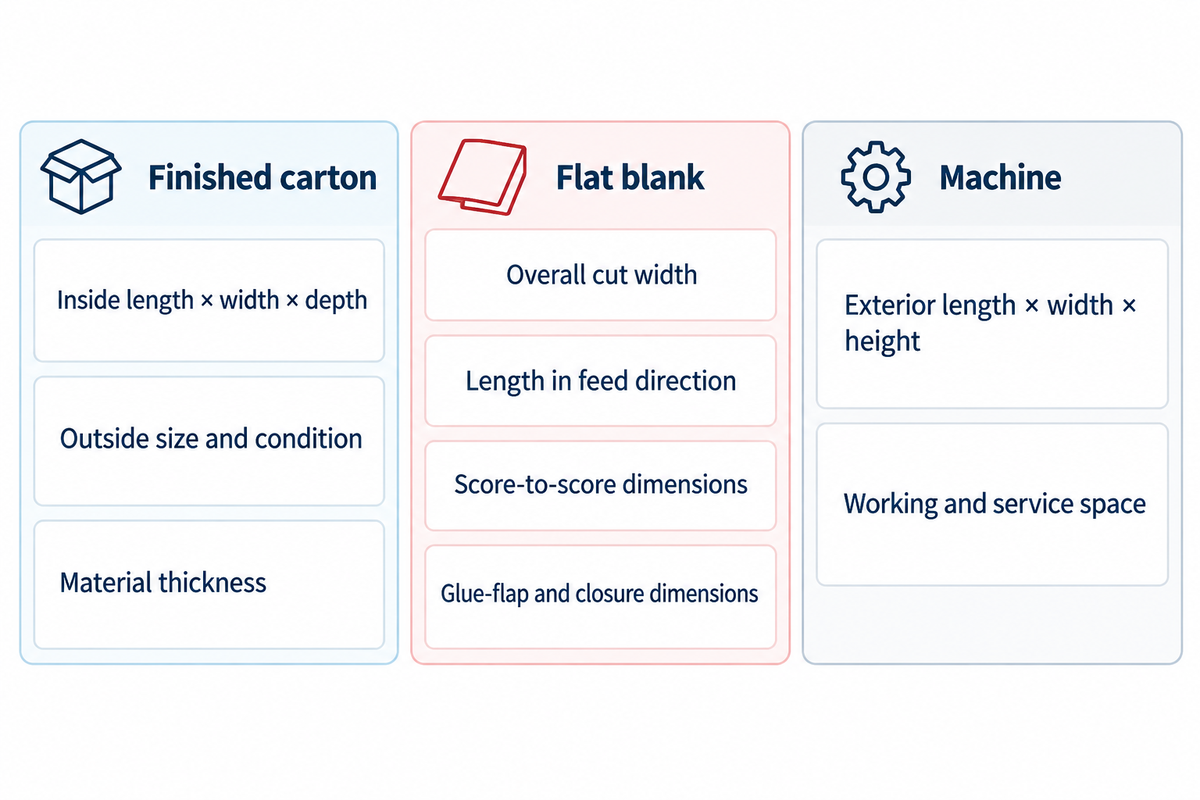
É útil manter juntos, numa folha de transmissão de dimensões, o valor original, a unidade e a referência da medição. Inclua também a revisão do desenho. Se os valores apresentados nas duas unidades forem diferentes, indique quais dimensões prevalecem. Com esta informação, o fornecedor pode compreender e avaliar a mesma geometria que o comprador está a analisar, em vez de interpretar uma sequência de números sem identificação e tentar deduzir o seu significado.
O guia do MIT para desenho e esboço de engenharia explica o que são dimensões redundantes e como podem causar problemas de acumulação de tolerâncias. Coloque o valor convertido numa coluna de referência, em vez de emitir dois conjuntos de dimensões de controlo arredondados de forma independente.
| Grupo de referência | Campo a preservar | Entrada e finalidade |
|---|---|---|
| Caixa montada | Comprimento × largura × profundidade interiores | Exemplo: 200 × 100 × 50 mm; valor convertido para referência: 7,8740 × 3,9370 × 1.9685 in. |
| Caixa montada | Dimensões exteriores e condição | Registe separadamente o exterior da caixa fechada; não altere a identificação do exemplo interior. |
| Caixa montada | Espessura do material | Indique a espessura medida ou especificada e a respetiva unidade; registe separadamente a qualidade do cartão. |
| Peça recortada plana | Largura total de corte | Copie o valor de corte a corte do desenho de corte e vinco aprovado, incluindo os elementos salientes. |
| Peça recortada plana | Comprimento no sentido de alimentação | Identifique o bordo dianteiro para evitar trocar o comprimento e a largura. |
| Peça recortada plana | Dimensões entre vincos | Mantenha as linhas de referência e as compensações de vincagem do desenho. |
| Peça recortada plana | Dimensões da aba de colagem e do fecho | Use a geometria e as tolerâncias originais; evite substituí-las por uma fração próxima. |
| Máquina | Comprimento × largura × altura exteriores | Mantenha a unidade indicada no desenho dimensional do modelo selecionado. |
| Máquina | Espaço de trabalho e manutenção | Use a disposição de instalação acordada, separadamente do espaço ocupado pelo equipamento. |
Neste exemplo, uma linha útil poderia ser: “Dimensões interiores C × L × P: 200 × 100 × 50 mm; valores em polegadas para referência; prevalece a revisão C do desenho original.” Indique a tolerância efetiva do desenho e o respetivo método de aceitação. As dimensões da peça recortada plana devem constar do desenho de corte e vinco aprovado, em vez de serem deduzidas a partir das três medidas interiores.
A pontuação numérica também exige cuidado. Como explicado na secção sobre as orientações do NIST para separadores decimais, em determinados contextos aceita-se tanto o ponto como a vírgula. Escrever 1500 mm evita a ambiguidade que juntar “1” e “500” com um ponto ou uma vírgula pode criar entre regiões. Numa proposta traduzida, cada dimensão deve manter sempre a respetiva unidade.
Antes de aceitar uma proposta de máquina, confirme em conjunto a referência do desenho, a configuração do modelo, o material e a preparação das amostras de produção. No seu artigo da Packaging Digest sobre alterações nas dimensões das caixas, Jessie Schwartz distingue amostras CAD de amostras de produção para ensaios de linha. Essa distinção evita que um desenho corretamente convertido seja a única prova usada numa decisão de produção.
Um trabalho de linha reta pode então ser comparado com as especificações de peças recortadas para caixas de linha reta. As compras mantêm as dimensões de origem acordadas, a equipa da qualidade conserva os limites do desenho e a equipa de produção analisa o trabalho físico. Todas as partes interpretam os mesmos valores da mesma forma.
Perguntas frequentes
A quantas polegadas correspondem 15 milímetros?
15 milímetros equivalem a 0.5905511811 polegadas antes do arredondamento, ou a 0.5906 polegadas com quatro casas decimais.
Divida 15 por 25.4 para obter o resultado. Se o valor fizer parte de um desenho de caixa, mantenha a dimensão original de 15 mm e a tolerância especificada; os algarismos adicionais apresentados não indicam uma medição mais precisa. A unidade original e a revisão do desenho devem constar junto de cada valor convertido na encomenda.
Quantas polegadas correspondem a 4 milímetros?
4 milímetros equivalem aproximadamente a 0.1575 polegadas.
O cálculo é 4 dividido por 25.4, o que resulta em 0.157480315 polegadas antes do arredondamento. Trata-se de uma conversão de comprimento decimal, não de uma indicação da espessura do cartão nem de uma compensação para a caixa montada. Mantenha visível a unidade de origem quando copiar o resultado para um pedido de informação ou um desenho. Preserve todos os limites dimensionais originais.
A quantas polegadas correspondem 20 mm?
20 milímetros equivalem aproximadamente a 0.7874 polegadas, usando o fator exato de 25.4 milímetros por polegada.
É ligeiramente superior a três quartos de polegada, que equivalem exatamente a 19.05 milímetros. Essa diferença de 0.95 milímetros pode ser relevante num desenho, por isso não substitua a dimensão original pela fração próxima sem verificar a tolerância. Compare a diferença com os limites do desenho antes de considerar as dimensões intercambiáveis.
Como converter 50 mm para polegadas?
Divida 50 por 25.4 para obter aproximadamente 1.9685 polegadas.
50 milímetros não equivalem exatamente a duas polegadas: duas polegadas correspondem a 50.8 milímetros. Mantenha visível essa diferença de 0.8 milímetros se estiver a comparar um desenho com uma especificação. Preserve o valor original ao preparar um desenho de produção.
Como medir milímetros numa régua em polegadas?
Leia a régua em polegadas com a precisão permitida pelas suas graduações, converta qualquer fração para decimal e multiplique por 25.4.
Por exemplo, três dezasseis avos de polegada equivalem a 0.1875 polegadas, ou 4,7625 mm. Um cálculo não recupera pormenores que a régua não consegue distinguir. Para uma característica crítica da caixa, use um instrumento de medição adequado e o método indicado no desenho, em vez de tratar uma leitura de uma régua pouco graduada como um resultado preciso. O valor convertido continua sujeito às limitações dessa leitura. Uma régua em polegadas graduada em dezasseis avos tem passos de 1,5875 mm; a conversão de unidades mantém as mesmas graduações físicas.
mm significa polegadas ou cm?
A abreviatura mm significa milímetro, uma unidade métrica de comprimento.
Não significa polegada nem centímetro. 10 milímetros equivalem a um centímetro, enquanto 25.4 milímetros equivalem a uma polegada. Verifique a unidade indicada junto de cada valor antes de copiar dimensões de uma especificação. Cada abreviatura identifica uma unidade diferente, não uma notação opcional do fornecedor.
Uma largura convertida pode confirmar se uma caixa é compatível com uma máquina de dobrar e colar caixas?
A largura convertida, por si só, não confirma a compatibilidade com a máquina.
A conversão mantém uma dimensão, mas não esclarece o formato da caixa, a geometria da peça recortada de cartão, a orientação de alimentação, o material, a disposição dos vincos nem a configuração do modelo. Envie o desenho técnico original e as dimensões claramente identificadas ao fornecedor. Peça confirmação para o modelo e a configuração aplicáveis, incluindo quaisquer dimensões mínimas ou módulos especiais. Um conversor de unidades responde à questão aritmética; a análise do desenho confirma se o trabalho pode ser executado. Mantenha ambas as unidades no registo. Guarde uma cópia controlada junto dos registos da encomenda.
Envie as dimensões juntamente com o desenho
Para um pedido de informação sobre uma máquina Cenwan, envie o desenho técnico original, com as unidades, o formato da caixa e a especificação do material. Inclua, se disponíveis, as dimensões da caixa montada e da peça recortada de cartão, bem como a configuração de produção necessária. Pode juntar a referência de conversão para que a conversa técnica comece com um desenho claramente identificado.
Fale connosco sobre as dimensões da sua caixaPorque estas medidas são apresentadas separadamente
A Cenwan Machine publica especificações de máquinas de dobrar e colar caixas para compradores que trabalham com desenhos em diferentes unidades. Os exemplos em milímetros e polegadas apresentados aqui usam a definição internacional da polegada; o exemplo da máquina usa as dimensões exteriores publicadas da CW-G-650. Separar as medidas da caixa, da peça recortada e da máquina torna a conversão útil ao longo de todo o processo de cotação. A adequação à produção é avaliada em função do trabalho e da configuração da máquina selecionada.
Referências e fontes
- Unidades SI: comprimento National Institute of Standards and Technology.
- Guia do NIST para o SI, apêndice B: fatores de conversão Secção B.7.2, arredondamento de valores convertidos.
- Dimensionamento de peças recortadas para caixas, método de ensaio TAPPI/ANSI T 827 om-24 Descrição pública do método TAPPI.
- Desenho técnico e esboço Massachusetts Institute of Technology OpenCourseWare, 2.007, primavera de 2009.
- SP 330, secção 5 National Institute of Standards and Technology, secção 5.4.4.
- 4 passos para otimizar os formatos das caixas Jessie Schwartz, Packaging Digest, 20 de junho de 2024.