Póngase en contacto con Cenwan Machine Company


Actualizado en octubre de 2026 · Guía para decidir sobre la transformación del cartón ondulado
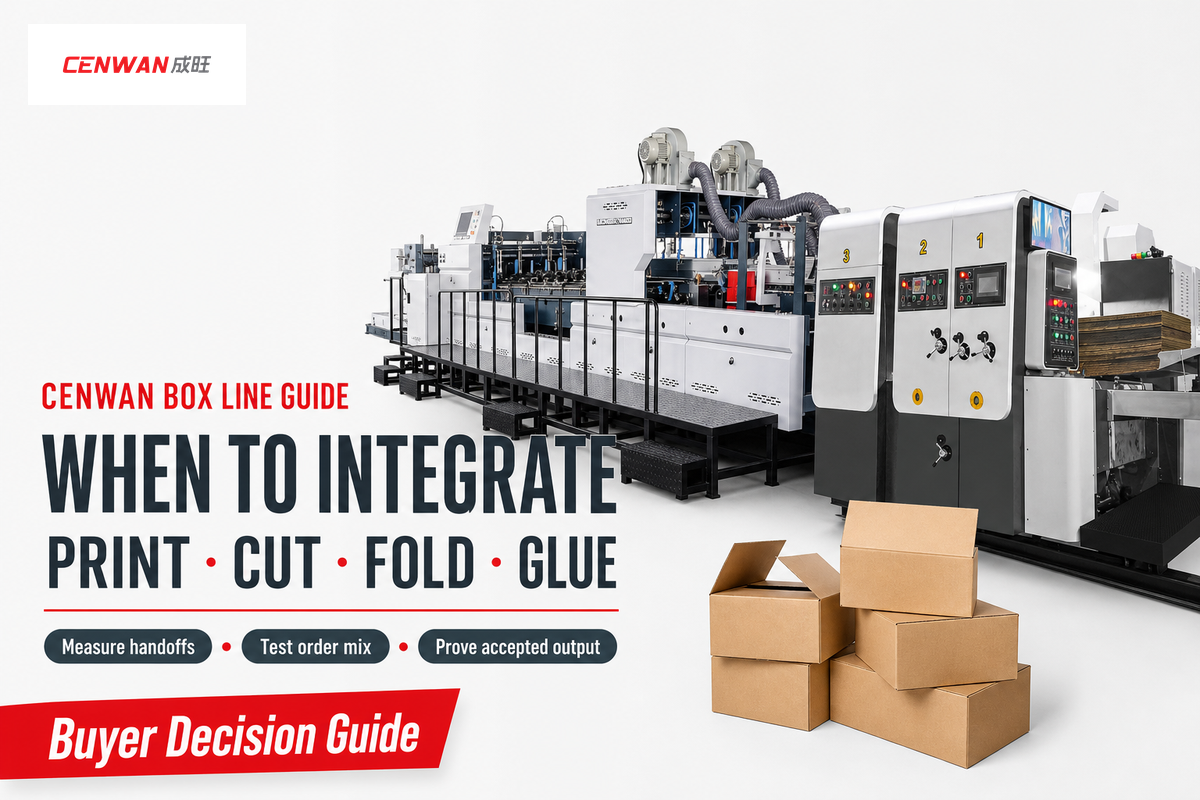
Una línea continua para cajas puede reducir algunas manipulaciones manuales, pero una máquina conectada más rápida no produce automáticamente más cajas comercializables. La decisión de inversión depende de dónde se producen las pérdidas de tiempo y los defectos en la mezcla real de pedidos de clientes. Este documento ofrece a los equipos de planta, calidad y finanzas un registro de mediciones, un mapa de cuellos de botella ocultos y una solicitud al proveedor a la que adjuntar una prueba de producción.
Alcance: impresión de planchas de cartón ondulado, ranurado o troquelado, plegado, encolado y embalaje posterior. Introducir un producto en una caja es otro proceso de embalaje. Cenwan describe una configuración integrada de impresión a encolado; su descripción pública no permite determinar qué resultado obtendría su planta.
Empiece por la decisión: ¿es el traspaso entre máquinas el cuello de botella?
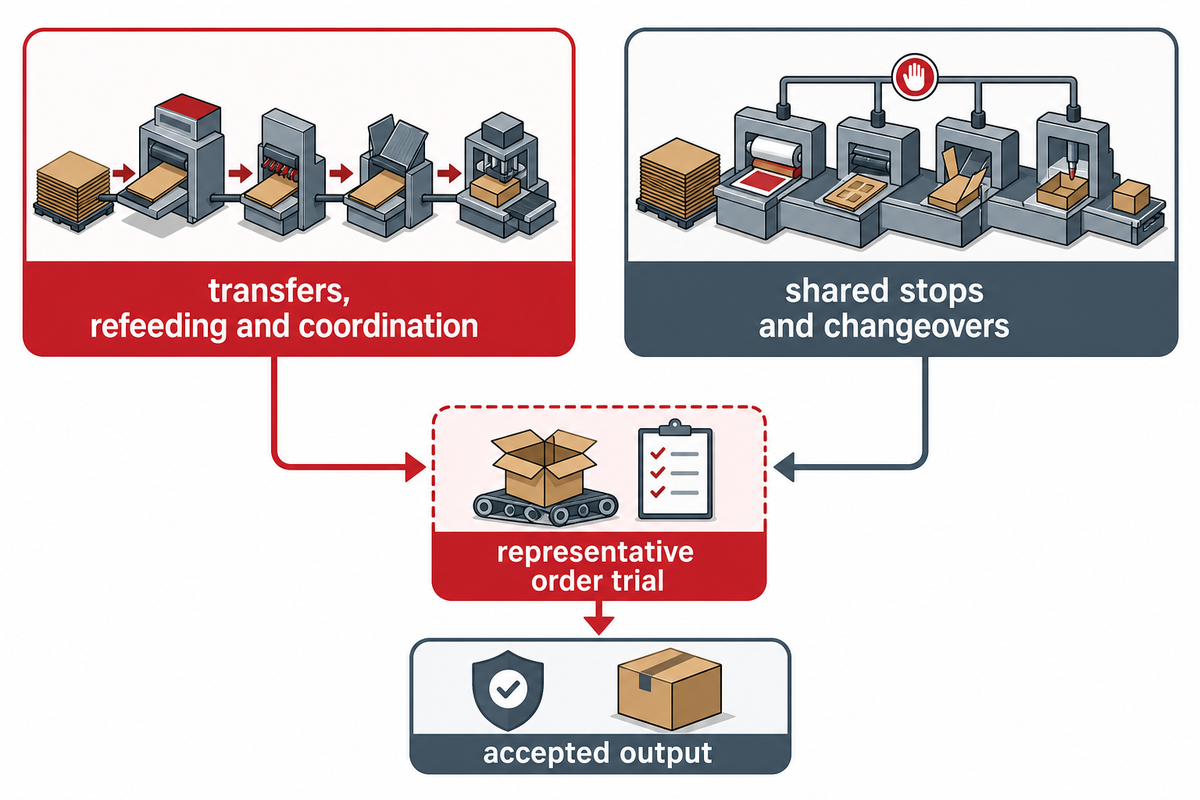
Integre la impresión, el troquelado, el plegado y el encolado cuando una prueba representativa de pedidos demuestre que los traslados, la reintroducción de material y la coordinación consumen más capacidad útil que la que perdería la línea conjunta por paradas compartidas y cambios de formato. Si estos traspasos son mínimos, un mejor alimentador, una encoladora o el embalaje podrían resolver el verdadero cuello de botella con menos alteraciones.
Pida a los operarios que identifiquen la última plancha aceptada en cada estación, la hora a la que la recibe la estación siguiente y la primera caja aceptada después de cada cambio. Una línea conectada también puede hacer que una parada detenga todos los módulos vinculados; el modelo del NIST para líneas flexibles en serie analiza cómo afectan la fiabilidad de las máquinas, los almacenes intermedios y la programación a los ritmos de producción, conforme a los supuestos indicados. La hipótesis de que «se manipula menos» se puede contrastar con la producción aceptada, la mezcla de rechazos y las horas de mano de obra. Los presupuestos de los equipos no responden a estas preguntas.
Punto de decisión: Si la cola observada en el traspaso es menor que el tiempo perdido en preparar el troquel o corregir el encolado, analice primero esas estaciones. Una máquina conjunta sigue necesitando un plano de caja, una calidad de cartón y una ruta hasta embalaje compatibles y verificados.
Dibuje la ruta actual antes de especificar una línea integrada
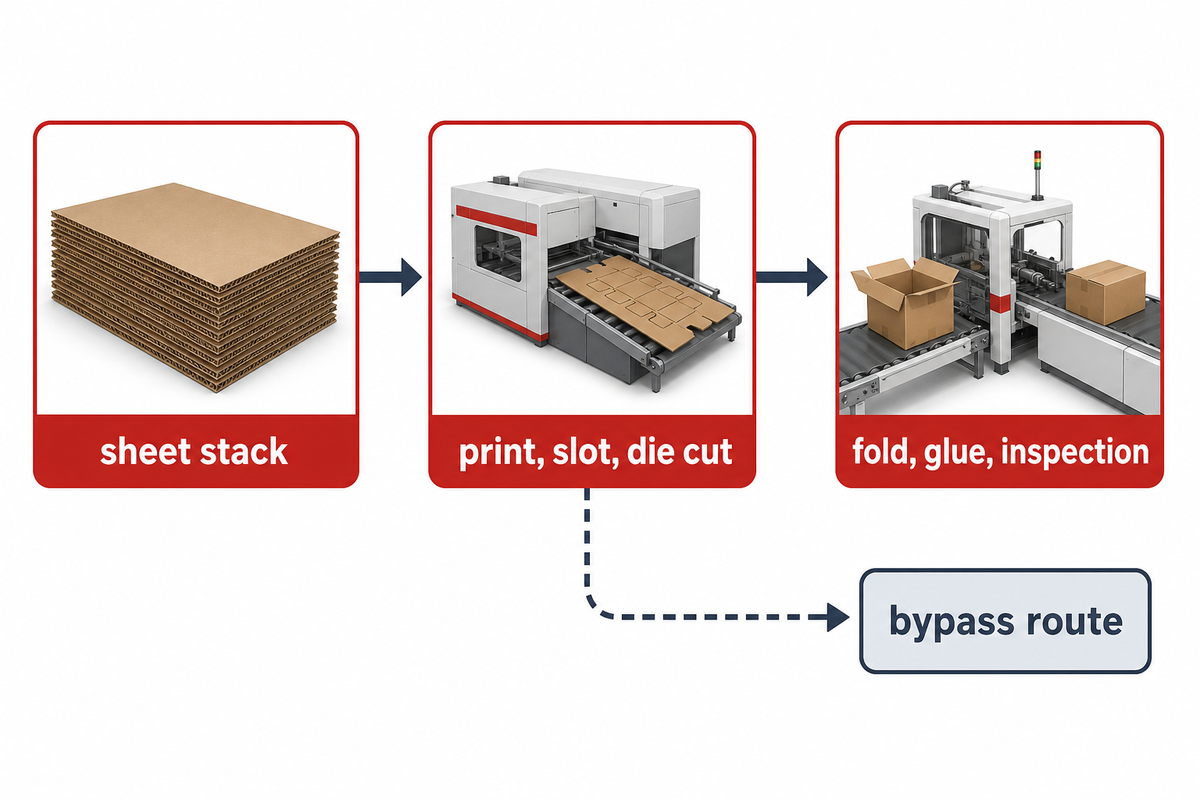
Trace cada pedido de cartón ondulado desde la pila de planchas hasta el paquete embalado, e incluya los pasos de impresión, ranurado, troquelado, plegado, encolado, inspección y apilado que correspondan. La Asociación Europea del Cartón Ondulado indica que la impresión puede ser en línea o fuera de línea y que las plegadoras-encoladoras flexográficas pueden combinar etapas de transformación; las mismas operaciones también pueden realizarse en máquinas independientes. La ruta actual determina qué traslados se pueden eliminar.
Para cada familia de pedidos, indique dónde esperan las planchas, dónde el operario escuadra o reorienta una pila y dónde se retira un lote para llevarlo a otra máquina. Nombre al responsable de cada estación y el punto de inspección de las cajas aceptadas. Una máquina de impresión flexográfica de cartón ondulado que alimenta una troqueladora rotativa independiente es distinta de una plegadora-encoladora flexográfica con unidades de impresión y ranurado en línea. La guía general sobre plegadoras-encoladoras para cartón ondulado explica la terminología de los equipos; esta página trata sobre cuándo integrar esas funciones.
Durante la producción de cajas, una máquina de impresión flexográfica para embalajes de cartón puede alimentar una cortadora independiente; mida el tiempo de parada y de mano de obra en ese traspaso. El dibujo de la ruta debe indicar dónde la impresora flexográfica entrega las planchas a la cortadora y dónde vuelve a comenzar la alimentación de papel. Para la impresión de cajas de cartón ondulado, indique cuál es la primera impresión aceptada después de cada traspaso. Lo mismo se aplica a cualquier otra máquina para cartón ondulado que pueda sustituirla.
Una caja de cartón ondulado debe cumplir el mismo plano del cliente tanto si se fabrica en una línea conectada como en varias estaciones. Indique en el dibujo de la ruta qué operación realiza cada máquina para cajas, para poder comparar los módulos presupuestados con los equipos que ya tiene la planta.
Un dibujo del flujo de material también muestra una ruta alternativa. Si un formato concreto de caja plegable o una solapa de encolado poco habitual no puede pasar por una de las secciones propuestas de la planta, hace falta documentar otra ruta. No dé por incompatible una caja basándose en una familia general de productos: pida al proveedor una respuesta basada en el plano.
Mida las cajas aceptadas por hora pagada, no las planchas nominales por minuto
Cuente las cajas aceptadas a la primera durante el periodo de producción transcurrido y, por separado, durante las horas pagadas de todas las personas que manejan, alimentan, trasladan y embalan en esa ruta. Mantenga ambos denominadores. La pantalla de la máquina muestra la velocidad en marcha, pero no incluye los ajustes, el tiempo sin material ni las cajas rechazadas. La producción por hora pagada es una medida de la planta, no una estadística oficial de productividad laboral ni un cálculo completo del retorno de la inversión.
La Oficina de Estadísticas Laborales de Estados Unidos distingue las horas pagadas de las horas realmente trabajadas y separa la productividad laboral de las medidas que también tienen en cuenta el capital, los materiales y la energía. Use esta distinción cuando finanzas compare rutas. Una mejora aparente en mano de obra puede coincidir con una factura más alta por equipos o consumibles. Un proyecto publicado sobre residuos de cartón ondulado registró su propia reducción en una onduladora; sus cifras no sirven para calcular el retorno de integrar impresión y encolado.
| Campo | Unidad que se debe registrar | Qué permite aislar |
|---|---|---|
| 1. Tamaño del pedido | planchas y cajas | Escala comparable del trabajo |
| 2. De la última pieza buena a la primera pieza buena | minutos por cambio | Transición con la máquina parada, no preparación realizada mientras está en marcha |
| 3. Traspaso y nueva alimentación | minutos por lote | Manipulación entre estaciones independientes |
| 4. Estación sin material o bloqueada | minutos por estación | Desplazamiento del cuello de botella |
| 5. Cajas aceptadas a la primera | cajas por pedido | Producción comercializable |
| 6. Rechazos por causa | cajas por causa | Fallos de impresión, corte, hendido, encolado y resistencia |
| 7. Tiempo de producción transcurrido | horas de línea | Cajas aceptadas por hora de línea |
| 8. Tiempo pagado de los operarios | horas-persona | Cajas aceptadas por hora-persona pagada |
| 9. Costes de equipos y funcionamiento | moneda por cada 1.000 cajas buenas | Inversión, energía, cola, mantenimiento y manipulación |
| 10. Trabajo en curso al final del turno | planchas y cajas | Inventario sin terminar que pasa al siguiente turno |
Cálculo: Las cajas aceptadas a la primera divididas por las horas transcurridas de línea miden la producción física; el mismo número de cajas aceptadas dividido por el total de horas-persona pagadas mide la mano de obra utilizada. Mantenga iguales para todas las rutas el periodo, el criterio de inspección y el tratamiento del retrabajo. La comparación financiera también debe incluir los costes de compra, instalación, formación, mantenimiento, suministros, desperdicio y almacenamiento de inventario.
Ejemplo práctico, totalmente hipotético: Cada ruta recibe el mismo pedido de 3.000 planchas. Estas cifras ilustran el cálculo; no son datos de pruebas de Cenwan, referencias publicadas ni ahorros prometidos. Sustituya cada valor por datos observados en la planta antes de decidir una inversión.
| Ruta | Tirada | Preparación | Traspaso | Otras paradas | Total | Rechazadas | Mano de obra pagada | Aceptadas |
|---|---|---|---|---|---|---|---|---|
| Independiente | 3.00 horas | 0.75 horas | 0.50 horas | 0.25 horas | 4.50 horas | 6% | 9.00 horas | 2.820 cajas |
| Por etapas | 3.25 horas | 0.50 horas | 0.25 horas | 0.25 horas | 4.25 horas | 5% | 8.50 horas | 2.850 cajas |
| Integrada | 3.50 horas | 0.25 horas | 0.00 horas | 0.75 horas | 4.50 horas | 4% | 9.00 horas | 2.880 cajas |
En este ejemplo construido, la ruta por etapas produce unas 671 cajas aceptadas por hora transcurrida; la ruta independiente, unas 627, y la integrada, unas 640. Aunque la ruta integrada elimina 0.50 horas de traslados y reduce la proporción hipotética de rechazos del 6 % al 4 %, también acumula 0.75 horas de paradas vinculadas. Otras mezclas reales pueden dar resultados opuestos. Considerar las 4.25 horas frente a 4.50 horas de tiempo transcurrido y las 8.50 horas frente a 9.00 horas de mano de obra como dos datos distintos no basta, por sí solo, para justificar la compra de la máquina.
En este caso, la precisión tiene un significado verificable: el registro de impresión, la posición del hendido y la ubicación del adhesivo deben mantenerse dentro de los límites acordados. Una caja de alta calidad solo se contabiliza cuando supera las pruebas funcionales exigidas por el cliente. El trabajo con cajas plegables de cartoncillo debe formar parte de una familia de muestras aparte; no se debe agrupar con la producción de cajas de cartón ondulado.
La explicación sobre velocidad y calidad de las plegadoras-encoladoras explica por qué la cifra de la máquina puede diferir del número de cajas comercializables. Aplique este registro a toda la ruta, desde impresión hasta embalaje, y no al contador de un solo equipo.
Descubra cómo cambian las colas y la falta de material con la mezcla de SKU
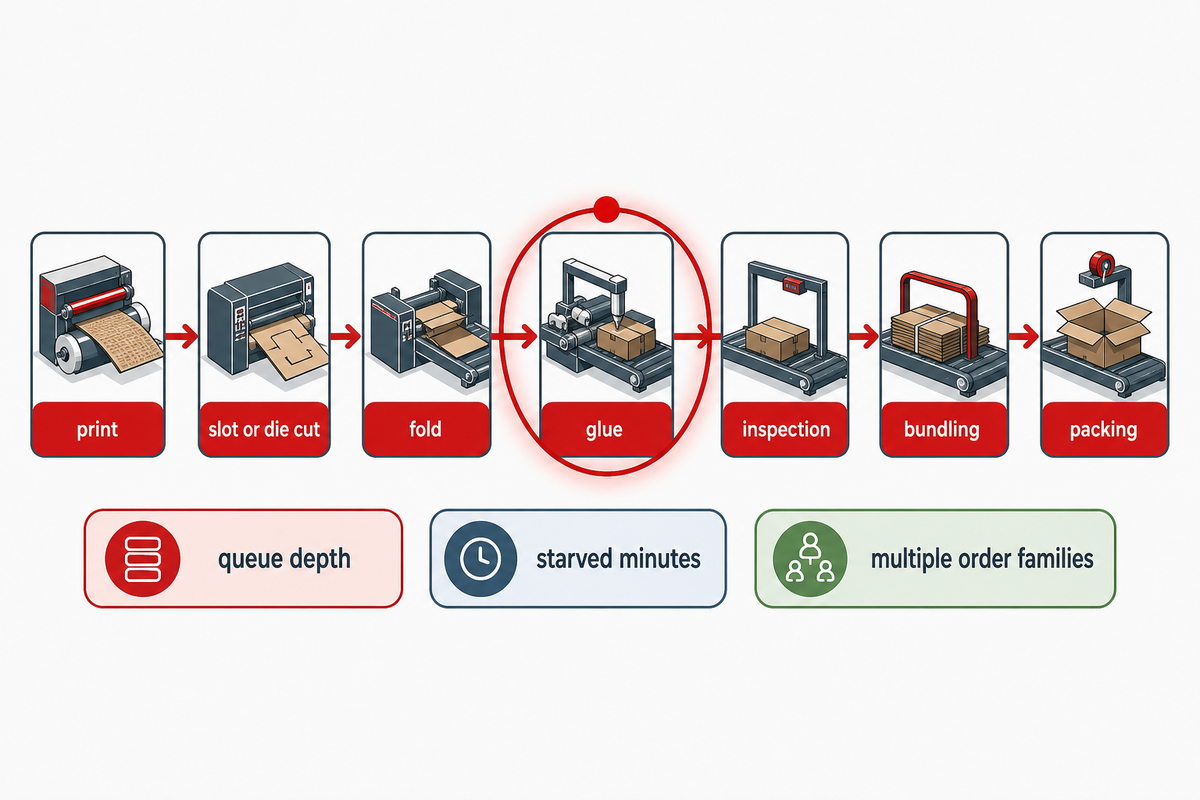
El cuello de botella del traspaso puede desaparecer y desplazarse al troquelado, el secado del adhesivo, el recuento o el embalaje. Mida la longitud de las colas y los minutos sin material en cada estación para varias familias de pedidos. El Instituto Nacional de Estándares y Tecnología de Estados Unidos ha publicado investigaciones sobre los cambios en la mezcla de productos y sus efectos en la producción y los cuellos de botella en la fabricación en serie. El caso práctico que presentan corresponde a la industria del automóvil, por lo que la aplicación a las cajas es una hipótesis válida.
«producción y cuellos de botella en función de la mezcla de productos»
Elabore un mapa sencillo con columnas para impresión, ranurado o troquelado, plegado, encolado, inspección, agrupado y embalaje. Para cada trabajo, anote la cola en la estación, el tiempo activo y el tiempo de espera. El análisis de los mapas cumplimentados puede revelar datos útiles. Por ejemplo, puede mostrar que las plegadoras tienen un cuello de botella en el agrupado una vez reducida la reintroducción de material. Un artículo escrito por un distribuidor menciona este posible desplazamiento aguas abajo, pero no cuantifica su frecuencia en otras plantas.
Objeción de compras: «La impresora tiene una velocidad nominal superior a la plegadora». La comparación de velocidades solo importa si la impresora mantiene alimentada la unidad siguiente con los tamaños de cartón que usa realmente y la estación de embalaje final evacua las cajas aceptadas. Es preferible observar una prueba sincronizada que combinar las velocidades máximas de los folletos.
El análisis de problemas debe partir de la última caja buena. Entre los problemas habituales están una encoladora a la que le falta material, un contador automático de cajas que cuenta mal y una estación de flejado o fajado que no logra evacuar las cajas terminadas. Anote qué incidencia detuvo el flujo automático de producción y quién lo reanudó.
Incluya la mezcla de cambios de formato como factor para decidir la integración
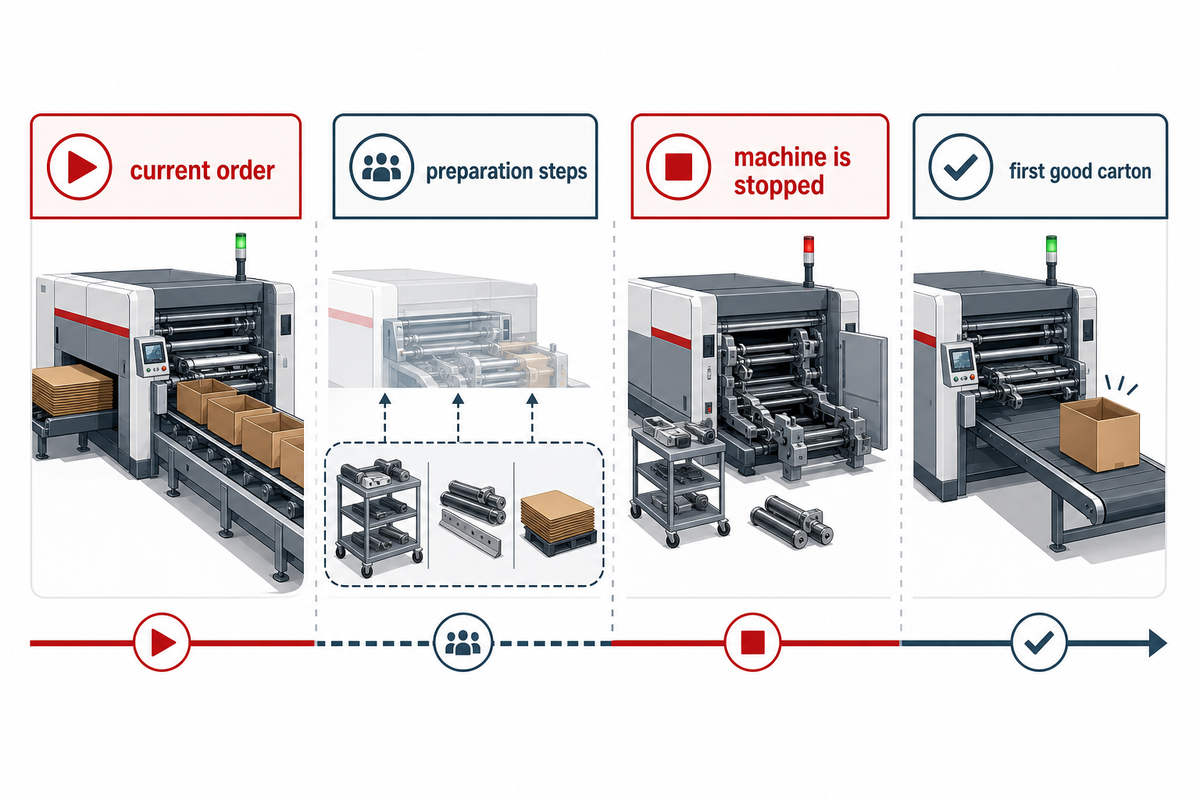
Cuente los cambios de pedido por turno, cuánto tiempo se detiene la máquina en cada uno y qué tareas de preparación se pueden realizar de forma segura durante el pedido anterior. Dos plantas que producen el mismo volumen anual de cajas pueden tener costes distintos según la frecuencia con que cambian los diseños y las dimensiones de las cajas. Una línea continua puede incorporar mecanismos de cambio rápido; el análisis del NIST sobre sistemas con varios trabajos muestra que la producción y los cuellos de botella pueden variar con la mezcla de productos y la programación. Se trata de una conclusión general sobre fabricación, no de una referencia específica para líneas de cajas.
Algunas configuraciones integradas permiten preparar un trabajo de impresión futuro mientras se procesa el pedido actual; otras requieren una parada completa. El comprador debe pedir una lista, estación por estación, de las tareas simultáneas seguras y presenciar un cambio de formato. El tiempo de preparación indicado en el catálogo de un proveedor no determina el rendimiento de otro ni la producción final aceptada por el comprador.
Registre lo siguiente en cada cambio de pedido: la última caja buena del pedido anterior, la primera caja buena del siguiente pedido, cuánto tiempo está parada la máquina y los minutos de trabajo anticipado del personal. Evalúe la misma secuencia de SKU en las rutas candidatas. Una máquina de impresión para cajas descrita como «de alta velocidad» puede perder un turno corto por cambios repetidos; una línea integrada bien configurada quizá evite esa pérdida. Una regla general basada en el volumen anual no detectará estos casos.
El lenguaje sobre tecnología avanzada no sirve para medir los tiempos de preparación. Si el proveedor ofrece bloqueo automático de planchas o recetas guardadas, averigüe qué tareas simultáneas se permiten durante el pedido anterior y cuánto se tarda en obtener la primera caja buena del siguiente. El operario debe conocer la secuencia real de paradas y poder explicarla sin recurrir a las afirmaciones sobre cambios de formato del folleto del proveedor.
Compare tres rutas con los mismos pedidos de prueba
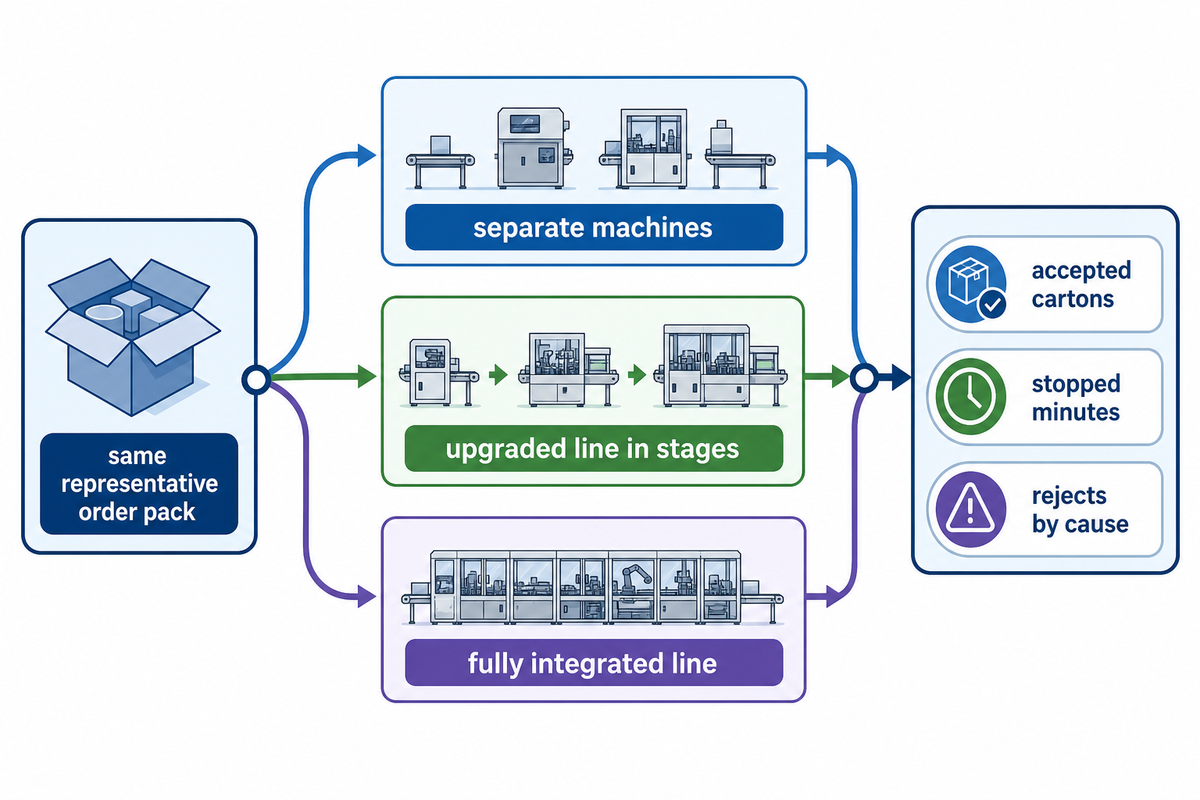
Compare las máquinas independientes, una línea mejorada por etapas y una línea totalmente integrada con el mismo conjunto representativo de pedidos. La comparación debe utilizar los mismos planos, especificaciones del cartón, diseños de impresión, criterios de aceptación y secuencia de pedidos. Registre también el operario, el lote de cartón y la hora del día. Estos factores pueden afectar a los resultados. El Instituto Nacional de Estándares y Tecnología de Estados Unidos considera el operario y la hora de la prueba factores experimentales; registrar el lote de cartón es una recomendación de esta guía para la prueba de cajas, no un factor que se mencione en esa fuente.
| Tipo o familia de pedido | Ruta | Pregunta que debe responder la prueba |
|---|---|---|
| Caja regular ranurada larga | Independiente | ¿Cuánto tiempo de reintroducción y traslado queda? |
| Caja regular ranurada larga | Por etapas | ¿La alimentación o el encolado específicos eliminan la cola? |
| Caja regular ranurada larga | Integrada | ¿Aumenta la producción aceptada tras las paradas vinculadas? |
| Pedido corto con mucha impresión | Independiente | ¿Se puede preparar la impresión mientras se realiza el acabado? |
| Pedido corto con mucha impresión | Por etapas | ¿Qué tareas de preparación se pueden reutilizar? |
| Pedido corto con mucha impresión | Integrada | ¿Cuántos minutos de parada quedan por cambio? |
| Cartón o geometría de caja difíciles | Independiente | ¿Dónde aparecen los rechazos por hendido o encolado? |
| Cartón o geometría de caja difíciles | Por etapas | ¿Se puede mantener la calidad con una estación especializada independiente? |
| Cartón o geometría de caja difíciles | Integrada | ¿Supera la línea propuesta todos los criterios de aceptación? |
Una ruta por etapas podría conservar la impresora y añadir una máquina plegadora-encoladora automática o equipos de embalaje a la salida; una ruta completa podría integrar impresión flexográfica, ranurado, troquelado, plegado y salida de cajas encoladas. En una máquina de impresión, ranurado y troquelado, registre qué estaciones siguen conectadas y dónde entra la producción en el plegado y el encolado. Compare los límites de los módulos presupuestados, no sus etiquetas. La guía general del sitio sobre costes y distribución de líneas automáticas trata la presupuestación general; esta prueba aporta los datos que necesita un modelo de presupuesto.
Registre las cajas aceptadas por hora de línea, las horas-persona de mano de obra, las causas de rechazo, el tiempo de inactividad y el coste por cada 1.000 cajas aceptadas en cada una de las nueve celdas. Una ruta solo es la mejor según el criterio de aceptación probado con la mezcla suministrada. Si una alternativa no puede producir una caja de prueba, informe de la ruta alternativa y las operaciones correspondientes en vez de excluir esa caja de la evaluación.
Compare una ruta por etapas, con las mismas especificaciones de caja de cartón, con una línea de producción totalmente automática. La alimentación automática puede eliminar una manipulación y una etapa independiente de impresión de cajas puede permitir que la impresora abastezca varias rutas de acabado. Informe tanto de la manipulación ahorrada como de cualquier coordinación adicional de impresión y embalaje. El término «integrada» por sí solo no describe las operaciones que realiza la línea.
Incluya la compatibilidad del cartón y la caja en la prueba de aceptación
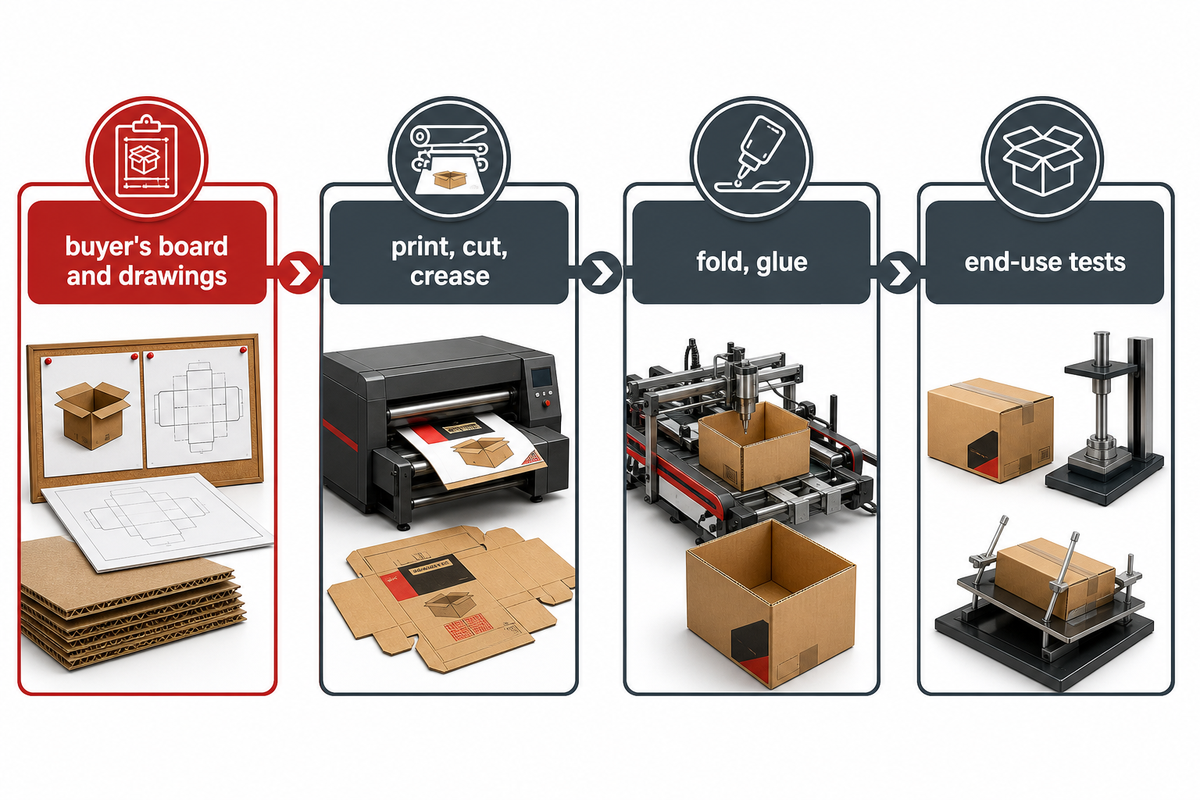
Una línea solo es aceptable si el cartón y los planos reales del comprador superan las pruebas de impresión, corte, hendido, plegado, encolado y uso final después de la secuencia de producción prevista. Pruebe las planchas más anchas y más estrechas, las calidades de cartón, las direcciones del canal y las solapas de encolado difíciles. Una caja de cartón ondulado que parece cuadrada puede fallar una prueba de resistencia exigida si, por ejemplo, la transformación daña el cartón.
Un estudio de laboratorio sobre cartón ondulado de una sola pared —con una compresión del 10 % al 70 % del grosor original y una precisión de 10 µm— observó una reducción de las propiedades mecánicas. Esas son condiciones de laboratorio, no una tasa de defectos de planta ni un intervalo de funcionamiento recomendado. El estudio no demuestra que los equipos integrados provoquen más aplastamiento que otros equipos. Sí justifica incluir la prueba de compresión o resistencia al canto que corresponda al comprador, junto con las dimensiones y el aspecto, cuando la caja deba proteger una carga. El manual de cartoncillo de Iggesund también trata problemas de registro y hendido relacionados con la humedad, pero se refiere al cartoncillo; utilícelo para orientar las preguntas, no para trasladar sus ajustes al cartón ondulado.
Antes de una prueba con el proveedor, establezca códigos de defectos para el registro de impresión respecto al troquel, la posición del corte o ranurado, el hendido agrietado o débil, el plegado torcido, la alineación de la solapa de encolado, el fallo de adhesión, el canal aplastado y los errores de recuento. El equipo de calidad debe tomar muestras al principio, a mitad y al final de cada tirada de producción, y conservar las muestras no aceptables. Para las comprobaciones detalladas desde impresión hasta encolado, consulte la guía de calidad en siete etapas de Cenwan; esas comprobaciones también deben aplicarse al cartón y las cajas del comprador.
En el caso de una herramienta plana, la matriz de hendido propuesta debe ser adecuada para el cartón y el plano de prueba. Para las herramientas rotativas, debe plantearse la misma cuestión respecto al troquel y el hendido. Después de la cortadora, compruebe si se expulsan los recortes y queda un panel limpio. Estas comprobaciones deben hacerse con las herramientas concretas que se ofrecen.
Utilice un registro de siete días antes de pedir presupuesto
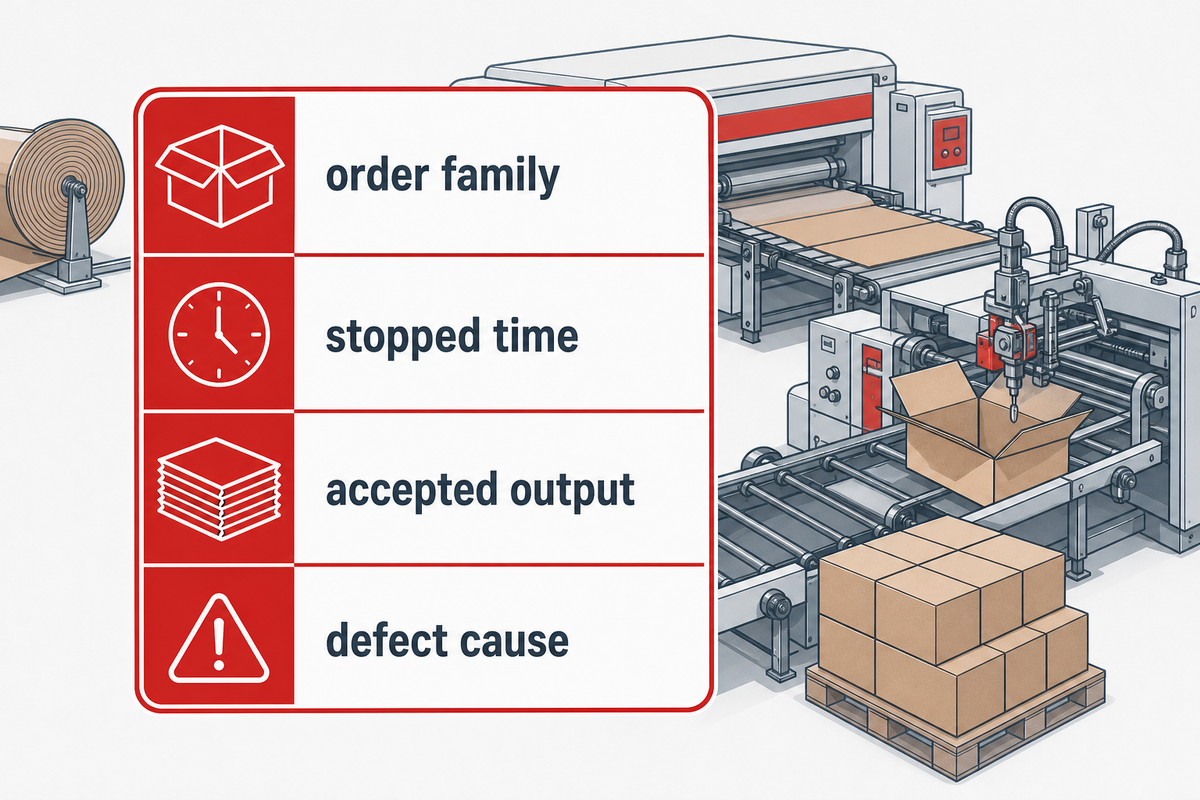
Siete días pueden revelar dónde pierden tiempo los pedidos, pero no garantizan una muestra representativa de todos los turnos, lotes de cartón o cajas de temporada. Empiece un registro diario con la familia de pedidos, la cantidad prevista, el tiempo de preparación, el tiempo de parada, el tiempo de manipulación, la producción aceptada y la causa del defecto. Si la observación programada no incluye un producto o una condición de funcionamiento críticos, amplíe el periodo de observación.
El responsable de planta selecciona pedidos difíciles y de gran volumen que se repiten. El equipo de calidad proporciona los límites de aceptación según las especificaciones de cada cliente. Finanzas documenta las horas de los operarios, la electricidad, el adhesivo, los desperdicios, el mantenimiento, los equipos y los costes del trabajo en curso. Compras añade los planos, los diseños y las muestras de cartón a la solicitud de presupuesto. Si la planta tiene otros turnos que no se observaron durante la primera semana, añada una prueba en esos turnos antes de extraer conclusiones para toda la planta. Para evaluar la estabilidad del proceso, el Instituto Nacional de Estándares y Tecnología de Estados Unidos recomienda recopilar observaciones a lo largo del tiempo; los siete días naturales son el periodo inicial de diagnóstico que propone esta guía, no un tamaño de muestra establecido para equipos de cartón ondulado.
Anote cualquier valor que falte en el registro, pero déjelo en blanco hasta medirlo. El proveedor debe indicar qué estilos de caja requieren una ruta alternativa, qué funciones se pueden personalizar o ajustar y qué valor de rendimiento se debe medir. Si falta un valor en la planta, tómelo como una señal de que hay que medirlo, nunca como un valor por defecto seguro.
Con el registro, los profesionales del embalaje pueden distinguir entre una petición de mayor velocidad y otra de menos cambios de formato. Cada petición debe indicar una pérdida medida y la familia de cajas afectada. Un pliego de compra general para embalajes de cartón sin estos datos dará lugar a ofertas incomparables.
Una lista de comprobación para operarios de plegadoras-encoladoras puede ayudar a definir quién documenta los ajustes, la alimentación y las comprobaciones del encolado durante el periodo de observación. Asigne la responsabilidad de las mediciones antes del turno para que la falta de un registro no se convierta en un cero supuesto.
Solicite pruebas representativas de aceptación en fábrica y en planta
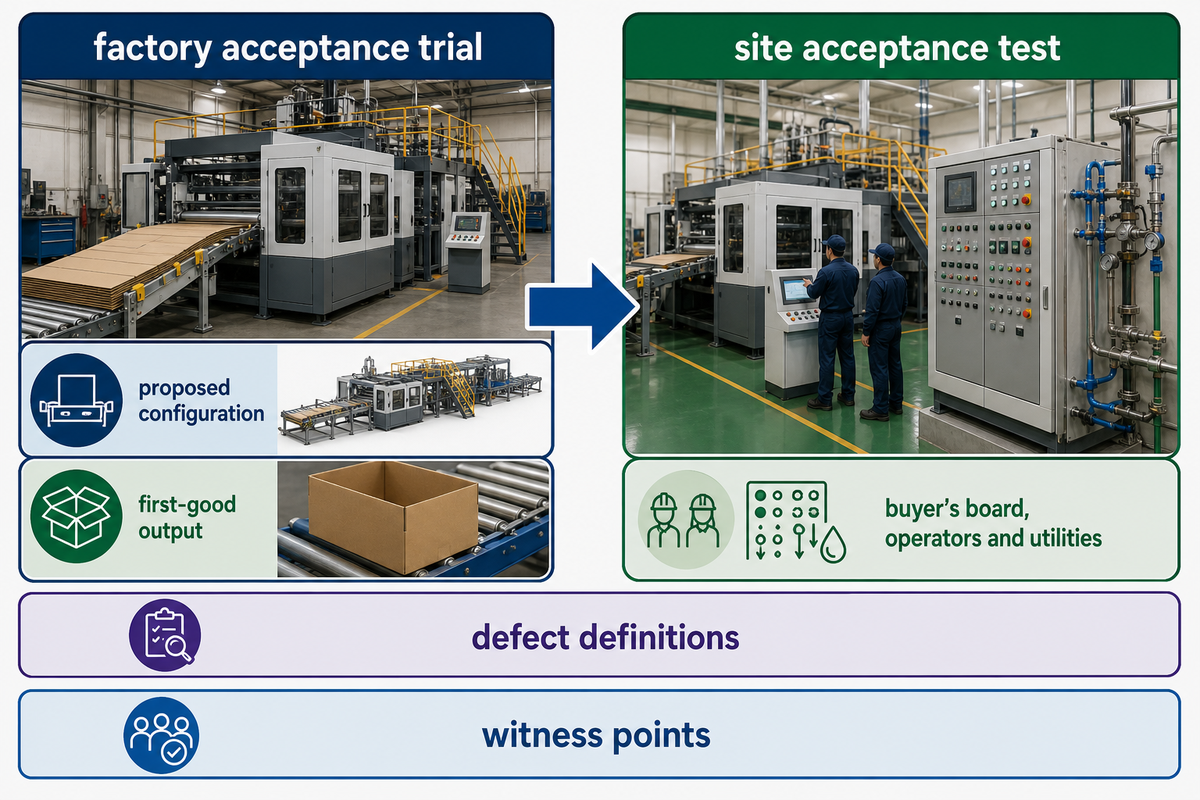
El pedido acordado debe ejecutarse durante una prueba de aceptación en fábrica, en la que se demuestren la primera unidad conforme, las pérdidas durante los cambios de trabajo, los rechazos y la transferencia a la etapa siguiente, con la configuración propuesta. Tras la instalación, una prueba de aceptación en las instalaciones del cliente debe repetir las comprobaciones pertinentes con su cartón, operarios y suministros. Defina los defectos y los puntos de verificación en las condiciones de compra antes de que nadie cotice una velocidad objetivo.
| Punto | Documentación que solicitar | Responsable |
|---|---|---|
| 1. Alcance del pedido y del cartón | Plano firmado, calidades y lista de muestras para las pruebas | Compras / control de calidad |
| 2. Registro de impresión y troquel | Tolerancia aceptable medida por referencia | Control de calidad |
| 3. Calidad de plegado y encolado | Códigos de defectos y método de ensayo de adhesión | Control de calidad |
| 4. Resistencia del cartón | Resultado de resistencia aplicable exigido por el cliente | Control de calidad / cliente |
| 5. Transición hasta la primera unidad conforme | Minutos de parada y horas de trabajo previas por cambio | Responsable de planta |
| 6. Producción aceptada | Cajas por hora transcurrida para cada trabajo de prueba | Planta / finanzas |
| 7. Embalaje y recuento | Paquetes completos y excepciones de recuento | Planta / control de calidad |
| 8. Interfaz y controles | Integrador, enclavamientos, expediente de riesgos y alcance de la entrega | Proveedor / cliente |
| 9. Servicio y repuestos | Canal de respuesta designado, repuestos disponibles y exclusiones | Compras |
No interprete que la documentación separada de cada máquina demuestra que se ha evaluado la seguridad del conjunto. En el Reino Unido, el Health and Safety Executive indica que, si un conjunto de maquinaria cumple ciertos requisitos, la parte que lo constituye puede asumir las responsabilidades del fabricante, incluidos los riesgos de interfaz. Sus directrices también indican que las instalaciones con equipos antiguos y nuevos deben evaluarse caso por caso. Estas directrices son específicas del Reino Unido. Pida a cada equipo del proyecto que identifique al integrador y la vía de conformidad local aplicable. Para los equipos comercializados en la UE, el resumen oficial del reglamento europeo sobre máquinas indica que su aplicación general comenzará el 20 de enero de 2027 y que algunas disposiciones serán aplicables con anterioridad; es una cuestión de compra para los proyectos de la UE.
Cenwan afirma que ofrece servicio posventa y repuestos, pero corresponde al cliente especificar en el contrato qué modelos están cubiertos y establecer los plazos de respuesta y las obligaciones. Una declaración pública de asistencia no demuestra cuál será el tiempo de respuesta en las instalaciones en cuestión.
Solicite por escrito las condiciones del servicio de asistencia técnica profesional, incluida la entrega de los controles, el diagnóstico remoto, la formación y el primer envío de repuestos. La hoja de aceptación debe indicar quién verifica que toda la interfaz de la máquina esté lista tras la puesta en marcha.
Qué cambia en 2026: compruebe la flexibilidad antes de comprar capacidad
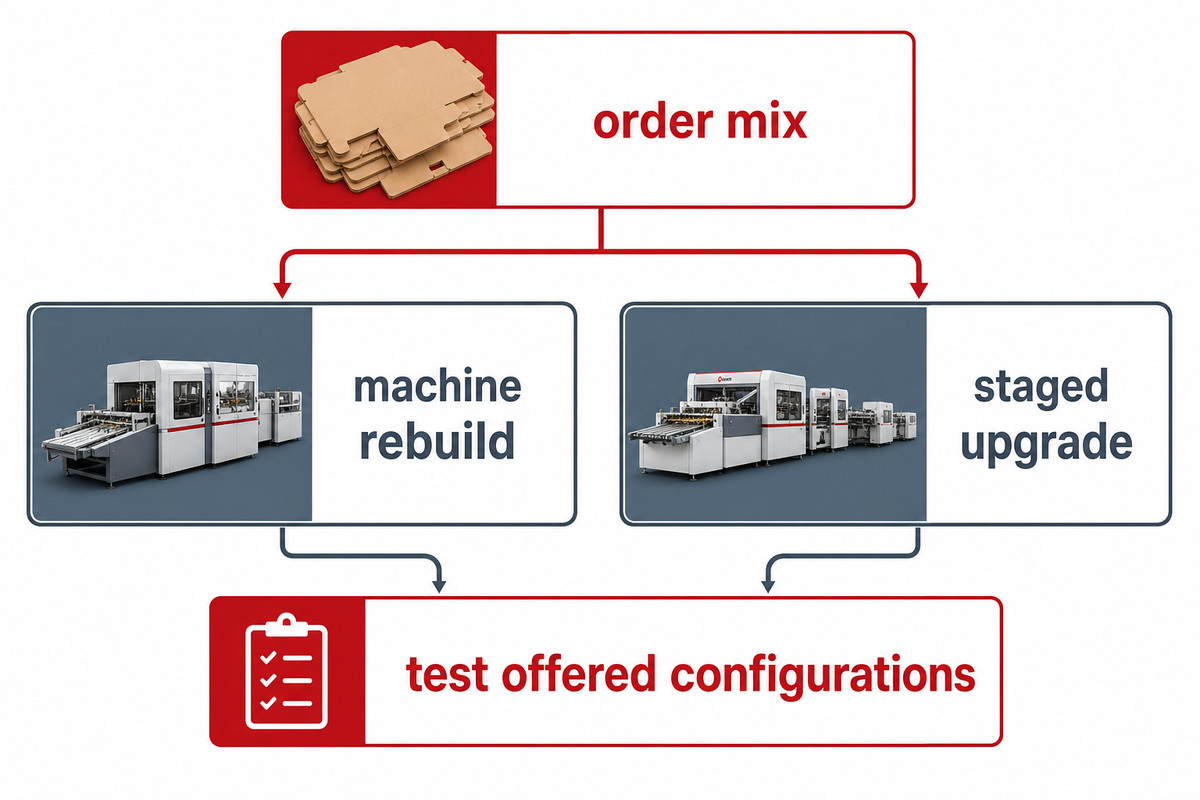
Los pedidos más cortos y la mayor personalización pueden aumentar el valor de unos cambios de trabajo rápidos y repetibles, pero no establecen una fecha universal para integrar una línea de cajas. La reconstrucción de una máquina concreta o una actualización por fases pueden resolver la limitación real. Tome 2026 como fecha para revisar la combinación de pedidos y probar las configuraciones ofrecidas, no como un plazo impuesto por una previsión de mercado sin verificar.
Muchos catálogos de productos incluyen configuraciones de líneas de producción de cajas de alta velocidad y cambios rápidos, pero los límites nominales dependen del modelo y de las condiciones. No combine la velocidad de una máquina de impresión de una empresa con la capacidad de una plegadora-encoladora con troquelado de otra para afirmar que ofrece un proceso completo. La prueba aceptada de cajas seguirá siendo el principal criterio de selección.
No es necesario ser titular de patentes ni disponer de cifras de rendimiento exclusivas para decidir qué configuración cumple la hoja de aceptación del cliente.
Tome la decisión de inversión y prepare un documento claro para los proveedores
Seleccione el proceso cuyos resultados medidos y aceptados mejoren la producción y la calidad para la combinación de productos pertinente de la planta, una vez considerados los costes de preparación, personal y titularidad. El paquete de documentación debe incluir el diagrama actual del proceso, el registro de pérdidas de transferencia cumplimentado, el mapa de cuellos de botella ocultos, los pedidos de prueba y la hoja de aceptación de nueve puntos. Si hay casillas esenciales sin rellenar en la hoja de aceptación, solicite una medición o una tirada de prueba antes de aprobar la inversión.
Envíe a Cenwan los planos de las cajas, las calidades de cartón ondulado, los diseños de impresión, la secuencia prevista de pedidos, el objetivo de producción conforme y los códigos de defectos de muestra. Pregunte qué módulos de equipo se adaptan a cada pedido, qué estaciones pueden funcionar de forma independiente y quién se responsabiliza de la interfaz de los controles. Pregunte cómo se incorpora el embalaje a la prueba. Así, el presupuesto podrá especificar la máquina propuesta para fabricar cajas, en lugar de una plegadora-encoladora automática genérica. Compare esta propuesta con las demás opciones ofrecidas en las mismas condiciones.
Siguiente paso: Lleve a una revisión técnica el paquete de pedidos y el registro de pérdidas cumplimentados. Cenwan puede recomendar una línea integrada, una plegadora-encoladora o una configuración de embalaje a la salida en función de esas muestras. Consulte un plan para la tirada de prueba
Preguntas frecuentes
¿Se puede imprimir el cartón ondulado antes de que llegue a una plegadora-encoladora independiente?
Sí. La impresión en cartón ondulado puede realizarse en línea o fuera de línea.
La European Corrugated Packaging Association describe ambas opciones. Una estación independiente de plegado y encolado es viable si el registro entre impresión y troquelado, la manipulación durante la transferencia y los controles de calidad cumplen las especificaciones del pedido. Trace los pasos adicionales de apilado y realimentación, y compárelos con la línea combinada propuesta usando el mismo cartón y los mismos planos, incluida la primera caja aceptada.
¿Cuánto tarda una línea integrada de cajas en cambiar entre distintas referencias?
No existe un tiempo objetivo universal y fiable para todos los tipos de caja.
Los controles de la máquina, las planchas de impresión, la tinta, las dimensiones y el acceso seguro determinan la secuencia de preparación. Pida al proveedor que realice, bajo supervisión, el cambio desde la última caja aceptada del pedido anterior hasta la primera caja aceptada del siguiente. Registre por separado los minutos de parada y el trabajo preparado mientras se ejecuta el pedido anterior. El tiempo de preparación que aparece en un folleto de producto puede omitir varias de estas tareas. Repita el cambio cuando el equipo ya lo haya practicado y solicite los resultados de la primera prueba y de la repetición. Registre quién realizó los ajustes y si el pedido siguiente cumplió los límites de aceptación de impresión, troquelado, plegado y encolado antes de dar por finalizado el cambio.
¿Qué es el troquelado en una línea de impresión de cajas?
El troquelado da forma a la plancha impresa y puede crear los cortes o hendidos necesarios para el diseño de la caja.
El corte o la ranura deben quedar alineados con el diseño gráfico y con el recorrido de plegado posterior. El comprador debe inspeccionar la posición de los cortes, la función de los hendidos y la resistencia del cartón en muestras acabadas. Una caja puede superar una inspección visual de impresión y aun así fallar cuando se pliegan los paneles o la solapa de encolado queda mal colocada durante una tirada completa.
¿Cuánto se tarda desde el pedido hasta la puesta en marcha completa?
Exija al proveedor un calendario de hitos para la configuración y las instalaciones concretas.
Hay que acordar las fechas de cierre de la configuración, los planos, los suministros, la instalación, la formación y las pruebas de aceptación. Pregunte quién aporta las muestras de cartón, los diseños gráficos y la documentación de interfaz o seguridad necesaria. No utilice el plazo de entrega de otra planta como compromiso para este proyecto.
¿Qué debe aportar una fábrica para probar una línea integrada?
Aporte cartón real, planos de las cajas, diseños de impresión, secuencia de pedidos y límites de aceptación por escrito.
Añada la dotación de operarios, el método de embalaje previsto, los datos actuales de producción conforme y las categorías de rechazo. Incluya tanto el pedido recurrente más complicado como el más sencillo. Si el proveedor no puede ejecutar un trabajo en el proceso propuesto, exija un flujo alternativo e incluya en la comparación la manipulación adicional que requiera.
Referencias y fuentes
- Proceso de producción de envases de cartón ondulado FEFCO.
- Sistemas de producción con varios trabajos y cuellos de botella según la combinación de productos Investigación alojada por NIST, 2018.
- Diseños de bloques aleatorizados y estabilidad del proceso Manual de estadística de ingeniería de NIST.
- Conceptos de productividad y metodología de horas trabajadas Oficina de Estadísticas Laborales de EE. UU.
- Aplastamiento del cartón ondulado de una sola pared durante su transformación Estudio de laboratorio revisado por pares, 2021.
- Fabricación o montaje in situ de equipos de trabajo e instalaciones Health and Safety Executive del Reino Unido.
- Requisitos de seguridad de las máquinas Resumen oficial de EUR-Lex.