تواصلوا مع Cenwan Machine Company


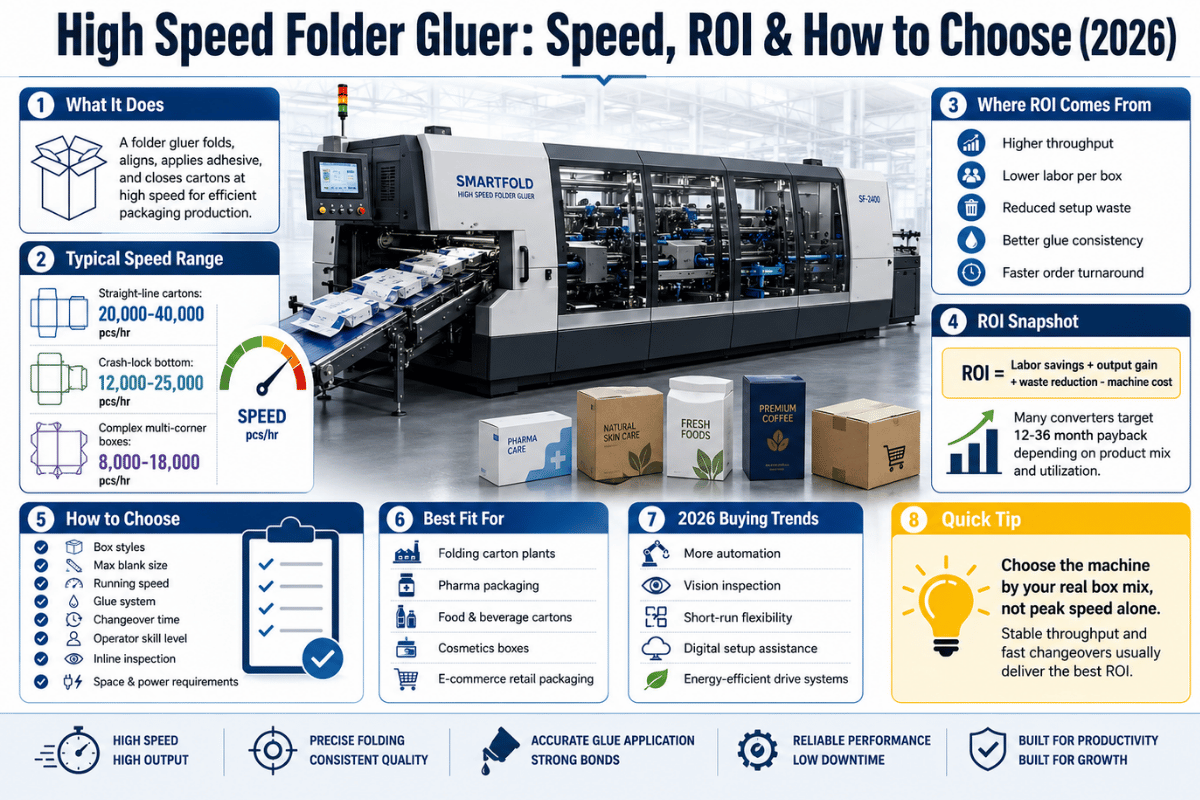
تُعلن عادةً مواصفات آلة طي ولصق الكرتون عالية السرعة، التي تحوّل الفراغات المسطحة إلى علب قابلة للطي وصناديق كرتون مموج، عن سرعة تبلغ مثلًا 300–450 مترًا في الدقيقة، أي عدة أضعاف سرعة الطرازات المبتدئة. لكن السرعة المعلنة في ورقة المواصفات تختلف غالبًا عن السرعة الفعلية على أرضية المصنع. إليكم ما ينبغي معرفته لقراءة هذه الأرقام وتقييم جدوى الانتقال إلى خط أسرع وفهم عرض السعر.
المواصفات السريعة: آلة طي ولصق الكرتون عالية السرعة
| السرعة الاسمية المعتادة | ~300–450 m/min (سرعة حركة الخامة) |
| سرعة التشغيل الواقعية | غالبًا 50–70% من السرعة الاسمية بعد احتساب التجهيز وتبديل المهام وفاقد التغذية |
| أساس قياس الإنتاج | m/min (سرعة حركة الخامة) والعلب/ساعة؛ ويختلف المعدلان بحسب طول العلبة |
| أنماط العلب التي يمكن إنتاجها | الخط المستقيم، والقاع ذاتي القفل، وعلب 4 و6 زوايا |
| أنظمة اللصق | مستحلب بارد (PVA) أو لاصق حراري |
| حجم طاقم التشغيل المعتاد | 1–2 مشغّلين مع التغذية والتعبئة الآليتين |
ما المقصود بآلة طي ولصق الكرتون «عالية السرعة»؟
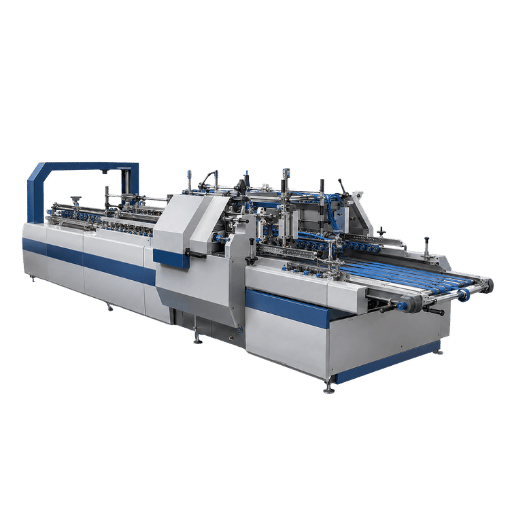
في قطاع التغليف، يُقصد بالسرعة العالية عمومًا سرعة تتجاوز نحو 300 m/min. ويعني مواصفة السرعة لأي آلة فعلًا السرعة الخطية التي تمر بها الفراغات عبر آلة طي ولصق الكرتون، سواء أكانت مخصصة لعلب الطي أم للكرتون المموج أم حتى لآلة التشكيل والتعبئة والإغلاق. وترتبط السرعة بالإنتاج، إذ تأخذ آلة طي ولصق الكرتون فراغ العلبة المسطح المكسّر بالقالب، وتلصقه ثم تطويه وتضغطه ضمن سير عمل متواصل.
| الفئة | سرعة حركة الخامة المعتادة | الأنسب لـ |
|---|---|---|
| مبتدئة / أوتوماتيكية صغيرة | حتى ~40 m/min | دفعات قصيرة، وعينات، وأحجام إنتاج منخفضة |
| قياسية / احترافية | ~100–200 m/min | مهام متنوعة، ومحوّلو كرتون متوسّطو الإنتاج |
| عالية السرعة | ~300–450 m/min | دفعات طويلة، ومصانع علب عالية الإنتاج |
| الحد الأقصى / بمحركات مؤازرة | ~450 m/min فأكثر | خطوط ما بعد الطباعة المستمرة والمؤتمتة |
ما سرعة آلة طي ولصق الكرتون عالية السرعة؟
تعمل آلات طي ولصق الكرتون عالية السرعة عادةً عند 300 إلى 450m/min من حيث سرعة حركة الخامة، وقد تتجاوز بعض الطرازات المتقدمة ذات المحركات المؤازرة والأداء الأقصى هذه المعدلات. وقد يعني ذلك إنتاج مئات الآلاف من العلب في الساعة؛ إذ يتراوح معدل معدات التعبئة في المراحل اللاحقة عمومًا بين 30,000 و200,000 علبة في الساعة لمواكبة الإنتاج. وبالطبع، يعتمد عدد العلب في الساعة بدرجة كبيرة على طول العلبة ونمطها، لذا قد ينتج طرازان متطابقان في تصنيف m/min عددين مختلفين جدًا من العلب في الساعة. اطلبوا دائمًا من المورّد تقدير الإنتاج بالعلب في الساعة وفق مقاس علبتكم وتنسيقها.
💡 الخلاصة الرئيسية
تعني «عالية السرعة» نحو 300 m/min فأكثر، لكن المقياس الأهم لعلبتكم هو عدد العلب النهائية في الساعة، لا سرعة حركة الخامة المعلنة.
ما الذي يحدد سرعة آلة طي ولصق الكرتون فعليًا؟
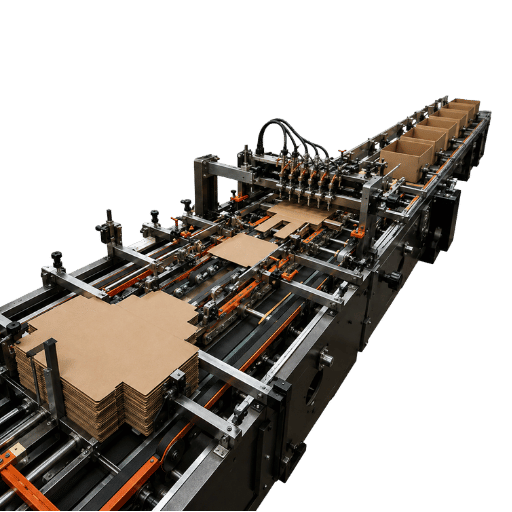
قد يحقق جهازان لهما السرعة الاسمية نفسها إنتاجًا مختلفًا كثيرًا، لأن هذا التصنيف يفترض ظروف تشغيل مثالية. وتحد خمسة عوامل من الإنتاج الفعلي، ولا يرتبط معظمها بالسرعة القصوى للمحرك.
العوامل الخمسة المؤثرة في السرعة
- درجة الورق المقوى وسماكته: ينثني الكرتون المموج الأكثر سماكة والورق المقوى عالي الغراماج في علب الطي ببطء أكبر، ويتطلبان زمن ضغط أطول من الورق المقوى الأقل سماكة.
- تعقيد نمط العلبة: كلما زادت الطيات وخطوط اللصق، زاد عدد المحطات التي يجب أن يمر بها فراغ العلبة دون أن يعلق.
- نظام اللصق: يتماسك اللاصق الحراري فورًا، ما يتيح سرعات أعلى ومناولة القطع؛ أما مستحلب PVA البارد فيكوّن رابطة أقوى عند تمزق الألياف، ويتطلب زمن ضغط أطول وتطبيقًا أكثر تجانسًا للاصق.
- وحدة التغذية وجودة الفراغات: قد تؤدي الفراغات الملتوية أو المغبرة أو غير المتقنة التكسير بالقالب إلى أخطاء في التغذية، وسيؤدي خطأ التغذية عند 400 m/min إلى إيقاف الخط.
- محاذاة الطباعة والإعداد: يحدّد ضبط محاذاة الأقسام والمقاييس إمكانية الحفاظ على السرعة القصوى من دون انحراف الجزء الخلفي.
هنا تظهر قيمة خبرة الفنيين؛ ففي بعض الخطوط، يجب ضبط عمق الخطاف بدقة باستخدام مقياس معاير، وإلا امتلأت حاويات المرفوضات بالزوائد المنحرفة بدلًا من العلب النظيفة والمتعامدة. قيادة الآلة بسرعة أمر سهل؛ أما السؤال الحقيقي فهو ما إذا كانت بقية أجزاء الخط تتيح الاستفادة من تلك السرعة.
ملاحظة هندسية
يجب أن يتناسب زمن بقاء اللاصق مفتوحًا مع قسم الضغط عند سرعة الخط. فإذا استخدمتم لاصقًا حراريًا يتماسك في أقل من ثانية، مثلًا، وكانت سرعة الفراغ 400 m/min (نحو 6.7 m/sec)، فيجب أن تضغط أحزمة الضغط على الوصلة طوال زمن التماسك، ما يتطلب بضعة أمتار من الحزام. وإذا تجاوزت السرعة ذلك، انفكت الوصلة مهما بلغت سرعة وحدة التغذية. لا تجعلوا أحد العناصر يفرض على بقية العناصر زمن التماسك والضغط والسرعة المستهدفة.
السرعة الاسمية مقابل سرعة الإنتاج الفعلية
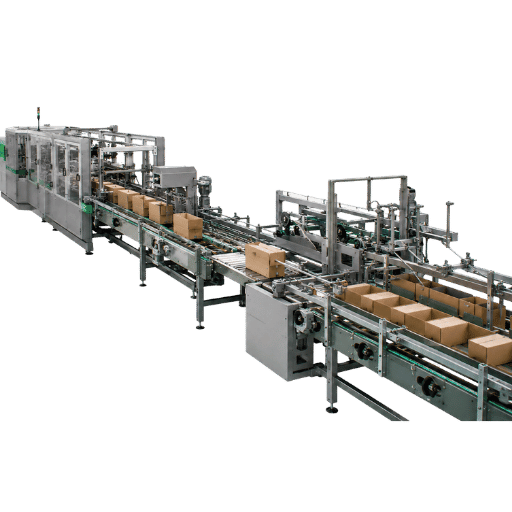
إليكم ما يغفله الجميع في عروض الأسعار: السرعة الاسمية هي الحد الأقصى. وتُقاس في ظروف مثالية، خلال دفعة طويلة جدًا، وعلى آلة مضبوطة بالكامل وبخامة مثالية. أما الإنتاج الفعلي فيساوي هذا الحد مضروبًا في معامل OEE، أي مقدار وقت الوردية الذي يُنتج فيه منتج جيد فعليًا.
المشكلة الرئيسية عند إنتاج عدد كبير من وحدات SKU الصغيرة والمتنوعة هي أن تبديل المهام يستهلك جزءًا كبيرًا من الطاقة الإنتاجية المحتملة؛ لذلك قد لا تتجاوز سرعة آلة مصنفة عند 400 m/min سوى 200-250 m/min على امتداد الوردية. ولهذا السبب، لا يؤدي شراء آلة أسرع في كثير من الأحيان إلى إخراج مزيد من العلب من المصنع.
«تساعد السرعة القصوى للآلة على إتمام البيع، لكن ما يهمكم في كل وردية هو سرعة تبديل المهام وجودته واستقرار وحدة التغذية. وقد رأينا بالفعل آلة «أبطأ» تتفوق على آلة أسرع لأن وقت التبديل والإعداد كان نصفه».
قاعدة السرعة الفعلية
احسبوا الإنتاج المخطط وفق السرعة الفعلية لا الاسمية. ويمكن اعتماد التقدير التالي:
الإنتاج الفعلي = السرعة الاسمية × معامل OEE (عادةً 0.5–0.7 للدفعات القصيرة المتنوعة، وأعلى للدفعات الطويلة المنتظمة).
إذا قدّم لكم المصنّع عرضًا لآلة بسرعة 400 m/min وكان لديكم مجموعة من الدفعات القصيرة، فخططوا لإنتاج يتراوح بين 200-280 m/min إلى أن تثبتوا أداءً أسرع على مهامكم الفعلية. بعد ذلك، ابحثوا في سبل تحسين معامل OEE؛ فغالبًا ما يؤدي تقليل وقت التبديل وتحسين التغذية إلى زيادة الإنتاجية أكثر من رفع السرعة الاسمية.
متى يكون الترقّي من آلة طي ولصق كرتون قياسية إلى عالية السرعة مجديًا؟
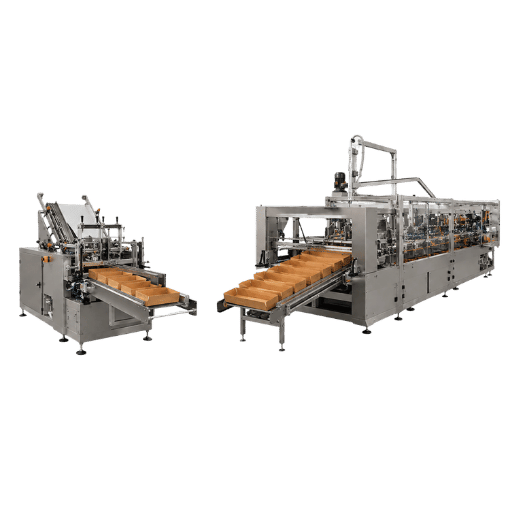
ليس السؤال الأساسي عادةً «هل السرعة الأعلى أفضل؟»، بل «هل يبرر مزيج الإنتاج لديّ زيادة السرعة؟». تفيد آلة طي ولصق الكرتون عالية السرعة إذا كان معظم إنتاجكم كبير الحجم ومستقرًا. أما عند كثرة الدفعات القصيرة، فمن الأصعب بكثير تحقيق الفائدة. يوضح الجدول أدناه أبرز المفاضلات.
| العامل | قياسية / أوتوماتيكية | عالية السرعة |
|---|---|---|
| سرعة حركة الخامة | ~100–200 m/min | ~300–450 m/min |
| طول الدفعة المثالي | قصير إلى متوسط | متوسط إلى طويل وقابل للتكرار |
| مدى التأثر بتبديل المهام | تأثير أقل في الإنتاج | مرتفع — تبديلات المهام المتكررة تلغي مكاسب السرعة |
| العمالة لكل علبة | أعلى | أقل مع التغذية والتعبئة الآليتين |
| حجم الإنتاج الأنسب | حجم سنوي أقل ووحدات SKU متنوعة | حجم سنوي مرتفع وعدد أقل من وحدات SKU |
دليل سريع لاتخاذ القرار
- إذا كان حجم إنتاجكم مرتفعًا، ودفعات الإنتاج طويلة، وتنوع وحدات SKU محدودًا، فستتحقق جدوى الاستثمار في نظام أسرع من زيادة الإنتاج وخفض تكاليف العمالة.
- إذا كان إنتاجكم يجمع بين دفعات قصيرة وبعض المنتجات عالية الحجم، فلن تكون الآلة عالية السرعة مجدية إلا إذا استثمرتم كثيرًا في تجهيزات التبديل السريع.
- في المنشآت التي تتغير فيها الطلبات الصغيرة باستمرار، غالبًا ما تفوق مزايا آلة أوتوماتيكية لطي ولصق الكرتون مضبوطة جيدًا وسريعة التبديل مزايا آلة أسرع يتعذر تشغيلها باستمرار.
إذا كانت أحجام طلباتكم تندرج فعليًا ضمن أعلى فئة من احتياجات الإنتاج، فنحن نقدم مجموعة من آلات طي ولصق الكرتون عالية السرعة المصممة للعمل بدقة عند تلك السرعات ومعدلات الإنتاج، طوال فترة التشغيل الطويلة اللازمة لتحقيق عائد قوي على الاستثمار ROI.
أنماط العلب والسرعة: ما يسرّع الإنتاج وما يبطئه
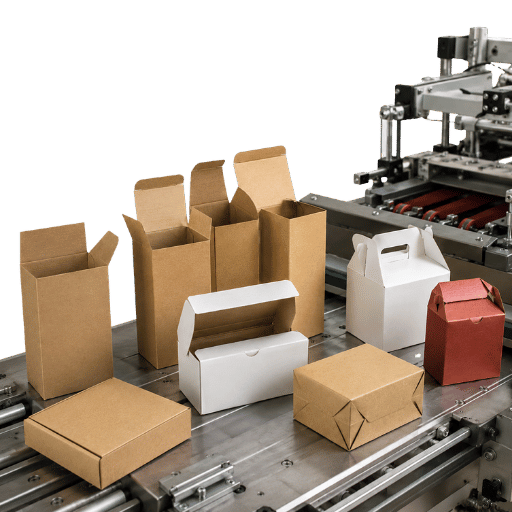
من أكبر العوامل غير المعلنة المؤثرة في السرعة هندسة العلبة. فكل طية وخط لصق نقطة تماس يجب أن يجتازها فراغ العلبة بسرعة ومن دون انحراف، لذا تكون الأنماط الأبسط أسرع. ويُستخدم رمز FEFCO، وهو المعيار الدولي لتصنيف تصاميم صناديق الكرتون المموج، كاختصار عملي؛ فالصندوق العادي ذو الشقوق (FEFCO 0201) أبسط كثيرًا في المعالجة من علبة ذات قاع ذاتي القفل (FEFCO 0713).
| نمط العلبة | السرعة النسبية | السبب |
|---|---|---|
| الخط المستقيم (وصلة لصق واحدة) | الأسرع | محور طي واحد وخط لصق واحد |
| قاع Crash ذاتي القفل (قاع أوتوماتيكي) | متوسطة | طي مسبق مع تجميع القاع ذاتي القفل |
| 4 زوايا | أبطأ | طيات متعددة عند الزوايا ونقاط لصق متعددة |
| 6 زوايا | الأبطأ | أكبر عدد من محطات الطي وأدق متطلبات محاذاة الطباعة |
لكن التصاميم المعقدة تحقق فائدة في مراحل الإنتاج اللاحقة؛ إذ يُركّب القاع الملصق ذاتي القفل بحركة واحدة إلى الأسفل، ما يخفض وقت تجميع العلبة بأكثر من النصف مقارنةً بصندوق RSC ملصق بالشريط، ولهذا يقبل مشغّلو التعبئة بطء اللصق. اختاروا الآلة وفق نمطكم السائد؛ فالمصنع الذي يركز على أعمال آلات طي ولصق علب الخط المستقيم ستكون له توقعات سرعة مختلفة جدًا عن مصنع يركز على آلات طي ولصق العلب ذات القاع Crash ذاتي القفل أو أنماط آلات طي ولصق العلب ذات 4 و6 زوايا الأكثر تعقيدًا. وإذا تطلبت منتجاتكم ما يتجاوز إمكانات الخط المستقيم، مثل عبوات العرض والتقديم، فإن آلة طي ولصق العلب المجسمة تتيح إنتاج أشكال هندسية لا تلائمها تصاميم أخرى كثيرة.
العائد على الاستثمار ROI في خط عالي السرعة
تتحقق جدوى آلة طي ولصق الكرتون عالية السرعة بطريقتين أساسيتين: زيادة عدد العلب في الساعة وخفض عدد العاملين لكل علبة. والحساب مباشر على الورق، لكن الأرقام في حالتكم تعتمد على الأجور وأنماط الدفعات المعتادة وتكلفة المعدات، وهي أمور لا يمكنني افتراض معرفتها.
كيفية تقدير فترة استرداد الاستثمار
- زيادة الإنتاج = (السرعة الفعلية الجديدة − السرعة الفعلية الحالية) × ساعات التشغيل السنوية. استخدموا السرعة الفعلية لا الاسمية في كلا الطرفين.
- وفورات العمالة = عدد المشغّلين المستغنى عنهم بفضل التغذية والتعبئة الآليتين × الأجر الإجمالي × عدد الساعات.
- فترة استرداد الاستثمار = فارق سعر الخط عالي السرعة ÷ (قيمة زيادة الإنتاج السنوية + وفورات العمالة).
كم تبلغ تكلفة آلة طي ولصق الكرتون عالية السرعة؟
تتفاوت تكلفة المعدات كثيرًا بحسب عرض التشغيل ودرجة الأتمتة ونظام اللصق المختار والإضافات المتكاملة مثل وحدات توجيه الإدخال وآلات التعبئة الآلية؛ لذلك قد يكون السعر المنشور على الموقع بلا سياق مناسب عديم الفائدة تقريبًا. لا تلاحقوا السعر المعلن وحده، بل تأكدوا من أن الأسعار المعروضة تراعي مقاسات علبكم الدقيقة وأنواع الورق المقوى ومعدل الإنتاج المستهدف، ثم قيّموا التكلفة لكل علبة نهائية وأوقات تبديل المهام، لا أرقام السرعة الخام. ويمكنكم تقدير فترة استرداد الاستثمار في خط أسرع وفق بيانات التشغيل لديكم قبل التواصل مع مندوب المبيعات لطلب السعر.
⚠️ خطأ شائع
ليس من الحكمة شراء الآلة ذات أعلى رقم سرعة تستطيعون تحمّل تكلفتها إذا تعذرت على الفراغات وأنظمة ضبط اللصق وعمليات تبديل المهام مواكبة تلك السرعة بموثوقية. والأفضل توجيه رأس المال أولًا إلى التغذية الموثوقة وسرعة الإعداد، فهما يرتبطان مباشرة بزيادة الإنتاج الفعلي.
كيفية الاختيار: قائمة تحقق لشراء آلة طي ولصق الكرتون عالية السرعة
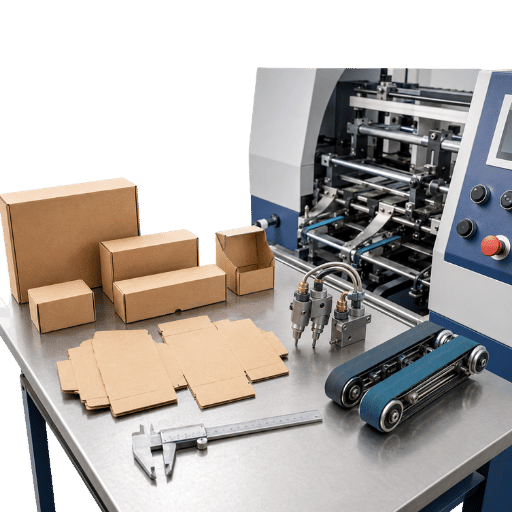
قبل تقييم العروض، استخدموا مع جميع مورّدي المعدات معايير مقارنة موحدة. فالهدف النهائي ليس أكبر عدد من الآلات في الساعة بحسب الادعاءات، بل أكبر عدد من العلب التي يمكنكم إنتاجها في الوردية وفق احتياجاتكم. أدرجوا النقاط التالية في قائمة التحقق قبل التفاوض مع أي مورّد:
- السرعة المعلنة للمعدة في العرض بوحدتي m/min والعلب في الساعة لعلبتكم الفعلية؛ واطلبوا من المورّد تقديرًا واقعيًا للسرعة الفعلية المتوقعة للآلة.
- تأكيد نطاق أنواع الورق المقوى (السماكة ونوع التموج) وتكوينات العلب المطابقة لقائمة منتجاتكم الحالية.
- تطبيق اللاصق (PVA بارد أو لاصق حراري) بما يلبي متطلبات قوة الالتصاق والسرعة لديكم.
- توثيق وقت تبديل المهام، وهو المحرك الأساسي للإنتاج في الوردية.
- سعة التعبئة في المراحل اللاحقة، التي لا يوفرها جهاز اللصق. ويمكنه أيضًا تقديم عدد دقيق للقطع في الدفعة (عند الحاجة).
- توافر قطع الغيار وسرعة الاستجابة للصيانة وتدريب المشغّلين.
استخدموا مرجع توافق أنماط العلب الكرتونية للتأكد من أن الآلة تتعامل مع المجموعة الكاملة من منتجاتكم، واستخدموا أداة اختيار الطراز لمطابقة مزيج العلب لديكم مع الطراز المناسب قبل إعداد القائمة المختصرة. وفي المصانع التي يغلب فيها الكرتون المموج، قارنوا أيضًا بين آلة مخصصة للصق صناديق الكرتون المموج وخط متعدد الأغراض.
اتجاهات لصق الكرتون عالي السرعة في 2026
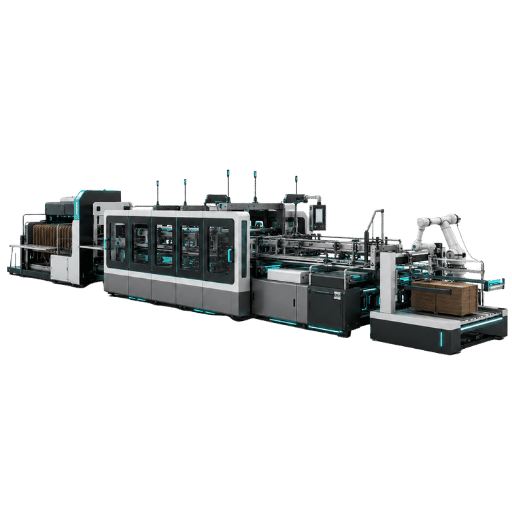
يسود السوق توجه نحو النمو المطرد، لا التحول الجذري. ومن المتوقع أن تحقق آلات التعبئة والتغليف نموًا سنويًا مركبًا بنحو 5% خلال العقد المقبل، فيما يقدّر عدد من المحللين قيمة السوق العالمية بأكثر من $80 مليار بحلول منتصف ثلاثينيات 2030. وبالنسبة إلى آلات طي ولصق الكرتون تحديدًا، تكتسب ثلاثة تحولات أهمية في قرار الشراء المقبل.
بدأ الاهتمام ينتقل تدريجيًا من السرعة القصوى المجردة إلى المراحل اللاحقة منذ فترة؛ فنادرًا ما تحتاجون إلى شراء آلة لصق أسرع، إذ باتت آلات كثيرة سريعة، بينما يحاول العاملون في التعبئة اللحاق بإنتاجها. وفي 2026، تتحقق مكاسب المصنع من دمج الخط وتغذيته بخط تعبئة آلي وروبوتات للتعبئة، لا من ملاحقة رقم معلن أكبر.
طول دفعة الإنتاج الفعلية هو العامل الحاسم. فزيادة وحدات SKU لمنتجات التجارة الإلكترونية تعني تنوع أنماط العلب بكميات أقل. وهذا يدفع مصنّعي الآلات إلى التركيز على إعداد قالب القص والتكسير السريع دون أدوات، وذاكرة إعداد قابلة للبرمجة للمحركات المؤازرة؛ وهما العاملان الحقيقيان لتحسين كفاءة الإنتاج بما يفوق أهمية السرعات الاسمية في معظم البيئات. إذا كنتم تحددون مواصفات آلة طي ولصق كرتون عالية السرعة لعام 2026 وما بعده، فامنحوا سرعة تبديل المهام وزنًا كبيرًا.
أصبحت البيانات سلعة متاحة على نطاق واسع. وتتجه لوحات معلومات OEE ومراقبة الحالة سريعًا من ميزة مستحسنة إلى متطلب أساسي؛ ما يتيح معالجة الفارق بين السرعة الاسمية والفعلية مباشرة. على المشترين في 2026 أن يطلبوا من كل مورّد توضيح كيفية احتساب الآلة لوقت التبديل والتوقف، وأن يولوا سرعة التكامل وسهولة الإعداد أهمية أكبر من جاذبية الرقم الأعلى في جدول المواصفات.
مصفوفة السرعة والجودة: متى ينبغي خفض سرعة آلة طي ولصق الكرتون عالية السرعة؟
السرعة الاسمية ليست هدف الإنتاج. والضبط الصحيح هو أعلى سرعة تحافظ على العلبة ضمن حدود الجودة المتفق عليها طوال الدفعة.
| العيب عند السرعة الأعلى | السبب المحتمل | فحص المعالجة التصحيحية |
|---|---|---|
| انحراف أو ذيل سمكي | دخول فراغ العلبة بزاوية غير قائمة أو عدم تساوي ضغط الطي. | خفّضوا السرعة، وثبّتوا فصل الفراغات في وحدة التغذية، وأعيدوا فحص موجّه الجانب وضغط الحزام. |
| فجوات في اللصق | تعجز استجابة وحدة تطبيق اللاصق أو انتقاله عن مواكبة دورة التشغيل الأسرع. | تحققوا من توقيت الفوهة والضغط واللزوجة ومسافة تحفيز المستشعر. |
| خدوش أو علامات | ضغط زائد من الحزام أو انزلاق أو ضغط عند سرعة سطحية أعلى. | افحصوا حالة الحزام وخفّضوا الضغط قبل رفع السرعة مجددًا. |
| انحشارات متكررة | تفاوت الفراغات أو تجعد الورق المقوى أو عدم كفاية المسافة بين المنتجات. | قيسوا استواء الفراغات والفجوة عند وحدة التغذية؛ ولا تتعاملوا مع الانحشار كأنه حدث عشوائي. |
احسبوا عدد العلب الجيدة في الساعة بعد استبعاد المرفوضات واحتساب تبديل المهام باستخدام أداة تقدير معدل إنتاج آلة طي ولصق الكرتون.
الأسئلة الشائعة
س: ما استخدام آلة طي ولصق الكرتون؟
عرض الإجابة
في تمريرة واحدة، تطوي هذه الآلة عالية الجودة فراغات العلب المسطحة المكسّرة بالقالب وتلصقها وتضغطها لتصبح علبًا نهائية وصناديق من الكرتون المموج؛ وهي عملية إنهاء ما بعد الطباعة التي تحوّل الورق المطبوع إلى عبوات جاهزة للتعبئة.
س: ما الفرق بين آلة طي ولصق الكرتون وآلة الطباعة الفلكسوغرافية وطي ولصق الكرتون؟
عرض الإجابة
تطوي آلة طي ولصق الكرتون القياسية الفراغات العادية والمطبوعة مسبقًا والمكسّرة بالقالب، بعد ورودها من عملية طباعة وتكسير سابقة. أما آلة الطباعة الفلكسوغرافية وطي ولصق الكرتون فهي نظام أكبر بكثير ومتصل، يضم الطباعة الفلكسوغرافية والتشقيق والتكسير بالقالب وطي ولصق الورق المقوى المموج ضمن خط إنتاج طويل؛ لذا فهي النمط السائد لإنتاج الصناديق العادية بكميات كبيرة. وبفضل تخصصها، تحتاج آلة الطباعة الفلكسوغرافية وطي ولصق الكرتون إلى تشغيل مكثف كي تسترد تكلفتها، بينما تتميز آلة طي ولصق الكرتون بملاءمتها لإنتاج أنماط مختلفة من العلب النهائية ودرجات متنوعة من الورق المقوى وطلبات أكثر تنوعًا وأقصر دفعات.
عادةً ما تستخدم منشآت تحويل الكرتون كلا النوعين لتغطية نطاق أعمالها الواسع.
س: هل يمكن لآلة طي ولصق الكرتون عالية السرعة إنتاج دفعات قصيرة بكفاءة؟
عرض الإجابة
نعم، لكن بشرط أن يكون تبديل المهام سريعًا جدًا. ففي الدفعات القصيرة، يكون وقت الإعداد هو العامل الحاسم، ولا تفيد السرعة القصوى العالية. وعند التركيز على الدفعات القصيرة، يُفضّل اختيار آلة تتيح تبديلًا سريعًا دون أدوات وتحفظ إعدادات التشغيل، بدلًا من التركيز على السرعة القصوى.
س: ما أنماط العلب التي يمكن لآلة طي ولصق الكرتون إنتاجها؟
عرض الإجابة
تشمل الأنماط الأكثر شيوعًا علب الخط المستقيم ذات وصلة اللصق الواحدة، وعلب Crash ذات القاع ذاتي القفل أو القاع الأوتوماتيكي، وعلب 4 زوايا و6 زوايا، فضلًا عن الأنماط المخصصة المجسمة وعلب العرض عند استخدام الآلة المناسبة. تتحرك أنماط العلب الأسهل بسرعة أكبر، فيما تتباطأ علب Crash ذات القاع ذاتي القفل والعلب متعددة الزوايا بسبب تعدد محطات الطي واللصق التي يمر بها تصميم العبوة على امتداد الخط.
س: أيهما أسرع، اللاصق الحراري أم اللاصق البارد؟
عرض الإجابة
تكوّن المواد اللاصقة الحرارية رابطة فورية، وتتيح سرعات أعلى لخط الإنتاج ومناولة فورية. أما الروابط الباردة فتتميز بقوة شد أعلى بكثير، لكنها قد تتطلب ضغطًا أطول، ما يحد من سرعة الخط الممكنة. وتجهّز خطوط كثيرة بالنوعين للاختيار بحسب المهمة.
س: كم مشغّلًا تحتاج آلة طي ولصق الكرتون عالية السرعة؟
عرض الإجابة
يتحقق خفض العمالة من تقليل مهام المناولة اليدوية. فغالبًا ما تُجهّز هذه الآلة عالية السرعة للتغذية الآلية والتعبئة على الخط، وتحتاج إلى مشغّل أو اثنين لتشغيل النظام مقارنةً بخمسة أو ستة مشغّلين للآلات التقليدية أو اليدوية. ويؤدي تقليل عدد العاملين إلى خفض سنوي شائع في تكاليف التشغيل، وقد تفوق قيمته في كثير من الأحيان مكاسب تسريع الإنتاج وحدها.
تقارنون آلات طي ولصق الكرتون عالية السرعة وفق مزيج العلب لديكم؟
اطلبوا عرض سعر لآلة طي ولصق الكرتون عالية السرعة →لماذا أعددنا هذا الدليل
بصفتنا مصنّعًا لآلات طي ولصق الكرتون بمختلف أنواعها، من الخط المستقيم والقاع ذاتي القفل إلى العلب متعددة الزوايا والطرازات عالية السرعة، نسمع سؤالًا واحدًا باستمرار: ما السرعة الفعلية لآلة طي ولصق الكرتون عالية السرعة؟ يعكس هذا الدليل أكثر الأخطاء التي نراها لدى المشترين: التركيز على السرعة الاسمية بدلًا من الإنتاج الفعلي القابل للاستخدام، ويطرح الأسئلة التي تميّز عرض السعر الموثوق من العرض البراق.
المراجع والمصادر
- رمز FEFCOEuropean Federation of Corrugated Board Manufacturers (معايير أنماط صناديق الكرتون المموج)
- اتجاهات سوق آلات التعبئة والتغليف وحجمه 2026–35Towards Packaging
- حجم سوق آلات التعبئة والتغليف واتجاهاته 2026–2036Future Market Insights
- آفاق سوق علب الكرتون القابل للطيPaperboard Packaging Council (paperbox.org)