تواصلوا مع Cenwan Machine Company


يتطلب اختيار آلة طي ولصق العلب الكرتونية لتغليف مستحضرات التجميل حماية سطحية معززة مقارنةً بإنتاج صناديق الشحن القياسية. تعتمد الاتجاهات العالمية في تغليف منتجات التجميل على رقائق التغليف غير اللامعة ناعمة الملمس، والختم الحراري بالرقائق المعدنية، وألواح الكرتون الممعدنة. وتُستخدم الطلاءات والورنيشات فوق البنفسجية (UV) عالية اللمعان على نطاق واسع في العبوات الفاخرة. في آلة اللصق التقليدية، تترك بوابات التغذية المعدنية والسيور المطاطية الصلبة آثار احتكاك لامعة على العلب الداكنة. كما يمكن أن تؤدي خطوط التحزيز للثني غير المنضبطة إلى تشقق الطبقة السطحية الممعدنة. وقد تتسبب خطوط التخديد الصلبة في خامة التغليف في ارتداد العلبة وانفتاحها أو اتخاذها شكلاً غير مرغوب فيه أثناء مراحل التشغيل اللاحقة. لذلك يُعد التحكم في صلابة خط التخديد أمراً جوهرياً أثناء الطي واللصق. ويمثل إنتاج علب كرتونية عالية الجودة بسرعة عالية معدل الإنتاج الفعلي لعملية لصق متناسقة هندسياً في صناعة التعبئة والتغليف.
تم التحديث في نوفمبر 2026 | مراجعة فنية بواسطة فريق هندسة عمليات تحويل الكرتون في Cenwan Machine
المعايير الهندسية الأساسية لمصانع تحويل العلب الكرتونية لمستحضرات التجميل
- توجد دراسات تجريبية وعددية حول تخديد خطوط الثني في مجلة International Journal of Solids and Structures، تتناول الانفعالات الدقيقة عند أعماق 377 μm و753 μm. كما اختبر الباحثون قنوات تخديد بعرض 2.25 mm و2.75 mm لمنع انكسار الكرتون أثناء الطي.
- وفقاً لمواصفات آلة طي ولصق العلب الكرتونية الصغيرة من Cenwan Machine، يقوم هزاز هوائي بتغذية ورق مقوّى بوزن يتراوح بين 200 و800 gsm عند سرعات خط تصل إلى 400 m/min. وتحقق علب كرتونية أصغر لمستحضرات التجميل معدل إنتاج فعلي قياسي يبلغ 30,000 قطعة/ساعة عند سرعة 200 m/min.
- توضح مراجعة علمية لمعالجة الأسطح في مجلة MDPI وجود حد فاصل واضح لعملية التبلل. لكي يحدث التبلل التلقائي للسطح بواسطة السائل، يجب أن تكون الطاقة السطحية الحرة للركيزة أعلى من التوتر السطحي للسائل بمقدار لا يقل عن 10 mN/m. ويتم التحقق من ذلك في خط الإنتاج باستخدام أقلام اختبار داين ASTM D2578 ضمن نطاق 30 إلى 72 داين/سم.
- كما هو موثق في دليل آلات طي ولصق العلب الكرتونية لعام 2026 من Sinosun، فإن انحراف المحاذاة بمقدار 0.5 mm عند السرعات العالية ينتج علبة كرتونية معيبة. وتعمل أنظمة الفحص البصري المباشر والتحقق من الغراء على خفض هدر المواد بنسبة 30–40%.
- يستغرق تغيير إعدادات التشغيل 15-45 دقيقة في الأنظمة المستقلة التي يضبطها مشغّل الآلة يدوياً. وفي المقابل، تنجز خطوط سيرفو ذات اللمسة الواحدة تبديل المقاسات في أقل من 60 ثانية وفقاً لمعايير خطوط التعبئة الآلية لدى Cenwan Machine.
تقوم هذه الأنظمة بالطي المسبق لخطوط التحزيز بزاوية 180° للقضاء على الارتداد المرن ومواءمة المادة اللاصقة مع مستويات داين لسطح الخامة.
لماذا يتطلب تغليف مستحضرات التجميل هندسة متخصصة في آلات الطي واللصق: حماية السطح وميكانيكا خط التخديد
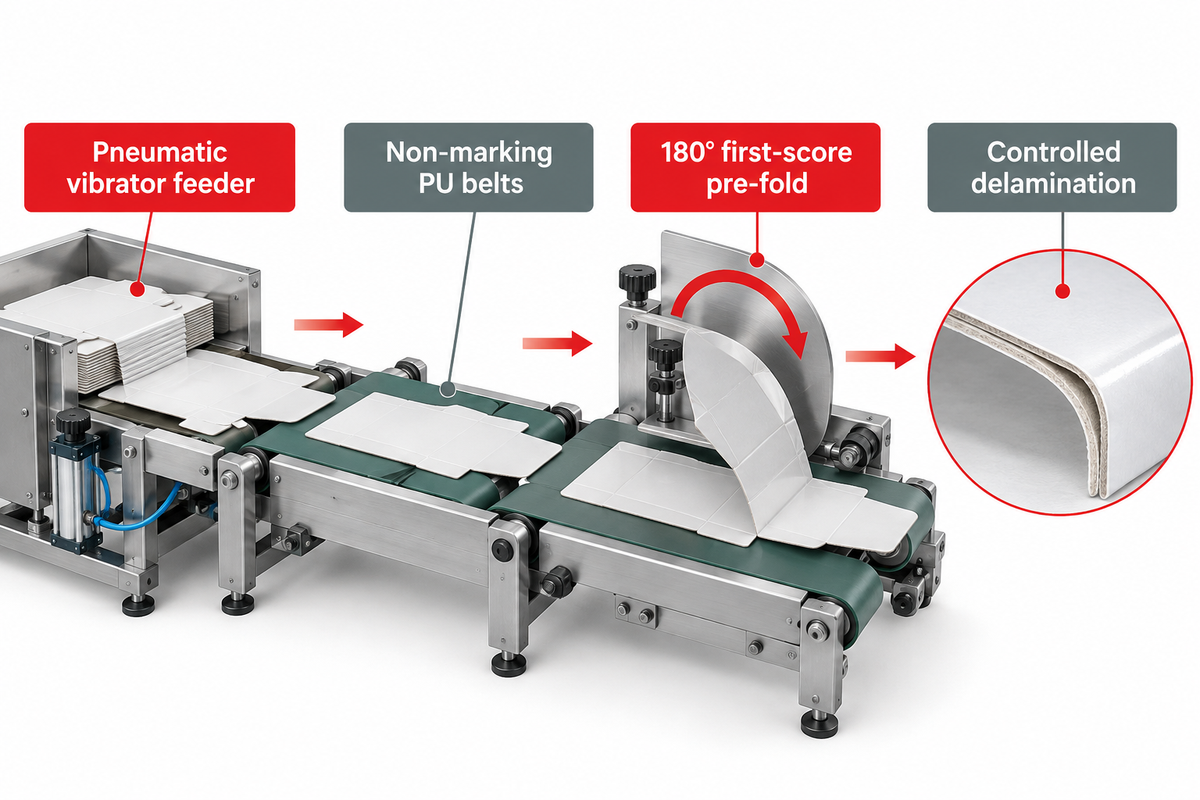
تستخدم علب مستحضرات التجميل القابلة للطي طبقات تغليف ناعمة الملمس ورقائق ممعدنة وختماً حرارياً قابلاً للخدش بسهولة على الخطوط القياسية. لذلك يعتمد المهندسون على التورق الداخلي المنضبط لخط التخديد عبر قنوات بعرض 2.25 mm إلى 2.75 mm مع الطي المسبق بزاوية 180°.
تتسامح العلب الكرتونية التجارية العادية مع آثار الاحتكاك الطفيفة. أما علب التجميل الفاخرة فتخضع لفحص بصري صارم تحت إضاءة متاجر التجزئة الساطعة. ويتم رفض أي طيات متشققة على الفور. بعد الطباعة والقطع بقالب القطع، تدخل الألواح المسطحة إلى وحدة التغذية. ويمكن للاحتكاك غير المتساوي عند بوابة التغذية أن يخدش الورنيش غير اللامع أو يفصل حواف الطبقات. علاوة على ذلك، يشير الدليل الهندسي لعام 2026 من Sinosun إلى معدلات هدر تتراوح بين 10–15% عندما تعجز وحدة التغذية عن استيعاب تفاوت سُمك الورق المقوّى أثناء عملية الإنتاج.
يحدد السلوك الميكانيكي لتخديد علب التجميل ما إذا كانت العلبة ستنطوي بنظافة أم ستتشقق على طول طبقة الألياف الخارجية. وقد تناولت دراسة مهمة في مجلة International Journal of Solids and Structures عملية تخديد الورق المقوّى المصفح. وأوضح الباحثون أن خط التخديد الجيد يؤدي إلى انفصال طبقي داخلي منضبط، مما يقلل صلابة الانحناء في الكرتون ويمنع بالتالي انكساره أثناء طي العلبة. وقاست دراساتهم التجريبية والعددية الانفعالات الدقيقة عند أعماق تخديد 377 μm و753 μm. كما قيّموا منحنيات العزم والزاوية لعرض قنوات تخديد يبلغ 2.25 mm و2.75 mm. وبدون هذا التورق الداخلي الكافي داخل آلة الطي واللصق، يقاوم الورق المقوّى المصفح الصلب عملية الطي ويتشقق على طول الطلاء الخارجي.
كيف تمنع آلة طي ولصق العلب الكرتونية الآلية خدوش السطح وتشقق خطوط التخديد في علب مستحضرات التجميل المصفحة أو المختومة حرارياً؟
تمنع آلة طي ولصق العلب الكرتونية الآلية تلف أسطح عبوات التجميل من خلال عزل الوجه المطبوع عن التلامس المعدني المباشر وتخفيف صلابة خط التحزيز. ففي (آلة طي ولصق العلب الصغيرة Cenwan Mini Series)، يقوم هزاز هوائي بتغذية ورق مقوّى ضمن نطاق 200-800 gsm دون خدش اللوح السفلي. وتنقل سيور البولي يوريثان الخلوي الناعم واللباد (مسطح العلبة الكرتونية) المقصوص. كما توجه محاريث الطي المصقولة اللوح الكرتوني دون صقل أو حك الختم الحراري أو الطبقة ناعمة الملمس.
للقضاء على تشقق خط التخديد وانحشار الألواح في ماكينات التعبئة، يقوم قسم الطي الآلي بثني خط التخديد الأول بزاوية كاملة تبلغ 180°. وفي الوقت نفسه، يكسر مسبقاً خط التخديد الثالث بزاوية تتراوح بين 135° و180° قبل الإغلاق النهائي. وتوثق براءة الاختراع الأوروبية الخاصة بمحطة الطي والتغذية في آلة الطي واللصق (EP1593482A2) هذا التصميم الهندسي. حيث يتم طي أجزاء مسطح العلبة الكرتونية التي تحمل شريط المادة اللاصقة بزاوية 180° في محطة الطي لتشكيل وصلة لصق مسطحة. ويؤدي الكسر المسبق لألياف خط التحزيز في آلات طي ولصق العلب الكرتونية إلى تقليل الارتداد المرن. وبذلك تُفتح علب أحمر الشفاه والأمصال بسلاسة على خطوط التعبئة عالية السرعة.
| التشطيب السطحي لعلبة مستحضرات التجميل | نوع الكرتون والوزن القياسي | المخاطر الأساسية لعيوب عمليات تحويل الكرتون | ضبط إعدادات الآلة في وحدة التغذية وسيور النقل | الطي المسبق والتحكم في خط التخديد |
|---|---|---|---|---|
| فيلم BOPP غير لامع ناعم الملمس | 250–400 gsm SBS / FBB | لمعان ناتج عن الاحتكاك ومسارات فرك ظاهرة | وحدة تغذية بهزاز هوائي (200–800 gsm)؛ سيور PU غير تاركة للأثر | طي مسبق تدريجي بزاوية 180° مع أدلة طي منخفضة الاحتكاك |
| ختم حراري بالرقائق المعدنية (ذهبي / فضي) | 300–450 gsm FBB / GC1 | تقشر الرقائق المعدنية وابيضاض دقيق على خط التحزيز | تزامن سرعة السيور العلوية والسفلية؛ قضبان توجيه من اللباد | تورق داخلي منضبط (معيار الدراسة لعمق 377–753 μm) |
| كرتون مصفح بفيلم PET ممعدن | 300–500 gsm SBS / MetPET | ارتداد مرن لخط التخديد وانفتاح وصلة اللصق | بوابة تغذية مدعومة بالشفط لمنع انحراف اللوح الكرتوني | كسر مسبق كامل بزاوية 180° للخط الأول و135° للخط الثالث |
| ورنيش UV موضعي عالي اللمعان | 250–350 gsm SBS | تشققات مجهرية للطلاء الهش على طول خط التخديد | خلوص معاير لوحدة التغذية لتفادي هدر السُمك بنسبة 10–15% الموثق لدى Sinosun | ضبط محاذاة هندسة قناة التخديد من 2.25 mm إلى 2.75 mm |
| ورق مقوّى ذو نقش بارز عميق | 300–450 gsm كرتون فاخر خاص | انسحاق النقش البارز تحت ضغط الأسطوانات المفرط | ضبط خلوص جوانب الأسطوانات المجزأة فوق أوجه العلبة المنقوشة | توزيع ضغط ناعم لسير الكبس الهوائي في وحدة إخراج العلب |
| كرتون كرافت / لب مصبوغ داكن غير مطلي | 250–400 gsm ألياف بكر | بروز ظاهر للمادة اللاصقة وعلامات احتكاك | سيور خلوية نظيفة مع قضبان فرش مانعة للكهرباء الساكنة | تحكم دقيق في محاذاة الطي بمقدار 0.5 mm |
| علب كرتونية بنافذة شفافة لظلال العيون ولوحات التجميل | 300–450 gsm FBB + نافذة PET | خدش رقاقة النافذة وعلق الزوايا | خلوص نقل مركزي ضيق حول رقعة النافذة | تزامن سيرفو للخطافات الدوارة لعلب 4/6 زوايا |
| عبوة عطور خارجية من الكرتون ذي التمويج الدقيق E/F/N | 400–800 gsm تمويج دقيق | انسحاق تموّجات الكرتون وانحشار خطاف القاع ذاتي القفل | وحدة تغذية بهزاز هوائي للخدمة الشاقة (حتى 800 gsm) | طي مسبق رباعي للقاع ذاتي القفل بسرعة تصل إلى 400 m/min |
أنماط العلب الكرتونية لمستحضرات التجميل ومواصفات الآلة: من أغلفة أحمر الشفاه المصغرة إلى علب العطور ذات القاع ذاتي القفل
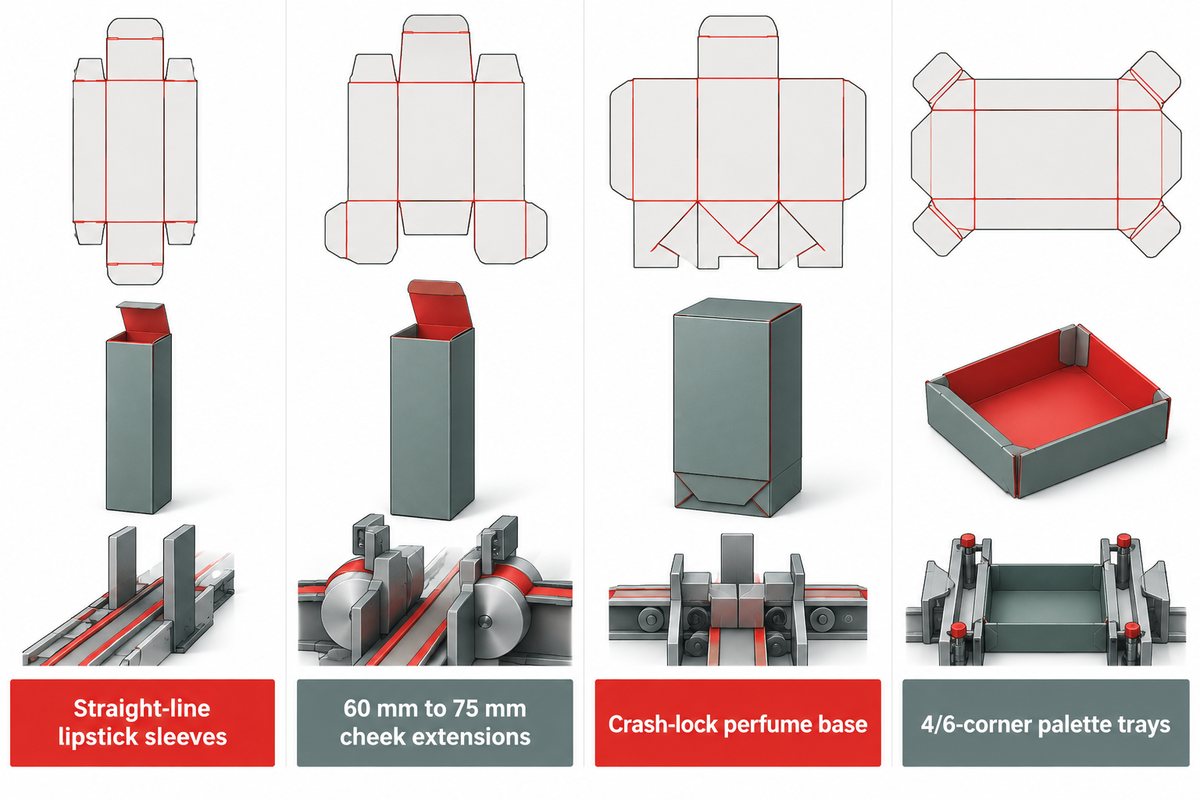
تنتج مصانع تحويل عبوات التجميل كل شيء بدءاً من أغلفة الماسكارا المصغرة ذات اللصق الجانبي المستقيم وصولاً إلى علب العطور الثقيلة ذات القاع ذاتي القفل داخل صالة إنتاج واحدة. وتتطلب مواكبة هذه المقاسات آلة لصق العلب الكرتونية المصممة لورق مقوّى بوزن 200–800 gsm وسرعات سير تبلغ 400 m/min. كما تستلزم القطع الكرتونية المسطّحة الضيقة امتدادات جانبية للأسطوانات من 60 mm إلى 75 mm وطياً مسبقاً بزاوية 180°.
غالباً ما يشمل إطلاق مجموعة تجميل واحدة خمسة أشكال الصناديق المختلفة. فيتم تعبئة أحمر الشفاه ومحددات العيون وخافي العيوب في علب كرتونية فائقة الضيق ذات لصق جانبي مستقيم. وتستخدم أمصال الوجه والكريمات علباً ذات ألسنة متعاكسة أو جدران مزدوجة تثبت زجاجات القطارة بإحكام. بينما تتطلب قوارير العطور الزجاجية الثقيلة آلة طي ولصق العلب الكرتونية ذات القاع ذاتي القفل أو بطانة داخلية من الكرتون المموج. وتمنع أقفال القاع التلقائي في زجاجات العطور الثقيلة سقوط القارورة من قاعدة العلبة على رفوف العرض. أما مجموعات الهدايا ولوحات ظلال العيون فتستخدم صواني مطوية بأربع وست زوايا.
تُبرز المعايير المنشورة في الصحافة الصناعية كيف توحد المنصات الحديثة متعددة الأنماط هذه الأعمال بمرونة فائقة. ويوثق تقرير إنتاج العلب الكرتونية القابلة للطي في WhatTheyThink هذه القدرة متعددة المقاسات. إذ تشغّل الآلات عالية السرعة العلب ذات اللصق الجانبي المستقيم، والجدار المزدوج، والقاع ذاتي القفل، والأربع والست زوايا مع طي سيرفو بإصبع أحادي، والفواصل الداخلية، والطي على شكل Z بسرعة تصل إلى 400 m/min. وفي المقاسات التجميلية الأصغر، تُظهر بيانات الإنتاج لطرازات CW-G-650 / 880 / 1100 من Cenwan Machine معدلات إنتاج فعلي مرتفعة. حيث تحقق علب التجميل الصغيرة معياراً يبلغ 30,000 قطعة/ساعة عند سرعة 200 m/min على خط سرعته التصميمية 400 m/min. ويتحدد الإنتاج الفعلي بزمن تماسك الغراء، وضبط إعدادات الآلة في وحدة رصّ العلب، وكفاءة مشغّل الآلة أثناء التجهيز.
ما هو الحد الأدنى لعرض مسطح العلبة الكرتونية ونطاق وزن الورق المقوّى (GSM) وزوايا الطي المسبق التي يجب تحديدها عند اختيار آلة طي ولصق العلب الكرتونية لعلب أحمر الشفاه والماسكارا والعطور؟
حدّد نطاق ورق مقوّى من 200–800 gsm، وزاوية طي مسبق لخط التحزيز الأول تبلغ 180°، وامتدادات جانبية للأسطوانات للقطع الضيقة من 60 mm إلى 75 mm عند اختيار آلة لإنتاج علب أحمر الشفاه والماسكارا والعطور. وانتبه إلى قيد ميكانيكي مهم في آلات طي ولصق العلب ذات القاع ذاتي القفل القياسية بعرض 650–880 mm. إذ تتطلب عروض القطع الكرتونية المسطّحة المفتوحة التي تقل عن 126–140 mm ملحقاً اختيارياً قابلاً للفك ذا سير ضيق للعلب المصغرة. وتفصّل براءة الاختراع الأوروبية EP1593482A2 كيف تمتد الجوانب السفلية للأسطوانات الوسطى بين 0 mm و100 mm، ويفضل من 60 mm إلى 75 mm. كما ترفع محركات اللولب إطار النقل المركزي بمقدار 1.5 m عمودياً لتمكين طاقم التشغيل من تبديل تجهيزات القطع الضيقة بسرعة.
يمثل الترميز التسلسلي ونقش برايل البارز المحورين الأساسيين في دليلنا حول آلة طي ولصق العلب الكرتونية القابلة للطي للقطاع الدوائي. أما مصانع تحويل عبوات التجميل، في المقابل، فيجب أن تجمع بين الأنابيب المصغرة ذات اللصق الجانبي المستقيم وعلب العطور الثقيلة المصنوعة من الكرتون ذي التمويج الدقيق E/F/N. ووفقاً لمعيار الآلات لعام 2026 من Sinosun، تعالج آلة طي ولصق العلب الكرتونية الآلية متوسطة الفئة ما بين 200–300 علبة كرتونية في الدقيقة. ويعادل معدل الإنتاج الفعلي هذا عمل 15-20 عاملاً ماهراً يحولون في آن واحد القطع الكرتونية المسطّحة إلى علب جاهزة بجودة عالية.
مصفوفة مواءمة السطح والمادة اللاصقة لعلب التجميل (CSAM): الموازنة بين غراء PVA البارد والغراء الحراري EVA/PUR والمعالجة بالبلازما
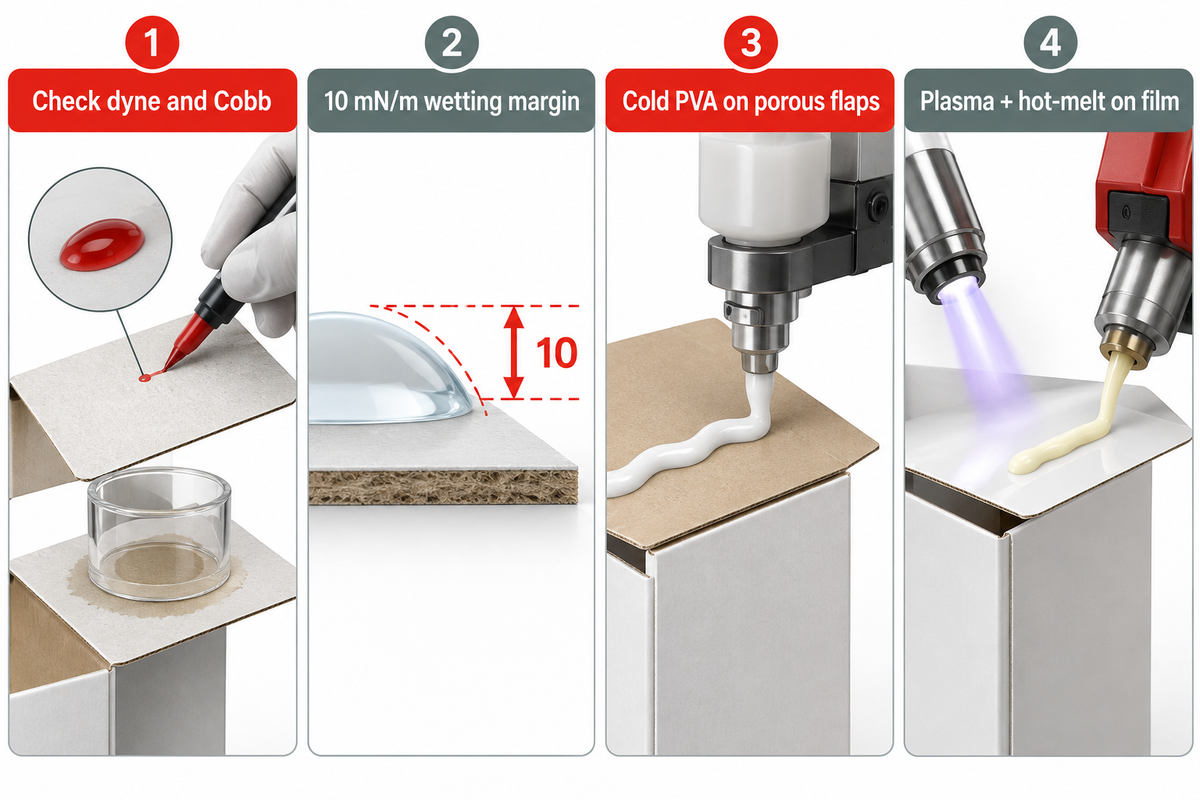
كثيراً ما تحمل ألسنة اللصق في علب التجميل طلاءات UV أو طبقات BOPP أو رقائق ممعدنة تطرد الغراء المائي التقليدي. وتتيح مصفوفة مواءمة السطح والمادة اللاصقة لعلب التجميل (CSAM) للمهندسين الحفاظ على الطاقة السطحية للركيزة أعلى بمقدار 10 mN/m على الأقل من التوتر السطحي للمادة اللاصقة. ويعتمدون في ذلك على مواد لاصقة من نوع PVA أو اللواصق المنصهرة بالحرارة.
تُعد إخفاقات وصلة اللصق من أكثر المخاطر الخفية تكلفة في قطاع تغليف منتجات التجميل. ففي تحليل لأنماط الفشل المتأخر نشرته دراسة Sinosun الهندسية لمقارنة الغراء الحراري والغراء البارد، غالباً ما يظهر الاختيار الخاطئ للمادة اللاصقة في آلة طي ولصق الصناديق الكرتونية على هيئة رفض لمنصة شحن كاملة بعد ثلاثة أيام من الشحن. إذ لم يتمكن الغراء البارد من تبليل لسان العلبة المطلي أثناء الإنتاج. ويتطلب لصق الألواح الموثوق مواءمة كيمياء الورق المقوّى والغراء مع سرعة خط التشغيل. ويجب أن تضمن المعالجة السطحية للركائز، بحسب بحث علمي محكّم في مجلة MDPI، أن تتجاوز الطاقة السطحية للركيزة التوتر السطحي للسائل بمقدار 10 mN/m على الأقل لتحقيق التصاق فعّال.
قبل اختيار معدات آلة طي ولصق العلب الكرتونية للخامات المطلية، يختبر فنيو الجودة كلاً من توتر التبلل وامتصاص الماء. ويقيس المشغّلون توتر التبلل باستخدام أقلام داين ASTM D2578 من Accu Dyne Test عبر 22 مستوى قياسياً تتراوح من 30 إلى 72 داين/سم. وتُحضّر جميع محاليل الاختبار من مواد نقية بدرجة كاشف 100%. وفي الوقت ذاته، تقيّم المختبرات امتصاص الماء للكرتون غير المطلي أو المعالج بمواد التحجيم وفق اختبار كوب TAPPI T 441 وISO 535. ويقيس اختبار كوب امتصاص الماء بالغرام لكل متر مربع (g/m²) خلال 1 دقيقة.
متى ينبغي لمصنع تحويل عبوات التجميل استخدام المادة اللاصقة المنصهرة بالحرارة PUR أو EVA بدلاً من غراء التشتت البارد PVA أو المعالجة السطحية بالبلازما في آلة الطي واللصق؟
استخدم غراء التشتت البارد PVA على ألسنة اللصق المسامية غير المطلية أو المكشوطة ميكانيكياً حيث يحقق الغراء المائي تمزق الألياف عند معدل 15–25 g/m² خلال 10–30 ثانية، وانتقل إلى المعالجة بالبلازما والمادة اللاصقة المنصهرة بالحرارة في الرقائق غير المسامية أو الخطوط التي تتجاوز سرعتها 150–200 m/min. وعند العمل في صالة الإنتاج، ضع في الاعتبار القيدين التشغيليين الواردين في دراسة المواد اللاصقة من Sinosun. أولاً، يزداد زمن تصلب غراء التشتت البارد PVA في وجود الرطوبة. وفي المناطق الساحلية الرطبة، يؤدي ذلك إلى زيادة زمن الكبس الهوائي المطلوب أو يستلزم التحول إلى الغراء الحراري. ثانياً، يمكن أن تصبح خطوط الغراء الحراري EVA القياسية هشة في درجات الحرارة المنخفضة على الورق المقوّى التجميلي الرقيق الذي يقل وزنه عن 250 g/m².
| حالة سطح لسان العلبة المخصص للصق | ملف داين ASTM D2578 وكوب TAPPI T 441 | تجهيز السطح الموصى به | التركيب الكيميائي الأمثل للمادة اللاصقة | نطاق السرعة وزمن المكوث تحت الكبس |
|---|---|---|---|---|
| لسان لصق SBS / FBB غير مطلي (منطقة خالية من الورنيش) | طاقة سطحية عالية؛ شبكة ألياف مفتوحة (TAPPI T 441) | لا يلزم تحضير (إبقاء لسان العلبة المقصوص خالياً من الطلاء) | غراء PVA بارد مائي الأساس (تمزق ألياف عند 15–25 g/m²) | أقل من 100–150 m/min؛ زمن كبس من 10–30 ثانية |
| علبة عناية بالبشرة غير مطلية عالية السرعة (>200 m/min) | كرتون مسامي؛ زمن مكوث غير كافٍ لتبخر الماء | فرشاة شفط الغبار عند وحدة التغذية | نظام مزدوج: نقطة تثبيت بالغراء الحراري EVA + وصلة غراء PVA بارد | 200–400 m/min؛ الغراء الحراري يثبت وصلة اللصق ريثما يتصلب PVA |
| لسان لصق مصفح بفيلم BOPP ناعم الملمس | مستوى داين منخفض بدون معالجة؛ لا يحقق هامش التبلل ≥10 mN/m | معالجة بالبلازما الجوية على الخط (التحقق من 30–72 داين/سم) | مستحلب بوليمر مشترك مخصص أو غراء حراري PUR تفاعلي | 150–250 m/min؛ التحقق من انعدام الارتداد المرن خلال 30 ثانية |
| علبة عطور من PET الممعدن (MetPET) | سطح رقاقة غير مسامي (امتصاص ماء صفري) | معالجة مسبقة بالبلازما على الخط أو كشط ميكانيكي للسان العلبة | غراء حراري PUR تفاعلي أو غراء تشتت مدعوم بالبلازما | 150–250 m/min؛ كبس هوائي في وحدة إخراج العلب |
| علبة مكياج مطلية بورنيش UV (<250 g/m²) | طلاء علوي UV متشابك؛ خامة ورقية رقيقة | حجب منطقة لسان اللصق أثناء الطباعة أو بلازما على الخط | بلازما + غراء بوليمر مشترك بارد (تجنب EVA الهش <250 g/m²) | 150–250 m/min؛ ضغط أسطوانات متوازن |
| علبة عطور ثقيلة ذات قاع ذاتي القفل (350–500 gsm) | قاعدة مطوية متعددة الطبقات ذات قوة ارتداد مرن عالية | طي مسبق بزاوية 180° + بلازما على ألسنة القاع المطلية | مسدس غراء حراري عالي الالتصاق للقاع ذاتي القفل + غراء لوصلة اللصق الجانبية | 150–250 m/min؛ ضبط مجزأ لسير الكبس |
| التشغيل في صالات إنتاج عالية الرطوبة (نوبات عمل رطبة / ساحلية) | ارتفاع رطوبة الكرتون يبطئ التصريف الشعري | تكييف رصات الكرتون؛ مراقبة شهادة الدفعة Cobb60 | مادة لاصقة منصهرة بالحرارة أو غراء تشتت سريع التصلب عالي المواد الصلبة | يتضاعف زمن تصلب الغراء البارد في ظروف التشغيل الرطبة |
| صندوق هدايا وشحن بريدي لمستحضرات التجميل بتمويج دقيق E/F | طبقة الورق المبطنة للكرتون المموج (400–800 gsm) | التحقق من قيمة كوب لطبقة الورق المبطنة وفق TAPPI T 441 / ISO 535 | تطبيق مزدوج للغراء الحراري والغراء البارد | حتى 240–400 m/min؛ ضغط منظم في وحدة إخراج العلب |
الفحص عالي السرعة والتحقق من خط الغراء وأنظمة الطرد غير التاركة للأثر للعلامات التجارية الفاخرة
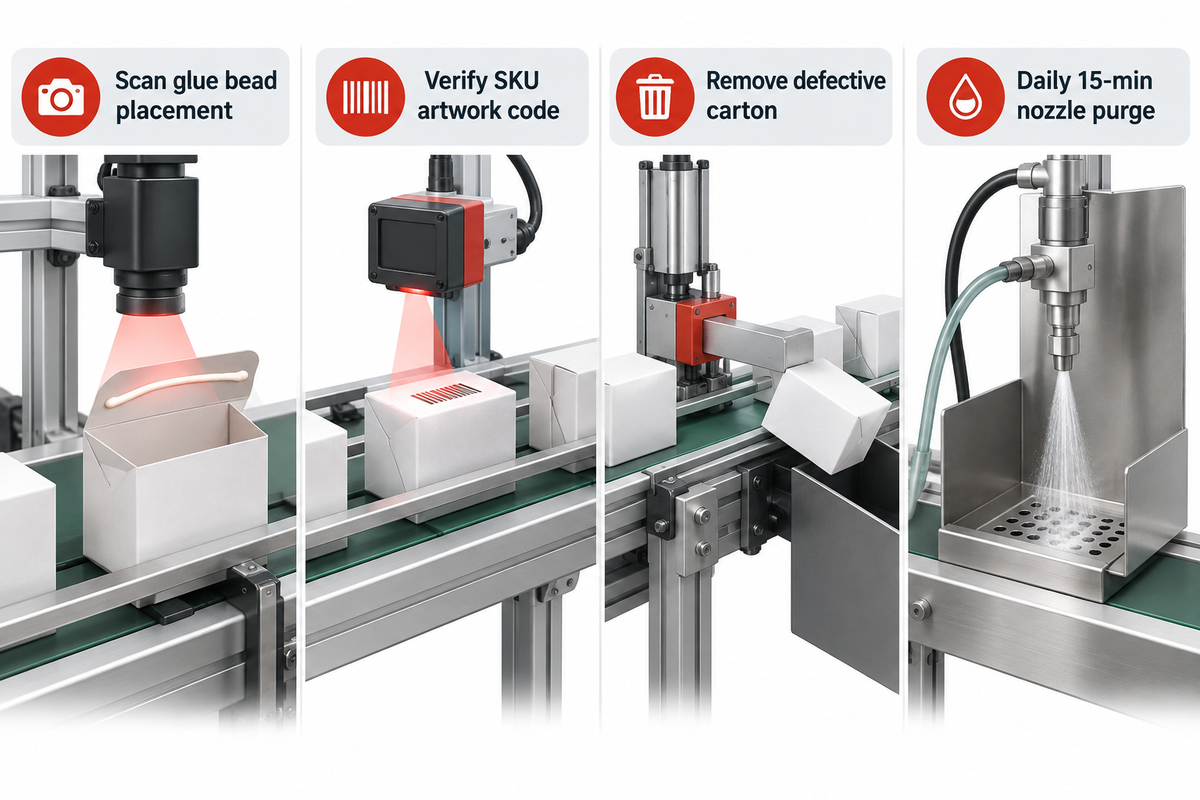
يتطلب الإنتاج المستمر عالي السرعة للعلب الكرتونية رقابة جودة آلية. فتشغيل علب مستحضرات التجميل بسرعة 200 إلى 400 m/min يستلزم فحصاً آلياً لأن أي خطأ في الطي أو اللصق بمقدار 0.5 mm يتلف العلبة النهائية. وكما وثقت شركة Sinosun، فإن كاميرات فحص الغراء البصرية على الخط وأجهزة التحقق من الرموز الشريطية وقاذفات الطرد الهوائي للمسطح المنفرد تخفض هدر المواد بنسبة 30 إلى 40%.
عند السرعات العالية، لا يستطيع مشغّل الآلة البشري ملاحظة غياب خط الغراء قبل دخول آلاف العلب الكرتونية إلى صندوق التعبئة. ويؤكد الدليل الهندسي لآلات الطي واللصق لعام 2026 من Sinosun هذا الهامش الميكانيكي الضيق. إذ تقوم آلة طي ولصق العلب الكرتونية بطي ولصق وكبس القطع الكرتونية المسطّحة بسرعات يجعل فيها انحراف 0.5 mm العلبة الكرتونية معيبة. وتُظهر البيانات الميدانية أن الفحص المباشر والتحكم في تطبيق الغراء يقللان هدر العلب الكرتونية بنسبة 30-40%.
تُعد الصيانة الوقائية في محطة اللصق ضرورية بالقدر ذاته لاستمرارية الإنتاجية. ووفقاً لقائمة فحص الأعطال من Folder Gluer Inc.، فإن تطهير فوهات المادة اللاصقة يومياً لمدة 15 دقيقة يمنع 80% من حالات انسداد الفوهات. كما ينبغي للمشغّلين تمرير ألواح اختبار عند 50% و75% و100% من السرعة للتحقق من سلامة وصلة اللصق عبر تدرجات السرعة. وبالإضافة إلى ذلك، تقدم الدراسة التشغيلية لشركة Sinosun مؤشراً ميدانياً حاسماً في المصنع. فانفتاح العلب الكرتونية بارتداد مرن خلال 30 ثانية من خروجها من سير الكبس يشير إلى أن المادة اللاصقة لم تتماسك.
كيف تمنع كاميرات فحص الغراء بالأشعة فوق البنفسجية (UV) والطرد الهوائي بروز الغراء وعيوب اختلاط الأصناف (SKU)؟
تقوم كاميرات الأشعة فوق البنفسجية (UV) والكاميرات البصرية المثبتة على الخط بعد رأس تطبيق الغراء بمسح كل لسان علبة بعد أجزاء من الألف من الثانية من إطلاق الفوهة للتحقق من انتظام خيط المادة اللاصقة والتزامه بالمسافة المحددة عن الحافة. فإن اقتراب خيط الغراء لمسافة أقل من 0.5 mm من حافة خط التحزيز يسبب خروج الغراء على أوجه العلبة الداكنة غير اللامعة أو المختومة حرارياً. وفي الوقت نفسه، تفحص ماسحات الرمز الدوائي كل مسطح علبة كرتونية لمنع اختلاط تصاميم درجات ألوان أحمر الشفاه. وعندما يرصد المستشعر عيباً، يتتبع نظام التحكم تلك العلبة الكرتونية بعينها حتى وحدة إخراج العلب. ثم يقوم قاذف هوائي سيرفو غير تارك للأثر بإزاحة العلبة الكرتونية المعيبة دون إيقاف السير عالي السرعة.
فئات تكلفة آلات طي ولصق علب مستحضرات التجميل واقتصاديات تبديل الأصناف (SKU) بنظام سيرفو ومعايير العائد على الاستثمار (ROI)
بلغ الطلب العالمي على العلب الكرتونية القابلة للطي 194.09 مليار USD في عام 2026، مدفوعاً بإطلاق منتجات التجميل ذات الدفعات القصيرة والأصناف المتعددة (SKU). وتتراوح تكلفة آلات طي ولصق العلب الكرتونية المؤازرة (سيرفو) المباشرة من المصنع بين 40,000–80,000 USD FOB، بينما تتراوح تكلفة الخطوط المتكاملة ثنائية المسار بين 140,000–280,000 USD FOB. وكما ذكرت شركة Sinosun، توفر الطرازات المزودة بنظام سيرفو كامل أزمنة تبديل إعدادات متكررة تقل عن 60 ثانية وتحقق استرداد رأس المال خلال 18-24 شهراً.
تواجه مصانع تحويل عبوات التجميل تزايداً مستمراً في عدد الأصناف (SKU) عبر مجموعات الألوان الموسمية محدودة الكمية والعبوات الإقليمية متعددة اللغات. ووفقاً لتقرير سوق العلب الكرتونية القابلة للطي الصادر عن Precedence Research، تُقدّر قيمة السوق العالمية للعلب الكرتونية القابلة للطي بنحو 194.09 مليار USD في عام 2026. ومن المتوقع أن يصل حجم السوق إلى 287.55 مليار USD بحلول عام 2035 بمعدل نمو سنوي مركب (CAGR) قدره 4.47%. وقد استحوذت منطقة آسيا والمحيط الهادئ على حصة 40% بقيمة 74.29 مليار USD في عام 2025. وعندما تتجه المصانع إلى أتمتة آلات التعبئة والتغليف، فإن وقت توقف التشغيل لضبط إعدادات الآلة بين الدفعات يتحكم في الربحية أكثر من السرعة القصوى للسير.
تُظهر البيانات الموثقة في المصانع الأثر المالي لضبط إعدادات الآلة الآلي. وتعرض صفحة هندسة آلات الطي واللصق عالية السرعة لشركة Cenwan Machine مثالاً لمصنع تحويل يشغّل 18 صنفاً (SKU) في أسبوع واحد. ولم يكن بمقدور المصنع تحمل 90-120 دقيقة من إعادة المعايرة اليدوية بين كل تشغيلة وأخرى. ففي طراز CW-W-1250AC-S، تستغرق إعادة تصفير معاملات التشغيل بضغطة زر عبر محركات سيرفو أقل من 10 دقائق. وينخفض إجمالي زمن التجهيز إلى أقل من 30 دقيقة للطلبات المتكررة. وتُظهر معايير خطوط التعبئة الآلية لدى Cenwan أن تغيير مقاسات الصناديق القياسية في الأنظمة المستقلة التي يضبطها مشغّل الآلة يستغرق من 15 إلى 45 دقيقة. بينما تنجز خطوط التعبئة المزودة بنظام سيرفو بلمسة واحدة تبديل المقاس نفسه في أقل من 60 ثانية. كما يقوم مديرو عمليات ما بعد الطباعة في منتدى كفاءة ما بعد الطباعة PrintPlanet بالإعداد المسبق لآلات الطي واللصق أثناء استمرار عمل ماكينة القطع بالقالب في المرحلة السابقة.
كم تبلغ تكلفة آلة طي ولصق العلب الكرتونية الآلية لتغليف مستحضرات التجميل عبر الطرازات الأساسية والمتوسطة وطرازات سيرفو عالية السرعة، وكم يستغرق تبديل الأصناف (SKU)؟
توفر معايير تبديل الوصفات بنظام سيرفو في سلسلة Cenwan CW-W إعادة تموضع آلي للحوامل في أقل من <60 ثانية للأعمال المتكررة ذات اللصق الجانبي المستقيم بسعر 40,000–80,000 USD FOB، في حين يعمل الخط المتكامل ثنائي المسار CW-IL-Dual بسرعة 240 m/min (ما يصل إلى 1,300,000 علبة/يوم) بسعر 140,000–280,000 USD FOB. ويمكن الاطلاع على مقارنات الفئات التفصيلية في معايير أسعار خطوط التعبئة من Cenwan Machine وفي دليل أسعار آلات طي ولصق العلب الكرتونية لدينا. ولا تشمل أسعار FOB المعروضة لآلات الطي واللصق رسوم الاستيراد في بلد الوصول، أو الشحن البحري، أو توصيلات المحولات الكهربائية المحلية، أو كاميرات UV وأنظمة البلازما المدمجة على الخط. ووفقاً لدليل Sinosun لعام 2026، فإن تكلفة طراز عام 2026 من آلة الطي واللصق الذكية تزيد بنسبة 30% مقارنةً بطراز عام 2018. وكما أفادت Sinosun، فإن وفورات الطاقة وتقليل الهدر، إلى جانب سرعة تغيير إعدادات التشغيل بفضل أتمتة سيرفو، تحقق استرداد التكلفة خلال 18–24 شهراً مع رفع الطاقة الإنتاجية وعائد الاستثمار (ROI) للمشتريات.
بروتوكول اختبار القبول في المصنع (FAT) ذو 4 مراحل لآلات طي ولصق علب التجميل واختيار البنية متعددة المقاسات
يجب على المشترين الذين يختارون آلة طي ولصق العلب الكرتونية متعددة المقاسات لتغليف مستحضرات التجميل التحقق من خلوص القطع الكرتونية المسطّحة الضيقة، والطي المسبق بزاوية 180° الخالي من الخدوش، وتمزق الألياف عند موضع المادة اللاصقة، وسرعة تغيير إعدادات التشغيل بنظام سيرفو قبل الشحن. ويُنفذ بروتوكول FAT ذو 4 مراحل لآلات طي ولصق علب التجميل وفقاً للمعيار EN 415-10 وتوجيه الآلات 2006/42/EC لمواءمة منصات Cenwan CW-G وCW-W مع تشكيلة العلب المطلوبة.
عند تقييم مصنّع أو مورّد لآلات طي ولصق العلب الكرتونية، يقارن مديرو المصانع بين مصنّعي المعدات الأصلية (OEM) الأوروبيين والمصانع المباشرة لماكينات التعبئة والتغليف. وتوفر منشأة التصنيع التابعة لشركة Cenwan Machine (شركة Zhejiang Chengwang Intelligent Packaging Equipment في ونتشو) خدمات ما بعد البيع وتغطية قطع الغيار عالمياً في أكثر من 40+ دولة. وكما يوضح دليل المعيار EN 415-10 على موقع MachineBuilding.net، يعمل المعيار الأوروبي EN 415-10 جنباً إلى جنب مع المعيار EN 415-1. ويسهمان معاً في تبسيط إجراءات وضع علامة CE على آلات التعبئة والتغليف بموجب توجيه الآلات 2006/42/EC.
ما هي الشركات المصنعة لآلات طي ولصق العلب الكرتونية التي تورد ماكينات قادرة على تشغيل كل من علب التجميل المصغرة ذات اللصق الجانبي المستقيم وعلب العطور ذات القاع ذاتي القفل؟
تشمل أبرز الشركات المصنعة التي تورد آلات متعددة المقاسات لكل من علب مستحضرات التجميل المصغرة ذات اللصق الجانبي المستقيم وعلب العطور ذات القاع ذاتي القفل كلاً من Bobst وKoenig & Bauer وCenwan Machine. وتبدأ تشكيلة تحويل عبوات التجميل لدى Cenwan مع آلة طي ولصق العلب الكرتونية رباعية الطي عالية السرعة من سلسلة CW-G-650/880/1100 (بسرعة تصل إلى 400 m/min، وورق مقوّى 200–800 gsm وتمويج دقيق E/F/N، وحد أدنى للمقاس المطوي 126×60 mm) وطراز CW-G-650PC المتخصص في القاع ذاتي القفل (بقدرة 13.5 kW). وللمقاسات الأعرض، تجمع المصانع بين طراز سيرفو ثنائي الطي CW-W-1250AC-S (بقدرة 22 kW، وسرعة 200 m/min، وعرض 290–1250 mm) وآلة طي ولصق العلب ذات 4/6 زوايا CW-W-1250PCW (بقدرة 25 kW، وسرعة 180 m/min). ومن الضروري مراعاة قيد واقعي للسرعة أثناء اختبار القبول في المصنع (FAT). فالسرعات التصميمية القصوى للسير البالغة 400 m/min تنطبق على العلب الكرتونية غير المطلية ذات اللصق الجانبي المستقيم. أما علب العطور المصفحة بطبقة ناعمة الملمس أو ذات القاع ذاتي القفل فتعمل عند سرعة 150–250 m/min (محققةً 30,000 قطعة/ساعة عند 200 m/min) لمنع خدش السطح. نفّذ بروتوكول FAT ذا 4 مراحل لآلات طي ولصق علب التجميل هذا قبل التوقيع على استلام الآلة:
- المرحلة 1 (تدقيق الخلوص للقطع الضيقة والمقاسات المتعددة): شغّل أولاً أضيق مخطط قطع لغلاف أحمر شفاه وأعرض علبة كرتونية للعطور لديك. وتحقق من امتدادات الجوانب السفلية للأسطوانات من 60 mm إلى 75 mm (EP1593482A2) واستقرار وحدة التغذية الهوائية ضمن نطاق 200–800 gsm.
- المرحلة 2 (فحص انعدام الخدش والتورق المنضبط لخط التخديد عند 180°): افحص 500 مسطح علبة كرتونية ناعم الملمس ومختوم حرارياً بعد طيها بزاوية 180° تحت عدسة تكبير مضاءة. وتأكد من انعدام آثار احتكاك السيور، وانعدام تشقق الرقائق المعدنية، ودقة المحاذاة في حدود 0.5 mm.
- في المرحلة 3 (اختبار داين ASTM D2578 واختبار التماسك بعد وحدة الكبس)، افحص ألسنة اللصق المعالجة بالبلازما بمستوى 30-72 داين/سم (أقلام ASTM D2578). وتأكد من عدم حدوث أي ارتداد مرن لوصلة اللصق خلال 30 ثانية من الخروج من سير الكبس.
- في المرحلة 4 (التحقق من استدعاء الأعمال بنظام سيرفو وأقفال الأمان التبادلية)، قس زمن تبديل الصنف (SKU) بالكامل (أقل من 30 دقيقة في طراز CW-W-1250AC-S أو أقل من 60 ثانية لتبديلات سيرفو بلمسة واحدة). وتحقق من جميع أقفال الأمان المتوافقة مع EN 415-10 و2006/42/EC.
| منصة الآلة / رمز الطراز | أنماط علب التجميل المدعومة | نطاق وزن الكرتون والمقاسات | السرعة التصميمية للسير ومعدل الإنتاج الفعلي | تغيير إعدادات التشغيل والاستخدام التجميلي الأساسي |
|---|---|---|---|---|
| Cenwan CW-G-650 للعلب الصغيرة / عالية السرعة | لصق جانبي مستقيم، قاع ذاتي القفل، جدار مزدوج | كرتون 200–800 gsm؛ قطع كرتونية مسطّحة ضيقة للتجميل | حتى 400 m/min (30,000 قطعة/ساعة عند 200 m/min) | أغلفة أحمر الشفاه والماسكارا ومحدد العيون والأمصال |
| Cenwan CW-G-880 متعددة المقاسات | لصق جانبي مستقيم، قاع ذاتي القفل، 4/6 زوايا اختياري | 200–800 gsm SBS / FBB وتمويج دقيق E/F/N | سرعة سير تصل إلى 400 m/min | عبوات كريمات البشرة وعلب العطور وصناديق الهدايا |
| Cenwan CW-G-1100 الخط العريض لمستحضرات التجميل | لصق جانبي مستقيم، قاع ذاتي القفل، 4/6 زوايا، فواصل داخلية | كرتون 200–800 gsm وعبوات الكرتون المموج | سرعة سير تصل إلى 400 m/min | أطقم هدايا التجميل الموسمية الكبيرة وصواني العرض |
| Cenwan CW-W-1250AC-S بنظام سيرفو كامل | لصق جانبي مستقيم، قاع ذاتي القفل، مقاسات متعددة الأصناف (SKU) | عرض مسطح العلبة 290–1250 mm؛ 200–800 gsm | نطاق سرعة التشغيل من 150–400 m/min | إعادة تصفير سيرفو في أقل من 10 دقائق؛ تجهيز متكرر <30 دقيقة |
| الخط المتكامل ثنائي المسار Cenwan CW-IL-Dual | FEFCO 0110, 0114, 0200, 0201, 0203, 0206 | صناديق البريد والتجارة الإلكترونية من مقاس 13# إلى 7# | 240 m/min (240 متر/دقيقة؛ حتى 1,300,000 علبة/يوم) | تبديل مقاس سيرفو بلمسة واحدة في <60 ثانية؛ صناديق شحن منتجات التجميل |
| الطراز المرجعي Koenig & Bauer Allpro 110 | لصق جانبي مستقيم، قاع ذاتي القفل، 4/6 زوايا، طي على شكل Z | خامات العلب الكرتونية القابلة للطي التجارية والتجميلية | سرعة سير قصوى 400 m/min (WhatTheyThink) | طي سيرفو بإصبع أحادي لمصانع العلب الكرتونية متعددة الأنماط |
| وحدة نقل القطع الكرتونية المسطّحة الضيقة EP1593482A2 | علب صغيرة ذات لصق جانبي مستقيم ومطوية مسبقاً بزاوية 180° | امتداد جانبي للأسطوانات السفلية من 60 mm إلى 75 mm | نقل بالسير المركزي عالي السرعة | رفع عمودي للإطار المركزي بمقدار 1.5 m لتبديل التجهيزات بسرعة |
| محطة بلازما على الخط + لصق مزدوج بالغراء الحراري والبارد | ألسنة علب مغلفة بفيلم BOPP ناعم الملمس وMetPET وورنيش UV | توتر تبلل متحقق منه بين 30–72 داين/سم | متزامنة حتى 400 m/min | تخفض الهدر بنسبة 30–40% وفق تقرير Sinosun؛ تطهير يومي للفوهات لمدة 15 دقيقة |
الأسئلة الشائعة حول آلات طي ولصق العلب الكرتونية لتغليف مستحضرات التجميل
ما الفرق بين آلة الطي واللصق المصغرة وآلة طي ولصق العلب الصغيرة ذات القاع ذاتي القفل لمستحضرات التجميل؟
تستخدم آلة الطي واللصق المصغرة المخصصة سيور نقل مركزية ضيقة للأغلفة فائقة النحافة ذات اللصق الجانبي المستقيم، بينما تضيف آلة العلب الصغيرة ذات القاع ذاتي القفل خطافات قفل سفلية ومحطات غراء متعددة المسدسات.
تمنع الامتدادات الجانبية للأسطوانات السفلية من 60 mm إلى 75 mm التواء الألواح الكرتونية أثناء الطي المسبق بزاوية 180°. وفي المقابل، تستطيع منصة القاع ذاتي القفل بعرض 650 mm أو 880 mm، مثل Cenwan CW-G-650 أو CW-G-880، معالجة الورق المقوّى بوزن 200-800 gsm والكرتون ذي التمويج الدقيق E/F/N بسرعات تصل إلى 400 m/min. ويتيح تزويد آلة من سلسلة CW-G بملحق قابل للفك للعلب الصغيرة لخط واحد إنتاج 30,000 أنبوب مصغر ذي لصق مستقيم في الساعة إلى جانب علب العطور الثقيلة ذات القاع ذاتي القفل.
كيف يمكن لمشغّلي الآلات منع تكون خيوط الغراء وبروز المادة اللاصقة على علب مستحضرات التجميل الداكنة غير اللامعة أو المختومة حرارياً؟
يقضي المشغّلون على خيوط الغراء وبروز المادة اللاصقة من خلال الجمع بين صمامات البثق الكهرومغناطيسية اللاتلامسية وتطهير الفوهات يومياً لمدة 15 دقيقة وضبط ضغط الكبس الهوائي المعاير.
مع اقتراب سرعات الخط من 200–400 m/min، تتسبب عجلات الغراء الميكانيكية في تناثر المادة اللاصقة أو تطبيق أوزان طلاء غير متساوية. ويضمن الانتقال إلى فوهات البثق النقطي الدقيق المتزامنة مع المشفر الدوار بقاء خيط الغراء ضمن هامش المحاذاة البالغ 0.5 mm. وكما ذكرت شركة Folder Gluer Inc.، فإن إجراء تطهير يومي للفوهات لمدة 15 دقيقة يمنع 80% من انسدادات المادة اللاصقة الجافة. كما يضمن تنظيم ضغط سير وحدة الكبس قيام طبقة الغراء البالغة 15–25 g/m² بتبليل لسان العلبة المعالج بالبلازما دون الخروج على أوجه العلبة الخارجية ناعمة الملمس.
متى يحتاج مصنع تحويل علب مستحضرات التجميل إلى آلة طي ولصق العلب ذات الأربع أو الست زوايا بدلاً من آلة اللصق الجانبي المستقيم والقاع ذاتي القفل؟
يحتاج مصنع التحويل إلى آلة طي ولصق العلب ذات 4/6 زوايا عند إنتاج لوحات ظلال العيون المفصلية المصنوعة من مسطح علبة كرتونية واحد، وصواني هدايا العناية بالبشرة الفاخرة، ووحدات العرض ذات النوافذ لمتاجر التجزئة.
تقوم آلات اللصق الجانبي المستقيم والقاع ذاتي القفل بطي العلب الكرتونية الأنبوبية بموازاة اتجاه حركة السير. وفي المقابل، تعتمد لوحات التجميل المفصلية وصواني الهدايا مزدوجة الجدران على زوايا ذات ألسنة متصلة. ويجب طي تلك الألسنة إلى الداخل من الحافتين الأمامية والخلفية. ولتحقيق ذلك، تستخدم آلة طي ولصق العلب ذات 4/6 زوايا خطافات طي خلفي دوارة متزامنة بنظام سيرفو ومسدسات غراء مؤقتة لطي جميع الزوايا الأربع أو الست في تمريرة واحدة.
هل يؤدي تشغيل الكرتون المصفح بفيلم PET الممعدن أو الطبقة ناعمة الملمس إلى خفض سرعة سير آلة الطي واللصق؟
نعم، عادةً ما تشغّل مصانع التحويل علب مستحضرات التجميل المصفحة أو المختومة حرارياً ذات القاع ذاتي القفل عند سرعة 150–250 m/min بدلاً من السرعة القصوى البالغة 400 m/min المخصصة للعلب ذات اللصق الجانبي المستقيم.
يمكن تشغيل الصناديق غير المطلية ذات اللصق الجانبي المستقيم بسرعات تصل إلى 400 m/min. غير أن التشغيل عند نحو 200 m/min (بمعدل 30,000 قطعة/ساعة للعلب التجميلية الصغيرة) يمنع آثار اللمعان الناتجة عن الاحتكاك على الرقائق ناعمة الملمس. كما يمنح التشغيل بسرعات معتدلة للغراء الحراري أو غراء التشتت البارد زمن مكوث كافياً تحت الكبس لمنع الارتداد المرن خلال 30 ثانية بعد الخروج من وحدة الكبس.
هل تستطيع آلة طي ولصق علب كرتونية آلية واحدة التعامل مع كل من علب التجميل المصنوعة من الورق المقوّى المصمت وصناديق شحن العطور ذات التمويج الدقيق E/F؟
نعم، تعالج آلات طي ولصق العلب الكرتونية رباعية الطي المصممة لكرتون بوزن 200–800 gsm كلاً من علب التجميل المصنوعة من الورق المقوّى المصمت SBS/FBB وعبوات العطور ذات التمويج الدقيق E/F/N.
تستخدم وحدات Cenwan CW-G-650 وCW-G-880 وCW-G-1100 وحدة تغذية بهزاز هوائي مصممة لخامات بوزن 200-800 gsm. وتوفر خلوصات الحوامل القابلة للضبط انتقالاً نظيفاً للأغلفة الرقيقة الخاصة بمنتجات العناية بالبشرة وكذلك لصناديق العطور الواقية الأكثر سماكة المصنوعة من الكرتون المموج.
هيّئ خط آلة طي ولصق العلب الكرتونية لتغليف مستحضرات التجميل مع Cenwan Machine
أرسل إلى مهندسي عمليات تحويل الكرتون لدينا أصغر مخطط قطع لغلاف أحمر شفاه، ومواصفات علبة العطور ذات القاع ذاتي القفل، والوزن الأساسي للورق المقوّى (200–800 gsm أو تمويج دقيق E/F/N). وسنجري تجربة تشغيل في المصنع ودراسة لزمن الدورة على أنظمتنا CW-G للعلب الصغيرة/عالية السرعة أو CW-W المزودة بنظام سيرفو كامل.
المراجع والمصادر
- دراسة تجريبية وعددية للسلوك الميكانيكي للورق المقوّى المصفح أثناء التخديد والطي، مجلة International Journal of Solids and Structures (ScienceDirect).
- مبادئ الطاقة السطحية الحرة وتوتر التبلل في الركائز المركبة وركائز التغليف، مجلة MDPI Journal of Composites Science، 2024.
- المواصفة الفنية لأقلام اختبار داين لتوتر التبلل ASTM D2578 (من 30 إلى 72 داين/سم)، Accu Dyne Test / Diversified Enterprises.
- TAPPI T 441 / ISO 535 قابلية امتصاص الماء للورق والورق المقوّى المعالج (اختبار كوب)، Purple Diamond Testing Services.
- EN 415-10: معيار سلامة جديد لآلات التعبئة والتغليف بموجب توجيه الآلات 2006/42/EC، المرجع الفني لموقع MachineBuilding.net.
- عيوب العلب الكرتونية القابلة للطي الشائعة: الوقاية من التشقق ومشكلات التخديد وفشل اللصق، دليل هندسة الجودة من PK Paper Box.
- قائمة فحص واستكشاف أعطال آلات الطي واللصق وبروتوكول الصيانة الوقائية اليومية، Folder Gluer Inc.
- خطوات لكفاءة عمليات ما بعد الطباعة: مزامنة التجهيز بين ماكينة القطع بالقالب وآلة الطي واللصق، منتدى هندسة ما بعد الطباعة PrintPlanet.
- حجم سوق العلب الكرتونية القابلة للطي وحصتها وتوقعات النمو 2026–2035، Precedence Research، 2026.
- ما هي آلة طي ولصق العلب الكرتونية؟ الدليل الهندسي الشامل لعام 2026، Sinosun Packaging Machinery، 2026.
- شركة WestCamp تسرّع إنتاج العلب الكرتونية القابلة للطي باستخدام آلة طي ولصق متعددة الأنماط عالية السرعة 400 m/min، أخبار الصناعة WhatTheyThink.
- المواد اللاصقة لآلات طي ولصق الصناديق الكرتونية: مقارنة هندسية بين الغراء الحراري والغراء البارد، Sinosun Packaging Machinery.
- EP1593482A2: محطة الطي والتغذية في آلة الطي واللصق، المكتب الأوروبي لبراءات الاختراع / Google Patents.