تواصلوا مع Cenwan Machine Company


آخر تحديث: أغسطس 2026
يُفضّل تقييم سرعة آلة طي ولصق الكرتون مقارنة بجودة العلب وفق عدد العلب المقبولة من المحاولة الأولى لكل دقيقة من الزمن المنقضي، لا وفق أعلى رقم على شاشة السرعة. ونقطة الضبط المثلى هي أعلى سرعة مؤكدة خاصة بالطلبية، تحافظ على العلبة المحددة ضمن حدود القبول، وتحقق في الوقت نفسه أقوى إنتاجية قابلة للتكرار للعلب المقبولة.
السرعة الاسمية حد لقدرة الآلة في ظل ظروف محددة، وليست هدف إنتاج تلقائيًا لكل علبة كرتونية قابلة للطي، أو صندوق مموج، أو طلاء، أو لاصق، أو نمط علبة، أو ترتيب للمراحل اللاحقة. وينطبق منطق الاختبار نفسه على الآلات التي يتناولها دليل Cenwan لاختيار الآلات ذات القدرة على التشغيل بسرعات عالية، وآلة الطي واللصق الفلكسوغرافية، وغيرها من آلات التعبئة والتغليف المستخدمة في القطاع والمرتبطة بأتمتة خطوط الإنتاج. قد يبدو التشغيل لفترة وجيزة عند السرعة القصوى منتجًا، بينما تقلل حالات الرفض عند الفحص وإعادة العمل والتوقفات القصيرة ومشكلات التجميع بهدوء من الإنتاج القابل للبيع.
الخلاصة الرئيسية
تعامل مع المسح التصاعدي الأول على أنه وسيلة لتحديد الحدود، لا دليلًا قاطعًا. تحقّق من نطاق آخر سرعة اجتازت الاختبار وأول سرعة أخفقت، ثم قارن تشغيلات الضبط القياسي في بداية التجربة ونهايتها قبل اعتماد سرعة الإنتاج.
قِس إنتاجية العلب المقبولة، لا السرعة المعروضة
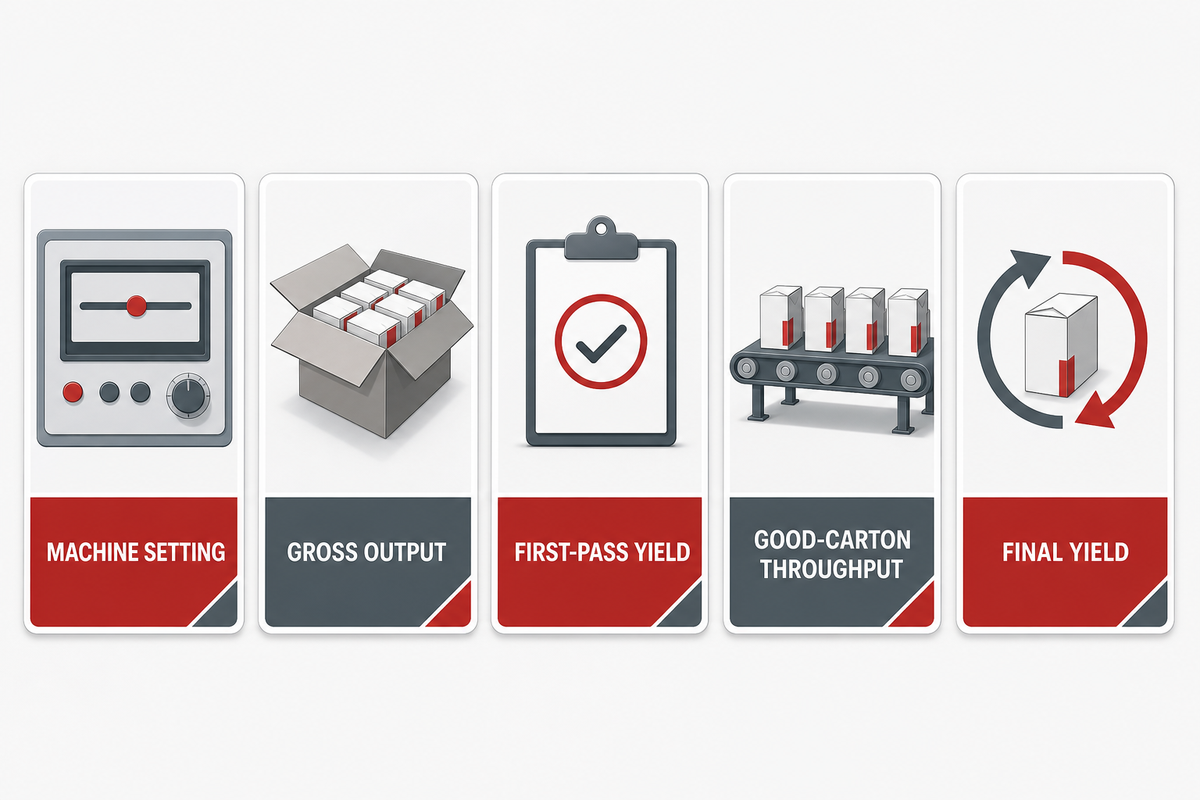
تقيس إنتاجية العلب المقبولة عدد العلب التي اجتازت الفحص من المحاولة الأولى خلال الزمن المنقضي للتجربة. وهي تختلف عن إعداد الآلة، والإنتاج الإجمالي، ومردود المحاولة الأولى، والمردود النهائي بعد إعادة العمل، والإنتاج المقاس أثناء حركة آلة الطي واللصق فقط. ويساعد الفصل بين هذه المقاييس على ألا يبدو إعداد سريع لكنه غير مستقر أفضل من تشغيل أبطأ وأنظف.
في أي آلة أوتوماتيكية لطي ولصق الكرتون، ينبغي اتخاذ قرار الموازنة بين السرعة والجودة لطلبية العلبة المحددة وأساس الفحص المعتمد، لا بالاستناد إلى شاشة السرعة وحدها.
تقيس الإنتاجية ومردود المحاولة الأولى نتيجتين مختلفتين. وتعرض دراسة حالة شراكة التصنيع والإرشاد التابعة لـ NIST كلًا منهما على حدة، بدلًا من اعتبار إحداهما بديلًا للأخرى. كما تشير مقالة تجارية عن صناعة ما بعد الطباعة أعدّها مورّد إلى أن ضبط السرعة قد يسبب فاقدًا، وأن العلب المعيبة قد تؤدي إلى خسائر في المراحل اللاحقة؛ وتُستخدم هنا بوصفها دليلًا من القطاع، لا إثباتًا مستقلًا للأداء.
- الإنتاج الإجمالي: جميع العلب التي تُحصى عند وحدة الإخراج، قبل تحديد حالتها من حيث الجودة.
- العدد المقبول من المحاولة الأولى: العلب التي تجتاز الفحوص المحددة مسبقًا دون تصحيح أو إعادة عمل.
- مردود المحاولة الأولى: عدد العلب المقبولة من المحاولة الأولى مقسومًا على إجمالي العلب التي خضعت للتقييم.
- إنتاجية العلب المقبولة: عدد العلب المقبولة من المحاولة الأولى مقسومًا على زمن التجربة المنقضي.
- المردود النهائي: العلب المقبولة بعد إعادة العمل المعتمدة، ويُبلّغ عنه على حدة.
ينبغي تطبيق قاعدة واحدة معلنة لحساب الزمن المنقضي في كل خطوة قابلة للمقارنة. فإذا احتُسبت التوقفات القصيرة أو عمليات الفحص أو التدخلات أثناء التجربة ضمن الزمن لسرعة معينة، فيجب احتسابها كذلك للسرعات الأخرى. وقد يخفي الإبلاغ عن زمن التشغيل وحده الخسائر التي صُممت التجربة لكشفها.
ثبّت مواصفات العلبة وحدود جودتها قبل تغيير السرعة
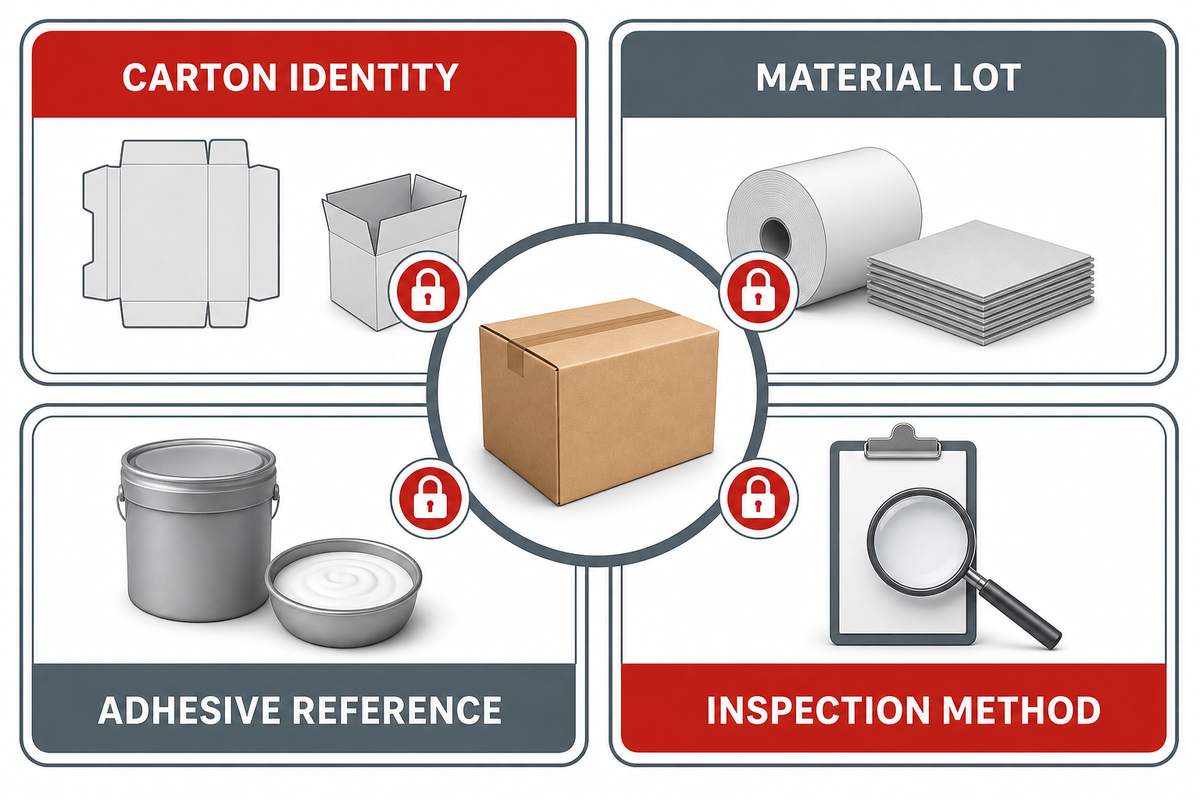
تقتضي المقارنة العادلة للسرعة تغيير السرعة مع تثبيت الطلبية المحددة وأساس الفحص. وينبغي أن تحدد بطاقة التجربة الفراغ الكرتوني المقصوص والمهيأ للطي، ودفعة المواد، والطلاء، ومرجع اللاصق، ونمط العلبة، وكل خطوة من خطوات الطي واللصق، ومتطلبات الضغط، وطريقة الفحص، ومعايير القبول. وإذا تغير أي عنصر أثناء تجربة الطي واللصق، فسجّل التدخل وتعامل مع النتيجة على أنها حالة جديدة.
عبارة «لم تُرفض» لا تعني «تم التحقق من جودتها». وتوضح مقالة ضبط الجودة عن صناعة ما بعد الطباعة أعدّها مورّد أن المعايير المقاسة وطريقة إعداد المشغّل لنظام الفحص تحددان معنى إشارة الاجتياز. وتُستخدم هنا بوصفها دليلًا من القطاع، لا إثباتًا مستقلًا للأداء. سجّل مقياس الفحص أو الاختبار أو برنامج الكاميرا أو أي معرّف آخر للفحص، وكذلك اسم المقيّم عندما يؤثر الأشخاص في النتيجة.
ينبغي تسجيل حالة المواد في البطاقة نفسها. دوّن دفعة المواد وحالة التخزين أو التعرض والظروف المحيطة التي تحددها مواصفات الطلبية وقواعد التهيئة المعتمدة في الموقع؛ ولا تضع قيمًا عامة من عندك لدرجة الحرارة أو الرطوبة أو كمية الغراء أو مدة الضغط أو مستوى الالتصاق أو تفاوت الأبعاد.
افعل
- ثبّت تعريفات الطلبية والفحص.
- سجّل كل تدخل في صف التجربة الخاص به.
- افصل بين العلب المقبولة من المحاولة الأولى والعلب التي أعيد العمل عليها.
لا تفعل
- لا تغيّر السرعة والغراء والضغط والمحاذاة في الوقت نفسه.
- لا توسّع حدود القبول بعد ظهور العلب المرفوضة.
- لا تنقل السرعة المعتمدة لطلبية إلى فراغ كرتوني آخر.
أنشئ حالة أساسية مستقرة
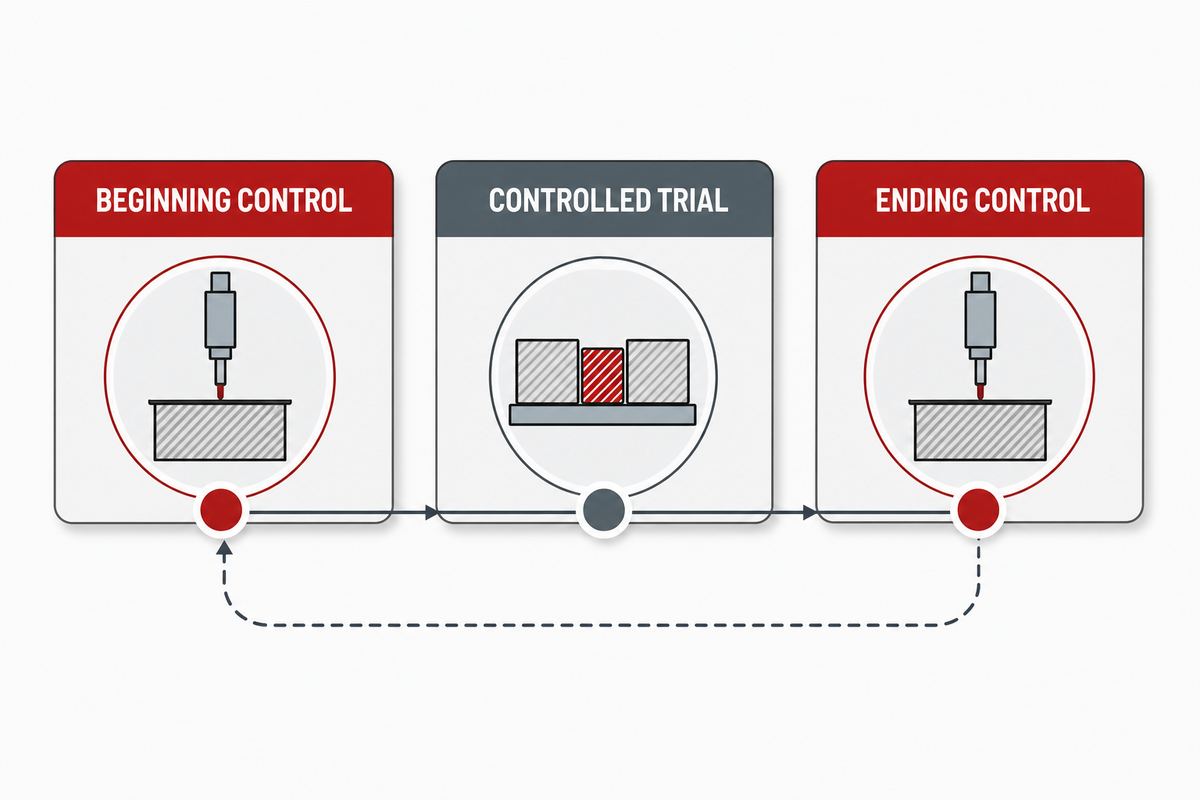
الحالة الأساسية هي حالة موثقة بإعدادات الضبط القياسي في طرفي التجربة، وليست انطباعًا سريعًا عند بدء التشغيل البارد. وينبغي أن يحدد كل صف للمقارنة الطلبية والآلة ودفعة المواد ومرجع الإعدادات المعتمدة والزمن المنقضي والعدد الإجمالي والعدد المقبول من المحاولة الأولى والتدخلات والعيوب الملحوظة. وإذا اختلفت نتيجة الضبط في نهاية التجربة، ضعُف الاستنتاج المباشر بشأن السرعة.
توجز فقرة من دليل تصميم التجارب الصادر عن NIST/SEMATECH سبب استخدام حالتي الضبط:
«ينبغي أن تتضمن التجارب تشغيلات ضبط تُجرى عند نقاط الضبط القياسية للعملية».
دليل NIST/SEMATECH الإلكتروني، تحسين العمليات
لا تثبت صفوف البداية والنهاية أن جميع المتغيرات المزعجة أو حالات الآلة ظلت ثابتة. لكن المقارنة بينها تكشف ما إذا كانت الحالة القياسية قد تغيرت أثناء التجربة. وإذا تغيرت نتيجة الضبط النهائية بما يخالف معايير القبول المعتمدة في الموقع، فضع هذا الانحراف في الحسبان قبل استنتاج أن السرعة هي السبب.
نفّذ زيادة مضبوطة للسرعة دون خلط المتغيرات
تستخدم الزيادة المضبوطة للسرعة تسلسلًا متفقًا عليه مسبقًا، وتغيّر السرعة وحدها، وتطبق قاعدة الملاحظة نفسها المحددة للطلبية عند كل خطوة قابلة للمقارنة، وتسجل كل تدخل. وتحدد الجولة التصاعدية الأولى حدًا تقريبيًا. ثم يعاد اختبار نطاق آخر سرعة اجتازت الاختبار وأول سرعة أخفقت، بترتيب تناوبي أو ترتيب معتمد في الموقع يمكنه كشف الانحراف المرتبط بالوقت.
قد يلتبس رفع السرعة تدريجيًا بانحراف العملية، بما في ذلك التغيرات المحتملة في الآلة أو المواد أو القياس أو المشغّل. ويحذر إرشاد NIST بشأن ترتيب التجارب من أن تسلسل مستويات المتغيرات المتوقعة قد يخفي الانحراف. وقد لا يكون التوزيع العشوائي مقبولًا في عملية تعبئة وتغليف جارية، لكن الدرس العملي يظل قائمًا: لا تفترض وجود علاقة سببية استنادًا إلى تشغيل تصاعدي واحد.
تُعد أقسام NIST هذه مراجع راسخة في تصميم التجارب. وهي تدعم منهجية التجربة، ولا تثبت أداءً حاليًا لآلات طي ولصق الكرتون ولا تحدد نقطة ضبط إنتاج عامة.
ورقة عمل لزيادة السرعة بتغيير متغير واحد
هذه الورقة قالب للتسجيل وليست وصفة للعملية. تحدد أدلة الآلة وخطط ضبط الطلبية وإجراءات الموقع نطاق السرعة المستهدف، ومتى يجوز للموظفين المخولين تعديلها، وظروف التثبيت، وقواعد أخذ العينات، ومن يحق له التصرف. سجّل سرعة الخط بوحدات العرض على الآلة، سواء كانت علبة في الدقيقة أو مترًا في الدقيقة.
| فئة التسجيل | ما يجب تسجيله | أهميته | الحدود |
|---|---|---|---|
| صف التجربة | معرّف فريد للصف | يمنع خلط النتائج | لا يُعد تصريحًا بالإنتاج |
| هوية الطلبية | الفراغ الكرتوني المقصوص والمهيأ للطي، ودفعة المواد، ومرجع اللاصق | يربط النتيجة بعلبة محددة | لا تنقلها إلى طلبيات أخرى |
| نقطة الضبط | السرعة المعروضة ووحدتها | تحدد الحالة التي خضعت للاختبار | تُطبق حدود الدليل والموقع |
| الزمن المنقضي | وقت البدء والانتهاء والتوقفات المحتسبة | يجعل الإنتاجية قابلة للمقارنة | استخدم قاعدة موحدة ومعلنة لحساب الزمن |
| العدد الإجمالي | جميع العلب التي خضعت للتقييم | يوفر مقام حساب المردود | تجنب احتساب العلب مرتين |
| المقبول من المحاولة الأولى | العلب التي اجتازت الفحص دون تصحيح | يقيس الإنتاج المفيد من المحاولة الأولى | تبقى حدود القبول ثابتة |
| فئة العيب | أول مرحلة متكررة والعَرَض الملحوظ | يحدد موضع الحد | لا يشخّص العطل في مكوّن بعينه |
| هوية الفحص | مقياس الفحص أو الاختبار أو برنامج الكاميرا أو المقيّم | يكشف تغيرات القياس | الطريقة المعتمدة فقط |
| التدخل | توقف أو تصحيح أو حدث متعلق بالمواد | يمنع إغفال الوقت والفاقد | قد تستلزم الحالة الجديدة صفًا جديدًا |
| الإجراء المتخذ | اجتياز أو تأكيد أو إيقاف أو تصعيد | يربط الأدلة بالقرار التالي | تظل صلاحيات الموقع هي المرجع |
أساس المصادر: إرشادات NIST لترتيب التجارب، وإرشادات جمعية تقنيات الطباعة الفلكسوغرافية بشأن آلات طي ولصق الكرتون، ومجموعة الأدلة التي تمت مراجعتها لضبط الطلبيات.
احسب إنتاجية العلب المقبولة من المحاولة الأولى
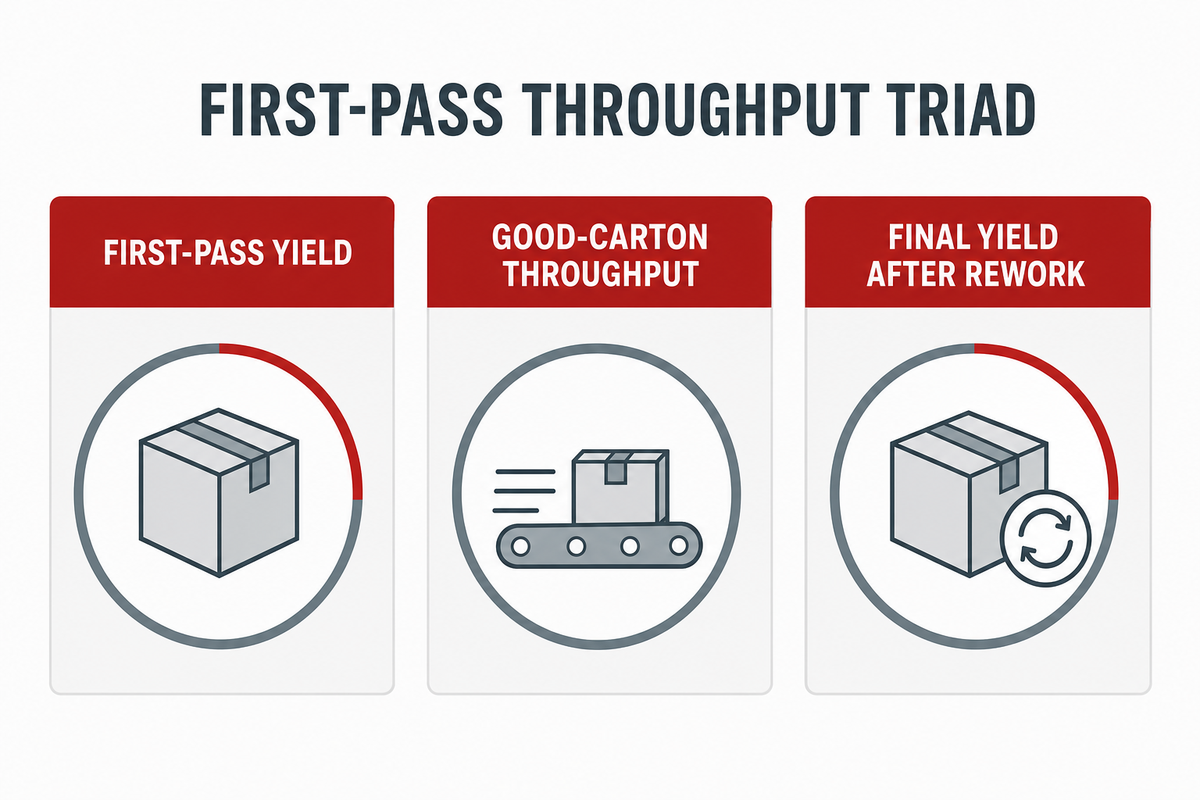
مردود المحاولة الأولى نسبة، وإنتاجية العلب المقبولة معدل، والمردود النهائي بعد إعادة العمل مقياس ثالث. ويتطلب قرار السرعة المقاييس الثلاثة، لأن تشغيلتين قد تنتجان العدد نفسه من العلب المقبولة في الدقيقة، لكنهما تفرضان أعباء مختلفة جدًا من المرفوضات ومناولة إعادة العمل وخسائر الوقت المنقضي على خط التعبئة والتغليف.
المقاييس الثلاثة لإنتاجية المحاولة الأولى
استخدم التعريفات الثلاثة الثابتة التالية في الحساب:
- مردود المحاولة الأولى = عدد العلب المقبولة من المحاولة الأولى ÷ عدد العلب التي خضعت للتقييم × 100%.
- إنتاجية العلب المقبولة = عدد العلب المقبولة من المحاولة الأولى ÷ الدقائق المنقضية.
- المردود النهائي بعد إعادة العمل = عدد العلب المقبولة نهائيًا ÷ عدد العلب التي خضعت للتقييم × 100%.
حساب توضيحي فقط: تعرض الأرقام أدناه طريقة الحساب، ولا تمثل نتائج اختبار من Cenwan أو إعدادات سرعة موصى بها.
| التجربة | نقطة ضبط توضيحية | الفترة الزمنية | التوقف المحتسب | مناولة إعادة العمل لاحقًا | العدد الإجمالي | المقبول من المرور الأول | مردود المحاولة الأولى | إنتاجية العلب المقبولة |
|---|---|---|---|---|---|---|---|---|
| A | 80 m/min | 15 min | 30 sec | 5 min | 1,200 علبة | 1,140 علبة | 95% | 76 علبة/min |
| B | 100 m/min | 15 دقيقة | 45 sec | 10 min | 1,500 علبة | 1,245 علبة | 83% | 83 علبة/min |
| C | 120 m/min | 15 دقيقة | 60 sec | 20 min | 1,800 علبة | 1,170 علبة | 65% | 78 علبة/min |
تتصدر التجربة B هذا المثال بمعدل 83 علبة مقبولة من المحاولة الأولى/min، رغم أن التجربة C تنتج 300 علبة إجمالية إضافية خلال 15 min نفسها. إن القيم 80 m/min و100 m/min و120 m/min مجرد تسميات حسابية، وليست سرعات أو زيادات موصى بها. ويُسجل أي استدراك لاحق ضمن المردود النهائي وسجلات إعادة العمل، ولا يغيّر نتيجة التجربة C من المحاولة الأولى.
حدّد أول حد متكرر للعيوب
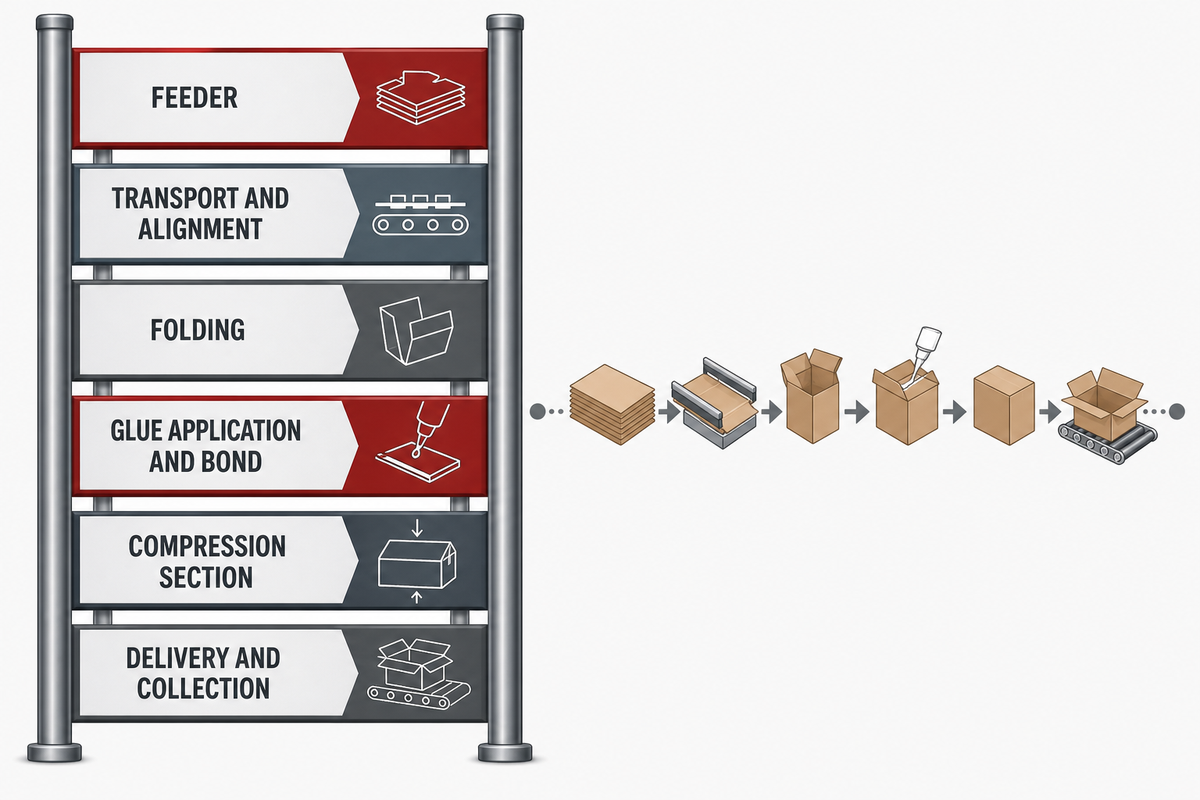
أول حد متكرر للعيوب هو أقرب حالة مختبرة يتكرر عندها عيب محدد في ظل الطلبية وأساس الفحص نفسيهما. فالعلبة المعيبة الواحدة ملاحظة، وليست حدًا فاصلًا. صنّف المرحلة التي يظهر فيها العَرَض لأول مرة، واحتفظ بسياقه، وأعِد التحقق من نطاق آخر سرعة اجتازت الاختبار وأول سرعة أخفقت قبل اعتبار السرعة السبب المرجح.
تسلسل تحديد موضع أول عيب
- وحدة التغذية: إدخال مفقود أو مزدوج أو متأخر أو غير منتظم للفراغ الكرتوني المقصوص والمهيأ للطي.
- النقل والمحاذاة: انحراف أو انزلاق أو تغير في محاذاة الطباعة أو عدم استقرار التحكم بالسير.
- الطي: انحراف في طي اللوح أو الطي المسبق أو القاع الأوتوماتيكي أو الزوايا الـ 4 أو الزوايا الـ 6.
- تطبيق الغراء والالتصاق: إخفاق في موضع الغراء أو وجوده أو نقله أو انفتاح الوصلة أو حالة الالتصاق وفق الفحص المعتمد للطلبية.
- قسم الضغط: فقدان نتيجة الإغلاق أو التثبيت المحددة للطلبية.
- الإخراج والتجميع: تداخل العلب أو عدّها أو إخراجها أو تعبئتها أو تراكمها في المراحل اللاحقة بما يغير الإنتاج المفيد.
يمكن للأنظمة المدمجة فحص وجود الغراء عند الحواف وعدم استواء سطح الرصة أثناء إنتاج علب التعبئة والطي. وتوضح براءة منشورة لفحص علب التعبئة والطي أن هذه الفحوص ممكنة تقنيًا، لكنها لا تثبت اعتمادها أو دقتها أو ملكيتها لدى Cenwan. ويظل من الضروري ربط أدلة الفحص بالآلة الفعلية وطريقة الاختبار المعتمدة.
استخدم هذا التسلسل لتوجيه الفحص، لا لتشخيص القطع. فقد يرتبط انحراف العلبة بالفراغ الكرتوني المقصوص والمهيأ للطي، أو وحدة التغذية، أو النقل، أو إعداد الطي، أو طريقة الفحص، أو حالة أخرى. وسجّل تكرار العيب ودفعة المواد وصف التجربة والتدخل وعينة محفوظة أو صورة، متى سمحت قواعد الموقع بذلك.
حدّد قواعد الإيقاف قبل بدء التجربة
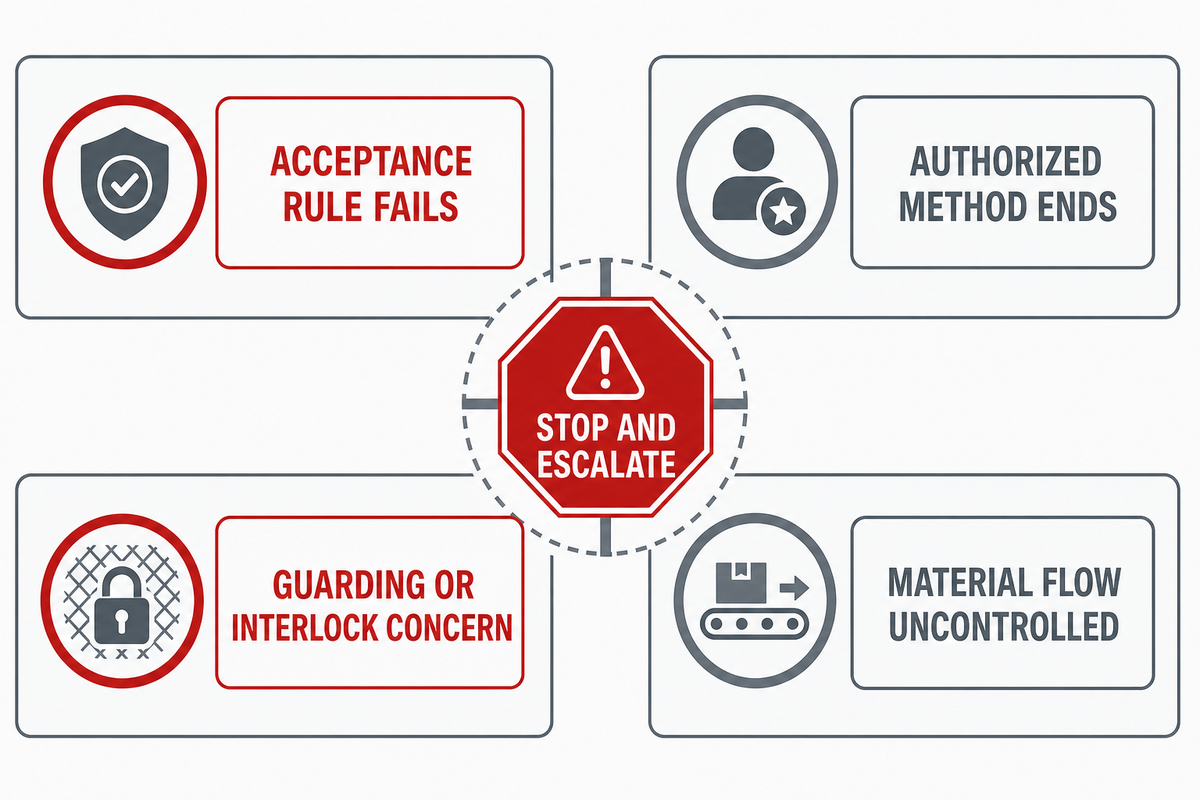
ينبغي تدوين قواعد الإيقاف قبل أول تغيير للسرعة. وتنتهي كل خطوة من التجربة عندما لا تتحقق قاعدة القبول الخاصة بها، ويُصعّد الأمر إذا خرجت الملاحظة عن الطريقة المصرح بها، أو ظهرت مخاوف تتعلق بالحواجز أو التعشيق، أو أصبح تدفق المواد خارج السيطرة، أو ظهر صوت أو حركة غير طبيعية. وعبارة «أوقف وصعّد» تصف قرارًا، وليست إجراءً لإيقاف الآلة.
تكتسب الحدود المكتوبة مسبقًا أهميتها لأن إغراء «فحص علبة أخرى» يظهر بعد الحالة غير الطبيعية، حين يكون الحكم أكثر عرضة لضغط الجدول الزمني. ويفصل معيار OSHA للطاقة الخطرة بين الإنتاج العادي وظروف الصيانة، فيما يتناول المعيار ISO 12643-4:2023 المخاطر المهمة في معدات تحويل المواد. ولا يحدد أي من المصدرين سرعة لآلة طي ولصق الكرتون.
⚠️ حدود التجربة
لا تتجاوز حاجزًا، ولا تعطل نظام تعشيق، ولا تمد يدك إلى معدات الطي واللصق المتحركة، ولا تدخل منطقة خطر، ولا ترتجل تعديلًا والآلة موصولة بالطاقة. اتبع دليل الآلة والتدريب والأدوار المصرح بها والإجراء المعتمد في الموقع.
يوثق سجل OSHA لحادث آلة طي ولصق الكرتون لعام 2020 إصابة وقعت أثناء وجود آلة موصولة بالطاقة وبكرات سحب مكشوفة. وتؤكد الحالة ضرورة الالتزام الصارم بحدود التجربة، لكنها لا تثبت معدل الحوادث في القطاع.
احسب عدد العلب والتكلفة الفعلية لفواقد التجربة
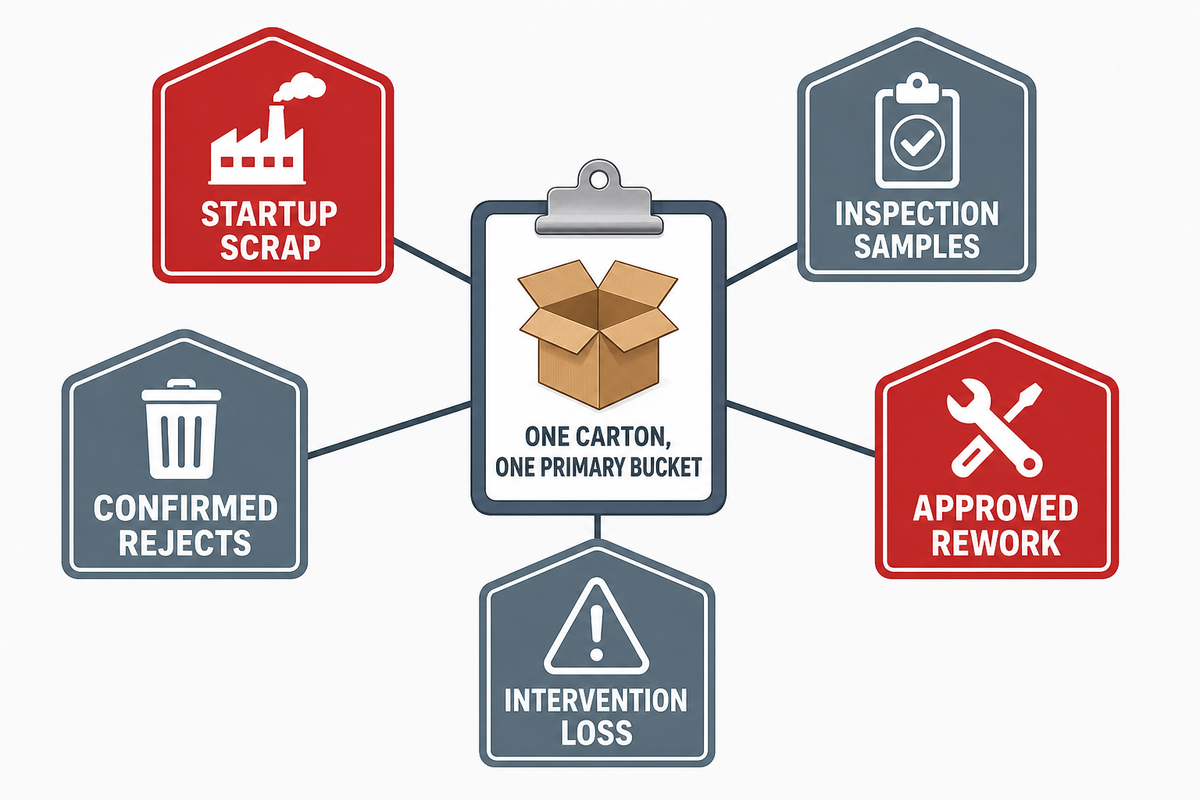
ينبغي حساب فاقد التجربة بحسب الإجراء المتخذ لكل علبة قبل تحديد قيمته المالية. وافصل بين مخلفات بدء التشغيل وعينات الفحص والمرفوضات المؤكدة وإعادة العمل المعتمدة والمواد المفقودة أثناء التدخلات. ضع كل علبة في فئة أساسية واحدة ضمن سجل التجربة، واربط بها أي إجراء لاحق، تفاديًا لاحتساب الخسارة نفسها مرتين.
تشكل تكاليف الورق المقوى والطباعة والطلاء واللاصق والعمالة والتخلص من المواد وإعادة العمل، بحسب الموقع، أساس حساب التكلفة. ولا يمكن لنسبة فاقد عامة أن تحل محل هذه البيانات. ويعكس تقرير اتجاهات 2026 الصادر عن ائتلاف التغليف المستدام الاهتمام الراهن في القطاع بفاقد التعبئة والتغليف، لكنه لا يقدم معدل رفض لآلات الطي واللصق ولا تكلفة للمصنع.
ينبغي أن يربط السجل كل فئة من فئات الفاقد بصف التجربة وفئة العيب وإعداد السرعة والتدخل. ويجعل ذلك مناقشة التكلفة قابلة للتدقيق: إذ يستطيع فريق التعبئة والتغليف معرفة ما إذا كان الإعداد الأسرع قد قلل الزمن المنقضي، أو زاد عينات الفحص، أو نقل مشكلات الجودة إلى إعادة العمل، أو أضاف وقت توقف، أو تسبب في خسائر التعبئة في المراحل اللاحقة.
استخدم فترات زمنية منقضية قابلة للمقارنة قبل تقدير أي نتيجة لكل وردية؛ فالتجربة القصيرة دليل على الحالة المسجلة فيها، وليست ضمانًا لإجمالي إنتاج الوردية.
ثبّت نقطة الضبط المعتمدة للوردية التالية وللطلبية المتكررة
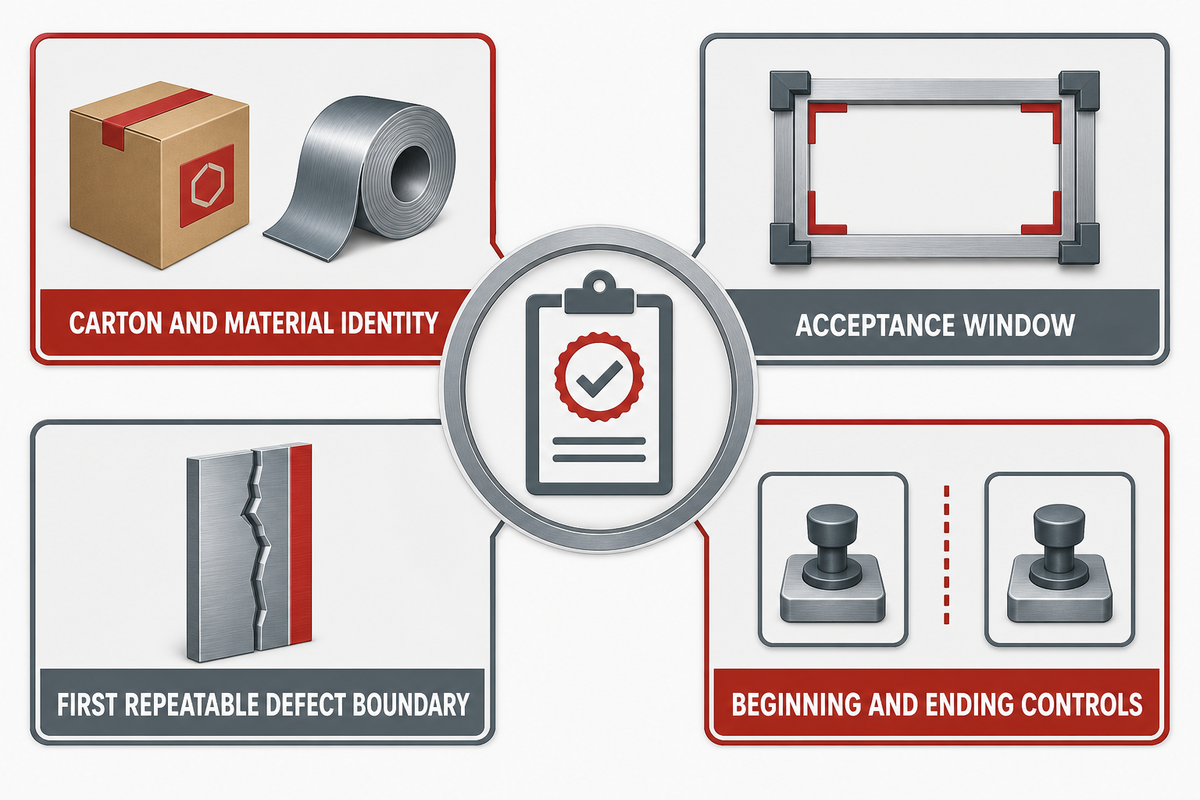
يربط سجل نقطة الضبط القابل لإعادة الاستخدام السرعة بالعلبة المحددة والأدلة المستخدمة لاعتمادها. فالرقم المجرد لا يوضح الفراغ الكرتوني المقصوص والمهيأ للطي أو دفعة المواد أو طريقة الفحص أو حد العيب أو ترتيب التجربة أو التدخلات التي أفضت إلى النتيجة. وتحتاج الوردية التالية إلى نطاق التشغيل وحدوده، لا إلى سرعة منقولة من لوحة بيضاء.
نطاق السرعة الخاص بالطلبية
استكمل السجل بنطاق السرعة المختبر والإعداد المعتمد وهوية العلبة والمواد ومرجع اللاصق وحدود القبول وهوية الفحص ومردود المحاولة الأولى وإنتاجية العلب المقبولة وأول حد متكرر للعيوب ونتائج الضبط القياسي في البداية والنهاية والتدخلات والمسؤول والتاريخ ومرجع الاعتماد.
يدعم النطاق المعتمد بطاقة الطلبية وخطة الضبط، لكنه لا يحل محل أي منهما، ولا يمنح المشغّل صلاحية، ولا ينقل إجراءً للسلامة. وينبغي أن تبدأ الطلبيات المتكررة ودفعات الإنتاج الطويلة بالتحقق من استمرار تطابق هوية الطلبية المسجلة وأساس اعتمادها. وقد يؤدي تغيير الفراغ الكرتوني المقصوص والمهيأ للطي أو الكرتون المموج أو الطلاء أو نمط طي العلبة أو عملية اللصق أو متطلبات الضغط أو خط الإنتاج اللاحق إلى بطلان النطاق السابق.
توفّر عمليات التشغيل الضابطة عند 2 نقاط ضمن التجربة، واحدة في البداية وأخرى في النهاية، فحصًا للانحراف لا يمكن لاندفاعة واحدة بأقصى سرعة أن توفره. وتظل قيمة الضبط المعتمدة خاصة بكل مهمة إلى أن تؤكدها طريقة الموافقة المعتمدة في الموقع في ظروف الإنتاج المطابقة.
متى يشير فقدان السرعة إلى التآكل أو القطع أو الحاجة إلى الصيانة؟
يمكن إحالة فقدان السرعة المتكرر إلى الصيانة أو الخدمة بعد التحقق من متغيرات الطلبية المعتمدة وحفظ الأدلة. وينبغي أن تحدد حزمة التصعيد الطلبية والمواد والإعداد المختبر وموضع العيب وتكراره وطريقة الفحص والتدخلات وأي عينات محفوظة أو صور تسمح بها قواعد الموقع.
لا يكفي فقدان السرعة وحده لتحديد تآكل بكرة أو سير أو محرك مؤازر أو أحد عناصر نظام اللصق أو أي مكوّن آخر في الآلة. فقد ينشأ العَرَض نفسه من الخامة أو تسلسل الطي أو حالة الضبط أو تفاوت القياس أو ضغط التجميع أو ظروف المراحل السابقة واللاحقة. وينبغي أن تستند قرارات الخدمة إلى السجل، لا إلى تخمين القطعة التي يجب استبدالها.
تذكر Cenwan أنها تقدم المساعدة بعد البيع ودعم قطع الغيار لمستخدمي آلات طي ولصق الكرتون وآلات لصق العلب. وعند توثيق مشكلة متكررة بسجل التجربة، استخدم مسار الخدمة لدى Cenwan لإرسال حالة موثقة لفقدان السرعة وتأكيد الخطوة التالية المناسبة.
الأسئلة الشائعة
هل ينبغي دائمًا تشغيل آلة طي ولصق الكرتون دون سرعتها الاسمية؟
لا توجد نسبة ثابتة دون السرعة الاسمية تناسب كل طلبيات العلب؛ استخدم نطاق التجربة المعتمد، واختر الإعداد القابل للتكرار الذي يحقق أعلى إنتاجية مقبولة من المحاولة الأولى.
تصف السرعة الاسمية قدرة الآلة في ظل ظروف محددة. ويعتمد الإعداد القابل للاستخدام أيضًا على الفراغ الكرتوني المقصوص والمهيأ للطي، والورق المقوى أو نوع التموج، والطلاء، واللاصق، ونمط العلبة، وتسلسل الطي، والضغط، وأساس الفحص، والمناولة في المراحل اللاحقة. حدّد نطاق الاختبار بالاستناد إلى الدليل والطريقة المعتمدة في الموقع، ثم اختر الإعداد المؤكد الذي يحقق أقوى إنتاجية قابلة للتكرار للقطع المقبولة من المحاولة الأولى.
ما مدة تثبيت كل خطوة من خطوات السرعة؟
حدّد ظروف التثبيت قبل بدء زيادة السرعة؛ فالمصادر التي تمت مراجعتها لا تحدد مدة أو عدد عينات موحدًا، لذا اتبع خطة الملاحظة المعتمدة والخاصة بالطلبية.
لا تحدد المصادر التي تمت مراجعتها زمن تثبيت أو عدد عينات موحدًا؛ لذا استخدم خطة الملاحظة المعتمدة والخاصة بالطلبية. ويتوقف تحديد كفاية الملاحظة على تكرار العيوب وطريقة الفحص وقيمة العلبة وخطة الضبط واحتياجات الإنتاج وإجراءات الموقع. طبّق القاعدة المعلنة نفسها على الخطوات القابلة للمقارنة وسجّل حالات التوقف. فقد لا يكشف التشغيل النظيف القصير حالات الإخفاق المتقطعة في التغذية أو طي العلبة أو الالتصاق أو الضغط أو الإخراج أو التجميع. وعند الاقتراب من الحد الظاهر، كرر اختبار حالتي آخر سرعة اجتازت وأول سرعة أخفقت بترتيب محدد مسبقًا، ثم قارن الضبط القياسي في نهاية التجربة بضبط بدايتها قبل اعتماد النتيجة لإنتاج العلب.
ما الذي يجعل العلبة مقبولة في تجربة الإنتاجية؟
العلبة المقبولة هي التي تجتاز جميع فحوص القبول المحددة مسبقًا من المحاولة الأولى دون تصحيح أو إعادة عمل، استنادًا إلى مواصفات الطلبية وطريقة الفحص المعتمدة أساسًا للجودة.
قد تشمل الفحوص الأبعاد ومحاذاة الطي وموضع الغراء وحالة الالتصاق والتربيع وحالة الطباعة أو السطح والمناولة في المراحل اللاحقة. ويجب أن تستند الحدود المطبقة إلى مواصفات الطلبية وطريقة الفحص المعتمدة. وسجّل هوية الفحص بجانب كل عدد مقبول. وحدد الفحوص قبل التجربة حتى لا تُفضّل السرعة الأعلى بتخفيف معايير جودة العلبة لاحقًا.
هل تُحتسب العلب التي أعيد العمل عليها ضمن الإنتاج المقبول؟
تُدرج العلب التي أعيد العمل عليها في المردود النهائي، لا في إنتاجية العلب المقبولة من المحاولة الأولى؛ وسجّلها على حدة حتى لا يخفي تشغيل سريع لكنه غير مستقر أعمال التصحيح الإضافية لاحقًا.
سجّل إعادة العمل على حدة لتظل السرعة والجودة واضحتين.
متى ينبغي إحالة مشكلة السرعة من المشغّل إلى الخدمة؟
صعّد المشكلة عند تكرر الفقدان بعد استكمال فحوص الطلبية المعتمدة، أو عندما تتجاوز الملاحظة نطاق صلاحيات المشغّل، واحتفظ بسجل التجربة كاملًا لتقديمه إلى الخدمة.
احتفظ بمعرّف الطلبية والمواد ونقطة الضبط المختبرة ومرحلة العيب وتكراره وهوية الفحص والتدخلات والعينات أو الصور المسموح بها. وأضف نتائج الضبط في بداية التجربة ونهايتها ليتمكن فريق الخدمة من معرفة ما إذا كانت الحالة القياسية قد تغيرت أيضًا. وتوفر هذه الأدلة للصيانة أو الخدمة أساسًا يمكن الاستناد إليه، دون الادعاء بأن عَرَضًا واحدًا يحدد القطعة المعطلة أو أن ورقة المواصفات وحدها تثبت السبب.
المراجع والمصادر
- دليل NIST/SEMATECH الإلكتروني: تحسين العمليات
- دليل NIST/SEMATECH الإلكتروني: العشوائية وترتيب التشغيل الإنتاجي
- دليل NIST/SEMATECH الإلكتروني: أخذ عينات القبول
- OSHA 29 CFR 1910.147: التحكم في مصادر الطاقة الخطرة
- ISO 12643-4:2023: سجل سلامة معدات التحويل
- Flexographic Technical Association: إرشادات مهام آلة طي ولصق الكرتون وتغيير الإعدادات
- PostPress: أنظمة ضبط الجودة والإنتاج بآلة طي ولصق الكرتون
- PostPress: مقال عن إنتاجية آلة طي ولصق الكرتون من إعداد أحد الموردين
- Sustainable Packaging Coalition: تقرير اتجاهات التغليف المستدام لعام 2026
كيفية التحقق من هذه المنهجية
يفصل هذا الدليل بين السرعة المقدرة لآلة طي ولصق الكرتون ومعدل إنتاج العلب السليمة من المحاولة الأولى، ويتتبع ضوابط التجارب إلى مصادر حكومية وهيئات معايير وجمعيات ومراجع تجارية خضعت للمراجعة. وتُعامل المعلومات المتعلقة بشركة Cenwan وخدماتها على أنها معلومات صادرة عن الشركة، لا إثباتًا مستقلًا للأداء. وقد جرى التحقق من الادعاءات المنهجية الواردة في الاستشهادات بالرجوع إلى الأدلة المدرجة.