تواصلوا مع Cenwan Machine Company


حُدّث في يونيو 2026 · راجعه الفريق الفني في Cenwan Machine.
آلة لصق صناديق الكرتون المموج هي آلة تحويل أوتوماتيكية تطوي فراغًا مسطحًا مقصوصًا بالقالب وتلصق وصلة الشركة المصنّعة لتكوين صندوق جاهز، وعادةً ما تكون وصلة اللصق أول جزء يتعطل، لا الطي. تركز معظم أدلة المشترين بإفراط على آليات الطي والسرعة القصوى. يركز هذا الدليل على الجزء الذي يحدد فعليًا قدرة الصندوق على تحمل رصة على منصة تحميل: المادة اللاصقة، وطريقة تطبيقها، وكيفية التحقق من سلامة الوصلة.
الخلاصة السريعة. تطبق آلة لصق صناديق الكرتون المموج لاصق PVA باردًا أو لاصقًا حراريًا أو نشا على لسان اللصق في الفراغ المطوي، ثم تضغط الوصلة حتى تتماسك. الآلة المناسبة هي التي تلائم مهمة اللصق لديك، ونوع اللاصق، ورأس التطبيق، ونمط العلبة، ومعيار جودة الوصلة، لا تلك التي تسجل أعلى سرعة في الكتيب.
المواصفات السريعة: آلة لصق صناديق الكرتون المموج
| الوظيفة | تطوي وتلصق وصلة الشركة المصنّعة في فراغات الكرتون المموج لتشكيل صناديق جاهزة |
| أنماط العلب | RSC/HSC/FOL (FEFCO 0201–0204)، قاع ذاتي القفل (سلسلة 07)، 4/6 زوايا، علب خاصة مقصوصة بالقالب |
| درجة الورق المقوى | من طبقة واحدة إلى طبقتين؛ تموج A/B/C/E/F؛ 210–800 g/m² |
| السرعة المعتادة | نحو 50–300 صندوق/دقيقة للآلة المستقلة؛ و200–400+ m/min لخط FFG متكامل |
| نظام اللصق | PVA بارد (مائي)، أو EVA حراري، أو نشا (مرحلة إنتاج الكرتون المموج) |
| مراقبة جودة الوصلة | اختبار تمزق الألياف، وتغطية منطقة التراكب الملصقة، والتصاق الدبابيس (TAPPI T 821)، وECT/BCT |
| الأتمتة | يدوية، أو نصف أوتوماتيكية، أو أوتوماتيكية بالكامل ضمن الخط |
يكمل هذا الدليل مقالنا المتعمق عن ماهية آلة طي ولصق الكرتون المموج وأقسامها التشغيلية الخمسة؛ اقرأوه للتعرف على مكونات الآلة. أما هنا، فسنتناول تفاصيل عملية اللصق والوصلة.
ما الذي تفعله آلة لصق صناديق الكرتون المموج فعليًا، ولماذا تتمحور المهمة كلها حول وصلة اللصق
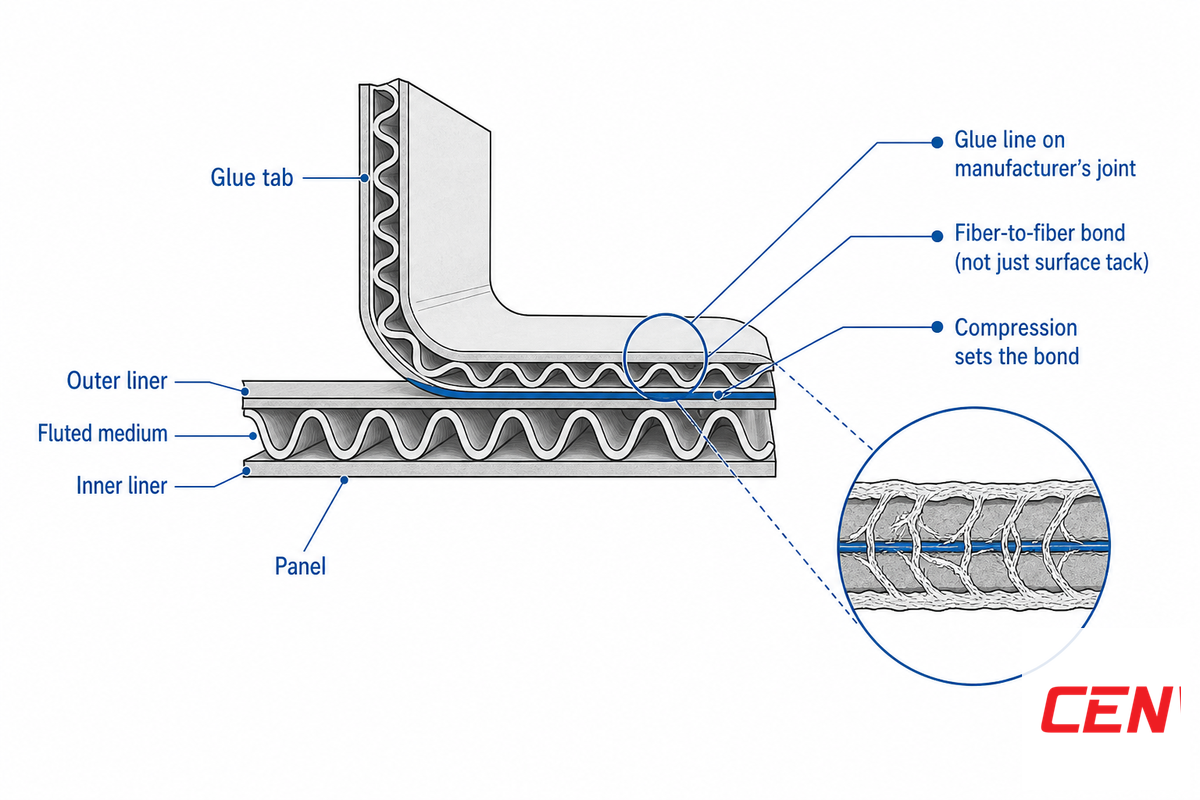
تستقبل آلة لصق صناديق الكرتون المموج تدفقًا من الفراغات المقصوصة بالقالب والمخددة بخطوط الطي، وتطبق اللاصق على لسان اللصق، ثم تطوي الألواح وتضغط الوصلة حتى تتماسك. إنها عملية لصق مستمرة تُخرج العلب الجاهزة من جهة الإخراج.
في جوهرها، آلة اللصق الأوتوماتيكية معدة لتحويل الورق المقوى، صُممت لتكرار وصلة واحدة باتساق ودقة خلال دفعة إنتاج عالية السرعة. وعند تجريد العملية من آلياتها، تبقى حقيقة واحدة: وصلة الشركة المصنّعة هي الوصلة الوحيدة التي تفصل بين فراغ مسطح وصندوق يحافظ على محتوياته خلال سلسلة إمداد تتسم بالتكديس والرطوبة. وتشحن صناعة الكرتون المموج في الولايات المتحدة نحو 401 مليار قدم مربعة من الورق المقوى سنويًا عبر نحو 1,145 مصنعًا، وفقًا لـFibre Box Association، ويعتمد مصير كل هذه الصناديق تقريبًا على تلك الوصلة.
لذلك تختبر هيئات المعايير الوصلة مباشرةً. تنشر TAPPI طرقًا مخصصة للدرز الملصق، منها T 837 لقياس قوة وصلة الشركة المصنّعة وT 842 لقياس مقاومة وصلة اللصق للقص الرطب، وهما منفصلتان عن أي اختبار للطي أو السحق. الناتج الحقيقي لآلة الطي واللصق ليس صندوقًا مطويًا، بل وصلة متماسكة. وعلى خط Cenwan، تراقب فرق الخدمة لدينا الوصلة أولًا، لأن عيبها يهدر ورقًا مقوى سبق أن تحمل تكلفة الطباعة والتكسير بالقالب.
لنأخذ مثالًا محولًا متوسط الحجم في Ohio نقل برنامج إنتاج 40,000 صندوق RSC يوميًا من آلة طاولة تُغذى يدويًا إلى آلة لصق صناديق الكرتون المموج ضمن الخط. خلال أسبوع، انخفضت شكاوى انفتاح الصناديق إلى قرابة الصفر لدى أحد عملاء البقالة، لا لأن الخط الجديد أسرع، بل لأن رأس لصق مضبوط الجرعة وضع أخيرًا خطًا متسقًا من اللاصق على كل وصلة للشركة المصنّعة. وكان استنتاج مدير المصنع مباشرًا: المكسب هو وصلة موثوقة، لا سرعة قياسية لافتة. وهذا هو النمط في معظم عمليات التحديث؛ فما يهم العميل فعليًا هو الوصلة، لا رقم معدل الإنتاج.
الأمر واضح: ضعف وصلة الشركة المصنّعة هو أغلى عطل في خط إنتاج الصناديق. فقد تؤدي وصلة واحدة معيبة إلى إتلاف فراغ مطبوع ومقصوص بالقالب، وتأخير شحنة، ورفع تكلفة إعادة العمل إلى أكثر من 5% من تكلفة المهمة. لذلك تستحق الوصلة، لا عملية الطي، أن تكون أول المخاطر التي تُعالج هندسيًا.
💡 الخلاصة الأساسية: اشتروا آلة اللصق التي تنتج الوصلة التي تحتاجها صناديقكم، ثم تحققوا من متانة الوصلة. السرعة هي الرقم الأسهل، أما الوصلة فهي المعيار الحقيقي.
ثلاث طرق للصق صندوق من الكرتون المموج: آلة اللصق، وآلة الطباعة الفلكسوغرافية مع الطي واللصق، وآلة طي ولصق الصناديق الكرتونية
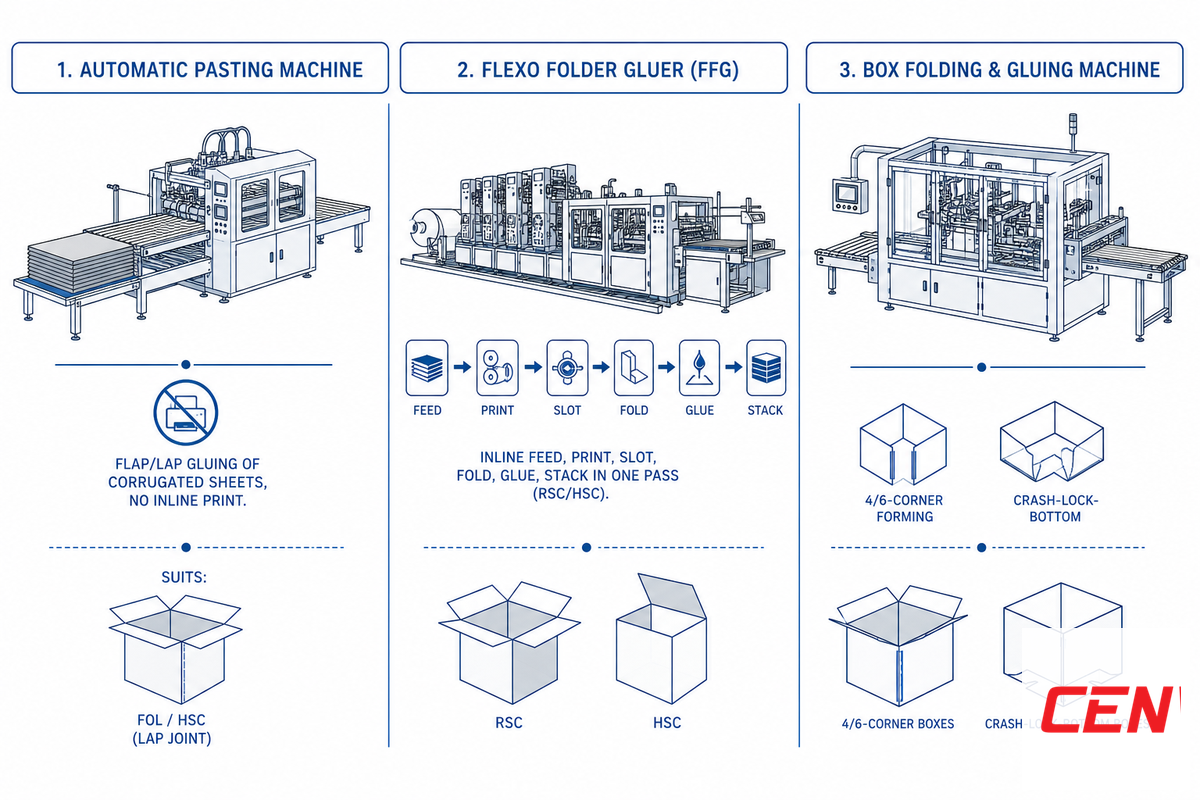
مصطلح «آلة لصق صناديق الكرتون المموج» شامل لفئات من الآلات تلصق أنواعًا مختلفة جدًا من المنتجات. اختاروا الفئة وفق مهمة اللصق أولًا، ثم قارنوا الطرز والسرعات. فاختيار فئة غير ملائمة قد يعني شراء آلة سريعة تتقن نمطًا واحدًا من العلب، أو آلة متعددة الاستخدامات لا تستطيع الالتزام بجدول إنتاجكم الكبير.
| فئة الآلة | الورق المقوى الداخل | مهمة اللصق الأنسب | أنماط العلب |
|---|---|---|---|
| آلة طي ولصق مستقلة | فراغات مقصوصة مسبقًا بالقالب | دفعات إنتاج متنوعة، ولصق درز جانبي في موضع واحد | RSC، وصناديق بسيطة ملصقة |
| آلة طباعة فلكسوغرافية مع الطي واللصق (FFG) | ألواح ورق مقوى غير مقصوصة | طباعة وتخديد وطي ولصق ضمن خط عالي الإنتاجية | RSC/HSC في الغالب |
| آلة لصق أوتوماتيكية | ألواح/صفائح من الكرتون المموج | لصق الألسنة، وخامات متنوعة/متعددة التموجات، دون طباعة | علب متوسطة إلى كبيرة |
| آلة طي ولصق الصناديق الكرتونية | فراغات مقصوصة مسبقًا بالقالب | لصق في نقاط متعددة، وطيات معقدة | 4/6 زوايا، وقاع ذاتي القفل |
| خط متكامل أوتوماتيكي | ألواح، ضمن خط الإنتاج | طباعة + تكسير بالقالب + طي + لصق + تعبئة | RSC + منتجات مخصصة عند 60,000+/يوم |
قاعدة عملية من أرضية المصنع: يزداد عدد رؤوس اللصق مع تعقيد العلبة. فصينية أو علبة حجرات ذات لسان لصق غير مألوف تحتاج إلى آلة متعددة الرؤوس، ويشير العاملون في منتديات التغليف إلى الحاجة إلى «ثلاثة رؤوس على الأقل» للألسنة المعقدة. وتمثل فئة الآلات الأوتوماتيكية الآن نحو 42.2% من سوق آلات طي ولصق الكرتون، بقيمة تقارب USD 286 مليون، وفقًا لـGlobal Market Insights؛ إذ يتركز التحول في مجال لصق الكرتون المموج على الأتمتة. كل فئة من هذه الآلات معدة تغليف مضبوطة لمهمة لصق مختلفة، من وحدات التغذية الدقيقة التي تعمل بمحركات مؤازرة إلى خطوط الإنتاج متعددة الرؤوس. وسواء أُطلق على الآلة في ورقة المواصفات اسم آلة لصق الورق المقوى، أو آلة طي ولصق العلب الكرتونية، أو آلة طباعة فلكسوغرافية مع الطي واللصق ضمن الخط، فإن الفئة هي التي تحدد الملاءمة، لا الاسم. وتغطي مجموعة Cenwan للكرتون المموج ثلاثًا من هذه الفئات: آلة لصق صناديق الكرتون المموج لعلب RSC ذات الخط المستقيم، وآلة اللصق الأوتوماتيكية للأعمال متعددة التموجات، وآلة طي ولصق الصناديق الكرتونية للعلب ذات 4/6 زوايا والقاع ذاتي القفل.
اللاصق البارد أم الحراري أم النشا: اختيار المادة اللاصقة ونقطة التحول
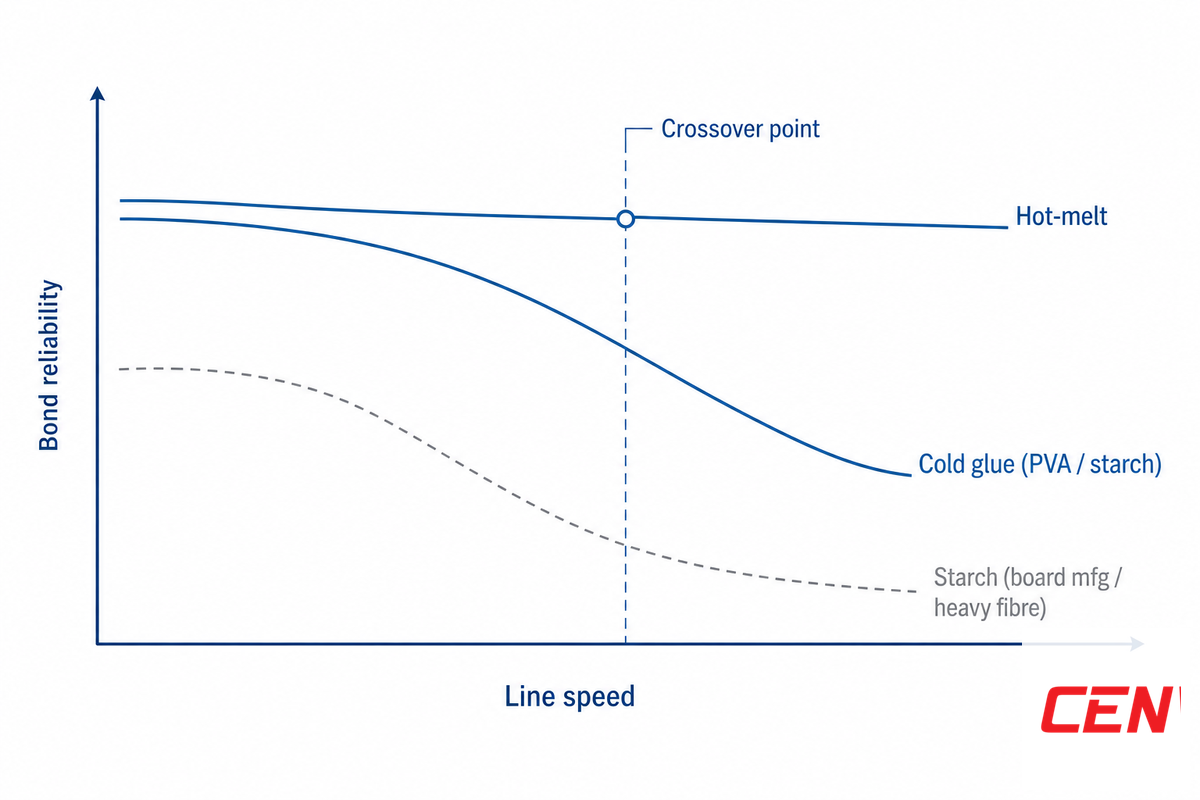
هذا قرار تكاد صفحات المنافسين لا تتناوله. تُستخدم ثلاث فئات من المواد اللاصقة على خطوط الكرتون المموج، ويتحدد الاختيار عند نقطة التحول بحسب سرعة الخط، وطلاء الورق المقوى، وحجم دفعة الإنتاج، وقابلية إعادة التدوير، وليس عبر ترتيب يفترض تفوق لاصق واحد دائمًا.
النشا هو المادة اللاصقة الأساسية في آلة إنتاج الكرتون المموج نفسه، وهو الأقل تكلفة بين فئات المواد اللاصقة، ويُستخدم بتركيز مواد صلبة يتراوح بين 15–35%، وفقًا لـAdhesives & Sealants Magazine. أما PVA البارد (المائي) فهو الخيار المعتاد لطي الصناديق وإغلاقها: يتغلغل في الورق ويوفر التصاقًا ممتازًا مع تمزق الألياف، وتكلفته منخفضة، كما أنه يتسامح مع أخطاء المشغل، لكنه يتماسك بالتبخر، ويحد من سرعة آلة الطي واللصق إلى نحو 60 صندوقًا في الدقيقة، ويحتاج إلى وقت للتجفيف. ويتماسك EVA الحراري خلال نحو ثانيتين، ويدعم إنتاج أكثر من 200 صندوق في الدقيقة دون مرحلة تجفيف، كما يلتصق بالورق المقوى المطلي أو ذي الطاقة السطحية المنخفضة. لكنه أعلى تكلفة لكل وحدة، ويحتاج إلى نظام تسخين عند نحو 100–200 °C، ويتفحم عند التسخين المفرط. وتوضح تركيبة نشا حاصلة على براءة اختراع، ممزوجة ببولي فينيل الكحول بنسبة تحلل مائي تبلغ 92–98%، كيف يضبط مطورو التركيبات سرعة تماسك الالتصاق الأولي، وفقًا لـUS Patent 5,093,393 (H.B. Fuller).
متى تكون نقطة التحول من اللاصق البارد إلى اللاصق الحراري؟
نقطة التحول من اللاصق البارد إلى الحراري هي حجم دفعة الإنتاج وسرعة الخط اللذان تصبح عندهما سرعة التماسك الفوري لللاصق الحراري والاستغناء عن التجفيف أهم من انخفاض تكلفة PVA البارد وقدرته الأعلى على التغلغل والتسبب في تمزق الألياف. باختصار، يناسب PVA البارد الأعمال منخفضة السرعة وقصيرة الدفعات، حيث تكون قابلية إعادة التدوير مهمة؛ أما اللاصق الحراري فيناسب الدفعات الكبيرة عالية السرعة على الورق المقوى المطلي.
وفق قاعدة تقريبية يستخدمها العاملون في المجال، وليست حدًا معياريًا، يميل اللاصق البارد إلى أن يكون الخيار الأنسب عند إنتاج أقل من 500,000 وحدة سنويًا، حيث تبرز أهمية مرونة تغيير المهام وانخفاض رأس المال؛ بينما يميل اللاصق الحراري إلى التفوق عند أحجام الإنتاج الكبيرة والمستقرة (مثل 5,000,000+ وحدة سنويًا)، حيث قد تنخفض تكلفته الإجمالية وتصبح المساحة المخصصة للتجفيف عائقًا. اعتبروا هذه النطاقات نقطة بداية للتحقق وفق نمط الإنتاج لديكم، لا حدودًا ثابتة. والتصحيح الدقيق لمقولة «اللاصق الحراري أفضل دائمًا» هو أن PVA البارد يوفر عادةً وصلة أقوى مع تمزق الألياف، لأنه يتغلغل فيها، بينما يضحي اللاصق الحراري ببعض هذا التغلغل مقابل السرعة.
| ظروف المهمة | اللاصق الموصى به | السبب |
|---|---|---|
| سرعة الخط <~60 صندوقًا/دقيقة | PVA بارد | يتوفر وقت للتصلب؛ الأقل تكلفة لكل صندوق |
| سرعة الخط >~200 صندوق/دقيقة | EVA حراري | تماسك خلال ~2 s يواكب السرعة؛ لا حاجة إلى مرحلة تجفيف |
| حجم دفعة الإنتاج <500,000 وحدة/سنة | PVA بارد | رأس مال أقل، ومرونة أكبر عند تبديل مهام الإنتاج |
| حجم دفعة الإنتاج >5,000,000 وحدة/سنة | EVA حراري | قد تنخفض التكلفة الإجمالية بنحو ~25–30% |
| ورق كرافت غير مطلي ومسامي | PVA بارد | يتغلغل في الألياف؛ ويحقق أعلى تمزق للألياف |
| ورق مقوى مطلي / مغلف / ملمع بالورنيش | EVA حراري | يلتصق بالأسطح ذات الطاقة السطحية المنخفضة |
| ورشة باردة (<20 °C) | EVA حراري | قد يتجمد PVA البارد أو تزداد لزوجته قبل تكوين الوصلة |
| اشتراط قابلية إعادة التدوير / إعادة العجن | PVA بارد أو نشا | يتجنب بقايا اللاصق الحراري اللزجة في اللب المعاد تدويره |
| مساحة أرضية محدودة (لا توجد غرفة تجفيف) | EVA حراري | لا حاجة إلى مرحلة تجفيف |
| وصلة تصنيع الورق المقوى (بين التموج والطبقة المبطنة) | النشا | الأقل تكلفة؛ المعيار في مرحلة إنتاج الكرتون المموج |
جُمعت نطاقات نقطة التحول من ممارسات اختيار المواد اللاصقة في القطاع؛ تحققوا من ملاءمتها لنوع الورق المقوى والمناخ ونمط دفعات الإنتاج لديكم.
✔ مزايا PVA البارد
- يتغلغل في الألياف ← وصلة قوية مع تمزق الألياف
- أقل تكلفة للاصق لكل صندوق
- لا يحتاج إلى خزان تسخين؛ سهل التشغيل
- قابل لإعادة العجن، وملائم لإعادة التدوير
⚠ مزايا اللاصق الحراري EVA وحدوده
- تماسك خلال ~2 s؛ يناسب خطوطًا تنتج 200+ صندوق/دقيقة
- يلتصق بالورق المقوى المطلي / المغلف
- لا حاجة إلى مرحلة تجفيف؛ يوفر مساحة أرضية
- أعلى تكلفة؛ يتفحم عند فرط التسخين؛ وقد يترك بقايا لزجة
كيفية تطبيق اللاصق على الورق المقوى: أنواع رؤوس التطبيق
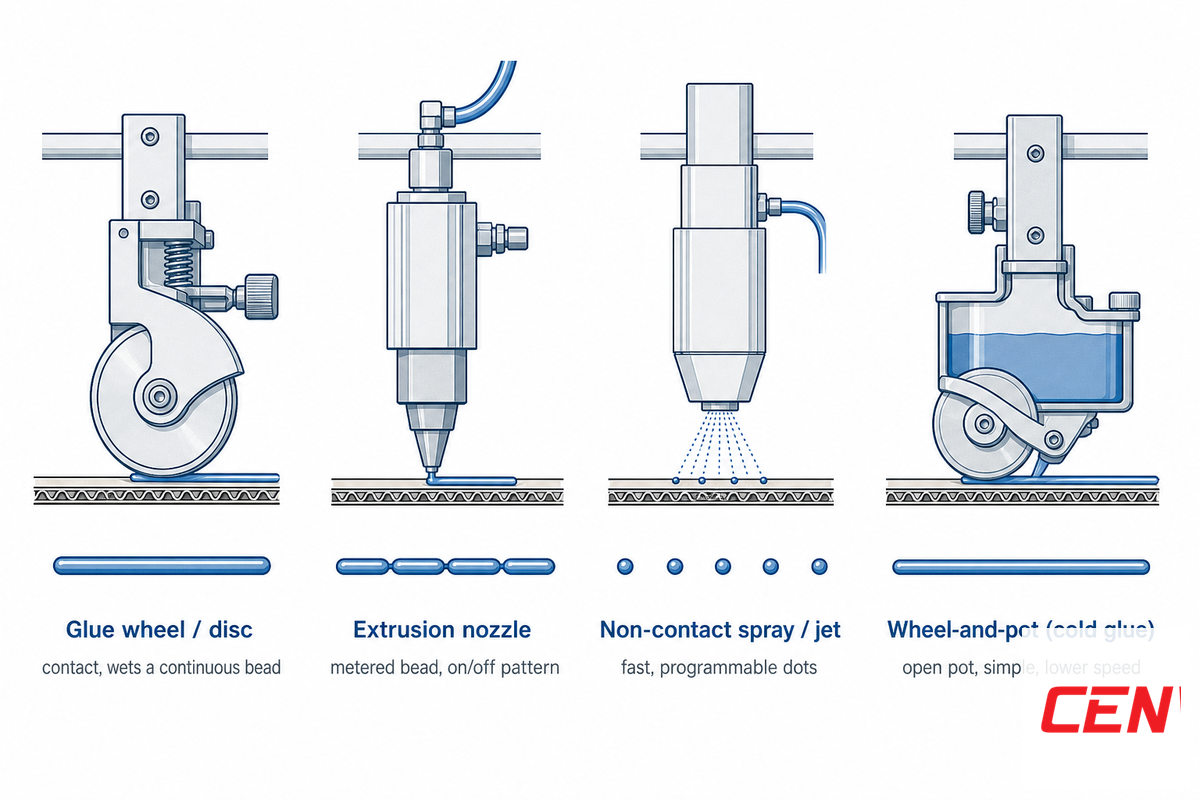
لا يؤدي اللاصق وظيفته إلا إذا طبقه الرأس على نحو صحيح. ويتحدد اختيار الرأس وفق زمن الانفتاح، أي المدة التي يظل خلالها اللاصق قابلًا للتشغيل قبل أن تتكون على سطحه قشرة، لا وفق التفضيل الشخصي. فإذا وضعت عجلة طبقة رقيقة أكثر من اللازم من اللاصق الحراري، فقد يتماسك قبل الضغط؛ ويمكن معالجة ذلك بالتحول إلى فوهة تطبق خطًا مضبوطًا من اللاصق وتحافظ على حرارته.
اختيار رأس غير مناسب مشكلة مكلفة يصعب ملاحظتها: فالعجلة التي تتكون عليها قشرة تحرم الوصلة من اللاصق، بينما تهدر الفوهة التي تسبب التماسك المفرط المادة اللاصقة، وقد ترفع معدل الرفض 5-10% عند استخدام الورق المقوى المطلي. وتتمثل المفاضلة بين ضبط الجرعة وزمن الانفتاح، وفق سرعة تماسك اللاصق المطلوبة قبل الضغط؛ لذلك فإن اختيار الرأس قرار هندسي، وليس إعدادًا افتراضيًا.
| نوع الرأس | أفضل مادة لاصقة | ضبط الجرعة | ملاحظات |
|---|---|---|---|
| عجلة / قرص | PVA بارد | منخفض (يُضبط بالكاشطة) | متين وشائع؛ قد تتكون عليه قشرة عند السرعات العالية |
| أسطوانة / ناقلة | PVA بارد / نشا | متوسط | طبقة متجانسة على مناطق التراكب العريضة |
| فوهة / صمام | لاصق حراري | مرتفع (ضبط ذاتي للجرعة) | أنماط نقاط/خطوط قابلة للبرمجة؛ الأعلى تكلفة |
| بثق / فتحة طولية | لاصق حراري | مرتفع | خط لاصق مضبوط؛ وفقًا لـ US Patent 4,256,526 |
| أسطوانة نقطية محززة | نشا / لاصق بارد | مرتفع (فتحة 0.1–0.3 mm) | تطبق نقاطًا وتقلل استخدام اللاصق والتواء الورق المقوى (US Pat. 3,688,736) |
| دون تلامس / نفث | لاصق حراري | مرتفع | لا يلامس الورق المقوى؛ مناسب للسطوح الخارجية الهشة |
| نقاط/خطوط متقطعة | لاصق حراري | مرتفع | قد يقلل استخدام اللاصق الحراري حتى ~50% |
| مطبق بإصبع | بارد | منخفض | تقنية قديمة إلى حد كبير |
| مجموعة متعددة الرؤوس | لاصق بارد / حراري | مرتفع | 3+ رؤوس للعلب ذات 4/6 زوايا والألسنة المعقدة |
تُضبط مقاسات فوهات اللاصق الحراري بدقة: يتراوح قطر الفتحة المعتاد بين 0.30–0.46 mm (0.012–0.018 in)، وتؤدي زيادة المقاس خطوة واحدة فقط بنحو ~0.05 mm إلى رفع استهلاك اللاصق قرابة 19–23%. ويبرهن US Patent 3,688,736 تاريخيًا على أن التطبيق المضبوط يحمي الوصلة؛ إذ تطبق أسطوانته المحززة نقاطًا منفصلة لمنع اللاصق الزائد من التسبب في التواء الورق المقوى.
هل صمدت الوصلة فعلًا؟ فحص تمزق الألياف، وتغطية منطقة التراكب الملصقة، وECT/BCT
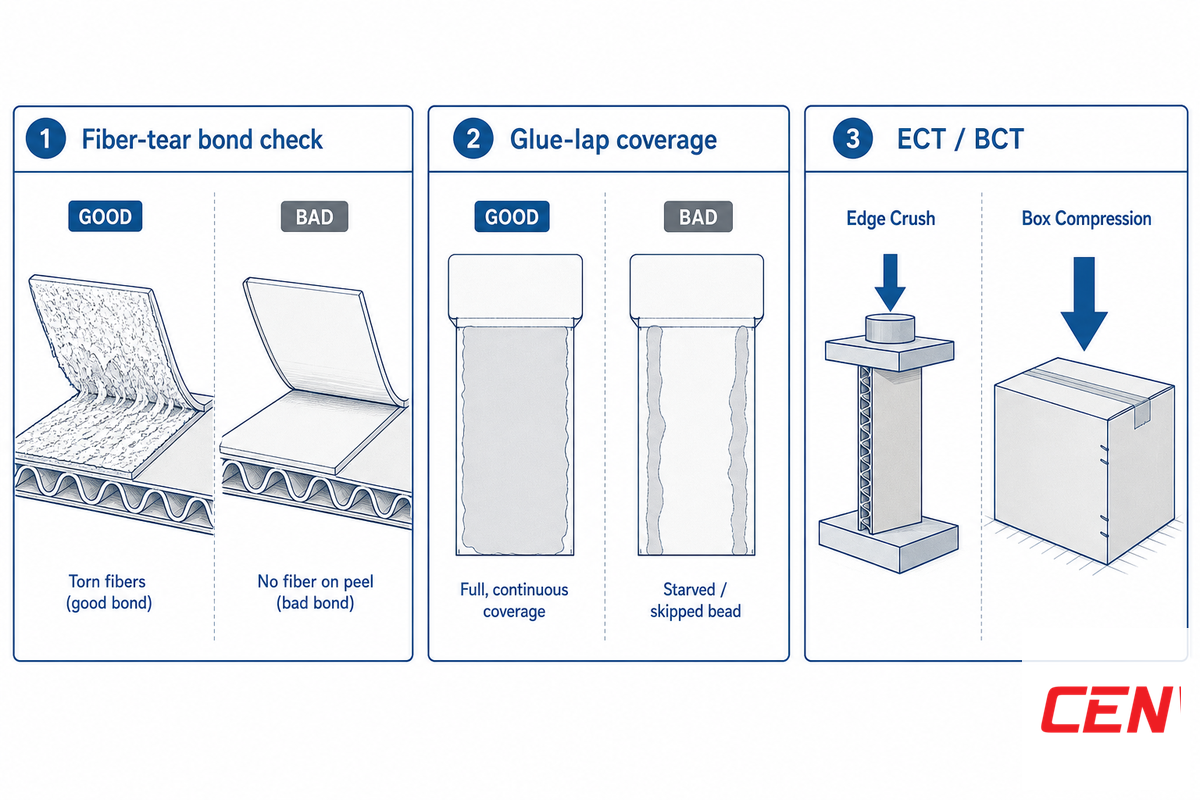
لا يمكنكم إدارة وصلة لا تقيسونها. والخبر الجيد أن أبسط اختبار موثوق لوصلة الكرتون المموج لا يحتاج إلى مختبر، بل إلى يديكم.
كيف تختبرون قوة وصلة صندوق من الكرتون المموج الملصق؟
أجروا فحص تمزق الألياف للوصلة: قصوا الدرز الملصق إلى شرائح بعرض 20 mm تقريبًا، واتركوها حتى تتوازن حرارتها مع درجة حرارة الغرفة، ثم افصلوا كل شريحة ببطء. إذا تمزقت ألياف الورق المقوى وبقيت قصاصات ورقية على الوجهين، فالوصلة سليمة، لأن اللاصق أصبح أقوى من المادة الأساسية. أما إذا انفصل الدرز بسهولة على امتداد خط اللاصق دون تضرر الألياف، فهذا يعني أن كمية اللاصق غير كافية أو أن نوعه غير مناسب، وقد تنفتح العلبة أثناء النقل.
توضح مختبرات منتجات الغابات التابعة لـ U.S. هذا المبدأ الهندسي مباشرةً: يُفضّل عمومًا أن تكون الوصلة أقوى من المادة الأساسية، بحيث يحدث الفشل عبر تمزق الألياف، لا انفصال خط اللاصق.
على نحو غير متوقع، تُظهر أفضل نتيجة لتمزق الألياف كمية أقل من اللاصق المرئي، لا أكثر. فتكتل اللاصق وظهوره كحبيبات على الوصلة الممزقة يشير إلى الإفراط في استخدامه؛ وهذا هدر للاصق، لا تعزيز للصندوق. وللحصول على قياس مخبري دقيق، يقيس اختبار التصاق الدبابيس (TAPPI T 821 om-22) القوة في اتجاه Z اللازمة لفصل أطراف التموجات عن الطبقة المبطنة، ويحدد ما إذا كان العيب ناتجًا عن ضعف تغلغل اللاصق أم ضعف الورق المقوى.
📐 ملاحظة هندسية — قاعدة التغطية قبل الكمية.
تأتي قوة الوصلة من التغطية المتجانسة بطبقة لاصق على كامل منطقة التراكب، لا من كمية اللاصق. فاللاصق الزائد ينتفخ ويلين الورق المقوى، ويسبب الفقاعات والتجاعيد، ويطيل وقت التجفيف؛ كما يضعف الوصلة. استهدفوا طبقة رقيقة ومتصلة تُحدث تمزقًا للألياف، ثم توقفوا. ما تضبطونه فعليًا هو «سرعة التماسك» — أي الزمن اللازم ليصبح اللاصق أقوى من الورق المقوى؛ وإذا كان التماسك بطيئًا جدًا، فقد تنفتح الوصلات.
ترتبط مقاومة الورق المقوى بقوة الالتصاق من خلال مقاومة سحق الحافة. وتتباين نتيجة اختبار سحق الحافة (ECT، ISO 3037 / TAPPI T 811 om-23) كثيرًا باختلاف درجة الورق المقوى، وتتراوح عادةً من أوائل 20 إلى أكثر من 60 رطل/بوصة، وتشير قيمة ECT الأعلى عمومًا إلى رصة أقوى. وتقدّر معادلة McKee مقاومة ضغط العلبة (BCT) على النحو التالي: BCT = 5.876 × ECT × √(U × d)، حيث U محيط العلبة وd سماكة الورق المقوى. وينبغي التعامل معها كتقدير؛ فهي صالحة فقط عندما تتجاوز نسبة ارتفاع العلبة إلى محيطها 1:7. وقد وجدت دراسة محكّمة نُشرت في 2023 أن المعادلة المبسطة تنطوي على خطأ يبلغ نحو 18% ولا تصلح للعلب التي تحتوي على فتحات مقتطعة، وفقًا لـ Fehér et al. (2023). وهناك فرق مهم: يقيس كل من ECT وBCT الورق المقوى والعلبة بعد تجميعها، لا وصلة اللصق نفسها. استخدمهما إلى جانب فحوص تمزق الألياف والتصاق المسامير، التي تستهدف وصلة الالتصاق مباشرة؛ فقد تجتاز العلبة اختبار ECT مع بقاء وصلة ضعيفة قابلة للانفكاك.
«ينبغي أن تكون الوصلة السليمة أقوى من المادة الأساسية، بحيث يحدث الفشل بتمزق ألياف الورق المقوى، لا عند خط اللاصق. إذا فصلتم درزًا ومزقتم الورق، فهذا يعني أن اللاصق يؤدي وظيفته.»
مواءمة نظام اللصق مع درجة الورق المقوى ونمط العلبة
هل تستطيع آلة واحدة لصق صناديق الكرتون المموج ذات الطبقة الواحدة والطبقتين؟
تستطيع آلات كثيرة ذلك، لكن لا تفترضوا؛ تحققوا من نطاق درجات الورق المقوى في ورقة المواصفات. يحتاج الورق المقوى ذو الطبقتين إلى قوة طي أعلى وضبط معدل للاصق، لأن تموجاته الأسمك والأكثر صلابة تقاوم الطي وتمتص اللاصق على نحو مختلف عن الطبقة المبطنة الرقيقة. تحققوا قبل الشراء من أن أقل سُمك وأكبر سُمك للورق المقوى لديكم يقعان ضمن نطاق سُمك الآلة.
تؤثر هندسة التمويج في امتصاص الغراء ومقاومة الانضغاط، لذا تتغير محاذاة الألسنة وإعدادات تغذية الورق مع كل درجة من الورق المقوى. ويحدد نمط العلبة شكل اللصق وعدد رؤوس اللصق. والمرجع الدولي هو رمز FEFCO، في إصداره 12 الحالي: يشير 0201 إلى العلبة ذات الشقوق المنتظمة (RSC)، بينما تندرج علب القاع ذاتي القفل ضمن السلسلة 07 (مثل 0711، ذات القاع ذاتي القفل الملصق مسبقًا)، لا ضمن السلسلة 0500 المخصصة للأنماط المنزلقة أو ذات الأكمام. وتشكل العلب ذات الشقوق، بما فيها RSC، نحو 51% من حصة أنماط العلب عالميًا، لذا يغطي اللصق بالخط المستقيم معظم حجم الإنتاج. ومع ذلك، يجب أن يكون الخط الواحد قادرًا على التعامل مع أنماط متنوعة من العلب وحماية المنتجات أثناء التخزين والشحن.
| التموج | السُمك | عدد التموجات/قدم | ملاحظة حول اللصق |
|---|---|---|---|
| A | ~1/4 in | ~33 | أعلى قدرة على التوسيد؛ يمتص اللاصق بشدة ويحتاج إلى تغطية متجانسة |
| B | ~1/8 in | ~47 | سطح مستوٍ وصلب؛ خطوط لصق واضحة |
| C | ~3/16 in | ~39 | الأكثر شيوعًا لصناديق الشحن؛ متعدد الاستخدامات |
| E | ~1/16 in | ~90 | تموج دقيق؛ أقل امتصاصًا، ويحتاج إلى ضبط خط اللاصق |
| F | ~1/32 in | ~125 | تموج دقيق جدًا؛ منطقة تراكب أصغر ورؤوس تطبيق دقيقة |
التكلفة: سعر الآلة إلى جانب سجل تكلفة اللاصق لكل 1000
يتراوح سعر آلة لصق صناديق الكرتون المموج من عشرات الآلاف من الدولارات لوحدة نصف أوتوماتيكية إلى أكثر من USD 1 مليون لخط إنتاج متكامل عالي السرعة، لكن سعر الشراء لا يمثل سوى نصف الصورة؛ فتكاليف اللاصق والعمالة والهدر هي التي تحدد التكلفة الحقيقية للملكية.
كم تبلغ تكلفة آلة لصق صناديق الكرتون المموج؟
تتفاوت أسعار الآلات تفاوتًا كبيرًا بحسب مستوى الأتمتة والتكامل. وتشير تقديرات أبحاث السوق إلى أن أسعار آلات طي ولصق الكرتون المستعملة ذات المواصفات العليا تتراوح تقريبًا بين USD 500,000 و1.5 مليون، وفقًا لتحليل صناعي واحد، لا كسعر ثابت. أما وحدات FFG الجديدة للمبتدئين فتبدأ بأسعار أقل بكثير، في حين تصل أسعار خطوط الإنتاج المتكاملة متوسطة الفئة إلى مئات الآلاف المتوسطة.
ارتفعت أسعار الآلات الجديدة بنسبة 30–130% بالقيمة المعدّلة حسب التضخم على مدى ثلاثة عقود، لأن الآلات أصبحت تنفذ مهام أكثر بكثير، مثل الطباعة بألوان أكثر، وتخزين وصفات التشغيل، وتسريع الإعداد، وفقًا لـ Association of Independent Corrugated Converters. لكن الآلة لا تمثل سوى نصف التكلفة.
سجل تكلفة المادة اللاصقة لكل 1000 وحدة
الغراء تكلفة متكررة لا تذكرها الكتيبات. احسبها بنفسك: تكلفة الغراء لكل 1,000 علبة = مساحة لسان اللصق (m²) × معدل التغطية (g/m²) × سعر المادة اللاصقة ($/kg). مثال تطبيقي لعلبة RSC بلسان لصق عرضه 35 mm وعلبة ارتفاعها 300 mm (مساحة اللسان ≈ 0.0105 m²):
- PVA بارد: 0.0105 m² × 18 g/m² = 0.19 g/علبة؛ وبسعر يقارب $1.50/kg، تبلغ التكلفة نحو $0.28 لكل 1,000 علبة (إضافة إلى طاقة التجفيف).
- EVA بالغراء المصهور الساخن: 0.0105 m² × 10 g/m² = 0.11 g/علبة؛ وبسعر يقارب $6.60/kg ($3/lb)، تبلغ التكلفة نحو $0.70 لكل 1,000 علبة (من دون تجفيف؛ ويمكن أن يؤدي التحول إلى نقاط متقطعة إلى خفضها بنحو 50%).
الأرقام توضيحية؛ أدخل مقاس لسان اللصق ومعدل التغطية وسعر المادة اللاصقة في منطقتك. والخلاصة: يتفوق الغراء البارد من حيث تكلفة المواد، بينما يتفوق الغراء المصهور الساخن من حيث السرعة والمساحة الأرضية.
طبّق المنطق نفسه على العمالة والفضلات قبل توقيع العقد. خفّض مشروع موثق في قسم التجفيف النهائي لإنتاج الكرتون المموج الفضلات من 1.9% إلى 1.33%، محققًا وفورات تقارب USD 50,000، وذلك بفضل توحيد الإعدادات والصيانة الوقائية، وفقًا لـ دراسة حالة لين ستة سيغما. وفي تركيب خضع للقياس، بلغ إنتاجه 55,000 علبة يوميًا، خفّض خط متكامل الفضلات من 7.8% إلى 2.9%، وقلّص زمن تغيير الإعداد من 35 إلى 11 دقيقة، مع فترة استرداد مُعلنة تقارب 14.5 شهرًا. احسب أرقامك باستخدام حاسبة فترة استرداد تكلفة آلة طي ولصق الكرتون. سواء أكنت تقارن أسعار آلات لصق صناديق الكرتون المموج لدى موردين مختلفين، أم تدرس شراء آلة مستعملة، أم تحدد مواصفات آلة صغيرة لتشغيل تجريبي، فأدرج تكلفة المواد اللاصقة المتكررة في الميزانية، لا سعر الشراء وحده. يرفع حل اللصق المناسب الإنتاجية ويحافظ على استقرار عملية التعبئة والتغليف؛ كما يحسّن خط متين يعمل بكفاءة الأداء خلال دورة الإنتاج كاملة.
عيوب اللصق وكيفية معالجة أسبابها من المصدر
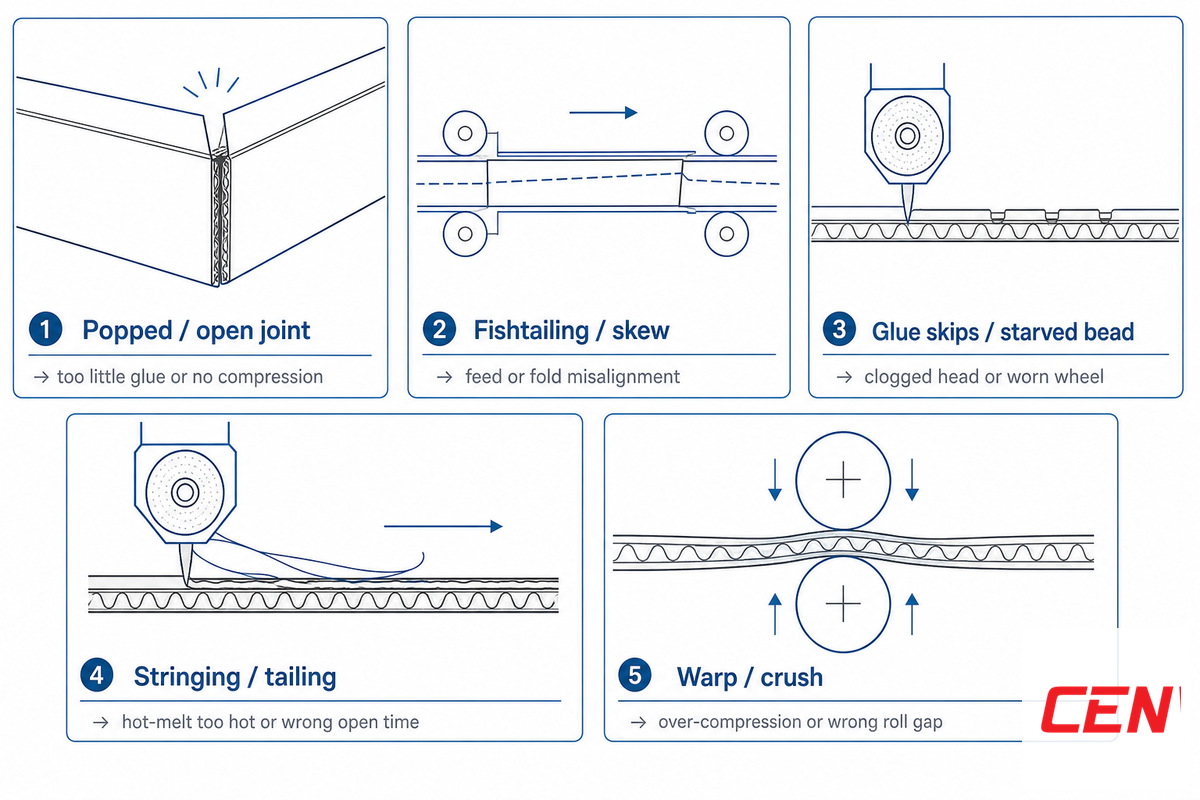
ترجع معظم حالات فشل الالتصاق إلى مجموعة محدودة من الأسباب، ونادرًا ما يكون الحل «إضافة مزيد من الغراء». تتبّع العيب وصولًا إلى سببه الجذري.
واجه مصنع علب في تكساس أجرينا له مقارنة معيارية مشكلة متكررة تمثلت في انفتاح علبة من طراز مطلي. فرفع كمية الغراء ثلاث مرات، لكن كل محاولة زادت الالتواء سوءًا. وكان الحل عكس ذلك: خفض معدل التغطية وتشذيب نحو 1/32 inch من لسان اللصق كي تلامس المادة اللاصقة الورق المقوى غير المطلي. وانخفضت نسبة الهدر في ذلك العمل من نحو 6% إلى أقل من 2% خلال وردية واحدة. كان رد الفعل الأول هو زيادة الغراء، لكن الحل كان استخدام كمية أقل وتطبيقها بالتساوي؛ وهذا تطبيق عملي لقاعدة «التغطية قبل الكمية».
| العيب | السبب المحتمل | الحل |
|---|---|---|
| تقطّع خط الغراء أو عدم انتظامه | انسداد الفوهة؛ مسحوق ناتج عن الطباعة في مرحلة سابقة | نظّف الفتحة أو استبدلها؛ قلّل مسحوق الطباعة |
| ضعف الوصلة (الغراء على أحد الوجهين) | كمية غراء قليلة؛ ضغط منخفض؛ الغراء المصهور الساخن أبرد من اللازم | ارفع معدل التغطية؛ اضبط توقيت الضغط؛ ارفع درجة الحرارة |
| انفتاح الوصلة (الغراء على الوجهين) | كمية غراء زائدة؛ ضغط قصير؛ درجة حرارة مرتفعة جدًا | خفّض سماكة طبقة الغراء؛ أطِل مدة الضغط؛ اخفض درجة الحرارة |
| فقاعات أو تجاعيد أو التواء | الغراء الزائد يتسبب في انتفاخ الورق المقوى | طبقة رقيقة ومتساوية (التغطية قبل الكمية) |
| انفتاح العلب المصنوعة من خامة مطلية | انخفاض طاقة السطح يصدّ المادة اللاصقة | أزل الطلاء من منطقة اللصق أو شذّب نحو 1/32 in من لسان العلبة |
| عدم التصاق رغم استخدام كمية كافية من الغراء | درجة حرارة الورشة منخفضة جدًا (<20 °C) | ارفع درجة حرارة الورشة؛ دفّئ المادة اللاصقة |
| تفحّم الغراء المصهور الساخن أو انسداد الفوهة | تتدهور المادة اللاصقة عند توقف التشغيل | فعّل وضع الخفض بعد توقف يقارب ~15 min |
| انحراف ذيل السمكة أو اعوجاجه (عدم محاذاة الوصلة) | خط تخديد ضعيف؛ سرعات غير متساوية للسيور الناقلة | ارفع ضغط التخديد؛ وازن سرعات السيور الناقلة |
| التصاق العلب ببعضها | تسرّب الغراء بالضغط؛ خط اللصق قريب جدًا من الحافة | قلّل الغراء؛ أبعد خط اللصق عن الحافة |
هناك احتياطان ينبغي تطبيقهما على كل خط إنتاج. أولًا، تسجل مصانع الإنتاج المتسلسل عادةً نسبة فضلات تراكمية قدرها 15–25%، وفقًا لـ PackIOT؛ لذا قد يؤدي انحراف واحد لا يُكتشف إلى إتلاف دفعة إنتاج كاملة. خذ علبة عينة من جهة الإخراج عند كل تغيير للإعداد، وأجرِ اختبار تمزق الألياف للتحقق من قوة الالتصاق. ثانيًا، قد يتعرض المشغلون للإصابة أثناء إزالة الانحشارات: فالمد باليد إلى ما وراء حاجز الأمان داخل منطقة التشغيل يستلزم تطبيق إجراءات العزل ووضع البطاقات كاملةً بموجب OSHA 29 CFR 1910.147، كما يجب إبقاء نقاط السحق وبكرات التشكيل محمية بالحواجز بموجب 1910.212.
⚠️ مهم: يؤدي عدم اكتشاف انحراف ذيل السمكة أو اعوجاجه إلى إتلاف دفعة الإنتاج كاملة، لا بضع علب فقط، إذ يتكرر العيب في كل فراغ كرتوني مقصوص ومهيأ للطي حتى يوقف أحدهم الخط. وتكشف فحوص العينة الأولى عند كل تغيير للإعداد هذا العيب.
اتجاهات لصق صناديق الكرتون المموج في 2026
يتمثل التحول الأبرز في 2026 في أن قابلية إعادة التدوير بدأت تحدد نوع المادة اللاصقة، لا سعرها فحسب. دخلت لائحة الاتحاد الأوروبي بشأن التغليف ونفايات التغليف (PPWR 2025/40) حيز التنفيذ في 11 فبراير 2025، ويبدأ تطبيقها في 12 أغسطس 2026؛ وباعتبارها جزءًا من تشريع أوسع للتصميم من أجل إعادة التدوير، فإنها تشترط أن تكون جميع مواد التغليف قابلة لإعادة التدوير بطريقة مجدية اقتصاديًا بحلول 2030، وفقًا لـ European Commission.
لأن الغراء المصهور الساخن التقليدي يتحول إلى جزيئات لاصقة صغيرة تلوث اللب المعاد تدويره، تدفع اللوائح ومتطلبات تجار التجزئة إلى إحكام إغلاق العلب باستخدام أنظمة PVA الباردة والنشا القابلة لإعادة تحويلها إلى لب. ويمثل الكرتون المموج بالفعل أكبر شريحة من حيث حجم المواد اللاصقة الحيوية، مع الإشارة إلى «التحول من الغراء المصهور الساخن الاصطناعي إلى المواد اللاصقة الحيوية القائمة على النشا»، وفقًا لـ IndexBox. وتؤكد الأبحاث المحكمة حول الغراء المصهور الساخن القائم على نشا الكسافا أن البدائل الحيوية مثبتة بحثيًا، وليست مجرد ادعاء تسويقي، وفقًا لـ Admase et al. (2024).
العامل الثاني هو العمالة. فمشغلو آلات طي ولصق الكرتون المهرة نادرون، ما يدفع المشترين إلى تفضيل الآلات التي تعمل بمحركات مؤازرة، وتخزن وصفات التشغيل، وتقلص زمن تغيير الإعداد من عشرات الدقائق إلى بضع دقائق. وتتعامل الأتمتة نفسها مع علب القاع ذاتي القفل والعلب ذات الزوايا الست بسرعات تتجاوز 400 m/min. ما الذي يعنيه ذلك عند الشراء؟ إذا كنتم تحددون مواصفات آلة لصق صناديق الكرتون المموج لمشروع في 2026، فوازنوا بين قابلية المادة اللاصقة لإعادة التدوير وأتمتة تغيير الإعداد إلى جانب السرعة، وتأكدوا من أن اختيار الغراء سيظل مستوفيًا لمواصفات إعادة التدوير التي قد يفرضها عملاؤكم من تجار التجزئة. وللاطلاع على خلفية السوق، يقترب حجم سوق آلات طي ولصق الكرتون من USD 678 مليون (2025)، مع مسار نمو يقارب 6.8%، مع تباين كبير بين تقديرات الشركات، لذا ينبغي اعتبارها مؤشرات تقريبية فقط.
مصفوفة ملاءمة آلة لصق العلب الكرتونية للمنتج
يستخدم المشترون تسميات متعددة لهذه المعدات. وأفضل طريقة لفهم مصطلحات آلة لصق العلب، وآلة لصق صناديق الكرتون، وآلة الغراء للعلب هي ربط كل استفسار بنوع الورق المقوى ونمط العلبة والعملية المطلوبة.
| المصطلح الذي يستخدمه المشتري | المتطلب المحتمل | أفضل خطوة تالية للتحقق |
|---|---|---|
| آلة لصق صناديق الكرتون المموج | طي الفراغات الكرتونية المموجة ولصقها مع ضغط مضبوط. | تحقق من التموج وعرض الفراغ الكرتوني ولسان اللصق والإنتاج المطلوب. |
| آلة لصق العلب | فئة عامة قد تعني الطي واللصق أو تطبيق المادة اللاصقة فقط. | استفسر عما إذا كان مطلوبًا من الآلة طي العلبة وتربيعها وعدّها. |
| آلة لصق علب الكرتون | قد تعني علبًا مطوية من الورق المقوى أو علبًا خفيفة من الكرتون المموج. | تحقق من سماكة الورق المقوى ونمط العلبة قبل اختيار فئة الآلة. |
| آلة غراء للعلب | غالبًا ما يشير المصطلح إلى طلب لصق أو تطبيق غراء أقل تعقيدًا. | ميّز بين توقعات معدل الإنتاج اليدوي وشبه الأوتوماتيكي والأوتوماتيكي بالكامل. |
إذا تطلب العمل تحكمًا كاملًا في الطي، فراجعوا مواصفات آلة لصق صناديق الكرتون المموج. أما إذا اقتصر المطلوب على تطبيق المادة اللاصقة، فقارنوا آلة اللصق الأوتوماتيكية.
الأسئلة الشائعة
س: ما آلة لصق صناديق الكرتون المموج؟
عرض الإجابة
آلة لصق صناديق الكرتون المموج هي معدّة تحويل أوتوماتيكية تطبق المادة اللاصقة على لسان لصق فراغ كرتوني مموج مقصوص بالقالب، ثم تطوي الألواح وتضغط وصلة المصنع حتى تلتصق وتتحول إلى علبة جاهزة. وهي تغني عن اللصق اليدوي بالشريط أو بالغراء، وتصنّف حسب نمط العلبة ونظام اللصق، سواء أكان PVA باردًا أم غراءً مصهورًا ساخنًا أم نشا.
س: أيهما أفضل لعلب الكرتون المموج، الغراء البارد أم المصهور الساخن؟
عرض الإجابة
لا يتفوق أي منهما في جميع الحالات؛ فالاختيار يعتمد على ظروف التشغيل. يخترق PVA البارد الألياف ليحقق التصاقًا ممتازًا مع تمزق الألياف، وتكلفته أقل ويتحمل أخطاء التشغيل، لكنه يجف ببطء ويحد السرعة عند نحو 60 علبة/min. أما الغراء المصهور الساخن فيتماسك خلال نحو ثانيتين، ويتيح إنتاج أكثر من 200 علبة/min من دون تجفيف، ويلتصق بالورق المقوى المطلي، لكنه أعلى تكلفة ويتطلب معدات مسخّنة. اختاروا النظام بحسب سرعة الخط وطلاء الورق المقوى وحجم دفعة الإنتاج وقابلية إعادة التدوير.
س: كم تبلغ تكلفة آلة لصق صناديق الكرتون المموج؟
عرض الإجابة
تتفاوت التكلفة كثيرًا بحسب مستوى الأتمتة والتكامل. وتشير أبحاث السوق إلى أن أسعار آلات طي ولصق الكرتون المستعملة ذات المواصفات العليا تتراوح تقريبًا بين USD 500,000 و1.5 مليون؛ أما وحدات FFG الجديدة للمبتدئين فتبدأ بأسعار أقل بكثير، بينما تصل أسعار خطوط الطباعة والطي واللصق المتكاملة إلى مئات الآلاف المتوسطة وما فوقها. أضيفوا تكلفة المادة اللاصقة المتكررة، واحسبوا تكلفة الغراء لكل 1,000 علبة من مساحة لسان اللصق ومعدل التغطية وسعر المادة اللاصقة، إلى جانب العمالة والفضلات. ثم قارنوا إجمالي تكلفة الملكية، لا سعر الشراء وحده.
س: ما سرعة تشغيل آلة لصق صناديق الكرتون المموج؟
عرض الإجابة
تعمل الآلات المستقلة عادةً بسرعة 50–300 علبة/min؛ وتصل سرعة آلات الطباعة الفلكسوغرافية وطي ولصق الكرتون المتكاملة إلى 200–400+ m/min. ويظل معدل الإنتاج الفعلي دائمًا أقل من الحد الأقصى المذكور في الكتيبات.
س: هل تستطيع آلة واحدة التعامل مع الورق المقوى أحادي الجدار وثنائي الجدار؟
عرض الإجابة
تستطيع آلات كثيرة ذلك، لكن تحققوا من نطاق السماكة في ورقة المواصفات. فالورق المقوى ثنائي الجدار يحتاج إلى قوة طي أعلى وإعداد معدل للغراء.
س: هل تستحق آلة لصق صناديق الكرتون المموج المستعملة الشراء؟
عرض الإجابة
قد توفر الآلة المستعملة 40–60% من النفقات الرأسمالية، لكن ينبغي احتساب التكاليف الخفية: قطع غيار مفقودة أو متقادمة، ووثائق CE/ISO منتهية الصلاحية، وعدم اليقين بشأن أعمال التجديد، وثغرات تدريب المشغلين. وفي البرامج كبيرة الحجم التي تستهدف استرداد التكلفة خلال أقل من عامين، غالبًا ما تفوق وفورات العمالة والفضلات في خط جديد يحظى بدعم جيد انخفاض سعر الشراء.
س: كيف أعرف أن قوة التصاق الغراء كافية؟
عرض الإجابة
أجروا اختبار تمزق الألياف للتحقق من الالتصاق: قطّعوا الوصلة إلى شرائح بعرض نحو ~20 mm وافصلوها ببطء. إذا تمزقت ألياف الورق المقوى، فهذا يعني أن الالتصاق أقوى من الخامة الأساسية وسيصمد. أما إذا انفصلت الوصلة بسهولة على امتداد خط الغراء، فهذا يدل على نقص الغراء أو استخدام مادة لاصقة غير مناسبة. ولتوثيق مراقبة الجودة، تقيس طريقة الالتصاق بالدبابيس TAPPI T 821 قوة الالتصاق؛ كما أن الاستخدام المفرط، الذي تظهر علامته في تكتل الغراء، يدل على الهدر لا على القوة.
هل تحددون مواصفات آلة لصق صناديق الكرتون المموج بما يناسب الورق المقوى ونمط العلبة وحجم دفعة الإنتاج؟ تتولى Cenwan عملية الاختيار والتصميم كاملة، وتخصص خط اللصق ليتوافق مع متطلبات قوة الالتصاق ومختلف أنماط العلب، بدلًا من الاعتماد على ورقة مواصفات جاهزة.
اطلبوا عرض سعر مخصصًا → أو طابقوا طرازًا باستخدام أداة اختيار طراز آلة طي ولصق الكرتونرؤيتنا لجودة الالتصاق
بصفتها شريكًا لمصنّعي علب الكرتون المموج في مجال المعدات، تصنع Cenwan Machine آلات طي ولصق الكرتون المموج وآلات لصق العلب في مصنعها في Wenzhou لخدمة صناعة التعبئة والتغليف في أكثر من 40 دولة، مع تهيئات مخصصة لتصنيع العلب عالية الجودة. أعددنا هذا الدليل حول وصلة اللصق لأنها العامل الذي يحدد قدرة علبة الكرتون المموج على تحمّل الشحن، ولأن معظم صفحات المعدات لا تتناولها. وتعكس أرقام الأسعار والفضلات وتغيير الإعداد الواردة من التركيبات التي نفذناها مشاريع خضعت للقياس في 2025–2026؛ وقد تختلف نتائجكم بحسب نوع الورق المقوى والمناخ وطول دفعة الإنتاج. راجعها الفريق الفني في Cenwan Machine.
المراجع والمصادر
- صناعة الكرتون المموجFibre Box Association
- القائمة الرقمية للمعايير (T 811 / T 804 / T 821)TAPPI
- GTR-196: تأثيرات الرطوبة والزحف على الورق والورق المقوى والعبواتUSDA Forest Products Laboratory
- اختبار مقاومة سحق الحافة (معادلة McKee، ISO 3037)Wikipedia
- تقدير مقاومة ضغط صناديق الورق المقوى المموج (Fehér et al., 2023)NIH/PMC
- رموز FEFCO (الطبعة 12)European Federation of Corrugated Board Manufacturers
- براءة اختراع US رقم 5,093,393، لاصق تمويج قائم على النشا مع PVAUSPTO
- براءة اختراع US رقم 3,688,736، أداة تطبيق الغراء لآلة تصنيع الورق المموجUSPTO
- 29 CFR 1910.212 / 1910.147، حواجز الآلات وإجراءات العزل ووضع البطاقاتOSHA
- لائحة التغليف ونفايات التغليف (PPWR 2025/40)European Commission
- مادة لاصقة مصهورة ساخنة قائمة على نشا الكسافا (Admase et al., 2024)NIH/PMC
- سوق آلات طي ولصق الكرتونGlobal Market Insights
- نظرة على تطور مصانع العلبAICC
- خفض الفضلات في تغليف الكرتون المموجThe Lean Six Sigma Company
- توقعات سوق المواد اللاصقة الحيوية للتغليفIndexBox