تواصلوا مع Cenwan Machine Company


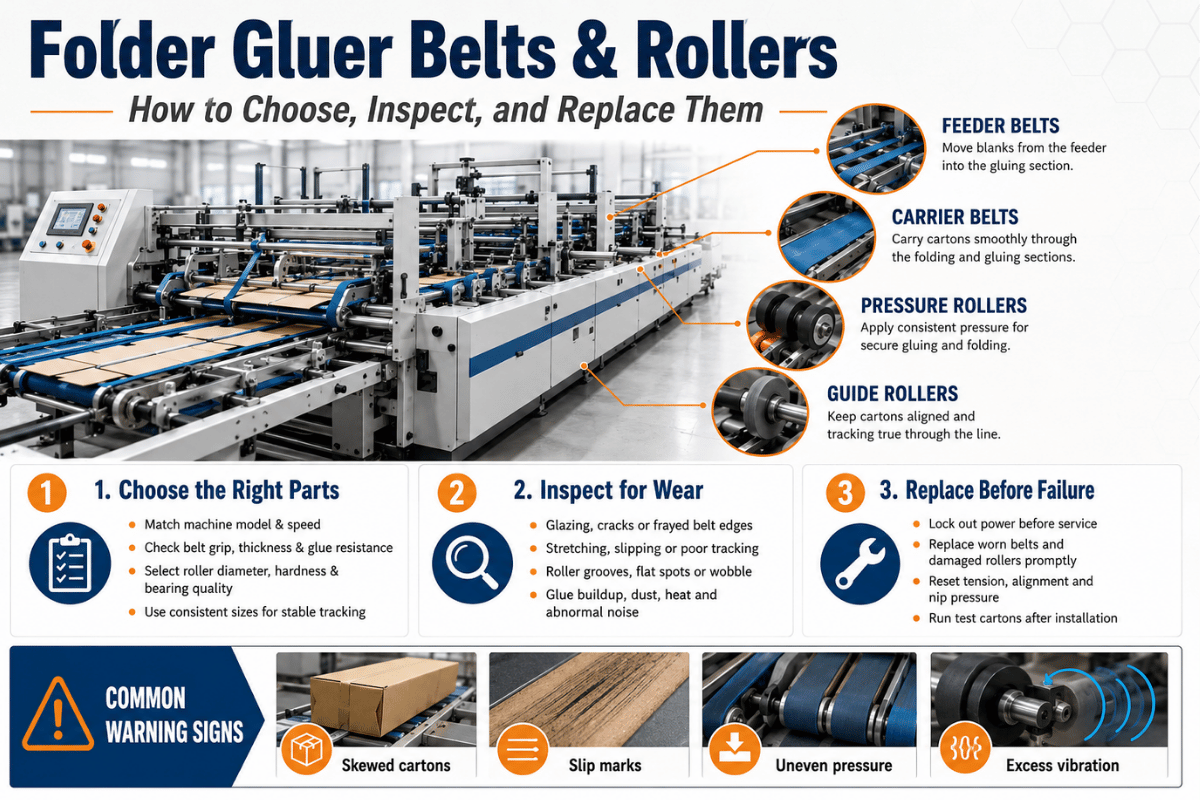
تحدد أحزمة وبكرات آلة طي ولصق الكرتون، رغم أنها أجزاء استهلاكية لا تحظى بالاهتمام الكافي، ما إذا كان خط إنتاج العلب يعمل طوال الوردية بكفاءة أم يتوقف في منتصف الطلب. فنادرًا ما يتعطل الحزام المتآكل فجأة؛ بل ينحرف أو يترك علامات على سطح مطبوع أو ينزلق عند وحدة التغذية حتى يتوقف الخط. يشرح هذا الدليل آلية عمل الأحزمة والبكرات في آلة طي ولصق الكرتون، وكيفية اختيارها وقراءة علامات تعطلها ومدة خدمتها الفعلية. وهو موجّه إلى مسؤولي المشتريات ومهندسي الصيانة الذين يقيسون تكلفة القطعة بالورديات المفقودة، لا بسعر الكتالوج.
مواصفات سريعة: أحزمة وبكرات آلة طي ولصق الكرتون
| مواد الأحزمة الشائعة | البوليستر (PE)، والبولي أميد (PA)، والمطاط المغطى بـ NBR |
| السماكة القياسية للحزام | 3، 4، 5، 6 mm |
| العمر التشغيلي للحزام | 1,500–5,500 ساعة تشغيل (بحسب المادة والسرعة) |
| العمر التشغيلي للبكرة | 8,000–20,000 ساعة تشغيل |
| خمسة أنواع من البكرات | التغذية، والطي المسبق، والضغط، والنقل، وبكرات السحب |
| أكثر الأعطال شيوعًا | انحراف الحزام أو اختلال مساره — وليس عيبًا في المادة |
| قوة الوصلة الخالية من اللاصق | ~90–95% من قوة الحزام |
الدور الفعلي لأحزمة وبكرات آلة طي ولصق الكرتون في خط الإنتاج
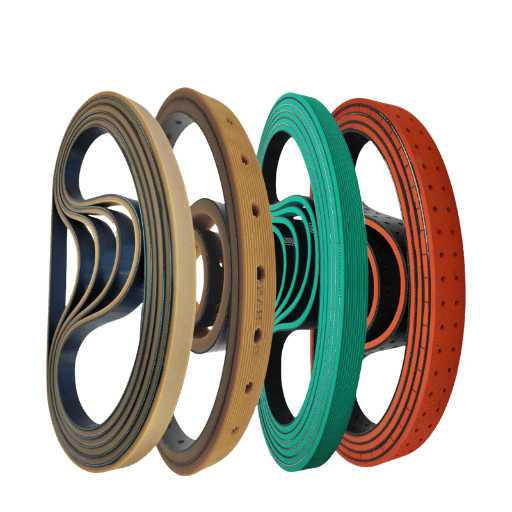
حزام آلة طي ولصق الكرتون هو سير ناقل مسطح يثبت فراغات العلب الكرتونية المسطحة وينقلها عبر أقسام التغذية والطي واللصق في الآلة. وتدير البكرات هذه الأحزمة، وتُحدث خطوط الطي الأولية في الورق المقوى، وتُبقي الوصلة الملصقة مغلقة. إنها حلقة الحركة التي تصل بين جميع المحطات؛ لذلك قد ترى جزءًا متضررًا قليلًا، وتجد أثره في محطة تبعد ثلاث محطات.
عند تتبع حركة الآلة من المدخل إلى وحدة الإخراج، تمر الأجزاء بترتيب ثابت. يسحب قسم التغذية فراغات العلب من الرصة. وتُحدث بكرات الطي المسبق أول خطوط الطي. ثم تنقل أحزمة الحمل والنقل المنتج قيد التصنيع بين وحدات الطي، بينما يضغط قسم الضغط الوصلة الملصقة. وتعتمد كل عملية نقل على عاملين: ثبات التماسك واستقرار السرعة، وهذا ما توفره الأحزمة وأحزمة التغذية. وعندما يعامل المشترون هذه الأجزاء كطلبات طارئة في اللحظة الأخيرة بدلًا من مستهلكات تُجدول مسبقًا، تظهر النتيجة لاحقًا في صورة توقف غير مخطط له.
من المفيد التمييز بين مجموعتي القطع: يتآكل الحزام بوضوح وبصورة متوقعة، لذا فهو المستهلك الظاهر؛ أما البكرات فنادرًا ما تتعطل، لكن تكلفة تعطلها أعلى، إذ قد يتسبب انحشار المحمل في تلف العمود. وخطة الصيانة التي تجدول استبدال كليهما، بدلًا من انتظار توقف الخط، هي العامل الأهم الذي يتيح لمصنع العلب التحكم في وقت تشغيله. للاطلاع على نطاق القطع الكامل ومخزون العلامات التجارية المختلفة، راجعوا كتالوج Cenwan لأحزمة وبكرات آلة طي ولصق الكرتونأحزمة وبكرات آلة طي ولصق الكرتون إلى جانب هذا الدليل.
💡 الخلاصة الرئيسية
الأحزمة والبكرات ليست قطع غيار احتياطية، بل مستهلكات تُجدول صيانتها واستبدالها. والمصانع الأعلى في وقت التشغيل هي التي تخلّت عن وصفها بقطع الغيار.
مواد أحزمة آلة طي ولصق الكرتون وسماكتها: شرح PE وPA وNBR

يُصنع معظم أحزمة آلات طي ولصق الكرتون من إحدى ثلاث مواد للغطاء، ويعتمد الاختيار على نوع العلبة المنتجة وسرعة الآلة، لا على تفضيل علامة تجارية بعينها. وتتميز أحزمة البوليستر (PE) بثبات أبعادها، ما يساعد على تحقيق طي منتظم عند السرعات العالية. أما أحزمة البولي أميد (PA)، التي تُصنع غالبًا بقلب من النايلون، فتمنح الحزام مرونة طولية تتيح التشغيل الفعال بنمط الخط المستقيم وخطوط معالجة الورق.
تضحّي الأحزمة المغطاة بمطاط NBR — وهو مطاط أكريلونيتريل بوتادين، ويُعرف أيضًا باسم النتريل أو Buna-N — ببعض السرعة مقابل تماسك أكبر، وهو ما يحتاج إليه قسم نقل الكرتون المموج.ثلاث خصائص للمادة تميّز الحزام الذي يحافظ على الطي من الحزام الذي ينحرف بعد أول ألف دورة: يجب أن تحمي مقاومة التآكل الغطاء من الاحتكاك المتكرر بحواف العلب؛ ويمنع ثبات الأبعاد تمدد الحزام تحت الشد؛ كما يجب أن تتيح مقاومة الانثناء العكسي والإجهاد الناتج عن الثني تشغيل الحزام حول بكرات صغيرة نصف القطر دون تشقق حوافه. ودقة الطي هي محصلة هذه الخصائص الثلاث. وإذا اقتصر وصف الحزام على عبارة «مقاوم للتآكل»، فاطلبوا معلومات عن تصنيف السرعة ومركّب الغطاء.
| مادة الحزام | السماكة المعتادة | السرعة القصوى للخط | أفضل تطبيق |
|---|---|---|---|
| بوليستر (PE) | 3 mm | حتى ~400 m/min | العلب الخفيفة، والورق المقوى بتموج E، وأقسام التغذية بعد الطي |
| بولي أميد (PA) | 3 mm | حتى ~300 m/min | علب مدمجة بنمط الخط المستقيم، ومعالجة الورق |
| مطاط مغطى بـ NBR | 4 mm | حتى ~500 m/min | الكرتون المموج القياسي بتموج B/C، والتماسك في قسم النقل |
| TP مطابق لمتطلبات ملامسة الغذاء | 3–4 mm | حتى ~600 m/min | علب الأدوية والأغذية (مسار EU 1935/2004) |
| PE عالي السرعة | 4–5 mm | حتى ~750 m/min | خطوط آلات طي ولصق الكرتون المموج عالية السرعة |
| PA للخدمة الشاقة | 5–6 mm | حتى نحو 600 m/min | كرتون مموج ثقيل بتموج AB من 5 طبقات، ولف الأنابيب |
ما سماكة حزام آلة طي ولصق الكرتون التي أحتاج إليها؟
تتراوح سماكة أحزمة آلات طي ولصق الكرتون بين 3 mm و6 mm، ويحددها نوع الورق المقوى، لا شارة الآلة. اختاروا 3 mm للعلب الخفيفة، والورق بتموج E، وأقسام التغذية بعد الطي التي يقتصر دورها أساسًا على النقل لا التماسك. وانتقلوا إلى 4 mm للكرتون المموج القياسي بتموج B وC، وهو سيناريو الإنتاج الأكثر شيوعًا. ولا تلجؤوا إلى أغطية بسماكة 5-6 mm إلا للكرتون الثقيل بتموج AB من 5 طبقات وتطبيقات النقل المعرضة للصدمات. وعندما تتجاوز سرعة الخط سرعة لوحة البيانات القديمة — وهو أمر يتكرر أكثر مع استبدال أنظمة التشغيل الميكانيكية بمحركات مؤازرة — اضبطوا الحزام وفق السرعة القصوى الفعلية للخط؛ فحزام PE بسماكة 3 mm لن يحافظ طويلًا على الطي عند تشغيله بسرعة 600 m/min.
مصفوفة اختيار السماكة والمادة
| العلب الخفيفة / الورق بتموج E، والتغذية بعد الطي | بوليستر (PE) بسماكة 3 mm |
| الكرتون المموج القياسي بتموج B/C | مطاط مغطى بـ NBR بسماكة 4 mm |
| الكرتون المموج عالي السرعة، 500–750 m/min | PE عالي السرعة بسماكة 4–5 mm |
| كرتون ثقيل بتموج AB من 5 طبقات | بولي أميد للخدمة الشاقة بسماكة 5–6 mm |
| علب الأغذية / الأدوية | حزام TP مطابق لمتطلبات ملامسة الغذاء بسماكة 3–4 mm |
تقسّم العلامات الأوروبية من الفئة 1 تصنيفاتها عادةً إلى فئتين فقط: البوليستر والبولي أميد. ويتجاهل هذا التصنيف جميع العوامل التي تظهر عند الأطراف، حيث يواجه المشغّلون أشد حالات التعطل، مثل السرعة العالية والورق المقوى الثقيل والتلامس مع المواد الغذائية. أما تصنيف الحزام بحسب التطبيق، وهو الأساس الذي اعتمدته سلاسل أحزمة آلة طي ولصق الكرتون الست من Cenwan، فيلائم الآلة التي يشغّلها المشغّل فعليًا.
أنواع بكرات آلة طي ولصق الكرتون الخمسة: أيها يتعطل أولًا؟
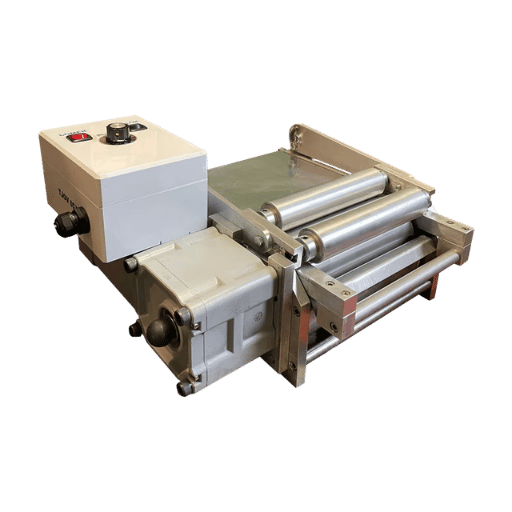
تحظى صفحات البكرات باهتمام أقل من صفحات الأحزمة لأن تآكل البكرات أقل وضوحًا. وهذا تحديدًا ما يجعل تعطلها المفاجئ سببًا لإطالة توقف الخط؛ إذ لا يتوقعه أحد. تضم آلة طي ولصق الكرتون خمسة أنواع من البكرات الوظيفية، ومعرفة وظيفة كل منها تدلكم على موضع الفحص الأول.
- ✔ بكرة التغذية (بكرة السحب) — تسحب فراغات العلب المسطحة من رصة وحدة التغذية إلى داخل الآلة. يتكون هيكلها من قلب فولاذي بسطح مطاطي قابل للاستبدال. وتظهر أعطالها عادةً في صورة تغذية مائلة أو مزدوجة.
- ✔ بكرة الطي المسبق — تُحدث خطوط الطي الأولى قبل وصول العلبة إلى وحدة الطي الرئيسية. وتُجلخ باستخدام الحاسوب لتحقيق انحراف دوراني ضيق. ويؤدي تآكلها إلى بدء سلسلة من الأعطال تنتج عنها علب نصف مطوية.
- ✔ بكرة الضغط — تضغط الوصلة الملصقة لإتمام تماسك اللاصق. وهي مغطاة بـ NBR، وتبلغ صلادتها نحو 60 Shore A. ويُعد الضغط غير المتساوي سببًا رئيسيًا لفشل الوصلة، ويتفاقم ذلك في الأيام الرطبة.
- ✔ بكرة النقل — تنقل العلب الملصقة بين محطتي الطي والضغط. وتستخدم مجموعات محامل محكمة الإغلاق، ويجب أن تدور دون انزلاق.
- ✔ مجموعة سير نقل الحركة وبكرة السحب — من المجموعات القليلة التي ينبغي استبدالها دائمًا كوحدة واحدة؛ لأن تركيب قطعة جديدة مع أخرى متآكلة يسبب تآكلًا مبكرًا نتيجة اختلال المحاذاة.
أي البكرات تتآكل أولًا؟ بكرات التغذية والطي المسبق، لأنها تعمل بمحاذاة حواف العلب الكاشطة التي تتحرك باستمرار. أما بكرات الضغط والنقل فتدوم مدة أطول؛ إذ تعمل على محامل محكمة الإغلاق وأسطح ملصقة بدلًا من حواف الورق الخام. ويساعد هذا الترتيب على توقع القطعة التي سيفحصها فني الصيانة أولًا. توفر سلسلة بكرات Cenwan بكرات تغذية ذات أكمام قابلة للاستبدال وبكرات طي مسبق مجلخة باستخدام الحاسوب ومصممة لتناسب هياكل Bobst وJagenberg Diana وغيرها؛ ويمكنكم الاطلاع على موضع القطع داخل الآلة في هذا الدليل الذي يشرح كيفية تصنيع آلة أوتوماتيكية لطي ولصق الكرتون.
📐 ملاحظة هندسية
ينبغي أن يحافظ انحراف بكرات الطي المسبق على قيمة ±0.05 mm؛ وتجلي Cenwan هذه البكرات ضمن نطاق لااستدارة قدره 0.5 mm، وهو معيار الجودة نفسه المستخدم في معظم قطع OEM الأصلية. ويعود انحراف العلبة عند المخرج في الغالب إلى تجاوز بكرة الطي المسبق هذا التفاوت؛ لذا افحصوا الانحراف الدوراني قبل إلقاء اللوم على وحدة الطي.
أسباب تعطل الأحزمة والبكرات: خمسة أعراض ودلالاتها
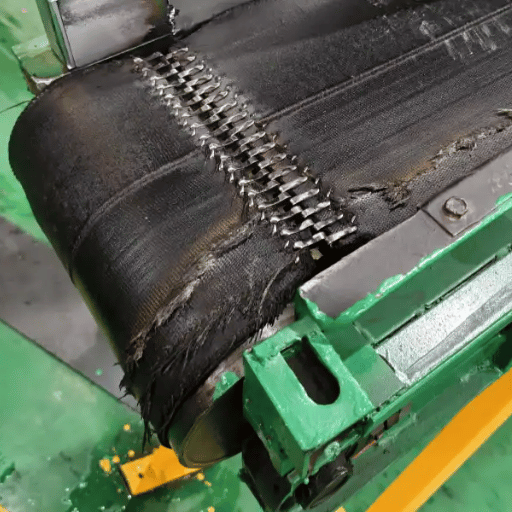
أكثر أخطاء صيانة آلة طي ولصق الكرتون تكلفةً هو استبدال حزام سليم. ففي خط الإنتاج، يشير العَرَض إلى سبب جذري، وغالبًا لا يكون هذا السبب في القطعة التي يظهر عليها العَرَض. ويساعد التشخيص الصحيح على الحفاظ على القطعة والوردية معًا.
| العَرَض | السبب المرجح | الإجراء الأول |
|---|---|---|
| انحراف الحزام إلى أحد الجانبين / اختلال مساره | شد غير متساوٍ أو تراكم مواد على البكرات وبكرات السير | أعيدوا ضبط الشد وفق مواصفات الترخيم؛ ونظفوا البكرات؛ وافحصوا المحاذاة |
| انزلاق عند وحدة التغذية | تآكل جلبة بكرة التغذية أو تلوثها باللاصق | استبدلوا الجلبة؛ ونظفوا الأسطوانة؛ وتحققوا من محاذاة البكرات |
| علامات على سطح العلبة المطبوع | تراكم اللاصق على الحزام أو بكرة الضغط | نظفوا البكرة؛ وافحصوا مكشطة اللاصق في المرحلة السابقة |
| صوت مسموع من المحمل | قرب تعطل محمل بكرة النقل | استبدلوه خلال ~100 ساعة تشغيل لتجنب تلف العمود |
| انحراف العلبة عند المخرج | هندسة بكرة الطي المسبق خارج المواصفات | افحصوا الانحراف الدوراني عند ±0.05 mm؛ واستبدلوا البكرة إذا تجاوزت حدود التفاوت |
إليكم النمط الذي يغفل عنه معظم المشترين. فمن بين أكثر من 200 طلب خدمة ما بعد البيع تعاملت معها Cenwan خلال 2024-2025، تبيّن أن نحو 7 من كل 10 بلاغات سُجلت على أنها «تعطل حزام» تعود في الحقيقة إلى اختلال المحاذاة أو الشد غير الصحيح، لا إلى عيب في مادة الحزام. ويمكن تسمية ذلك بقاعدة 7 من 10: نادرًا ما يكون الحزام هو السبب؛ بل يكون الخلل في ضبط الشد وتتبع المسار. وتخلص مصادر مستقلة في هندسة الأحزمة إلى النتيجة نفسها؛ إذ يُذكر الشد غير المتساوي على نطاق واسع بوصفه السبب الأكثر شيوعًا لمشكلات تتبع المسار في أي ناقل.
«عندما يرسل إلينا العملاء حزامًا متعطلًا، فإن أول ما نفحصه هو ضبط الشد وأسطح البكرات. ففي 7 من كل 10 حالات يكون الحزام سليمًا؛ لكن مساره في الخط غير مضبوط أو يتعرض لحمل زائد. ولهذا أيضًا نتحقق مجانًا من الشد واتجاه الحركة قبل شحن أي بديل نوصي به وفق المطابقة المرجعية».
وهناك اعتقاد شائع آخر يستحق التوضيح. فكثير من المشغلين يفرطون في شد الأحزمة الجديدة لاعتقادهم أن زيادة شد أحزمة الحمل العلوية تحسن الأداء. والصحيح عكس ذلك: فالإفراط في الشد يزيد الضغط، ويسرّع تآكل الحزام، ويحوّل الاستبدال المجدول إلى استبدال مبكر. والقاعدة العملية من واقع الخبرة الميدانية هي أن تقدير الشد بالعين لا يجدي؛ لذا استخدموا قضيب قياس الشد وقارنوا الترخيم بقيمة OEM. وإذا اشتبهتم في اختلال المسار، فراجعوا خطوات تشخيص أعطال الحزام وإصلاحها قبل طلب أي قطعة.
ما العمر التشغيلي للأحزمة والبكرات؟ فترات الاستبدال
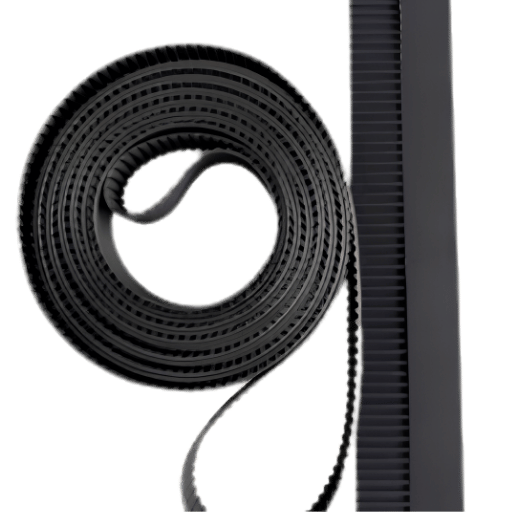
لا توجد فترة استبدال معيارية منشورة لأحزمة آلات طي ولصق الكرتون؛ وأي مصدر يقدم لكم رقمًا دقيقًا واحدًا يبالغ في اليقين. يعتمد عمر الحزام على زمن الدورة، ومقدار ملامسته للاصق، ومدى كشط الورق المقوى، ورطوبة الجو. وما يمكن تقديمه بصدق هو نطاق يستند إلى سجل خدمة فعلي لقطع ما بعد البيع. تستند هذه الأرقام إلى سجلات طلبات Cenwan في أكثر من 45 دولة؛ لذا تعاملوا معها كنطاقات للتخطيط، لا كضمانات.
| المكوّن | خفيف (≤300 m/min) | قياسي (300–500) | شاق (≥500) |
|---|---|---|---|
| حزام PE | 3,500–4,500 ساعة | 2,500–3,500 ساعة | 1,800–2,500 ساعة |
| حزام PA | 4,000–5,500 ساعة | 3,000–4,000 ساعة | 2,200–3,000 ساعة |
| حزام مطاطي مغطى بـ NBR | 2,800–4,000 ساعة | 2,000–2,800 ساعة | 1,500–2,000 ساعة |
| ترس مسنن من الألومنيوم | 14,000–18,000 ساعة | 10,000–14,000 ساعة | 7,000–10,000 ساعة |
| بكرة تغذية بقلب فولاذي | 15,000–20,000 ساعة | 11,000–15,000 ساعة | 8,000–11,000 ساعة |
| بكرة نقل بمحمل محكم الإغلاق | 12,000+ ساعة | 10,000+ ساعة | 8,000+ ساعة |
يتحدد موضع المصنع ضمن كل نطاق تقريبًا بالكامل بمدى الالتزام بالصيانة. فالحزام الذي يعمل مع ضعف الصيانة يبلغ الحد الأدنى من نطاق عمره؛ أما الحزام نفسه، مع روتين صيانة أشد قليلًا، فيبلغ الحد الأعلى. وتؤدي خمس عادات معظم العمل:
- ✔ يوميًا — امسحوا بقايا اللاصق عن الأحزمة؛ فتراكم اللاصق هو ثاني أكثر أسباب تعطل الأحزمة ورودًا في بلاغات الخدمة.
- ✔ أسبوعيًا — افحصوا الشد؛ فزيادة الشد بنسبة 5% فقط قد تقلص العمر التشغيلي بنحو الثلث.
- ✔ شهريًا — تحققوا من تتبع المسار؛ فانحراف الحزام هو السبب الأول للتعطل في سجلات الطلبات.
- ✔ كل ثلاثة أشهر — استمعوا إلى صوت محمل بكرة النقل؛ فاكتشاف المشكلة مبكرًا يمنحكم نحو 100 ساعة قبل تلف العمود.
- ✔ موسميًا — اضبطوا الرطوبة؛ فالرطوبة المرتفعة تسرّع تقادم أغطية NBR بنسبة 20–30%.
لتحويل هذه النطاقات إلى جدول مؤرخ يناسب آلة وسرعة محددتين، توفر Cenwan حاسبة فترات استبدال الأحزمة والبكرات التي تعتمد على سرعة الدورة ومادة الحزام ومعدل التشغيل.
مقارنة طرق وصل الأحزمة: الخالية من اللاصق والميكانيكية
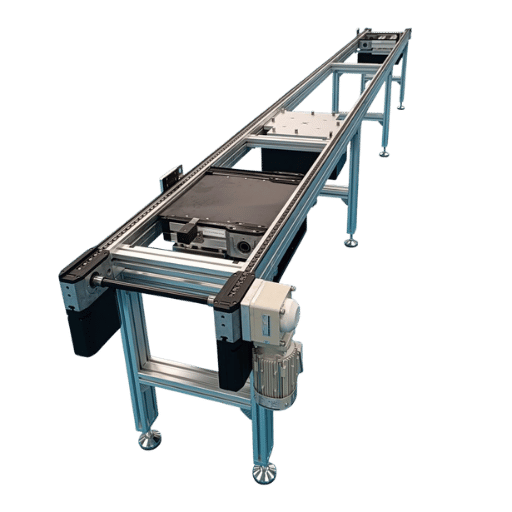
يُورّد حزام آلة طي ولصق الكرتون بطول مسطح، ويجب وصل طرفيه لتشكيل حلقة مغلقة قبل تشغيله. وتؤثر طريقة وصل الطرفين — أي الوصلة — في وقت التركيب والحمل الذي يتحمله موضع الوصل وسهولة إعادة الوصل لاحقًا. تُستخدم أربع طرق شائعة، ويتوقف الأنسب منها على سرعة الخط ومدى تكرار تغيير الطلبات.
ما الوصلة الخالية من اللاصق؟
تصل الوصلة الخالية من اللاصق طرفي الحزام بالحرارة وباستخدام المادة الحرارية البلاستيكية للحزام نفسه، بدلًا من الغراء أو المثبت المعدني. وينتج عن ذلك موضع وصل متصل يكاد لا يُرى ولا يحتاج إلى وقت للمعالجة؛ لذا يمكن إعادة الحزام إلى الآلة خلال دقائق، بدلًا من انتظار جفاف اللاصق. ولأنها لا تستخدم مثبتًا ولا خطًا من اللاصق، تحافظ الوصلة الخالية من اللاصق على أداء ثابت عند السرعات العالية، وهي طريقة الوصل الوحيدة المسموح بها في معظم خطوط تعبئة الأغذية، حيث يُمنع وجود لاصق مكشوف.
| الطريقة | مدة التنفيذ على الآلة | قوة الوصلة | الأنسب لـ |
|---|---|---|---|
| Flexproof (حرارية بلاستيكية، خالية من اللاصق) | 15–25 دقيقة | ~95% من قوة الحزام | تغيير الطلبات يوميًا؛ وتعبئة الأغذية |
| Thermofix (بولي أميد) | 40–60 دقيقة | ~90% من قوة الحزام | أحزمة PA الثقيلة في خطوط الشد العالي |
| QuickSplice (خالٍ من اللاصق) | 10–20 دقيقة | ~92% من قوة الحزام | تغييرات متكررة؛ والاستبدال في حالات الطوارئ |
| مشبك ميكانيكي / ربط | 5–15 دقيقة | ~70% من قوة الحزام | إصلاح مؤقت؛ والآلات الأقدم |
في خطوط الكرتون المموج عالية السرعة التي تعمل بسرعة 500–750 m/min، لا تسمح حدود الشد إلا باستخدام طريقتي الوصل الخاليتين من اللاصق، Flexproof أو Thermofix، كحلول إنتاجية. وتعمل آلات الخط المستقيم متوسطة السرعة بكفاءة مع QuickSplice لإجراء التبديلات بسرعة. أما الربط الميكانيكي، فله استخدام واحد فقط: إعادة تشغيل الخط في حالة طوارئ إلى أن تُنفذ وصلة مناسبة.
⚠️ نقطة لصالح الوصل الميكانيكي
يمكن رؤية تآكل المثبتات الميكانيكية؛ إذ يمكنكم مراقبة ارتخاء المشبك والتخطيط لاستبداله. أما تآكل الوصلة الخالية من اللاصق فأقل وضوحًا وأصعب في التوقع. والمقارنة الدقيقة ليست بين الجيد والسيئ، بل بين القوة الفعلية وإمكانية توقع التعطل ومراقبته. وتكتسب هذه الرؤية قيمة حقيقية في خط يمكن فحصه يوميًا.
أيًا كانت الطريقة التي يعتمدها المصنع معيارًا، يجب أن تلائم الوصلة الحزام والآلة. تقدم Cenwan خدمة الوصل الميداني عبر شبكة موزعيها، وخدمة الوصل بالبريد خلال 24 ساعة للطوارئ، وأطقمًا للتنفيذ الذاتي؛ للاطلاع على نطاق الخدمات الكامل، راجعوا خيارات وصل الأحزمة الخالية من اللاصق.
مطابقة أحزمة OEM البديلة: Cross-Reference
عند تعطل الحزام، يبدأ احتساب الوقت المتاح للمشتريات. ونادرًا ما يكون الشحن هو ما يؤخر المهمة؛ بل إن التأخير ينشأ من تحويل رقم قطعة OEM إلى مرجع يمكن للمورد تقديم عرض سعر له. وتزيل عملية المطابقة المرجعية الواضحة هذا التأخير.
هل يمكنكم مطابقة حزام مع آلة طي ولصق الكرتون المحددة لدي؟
نعم، وتتطلب المطابقة أكثر من معرفة العرض والسماكة. تبدأ المطابقة المرجعية الموثوقة برقم القطعة المحفور على الحزام الحالي أو المدرج في دليل قطع الآلة. وغالبًا ما تكون أرقام Bobst على شكل CR-15202 أو 240742؛ أما قطع Signature فتحمل بادئات FG أو SP أو PF. وباستخدام اسم الشركة المصنّعة للآلة وطرازها وهذا الرقم، يستطيع المورد تحديد رمز SKU مكافئ للحزام. لكن ما يغفله معظم الموزعين هو التحقق من الأبعاد الثلاثة التي تحدد مدى ملاءمة الحزام للتشغيل فعليًا: توافق أسطوانة البكرة، وموضع منطقة الوصلة، وهندسة الشدّاد. فالحزام الذي يطابق العرض والسماكة، ولا يطابق موضع منطقة الوصلة، سيختل مساره منذ اليوم الأول.
خطوات المطابقة المرجعية الأربع
- اعثروا على رقم قطعة OEM على الحزام أو في دليل القطع، ثم صوّروا القطعة. وأدرجوا في الصورة لوحة طراز الآلة إذا تعذرت قراءة الرقم المطبوع.
- أرسلوا رقم القطعة واسم الشركة المصنّعة للآلة وطرازها؛ فالصورة توضح الأرقام الملتبسة خلال ثوانٍ.
- استلموا رمز SKU المكافئ بعد المطابقة، إلى جانب ورقة مواصفات كاملة وتوصيات بالبكرات المتوافقة.
- يمكن تأكيد الطلب بوصفه طلب عينة، أو ضبط طلبية الإنتاج الكمي بعد التحقق من التكافؤ.
«عند مطابقة أحزمة BOBST FFG 2424 ببدائلنا المكافئة، تتجاوز مطابقة المواصفات العرض والسماكة. فنفحص موضع مجموعة الأسطوانة والبكرة، ومنطقة الوصلة، وهندسة الشدّاد؛ وهي ثلاثة تفاصيل يغفلها كثير من الموزعين، وتحدد ما إذا كان الحزام سيتتبع المسار الذي تريدونه».
لا يوجد لدى الموردين الحصريين لعلامة تجارية واحدة حافز تجاري لمطابقة منتجات بعضهم ببعض؛ لذلك يطلب المشترون غالبًا ثلاثة عروض منفصلة لحزام واحد. ويمكن لمورد مباشر من الشركة المصنّعة، لا يرتبط بمصلحة في علامة بعينها، نشر مصفوفة واحدة للمطابقة بين العلامات التجارية. وتوفر Cenwan أداة بحث لمطابقة أحزمة آلة طي ولصق الكرتون تحوّل أرقام قطع OEM من Habasit وForbo Siegling وNitta وBobst وغيرها من علامات الأحزمة إلى رمز SKU مكافئ واحد.
تكلفة أحزمة وبكرات آلة طي ولصق الكرتون في 2026
تتسم الأسعار في هذه الفئة بقدر غير معتاد من الغموض. فلا تنشر معظم العلامات التجارية من الفئة Tier-1 أي أسعار على الإطلاق، ولا يقدم الموزعون الآسيويون عروض أسعار إلا عند الطلب، ما قد يجعل مدير المشتريات يهدر أسبوعين إلى ثلاثة أسابيع في كل مشروع لمجرد تقدير السعر. وننشر النطاقات أدناه، السارية حتى Q2 2026، ليتمكن المشتري من تحديد حجم الطلب قبل التواصل مع أي جهة.
الفئة الأساسية
الأحزمة: USD 8–15 لكل متر طولي
البكرات: USD 60–180 للقطعة
أحزمة PE وPA بسماكة 3 mm، وبكرات تغذية ذات قلب فولاذي من دون أكمام قابلة للاستبدال من قِبل المستخدم؛ وتُستخدم غالبًا مع الآلات الأبطأ والأطر الأقدم.
الفئة المتوسطة
الأحزمة: USD 16–32 لكل متر طولي
البكرات: USD 200–450 للقطعة
أحزمة NBR وPE عالية السرعة بسماكة 4-5 mm، وأكمام قابلة للاستبدال، وبكرات تغذية مشغولة بالتجليخ باستخدام CNC. وهذا نموذج لما قد يتضمنه طلب إنتاج اعتيادي.
الفئة العليا
الأحزمة: USD 33–58 لكل متر طولي
البكرات: USD 500–950 للقطعة
أحزمة PA وTP عالية السعة بسماكة 5-6 mm، وأحزمة معتمدة للاستخدام الغذائي، وبكرات نقل بمحامل محكمة الإغلاق. وهذه مواصفات شائعة في آلات الإنتاج عالية السرعة والمخصصة للاستخدام الغذائي.
يوضح رقمان دلالة هذه الأسعار. أولًا، قد يؤدي تعطل حزام في آلة طي ولصق الكرتون لا تتجاوز كلفته بضع مئات من الدولارات إلى توقف خط الإنتاج لنوبة عمل كاملة؛ فسعر القطعة منخفض، لكن كلفة التوقف ليست كذلك، لذا فإن تسعير الحزام وحده لا يعكس الكلفة الفعلية. ثانيًا، تكون أسعار التوريد المباشر من OEM عادة أقل بنسبة 30–50% من أسعار القوائم الأوروبية للفئة Tier-1 لأحزمة مماثلة في الجودة، لعدم وجود هامش ربح للموزع أو فارق سعر لبائع إقليمي بينهما. للاطلاع على تفصيل الأسعار حسب السلسلة، راجع أسعار الفئات لأحزمة وبكرات آلات طي ولصق الكرتون في صفحة قطع الغيار.
ما الذي يتغير في قطع غيار آلات طي ولصق الكرتون: نظرة على القطاع في 2026
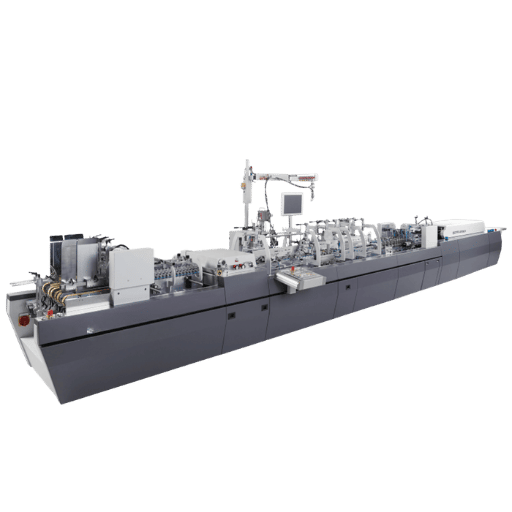
ينمو الطلب على آلات طي ولصق الكرتون بوتيرة منتظمة لا متسارعة، وهذا المسار مهم لمشتري قطع الغيار. ووفقًا لـGM Insights، تجاوزت قيمة سوق آلات طي ولصق الكرتون USD 678.4 million في 2025، ومن المتوقع أن ينمو بمعدل سنوي مركب قدره 6.8% حتى 2035. وبلغت قيمة سوق معدات تعبئة صناديق الكرتون المموج الأوسع نطاقًا نحو USD 9.87 billion في 2025، مع توقع نمو بنسبة 6.57%، وفقًا لـMordor Intelligence. أما صناعة الكرتون المموج الأوروبية وحدها، فتنتج نحو 49 billion m² من الورق المقوى سنويًا، بحسب أرقام FEFCO لعام 2024. ويعني اتساع قاعدة الآلات المركبة طلبًا مستقرًا ويمكن التنبؤ به على الأحزمة والبكرات في سوق ما بعد البيع.
ويشهد التطور التقني تحولًا أكثر وضوحًا. فبحسب SUN Automation، تُصمم آلات طي ولصق الكرتون الفلكسوغرافية الأحدث خلال 2026 بأطر أقوى ومكونات تعمل بالكامل بمحركات مؤازرة. وتحافظ محركات المؤازرة على سرعات خط أعلى لفترات أطول مقارنة بالمحركات الميكانيكية التي تحل محلها، وهذا يؤثر مباشرة في اختيار قطع الغيار. إذا كنتم تعيدون تجهيز خط إنتاج أو ترقيته في 2026، فاختاروا الأحزمة بما يتوافق مع السرعة القصوى للخط عند تشغيله بمحركات المؤازرة، لا مع متوسط سرعته الميكانيكية السابقة؛ فالحزام المصمم لسرعة اللوحة التعريفية السابقة سيتآكل مبكرًا على آلة جرى تحديثها بمحركات مؤازرة.
وتشكل اللوائح التنظيمية عامل ضغط ثالثًا لا يلفت الانتباه عادة. ففي خطوط إنتاج علب الأغذية والأدوية، تخضع الأحزمة الملامسة لمسارات المنتجات لقواعد المواد الملامسة للأغذية؛ وفي الاتحاد الأوروبي، يشمل الإطار اللائحة Regulation (EC) 1935/2004 واللائحة التنفيذية الخاصة باللدائن Regulation (EC) 10/2011. ومع نمو إنتاج علب الأغذية، يتحول توثيق مطابقة الأحزمة من ميزة مستحبة إلى شرط في مراجعة المشتريات. والخلاصة العملية لعام 2026: عندما تتجه تشكيلة إنتاج الخط نحو علب الأغذية أو الأدوية، راجعوا مطابقة الأحزمة قبل الطلب التالي، لا بعد أن يكشف التفتيش عن المشكلة.
قائمة التحقق لطلب استبدال حزام آلة طي ولصق الكرتون
أسرع طريقة لتجنب طلب الحزام الخطأ هي إرسال ما يثبت مواصفات القطعة المركبة. فكثيرًا ما لا يكفي طراز الآلة وحده، لأن ترتيب الأحزمة يختلف باختلاف العرض والمقطع وسجل عمليات إعادة التأهيل.
| مستندات الطلب | المعلومات المطلوب تسجيلها | كيف تمنع عدم التطابق |
|---|---|---|
| صور الحزام المركب | مسار الحزام كاملًا، ونمط السطح، والوصلة، والرموز المطبوعة. | تؤكد بنية الحزام وموضع مقطعه. |
| الأبعاد | الطول الحلقي، والعرض، والسماكة، والكمية المطلوبة لكل مقطع. | تميز بين الأحزمة المتشابهة بصريًا، لكنها تختلف في الشد والتتبع. |
| بيانات الآلة | العلامة التجارية، والطراز، والرقم التسلسلي، وسنة الصنع، والقسم المعني: التغذية أو الطي أو الضغط. | تساعد في تضييق نطاق المطابقة المرجعية لقطع OEM. |
| علامة التآكل | الانزلاق، أو تلمع السطح، أو اهتراء الحواف، أو التشقق، أو انحراف المسار، أو ترك آثار. | تساعد في اختيار المادة والسطح المناسبين بدلًا من تكرار مواصفات أثبتت قصورها. |
| متطلبات التسليم | التاريخ المطلوب لوصول الطلب، والوجهة، ومدى قبول استخدام وصلة مؤقتة. | تتيح تخطيطًا واقعيًا للمخزون والنقل. |
تحققوا من الرموز المعروفة باستخدام أداة البحث في رموز أحزمة آلات طي ولصق الكرتون، ثم أكدوا جميع الأبعاد قبل الشراء.
الأسئلة الشائعة
س: ما حزام آلة طي ولصق الكرتون؟
عرض الإجابة
أحزمة آلات طي ولصق الكرتون هي أحزمة ناقلة مسطحة تمسك بفراغات الكرتون المموج أو الورق المقوى أو الكرتون الصلب، المقطوعة مسبقًا والمهيأة للطي، وتنقلها عبر محطات اللصق والطي. ويجب أن تقاوم تآكل السطح، وتحافظ على تماسك ثابت، وتعمل بموثوقية عند السرعات العالية مع أقل قدر من الاستطالة.
س: كم ينبغي أن تكون كلفة حزام آلة طي ولصق الكرتون؟
عرض الإجابة
حتى Q2 2026، يبلغ متوسط أسعار التوريد المباشر من OEM لأحزمة آلات طي ولصق الكرتون USD 8-15 لكل متر طولي لأحزمة البوليستر (PE) أو البولي أميد (PA) الشائعة بسماكة 3 mm، وUSD 16-32 للأحزمة المتوسطة بسماكة 4-5 mm، وUSD 33-58 للأحزمة شديدة التحمل والأحزمة المطابقة لمتطلبات الاستخدام الغذائي. وتكون أسعار التوريد المباشر من OEM عادة أقل بنسبة 30-50% من أسعار القوائم الأوروبية للفئة Tier-1.
س: ما الفرق بين أحزمة السلسلة PT والسلسلة S؟
عرض الإجابة
PT وS سلسلتان من أحزمة نقل القدرة تُستخدمان في آلات طي ولصق الكرتون وصناعة العلب وتحويل الورق. وهما بديلان متوافقان من حيث المطابقة؛ إذ يقابل PT-10/15 الحزام S-10/15 (S-1)، وهكذا لبقية الأحجام. وتصلح كلتا السلسلتين للتطبيق نفسه، لذا فإن مطابقة إحداهما بالأخرى مباشرة.
س: ما أنواع البكرات التي تتعطل أولًا في آلات طي ولصق الكرتون عالية السرعة؟
عرض الإجابة
تتآكل بكرات التغذية والطي المسبق بسرعة أكبر، لأنها تحتك بحواف العلب الكاشطة في كل دورة. أما بكرات الضغط والنقل فتدوم مدة أطول، لأنها تلامس الأسطح الملصقة وتستخدم محامل محكمة الإغلاق بدلًا من الاحتكاك بحواف الورق الخام. ابدؤوا فحص البكرات ببكرات التغذية والطي المسبق.
س: هل تدوم الوصلات الخالية من المواد اللاصقة أكثر من الوصلات الميكانيكية؟
عرض الإجابة
نعم، في الخطوط التي تتجاوز سرعتها نحو 400 m/min؛ إذ تحتفظ الوصلات الخالية من المواد اللاصقة بنحو 90-95% من قوة الحزام، مقارنة بنحو 70% للمشبك الميكانيكي. وتتميز الوصلات الميكانيكية بميزة واحدة: إذ يمكن ملاحظة تآكلها، ما يتيح توقع تعطلها. أما تآكل الوصلات الخالية من المواد اللاصقة فأقل وضوحًا. وتُعد الوصلات الخالية من المواد اللاصقة الخيار المناسب للإنتاج، بينما يُفضّل قصر الربط الميكانيكي على الإصلاحات الطارئة.
س: هل يمكنني طلب حزام أو بكرة واحدة، أم يجب أن يكون الطلب بالجملة؟
عرض الإجابة
تتضمن معظم طلبات آلات طي ولصق الكرتون حزامًا واحدًا أو بكرة واحدة. ولأن أحزمة وبكرات الاستبدال تُطلب عادة قطعة واحدة في كل مرة، ينبغي ألا يفرض الموردون المباشرون من OEM حدًا أدنى للطلب؛ ويُفترض شحن الأحزمة والبكرات المفردة جوًا خلال 8-12 يومًا، بينما تُشحن الكميات الكبيرة إلى الخارج بتكلفة أقل للوحدة.
هل لديكم رقم قطعة OEM أو عرض سعر من الفئة Tier 1 ترغبون في مطابقته؟
تطابق Cenwan الأحزمة والبكرات مع قطع العلامات التجارية الكبرى لآلات طي ولصق الكرتون، وتتحقق من ملاءمتها للأسطوانة ومنطقة الوصلة ومشد الحزام قبل الشحن.
استكشفوا أحزمة وبكرات آلات طي ولصق الكرتون →مصادر الأرقام الواردة في هذا الدليل
تستند نطاقات العمر التشغيلي قبل التآكل، ونتيجة عدم المحاذاة في 7 من كل 10 حالات، وأسعار الفئات الواردة في هذا الدليل إلى سجلات خدمات ما بعد البيع الخاصة بـCenwan Machine، والتي تضم أكثر من 200 طلب خدمة لأحزمة وبكرات في أكثر من 45 دولة خلال 2024-2025. وقد أُحيلت أرقام السوق واللوائح التنظيمية إلى مصادرها المنشورة. وعندما يتوقف الرقم على ظروف لا يمكننا الاطلاع عليها، مثل نوع الورق المقوى أو الغراء أو الرطوبة لديكم، نذكر نطاقًا ونوضح ذلك؛ لأن رقمًا دقيقًا لا يمكننا ضمانه لا يفيد من يحدد مواصفات حزام آلة طي ولصق الكرتون.
المراجع والمصادر
- اللائحة Regulation (EC) No 1935/2004 بشأن المواد والأدوات المعدة لملامسة الأغذية — EUR-Lex، الاتحاد الأوروبي
- مواد ملامسة الأغذية — التشريعات — المفوضية الأوروبية، المديرية العامة للصحة وسلامة الأغذية
- اللائحة Regulation (EU) No 10/2011 بشأن المواد والأدوات البلاستيكية المعدة لملامسة الأغذية — EUR-Lex، الاتحاد الأوروبي
- تقرير FEFCO للأنشطة 2024 — إحصاءات الإنتاج الرئيسية — الاتحاد الأوروبي لمصنعي الكرتون المموج
- ISO 14890:2003 — أحزمة النقل المغطاة بالمطاط أو البلاستيك — المنظمة الدولية للتوحيد القياسي
- حجم سوق آلات طي ولصق الكرتون وتوقعاته للفترة 2026-2035 — GM Insights
- حجم سوق معدات تعبئة صناديق الكرتون المموج وتحليل حصص السوق — Mordor Intelligence
- اتجاهات تصنيع الكرتون المموج في 2026 — SUN Automation Group
مقالات ذات صلة
- أحزمة وبكرات آلات طي ولصق الكرتون — قطع استبدال متوافقة مع علامات تجارية متعددة
- ما آلة طي ولصق الكرتون المموج؟ دليل لمديري المصانع
- ما آلة طي ولصق علب الخط المستقيم؟ العملية والإنتاجية
- دليل آلة طي ولصق العلب الصغيرة: العرض والغراء والسرعة
- شرح آلات طي ولصق الكرتون الأوتوماتيكية: الأنواع والمكونات والتكاليف