تواصلوا مع Cenwan Machine Company


تم التحديث في أغسطس 2026
إن إعداد آلة طي ولصق الكرتون المؤازرة عملية مضبوطة تشمل استدعاء وصفة معتمدة، والتحقق من الحالة الفعلية الناتجة، واختبار حساسات الجودة المطلوبة، وفحص العلب الكرتونية الأولى، وتسجيل قرار اعتماد محدد النطاق. لا يكفي إتمام الوصفة لاعتماد الإنتاج؛ إذ تظل العلبة الفعلية، وحالة الورق المقوى، واللاصق، ووحدة التغذية، والطيات، ومسار الرفض، والضغط، ووحدة الإخراج، وتسليم العمل إلى الخط المتصل عوامل مهمة.
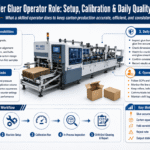
عمليًا، التسلسل واضح: تحديد أمر الإنتاج، وتحميل الوصفة المعتمدة، والتحقق من النتيجة الفعلية، واختبار حساسات الجودة المطلوبة، والتحقق من العلب الأولى ضمن ضوابط محددة، وتسجيل الحالة المرصودة، ثم ترك القرار إلى المسؤول المسمى عن الإنتاج أو الجودة ليقرر الإيقاف أو الضبط أو التصعيد أو الاعتماد.
حدود الإعداد الأساسية
يمكن للأتمتة بالمحركات المؤازرة تكرار المواضع المطلوبة. ولا يمكن اعتماد الإنتاج للحالة المسجلة إلا بعد فحص معتمد للعلبة والعملية كاملة.
ما الذي تغيره الأتمتة، وما الذي لا تثبته
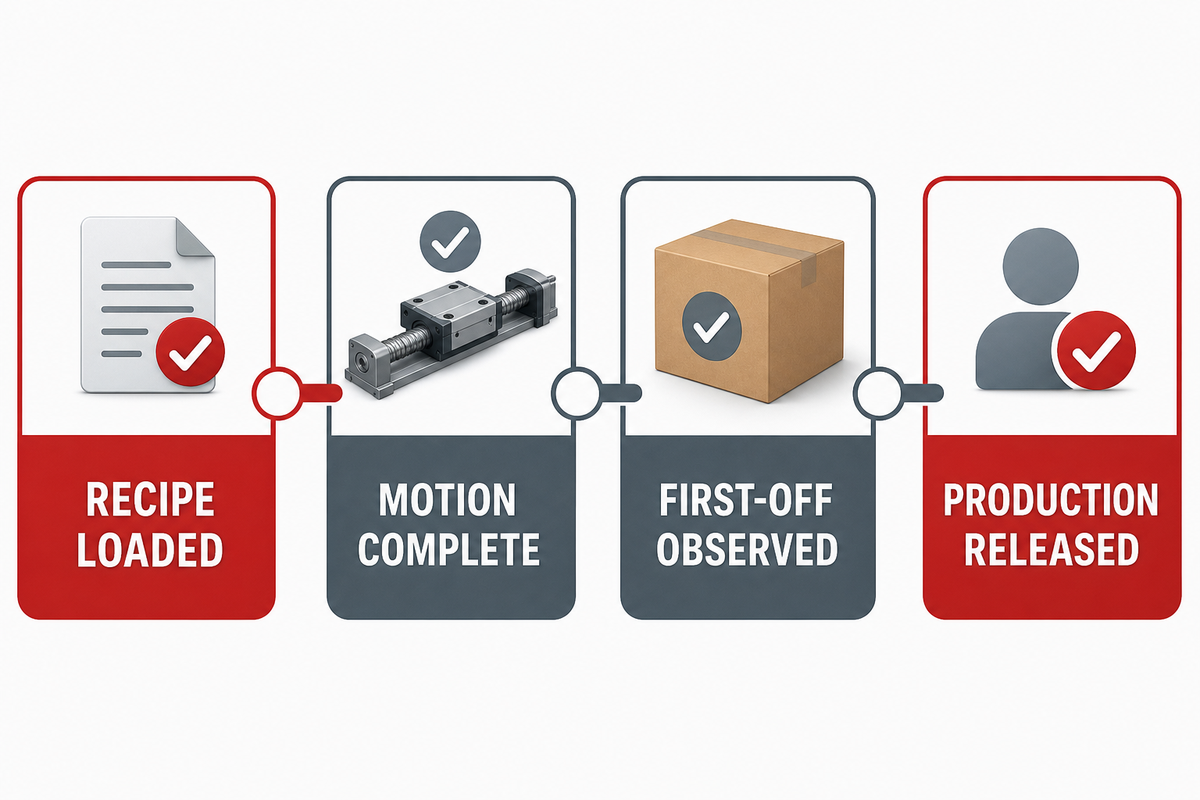
يمكن للمحركات المؤازرة، والحوامل الآلية، والإعدادات المخزنة أن تقلل تكرار ضبط المواضع يدويًا وأن تحسن اتساق أوامر الإنتاج المتكررة. لكنها لا تحدد الفراغ الكرتوني الصحيح، ولا تتحقق من استخدام اللاصق أو جودة الطي، ولا تثبت فصل العلب المرفوضة، ولا تؤكد جاهزية المعدات السابقة واللاحقة. لذلك، فإن استدعاء الوصفة دليل على الحالة المطلوبة آليًا، وليس دليلًا على جودة العلبة.
يشير مقال الممارسين الموقّع في PostPress إلى أن الحوامل الآلية والحواسيب الصناعية حسّنت قابلية تكرار النتائج، مع استمرار المشغلين في إجراء تحسينات على العلبة ووحدة التغذية والإخراج. وهذا يدعم استنتاجًا محدودًا: تغير الأتمتة مواضع تركيز الاهتمام أثناء الإعداد. لكنه لا يحدد زمنًا موحدًا للتغيير، ولا يثبت أن كل بنية للمحركات المؤازرة تخزن المعلمات نفسها.
عمليًا، قد تنتقل القيود المتبقية إلى ملكية الوصفات، وتحسينات العلبة، وتفاوت المواد، وظروف الحساسات، والتحقق من الرفض، وتسليم العمل إلى الخط. هذا نمط تشغيلي تحريري مستخلص من الأدلة التي تمت مراجعتها، وليس نتيجة دراسة مضبوطة تثبت أن الأتمتة بالمحركات المؤازرة تنقل عنق الزجاجة دائمًا بالطريقة نفسها. ويدعم الملخص العام لمعايير السلامة الصادرة عن ANSI لآلات التعبئة والتغليف بصورة منفصلة تحديد مسؤوليات التكامل والتحقق والتوثيق؛ لكنه لا يقدم نتيجة عن أداء المحركات المؤازرة.
| الحالة | المعلومات المؤكدة | ما لم يتم التحقق منه بعد |
|---|---|---|
| 1. تحميل الوصفة | مجموعة البيانات المختارة نشطة | الإصدار الصحيح، والجهة المخولة، والنتيجة الفعلية |
| 2. اكتمال الحركة | المحاور المطلوبة تشير إلى بلوغها الحالة النهائية | التأكيدات اليدوية وسلوك العلبة الفعلي |
| 3. فحص العلب الأولى | العلب التي تم فحصها اجتازت الاختبارات المحددة أو أخفقت فيها | القرار المعتمد بشأنها والنطاق الذي لم يُختبر |
| 4. اعتماد الإنتاج | المسؤول المسمى قبل الحالة المسجلة | تظل المراقبة المستمرة خاضعة لخطة أمر الإنتاج |
ثبّت سجل أمر الإنتاج قبل تحريك الآلة
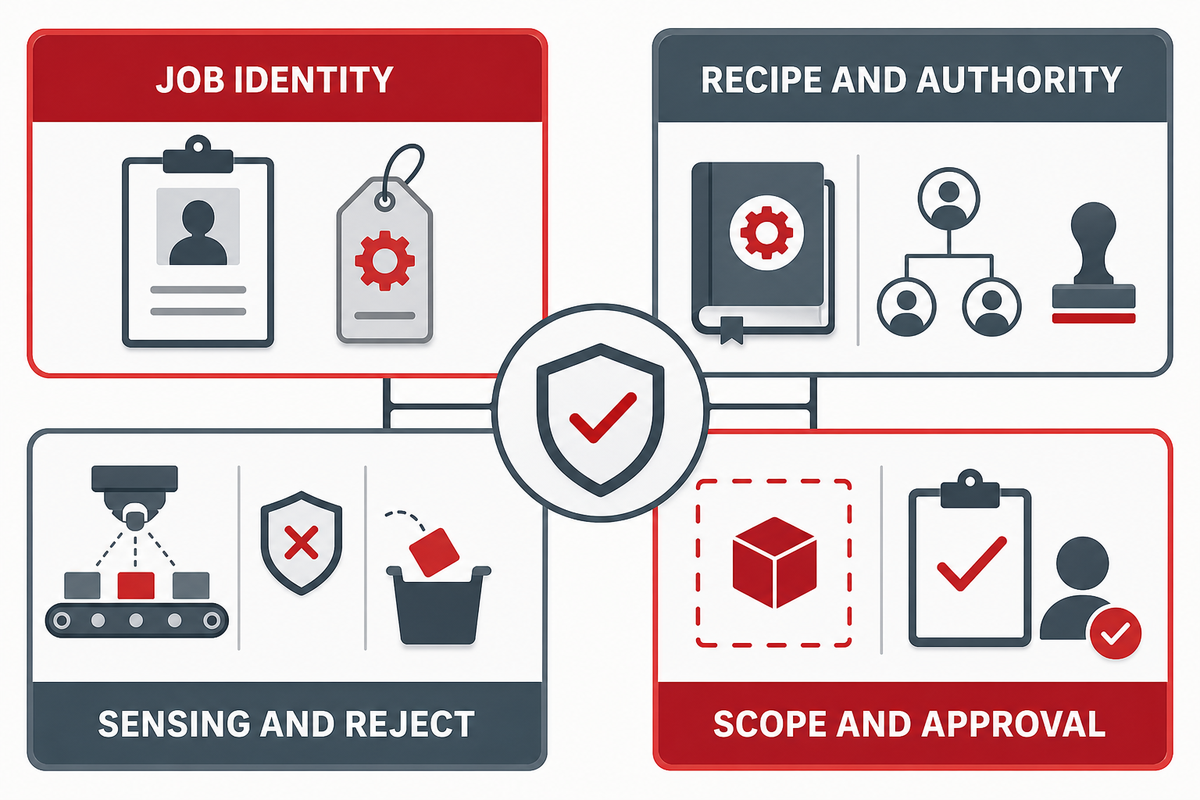
ابدأ بتحديد أمر الإنتاج، لا بالضغط على زر الاستدعاء. اربط سجل الإعداد برقم أمر الإنتاج أو SKU، والرسم المعتمد أو العينة، ونمط العلبة، وأبعاد الفراغ الكرتوني، ودرجة الورق المقوى أو نوع التموج، وحالة الدفعة، واتجاه الطباعة والتكسير بالقالب، واللاصق، وتسلسل الطي، ومتطلبات الضغط، واسم الوصفة وإصدارها.
ثم حدد المسؤوليات عن التحكم. من يحق له تغيير الوصفة؟ ما حساسات الجودة المطلوبة؟ وما الاستجابة المتوقعة؟ إلى أين ينبغي توجيه العلبة المرفوضة؟ وما المحطات السابقة واللاحقة التي تتبادل إشارات الجاهزية أو الإيقاف أو العطل أو العد أو الرفض؟ يوضح الملخص العام لمعيار ANSI/PMMI B155.1-2023 مسؤوليات التكامل والتحقق والتوثيق عند حدود آلات التعبئة والتغليف. وإذا أمكن تعديل الإعدادات المخزنة عن بُعد، فيلزم أيضًا تحديد مسؤول عن صلاحيات الوصول، وسجل التغييرات، والنسخ الاحتياطية، والاستعادة. هذه مسائل تتعلق بسلامة الإعدادات ضمن ضوابط التقنية التشغيلية في الموقع، وليست مبررًا لنشر إجراء عام للأمن السيبراني.
عندما يعتمد قرار الاعتماد على قياس كمي، سجّل الطريقة، وهوية الأداة، وحالة معايرتها، والدقة المطلوبة وفق نظام الجودة في الموقع. لا يتحول الفحص البصري لموضع اللاصق تلقائيًا إلى إجراء قياس دقيق، لكن قيمة القبول البُعدية من دون طريقة محددة وأداة مناسبة قد لا تكون قابلة للمقارنة بين المشغلين أو الورديات.
حدد نطاق الآلة والعلبة والخط المتصل
احتفظ في السجل بالمصطلحات الكافية لتمييز الآلة المستخدمة، من دون تحويل المقال إلى دليل لاختيار الآلات. قد تعالج آلة أوتوماتيكية لطي ولصق الكرتون أو آلة طي ولصق الكرتون علبًا قابلة للطي، أو كرتونًا مموجًا، أو ورقًا مقوى مموجًا، أو صناديق كرتونية مموجة. وإعداد آلة طي ولصق العلب الكرتونية لأعمال الخط المستقيم يختلف عن إعداد آلة طي ولصق العلب الكرتونية لمعالجة قاع ذاتي القفل أو قاع ذاتي القفل سريع أو لسان لصق أو أي تسلسل طي معقد آخر. سجّل نمط العلبة، وعرض الفراغ الكرتوني، وأي حدود عرض بالـ mm مأخوذة من المواصفات وأمر الإنتاج السابق المقبول.
بالنسبة إلى بنية الآلة، سمّ الأقسام المدفوعة والواجهات المهمة لأمر الإنتاج. قد يستخدم التصميم الكامل بالمحركات المؤازرة عدة محركات مؤازرة وتحكمًا مؤازرًا على مستوى الأقسام، بينما تؤتمت آلة أخرى للطي واللصق عددًا أقل من المحاور. سجّل حالات وحدة التغذية، والبكرات، والناقل، وأقسام الطي، ونظام اللصق، والضغط، والإخراج، وواجهة الإنسان والآلة (HMI) المستخدمة أثناء تشغيل الآلة. لا تستنتج دقة الطي أو الطاقة الإنتاجية أو موثوقية التشغيل أو السرعة العالية من عبارة «كامل بالمحركات المؤازرة».
في خط التعبئة والتغليف المتكامل، حدد مصدر المنتج المكسّر بالقالب أو آلة التكسير بالقالب، والتغذية الجانبية في المراحل اللاحقة، ومخططات CAD التي تحدد اتجاه الفراغ الكرتوني المعتمد. وهذا مهم في إنتاج العلب الكرتونية ولصق صناديق الكرتون المموج، لأن تغيير أمر الإنتاج في مرحلة سابقة أو لاحقة قد يغيّر الحالة التي تصل إلى آلة اللصق. سجّل ما إذا كانت أبعاد العلبة القابلة للطي قد خضعت للفحص وما إذا كانت التجربة تمثل عملًا على الورق المقوى أو الكرتون المموج. تعامل مع زمن الإعداد والتوقف ومدخلات المشغل ودعم الفنيين على أنها بيانات خاصة بأمر الإنتاج، لا ضمانات لكل إعداد عالي السرعة للعلب الكرتونية.
تمنع هذه المصطلحات أيضًا تغير المعنى. فقد تشير «الطي واللصق» و«خط الطي واللصق» و«لصق العلب الكرتونية» و«التعبئة والتغليف بالكرتون المموج» و«التعبئة والتغليف المتكاملة» و«حلول التعبئة والتغليف» إلى نطاقات تجارية مختلفة. وتظل شركات تصنيع العبوات التي تخدم قطاعات الأغذية والأدوية ومستحضرات التجميل والخدمات اللوجستية وغيرها من السلع الاستهلاكية بحاجة إلى الانضباط نفسه في توثيق الأدلة: تحديد منتج آلة طي ولصق الكرتون، وواجهات إنتاج العبوات، ومعايير الجودة، والمسؤولين قبل ادعاء كفاءة التعبئة والتغليف. أما أسئلة الشراء الخارجة عن نطاق الإعداد، فتجدونها في دليل اختيار آلة لصق العلب من Cenwan.
| فئة السجل | الأسئلة الأساسية | القيمة في قرار الاعتماد |
|---|---|---|
| هوية أمر الإنتاج | ما SKU والرسم والعينة والإصدار؟ | تمنع الإعداد الصحيح لأمر الإنتاج الخطأ |
| حالة المواد | ما الفراغ الكرتوني ودفعة الورق المقوى والسطح والتموج واللاصق؟ | تُبقي تفاوت المواد واضحًا |
| الوصفة والصلاحية | ما الوصفة أو الإصدار الذي تم تحميله، ومن يحق له تغييره؟ | تجعل التغييرات قابلة للتتبع |
| التحقق الفعلي | ما حالات وحدة التغذية والسكة والطي واللصق والضغط والإخراج التي تم فحصها؟ | يفصل بين الحالة المطلوبة آليًا والحالة المرصودة |
| الاستشعار والرفض | ما حالة الجودة التي تم اختبارها، وإلى أين ذهبت العلبة المرفوضة؟ | يربط الكشف باستجابة مرصودة |
| نظام القياس | عند القياس الكمي، ما الطريقة والأداة وحالة المعايرة والدقة؟ | يجعل النتائج قابلة للمقارنة |
| جودة العلب الأولى | ما فحوص اللاصق والطي والأبعاد والضغط والإخراج التي أُجريت؟ | يحدد معنى «اجتاز» |
| الخط المتصل | ما واجهات الجاهزية والإيقاف والعطل والعد والرفض التي تمت ملاحظتها؟ | يحافظ على شروط تسليم العمل |
| النطاق والاعتماد | ما الحالة المرصودة، وما الذي لم يُختبر، ومن اعتمدها؟ | يمنع عرض نتيجة محدودة على أنها عامة |
نفّذ التغيير الآلي ضمن تسلسل مضبوط
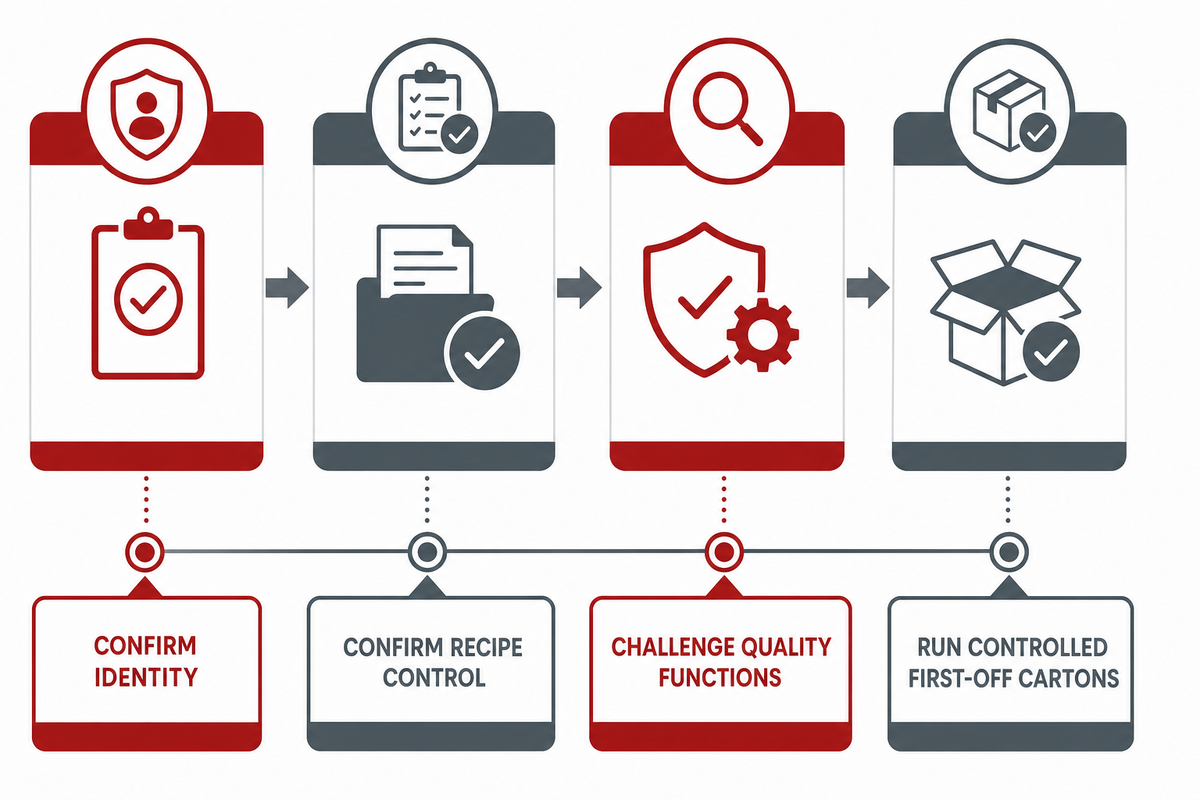
استخدم التسلسل أدناه إطارًا لضبط الوثائق، لا إجراء تشغيل خاصًا بآلة بعينها. تُحدد الحركة الفعلية والحواجز وخطوات الوصول والضبط وفق الدليل المعمول به، وإجراء الموقع المعتمد، ودور الشخص المدرّب، والصلاحية المخولة.
إطار إعداد من 7 خطوات
- تحقق من الهوية. طابق أمر الإنتاج والعلبة والمواد واللاصق والرسم أو العينة المعتمدة ونطاق الخط المتصل.
- صنّف المهمة. قرر ما إذا كان العمل المخطط يندرج ضمن الإنتاج المعتاد، أو تعديل روتيني بسيط مصرح به، أو أعمال الصيانة والخدمة.
- تحقق من التحكم بالوصفة. حمّل الاسم والإصدار المعتمدين، وسجّل من أجاز التغيير.
- راقب الحركة الآلية. تحقق من وصول الأقسام إلى الحالة المتوقعة، من دون اعتبار ظهور مؤشر أخضر موافقةً على العلبة.
- أكمل التأكيدات اليدوية. راجع وحدة التغذية، ومحاذاة الطباعة، والطي المسبق، واللاصق، والطي، والضغط، والإخراج، وواجهات الخط وفق الطراز وأمر الإنتاج.
- اختبر وظائف الجودة. اختبر حساسات العملية المطلوبة ومسار توجيه المرفوضات وفق طريقة الموقع المعتمدة.
- شغّل العلب الأولى ضمن ضوابط محددة. افحص الحالة المسجلة ووثقها قبل اعتماد الإنتاج.
«قد يؤدي التشغيل أو بدء الحركة غير المتوقع للآلات أو المعدات، أو تحرر الطاقة المخزنة، إلى إصابة الموظفين».
هذا مرجع خاص بالولايات المتحدة. وتتضمن قاعدة OSHA أيضًا حدودًا مشروطة لعمليات الإنتاج المعتادة وأنشطة الخدمة البسيطة، لذلك لا يمكن لمقال عام تصنيف مهمة الموقع. وخارج الولايات المتحدة، يُرجع إلى الاختصاص القضائي المعني، ومسؤول السلامة، ودليل الآلة، وإجراء الموقع. المقصود هو تصنيف المهمة قبل التعرض للخطر، لا نسخ تسلسل عام للتحكم بالطاقة من الإنترنت.
علّم حساسات الجودة واختبرها
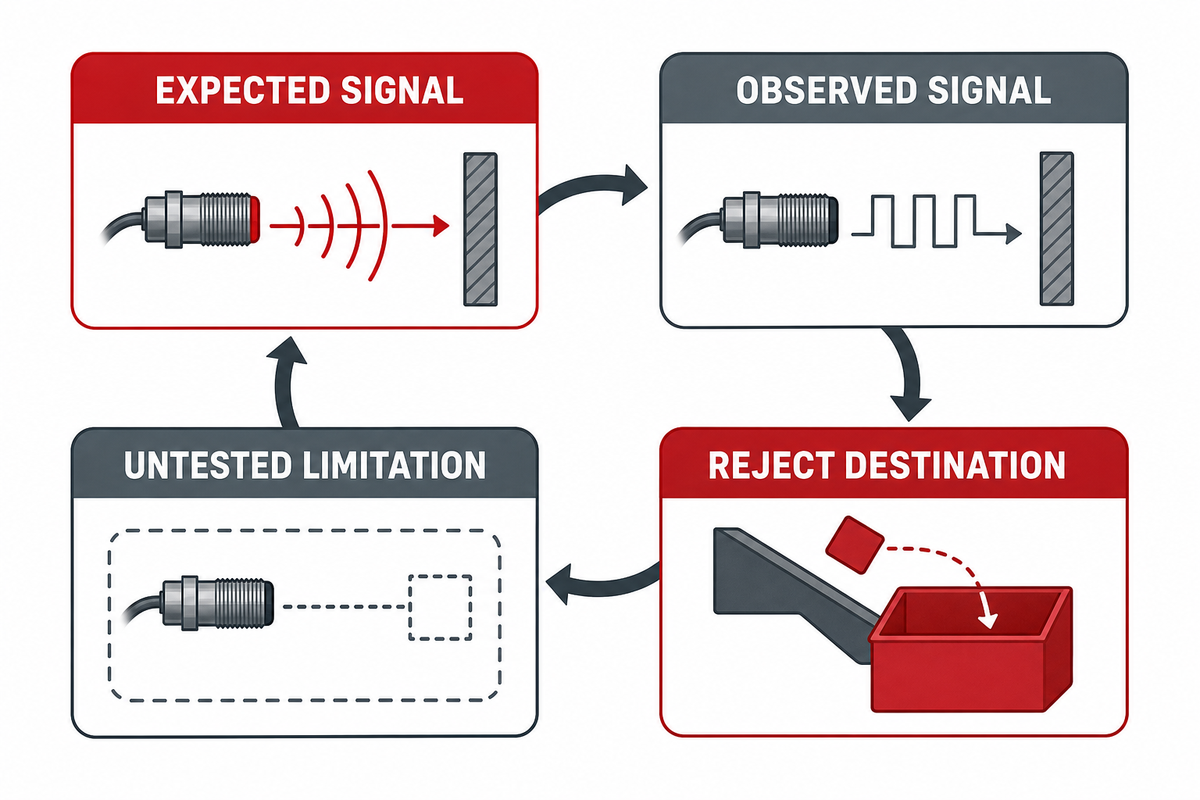
يشير مؤشر الحساس في الحالة الطبيعية إلى الحالة التي رصدها في تلك اللحظة، لكنه لا يثبت شمولية الكشف. ينبغي أن يحدد سجل الإعداد لكل وظيفة جودة مطلوبة الهدف، والحالة المرجعية أو حالة التعليم، والاختبار المصرح به، والإشارة المتوقعة والمرصودة، واستجابة الآلة أو الرفض، ووجهة المرفوضات، والمسؤول عن إعادة الضبط، وأي قيد لم يُختبر.
صنّف الحساسات حسب وظيفتها: وجود الفراغ الكرتوني أو تغذيته، ومحاذاة الطباعة، ووجود اللاصق أو تطبيقه، وحالة العلبة أو الطي، والانحشار أو حالة الخط، والتحقق من الرفض. وتكتسب تقنية الحساس المحددة أهميتها لأن الهدف الكهروضوئي، أو ترتيب كشف اللاصق، أو استجابة القوة، أو العد في مرحلة لاحقة قد يتأثر كل منها بصورة مختلفة بالغبار أو الوهج أو لون المادة أو الرطوبة أو تغير موضع التركيب أو حركة المنتج.
لا تحول هذه الأمثلة إلى طريقة عامة للحجب أو المعايرة. وتبين سجلات براءات الاختراع والمقالات التجارية اختلاف ترتيبات الاستشعار؛ لكنها لا تثبت مدى انتشارها تجاريًا أو تطبيقها لدى Cenwan أو صلاحية اختبارها لطراز آخر. استخدم وثائق الآلة المختارة وظروف الاختبار الآمنة المعتمدة في الموقع.
فحص حساس الجودة
- يحدد حالة في المنتج أو العملية
- يسجل سلوك الرفض المتوقع والمرصود
- يستخدم طريقة التعليم والاختبار المعتمدة للطراز
ما لا يشمله هذا الدليل
- التحقق من وظائف السلامة
- تحديد مستوى أداء التعشيق
- تجاوز الحواجز أو الاختبار في منطقة خطرة أثناء التشغيل
تختلف مشكلة التحقق من حساسات جودة العملية عن التحقق من أجهزة الحماية المرتبطة بالسلامة. ففحص وجود اللاصق لا يثبت صلاحية وظيفة سلامة، ولا يقدم هذا الدليل إجراءً لاختبار السلامة الوظيفية. يفيد الملخص العام لمعايير السلامة الصادرة عن ANSI لآلات التعبئة والتغليف في تحديد حدود المسؤوليات، لكن أي مسألة تتعلق بالحواجز أو تعشيق السلامة أو أجهزة الحماية تظل من اختصاص مسؤول الموقع المؤهل وإجراءات سلامة الآلات المعمول بها.
وبالمثل، فإن وجود حواجز السلامة أو أزرار الإيقاف الاضطراري لا يثبت أن مهمة إعداد محددة صُنفت أو جرى التحقق منها على النحو الصحيح. ويخضع فحصها واختبارها لوثائق الآلة المعمول بها وإجراءات السلامة المؤهلة، بشكل منفصل عن بطاقة اختبار حساسات الجودة المستخدمة للتحقق من نتائج الطي واللصق.
تحقق من اللاصق والطي والضغط بوصفها نظامًا واحدًا
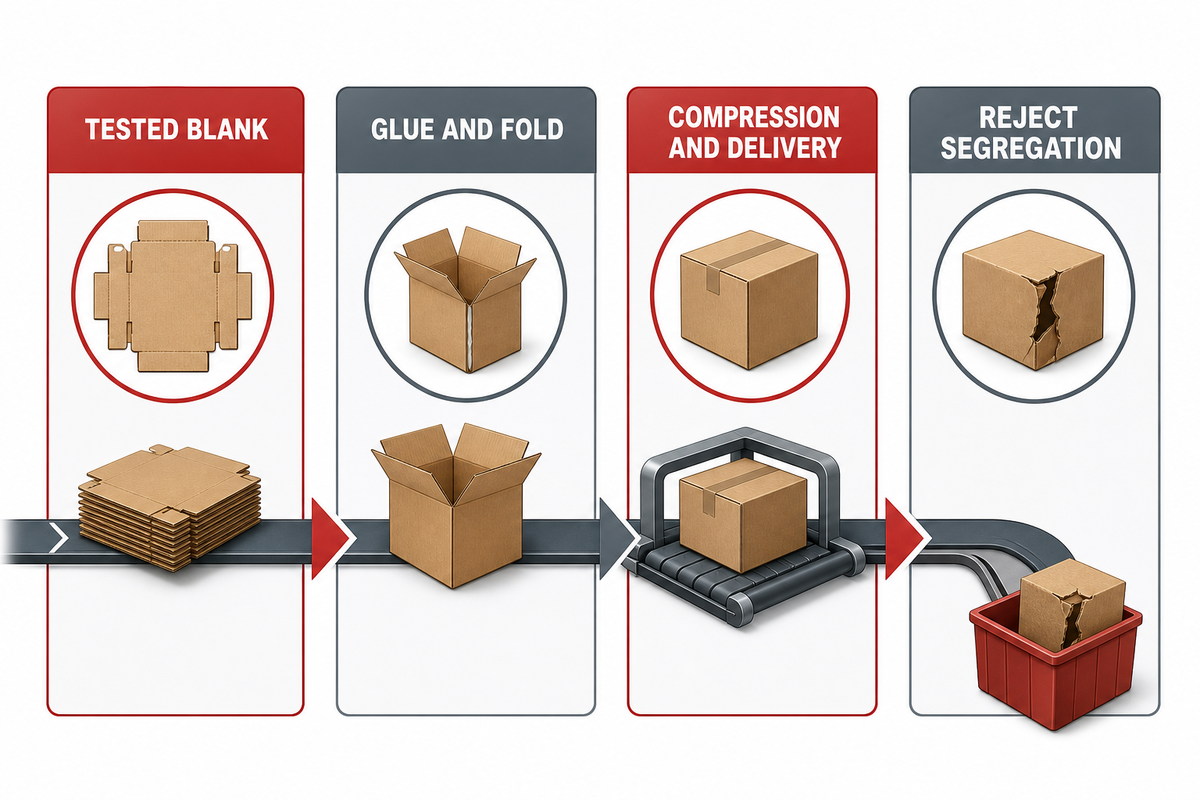
تنتج آلة طي ولصق الكرتون العلبة النهائية عبر سلسلة عمليات، لا محطة واحدة. فقد يبدو مسار اللاصق صحيحًا بينما تُخرجه حركة الطي من منطقة الالتصاق. وقد تبدو الطية متعامدة قبل أن يغير الضغط غير الكافي أو الإخراج غير المستقر النتيجة. وقد يكتشف الحساس عطلًا بينما يفشل مسار الرفض في فصل العلبة. وتتوافق رؤية النظام المترابط هذه مع مسؤوليات التكامل والتحقق الواردة في الملخص العام لمعايير السلامة الصادرة عن ANSI لآلات التعبئة والتغليف.
استخدم سلسلة فحص العلب الأولى: تحقق من الفراغ الكرتوني المختبر وحالة الورق المقوى؛ وافحص التغذية ومحاذاة الطباعة؛ وراجع موضع اللاصق واستمراريته بالطريقة المعتمدة؛ وراقب مسار الطي؛ وافحص الأبعاد المحددة أو التعامد؛ وتحقق من الضغط والإخراج؛ وأكد فصل المرفوضات لأسباب الجودة؛ واحتفظ بسجل حالة الخط المتصل. إذا غيّر أي تدخل أساس المقارنة، مثل تعديل السكة أو تغيير اللاصق أو إعادة تعليم الحساس أو تعديل الوصفة، فسجّل ذلك وكرر الفحوص المتأثرة.
تأمل أمر إنتاج متكررًا استُدعيت وصفته مع دفعة جديدة من الورق المقوى. قد تتكرر مواضع المحركات المؤازرة بدقة تامة، لكن صلابة الفراغ الكرتوني أو تقوسه أو سطحه أو طباعته أو حالة تكسيره بالقالب أو رطوبته قد تغير التغذية والطي وسلوك اللاصق واستجابة الحساسات. يقلل استدعاء الوصفة أخطاء إعادة الإدخال، لكنه لا يزيل تفاوت المواد. لذلك يظل فحص العلب الأولى بعد الاستدعاء مفيدًا.
كما أن ملاحظة نجاح الالتصاق لا تثبت الموافقة التنظيمية على لاصق معين أو استخدامه مع مواد ملامسة للأغذية. أحِل أسئلة التركيبة والامتثال إلى مسؤول اللاصق وإجراءات الامتثال التنظيمي ذات الصلة.
اعتمد أمر الإنتاج بالأدلة، لا بمؤشر أخضر
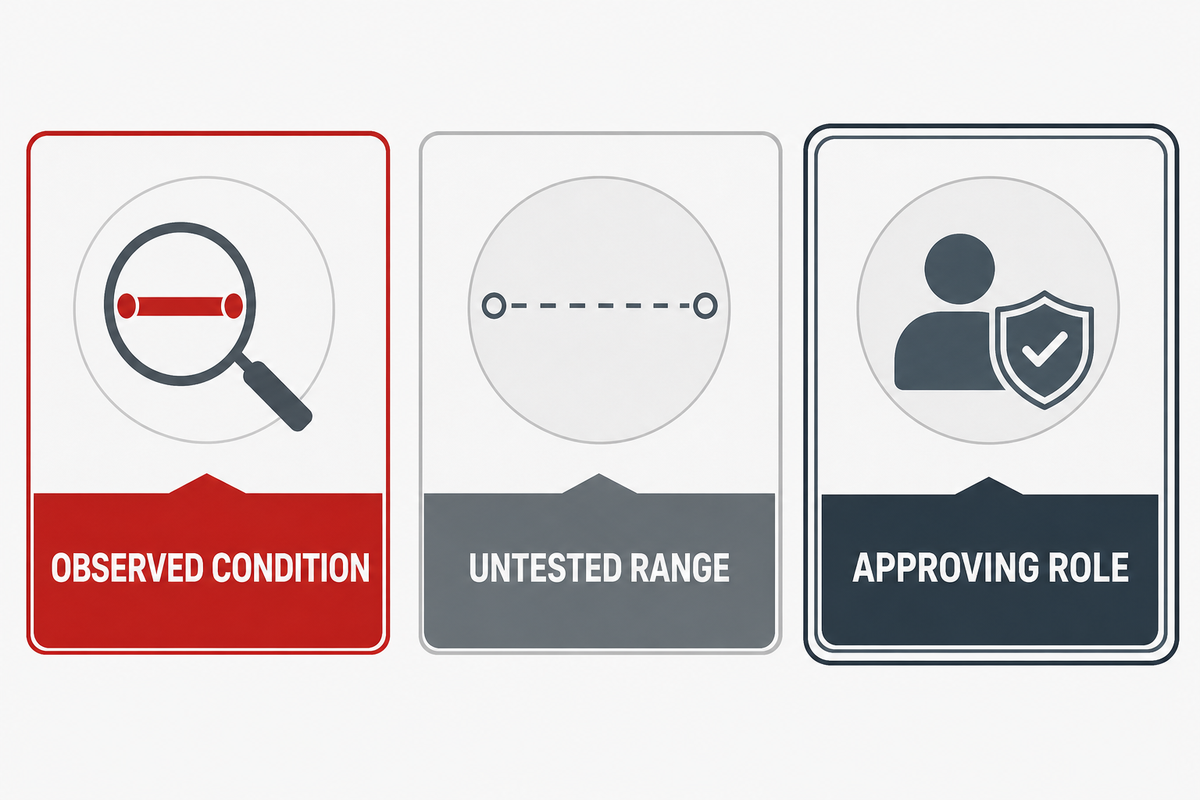
ينبغي أن يحدد سجل الاعتماد أمر الإنتاج والحالة المرصودة والفحوص المكتملة والعيوب المكتشفة والتعديلات المنفذة والنطاق الذي لم يُختبر والدور الذي أجاز الاعتماد. وتُعد حالة الشاشة دليلًا على حالة المعدات، لا قرارًا بشأن جودة العلبة. أبقِ هذا الفرق واضحًا للوردية التالية ولأمر الإنتاج المتكرر التالي.
يفرق الملخص التاريخي لـ NIST عن المعاينة بالقبول بين قرار بشأن دفعة يستند إلى عينة ومراقبة الجودة على المدى الطويل. وتطبيقًا لذلك هنا على نحو محدود، لا تعادل ملاحظة العلب الأولى تلقائيًا خطة معاينة محددة، أو قرار قبول عشوائي لدفعة، أو دليلًا على قدرة العملية. تحدد خطة الرقابة الفعلية في الموقع اختيار العينة ومعايير القبول وقواعد الاستجابة والفحوص المستمرة.
| يجوز تسجيل | لا تستنتج من دون أدلة منفصلة |
|---|---|
| اجتازت العلب المحددة الفحوص المعلنة في حالة الإعداد المسجلة | ستجتاز كل علبة في الدفعة |
| أنتج حساس الجودة ومسار الرفض اللذان خضعا للاختبار الاستجابة المرصودة | يغطي الحساس جميع الأعطال والمواد والسرعات والمواضع |
| تم تحديد الوصفة وحالة المواد | إصدار آخر أو دفعة أخرى من الورق المقوى مكافئة |
| اكتملت التأكيدات اليدوية المطلوبة | القسم أو الإعداد الذي لم يُفحص مقبول |
| استُخدمت طريقة القياس والأداة المحددتان | تعطي طريقة أو أداة أخرى قرارًا مكافئًا |
| تمت ملاحظة إشارات الخط المتصل وتسليم العمل | جرى التحقق من كل حالة في المراحل السابقة أو اللاحقة |
| سُجّل التعديل وأُعيدت الفحوص المتأثرة | ظلت فحوص القبول غير المرتبطة بالتعديل صالحة تلقائيًا |
| تم تحديد النطاق غير المختبر والقيود التي لم تُحل | تم إثبات نطاق التشغيل الكامل |
| اعتمد المسؤول المسمى أمر الإنتاج وفق خطة الموقع | الإطار العام بروتوكول اعتماد عالمي |
أوقف أو اضبط أو صعّد أو اعتمد: مصفوفة القرار
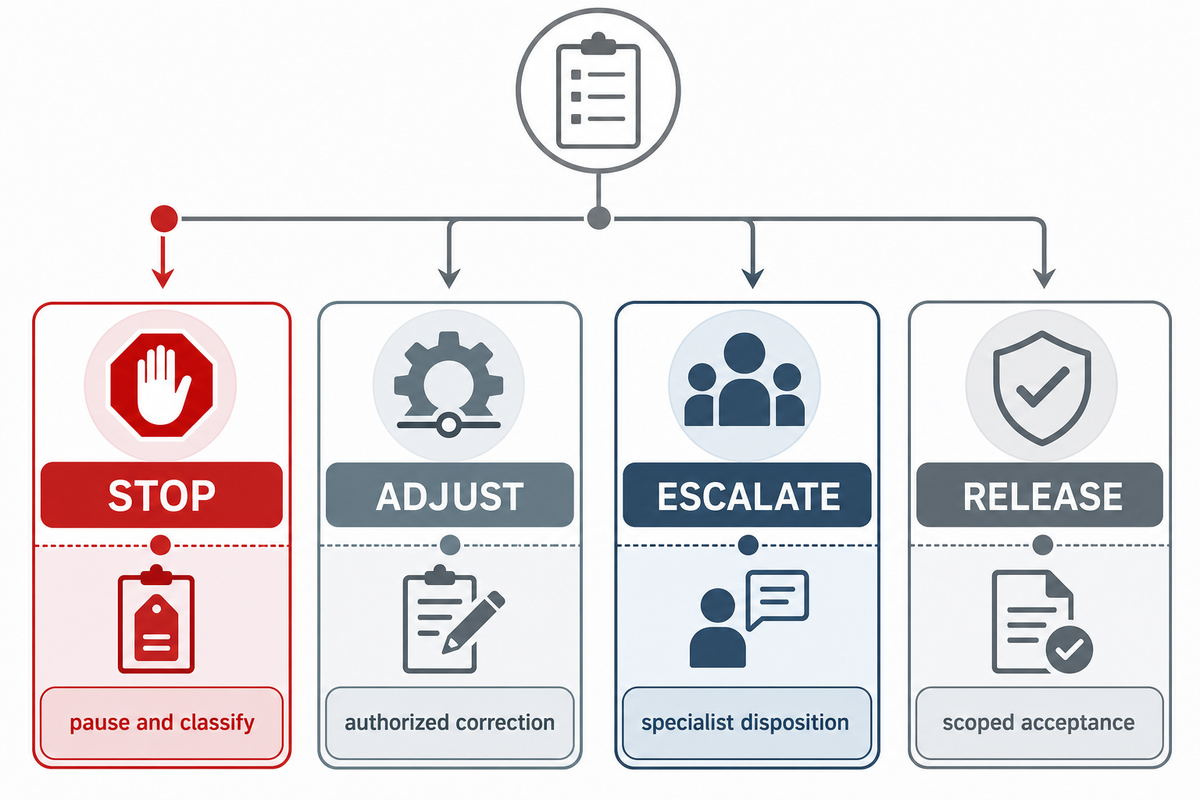
تحصر مصفوفة القرار هذه المشغل ضمن الصلاحيات المحددة. فهي تمنع استمرار الضبط بلا نهاية عندما يكون الإيقاف هو الإجراء المطلوب، وتمنع اعتبار تصحيح مشكلة واحدة دليلًا كاملًا على الاعتماد. وفي أماكن العمل بالولايات المتحدة، يستند حد تصنيف المهمة إلى OSHA 29 CFR 1910.147؛ أما الاختصاصات القضائية الأخرى فتتطلب الرجوع إلى القواعد والإجراءات المعمول بها فيها. ويمكن إحالة الحالات المصنفة على أنها أعمال خدمة فقط عبر قناة قطع غيار وخدمات آلات طي ولصق الكرتون لدى Cenwan، مع إرفاق حزمة الأدلة المسجلة.
| القرار | الحالة المرصودة | المسؤول التالي والأدلة المطلوبة |
|---|---|---|
| إيقاف | عدم تطابق أمر الإنتاج، أو التعرض لمخاطر سلامة لم يُصنّف، أو مشكلة في الحواجز أو التعشيق، أو مواد أو حركة خارجة عن السيطرة، أو غياب مدخل معتمد، أو عدم تأكيد الرفض | على قائد الإنتاج ومسؤول السلامة أو الجودة المعنيين تصنيف الحالة قبل الاستمرار |
| ضبط | تصحيح مصرح به ضمن الوصفة المعتمدة والدور ونطاق أمر الإنتاج | سجّل التغيير وكرر فحوص العلب الأولى المتأثرة |
| تصعيد | انحراف متكرر، أو حالة حساس غير واضحة، أو تلف في الوصفة، أو تعطل واجهة، أو سؤال عن اللاصق أو الامتثال، أو مهمة تقتصر على الخدمة | يحدد قسم الجودة أو الصيانة أو جهة التكامل أو مسؤول اللاصق أو المورد الإجراء المناسب للطراز المحدد |
| اعتماد | اجتازت الملاحظات المطلوبة لأمر الإنتاج المحدد والحالة المسجلة | يقبل مسؤول الإنتاج أو الجودة المسمى النطاق والجزء غير المختبر |
ما الذي لا تخبرك به بيانات الاتجاهات المتاحة
أظهرت بيانات البحث عن العبارة الأساسية الدقيقة والعبارات المجاورة، بما فيها إعداد آلة أوتوماتيكية لطي ولصق الكرتون والتغيير بين أوامر إنتاج آلة طي ولصق الكرتون وحساسات آلة طي ولصق الكرتون، مقاييس مفقودة أو محدودة في السلسلة الشهرية المتاحة. ويتمثل الخطر في عرض هذا النقص على أنه اتجاه في السوق، لأن البيانات المحدودة لا تكشف الطلب أو النمو أو التراجع أو الموسمية. إنه حد لما يمكن لهذا المصدر إثباته.
تمثل المعاينة التي تمت مراجعتها للمعيار FprEN 415-7:2025 مؤشرًا على معيار ناشئ لآلات التعبئة والتغليف الثانوية والجماعية، لكن الصفحة أشارت إلى أنه ما زال في مرحلة المسودة أو الموافقة الرسمية. لذلك لا يُعامل هنا على أنه معيار منشور نهائيًا. وبناءً عليه، لا يقدم هذا المقال توقعًا لنمو الاعتماد، أو ادعاءً بشأن «أفضل سرعة»، أو معيارًا عالميًا لزمن التغيير.
كيف تندرج Cenwan ضمن برنامج إعداد قابل للتكرار
تفيد Cenwan بأنها شركة مقرها ونتشو لتصنيع آلات طي ولصق الكرتون وآلات لصق العلب، وبأن لديها أكثر من عشر سنوات من الخبرة الهندسية وعملاء في أكثر من أربعين دولة. وتذكر الشركة أن بعض الطرازات المتوسطة إلى الراقية توفر ضبطًا اختياريًا بلمسة واحدة، وهندسة للخطوط المتكاملة، ودعمًا فنيًا عن بُعد، واستجابة مستمرة لخدمات ما بعد البيع، وتوريد قطع الغيار.
هذه بيانات عن قدرات الشركة، وليست دليلًا مستقلًا على نتائج الإعداد. تحققوا في عرض الأسعار والاتفاق الفني من الطراز المختار، والمعلمات المخزنة، ووظائف حساسات الجودة، وتكامل الرفض، وحدود الوصول عن بُعد، وبلد التركيب، والتدريب، وقطع الغيار، ونطاق الخدمة. وتؤكد مسؤوليات التكامل الواردة في ANSI ضرورة تحديد المسؤولين في الاتفاق الفني، بدلًا من التعامل مع عدة آلات متصلة كما لو أنها مجرد وصلة. لمقارنة التكوينات ومناقشة أنواع العلب ومستوى الأتمتة والدعم، راجعوا نظرة عامة على آلة طي ولصق الكرتون لدى Cenwan.
الأسئلة الشائعة
ما الخطوة الأولى في إعداد آلة طي ولصق الكرتون التي تعمل بالمحركات المؤازرة؟
الإجابة
تحقق من هوية أمر الإنتاج قبل الضغط على زر استدعاء الوصفة. طابق SKU والرسم أو العينة المعتمدة وتركيب العلبة وأبعاد الفراغ الكرتوني وحالة الورق المقوى واللاصق ومتطلبات الطي واللصق وإصدار الوصفة وحساسات الجودة المطلوبة ووجهة المرفوضات وحالة الخط المتصل. تحقق أيضًا ممن يحق له تغيير الوصفة ومن المسؤول عن قرار الاعتماد. إذا غاب مدخل مطلوب، أو كان العمل قد يعرض شخصًا لخطر بدء التشغيل غير المتوقع أو الطاقة المخزنة، فأوقف العمل وأحِل الحالة إلى المسؤول المعني في الموقع قبل بدء الحركة. يحول البدء بتحديد الهوية دون إعداد متقن تقنيًا لعلبة أو إصدار غير صحيح.
هل تلغي الوصفة المخزنة الفحوص اليدوية أثناء التغيير بين أوامر الإنتاج؟
الإجابة
لا. تستطيع الوصفة المخزنة تحديد مواضع محاور قابلة للتكرار وتقليل ضبط المواضع يدويًا، لكنها لا تتحقق من الفراغ الكرتوني الفعلي أو اللاصق أو مسار الطي أو الضغط أو الإخراج أو استجابة حساسات الجودة أو وجهة المرفوضات. ويظل على المشغلين المدرّبين إجراء التأكيدات اليدوية وفحوص العلب الأولى المحددة في وثائق الآلة وخطة الجودة بالموقع. تعاملوا مع استدعاء الوصفة بوصفه حالة بدء مضبوطة، ثم لا تعتمدوا الإنتاج إلا استنادًا إلى أدلة مسجلة عن العلب والخط.
كيف ينبغي فحص حساسات الجودة بعد التغيير الآلي؟
الإجابة
افحص كل حساس جودة مطلوب حسب وظيفته وباختبار مصرح به، ولا تكتفِ بالتحقق من ظهور مؤشر أخضر. سجّل الهدف، والحالة الطبيعية المتوقعة، والاختبار المعتمد، والإشارة المرصودة، واستجابة الآلة أو الرفض، ووجهة المرفوضات، والمسؤول عن إعادة الضبط، وأي قيد. وتختلف قواعد التعليم والمعايرة والسماحية والتجاوز باختلاف الطراز. نفّذ هذا العمل بشكل منفصل عن التحقق من السلامة الوظيفية لأجهزة الحماية.
كم علبة ينبغي فحصها قبل الاعتماد؟
الإجابة
لا يوجد حجم عينة موحد. استخدموا خطة ضبط العمل المعتمدة، وسجّلوا بدقة ما جرى فحصه؛ فملاحظة العينة الأولى لا تثبت القدرة على المدى الطويل.
لماذا قد يفشل العمل عند استدعاء إعداداته مع دفعة جديدة من الورق المقوى؟
الإجابة
يكرر استدعاء الوصفة أوامر الآلة المخزنة، لكنه لا يجعل الخامات متطابقة. فقد تتغير صلابة الورق المقوى، والتواءاته، ورطوبته، وسطحه، وطباعته، وحالة التكسير بالقالب، ونوع التموج، وهندسة الفراغات الكرتونية المقصوصة والمهيأة للطي؛ مما يؤثر في التغذية والطي وسلوك المادة اللاصقة والضغط واستجابة المستشعرات. سجّلوا الدفعة الجديدة وظروفها في سجل الإعداد، ثم أعيدوا الفحوص المتأثرة.
متى ينبغي إحالة المشكلة إلى الصيانة أو مورّد الآلة؟
الإجابة
صعّدوا المشكلة عندما تتجاوز الحالة نطاق الإعداد المصرح به: مثل الانحراف المتكرر، أو سلوك المستشعرات غير المفسر، أو عدم تطابق الوصفة أو تلفها، أو وجود مخاوف بشأن الحواجز الواقية أو أقفال التعشيق، أو الإخفاق في تأكيد رفض المنتج، أو تعطل إشارة الخط المتصل، أو تكرر عيوب اللصق أو الطي بعد التصحيحات المعتمدة، أو الحاجة إلى أي مهمة لا ينفذها إلا فريق الخدمة. وقد تكون الجهة المسؤولة هي الجودة أو الصيانة أو جهة تكامل الأنظمة أو المسؤول عن المادة اللاصقة أو مورّد الآلة؛ وتوضح صفحة Cenwan الخاصة بـدعم قطع الغيار والخدمة طريقة التواصل مع المورّد.
اجعلوا قابلية التكرار قابلة للتدقيق
حدّدوا → استدعوا الإعدادات → أكّدوا → اختبروا بظروف صعبة → افحصوا → سجّلوا → اتخذوا القرار. تكرر الأتمتة الحركة؛ أما حزمة الأدلة المحددة النطاق فتجعل قرار الإفراج خاضعًا للمساءلة.
المراجع والمصادر
- OSHA 29 CFR 1910.147، التحكم في الطاقة الخطرة (نطاق أعمال الصيانة والخدمة والاستثناءات المشروطة في الولايات المتحدة).
- ANSI: ANSI/PMMI B155.1-2023، سلامة آلات التعبئة والتغليف (نظرة عامة على النطاق المنشور، ومسؤولية التكامل، والتحقق، والتوثيق).
- NIST/SEMATECH، الدليل الإلكتروني: أخذ عينات القبول (تمييز تاريخي بين أخذ العينات وجودة الإنتاج على المدى الطويل؛ وليس معيارًا لآلات طي ولصق الكرتون).
- PostPress، وجهة نظر حول آلات طي ولصق الكرتون، الأمس واليوم (وجهة نظر ممارس موقّعة حول النواقل المزودة بمحركات، وقابلية التكرار، والتحسينات المتبقية في الإعداد).
- PostPress، أنظمة مراقبة الجودة مفتاح نجاح الإنتاج بآلات طي ولصق الكرتون (معلومات أساسية عن ظروف الفحص وحدود الكشف).
- Flexographic Technical Association، شراء آلات طي ولصق الكرتون: خمسة عناصر للتقييم (سياق تقييم مزيج الأعمال ومتطلبات تغيير الإعداد).
- المعاينة العامة لمشروع المعيار FprEN 415-7:2025 (إشارة إلى مسودة المعيار وإجراءات اعتماده الرسمي؛ ولا يُعرض بوصفه معيارًا نهائيًا).