تواصلوا مع Cenwan Machine Company

آلة طي ولصق الكرتون بالطباعة الفلكسوغرافية: الإعداد والتدريب ومواصفات الشراء لمصانع الكرتون المموج

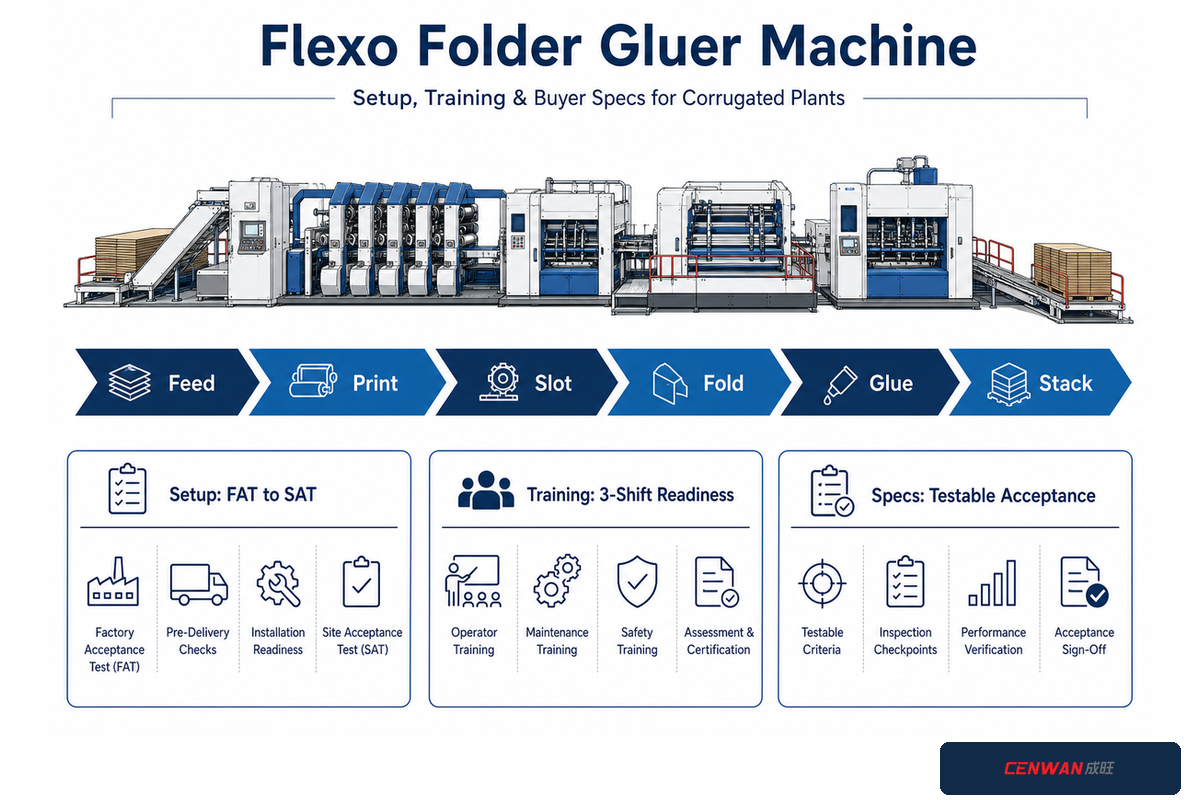
آلة الطباعة الفلكسوغرافية وطي ولصق الكرتون هي نظام تحويل متكامل يُدخل ألواح الكرتون المموج ويطبعها ويشقها أو يكسوها بالقالب، ثم يطويها ويلصقها ويعدّ العلب الجاهزة ويخرجها ضمن خط إنتاج واحد. لا يقتصر الشراء الناجح على البحث عن أعلى سرعة في الكتالوج، بل يتطلب توافقًا موثقًا وموقعًا بين مزيج العلب، وتجهيزات المصنع، وقدرات المشغلين، وقبول العينات، ودعم الخدمة.
آخر تحديث: يوليو 2026
الإجابة المباشرة
حددوا أولًا المهام الفعلية: الورق المقوى، وأبعاد الفراغ الكرتوني، ونمط العلبة، والألوان، ومتطلبات الطباعة، والشق أو التكسير بالقالب، وجودة الطي واللصق، ونظام الورديات، والمرافق، وطريقة الإخراج. ثم اطلبوا من المورد إثبات توافق التهيئة الموقعة عبر اختبارات قبول خاصة بالمشروع في المصنع والموقع.
مواصفات سريعة تُجمع قبل طلب عرض السعر
| المنتجات | طول الفراغ الكرتوني وعرضه، ودرجات الورق المقوى، وأنواع التموج، وأنماط العلب، والطلاءات، ونطاق التقوس، ومزيج الإنتاج الشهري |
| الطباعة والتحويل | عدد الألوان، ونسبة التغطية، ومتطلبات محاذاة الطباعة، ونطاق الشق أو التكسير بالقالب، والتخديد، والطي، وطريقة اللصق، وطريقة الإخراج |
| المصنع | المساحة المطلوبة، ومسار الوصول، ومصدر الكهرباء، والهواء المضغوط، واستخراج الغبار، والشبكة، والبيئة، وواجهات الخط |
| الأفراد | عدد الورديات، وأدوار المشغلين والصيانة، ولغة التدريب، واختبارات الشرح التطبيقي، والمسؤولون عن التصعيد |
| القبول | مهام إنتاج تمثيلية، وطرق القياس، ومدة التشغيل المستمر، وحزمة الوثائق، والعيوب، وقواعد إعادة الاختبار، وصلاحية اعتماد القبول |
الخلاصة
- تعاملوا مع الخط كسلسلة مترابطة: وحدة التغذية، والطباعة الفلكسوغرافية، والشيق أو وحدة التكسير بالقالب، والطي، واللصق، والإخراج.
- لا تعتبروا السرعة القصوى وحدها دليلًا على إنتاج قابل للبيع خلال وردية تضم مهام متنوعة.
- افصلوا بين قبول المصنع وقبول الموقع، وحددوا خطة الاختبار قبل إصدار أمر الشراء.
- درّبوا المشغلين، وموظفي الجودة، وفنيي الصيانة، والمشرفين على مسؤوليات كل منهم.
- استخدموا مهامًا نموذجية ومعايير نجاح وإخفاق قابلة للقياس لمقارنة المعدات الجديدة والمستعملة على أساس موحد.
ما وظيفة آلة الطباعة الفلكسوغرافية وطي ولصق الكرتون في تمريرة واحدة؟
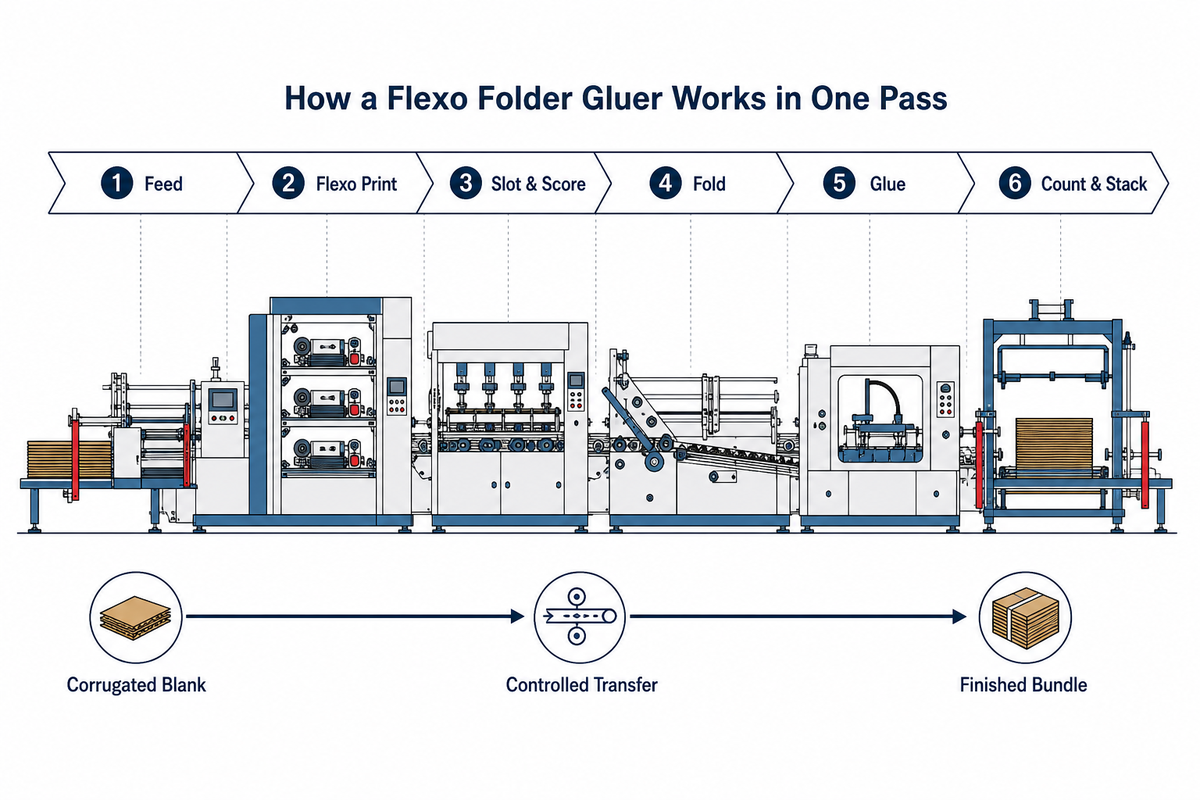
تُعرف هذه الآلة غالبًا داخل مصنع الكرتون المموج بالاختصار FFG، وهي تجمع أقسام التحويل التي قد تتطلب، لولا ذلك، آلات ومناولة مواد منفصلة. يُدخل المغذي كل فراغ كرتوني مقصوص ومهيأ للطي. وتطبع وحدات الفلكسوغرافيا التصميم، فيما يشكّل قسم التخديد والشق أو التكسير بالقالب الهندسة المطلوبة بدقة. وتحاذي قضبان الطي الألواح، ويُطبّق اللاصق على لسان اللصق، ثم تعدّ وحدة الإخراج العلب أو تجمعها في حزم.
والنتيجة المستهدفة علبة كرتونية مموجة مطبوعة ومكتملة في تمريرة واحدة، مع التحكم في الفراغ الكرتوني من وحدة التغذية حتى الحزام الناقل.
يتوقف التسلسل الدقيق على التهيئة. وقد يضم الخط، بحسب المشروع، عدة ألوان للطباعة، ونقلًا بالتفريغ، وتكسيرًا دوارًا بالقالب، وضبطًا مؤازرًا، وفحصًا، وقاذفًا للعدّ، وتجميعًا في حزم، أو اتصالًا بمرحلة الرص على المنصات. ويحدد وصف دورة أساسيات مصنع العلب من TAPPI الأقسام الأساسية نفسها: المغذي، والطباعة، ووحدة التخديد والشق، ووحدة التكسير بالقالب، ولسان اللصق، وقضبان الطي، ووحدة الإخراج.
- التغذية: افصلوا الفراغ الكرتوني المموج وحاذوه دون انحراف أو إدخال مزدوج.
- الطباعة: انقلوا الحبر بالألوان والتغطية ومحاذاة الطباعة المحددة.
- التحويل: شكّلوا خطوط التخديد والشق، أو اكسروا الفراغ بالقالب وفق الهندسة المعتمدة.
- الطي واللصق: اضبطوا مواضع الألواح، وتطبيق اللاصق، والضغط، وتكوين الرابطة.
- الإخراج: عدّوا العلب المقبولة أو أخرجوها أو اجمعوها في حزم أو انقلوها دون التسبب في اختناق المراحل التالية.
إذا كنتم ما زلتم تقارنون الفئات الأساسية لآلات طي ولصق الكرتون، فابدؤوا بـدليل آلة طي ولصق الكرتون. أما في مشروع الطباعة والتحويل المتكامل، فأبقوا مخطط العملية أعلاه بجانب عرض السعر، لأن كل قسم إضافي يؤثر في التجهيز، والحواجز، والمرافق، والتدريب، وقطع الغيار، والقبول.
ما الذي ينبغي تجهيزه قبل وصول الآلة؟
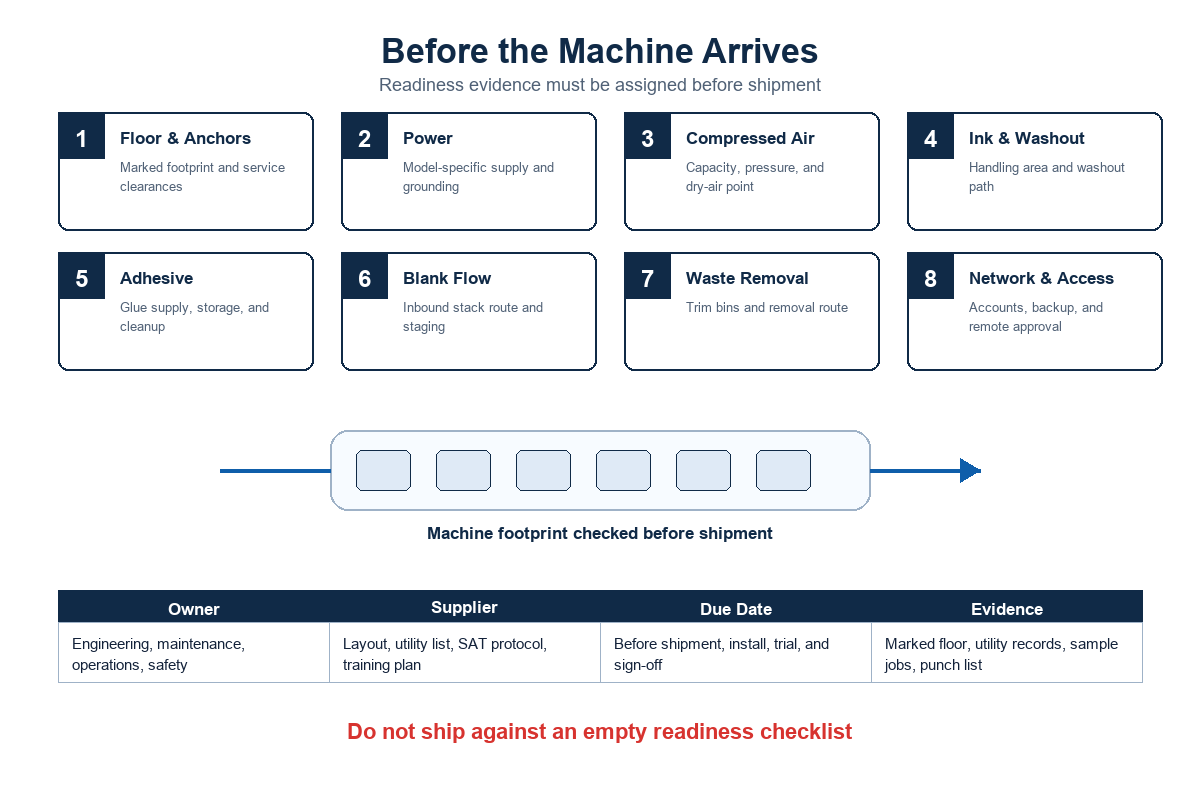
غالبًا ما تُحسم مشكلات التركيب قبل وصول الشاحنة إلى المصنع. ويجب أن تثبت وثائق الجاهزية أكثر من مجرد خلو مساحة مستطيلة على مخطط الأرضية. ينبغي أن تحدد كيفية إدخال الآلة إلى المبنى، ومكان وضع الوحدات مؤقتًا، وكيفية عمل الفنيين بأمان حولها، ومواضع توصيل المرافق، ومسارات حركة الحبر الرطب واللاصق والزوائد والعلب الجاهزة والأفراد في المنطقة.
لا تنقلوا تفاصيل الأساس أو الجهد أو ضغط الهواء أو قيمة الاستخراج من طراز آخر. احصلوا على مخطط وجدول مرافق موقعين للطراز المحدد. فعلى سبيل المثال، تعرض صفحات Cenwan العامة متطلبات مختلفة للتهيئات المستقلة والمتكاملة. وهذا الخط المتكامل للطباعة والتكسير بالقالب والطي واللصق لا يعادل آلة طي ولصق مستقلة.
خط أساس من 8 مجالات لتجهيز FFG للتشغيل
| المجال | الأدلة المطلوبة من المشتري قبل الشحن | شرط الجاهزية |
|---|---|---|
| المخطط | المساحة الموقعة، وخلوص الصيانة، ومحطات المشغلين، ونطاق الحواجز | تم القياس والتحديد على أرضية المصنع |
| الوصول | الباب، والممر، ومسار الرافعة أو الرافعة الشوكية، ونقاط الرفع، وتسلسل وضع الوحدات | اعتماد مسح المسار من المصنع وفريق التركيب |
| المرافق | جدول توصيلات الكهرباء والهواء والاستخراج والتأريض والاتصالات الخاص بالطراز | استكمال سجلات السعة والتوصيلات |
| البيئة | افتراضات درجة الحرارة والرطوبة والإضاءة والغبار والضوضاء ومناولة الحبر واللاصق | تسجيل ظروف الموقع لاختبارات القبول |
| الواجهات | التدفق السابق للخط، وآلة التجميع في حزم أو الرص على المنصات، وتبادل البيانات، وحدود إيقاف الطوارئ | تحديد مسؤول الواجهة وطريقة اختبارها |
| المواد | الورق المقوى والحبر وألواح الطباعة والأدوات واللاصق المعتمدة، ومهام العينات الصعبة | وسم الدفعات وتهيئتها للاختبار |
| الأفراد | مسؤول التركيب، ومسؤول السلامة، والمشغلون، والجودة، والصيانة، والمترجم | تأكيد تغطية الورديات والصلاحيات |
| القبول | خطة الاختبار، والقياسات، والعيوب، وقواعد إعادة الاختبار، وحزمة الوثائق، والموقّعون | تحديد مسؤولين ومواعيد استحقاق للنقاط المفتوحة |
ينبغي التعامل مع الضوضاء في خط الأساس باعتبارها مسألة تعرض تُقاس، لا تصنيفًا عامًا للآلة. ففي الولايات المتحدة، يوجب 29 CFR 1910.95 إجراء الرصد عندما يُحتمل أن يبلغ تعرض الموظف أو يتجاوز متوسطًا مرجحًا زمنيًا لثماني ساعات مقداره 85 dBA. عمليًا، ينبغي للشراء الاتفاق على مكان القياسات وموعدها في ظروف الإنتاج، ثم ترك تحديد الضوابط والتدريب للبرنامج المعمول به في المصنع.
كيف ينبغي قبول التركيب والتشغيل التجريبي؟
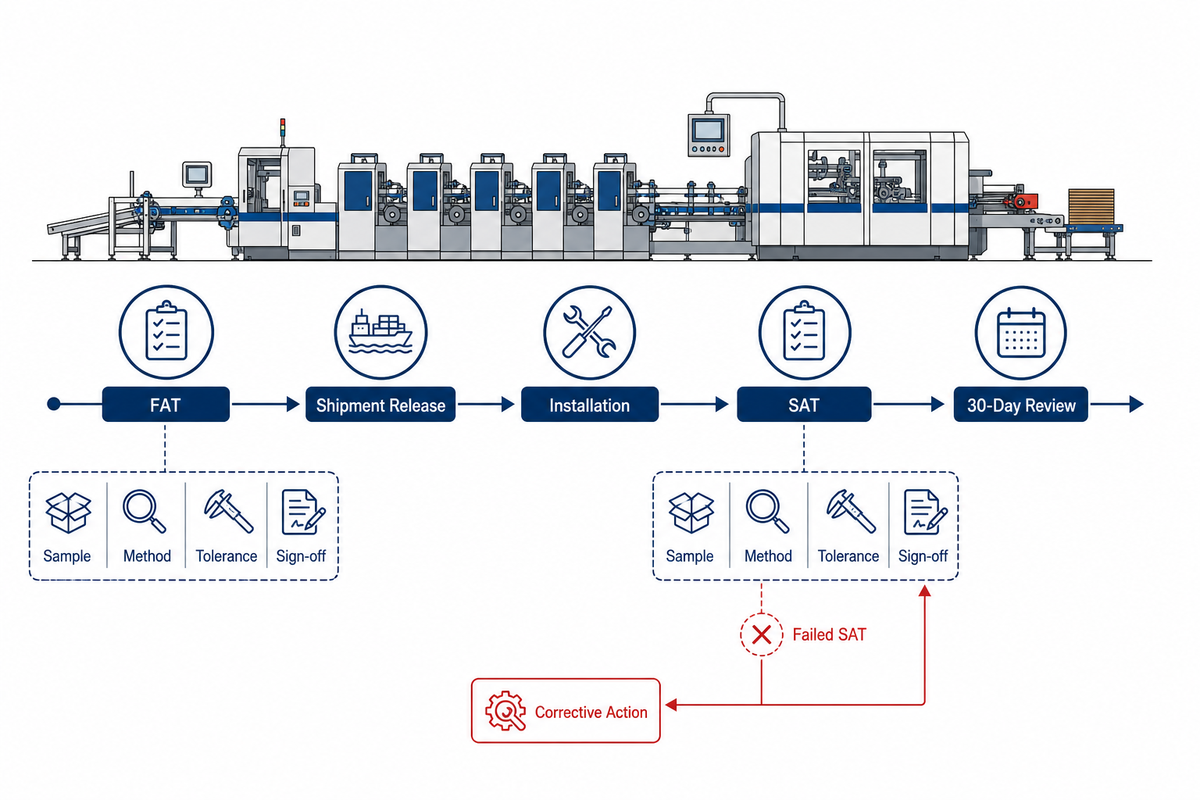
عبارة «الآلة تعمل» ليست معيار قبول. ينبغي أن يمر التشغيل التجريبي بالتحقق من التركيب، والدورات الجافة، والتشغيل مع الحواجز، وتحميل الوصفات ومهام الإنتاج، وتجارب المواد، وفحوص الجودة، والإنتاج المستمر، وإثبات التدريب، وتسليم الوثائق. سجّلوا البنود غير المحسومة في قائمة ملاحظات موقعة بدلًا من تركها مبعثرة في رسائل المحادثة.
يقدم IEC 62381:2024 هيكلًا مفيدًا: قبول المصنع، والتكامل في المصنع، وقبول الموقع، والتكامل في الموقع أنشطة منفصلة، كما أن قائمة التحقق وخطة الاختبار خاصتان بالمشروع. ولا يحدد المعيار اختبار FFG موحدًا لجميع الحالات. لذا يتعين على المشتري والمورد إدراج الأدلة اللازمة في العقد.
سجل قبول المواصفات والعينات
| حقل السجل | ما ينبغي تسجيله |
|---|---|
| تعريف المهمة | الرسم، وأبعاد الفراغ الكرتوني، ودرجة الورق المقوى ونوع التموج، والنمط، والألوان، ولوح الطباعة، والأدوات، والحبر، واللاصق |
| التهيئة الموقعة | الوحدات المركبة، وإصدار نظام التحكم، والخيارات، ومعدات الإخراج، والواجهات |
| الظروف | حالة الورق المقوى، ودرجة الحرارة والرطوبة عند الحاجة، وحالة الخط، والمشغل |
| الهدف والطريقة | السرعة المستقرة، ومحاذاة الطباعة، والشيق أو التكسير بالقالب، والطي، واللصق، والعدّ، والزوائد، وطريقة أخذ العينات، وأداة القياس |
| النتيجة المرصودة | القيمة المقاسة، وعدد العينات، والمنتجات المرفوضة حسب السبب، والتوقفات، ونتيجة إعادة التشغيل، ومدة التشغيل المستمر |
| القرار | مقبول، أو مقبول بشروط، أو مرفوض؛ مع تحديد المسؤول عن التصحيح، وموعد الاستحقاق، ومهمة إعادة الاختبار، والموقّع عن المشتري |
استخدموا 3 مهام تمثيلية على الأقل: أصغر فراغ كرتوني معتاد، وأكبر فراغ معتاد، وأصعب توليفة من الطباعة والشيق أو التكسير بالقالب والطي واللصق والإخراج. وأضيفوا أي فئة مهام تشكل خطرًا فعليًا على العمل. وتؤيد صفحة نطاق ASTM D5639/D5639M-25 المبدأ الأوسع القاضي بأن متطلبات الكرتون المموج ينبغي أن تستند إلى طرق اختبار معترف بها من المشتري والبائع، وإلى خصائص مختارة بما يلائم الاستخدام المقصود.
يتطلب قبول الطباعة أيضًا تحديد الهدف وطريقة القياس. وعندما يلائم ذلك المهمة ومتطلبات العميل، يوفر ISO 12647-6:2020 معلومات لضبط عمليات طباعة العبوات بالفلكسوغرافيا، بما فيها تطبيقات الورق المقوى المموج. ومع ذلك، ينبغي أن تحدد العقود قيم اللون ومحاذاة الطباعة وأخذ العينات والسطح الطباعي والقبول الفعلية.
بعد التسليم، حددوا موعدًا لمراجعة الاستقرار بالاستناد إلى سجلات الإنتاج الفعلية. ويُعد تحديد موعدها بعد 30 يومًا خيارًا عمليًا للمشروع، لا معيارًا عامًا. ومن الدروس القابلة للتطبيق في إرشادات التكليف على امتداد دورة الحياة الصادرة عن وزارة الطاقة الأمريكية أن الاختبار والتوثيق وتدريب المشغلين والمراجعة المستمرة ينبغي ألا تختزل في يوم التركيب.
ملاحظة هندسية: تتطلب أدلة القبول مهمة عينة موقعة، وظروف اختبار محددة، وطريقة قياس، ونتيجة مرصودة، وقرارًا بشأن العيوب، ومسؤولًا معنيًا. أما قيمة الكتالوج بلا هذه السلسلة فهي معلومة أولية للفحص، وليست نتيجة اختبار ناجح.
قاعدة القبول
إذا تعذر ربط النتيجة بمهمة موقعة وطريقة وظروف وعينة ومسؤول، فهي عرض توضيحي، وليست دليل قبول قابلًا للتدقيق.
ما التدريب الذي ينبغي أن تتلقاه كل وردية؟
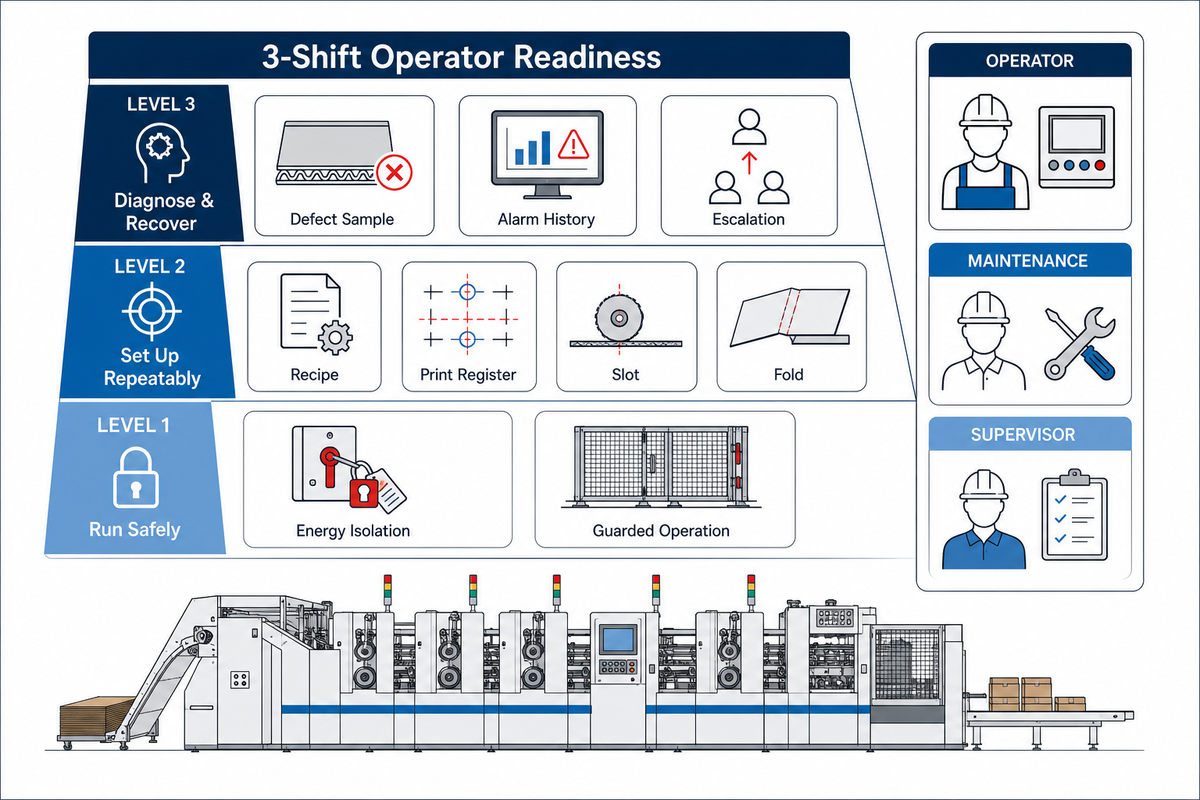
يعني إتمام التدريب إثبات الكفاءة عمليًا، لا مجرد الحضور. ينبغي أن يتمكن المشغلون من تحديد أقسام الآلة، والمخاطر، وأدوات التحكم المعتادة، وفحوص الجودة، واستعادة التشغيل بعد توقف منضبط، وحدود التصعيد. ويحتاج موظفو الجودة إلى معرفة قواعد أخذ العينات والعيوب. أما موظفو الصيانة فيحتاجون إلى إجراءات التشخيص والعزل والتدخل المصرح به. وينبغي تدريب المشرفين على الإنتاج والزوائد ومتى تلزم إعادة التدريب.
في مقال موقّع نُشر عام 2024، ذكر مدرب آلات طي ولصق الكرتون المستقل Jeff Wilcox أن التجهيز لم يكن دائمًا قابلًا للتكرار من وردية إلى أخرى، وشكك في فكرة أن الأتمتة تلغي حاجة المشغل إلى المهارة. ويتفق ذلك مع الخطر الفعلي الذي يواجه المشتري: فحتى الواجهة سهلة الاستخدام قد تقلل بعض التعديلات، لكنها لا تضمن أن تفسر كل مجموعة عمل سلوك الورق المقوى أو حالة اللاصق أو محاذاة الطباعة أو دقة الطي أو مشكلة ميكانيكية ناشئة بالطريقة نفسها.
سُلّم جاهزية المشغلين للورديات الـ3
| المستوى | المهارة المطلوب إثباتها | الدليل |
|---|---|---|
| 1. الشرح | تتبّع العملية، وحدد المخاطر والضوابط ونقاط الفحص ومن يحق له تنفيذ كل تدخل | قائمة تحقق للشرح التطبيقي موقعة من المدرب والمتدرب |
| 2. التشغيل تحت الإشراف | اضبطوا مهمة معروفة، وتحققوا من المواد، ونفذوا التعديلات المعتمدة، وافحصوا المخرجات، وأغلقوا سجل المهمة | وصفة مكتملة ونموذج جودة يتضمن ملاحظات المدرب |
| 3. التشغيل المستقل | بدّلوا المهمة، وأثبتوا جودة أول عينة، واستعيدوا التشغيل بعد توقف منضبط، وحددوا اتجاه العيوب، وصعّدوا المشكلة بالطريقة الصحيحة | سجل تشغيل مستقل لكل وردية ودور |
تعلن Cenwan عن تدريب للمشغلين في الموقع لمدة 5 أيام لإحدى آلات طي ولصق العلب الكرتونية ذات الصلة. اعتبروا ذلك نقطة انطلاق تعاقدية للطراز المعني، لا دليلًا على كفاءة كل فريق بعد 5 أيام. وحددوا عدد المتدربين، والورديات، واللغة، والمواد، والتمارين، وتوافر المدرب، ومعايير النجاح المذكورة أعلاه.
يختلف التدريب على الطاقة الخطرة بحسب الدور. ويميّز 29 CFR 1910.147 بين الموظفين المخولين والمتأثرين وغيرهم، كما يوجب إعادة التدريب عند حدوث تغييرات ذات صلة في المهام أو الآلة أو العملية أو الإجراء، أو عند اكتشاف قصور. ويصف تقرير OSHA عن حادث يتضمن FFG إصابة سحق لليد بين البكرات أثناء التجهيز، عندما لم تكن الآلة قد فُصلت عن مصادر الطاقة. ويجب أن يحكم برنامج ضبط الطاقة المعمول به في كل مصنع إجراءات التجهيز والتنظيف وإزالة الانحشار والصيانة.
اشترطوا
- تدريبًا خاصًا بكل دور واختبارات أداء مستقلة
- تجهيزًا ناجحًا موثقًا في كل وردية عمل
- أسبابًا موثقة لإعادة التدريب وحدودًا واضحة للتصعيد
- استعادة التشغيل بعد التوقف المنضبط دون تجاوز وسائل الحماية
لا تقبلوا
- الحضور وحده دليلًا على الكفاءة
- اعتماد كل وردية بصورة غير رسمية على مشغل خبير واحد
- اعتبار ضغط الإنتاج مبررًا لدخول منطقة الخطر
- دليلًا عامًا لا يحدد الطراز أو إصدار البرنامج
ما مواصفات الشراء التي ينبغي اعتمادها بالتوقيع؟
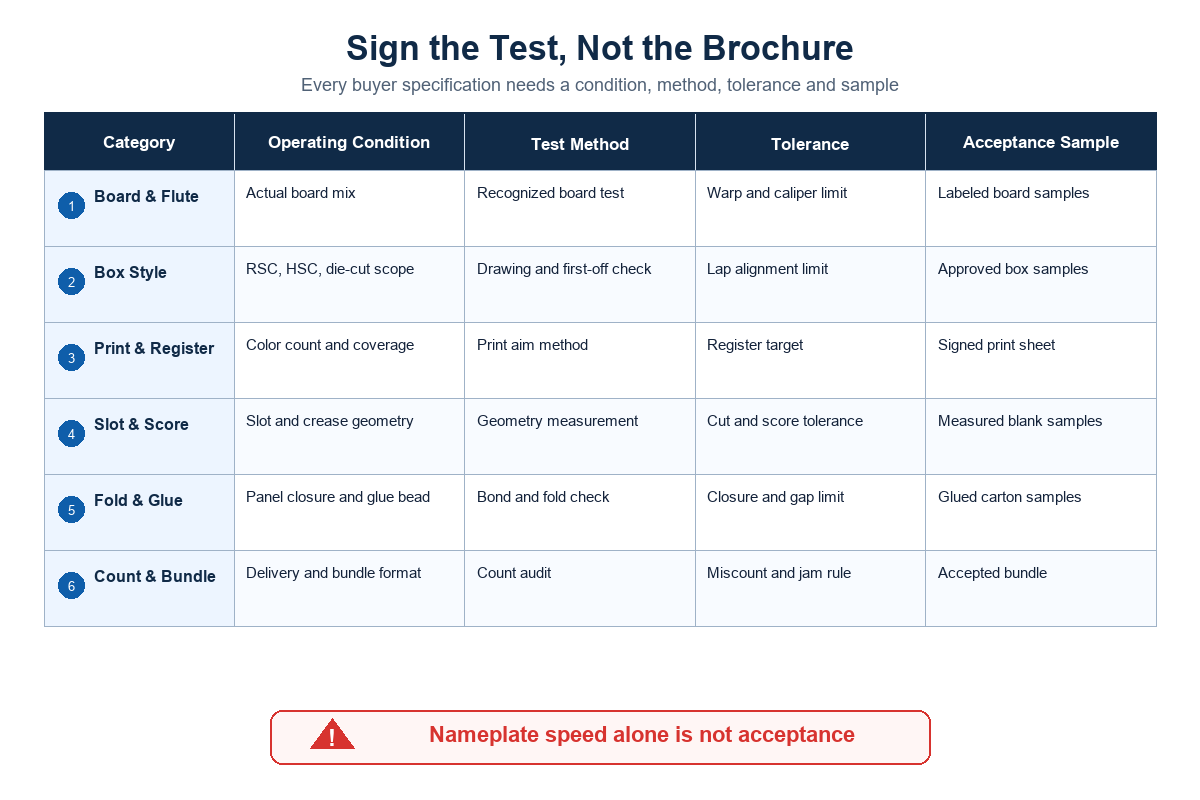
تستند طلبات عروض الأسعار الجادة إلى بيانات مضبوطة، لا إلى طلب عام مثل «أرسلوا سعر آلة أوتوماتيكية عالية السرعة لطي ولصق الكرتون». زودوا كل مورد بمصفوفة الورق المقوى والعلب نفسها. واشترطوا أن يحدد كل عرض ما هو قياسي أو اختياري أو مستثنى أو مفترض أو ما يزال خاضعًا لاختبار العينة. وسجلوا الدقة المطلوبة لمحاذاة الطباعة وهندسة التحويل ومحاذاة الألواح وعدّ الإخراج.
توضح صفحات فئات المنتجات العامة لدى Cenwan سبب ضرورة اعتماد التهيئة بالتوقيع. فعبر آلات مختلفة مدرجة، تتراوح القيم المنشورة تقريبًا بين 180–400 m/min لسرعة التشغيل، و130–1,650 mm لعرض العمل، و13.5–25.5 kW للقدرة، وبين مشغل واحد و3 مشغلين مدربين لكل وردية. هذه بيانات سياقية نشرتها الشركة المصنّعة لعدة طرز، وليست نطاقًا مضمونًا لطراز واحد. قارنوا تهيئات آلات طي ولصق الكرتون المموج المناسبة، واطلبوا ورقة مواصفات خاصة بالطراز.
| فئة مواصفات الطراز | الحقول الواجب إدراجها في الجدول المعتمد بالتوقيع |
|---|---|
| الفراغ الكرتوني والورق المقوى | الأبعاد الدنيا والمعتادة والقصوى، والدرجة، ونوع التموج، والسماكة، والطلاء، والتقوس، ومحتوى المواد المعاد تدويرها، وتفاوت المورد |
| فئة العلبة | RSC وHSC والأنماط المقصوصة بالقالب والطيات الخاصة ومحاذاة لسان اللصق وتوزيع الطلبات الشهرية |
| الطباعة | عدد الألوان، والتغطية، وأعمال الخطوط والمساحات المصمتة، وألواح الطباعة، وخطة أسطوانات الأنيلوكس، ونظام الحبر، والتجفيف، ومحاذاة الطباعة، والفحص |
| التحويل | التخديد والشيق ووحدة التكسير بالقالب وإزالة الزوائد وهندسة الطي ونوع اللاصق، بما فيه اللاصق بالذوبان الساخن عند تحديده، والتحقق من اللاصق والضغط والإخراج |
| الإنتاج | نظام الورديات، ومزيج المهام، وتغييرات الطلبات، والإنتاج المقبول المستهدف لكل مهمة نموذجية، وفئات الزوائد، وسجلات التوقف |
| أنظمة التحكم | الوصفات، والمحاور المؤازرة، وأدوار المستخدمين، والنسخ الاحتياطية، وسجل التدقيق، والوصول عن بُعد، والواجهات، وتراخيص قطع الغيار، ودعم البرامج |
| السلامة والامتثال | الحواجز، وأقفال التعشيق، وعزل الطاقة، وواجهات إيقاف الطوارئ، وإقرارات المطابقة، ووثائق المخاطر، والولاية القضائية |
| المصنع والخدمة | المرافق، والمساحة المطلوبة، والتركيب، والتشغيل التجريبي، والتدريب، والأدلة، والرسومات، وقطع الغيار، وزمن الاستجابة، ومسار تأمين القطع |
| القبول | اختبارات المصنع والموقع، ومهام العينات، والطرق، والأدوات، والتشغيل المستمر، والعيوب، وإعادة الاختبار، والتوثيق، واعتماد القبول |
نطاقات الطرز المنشورة أداة للفحص الأولي، وليست ضمانًا موحدًا
| فئة الطرازات المنشورة | البيانات السياقية المنشورة من الشركة المصنّعة | تحقق المشتري |
|---|---|---|
| سلسلة WPA / FFG | 200–260 m/min؛ حتى 350 ورقة/min | اختبروا التوليفة المعتمدة من حيث العرض والورق المقوى والطباعة والطي واللاصق والإخراج |
| فئة CW-M / CW-G / CW-W | 180–400 m/min؛ 130–1,650 mm؛ 13.5–25.5 kW | حددوا الطراز بدقة والنهاية المنشورة التي تنطبق عليه |
| فئة CW-W AC | 200 m/min؛ 290–1,650 mm؛ 22 kW | أكدوا نطاق الورق المقوى والعلب، والمرافق، وعدد المشغلين |
| CW-IL أحادي / مزدوج | 200–240 m/min؛ 20–22 kW؛ 6 bar؛ طول الخط 14.2–17.5 m | أكدوا الوحدات المركبة ونطاق الواجهات والمساحة الفعلية المطلوبة |
| خط ثنائي القناة | 240 m/min إجماليًا؛ 450–750 mm؛ 17.5 × 4 × 1.8 m؛ 20 kW | تحققوا من مزيج القنوات والعمالة والإخراج واختبار الإنتاج الإجمالي |
تسليم أنظمة التحكم المتصلة
إذا تضمنت المعدات دعمًا عن بُعد أو اتصالًا بشبكة المصنع أو نقلًا للوصفات أو وظائف سلامة تديرها البرامج، فأضيفوا جدولًا لأنظمة التحكم المتصلة. ويحدد IEC 62443-2-1:2024 متطلبات برامج الأمن لمالكي أنظمة الأتمتة والتحكم الصناعية ومشغليها. لذلك ينبغي أن يحدد الشراء الحسابات المسماة، وصلاحيات الأدوار، والموافقة على الوصول عن بُعد، والمدة التي تُحفظ فيها السجلات، وإثبات النسخ الاحتياطي والاستعادة، والجهة المسؤولة عن التحديثات، وجهات الاتصال عند الحوادث، والإجراءات المتبعة عند انتهاء دعم المورد.
بالنسبة إلى المعدات التي توضع في الاتحاد الأوروبي، يجب أن تراعي أعمال المطابقة نطاق التشريعات الفعلي أيضًا. ويتناول Regulation (EU) 2023/1230 إفساد برامج أو بيانات التحكم الحيوية للسلامة ومحاولات التخريب المتوقعة التي تؤثر في السلامة. وهذا الأمر خاص بالولاية القضائية، ولا يعني أن كل آلات FFG في العالم تتبع المسار القانوني نفسه.
لماذا لا تعادل السرعة الاسمية الإنتاج القابل للبيع؟
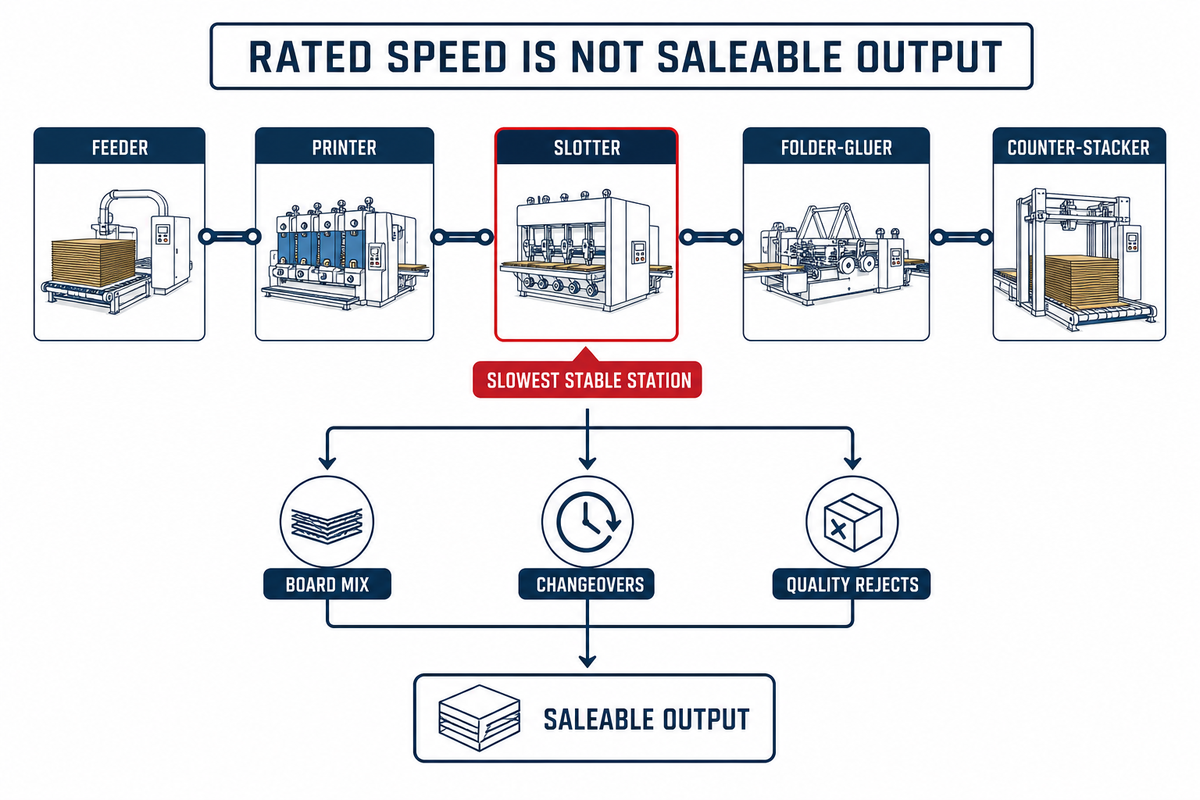
تصف سرعة الإنتاج الاسمية قدرة الآلة في ظل ظروف محددة أو غير محددة. أما الإنتاج القابل للبيع فهو ما يقبله المصنع بعد التجهيز والتوقفات وتغييرات الطلبات وتفاوت المواد والفحص والزوائد والمناولة اللاحقة. لذلك ينبغي قياس الإنتاجية بعدد العلب المقبولة لكل مهمة ووردية. ولا يمكن لزيادة سرعة المغذي تعويض حبر لم يجف، أو محاذاة طباعة غير مستقرة، أو عبء التكسير بالقالب، أو سوء محاذاة إغلاق الألواح، أو تفاوت اللاصق، أو عجز آلة التجميع عن إخلاء وحدة الإخراج.
سلسلة الاختناقات الخفية: الطباعة ← الشق ← إغلاق الألواح ← اللاصق ← الحزم
| الرابط | الأدلة المؤثرة في القرار | أنواع الفاقد المعتادة التي ينبغي تصنيفها |
|---|---|---|
| التغذية والطباعة | ثبات الفراغ الكرتوني، ومحاذاة التغذية، وانتقال الحبر، والتجفيف، ومحاذاة الطباعة، ونتيجة الفحص | إدخال غير سليم، أو انحراف، أو عيب طباعة، أو توقف بسبب الحبر أو ألواح الطباعة |
| الشيق أو التكسير بالقالب | الهندسة، والتخديد، ومحاذاة الشقوق، وجودة القطع، وإزالة الزوائد، وحمل الأدوات | سحق أو تمزق أو انسداد بالزوائد أو تغيير الأدوات أو خفض السرعة |
| إغلاق الألواح واللاصق | محاذاة الألواح والأحزمة والقضبان، ووجود اللاصق، وقوة الرابطة، ومدة الضغط | انحراف طرف العلبة، وتفاوت الفجوة، وعدم وصول اللاصق، وخروجه من الجوانب، وانفتاح الوصلة |
| الإخراج | دقة العدّ، وحالة الرصة، ونقل الحزم، وتراكم الإنتاج في المرحلة التالية | انحشار أو سوء الرص أو تصحيح العدّ أو توقف الناقل أو آلة التجميع |
احسبوا العلب المقبولة لكل مهمة ولكل وردية اعتمادًا على السجلات المرصودة، بدل تطبيق نسبة كفاءة مفترضة. وافصلوا تبديل المهام المخطط له عن انتظار المواد وحجز الجودة والتوقف الميكانيكي والتوقف الكهربائي والتنظيف والانسداد في المرحلة التالية. يوضح ذلك ما إذا كان الاستثمار التالي ينبغي أن يكون في قسم آخر عالي السرعة، أو إعداد أفضل للمهام، أو نظام إخراج مختلف، أو تدريب أكثر اتساقًا.
تصل مقالة الشراء من FTA بشأن خمسة اعتبارات لشراء آلة طي ولصق الكرتون إلى النقطة العملية نفسها: قد يقوض مزيج المنتجات والقيود القائمة الاستثمار، في حين يمكن لخط متوافق جيدًا أن يحل محل عدة أصول قديمة في ظروف مصنع محددة. ولتقييم تدفق الإنتاج المتكامل، راجعوا كيفية اتصال آلة FFG بخط تعبئة وتغليف أوتوماتيكي بدل تحديد مواصفاتها بمعزل عن الخط.
كيف تؤثر متطلبات الورق المقوى والعلبة والطباعة واللاصق في التهيئة؟
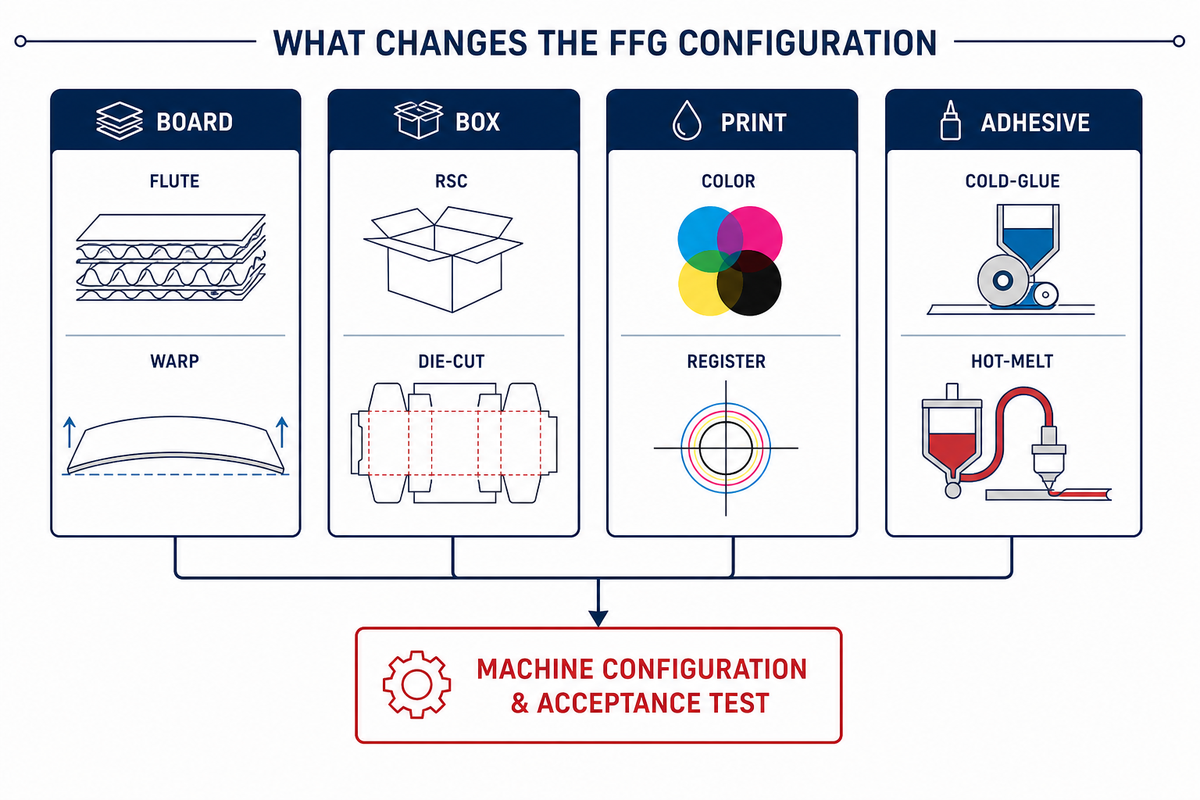
قد يحتاج مصنعان يطلبان عرض التشغيل نفسه إلى آلتين مختلفتين. تؤثر صلابة الورق المقوى وتقوسه في تغذية الورق. وتؤثر التموجات وسماكة الورق في التخديد والطي ومخاطر الانبعاج. كما تؤثر كثافة الطباعة في انتقال الحبر وجفافه. وتضيف أعمال التكسير بالقالب متطلبات للأدوات وتشذيب الزوائد. وتغيّر هندسة العلبة أداء القضبان والأحزمة ولسان اللصق والضغط ووحدة الإخراج.
أنشئوا مصفوفة لمهام العينات تجمع بين حجم العمل والصعوبة الفنية. وتشمل المجموعة العملية أصغر الفراغات المعتادة وأكبرها، وأعرض ألسنة اللصق وأضيقها، وتغطية طباعة خفيفة وكثيفة، وأصعب متطلبات محاذاة الطباعة، وأصعب هندسة للشيق أو التكسير بالقالب، وورقًا مقوسًا أو مطليًا ضمن النطاق المسموح به في المصنع، ومهمة متكررة عالية الحجم.
لا تدعوا علبة سهلة واحدة في العرض التوضيحي تحل محل هذه المصفوفة. حددوا المهام التي تتطلب أقسامًا اختيارية أو أدوات خاصة أو لاصقًا مختلفًا أو سرعة مستقرة أقل أو عملية منفصلة خارج الخط. وإذا تعذر على المصنع اختبار الورق المقوى أو المواد الاستهلاكية المحددة من المشتري، فاتفقوا على بديل وأعيدوا الاختبار المرتبط بالمخاطر في الموقع.
لفئة منتجات مختلفة، مثل علب الستيريو، قارنوا سير العمل مع دليل آلة طي ولصق علب الستيريو. ولتطبيق الخط المستقيم عالي السرعة، استخدموا أداة تقدير إنتاجية آلة طي ولصق الكرتون كوسيلة للتخطيط فقط؛ فسجل تشغيل العينات المعتمد بالتوقيع يظل دليل القبول.
آلة طباعة فلكسوغرافية وطي ولصق الكرتون جديدة أم مستعملة: ما الأدلة المطلوبة؟
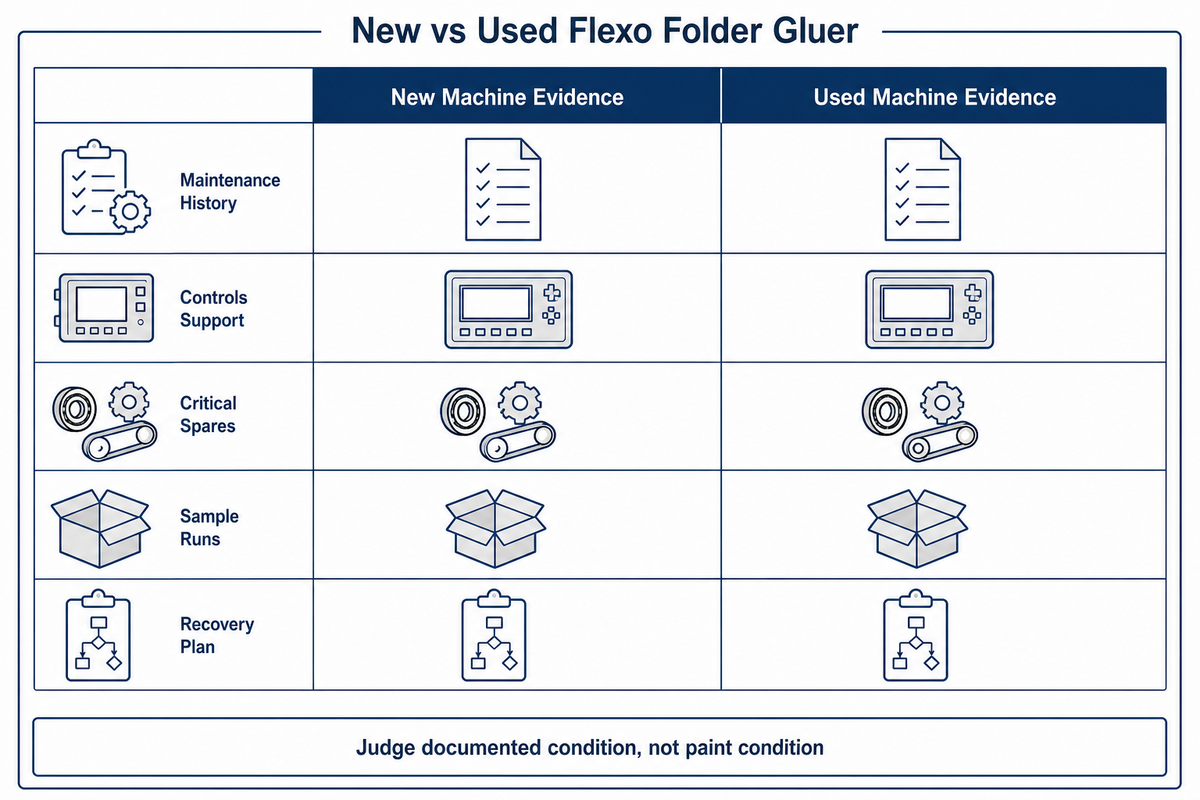
قد يكون شراء آلة مستعملة للطباعة الفلكسوغرافية وطي ولصق الكرتون مجديًا تجاريًا، لكن السعر وبيانات الكتالوج دليلان ضعيفان. تحققوا من التهيئة المركبة عبر الأرقام التسلسلية وألواح الطباعة وأنظمة التحكم والبرامج والوحدات والخيارات. واطلبوا، إن توفرت، سجل الإنتاج، وسجلات الصيانة والتحديث، وحالة دوائر السلامة، والرسومات الكهربائية، والأدلة، وكلمات المرور والنسخ الاحتياطية القابلة للنقل قانونيًا، ومسارًا مدعومًا لتأمين قطع الغيار.
| الأدلة | آلة جديدة | آلة مستعملة |
|---|---|---|
| الهوية | تهيئة الشراء وقائمة المواد الحالية | التهيئة عند الفحص، والرقم التسلسلي والسنة، وسجل التحديثات والخيارات المحذوفة |
| الحالة | فحص المصنع وقياسات خط الأساس | أسطوانة الأنيلوكس والطباعة، والمحامل، والتروس، والبكرات، والأحزمة، والقضبان، والتكسير بالقالب، واللاصق، والحواجز، والأسلاك |
| أنظمة التحكم | الأجهزة والبرامج المدعومة، والتراخيص، والحسابات، واختبار النسخ الاحتياطي والاستعادة | تقادم الأنظمة، والتراخيص القابلة للنقل، والمصدر والنسخ الاحتياطية، وكلمات المرور، وإمكانية استمرار الدعم عن بُعد |
| القبول | اختبارات المصنع والموقع وفق مواصفات الشراء | فحص الحالة القائمة، إضافة إلى تشغيل عينات بحضور الشهود، وآثار النقل، وإعادة الاختبار بعد التركيب |
أيًا كان الخيار، اشترطوا مهام العينات التمثيلية نفسها ومعايير القبول القابلة للقياس. تحتاج الخطوط المستعملة إلى أدلة إضافية عن الحالة وأنظمة التحكم، بينما تحتاج الخطوط الجديدة إلى إثبات أقوى بأن التهيئة الموعودة موجودة وتؤدي المطلوب. اسألوا كيف ستُقدم قطع غيار آلة طي ولصق الكرتون ودعم صيانتها بعد انتهاء الضمان وبعد وصول مكونات التحكم الحالية إلى نهاية فترة الدعم.
ما الذي ينبغي تضمينه في RFQ وعقد القبول؟
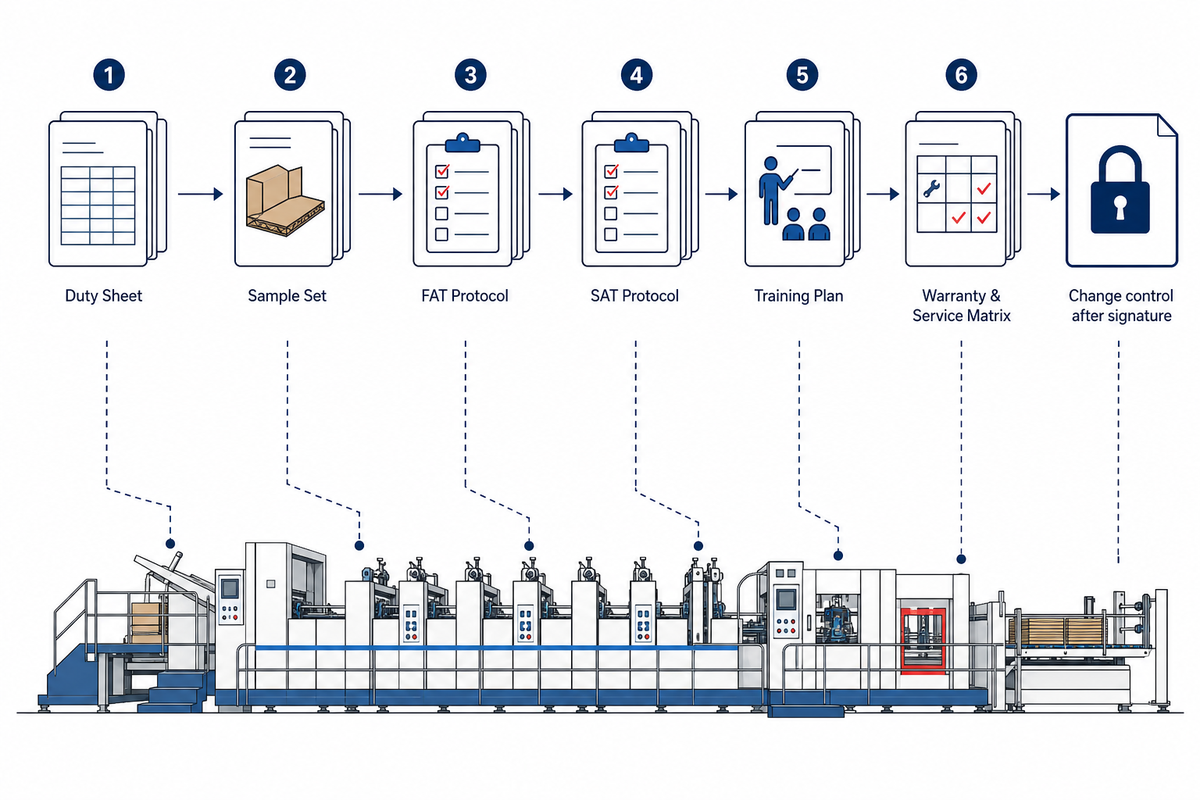
ينبغي أن تتيح وثائق طلب عرض الأسعار النهائية مقارنة عروض الموردين وأن تجعل القبول قابلاً للإنفاذ. أرفقوا مصفوفة المنتجات، وخط الأساس للجاهزية، وعينات مهام الإنتاج، وخطة التدريب المتدرجة، وجدول أنظمة التحكم، وقائمة قطع الغيار، والتزامات الخدمة، وخطة الاختبارات في المصنع والموقع. وحددوا الشخص المخول بالتوقيع على كل نتيجة.
حزمة RFQ للمواصفات والعينات
- مصفوفة موقعة للفراغات الكرتونية المقصوصة والمهيأة للطي، والورق المقوى، وأنماط العلب، والطباعة، والتخديد أو التكسير بالقالب، وإغلاق الألواح، والمواد اللاصقة، ووحدة الإخراج
- الطراز، والوحدات، وأنظمة التحكم، والخيارات، والمرافق، والمساحة المطلوبة، والواجهات، والاستثناءات
- مهام إنتاج ممثلة تتضمن المواد، والأهداف، والأساليب، والعينات، ومدة التشغيل المستمر، وقواعد الرفض
- نطاق القبول في المصنع، والتكامل في المصنع، والقبول في الموقع، والتكامل في الموقع، حيثما ينطبق
- تدريب بحسب الدور والوردية، وشرح المتدرب لما تعلمه، وتشغيل مستقل، ومؤشرات تستدعي إعادة التدريب، ودعم لغوي
- الأدلة، والرسومات الكهربائية والهوائية، والنسخ الاحتياطية للبرامج ووصفات التشغيل، والتراخيص، ونقل الحسابات، وقائمة المراجعات
- قطع الغيار الموصى بها للتشغيل الأولي، وقطع الغيار التشغيلية لمدة عامين، والمواد الاستهلاكية، ومهل التوريد، والإشعار بالتوقف عن الإنتاج
- موعد بدء الضمان، ومدة الاستجابة للخدمة، وقواعد الوصول عن بُعد، وجهات الاتصال للتصعيد، وإجراءات إعادة اختبار البنود المفتوحة
اطلبوا من الموردين تسعير الآلة الأساسية، والخيارات، وأدوات التشغيل، والشحن، والتفريغ، والتركيب، والتشغيل الأولي، والتدريب، وقطع الغيار، والسفر، والخدمة كلٌّ على حدة. لا تقارنوا الأسعار الإجمالية للآلات إذا كان أحد العروض يستثني الوحدات والأدلة اللازمة لتشغيل مهام الإنتاج المطلوبة.
عند تجهيز مجموعة البيانات، أرسلوا مواصفات مهام الإنتاج التجريبية مع الرسومات ومزيج الإنتاج. عندها يستطيع المورد اقتراح التهيئة المناسبة وتحديد ما يجب التحقق منه، بدلاً من التخمين استناداً إلى اسم منتج عام.
الأسئلة الشائعة
ما وظيفة آلة طي ولصق الكرتون الفليكسو؟
تُدخل آلة طي ولصق الكرتون الفليكسو صفائح الكرتون المموج، وتطبعها بوحدات فليكسو، ثم تخددها أو تكسرها بالقالب، وتطويها، وتضع المادة اللاصقة، وتُخرج العلب بعد عدّها أو تجميعها في حزم ضمن عملية إنتاج متصلة. وتحدد التهيئة عدد الألوان، ونطاق التكسير بالقالب، وأنظمة التحكم، والفحص، ووحدات الإخراج.
ينبغي للمشترين أيضاً تأكيد درجات الورق المقوى، وأصغر وأكبر فراغ كرتوني مقصوص ومهيأ للطي ضمن الإنتاج المعتاد، وأنماط العلب، ومحاذاة لسان اللصق، وأدوات التشغيل، ونظام ألواح الطباعة والحبر، وأنظمة التحكم بوصفات التشغيل، ومناولة المنتج في المراحل التالية. وينبغي أن يتتبع اختبار القبول عينة موقعة من وحدة التغذية حتى الحزمة، وأن يسجل كل نتيجة جودة، وتوقف، وسبب رفض، والجهة المسؤولة، بدلاً من تقييم الآلة بناءً على عرض توضيحي واحد لعلبة سهلة الإنتاج.
من هو مشغّل آلة طي ولصق الكرتون؟
يجهز مشغّل آلة طي ولصق الكرتون مهام الإنتاج، ويتحقق من المواد ووصفات التشغيل، ويضبط المواضع المعتمدة، ويفحص جودة الطباعة والتخديد وإغلاق الألواح واللصق، ويتعامل مع التوقفات المنضبطة، ويسجل العيوب، ويرفع مسائل الصيانة أو السلامة إلى الجهات المختصة. وينبغي إثبات الكفاءة من خلال إعداد مستقل وتشغيل عينة، مع مواءمة مسؤوليات التعامل مع الطاقة الخطرة مع OSHA 29 CFR 1910.147 حيثما تنطبق قواعد الولايات المتحدة. ولا يعني هذا الدور تفويضاً بأعمال الصيانة؛ بل ينبغي توثيق حدود المهام، وصلاحيات العزل والقفل، وسلطة اعتماد الجودة، ومسارات التصعيد والتدريب عليها.
ما تكلفة آلة طي ولصق الكرتون الفليكسو؟
لا يوجد سعر موحد يمكن اعتماده بمسؤولية. فالعرض، وعدد الألوان، ووحدات الطباعة والتكسير بالقالب، ومستوى الأتمتة، ومعدات الإخراج، وأنظمة التحكم، والشحن، والتركيب، والتدريب، وقطع الغيار، ونطاق القبول، كلها تؤثر في عرض السعر. قارنوا الموردين باستخدام تهيئة موحدة وحزمة واحدة لمهام الإنتاج التجريبية، واطلبوا من كل مقدم عرض تسعير الخيارات والاستثناءات على حدة.
ما المدة المناسبة لتدريب المشغّلين؟
ينبغي أن تتناسب المدة مع نطاق الآلة، وعدد الورديات، واللغة، ومستوى المشغّلين الأساسي. ويُعد عدد الأيام المنشور نقطة بداية فحسب. وينبغي ألا يكتمل التدريب حتى يثبت كل دور وكل وردية القدرة على الإعداد، وفحوص الجودة، واستعادة التشغيل بطريقة منضبطة، والتصعيد الآمن، وتوثيق العمل على مهام الإنتاج المتفق عليها.
ما الاختبارات المطلوبة قبل القبول النهائي؟
اختبروا مهام إنتاج ممثلة، لا فراغاً سهل الإنتاج فحسب. وسجلوا ظروف الورق المقوى والبيئة، والتهيئة، والإعداد، والسرعة المستقرة، والطباعة ومحاذاة التطابق، ونتيجة التخديد أو التكسير بالقالب، ودقة إغلاق الألواح، وقوة التصاق المادة اللاصقة، والإخراج والعد، والعيوب، وفحوص السلامة، والتوقفات المنضبطة، ومدة التشغيل المستمر المحددة في العقد.
المراجع والمصادر
- TAPPI، أساسيات مصنع العلب: آلات طي ولصق الكرتون الفليكسو
- Flexo Technical Association، خمسة عناصر ينبغي مراعاتها عند شراء آلة طي ولصق الكرتون
- صفحة نطاق ASTM D5639/D5639M-25
- صفحة نطاق IEC 62381:2024
- صفحة نطاق ISO 12647-6:2020
- OSHA 29 CFR 1910.147، التحكم في الطاقة الخطرة
- OSHA 29 CFR 1910.95، التعرض المهني للضوضاء
- صفحة نطاق IEC 62443-2-1:2024
- اللائحة (EU) 2023/1230
- وزارة الطاقة الأمريكية، التشغيل الأولي للمباني الاتحادية
نبذة عن الشركة المصنّعة
Cenwan Machine شركة مصنّعة مقرها في Wenzhou، China، وتنتج آلات طي ولصق الكرتون ومعدات لصق صناديق الكرتون المموج وخطوط التعبئة والتغليف المتكاملة. على مدى أكثر من 10 سنوات، دعمنا مصنّعي علب الكرتون والتغليف المموج في أكثر من 40 دولة، من خلال المساعدة في اختيار المعدات وتخصيص تكوينها ودعم التركيب وتوفير قطع الغيار وخدمات ما بعد البيع.
نكتب محتوى مدونتنا لمساعدة مشتري معدات التعبئة والتغليف ومديري المصانع وفرق المشتريات على فهم تقنية آلات طي ولصق الكرتون، وتوافق أنماط العلب الكرتونية، والطاقة الإنتاجية، وROI، والصيانة، واختيار المورد قبل طلب عرض سعر.
- خبرة تزيد على 10 سنوات في هندسة آلات الطي واللصق
- قاعدة التصنيع في Ruian، Wenzhou، Zhejiang، China
- آلات طي ولصق الكرتون، وآلات طي ولصق الكرتون المموج، وخطوط تعبئة وتغليف أوتوماتيكية
- مراجع التصنيع والجودة CE / ISO 9001
- التشخيص عن بُعد، ودعم قطع الغيار، والاستجابة الفنية على مدار 24/7
- خبرة في المعدات والخدمات في أكثر من 40 دولة
العلامة التجارية
آلة سينوان
الشركة
Zhejiang Chengwang Intelligent Packaging Equipment
نوع النشاط
مصنّع معدات B2B
مقر المصنع
Ruian، Wenzhou، Zhejiang، China
البريد الإلكتروني
sales2@cenwanmachine.com
الهاتف / WhatsApp
+86 139 0664 6788