تواصلوا مع Cenwan Machine Company


بقلم GW · آخر تحديث 6 أكتوبر 2026
آلة لصق علب الكرتون هي معدّة لطي فراغات العلب المجهزة ولصقها؛ وتشمل مدخلات العمل الورق المقوى الفعلي، والفراغ المسطح، وتصميم العلبة، والإنتاج المقبول خلال مدة زمنية محددة. ولا يكفي اسم الدرجة أو السرعة القصوى لتأكيد توافق هذه العناصر. قارنوا الأدلة المتعلقة بالعلبة المقدمة قبل مقارنة أسعار الآلات.
قد تُسمى كل من علبة كرتونية تجميلية وصندوق شحن مموج صندوقًا من الورق المقوى، لكن المواد المستخدمة وطيات العلبة وأسطح اللصق قد تختلف اختلافًا كبيرًا. ومن المفيد لمشتري معدات التعبئة والتغليف الذين يتعاملون مع أنواع متعددة من العلب أن يوضحوا هذه الفروق في طلبهم. تربط القواعد أدناه بين أوصاف الورق المقوى وحقول المقاسات الخاصة بكل تصميم ومثال لمعدل الإنتاج، من دون الإيحاء بأن معدلات الكتالوج تضمن الإنتاج الفعلي.
المواصفات السريعة: ماذا تعني الأرقام المنشورة؟
- تدرج Cenwan ورقًا مقوى بوزن 200–800 gsm لسلسلة CW-G؛ ومع ذلك، يلزم تأكيد الدرجة الفعلية والعينة النهائية.
- يحدد الجدول العام لسلسلة CW-G سرعة خط قصوى تبلغ 400 m/min في ظروف عدم التحميل.
- يبلغ نطاق العرض الخاص بتصميم الزوايا الست في G880 مقدار 270–880 mm؛ أما نطاق الخط المستقيم فيبلغ 140–880 mm.
- يستخدم المثال التطبيقي مدة مشتركة منقضية قدرها 120-minute وأعدادًا افتراضية للعبوات المقبولة، وليس اختبارًا في المصنع.
مصدر حقول المورد: مواصفات Cenwan CW-G. تأكدوا من الطراز والتجهيز المقترحين حاليًا.
ثلاثة مدخلات تحدد متطلبات عمل آلة لصق علب الكرتون
يكون طلب عرض السعر لآلة لصق علب الكرتون قابلًا للاستخدام عند تحديد المادة والشكل الهندسي والإنتاج معًا. وتحدد أوصاف الورق المقوى المادة الأساسية وسطح اللصق. وتوضح الرسومات المسطحة الطيات ومواضع الغراء. ويحدد مواصفات الإنتاج عدد العلب المقبولة خلال مدة زمنية معينة. ولا يمكن لأي عنصر منها أن يحل محل العناصر الأخرى.
بالنسبة إلى مشتري معدات التعبئة والتغليف، يصف مصطلح «آلة أوتوماتيكية للصق العلب» مستوى الأتمتة، لا مواصفات العمل كاملة. وتعالج آلة أوتوماتيكية لطي ولصق الكرتون الفراغات المجهزة باستخدام وظائف الطي واللصق المتاحة في التجهيز المقدم؛ أما الطباعة والتكسير بالقالب فهما مرحلتان إنتاجيتان منفصلتان، ما لم يشملهما خط الإنتاج المقترح. لذلك قد تشمل عروض آلات تصنيع العلب نطاقًا أوسع من مراحل الإنتاج.
- المادة: الدرجة، والتركيب، والدفعة، والسماكة المقاسة، وسطح اللصق الفعلي المطبوع أو المطلي.
- الشكل الهندسي: الفراغ المسطح، ونمط التخديد، واتجاه التغذية، وألسنة اللصق، والعينة النهائية.
- الإنتاج: عدد العلب المقبولة، والعيوب المتفق عليها، ووقتَا البدء والانتهاء، وفترات التوقف المحددة.
إذا اقتصر ما قُدّم على الطول والعرض والارتفاع النهائي، فستبقى تفاصيل كثيرة عن هندسة الفراغ غير محددة. يتناول النطاق المنشور للمعيار TAPPI T827 قياسات المسافة بين خطي التخديد في الفراغات وعلاقتها بحجم العلبة عند معرفة سماحات التخديد. وبوجه عام، ابدؤوا تحديد المتطلبات الخاصة بالرسم، بدلًا من افتراض أن قياس العلبة النهائية يحدد مقاس الآلة.
درجات الورق المقوى: SBS وFBB والورق المقوى المعاد تدويره
تصف المصطلحات المستخدمة في صناعة الورق المقوى درجاته، لكن أسماء الدرجات وحدها لا تثبت توافقها مع آلة أوتوماتيكية لطي ولصق الكرتون. فعلى سبيل المثال، ترجع الاختلافات بين ورق طي العلب والورق المقوى المعاد تدويره ذي الوجه الأبيض إلى اختلاف طبقات الألياف والتركيب. وتلزم معرفة الدرجة الفعلية والفراغ النهائي كي يتمكن المورد من تقييم سلوك الطي و/أو اللصق.
يشرح دليل Iggesund للورق المقوى أسماء مكونات الورق المقوى، لكن هذه الأوصاف لا تضمن ملاءمة العلبة. كما أن الورق المقوى المعاد تدويره لا يأتي بتركيب موحد.
| وصف الورق المقوى أو سطحه | ما ينبغي تحديده | الأدلة المطلوب تقديمها | القيود |
|---|---|---|---|
| SBS / SBB | ورق مقوى من لب كيميائي مبيض | ورقة بيانات الدرجة وفراغ الإنتاج | المظهر الأبيض لا يثبت ملاءمة سطح اللصق |
| FBB، ظهر كريمي | تركيب الطبقات الوسطى والخارجية | الدرجة والسماكة وسطح الظهر | الوزن بالجرام لكل متر مربع وحده لا يحدد الصلابة |
| FBB، ظهر أبيض | مواصفات طبقة الظهر الفعلية | عينة مطبوعة نهائية | قد يخفي تشابه اسم الدرجة اختلافًا في السطح |
| WLC، طبقات مختلطة معاد تدويرها | تركيبة الألياف حسب المنتج | تحديد الدفعة والدرجة | لا توجد نتيجة طي موحدة لجميع أنواع الورق المقوى المعاد تدويره |
| WLC، لون ظهر محدد | تشطيب الظهر والطبقة العلوية | أسطح اللصق المتقابلة الفعلية | لون الظهر لا يثبت صلاحية الالتصاق |
| SUB / ورق مقوى غير مبيض | طبقة أساسية من لب كيميائي غير مبيض | تفاصيل الطلاء والتخديد | الطبقة البنية الأساسية لا تحدد السطح النهائي |
| كرتون مموج أحادي الجدار | طبقتا تبطين وطبقة تمويج واحدة | التمويج وطبقات التبطين وسماكة الورق المقوى المقاسة | وصف نوع التمويج وحده غير كافٍ |
| كرتون مموج مزدوج الجدار | طبقتا تمويج وطبقات التبطين | التركيب الكامل والفراغ | لا تعمموا نتيجة الكرتون أحادي الجدار |
| منطقة لصق مطبوعة أو مطلية أو مغلفة | السطح المكشوف على جانبي الوصلة | التشطيب النهائي للإنتاج | قد لا يمثل اختبار الورق المقوى الخام العلبة المباعة |
لنفترض أنكم ترغبون في شراء SBS لعينة ذات لسان لصق مطلي. قد يوضح اسم المادة نوع الألياف، لكن ماذا عن قوة الالتصاق؟ في مثال العينة المطلية، قد تختلف الأسطح التي تتلامس عند الطي عن الأسطح الظاهرة في الورقة غير المطبوعة.
يشكل نطاق Cenwan المنشور للورق المقوى في CW-G، والبالغ 200-800 gsm، حدًا ضمن الكتالوج لهذه الفئة من المعدات. ومع ذلك، يلزم تأكيد الدرجة والتشطيب والتصميم لكل علبة ضمن هذا النطاق. ويوضح مقارنة الورق المقوى والكرتون المموج سبب عدم كفاية الوصف العام «ورق مقوى».
الكرتون المموج: أهمية التمويج وطبقات التبطين معًا
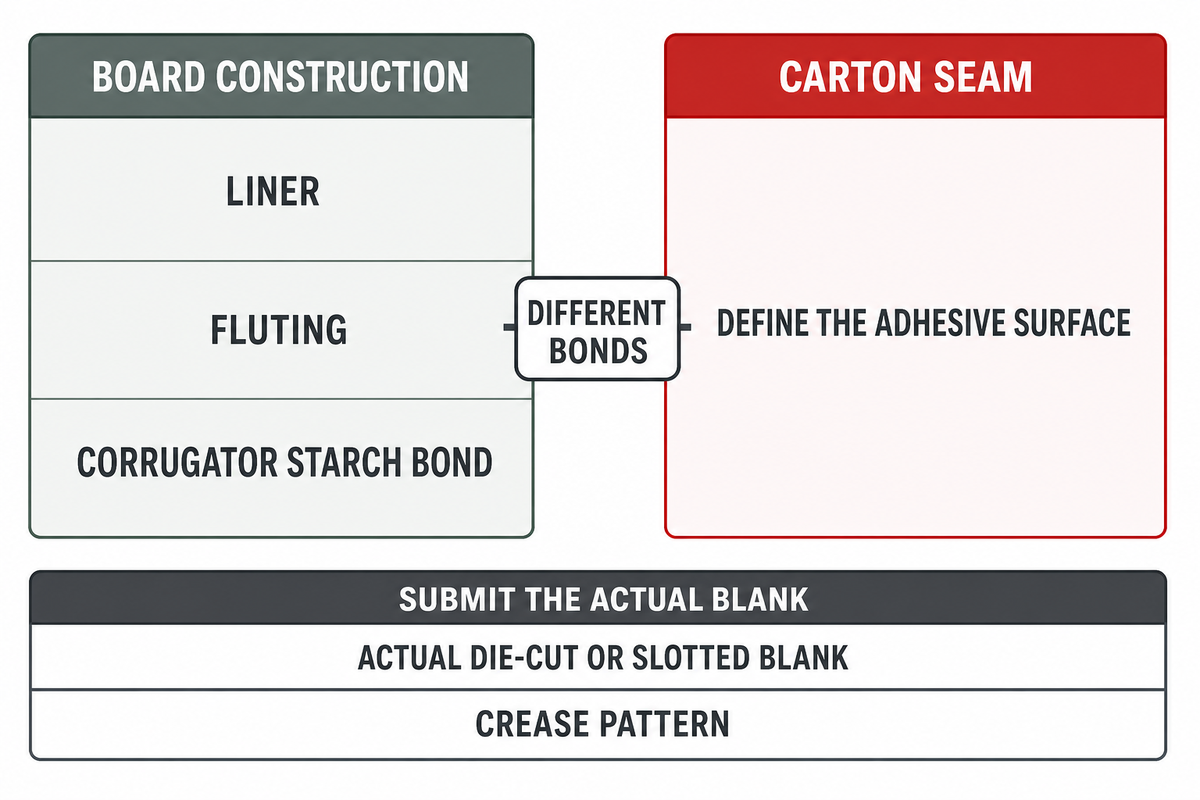
يتكون الكرتون المموج من طبقات تبطين مسطحة وطبقات تمويج متموجة. ويكتسب التركيب الكلي أهمية عند تحديد مواصفات آلة طي ولصق الكرتون المموج. ويُعد نوع التمويج ودرجة طبقات التبطين من خصائصه. ولا تكفي الموافقة استنادًا إلى عبارة «تمويج E» أو «كرتون مموج» لتحديد خصائص المادة الخام أو أدلة عملية الطي.
يفرق وصف الإنتاج لدى FEFCO بين الكرتون أحادي الجدار ومزدوج الجدار وثلاثي الجدار، وبين طبقات التبطين والتمويج. ويُقاس ارتفاع التمويج دون طبقات التغطية، ولا ينبغي استبداله بقياس السماكة الكلية للكرتون. كما تختلف وصلة النشا التي تُنشأ في ماكينة تصنيع الكرتون المموج عن وصلة العلبة التي تُنشأ في آلة الطي واللصق.
- يحتوي الكرتون المموج على طبقات تبطين وطبقة تمويج واحدة أو أكثر، بحسب تركيب الجدار. وينبغي تحديد السطح الذي يوضع عليه لاصق العلبة.
- قدموا الفراغ الفعلي المكسّر بالقالب أو المشقوق ونمط التخديد الخاص به.
- افصلوا نتائج عينات الورق المقوى عن نتائج الكرتون المموج عند إعداد خطة إنتاج متنوعة.
لنفترض أن أحد المشترين يريد استبدال علبة صغيرة من الورق المقوى بعلبة بريدية مموجة؛ فالإبقاء على الأبعاد النهائية لا يزيل مخاطر تحديد مواصفات طي خاطئة. ويرجع ذلك إلى تغير التمويج وخطوط التخديد ومسار الطي. وتُعد تجهيزات آلة طي ولصق الكرتون المموج الخيار المناسب لمناقشة المنتج عند تقديم العلبة المموجة.
من المهم فهم حدود التوقعات الممكنة. فقد أشارت دراسة ثني الكرتون المموج لعام 2025 التي أجراها Kmita-Fudalej وCzechowski إلى أن بعض التوقعات العددية في دراستهما لم تكن قريبة كثيرًا من البيانات التجريبية. وتركز الدراسة على ثني تراكيب مختبرة، لا على حدود قدرة آلة اللصق. والتطبيق العملي لهذا الدليل هو الاحتفاظ بالأدلة المادية وعدم اعتبار نموذج الورق المقوى اختبارًا لسرعة الإنتاج.
السماكة والوزن بالجرام لكل متر مربع وسطح اللصق الفعلي
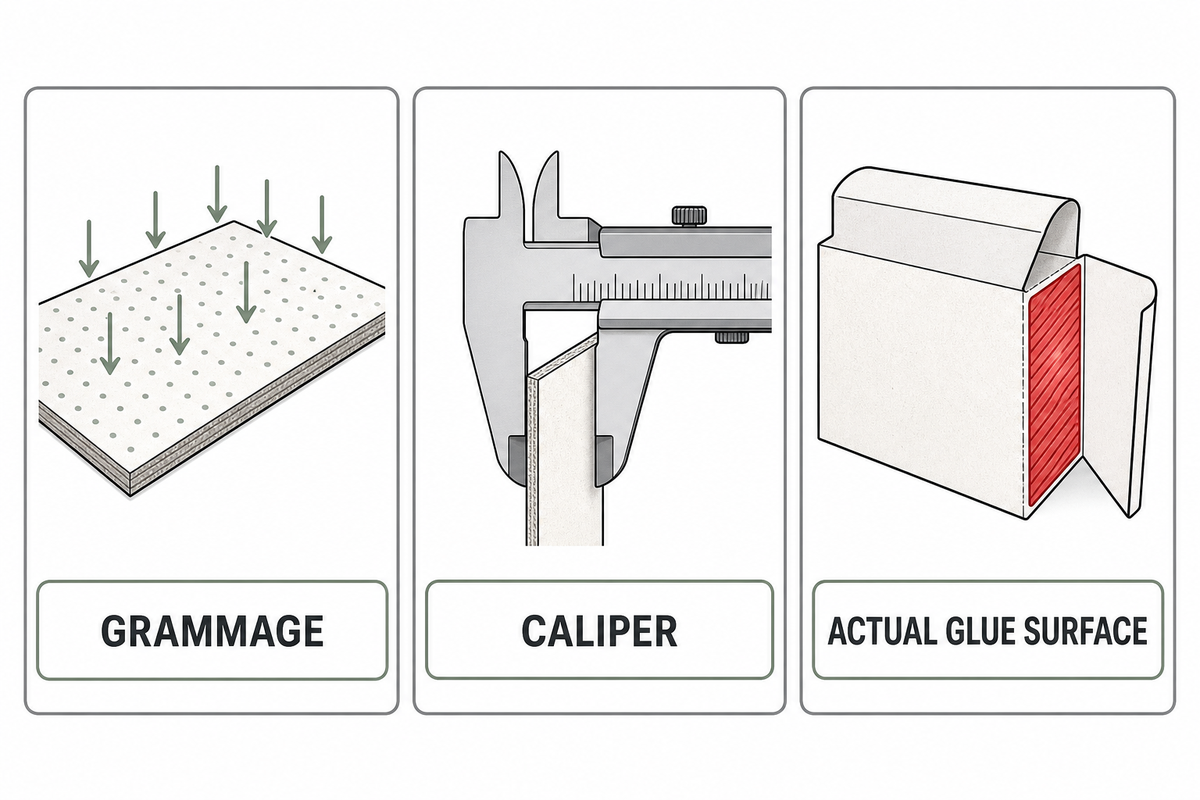
يجيب الوزن بالجرام لكل متر مربع والسماكة عن سؤالين مختلفين: فالوزن هو الكتلة لكل وحدة مساحة، أما السماكة فهي سمك المادة وفق طريقة قياس محددة. وعند تقييم الورق المقوى، تتوقف فعالية سطح الالتصاق على السطح الذي يلامسه اللاصق فعلًا. ولا يحدد نطاق وزن الورق المقوى السماكة المقاسة أو مدى كفاية الوصلة.
يتناول النطاق المنشور للمعيار ISO 536:2019 الوزن بالجرام لكل متر مربع للورق والورق المقوى. ويغطي ISO 534:2011 قياسات السماكة المحددة، ويستثني صراحةً الألواح الليفية المموجة. ولا يؤدي تأكيد المعيار ISO 536 في 2025 والمعيار ISO 534 في 2022 إلى إصدار نسخة جديدة من أي منهما.
«لا تنطبق هذه الوثيقة على الألواح الليفية المموجة.»
ملاحظة هندسية: حافظوا على أساس القياس
سجلوا الوزن بالجرام لكل متر مربع بوحدة gsm والسماكة المقاسة بوحدة mm، مع ذكر الطريقة ودفعة العينة وظروفها. ولا يحدد نطاق الكتالوج من 200–800 gsm سماحية عامة بوحدة mm. اطلبوا تحديد التفاوتات المسموح بها لأبعاد الفراغ المقترح وسماكته؛ ولا تستنتجوها من اسم الدرجة أو من معيار غير ذي صلة.
سجلوا حالة العينة ودرجة الحرارة والرطوبة النسبية المقاستين عند الاقتضاء. ولا ينبغي افتراض تكافؤ عينات الإنتاج والتخزين ما لم يوثق ذلك. وبالنسبة إلى الوصلة، تحدد إرشادات Lanco للمواد اللاصقة لعلب الطي زمن الانفتاح واللزوجة الأولية بوصفهما عاملين للتأهيل. وLanco منتج للمواد اللاصقة، لذا استخدموا الإرشادات كسياق للمعالجة مع نسبتها إليه، لا كمعدل مستقل للإخفاق. وبالنسبة إلى مواد التعبئة والتغليف، فإن وصف اللاصق بأنه بارد أو مصهور ساخن أو لاصق مصهور لا يثبت التوافق بحد ذاته.
ينبغي إرفاق نطاق 200-800 gsm بالأدلة المسجلة، لا عرضه منفصلًا فوقها. ويجب تقييم علبة الكرتون الورقية المطبوعة وفق تشطيب الإنتاج الفعلي. ولا تشمل الموافقة على الورق المقوى غير المطلي تلقائيًا لسان لصق عليه ورنيش أو طبقة تغليف.
تصاميم العلب تحدد وحدات الطي واللصق
تحدد تصاميم العلب الوظائف التي تتطلبها آلة طي ولصق العلب الكرتونية للطي واللصق الأوتوماتيكيين. ويختلف العمل على وصلة جانبية بخط مستقيم عن العمل على قاع ذاتي القفل يتطلب اللصق. وفي معدات الطي واللصق، لا معنى لنطاق المقاسات وحده عند تشغيل آلة العلب؛ إذ يرتبط بالوظيفة والتصميم المطلوبين.
يوضح رمز التصميم لدى FEFCO كيفية وصف تصاميم الكرتون المموج. لكنه لا يمثل شهادة توافق مع آلة. وعند الاستفسار عن العمل بالورق المقوى، قدموا رسم التكسير بالقالب وعينة نهائية، حتى للعلب المطوية أو العادية.
| الطراز | التصميم | نطاق العرض المنشور | القيود |
|---|---|---|---|
| G650 | الخط المستقيم | 130–650 mm | لا يمثل تعريفًا عامًا لعرض تغذية الفراغ المسطح |
| G650 | قاع ذاتي القفل | 130–650 mm | أكدوا مسار الطي واللصق الفعلي |
| G880 | الخط المستقيم | 140–880 mm | تظل أبعاد المقاس الأخرى سارية |
| G880 | قاع ذاتي القفل | 140–880 mm | يجب فحص تركيب القاع المقدم |
| G880 | أربع زوايا | 160–880 mm | أكدوا وظائف الزوايا والأبعاد الأخرى |
| G880 | ست زوايا | 270–880 mm | الحد الأدنى يختلف عن العمل بخط مستقيم |
| G1100 | الخط المستقيم | 140–1100 mm | لا يعني ذلك الموافقة على كل تصميم حتى 1100 mm |
| G1100 | قاع ذاتي القفل | 140–1100 mm | أكدوا تصميم القاع باستخدام العينة الفعلية |
| G1100 | أربع زوايا | 160–1100 mm | تظل حقول العرض والطول والألسنة الأخرى ذات صلة |
| G1100 | ست زوايا | 370–1100 mm | لا يمكن استخدام حد 140 mm الخاص بالخط المستقيم |
تعرض مصفوفة اختيار مقاسات علب CW-G حقول «عرض العلبة» المنشورة، لكن ينبغي أن يؤكد المورد اتجاه القياس وعلاقته بالفراغ المسطح من خلال الرسم.
يوضح مثال افتراضي لمخطط إنتاج يخصص عملًا بعرض 300 mm للطراز G1100 موضع الالتباس. فهذا العرض يقع ضمن نطاق الخط المستقيم، لكنه أقل من الحد الأدنى البالغ 370 mm لتصميم الزوايا الست. ويتوقف القرار الصحيح على الحقل الذي يصف التصميم المقدم. وينبغي تقييم طلبات التشغيل القصير، مثل بطاقات التهنئة التي تتطلب لصقًا، كحالة جديدة بدلًا من قبولها استنادًا إلى اسم علبة مألوف. استخدموا دليل تصاميم العلب والوحدات للاطلاع على قائمة التصاميم الأوسع قبل مقارنة عرض سعر آلة أوتوماتيكية لطي ولصق الكرتون أو آلة طي ولصق علب الكرتون. كما أن وصف الطلب بأنه عمل بأربع زوايا أو ست زوايا لا يغني عن الرسم الدقيق؛ فتسمية «علبة ورقية» لا تقدم هذا الرسم.
مقاس الفراغ يتجاوز أبعاد العلبة النهائية
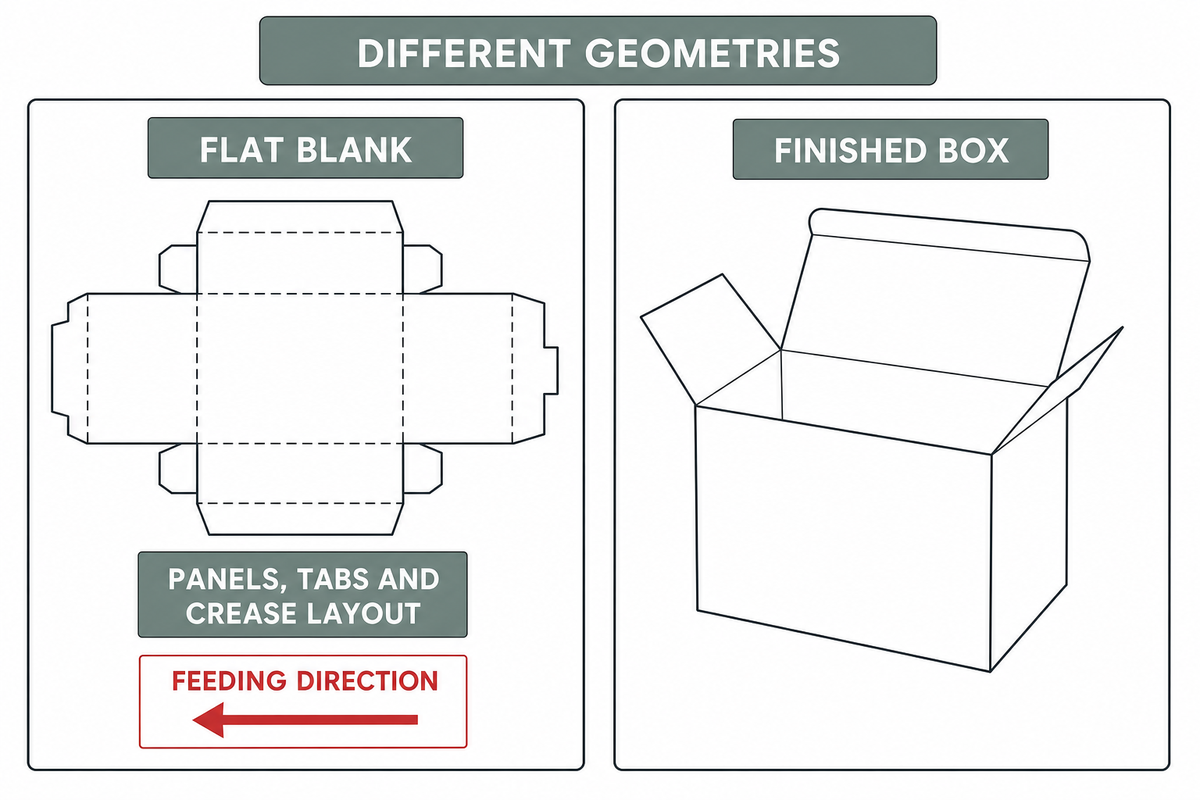
تصف أبعاد الفراغ المسطح وأبعاد العلبة النهائية شكلين هندسيين مختلفين. ويتكون الفراغ من ألواح وألسنة ونمط تخديد. ويجب أن يحدد طلب الآلة اتجاه التغذية وحقول مقاس التصميم. ولا تكفي الأبعاد النهائية، أي الطول والعرض والارتفاع، لتحديد نطاق آلة الطي واللصق.
يتناول النطاق المنشور لمعيار TAPPI/ANSI T827 om-24 الخاص بتحديد أبعاد فراغات العلب القياسات بين خطوط التخديد ضمن نطاقه من فراغات الألواح الليفية الصلبة والمموجة. وتتوقف العلاقة بحجم العلبة على معرفة سماحات التخديد. ويساعد هذا المبدأ على التمييز بين القياسات، لكنه لا يقدم سماحية عامة أو معادلة لاختيار الآلة.
افعلوا
- حددوا اتجاه التغذية على الفراغ المسطح.
- حددوا مراكز خطوط التخديد والألسنة والأبعاد النهائية.
- طابقوا كل حد وارد في العرض مع الطراز والتصميم المقصودين.
لا تفعلوا
- تستبدلوا عرض الفراغ بطول أحد جوانب العلبة النهائية.
- تطبقوا الحد الأدنى للخط المستقيم على عمل الزوايا الست.
- توافقوا على علبة صغيرة استنادًا إلى رقم الطراز الاسمي.
تنشر Cenwan أيضًا حقولًا خاصة بألسنة اللصق حسب الطراز: 30–100 mm للطراز G650، و25–120 mm للطراز G880، و25–150 mm للطراز G1100. أكدوا كيفية انطباق هذه الحقول على الرسم المقدم؛ فهي حدود يحددها المورد، وليست أبعادًا عامة للعلب.
يحدد نطاق الزوايا الست للطراز G880، البالغ 270–880 mm، ونطاق الخط المستقيم، البالغ 140–880 mm، متطلبات تصميمين مختلفين. وينبغي فحص الرسم الكامل للعلبة الصغيرة القريبة من الحد الأدنى، إلى جانب أبعاد المقاس الأخرى. ولا يوضح أكبر رقم للمقاس في الطراز كيفية انتقال الفراغ عبر قسم التغذية والطي المسبق وطي العلبة ووحدة الإخراج في آلة الطي واللصق.
قواعد سرعة الإنتاج: احتساب العلب المقبولة خلال مدة زمنية
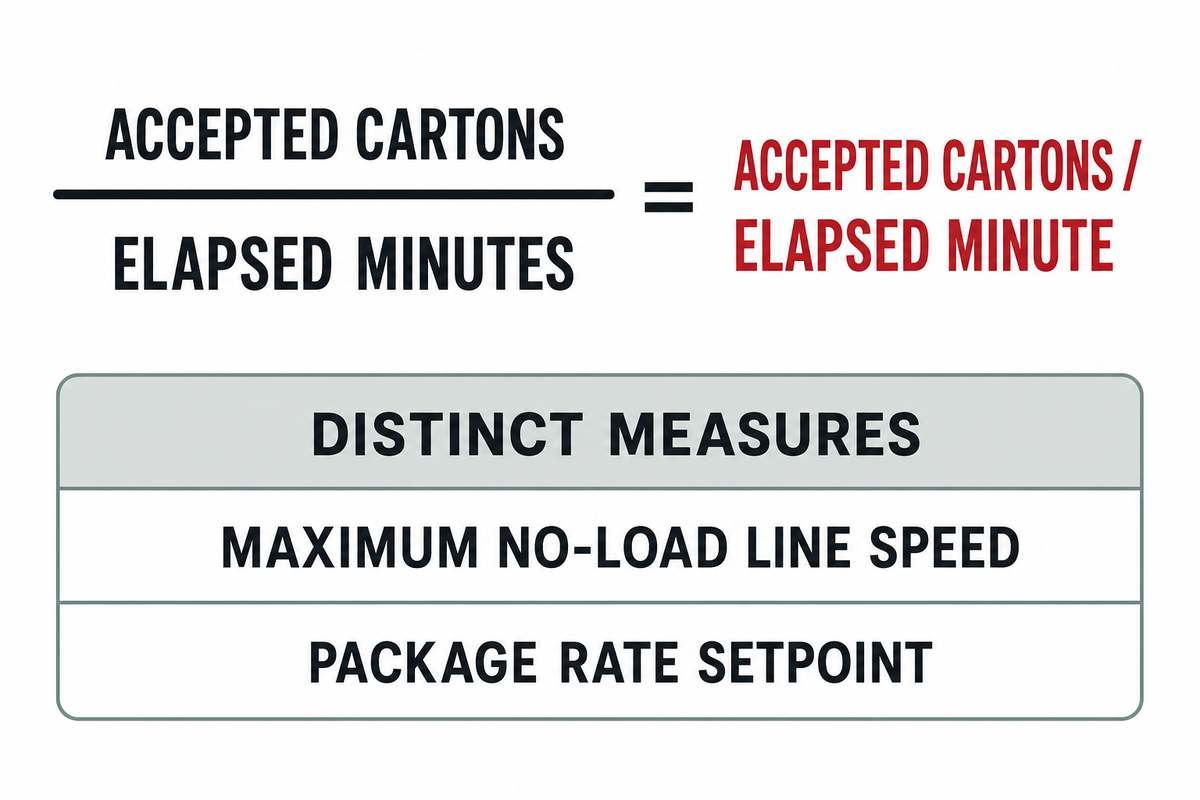
تتطلب مقارنة سرعة الإنتاج احتساب عدد العلب المقبولة واعتماد مدة زمنية مرجعية مشتركة. فالسرعة الخطية القصوى دون تحميل، والقيمة المحددة لمعدل العبوات، وعدد العلب المقبولة لكل دقيقة منقضية، مقاييس مختلفة. اتفقوا على الإنتاج الذي سيُحتسب والفترة الزمنية قبل مقارنة التشغيلتين؛ وإلا فقد تظهر سرعة معروضة أعلى رغم إنتاج عدد أقل من العلب المقبولة.
يحدد الجدول العام لسلسلة Cenwan CW-G سرعة خط قصوى دون تحميل تبلغ 400 m/min. وتستخدم بعض أنظمة التحكم مقياسًا مختلفًا؛ فمثلًا، تحدد سرعة الآلة وفق PackML معدلًا مضبوطًا بالعبوات الأولية في الدقيقة. ولا يثبت أي من الحقلين بمفرده حجم الإنتاج المقبول لعدد العلب المطلوب. ويظل طي العلب ولصقها وتطبيق الغراء والضغط والمناولة في المراحل اللاحقة جزءًا من العمل الذي يجب إثباته.
يفصل نموذج بيانات PackML الصادر عن OPC Foundation بين أعداد الوحدات المعالجة والمعيبة، ويسجل الوقت بالثواني منذ إعادة الضبط. ويوضح ذلك ضرورة توحيد الفترة الزمنية وعدد الوحدات في الحساب. ولا يُعد نموذج البيانات الخارجي دليلًا على أن آلة Cenwan تطبق الوسوم الواردة فيه.
| الكمية المحددة | العمل A | العمل B |
|---|---|---|
| مدة العمل المنقضية، بما فيها وقت التوقف | 120 دقيقة | 120 دقيقة |
| وقت التشغيل | 80 دقيقة | 60 دقيقة |
| معدل الإنتاج الإجمالي أثناء التشغيل | 120 علبة/دقيقة | 160 علبة/دقيقة |
| إجمالي العلب المعالجة | 9,600 | 9,600 |
| نسبة القبول في هذا المثال | 98% | 96% |
| العلب المقبولة | 9,408 | 9,216 |
| معدل الإنتاج المقبول خلال الوقت المنقضي | 78.4 علبة/دقيقة | 76.8 علبة/دقيقة |
في هذا المثال، عدد العلب المقبولة = معدل الإنتاج الإجمالي أثناء التشغيل × دقائق التشغيل × نسبة القبول. يعطي العمل A: 120 × 80 × 0.98 = 9,408. ويعطي العمل B: 160 × 60 × 0.96 = 9,216. وبقسمة كل نتيجة على مدة الـ120 دقيقة نفسها، يبلغ المعدل 78.4 و76.8 علبة مقبولة/دقيقة. ويُطبق معامل الرفض مرة واحدة.
في التخطيط الافتراضي للوردية، يبدو معدل التشغيل الأعلى للعمل B جذابًا إلى أن تُحسب المدة الكاملة. ويحتاج المراجع المالي الذي يحدد العرض الأكثر جدوى إلى معرفة الإنتاج المتاح لتلبية الطلبات، بينما يحتاج فريق الجودة إلى أسباب الرفض المتفق عليها. سجلوا ما إذا كانت العلب المعاد تشغيلها تدخل في العدد، وتجنبوا احتسابها مرتين. هذا حساب لمعدل إنتاج محدد للعمل، وليس مؤشرًا موحدًا لكفاءة المعدات أو معيارًا مرجعيًا للصناعة.
أنتج العمل A عددًا أكبر من العلب المقبولة بمقدار 192 خلال فترة افتراضية مدتها 120 دقيقة، رغم انخفاض معدل التشغيل الإجمالي لديه. وينبغي أن يبيّن اختبار المورد الفراغ الفعلي وقاعدة القبول وحدود الفترة الزمنية المرتبطة بالمعدل. ويتناول دليل سرعة العلب وجودتها إنتاجية الخط على نطاق أوسع.
تكامل خط الإنتاج وبطاقة إثبات العلبة ذات الطبقات الثلاث
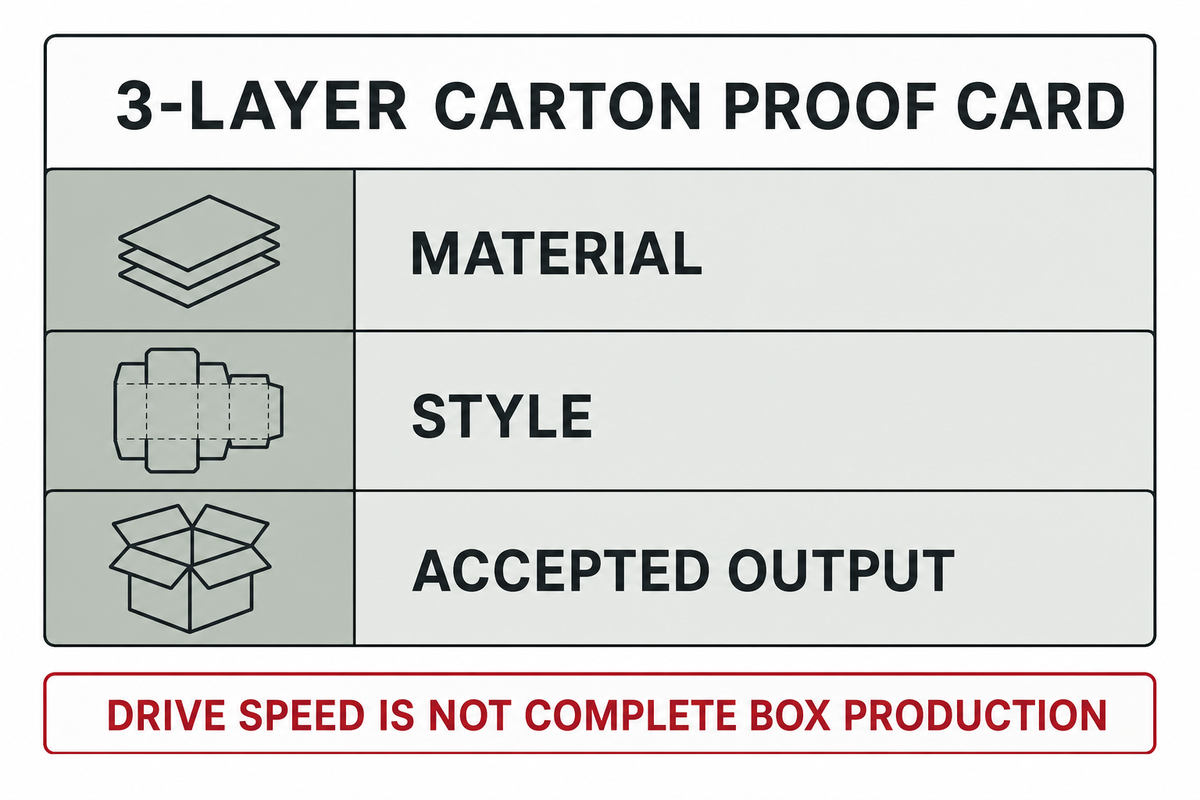
توضح أدلة تكامل خط الإنتاج موضع احتساب العلب المقبولة وما يحدث بين الطي والتعبئة. وقد يتأثر معدل العمل المقاس بعوامل عدة، منها التغذية وتطبيق الغراء والضغط والفحص والتسليم إلى مشغل معدات التعبئة أو إلى المكدس. وينبغي أن تحدد عروض المورد لمعدات آلة الطي واللصق هذه الحدود بدلًا من عرض سرعة المحرك على أنها إنتاج كامل للعلب.
بطاقة إثبات العلبة ذات الطبقات الثلاث
تسجل بطاقة إثبات العلبة ذات الطبقات الثلاث أدلة المادة والتصميم والإنتاج المقبول لعمل واحد خاص بعلبة.
تقتصر هذه البطاقة على مجموعة محددة من الأدلة. ويشرح دليل اختيار الآلة ومراجعة الموقع متطلبات قبول المعدات الأوسع وتدابير الحماية المقابلة.
قائمة التحقق لطلب عرض السعر RFQ — انسخوا هذه الحقول في بطاقة إثبات العلبة:
| المعيار | السجل المطلوب | أهميته | طريقة التحقق |
|---|---|---|---|
| طبقة المادة | الدرجة والتركيب والدفعة والسماكة والتشطيب وحالة العينة | تمنع الموافقة استنادًا إلى الوزن بالجرام لكل متر مربع أو نوع التمويج وحده | طابقوا ورقة بيانات الدرجة مع العينة النهائية |
| طبقة التصميم | رسم الفراغ واتجاه التغذية والطيات ومناطق اللصق | يربط التصميم بالوظائف المقدمة | يحدد المورد الرسم والوحدات المنطبقة |
| حدود المقاس | حدود الطراز والتصميم والسماحات المتفق عليها للرسم | يمنع الخلط بين تعريفات العرض المختلفة | تأكيد مكتوب بالاستناد إلى الفراغ المقدم |
| طبقة الإنتاج | أعداد العلب المقبولة والمرفوضة؛ والوقت المنقضي ووقت التشغيل | يجعل مقارنة المعدلات قابلة لإعادة التحقق | الفترة الزمنية نفسها وقواعد العيوب المتفق عليها |
| حدود خط الإنتاج | نطاق وحدة التغذية ونظام اللصق والضغط والعد والتعبئة | يكشف موضع الاختناق الخفي | حددوا الموقع الدقيق الذي تُحتسب فيه العلب المقبولة |
| حدود العرض | الوحدات المشمولة والمرافق وظروف اختبار العينة | يمنع ظهور العروض المختلفة كما لو كانت متكافئة | يعيد المورد السجل المكتمل الخاص بالعمل |
يُقرأ مخطط نقاط الاختناق المبسط كما يلي: الفراغات المجهزة → التغذية → الطي واللصق → الضغط → الفحص والعد → التعبئة. وإذا جرى العد الوارد في العرض قبل التسليم النهائي إلى التعبئة، فاذكروا ذلك. فقد تصف معدات الطي واللصق وخط العلب عالي السرعة حدودًا مختلفة لمراحل الإنتاج. ولإعداد عرض متكامل لآلات تصنيع العلب، حددوا ما إذا كانت الطباعة الفليكسوغرافية أو الرقمية ضمن مرحلة سابقة، وما إذا كان احتساب منتجات التعبئة النهائية يتم قبل التعبئة أم بعدها. وبخصوص «سهولة التشغيل» لهذا العمل، اطلبوا توضيحًا بدلًا من الافتراض. وبخصوص أدوات التحكم المؤازرة، استفسروا عن الوظائف المضمنة فيها. وبخصوص نظام الحركة، استفسروا عن الأعمدة أو وحدات الدفع المضمنة. فهذه الأوصاف لا تثبت متطلبات الإنتاج ولا جودة العلبة المقبولة.
يمثل استهلاك الهواء البالغ 10 m³/h عند 6 bar في بيانات المورد للطراز G650 متطلبًا لتخطيط المرافق، لا لتخطيط الإنتاج. ولا تشير أرقام المرافق المنشورة إلى عدد العلب المقبولة. وللتعرف على الشركة، يحدد نبذة Cenwan عن الشركة هوية المورد في العرض، لكنها لا تقدم تقييمًا مستقلًا للعينة.
ما التغييرات الجارية في تخطيط إنتاج آلات الطي واللصق؟
يستفيد تخطيط إنتاج آلات طي ولصق الكرتون من الفصل بين إعدادات الآلة وسجلات العدد والزمن. وقد يصف إعلان قديم عن تطور جديد تقنية متاحة، لكنه لا يثبت أن معدات مورّد آخر تتضمن هذه الإمكانية. قارن الواجهات والسجلات المشمولة في العرض الحالي، وتحقق منها باستخدام أمر الإنتاج المقدم.
في تقرير Packaging World الصادر في 12 أغسطس 2025، وصفت Impack وB&R واجهات أتمتة للأنظمة الطرفية وبيانات أداء منظّمة حسب اليوم أو الوردية. ونُسب النظام وأعمال التطوير المذكورة إلى هاتين المؤسستين. ولا ينبغي عرض نشرٍ أُعلن عنه على أنه عمل مكتمل في أكتوبر 2026.
«يوفر إطار العمل الجديد لدينا لعملائنا المرونة ضمن بيئة موحّدة المعايير».
يسبق نظام الفحص النقاشَ الحديث حول واجهات البيانات. فقد أشار تقرير Packaging World لعام 2010 إلى نظام لدى أحد المورّدين لفحص الطباعة والباركود على علب الكرتون القابلة للطي. ولا تضمن ادعاءات فحص الطباعة متانة وصلة اللصق أو قبول العلب النهائية. حافظ على فئة العيب المحددة والمرتبطة بالقيمة المقاسة.
- للاستفسارات المتعلقة بأكتوبر 2026، تحقّق من سجلات العدد والزمن التي يوفرها النظام المقترح.
- ميّز بين الواجهة المشمولة وخطة التكامل المستقبلية.
- حافظ على تعريفات القبول نفسها عبر سلسلة التوريد وعند تسليم المنتجات إلى التعبئة.
الخلاصة الرئيسية
تصف قيمة السرعة القصوى دون حمل البالغة 400 m/min لآلة CW-G سرعةً واردة في الكتالوج. أما تقييم إنتاج علب مماثلة فيتطلب تحديد الورق المقوى الفعلي، ومخطط العلبة المحدد، وعدد القطع المقبولة خلال مدة زمنية معلنة.
الأسئلة الشائعة
كم تبلغ تكلفة آلة لمصنع علب الكرتون؟
يعتمد سعر آلة مصنع علب الكرتون على مراحل الإنتاج ونطاق العمل المشمولين في عرض السعر. حدّد نوع الورق المقوى، والفراغ الكرتوني المسطح، ونمط العلبة، والإنتاج المقبول المطلوب قبل مقارنة العروض.
تتطلب مقارنة أسعار آلات لصق علب الكرتون توضيح مرحلة الإنتاج التي يشملها عرض السعر. فآلة طي ولصق الكرتون، على سبيل المثال، تعالج الفراغات المهيأة، بينما قد يشمل عرض أوسع لمصنع علب الكرتون معدات الطباعة والتكسير بالقالب والعد أو التعبئة. اطلب عرض سعر للإنتاج المقبول المطلوب من العلب، مع تحديد درجة الورق المقوى والفراغات المسطحة ونمط العلبة. وتحقّق من الوحدات المورّدة والمرافق ونطاق التوريد وظروف اختبار العينات قبل اعتبار سعرين متقاربين.
أين يمكنني العثور على آلة لصق علب كرتونية للبيع؟
ينبغي أن يوضح إعلان بيع آلة لصق علب الكرتون فئة العملية وحدود المقاس الخاصة بالطراز. أرسل مخطط الفراغ الكرتوني المسطح وعينة العلبة النهائية قبل الاستفسار عن عمليات الطي واللصق المشمولة.
ابدأ بالمورّدين الذين يذكرون فئة العملية ونطاق المقاسات الخاص بكل طراز. فقد يشير وصف آلة لصق الصناديق أو آلة لصق علب الكرتون إلى معدات تختلف في وظائف الطي وتطبيق المادة اللاصقة والضغط. أرسل إلى المورّد مخطط الفراغ الكرتوني المسطح وعينة، واسأله عن العمليات المشمولة في التهيئة المقترحة. ويُعد إعلان السوق نقطة انطلاق لمناقشة المواصفات، لكنه لا يضمن ملاءمة الآلة لنمط العلبة والإنتاج ونوع الورق المقوى المطلوب.
ما هو التموج في علبة الكرتون؟
التموج هو طبقة الورق المتموجة الواقعة بين بطانتَي الكرتون المموج. وينبغي ذكر نوع التموج إلى جانب تركيب البطانات وسماكة الكرتون المقاسة، لأن هذه البيانات تصف خصائص مختلفة للمادة المقدمة.
التموج هو طبقة الورق المتموجة بين البطانات في الكرتون المموج. ويؤثر تصميم التموج في تركيب الكرتون وسماكته، لذا ينبغي ذكره عند الاستفسار عن الآلة. أما علب الورق المقوى المصمت القابلة للطي فلا تُصنع من تركيب مموج. اطلب من المورّد تقييم عينة الورق المقوى ونمط خطوط التخديد، بدلاً من الاكتفاء بتأكيده إمكانية تنفيذ العمل استناداً إلى وصف «كرتون» فقط.
هل تستطيع آلة واحدة لصق علب الكرتون معالجة جميع أنماط العلب؟
يحدد نمط العلبة الوظائف المناسبة ونطاق المقاسات لآلة الطي واللصق. كما تتطلب علب الوصلة الجانبية والعلب ذات القاع ذاتي القفل والعلب ذات الزوايا الأربع أو الست تأهيلاً باستخدام الفراغ الكرتوني الفعلي المقدم.
لا يمكن تأكيد ذلك على نحو عام. فمعالجة علب الوصلة الجانبية والعلب ذات القاع ذاتي القفل والعلب ذات الزوايا الأربع أو الست تتطلب الوظائف المناسبة ونطاق المقاسات الملائم والتأهيل باستخدام الفراغ الكرتوني الفعلي.
هل تعادل السرعة القصوى للآلة عدد العلب القابلة للبيع في الساعة؟
لا تكفي السرعة القصوى وحدها لتحديد إنتاج العلب المقبولة خلال فترة إنتاج محددة. قارن عدد القطع المقبولة خلال المدة الزمنية نفسها، مع توضيح ما إذا كانت تبديلات الإعداد والتوقفات والقطع المرفوضة مشمولة.
لا. اقسم عدد العلب المقبولة على فترة زمنية محددة، وبيّن ما إذا كان الحساب يشمل تبديلات الإعداد والتوقفات والقطع المرفوضة. فالسرعة الخطية المنشورة دون حمل تقيس كمية مختلفة.
ما آلة لصق علب الكرتون التي أحتاج إليها؟
بالنسبة إلى العلبة المقدمة، يجب أن تتوافق آلة الطي المناسبة مع نوع الورق المقوى الفعلي والفراغ المسطح ونمط العلبة والإنتاج المقبول المطلوب. تحقّق من تسليم الإنتاج بين وحدات الخط ومعايير القبول مع المورّد.
حدّد تركيب الورق المقوى، وقدّم الفراغ المسطح ومخطط العلبة النهائية. اذكر وظائف الطي واللصق، ثم حدّد الإنتاج المقبول المطلوب وفق أساس زمني موحّد. واطلب من كل مورّد لآلات الطي واللصق تأكيد ملاءمة هذه المجموعة المحددة، بما يشمل تسليم الإنتاج بين وحدات الخط ومعايير القبول. إذا كان عملكم يشمل علب الورق المقوى وعلب الكرتون المموج، فتحقّقوا من كل تركيب ونمط على حدة، بدلاً من تطبيق قيمة سرعة واحدة على الإنتاج بأكمله.
ناقشوا طلبكم لإنتاج العلب مع Cenwan
أرسلوا درجة الورق المقوى والعينة النهائية ومخطط الفراغ المسطح، ثم حدّدوا الإنتاج المقبول وأساس احتساب الزمن المطلوب. ابدأوا بالاطلاع على خيارات آلات طي ولصق الكرتون المموج من Cenwan أو مواصفات CW-G للعلب الصغيرة للتعرّف على فئة المعدات المناسبة.
مقالات ذات صلة
- الاختلافات بين الورق المقوى والكرتون المموج تتعلق بتركيب المواد.
- يتناول دليل أنماط العلب لآلات طي ولصق الكرتون كتالوج الأنماط.
- سرعة آلة طي ولصق الكرتون وجودة العلب: مناقشة أوسع لمعدل إنتاج آلات طي ولصق الكرتون.
- يستعرض دليل اختيار آلة لصق العلب متطلبات الاستفسار عن الآلة بالكامل.
المراجع والمصادر
- ISO 536:2019، النطاق المنشور وحالة معيار الوزن المساحي للورق والورق المقوى.
- ISO 534:2011، النطاق المنشور والاستثناءات الخاصة بقياس السماكة.
- FEFCO، تركيب الكرتون المموج وإنتاجه.
- FEFCO، رمز تصميم الكرتون المموج.
- TAPPI/ANSI T827 om-24، النطاق المنشور لتحديد أبعاد فراغات العلب.
- OPC Foundation، PackML v1.01، أعداد القطع والزمن وسرعة التصميم.
- OPC Foundation، PackML v1.01، السرعة المعيارية للآلة.
- دراسة Kmita-Fudalej وCzechowski لعام 2025 حول انحناء الكرتون المموج.
- Packaging World، 12 أغسطس 2025، منصة الأتمتة التابعة لـImpack/B&R.
- Packaging World، 10 أغسطس 2010، نظام فحص الطباعة والباركود.
الأرقام التي يوردها المورّد هي بيانات منسوبة إلى حقول الكتالوج. أما حساب الإنتاج فهو افتراضي. ولا يُدّعى إجراء تجربة في مصنع Cenwan أو تنفيذ نظام بواسطة طرف ثالث أو الحصول على شهادة.