تواصلوا مع Cenwan Machine Company


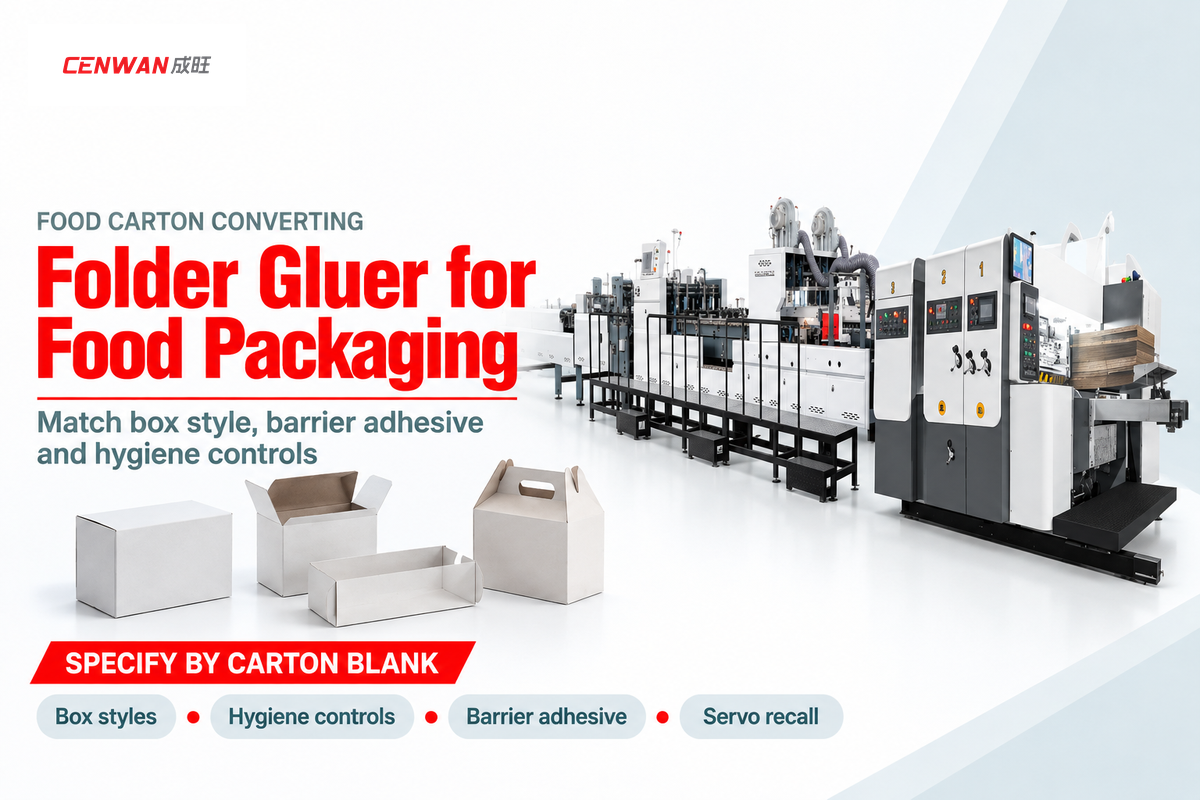
يتطلب اختيار آلة طي ولصق العلب الكرتونية لتغليف الأغذية دراسة هندسة طي العلبة الكرتونية وصلابة الورق المقوّى ونوع المادة اللاصقة الآمنة غذائياً. تعمل معظم الآلات الأوتوماتيكية القياسية بسرعة 50-300 m/min على العلب الكرتونية القابلة للطي. وتعمل الطرازات عالية السرعة على ورق مقوّى بوزن 200-800 gsm وخامات الكرتون ذي التمويج الدقيق E وF وN بسرعة 400-450 m/min.
يجب أيضاً أن تمنع خطوط إنتاج علب الأغذية الكرتونية تسرب المادة اللاصقة للداخل وفقاً لمعيار U.S. FDA 21 CFR 175.105 ومعيار BRCGS Issue 7. بدأت عمليات التدقيق الإلزامية لمعيار BRCGS Issue 7 في أبريل 2025 عبر قطاع التعبئة والتغليف العالمي. ووفقاً لمجلة Packaging Digest، فإن استبدال عجلة اللصق بعرض 20mm بفوهة حقن بفتحة 0.5mm يخفض استهلاك الغراء إلى النصف.
إجابة مباشرة: آلة طي ولصق العلب الكرتونية لتغليف الأغذية هي آلة طي ولصق أوتوماتيكية مخصصة للورق المقوّى بوزن 200-800 gsm والكرتون ذي التمويج الدقيق E/F/N. تعمل الآلة بسرعة 180-400 m/min مع طي مسبق بزاوية 180 درجة واستدعاء إعدادات الحوامل بنظام سيرفو. وتساعد صمامات الغراء المغلقة بقطر 0.5 mm وأحواض الغراء المصنوعة من الفولاذ المقاوم للصدأ ونظام الطرد البصري على تحقيق الامتثال لمعيار FDA 21 CFR 175.105.
أهم الخلاصات الهندسية:
- يتطلب الغراء البارد ذو الأساس المائي طاقة سطحية تتراوح بين 38-42 mN/m. ووفقاً لـ الدليل التقني لشركة Sinosun، فإن ألواح الكرتون الغذائي المطلية بطبقة PE غير المعالجة غالباً ما تنفتح تلقائياً فوق الطبليات بعد ثلاثة أيام من الشحن.
- يؤدي استبدال عجلة الغراء المفتوحة مقاس 20 mm بفتحة بثق مقاس 0.5 mm إلى خفض استهلاك المادة اللاصقة إلى النصف (Packaging Digest). كما يمنع خط الغراء الأدق تكوّن الخيوط اللاصقة الداخلية.
- يجب تركيب مستشعرات الغراء الحراري (hot-melt) المدمجة بالخط على مسافة لا تقل عن 30 mm من فوهة مسدس الغراء الساخن (PostPress Magazine). إذ يؤدي تركيبها على مسافة أقرب إلى تأثرها بالحرارة الإشعاعية وإعطاء إشارات قبول خاطئة.
- يتيح استدعاء إعدادات التشغيل بنظام سيرفو الكامل في طراز Cenwan CW-W-1250AC-S (< 60 ثانية لتغيير إعدادات حامل السيرفو ثنائي الطي) تقليص زمن ضبط إعدادات الآلة للطلبيات المتكررة إلى أقل من 30 دقيقة. في المقابل تحتاج الآلات ذات الكامات الميكانيكية إلى 90-120 دقيقة لإجراء تغيير إعدادات التشغيل نفسه.
المواصفات الهندسية السريعة: آلات طي ولصق العلب الكرتونية الصناعية لتغليف الأغذية
| المعيار الهندسي | المعدل القياسي / عالي السرعة | شرط التشغيل والمرجع |
|---|---|---|
| السرعة الاسمية للسير | 50–300 m/min (قياسي)؛ 400–450 m/min (عالي السرعة) | علب كرتونية بخط لصق مستقيم على ورق مقوّى بوزن 250–400 gsm (دليل القبول من SBL) |
| الورق المقوّى ونوع التمويج المتوافق | ورق مقوّى 200–800 gsm؛ كرتون مموج ذو تمويج E وF وN | كرتون SBS بكر وFBB وCUK وتمويج دقيق (سلسلة Cenwan CW-G) |
| معدل الإنتاج الفعلي لعلب 4/6 زوايا | حتى 28,000 علبة/ساعة | صواني المخبوزات والوجبات الجاهزة متعددة الزوايا بخطافات سيرفو (Packaging Strategies) |
| الحد الأدنى للطاقة السطحية للغراء البارد | 38–42 mN/m (داين/سم) | مطلوب لتغلغل مستحلب PVA على الكرتون المطلي (الدليل التقني من Sinosun) |
| زاوية الطي المسبق وتعويض الطول | كسر خط التخديد بزاوية 180°؛ تعويض طولي 60–75 mm | خطا التحزيز الأول والثالث لآلات التغليف HFFS/VFFS (براءة الاختراع EP1593482A2) |
| ضبط إعدادات الآلة بالسيرفو للطلبيات المتكررة | <60 ثانية لضبط حامل السيرفو ثنائي الطي؛ أقل من 30 دقيقة إجمالاً | CW-W-1250AC-S (بقدرة 22 kW، عرض 290–1250 mm) مقابل 90–120 دقيقة يدوياً (مواصفات Cenwan) |
| المساحة الجانبية والأمامية المطلوبة بالمصنع | ≥60 cm خلوص جانبي؛ 1.5–2 m مساحة احتياطية أمامية وخلفية | ممر حركة مشغّل الآلة وتجهيز الطبليات (معيار التركيب من SBL) |
ما الذي يميز آلة طي ولصق العلب الكرتونية لتغليف الأغذية عن آلة لصق العلب الكرتونية العادية؟
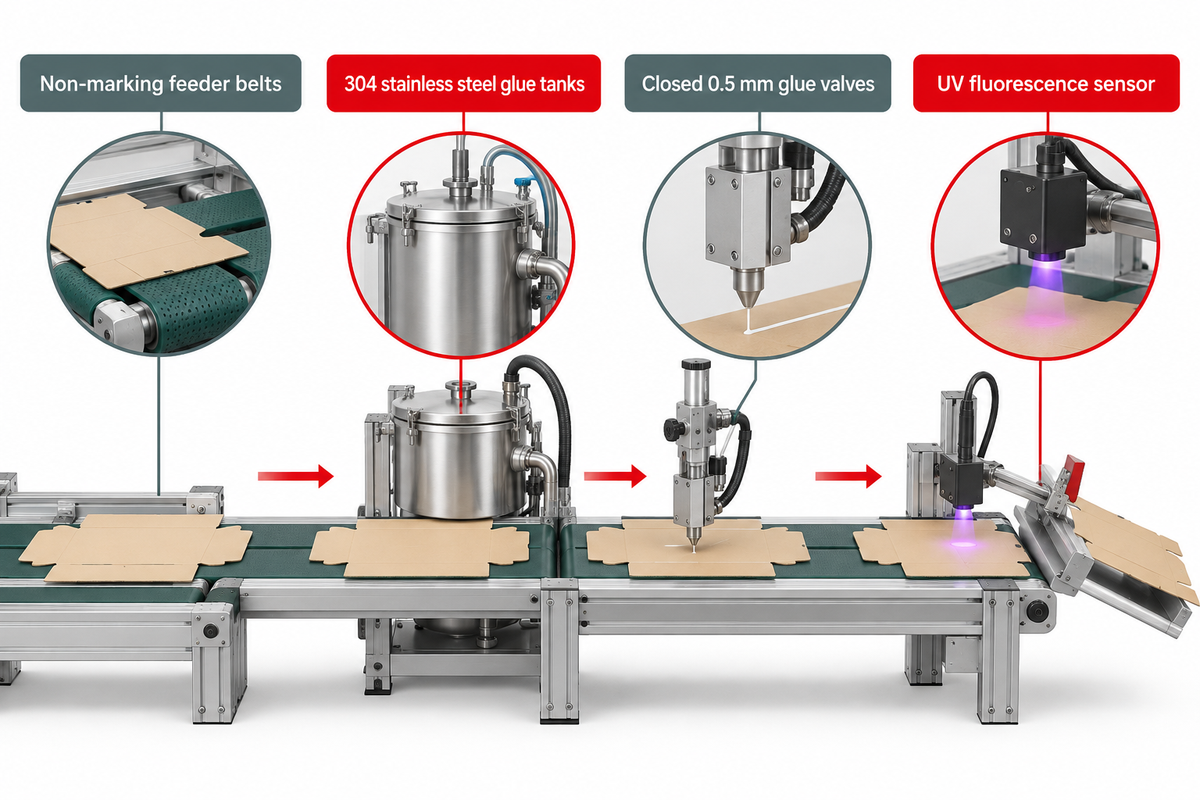
تجمع آلة طي ولصق العلب الكرتونية لتغليف الأغذية بين آليات الإغلاق بسرعة 180-400 m/min وصمامات الغراء المغلقة مقاس 0.5 mm وأحواض الغراء المصنوعة من الفولاذ المقاوم للصدأ. وتمنع سيور وحدة التغذية غير المسببة للعلامات ونظام الطرد البصري خروج المادة اللاصقة عن حواف اللصق. وتتيح هذه الخصائص الالتزام التام بمعيار FDA 21 CFR 175.105 ومعيار BRCGS Issue 7.
“يجب ألا تتجاوز كمية المادة اللاصقة التي تلامس الأغذية الجافة المعبأة حدود ممارسات التصنيع الجيدة.”
الملامسة غير المباشرة للأغذية واحتواء المواد اللاصقة منخفضة الهجرة
وفقاً للمادة 21 CFR 175.105(a)(2)، تُصنَّف المواد اللاصقة لعلب الأغذية الكرتونية بوصفها مضافات غذائية غير مباشرة. ويجب وضع المادة اللاصقة خلف حاجز وظيفي أو إبقائها ضمن حدود الأثر الضئيل المسموح به في ممارسات التصنيع الجيدة (GMP) عند حواف وصلة اللصق. وفي مايو 2022، أزال القرار النهائي 2022-10531 الصادر عن FDA ما مجموعه 25 مادة ملدّنة متروكة من لوائح ملامسة الأغذية.
تلتزم مصانع تحويل الكرتون الأوروبية بلائحة الاتحاد الأوروبي (EC) No 1935/2004 ولائحة ممارسات التصنيع الجيدة EC 2023/2006 أثناء عملية الإنتاج. فإذا تسرّب الغراء إلى داخل علبة كرتونية لحبوب الإفطار أثناء مرحلة الكبس، يمكن للوجه الداخلي للكرتون أن ينقل اللاصق إلى مسطح العلبة الكرتونية التالي. ويؤدي هذا التلطيخ الانتقالي إلى تلويث السطح الملامس للغذاء والرسوب في تدقيق الجودة.
أحواض الغراء من الفولاذ المقاوم للصدأ وصمامات البثق مقاس 0.5 mm وضوابط النظافة الصحية
تقذف عجلات اللصق المفتوحة رذاذاً من المادة اللاصقة عند تشغيل الآلة بسرعة 250 m/min. كما يتطاير اللاصق المائي في الهواء وقد يختلط بغبار الورق. وفي دراسة حالة نشرتها مجلة Packaging Digest، أدى استبدال فتحة غراء مقاس 20 mm بفتحة مغلقة مقاس 0.5 mm إلى خفض استهلاك الغراء بنسبة 50%. كما جفّ الخط الخارج من الفتحة الأصغر بسرعة أكبر، مما أوقف التسرب الداخلي للغراء.
عندما صَدَر معيار BRCGS Packaging Materials Issue 7 في أكتوبر 2024، أصبحت عمليات تدقيق النظافة الصحية العالمية أكثر صرامة. وبدأت عمليات التدقيق الإلزامية للحصول على الشهادة في أبريل 2025. ويحمل أكثر من 7,100 موقع إنتاجي في 94 دولة شهادة BRCGS، من بينها أكثر من 500 موقع معتمد وفق الإصدار Issue 7. ويفرض الإصدار Issue 7 توثيق إخلاء الخط وتنظيفه، واستخدام أنظمة تغذية غراء مغلقة، والاعتماد على شحم التشحيم الغذائي NSF H1 فوق مسار مرور الورق المقوّى.
في الممارسة العملية داخل المصانع، يتحقق مشغّلو آلات لصق العلب الكرتونية وعلب الأغذية المجمدة أولاً من استقامة وحدة التغذية ومسافة ارتداد خط الغراء عن الحافة. ونحن نصمّم تشكيلة آلات طي ولصق العلب الكرتونية الأوتوماتيكية لدينا بأحواض غراء من الفولاذ المقاوم للصدأ 304 وحوامل صمامات إلكترونية. وتسهّل هذه الأسطح عمليات الغسل والتطهير بين دفعات الطباعة والتعبئة الحساسة لمسببات الحساسية.
بروتوكول تدقيق النظافة الصحية وهجرة المواد في آلة طي ولصق العلب الكرتونية الغذائية
استخدم بروتوكول تدقيق النظافة الصحية وهجرة المواد في آلة طي ولصق العلب الكرتونية الغذائية لفحص كل محطة قبل بدء إنتاج العلب.
| محطة الآلة | نمط فشل التلوث أو هجرة المواد | المواصفات الهندسية للمعدّات | هدف التحقق | المعيار التنظيمي / الصناعي |
|---|---|---|---|---|
| 1. وحدة التغذية بالشفط الفراغي | آثار مطاط أسود أو كشط للحبر على الوجه الداخلي للكرتون الملامس للغذاء | سيور شفط من مطاط النتريل الكربوكسيلي (XNBR) أو البولي يوريثان غير المسببة للعلامات | انعدام تام لعلامات احتكاك السير عند سرعة تغذية الألواح البالغة 400 m/min | معيار BRCGS Packaging Issue 7 البند 4.9 |
| 2. وحدة تنظيف الحواف وغطاء شفط الغبار في وحدة التغذية | احتجاز ألياف الورق السائبة وغبار قالب القطع داخل العلب الكرتونية المطوية | فرشاة ضبط المحاذاة الجانبية عالية السرعة + مجمع شفط الغبار بالتفريغ الهوائي | ضغط سلبي مستمر على طول حواف مسطح العلبة الكرتونية | ضوابط النظافة الصحية وفق لائحة EC 2023/2006 GMP |
| 3. قضبان الطي المسبق والحوامل الناقلة | تساقط قطرات الزيت المعدني للمحامل على القطع الكرتونية المسطّحة المقصوصة | محامل محكمة الإغلاق مشحّمة حصرياً بشحم غذائي معتمد وفق NSF H1 | تسجيل كامل لمواد التشحيم من الفئة H1 عبر منطقة مرور المنتج بالكامل | معيار FDA 21 CFR 178.3570 / BRCGS Issue 7 |
| 4. حوض عجلة الغراء السفلية | نمو بكتيري أو قشور جافة أو صدأ في غراء PVA المائي | حوض مغلق من الفولاذ المقاوم للصدأ 304 مزود بشفرات كشط سريعة الفك | تفريغ كامل للحوض وشطف بالماء الدافئ في كل وردية | معيار FDA 21 CFR 175.105(a)(2) GMP |
| 5. صمام الغراء الإلكتروني العلوي | تسرّب الغراء الداخلي وملامسته للأغذية الجافة أو الدهنية أو السائلة | فوهة صمام كهرومغناطيسي مغلقة النفث بقطر 0.5 mm مع تعويض السرعة عبر المشفّر الدوراني | نصف حجم الغراء مقارنة بفتحة 20 mm؛ انعدام تام للتسرب الداخلي | مرجع Packaging Digest / معيار 21 CFR 175.105 |
| 6. رأس تطبيق الغراء الحراري (Hot-Melt) | تفحّم المادة اللاصقة وتدهورها أو تعطل المستشعر بسبب الحرارة الإشعاعية | موزع حراري بتحكم PID مع مستشعر بصري مركّب على مسافة ≥30 mm من المسدس | مسافة عزل حراري ≥30 mm؛ انعدام تام للجزيئات المتفحمة | معيار ضبط الجودة PostPress / Baumer hhs |
| 7. جهاز المراقبة البصرية للغراء بالأشعة فوق البنفسجية (UV) | مرور علب كرتونية غير ملصقة أو زائدة الغراء إلى صناديق الشحن النهائية | مستشعر تألق بالأشعة فوق البنفسجية UV + كاميرا فحص نمط الغراء البارد ذات 16 قناة | فحص مستمر لتغطية وصلة اللصق عند السرعة القصوى للسير | ضوابط الطباعة واللصق في معيار BRCGS Issue 7 |
| 8. وحدة الطرد الهوائي الانتقائي | اختلاط علب الأغذية الكرتونية المعيبة مع الطبليات السليمة أثناء تسارع الخط | أسطوانة طرد هوائي فائقة السرعة للعلبة المفردة قبل قسم الكبس | إزالة آلية فورية لكل فرخ علبة مقصوص ومسطّح تُرصَد فيه مخالفة | معيار ISO 9001 / التحكم في المنتج غير المطابق وفق BRCGS |
| 9. سير وحدة إخراج العلب والكبس | انتقال المادة اللاصقة من حافة وصلة اللصق إلى داخل العلبة الكرتونية المجاورة في السير المتراكب | حصيرة كبس هوائي منظّمة بنظام سيرفو مع تحكم مستقل في شدّ السير | وصلة لصق تقتلع الألياف عند الاختبار دون أي تلطيخ عند الحواف | حدود الهجرة في المادة 3 من لائحة الاتحاد الأوروبي EU 1935/2004 |
مواءمة أشكال الصناديق والعلب الغذائية مع تجهيزات آلة طي ولصق العلب الكرتونية
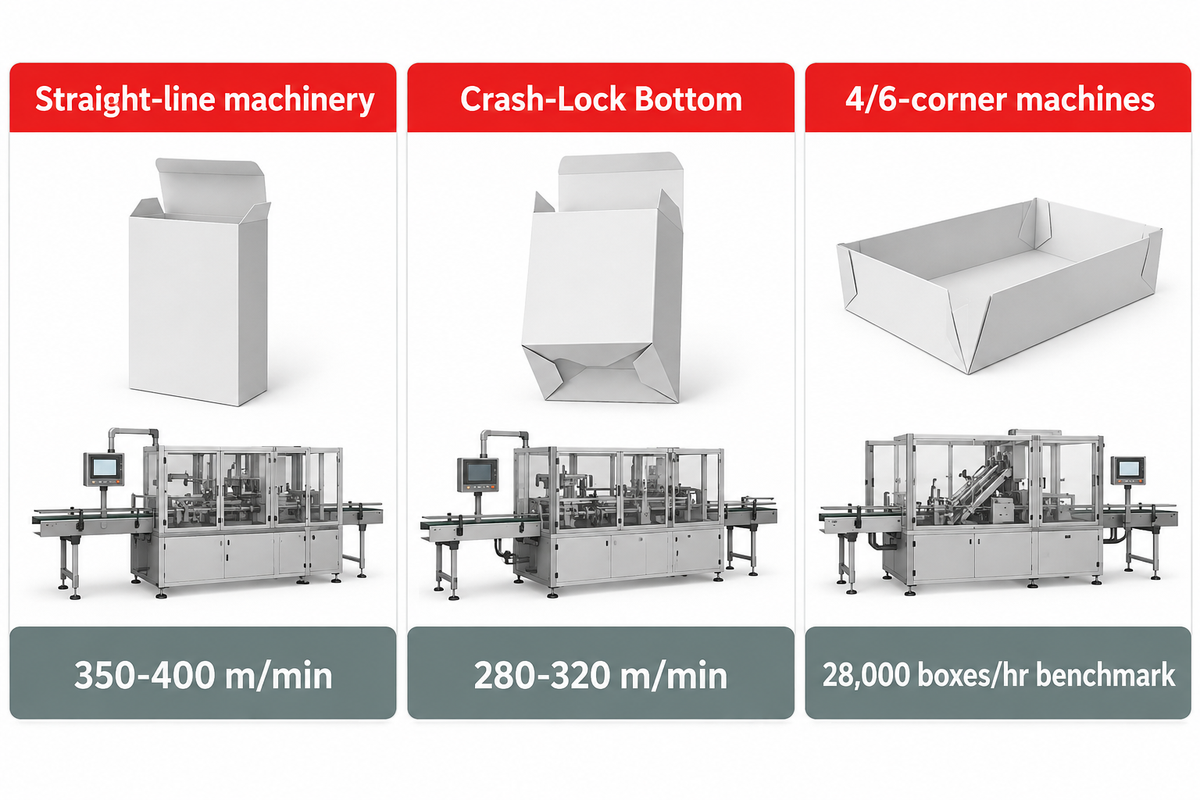
تبدأ مواءمة نمط العلبة الكرتونية الغذائية مع تجهيزات آلة طي ولصق العلب الكرتونية من هندسة خطوط الطي. فآلات اللصق الجانبي المستقيم تشغّل علب حبوب الإفطار والمعكرونة بسرعة تصل إلى 400 m/min. وتنتج آلات القاع ذاتي القفل علب الوجبات الخفيفة بسرعة تصل إلى 320 m/min، بينما تشكّل آلات الأربع والست زوايا صواني المخبوزات بمعدل يصل إلى 28,000 علبة في الساعة.
ووفقاً لـ دليل قبول المشتري من شركة SBL Machinery، تعمل آلات طي ولصق العلب الكرتونية الأوتوماتيكية القياسية بسرعات تتراوح بين 50 و300 m/min. وتستطيع المنصات عالية السرعة تمرير القطع الكرتونية المسطّحة بسرعات تصل إلى 400 m/min. ففي العلب الكرتونية ذات اللصق الجانبي المستقيم، يمكن تحقيق سرعة تصل إلى 400 m/min باستخدام ورق مقوّى مسطّح بوزن 250-400 gsm. غير أن علب القاع ذاتي القفل (280-320 m/min) وعلب 4/6 زوايا تعمل بسرعات أقل نظراً للزمن اللازم لحركة خطافات الطي.
مصفوفة مواءمة أنماط علب الأغذية الكرتونية مع تجهيزات الآلات
تربط مصفوفة مواءمة أنماط علب الأغذية الكرتونية مع تجهيزات الآلات أدناه بين تسعة أنماط من العلب الكرتونية الغذائية وآليات الطي ونوع الورق المقوّى المتوافق وقدرة المحرك وطرازات آلة طي ولصق العلب الكرتونية عالية السرعة.
| نمط العلبة الكرتونية الغذائية | التطبيق الغذائي النموذجي | تسلسل الطي والتجهيزات | نطاق الخامة الورقية | طراز الآلة المرجعي | السرعة الاسمية وقدرة المحرك |
|---|---|---|---|---|---|
| 1. علبة ذات لصق جانبي مستقيم بلسان إغلاق عكسي أو متوازٍ | حبوب الإفطار الجافة، المعكرونة، أكياس الشاي، علب التوابل | طي مسبق بزاوية 180° لخط التخديد 1 و3 + لسان وصلة اللصق الجانبية | ورق مقوّى SBS / FBB بوزن 200–800 gsm | Cenwan CW-G-650 / 880 / 1100 | 350–400 m/min؛ قدرة 21.5–25.5 kW |
| 2. غلاف كرتون ذو تمويج دقيق ثقيل بخط لصق مستقيم | البيتزا المجمدة، أغلفة الوجبات الجاهزة، العبوات العائلية | تغيير إعدادات التشغيل لحامل السيرفو ثنائي الطي في <60 ثانية | عرض مسطح العلبة الكرتونية 290–1250 mm؛ تمويج E/F | Cenwan CW-W-1250AC-S | 200 m/min كحد أقصى؛ محرك بقدرة 22 kW |
| 3. علبة ذات قاع ذاتي القفل (Auto-Bottom) | البسكويت، المقرمشات، عبوات الصلصات، الوجبات المجمدة | طي مسبق بخطافات سفلية + وضع الغراء في محطتين | ورق مقوّى 250–800 gsm وتمويج E/F | Cenwan CW-G-650PC / سلسلة CW-G | 280–320 m/min؛ محرك بقدرة 13.5 kW |
| 4. صينية مخبوزات ثنائية الطي ذات 4 زوايا | الدونات، المعجنات، علب البرغر الصدفية | خطافات سيرفو دوارة للطي العكسي + فوهات غراء لـ 4 زوايا | كرتون FBB مقاوم للدهون بوزن 250–600 gsm | طراز Cenwan CW-G رباعي الطي / CW-W-1250PCW | سرعة السير حتى 400 m/min؛ معدل قياسي 28,000 علبة/ساعة |
| 5. علبة كعك بغطاء مفصلي ذات 6 زوايا | المخبوزات الفاخرة، تشكيلات الحلويات، صواني الضيافة | خطافات طي سيرفو أمامية وخلفية + فوهات إلكترونية بـ 6 نقاط | كرتون FBB بوزن 300–700 gsm / تمويج E | Cenwan CW-W-1250PCW | 180 m/min؛ محرك بقدرة 25 kW |
| 6. علبة مخروطية للوجبات السريعة للمعكرونة والبطاطس المقلية | علب البطاطس المقلية لمطاعم الخدمة السريعة، علب النودلز | خط مزدوج القناة يدمج الطباعة والقطع بالقالب والطي | ورق مقوّى للأكواب مطلي بـ PE بوزن 250–450 gsm (مقاس 13#) | خط الإنتاج المزدوج Cenwan CW-IL-Dual | 240 m/min؛ 1,300,000 علبة/يوم |
| 7. علبة كرتونية مقسّمة متعددة الحجرات | فواصل الشوكولاتة الفاخرة، عبوات تشكيلات الوجبات الخفيفة | أدوات طي الألسنة الداخلية + 3 رؤوس تطبيق غراء على الأقل | ورق مقوّى SBS / FBB بوزن 250–500 gsm | Cenwan CW-G-880 مع 3+ مسدسات HHS | 180–250 m/min حسب طول اللسان الداخلي |
| 8. حامل عبوات المشروبات المتعددة | حوامل المشروبات ذات 6 عبوات، حوامل زجاجات المياه الفوارة | خطافات قاع ذاتي القفل للخدمة الشاقة + حتى 16 خط غراء بارد | كرتون CUK مقاوم للرطوبة بوزن 400–800 gsm | طراز الخدمة الشاقة Cenwan CW-W-1250PC | 150–220 m/min؛ وحدة كبس عالية الضغط |
| 9. صندوق شحن الأغذية للتجارة الإلكترونية (13#–7#) | صناديق توصيل وجبات الطهي الجاهزة، صناديق اشتراكات القهوة | طباعة فلكسو متصلة بالخط، قطع بالقالب، طي، وتعبئة | كرتون مموج ذو تمويج E وN وF | الخط المدمج Cenwan CW-IL-Dual | 240 m/min لكل قناة |
آلات طي ولصق العلب الكرتونية ذات اللصق الجانبي المستقيم لعلب الحبوب والمعكرونة والأغذية الجافة
تُعدّ آلة طي ولصق العلب الكرتونية ذات اللصق الجانبي المستقيم المعدّة الأساسية لإنتاج عبوات الأغذية الجافة بكميات كبيرة. ويعتمد مبدأ عملها على تسلسل مباشر: تضبط وحدة التغذية محاذاة كل مسطح علبة مقصوص، وتكسر خطي التخديد 1 و3 مسبقاً، وتضع خط غراء على وصلة اللصق الجانبية، ثم تكبس العلبة بشكل مسطّح. وحتى العلب الصغيرة لأكياس الشاي أو أظرف التوابل تتطلب ضبط محاذاة دقيقاً للطي واللصق دون انحراف. وتعمل آلة طي ولصق العلب الكرتونية ذات اللصق الجانبي المستقيم Cenwan Machine CW-W-1250AC-S بقدرة 22 kW مع عرض مسطح علبة يتراوح بين 290 – 1250 mm وسرعة سير قصوى تبلغ 200 m/min. كما توفر تغيير إعدادات التشغيل لحامل السيرفو ثنائي الطي في <60 ثانية ضمن الفئة السعرية USD 40,000 – 80,000.
آلات طي ولصق العلب الكرتونية ذات القاع ذاتي القفل لعلب الوجبات الخفيفة والمشروبات والأغذية المجمدة
تُستخدم القواعد المتشابكة التي تنفتح تلقائياً على خط التعبئة في علب الوجبات الخفيفة والأغذية المجمدة الأثقل وزناً. وتعتمد آلة طي ولصق العلب ذات القاع ذاتي القفل على خطافات ثابتة وأحذية طي لكسر خطوط التخديد القطرية في القاعدة. ويعمل طراز القاع ذاتي القفل CW-G-650PC بمحرك قدرته 13.5 kW. وتعالج سلسلة السرعات العالية CW-G-650 و880 و1100 الورق المقوّى المصمت بوزن 200 – 800 gsm والكرتون ذا التمويج الدقيق E/F/N بسرعة تصل إلى 400 m/min. ويؤدي نقل الضغط المدار بنظام سيرفو إلى خفض معدلات الهدر في علب القاع ذاتي القفل إلى النصف عند سرعة 280 إلى 320 m/min. ويمكنكم مراجعة هندسة خطوط القطع في دليل تصميم علب القاع ذاتي القفل لدينا.
آلات طي ولصق العلب ذات 4 و6 زوايا لصواني المخبوزات والعلب الصدفية
يتطلب إنتاج أشكال الصناديق المستخدمة في المخابز والوجبات الجاهزة طيّ ألسنة الزوايا الأمامية والخلفية في وقت واحد. وتستخدم آلة طي ولصق العلب ذات 4 و6 زوايا خطافات سيرفو إلكترونية للطي العكسي متزامنة مع المسافة بين الألواح المتعاقبة. وتعمل آلة طي ولصق علب 4/6 زوايا Cenwan Machine CW-W-1250PCW بمحرك قدرته 25 kW وخطافات طي عكسي بنظام سيرفو لتصل إلى سرعات تبلغ 180 m/min. ولأحجام الإنتاج الأكبر، يصل الخط ثنائي القناة CW-IL-Dual إلى سرعة 240 m/min وينتج حتى 1,300,000 علبة من مقاس 13# يومياً (بسعر USD 140,000 – 280,000). وفي دراسة حالة نشرتها مجلة Packaging Strategies، تصل آلات الطي واللصق المرنة عالية السرعة إلى سرعة 450 m/min. ويمكنها إنتاج ما يصل إلى 28,000 علبة في الساعة من العلب الكرتونية ذات 4 و6 زوايا.
عندما تتضمن العلبة الكرتونية الغذائية ألسنة فواصل داخلية، يوصي المختصون في منتدى PackagingDesign باستخدام نظام متعدد المسدسات. إذ تتطلب العلب ذات الألسنة المستقيمة المزودة بحجرات داخلية آلة لصق مجهزة بـ 3 رؤوس تطبيق غراء على الأقل. وكما أشارت مجلة PostPress Magazine، قد تتطلب حوامل عبوات المشروبات ما يصل إلى 16 مسدس غراء بارد و16 خط مراقبة.
هل تستطيع آلة طي ولصق واحدة تشغيل علب الأغذية ذات الخط المستقيم والقاع ذاتي القفل و4/6 زوايا؟
نعم، تستطيع آلة طي ولصق العلب الكرتونية المعيارية رباعية الطي المزودة بخطافات القاع ذاتي القفل وملحقات الطي العكسي بنظام سيرفو إنتاج علب الأغذية ذات اللصق الجانبي المستقيم والقاع ذاتي القفل و4 و6 زوايا. ويؤدي تفعيل وحدة 4/6 زوايا في سلسلة Cenwan CW-G (للورق المقوّى بوزن 200 – 800 gsm وتمويج E/F) إلى تقليص زمن التحويل بين أنماط العلب من يومين إلى يوم واحد. وتمنح هذه المرونة الهيكلية مصانع تحويل الكرتون القدرة على تلبية طلبيات تغليف الأغذية الموسمية دون شراء خطوط إنتاج منفصلة.
دراسة حالة لمصنع تحويل كرتون غذائي متعدد الأنماط: احتاج مصنع لإنتاج علب الكرتون المموج يشغّل ورقاً مقوّى بوزن 200 إلى 800 gsm وكرتوناً ذا تمويج دقيق E/F إلى آلة واحدة لتصنيع ثلاثة أنماط من العلب. وكان المصنع ينتج أغلفة ذات لصق جانبي مستقيم وعلباً ذات قاع ذاتي القفل وصواني مخبوزات رباعية الزوايا. وكانت آلة الطي القديمة ذات الكامات الثابتة تستغرق يومين من الفك والضبط اليدوي للتحول إلى صواني 4 زوايا. وأدى استبدالها بآلة Cenwan CW-G Four-Fold المصنفة بسرعة 400 m/min إلى تقليص تغيير إعدادات التشغيل بين الأنماط إلى وردية نهارية واحدة.
التعامل مع الورق المقوّى الغذائي وطبقات الطلاء العازلة وخامات التمويج الدقيق
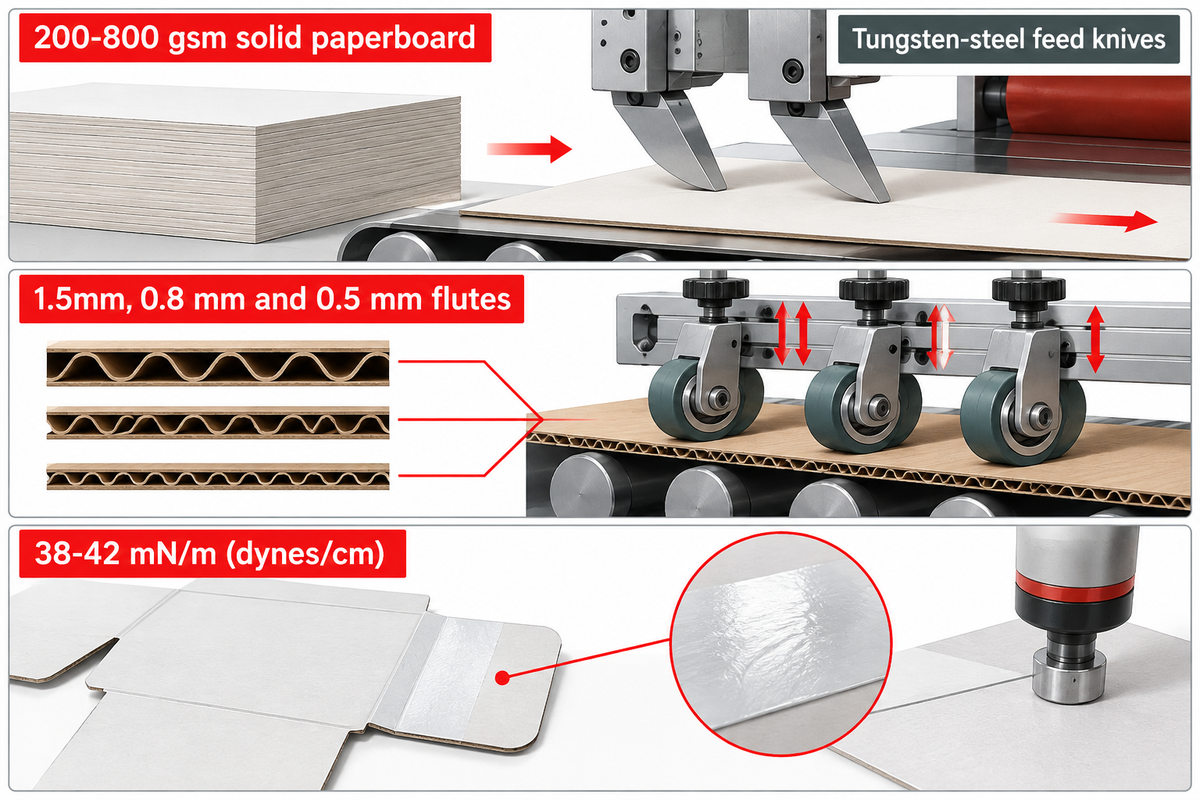
يتطلب التعامل مع الورق المقوّى الغذائي وطبقات الطلاء العازلة وخامات التمويج الدقيق مواءمة قوة سحب وحدة التغذية مع صلابة الكرتون. وتعالج الخطوط الأوتوماتيكية الورق المقوّى المصمت بوزن 200-800 gsm (من فئات SBS وFBB وCUK) والتمويج الدقيق E وF وN. وتمنع سكاكين التغذية المصنوعة من فولاذ التنغستن وسيور الكبس المؤازرة بالسيرفو سحق التمويج وارتداد خطوط التحزيز عند سرعات تتراوح بين 180-400 m/min.
تتوقع تقارير مجلس تغليف الورق المقوّى (PPC)، كما أوردها موقع Paperbox.org، نمواً سنوياً في الطلب على العلب الكرتونية القابلة للطي في الولايات المتحدة بنسبة 1.3% ليصل إلى 5.4 مليون طن في عام 2026. وخلال الفترة نفسها، يُتوقع ارتفاع إجمالي قيمة الشحنات في الولايات المتحدة من $9.5 مليار في عام 2021 إلى $13.3 مليار في عام 2026. وتعتمد قدرة الآلة على استيعاب سماكة الكرتون والتمويج الدقيق (200-800 gsm وتمويج E/F/N) على عمق التخديد واتجاه الألياف، وهو ما يجب التحقق منه باستخدام عينات فعلية مقصوصة من علب الأغذية.
صلابة الورق المقوّى البكر SBS وFBB وكرتون CUK المقاوم للرطوبة
يتراوح وزن كرتون SBS البكر وكرتون العلب القابلة للطي (FBB) المستخدم في علب منتجات الألبان والشوكولاتة والمخبوزات بين 200-500 gsm. وتستخدم علب المجمدات وحوامل المشروبات كرتون CUK (حتى 800 gsm) المعالج براتنجات مقاومة الرطوبة. وتمنح الألياف البكر صلابة عالية تقاوم عملية طي العلبة وتحاول الانفتاح مجدداً على طول خطوط التحزيز للثني.
للحفاظ على دقة التفاوتات الهندسية مع الورق المقوّى البكر عالي الكثافة، تجمع سلسلة Cenwan CW-G بين سكين تغذية من فولاذ التنغستن من فئة Bobst وسيور Habasit السويسرية. وتعمل مجموعة التغذية المصممة للخدمة الشاقة عبر ورديات إنتاج متعددة بأدنى قدر من التآكل. ويتم استبدال السيور والشفرات بشكل دوري منتظم.
علب الأغذية من الكرتون المموج ذي التمويج E وF وN: منع سحق التمويج
تستخدم عبوات الوجبات الساخنة الجاهزة تمويجات بسماكة 1.5mm و0.8 mm و0.5 mm. وتتحمل صناديق الكرتون المموج أوزاناً تتطلب هيكلاً صلباً لمنع الانبعاج. وغالباً ما ينجم ضعف مقاومة التكديس الرأسي عن انهيار تموّجات الكرتون أثناء التصنيع. إذ يؤدي انضغاط التمويج إلى فقدان قدرة التحمل الرأسية لطبقة الوسط المموجة وانحراف لسان الوصلة.
تعالج آلات طي ولصق العلب الكرتونية الحديثة مشكلة سحق التمويج باستخدام قضبان بكرات قابلة للضبط ونظام سيرفو للتحكم في شدّ سير النقل. ووفقاً لما أوردته مجلة Packaging Digest، فإن استبدال الحامل العلوي بناقل شفط فراغي منخفض الضغط يقلل عدد الأجزاء المتحركة بنسبة 80%، ويمكن أن يرفع السرعة إلى 2,300 fpm.
لماذا ترفض ألواح الكرتون الغذائي المطلية بـ PE أو بطلاء التشتت المائي أو المقاومة للدهون الغراء البارد القياسي؟
لا يلتصق الغراء المائي التقليدي بألواح الكرتون المطلية بطبقة تشتت مائي أو طلاء عازل لخدمات الأغذية لأن هذه الطلاءات تخفض الطاقة السطحية إلى 38-42 mN/m (داين/سم). ولذلك ينفصل الغراء المصمم لألياف السليلوز ذات الطاقة الأعلى من 38 mN/m عن الألواح المطلية.
وكما توضح شركتا Lanco Adhesives وSBL Machinery، تشكّل طلاءات PE وورنيش الأشعة فوق البنفسجية UV حاجزاً عازلاً للدهون. ولا يستطيع نظام الغراء البارد القياسي (الذي يتصلب عبر امتصاص الماء) تكوين وصلة تقتلع الألياف ما لم يتم كشط الطبقة السطحية مسبقاً.
مقارنة بين غراء التشتت البارد وأنظمة الغراء الحراري (Hot-Melt) على الكرتون الغذائي ذي الطلاء العازل
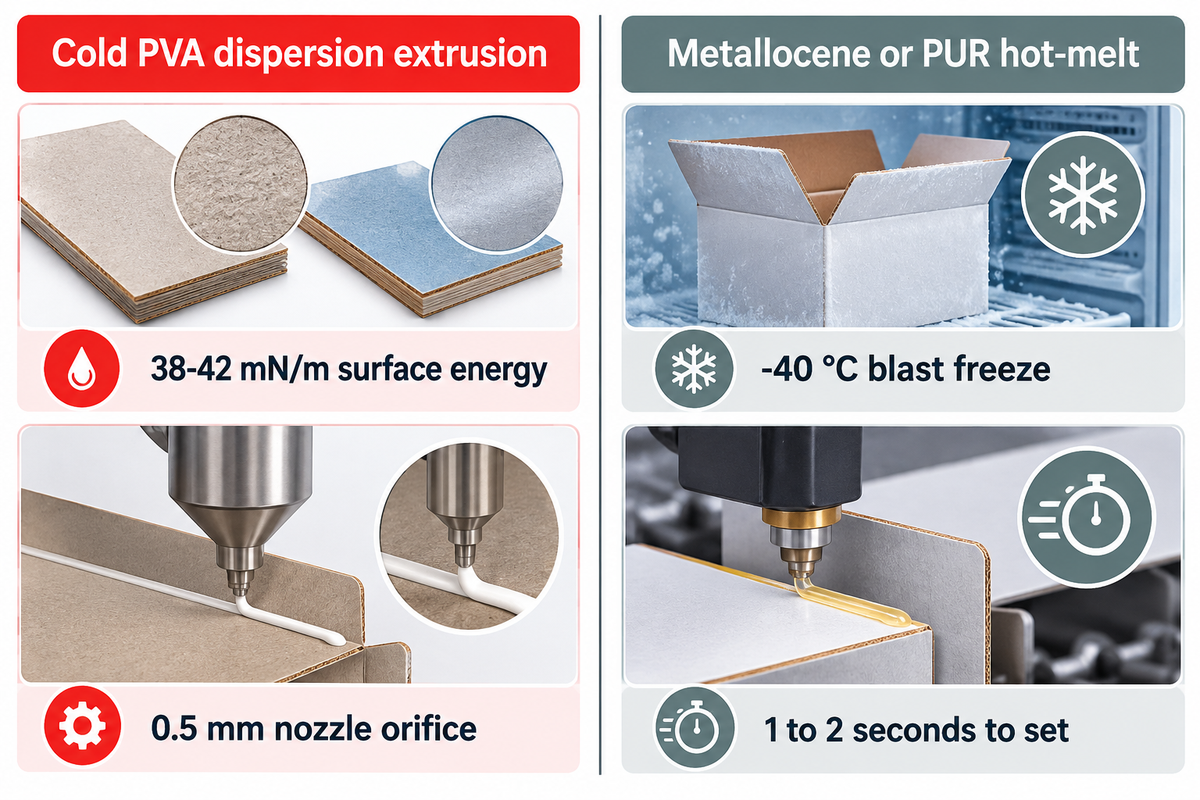
في أنظمة التشتت البارد، تكتسب الطاقة السطحية أهمية أكبر من درجة حرارة التجميد. إذ يحقق بثق غراء PVA/EVA المائي البارد أقل تكلفة للمادة اللاصقة على الكرتون غير المطلي أو نوافذ اللصق الخالية من الطلاء ذات الطاقة السطحية بين 38-42 mN/m. وفي المقابل، تُستخدم أنظمة الغراء الحراري القائمة على الميتالوسين أو PUR في العلب الكرتونية الغذائية المطلية بـ PE أو المخصصة للتجميد الصدمي السريع (-40 °C).
لا يلتصق غراء PVA البارد ذو الأساس المائي بموثوقية إلا عندما يكون لسان العلبة غير مطلي أو معالجاً بالكورونا أو البلازما للوصول إلى طاقة لا تقل عن 38-42 داين/سم. أما العلب الكرتونية المطلية بالكامل بطبقة PE المبثوقة أو المخصصة للتجميد العميق (-40°C) فتتطلب أنظمة غراء حراري من الميتالوسين أو PUR. ولمزيد من التفاصيل حول موزعات النفث مقابل أحواض العجلات، راجع دليل اختيار نظام اللصق لآلة طي ولصق العلب الكرتونية.
فشل وصلة اللصق في الكرتون الغذائي المطلي: كما يحذّر الدليل الهندسي للمواد اللاصقة من شركة Sinosun، فإن اختيار الغراء الخاطئ في آلة طي ولصق الصناديق نادراً ما يظهر على سير الخروج. وبحسب التقرير الميداني لشركة Sinosun، تظهر المشكلة بعد ثلاثة أيام على هيئة طبلية مرفوضة بالكامل. فعندما يوضع الغراء البارد على طبقة فيلم مغلفة تقل طاقتها السطحية عن 38-42 mN/m، فإنه يكوّن قشرة سطحية ضعيفة تنفتح داخل مستودعات التبريد.
جدول تأهيل المواد اللاصقة والطاقة السطحية لألواح الكرتون العازلة
يربط جدول تأهيل المواد اللاصقة والطاقة السطحية لألواح الكرتون العازلة المكون من تسعة صفوف أدناه بين خامات الكرتون الغذائي وحدها الأدنى للطاقة السطحية ونظام تطبيق الغراء الموصى به.
| خامة الكرتون الغذائي | الاستخدام الغذائي النموذجي للعلبة | الطاقة السطحية قبل المعالجة | تجهيز لسان العلبة المطلوب | نظام الغراء الموصى به | نطاق درجة حرارة التشغيل |
|---|---|---|---|---|---|
| 1. كرتون SBS بكر غير مطلي (200–500 gsm) | علب المعكرونة الجافة والدقيق والشاي وحبوب الإفطار | 44–50 mN/m | لا يوجد (ألياف السليلوز الخام مكشوفة) | بثق مستحلب PVA البارد (فوهة 0.5 mm) | -10 °C إلى +45 °C |
| 2. كرتون FBB مطلي بالكاولين مع نافذة لصق | البسكويت، ألواح الحبوب، أغلفة البقالة الجافة | 40–44 mN/m داخل نافذة اللصق | إبقاء موضع لسان اللصق خالياً من الورنيش في تصميم القالب | بثق أو عجلة غراء بوليمر مشترك PVA/EVA بارد | -15 °C إلى +45 °C |
| 3. كرتون CUK مقاوم للرطوبة (400–800 gsm) | حوامل المشروبات المبردة، العبوات المبردة | 38–42 mN/m | مستحلب بوليمر مشترك عالي المواد الصلبة أو نقطة تثبيت بالغراء الحراري | مستحلب EVA عالي اللزوجة الأولية أو نظام مزدوج بارد + حراري | 0 °C إلى +40 °C في الرطوبة العالية |
| 4. كرتون ذو طلاء عازل بالتشتت المائي | علب البرغر الصدفية الخالية من البلاستيك، صواني المخبوزات | 34–38 mN/m | معالجة كورونا على الخط أو بلازما جوية للوصول إلى ≥42 mN/m | غراء PVA مخصص للأسطح العازلة أو غراء حراري من الميتالوسين | -20 °C إلى +60 °C |
| 5. كرتون مطلي بـ PE على وجه واحد | الخضروات المجمدة، عبوات المثلجات | 30–32 mN/m على وجه PE | كشط ميكانيكي أو معالجة بالبلازما على لسان العلبة | نفث الغراء الحراري من بولي أوليفين الميتالوسين | -40 °C في التجميد الصدمي إلى +30 °C |
| 6. كرتون أكواب مبثوق بـ PE على الوجهين | علب النودلز الجاهزة، أوعية الحساء، علب المقليات | 30–32 mN/m على كلا الوجهين | بلازما جوية مدمجة بالخط + غراء حراري | مسدس غراء حراري من الميتالوسين أو PUR التفاعلي | -40 °C إلى +85 °C للتعبئة الساخنة |
| 7. كرتون مغلف بفيلم PET ممعدن | الحلويات الفاخرة، علب القهوة الممتازة | 32–36 mN/m على فيلم PET | معالجة بالبلازما على الخط أو كشط ميكانيكي بالعجلة | غراء PUR التفاعلي أو غراء حراري من الميتالوسين عالي مقاومة التقشير | -20 °C إلى +50 °C |
| 8. ورق مقوّى لصواني الأغذية مقاوم للدهون وخالٍ من PFAS | صواني الدونات، علب الدجاج المقلي، علب المعجنات | 35–39 mN/m | تنشيط بالبلازما إلى ≥42 mN/m أو نافذة لصق غير مطلية | غراء بارد من بوليمر مستحلب مشترك أو نقطة غراء ميتالوسين | -10 °C إلى +65 °C مع الدهون الساخنة |
| 9. الكرتون المموج ذو التمويج الدقيق E/F/N | علب البيتزا، صناديق توصيل الوجبات، العبوات العائلية | 40–46 mN/m (طبقة الورق المبطنة للكرتون المموج كرافت/أبيض) | خلوص كبس مضبوط لمنع سحق التمويج | مسدس مزدوج: نقطة تثبيت بالغراء الحراري + خط هيكلي من غراء PVA البارد | -20 °C إلى +50 °C |
صمامات البثق الإلكترونية غير التلامسية مقابل عجلات الغراء الميكانيكية
تلائم أقراص الغراء الميكانيكية العلب الكرتونية البسيطة ذات اللصق الجانبي المستقيم، أما في علب الأغذية متعددة الزوايا فتُستخدم صمامات البثق الإلكترونية (مثل Baumer hhs أو Nordson أو Valco Melton). وتقلل فتحة الفوهة مقاس 0.5 mm حجم المادة اللاصقة بنسبة 50% مقارنة بتجهيز 20 mm (Packaging Digest). كما تستطيع وضع نقاط غراء متصلة بسرعة تصل إلى 400 m/min لتشكيل وصلات لصق عالية الجودة.
تساعد العناية اليومية بالفوهات على منع التوقفات الطارئة. ووفقاً لـ قائمة فحص الأعطال من شركة Folder Gluer Inc.، تبلغ تكلفة التوقف غير المخطط له في آلة طي ولصق العلب الكرتونية ما بين $500 و$2,000 في الساعة. وتفيد سجلات الصيانة لديهم بأن تنظيف الفوهات يومياً لمدة 15 دقيقة يمنع 80% من انسدادات المادة اللاصقة ويحافظ على الأداء الأمثل.
الجمع بين الغراء البارد والتثبيت المبدئي بالغراء الحراري لعلب الكرتون العازلة عالية السرعة
عند سرعة 300 m/min، قد لا يتصلب الغراء البارد وحده على الكرتون المقاوم للرطوبة قبل خروج العلبة الكرتونية من وحدة الكبس. ولذلك يستخدم نظام المسدس المزدوج نقطة غراء حراري سريعة التصلب لتثبيت لسان العلبة فوراً وخط غراء PVA بارد لتكوين وصلة لصق تقتلع الألياف. وتحتاج نقطة الغراء الحراري من 1 إلى 2 ثانية للتصلب، بينما يحتاج الغراء البارد إلى بضع ثوانٍ لاكتمال التماسك.
الطي المسبق عالي السرعة وتغيير إعدادات التشغيل بالسيرفو وفحص الجودة المدمج بالخط
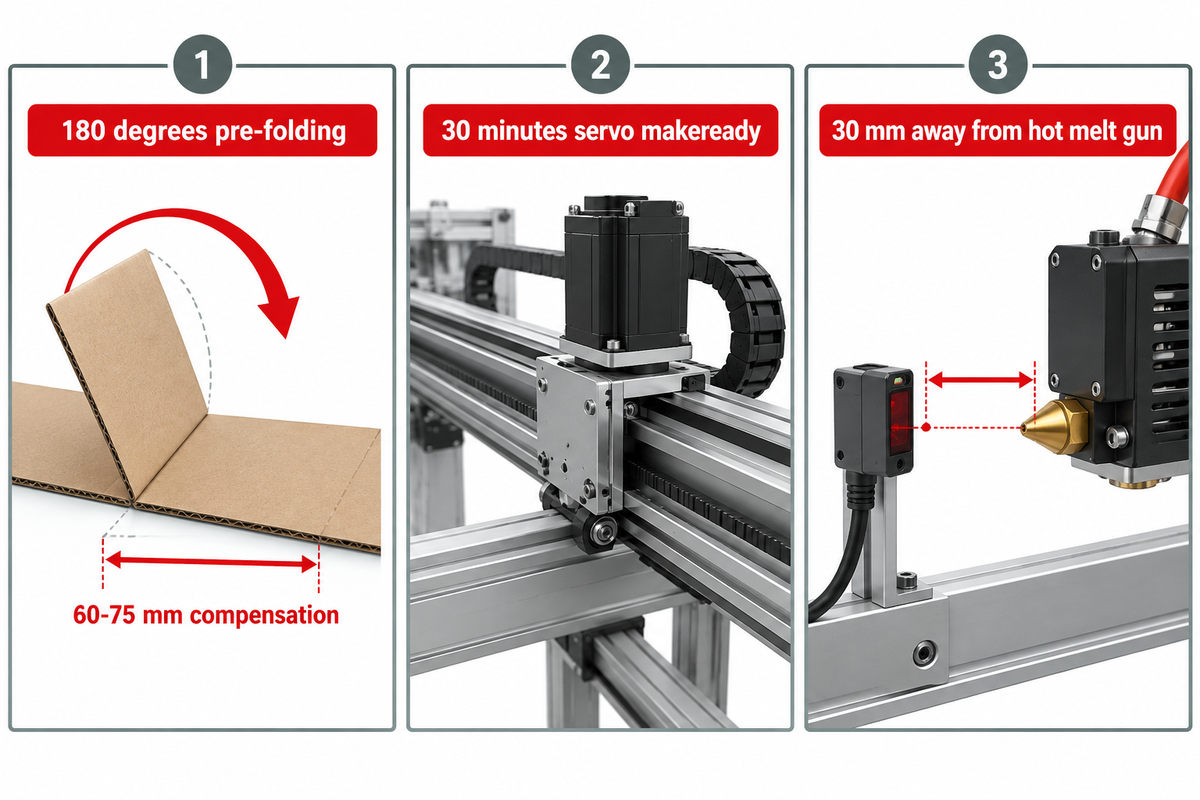
يعتمد التشغيل المستمر لعلب الأغذية الكرتونية ذات الطلاء العازل على الطي المسبق عالي السرعة، وتغيير إعدادات التشغيل بنظام سيرفو، وفحص الجودة المدمج بالخط. وتتطلب العلب الكرتونية المخصصة لخطوط التعبئة الآلية طيّ خطي التخديد 1 و3 مسبقاً بزاوية 180 درجة مع تعويض طولي قدره 60-75 mm. ولرفع مستوى الأتمتة، ينخفض زمن تهيئة الآلة للطلبيات المتكررة إلى أقل من 30 دقيقة، بينما تتحقق مستشعرات الأشعة فوق البنفسجية UV من موضع الغراء قبل الطرد الهوائي للعلبة.
“يجب إبقاء المستشعرات على مسافة لا تقل عن 30 mm بعيداً عن مسدس الغراء الحراري الساخن حتى لا تتأثر وظيفة مستشعر الغراء الحراري.”
زوايا الطي المسبق بمقدار 180 درجة وموثوقية فتح العلب في آلات التغليف
تقوم آلات التشكيل والتعبئة والإغلاق الأفقية والرأسية (HFFS/VFFS) في مصانع الحبوب والبيتزا المجمدة بسحب القطع الكرتونية المسطّحة من المخزن باستخدام كؤوس الشفط الفراغي. وإذا تم طيّ خطي التخديد 1 و3 مسبقاً بزاوية 90 أو 135 درجة فقط، فإن مرونة الكرتون تؤدي إلى انحشار العلبة الكرتونية في برج التشكيل.
وللقضاء على انحشار الألواح أثناء الفتح، تطوي آلات طي ولصق علب الأغذية عالية السرعة خطي التخديد 1 و3 بزاوية 180 درجة كاملة. ووفقاً لبراءة الاختراع الأوروبية EP1593482A2، تتطلب محطة الطي بزاوية 180 درجة تعويضاً طولياً يتراوح بين 0 mm و100 mm، ويفضّل أن يكون بين 60 mm و75 mm. وتكتسب دقة صفائح الطي أهمية مماثلة؛ إذ تؤكد شركة Folder Gluer Inc. أن انحراف صفائح الطي بمقدار 1 mm فقط عن أبعاد مسطح العلبة الكرتونية يسبّب فجوة واضحة. راجع دليلنا حول ضبط إعدادات محطات آلة طي ولصق العلب الكرتونية وفحوصات الاستقامة لضبط المحاذاة.
حوامل السيرفو الآلية: تقليص زمن تغيير إعدادات التشغيل لعلب الأغذية متعددة الأصناف (SKU)
تؤدي تعددية اللغات الإقليمية والنكهات لدى علامات الأغذية التجارية إلى تعدد الأصناف (SKU) ضمن طلبية العلب الكرتونية الواحدة. وفي آلات الطي واللصق اليدوية، يستغرق مشغّلو الآلة من 90 إلى 120 دقيقة لتدوير العجلات اليدوية على كل قضيب تخديد وسكة حاملة لإتمام تغيير إعدادات التشغيل (بيانات الهندسة عالية السرعة من Cenwan).
يقلل هذا التطور في نظام التحكم المؤازر سيرفو أزمنة التجهيز لرفع الإنتاجية. في آلة طي ولصق العلب الكرتونية الآلية Cenwan CW-W-1250AC-S، يضبط حامل السيرفو قضيب الطي ذي 2 طيات في <60 ثانية ويستدعي إحداثيات التشغيل المخزّنة آلياً في أقل من 10 دقائق، مع إتمام ضبط إعدادات الآلة بالكامل في أقل من 30 دقيقة. وتعزز آلة CW-W-1250AC-S الكفاءة التشغيلية في المصانع التي تعمل بنظام الورديات المتعددة.
دراسة حالة مصنعية – خط إنتاج علب كرتونية يشغّل 18 صنفاً (SKU) أسبوعياً: كان مصنع تغليف متوسط الحجم ينتج 18 صنفاً (SKU) من العلب الكرتونية أسبوعياً يفقد ما يصل إلى 120 دقيقة في كل عملية تغيير إعدادات تشغيل يدوية. وكان على مشغّلي الآلة تعديل قضبان وحدة الطيّ وفوهات الغراء يدوياً لكل دفعة. وبعد اعتماد استدعاء معاملات التشغيل المخزّنة بالسيرفو على آلة Cenwan CW-W-1250AC-S، خفّض المصنع زمن ضبط إعدادات الآلة إلى 30 دقيقة.
المراقبة البصرية لخط الغراء والطرد الهوائي للعلبة المفردة
يستحيل الفحص البصري البشري عند سرعات تتراوح بين 300-400 m/min. ويوضح تحليل ضبط الجودة في مجلة PostPress Magazine أن عدم طرد العبوة لا يعني بالضرورة أنها مطابقة للمواصفات. فإذا وُضع المستشعر الحراري على مسافة 30 mm أو أقل من مسدس الغراء الحراري، فإن الحرارة الإشعاعية المنبعثة من المسدس تشوّه قراءة المستشعر وتؤدي إلى تمرير علب معيبة.
استخدم كاشف غراء حراري مركّباً بمسافة عزل كافية (≥30 mm) مع وحدة طرد هوائي للعلبة المفردة لمنع التمرير الخاطئ. وفي حال غياب خط الغراء أو انحراف مسطح العلبة الكرتونية، تطرد وحدة الإخراج تلك العلبة الكرتونية المفردة قبل وصولها إلى سير الكبس.
الفئات السعرية للآلات وصافي الإنتاج الفعلي للوردية واقتصاديات تغيير إعدادات التشغيل
تتحدد فترات استرداد رأس المال لآلات طي ولصق العلب الكرتونية الأوتوماتيكية لتغليف الأغذية بناءً على الفئات السعرية وصافي الإنتاج الفعلي للوردية واقتصاديات تغيير إعدادات التشغيل. وتتراوح أسعار آلات طي ولصق العلب الكرتونية الأوتوماتيكية الصناعية بين USD 40,000-80,000 لوحدات اللصق الجانبي المستقيم المزودة بالسيرفو. بينما تتراوح خطوط القناة المزدوجة بين USD 140,000-280,000 (بسرعة 240 m/min وإنتاج 1,300,000 علبة/يوم بمقاس 13#)، في حين تبلغ تكلفة الآلات الأوروبية الجديدة من الفئة الأولى (Tier 1) ما بين USD 400,000 – 900,000+.
ووفقاً لتقرير Global Market Insights، بلغت قيمة السوق العالمية لآلات طي ولصق العلب الكرتونية نحو USD 678.4 مليون في عام 2025. ومن المتوقع أن ترتفع من USD 722 مليون في عام 2026 إلى USD 1.30 مليار في عام 2035 بمعدل نمو سنوي مركب (CAGR) قدره 6.8%. ولا تشمل النطاقات السعرية للآلات تكاليف الشحن البحري والرسوم الجمركية والتعديلات المحلية. كما تتحدد الوحدات الاختيارية مثل كاميرات UV أو وحدات البلازما ومواعيد التسليم الدقيقة وفق مواصفات المعدّات (يتطلب عرض سعر).
فئات المعدّات الرأسمالية ومدد التوريد
يقيّم المشترون الباحثون عن آلات طي ولصق العلب الكرتونية أربع فئات من المعدّات عند المفاضلة بين شراء آلة طي ولصق علب كرتونية جديدة أو وحدة طيّ مستعملة:
- تتميز أنظمة الفئة الأساسية (مثل سلسلة Cenwan CW-M-650 / 880 / 1100) بوحدات قيادة تتراوح قدرتها بين 21.5 – 25.5 kW ونطاق ورق مقوّى من 200 – 800 gsm. وتشمل أنماط التشغيل المدعومة اللصق الجانبي المستقيم والقاع ذاتي القفل إلى جانب تشغيل علب 4/6 زوايا. وتلائم هذه الأنظمة المصانع الصغيرة التي تختبر أشكال صناديق جديدة وتحتاج إلى مساحة تركيب مدمجة.
- تحقق الطرازات الرائدة عالية الأداء (مثل سلسلة Cenwan CW-G-650 / 880 / 1100) سرعات قصوى تصل إلى 400 m/min (350 – 400 m/min للخط المستقيم، و280 – 320 m/min للقاع ذاتي القفل). ويجمع كل هيكل بوزن 6,400 – 7,800 kg بين سكين تغذية من فولاذ التنغستن وسيور Habasit (السويسرية).
- تشمل منصات السيرفو الكامل الذكية من Cenwan طرازي CW-W-1250AC-S وCW-W-1250PCW. ويتميز الطراز الأول بمحرك قدرته 22 kW وعرض 290-1250 mm وتتراوح تكلفته بين USD 40,000 و80,000. أما الطراز الثاني فيعمل بمحرك قدرته 25 kW ويصل إلى سرعة 180 m/min. ويوفر كلا الطرازين ضبط موضع حامل السيرفو ثنائي الطي في <60 ثانية وتغيير إعدادات التشغيل للطلبيات المتكررة في <30 دقيقة.
- يدمج طراز CW-IL-Dual ثلاث عمليات (طباعة الفلكسو، والقطع بالقالب، والتعبئة) في خط واحد بسرعة 240 m/min. وتبلغ الطاقة الإنتاجية لكل قناة 1,300,000 علبة من مقاس 13# يومياً، وتتراوح تكلفته بين USD 140,000 و280,000.
تعمل الآلات المصنّعة لدى BOBST وKoenig & Bauer وHeidelberg/MK بسرعة قصوى تفوق آلات الفئة الأوروبية الثانية (Tier-2) بنسبة 11%. ويبلغ سعر أقل آلة مذكورة في بيانات Global Market Insights / PMMI، وهي Bobst Expertfold (آلة أوتوماتيكية للعلب الكرتونية القابلة للطي)، نحو USD 500,000. ويمكن شراء الآلات الأوروبية المستعملة بأسعار تتراوح بين USD 500,000 – 1.5 مليون. غير أن أنظمة التغذية المستمرة القديمة غير المزودة بتحكم سيرفو تفتقر إلى أقفال الأمان المتوافقة مع علامة CE. كما لا تتضمن تلك الآلات محركات سيرفو. وفي الولايات المتحدة وأوروبا، توفّر بعض الشركات المصنّعة للمعدات الأصلية (OEM) آلات مطابقة لمعايير CE بنحو 20-30% من تكلفة آلات الفئة الأولى (Tier-1). ويتحقق ذلك من خلال شركة Zhejiang Zhongte Technology Co. Ltd (الشركة الأم لعلامة Cenwan Machine). إذ تمتلك هذه الشركة القدرة التصنيعية المتكاملة لإنتاج آلات طي ولصق العلب الكرتونية. ويشير دليل التركيب من شركة SBL Machinery إلى أن تركيب الآلة في الموقع يستغرق من 2 – 3 أيام، بينما يستغرق تدريب مشغّل الآلة من 3 – 5 أيام. وتتحدد مدة التوريد لتصنيع الآلة حسب الطراز والمواصفات الفنية (يرجى طلب عرض سعر).
حساب تطبيقي لوردية مدتها 480 دقيقة: سرعة السير مقابل صافي علب الأغذية الكرتونية المقبولة
حساب تطبيقي لمخرجات الإنتاج في الوردية (تغيير الإعدادات اليدوي مقابل السيرفو الكامل):
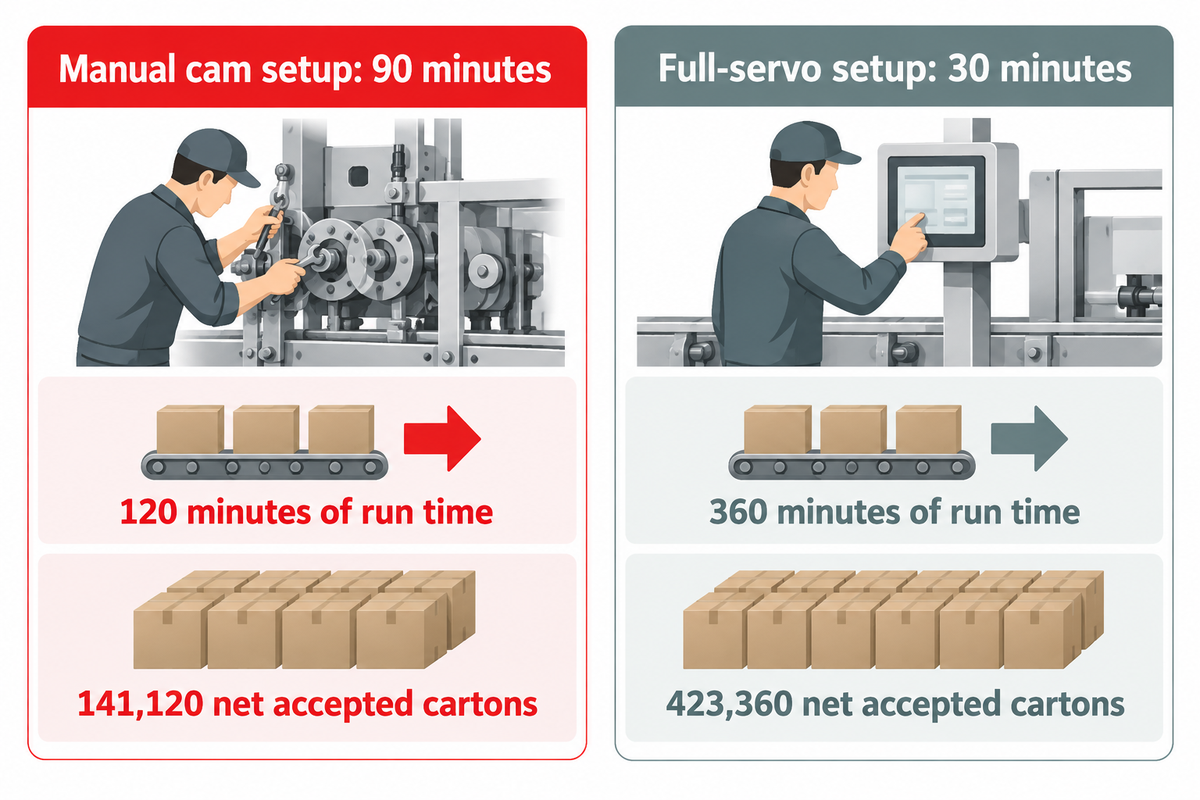
المدخلات المفترضة: نحاكي وردية عمل واحدة مدتها 8 ساعات تتضمن 4 عمليات تغيير إعدادات تشغيل لأصناف (SKU) من علب الأغذية الكرتونية. يعمل الخط بسرعة 300 m/min لإنتاج علب البقالة الجافة ذات اللصق الجانبي المستقيم مع مسافة بين الألواح المتعاقبة تبلغ 0.25m (250mm). وتنتج هذه المسافة 300 ÷ 0.25 = 1,200 علبة كرتونية/دقيقة. ويستغرق ضبط إعدادات الآلة اليدوي بالكامات 90 دقيقة لكل عملية تغيير إعدادات (المعيار المرجعي من Cenwan بين 90–120 دقيقة)، مقابل 30 دقيقة في طراز السيرفو الكامل CW-W-1250AC-S، مع معدل رفض يبلغ 2%.
الحساب: في الآلة اليدوية، تستغرق 4 عمليات تغيير إعدادات تشغيل 360 دقيقة، مما يترك 120 دقيقة فقط من زمن التشغيل الفعلي. ويكون صافي الإنتاج الفعلي 120 دقيقة × 1200 علبة كرتونية/دقيقة × 0.98 = 141,120 علبة كرتونية مقبولة صافية. أما في آلة السيرفو الكامل CW-W-1250AC-S، فتستغرق 4 عمليات تغيير إعدادات 120 دقيقة، مما يتيح 360 دقيقة من زمن التشغيل. ويكون صافي الإنتاج الفعلي 360 دقيقة × 1200 علبة كرتونية/دقيقة × 0.98 = 423,360 علبة كرتونية مقبولة صافية. وبهذه المدخلات، يضاعف استدعاء الإعدادات بنظام السيرفو صافي الإنتاج الفعلي للوردية ثلاث مرات (+282,240 علبة كرتونية/وردية) عند سرعة السير نفسها. ويقارن هذا الحساب زمن ضبط إعدادات الآلة فقط؛ إذ يتأثر الإنتاج الفعلي أيضاً بسرعة خط التعبئة وسماكة الكرتون.
متى تتفوق آلة طي ولصق العلب الكرتونية المؤتمتة بالسيرفو على الآلة اليدوية الأرخص ثمناً؟
تتفوق آلة طي ولصق العلب الكرتونية المؤتمتة بالسيرفو على الآلة ذات الضبط اليدوي عندما يجري مصنع علب الأغذية الكرتونية 3 عمليات تغيير إعدادات تشغيل أو أكثر للأصناف (SKU) في الوردية الواحدة، أو يبدّل أشكال الصناديق أسبوعياً. إذ يؤدي تقليص كل عملية تغيير إعدادات من 90-120 دقيقة إلى أقل من 30 دقيقة إلى استعادة 3-6 ساعات من وقت الإنتاج في كل وردية.
يقلل نقل الضغط المؤازر بالسيرفو معدلات رفض علب القاع ذاتي القفل إلى النصف مقارنة بآلات اللصق ذات الكامات الميكانيكية. كما يوفر استبدال الخط شبه الأوتوماتيكي بخط أوتوماتيكي بالكامل متطابق السرعة مشغّل آلة واحداً في كل وردية.
مقارنة مصنّعي آلات طي ولصق العلب الكرتونية واختبارات القبول بالمصنع (FAT)
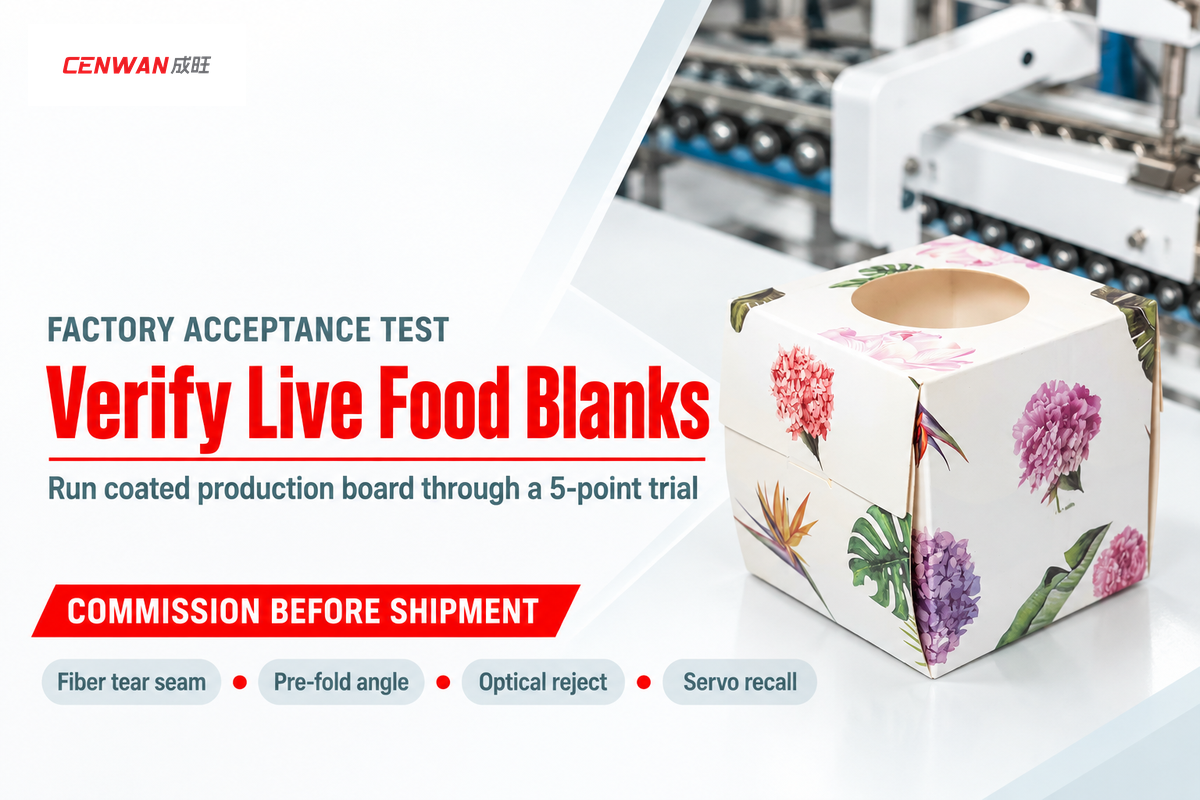
تعتمد مقارنة موردي آلات طي ولصق العلب الكرتونية واختبارات القبول في المصنع (FAT) على تقييم البنية الميكانيكية إلى جانب عمليات التشغيل التجريبي بالقطع الكرتونية المسطّحة الفعلية. وفي مجال عمليات تحويل الكرتون للأغذية، تُقارن الشركات الأوروبية من الفئة Tier-1 (Bobst وKoenig & Bauer وHeidelberg / MK) بالمصنّعين الحاصلين على علامة CE في مقاطعة تشجيانغ بالصين (Cenwan Machine في رويآن وونتشو) وغيرهم. ويُقيَّم الأداء عبر اختبار قبول في المصنع من ثلاث مراحل عند 50% و75% و100% من سرعة السير باستخدام القطع الكرتونية المسطّحة الفعلية للأغذية.
ووفقاً لبيانات Global Market Insights، بلغت قيمة السوق العالمية لآلات طي ولصق العلب الكرتونية نحو USD 678.4 مليون في عام 2025. وتشمل الشركات المصنّعة الرائدة كلاً من Bobst Group SA وKoenig & Bauer AG وHeidelberg. وتقيس اختبارات القبول بالمصنع (FAT) سلامة وصلة اللصق والسرعة الفعلية على خامات التغليف الغذائي الحقيقية.
مقارنة الشركات المصنّعة العالمية: الأنظمة الأوروبية من الفئة Tier-1 مقابل منصات المصنع المباشر
تعمل المنصات الأوروبية مثل Bobst Expertfold بسرعة تصل إلى 450 m/min وتنتج 28,000 علبة ذات 4/6 زوايا في الساعة (Packaging Strategies). وتخدم أنظمة Jagenberg وDiana (مثل طراز Diana 105-2 المذكور في براءة الاختراع EP1593482A2) المصانع ذات الأحجام الإنتاجية الضخمة. وتشغّل خطوط Bahmüller وHERMA التخصصية 250 ملصقاً/دقيقة مع تغيير البكرات على قضبان منزلقة خلال 15-20 دقيقة (Packaging Strategies). كما تزوّد شركة SBL Machinery التايوانية والمصنّعون الصناعيون في رويان وونتشو بمقاطعة تشجيانغ مصانع التحويل المتوسطة والكبيرة بآلات عالية السرعة.
تسد شركة Cenwan Machine الفجوة السعرية بين الآلات الأوروبية الدقيقة من الفئة Tier-1 وأسعار المصنع المباشرة. يلبي كل هيكل آلة من سلسلتي CW-G أو CW-W متطلبات توجيه الآلات الأوروبي 2006/42/EC، ويأتي مزوداً بشفرة تغذية من فولاذ التنغستن وسيور Habasit السويسرية. وتتوفر قطع الغيار لأكثر من 40 دولة.
قائمة التحقق من 5 نقاط لاختبار القبول بالمصنع (FAT) وتجهيز موقع التركيب
نفّذ قائمة التحقق المكونة من خمس نقاط هذه قبل اعتماد الشحن وسداد الدفعة النهائية.
- وفقاً لـ بروتوكول التشغيل التجريبي من شركة Folder Gluer Inc.، شغّل القطع الكرتونية الغذائية المطلية الخاصة بك بسرعات متدرجة وصولاً إلى السرعة الاسمية الكاملة للنظام. وتحقق من اقتلاع الألياف عند فتح الوصلة ودقة ضبط محاذاة لسان اللصق (≤1 mm).
- قِس زوايا الطي المسبق لخط التخديد 1 وخط التخديد 3 على القطع الكرتونية الغذائية بوزن 600-800 gsm أو ذات التمويج E/F. وتحقق من تعويض الطول الطولي بمقدار 60-75 mm كما هو منصوص عليه في براءة الاختراع EP1593482A2.
- تحقق من دقة قطع الغراء البارد ذي النفث المغلق مقاس 0.5 mm دون أي تسرب داخلي. واختبر الطرد الهوائي للعلبة المفردة وتأكد من وجود مسافة خلوص ≥30 mm بين المستشعرات ومسدسات الغراء الحراري (PostPress Magazine).
- احسب زمن تغيير إعدادات التشغيل الكامل من نمط اللصق الجانبي المستقيم إلى نمط القاع ذاتي القفل أو 4 زوايا. وتأكد من تحقيق ضبط موضع حامل السيرفو ثنائي الطي في <60 ثانية وتهيئة الآلة للطلبيات المتكررة في أقل من 30 دقيقة.
- خصّص خلوصاً جانبياً لا يقل عن 60 cm ومساحة أمامية وخلفية من 1.5 إلى 2 m وفقاً لـ دليل التركيب من SBL. وخصّص من 2 إلى 3 أيام للتركيب ومن 3 إلى 5 أيام لتدريب المشغّلين، ونفّذ عملية تنظيف وتفريغ للفوهات لمدة 15 دقيقة يومياً حسب إرشادات SBL.
الأسئلة الشائعة
1. ما هو الغراء الآمن للاستخدام في آلة طي ولصق العلب الكرتونية لتغليف الأغذية؟
تُعدّ اللواصق الحرارية من فئة EVA أو الميتالوسين (MCT) ومستحلبات PVA ذات الدرجة الغذائية مواد لاصقة ملائمة لتغليف الأغذية. ويتطلب استخدامها في عبوات الأغذية شهادة مطابقة وفق معيار FDA 21 CFR 175.105 ولائحة الاتحاد الأوروبي (EC) No 1935/2004. وبموجب الفقرة 21 CFR 175.105(a)(2)، يجب وضع المادة اللاصقة خلف حاجز وظيفي أو إبقاؤها ضمن حدود ممارسات التصنيع الجيدة (GMP) عند وصلات اللصق. وتستخدم مصانع التحويل هذه المادة اللاصقة داخل صمامات بثق مغلقة بقطر 0.5 mm لمنع أي تسرب داخلي.
2. ما هي سرعة السير ومعدل الإنتاج الساعي من العلب الكرتونية الذي تحققه آلة طي ولصق علب الأغذية؟
تعمل آلات طي ولصق العلب الكرتونية الأوتوماتيكية للأغذية بسرعة 50 إلى 300 m/min في الخطوط القياسية وبسرعة 400 إلى 450 m/min في الخطوط عالية السرعة. وتُنتج علب البقالة الجافة ذات اللصق الجانبي المستقيم بسرعة 350 إلى 400 m/min على سلسلة Cenwan CW-G-650 و880 و1100 (للورق المقوّى بوزن 200 إلى 800 gsm والتمويج الدقيق E/F/N). وتعمل علب الأغذية ذات القاع ذاتي القفل بسرعة 280 إلى 320 m/min على طراز CW-G-650PC بقدرة 13.5 kW. وتنتج آلات الطي واللصق المرنة عالية السرعة ما يصل إلى 28,000 علبة في الساعة لصواني المخبوزات ذات 4 و6 زوايا. بينما يشغّل خط CW-IL-Dual من Cenwan مسارين متوازيين بسرعة 240 m/min (ما يصل إلى 1,300,000 علبة من مقاس 13# يومياً).
3. كيف تمنع انحراف الطي (ذيل السمكة) وانفتاح وصلات اللصق في علب الأغذية ذات الطلاء العازل؟
يُعالَج انحراف الطي بضبط صفائح الطي في حدود 1 mm من الأبعاد الدقيقة لمسطح العلبة الكرتونية وضبط تعامد رصة الألواح في وحدة التغذية. اطوِ خطي التخديد 1 و3 مسبقاً بزاوية 180 درجة مع تعويض طولي يتراوح بين 60-75 mm. ويذكر الدليل التقني لشركة Sinosun أن الطلاءات غير المعالجة قد تؤدي إلى انفتاح الوصلة بعد ثلاثة أيام في ألواح الكرتون الغذائي المطلية بـ PE أو بطلاء التشتت المائي. ولمعالجة ذلك، يمكن معالجة ألسنة العلب في وحدة التغذية بالبلازما أو تفريغ الكورونا للوصول إلى طاقة 38-42 mN/m أو التحول إلى غراء حراري من الميتالوسين أو PUR.
4. هل ينبغي لمصنع تحويل علب الأغذية شراء آلة طي ولصق أوروبية مستعملة أم آلة جديدة مزودة بنظام سيرفو؟
تتفوق آلة طي ولصق العلب الكرتونية الجديدة المزودة بنظام سيرفو على معظم الآلات الأوروبية المستعملة في مصانع علب الأغذية متعددة الأصناف. إذ تتراوح تكلفة آلة الطي واللصق المستعملة من الفئة العليا بين USD 500,000 وUSD 1.5 مليون وفق بيانات PMMI الواردة في تقرير Global Market Insights. وتفتقر الطرازات الأقدم إلى ميزة استدعاء حامل السيرفو ثنائي الطي في <60 ثانية وصمامات الغراء ذات النفث المغلق مقاس 0.5 mm. في المقابل، تبلغ تكلفة آلات السيرفو الجديدة من سلسلتي Cenwan CW-G أو CW-W ما بين 20%-30% من تكلفة الفئة الأوروبية الأولى (USD 40,000-80,000 لطراز CW-W-1250AC-S) وتلبي متطلبات معيار BRCGS Issue 7.
5. ما هي مساحة الأرضية، وروتين الصيانة، ومدة التركيب المطلوبة لآلة طي ولصق علب الأغذية الكرتونية؟
وفقاً لـ دليل التركيب من شركة SBL Machinery، يلزم توفير مساحة جانبية خالية لا تقل عن 60 cm ومساحة خالية من 1.5 إلى 2 m في الأمام والخلف لتركيب آلة طي ولصق العلب الكرتونية الأوتوماتيكية للأغذية. وبحسب دليل SBL نفسه، يستغرق التركيب في الموقع من 2-3 أيام ويستغرق تدريب مشغّلي الآلة من 3-5 أيام. وتستغرق الصيانة اليومية 25 دقيقة لكل وردية؛ حيث يجري المشغّلون فحصاً لمدة 10 دقائق للسيور وأقفال الأمان والمستشعرات (مع إبقائها على مسافة لا تقل عن 30 mm من مسدسات الغراء الحراري) وتنظيفاً للفوهات لمدة 15 دقيقة (Folder Gluer Inc.). وتختلف مدة التصنيع في المصنع وزمن الشحن البحري إلى الوجهة النهائية بحسب تجهيزات الطراز؛ يرجى طلب عرض سعر لمعرفة التوفر ومدد التوريد.
المراجع والمصادر
- U.S. Food and Drug Administration (FDA) – 21 CFR 175.105: المضافات الغذائية غير المباشرة: المواد اللاصقة (eCFR)
- Cornell Law School Legal Information Institute – النص القانوني للمادة 21 CFR § 175.105 الخاصة بالمواد اللاصقة
- U.S. Federal Register الوثيقة 2022-10531: المضافات الغذائية غير المباشرة: المواد اللاصقة ومكونات الورق المقوّى
- BRCGS مراجعة معيار BRCGS Packaging Materials Issue 7 (نُشرت في أكتوبر 2024، وبدأ سريان التدقيق في أبريل 2025)
- Paperboard Packaging Council (PPC) الاتجاهات: آفاق سوق العلب الكرتونية القابلة للطي في الولايات المتحدة حتى عام 2026
- European Patent Office (EPO) — براءة الاختراع EP1593482A2: محطة الطي في آلة الطي واللصق (الطي المسبق بزاوية 180° والتعويض الطولي 60–75 mm)
- Packaging Digest — آلة الطي واللصق تحقق وفورات كبيرة (دراسة حالة لفتحة الفوهة 0.5 mm وخفض استهلاك الغراء بنسبة 50%)
- Packaging Strategies دراسة حالة: إنتاج العلب الكرتونية ذات 4/6 زوايا بسرعة عالية 450 m/min ومعدل 28,000 علبة/ساعة
- Packaging Strategies هندسة وحدات التطبيق المدمجة في آلات الطي واللصق التخصصية (250 ملصقاً/دقيقة وقضبان الانزلاق)
- PostPress Magazine – أنظمة ضبط الجودة مفتاح نجاح الإنتاج في آلات الطي واللصق (مسافة أمان المستشعر ≥30 mm)
- Global Market Insights — حجم سوق آلات طي ولصق العلب الكرتونية وحصتها وتوقعاتها للفترة 2026–2035
- Lanco Adhesives – أفضل الممارسات للمواد اللاصقة للعلب الكرتونية القابلة للطي على الكرتون المطلي والمغلف
- Sinosun Packaging Machinery — مقارنة الغراء الحراري والغراء البارد في آلات طي ولصق الصناديق الكرتونية (عتبة الطاقة السطحية 38–42 mN/m)
- Folder Gluer Inc. قائمة فحص الأعطال والصيانة لآلات طي ولصق العلب الكرتونية (تنظيف الفوهات لمدة 15 دقيقة وتفاوت صفائح الطي 1 mm)
- SBL Machinery – دليل تركيب وقبول آلات طي ولصق العلب الكرتونية و4 أعطال شائعة في آلات طي ولصق العلب الكرتونية وكيفية إصلاحها