Póngase en contacto con Cenwan Machine Company


Por GW · Actualizado el 6 de octubre de 2026
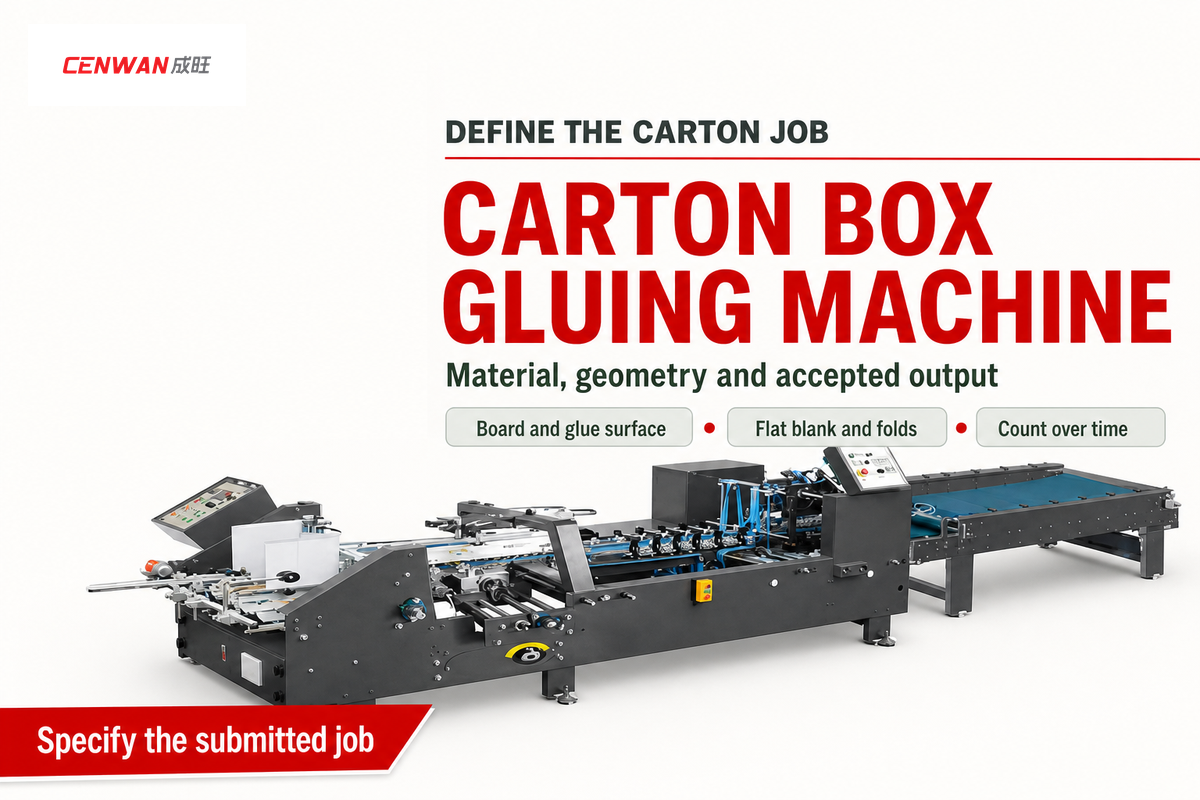
Una encoladora de cajas de cartón es una máquina que pliega y encola planchas de cartón preparadas; para el trabajo se necesitan el cartón real, una plancha troquelada y el formato de caja, además de la producción aceptada durante un periodo determinado. El nombre de una calidad o la velocidad máxima no permiten confirmar esa combinación. Antes de comparar precios de máquinas, compare las pruebas realizadas con la caja presentada.
Tanto una caja plegable de cartoncillo para productos cosméticos como una caja de cartón ondulado para envíos pueden llamarse cajas de cartón, pero sus materiales, pliegues y superficies de unión pueden ser muy distintos. Para las empresas de embalaje que trabajan con distintos tipos de cajas, una consulta útil debe dejar claras esas diferencias. Las reglas siguientes relacionan las descripciones del cartón y los campos de formato específicos de cada modelo con un ejemplo de producción, sin dar a entender que las velocidades de catálogo garanticen una producción determinada.
Datos técnicos: qué significan las cifras publicadas
- Cenwan indica cartoncillo de 200–800 gsm para su serie CW-G; aun así, hay que confirmar la calidad concreta y una muestra acabada.
- La tabla general de CW-G indica 400 m/min como velocidad máxima de línea en vacío.
- El campo de anchura para seis puntos del modelo G880 es de 270–880 mm; el campo lineal es de 140–880 mm.
- El ejemplo práctico utiliza un periodo común de 120 minutos y cantidades aceptadas hipotéticas; no se trata de una prueba de fábrica.
Fuente de los datos del proveedor: especificaciones de Cenwan CW-G. Confirme el modelo y la configuración que se proponen actualmente.
Tres datos definen el trabajo de una encoladora de cajas de cartón
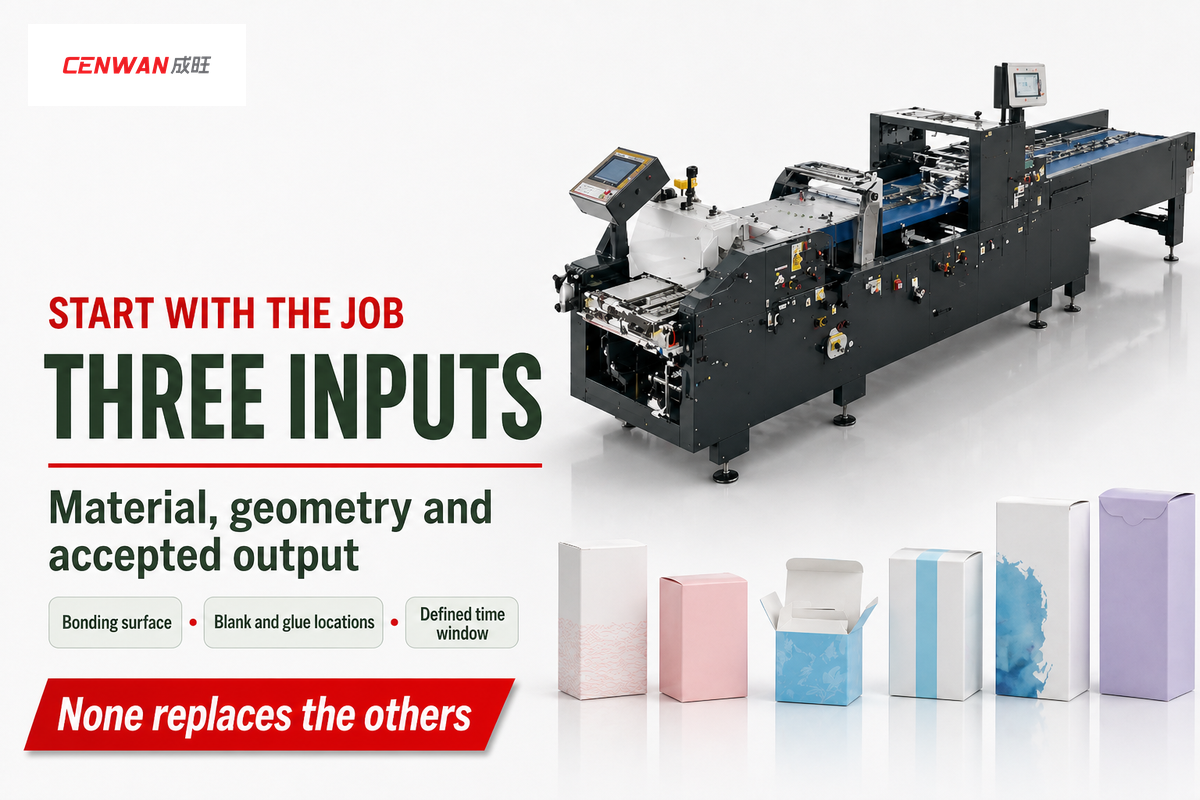
Una consulta para una encoladora de cajas de cartón es útil cuando especifica conjuntamente el material, la geometría y la producción. La descripción del cartón identifica el sustrato y la superficie de unión. El plano de la plancha identifica los pliegues y las zonas de encolado. La especificación de producción determina cuántas cajas aceptables deben obtenerse en un periodo definido. Ninguno de estos datos sustituye a los demás.
Para quien compra maquinaria de embalaje, «máquina automática para encolar cajas» describe el nivel de automatización, pero no la especificación completa del trabajo. Una máquina plegadora-encoladora automática procesa planchas preparadas mediante las funciones de plegado y encolado que incluye; la impresión y el troquelado son fases de producción independientes, salvo que formen parte de la línea propuesta. Por tanto, una propuesta de máquina para fabricar cajas puede abarcar más fases de producción.
- Material: Calidad, estructura, lote, grosor medido y superficie real de encolado, impresa o revestida.
- Geometría: Plancha troquelada, patrón de hendidos, sentido de alimentación, pestañas de encolado y muestra acabada.
- Producción: Cantidad aceptada, defectos acordados, horas de inicio y fin e interrupciones especificadas.
Si solo se facilitan el largo, el ancho y el alto de la caja acabada, quedan sin definir muchos detalles de la plancha. El ámbito público de TAPPI T827 aborda las medidas entre hendidos de las planchas y su relación con el tamaño de la caja cuando se conocen las tolerancias de hendido. En general, conviene empezar a tratar los requisitos concretos con el plano, en vez de dar por hecho que las medidas de la caja acabada pueden convertirse directamente en el formato de la máquina.
Calidades de cartoncillo: SBS, FBB y cartón reciclado
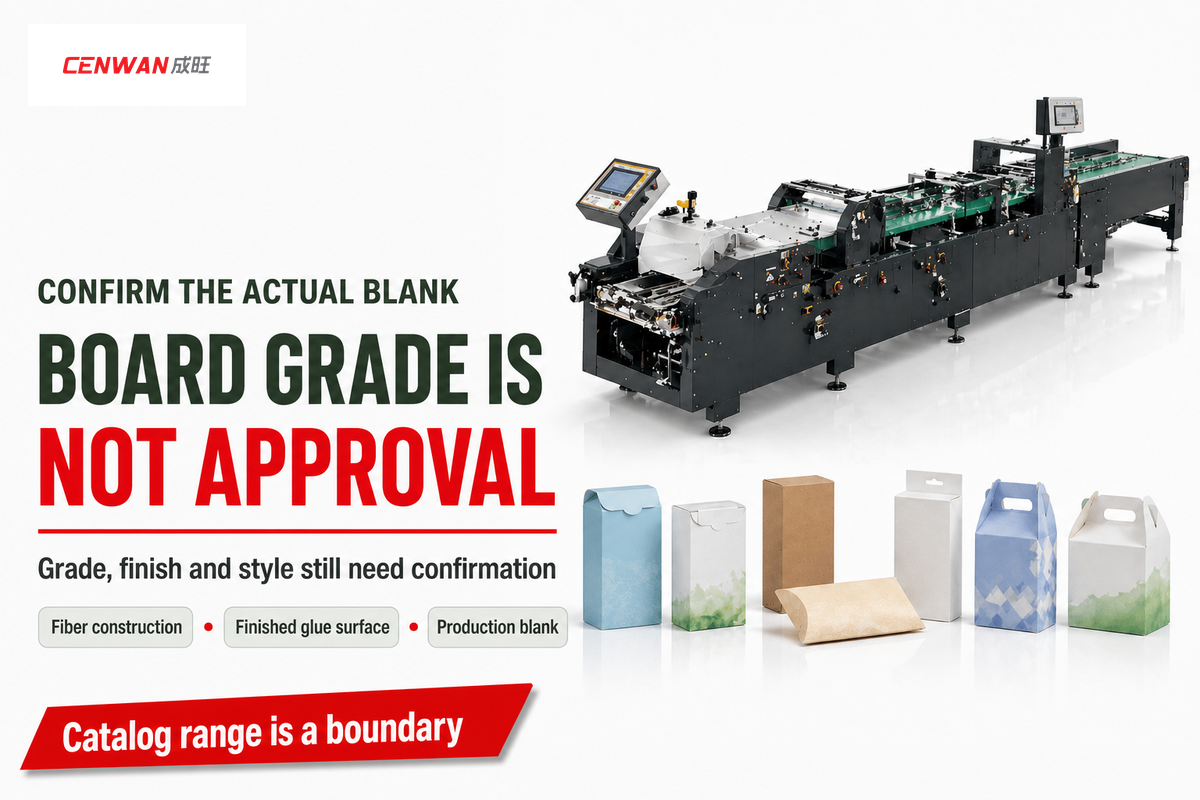
La terminología de la industria describe las calidades de cartoncillo, pero esos nombres por sí solos no demuestran su compatibilidad con una máquina plegadora-encoladora automática. Por ejemplo, las diferencias entre el cartoncillo plegable y el cartón reciclado con reverso blanco se deben, entre otros factores, a las capas de fibra y a su estructura. Para evaluar el comportamiento durante el plegado y el encolado, el proveedor necesita conocer la calidad concreta y ver la plancha acabada.
El manual de cartoncillo de Iggesund describe los componentes del cartoncillo. Esas descripciones no garantizan que una caja sea apta. El cartón reciclado no tiene una estructura uniforme.
| Descripción del cartón o la superficie | Qué identificar | Pruebas que presentar | Limitaciones |
|---|---|---|---|
| SBS / SBB | Cartón de pasta química blanqueada | Ficha de calidad y plancha de producción | El aspecto blanco no demuestra cuál es la superficie de encolado |
| FBB, reverso crema | Estructura de las capas interiores y exteriores | Calidad, grosor y superficie del reverso | El gramaje por sí solo no determina la rigidez |
| FBB, reverso blanco | Especificación real de la capa del reverso | Muestra impresa acabada | Un nombre de calidad similar puede ocultar una superficie distinta |
| WLC, capas recicladas mixtas | Composición de fibras específica del fabricante | Identificación del lote y la calidad | El cartón reciclado no ofrece resultados de plegado universales |
| WLC, color especificado para el reverso | Acabado del reverso y de la capa superior | Superficies de encolado en contacto | El color del reverso no demuestra la aptitud para el encolado |
| SUB / cartón sin blanquear | Base de pasta química sin blanquear | Detalles del revestimiento y los hendidos | Una base marrón no determina la superficie acabada |
| Cartón ondulado de una onda | Dos caras y una capa ondulada | Canal, caras y grosor medido del cartón | La designación del canal por sí sola no basta |
| Cartón ondulado de doble onda | Dos capas onduladas y caras | Estructura completa y plancha troquelada | No extrapole el resultado de un cartón de una onda |
| Zona de encolado impresa, revestida o laminada | Superficie expuesta a ambos lados de la unión | Acabado final de producción | Una prueba con cartón sin transformar puede no representar la caja que se vende |
Supongamos que quiere adquirir SBS para una muestra con una pestaña de encolado revestida. El nombre del material quizá resuelva la cuestión de las fibras, pero ¿qué ocurre con la unión? En el ejemplo de la muestra revestida, las superficies que entran en contacto al plegar pueden no ser las mismas que las de la hoja sin imprimir.
El intervalo publicado por Cenwan de 200-800 gsm para el cartoncillo CW-G establece los límites de catálogo de esa familia de equipos. Dentro de ese intervalo, todavía hay que confirmar la calidad, el acabado y el formato de la caja. La comparación entre cartoncillo y cartón ondulado muestra por qué no basta con una descripción genérica como cartón.
Cartón ondulado: el canal y las caras importan por igual
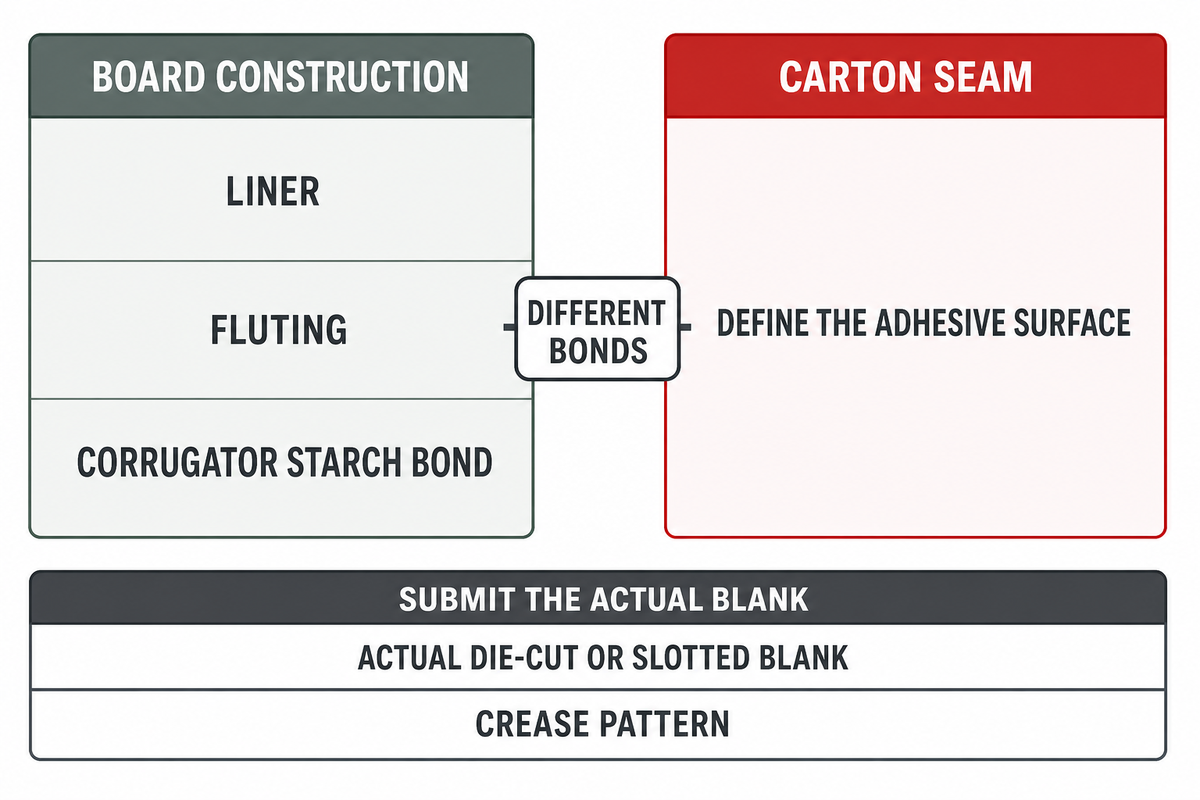
El cartón ondulado se compone de caras planas y una o varias capas onduladas. Es importante especificar la estructura completa para elegir una máquina plegadora-encoladora para cartón ondulado. La designación del canal y la calidad de las caras son algunas de las características del cartón ondulado. Una aprobación basada en «canal E» o «cartón ondulado» no define las características del material ni las pruebas del proceso de plegado.
La descripción de producción de FEFCO distingue entre cartón de una, doble y triple onda, así como las capas onduladas y las caras. La altura del canal se mide sin las caras y no debe confundirse con el grosor total medido del cartón. La unión que se forma en una onduladora con adhesivo de almidón es distinta de la junta de la caja que se hace en una plegadora-encoladora.
- El cartón ondulado tiene caras y una o más capas onduladas, según la estructura de sus ondas. Hay que especificar la superficie sobre la que se aplica el adhesivo para cajas.
- Presente la plancha real, troquelada o ranurada, y su patrón de hendidos.
- En un plan de producción mixta, mantenga separados los resultados de las muestras de cartoncillo y de cartón ondulado.
Si un comprador hipotético cambia una caja pequeña de cartoncillo por un sobre de cartón ondulado, conservar las medidas finales no elimina el riesgo de especificar mal el plegado. El canal, los hendidos y el recorrido de plegado han cambiado. Las configuraciones de plegadoras-encoladoras para cartón ondulado son la referencia adecuada para hablar del producto a partir de la caja de cartón ondulado presentada.
Es importante entender los límites de lo que puede predecirse. El estudio de 2025 sobre flexión del cartón ondulado de Kmita-Fudalej y Czechowski señaló que algunas predicciones numéricas del estudio no se aproximaban demasiado a los datos experimentales. El estudio se centra en la flexión de estructuras sometidas a ensayo, no en el límite de capacidad de la encoladora. En esta guía, la consecuencia práctica es conservar las pruebas físicas y no tratar un modelo de cartón como si demostrara la velocidad de producción.
Grosor, gramaje y superficie real de encolado
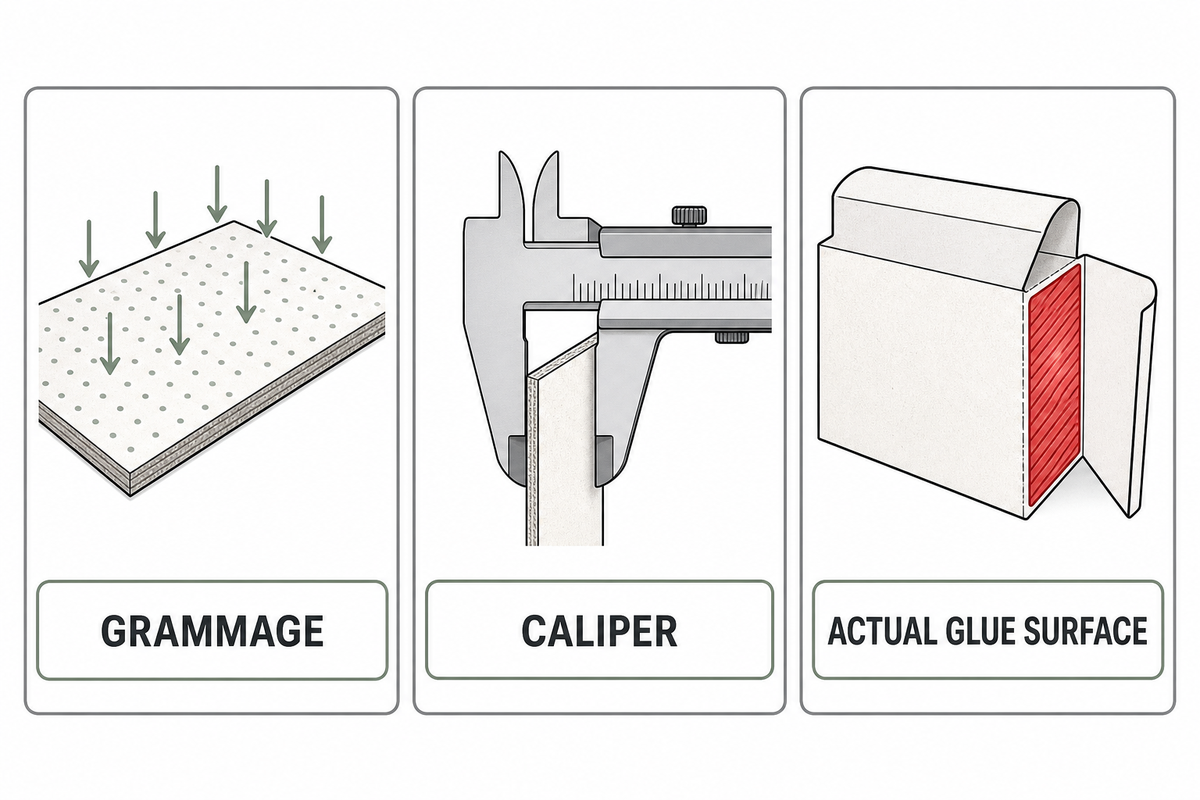
El gramaje y el grosor responden a preguntas distintas. El gramaje es la masa por unidad de superficie; el grosor es el espesor medido según un método determinado. Al evaluar cartones, la eficacia de la unión depende de lo que toca realmente el adhesivo. El intervalo de peso del cartón no indica su grosor ni determina si la unión es adecuada.
El ámbito público de ISO 536:2019 se refiere al gramaje del papel y el cartón. ISO 534:2011 abarca mediciones de grosor especificadas y excluye expresamente el cartón ondulado. La confirmación de ISO 536 en 2025 y de ISO 534 en 2022 no crea una nueva edición de ninguna de las dos normas.
«Este documento no es aplicable al cartón ondulado.»
Nota técnica: mantenga la base de medición
Indique el gramaje en gsm y el grosor medido en mm, junto con el método, el lote de muestras y su estado. Un intervalo de catálogo de 200–800 gsm no establece una tolerancia universal en mm. Solicite las variaciones dimensionales y de grosor admisibles para la plancha propuesta; no invente tolerancias a partir de una designación de calidad o de una norma no relacionada.
Cuando corresponda, registre el estado de la muestra, la temperatura medida y la humedad relativa. No dé por hecho que las muestras de producción y de almacenamiento son equivalentes, salvo que así se haya documentado. Para la unión, las recomendaciones de Lanco sobre adhesivos para cajas plegables señalan el tiempo abierto y la pegajosidad como factores de evaluación. Lanco es un fabricante de adhesivos, así que utilice estas recomendaciones como contexto de proceso atribuido y no como una tasa de fallos independiente. En materiales de embalaje, las etiquetas «cola fría», «hot melt» y «adhesivo termofusible» no demuestran por sí solas la compatibilidad.
El dato de 200-800 gsm debe acompañarse de las pruebas correspondientes, no encabezarlas. La evaluación de una caja de cartón impresa debe basarse en su acabado de producción. La aprobación de papel de cartón sin revestir no se extiende automáticamente a una pestaña de encolado con barniz o laminado.
El formato de caja determina los módulos de plegado y encolado
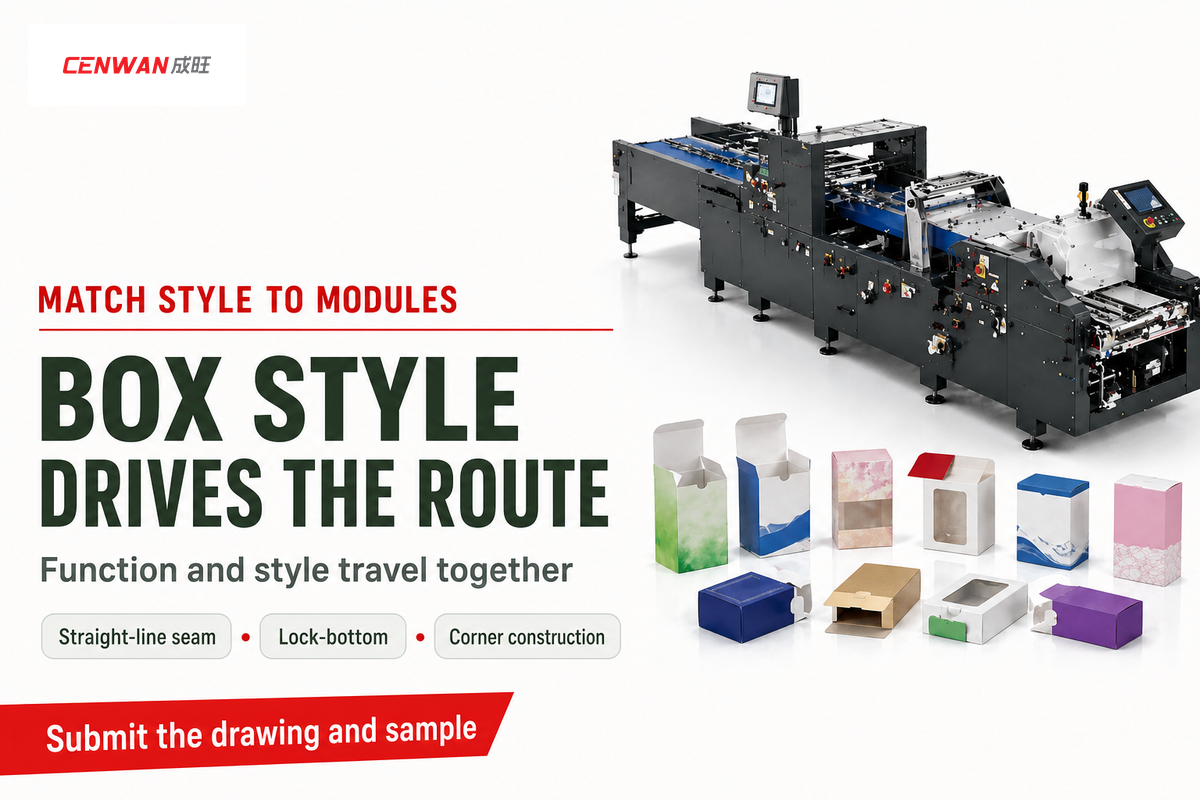
El formato de caja determina las funciones que necesita una plegadora-encoladora para el plegado y encolado automáticos. El trabajo con junta lateral lineal es distinto del encolado de cajas con fondo automático. En los equipos de plegado y encolado, un intervalo de formatos no basta por sí solo para definir el trabajo que puede realizar una plegadora-encoladora de cajas: también depende de la función y del formato requeridos.
El código de diseño de FEFCO permite describir diseños de cartón ondulado. El código FEFCO no es un certificado de compatibilidad con una máquina. Para trabajos con cartoncillo, presente el plano de troquelado y una muestra acabada, incluso si se trata de cajas plegables convencionales.
| Modelo | Formato | Campo de anchura publicado | Limitaciones |
|---|---|---|---|
| G650 | Lineal | 130–650 mm | No define universalmente la anchura de alimentación de la plancha troquelada |
| G650 | Fondo automático | 130–650 mm | Confirme el recorrido real de plegado y encolado |
| G880 | Lineal | 140–880 mm | También se aplican otras dimensiones de formato |
| G880 | Fondo automático | 140–880 mm | Hay que comprobar la estructura del fondo de la caja presentada |
| G880 | Cuatro puntos | 160–880 mm | Confirme las funciones de las esquinas y las demás dimensiones |
| G880 | Seis puntos | 270–880 mm | Mínimo distinto al de los trabajos lineales |
| G1100 | Lineal | 140–1100 mm | No implica que todos los formatos sean aptos hasta 1100 mm |
| G1100 | Fondo automático | 140–1100 mm | Confirme el diseño del fondo con la muestra real |
| G1100 | Cuatro puntos | 160–1100 mm | Siguen siendo pertinentes los demás campos de anchura, longitud y pestañas |
| G1100 | Seis puntos | 370–1100 mm | No se puede aplicar el mínimo lineal de 140 mm |
La matriz de selección de formatos de caja CW-G muestra los campos publicados de «anchura de caja», pero el proveedor debe confirmar su orientación y su relación con la plancha troquelada mediante el plano.
Un planificador hipotético que asigna un trabajo de 300 mm al modelo G1100 ilustra el problema. Esa anchura está dentro del campo lineal, pero por debajo del mínimo indicado de 370 mm para seis puntos. La decisión correcta depende de qué campo describa el diseño presentado. Los pedidos de tiradas cortas, como las tarjetas de felicitación que requieren encolado, deben evaluarse como un trabajo nuevo, en lugar de dar por hecho que basta con un formato de caja conocido. Consulte la guía de formatos de caja y módulos para ver el catálogo ampliado antes de comparar presupuestos de una plegadora-encoladora automática o una plegadora-encoladora de cajas. Los trabajos descritos como cajas de 4 y 6 puntos también requieren el plano exacto; la denominación «caja de papel» no basta.
El tamaño de la plancha es más que el tamaño de la caja acabada
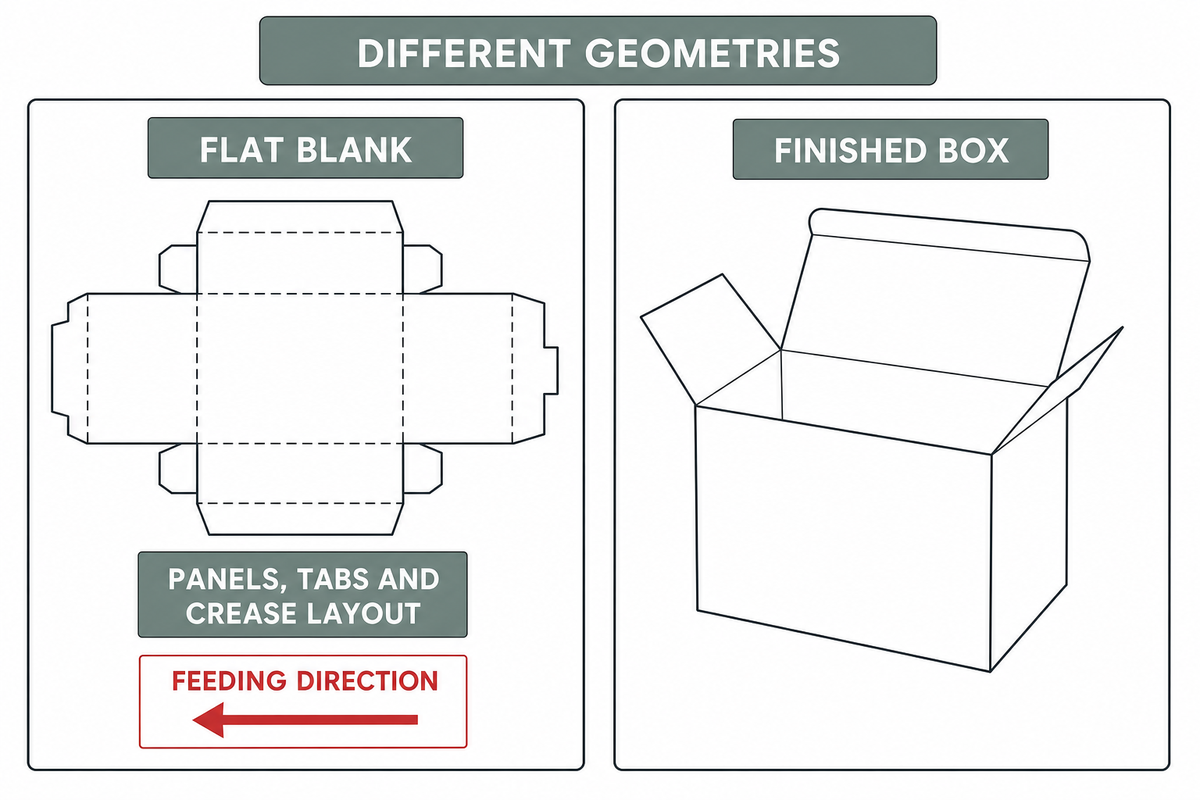
Las dimensiones de la plancha extendida y las de la caja acabada describen geometrías distintas. Una plancha consta de paneles, pestañas y una disposición de hendidos. La consulta sobre la máquina debe establecer el sentido de alimentación y los campos de formato correspondientes. El largo, el ancho y el alto por sí solos no bastan para definir las dimensiones de una máquina plegadora-encoladora.
El ámbito público de dimensionado de planchas de cajas de TAPPI/ANSI T827 om-24 se refiere a las medidas entre hendidos de las planchas de cartón compacto y ondulado incluidas en su ámbito. La relación con el tamaño de la caja depende de que se conozcan las tolerancias de hendido. Este principio ayuda a distinguir las medidas, pero no establece una tolerancia universal ni una fórmula para elegir la máquina.
Sí
- Marque el sentido de alimentación en la plancha extendida.
- Identifique los centros de los hendidos, las pestañas y las dimensiones acabadas.
- Relacione cada límite del presupuesto con su modelo y formato.
No
- Sustituya la anchura de la plancha por la longitud de un lado de la caja acabada.
- Aplique a un trabajo de seis puntos el mínimo correspondiente a un formato lineal.
- Apruebe una caja pequeña basándose en el número de modelo nominal.
Cenwan también publica campos específicos para las pestañas de encolado: 30–100 mm para G650, 25–120 mm para G880 y 25–150 mm para G1100. Confirme cómo se aplican estos campos al plano presentado; son límites del proveedor, no dimensiones universales de las cajas.
Los campos de G880 para seis puntos, de 270–880 mm, y para cajas lineales, de 140–880 mm, responden a formatos distintos. Si una caja pequeña se acerca al mínimo, hay que comprobar el plano completo junto con las demás dimensiones del formato. El mayor valor de formato del modelo no indica cómo pasa la plancha por la sección de alimentación de la plegadora-encoladora, el preplegado, el plegado de la caja y la salida.
Reglas de velocidad de producción: cuente las cajas aceptadas durante un periodo determinado
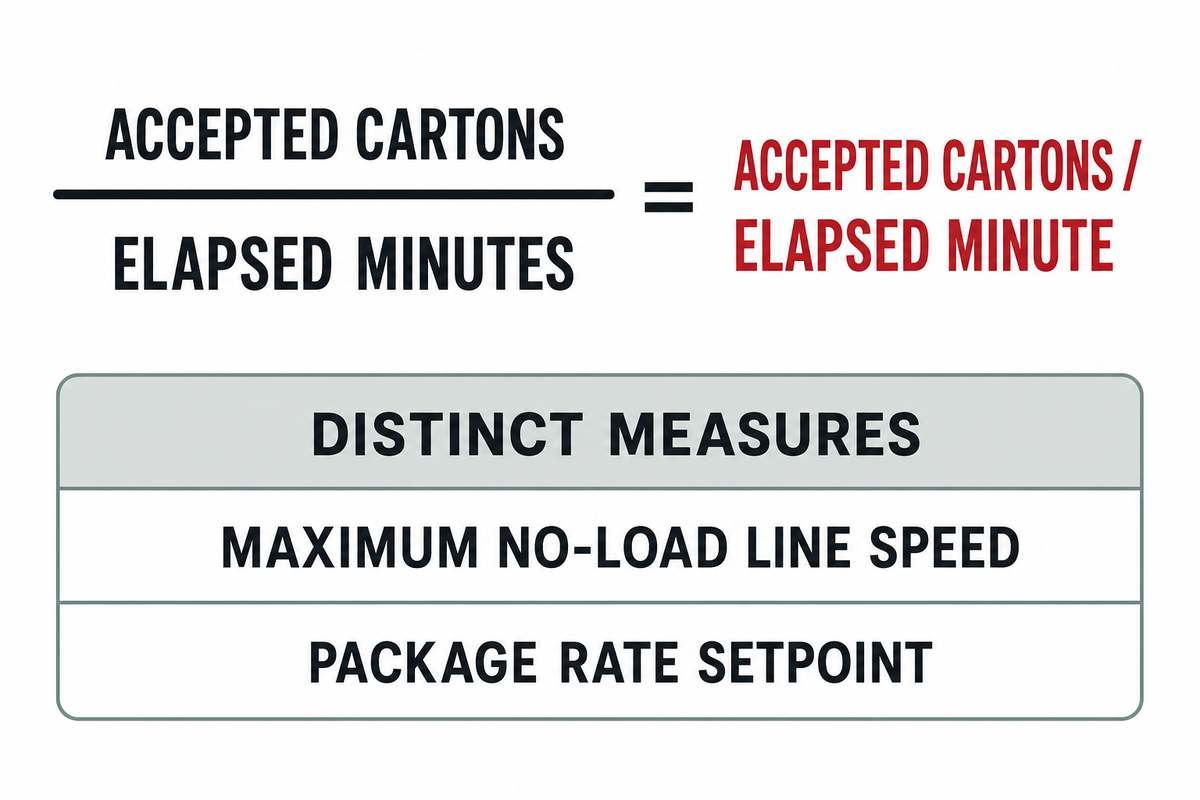
Para comparar velocidades de producción, se necesita contar las cajas aceptadas y utilizar el mismo periodo de referencia. La velocidad lineal máxima en vacío, el valor de consigna de velocidad de los paquetes y la cantidad de cajas aceptadas por minuto transcurrido son medidas distintas. Acuerde qué producción se contará y cuál será el intervalo de tiempo antes de comparar dos tiradas; de lo contrario, podría notificarse una velocidad indicada más alta, pero con menos cajas aceptables.
En la tabla general de CW-G de Cenwan, la velocidad máxima de línea en vacío figura como 400 m/min. Algunos sistemas de control utilizan otra medida; por ejemplo, la velocidad de máquina de PackML es un valor de consigna expresado en paquetes primarios/min. Ninguno de estos campos demuestra por sí solo la producción aceptada para el recuento de sus cajas. El plegado y encolado, la salida del adhesivo, la compresión y la manipulación posterior también forman parte del trabajo que debe demostrarse.
El modelo de datos PackML de OPC Foundation separa las cantidades procesadas y defectuosas, y registra el tiempo en segundos desde el reinicio. Esto ilustra la necesidad de utilizar un mismo intervalo de tiempo y recuento. Un modelo de datos externo no demuestra que una máquina Cenwan implemente las etiquetas de ese modelo.
| Cantidad definida | Trabajo A | Trabajo B |
|---|---|---|
| Duración total del trabajo, incluido el tiempo de inactividad | 120 minutos | 120 minutos |
| Tiempo de funcionamiento | 80 minutos | 60 minutos |
| Producción bruta durante el tiempo de funcionamiento | 120 cajas/min | 160 cajas/min |
| Cajas procesadas en total | 9,600 | 9,600 |
| Proporción aceptada en este ejemplo | 98% | 96% |
| Cajas aceptadas | 9,408 | 9,216 |
| Ritmo de producción aceptada durante el tiempo transcurrido | 78.4 cajas/min | 76.8 cajas/min |
En este ejemplo, cajas aceptadas = producción bruta durante el tiempo de funcionamiento × minutos de funcionamiento × proporción aceptada. El trabajo A da 120 × 80 × 0.98 = 9,408. El trabajo B da 160 × 60 × 0.96 = 9,216. Al dividir cada resultado entre los mismos 120 minutos transcurridos, se obtienen 78.4 y 76.8 cajas aceptadas/min. El factor de rechazo se aplica una sola vez.
Para quien planifica turnos, el mayor ritmo de funcionamiento del trabajo B parece atractivo hasta que se considera el periodo completo. Quien revise los costes para decidir qué oferta resulta rentable necesita saber cuántas cajas sirven para completar los pedidos, mientras que el personal de calidad debe conocer los motivos de rechazo acordados. Registre si se incluyen en el recuento las cajas reprocesadas y evite contarlas dos veces. Este cálculo expresa la producción para un trabajo concreto; no es un indicador normalizado de eficiencia de los equipos ni una referencia para el sector.
En el ejemplo hipotético de 120 minutos, el trabajo A produjo 192 cajas aceptadas más, pese a tener un ritmo bruto de funcionamiento menor. La prueba del proveedor debe indicar la plancha real, el criterio de aceptación y los límites temporales del recuento junto con la producción. La guía de velocidad y calidad de cajas de cartón ofrece información más amplia sobre la producción.
Integración de línea y ficha de verificación de cajas en 3 capas
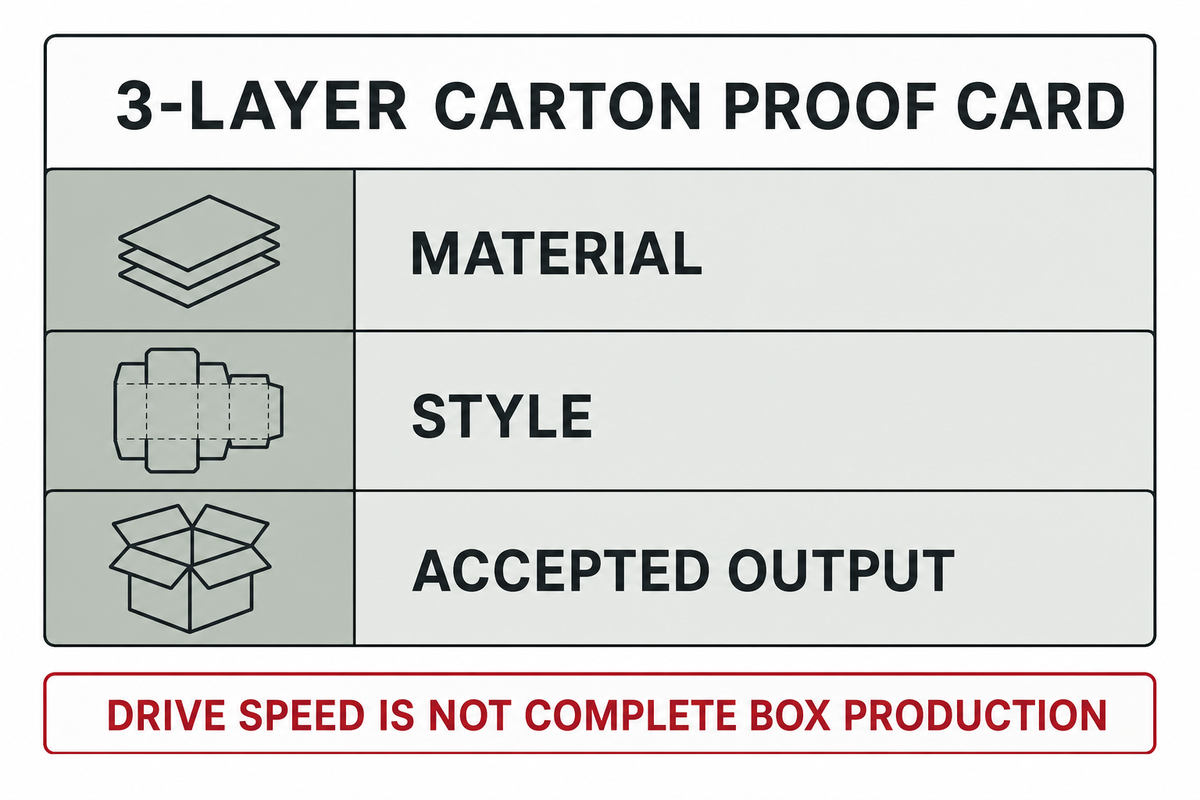
Las pruebas de integración de línea muestran dónde se cuentan las cajas aceptadas y qué ocurre entre el plegado y el embalaje. En la producción medida pueden influir varios factores, como la alimentación, la aplicación del adhesivo, la compresión, la inspección y el traspaso al operario de embalaje o al apilador. Los presupuestos de los equipos plegadores-encoladores deben especificar estos límites, en vez de presentar la velocidad del accionamiento como si equivaliera a la producción completa de cajas.
Ficha de verificación de cajas en 3 capas
La ficha de verificación de cajas en 3 capas reúne pruebas del material, el formato y la producción aceptada para un trabajo con cajas concreto.
Esta ficha recoge un conjunto limitado de pruebas. La guía de selección de maquinaria y revisión de las instalaciones describe la aceptación más amplia de los equipos y las medidas de seguridad correspondientes.
Lista de comprobación de RFQ — copie estos campos en la ficha de aprobación de la caja de cartón:
| Parámetro | Registro necesario | Por qué es importante | Cómo verificarlo |
|---|---|---|---|
| Capa del material | Calidad, estructura, lote, grosor, acabado y estado de la muestra | Evita aprobar solo por el gramaje o el canal | Compare la ficha de calidad con la muestra acabada |
| Capa del formato | Plano de la plancha, sentido de alimentación, pliegues y zonas de encolado | Relaciona el formato con las funciones suministradas | El proveedor señala en el plano los módulos y las funciones aplicables |
| Límite de formato | Límites según modelo y formato, y tolerancias acordadas en el plano | Evita mezclar definiciones de anchura diferentes | Confirmación por escrito con respecto a la plancha presentada |
| Capa de producción | Recuentos de cajas aceptadas y rechazadas; tiempos transcurrido y de funcionamiento | Permite reproducir las comparaciones de producción | Mismo periodo y criterios de defectos acordados |
| Límite de línea | Alimentador, sistema de encolado, compresión, recuento y alcance del embalaje | Permite detectar el cuello de botella oculto | Indique el punto exacto donde se cuentan las cajas aceptadas |
| Límite del presupuesto | Módulos incluidos, suministros y condiciones de la prueba de muestras | Evita presentar ofertas distintas como si fueran equivalentes | El proveedor devuelve el registro cumplimentado para el trabajo concreto |
El esquema sencillo del cuello de botella es: planchas preparadas → alimentación → plegado y encolado → compresión → inspección y recuento → embalaje. Si el recuento del presupuesto se hace antes del traspaso final a embalaje, indíquelo. Un equipo de plegado y encolado y una línea de cajas de alta velocidad pueden referirse a límites de producción distintos. Para una propuesta completa de maquinaria para cajas, indique si la impresión flexográfica o digital es una fase previa, y si los productos de embalaje acabados se cuentan antes o después del embalaje. Si se afirma que el trabajo presentado es de «manejo sencillo», pida una aclaración en vez de darlo por hecho. En cuanto a los controles servo, pregunte qué funciones incorporan. Respecto al sistema de accionamiento, pregunte qué ejes o accionamientos incluye. Esas denominaciones no demuestran que se cumplan los requisitos de producción ni que se obtenga una caja de calidad aceptable.
El dato del proveedor para G650 de un consumo de aire de 10 m³/h a 6 bar sirve para planificar los suministros, no la producción. Los datos de servicios publicados no indican cuántas cajas aceptadas se obtienen. Para conocer la procedencia de la empresa, la información corporativa de Cenwan identifica al proveedor del presupuesto; no aporta una evaluación independiente de la muestra.
¿Qué está cambiando en la planificación de la producción con plegadoras-encoladoras?
Para planificar la producción con una plegadora-encoladora, conviene separar los ajustes de la máquina de los registros de unidades y tiempos. Un anuncio antiguo sobre una novedad puede describir una tecnología disponible, pero no demuestra que esté instalada en los equipos de otro proveedor. Compare las interfaces y los registros incluidos en la oferta actual y verifíquelos con el trabajo propuesto.
En un artículo de Packaging World del 12 de agosto de 2025, Impack y B&R describieron interfaces de automatización periférica y datos de rendimiento organizados por día o turno. El sistema y el trabajo de desarrollo descritos se atribuyeron a esas organizaciones. Lo anunciado como futuro despliegue no debe presentarse como un trabajo ya realizado en octubre de 2026.
«Nuestro nuevo marco ofrece flexibilidad a nuestros clientes dentro de un entorno estandarizado».
Los sistemas de inspección ya existían antes del reciente debate sobre las interfaces de datos. Un artículo de Packaging World de 2010 mencionaba el sistema de inspección de impresión y códigos de barras de un proveedor para cajas plegables. Las afirmaciones sobre la inspección de impresión no garantizan la resistencia de la unión encolada ni que las cajas acabadas sean aceptables. Mantenga la categoría de defecto definida asociada al valor medido.
- Para consultas relacionadas con octubre de 2026, confirme qué registros de unidades y tiempos ofrece el sistema propuesto.
- Distinga entre una interfaz incluida y un plan de integración futura.
- Mantenga las mismas definiciones de aceptación a lo largo de la cadena de suministro y en la transferencia a la fase de embalaje.
Idea clave
El dato de velocidad máxima en vacío de 400 m/min de la CW-G es una velocidad de catálogo. Para comparar con un trabajo de cajas equivalente, se necesitan el cartón real, un plano específico del formato y un recuento aceptado durante un tiempo transcurrido determinado.
Preguntas frecuentes
¿Cuánto cuesta una máquina para fabricar cajas de cartón?
El precio de una máquina para fabricar cajas de cartón depende de las fases de producción y del alcance del trabajo incluidos en la oferta. Antes de comparar propuestas, especifique el cartón, la plancha troquelada, el formato de caja y la producción aceptada necesaria.
Para comparar precios de plegadoras-encoladoras de cajas de cartón, debe quedar claro qué fase de producción se está presupuestando. Por ejemplo, una plegadora-encoladora puede procesar planchas troqueladas preparadas, mientras que una propuesta más amplia para la fábrica puede incluir también equipos de impresión, troquelado, recuento o embalaje. Solicite una oferta para la producción aceptada necesaria, el tipo de cartón, las planchas troqueladas y el formato de caja. Antes de considerar similares dos precios, confirme los módulos suministrados, los servicios necesarios, el alcance del suministro y las condiciones de las pruebas con muestras.
¿Dónde puedo encontrar una encoladora de cajas de cartón en venta?
Una plegadora-encoladora de cajas de cartón en venta debe especificar su familia de procesos y los límites de formato de cada modelo. Envíe el plano de la plancha troquelada y una muestra de la caja acabada antes de preguntar qué operaciones de plegado y encolado incluye.
Empiece por proveedores que publiquen la familia de procesos y el rango de formatos específico de cada modelo. Máquinas como una encoladora de cajas o una encoladora para cartones pueden referirse a equipos con distintas funciones de plegado, aplicación de adhesivo y compresión. Envíe al proveedor el plano de una plancha troquelada y una muestra, y pregunte qué operaciones incluye la configuración propuesta. Un anuncio en un mercado en línea sirve como punto de partida para hablar de especificaciones. No garantiza que el equipo anunciado sea compatible con el formato de caja, la producción o el cartón necesarios.
¿Qué es el canal de una caja de cartón?
El canal es la capa de papel ondulada situada entre las caras del cartón ondulado. Su designación debe indicarse junto con la composición de las caras y el espesor medido del cartón, ya que son características distintas del material presentado.
El canal es la capa de papel ondulada situada entre las caras del cartón ondulado. El tipo de canal influye en la composición y el espesor del cartón, por lo que debe indicarse en la consulta sobre la máquina. Las cajas plegables de cartoncillo no tienen estructura ondulada. Pida al proveedor que evalúe una muestra del cartón y el patrón de hendidos; no dé por válida la viabilidad del trabajo basándose únicamente en lo que diga sobre el cartón.
¿Puede una plegadora-encoladora de cajas procesar todos los formatos de caja?
El formato de caja determina las funciones y el rango de formatos adecuados para una línea de plegado y encolado. Los trabajos con unión lateral, fondo automático y cajas de cuatro o seis puntos también deben validarse con la plancha troquelada real.
No se puede garantizar que una máquina sirva para todos los formatos. Las cajas con unión lateral, las de fondo automático y las de cuatro y seis puntos requieren las funciones adecuadas, el rango de formatos apropiado y una validación con la plancha troquelada real.
¿La velocidad máxima de la máquina equivale a las cajas comercializables por hora?
La velocidad máxima por sí sola no determina la producción de cajas aceptadas durante un periodo de producción. Compare el recuento aceptado durante el mismo tiempo indicado y especifique si se incluyen los cambios de formato, las paradas y los rechazos.
No. Divida el número de cajas aceptadas por un periodo de tiempo indicado y señale si se incluyen los cambios de formato, las paradas y los rechazos. La velocidad lineal publicada en vacío mide otra cosa.
¿Qué plegadora-encoladora de cajas necesito?
Para la caja presentada, la plegadora adecuada debe ser compatible con el cartón real, la plancha troquelada, el formato de caja y la producción aceptada necesaria. Confirme con el proveedor la transferencia entre fases de la línea y los criterios de aceptación.
Identifique la composición del cartón y facilite el plano de la plancha troquelada y de la caja acabada. Especifique las funciones de plegado y encolado. Indique después la producción aceptada necesaria y el periodo de tiempo de referencia. Pida a cada proveedor de maquinaria de plegado y encolado que confirme esa combinación exacta, incluida la transferencia entre fases de la línea y los criterios de aceptación. Si su producción incluye cajas de cartoncillo y de cartón ondulado, valide cada composición y formato por separado en lugar de aplicar una sola cifra de velocidad a toda la producción.
Consulte su proyecto de cajas con Cenwan
Envíe el tipo de cartón, una muestra de la caja acabada y el plano de la plancha troquelada. Indique la producción aceptada y el periodo de tiempo que necesita. Consulte primero las opciones de plegadoras-encoladoras de cartón ondulado de Cenwan o las especificaciones de la CW-G para cajas pequeñas correspondientes a la familia de equipos.
Artículos relacionados
- Diferencias entre el cartón y el cartón ondulado: diferencias entre composiciones de materiales.
- Guía de formatos de caja para plegadoras-encoladoras: explore el catálogo de formatos.
- Velocidad de las plegadoras-encoladoras y calidad de las cajas: un análisis más amplio del ritmo de producción.
- Guía para elegir una plegadora-encoladora de cajas: repaso de la consulta completa sobre la máquina.
Referencias y fuentes
- ISO 536:2019, gramaje del papel y el cartón, alcance y estado públicos.
- ISO 534:2011, medición del espesor, alcance y exclusiones públicos.
- FEFCO, composición y producción del cartón ondulado.
- FEFCO, código de diseño del cartón ondulado.
- TAPPI/ANSI T827 om-24, acotación de planchas troqueladas, alcance público.
- OPC Foundation, PackML v1.01, recuentos, tiempos y velocidad de diseño.
- OPC Foundation, PackML v1.01, velocidad normalizada de la máquina.
- Kmita-Fudalej y Czechowski, 2025, estudio sobre el plegado del cartón ondulado.
- Packaging World, 12 de agosto de 2025, plataforma de automatización de Impack/B&R.
- Packaging World, 10 de agosto de 2010, sistema de inspección de impresión y códigos de barras.
Las cifras del proveedor corresponden a campos de catálogo atribuidos. El cálculo de producción es hipotético. No se afirma que se haya realizado una prueba en la fábrica de Cenwan, una implementación de sistemas de terceros ni una certificación.