تواصلوا مع Cenwan Machine Company


تحديث يونيو 2026 · مراجعة الفريق الفني في Cenwan Machine
يشير مصطلح خط تعبئة وتغليف أوتوماتيكي إلى استثمارين رأسماليين مختلفين تمامًا. فبالنسبة إلى بعض المشترين، يعني نظام نهاية الخط الذي يعبئ المنتجات النهائية ويغلقها ويرصها على المنصات. أما محوّلو الكرتون، فيعني خط الإنتاج الذي يصنع العلب الفارغة من الأساس. واختيار النوع الخطأ يهدر أشهرًا من التقييم، لذا يبدأ هذا الدليل بالفصل بين النوعين، ثم يتناول بالتفصيل جانب إنتاج الكرتون، الذي لا تتطرق إليه معظم الإرشادات المنشورة. وللمهمة المنفصلة المتمثلة في تثبيت الأحمال النهائية المرصوصة على المنصات، قارنوا أحزمة الربط الصناعية وأغشية التمدد من UD Packaging بأبعاد الحمولة وظروف المناولة المحددة لخطكم.
الإجابة المختصرة. خط التعبئة والتغليف الأوتوماتيكي مجموعة متكاملة من الآلات تنفذ تسلسل عمليات التعبئة والتغليف مع الحد الأدنى من المناولة اليدوية. ويشمل المصطلح فئتين: خط تعبئة المنتجات عند نهاية الخط (تركيب العلب وتعبئتها وإغلاقها ورص المنتجات النهائية على المنصات)، وخط إنتاج العلب الكرتونية، أي خط آلات طي ولصق الكرتون الذي يحول الورق المقوى المطبوع إلى علب مطوية وملصقة ومكدسة، بسرعة 150–450 m/min. وتُصنّع Cenwan النوع الثاني.
مواصفات سريعة: خط تعبئة وتغليف أوتوماتيكي (إنتاج العلب الكرتونية)
| فئتان | خط تعبئة المنتجات عند نهاية الخط مقابل خط إنتاج العلب الكرتونية |
| سرعة خط العلب الكرتونية | 150–400 m/min (بحسب التهيئة) |
| عتبة التكامل | ~800,000 علبة/يوم (من آلة مستقلة إلى خط متكامل) |
| نطاق الاستثمار | ~USD $40K (آلة مستقلة) إلى $500K+ (خط متكامل بالكامل) |
| تغيير المقاس بلمسة واحدة عبر السيرفو | أقل من 60 ثانية، مقابل 15–45 دقيقة يدويًا |
| معايير السلامة الأساسية | CE / لائحة الآلات الأوروبية 2023/1230، EN 415-1، ISO 9001، US OSHA 1910.212 |
💡 نقاط أساسية
- الخطأ الأكبر في الشراء هو الخلط بين الفئتين، لا الميزانية: فخطوط التعبئة عند نهاية الخط وخطوط إنتاج العلب تقع عند طرفين متعاكسين من سلسلة التوريد.
- الآلة الأسرع لا ترفع الإنتاج تلقائيًا؛ فتوازن الخط وعمليات النقل وتغيير المقاس هي ما يحدد معدل الإنتاج الفعلي.
- عند نحو 800,000 علبة/يوم، ينتقل السؤال من السعر إلى بنية الخط: آلة طي ولصق مستقلة أم خط متكامل.
- اعتبارًا من يناير 2027، يجب أن تستوفي الآلات المبيعة في الاتحاد الأوروبي لائحة الآلات 2023/1230، التي تحل محل التوجيه 2006/42/EC.
ما خط التعبئة والتغليف الأوتوماتيكي؟ اختبار المعنيين
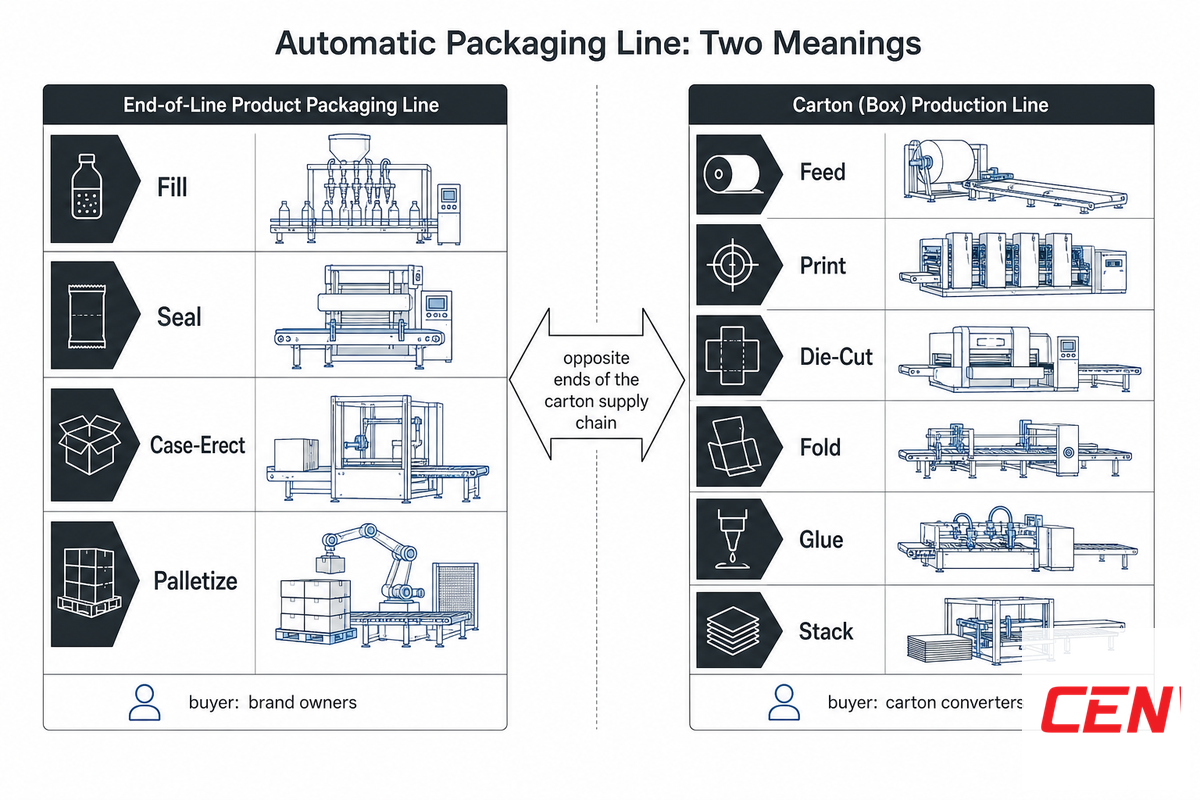
خط التعبئة والتغليف الأوتوماتيكي مجموعة متكاملة من الآلات تنفذ سلسلة عمليات التعبئة والتغليف، بما في ذلك المناولة والتشكيل والتعبئة والإغلاق ووضع الملصقات، مع الحد الأدنى من تدخل المشغل. تكمن المشكلة في أن عبارة البحث نفسها تقود إلى قطاعين مختلفين. أجروا اختبار المعنيين قبل إعداد قائمة الموردين المختصرة: اسألوا هل تريدون تعبئة المنتجات داخل العلب أم تصنيع العلب نفسها؟ في مشروعات المخابز والوجبات الخفيفة، يعرض كتالوج معدات معالجة الأغذية من UDTECH أمثلة على معدات الإنتاج السابقة للتعبئة؛ فتغليف الأغذية النهائية وتصنيع علبها الفارغة نطاقان منفصلان للمعدات.
ويُظهر البحث نفسه أتمتة خطوط التعبئة والتغليف والخطوط المتكاملة وأنظمة التعبئة المؤتمتة، وكلها بالمعنى الخاص بنهاية الخط، إلى جانب نظام تعبئة وتغليف أوتوماتيكي يعبئ المنتجات النهائية ويغلقها؛ أما هذا الدليل فيتناول المعنى الآخر، أي الخط الذي يصنع العلب.
ترسم كبرى شركات تصنيع المعدات الخط الفاصل نفسه. يدرج كتالوج علب الطي من Heidelberg آلات طي ولصق العلب المخصصة للإنتاج بسرعة 300–450 m/min، ثم يدرج آلة Diana Packer للتعبئة عند نهاية الخط بشكل منفصل، بسرعة 30,000–220,000 علبة في الساعة؛ فئتان من الآلات في صفحة واحدة. وتوضح الصحافة المتخصصة الأمر بالقدر نفسه: تصف Packaging World وPackaging Strategies آلة طي ولصق الكرتون الفلكسو بأنها آلة لصنع العلب تنتج تدفقًا متتابعًا من العلب المطوية والملصقة، قبل أي تعبئة للمنتجات. والخلط بين النوعين مكلف: فالمشتري الذي يطلب الفئة الخطأ يخاطر بتعطل استثماره لأشهر، لأن آلة تركيب العلب وآلة طي ولصق الكرتون لا تتشاركان القوالب أو أنظمة التحكم أو المشغلين. ولا توفر Cenwan إلا معدات صنع العلب، لذا تتحقق من غرض المشتري بالرجوع إلى تصنيفات الآلات وفق ISO قبل تقديم عرض السعر.
| السؤال | خط تعبئة المنتجات عند نهاية الخط | خط إنتاج العلب الكرتونية |
|---|---|---|
| ماذا ينتج؟ | منتجات نهائية معبأة ومغلقة ومرصوصة على منصات | علب فارغة مطوية وملصقة |
| من يشتريه؟ | مالكو العلامات التجارية، ومقدمو الخدمات اللوجستية من الأطراف الثالثة (3PLs)، ومراكز تنفيذ الطلبات | محوّلو العلب الكرتونية، ومصانع العلب، والمطابع |
| أمثلة على محطات الخط | آلة تركيب العلب، وآلة تعبئة العلب، وميزان فحص الوزن، وآلة رص المنصات | وحدة تغذية، وطابعة، وآلة تكسير بالقالب، وآلة طي ولصق الكرتون، وراصة |
| مقياس معدل الإنتاج | العبوات في الدقيقة | العلب في الساعة / سرعة الخط (m/min) |
| هل تصنع Cenwan هذا النوع؟ | لا — ابحثوا عن مورد لآلات تركيب العلب أو معدات نهاية الخط | نعم — آلات طي ولصق الكرتون وخطوط إنتاج العلب المتكاملة |
ما الفرق بين خط التعبئة والتغليف الأوتوماتيكي وآلة تركيب العلب الأوتوماتيكية؟
يقع خط إنتاج العلب الكرتونية وآلة تركيب العلب الأوتوماتيكية عند طرفين متعاكسين من دورة حياة العلبة. يحول خط الإنتاج الورق المقوى المطبوع والمسطح إلى علب فارغة مطوية وملصقة ومكدسة؛ أما آلة تركيب العلب الأوتوماتيكية، أو آلة تركيب العلب عند نهاية الخط، فتركب تلك العلب وتملؤها وتغلقها حول المنتج النهائي. إذا كنتم تبيعون العلب للغير، فأنتم بحاجة إلى خط آلات طي ولصق الكرتون؛ وإذا كنتم تعبئون المنتجات داخل العلب، فأنتم بحاجة إلى آلة تركيب العلب.
✔ أي نوع يناسبكم؟ إذا كان منتجكم علبًا، فتابعوا القراءة؛ إذ يتناول باقي هذا الدليل شراء معدات إنتاج العلب. أما إذا كان منتجكم سلعًا معبأة، فستساعدكم المراحل الست أدناه على فهم العملية، لكن ينبغي أن تضم قائمتكم المختصرة آلات تركيب العلب ورص المنصات، لا آلات طي ولصق الكرتون.
خريطة خط التعبئة والتغليف ذي المراحل الست
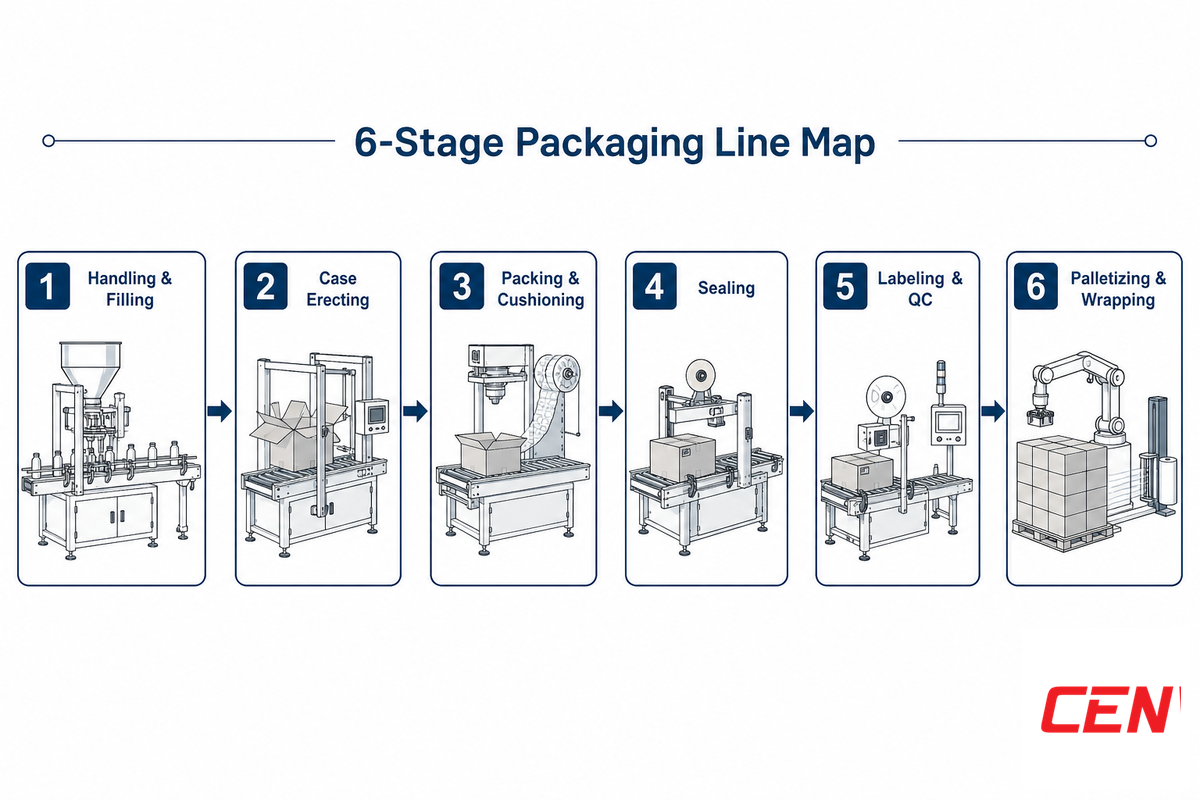
أيًا كان المجال الذي تعملون فيه، يتكون خط التعبئة والتغليف الأوتوماتيكي من سلسلة محطات، وتتحدد سرعة كل منها بسرعة أبطأ محطة. في جانب المنتجات، ينفذ نظام التعبئة والتغليف المؤتمت كامل العملية، من تشكيل العلبة حتى تحميل منصة مكتملة، مع تدخل محدود من المشغل. تعرض خريطة خط التعبئة والتغليف ذي المراحل الست أدناه تسلسل التعبئة المؤتمت عند نهاية الخط، وهو المعنى الذي تتناوله الأدلة العامة؛ ويليها ما يقابل ذلك في إنتاج العلب، لتتمكنوا من مطابقة تدفق منتجاتكم مع مجموعة الآلات المناسبة.
| المرحلة | وظيفة المحطة | الآلة المعتادة |
|---|---|---|
| 1. المناولة والتعبئة | توزن المنتج أو تضعه في العبوة الأولية | ميزان متعدد الرؤوس، وآلة تعبئة، ونظام روبوتي للالتقاط والوضع |
| 2. تركيب العلب | تشكّل العلب من فراغات كرتونية مسطحة وتغلق قيعانها | آلة تركيب العلب |
| 3. التعبئة والتوسيد | تحمّل المنتج، وتضيف مادة لملء الفراغات، وتضبط حجم العلبة | آلة تعبئة العلب ونظام ملء الفراغات |
| 4. الإغلاق | تغلق العلبة من الأعلى والأسفل بشريط لاصق أو مادة لاصقة بالذوبان الساخن | آلة إغلاق العلب |
| 5. وضع الملصقات والتحقق | تطبع الرموز وتفحص الوزن والإغلاق والباركود | نظام طباعة الملصقات وتطبيقها، وميزان فحص الوزن، ونظام رؤية آلية |
| 6. رص المنصات | ترص العلب النهائية وتغلفها استعدادًا للنقل | آلة رص المنصات، وآلة تغليف بالتمدد |
في خط إنتاج العلب الكرتونية، يتبع تدفق العمل المماثل هذا التسلسل: التغذية → الطباعة (فلكسو أو ليثو) → التكسير والتخديد بالقالب → الطي → اللصق → الرص والتجميع. وتصف المراجع الصناعية قسم آلة طي ولصق الكرتون نفسه بأنه يتألف من التغذية والطي الأولي والطي واللصق والنقل والإخراج. تختلف أسماء المحطات، لكن المبدأ واحد: يسير الخط بسرعة أضعف عملية نقل فيه.
لأن المصطلح يشمل المعنيين، تساعد جولة سريعة في فئة نهاية الخط المشترين على تحديد موقعهم. تتنوع معدات التعبئة عند نهاية الخط من آلة تعبئة مفردة أو نظام تعبئة الأكياس إلى خلايا تعبئة مؤتمتة بالكامل تربط آلات تركيب العلب وآلة إغلاق وميزان فحص وزن ضمن الخط ونظام رص المنصات في تدفق واحد. وتقع حلول التعبئة شبه الأوتوماتيكية بين التعبئة اليدوية والخط الأوتوماتيكي بالكامل، كما ترتبط معظم الأنظمة المؤتمتة ببرمجيات إدارة المستودعات كي يعمل خط التعبئة والتغليف الأوتوماتيكي اعتمادًا على بيانات الطلبات المباشرة. ويشمل مجال آلات التعبئة والتغليف أنواعًا كثيرة، من التغليف بالتدفق إلى رص المنصات، وتهدف كل حلول أتمتة التعبئة والتغليف إلى إحاطة المنتج وحمايته.
توضح الفوائد أسباب أتمتة عمليات تنفيذ الطلبات. إذ تعزز التعبئة المؤتمتة بالكامل حماية المنتج وجودة التعبئة واتساقها، مع الحد من هدر المواد وتلف المنتجات الذي يؤدي إلى إرجاعها. كما يقلل ضبط حجم العبوة حسب الحاجة وملء الفراغات الوزن الحجمي وتكاليف الشحن. وترفع الخطوط المؤتمتة المرتبطة بالناقلات معدل الإنتاج والإنتاجية، وتخفض تكاليف العمالة بصورة قابلة للقياس، كما تقلل العمل المتكرر. وتحسن أيضًا الكفاءة وجودة المنتج وتخفف الإجهاد المريح وإصابات العمل المرتبطة بالعمل اليدوي. ويؤدي تسريع عملية التعبئة إلى رفع الكفاءة دون زيادة عدد العاملين.
بالنسبة إلى مشتري معدات تنفيذ الطلبات، تتمحور متطلبات التعبئة والتغليف حول مناولة المنتجات ضمن تشكيلة موسمية تضم عددًا كبيرًا من وحدات المخزون. ويستلزم ذلك طاولة تعبئة وتقنيات تعبئة تتكيف مع خصائص المنتجات، وصيانة وقائية للحفاظ على جاهزية التشغيل، وأذرعًا روبوتية للتعامل مع المنتجات غير المنتظمة التي لا تستقر بسهولة في كيس أو صينية. ويوازن هذا القرار بين الاستثمار الأولي والعائد على الاستثمار وسرعة تنفيذ الطلبات والتكاليف التشغيلية والمساحة التي تشغلها معدات التعبئة في المستودع، إلى جانب زيادة الإنتاجية ومعدل الإنتاج وكيفية رفع الأتمتة للكفاءة دون إضافة موظفين.
تكتسب مراقبة الجودة أهمية عند طرفي العملية. فقد وجدت دراسة محكمة عن بيئة العمل، نُشرت في المجلة الدولية لأبحاث البيئة والصحة العامة، أن إدخال آلة تعبئة وتغليف أوتوماتيكية خفّض إجهاد المشغلين من مستوى الخطر المتوسط إلى المنخفض وفق ثلاث طرق تقييم مستقلة؛ وهذا يذكّر بأن الأتمتة قرار يتعلق بالسلامة أيضًا، لا بمعدل الإنتاج وحده.
تهيئات خط إنتاج العلب الكرتونية: آلة طي ولصق مستقلة أم خط متكامل
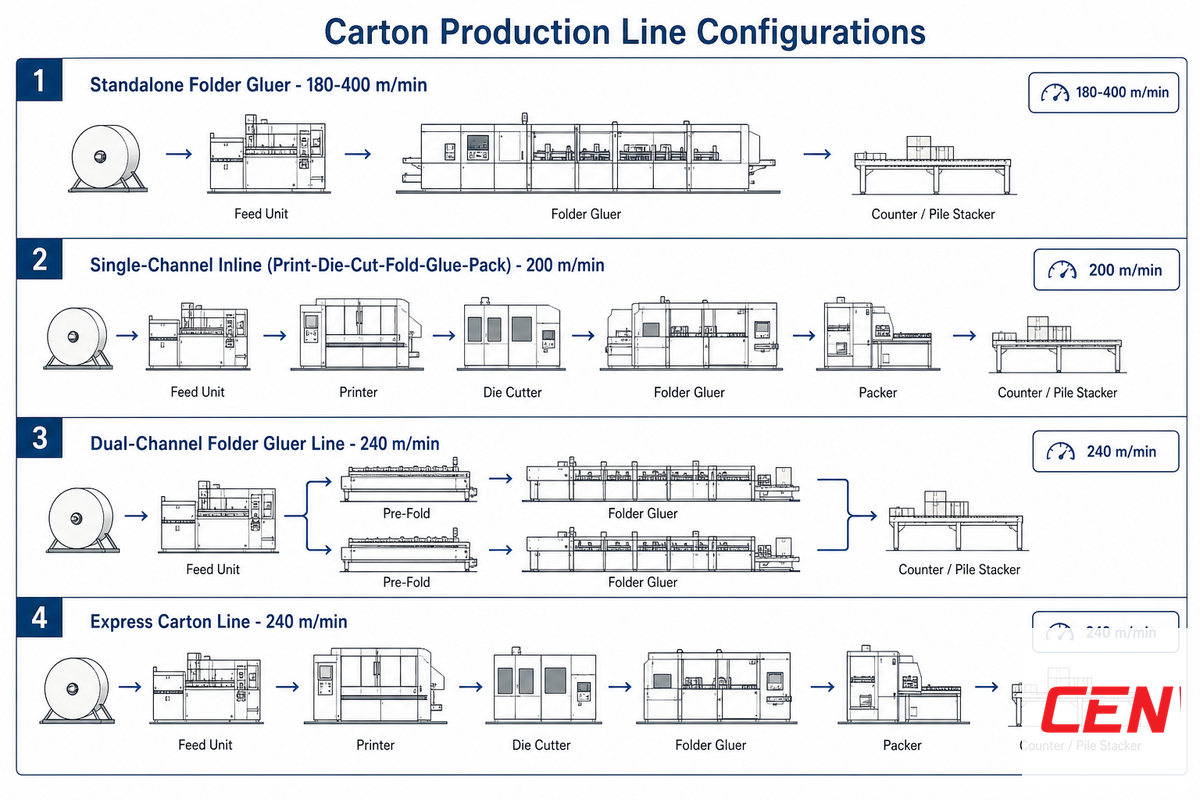
يعمل خط إنتاج العلب الكرتونية إما كتدفق متواصل واحد يجمع التغذية والطباعة والتكسير بالقالب والطي واللصق والتعبئة ضمن خلية واحدة، أو بآلات مستقلة تُغذّى يدويًا في المصنع. ولإنتاج يقل تقريبًا عن 800,000 علبة يوميًا، تكفي عادةً آلة عالية السرعة لطي ولصق الكرتون مستقلة. أما عند تجاوز هذا الحجم، فتصبح عمليات النقل بين المراحل عنق الزجاجة، ويبدأ خط تعبئة وتغليف أوتوماتيكي متكامل بتحقيق جدواه.
| التهيئة | السرعة | الطاقة الإنتاجية / الاستخدام الأنسب |
|---|---|---|
| آلة طي ولصق مستقلة | 180–400 m/min | <800K علبة/يوم، وتنوع محدود في أنماط العلب |
| خط أحادي القناة ضمن الخط (طباعة–تكسير بالقالب–طي–لصق–تعبئة) | 200 m/min | مصانع تحتاج إلى الطباعة والتعبئة ضمن الخط، مع أنماط FEFCO متنوعة |
| خط آلات طي ولصق ثنائي القناة | 240 m/min إجمالًا | 1.3M علبة/يوم بمقاس بريدي 13#؛ ذروة التجارة الإلكترونية |
| خط إنتاج علب سريع | 240 m/min بقناتين | محوّلو علب بريدية وطرود على مستوى المراكز المحورية، أكثر من 2M علبة/يوم |
التهيئة لا تمثل سوى نصف المواصفات؛ فنمط العلبة المستخدم هو ما يحدد آلة طي ولصق الكرتون التي يحتاج إليها الخط فعلًا. ويصنف الجدول التالي أنماط علب FEFCO الشائعة بحسب نوعها الميكانيكي، ويربط كل نمط بالآلة المناسبة؛ وهو بُعد تغفله معظم أدلة المشترين تمامًا.
| نمط العلبة (FEFCO) | النوع | تهيئة آلة طي ولصق الكرتون المناسبة |
|---|---|---|
| علبة مشقوقة عادية (0201) | الخط المستقيم | آلة قياسية لطي ولصق علب الخط المستقيم |
| قاع Crash-lock / قاع أوتوماتيكي (0215) | قاع ذاتي القفل | آلة طي ولصق علب ذات قاع ذاتي القفل |
| صينية بأربع زوايا (0422) | متعدد الزوايا | آلة طي ولصق العلب ذات 4/6 زوايا |
| علبة عرض ذات 6 زوايا | متعدد الزوايا | آلة طي ولصق العلب ذات 4/6 زوايا |
| علبة كرتونية مموجة مزدوجة الجدار | للأعمال الشاقة | آلة لصق صناديق الكرتون المموج |
| علبة فاخرة صلبة / علبة هدايا | متعدد المحاور | آلة طي ولصق العلب الصلبة |
| علبة صغيرة (<150 mm) | علب صغيرة | آلة طي ولصق العلب الصغيرة |
| علبة طرود بريدية 13#–7# | سريع | خط علب سريع ثنائي القناة |
| دفعة إنتاج متنوعة مع طباعة ضمن الخط | ضمن الخط | خط للطباعة والتكسير بالقالب والطي واللصق والتعبئة |
لا تقتصر نطاقات السرعة هذه على علامة تجارية واحدة. تنشر Heidelberg مواصفات آلات لصق العلب بسرعة 300 إلى 450 m/min، ويشير محللو السوق إلى أن خطوط آلات طي ولصق الكرتون المؤتمتة بالكامل تتجاوز سرعتها 400 m/min، وهي محسنة لتغيير المقاس بلمسة واحدة. ما يهم المشتري هو مطابقة مقياس الأداء للآلة: تُقاس آلة طي ولصق الكرتون بعدد العلب في الساعة وسرعة الخط، لا بعدد العبوات في الدقيقة الوارد في أدلة معدات نهاية الخط.
حسابات معدل الإنتاج وتغيير المقاس: تحليل فجوة الإنتاج
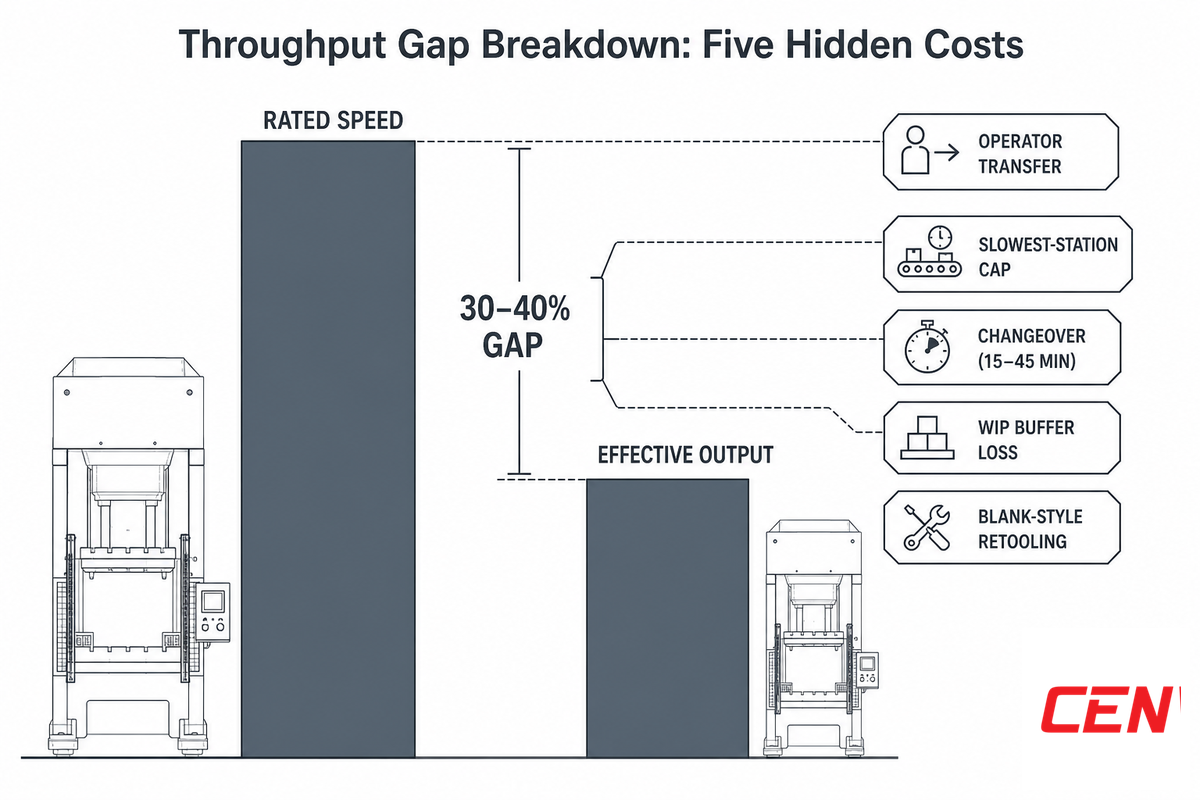
إليكم الجانب المخالف للتوقعات الذي تتجاهله معظم أوراق المواصفات: لا تؤدي السرعة الاسمية الأعلى دائمًا إلى إنتاج علب أكثر، كما أن الافتراض الشائع بأن الآلة الأسرع تحقق أفضل أداء غالبًا ما يكون خاطئًا. وكما يوضح موردو تكامل أنظمة التعبئة، نادرًا ما تكون المشكلة الحقيقية بطء الآلة؛ بل اختلال توازن الخط مع حجم الإنتاج. ويحدد تحليل فجوة الإنتاج خمسة مواضع يتراجع فيها إنتاج خط العلب بصمت بنسبة 30–40% عن معدله الاسمي.
«في خط آلة طي ولصق الكرتون، نادرًا ما يكون التوقف الذي يكلفكم موسم الذروة في أسرع محطة؛ بل ينتج عن اختلال توازن النقل بين وحدتين، وهو ما لا تكشفه أي ورقة مواصفات.»
| التكلفة الخفية | سبب انخفاض الإنتاج |
|---|---|
| النقل اليدوي بين المحطات | تؤدي المناولة اليدوية للفراغات الكرتونية بين الآلات المستقلة إلى فترات انتظار عند كل نقطة نقل |
| تقييد سرعة الخط بأبطأ محطة | تساوي سرعة الخط سرعة أبطأ وحدة، لا أسرع وحدة بحسب المواصفات |
| تغيير المقاس | يستغرق تغيير المقاس يدويًا 15–45 دقيقة؛ أما التغيير بلمسة واحدة عبر السيرفو فيستغرق أقل من 60 ثانية |
| الفاقد في المخزون المرحلي أثناء التشغيل | تهدر أخطاء التغذية والمنتجات المرفوضة الورق المقوى، وهو أكبر مكونات تكلفة العلبة |
| إعادة تهيئة الخط لنمط الفراغ الكرتوني | تتطلب الآلات غير المزودة بالسيرفو إعدادًا جديدًا لكل نمط علبة جديد يُطلب إنتاجه |
📐 ملاحظة هندسية — احسبوا مدة تغيير المقاس بأنفسكم.
لنفترض أن مصنعًا ينفذ 8 تغييرات للطلبات في كل وردية. يستغرق تغيير المقاس يدويًا 30 دقيقة في المرة، أي 240 دقيقة، أو 4 ساعات من وردية إنتاج مدتها 20 ساعة؛ وهذا يعادل نحو 20% من الطاقة الإنتاجية اليومية، قبل وقوع أي خطأ في التغذية. استبدلوا ذلك بخط مزود بسيرفو يُغيّر المقاس بلمسة واحدة في أقل من 60 ثانية، فتصبح تكلفة التغييرات الثمانية نفسها نحو 8 دقائق إجمالًا. أدخلوا عدد تغييرات المقاس في الوردية والدقائق اللازمة لكل تغيير لديكم؛ فالفرق بين الرقمين غالبًا ما يوفر مجالًا أكبر للتحسين من شراء آلة أسرع.
ولهذا أيضًا ينبغي لمحوّل العلب قراءة بند السرعة الاسمية مقابل الفعلية بعناية. يتوقف الاختيار بين خط متكامل وآلات مستقلة على هذه التكاليف الخمس، لا على رقم السرعة الرئيسي بوحدة m/min.
تكلفة خط التعبئة والتغليف الأوتوماتيكي: فئات الاستثمار وROI
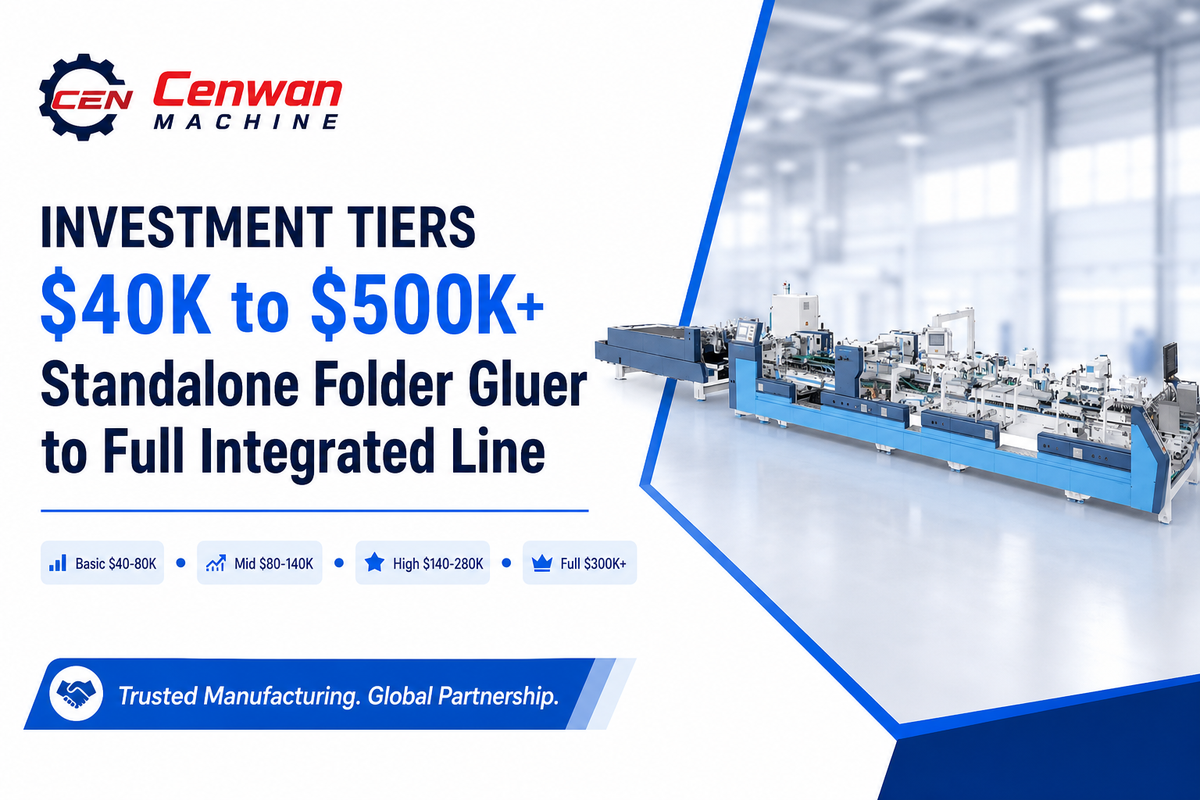
تتراوح تكلفة خط التعبئة والتغليف الأوتوماتيكي لإنتاج العلب الكرتونية من نحو USD $40,000 لآلة طي ولصق مستقلة إلى أكثر من $500,000 لخط متكامل بالكامل، ويقع معظم محوّلي العلب ضمن الفئتين المتوسطة إلى المرتفعة، أي $80,000–$280,000. ويرتبط السعر بمستوى الأتمتة وسرعة الخط وتنوع أنماط العلب، لا بالسرعة الرئيسية وحدها.
كم تبلغ تكلفة خط التعبئة والتغليف الأوتوماتيكي؟
وتختلف أسعار الإضافات المخصصة للتعبئة عند نهاية الخط؛ إذ تتراوح تكلفة آلة الطي واللصق المزودة بوحدة تعبئة تقريبًا من $7,000 إلى أكثر من $600,000 بحسب نطاق الأتمتة، بينما يشير محللو السوق إلى أن أسعار الآلات المستعملة بأعلى المواصفات وصلت في الحد الأعلى إلى USD 1.5 million. اعتبروا نطاق التكلفة أدناه تقديرًا للميزانية، ثم أكدوا السعر بعرض محدد النطاق.
| الفئة | النطاق | ما الذي يشمله؟ |
|---|---|---|
| أساسية | $40K–$80K | آلة طي ولصق مستقلة، لمصنع متوسط الإنتاج يعمل بمنتج واحد |
| متوسطة | $80K–$140K | خط أحادي القناة ضمن الخط أو آلة مستقلة عالية السرعة تعمل بسرعة 400 m/min |
| مرتفعة | $140K–$280K | خط ثنائي القناة، للطرود البريدية 13#–7#، بنحو 1.3M علبة/يوم |
| متكاملة بالكامل | $300K–$600K+ | طباعة فلكسو + تكسير بالقالب + قناتان + تعبئة، مع تنفيذات OEM |
نادراً ما يتحقق العائد من السرعة وحدها. وتتمثل مشكلة التكلفة الشائعة في عدم رصد ميزانية كافية؛ فالمصنع الذي يشتري بناءً على السعر المعلن وحده يواجه خطر انخفاض معدل الإنتاج بنسبة 30–40%، لأن خط الإنتاج غير المزود بمحركات مؤازرة، رغم انخفاض سعره، يترتب عليه أعلى تكاليف تغيير المقاسات والفاقد. لذلك تقدم Cenwan سعراً شاملاً للتركيب ومحدداً وفق شروط FOB، وخط إنتاج حاصلاً على علامة CE ومتوافقاً مع العرض. ويؤدي التكامل إلى خفض عدد مشغلي خط العلب الكرتونية من أربعة إلى واحد أو اثنين في كل وردية، كما أن الوفورات الناتجة عن تغيير المقاسات المذكورة أعلاه تغطي عادةً تكلفة خيار المحركات المؤازرة في أقل من عامين بكثير لدى المصانع التي تجري تغييرات متعددة في المقاسات. وتشير المعايير المرجعية المستقلة في مرحلة نهاية خط الإنتاج إلى النتيجة نفسها؛ إذ تفيد معظم عمليات الإنتاج متوسطة إلى عالية الحجم بتحقيق ROI خلال 12–24 شهراً. بيانات الأسعار هنا مؤرخة بعام 2026 وتعتمد على شروط FOB، لذا ينبغي اعتبارها نطاقاً تقديرياً للتخطيط. احسبوا وفورات العمالة وتغيير المقاسات وفق نمط الورديات لديكم باستخدام أداة تحديد ميزانية خط التعبئة والتغليف الأوتوماتيكي حسب الفئة.
الخط المتكامل مقابل الآلة المستقلة: عتبة التكامل عند 800,000 علبة
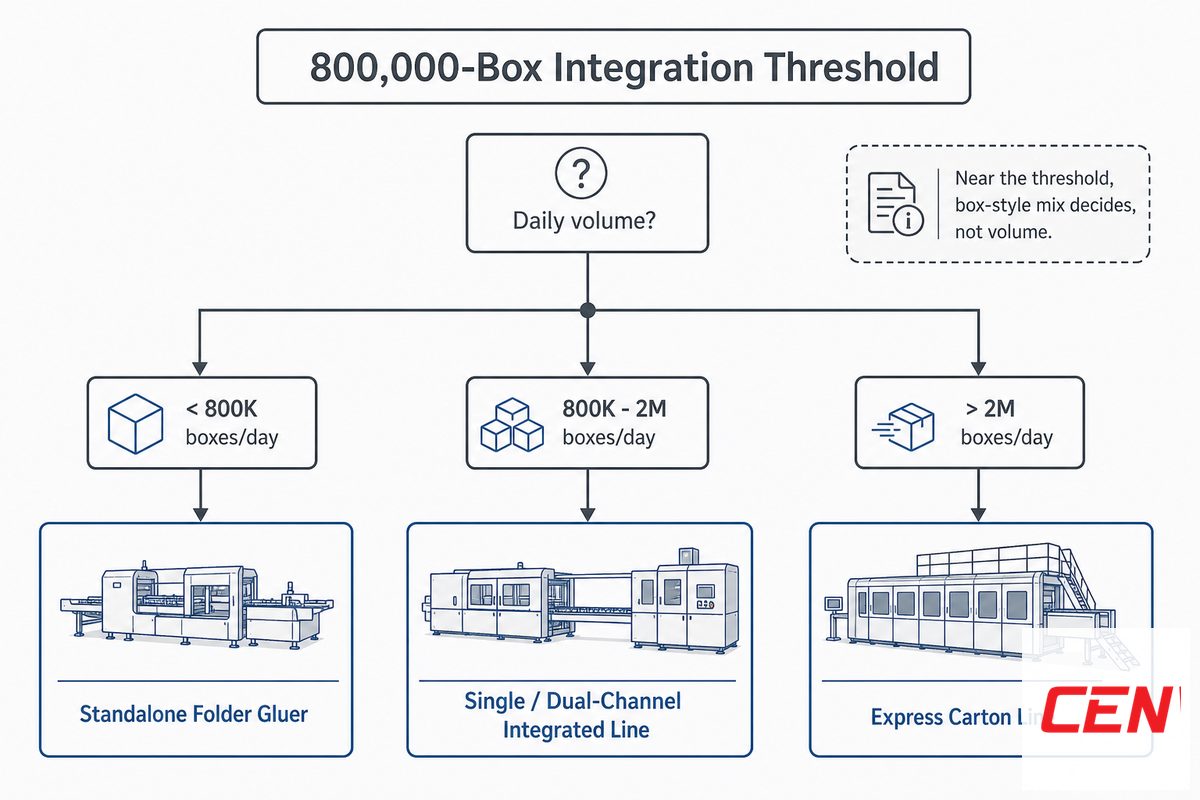
يمكن لمحوّلي العلب الاستناد إلى قاعدة قرار عند الاجتماع بالمورد: عتبة التكامل عند 800,000 علبة، وهي نقطة الانتقال بين حلول Cenwan، المستندة إلى خبرة التنفيذ وليست قاعدة عامة ثابتة. عادةً ما تكون آلة طي ولصق مستقلة هي الخيار المناسب عند إنتاج نحو 800,000 علبة/يوم أو أقل؛ وبين نحو 800,000 و2 million، يُرجّح خط متكامل أحادي أو ثنائي القناة؛ وفوق 2 million، يكون خط إنتاج العلب السريع هو الأنسب. وتتغير عتبة الانتقال لديكم بحسب تنوع أنماط العلب وتكلفة العمالة؛ لذا، قرب العتبة، يتوقف القرار على عدد الأنماط التي تنتجونها بدلًا من حجم الإنتاج. وكلما زاد تنوع الأنماط، ازدادت جدوى التكامل وتغيير المقاس بالسيرفو عند حجم إنتاج أقل.
لكن العتبة نقطة بداية وليست حكمًا نهائيًا. وكما يشير أحد محرري معدات الصناعة، ليس الخيار الأفضل دائمًا هو الأكثر أتمتة؛ بل ما يلائم مزيج منتجات المصنع ووضع العمالة وقدرات الصيانة. فقد يحقق مصنع ينتج منتجًا واحدًا، ويضم مشغلين مهرة وميزانية صيانة محدودة، عائدًا يفوق خلية متكاملة لا تُستغل إلا جزئيًا.
| ملف المشتري | حجم الإنتاج اليومي | التهيئة الموصى بها |
|---|---|---|
| محوّل إقليمي، بتنوع محدود | <600K/يوم | آلة مستقلة لطي ولصق العلب الكرتونية |
| مصنع عالي الإنتاجية، بلا طباعة ضمن الخط | 600K–1.5M/يوم | آلة عالية السرعة لطي ولصق الكرتون، بسرعة 400 m/min |
| التجارة الإلكترونية والطرود البريدية، مع ذروات موسمية | 800K–2M/يوم | خط آلات طي ولصق ثنائي القناة |
| تشكيلة متنوعة من علب الأدوية والأغذية و3C، مع طباعة ضمن الخط | 1M–3M/يوم | خط للطباعة والتكسير بالقالب والطي واللصق والتعبئة |
| مورد طرود على مستوى المراكز المحورية | 2M+/يوم | خط إنتاج علب سريع |
إذا كانت أرقامكم قريبة من إحدى العتبات، فأدخلوها في أداة التوصية بخط التعبئة والتغليف الأوتوماتيكي قبل الالتزام بالاستثمار.
قبل الشراء: قائمة تحقق من 7 نقاط لقبول الخط
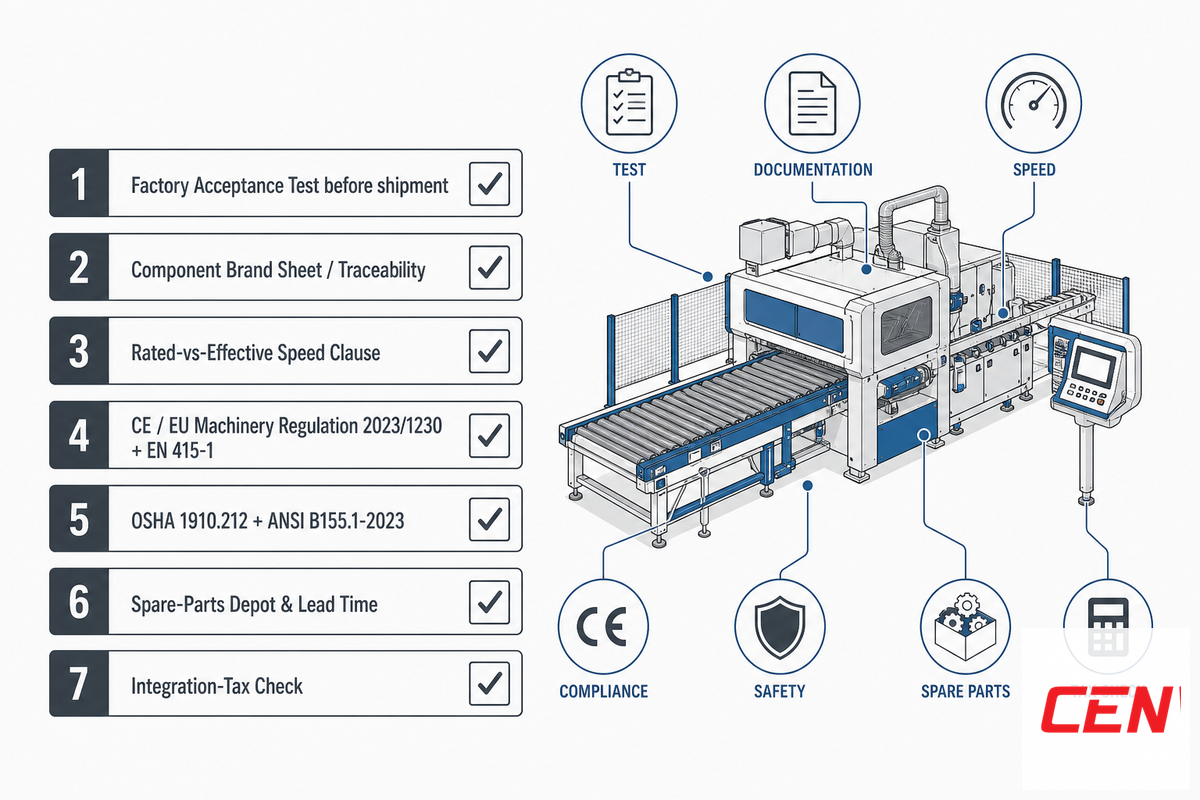
يُعد شراء معدات إنتاج العلب استثمارًا رأسماليًا كثير الأخطاء، ويتبادل العاملون في القطاع علنًا قصصًا عن خطوط لم تُحدَّد مواصفاتها بدقة وآلات لصق قديمة تعوق أداء آلة التعبئة الجديدة. تفصل قائمة التحقق من قبول خط الإنتاج في 7 نقاط (جاهزة لاختبار القبول في المصنع) بين خط حقق سرعته المقدرة وآخر يتعثر في عامه الثالث.
- ✔ إجراء اختبار القبول في المصنع (FAT) قبل الشحن، ومشاهدة الخط وهو ينتج علبتكم بسرعته المقدرة، لا باستخدام فراغ كرتوني تجريبي.
- ✔ قائمة بعلامات المكونات التجارية، تتضمن PLC ومحركات السيرفو والمحامل والمكونات الهوائية، مع ذكر الشركة المصنعة ورقم القطعة لأغراض التتبع.
- ✔ بند مكتوب يحدد الفرق بين السرعة المقدرة والسرعة الفعلية، مع توضيح افتراضات زمن التشغيل.
- ✔ الامتثال لمتطلبات الاتحاد الأوروبي: علامة CE بموجب لائحة الآلات 2023/1230 (إلزامية اعتبارًا من January 2027)، مع تقييم للمخاطر وفق EN 415-1 وEN ISO 12100.
- ✔ الامتثال لمتطلبات US: تجهيز الآلة بوسائل الحماية وفق OSHA 29 CFR 1910.212، والنسخة الحالية من معيار السلامة ANSI/PMMI B155.1-2023 الخاص بآلات التعبئة والتغليف.
- ✔ مستودع لقطع الغيار ومدة توريد موثقة للأسواق التي تخدمونها.
- ✔ تحققوا من تكلفة التكامل: غالبًا ما تستغرق التجهيزات المتخصصة من عدة موردين أسابيع إضافية من هندسة الواجهات، ومع ذلك قد يقل معدل إنتاجها عن المعدل المقدر، بخلاف خلية واحدة مختبرة مسبقًا.
📐 ملاحظة هندسية — اقرأوا معيار السلامة بصفتكم مشترين، لا محامين.
في United States، تُحمّل OSHA 29 CFR 1910.212 صاحب العمل، وليس فقط مُصنّع الآلة، مسؤولية توفير الحماية عند نقاط الانحشار ومناطق الوصول إلى الناقلات. وفي الاتحاد الأوروبي، تحل اللائحة (EU) 2023/1230 محل توجيه الآلات المعمول به منذ فترة طويلة، ويصبح الامتثال لها إلزاميًا في January 2027. تحقّقوا من الإطار المعمول به في سوق الوجهة قبل توقيع العقد، فتركيب وسائل الحماية بعد التسليم هو الخيار الأعلى تكلفة.
نظرة على القطاع: ما الذي يدفع أتمتة خطوط إنتاج العلب الكرتونية في 2026
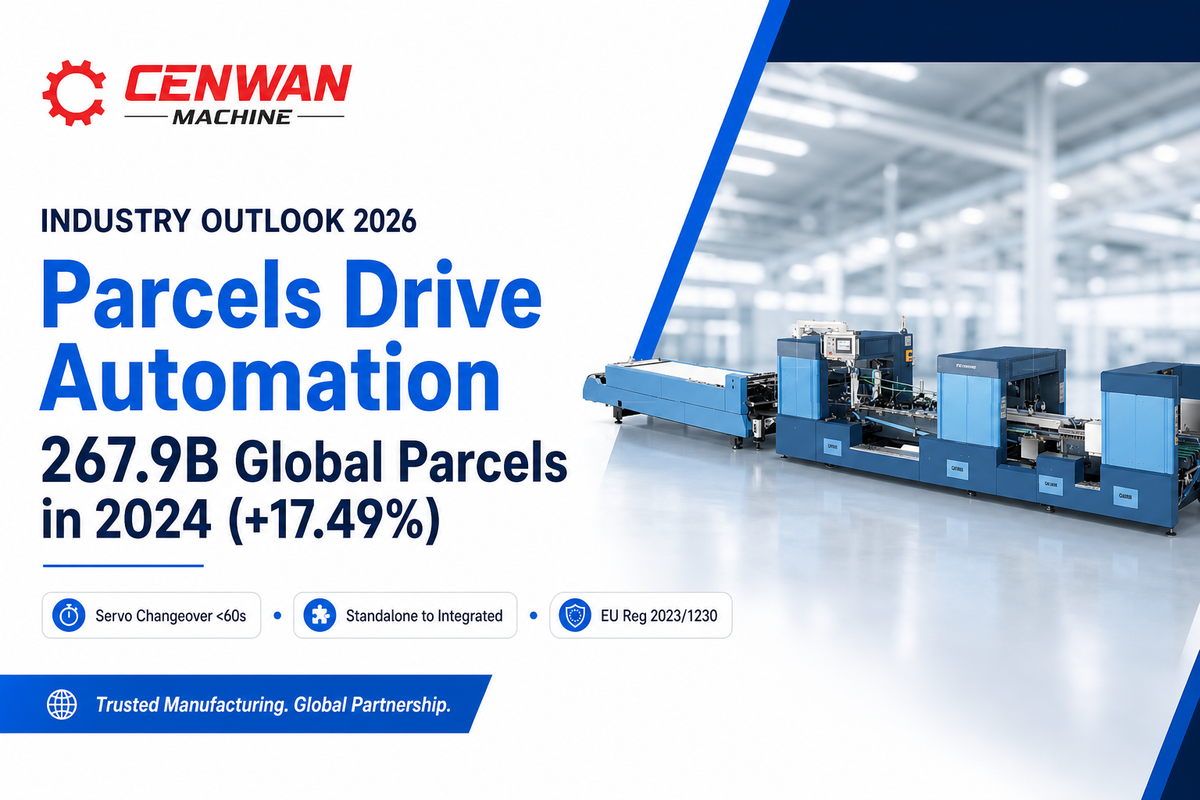
ليس ما يدفع أتمتة خطوط إنتاج العلب الكرتونية مخططًا للسوق، بل الطرود. ووفقًا لتقرير تطوير البريد السريع العالمي 2025 الصادر عن مكتب البريد الحكومي، بلغ حجم الطرود عالميًا 267.9 billion items في 2024، بزيادة قدرها 17.49%، فيما تعاملت China مع 175.08 billion قطعة. ويتوقع التقرير أن يتجاوز الحجم العالمي 300 billion في 2025، بينما سجّل مكتب البريد الحكومي الصيني 216.5 billion قطعة محلية في 2025. يدفع هذا التدفق المحوّلين في اتجاهين في آن واحد: من آلات طي ولصق الكرتون المنفردة إلى خطوط متكاملة، ومن تغيير المقاس يدويًا إلى التغيير بلمسة واحدة عبر السيرفو، لإزالة اختناقات النقل وتغيير المقاس قبل أن تحدّ ذروة الموسم من الإنتاج. إذا كنتم تخططون لخط إنتاج في 2026، فالإجراء واضح: احصروا عدد مرات تغيير المقاس في أكثر نوبات العمل ازدحامًا اليوم، لأن هذا العدد، لا السرعة المقدرة، هو ما يحدد قدرتكم على تلبية ذروة الطلب في العام المقبل. وترصد Cenwan النمط نفسه لدى محوّلي علب التجارة الإلكترونية والأغذية والأدوية: المصانع التي تواجه صعوبة خلال فترات الذروة هي التي لم تُعالج هندسيًا اختناق النقل وتغيير المقاس، سواء أكانت تشغّل خط تعبئة وتغليف أوتوماتيكيًا لعلب الأغذية أم للطرود البريدية. وفي عمليات Cenwan لدى محوّلي علب التجارة الإلكترونية والأغذية والأدوية، تجتاز الخطوط فترة الذروة عندما تكون قد تحققت سرعتها عبر FAT وصُنعت وفق ISO 9001، لأن اختناق تغيير المقاس عولج هندسيًا في المصنع قبل الشحن.
تتوافق توقعات السوق مع هذا التوجه، على نحو عام فقط: يتوقع محللو القطاع نمو سوق أتمتة التعبئة والتغليف بنحو 8% سنويًا (ويقدّر أحد التوقعات أن يقترب حجمه من USD 84 billion في 2026)، كما يُتوقع أن ينمو قطاع آلات طي ولصق الكرتون بنحو 6.8% سنويًا. تفيد هذه الأرقام بوصفها سياقًا، لا مبررًا للشراء؛ فمبرر الشراء هو منحنى الطرود وحسابات تغيير المقاس في مصنعكم.
قائمة التحقق من تخطيط خط التعبئة والتغليف الأوتوماتيكي وتحديثه
قد يفشل خط يبدو ملائمًا للعملية على الورق عند تركيبه في المصنع بسبب إغفال تدفق المواد أو المرافق أو مساحة تجهيز العبوات. لا تعتمدوا التصميم النهائي إلا بعد قياس هذه القيود في موقع العمل.
| نقطة التحقق في التخطيط | ما يجب قياسه قبل التصميم | الإخفاق الشائع عند إغفال ذلك |
|---|---|---|
| تدفق المواد | دخول الفراغات الكرتونية، ومناطق التخزين المؤقت للمواد قيد التشغيل، وخروج العلب المكتملة، ومسارات تقاطع الرافعات الشوكية. | يضطر المشغلون إلى اتخاذ مسارات يدوية بديلة تلغي فوائد الأتمتة. |
| محطة الاختناق | عدد الوحدات السليمة في الساعة عند الطباعة والتكسير بالقالب والطي واللصق والتعبئة. | تنتظر الآلة الأسرع خلف أبطأ محطة. |
| المرافق | الطاقة الكهربائية، والهواء المضغوط، وأنظمة الشفط، وإمداد مواد اللصق، ونقاط اتصال الشبكة. | تؤدي التغييرات المتأخرة في المرافق إلى زيادة مدة التشغيل التجريبي وتكلفته. |
| مساحة تغيير المقاس | مساحة الوصول حول وحدات التغذية واللصق وحوامل الطي ولوحات الخدمة. | تصبح أعمال الصيانة وتجهيز أوامر الإنتاج أبطأ أو غير آمنة. |
| أنظمة التحكم عند تحديث الخط | واجهات الإشارات، ومزامنة سرعة الخط، ومنطق الرفض، ودائرة إيقاف الطوارئ. | تعمل الآلات كلٌّ على حدة، لكنها لا تعمل كخط واحد خاضع للتحكم. |
استخدموا أداة اقتراح خط التعبئة والتغليف الأوتوماتيكي لتحديد التكوين الأولي، ثم تحققوا من التخطيط وفق تدفق المنتجات الفعلي وإمكانية الوصول لتغيير المقاس.
الأسئلة الشائعة
س: ما سرعة خط التعبئة والتغليف الأوتوماتيكي في الإنتاج الفعلي؟
عرض الإجابة
تعمل خطوط إنتاج العلب الكرتونية بسرعة تقارب 150–400 m/min، وفقًا للتكوين، وتنشر الشركات المصنّعة الكبرى مواصفات لآلات طي ولصق الكرتون تصل إلى 450 m/min. يكون الإنتاج الفعلي دائمًا أقل من المعدل المقدر، لأن سرعة الخط تحددها أبطأ محطة فيه، ولأنه يفقد وقتًا أثناء النقل وتغيير المقاس. تعاملوا مع رقم ورقة المواصفات باعتباره حدًا أقصى، واطلبوا بندًا يحدد الفرق بين السرعة المقدرة والفعلية ويستند إلى اختبار قبول في المصنع.
س: هل يستحق خط التعبئة والتغليف الأوتوماتيكي الاستثمار إذا كان الإنتاج أقل من 800,000 علبة يوميًا؟
عرض الإجابة
عادةً ما تكون آلة طي ولصق الكرتون المنفردة الخيار الأفضل من حيث القيمة عند إنتاج أقل من نحو 800,000 علبة/day، ولا سيما إذا كانت تشكيلة أنماط العلب محدودة. ويُستثنى من ذلك العمل الذي يتطلب تغييرات متكررة للمقاس: فإذا كنتم تغيرون المقاس مرات عديدة في كل نوبة، فقد يبرر التوفير الناتج عن التغيير بلمسة واحدة عبر السيرفو الاستثمار في خط أكثر أتمتة قبل بلوغ حد الإنتاج بكثير. اتخذوا القرار بناءً على تنوع أنماط العلب وتكرار تغيير المقاس، لا حجم الإنتاج وحده.
س: ما عيوب التعبئة الأوتوماتيكية؟
عرض الإجابة
تتمثل العيوب الرئيسية في التكلفة الرأسمالية والمساحة الأرضية والاعتماد على استمرارية التشغيل: فتوقف خط متكامل يوقف تدفق الإنتاج بالكامل، وقد يؤدي انحشار واحد إلى تعطيل الخلية كلها بدلًا من محطة واحدة. كذلك يقلل المشترون عادةً من تقدير متطلبات تدريب المشغلين والتدرب على تغيير المقاس ولوجستيات قطع الغيار؛ وهي تكاليف التشغيل التي تحدد استمرار إنتاجية الخط بعد عامه الثالث.
س: هل يعالج خط إنتاج العلب الكرتونية علب الكرتون القابل للطي وصناديق الكرتون المموج معًا؟
عرض الإجابة
يمكن لبعض الخطوط ذلك. إذ تعالج آلة كاملة تعمل بالسيرفو لطي العلب ولصقها ورقًا مقوى بوزن يتراوح بين 200–800 g، بينما تعالج الخطوط المتوافقة مع الكرتون المموج الأنواع الشائعة ذات التموجات E/F/C/B/AB.
س: ما الشهادات التي ينبغي أن يحملها خط التعبئة والتغليف الأوتوماتيكي للاستيراد؟
عرض الإجابة
بالنسبة إلى الاتحاد الأوروبي: علامة CE بموجب لائحة الآلات 2023/1230، وEN 415-1، وEN ISO 12100، وRoHS. وبالنسبة إلى North America، التزموا بمتطلبات الحماية الواردة في OSHA 1910.212 وANSI/PMMI B155.1-2023. ويساعد إجراء فحص ما قبل الشحن بواسطة جهة خارجية، عند الطلب، على تسهيل التخليص الجمركي.
س: ما الفرق بين خط التعبئة والتغليف ونظام نهاية خط الإنتاج؟
عرض الإجابة
نظام نهاية خط الإنتاج هو نوع من خطوط التعبئة والتغليف، ويتولى تعبئة المنتجات المكتملة في علب الشحن (تركيب العلب وتعبئتها وإغلاقها ورصّها على المنصات). أما خط إنتاج العلب الكرتونية فيعمل في مرحلة سابقة لإنتاج تلك العلب الفارغة. ويُطلق على كليهما اسم خط تعبئة وتغليف أوتوماتيكي، وهذا تحديدًا ما يجعل اختبار المعنيين مهمًا.
هل تخططون لخط إنتاج علب كرتونية؟
أخبرونا بحجم إنتاجكم اليومي وأنماط العلب والأسواق المستهدفة، وسنحدد ما يناسبها: آلة منفردة أم خط متكامل، مع عرض سعر محدد النطاق، لا كتيبًا تعريفيًا.
اطّلعوا على خطوط التعبئة والتغليف الأوتوماتيكية من Cenwan →نبذة عن دليل المشتري هذا
أُعد هذا الدليل لمحوّلي العلب الكرتونية الذين يدرسون شراء خط لآلات طي ولصق الكرتون، ويوجه عمدًا المشترين الذين يبحثون عن منتجات لتعبئة المنتجات في نهاية خط الإنتاج إلى الفئة المناسبة. وتعكس سرعات التكوين وأرقام الطاقة الإنتاجية وفئات الاستثمار خطوط Cenwan لطي ولصق الكرتون والخطوط المتكاملة لإنتاج العلب، التي شُغّلت في أكثر من 40 دولة منذ 2014؛ كما استُشهد بمصادر عامة لبيانات السوق والمعايير. راجعه الفريق الفني لدى Cenwan Machine.
المراجع والمصادر
- 29 CFR 1910.212، المتطلبات العامة لجميع الآلاتإدارة السلامة والصحة المهنية الأمريكية
- اللائحة (EU) 2023/1230 بشأن الآلات (التي تلغي التوجيه 2006/42/EC)الجريدة الرسمية للاتحاد الأوروبي
- الحد من مخاطر بيئة العمل باستخدام آلات التعبئة والتغليف الأوتوماتيكية (IJERPH 2022)المكتبة الوطنية الأمريكية للطب (PMC)
- ANSI/PMMI B155.1-2023، سلامة آلات التعبئة والتغليف والمعالجةالمعهد الوطني الأمريكي للمعايير
- تقرير تطوير البريد السريع العالمي 2025 (حجم الطرود عالميًا: 267.9 billion في 2024)مركز التطوير والبحوث التابع لمكتب البريد الحكومي
- US 8,033,975 B2، وحدة وطريقة لطي ألواح الكرتون المموجمكتب براءات الاختراع والعلامات التجارية الأمريكي
- إحصاءات قطاع البريد في China لعام 2025 (216.5 billion قطعة)مجلس الدولة لجمهورية China الشعبية
- US 2011/0268551 A1، قاذف مضاد لآلة تصنيع علب ألواح الكرتونمكتب براءات الاختراع والعلامات التجارية الأمريكي
- توقعات سوق أتمتة التعبئة والتغليف (نمو سنوي مركب يقارب 8%)Fortune Business Insights (تقدير محلل في القطاع)