تواصلوا مع Cenwan Machine Company


يبدأ تحويل رسم علبة كرتونية من المليمترات إلى البوصات بالعدد 25.4. فطول 100 mm يعادل نحو 3.937 بوصة. وتتمثل الخطوة التالية في الحفاظ على دلالة هذا الطول، سواء أكان يصف الجزء الداخلي من علبة، أم قصاصة كرتونية مفرودة مقطوعة بالقالب، أم آلة قائمة على أرضية المصنع.
يُجرى التحويل من المليمتر إلى البوصة وفق المعادلة: البوصات = المليمترات ÷ 25.4. وتساوي البوصة الدولية الواحدة 25.4 mm بالضبط. وللتحويل العكسي، اضرب قيمة البوصات في 25.4. احتفظ بوحدة الرسم الأصلية، وقرّب القيمة المعروضة مرة واحدة فقط.
محول المليمتر إلى البوصة
حوّل بين المليمتر والبوصة. تتغير الوحدة، أما الكمية المقاسة فلا تتغير.
النتيجة
بوصة
1 mm = 0.0394 in
أدخل 0 أو قيمة أكبر — فالقيمة السالبة لا تمثل قراءة صالحة لهذه الكمية.
هذه القيمة ملتبسة. استخدم الفاصلة علامةً عشرية فقط، مثل 1,5، ولا تُدخل فواصل للآلاف.
مرجع سريع
- 5 mm أقل من 1/4 بوصة بمقدار 1.35 mm.
- 1 mm ≈ 0.0394 in؛ و25.4 mm = 1 in بالضبط.
- يضيف التقريب إلى أقرب 0.01 in خطأً في القيمة المعروضة يصل إلى 0.127 mm.
- أبعاد الجزء الداخلي للعلبة، وأبعاد القصاصة المفرودة، والأبعاد الخارجية للآلة قياسات منفصلة.
حاسبة التحويل من المليمتر إلى البوصة
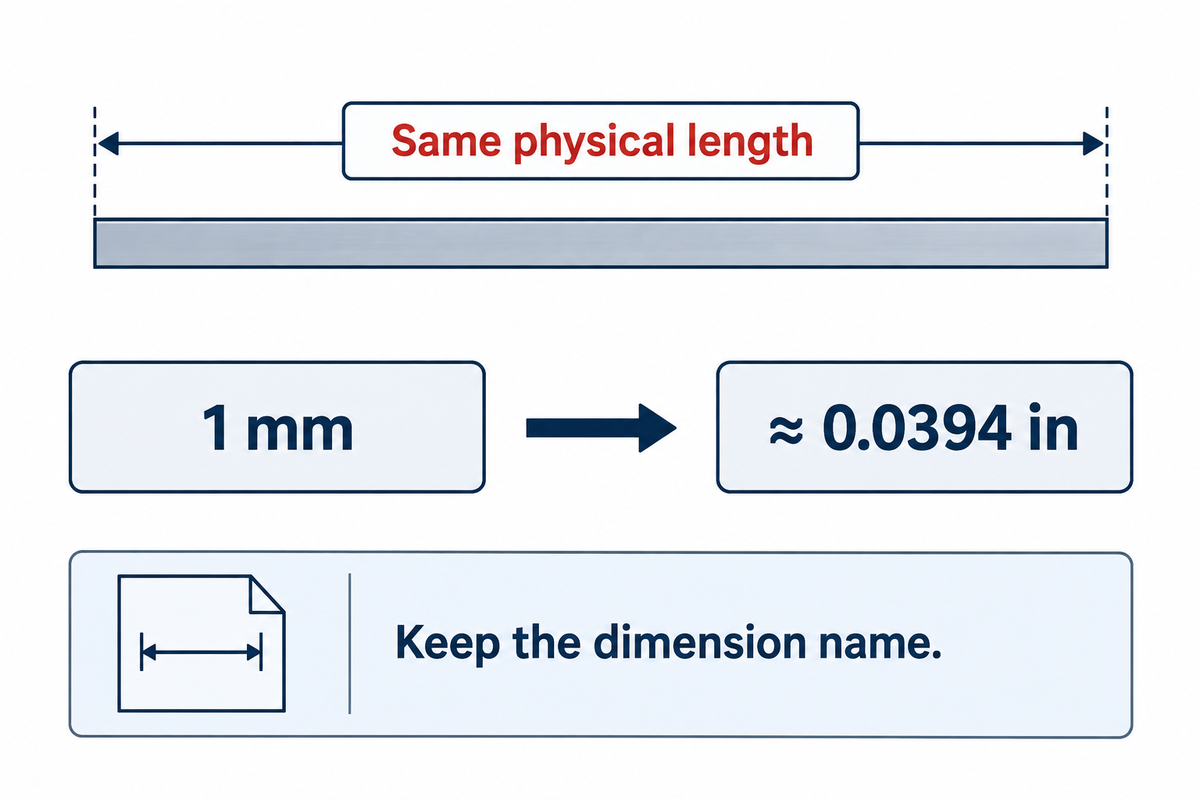
تغيّر حاسبة التحويل من المليمتر إلى البوصة وحدة قياس الطول مع الحفاظ على قيمته. فمثلًا، تعطي قيمة الإدخال 1 mm نحو 0.0394 in. وتُطبّق المعادلة نفسها على القيم الأكبر. ويساعد إدخال الطول والعرض والعمق كلٌّ على حدة في إبقاء الأبعاد واضحة عند تحويل مواصفات العلبة إلى نظام وحدات آخر. وتستند العملية إلى تعريف البوصة الدولية لدى NIST.
يُكتب الإدخال باللغة الإنجليزية باستخدام نقطة عشرية، مثل 25.4، من دون فاصل للآلاف. أدخل 1500 للتعبير عن ألف وخمسمئة مليمتر. ولا يلزم تنزيل تطبيق لاستخدام الأداة عبر المتصفح. تعرض النتائج عادةً ما يصل إلى 4 منازل عشرية؛ وقد تحتفظ القيم الصغيرة جدًا بأرقام معنوية إضافية بدلًا من عرض صفر مضلل.
للقيمة المنقولة من الرسم دلالة أصلية أيضًا. فتسمية عرض داخلي على أنه عرض إجمالي للقصاصة المفرودة تغيّر المواصفة حتى لو كانت الحسابات صحيحة. ومن المهم إبقاء اسم البُعد بجوار قيمته، ولا سيما عند ظهور عدة أبعاد متشابهة في الرسم نفسه.
كيفية تحويل المليمترات إلى بوصات
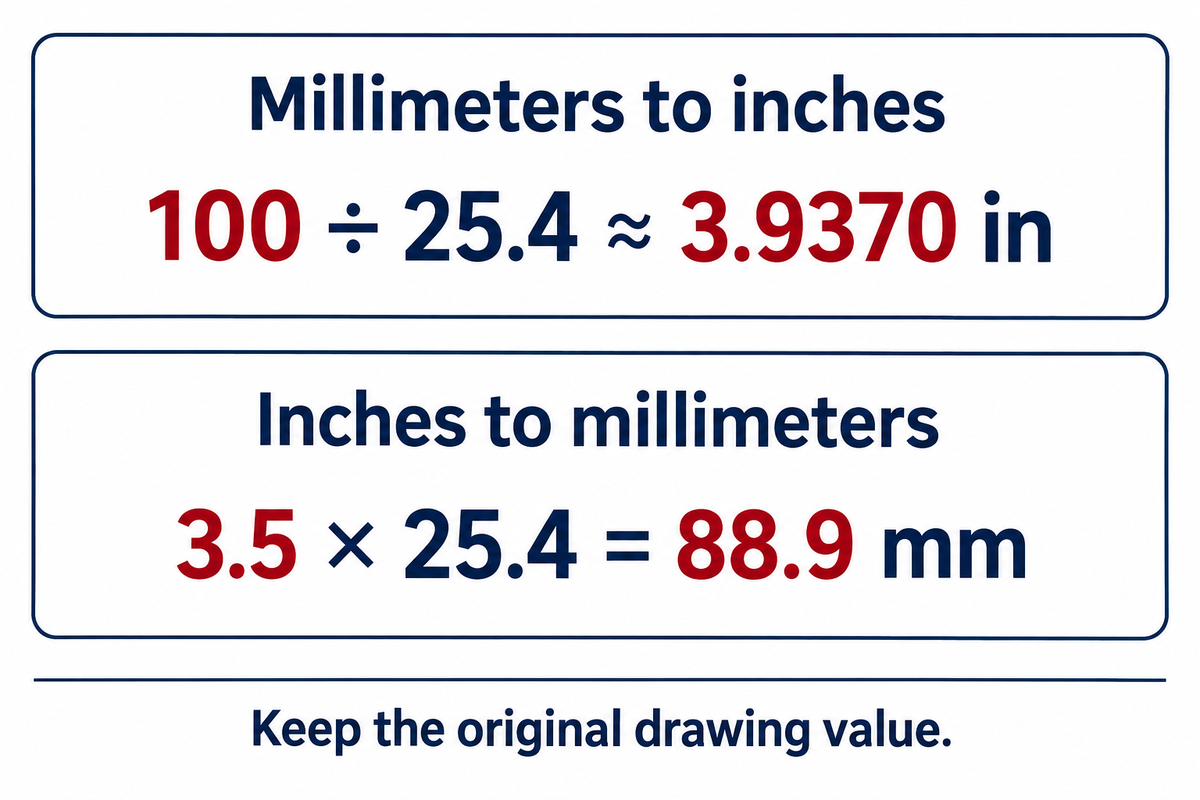
اقسم المليمترات على 25.4 لتحويلها إلى بوصات. وهذا معامل دقيق. ويذكر مرجع الأطوال لدى المعهد الوطني للمعايير والتقنية أن البوصة الواحدة تساوي 25.4 mm بالضبط.
البوصات = المليمترات ÷ 25.4
المليمترات = البوصات × 25.4
كيف أحوّل المليمترات إلى بوصات بسرعة؟
للحصول على قيمة الحاسبة، اقسم قيمة المليمتر على 25.4، ثم قرّب الناتج النهائي. فالبُعد البالغ 100 mm يساوي 100 ÷ 25.4 = 3.937007874… in، أو نحو 3.9370 in عند التقريب إلى 4 منازل عشرية. عند نقل القيم إلى ورقة أبعاد المورّد، احتفظ بقيمة 100 mm الأصلية إلى جانب النتيجة.
يُجرى التحويل من البوصات إلى المليمترات بالضرب. فالبُعد البالغ 3.5 in يصبح 3.5 × 25.4 = 88.9 mm. وفي جدول بيانات، يمكنك تحويل قيمة المليمتر الأصلية في الخلية A1 باستخدام =A1/25.4. ويساعد الاحتفاظ بعمود القيمة الأصلية على منع استخدام نتيجة مقربة كمدخل للتحويل التالي.
حوّل السماحية المحددة بصورة منفصلة عن المقاس الاسمي. فالقيمة 100 ± 0.2 mm في الرسم تقابل تقريبًا 3.937008 ± 0.007874 in قبل تقريب العرض. ويساعد الاحتفاظ بقيم الحدود الأصلية على تجنب تغيير قاعدة قبول الرسم دون تنبيه. وعدد المنازل العشرية التي تعرضها الحاسبة لا يحدد تلك القاعدة.
ومن الطرق المختصرة البديلة للتحويل الضرب في 0.03937. غير أن هذا المعامل مقرب. أما القسمة على القيمة الكاملة 25.4 فتحافظ على العلاقة المحددة. فطول 50.8 mm يساوي 2 in بالضبط. وإضافة أصفار أخرى بعد القيمة لا توفر معلومات إضافية.
جدول تحويل المليمترات إلى بوصات
يفيد جدول التحويل في التحقق السريع من الأطوال. وتستخدم قيمه المعامل الدقيق 25.4، مع تقريب عمود البوصات إلى 4 منازل عشرية. لكن مطابقة صف مع رسم تقتضي استخدام مرجع البُعد نفسه. أساس التحويل: تعريف البوصة الدقيق لدى NIST.
| المليمترات (mm) | البوصات (in) |
|---|---|
| 1 | 0.0394 |
| 4 | 0.1575 |
| 5 | 0.1969 |
| 10 | 0.3937 |
| 15 | 0.5906 |
| 20 | 0.7874 |
| 25 | 0.9843 |
| 25.4 | 1.0000 |
| 50 | 1.9685 |
| 100 | 3.9370 |
| 200 | 7.8740 |
| 300 | 11.8110 |
| 500 | 19.6850 |
| 650 | 25.5906 |
| 880 | 34.6457 |
| 1100 | 43.3071 |
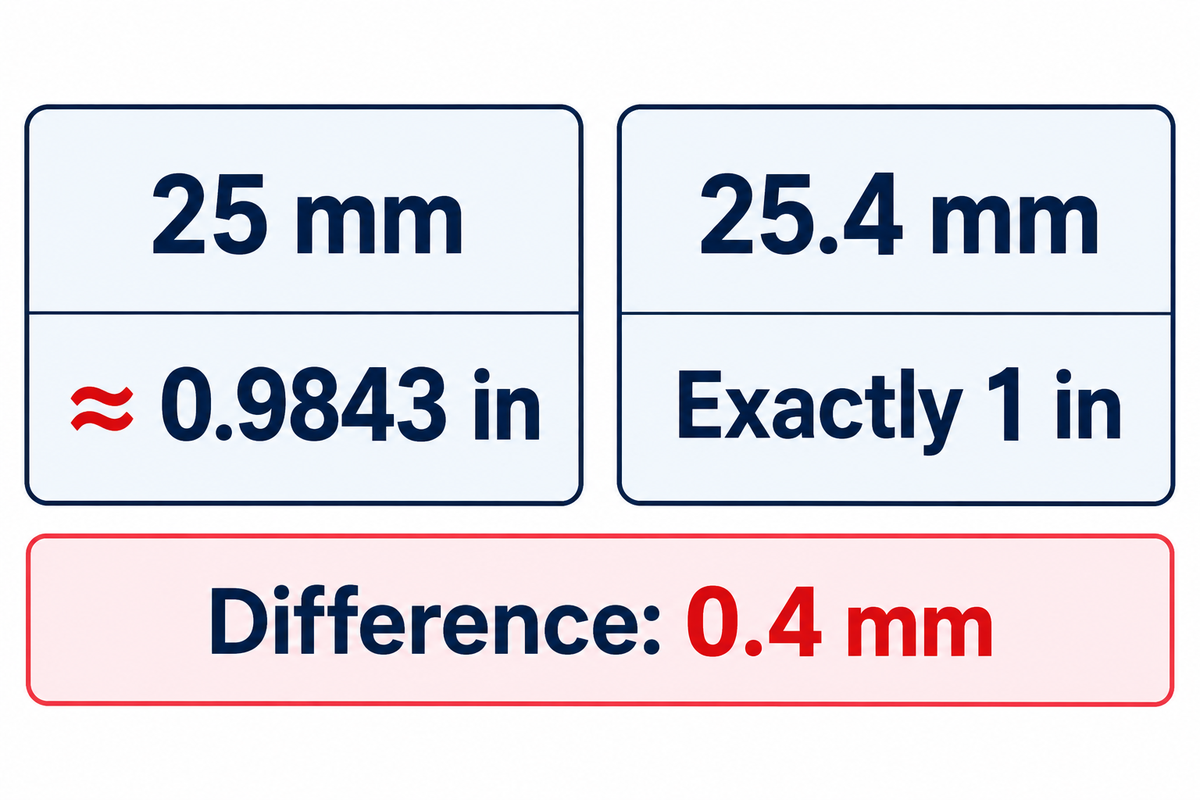
قد يسهل إغفال الفرق بين 25 mm و25.4 mm عند النظر سريعًا إلى الجدول. فالأولى تساوي نحو 0.9843 in، والثانية تساوي 1 in بالضبط. ويؤدي استبدالها بالبوصة الكاملة إلى إضافة 0.4 mm. والرجوع إلى صف قريب مفيد للاستدلال، لكنه لا يحل محل البُعد المحدد.
تتطلب السنتيمترات والمليمترات معالجة خاصة أيضًا. فالسنتيمتر الواحد يتكون من 10 mm، ولذلك تصبح 30 cm مساويةً لـ300 mm عند إدخالها في تحويل المليمترات. يؤدي إغفال هذه الخطوة إلى خطأ بمقدار عشرة أضعاف قبل إجراء أي تقريب.
البوصات العشرية مقابل البوصات الكسرية
تعرض البوصات العشرية الطول كعدد عشري، بينما تحدده البوصات الكسرية على شبكة كسور مختارة. ويفيد كسر مثل 3/16 in عند استخدام المسطرة، لكنه غالبًا ما يكون تقريبًا لقيمة المليمتر المدخلة. وينبغي توضيح الفرق بين الكسر والطول الأصلي.
هل يعادل 5 مم 1/4 بوصة؟
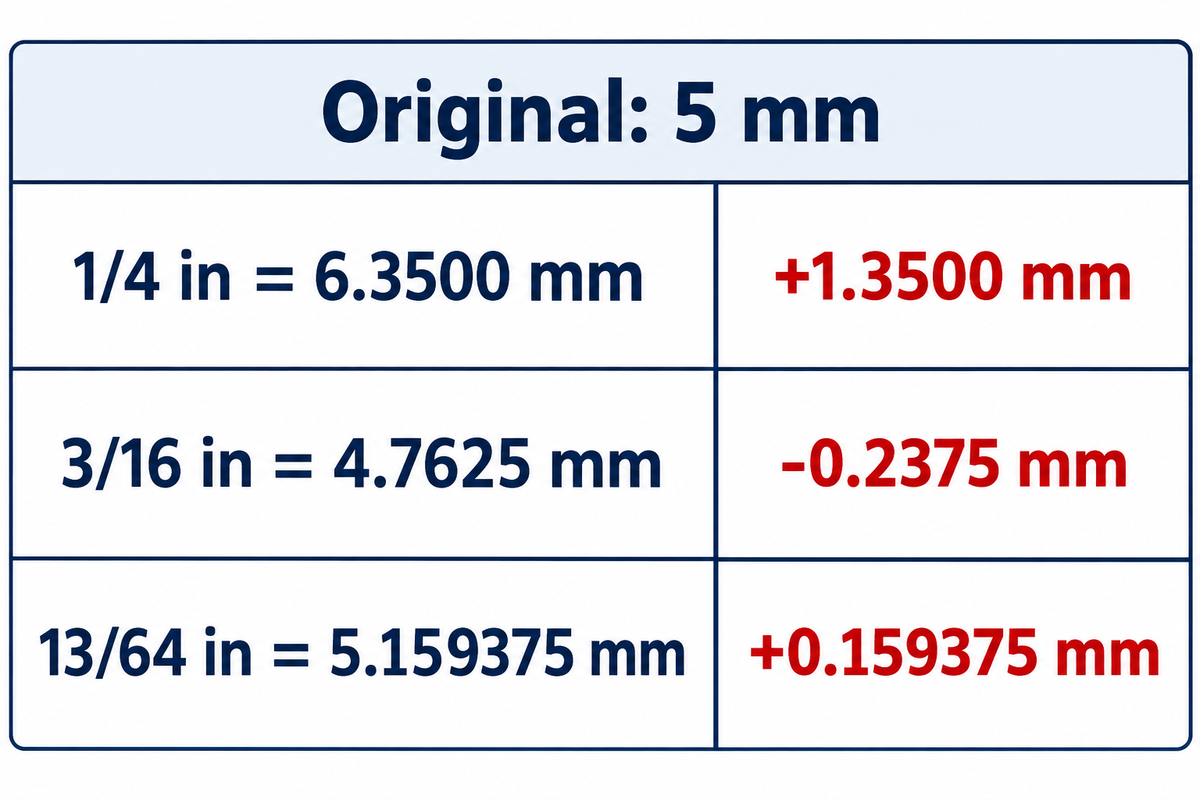
لا. تساوي 5 mm نحو 0.1969 in، بينما يساوي 1/4 in مقدار 6.35 mm بالضبط. وتزيد قيمة ربع البوصة بمقدار 1.35 mm. وللمقارنة بكسر أقرب، تُقرّب 5 mm إلى 3/16 in على شبكة مقدارها 1/16 بوصة، لكن هذا الكسر يظل أقل من الطول الأصلي بمقدار 0.2375 mm.
| التمثيل المختار | الطول المكافئ | الفرق عن 5 mm |
|---|---|---|
| 1/4 in | 6.3500 mm | +1.3500 mm |
| 3/16 in، لأقرب 1/16 | 4.7625 mm | −0.2375 mm |
| 13/64 in، لأقرب 1/64 | 5.159375 mm | +0.159375 mm |
لاختيار أقرب كسر، اضرب قيمة البوصة العشرية في المقام، وقرّب الناتج إلى عدد صحيح، ثم اقسمه على ذلك المقام. وعند تقريب 5 mm على شبكة 1/64 بوصة: (5 ÷ 25.4) × 64 ≈ 12.5984، فتُقرّب إلى 13. والكسر المعروض هو 13/64 in.
تقلل شبكة الكسور الأدق أكبر فرق محتمل بسبب التقريب، لكنها لا تجعل القياس الأصلي أدق. ويبلغ حد التقريب لأقرب 1/16 بوصة نصف خطوة، أي 0.79375 mm. أما التقريب لأقرب 1/64 بوصة فيخفض هذا الحد إلى 0.1984375 mm. ويسهل نقل الناتج العشري إلى سجل هندسي ذي أبعاد محددة. وتستند القيم الكسرية المكافئة إلى معامل البوصة الدولية الدقيق.
اختيار المنازل العشرية وفق هامش التقريب
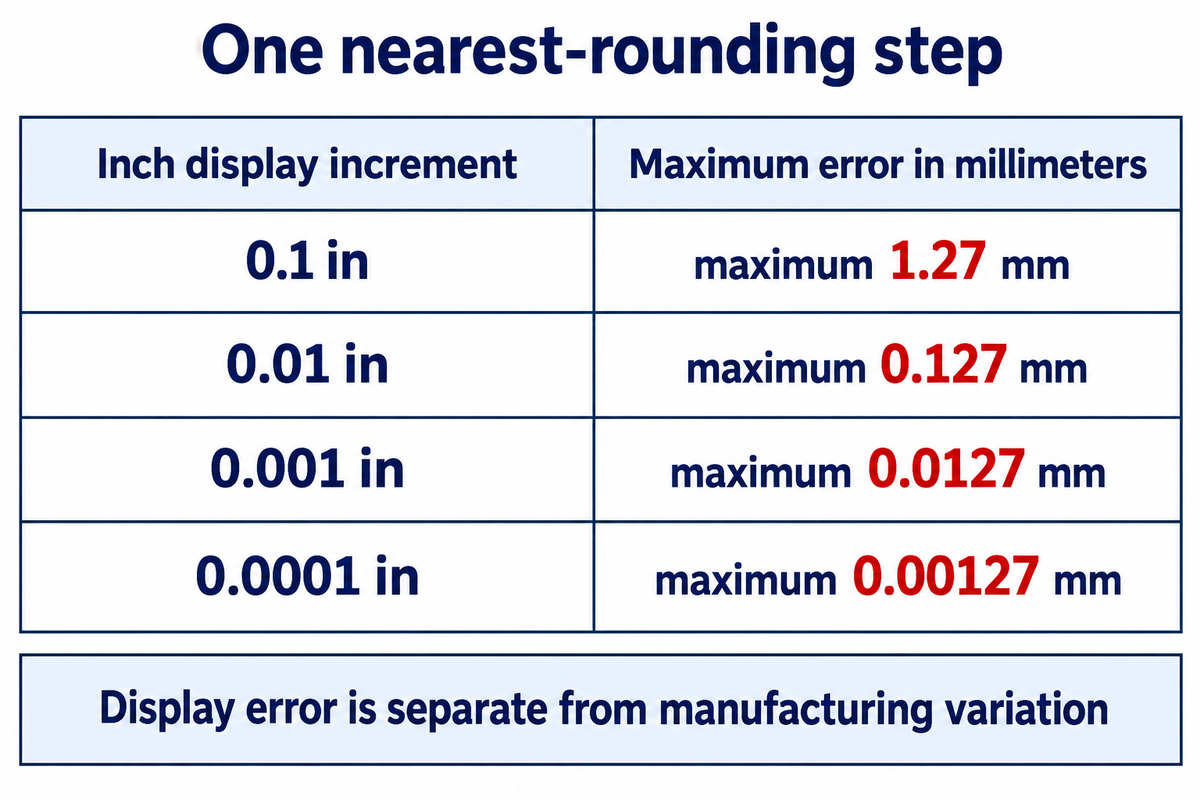
يجب تحديد الدقة بمقارنة خطأ التقريب المحتمل الناتج عن عرض الأرقام بالسماحية المخصصة للتحويل. وفي خطوة واحدة للتقريب إلى أقرب قيمة، يبلغ أقصى خطأ في العرض نصف الزيادة المختارة. ويمكن إبقاء عدم اليقين في القياس والتفاوت الناتج عن التصنيع عنصرين منفصلين. وتتناول إرشادات NIST بشأن تقريب القيم المحوّلة الأرقام المحتفظ بها مقارنةً بدقة القيمة الأصلية.
| زيادة العرض بالبوصة | أقصى خطأ بالبوصة | أقصى خطأ بالمليمتر |
|---|---|---|
| 0.1 in | 0.05 in | 1.27 mm |
| 0.01 in | 0.005 in | 0.127 mm |
| 0.001 in | 0.0005 in | 0.0127 mm |
| 0.0001 in | 0.00005 in | 0.00127 mm |
مثال: افترض أن مراجعة الرسم تخصص حدًا أقصى قدره 0.05 mm لخطأ العرض الإضافي الناتج عن التحويل. تسمح المنازل العشرية الاثنتان بالبوصة بخطأ يصل إلى 0.127 mm، وهو ما يتجاوز الحد المخصص. أما 3 منازل عشرية فتسمح بخطأ أقصاه 0.0127 mm، وهو ضمن الحد. وقيمة 0.05 mm هي حد افتراضي لهذا الحساب، وليست سماحية عامة للعلب الكرتونية.
الحساب مختصر: 0.001 in ÷ 2 × 25.4 mm/in = 0.0127 mm. وعند وجود حد مختلف، قارنه بالعمود نفسه. إذا كانت القراءة الأصلية مقربة بالفعل، فاحتفظ بعدم اليقين الناتج عنها بصورة منفصلة؛ إذ قد يؤدي تكرار التحويل ذهابًا وإيابًا للقيم المقربة إلى فروق إضافية.
التقريب إلى أقرب قيمة، والحذف، والتقريب الاتجاهي عمليات مختلفة. وتُستخدم قيم نصف الخطوة لتمثيل العملية الأولى، من دون احتساب أي تقريب سابق. ويُقيّم البُعد المقاس رسميًا وفق الطريقة المحددة في الرسم أو أمر التشغيل. ويجب ألا يحل إعداد العرض محل الطريقة المتفق عليها لتحديد مطابقة البُعد المقاس لحدوده.
يساعد الاحتفاظ بقيمة محوّلة على استخدام مزيد من الأرقام في الحسابات اللاحقة. لكن عرض الأرقام على أنها دليل على قدرة قياس أعلى قد يكون مضللًا. فقراءة القدمة ذات الورنية والقيمة المعروضة بعد تحويلها تمثلان الملاحظة نفسها. ويمكن لموظفي الجودة الاحتفاظ بدقة الحساب الكاملة داخليًا وعرض قيمة مقربة في سجل الشراء.
افصل أبعاد العلبة عن أبعاد القصاصة المفرودة
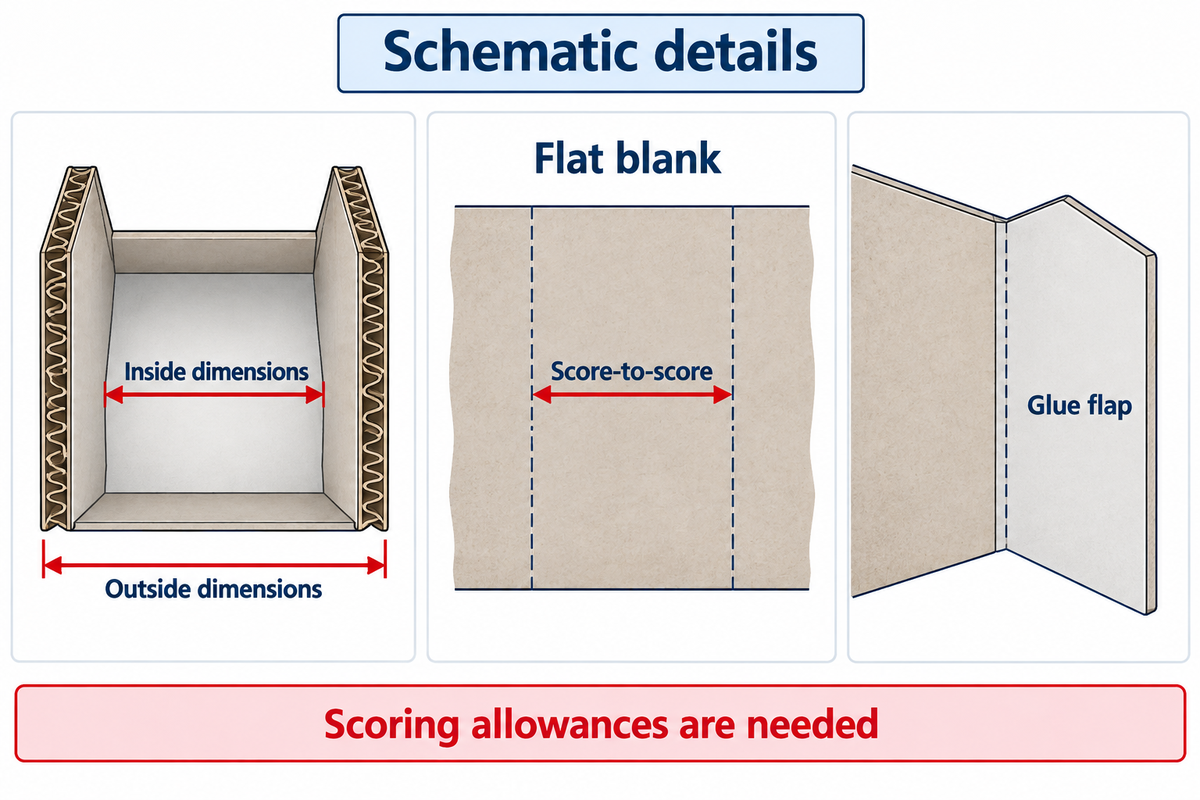
تصف الأبعاد الداخلية الحيز القابل للاستخدام داخل العلبة. أما أبعاد العلبة فتصفها في حالة محددة، بينما تصف أبعاد القصاصة المادة قبل طيها. وتحدد الأبعاد الخارجية الحد الخارجي للعلبة. وتشتمل القصاصة المفرودة على تفاصيل مثل تكوين الإغلاق ولسان اللصق. ويصف الطول والعرض والعمق النهائي مقاس العلبة، لا تفاصيل أخرى مثل ألسنة اللصق.
يتناول المعيار TAPPI/ANSI T 827 om-24، تحديد أبعاد قصاصة العلبة، القياسات من خط طي إلى آخر. ويوضح الوصف العلني للطريقة أن بالإمكان تحديد مقاس العلبة من أبعاد القصاصة عند معرفة سماحات التحزيز. ويمكن للمصمم استخدام هذه الهندسة والسماحات؛ أما محول الأطوال فلا يغيّر سوى وحدات الأبعاد المُدخلة.
«يمكن استخدام هذه الطريقة لتحديد الأبعاد من خط طي إلى آخر في قصاصة العلبة.»
تعادل الأبعاد الداخلية 200 × 100 × 50 mm نحو 7.8740 × 3.9370 × 1.9685 in. ويتطلب تحديد الأبعاد الإجمالية لقصاصة القص بنية العلبة وسماحات التصميم. كما لا يمكن استخدام كتلة الورق المقوّى بالغرام لكل متر مربع بديلًا عن السماكة المحددة للمادة.
إذا كان الرسم جاهزًا لاختيار الآلة، فيمكن استخدام التحقق من نطاق المقاسات لطراز CW-G للانتقال إلى السؤال التالي. كما أن بنية العلبة مهمة؛ إذ تفصل مصفوفة توافق أنماط العلب الكرتونية هذا الاختيار عن حسابات الوحدات.
اطّلع على أبعاد الآلة قبل تخطيط المساحة
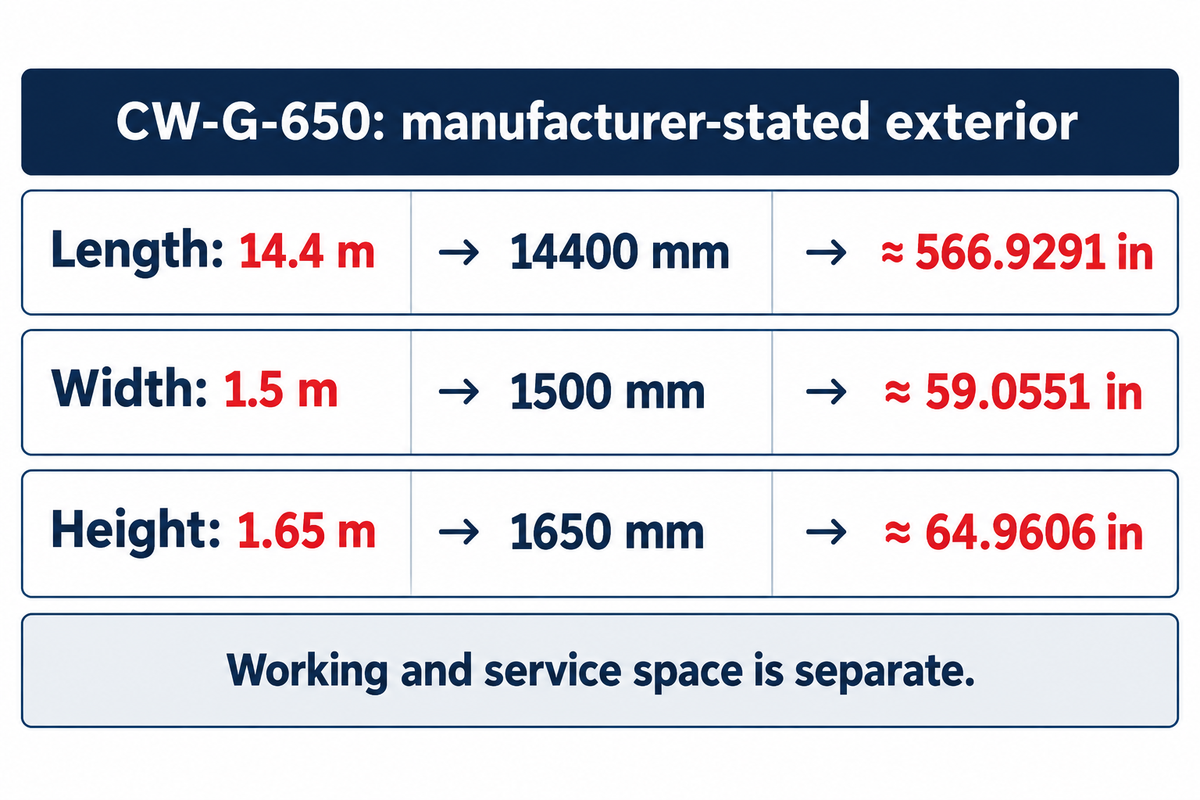
توضح الأبعاد الخارجية للآلة الحيز الذي تشغله المعدات، وعادةً ما تُذكر على شكل طول وعرض وارتفاع. وهي تختلف عن مقاسات القصاصات التي تعالجها الآلة. حوّل كل بُعد خارجي أولًا من وحدته المنشورة. ثم تُراعى مساحة الوصول وحركة المواد والصيانة عند تخطيط الورشة.
تذكر مواصفات طرازات العلب الصغيرة لدى Cenwan أن الأبعاد الخارجية للطراز CW-G-650 هي 14.4 m طولًا و1.5 m عرضًا و1.65 m ارتفاعًا. وتساوي هذه القيم بالمليمتر 14400 × 1500 × 1650 mm. وبقسمة كل منها على 25.4، تكون النتيجة نحو 566.9291 × 59.0551 × 64.9606 in.
حساب الطول هو 14.4 m × 1000 mm/m ÷ 25.4 mm/in = 566.9291 in بعد التقريب. أما إدخال 14.4 مباشرة بوصفها مليمترات فيعطي نحو 0.5669 in، أي خطأ في المقياس بمقدار ألف ضعف. لذلك تُعد الوحدة المطبوعة بجوار المواصفة جزءًا من القيمة، وليست مجرد تسمية تُضاف لاحقًا.
يعادل عرض آلة مقداره 1.5 m نحو 59.0551 in، لكن مساحة الورشة المطلوبة تتجاوز عرض الهيكل وحده. وبالنسبة إلى خط ذي قناتين، يمكن أن يساعد مخطط مساحة الورشة في مناقشة التخطيط. وينبغي أن تشمل ترتيبات التركيب الفعلية مسارات الصيانة ومناولة المواد.
أرسل ورقة أبعاد يمكن للمورّد التحقق منها
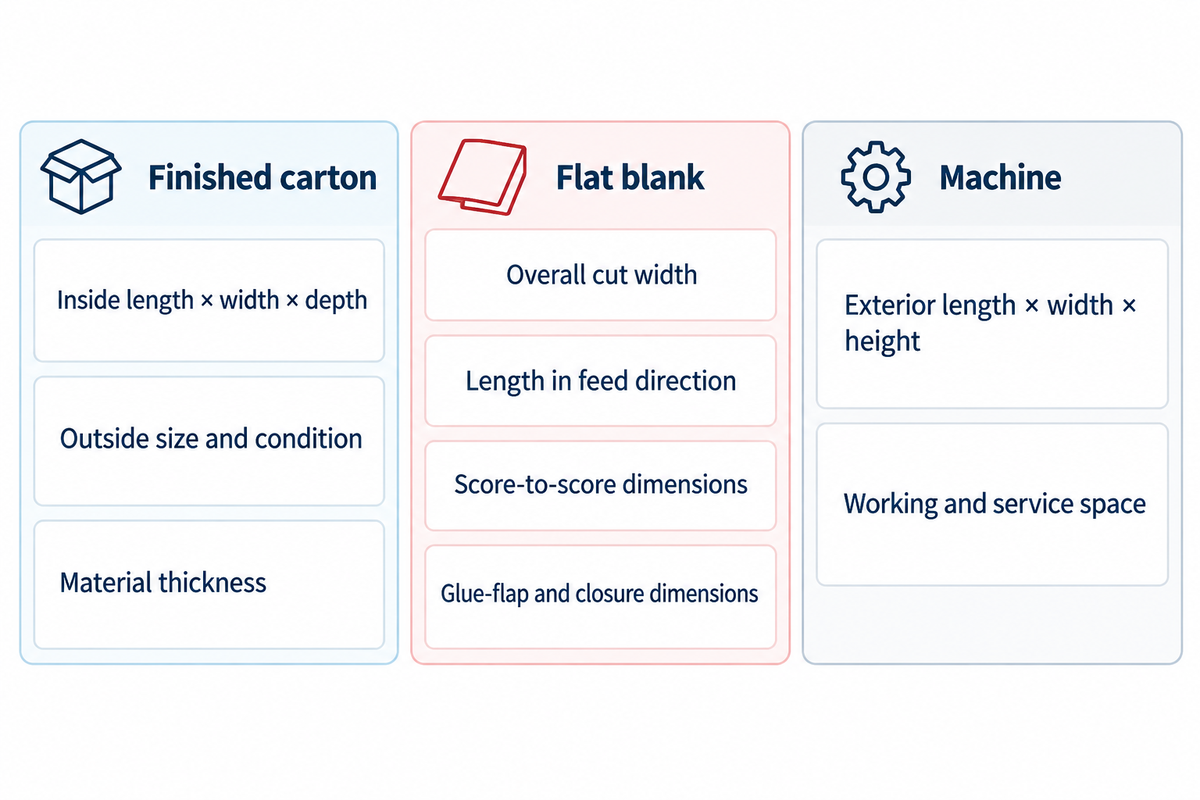
من المفيد جمع القيمة الأصلية ووحدتها ومرجع القياس في ورقة تسليم الأبعاد. أضف أيضًا مراجعة الرسم. وإذا ظهر اختلاف بين الوحدتين، فحدّد الأبعاد المعتمدة. تساعد هذه المعلومات المورّد على فهم الهندسة نفسها التي يراجعها المشتري وتقييمها، بدلًا من تقييم سلسلة أرقام بلا تسميات ومحاولة استنتاج معناها.
يوضح دليل MIT للرسومات الهندسية والرسم التخطيطي الأبعاد الزائدة عن الحاجة وأسباب تسببها في مشكلات تراكم السماحات. أدرج القيمة المحوّلة في عمود مرجعي بدلًا من إصدار مجموعتين مستقلتين مقربتين من الأبعاد المعتمدة.
| مجموعة المراجع | الحقل المطلوب الاحتفاظ به | القيمة والغرض |
|---|---|---|
| العلبة النهائية | الطول الداخلي × العرض × العمق | مثال: 200 × 100 × 50 mm؛ والقيم المرجعية المحوّلة 7.8740 × 3.9370 × 1.9685 in. |
| العلبة النهائية | المقاس الخارجي والحالة | سجّل الأبعاد الخارجية للعلبة المغلقة على حدة؛ ولا تعِد تسمية المثال الداخلي. |
| العلبة النهائية | سماكة المادة | اذكر سماكة الورق المقوّى المقاسة أو المحددة مع وحدتها؛ واحتفظ بدرجة الورق المقوّى بصورة منفصلة. |
| القصاصة المفرودة | عرض القص الإجمالي | انسخ قيمة المسافة من حد قص إلى آخر من مخطط القص المعتمد، بما فيها الأجزاء البارزة. |
| القصاصة المفرودة | الطول في اتجاه التغذية | حدّد الحافة الأمامية كيلا يختلط الطول بالعرض. |
| القصاصة المفرودة | الأبعاد من خط طي إلى آخر | احتفظ بخطوط المرجع وسماحات التحزيز الواردة في الرسم. |
| القصاصة المفرودة | أبعاد لسان اللصق والإغلاق | استخدم الهندسة والسماحات الأصليتين؛ وتجنب استبدالهما بكسر قريب. |
| الآلة | الطول الخارجي × العرض × الارتفاع | احتفظ بالوحدة المذكورة في الرسم البُعدي للطراز المختار. |
| الآلة | مساحة التشغيل والصيانة | استخدم مخطط التركيب المتفق عليه، بصورة منفصلة عن الحيز الخارجي للآلة. |
يمكن أن يتضمن المثال العبارة التالية: «الأبعاد الداخلية: الطول × العرض × العمق: 200 × 100 × 50 mm؛ قيم البوصة للمرجعية؛ مراجعة الرسم الأصلية C هي المعتمدة.» اذكر السماحية الفعلية الواردة في الرسم وطريقة القبول المعتمدة. وتظل أبعاد القصاصة المفرودة في مخطط القص المعتمد بدلًا من استنتاجها من القياسات الداخلية الثلاثة.
ينبغي أيضًا التعامل بحذر مع علامات الترقيم في الأرقام. وكما ورد في قسم إرشادات NIST بشأن العلامات العشرية، تُقبل النقطة أو الفاصلة في بعض السياقات. وتجنب كتابة «1,500» وما قد تسببه من التباس بين المناطق بكتابة 1500 mm. وينبغي إبقاء الوحدة مع كل بُعد في عرض السعر المترجم.
قبل قبول عرض سعر آلة، تحقّق من مرجع الرسم وتهيئة الطراز والمادة وترتيبات عينات الإنتاج معًا. وفي مقالتها في Packaging Digest عن تغييرات مقاسات العلب، تميّز Jessie Schwartz بين عينات CAD وعينات الإنتاج المستخدمة لاختبار الخط. ويحُول هذا التمييز دون اتخاذ قرار إنتاج استنادًا إلى رسم محوّل بصورة صحيحة بوصفه الدليل الوحيد.
يمكن بعد ذلك مقارنة أمر تشغيل للخط المستقيم بـمواصفات قصاصة الخط المستقيم. ويحتفظ فريق المشتريات بالأبعاد المصدر المتفق عليها، ويحتفظ موظفو الجودة بحدود الرسم، ويراجع فريق المصنع أمر التشغيل الفعلي. ويفسر كل طرف الأرقام نفسها بالطريقة نفسها.
الأسئلة الشائعة
كم تساوي 15 mm بالبوصة؟
تساوي 15 mm مقدار 0.5905511811 بوصة قبل التقريب، أو 0.5906 بوصة عند التقريب إلى 4 منازل عشرية.
اقسم 15 على 25.4 للحصول على النتيجة. وإذا كانت القيمة واردة في رسم علبة كرتونية، فاحتفظ بالبُعد الأصلي 15 mm والسماحية المحددة له؛ فالأرقام الإضافية المعروضة لا تعني قياسًا أدق. ويجب أن تظهر الوحدة الأصلية ومراجعة الرسم بجوار كل قيمة محوّلة في أمر الشراء.
كم بوصة في 4 مليمترات؟
تعادل 4 mm نحو 0.1575 بوصة.
الحساب هو 4 مقسومة على 25.4، ما يعطي 0.157480315 بوصة قبل التقريب. وهذا تحويل لطول عشري، وليس بيانًا لسماكة الورق المقوّى أو لسماحاته في العلبة النهائية. أبقِ وحدة المصدر ظاهرة عند نسخ النتيجة إلى استفسار أو رسم. وحافظ على جميع حدود الأبعاد الأصلية دون تغيير.
كم تساوي 20 mm بالبوصة؟
تعادل 20 mm نحو 0.7874 بوصة، باستخدام المعامل الدقيق البالغ 25.4 mm لكل بوصة.
تزيد هذه القيمة قليلًا على ثلاثة أرباع البوصة، التي تساوي 19.05 mm بالضبط. وقد يكون فرق 0.95 mm مهمًا في الرسم؛ لذا لا تستبدل البُعد الأصلي بالكسر القريب من دون التحقق من سماحيته. قارن الفرق بحدود الرسم قبل اعتبار البعدين متكافئين.
كيف أحوّل 50 mm إلى بوصة؟
اقسم 50 على 25.4 لتحصل على نحو 1.9685 بوصة.
لا تساوي 50 mm بوصتين بالضبط؛ إذ تساوي البوصتان 50.8 mm. أبقِ فرق 0.8 mm واضحًا عند استخدام القيمة لمقارنة رسم بمواصفة. واحتفظ بالقيمة الأصلية عند إعداد رسم الإنتاج.
كيف أقيس المليمترات بمسطرة بوصية؟
اقرأ تدريجات المسطرة البوصية بأكبر قدر تسمح به دقتها، وحوّل أي كسر إلى عدد عشري، ثم اضرب في 25.4.
على سبيل المثال، يساوي ثلاثة أجزاء من ستة عشر من البوصة 0.1875 بوصة، أو 4.7625 مم. لا يمكن للحساب استعادة تفاصيل لم تتمكن المسطرة من قياسها. عند قياس سمة مهمة في العلبة الكرتونية، استخدموا أداة قياس مناسبة وطريقة القياس المحددة في الرسم، بدلاً من اعتبار قراءة المسطرة ذات التدريجات المتباعدة نتيجة دقيقة. تظل القيمة المحوّلة مقيدة بحدود تلك القراءة. تتباعد تدريجات المسطرة بالبوصة والمقسمة إلى ستة عشر جزءاً بمقدار 1.5875 مم؛ ويظل هذا التباعد المادي نفسه قائماً عند تغيير وحدات القياس.
هل mm وحدة للبوصة أم للسنتيمتر؟
يشير الاختصار mm إلى المليمتر، وهو وحدة طول مترية.
لا يشير إلى البوصة أو السنتيمتر. فكل 10 مليمترات تساوي سنتيمترًا واحدًا، بينما تساوي 25.4 مليمترًا بوصة واحدة. تحقق من الوحدة بجوار كل قيمة قبل نسخ الأبعاد من المواصفة. فكل اختصار يحدد وحدة مختلفة، وليس تدوينًا اختياريًا يضعه المورّد.
هل يؤكد تحويل العرض أن العلبة ستناسب آلة طي ولصق الكرتون؟
لا يكفي تحويل قياس العرض وحده للتأكد من توافق الآلة.
فهو يحوّل قياسًا واحدًا، لكنه لا يحسم نمط العلبة الكرتونية أو أبعاد القصاصة المفرودة أو اتجاه التغذية أو الخامة أو تخطيط خطوط الطي أو إعدادات الطراز. أرسلوا الرسم الأصلي للقالب مع أبعاد موضحة بوضوح إلى المورّد. واطلبوا التحقق من توافقها مع الطراز والإعدادات المعنيين، بما يشمل أي أبعاد دنيا أو وحدات خاصة. يجيب محوّل الوحدات عن المسألة الحسابية، أما مراجعة الرسم فتحدد ما إذا كان أمر التشغيل قابلًا للتنفيذ. احتفظوا بالوحدتين في السجل. وأرفقوا نسخة مضبوطة مع سجلات الطلب.
أرسلوا الأبعاد مع الرسم
عند الاستفسار عن آلة من Cenwan، أرسلوا الرسم الأصلي للقالب موضحًا وحداته ونمط العلبة ومواصفات الخامة. وأرفقوا أبعاد العلبة بعد تشكيلها وأبعاد القصاصة المفرودة، إن توفرت، إلى جانب ترتيب الإنتاج المطلوب. ويمكن إرفاق مرجع التحويل بهذه المستندات ليبدأ النقاش الفني بالاستناد إلى رسم واضح البيانات.
ناقشوا أبعاد علبتكم الكرتونيةلماذا نفصل بين هذه القياسات
تنشر Cenwan Machine مواصفات آلات طي ولصق الكرتون للمشترين الذين يستخدمون وحدات مختلفة في الرسومات. وتستخدم أمثلة التحويل بين المليمتر والبوصة الواردة هنا التعريف الدولي للبوصة؛ أما مثال الآلة فيستخدم الأبعاد الخارجية المنشورة للطراز CW-G-650. ويساعد الفصل بين قياسات العلبة والقصاصة والآلة على الاستفادة من التحويل في مراحل عرض السعر المختلفة. ويُقيّم مدى ملاءمة الإنتاج بالاستناد إلى أمر التشغيل وإعدادات الآلة المختارة.
المراجع والمصادر
- وحدات النظام الدولي SI: الطول المعهد الوطني للمعايير والتكنولوجيا.
- دليل NIST للنظام الدولي للوحدات، الملحق B: عوامل التحويل القسم B.7.2، تقريب القيم المحوّلة.
- تحديد أبعاد القصاصة الكرتونية، طريقة الاختبار TAPPI/ANSI T 827 om-24 وصف طريقة الاختبار المنشور من TAPPI.
- الرسم الهندسي والرسم التخطيطي منصة MIT OpenCourseWare، المقرر 2.007، ربيع 2009.
- SP 330، القسم 5 المعهد الوطني للمعايير والتكنولوجيا، القسم 5.4.4.
- 4 خطوات لتحسين أحجام العلب الكرتونية جيسي شوارتز، Packaging Digest، 20 يونيو 2024.