Póngase en contacto con Cenwan Machine Company


La conversión de un plano de una caja de cartón de milímetros a pulgadas empieza por el número 25.4. Una longitud de 100 mm equivale aproximadamente a 3.937 pulgadas. El siguiente paso es conservar el significado de esa longitud, tanto si describe el interior de una caja, una pieza troquelada o una máquina instalada en la fábrica.
Para convertir de mm a pulgadas, se dividen los milímetros entre 25.4. Una pulgada internacional equivale exactamente a 25,4 mm. Para hacer la conversión inversa, multiplique las pulgadas por 25.4. Conserve la unidad original del plano y redondee una sola vez el valor convertido que se muestra.
Conversor de milímetros a pulgadas
Convierta milímetros a pulgadas y viceversa. Cambia la unidad, no la magnitud medida.
Resultado
in
1 mm = 0.0394 in
Introduzca 0 o un valor superior: una lectura negativa no es válida para esta magnitud.
La entrada es ambigua. Utilice la coma solo como separador decimal, por ejemplo, 1,5, y no introduzca separadores de millares.
Referencia rápida
- 5 mm son 1,35 mm menos que 1/4 de pulgada.
- 1 mm ≈ 0.0394 in; 25,4 mm = 1 in exactamente.
- El redondeo al valor más próximo de 0.01 in añade hasta 0,127 mm de error de visualización.
- Las dimensiones interiores de la caja, las de la pieza troquelada extendida y las dimensiones exteriores de la máquina son medidas distintas.
Calculadora de mm a pulgadas
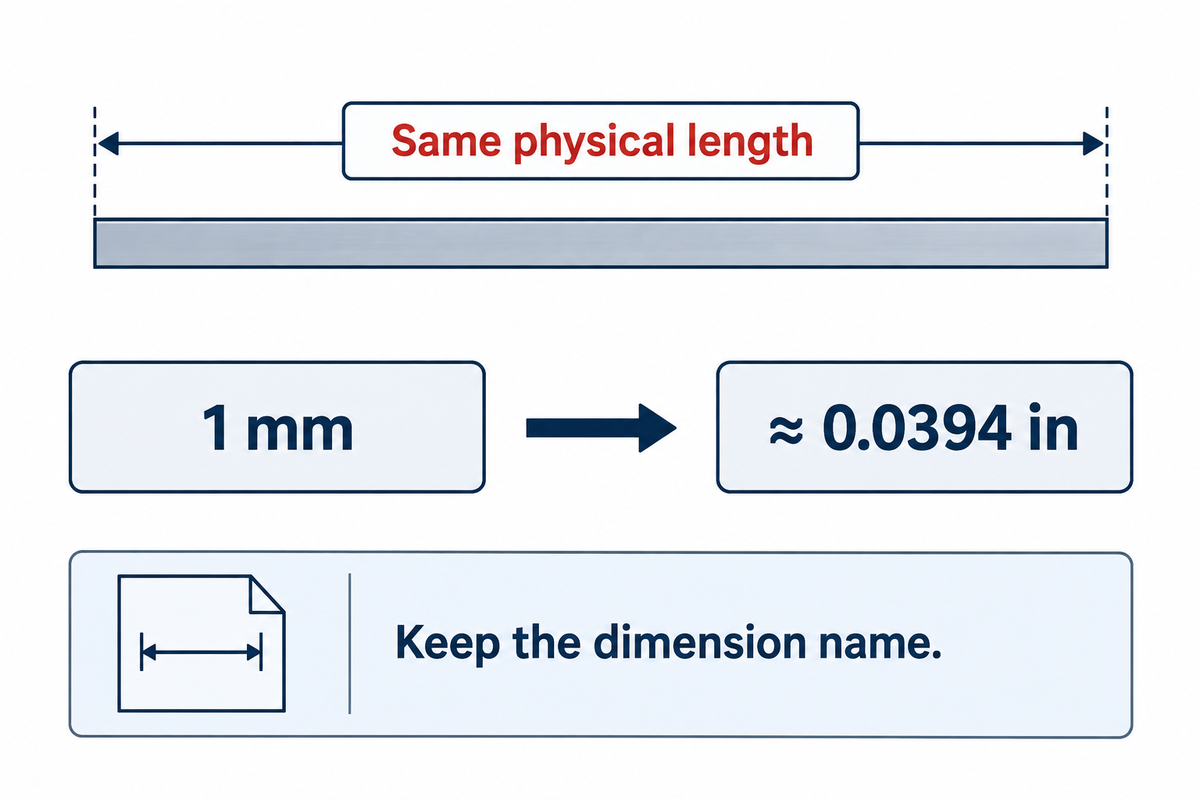
Una calculadora de milímetros a pulgadas cambia la unidad de una longitud sin alterar su magnitud. Por ejemplo, al introducir 1 mm se obtiene aproximadamente 0.0394 in. La misma fórmula se aplica a valores mayores. Introducir por separado la longitud, la anchura y la profundidad permite mantener visibles las dimensiones al pasar las especificaciones de una caja de cartón a otro sistema de unidades. El cálculo sigue la definición de la pulgada internacional del NIST.
La entrada en inglés utiliza un punto decimal, por ejemplo, 25.4, sin separador de millares. Introduzca 1500 para mil quinientos milímetros. No hace falta descargar ninguna aplicación para usar la herramienta en el navegador. Los resultados suelen mostrar hasta cuatro decimales; en valores muy pequeños se pueden conservar más cifras significativas para evitar mostrar un cero engañoso.
Un valor copiado de un plano también conserva su significado original. Etiquetar una anchura interior como anchura total de la pieza troquelada cambia la especificación, aunque el cálculo sea correcto. Es importante mantener el nombre de cada dimensión junto a su valor, sobre todo si en el mismo plano aparecen varias medidas parecidas.
Cómo convertir milímetros a pulgadas
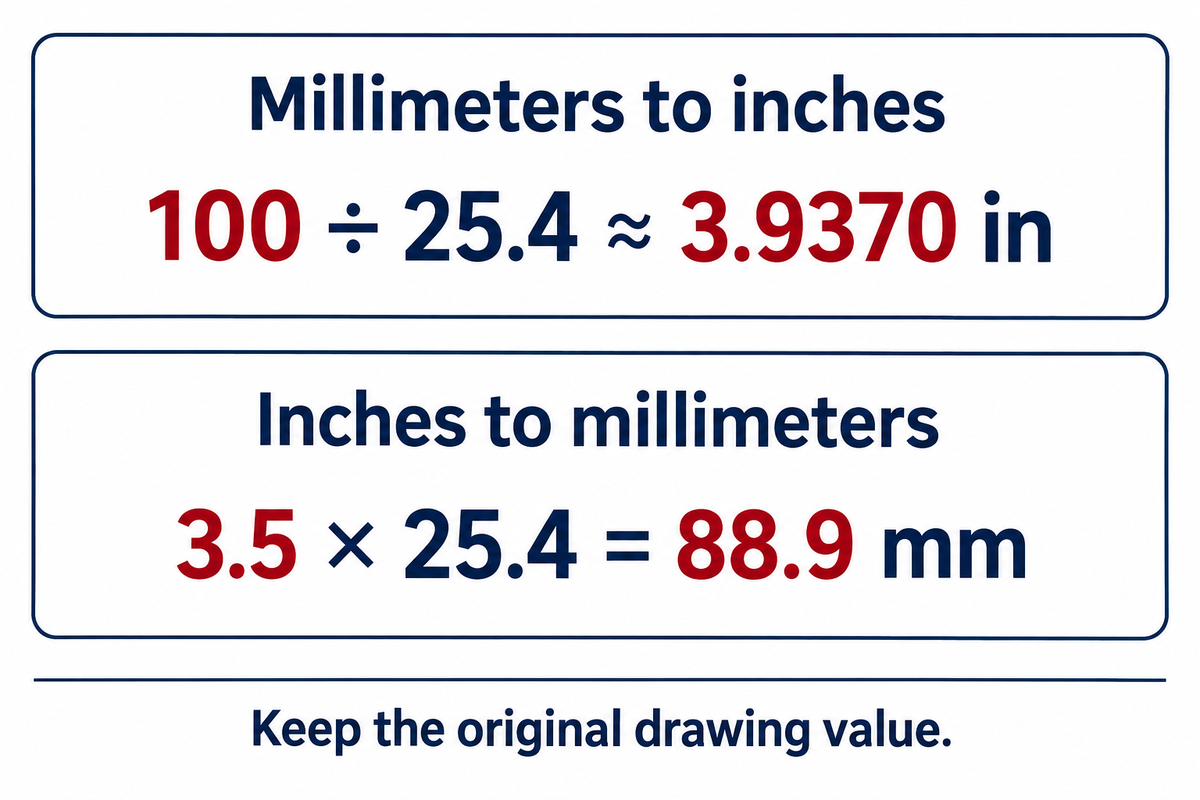
Divida los milímetros entre 25.4 para convertirlos a pulgadas. El factor es exacto. La referencia de longitud del National Institute of Standards and Technology establece que una pulgada equivale exactamente a 25,4 mm.
Pulgadas = milímetros ÷ 25.4
Milímetros = pulgadas × 25.4
¿Cómo puedo convertir milímetros a pulgadas rápidamente?
Para obtener el valor con una calculadora, divida el valor en milímetros entre 25.4 y redondee el resultado final. Para una dimensión de 100 mm, 100 ÷ 25.4 = 3.937007874… in, es decir, aproximadamente 3.9370 in con cuatro decimales. Al transferir estos valores a la hoja de dimensiones de un proveedor, conserve los 100 mm originales junto con el resultado.
Para convertir pulgadas a milímetros, se multiplica. Una dimensión de 3.5 in equivale a 3,5 × 25.4 = 88,9 mm. En una hoja de cálculo, un valor original en milímetros en la celda A1 se convierte mediante =A1/25.4. Conservar la columna de origen evita que un resultado redondeado se utilice como entrada para la siguiente conversión.
Convierta la tolerancia por separado de la medida nominal. Un valor del plano de 100 ± 0,2 mm equivale aproximadamente a 3.937008 ± 0.007874 in antes del redondeo de visualización. Conservar los valores límite originales evita modificar inadvertidamente el criterio de aceptación del plano. El número de decimales que muestra una calculadora no determina ese criterio.
Una alternativa rápida para la conversión consiste en multiplicar por 0.03937. Sin embargo, este factor está redondeado. Dividir entre el valor completo de 25.4 mantiene la relación definida. Una longitud de 50,8 mm equivale exactamente a 2 in. Añadir ceros al final del valor no aporta información adicional.
Tabla de conversión de milímetros a pulgadas
La tabla de conversión resulta útil para comprobar longitudes rápidamente. Los valores de las tablas utilizan el factor exacto de 25.4 y la columna de pulgadas está redondeada a cuatro decimales. Para hacer coincidir una fila con un plano, también es necesario utilizar la misma referencia dimensional. Base de conversión: la definición exacta de la pulgada del NIST.
| Milímetros (mm) | Pulgadas (in) |
|---|---|
| 1 | 0.0394 |
| 4 | 0.1575 |
| 5 | 0.1969 |
| 10 | 0.3937 |
| 15 | 0.5906 |
| 20 | 0.7874 |
| 25 | 0.9843 |
| 25.4 | 1.0000 |
| 50 | 1.9685 |
| 100 | 3.9370 |
| 200 | 7.8740 |
| 300 | 11.8110 |
| 500 | 19.6850 |
| 650 | 25.5906 |
| 880 | 34.6457 |
| 1100 | 43.3071 |
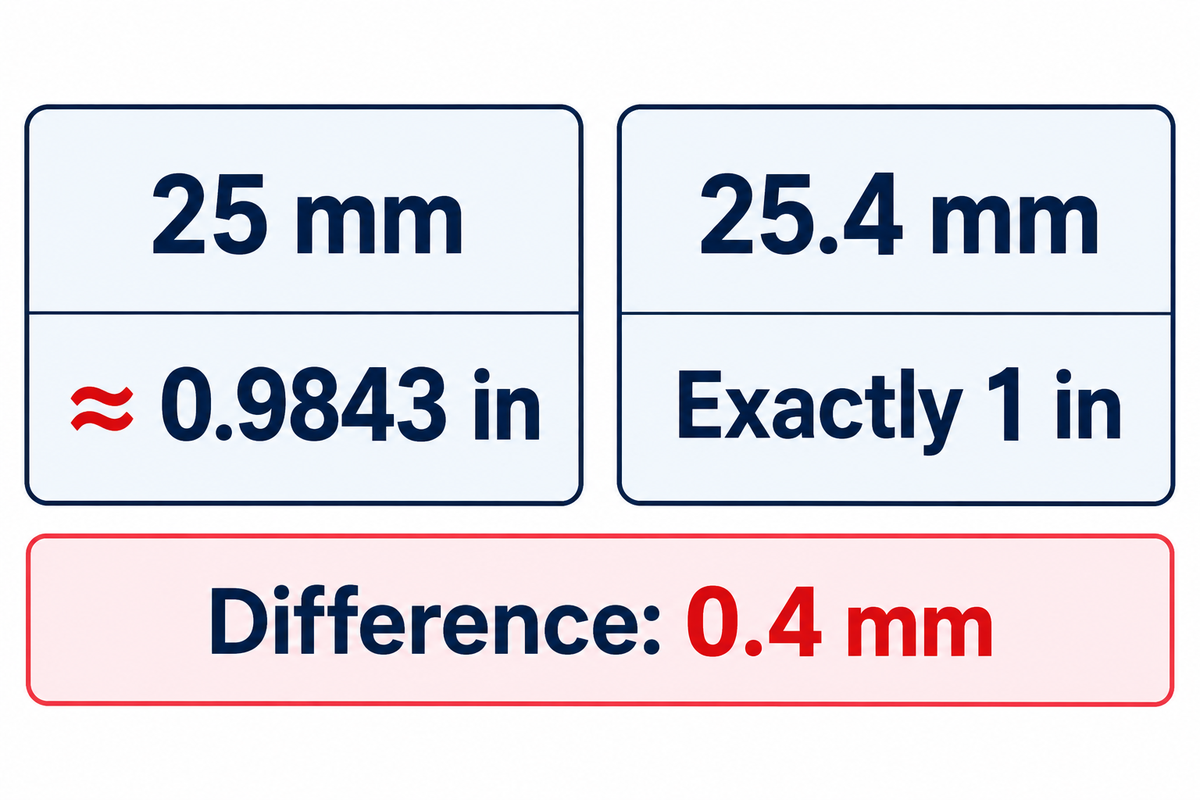
En una consulta rápida, es fácil pasar por alto la diferencia entre 25 mm y 25,4 mm. El primer valor equivale aproximadamente a 0.9843 in; el segundo equivale exactamente a 1 in. Sustituirlo por la pulgada exacta añade 0,4 mm. Una fila próxima sirve como referencia práctica, pero no sustituye a la dimensión.
Los centímetros y los milímetros también requieren una conversión previa. Un centímetro equivale a 10 milímetros, por lo que 30 cm se convierten en 300 mm antes de pasar a pulgadas. Omitir ese paso provoca un error de factor diez antes incluso de redondear.
Pulgadas decimales y fraccionarias
Las pulgadas decimales expresan una longitud como número decimal, mientras que las pulgadas fraccionarias la sitúan en una escala de fracciones determinada. Una fracción como 3/16 in resulta útil en una regla, pero normalmente es una aproximación del valor en milímetros. La diferencia entre la fracción y la longitud original debe quedar clara.
¿5 mm equivalen a 1/4 de pulgada?
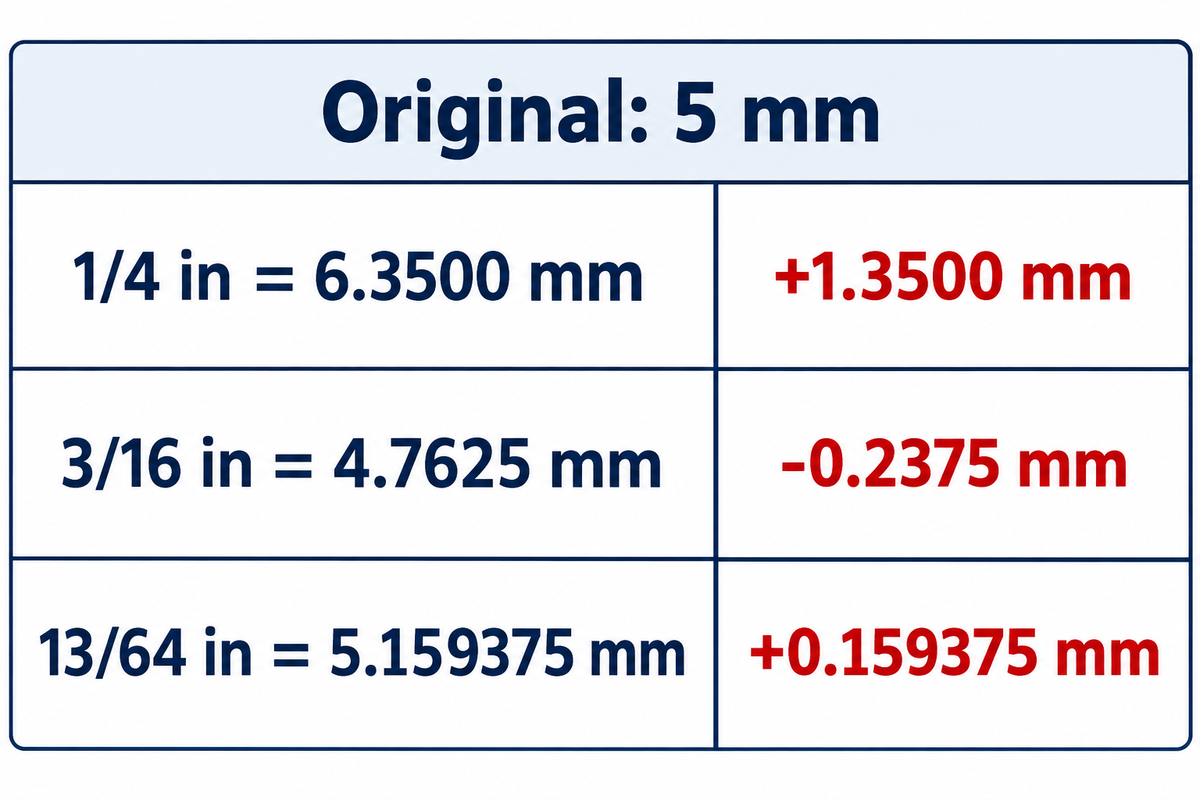
No. Cinco milímetros equivalen aproximadamente a 0.1969 in, mientras que 1/4 in equivale exactamente a 6,35 mm. El valor de un cuarto de pulgada es 1,35 mm mayor. Como fracción más próxima, 5 mm se redondean a 3/16 in en una escala de 1/16 de pulgada, pero esa fracción sigue siendo 0,2375 mm menor que la longitud original.
| Representación elegida | Longitud equivalente | Diferencia respecto a 5 mm |
|---|---|---|
| 1/4 in | 6,3500 mm | +1,3500 mm |
| 3/16 in, a la 1/16 más próxima | 4,7625 mm | −0,2375 mm |
| 13/64 in, a la 1/64 más próxima | 5,159375 mm | +0,159375 mm |
Para elegir la fracción más próxima, multiplique el valor en pulgadas decimales por el denominador, redondee al entero más próximo y divida después entre ese denominador. Para 5 mm en una escala de 1/64 de pulgada: (5 ÷ 25.4) × 64 ≈ 12.5984, que se redondea a 13. La fracción que se muestra es 13/64 in.
Una escala de fracciones más precisa reduce la máxima diferencia posible por redondeo, pero no mejora la precisión de la medida original. El redondeo a la 1/16 de pulgada más próxima tiene un límite de medio paso de 0,79375 mm. El redondeo a la 1/64 de pulgada más próxima reduce ese límite a 0,1984375 mm. El formato decimal es más fácil de incorporar a un registro de ingeniería acotado. Las equivalencias fraccionarias utilizan el factor exacto de la pulgada internacional.
Elija los decimales según el margen de redondeo
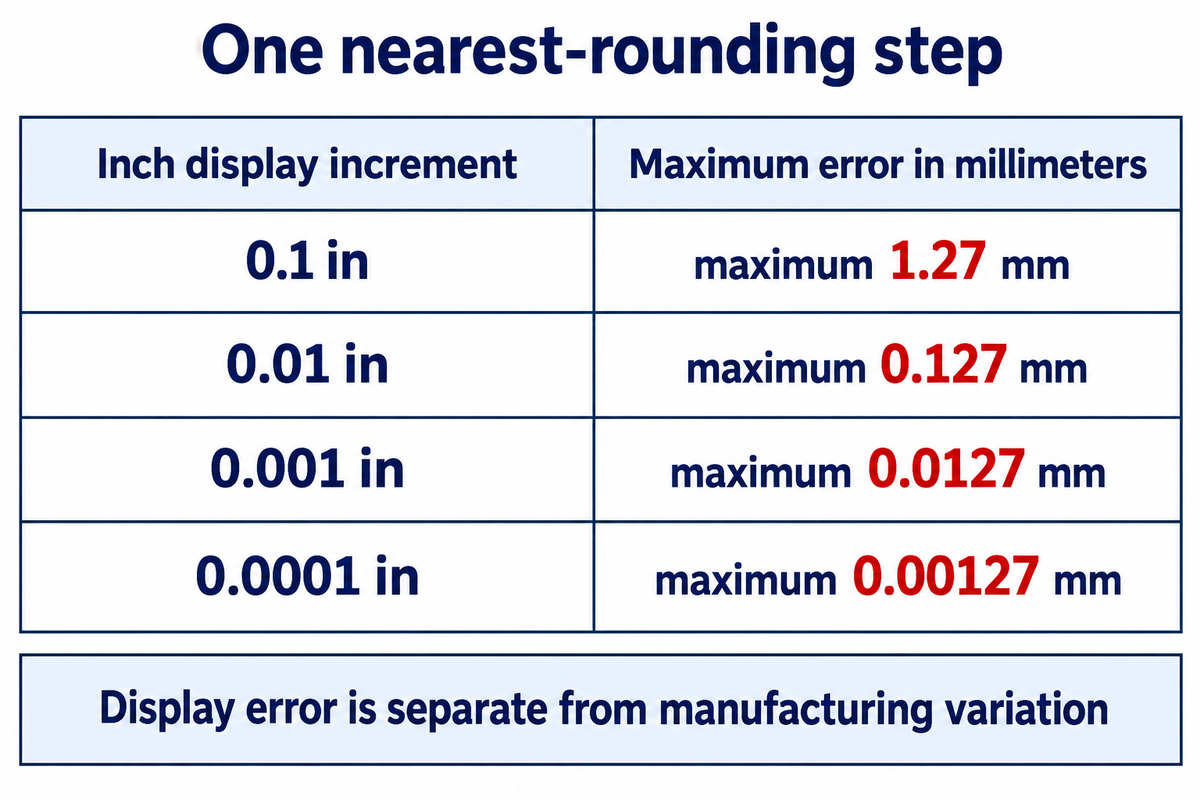
La precisión debe determinarse comparando el posible error de redondeo al mostrar los dígitos con el margen asignado a la conversión. En un único paso de redondeo al valor más próximo, el error máximo de visualización es la mitad del incremento elegido. Es posible conservar por separado la incertidumbre de la medición y la variación de fabricación. Las directrices del NIST sobre el redondeo de valores convertidos explican cómo conservar cifras en función de la precisión del valor original.
| Incremento de visualización en pulgadas | Error máximo en pulgadas | Error máximo en milímetros |
|---|---|---|
| 0.1 in | 0.05 in | 1,27 mm |
| 0.01 in | 0.005 in | 0,127 mm |
| 0.001 in | 0.0005 in | 0,0127 mm |
| 0.0001 in | 0.00005 in | 0,00127 mm |
Ejemplo: supongamos que en la revisión de un plano se asigna un máximo de 0,05 mm al error añadido por la visualización de la conversión. Dos decimales en pulgadas permiten hasta 0,127 mm, por encima de ese margen. Tres decimales permiten hasta 0,0127 mm, dentro del margen. El valor de entrada de 0,05 mm es un margen supuesto para este cálculo, no una tolerancia general para cajas de cartón.
El cálculo es breve: 0.001 in ÷ 2 × 25,4 mm/in = 0,0127 mm. Para otro margen, compárelo con la misma columna. Si la lectura original ya está redondeada, conserve esa incertidumbre por separado; convertir repetidamente valores redondeados de un sistema a otro puede generar diferencias adicionales.
El redondeo al valor más próximo, el truncamiento y el redondeo direccional son operaciones distintas. Las cifras de medio paso representan la primera operación y no incluyen ningún redondeo anterior. Una dimensión medida se evaluará formalmente según el método indicado en el plano o el pedido. Un ajuste de visualización nunca debe sustituir al método acordado para determinar si una dimensión medida está dentro de sus límites.
Conservar el valor convertido permite utilizar más cifras en cálculos posteriores. Las cifras resultan engañosas cuando se muestran como si la capacidad de medición fuera mayor. La lectura de un calibre y su valor convertido representan la misma observación. El personal de calidad puede conservar internamente toda la precisión del cálculo y mostrar un valor redondeado en el registro de compra.
Mantenga separadas las dimensiones de la caja y las de la pieza troquelada
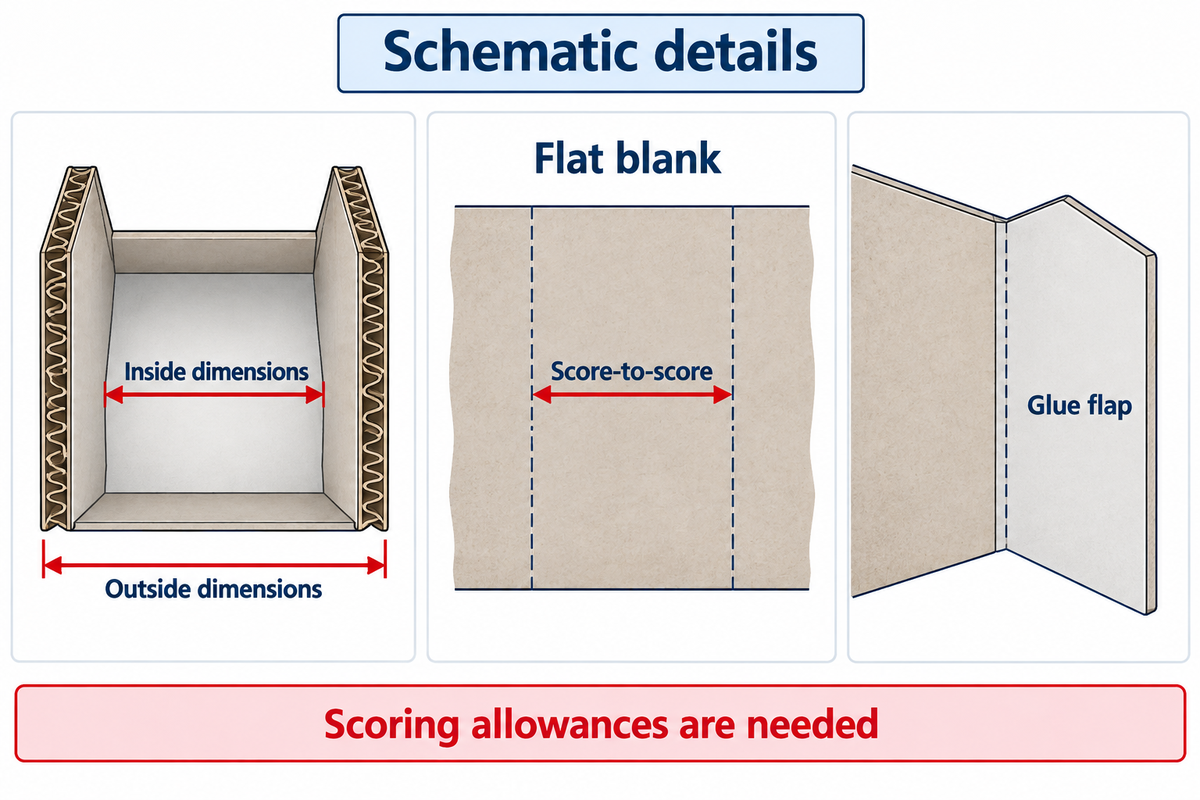
Las dimensiones interiores describen el espacio útil de una caja. Las dimensiones de la caja describen esta en unas condiciones determinadas; las de la pieza troquelada describen el material antes del plegado. Las dimensiones exteriores describen los límites exteriores de la caja. La pieza troquelada extendida incluye detalles como la configuración de los cierres y las solapas de encolado. La longitud, la anchura y la profundidad de la caja terminada describen su tamaño, pero no otros detalles, como las solapas de encolado.
TAPPI/ANSI T 827 om-24, Acotación de piezas troqueladas de cajas, trata las medidas entre hendidos. La descripción pública del método explica que se puede determinar el tamaño de una caja a partir de las dimensiones de la pieza troquelada si se conocen las compensaciones de hendido. Un diseñador puede aplicar esa geometría y esas compensaciones; un conversor de longitudes solo cambia las unidades de las dimensiones que se introducen.
«Este método puede utilizarse para determinar las dimensiones entre hendidos de una pieza troquelada de caja».
Unas dimensiones interiores de 200 × 100 × 50 mm equivalen aproximadamente a 7,8740 × 3,9370 × 1.9685 in. Para obtener las dimensiones totales de la pieza troquelada, se necesita conocer la estructura de la caja y las compensaciones del diseño. Tampoco se puede sustituir la masa del cartón en gramos por metro cuadrado por el espesor del material, indicado por separado.
Para seleccionar una máquina a partir de un plano, el rango de formatos de la CW-G permite resolver la siguiente cuestión. También importa la estructura de la caja: la matriz de compatibilidad con formatos de caja permite valorar esa elección por separado del cálculo de unidades.
Consulte las dimensiones de la máquina antes de planificar el espacio
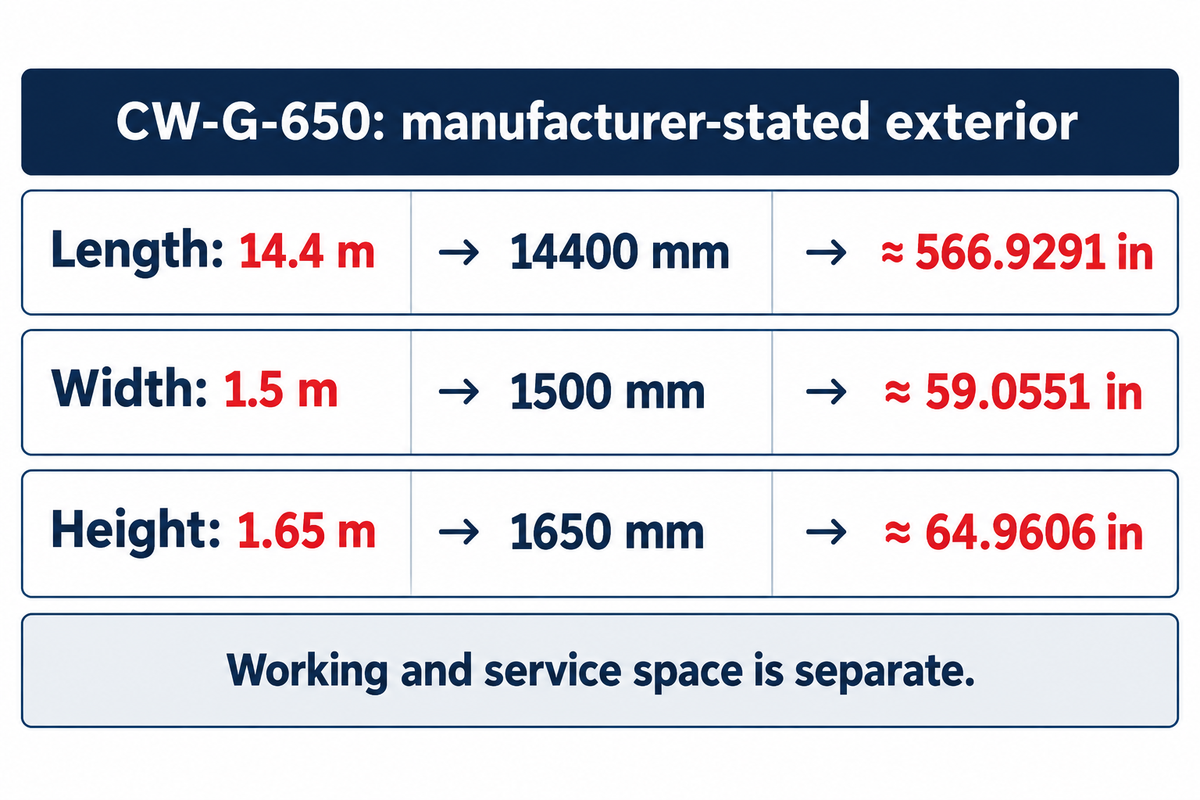
Las dimensiones exteriores de una máquina indican el espacio que ocupa el equipo y suelen especificar su longitud, anchura y altura. No son las mismas que las dimensiones de las piezas troqueladas que procesa la máquina. Primero, convierta cada dimensión exterior desde la unidad publicada. Después, tenga en cuenta el acceso de trabajo, el movimiento de materiales y el espacio de mantenimiento para diseñar la distribución de la fábrica.
Las especificaciones de los modelos para cajas pequeñas de Cenwan indican que las dimensiones exteriores de la CW-G-650 son 14,4 m de largo, 1,5 m de ancho y 1,65 m de alto. En milímetros, esos valores son 14400 × 1500 × 1650 mm. Al dividir cada uno entre 25.4 se obtienen aproximadamente 566,9291 × 59,0551 × 64.9606 in.
El cálculo de la longitud es 14,4 m × 1000 mm/m ÷ 25,4 mm/in = 566.9291 in, redondeado. Si se introdujera 14.4 directamente como milímetros, se obtendrían aproximadamente 0.5669 in, un error de escala de factor mil. Por tanto, la unidad que acompaña a una especificación forma parte del valor y no es una etiqueta que se añada después.
Una anchura de máquina de 1,5 m equivale aproximadamente a 59.0551 in, pero una fábrica necesita algo más que el ancho del bastidor. Para una línea de doble canal, el planificador de espacio de fábrica puede ayudar a organizar la distribución. Las rutas de servicio y la manipulación de materiales también deben formar parte de la disposición de la instalación.
Envíe una hoja de dimensiones que el proveedor pueda confirmar
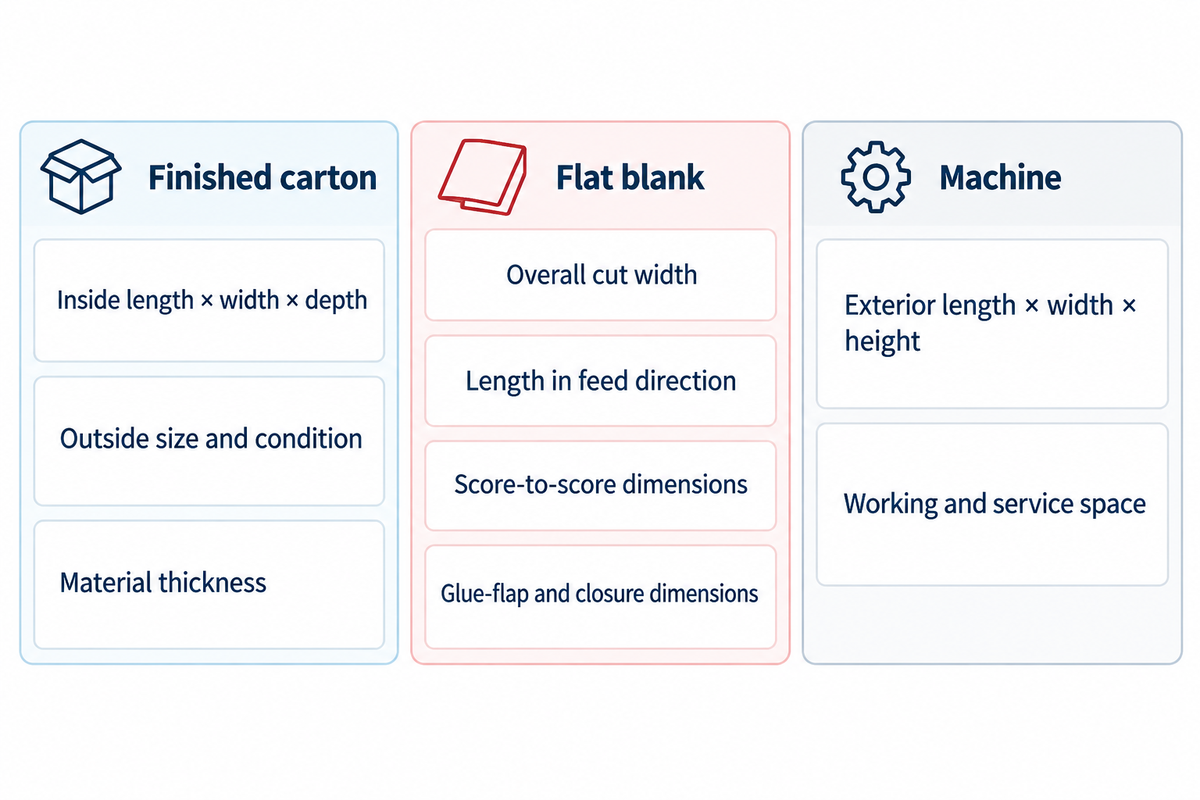
Conviene incluir juntos en la hoja de dimensiones el valor original, su unidad y la referencia de medida. Añada también la revisión del plano. Si las unidades muestran una discrepancia, indique qué dimensiones prevalecen. Con esta información, el proveedor puede entender y evaluar la misma geometría que consulta el comprador, en lugar de recibir una serie de números sin identificar e intentar deducir su significado.
La guía del MIT sobre dibujo técnico y croquis explica las cotas redundantes y por qué pueden provocar la acumulación de tolerancias. Incluya el valor convertido en una columna de referencia, en lugar de proporcionar dos conjuntos redondeados independientes de las cotas que prevalecen.
| Grupo de referencia | Campo que se debe conservar | Dato y finalidad |
|---|---|---|
| Caja terminada | Longitud × anchura × profundidad interiores | Ejemplo: 200 × 100 × 50 mm; equivalencia de referencia: 7,8740 × 3,9370 × 1.9685 in. |
| Caja terminada | Dimensiones exteriores y estado | Registre por separado las dimensiones exteriores de la caja cerrada; no las etiquete como las dimensiones interiores del ejemplo. |
| Caja terminada | Espesor del material | Indique el espesor medido o especificado y su unidad; conserve por separado la calidad del cartón. |
| Pieza troquelada extendida | Anchura total de corte | Copie el valor de corte a corte del troquel aprobado, incluidas las partes salientes. |
| Pieza troquelada extendida | Longitud en el sentido de alimentación | Marque el borde delantero para no confundir la longitud con la anchura. |
| Pieza troquelada extendida | Dimensiones entre hendidos | Conserve las líneas de referencia y las compensaciones de hendido del plano. |
| Pieza troquelada extendida | Dimensiones de la solapa de encolado y del cierre | Utilice la geometría y las tolerancias originales; no las sustituya por una fracción aproximada. |
| Máquina | Longitud × anchura × altura exteriores | Conserve la unidad indicada en el plano dimensional del modelo seleccionado. |
| Máquina | Espacio de trabajo y servicio | Utilice la distribución de instalación acordada, por separado del espacio que ocupa la máquina. |
Para este ejemplo, puede servir una línea como la siguiente: «L × A × P interiores: 200 × 100 × 50 mm; valores en pulgadas a modo de referencia; prevalece la revisión C del plano original». Indique la tolerancia real del plano y su método de aceptación. Las dimensiones de la pieza troquelada extendida deben figurar en el troquel aprobado; no deben deducirse a partir de las tres medidas interiores.
También hay que prestar atención a la puntuación de los números. Como se explica en la sección sobre las directrices del NIST para los separadores decimales, en determinados contextos se acepta tanto el punto como la coma. Escribir 1500 mm evita la ambigüedad que «1.500» puede generar en distintas regiones. En una oferta traducida, cada dimensión debe conservar siempre su unidad.
Antes de aceptar una oferta de maquinaria, confirme conjuntamente la referencia del plano, la configuración del modelo, el material y la disposición de las muestras de producción. En su artículo de Packaging Digest sobre cambios en el tamaño de las cajas, Jessie Schwartz distingue las muestras CAD de las muestras de producción para las pruebas de línea. Esta distinción evita que un plano correctamente convertido sea la única prueba utilizada para tomar una decisión de producción.
A continuación, se puede comparar un trabajo de cajas lineales con las especificaciones de las piezas troqueladas lineales. El departamento de compras conserva las dimensiones de origen acordadas, el personal de calidad mantiene los límites del plano y el equipo de fábrica revisa el trabajo físico. Todas las partes interpretan los mismos números del mismo modo.
Preguntas frecuentes
¿Cuántas pulgadas son 15 milímetros?
Quince milímetros equivalen a 0.5905511811 pulgadas antes del redondeo, o a 0.5906 pulgadas con cuatro decimales.
Divida 15 entre 25.4 para obtener el resultado. Si el valor procede de un plano de una caja de cartón, conserve la dimensión original de 15 mm y su tolerancia especificada; los decimales adicionales no indican una medición más precisa. La unidad original y la revisión del plano deben figurar junto a cada valor convertido del pedido.
¿Cuántas pulgadas son 4 milímetros?
Cuatro milímetros equivalen aproximadamente a 0.1575 pulgadas.
El cálculo es 4 dividido entre 25.4, lo que da 0.157480315 pulgadas antes del redondeo. Se trata de una conversión decimal de longitud, no de una indicación del espesor del cartón ni de una compensación dimensional para una caja terminada. Mantenga visible la unidad de origen al copiar el resultado en una consulta o un plano. Conserve sin cambios todos los límites dimensionales originales.
¿Cuántas pulgadas son 20 mm?
Veinte milímetros equivalen aproximadamente a 0.7874 pulgadas, con el factor exacto de 25.4 milímetros por pulgada.
Es algo más de tres cuartos de pulgada, que equivalen exactamente a 19.05 milímetros. Esa diferencia de 0.95 milímetros puede ser importante en un plano, por lo que no debe sustituirse la dimensión original por la fracción aproximada sin comprobar su tolerancia. Compare la diferencia con los límites del plano antes de considerar que ambas dimensiones son intercambiables.
¿Cómo convierto 50 mm a pulgadas?
Divida 50 entre 25.4 para obtener aproximadamente 1.9685 pulgadas.
Cincuenta milímetros no equivalen exactamente a dos pulgadas: dos pulgadas equivalen a 50.8 milímetros. Si se utiliza el valor para comparar un plano con una especificación, mantenga visible esa diferencia de 0.8 milímetros. Conserve el valor original al preparar un plano de producción.
¿Cómo mido milímetros con una regla en pulgadas?
Lea la regla en pulgadas con la precisión que permitan sus graduaciones, convierta cualquier fracción a decimal y multiplique por 25.4.
Por ejemplo, tres dieciseisavos de pulgada equivalen a 0.1875 pulgadas, o 4,7625 mm. Un cálculo no puede recuperar detalles que la regla no haya podido medir. Para una característica crítica de una caja de cartón, utilice un instrumento de medición adecuado y el método indicado en el plano, en lugar de considerar precisa una lectura aproximada de una regla. El valor convertido mantiene las limitaciones de esa lectura. Una regla en pulgadas graduada en dieciseisavos tiene pasos de 1,5875 mm; el cambio de unidades no altera esas mismas graduaciones físicas.
¿mm significa pulgadas o centímetros?
La abreviatura mm significa milímetro, una unidad métrica de longitud.
No significa pulgada ni centímetro. Diez milímetros equivalen a un centímetro y 25.4 milímetros equivalen a una pulgada. Compruebe la unidad junto a cada valor antes de copiar las dimensiones de una especificación. Cada abreviatura identifica una unidad distinta, no una notación opcional del proveedor.
¿Una anchura convertida permite confirmar que una caja es compatible con una plegadora-encoladora?
Una anchura convertida por sí sola no permite confirmar la compatibilidad de la máquina.
Conserva una medida de longitud, pero no resuelve el formato de caja, la geometría de la pieza troquelada, la orientación de alimentación, el material, la disposición de los hendidos ni la configuración del modelo. Envíe al proveedor el troquel original con las dimensiones claramente identificadas. Solicite que confirme la compatibilidad con el modelo y la configuración correspondientes, incluidas las dimensiones mínimas o los módulos especiales que sean necesarios. Un conversor de unidades resuelve la operación aritmética; la revisión del plano determina si el trabajo puede realizarse. Conserve ambas unidades en el registro. Guarde una copia controlada junto con la documentación del pedido.
Envíe las dimensiones junto con el plano
Para una consulta sobre una máquina Cenwan, envíe el troquel original con sus unidades, el formato de caja y las especificaciones del material. Incluya, si están disponibles, las dimensiones de la caja terminada y de la pieza troquelada, además de la configuración de producción requerida. Puede adjuntar la referencia de conversión para que el diálogo técnico parta de un plano con las medidas claramente identificadas.
Consulte las dimensiones de su cajaPor qué se separan estas medidas
Cenwan Machine publica especificaciones de plegadoras-encoladoras para compradores que trabajan con planos en distintas unidades. Los ejemplos en milímetros y pulgadas utilizan la definición internacional de la pulgada; el ejemplo de la máquina se basa en las dimensiones exteriores publicadas de la CW-G-650. Separar las medidas de la caja, la pieza troquelada y la máquina hace que la conversión resulte útil durante todo el proceso de elaboración del presupuesto. La idoneidad para la producción se evalúa en función del trabajo y de la configuración elegida para la máquina.
Referencias y fuentes
- Unidades del SI: longitud Instituto Nacional de Estándares y Tecnología.
- Guía del NIST sobre el SI, apéndice B: factores de conversión Sección B.7.2, redondeo de los valores convertidos.
- Dimensionado de piezas troqueladas para cajas, método de ensayo TAPPI/ANSI T 827 om-24 Descripción pública del método de TAPPI.
- Dibujo técnico y croquizado Massachusetts Institute of Technology OpenCourseWare, 2.007, primavera de 2009.
- SP 330, sección 5 Instituto Nacional de Estándares y Tecnología, sección 5.4.4.
- 4 pasos para optimizar los tamaños de las cajas Jessie Schwartz, Packaging Digest, 20 de junio de 2024.