تواصلوا مع Cenwan Machine Company


تحديث أكتوبر 2026 | دليل هندسة الكرتون المموج والعلب الكرتونية للائحة (الاتحاد الأوروبي) 2025/40
وفقًا لإطار التعبئة والتغليف ppwr في الاتحاد الأوروبي بموجب اللائحة (EU) 2025/40، تواجه مصانع عمليات تحويل الكرتون ثلاثة مواعيد نهائية صارمة في خطوط الإنتاج. أولًا، يدخل حد 25 ppb للمواد البيرفلوروألكيلية والبوليفلوروألكيلية (PFAS) الملامسة للأغذية حيز التنفيذ في 12 أغسطس 2026. ثانيًا، يجب أن تحقق الصناديق نسبة 70% في التصميم من أجل إعادة التدوير (الفئة C) بحلول عام 2030. ثالثًا، وكما هو موثق في المادة 24، ينطبق الحد الأقصى للفراغ البالغ 50% على عبوات التجميع والنقل والتجارة الإلكترونية. ويدخل حيز التنفيذ في 1 يناير 2030، أو بعد ثلاث سنوات من دخول القواعد التنفيذية حيز النفاذ، أيهما أبعد. وبينما تعفي المادة 29(4)(a) صناديق الكرتون المموج من حصة إعادة الاستخدام البالغة 40%، تشغّل مصانع الصناديق دفعات إنتاج أقصر وأكثر تكرارًا بمقاسات مطابقة للأبعاد.
إجابة مباشرة: وفقًا للائحة (EU) 2025/40، تسري قواعد التعبئة والتغليف PPWR في الاتحاد الأوروبي اعتبارًا من 12 أغسطس 2026. وتفرض نسبة قابلية لإعادة التدوير ≥70% من حيث الوزن في عام 2030 ونسبة فراغ ≤50% اعتبارًا من 1 يناير 2030 أو بعد ثلاث سنوات من نفاذ القواعد التنفيذية. وتُعفى صناديق الكرتون المموج من مستهدفات إعادة الاستخدام في المادة 29 عندما تزيل مصانع عمليات تحويل الكرتون الفراغ الزائد والطلاءات غير القابلة لإعادة الخلط كعجينة ورقية.
أبرز النقاط لمصانع الكرتون المموج والعلب الكرتونية (2026–2030)
- وفقًا للمادة 29(4)(a)، تُعفى صناديق الكرتون المموج المخصصة للنقل والتجارة الإلكترونية من حصة إعادة الاستخدام البالغة 40% في عام 2030 ومستهدف 70% في عام 2040.
- كما هو موثق في المادة 24، تُحتسب حشوات ورق الكرافت والوسائد الهوائية والرغوة ضمن الحيز الفارغ ولا تخفض نسبة الفراغ المحسوبة، مما يرفع الطلب على تصاميم العلب الكرتونية القياسية FEFCO المطابقة للأبعاد.
- وفقًا للمادة 6 والملحق II، يجب أن تحقق العبوات على الأقل الفئة C (70%-79% قابلة لإعادة التدوير من حيث الوزن) في عام 2030 والفئة B (80% من حيث الوزن) اعتبارًا من 1 يناير 2038.
- مع تسع عمليات تغيير إعدادات التشغيل في كل وردية، فإن تقليص زمن تغيير إعدادات التشغيل الكامل من 18 إلى 3 دقائق يستعيد 135 دقيقة؛ وتقليصه من 25 إلى 5 دقائق يستعيد 180 دقيقة.
12 أغسطس 2026
تاريخ التطبيق العام وحد 25 ppb لمركبات PFAS الملامسة للأغذية وفقًا للائحة (EU) 2025/40
تاريخ التطبيق العام وحد 25 ppb لمركبات PFAS الملامسة للأغذية وفقًا للائحة (EU) 2025/40
50% حد أقصى للفراغ
سقف نسبة الفراغ بموجب المادة 24 للعلب الكرتونية المجمعة وللنقل والتجارة الإلكترونية كما هو موثق في لائحة PPWR
سقف نسبة الفراغ بموجب المادة 24 للعلب الكرتونية المجمعة وللنقل والتجارة الإلكترونية كما هو موثق في لائحة PPWR
≥70% / ≥80%
الحد الأدنى لقابلية إعادة التدوير بالوزن في الملحق II في عام 2030 (الفئة C) وعام 2038 (الفئة B) وفقًا للمادة 6
الحد الأدنى لقابلية إعادة التدوير بالوزن في الملحق II في عام 2030 (الفئة C) وعام 2038 (الفئة B) وفقًا للمادة 6
<60 ثانية
استدعاء المحاور بنظام سيرفو في خطوط Cenwan CW-W مقابل 18–25 دقيقة في عمليات ضبط إعدادات الآلة اليدوية
استدعاء المحاور بنظام سيرفو في خطوط Cenwan CW-W مقابل 18–25 دقيقة في عمليات ضبط إعدادات الآلة اليدوية
الجدول الزمني للائحة التعبئة والتغليف PPWR في الاتحاد الأوروبي: محطات الإنفاذ الإلزامية من 2026 إلى 2030
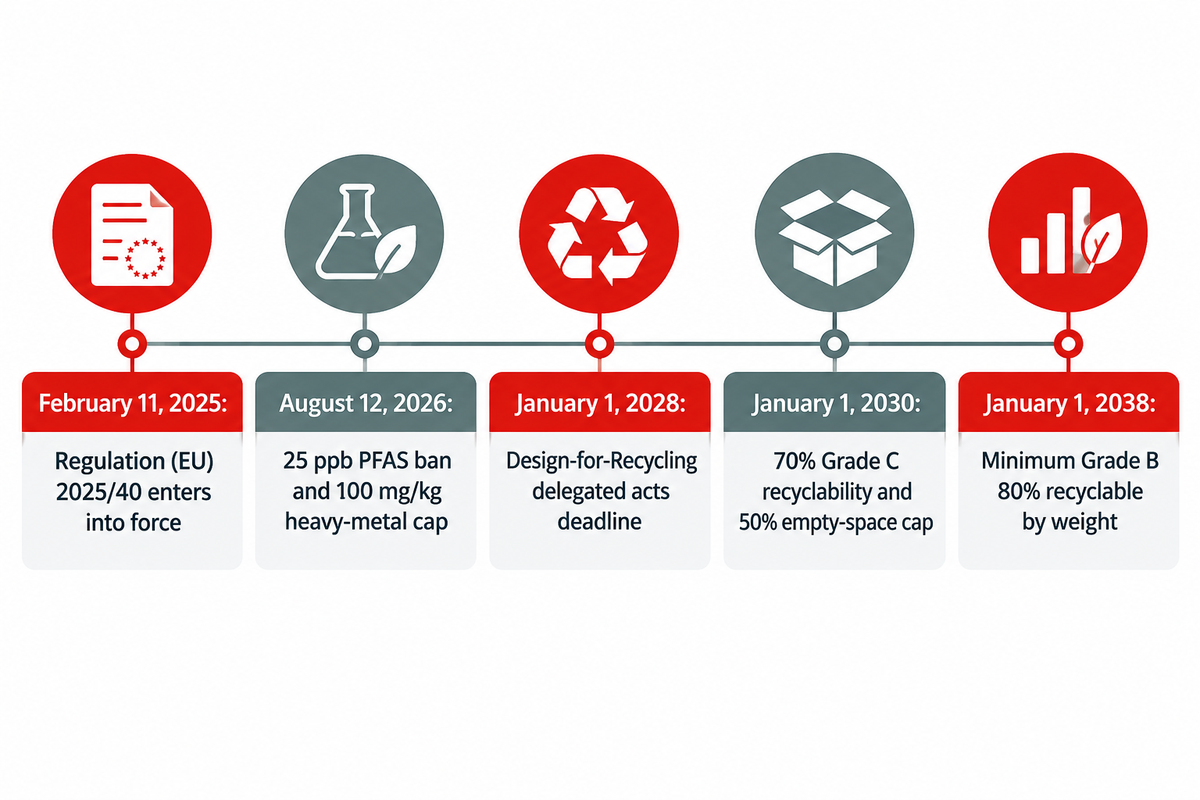
وفقًا للائحة (EU) 2025/40، دخل التشريع حيز النفاذ في 11 فبراير 2025 وتُطبَّق لائحة PPWR عبر الدول الأعضاء الـ 27 في الاتحاد الأوروبي اعتبارًا من 12 أغسطس 2026. وتدخل فئات التصميم من أجل إعادة التدوير الإلزامية (> 70% قابلة لإعادة التدوير بالوزن) حيز التنفيذ في 1 يناير 2030. وكما هو موثق في المادة 24، يبدأ الحد الأقصى للفراغ البالغ 50% في 1 يناير 2030 أو بعد ثلاث سنوات من نفاذ القواعد التنفيذية، أيهما أبعد. ويمثل تاريخ 1 يناير 2028 الموعد النهائي لاعتماد القواعد المفوضة الخاصة بالتصميم من أجل إعادة التدوير، وليس موعدًا نهائيًا لمصانع العلب الكرتونية لتركيب أنظمة لصق جديدة أو أنظمة تشغيل سيرفو.
يُطبَّق نص الجريدة الرسمية للائحة (EU) 2025/40 بشأن التعبئة والتغليف ونفايات التعبئة والتغليف في الاتحاد الأوروبي بشكل مباشر في الدول الأعضاء بالاتحاد الأوروبي، بينما كان التوجيه 94/62/EC يسمح بالنقل إلى القوانين الوطنية. وكلاهما تشريعان ملزمان للاتحاد الأوروبي. وتُطبَّق هذه اللائحة الأوروبية الجديدة للتعبئة والتغليف مباشرة في كل دولة عضو دون تأخير ناتج عن التشريعات الوطنية. وقد وضعت الصفقة الخضراء الأوروبية وخطة عمل الاقتصاد الدائري هذه القواعد التنظيمية للتغليف في الصدارة بعد أن نشر مكتب Eurostat رقم 186.5 kg من نفايات التعبئة والتغليف للفرد في عام 2022. وتحدد لائحة PPWR التزامات استدامة محددة عبر دورة الحياة الكاملة للعبوات المطروحة في سوق الاتحاد الأوروبي. وتقدم مصانع عمليات تحويل الكرتون الملفات التقنية، بينما يتعين على الشركات مواءمة مواصفات عمليات تحويل الكرتون والتعبئة.
ما المواعيد النهائية في لائحة PPWR الأوروبية التي تؤثر في مصانع عمليات تحويل الكرتون المموج في أغسطس 2026 مقابل يناير 2030؟
وفقًا للائحة (EU) 2025/40، يفعّل تاريخ 12 أغسطس 2026 الحدود الكيميائية ومتطلبات التوثيق (حظر 25 ppb لمركبات PFAS الملامسة للأغذية، وحد 100 mg/kg للمعادن الثقيلة، والملفات التقنية للملحق VII)، في حين يفعّل تاريخ 1 يناير 2030 شرط الفئة C بنسبة ≥70% لقابلية إعادة التدوير. وفي عام 2030، تسري التزامات الفئة C بنسبة ≥70% لقابلية إعادة التدوير. وبموجب المادة 24، تنطبق نسبة الفراغ الأقل من 50% اعتبارًا من 1 يناير 2030، أو بعد ثلاث سنوات من دخول القواعد التنفيذية حيز النفاذ، أيهما أبعد. وحتى تلك التواريخ، يحدد يوم 12 فبراير 2028 الموعد النهائي لوضع منهجية حساب الفراغ.
وفقًا للمذكرة الإرشادية الصادرة عن المفوضية الأوروبية لأصحاب المصلحة بشأن لائحة التعبئة والتغليف ونفايات التعبئة والتغليف، تدخل التزامات PPWR حيز النفاذ على مراحل منذ اعتمادها في عام 2024 وحتى عام 2038. وتشمل المحطات الرئيسية التطبيق العام في عام 2026، وفئات قابلية إعادة التدوير في عام 2030، وإلغاء الفئة C في عام 2038. ويجب على كل مصنع لعمليات تحويل الكرتون ومالك علامة تجارية ومستورد متابعة هذه التواريخ المرحلية. علاوة على ذلك، أصدرت المفوضية الأوروبية بلاغ المفوضية C(2026) 3702 في 5 يونيو 2026 لتوضيح القواعد الانتقالية للمخزون القائم. ويربط الجدول أدناه كل موعد نهائي قانوني للمتطلبات الأوروبية الجديدة بإجراءات هندسية ملموسة في خط عمليات تحويل الكرتون.
| تاريخ التطبيق | مادة / تشريع PPWR | الحد القانوني | أنواع التعبئة والتغليف المشمولة | الإجراء الهندسي في مصنع العلب الكرتونية |
|---|---|---|---|---|
| 11 فبراير 2025 | المادة 71 بدء النفاذ | تدخل اللائحة حيز النفاذ كما هو موثق في EUR-Lex | جميع العبوات المطروحة في سوق الاتحاد الأوروبي | بدء خطة الاستثمار الرأسمالي متعددة السنوات لخطوط عمليات تحويل الكرتون |
| 25 فبراير 2026 | القرار المفوض (EU) 2026/429 | يعفي أغشية تغليف الطبالي وأشرطة التحزيم من شرط إعادة الاستخدام بنسبة 100% وفق اللائحة | تجميع الطبالي والتحزيم بين الشركات B2B | الإبقاء على التحزيم الآلي المتصل بالخط والتغليف الانكماشي عند وحدة إخراج العلب |
| 12 أغسطس 2026 | المادة 5(5) تقييد مركبات PFAS | <25 ppb لمركب PFAS المنفرد؛ <50 ppm لإجمالي مركبات PFAS كما هو موثق في المادة 5 | عبوات ملامسة الأغذية والعلب الكرتونية للوجبات الجاهزة | استبدال الحواجز الكيميائية الفلورية المقاومة للدهون بطلاءات التشتت المائي |
| 12 أغسطس 2026 | المادة 5(2) المعادن الثقيلة | ≤100 mg/kg لمجموع Pb وCd وHg وCr(VI) وفق اللائحة | جميع ألواح الكرتون المموج والأحبار والمواد اللاصقة | تدقيق دفعات أحبار الفلكسو وشهادات مصانع ورق التستلاينر المعاد تدويره |
| 1 يناير 2028 | المادة 6(4) القواعد المفوضة | معايير التصميم من أجل إعادة التدوير وقواعد فئات الأداء المحددة بموجب القواعد المفوضة للمفوضية | 30 فئة للتعبئة والتغليف في الملحق II | تقييم قابلية إعادة الخلط كعجينة ورقية للمواد اللاصقة الباردة PVA والطلاءات وفق اللائحة |
| 12 فبراير 2028 | المادة 24(2) والمادة 24(4) | تشريع حساب نسبة الفراغ وتقليل حجم العلب الكرتونية المخصصة للبيع | العلب الكرتونية للبيع الأولي والأغلفة التجارية | إلغاء القيعان الوهمية والتجاويف المفرطة الحجم في العلب الكرتونية التجارية |
| 12 أغسطس 2028 (أو بعد 2 سنة من التشريع) | المادة 12 نظام وضع الملصقات | تسري ملصقات فرز المواد الموحدة اعتبارًا من 12 أغسطس 2028 أو بعد 2 سنة من دخول القواعد التنفيذية حيز النفاذ، أيهما أبعد | العلب الكرتونية الاستهلاكية والمجمعة وللتجارة الإلكترونية | جدولة تعديلات التصاميم الفنية وألواح طباعة الفلكسو وفق الجدول الزمني المعتمد |
| 1 يناير 2030 | المادة 6(2) والملحق II الجدول 3 | الفئة الإلزامية A (≥95%) أو B (≥80%) أو C (≥70%) كما هو موثق في الملحق II | جميع العبوات المطروحة في سوق الاتحاد الأوروبي | الإيقاف التدريجي للكرتون المشبع بشمع البارافين والكرتون المصفح بطبقة بولي إيثيلين ثقيلة |
| 1 يناير 2030 (أو بعد 3 سنوات من التشريع) | المادة 24(1) سقف الحيز الفارغ | تنطبق نسبة الفراغ القصوى البالغة 50% اعتبارًا من 1 يناير 2030 أو بعد 3 سنوات من دخول القواعد التنفيذية للمادة 24(2) حيز النفاذ، أيهما أبعد | العلب الكرتونية المجمعة وللنقل والتجارة الإلكترونية | تقييم المعدات مقابل برنامج العلب الكرتونية القياسية FEFCO المطابقة للأبعاد |
| 1 يناير 2038 | المادة 6(2)(b) انتهاء الفئة C | الحد الأدنى للفئة B (≥80% قابلة لإعادة التدوير بالوزن) كما هو موثق في المادة 6 | العلب الكرتونية والعبوات المركبة | تصنف المواصفة EN 643 الورق والكرتون المسترجع؛ وتقيّم منهجية Cepi v3 قابلية إعادة الخلط كعجينة ورقية |
يتعين على المصانع التي تورّد لعملاء الاتحاد الأوروبي تحديد مواصفات الآلات لهذه المتطلبات الخاصة بالتغليف قبل 18 شهرًا على الأقل من 1 يناير 2030. وإن ملّاك العلامات التجارية الذين يؤجلون إعادة تصميم قوالب القطع حتى عام 2029 يتسببون في اختناقات داخل مصانع العلب الكرتونية نتيجة ضغط مدة التوريد لتحديثات أنظمة سيرفو وقوالب القطع الدوارة.
حدود نسبة الفراغ في المادة 24: كيف يغيّر سقف الفراغ البالغ 50% أبعاد العلب الكرتونية
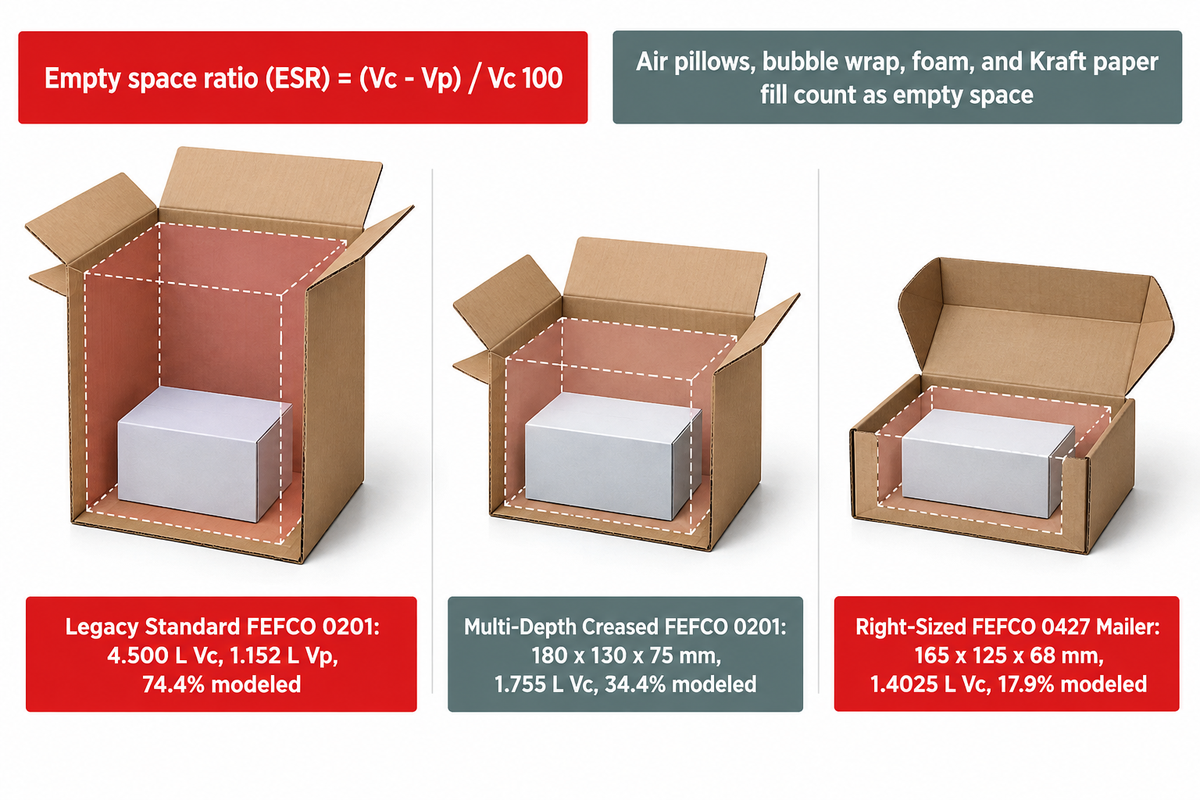
وفقًا للمادة 24، تفرض لائحة PPWR معادلة صارمة لنسبة الحيز الفارغ. وتساوي الحجم الداخلي للعلبة الكرتونية الخارجية مطروحًا منه حجم عبوة البيع، مقسومًا على الحجم الداخلي للعلبة الكرتونية الخارجية، بحد أقصى 50%. وينص تعريف الحيز الفارغ على وجوب ألا تتجاوز نسبة الفراغ 50%. وتُحتسب الوسائد الهوائية وبلاستيك الفقاعات والرغوة وحشوات ورق الكرافت ضمن الحيز الفارغ.
تحدد المادة 24(1) الجدول الزمني القانوني لهذه النسبة القصوى البالغة 50%. وتُطبَّق بحلول 1 يناير 2030 أو بعد 3 سنوات من دخول القواعد التنفيذية للمادة 24(2) حيز النفاذ، أيهما أبعد. ويجب على المفوضية الأوروبية اعتماد قواعد الحساب هذه بحلول 12 فبراير 2028، مع مراعاة المنتجات الهشة التي تستلزم حيزًا إضافيًا لأسباب تشغيلية. وكما يشير تحليل مجلة MHI Solutions Magazine حول التعبئة والتغليف الآلي المطابق للأبعاد، فإن تقييد الحيز الفارغ بنسبة 50% يلزم مراكز التوزيع باستبدال العلب الكرتونية المفرطة الحجم بتصاميم كرتون مموج مفصلة حسب المقاس.
كيف تُحسب نسبة الفراغ البالغة 50% لصناديق الكرتون المموج المخصصة لشحن التجارة الإلكترونية؟
نسبة الحيز الفارغ (ESR) = (Vc – Vp) / Vc 100 حيث يمثل Vp حجم عبوة البيع ويمثل Vc الحجم الداخلي لصندوق الكرتون المموج المخصص للشحن. وبمجرد سريان سقف المادة 24، ستُعد العبوات المشمولة التي تتجاوز نسبة فراغ 50% غير مطابقة ما لم ينطبق إعفاء بموجب المادة 24(2) أو المادة 24(5)؛ وتوضح الأمثلة أدناه طريقة حساب هذا الحد المستقبلي. ويبين المثال التالي كيفية حساب هذا الحد.
مثال تطبيقي (مطابقة أبعاد صندوق شحن FEFCO 0201 للتجارة الإلكترونية): المعطيات المفترضة: تشحن علامة تجارية لمستحضرات التجميل علبتين كرتونيتين من السيروم. يبلغ مقاس كل وحدة 120 × 80 x 60 mm. وعند وضعهما جنبًا إلى جنب على طول الحواف البالغة 80 mm، تشكل العلبتان الكرتونيتان حزمة بأبعاد 160 x 120 x 60 mm بحجم إجمالي لعبوة البيع (Vp) قدره 1.152 L. وتتسع هذه الحزمة ذات الأبعاد 160 x 120 x 60 mm فعليًا داخل صناديق الكرتون المموج الثلاثة المقارنة أدناه.
| تكوين العلبة الكرتونية | الأبعاد الداخلية (L x W x H) | الحجم الداخلي (Vc) | حجم المنتج (Vp) | نسبة الحيز الفارغ | الحالة بموجب المادة 24 |
|---|---|---|---|---|---|
| علبة كرتونية FEFCO 0201 قياسية تقليدية + حشوة ورق كرافت | 250 x 180 x 100 mm | 4.500 L | 1.152 L | 74.4% وفق النموذج في المثال | غير مطابق (>50% وفق اللائحة) |
| FEFCO 0201 مع خطوط تخديد متعددة الارتفاعات (مطوية عند 75 mm) | 180 x 130 x 75 mm | 1.755 L | 1.152 L | 34.4% وفق النموذج في المثال | مطابق (≤50% وفق اللائحة) |
| علبة بريدية مقصوصة بقالب القطع FEFCO 0427 مطابقة للأبعاد | 165 x 125 x 68 mm | 1.4025 L | 1.152 L | 17.9% وفق النموذج في المثال | مطابق (≤50% وفق اللائحة) |
وفق النموذج المحسوب من معطيات الإدخال، تترك العلبة الكرتونية ذات سعة 4.500 L حيزًا فارغًا قدره 3.348 L (74.4%)، حتى عند إضافة ورق الكرافت. وفي المثال التطبيقي، يؤدي حجم المنتج البالغ 1.152 L والحجم الداخلي للعلبة البريدية البالغ 1.4025 L إلى نسبة فراغ محسوبة قدرها 17.9%. ويمكن للفواصل المصممة من تموّجات الكرتون والحشوات الواقية السائبة حماية الزجاج أثناء النقل.
القيعان الوهمية والجدران المزدوجة وأغلفة التجميع في ظل محظورات التصميم بالملحق IV
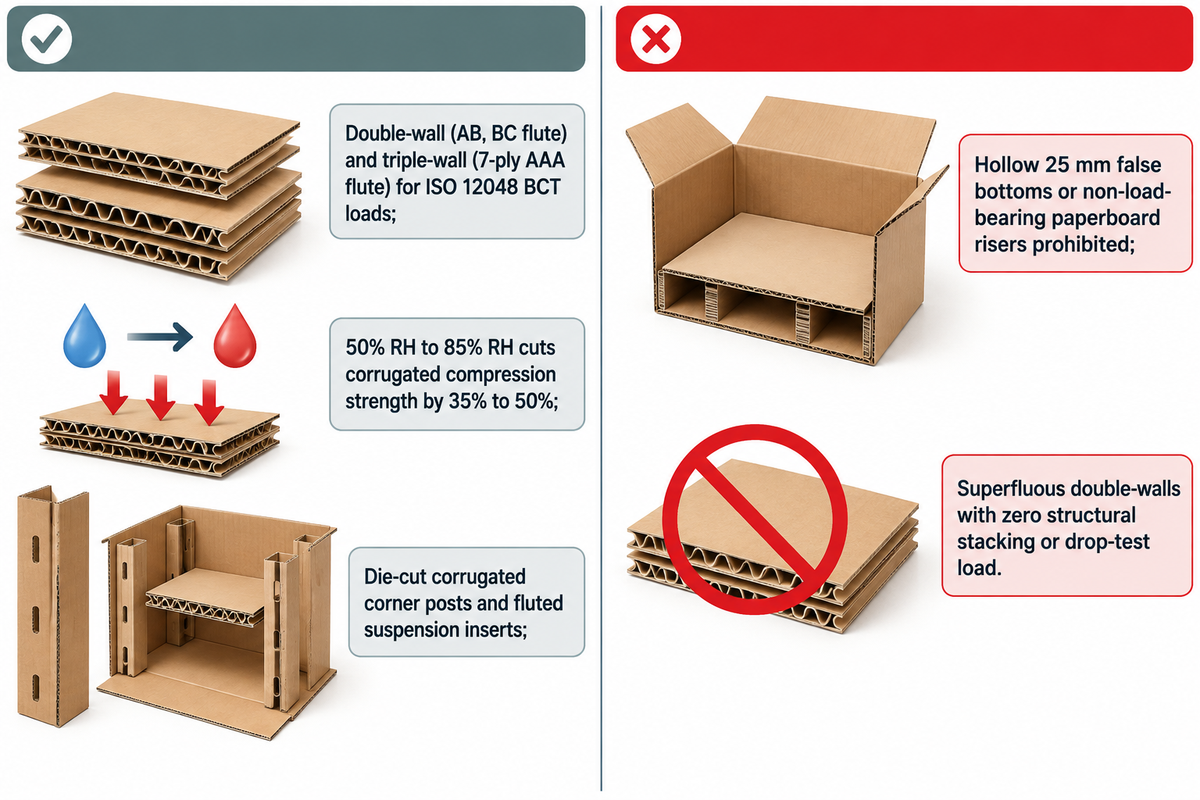
تحظر المادة 10 والملحق IV خصائص تصميم التعبئة والتغليف التي تهدف فقط إلى زيادة الحجم الظاهري للمنتج. وتشمل العناصر المحظورة القيعان الوهمية والجدران المزدوجة غير الضرورية والأغلفة الخارجية التجميلية. ويظل الكرتون المموج ثنائي الجدار (التمويج AB وBC) وثلاثي الجدار (التمويج AAA المكون من 7 طبقات) مطابقًا عند استخدامه لأحمال التكديس الإنشائية الموثقة ببيانات اختبار مقاومة انضغاط الصندوق (BCT) وفق المواصفة ISO 12048.
يميز هذا الحكم بين العلب الكرتونية التجميلية المضللة وهندسة النقل الإنشائية. ويمكن تشبيه مقاطع التمويج في الكرتون المموجبالدعامات الفولاذية للجسر. فإضافة طبقة دعامات إضافية تُعد غير قانونية عندما تكون لمجرد المظهر، لكنها قانونية عندما تكون ضرورية لتحمل طبلية بوزن 600 kg. وبموجب النقطة 1 من الملحق IV، يجب أن تحافظ العبوات الجديدة على الوزن والحجم عند الحد الأدنى الضروري للسلامة والنظافة الصحية.
متى يُعتمد صندوق الكرتون المموج ثنائي الجدار كحماية ميكانيكية ضرورية بموجب المادة 10؟
يُعتمد صندوق الكرتون المموج ثنائي الجدار ذو التمويج BC أو AB بموجب المادة 10(2) كلما عجز الكرتون أحادي الجدار عن تحمل حمل الكبس المطلوب وفق المواصفة ISO 12048. وتثبت مصانع عمليات تحويل الكرتون هذه الضرورة عبر ربط قيم اختبار انضغاط الحافة (ECT) للكرتون بارتفاعات التكديس على الطبالي ضمن الملف التقني للملحق VII.
في الممارسة اليومية لعمليات تحويل الكرتون، يقدّر المهندسون مقاومة التكديس باستخدام معادلة McKee التجريبية. وتساوي قيمة BCT الثابت k مضروبًا في قيمة ECT وفي الجذر التربيعي لسُمك الكرتون (h) مضروبًا في محيط العلبة الكرتونية (Z). غير أن تقديرات McKee تتغير بتغير رطوبة طبقة الورق المبطنة للكرتون المموج. وبلوغ الرطوبة النسبية في المستودع 85% RH بدلًا من 50% RH يخفض غالبًا مقاومة الكبس للكرتون المموج بنسبة 35% إلى 50%. ولذلك يجب على المصانع التي تنتج علبًا كرتونية عالية المتانة على آلة طي ولصق علب الكرتون المموج تسجيل منحنيات الاختبار الفعلي وفق ISO 12048 قبل تخفيض الوزن الجرامي للكرتون.
وكما أوردت مجلة Packaging Strategies حول تحليلات لائحة PPWR الصادرة عن Confederation of Paper Industries، يتعين على مصانع الألياف الموازنة بين تخفيض الوزن وأضرار الشحن. إذ يمكن أن يؤدي تقليل الوزن الجرامي لطبقة الورق المبطنة للكرتون المموج بنسبة 15% إلى انهيار الطبلية أثناء الشحن العابر للحدود وتوليد نفايات من البضائع التالفة تفوق كمية الألياف التي تم توفيرها.
مطابق بموجب المادة 10 والملحق IV
- توفر صناديق الشحن ثنائية الجدار ذات التمويج BC أو AB حماية إنشائية، مع توثيق اختبارات التكديس وفق ISO 12048 لأداء مقاومة الكبس لأحمال الطبالي الثقيلة.
- تحل واقيات الزوايا المصنوعة من الكرتون المموج والمقصوصة بقالب القطع وحوامل التعليق المموجة محل بلاستيك الفقاعات السائب مع حماية الزوايا الهشة.
- تُصمَّم العلب الكرتونية التجارية أحادية الجدار ذات التمويج الدقيق E أو F عادةً في حدود 15% من الأبعاد الداخلية للمنتج لتقليل الحجم الفارغ.
محظور بموجب المادة 10 والملحق IV
- تُحظر القيعان الوهمية المجوفة بارتفاع 25 mm أو منصات الرفع المصنوعة من ورق مقوّى غير الحاملة للأحمال داخل العلب الكرتونية لمستحضرات التجميل بموجب الملحق IV.
- إن الأغلفة التجميلية ثنائية الجدار التي لا يتحمل جدارها الخارجي أي حمل إنشائي للتكديس أو اختبار السقوط تخالف قواعد تقليل الحجم في المادة 10.
- تخضع العلب الكرتونية الترويجية للهدايا المستخدمة كعبوات مجمعة أو للنقل أو للتجارة الإلكترونية لسقف الفراغ البالغ 50% في المادة 24، بينما يجب أن تقلل العلب الكرتونية المخصصة للبيع من الحجم الداخلي غير الضروري.
فئات التصميم من أجل إعادة التدوير (DfR) واختيار المادة اللاصقة لخطوط الكرتون المموج
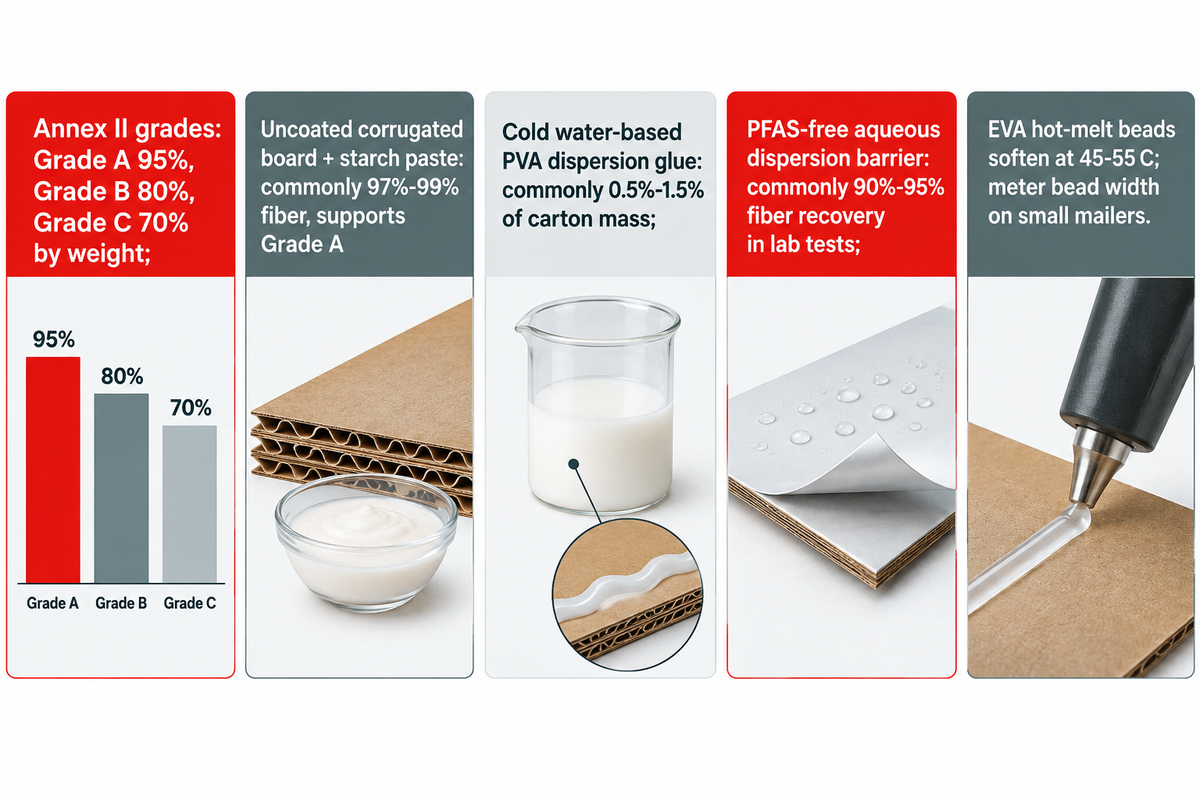
وفقًا للمادة 6 والجدول 3 من الملحق II، يجب أن تحقق العبوات في الاتحاد الأوروبي المصنوعة من الورق والكرتون الفئة C لقابلية إعادة التدوير (≥70% بالوزن) في عام 2030. واعتبارًا من 1 يناير 2038، يجب أن تحقق العلب الكرتونية الفئة B (≥80%). وتحافظ المواد اللاصقة المائية الباردة PVA والحواجز المائية عادةً على المحتوى غير الليفي دون 5% لدعم تقييمات الفئة A (≥95%).
سيعتمد التصنيف القانوني بموجب الملحق II على معايير موحدة من اللجنة الأوروبية للتقييس (CEN) تُقر عبر قواعد مفوضة بحلول 1 يناير 2028. وحتى عام 2028، تستند مصانع الورق ومصانع عمليات تحويل الكرتون إلى البروتوكول المختبري Cepi Recyclability Test Method Version 3 وبروتوكول التقييم 4evergreen كمرجع أساسي. وتصنف المواصفة EN 643 الورق والكرتون لأغراض إعادة التدوير. ويقيّم اختبار قابلية إعادة الخلط كعجينة ورقية تحرر الألياف من العلبة الكرتونية المطلية، ومرفوضات الغربلة، والتصاق الورقة. كما تلزم المادة 5 مصانع عمليات تحويل الكرتون بتقليل المواد المثيرة للقلق في الكرتون والأحبار والمواد اللاصقة.
“تمثل منهجية Cepi والقيم الناتجة عنها الأساس التقني لبروتوكول 4evergreen لتقييم قابلية إعادة تدوير العبوات القائمة على الألياف في مصانع إعادة التدوير التي تشغّل عمليات إعادة الخلط والغربلة التقليدية.”
كيف يؤثر وزن المادة اللاصقة في آلة طي ولصق العلب الكرتونية وتغطية الحبر في فئة قابلية إعادة التدوير PPWR للعلبة الكرتونية؟
تقيّم منهجية Cepi v3 وبروتوكول 4evergreen استرجاع الألياف ومرفوضات الغربلة الخشنة والدقيقة والتصاق الورقة أثناء إعادة الخلط المختبري. وتصنف المادة 6 والملحق II قابلية إعادة التدوير لوحدة التغليف الكاملة (الفئة A ≥ 95%، الفئة B ≥ 80%، الفئة C ≥ 70%) وتنصان على تعديل رسوم مسؤولية المنتج الممتدة (EPR). ويختبر فحص قابلية إعادة الخلط ما إذا كانت جزيئات المادة اللاصقة القابلة للفصل تُحتجز بنظافة عند الغربلة ولا تشكل شوائب لاصقة دقيقة في عجينة الورق.
تُظهر الاختبارات المختبرية المنشورة من قِبل North Carolina State University BioResources حول قابلية إعادة الخلط واسترجاع الألياف أن ورق الكرافت غير المصفح وصناديق الكرتون المموج المستعملة تحقق عادةً استرجاعًا للألياف بنسبة 80% إلى 92%. وفي المقابل، تحتجز طبقات التصفيح البوليمرية الثقيلة ألياف السليلوز ضمن مرفوضات الغربلة. وتؤكد بيانات مسح شمل 86 مصنع ورق في وثيقة American Forest & Paper Association (AF&PA) Design Guidance for Recyclability أن خطوط الغراء الحراري السميكة من إيثيلين أسيتات الفينيل (EVA) تلين عند درجة حرارة 45–55 °C وتسبب انسداد الغرابيل الدقيقة في المصانع.
خطأ شائع في عمليات تحويل الكرتون (الإفراط في وضع الغراء الحراري): كثيرًا ما يرفع مشغّلو الآلات سرعة آلة طي ولصق العلب الكرتونية من 150 m/min إلى 300 m/min دون تحكم مغلق الحلقة في اللصق. فيتم توسيع فوهات رأس تطبيق الغراء الحراري EVA للحد من انفتاح وصلة اللصق الجانبية في القطع الكرتونية المسطّحة ذات التمويج B. غير أن كتلة المادة اللاصقة غير الليفية الناتجة عن الغراء الحراري EVA قد تزيد مرفوضات الغربلة أو التلوث اللاصق أثناء عملية إعادة الخلط وفق Cepi v3. ويمكن أن يؤدي ارتفاع مرفوضات الغربلة إلى خفض درجات قابلية إعادة التدوير وفرض رسوم EPR أعلى على مالك العلامة التجارية.
| مكوّن العلبة الكرتونية / التركيب الكيميائي | النسبة الوزنية المعتادة | سلوك الغربلة وفق Cepi v3 / 4evergreen | تقييم العبوة الكاملة بموجب الملحق II | اعتبارات التصميم لعامي 2030 / 2038 |
|---|---|---|---|---|
| الكرتون المموج غير المطلي + المادة اللاصقة من نشا الذرة للتمويج | عادةً 97%–99% ألياف؛ 1%–2% نشا | عادةً >96% عائد ألياف في الاختبارات المختبرية | يدعم الفئة A (≥95% وفق اللائحة) | هيكل مرجعي أحادي المادة من الألياف |
| المادة اللاصقة المائية الباردة PVA لوصلة اللصق الجانبية | عادةً 0.5%–1.5% من كتلة العلبة الكرتونية | تُقيَّم من حيث تحرر الألياف ومرفوضات الغربلة | تُصنَّف على العلبة الكرتونية الكاملة بموجب الملحق II | ضبط الكمية الموضوعة في آلات طي ولصق العلب الكرتونية عالية السرعة |
| حبر فلكسو ذو أساس مائي | عادةً 0.3%–1.2% من كتلة العلبة الكرتونية | يُقيَّم من حيث الغسل والتصاق الورقة | تُصنَّف على العلبة الكرتونية الكاملة بموجب الملحق II | تقييم Pb + Cd + Hg + Cr(VI) ≤100 mg/kg في مكونات العبوة |
| طلاء حاجز بالتشتت المائي خالٍ من مركبات PFAS | عادةً 2.0%–4.5% من كتلة العلبة الكرتونية | عادةً 90%–95% استرجاع ألياف في الاختبارات المختبرية | تُصنَّف على العلبة الكرتونية الكاملة بموجب الملحق II | يحل محل الحواجز المقيدة المحتوية على PFAS لملامسة الأغذية |
| المادة اللاصقة الحرارية EVA المضبوطة الكمية (فئة الإزالة المتماسكة) | عادةً 1.5%–3.5% من كتلة العلبة الكرتونية | عادةً 82%–90% عائد ألياف إذا احتُجزت الحبيبات عند الغربلة | تُصنَّف على العلبة الكرتونية الكاملة بموجب الملحق II | تجنب العرض الزائد لخط الغراء في العلب البريدية الصغيرة |
| طبقة بولي إيثيلين (PE) مبثوقة على وجه واحد (<15%) | عادةً 8%–14% من كتلة العلبة الكرتونية | تُرفض طبقة الفيلم في اختبار الغربلة الخشنة | تُصنَّف وفق معايير التشريع المفوض لعام 2028 | يجب أن تحقق ≥70% في عام 2030 و≥80% في عام 2038 وفق اللائحة |
| نوافذ الفيلم البلاستيكي وأشرطة الفتح (>5% من وزن الوحدة) | عادةً 6%–18% من كتلة العلبة الكرتونية | تتطلب تقييمًا منفصلًا لقواعد البلاستيك ولفواقد الغربلة | تُحدَّد الفئة عبر تقييم العبوة الكاملة | تقييم التصميم الكامل مقابل حدود عامي 2030 و2038 |
| ورق مقوّى مصفح بـ PE على الوجهين / رقائق ألومنيوم | عادةً 20%–32% كتلة غير ليفية | عادةً <65% عائد في إعادة الخلط القياسية بمصنع الورق | معرض لخطر تسجيل درجة <70% وفق اللائحة | يتطلب مسار فرز مخصصًا لعبوات المشروبات الكرتونية |
| صناديق الكرتون المموج للمنتجات الزراعية المشبعة بشمع البارافين | عادةً 15%–25% تشريب شمعي | يرسب في إعادة الخلط القياسية؛ ويسد شبكات ماكينة الورق | يسجل درجة <70% وفق اللائحة | الاستبدال بكرتون مقاوم للرطوبة وقابل لإعادة الخلط قبل عام 2030 |
| طلاءات مقاومة للدهون مفلورة بمركبات PFAS لملامسة الأغذية | ≥25 ppb لمركب PFAS المنفرد كما هو موثق في المادة 5 | مادة خاضعة للتقييد في الكرتون الملامس للأغذية | محظور بموجب المادة 5(5) | محظور في سوق الاتحاد الأوروبي في 12 أغسطس 2026 |
تضاعف مقاسات العلب الكرتونية في الدفعات القصيرة: فيزياء تغيير إعدادات التشغيل في آلة طي ولصق العلب الكرتونية مقابل حدود الفراغ
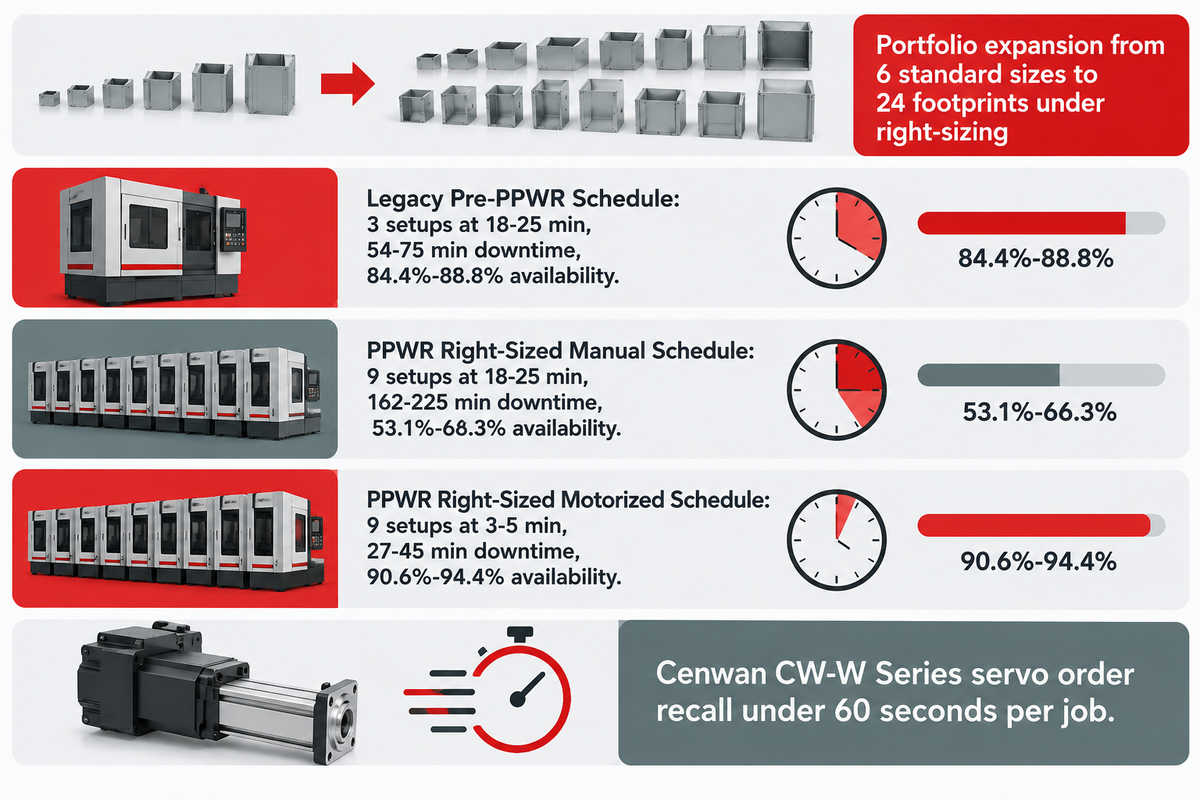
في سيناريو توضيحي لمطابقة الأبعاد، توسّع علامة تجارية للتجزئة أو التجارة الإلكترونية محفظة العلب الكرتونية لديها من 6 مقاسات قياسية إلى 24 تصميمًا لتقليل الحيز الفارغ. وقد يتطلب هذا التحول أيضًا خفض أزمنة تغيير إعدادات التشغيل في مصنع العلب الكرتونية. ويمكن إتمام استدعاء الطلبات بنظام سيرفو في أقل من 60 ثانية، غير أن تخطيط الطاقة الإنتاجية يجب أن يشمل الزمن الكلي لعملية تغيير إعدادات التشغيل ليكون دقيقًا.
لماذا تضاعف حدود الحيز الفارغ في المادة 24 عمليات تغيير إعدادات التشغيل اليومية للأصناف SKU في مصنع العلب الكرتونية؟
يمكن للعلامات التجارية الاستمرار في استخدام الوسائد الهوائية أو ورق الكرافت المجعد للتبطين، غير أن المادة 24 ستحتسب هذه الحشوات ضمن الحيز الفارغ ولن تعدّل نسبة الفراغ المحسوبة. فعلى سبيل المثال، قد يقسّم الشاحن طلبية شهرية قوامها 30,000 علبة كرتونية إلى ست دفعات إنتاج من 5,000 علبة كرتونية بأبعاد مختلفة. وفي كل مرة يجري فيها الشاحن هذا التقسيم، يضيف عملية تغيير إعدادات التشغيل الميكانيكية الكاملة على آلة القطع بالقالب وآلة طي ولصق العلب الكرتونية لدى المصنع.
مصفوفة الفراغ إلى تغيير إعدادات التشغيل في الكرتون المموج (CVCM) لبرامج الإنتاج عالية التنوع
مصفوفة الفراغ إلى تغيير إعدادات التشغيل في الكرتون المموج (CVCM) هي نموذج لطاقة الوردية يربط حدود نسبة الفراغ في المادة 24 بعدد عمليات ضبط إعدادات الآلة اليومية وتوافر آلة طي ولصق العلب الكرتونية.
لنفترض وردية مدتها 480 دقيقة (8 ساعات) في مصنع للكرتون المموج يزوّد مراكز الخدمات اللوجستية الأوروبية. في جدول تقليدي يتضمن 3 عمليات ضبط إعدادات الآلة لكل وردية تستغرق 18 إلى 25 دقيقة (ضمن نطاق معتاد من 15 إلى 45 دقيقة للضبط اليدوي بالعمود الملولب)، يفقد مشغّلو الآلات ما بين 54 و75 دقيقة من وقت توقف التشغيل. وعندما ترفع مطابقة الأبعاد عدد العمليات في الوردية من 3 عمليات ضبط إعدادات الآلة إلى 9 عمليات ضبط إعدادات الآلة (6 عمليات إضافية)، يضيف الضبط اليدوي ما بين 108 و150 دقيقة من وقت توقف التشغيل الإضافي. ويصل إجمالي وقت توقف التشغيل لضبط إعدادات الآلة إلى 162–225 دقيقة (2.7 إلى 3.75 ساعة) لكل وردية.
مع تسع عمليات تغيير إعدادات التشغيل لكل وردية على آلة طي ولصق العلب الكرتونية عالية السرعة المزودة بمحركات، فإن تقليص كل عملية تغيير إعدادات التشغيل الكاملة من 18 إلى 3 دقائق يستعيد 135 دقيقة؛ وتقليصها من 25 إلى 5 دقائق يستعيد 180 دقيقة. وفي سلسلة CW-W من Cenwan Machine، يستغرق استدعاء الطلبات بنظام سيرفو أقل من 60 ثانية لكل أمر إنتاج، بينما يشمل الزمن الكلي لتغيير إعدادات التشغيل أيضًا تغذية الألواح التجريبية وفحوصات اللصق. ويمثل توافر الوردية أحد عوامل الفعالية الكلية للمعدات (OEE يساوي التوافر مضروبًا في الأداء مضروبًا في الجودة). وتعالج آلية العد والإخراج الموثقة في براءة اختراع Google Patents US20110268551A1 بشأن وحدة العد والإخراج لآلة تصنيع الصناديق الكرتونية انحشار الألواح وعدم محاذاة الحزم أثناء تجميع العلب الكرتونية، في حين يعزز ضبط المحاذاة للأدلة الجانبية بنظام سيرفو عامل الجودة أثناء تغذية الألواح والطي.
| سيناريو جدول الوردية (وردية 480 min) | عمليات ضبط إعدادات الآلة اليومية | الزمن لكل عملية ضبط إعدادات الآلة | إجمالي وقت توقف التشغيل للضبط | صافي وقت التشغيل الفعلي | % لتوافر الوردية |
|---|---|---|---|---|---|
| الجدول التقليدي قبل PPWR (آلة طي ولصق العلب الكرتونية اليدوية) | 3 عمليات ضبط إعدادات الآلة | 18–25 min | 54–75 min | 405–426 min | 84.4%–88.8% وفق نموذج الوردية |
| جدول مطابقة الأبعاد وفق PPWR (آلة طي ولصق العلب الكرتونية اليدوية) | 9 عمليات ضبط إعدادات الآلة | 18–25 min | 162–225 min | 255–318 min | 53.1%–66.3% وفق نموذج الوردية |
| جدول مطابقة الأبعاد وفق PPWR (ضبط كامل آلي خلال 3–5 min) | 9 عمليات ضبط إعدادات الآلة | 3–5 min | 27–45 min | 435–453 min | 90.6%–94.4% وفق نموذج الوردية |
بنية معدات خط الكرتون المموج: مسارات الترقية أحادية المسار مقابل ثنائية المسار
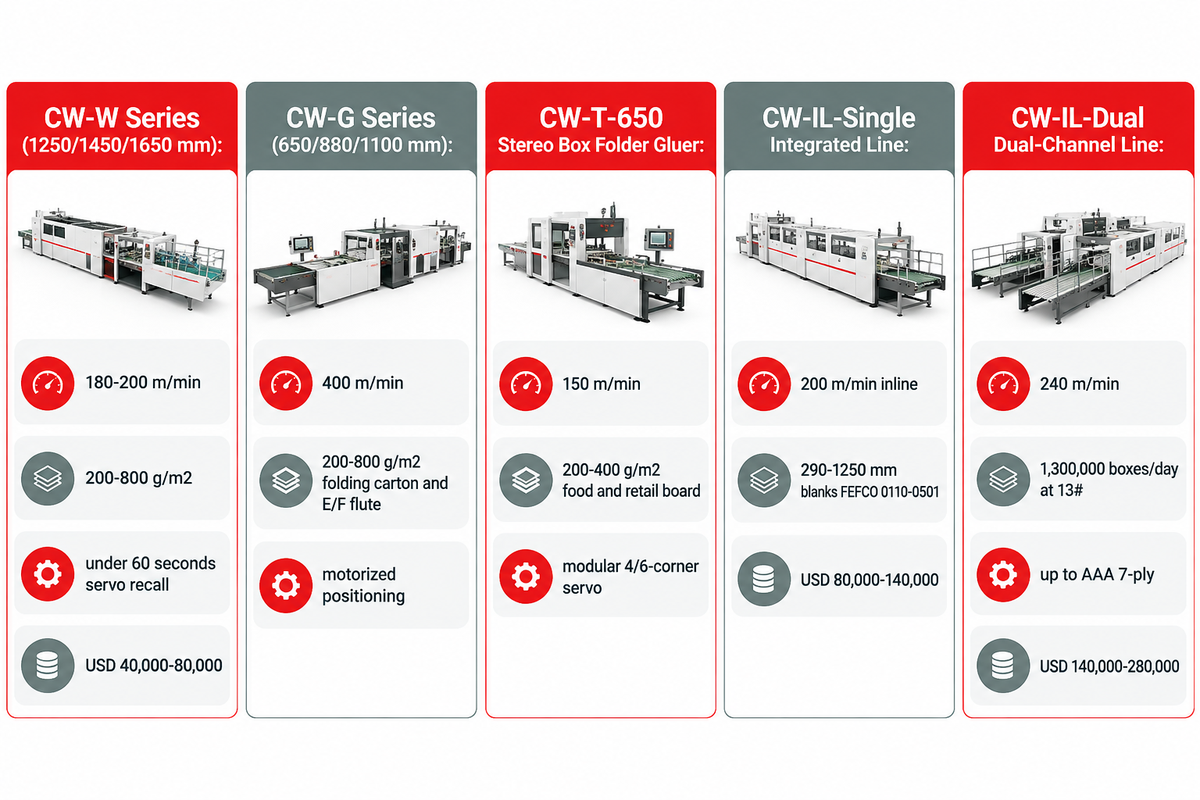
ينبغي لمصانع العلب الكرتونية التي تنفذ من 5 إلى 15 عملية تغيير إعدادات التشغيل لأصناف SKU المقصوصة بقالب القطع في كل وردية اختيار آلات طي ولصق العلب الكرتونية المستقلة العاملة بنظام سيرفو مثل سلسلة CW-W من Cenwan Machine. أما المصانع التي تنتج من 500,000 إلى 1,300,000 علبة بريدية للتجارة الإلكترونية مطابقة للأبعاد يوميًا فينبغي لها اختيار خطوط التعبئة المتكاملة ثنائية المسار.
تعفي المادة 29(4)(a) صناديق الكرتون المموج من حصص إعادة الاستخدام الإلزامية. ويعفي القرار المفوض للمفوضية (EU) 2026/429 أغشية تغليف الطبالي وأشرطة التحزيم من قاعدة إعادة الاستخدام بنسبة 100% بين الشركات B2B. وتُحدَّد مستهدفات لأنظمة إعادة التعبئة في قطاعات الوجبات الجاهزة، كما أن محظورات الملحق V على أنواع معينة من العبوات البلاستيكية أحادية الاستخدام في قطاع الضيافة والمنتجات الزراعية الطازجة تنقل ملايين الوحدات إلى العلب الكرتونية المصنوعة من الألياف المستدامة.
هل ينبغي لمصنع الكرتون المموج الاستثمار في آلات طي ولصق العلب الكرتونية المستقلة بنظام سيرفو أم في خط تعبئة متكامل ثنائي المسار لتلبية مستهدفات عام 2030؟
اختر آلة طي ولصق العلب الكرتونية المستقلة بنظام سيرفو (من USD 40,000 إلى USD 80,000) عندما تكون المساحة المتاحة في المصنع أقل من 50 m 2 وتشمل الطلبيات أشكال الصناديق ذات القاع ذاتي القفل وذات 4 زوايا. ولعمليات الطباعة والقطع بقالب القطع والطي واللصق والتحزيم في خط متصل، اختر خط التعبئة والتغليف الآلي (بين USD 80,000 وUSD 280,000).
لمواءمة ميزانيات الاستثمار الرأسمالي مع قواعد إعادة الاستخدام وإعادة التدوير في اللائحة (EU) 2025/40، يمكن لمهندسي المصانع تطبيق تدقيق الجاهزية للائحة PPWR ذي البوابات الثلاث لمصانع العلب الكرتونية :
البوابة 1 — التحقق من قابلية إعادة تدوير الألياف والمادة اللاصقة (المادة 6): تمثل الفئة A في الملحق II قابلية إعادة تدوير بنسبة ≥95% بالوزن كما هو موثق في لائحة PPWR؛ وتدخل تأثيرات المواد اللاصقة والطلاءات في استرجاع الألياف ومرفوضات الغربلة ضمن التقييم أيضًا.
البوابة 2 — نطاق مطابقة الأبعاد (المادة 24): تحقق من أن الخط المختار يعالج أشكال الصناديق والأبعاد ودرجات الكرتون التي تتطلبها طلبيات المصنع الفعلية. واحسب نسبة الحيز الفارغ بشكل منفصل لكل تكوين معبأ.
البوابة 3 — تغيير إعدادات التشغيل بنظام سيرفو وتدقيق سلامة CE: تغطي المواصفة EN 415-1:2014 مصطلحات وتصنيف آلات التعبئة والتغليف، بينما توفر المواصفة EN ISO 12100:2010 الإطار العام لتقييم المخاطر والحد منها.
في شركة Cenwan Machine (Zhejiang Chengwang Intelligent Packaging Equipment)، يبني مصنعنا في Ruian خطوط عمليات تحويل الكرتون المصدّرة إلى أكثر من 40 دولة. وتُزوَّد التكوينات المختارة بوثائق مطابقة CE لتوجيه الآلات 2006/42/EC وتوجيه التوافق الكهرومغناطيسي 2014/30/EU. وتحكم المواصفة ISO 9001:2015 أنظمة إدارة الجودة، في حين تغطي المواصفة EN 415-1:2014 مصطلحات وتصنيف آلات التعبئة والتغليف. كما يمكن للمصانع التي تحدّث آلات اللصق القائمة طلب أطقم ترقية سيرفو ومجموعات الغراء البارد عبر برنامجنا المخصص لـ قطع الغيار والدعم الفني لآلات طي ولصق العلب الكرتونية. ويقارن الجدول أدناه خمسة طرازات من دليل منتجاتنا.
| طراز Cenwan Machine | السرعة القصوى للسير ومعدل الإنتاج الفعلي | نطاق الكرتون والتمويج | استدعاء سيرفو / ضبط إعدادات الآلة | فئة سعر FOB ومدة التوريد |
|---|---|---|---|---|
| آلة طي ولصق الصناديق سلسلة CW-W (1250 / 1450 / 1650 mm) | 180–200 m/min | ورق مقوّى 200–800 g/m2؛ كرتون مموج من 3 و5 طبقات | <60 ثانية لاستدعاء معلمات سيرفو (3–5 min لتغيير إعدادات التشغيل الكامل) | USD 40,000–80,000؛ 30–45 يوم عمل كما هو موثق في الدليل |
| آلة طي ولصق العلب الكرتونية عالية السرعة سلسلة CW-G (650 / 880 / 1100 mm) | 400 m/min | ورق مقوّى للعلب الكرتونية 200–800 g/m2؛ التمويج E/F | تموضع آلي مزود بذاكرة | اطلب عرض سعر للتكوين؛ 30–45 يوم عمل كما هو موثق في الدليل |
| آلة طي ولصق الصناديق المجسمة CW-T-650 | 150 m/min | ورق مقوّى لعبوات الأغذية والتجزئة 200–400 g/m2 | ضبط إعدادات الآلة المعياري بنظام سيرفو لعلب 4/6 زوايا | اطلب عرض سعر للتكوين؛ 30–45 يوم عمل كما هو موثق في الدليل |
| الخط المتكامل للطباعة والقطع واللصق والتعبئة CW-IL-Single | 200 m/min في خط متصل | القطع الكرتونية المسطّحة 290–1250 mm؛ FEFCO 0110–0501 | استدعاء الطلبات المتزامن عبر PLC | USD 80,000–140,000؛ 45–60 يوم عمل كما هو موثق في الدليل |
| خط آلة طي ولصق العلب الكرتونية ثنائي المسار CW-IL-Dual (17.5 x 4 x 1.8 m) | 240 m/min؛ 1,300,000 صندوق/يوم @ 13# | بريدي 13#–7#؛ التمويج N وF وE وG حتى AAA من 7 طبقات | ضبط إعدادات الآلة المستقل بنظام سيرفو لمسارين | USD 140,000–280,000؛ 45–60 يوم عمل كما هو موثق في الدليل |
الملفات التقنية للائحة PPWR وإعلانات المطابقة وقواعد وضع الملصقات الموحدة
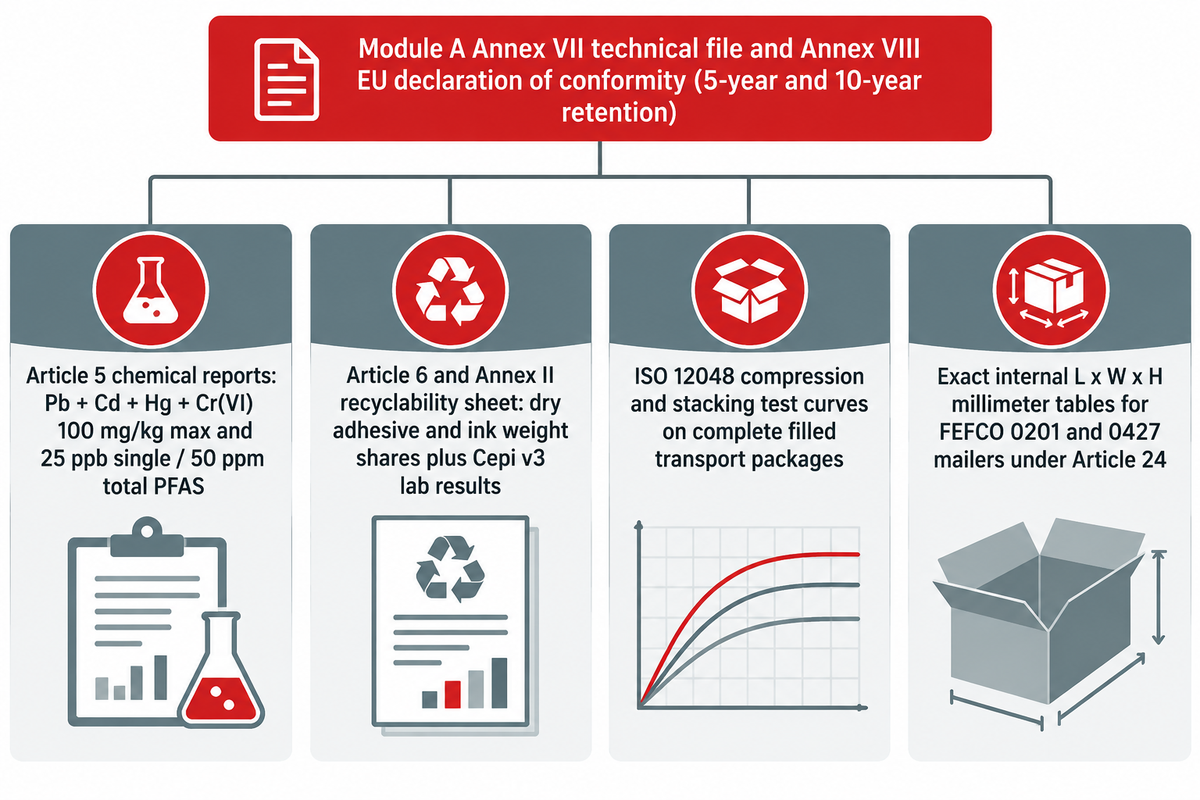
بموجب المواد 15 و35 و39، يلتزم مصنّعو العبوات بإعداد ملف تقني للملحق VII في إطار الرقابة الداخلية على الإنتاج (الوحدة A)، فضلًا عن إصدار إعلان مطابقة للاتحاد الأوروبي وفق الملحق VIII. ويجب الاحتفاظ بالسجلات لمدة 5 سنوات للعلب الكرتونية أحادية الاستخدام و10 سنوات للتصاميم القابلة لإعادة الاستخدام.
توضح الحيثية 109 قاعدة مهمة للمنتجات، بما فيها العبوات: لا تحمل العلب الكرتونية النهائية علامة CE. وبدلًا من ذلك، يُعلن عن المطابقة من خلال وثيقة الملحق VIII، بينما ترسي المادة 12 نظام الملصقات الموحد. واعتبارًا من 12 أغسطس 2028 أو بعد سنتين من دخول التشريع التنفيذي حيز النفاذ، أيهما أبعد، تربط هذه الملصقات الرموز التصويرية لمواد العلب الكرتونيةبحاويات إدارة النفايات في كل دولة عضو. وفي المقابل، يجب أن تحمل آلات عمليات تحويل الكرتون المركبة داخل مصنع في الاتحاد الأوروبي علامة CE بموجب التوجيه 2006/42/EC. وكما يبرز التحليل التنظيمي لمجلة Packaging World حول التزامات EPR وPPWR، يتعين على المنتجين الحفاظ على إمكانية تتبع الدفعات عبر سلسلة التوريد بأكملها. وينطوي عدم الامتثال على مخاطر جسيمة تشمل منع دخول السوق والغرامات الإدارية في كل دولة عضو.
ما بيانات المطابقة التي يجب أن يدرجها مصنع عمليات تحويل الكرتون في الملف التقني للملحق VII لملّاك العلامات التجارية في الاتحاد الأوروبي؟
يجب أن يتضمن ملف الملحق VII الخاص بمصنع عمليات تحويل الكرتون أربعة سجلات: قائمة المواد، وتقارير الاختبارات الكيميائية للمادة 5، وبطاقة فئة قابلية إعادة التدوير للملحق II، ومنحنيات BCT وفق المواصفة ISO 12048. وعلى وجه التحديد، توضح قائمة المواد النسب الوزنية لطبقة الورق المبطنة للكرتون المموج والتمويج والمادة اللاصقة والحبر، بينما تثبت التقارير المختبرية أن مجموع Pb + Cd + Hg + Cr(VI) ≤100 mg/kg وحدود PFAS في المادة 5(5).
قائمة فحص طلب عرض الأسعار (RFQ) والملحق VII لمصانع عمليات تحويل الكرتون (تُجمَّع قبل التدقيق):
- الحصول على تقارير التحليل العنصري للمعادن الثقيلة وتحديد نوع Cr(VI) لإثبات أن Pb + Cd + Hg + Cr(VI) ≤ 100 mg/kg إلى جانب تقارير الاختبارات التحليلية المحددة للفلور العضوي ومركبات PFAS لمواد التعبئة والتغليف الملامسة للأغذية بموجب المادة 5.
- تسجيل النسب الوزنية للمادة اللاصقة الجافة والحبر إلى جانب النتائج المختبرية لقابلية إعادة الخلط ومرفوضات الغربلة عند إعداد تقييمات قابلية إعادة التدوير للملحق II بموجب المادة 6.
- يمكن لاختبارات الكبس والتكديس وفق ISO 12048 على عبوات النقل الكاملة والمملوءة أن تثبت الحاجة الوقائية للعلب الكرتونية ثنائية الجدار ذات التمويج AB أو BC أثناء تدقيق التعبئة والتغليف. ويقيس اختبار انضغاط الحافة الكرتون بشكل منفصل.
- تقديم جداول دقيقة للأبعاد الداخلية L x W x H بالمليمتر لكل صنف SKU من العلب الكرتونية FEFCO 0201 والعلب البريدية 0427. وتتيح هذه البيانات لنظام إدارة المستودعات (WMS) لدى الشاحن اختيار علبة كرتونية ضمن سقف الفراغ البالغ 50% كما هو موثق في المادة 24.
الأسئلة الشائعة حول قواعد التعبئة والتغليف PPWR في الاتحاد الأوروبي
هل تحظر لائحة PPWR في الاتحاد الأوروبي صناديق الكرتون المموج أحادية الاستخدام في عام 2030؟
لا، لا تحظر اللائحة (EU) 2025/40 صناديق الكرتون المموج أحادية الاستخدام في عام 2030. فوفقًا للمادة 29(4)(a)، تُعفى عبوات النقل الكرتونية وطرود التجارة الإلكترونية والعلب الكرتونية المجمعة من حصة إعادة الاستخدام البالغة 40% في عام 2030 ومستهدف 70% في عام 2040. ومع ذلك، تخضع صناديق الكرتون المموج أحادية الاستخدام لقيود المواد والتزامات تقليل الوزن ومتطلبات التوثيق التقني. وبموجب المادة 24، يجب ألا تتجاوز عبوات التجميع والنقل والتجارة الإلكترونية المشمولة نسبة فراغ 50%. وتسري هذه القاعدة اعتبارًا من 1 يناير 2030 أو بعد ثلاث سنوات من القواعد التنفيذية، أيهما أبعد، كما هو موثق في لائحة PPWR.
هل حصص المحتوى المعاد تدويره بعد الاستهلاك (PCR) إلزامية لعبوات الورق والكرتون بموجب لائحة PPWR؟
وفقًا للمادة 7، تنطبق الحصص الإلزامية فقط على المحتوى المعاد تدويره في العبوات البلاستيكية، مثل 30% لقوارير المشروبات أحادية الاستخدام بحلول عام 2030 وحتى 65% بحلول عام 2040. ويُعفى كرتون الكرافتلاينر البكر والتستلاينر المعاد تدويره من حصص PCR القانونية. غير أن النوافذ البلاستيكية أو أشرطة الفتح التي تتجاوز 5% من وزن العلبة الكرتونية تتطلب تقييمًا منفصلًا، كما هو موثق في الملحق II.
كيف يؤثر تقييد مركبات PFAS في أغسطس 2026 في العلب الكرتونية المخصصة للأغذية؟
اعتبارًا من 12 أغسطس 2026، تحظر المادة 5(5) طرح العبوات الملامسة للأغذية في سوق الاتحاد الأوروبي إذا بلغت مستويات PFAS حد 25 ppb لأي مادة منفردة مستهدفة أو 50 ppm لإجمالي مركبات PFAS البوليمرية وغير البوليمرية. وتعمل مصانع عمليات تحويل الكرتون على استبدال الحواجز المفلورة المقاومة للدهون بطلاءات التشتت المائي الخالية من PFAS. وتصنف المواصفة EN 643 الورق والكرتون لأغراض إعادة التدوير. ويقيّم اختبار قابلية إعادة الخلط تحرر الألياف من العلبة الكرتونية المطلية ومرفوضات الغربلة ويتحقق من التصاق الورقة بالركيزة.
من المسؤول قانونيًا عن نسبة الفراغ البالغة 50%: مصنع العلب الكرتونية أم الشاحن؟
بموجب المادة 24(1)، تقع المسؤولية القانونية على عاتق المشغّل الاقتصادي الذي يعبئ العلبة الكرتونية المجمعة أو المخصصة للنقل أو للتجارة الإلكترونية. وتوفر مصانع عمليات تحويل الكرتون تصاميم FEFCO المطابقة للأبعاد وجداول الأحجام.
هل يمكن استخدام الآلات المصنّعة خارج الاتحاد الأوروبي لإنتاج علب كرتونية مطابقة للائحة PPWR ومخصصة للتصدير الأوروبي؟
نعم، يمكن للآلات المصنّعة خارج الاتحاد الأوروبي إنتاج علب كرتونية مطابقة يتم تصديرها إلى أوروبا. ويجب أن تمتثل الآلات المركبة داخل مصنع في الاتحاد الأوروبي للتوجيه 2006/42/EC؛ وتغطي المواصفة EN 415-1:2014 مصطلحات وتصنيف آلات التعبئة والتغليف.
خطط لترقية خط الكرتون المموج لعام 2030 مع Cenwan Machine
نظرًا لأن المعدات تتيح وضع الغراء بدقة والتحكم المحكم في خطوط المادة اللاصقة، يمكنك دراسة بنى خط التعبئة والتغليف الآلي المتكاملة لدينا. ويمكن التواصل مع فريقنا الهندسي في Ruian، الصين مباشرةً لإجراء دراسة لزمن الدورة باستخدام مخططات FEFCO الخاصة بك.
ملاحظة منهجية التحرير والهندسة: أُعِدّ هذا الدليل بواسطة فريق هندسة آلات التعبئة والتغليف في شركة Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine). وتستند جميع الحدود القانونية إلى اللائحة (EU) 2025/40، والقرار المفوض للمفوضية (EU) 2026/429، والطرق المختبرية لإعادة الخلط Cepi v3، مقترنة بسجلات أزمنة الدورات من تركيبات آلات طي ولصق العلب الكرتونية CW-W وCW-IL.
المراجع والمصادر
- اللائحة (EU) 2025/40 الصادرة عن البرلمان الأوروبي والمجلس بشأن التعبئة والتغليف ونفايات التعبئة والتغليف (PPWR) — الجريدة الرسمية للاتحاد الأوروبي (EUR-Lex)
- Packaging and Packaging Waste Regulation (PPWR) Stakeholder Implementation Briefing المديرية العامة للبيئة في المفوضية الأوروبية
- التعبئة والتغليف الآلي المطابق للأبعاد وقواعد الاتحاد الأوروبي لنسبة الفراغ 50% — مجلة حلول مناولة المواد
- تحليل اتحاد صناعات الورق حول إعفاءات الكرتون في لائحة PPWR الأوروبية واختبارات الكبس ISO 12048 — مجلة استراتيجيات التعبئة والتغليف
- طريقة اختبار قابلية إعادة التدوير Cepi الإصدار 3 للعبوات القائمة على الألياف وتصنيف EN 643 — اتحاد صناعات الورق الأوروبية (Cepi)
- تقييم قابلية إعادة الخلط وخصائص الألياف في منتجات الورق المسترجع — موارد المقتنيات الحيوية بجامعة ولاية كارولاينا الشمالية
- إرشادات التصميم لقابلية إعادة تدوير العبوات القائمة على الورق — الجمعية الأمريكية للغابات والورق (AF&PA)
- US20110268551A1: وحدة العد والإخراج لآلة تصنيع الصناديق من ألواح الكرتون (EN 415-1:2014، وEN ISO 12100:2010، وISO 9001:2015) — براءات اختراع جوجل ومكتب براءات الاختراع الأمريكي
- إعفاء أغشية تغليف الطبالي وأشرطة التحزيم من شرط إعادة الاستخدام بنسبة 100% بموجب لائحة PPWR — المديرية العامة للبيئة في المفوضية الأوروبية
- نظرة تحليلية ومستقبلية حول مسؤولية المنتج الممتدة ولائحة PPWR — مجلة عالم التعبئة والتغليف
موارد ذات صلة بعمليات تحويل الكرتون المموج
- خط التعبئة والتغليف الآلي المتكامل (الطباعة والقطع بقالب القطع والطي واللصق والتحزيم)
- أنظمة آلة طي ولصق علب الكرتون المموج للتمويج E وF وC وB وAB
- آلات طي ولصق الصناديق عالية السرعة من السلسلتين CW-G وCW-W
- أطقم ترقية آلة طي ولصق العلب الكرتونية بنظام سيرفو ومجموعات الغراء البارد وقطع الغيار
- المدونة التقنية لشركة Cenwan Machine: أتمتة مصانع العلب الكرتونية وهندسة خطوط الإنتاج