تواصلوا مع Cenwan Machine Company


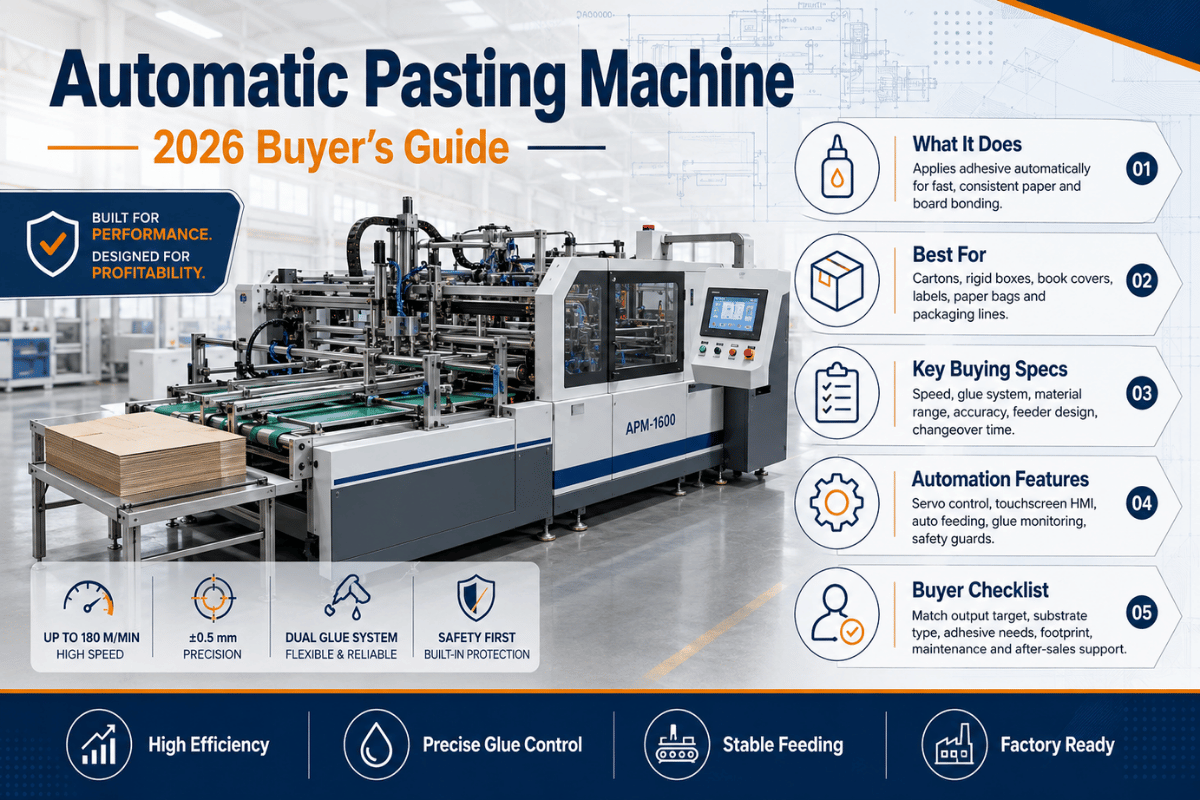
مواصفات سريعة — آلة لصق أوتوماتيكية نموذجية (للكرتون المموج)
| سرعة سير اللصق | عادةً 150–300 m/min (تصل الخطوط الرائدة إلى أكثر من 300) |
| نطاق عرض العلبة | نحو 290–1650 mm، بحسب الطراز |
| أنواع الورق المقوى التي تعالجها | تمويج E / F / C / B / AB · كرتون مموج من 3 أو 5 طبقات |
| نظام اللصق | لاتكس أبيض مائي (PVA)؛ وغراء حراري في بعض الخطوط |
| نمط العلبة | الخط المستقيم (RSC) هو القياسي؛ أما القاع ذاتي القفل والعلب ذات 4/6 زوايا فتحتاج إلى طرازات مخصصة |
| عدد المشغلين لكل خط | 1–2 في الوردية، مقابل 6–10 في الخط اليدوي |
ما آلة اللصق الأوتوماتيكية؟
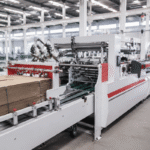
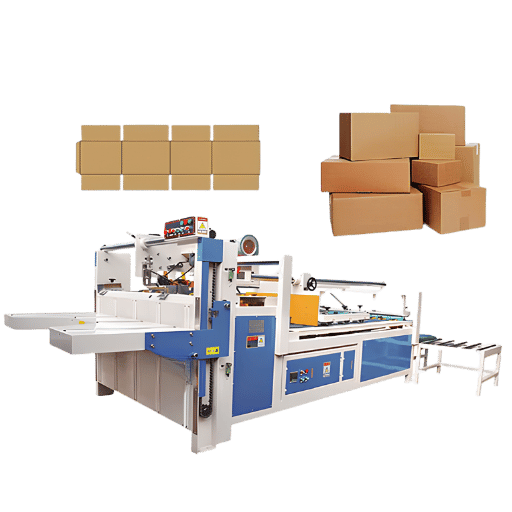
 آلة اللصق الأوتوماتيكية هي آلة تغذية مستمرة تحوّل ألواح الكرتون المموج المسطحة والمخددة مسبقًا إلى علب جاهزة، وذلك بوضع المادة اللاصقة على لسان اللصق وإغلاق العلبة من دون الحاجة إلى اللصق اليدوي. وفي قطاع الكرتون المموج، تُباع الآلة أيضًا باسم آلة لصق أوتوماتيكية للصناديق المموجة، أو آلة طي ولصق الكرتون، أو آلة لصق العلب الكرتونية؛ وهي أسماء مختلفة للعملية الأساسية نفسها.
تمر العملية بأربع مراحل. أولًا، يُغذّى الفراغ الكرتوني من رصة عبر وحدة تغذية تعمل بالسير أو بالشفط. ثانيًا، يمر الفراغ فوق محطة لصق تضع خطًا دقيقًا من المادة اللاصقة على لسان اللصق. ثالثًا، يغلق قسم الطاولة العلبة على خطوط الطي المخددة مسبقًا. رابعًا، تُبقي ذراع ناقل الضغط الطويلة وصلة اللصق تحت الضغط مدة كافية لالتصاقها، ثم تُرص العلب الجاهزة.
تكمن أكثر الأخطاء شيوعًا لدى المشترين في المرحلة الأخيرة، حيث تؤثر فيزياء زمن التثبيت. فحبة الغراء لا تلتصق فورًا، بل تحتاج إلى وقت تحت الضغط. لذلك يجب أن تكون آلة اللصق الأوتوماتيكية طويلة بما يكفي؛ إذ ينبغي أن يطول قسم الضغط بالقدر الذي يُبقي كل وصلة ملصقة مثبتة حتى تتماسك، حتى عند تشغيل الآلة بأقصى سرعة. وإذا قُصّر الناقل لتوفير مساحة الأرضية، فقد تنفتح العلب في الرصة لأن الوصلة لم يكتمل تماسكها. لذا فإن طول الناقل، لا سرعة السير المعلنة، هو ما يحدد فعليًا مدى تماسك علبك.
آلة اللصق الأوتوماتيكية أم آلة طي ولصق الكرتون؟ توضيح اختلاف التسميات
 أكثر ما يربك عند شراء هذه المعدّات هو المصطلحات. فعبارات «آلة لصق أوتوماتيكية» و«آلة طي ولصق الكرتون» و«آلة لصق العلب الكرتونية» و«آلة لصق الصناديق» و«آلة لصق العلب» تُستخدم بالتبادل في كتالوجات الموردين، ما يجعل مقارنة عروض الأسعار مباشرةً أمرًا شبه مستحيل. وهي لا تشير إلى أنواع مختلفة من المعدّات، بل إلى تسميات تختلف باختلاف المناطق والحملات التسويقية.
إليك المعاني الفعلية لهذه المصطلحات:
| المصطلح | المقصود فعليًا |
|---|---|
| آلة طي ولصق الكرتون | مصطلح شامل لأي آلة تطوي فراغ العلبة الكرتونية وتلصقه. |
| آلة لصق أوتوماتيكية / آلة لصق الصناديق / آلة لصق العلب الكرتونية / آلة لصق الألواح | مرادفات لآلة طي ولصق الكرتون، شائعة في مصانع الكرتون المموج وكتالوجات التصدير الآسيوية. وقد يشير مصطلح «آلة لصق الألواح» أحيانًا أيضًا إلى آلة تصفيح التمويج، لذا تحقّق من الوظيفة الفعلية، لا من الاسم وحده. |
| آلة طي ولصق علب الخط المستقيم | نوع فرعي مخصص للعلب ذات الوصلة المستقيمة البسيطة (RSC). |
| آلة طي ولصق فلكسوغرافية (FFG) | فئة مختلفة من الآلات، تجمع بين الطباعة والتشقيب والتكسير بالقالب واللصق ضمن خط واحد. وهي ليست مثل آلة اللصق المستقلة. |
اللصق اليدوي وشبه الأوتوماتيكي والأوتوماتيكي بالكامل
 يأتي اختيار مستوى الأتمتة أولًا، لكن الخيار الأوتوماتيكي بالكامل ليس الأفضل تلقائيًا. ووجد تقرير Global Market Insights عن آلات طي ولصق الكرتون أن الآلات الأوتوماتيكية شكّلت نحو 42.2% من السوق في 2025، ما يعني أن الآلات شبه الأوتوماتيكية واليدوية مجتمعةً ما زالت تمثل الأغلبية، وأن الفئة اليدوية تنمو بأسرع وتيرة في الأسواق الحساسة للسعر. اختيار مستوى الأتمتة قرار متعلق بمدى ملاءمته لاحتياجاتك، لا بالمكانة.
تختلف المستويات الثلاثة في معدل الإنتاج والعمالة ووقت تغيير الإعدادات:
| المعيار | يدوي | شبه أوتوماتيكي | أوتوماتيكي بالكامل |
|---|---|---|---|
| معدل الإنتاج (RSC صغير) | نحو 15–25 صندوقًا/دقيقة | نحو 60–90 صندوقًا/دقيقة | 150–200 صندوق/دقيقة |
| المشغلون في الوردية | 6–10 | 2–3 | 1–2 |
| وقت تغيير الإعدادات | حتى نحو 2 ساعة | نحو 20–40 دقيقة | أقل من 15 دقيقة مع إعداد بلمسة واحدة |
| ثبات اللصق | يتغير من وردية إلى أخرى | يعتمد على المشغل | ثابت في دفعات الإنتاج الطويلة |
| الأنسب لـ | حجم إنتاج منخفض جدًا، ومهام متنوعة ومتكررة | حجم إنتاج متوسط، ووحدات SKU متنوعة، وميزانية محدودة | حجم إنتاج مرتفع، ودفعات مستقرة من علب RSC |
هل تستحق آلة اللصق شبه الأوتوماتيكية الشراء؟
بالنسبة إلى كثير من مصانع التحويل التي تتوسع بسرعة، نعم؛ وتجاوز هذه المرحلة خطأ شائع. فإذا لم يكن حجم إنتاجك الشهري يبرر بعدُ خطًا أوتوماتيكيًا بالكامل، فإن الآلة شبه الأوتوماتيكية تقلّص فريق العمل اليدوي من 6-10 أشخاص إلى 2-3، وترفع معدل الإنتاج إلى ثلاثة أو أربعة أضعاف. أما المقابل، فهو استمرار الاعتماد على المشغل: إذ تتأثر جودة اللصق بمهارة من يشغّل الآلة، وغالبًا ما تعجز عن التعامل مع أشكال العلب ذات 4/6 زوايا أو القاع ذاتي القفل. تكون الآلة شبه الأوتوماتيكية الخيار المناسب حين يكون حجم الإنتاج ملموسًا لكنه غير مستقر بعد؛ وانتقل إلى آلة طي ولصق الكرتون الأوتوماتيكية بالكامل عندما يصبح إنتاج وحدة SKU واحدة طويلًا بما يكفي بحيث لا يعود تغيير الإعدادات يستحوذ على معظم وقتك.أنماط الصناديق المموجة وأنواع التمويج التي تعالجها الآلة
 من الأفضل التحقق أولًا مما إذا كان هذا التصميم للعلبة يمر عبر الآلة، قبل مقارنة السرعات أو الأسعار. أحيانًا يكون عدم التوافق أغلى خطأ يمكن ارتكابه في هذه الفئة، لأن هندسة العلبة ودرجة الورق المقوى قيود وليستا تفضيلات.
من حيث نمط العلبة، صُممت معظم آلات اللصق الأوتوماتيكية لمعالجة علب الخط المستقيم، ومنها الحاوية ذات الشقوق المنتظمة (RSC)، التي تحمل الرمز 0201 في نظام FEFCO، وهو المعيار الدولي لتصميم عبوات الكرتون المموج الذي يضعه اتحاد مصنعي الكرتون المموج الأوروبي. وتُعد RSC أكثر أنماط العلب إنتاجًا في قطاعات تغليف الأغذية والأدوية والتجارة الإلكترونية، ولذلك تهيمن آلات الخط المستقيم على السوق. أما علب Crash-lock ذات القاع ذاتي القفل وعلب الزوايا 4/6 فتتطلب بنية طي مختلفة، ولا تستطيع آلة طي ولصق علب الخط المستقيم تشكيلها فعليًا. إذا كانت هذه الأنماط ضمن مزيج إنتاجكم، فستحتاجون إلى آلة طي ولصق الكرتون ذات القاع ذاتي القفل Crash أو طراز متعدد الزوايا، واطلبوا تأكيدًا كتابيًا قبل توقيع العقد.
أما درجة الورق المقوى، فيجب مواءمة الآلة مع نوع التموج. والتموج هو الطبقة الداخلية المتموجة في الكرتون المموج، ويحدد ارتفاعه قوة العلبة وطريقة إمساك الآلة بالفراغ الكرتوني المقصوص ومهيأ للطي ولصقه:
| نوع التمويج | الارتفاع التقريبي | الاستخدام الشائع |
|---|---|---|
| تمويج A | نحو 4.7–5 mm | التوسيد والسلع القابلة للكسر |
| تمويج C | نحو 3.5–4 mm | علب الشحن العامة |
| تمويج B | نحو 2.5–3 mm | عبوات البيع بالتجزئة والعلب المكسّرة بالقالب |
| تمويج E | نحو 1.2–1.6 mm | عبوات مطبوعة للبيع بالتجزئة |
| تمويج F | نحو 0.8–1 mm | علب صغيرة ذات رسومات غنية بالتفاصيل |
📐 ملاحظة هندسية
تختلف قيم كل درجة بحسب نوع التمويج ونمط العلبة إلى حد ما من مصنع ورق إلى آخر ومن مصنّع مكابس إلى آخر؛ ولا يوجد معيار عالمي موحّد. تعامل مع النطاقات المنشورة بوصفها قيمًا استرشادية، واستخدم أدوات موثوقة، مثل أداة التحقق من نوع التمويج والعلبة وفق FEFCO، لتقييم فراغ كرتوني على مكبس محدد.
يؤثر ارتفاع التمويج في مقدار الضغط الذي ينبغي أن يطبقه قسم الضغط. فالتمويج E وF الرقيق (أقل من نحو 1.6 mm) يتعرض للسحق إذا ضُبطت بكرات الضغط كما لو كانت تعمل على تمويج A بسمك 5 mm. ويؤدي سحق التمويج إلى فقدان قدر كبير من قدرته على تحمّل الأحمال، وهذه خاصية إنشائية قابلة للقياس وليست مجرد مسألة شكلية (راجع الأبحاث المحكمة عن مقاومة علب الكرتون المموج للضغط ضمن المراجع). تتيح الآلة المناسبة ضبط الفجوة بين بكرات الضغط وموضع حبة الغراء وفق درجة الورق المقوى في دفعة الإنتاج. اسأل المورد عن نطاق التمويج الدقيق وعدد الطبقات (3-ply مقابل 5-ply) والحد الأقصى لسماكة الورق المقوى، الذي يُذكر عادةً حتى نحو 800 gsm؛ وتأكد من أن أثقل أنواع الورق المقوى وأخفها تقع ضمن النطاق.
السرعة ومعدل الإنتاج: ما المقصود فعليًا بـ«عالية السرعة»؟
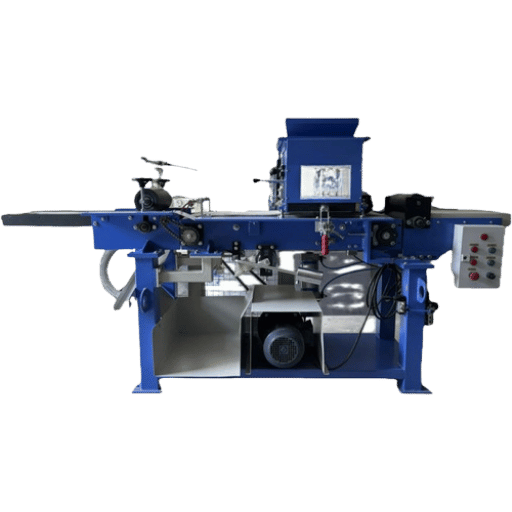 الرقم الذي تضعه أوراق المواصفات غالبًا في مقدمة بياناتها هو السرعة. 150 m/min, 200 m/min, 300 m/min. وهو أيضًا الرقم الأقل إفادةً بشأن عدد الصناديق التي ستخرج من منشأتكم. فالسرعة هنا هي سرعة السير، وليست معدل الإنتاج.
وهنا تكمن المشكلة. سرعة السير هي ببساطة المعدل، بالمتر في الدقيقة، الذي يتحرك به سير اللصق. يعتمد معدل الإنتاج على طول العلبة، فبينما يمكن تشغيل علبة بطول 300 مم وأخرى بطول 900 مم على السير نفسه بسرعة m/min، تستهلك العلبة الأطول ثلاثة أضعاف طول السير لكل علبة، ما يعني إنتاج ثلث عدد العلب في الدقيقة. لنفترض وجود سرعة 200 m/min لخط إنتاج. قد ينتج 150-200 علبة RSC صغيرة في الدقيقة، وربما نسبة صغيرة من الفراغات الكرتونية الأكبر. لكن إذا كانت السرعة الاسمية لخطكم 200 m/min، فالمعيار الواقعي لإنتاجه هو 150-200 علبة RSC صغيرة في الدقيقة، في أفضل الأحوال. إن مقارنة هذا الخط بخط سرعته 300-m/min ضمن برنامج إنتاج ذي مزيج المهام نفسه لا تقارن معدل الإنتاج، بل تقارن الحد الأقصى للسرعة، فيما سيؤدي حجم العلبة ودرجة الورق المقوى وموثوقية وحدة التغذية إلى خفض الإنتاج كثيرًا عن ذلك الحد.
غالبًا ما يكون ما يحدّ من معدل إنتاجكم الفعلي هو عامل آخر غير السرعة المعلنة. لنفترض أن محولًا من الفئة المتوسطة استثمر في خط بسرعة 300-m/min، متوقعًا تحسنًا ربما يبلغ 50% مقارنة بسرعة 200-m/min التي كانت تحققها آلته السابقة. لكن الزيادة لم تظهر في تقرير ذلك الشهر. نفدت الخامة، وكان يشحن وحدات حفظ مخزون مختلطة، وبدأ الوقت الضائع عند أبواب تبديل التجهيز يتراكم. وكما قال أحد المشغلين في منتدى للطباعة التجارية، فإن إعدادًا جيدًا جدًا لآلة طي ولصق الكرتون «قد يستغرق 2 ساعتين». ساعتان ضائعتان في تبديل التجهيز مقابل دفعة إنتاج لا تتجاوز 30 دقيقة تعنيان أن الآلة كانت تستهلك خُمس الوردية في العمل المتقطع، ولم تكن زيادة سرعة السير بمقدار 100-m/min تحسّن الوضع إطلاقًا. ذلك التقرير الذي يقسّم السوق حسب فئات السرعة: أقل من 150، ومن 150-300، وأكثر من 300 m/min، لأن الفئة المناسبة لمزيج مهامكم لا تتحدد بآلة بسرعة 300-m/min، بل بأكبر آلة تستطيعون شراءها وتحقق جودة جيدة باستمرار من دون أن تقوّض قراراتكم الاستثمارية الأخرى.
قاعدة اتخاذ القرار: إذا كنتم تنتجون دفعات طويلة من مقاس واحد للعلبة، فالسرعة المعلنة مهمة، وتستحق آلة طي ولصق الكرتون عالية السرعة تكلفتها. أما إذا كنتم تنتجون دفعات قصيرة ومتنوعة، فخصصوا الميزانية لتبديل التجهيز بسرعة وتغذية الورق بموثوقية؛ فمن ذلك يأتي فعليًا عدد الصناديق المنتجة في الوردية.
المواصفات الأساسية التي ينبغي تقييمها قبل الشراء
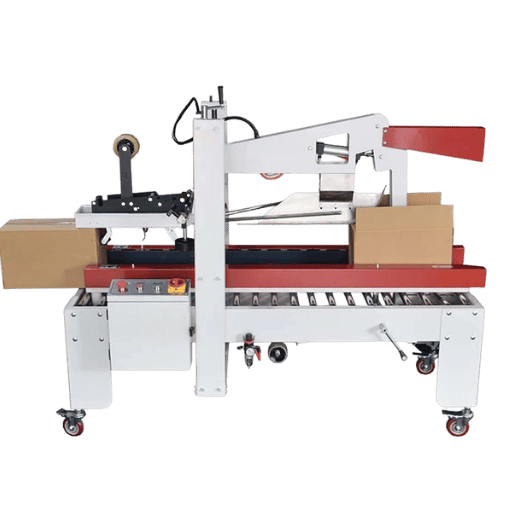 بعد تحديد نمط العلبة ونوع التمويج، تختصر مقارنة أوراق المواصفات إلى قائمة قصيرة من معيار أو معيارين يختلفان فعليًا بين معظم الطرازات، فيما تتشابه بقية المواصفات.
ويمكن الاستفادة من ذلك كاختصار عملي بحد ذاته؛ سمّه قاعدة «العرض أولًا»: اختر مقاس الآلة وفق أكبر عرض للعلبة لديك، لأن الطرازات ضمن عائلة المنتج الواحدة تشترك عادةً في سرعة السير ومعدل القدرة ونطاق التمويج والحد الأقصى لسماكة الورق المقوى، ويكمن الاختلاف الأساسي في الحد الأقصى للعرض. وما إن تحسم العرض، حتى تتوقف معظم بنود ورقة المواصفات عن كونها متغيرات.
بعدها، اتبع قائمة التحقق التالية:
- الحد الأقصى لعرض العلبة (أبعاد أكبر فراغ كرتوني لديك، مع ترك هامش لاستيعاب وحدات SKU مستقبلًا).
- نطاق سماكة الورق المقوى أو أكبر حجم للتمويج؛ ينبغي أن تقع أثقل الخامات وأخفها ضمن النطاق.
- مواصفات المحرك ونظام القيادة؛ يسهل صيانة وحدات PLC وأنظمة القيادة المعروفة (مثل Siemens وOmron وSchneider) في أي مكان، أما وحدات التحكم مجهولة العلامة التجارية فلا يسهل ذلك.
- الضبط بالمحركات المؤازرة أم ميكانيكيًا؛ فالطي وضبط موضع اللصق بمحركات مؤازرة هما ما يتيح تغيير الإعدادات في أقل من 15 دقيقة.
- طريقة النقل والتغذية؛ تغذية فراغ كرتوني واحد بالشفط أو السير، وناقل ضغط بطول كافٍ لتثبيت وصلة اللصق عند السرعة القصوى.
أنظمة اللصق: اللاتكس الأبيض (PVA) والغراء الحراري والغراء البارد
غالبًا ما يُغفل نظام اللصق عند مراجعة المواصفات، مع أنه يؤثر في جودة الالتصاق وتكلفة التشغيل معًا. وتسود ثلاثة خيارات في معالجة الكرتون المموج. اللاتكس الأبيض المائي (PVA) هو الخيار الافتراضي في معظم آلات لصق الكرتون المموج: إذ يلتصق بالتجفيف والامتصاص في الورق المقوى، وتكلفته منخفضة ويسهل التعامل معه، كما يناسب بطانات الكرافت القياسية. أما الغراء الحراري فيلتصق بسرعة بعد وضعه بفضل التبريد، ما يتيح أزمنة تثبيت قصيرة وسرعة عالية؛ وهو مفيد للأسطح المطلية أو صعبة الالتصاق، لكنه أعلى تكلفةً في المواد الاستهلاكية ويتطلب أداة تطبيق مسخنة للحفاظ على حرارته. ويشمل الغراء البارد تركيبات مائية أخرى تبقى قابلة للاستخدام مدة أطول. تناسب أنظمة اللاتكس الأبيض معظم مصانع التحويل التي تنتج علبًا بنية قياسية؛ فلا تحدد الغراء الحراري إلا إذا كانت خامة الورق المقوى أو أهداف السرعة تتطلبه فعلًا. أيًا كان اختيارك، فعادةً ما ترجع عيوب اللصق، مثل ضعف الوصلات وانفكاكها، إلى اتساخ أسطوانة اللصق أو ضبط ضغط المضخة على قيمة خاطئة، لا إلى المادة اللاصقة نفسها. ولهذا فإن آلة لصق يسهل تنظيف وحدة اللصق فيها وضبطها تدرّ عائدًا يوميًا. وتتيح آلة مخصصة للصق صناديق الكرتون المموج الوصول إلى هذه الضبطات بدل إخفائها.التكلفة والعائد على الاستثمار ROI وفترة الاسترداد
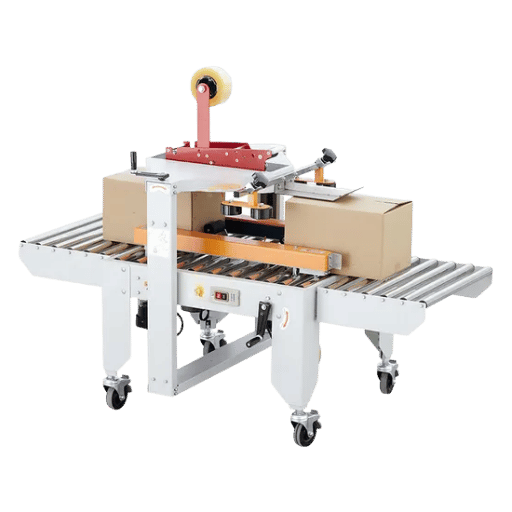 تُحدد الأسعار في هذه الفئة بناءً على طلب عروض الأسعار؛ فنادرًا ما ينشر المصنّعون سعرًا ثابتًا لأن التهيئة تغيّر السعر. ومع ذلك، يمكن الاسترشاد بنقاط سعرية أولية. يشير تقرير Global Market Insights عن آلات طي ولصق الكرتون إلى أرقام القطاع، حيث يتراوح سعر الآلة المستعملة بالمواصفات الأعلى بين USD 500,000 وUSD 1.5million، ويذكر أن ارتفاع الاستثمار الأولي عائق أساسي أمام مصانع التحويل الصغيرة والمتوسطة. أما أسعار خطوط الكرتون المموج الأوتوماتيكية الجديدة فتتفاوت على نطاق واسع بحسب العرض والسرعة وفئة العلامة التجارية؛ لذا تعامل مع جميع الأسعار المنشورة بوصفها مؤشرات أولية لطلب RFQ، لا قائمة أسعار.
كم تبلغ تكلفة آلة اللصق الأوتوماتيكية؟
ولا يوجد لها سعر واحد؛ إذ يمكنك تحديد النطاق. تقع الخطوط الأوروبية الرائدة من أكبر شركات OEM ضمن الشريحة الأعلى سعرًا؛ أما العروض متوسطة إلى مرتفعة المستوى والمصنوعة من مكونات أوروبية ويابانية، مثل أنظمة القيادة والمحامل والأحزمة ذات العلامات التجارية، فتبلغ تكلفتها عند التركيب جزءًا من تكلفة الخطوط الرائدة، مع توفير موثوقية مشابهة. وفي مطلع 2026، تراوحت أسعار الخطوط المستعملة عالية المواصفات حول أرقام USD 500k-1.5M المذكورة أعلاه؛ أما الخطوط الأوتوماتيكية الجديدة من الفئة المتوسطة إلى المرتفعة، فيتفاوت سعرها بحسب التهيئة بدرجة تحول دون تقديم تقدير معقول هنا. من الأفضل إرسال مقاسات العلب وحجم الإنتاج وتصميماتها إلى ثلاثة أو أربعة موردين للحصول على عروض أسعار مهيأة لاحتياجاتك؛ فالبيانات السعرية الأقدم من ستة أشهر لم تعد محدثة. قبل وصول أي سعر، يمكنك تقدير العائد؛ ويعتمد حساب استرداد تكلفة العمالة على رقم واحد:60–70%
الانخفاض المعتاد في تكلفة العمالة مقارنةً بالعمل اليدوي
3–5×
الزيادة في الإنتاج بالساعة
12–24 شهرًا
فترة الاسترداد المُبلغ عنها
كيفية التحقق من المصنّع أو المورد
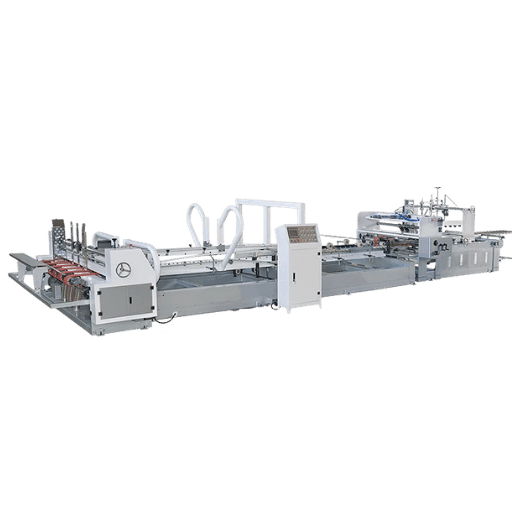 شراء آلة لصق أوتوماتيكية أمر صعب، لكن ليس بسبب الآلة؛ بل لصعوبة التمييز بين المصنّع الموثوق والوسيط، وبين الآلة الجيدة والآلة ذات المواصفات غير الكافية. تنتشر في هذه الفئة عروض متطابقة تقريبًا، وغالبًا ما يخفي أقل عرض سعر مواضع تقليص التكلفة.
⚠️ فخ «عالية السرعة»
من الأخطاء الشائعة اعتبار وصف «عالية السرعة» على ورقة مواصفات لآلة بطيئة دليلًا على قيمة جيدة مقابل السعر. ففي الآلات ضعيفة البنية، تكمن التنازلات في هذه المواضع تحديدًا: محامل أرقّ تنحرف محاذاتها تحت الحمل، ووحدة تحكم مجهولة العلامة التجارية لا يتوفر فريق صيانة محلي لإصلاحها. قد تكون سرعة الخط المكتوبة على الورق منخفضة التكلفة عند الشراء، لكن الحفاظ على حدود التفاوت عبر ملايين دورات التشغيل ليس كذلك.
«اختبرنا أربع طرق لتركيب محامل نظام القيادة، واستقررنا أخيرًا على التركيب بالانكماش؛ إذ وجدنا أن هذه الطريقة وحدها، دون سواها، تحافظ على سرعة السير عبر ملايين دورات الصناديق، وتمنع زحف عمود القيادة الرئيسي.»راجع قائمة التحقق المختصرة التالية قبل الالتزام بالشراء:
- اسأل عن علامات PLC وأنظمة القيادة والمحرك والمحامل وأحزمة التغذية. فالمكونات ذات العلامات التجارية والتغطية العالمية تدوم أكثر.
- المصنع أم التاجر؟ تأكد مما إذا كان الشراء مباشرًا من المصنّع أم عبر موزّع. لا يستطيع التاجر دعمك على المدى الطويل في المسائل الهندسية المتعمقة.
- شروط الضمان: ما الذي يشمله الضمان، ومدة سريانه، وقطع التآكل المستثناة منه.
- نموذج الدعم: التركيب وتدريب المشغلين والتشخيص عن بُعد والمدة اللازمة لشحن قطع الغيار.
التركيب والصيانة وقطع الغيار
 ما يحدث بعد قبول العرض هو ما يحدد العائد الفعلي على الاستثمار. ينبغي معالجة ثلاثة أمور مسبقًا: أولها مساحة الأرضية، وثانيها إجراءات الصيانة، وثالثها قطع الغيار.
آلة أوتوماتيكية لطي ولصق الكرتون طويلة؛ ويبلغ طول 6 أمتار طولًا شائعًا، لكن الجزء الفعلي من خط الإنتاج غالبًا ما يمتد إلى 10 أمتار أو أكثر، بسبب ناقل الضغط المذكور أعلاه. وأكثر الأخطاء شيوعًا عند تركيبها هو التقليل من المساحة التي تشغلها والمساحة اللازمة حولها؛ لذا قيسوا طول خط الإنتاج، وخذوا القياسات إلى موقعكم وتحققوا منها قبل طلب الآلة، لا بعد وصولها. تستغرق المدة عادةً نحو 30 يوم عمل من دفع العربون إلى الجاهزية للشحن؛ ومع إضافة الشحن والتشغيل التجريبي في الموقع، يستغرق التسليم الإجمالي عادةً 60-90 يومًا من الباب إلى الباب لمعظم طلبات التصدير. احصلوا على جدول التسليم مكتوبًا، لأن تأخر موعد التسليم يوقف احتساب فترة استرداد الاستثمار بالكامل.
من غير المرجح أن تتحول صيانة الآلة المعيارية إلى عمل طارئ متواصل؛ فهي تعتمد على مجموعة من الممارسات المنتظمة. ويمكن وضع برنامج بسيط للصيانة الوقائية يشمل ما يلي: تنظيف بكرات اللصق ووحدة اللصق بالمكنسة بعد انتهاء كل دفعة إنتاج، لمنع تراكم الغراء الجاف الذي يقف وراء معظم أعطال إزالة الغراء؛ وفحص شد الأحزمة والتأكد أسبوعيًا من عمل لوح الطي على نحو سليم، لأن ارتخاءه واختلال محاذاة الطي قد يتسببان في تشوه شكل العلبة وانحراف أبعادها؛ والتحقق من تزويد المحامل بالشحم ومعايرة الصانع لها وفق الوتيرة المحددة. احرصوا على إدراج ذلك ضمن إجراءات العمل القياسية للمشغل؛ فالصيانة التفاعلية لخط عالي السرعة أغلى دائمًا من الصيانة المجدولة.
«نحتفظ في مخزوننا بقطع الغيار التي تحتاجون إليها غالبًا خلال السنة الأولى، مثل أقدام الضغط ورؤوس التوجيه وبكرات التوجيه. تُشحن معظم الطلبات من Wenzhou خلال 48 ساعة من تقديم الطلب.»اسألوا المورد قبل الشراء عن قطع التآكل التي يحتفظ بها في مخزونه وسرعة شحنها. فأقدام الضغط المصنوعة من الألومنيوم، ورؤوس التوجيه، وبكرات التصحيح، والأحزمة والتروس من قطع التآكل خلال السنة الأولى؛ والمورد الذي يحتفظ بها ويشحنها بسرعة يقلل احتمال تكبد تكلفة عطل في اللصق يتسبب في أسبوع من التوقف. تحققوا من أن سلسلة توريد قطع غيار آلة طي ولصق الكرتون متاحة فعليًا قبل وصول الآلة إلى موقعكم، لا بعد ذلك.
سوق آلات الطي واللصق الأوتوماتيكية في 2026
 يواصل الطلب على المعدات نموه رغم استقرار الاهتمام بمصطلحات البحث. وقدرت Global Market Insights قيمة سوق آلات طي ولصق الكرتون بـ USD 678.4 million في 2025، وتوقعت أن تبلغ USD 722 million في 2026 وUSD 1.30 billion بحلول 2035، بمعدل نمو سنوي مركب قدره 6.8%. وتستحوذ أمريكا الشمالية على الحصة الأكبر من الإيرادات، بنحو 36.5%، فيما تُعد الولايات المتحدة أسرع الأسواق الوطنية الكبرى نموًا.
ثمة ثلاثة عوامل تسهم في هذا النمو، ولكل منها انعكاس على توقيت الشراء: يدعم التوجه إلى الأتمتة مواجهة ارتفاع تكاليف العمالة ونقصها، وهما العاملان نفسيهما اللذان يؤثران في حسابات استرداد الاستثمار الواردة في القسم أعلاه. ويواصل نمو التجارة الإلكترونية زيادة الطلب على علب الشحن المتينة، مع تزايد تعقيد أنماط العلب. ويشكل الورق والورق المقوى ما يقارب 25% من النفايات البلدية الصلبة في الولايات المتحدة بحسب الوزن، كما تسهم الاستدامة في دفع عدد من التطورات الجديدة في الآلات نفسها، مثل استخدام ورق مقوى معاد تدويره وأخف وزنًا وأنظمة لصق صديقة للبيئة تعمل بالغراء البارد.
هناك قيد تقني ينبغي أخذه في الحسبان في 2026: ما يزال الإعداد «الأوتوماتيكي» لا يعني «التشغيل دون إشراف». وتشير التغطية المتخصصة لأحدث آلات طي ولصق الكرتون إلى أن الإعداد الآلي المتقدم ما زال يتطلب من المشغل إدخال معلمات المهمة. خططوا لتوفير العمالة والتدريب لمشغل ماهر، لا على أساس أن الآلة ستعمل من تلقاء نفسها. إذا كنتم تضعون ميزانية لمشروع رأسمالي في 2026، فحددوا الآن متطلبات أنماط العلب وعروضها واطلبوا عروض أسعار مهيأة مبكرًا؛ فالمدة اللازمة البالغة 60-90 يومًا تعني أن الآلة التي تُحدد مواصفاتها في الربع الأول ستبدأ التشغيل بحلول منتصف العام.
الأسئلة الشائعة
س: ما استخدامات آلة طي ولصق الكرتون الأوتوماتيكية؟
عرض الإجابة
تطوي الفراغات الكرتونية المموجة ذات خطوط التخديد المسبقة وتلصق الوصلة لإنتاج علب نهائية باستمرار، من دون الحاجة إلى محطة لصق يدوية. وتستخدمها مصانع تحويل الكرتون ومصانع التغليف التي تخدم قطاعات الأغذية والأدوية ومستحضرات التجميل والتجارة الإلكترونية.
س: ما الفرق بين آلة اللصق وآلة طي ولصق الكرتون؟
عرض الإجابة
في معظم الكتالوجات، لا فرق؛ فمصطلحات «آلة اللصق الأوتوماتيكية» و«آلة لصق العلب» و«آلة لصق الكرتون» مترادفات إقليمية لآلة طي ولصق الكرتون. أما آلة الطباعة الفلكسوغرافية وطي ولصق الكرتون فهي الاختلاف الحقيقي الوحيد؛ إذ تمثل خطًا متكاملًا للطباعة والتحويل، لا آلة مستقلة للطي واللصق.
س: ما سرعة آلة طي ولصق الكرتون الأوتوماتيكية؟
عرض الإجابة
تتراوح سرعة أحزمة اللصق عادةً بين 150-300 m/min، وتزيد قليلًا على 300 في خطوط الإنتاج الرائدة. أما الإنتاج الفعلي للعلب فيكون أقل ويعتمد على طول العلبة؛ إذ ينتج الخط النموذجي 150-200 علبة صغيرة في الدقيقة، وينخفض العدد كثيرًا عند معالجة فراغات أكبر.
س: ما نوع الغراء الذي تستخدمه آلة طي ولصق الكرتون الأوتوماتيكية؟
عرض الإجابة
تستخدم معظم آلات لصق الكرتون المموج لاصق لاتكس أبيض مائيًا (PVA)، وهو منتج متعدد الاستخدامات ومنخفض التكلفة، ويلتصق جيدًا بمعظم أنواع الورق المقوى الكرافت القياسية. وقد يكون اللاصق المصهور الساخن مفضلًا للمواد التي يصعب لصقها أو عند الحاجة إلى زمن تثبيت أقصر، مع تكلفة أعلى للمواد الاستهلاكية.
س: ما مقدار الصيانة التي تحتاج إليها آلة طي ولصق الكرتون الأوتوماتيكية؟
عرض الإجابة
تحتاج الآلة المعيارية إلى صيانة دورية بسيطة: تنظيف وحدة اللصق بعد كل دفعة إنتاج، وفحص شد الأحزمة ومحاذاة لوح الطي أسبوعيًا، وتشحيم المحامل وإعادة معايرتها وفق جدول الصانع. ويمكن لمشغل واحد تنفيذ معظم أعمال الصيانة، وهي تمنع أعطال اللصق والمحاذاة التي تؤدي عادةً إلى التوقف.
س: ما المدة المعتادة لشراء آلة؟
عرض الإجابة
تستغرق المدة عادةً نحو 30 يوم عمل بين دفع العربون وبدء التصنيع. وينبغي للمشتري للتصدير أن يخصص 60-90 يومًا من تقديم الطلب حتى تشغيل خط الإنتاج، مع احتساب الشحن والتركيب والتدريب وبدء التشغيل واجتياز اختبار القبول.
هل تقارنون آلات طي ولصق الكرتون الأوتوماتيكية لمصنعكم؟
أرسلوا إلينا أبعاد العلب والحجم المستهدف وأنماطها، وسترسل إليكم Cenwan Machine عرضًا مهيأً لسلسلة CW-W ومبنيًا على مكونات Siemens وNSK وNITTA، لتتمكنوا من مقارنة ورقة مواصفات فعلية، لا مجرد تسمية تسويقية.
اطلعوا على آلة طي ولصق الكرتون الأوتوماتيكية CW-W →لماذا أعددنا هذا الدليل
تصمم Cenwan Machine وتصنع آلات طي ولصق الكرتون وآلات أوتوماتيكية لطي ولصق الكرتون المموج، لذا يعكس هذا الدليل ما نلاحظه عند تحديد مواصفات خطوط سلسلة CW-W لمصانع التحويل في قطاعات تغليف الأغذية والأدوية والتجارة الإلكترونية. وأبقينا المقارنات عامة، من نطاقات التموجات وفئات السرعة إلى حسابات استرداد الاستثمار، ليساعدكم الدليل على تقييم عرض أي مورد، لا عروضنا وحدها.
المراجع والمصادر
- حجم سوق آلات طي ولصق الكرتون، 2026–2035 — Global Market Insights Inc. (Report GMI12143, December 2025)
- رمز FEFCO — European Federation of Corrugated Board Manufacturers
- تقدير مقاومة الضغط لصناديق الكرتون المموج — PMC، المكتبة الوطنية الأمريكية للطب
- الورق والورق المقوى: بيانات خاصة بالمواد — وكالة حماية البيئة الأمريكية
- تصنيع الصناديق وخفض الألياف — التقرير النهائي للمشروع — وزارة الطاقة الأمريكية، OSTI
- وجهة نظر حول آلات طي ولصق الكرتون — الأمس واليوم (2024) — PostPress Magazine
مقالات ذات صلة
راجعه فريق الهندسة في Cenwan Machine.