تواصلوا مع Cenwan Machine Company


تطوي آلة طي ولصق العلب الكرتونية المخصصة لتعبئة المنتجات الدوائية قطع الورق المقوّى المطبوعة وتلصقها لتشكيل علب فارغة تخرج عادةً من الآلة مسطّحة. في إنتاج العبوات، تُنجز الآلة لصق العلبة قبل وضع الدواء فيها. اختبر أصغر مسطح علبة لديك، وأصعب وصلة لصق، والتصميم المطبوع الأكثر عرضة للالتباس على الآلة المحددة في عرض السعر. وقارن العروض وفق عدد العلب المقبولة في كل وردية مع تشغيل الخيارات المطلوبة.
حدّد معنى «مقبول» قبل التجربة. قد تجتاز العلبة الفارغة وحدة إخراج آلة الطي واللصق، ثم لا تنفتح جيدًا في آلة تشكيل العلب بعد التخزين. أبقِ هاتين النتيجتين منفصلتين. يوضح عدد العلب عند مخرج آلة الطي واللصق ما أنتجته جهة تحويل الكرتون. أما الفحص اللاحق فيوضح ما إذا كانت العلب قابلة للتغذية والفتح على خط التعبئة.
ما يجب تضمينه في طلب عرض السعر
- أحضر قطع العلب المطبوعة الفعلية ومراجعات الرسومات، بما في ذلك أضيق علبة وأصعب وصلة لصق.
- اطلب مشاهدة علبة مرفوضة جرى تحويلها إلى مسار الرفض على نحو صحيح، ثم افحص العلب المحتفظ بها للتحقق من متانة وصلة اللصق وسهولة الفتح.
- سجّل فاقد بدء التشغيل، والوقت اللازم لكل تغيير إعدادات، وعدد المرفوضات أثناء التشغيل في خانات منفصلة في ورقة التجربة.
موضع آلة الطي واللصق في خط إنتاج العلب الدوائية
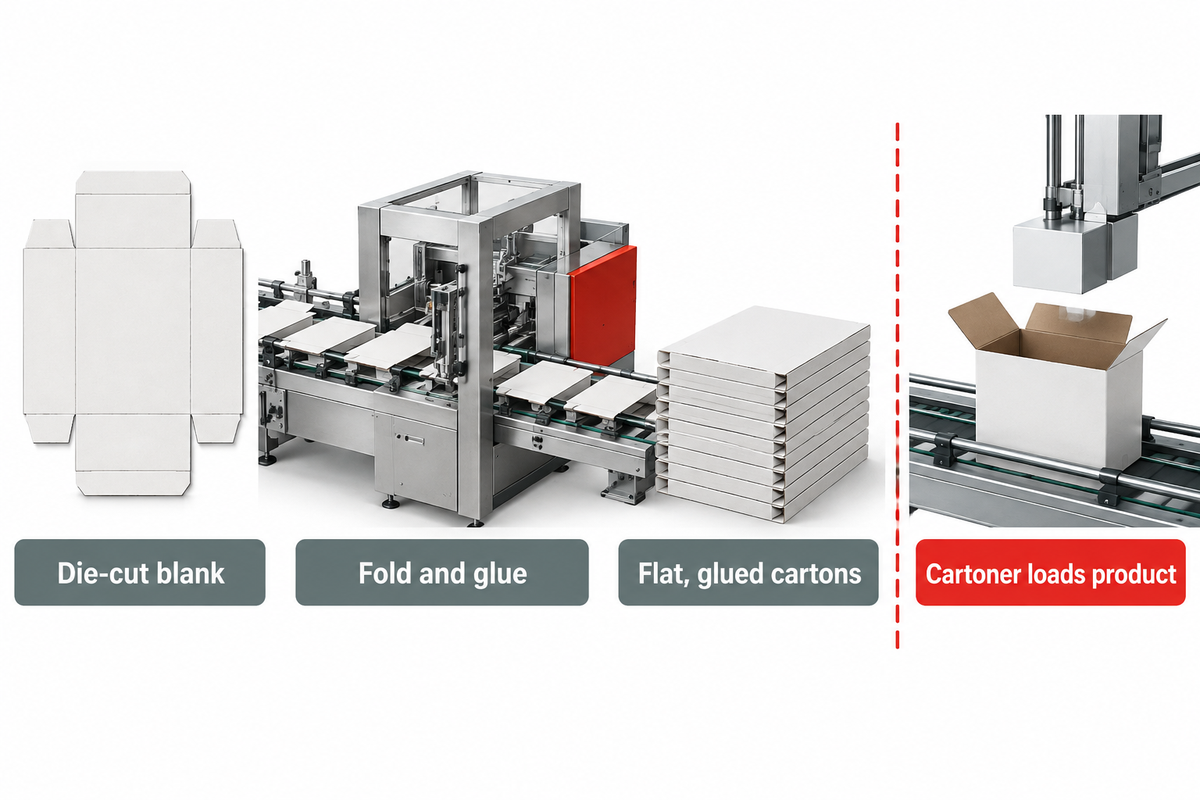
في خط إنتاج علب الورق المقوّى، تُصنع العلبة الفارغة بآلة الطي واللصق بعد طباعة العلب وقصّها بالقالب. يفصل نظام التغذية القطع المسطحة، وتحدد أدلة المحاذاة مواضعها. وتجمع عملية الطي واللصق أوجه العلبة المطلوبة، فيما يُبقي قسم الكبس وصلة اللصق مغلقة حتى تصل العلبة إلى وحدة الإخراج. في قطاع التعبئة والتغليف، غالبًا ما تكون هذه مراحل إنتاج منفصلة. وتكتسب وجهة العلبة التالية أهمية تضاهي أهمية حالتها عند خروجها من هذه الآلة. وتعتمد كفاءة التعبئة على وصلة اللصق التي تُنشأ لدى جهة تحويل الكرتون وعلى تشكيل العلبة الذي يحدث في آلة تشكيل العلب.
أين تنتهي عمليات تحويل العلب الكرتونية وأين يبدأ تشكيلها؟
تنتهي عمليات تحويل العلب عندما تُخرج العلبة المطوية والملصقة لتنتقل إلى العملية التالية. وتتولى آلة تشكيل العلب إقامة العلبة، وتحميل المنتج أو نموذج بديل لأغراض التجربة، ثم إغلاق العبوة. وتوفر جهة تحويل الكرتون عينات مسطحة وملصقة، بينما يفحص قسم التعبئة سلوك الفتح والتغذية في ظروف المناولة المتفق عليها.
في العلبة ذات الألسنة الطرفية، تلصق وصلة التصنيع عادةً جانب الغلاف. أما الألسنة الطرفية فلها وظيفة مختلفة، إذ تُغلق في مرحلة لاحقة. وإذا تطلب الرسم قاعًا آليًا ملصقًا، فعلى جهة تحويل الكرتون طي ألسنة إضافية في القاع ولصقها. يوضح دليل أنماط العلب الصادر عن مجلس تغليف الورق المقوّى سبب ضرورة قراءة اسم طريقة الإغلاق بالتزامن مع مواصفات آلة اللصق.
قد تجمع كتالوجات آلات التعبئة والتغليف معدات تصنيع الصناديق المموجة وآلات لصق الكرتون المصمت معًا. وتناسب آلة اللصق شبه الآلية الأعمال المتقطعة التي تُغذّى يدويًا، بينما يناسب الخط الآلي بالكامل العمل إذا أثبت التشغيل التجريبي قدرته على تلبية متطلبات التغذية والمناولة. وقد تُدمج آلة طباعة فلكسو وطي ولصق علب الكرتون المموج بخط لإنتاج الكرتون المموج، حيث تسبق الطباعة بالفلكسو والتخديد عملية طي الكرتون المموج. ويُستخدم هذا النوع من التجهيزات لمناولة علبة مموجة بطريقة تختلف عن مناولة علبة دوائية رقيقة. يركز هذا الدليل على علب الورق المقوّى المصمت المستخدمة في التعبئة الثانوية؛ فالقدرة على معالجة خامة مموجة لا تثبت القدرة على مناولة قطع علب دوائية صغيرة مطبوعة.
اختيار الآلة بناءً على مسطح العلبة الفعلي
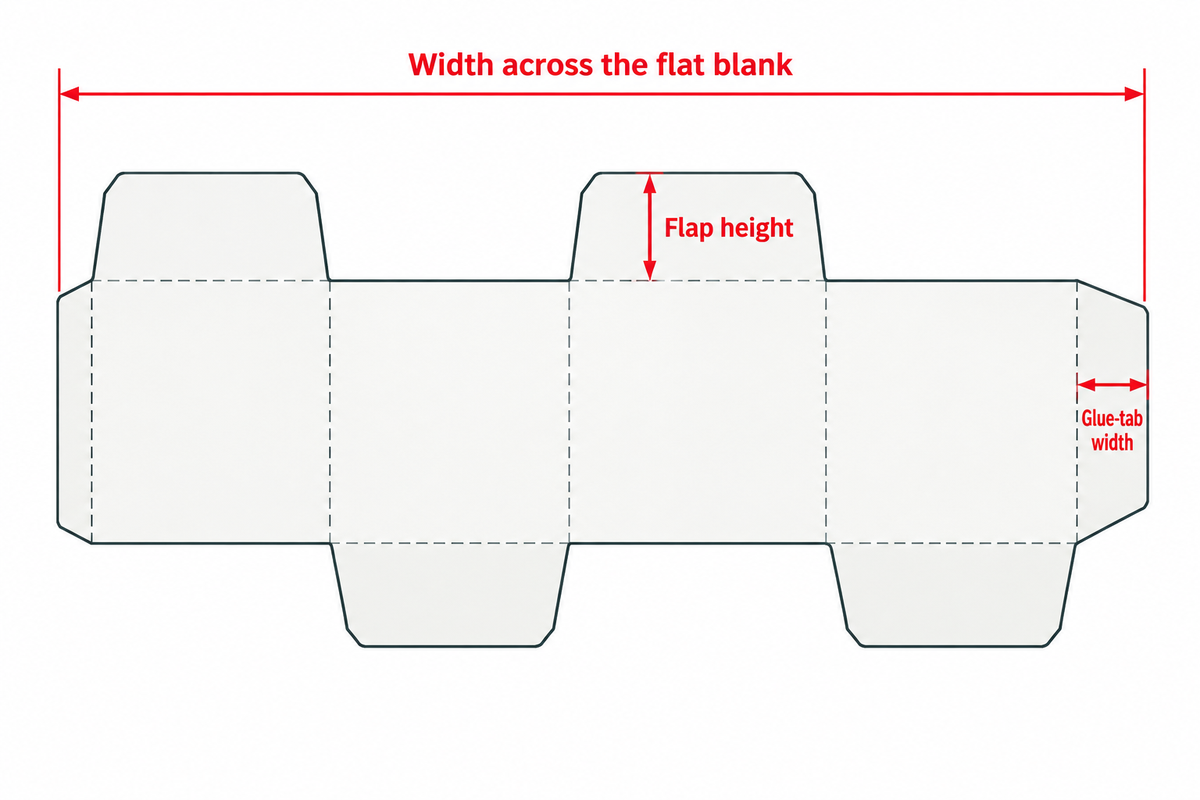
اختر تجهيزات اللصق الجانبي المستقيم للعلبة التي تحتوي على وصلة جانبية ملصقة فقط، أو أضف معدات طي القاع لألسنة القاع ذاتي القفل الملصقة. ثم حدّد موضع المسطح على مخطط المورد باتجاه التغذية الصحيح، وبيّن الطول والعرض وألسنة اللصق وجميع خطوط التخديد.
لا تكفي معرفة أبعاد العلبة بعد تجميعها لتحديد نقاط تماس السيور والأدلة. حدّد احتياجات الإنتاج بالاستناد إلى النطاق الكامل لقطع العلب المستخدمة في المهام التي تنفذها.
ما آلة الطي واللصق المناسبة لأصغر علبة؟
لأصغر القطع المسطحة ذات اللصق الجانبي المستقيم، ابدأ بالطراز CW-G-650: يورد جدول الرسومات لدى Cenwan نطاق 130–650 mm للطراز CW-G-650 ونطاق 140–880 mm للطراز CW-G-880، وفق البعد نفسه A+B+C+D+E. يرفع الطراز الأوسع الحد الأدنى المدرج بمقدار 10 mm. اختبر أصغر مسطح علبة فعلي باستخدام خامة الطباعة وطبقتها النهائية، وراقب ما إذا كان يُغذّى ويُطوى مرارًا من دون فقدان المحاذاة. يتناول دليل آلة الطي واللصق للعلب الصغيرة الطراز الأوسع ونطاق المقاسات.
تدرج Cenwan حدًا أدنى لارتفاع اللسان يبلغ 25 mm ونطاقًا لعرض لسان اللصق من 30–100 mm للطراز CW-G-650. أما الطراز CW-G-880 فيُدرج له نطاق عرض لسان لصق من 25–120 mm. عند استخدام لسان لصق قصير، افحص مقدار التراكب الفعلي ومدى توافق العلبة، لا العرض الإجمالي وحده.
احصل على خامة الإنتاج من المطبعة، بما في ذلك الورنيش أو التصفيح الفعلي حول لسان اللصق. قد يختلف سلوك عينتين من العلبة لهما الشكل الخارجي نفسه عند اختلاف الكرتون أو التشطيب. أحضرهما معًا إذا كانتا ستُستخدمان كلتاهما. سجّل اتجاه الألياف إذا كان جزءًا من الرسم أو مواصفات الخامة؛ فقد تثبت عينة غير مطبوعة مسار المسطح، لكنها لا تختبر وصلة اللصق المطبوعة.
إذا اشتركت نسختان من التصميم المطبوع في قالب القطع والكرتون نفسيهما، فقد تنتقل إليهما إعدادات الآلة الميكانيكية. لكن التحقق من التصميم المطبوع يتطلب تغييرًا مستقلًا. اطلب من المورد توضيح كيفية اختيار مرجع المهمة التالية وكيفية تعامل الخط مع عينة ذات نسخة خاطئة. قد تساعد وصفة سيرفو محفوظة على كفاءة ضبط الإعدادات ودقتها باستدعاء مواضع الآلة، لكنها لا تتحقق من مطابقة الرزمة المحمّلة للتصميم المطبوع الوارد في ورقة المهمة.
متى تُضاف أنظمة الفحص أو برايل المدمج؟
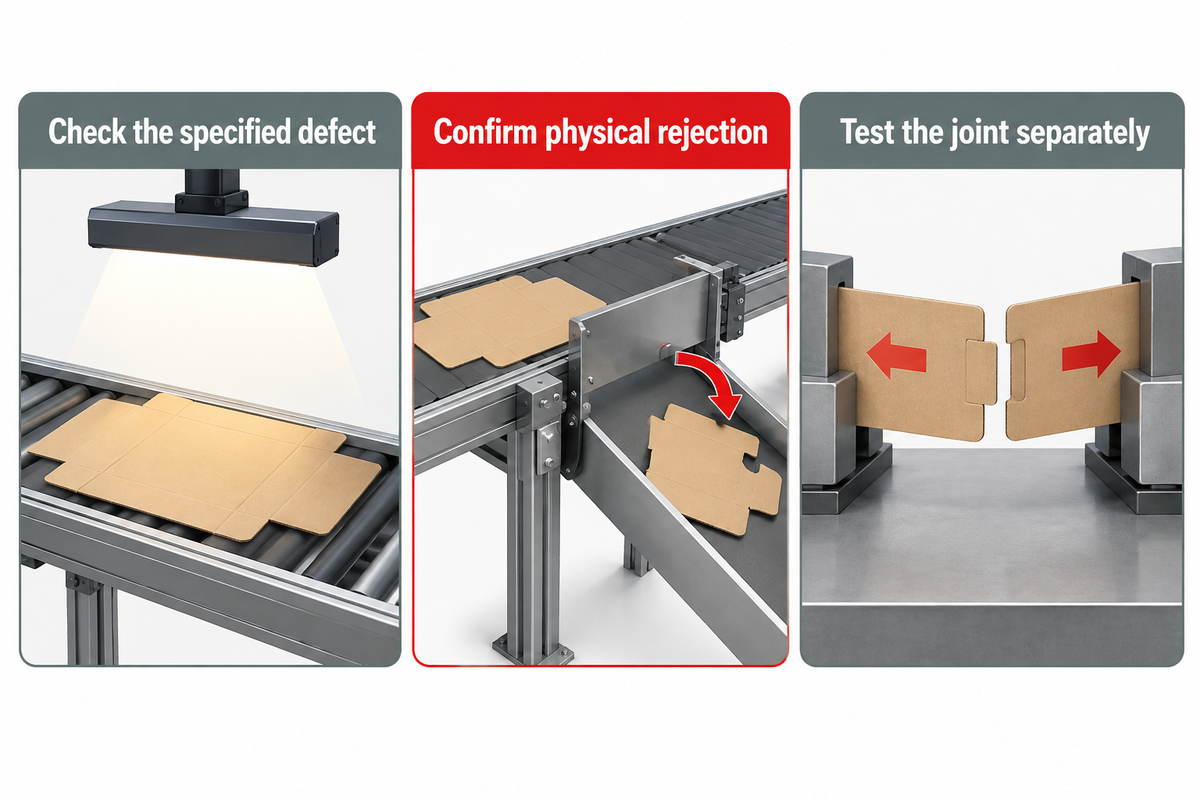
اختر نظام فحص مخصصًا أو وحدة نقش بارز على آلة اللصق للمهام المتكررة التي تتطلب هذه الوظيفة. ويمكن لآلة طي ولصق العلب الكرتونية الآلية القياسية تنفيذ أعمال اللصق الجانبي المستقيم في بيئات الإنتاج مع إجراء الفحص منفصلًا. وإذا كانت الآلة ستنقش العلبة، فقارن سرعات التجربة مع وحدة النقش البارز قيد التشغيل وخارجه.
هل تحتاج آلة طي ولصق العلب الدوائية إلى برايل مدمج؟
نعم، أدرج برايل المدمج إذا كان التصميم المطبوع المعتمد يتطلب النقش البارز وكانت آلة الطي واللصق ستنفذ هذه الخطوة. وإذا وصلت قطع العلب مع نقش برايل مسبق، فمررها عبر الطي والكبس ووحدة الإخراج للتحقق من النتيجة النهائية. اتفق مع المشتري على طريقة تقييم وضوح برايل وتلف أوجه العلبة في العينات المحتفظ بها وفق الشروط المحددة.
تدرج البيانات الفنية للطراز Diana Pharma 85 من HEIDELBERG سرعة قصوى تبلغ 250 m/min، وتذكر سرعة 300 m/min من دون تشغيل وحدة برايل. هذه مواصفات تخص تلك الآلة. شغّل الوحدة أثناء التجربة للمهام التي تتطلبها.
تورد ورقة بيانات Diana نفسها حدودًا مختلفة للمقاسات بحسب نمط العلبة. يتراوح طول العلبة ذات اللصق الجانبي المستقيم بين 55–400 mm، ويبلغ الحد الأدنى للعرض 75 mm، أو 45 mm مع خيار العلب الصغيرة. ويتراوح طول علبة القاع ذي القفل بين 80–600 mm، ويبلغ الحد الأدنى للعرض 146 mm. ويورد القسمان كرتون علب مصمتًا بوزن 200–600 g/m². قيّم كل نمط وفق رسمه الخاص؛ فالحد الأدنى للعلبة ذات اللصق الجانبي المستقيم لا يغني عن تجربة علبة القاع ذي القفل.
يقارن فحص الطباعة أو الرمز هوية العلبة بمرجع، بينما يفحص مستشعر الغراء أثر المادة اللاصقة في المنطقة التي يراقبها. أما متانة وصلة اللصق فتتطلب اختبار العلبة الملصقة. إذا عرض المورد ضبطًا لتطبيق المادة اللاصقة، فسجّل الإعدادات المستخدمة للعينة المطلية كي يمكن إعادة إنتاج وصلة اللصق. يورد نظام الفحص ACCUCHECK من BOBST، على سبيل المثال، الإخراج الآلي بوصفه قدرة مستقلة. وهذا لا يحوّل فحص الطباعة إلى اختبار لوصلة اللصق. احتفظ بمرجع الموقع الخاص بـفحوص التسلسل وجودة الطباعة إذا كنت تحتاج أيضًا إلى معلومات عن متطلبات الرموز أو الطباعة.
ما البيانات التي تُسجّل في ورقة تجربة العلب؟
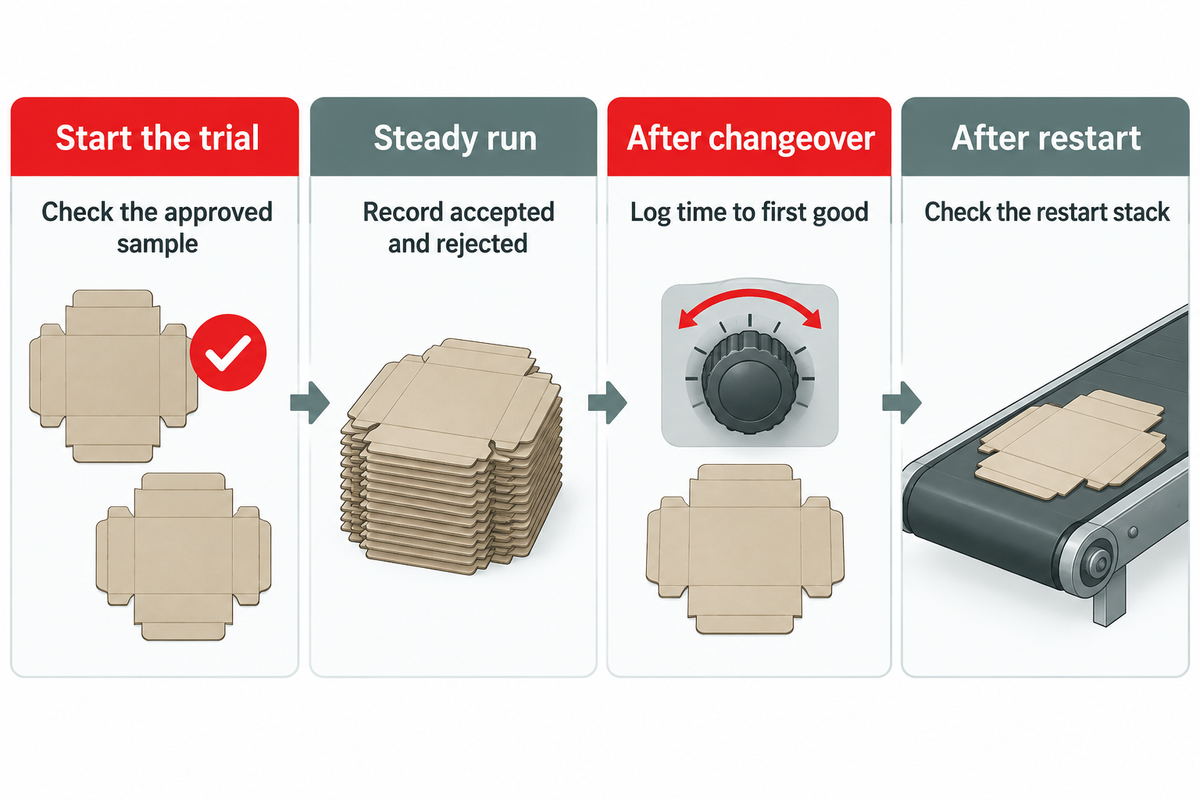
استخدم ورقة تجربة العلب نفسها لكل عرض. أدرج خامة كل عينة ومراجعة قالب القطع والتصميم المطبوع واتجاه التغذية والمادة اللاصقة والخيارات المستخدمة. اتفق مع فريقي الإنتاج والجودة على معايير القبول وطريقة توثيق العينة الفاشلة، وحدّد ما إذا كان ينبغي تكرار أي فحوص بعد تخزين العلب أو نقلها.
| نوع العينة أو شرط التجربة | ما يجب ملاحظته | الأدلة المطلوب الاحتفاظ بها | المسؤول عن القرار |
|---|---|---|---|
| علبة الإنتاج الاعتيادي | شغّل الآلة بالإعدادات المتفق عليها؛ وسجّل عدد القطع المغذّاة والمرفوضة والإنتاج الجيد | سجل التشغيل والعلب الجيدة المحددة | الإنتاج |
| أضيق مسطح علبة للإنتاج | راقب التغذية وموضع الطي بعد ضبط الإعدادات وإعادة التشغيل | اتجاه الرسم وسجل التوقفات وأول رزمة مقبولة | الإنتاج والمورد |
| كرتون مطلي ذو وصلة جانبية صعبة | افحص أثر المادة اللاصقة واختبر وصلة اللصق المتماسكة على نحو منفصل | عينات وصلة اللصق ومعرّفات الخامة والمادة اللاصقة ونتيجة الاختبار المتفق عليها | الجودة |
| عينة بتصميم مطبوع خاطئ وقالب القطع نفسه | أثبت كشف اختلاف الهوية والتحويل الفعلي إلى مسار الرفض عند تحديد ذلك | قطع اختبار مميزة وسجل العدد عند مخرجي الرفض والمنتج الجيد | الجودة والمورد |
| التوقف وإعادة التشغيل | حدّد العلب العالقة بين تطبيق المادة اللاصقة وقسم الكبس | سجل إعادة التشغيل ورزمة منفصلة من العلب المشكوك فيها | الإنتاج والجودة |
| تنفيذ مهمة متكررة من الذاكرة | قِس زمن تغيير الإعدادات حتى إخراج رزمة مقبولة | وقت البدء والانتهاء والإعدادات التي عُدّلت يدويًا | الإنتاج |
| هيكل علبة مختلف | استخدم التجهيزات المعروضة على الرسم ذي أكبر عدد من الطيات | تحديد التجهيزات وعينة العلبة الموقّعة | المورد والمشتريات |
| علبة منقوشة، عند الحاجة | تحقق من معايير برايل والطباعة المتفق عليها بعد الكبس | مرجع معتمد وعينات نهائية محتفظ بها | الجودة |
| العلبة بعد مدة الاحتفاظ المتفق عليها | تحقق من الفتح والنقل إلى معدات تحميل العلب الفعلية | معرّف العينة المحتفظ بها ونتيجة الفتح في المرحلة اللاحقة | فريق الإنتاج المستلم |
كيف يتحقق المشترون من إزالة العلبة التي أُشير إليها؟
مرّر قطع الاختبار المميزة عبر إعداد الفحص المتفق عليه. وثّق كل قطعة أُدخلت، وكل عملية كشف، وكل قطعة استُعيدت فعليًا من مخرج الرفض. تأكد من عدم وصول أي قطعة مميزة إلى رزمة المنتج الجيد ومن استمرار مرور العلب السليمة. استخدم إجراء اختبار تحدٍّ موثقًا ومطبقًا، وميّز قطع الاختبار عن مرفوضات الإنتاج الاعتيادية.
أوقف الآلة وأعد تشغيلها وفق ما اتُفق عليه للاختبار. يصف منشور براءة الاختراع EP3941733B1، الذي يدرج WH Leary Co بوصفها الجهة المسند إليها، توقفًا يترك علبًا ملصقة لم يكتمل طيها أو كبسها. وهو يوضح استجابة تقنية لأحد الموردين. سجّل ما يحدث في الآلة المعروضة بين إعادة التشغيل وأول رزمة مقبولة، بصرف النظر عن تصميم الرفض المستخدم.
احتفظ بمجموعة من العلب المسطحة الملصقة لفتحها لاحقًا على خط الاستلام أو ضمن اختبار المناولة المتفق عليه. بحثت دراسة Berry وزملائه أثر الرطوبة والارتداد المرن خلال التخديد والطي ثم إقامة العلبة. اتخذ قرارات القبول وفق مواصفات علبك. وإذا تغير فتح العلب بعد التخزين، فأبلغ عن نتيجة الفتح في المرحلة اللاحقة إلى جانب عدد الجهة المحوّلة، مع إبقاء تعريف الإنتاج المقبول ثابتًا.
إذا كان القيد في وصلة اللصق، فتحقق من المتانة الهيكلية للعينة الملصقة. ثم استخدم فحوص أثر المادة اللاصقة وقوة الالتصاق لإعداد أسئلة عن نظام التطبيق المعروض ومادة اللصق المستخدمة في الإنتاج.
قارن عروض الأسعار وفق عدد العلب المقبولة في كل وردية
قارن المعدات وفق عدد القطع المغذّاة في الدقيقة أثناء التشغيل، ودقائق التشغيل المتاحة، ونسبة المقبول من الإنتاج خلال التشغيل. استخدم حدود البدء والتوقف نفسها في التجربتين. ووفقًا لـ Cenwan، تبلغ السرعة القصوى لخط إنتاج سلسلة العلب الصغيرة، دون حمل، 400 m/min.
سجّل وقت توقف التشغيل والوقت المستغرق في تغيير الإعدادات كلًّا على حدة. لا يحسن الإنتاج عالي السرعة الإنتاجية إلا عندما يستمر الخط في إخراج علب مقبولة بين مرات التغيير. يبدأ تحسين كفاءة الإنتاج بتحديد مصدر الفاقد الذي يستهلك معظم وقت الوردية المجدول. ولمقارنة الإنتاجية والكفاءة، قِس وقت تغيير الإعدادات من آخر رزمة مقبولة للمهمة القديمة إلى أول رزمة مقبولة للمهمة الجديدة. وسجّل التوقفات القصيرة والوقت غير الإنتاجي منفصلين عن الوقت الذي يعمل فيه الخط بمعدل مخفّض. ويفصل إطار وكالة حماية البيئة الأمريكية لخسائر المعدات وقت ضبط الإعدادات ووقت الخمول وانخفاض المعدل والعيوب للسبب نفسه: إذ تُعدّ كل خسارة فرصة مختلفة للتحسين.
مقارنة العلب المقبولة في الوردية
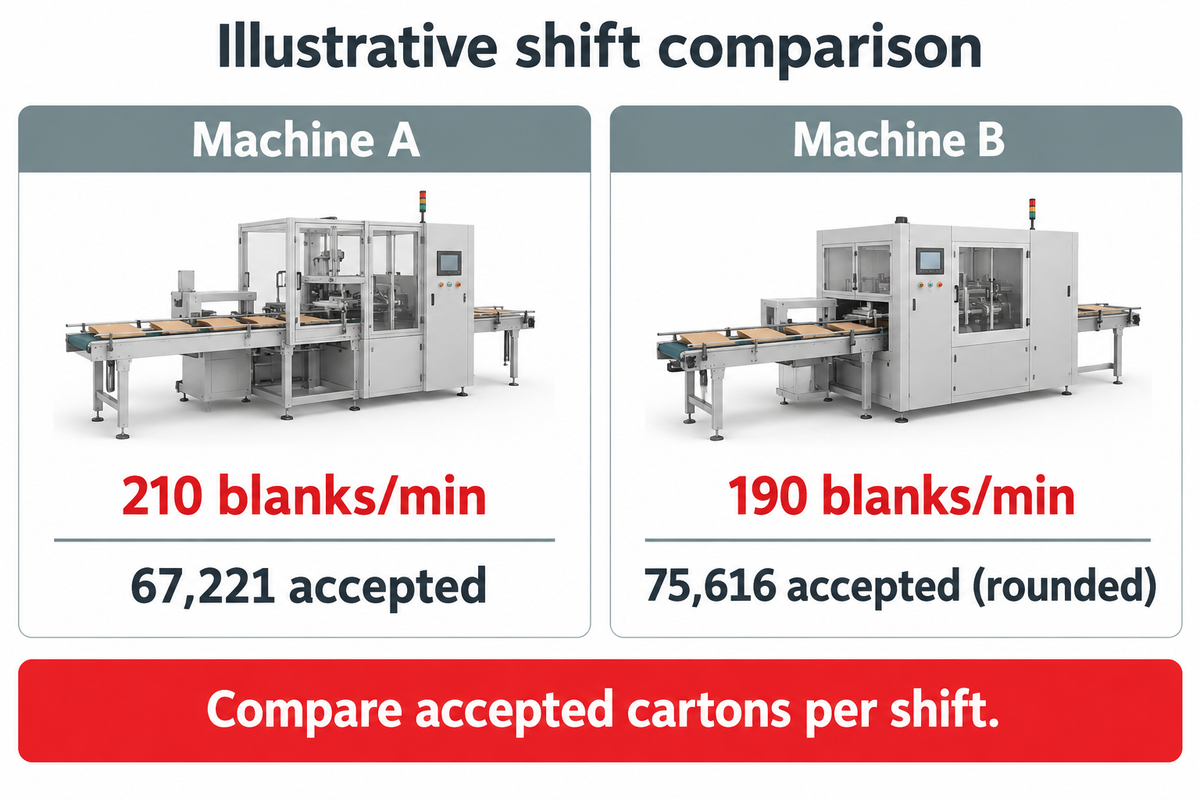
العلب المقبولة = عدد القطع في الدقيقة أثناء التشغيل × دقائق التشغيل × نسبة المقبول. دقائق التشغيل = الدقائق المجدولة ناقص دقائق تغيير الإعدادات ودقائق التوقف الأخرى. استخدم علبة واحدة لكل مسطح في ورقة العمل هذه. استخدم أعداد التغذية والقبول المقاسة لكل مهمة إذا اختلفت المعدلات اختلافًا ملموسًا خلال الوردية.
| المدخل أو النتيجة | الآلة A | الآلة B |
|---|---|---|
| التغذية أثناء وقت التشغيل | 210 قطعة مسطحة/min | 190 قطعة مسطحة/min |
| الوقت لكل تغيير إعدادات | 30 min | 12 min |
| إجمالي وقت تغيير الإعدادات | 120 min | 48 min |
| وقت التوقف الآخر | 30 min | 30 min |
| وقت التشغيل | 330 min | 402 min |
| نسبة المقبول أثناء وقت التشغيل | 97% | 99% |
| عدد العلب المقبولة المقدّر | 67,221 | 75,616، بالتقريب |
| تكلفة الوردية المُدخلة | التكلفة الفعلية للآلة A | التكلفة الفعلية للآلة B |
| التكلفة لكل 1,000 علبة مقبولة | اقسم تكلفة وردية A على عدد العلب المقبولة، ثم اضرب الناتج في 1,000 | اقسم تكلفة وردية B على عدد العلب المقبولة، ثم اضرب الناتج في 1,000 |
اضرب 210 × 330 × 0.97 للآلة A، و190 × 402 × 0.99 للآلة B. تنتج الآلة B نحو 8,395 علبة مقبولة إضافية رغم انخفاض معدل التغذية أثناء التشغيل. وتتغير المقارنة إذا تغير عدد مرات تغيير الإعدادات أو نسبة العلب المرفوضة. سجّل على نحو منفصل المخلّفات الناتجة أثناء تغيير الإعدادات إذا كانت خارج عينة التشغيل.
لمقارنة التكلفة، اقسم التكلفة المخصصة للوردية على عدد العلب المقبولة واضرب الناتج في 1,000. أدرج التكاليف نفسها في كلا الجانبين: العمالة والمادة اللاصقة ومعالجة المخلّفات وتكاليف المعدات، ووزّعها وفق الأساس نفسه. في هذه الحالة، تزيد الآلة B الطاقة الإنتاجية. قارن تكاليف الوحدة باستخدام تكاليف الوردية الفعلية لكل عرض. إذا لم يؤدِّ الخط الأسرع إلى تغيير عدد العاملين أو ساعات العمل المدفوعة، فميّز الوقت المتاح عن خفض تكاليف العمالة. استخدم أداة تقدير سرعة الخط وطول العلبة لتقدير أولي لمعدل الإنتاج الفعلي، واستبدل به عدد القطع المغذّاة الفعلي عند اتخاذ قرار الشراء.
ما العوامل التي تحدد سعر آلة طي ولصق العلب الدوائية؟
يؤثر عرض الآلة وبعض أنماط العلب المدعومة والوحدات المركّبة في السعر. اطلب تسعير أنظمة الفحص والإخراج والنقش البارز لبرايل وأتمتة تغيير الإعدادات ومعدات وحدة الإخراج كلًّا على حدة عن الآلة الأساسية. يستخدم مثال Cenwan لتكلفة الملكية مبلغ $120,000 لآلة CW-G جديدة و$6,000 للتركيب والتدريب. وهذه مدخلات للنموذج الحسابي. قارن عروض الأسعار المركّبة بإضافة الشحن والتدريب والتركيب وقطع الغيار وفق الأساس نفسه.
تشمل إرشادات التكلفة الصادرة عن جمعية تقنيات التعبئة والتغليف والمعالجة تكاليف التشغيل والصيانة إلى جانب تكلفة الشراء. قيّم الجدوى الاقتصادية خلال فترة التشغيل نفسها. حدّد المستهلكات أو قطع الغيار التي ستؤثر في ميزانيتك، وخدمات ما بعد البيع المشمولة، وما سيُسلمه الخط إلى مرحلة الإنتاج التالية. ويكتسب ذلك أهمية في المهام عالية الحجم كما في التشغيل القصير؛ إذ قد تحدد آلة رص أبطأ وتيرة الخط بأكمله.
أدرج في القائمة المختصرة الآلات التي يستطيع كل مورد إثبات قدراتها
يمكن إدراج تجهيز مدمج من Cenwan CW-G في القائمة المختصرة عندما يتوافق رسم الكتالوج مع مسطح العلبة ويستطيع المورد تشغيل وصلات اللصق المطلوبة. وينطبق الأمر نفسه على Diana Pharma 85 التي تبيعها HEIDELBERG إذا كانت المهمة تتطلب نقشًا بارزًا مدمجًا وكانت أبعاد العلبة ضمن النطاق المدرج. في هذه المرحلة، تُعدّ هذه طرقًا مختلفة لتجهيز آلة طي ولصق العلب؛ ولا تصبح العروض قابلة للمقارنة إلا عندما يختبر الموردان المهمة نفسها ويقدمان النتائج نفسها.
اطلب من كل مورد إدراج وحدة التغذية الفعلية ومحطات الطي ونظام اللصق ومعدات الفحص ووحدة الرفض. قد يتضمن العرض عدة حلول للتعبئة والتغليف؛ فتحقق من القطع المشمولة في عرض السعر المحدد. كيف تُجرى التعديلات عند تغير متطلبات الإنتاج، وهل يشمل دعم ما بعد البيع تنسيقًا ثانيًا للعلبة؟ في قطاع التعبئة والتغليف، قد تختلف ميزات التعبئة الصناعية التي تقلل جهد ضبط الإعدادات عن تلك التي تحافظ على موضع الطي في اللسان القصير. وقد يتطلب نمط علبة مدرج على صفحة مجموعة المنتجات بوصفه ذا قاع مقفل أو أربع زوايا تجهيزات خارج التكوين المحدد في عرض السعر. احصل على تكوين الآلة المحدد في عرض السعر مكتوبًا، لا سيما عندما تستخدم كتيبات المنتجات رموز طراز متشابهة.
افصل الفحوص التي تُجرى في مصنع المورد عن تلك التي تعتمد على موقعك. يمكن لعرض تشغيل عينة أن يبين أداء التغذية ووصلة اللصق على المعدات المعروضة. أدرج مواد التعبئة والتغليف التي ستشتريها وسجّل الفحوص في سجل جودة المنتج. ويمكن لاختبار الموقع التحقق من الخط المركّب في الموقع ومن تسليمه إلى وحدة الرص أو آلة تشكيل العلب. تميّز إرشادات اختبار القبول من OpX بين اختبارات المصنع واختبارات الموقع. اتفق مسبقًا على النتائج التي ستُنقل كما هي، والنتائج التي ينبغي تكرارها بعد التركيب.
أرسل حزمة تجربة العلب قبل إصدار أمر الشراء
أرسل مراجعات قالب القطع وعينات الكرتون والطباعة الفعلية وكميات الطلب المتوقعة والعدد المتوقع لتغييرات الإعدادات اليومية ومتطلبات الفحص عند وحدة الإخراج. حدّد المهام التي تتطلب نقشًا بارزًا أو فحوصًا للهوية. اطلب تجربة واحدة مجدولة وقائمة مكتوبة بالخيارات المشمولة. احتفظ بمعرّفات العينات وأعدادها وملاحظات الإعداد الفعلية مع عروض الأسعار كي تتمكن المشتريات من مقارنة العروض لاحقًا.
هل لديك علبة دواء صعبة التصنيع أو عدة نسخ على قالب قطع واحد؟ ناقش تجربة العلبة مع Cenwan. شارك الرسومات والخامة الفعلية، واطلب عرضًا لتكوين الآلة يحدد الفحوص التي يمكن إظهارها قبل الشراء.
الأسئلة الشائعة
ما الفحوص التي ينبغي إجراؤها عند تجربة آلة طي ولصق مستعملة؟
شغّلوا القطع الكرتونية المسطّحة الفعلية على الآلة كما عُرضت، بما في ذلك أي معدات فحص أو رفض مشمولة بالسعر.
استفسروا عمّا إذا كانت أدوات التشغيل والكتيبات وقطع الغيار مشمولة، وما إذا كان الدعم الفني متاحًا لأنظمة التحكم الحالية. وقد تظل آلة اللصق التي تعمل بمستوى مقبول اليوم بحاجة إلى موازنة منفصلة للتركيب أو قطع الغيار المعرضة للتآكل أو التدريب.
ما الميزات الأساسية التي ينبغي إعطاؤها الأولوية عند اختيار معدات التعبئة والتغليف؟
أعطوا الأولوية لوحدة التغذية، وأدوات تشكيل العلب الكرتونية، وتطبيق المادة اللاصقة، وميزات الفحص التي تتطلبها طلباتكم الحالية.
عند تكرار تغييرات التشغيل، اطلبوا من مشغّل الآلة تنفيذ أمر الإنتاج التالي بدلًا من الاكتفاء بمشاهدة تحميل وصفة محفوظة. وإذا كان الخط يتوقف بانتظام للسبب نفسه، فتحققوا من الميزة التي تعالج ذلك التوقف قبل دفع تكلفة محرك أسرع أو آلة أكبر. يتطلب الحد من وقت توقف التشغيل تغييرًا قابلًا للتكرار، لا محركًا أسرع فحسب.
ما الفوائد المحددة للأتمتة في آلات تصنيع العلب؟
يمكن للأتمتة تكرار عمليات الضبط، وعدّ العلب الكرتونية، وتنفيذ خطوات تعتمد عادةً على مشغّل الآلة. وفي تصنيع العلب الكرتونية، قد تحسّن هذه التغييرات كفاءة التشغيل عندما تكون المشكلة في تكرار ضبط إعدادات الآلة.
تعتمد قيمة الأتمتة على الخطوة التي تستغرق وقتًا أو تسبب الهدر في مصنعكم. وقد يساعد استدعاء الإعدادات على تكرار أوامر الإنتاج، لكن المسطح الجديد للعلبة الكرتونية يظل بحاجة إلى الاعتماد. قيسوا مدة التغيير كاملةً، واحصوا العلب الصالحة للاستخدام لمعرفة مقدار وقت الإنتاج الذي توفره هذه الميزة.
هل يشمل عرض السعر تعبئة العلب الكرتونية المسطّحة في الصناديق؟
يشمل ذلك فقط إذا تضمّن عرض السعر محطة لتعبئة الصناديق أو نطاقًا محددًا لعملية التعبئة في مرحلة لاحقة.
استفسروا عن موضع إخراج العلب من آلة اللصق، والجهة المسؤولة عن عدّها ورصّها، وما إذا كانت تعبئة الصناديق تتم يدويًا أم بواسطة معدات منفصلة.
هل يمكن بدء تجربة العلبة الكرتونية قبل اختيار المادة اللاصقة النهائية؟
نعم، إذا فُصل الاختبار الميكانيكي عن اعتماد العلبة بعد اللصق.
ابدؤوا بالتحقق من أن المسطح الفعلي للعلبة يُغذّى ويُحاذى ويُطوى باستمرار. وثّقوا نوع المادة اللاصقة المستخدمة في أي عينات أولية، وسجّلوا نتيجة الوصلة على أنها مؤقتة. عند توفر المادة اللاصقة النهائية والكرتون المطبوع، أعيدوا اختبار الوصلة باستخدام إعدادات الإنتاج وظروف التهيئة المتفق عليها. حتى المسطح السليم ميكانيكيًا قد يتطلب عملية لصق مختلفة عند تغيير الطلاء أو المادة اللاصقة.
لماذا تُعد الجودة مهمة في آلات طي ولصق العلب الكرتونية؟
قد تؤدي وصلة لصق جانبية ضعيفة أو علبة غير مربعة إلى تعطيل المناولة في المراحل اللاحقة.
احتفظوا بعينات محددة من مرحلة بدء التشغيل ومن التشغيل المستقر. وإذا ظهرت مشكلة لاحقًا، يساعد هذا السجل على التمييز بين المشكلات التي بدأت عند آلة اللصق والتغيّرات التي طرأت أثناء التخزين أو النقل.
كيف أختار آلة طي ولصق العلب الكرتونية المناسبة إذا كنت قد أضيف نمطًا ثانيًا للعلب العام المقبل؟
اختاروا آلة تناسب أوامر الإنتاج المثبتة حاليًا، واطلبوا خيار توسعة مكتوبًا لنمط العلبة الجديد.
فعلى سبيل المثال، قد تتطلب إضافة قاع ملصوق تجهيزات لا تتوفر في تهيئة اللصق الجانبي المستقيم. اسألوا المورّد عمّا يمكن تركيبه لاحقًا، وما الذي يستلزمه التحويل، وما إذا كان الإطار المعروض يستوعب كلا الشكلين. إذا كان التصميم التالي مرسومًا بالفعل، فأحضروه إلى التجربة. أما إذا كان لا يزال افتراضيًا، فقارنوا تكلفة حجز هذه الإمكانية بتكلفة إضافتها لاحقًا.
المراجع والمصادر
- مجلس تغليف الورق المقوّى، تصاميم العلب الكرتونية القابلة للطي.
- Cenwan Machine، مواصفات آلة طي ولصق العلب الصغيرة.
- HEIDELBERG، البيانات الفنية لآلة Diana Pharma 85.
- BOBST، نظام الفحص المضمّن ACCUCHECK.
- براءة الاختراع الأوروبية EP3941733B1، نظام رفض العلب الكرتونية.
- Berry وآخرون، الظروف البيئية وأداء كرتون العلب، 2005.
- وكالة حماية البيئة الأمريكية، فئات خسائر المعدات.
- شبكة OpX Leadership Network، إرشادات اختبار القبول؛ PMMI، إرشادات تكلفة امتلاك الآلات.