Entre em contacto com a Cenwan Machine Company


Atualizado em junho de 2026 · Revisto pela equipa técnica da Cenwan Machine.
Uma máquina de dobrar e colar caixas de cartão canelado é uma máquina de transformação automática que dobra um cartão cortado e cola a junta do fabricante para formar uma caixa acabada. A junta colada, e não a dobra, é a primeira parte a falhar. A maioria dos guias de compra centra-se excessivamente nos mecanismos de dobragem e na velocidade máxima. Este guia foca-se no que realmente determina se uma caixa resiste a uma palete empilhada: o adesivo, a forma como é aplicado e como comprovar a qualidade da colagem.
Em resumo. Uma máquina de dobrar e colar caixas de cartão canelado aplica cola PVA fria, adesivo termofusível ou amido à aba de colagem de um cartão dobrado e pressiona a junta até esta fixar. A máquina certa é a que corresponde ao trabalho de colagem, ao tipo de adesivo, à unidade aplicadora, ao formato da caixa e ao nível de qualidade pretendido para a colagem, não a que anuncia a velocidade mais elevada.
Especificações rápidas: máquina de dobrar e colar caixas de cartão canelado
| Função | Dobra e cola a junta do fabricante em cartões canelados, formando caixas acabadas |
| Formatos de caixa | RSC/HSC/FOL (FEFCO 0201–0204), fundo automático (série 07), 4/6 cantos, formatos especiais cortados e vincados |
| Qualidade do cartão | De parede simples a parede dupla; canais A/B/C/E/F; 210–800 g/m² |
| Velocidade típica | ~50–300 caixas/min em máquina autónoma; FFG integrada 200–400+ m/min |
| Sistema de aplicação de cola | PVA fria (à base de água), adesivo termofusível EVA ou amido (fase da onduladora) |
| Controlo da colagem | Teste de arrancamento de fibras, cobertura da sobreposição colada, aderência dos pinos (TAPPI T 821), ECT/BCT |
| Automação | Manual, semiautomática, totalmente automática em linha |
Este guia complementa a análise detalhada sobre o que é uma máquina de dobrar e colar caixas de cartão canelado e as suas cinco secções de trabalho; consulte-a para conhecer a máquina. Aqui, aprofundamos a aplicação da cola e a colagem.
O que faz realmente uma máquina de dobrar e colar caixas de cartão canelado e porque a junta colada é todo o trabalho
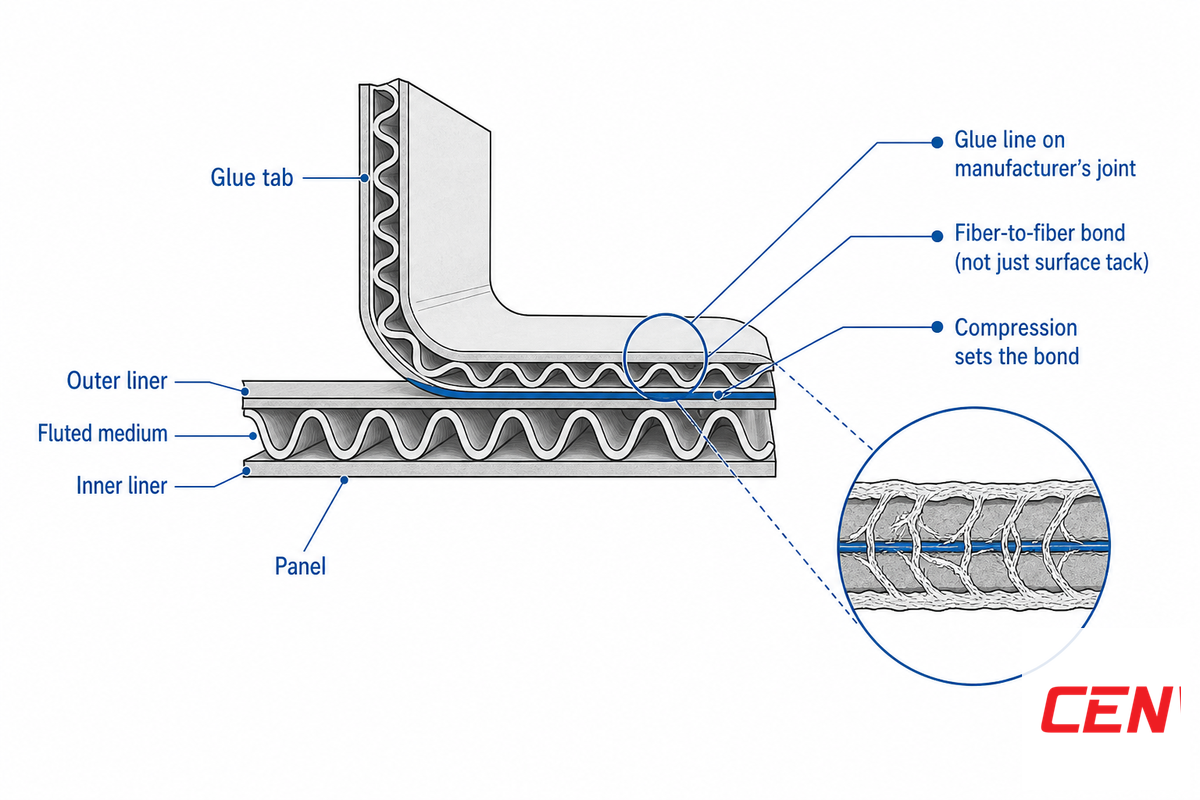
Uma máquina de dobrar e colar caixas de cartão canelado recebe uma sequência de cartões cortados e vincados, aplica adesivo à aba de colagem, dobra os painéis e mantém a junta sob pressão até esta fixar. Trata-se de um processo contínuo de colagem que encaminha as caixas acabadas para a saída.
No essencial, uma máquina automática de colagem é equipamento de transformação de cartão concebido para repetir uma colagem com consistência e precisão ao longo de uma tiragem a alta velocidade. Posta de lado a mecânica, fica uma verdade: a junta do fabricante é a única colagem entre um cartão plano e uma caixa capaz de proteger o conteúdo durante uma cadeia logística húmida e com paletes empilhadas. A indústria norte-americana do cartão canelado expede cerca de 401 mil milhões de pés quadrados de cartão por ano, a partir de cerca de 1 145 fábricas, segundo a Fibre Box Association, e quase todas essas caixas dependem dessa junta.
É por isso que as entidades de normalização testam diretamente a junta. A TAPPI publica métodos específicos para a costura colada: T 837 para a resistência da junta do fabricante e T 842 para a resistência ao corte da colagem em húmido, separados de qualquer teste de dobragem ou esmagamento. O verdadeiro resultado da máquina não é uma caixa dobrada; é uma colagem. Numa linha Cenwan, a junta é o indicador que os nossos técnicos de assistência verificam primeiro, porque um defeito na junta inutiliza cartão cujo custo já inclui impressão e corte e vinco.
Considere-se um transformador de dimensão média no Ohio que transferiu um programa RSC de 40 000 caixas/dia de uma unidade de bancada com alimentação manual para uma máquina de dobrar e colar caixas de cartão canelado em linha. No espaço de uma semana, as reclamações de abertura espontânea de um cliente do sector alimentar quase desapareceram, não porque a nova linha fosse mais rápida, mas porque uma unidade aplicadora doseada passou finalmente a depositar um cordão uniforme em todas as juntas do fabricante. A conclusão do diretor da fábrica foi direta: o ganho foi uma colagem previsível, não uma velocidade impressionante. A maioria das modernizações segue este padrão: o cliente valoriza a junta, não o número da capacidade de produção.
O risco é simples: uma junta fraca do fabricante é a falha mais dispendiosa numa linha de caixas. Uma única colagem defeituosa pode inutilizar um cartão impresso e cortado e vincado, atrasar uma expedição e elevar o retrabalho para mais de 5% do custo do trabalho. Por isso, a junta, e não a dobra, é o risco que mais importa eliminar através do projeto.
💡 Principal conclusão: Escolha a máquina de colagem que produza a junta de que as caixas precisam — e depois confirme a colagem. A velocidade é o número mais fácil de obter; a junta é o indicador que realmente importa.
Três formas de colar uma caixa de cartão canelado: máquina de colagem, máquina flexográfica de dobrar e colar caixas ou máquina de dobrar e colar caixas
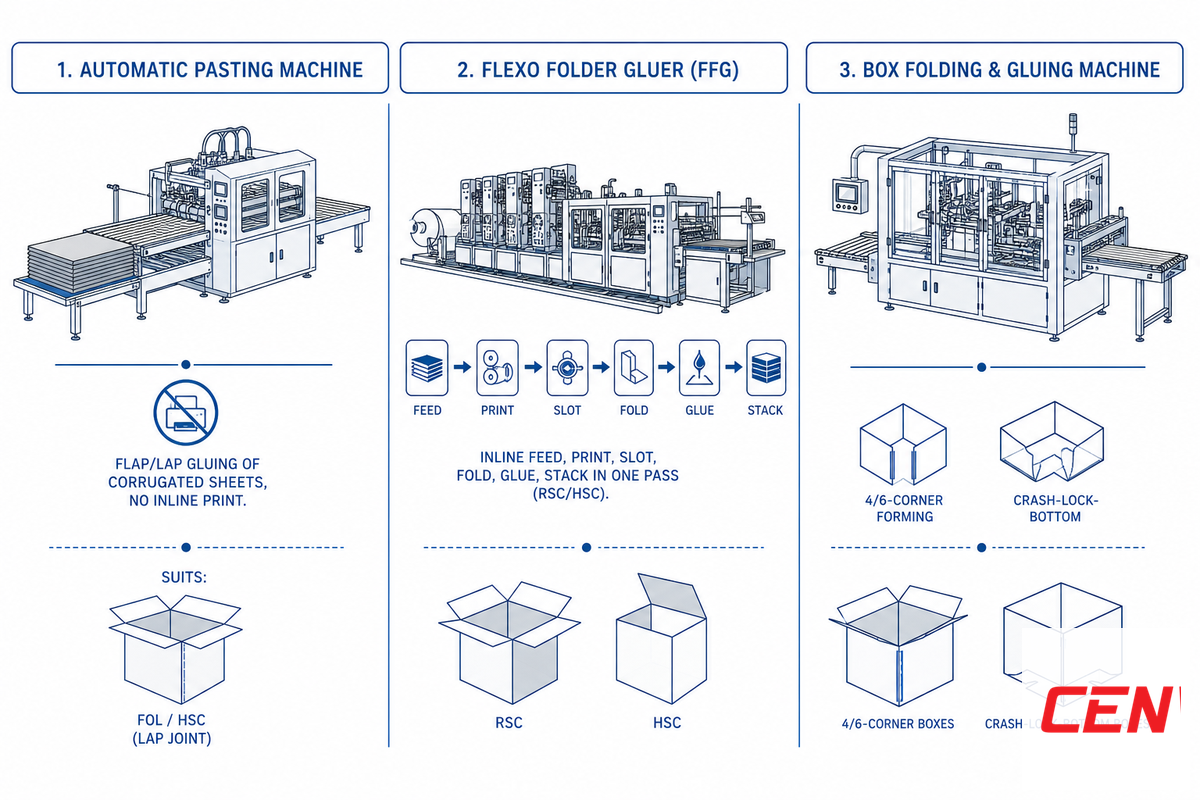
«Máquina de colar caixas de cartão canelado» é um termo abrangente que inclui classes de máquinas destinadas a trabalhos de colagem muito diferentes. Primeiro, escolha a classe em função do trabalho de colagem; depois, compare modelos e velocidades. Se escolher a classe errada, pode acabar com uma máquina rápida que trabalha bem com um único formato de caixa ou com uma máquina versátil incapaz de cumprir o calendário de produção de grandes volumes.
| Classe de máquina | Cartão de entrada | Trabalho de colagem mais adequado | Formatos de caixa |
|---|---|---|---|
| Máquina autónoma de dobrar e colar caixas | Cartões pré-cortados e vincados | Tiragens variadas, colagem num único ponto da costura lateral | RSC, caixas simples coladas |
| Máquina flexográfica de dobrar e colar caixas (FFG) | Folhas de cartão não cortadas | Impressão, fendas, dobragem e colagem em linha para grandes volumes | Principalmente RSC/HSC |
| Máquina automática de colagem | Folhas de cartão canelado | Colagem de abas, canais variados ou múltiplos, sem impressão | Caixas de dimensão média a grande |
| Máquina de dobrar e colar caixas | Cartões pré-cortados e vincados | Colagem em vários pontos, dobras complexas | 4/6 cantos, fundo automático |
| Linha integrada automática | Folhas, em linha | Impressão + corte e vinco + dobragem + colagem + embalagem | RSC + formatos personalizados a 60 000+/dia |
Uma regra prática observada na fábrica: o número de unidades aplicadoras de cola aumenta com a complexidade da caixa. Uma bandeja ou caixa compartimentada com uma aba de colagem invulgar requer uma máquina com várias unidades aplicadoras para unir as partes; profissionais em fóruns de embalagem recomendam «pelo menos três unidades» para abas complexas. O segmento automático representa agora cerca de 42,2% do mercado de máquinas de dobrar e colar caixas, avaliado em cerca de USD 286 milhões, segundo a Global Market Insights. A automação está a ganhar terreno na colagem de caixas de cartão canelado. Cada classe é uma máquina de embalagem adaptada a um trabalho de colagem diferente, desde alimentadores de precisão acionados por servomotor até linhas com várias unidades aplicadoras. Quer a ficha técnica lhe chame máquina de colar cartão, máquina de dobrar e colar caixas de cartão ou máquina flexográfica de dobrar e colar caixas em linha, é a classe, e não o nome, que determina a adequação. A gama de cartão canelado da Cenwan abrange três destas classes: a máquina de dobrar e colar caixas de cartão canelado para RSC de linha reta, a máquina automática de colagem para trabalhos com canais variados e a máquina de dobrar e colar caixas para formatos de 4/6 cantos e com fundo automático.
Cola fria, adesivo termofusível ou amido: a escolha do adesivo e o ponto de transição
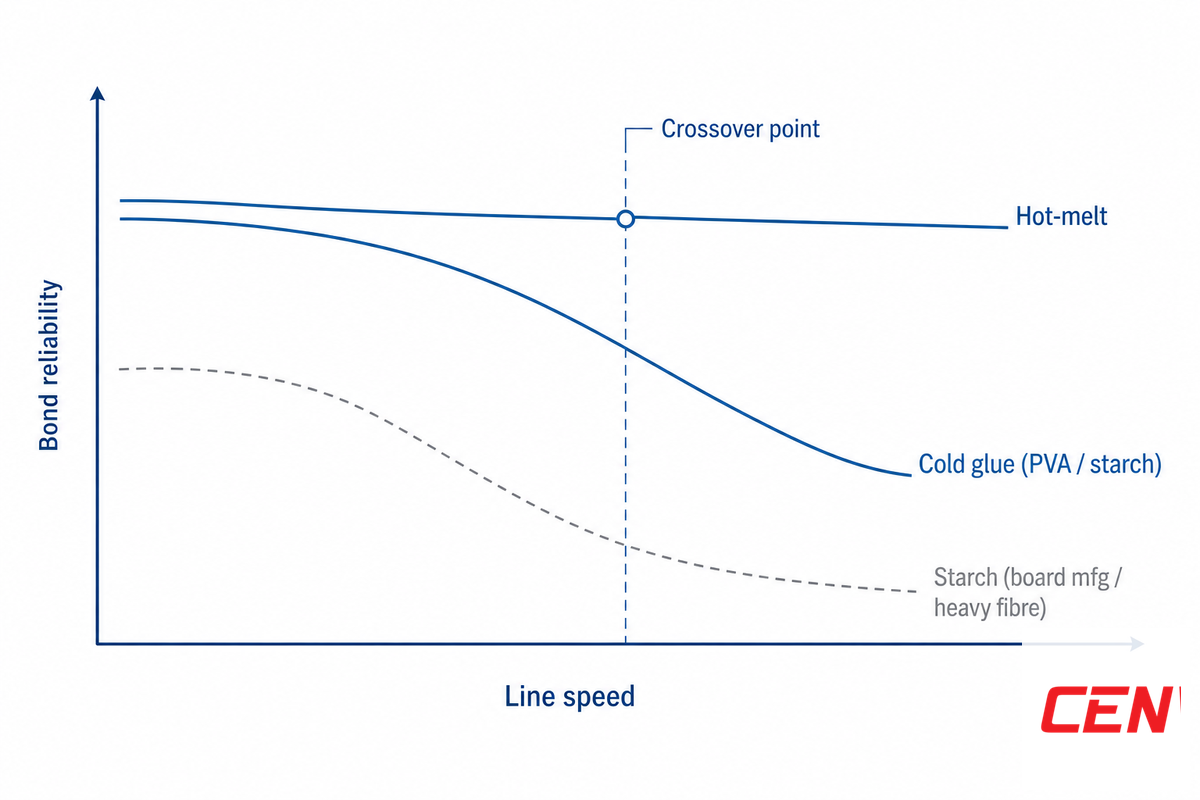
Esta é uma decisão que quase nenhuma página de concorrentes aborda. Nas linhas de cartão canelado usam-se três famílias de adesivos, e a escolha depende da velocidade da linha, do revestimento do cartão, da dimensão da tiragem e da reciclabilidade. Não se trata de uma classificação em que uma cola seja sempre a melhor.
O amido é o adesivo de referência na onduladora que fabrica o próprio cartão. É a classe de adesivo mais económica e trabalha com 15–35% de sólidos, segundo a Adhesives & Sealants Magazine. A cola PVA fria (à base de água) é a escolha habitual para dobrar e fechar caixas: penetra no papel e proporciona uma excelente aderência com arrancamento de fibras, custa pouco e tolera erros do operador. No entanto, fixa por evaporação, limita a velocidade da máquina de dobrar e colar caixas a cerca de 60 caixas por minuto e requer tempo de secagem. O adesivo termofusível EVA fixa em cerca de dois segundos, permite produzir 200+ caixas por minuto sem fase de secagem e cola cartão revestido ou com baixa energia superficial. Porém, custa mais por unidade, requer um sistema aquecido a cerca de 100–200 °C e carboniza se sobreaquecer. Uma formulação de amido patenteada que incorpora álcool polivinílico com 92–98% de hidrólise mostra como os formuladores ajustam a velocidade de fixação da colagem inicial, segundo a patente US 5 093 393 (H.B. Fuller).
Qual é o ponto de transição entre a cola fria e o adesivo termofusível?
Ponto de transição entre cola fria e adesivo termofusível: dimensão da tiragem e velocidade da linha a partir das quais a fixação instantânea e a ausência de uma fase de secagem do adesivo termofusível compensam o custo mais baixo e a maior penetração da cola PVA fria nas fibras. Em suma, a cola PVA fria é indicada para trabalhos de baixa velocidade, tiragens curtas e requisitos de reciclabilidade; o adesivo termofusível, para tiragens rápidas e de grande volume em cartão revestido.
Como regra prática do setor, e não como limite normalizado, a cola fria tende a ser vantajosa abaixo de cerca de 500 000 unidades por ano, quando a flexibilidade na mudança de trabalho e o baixo investimento são importantes. O adesivo termofusível tende a ser vantajoso em volumes elevados e regulares (por exemplo, 5 000 000+ unidades por ano), quando o custo total pode ser inferior e o espaço no chão de fábrica necessário para a secagem é uma limitação. Use estes intervalos como ponto de partida e valide-os com o perfil das suas próprias tiragens, em vez de os tratar como limites fixos. A correção a fazer ao mito de que «o adesivo termofusível é sempre melhor» é simples: a cola PVA fria costuma proporcionar uma colagem mais forte com arrancamento de fibras porque penetra nas fibras, enquanto o adesivo termofusível abdica de alguma penetração em favor da velocidade.
| Condição de trabalho | Adesivo recomendado | Motivo |
|---|---|---|
| Velocidade da linha <~60 caixas/min | Cola PVA fria | Há tempo para a secagem; menor custo por caixa |
| Velocidade da linha >~200 caixas/min | Adesivo termofusível EVA | A fixação em ~2 s acompanha a velocidade; dispensa a fase de secagem |
| Dimensão da tiragem <500,000 unidades/ano | Cola PVA fria | Baixo investimento; facilita as mudanças de trabalho |
| Dimensão da tiragem >5 000 000 unidades/ano | Adesivo termofusível EVA | O custo total pode ser ~25–30% inferior |
| Cartão kraft poroso sem revestimento | Cola PVA fria | Penetra nas fibras; maior arrancamento de fibras |
| Cartão revestido, laminado ou envernizado | Adesivo termofusível EVA | Cola superfícies com baixa energia superficial |
| Oficina fria (<20 °C) | Adesivo termofusível EVA | A cola PVA fria pode congelar ou engrossar antes de colar |
| Há requisitos de reciclabilidade ou repolpabilidade | Cola PVA fria ou amido | Evita partículas pegajosas do adesivo termofusível na pasta reciclada |
| Pouco espaço no chão de fábrica (sem sala de secagem) | Adesivo termofusível EVA | Não é necessária uma fase de secagem |
| Colagem na produção do cartão (canal ao papel de cobertura) | Amido | Mais económico; padrão na fase da onduladora |
Intervalos de transição compilados a partir das práticas de seleção de adesivos do setor; confirme-os com o seu cartão, clima e perfil de tiragem.
✔ Vantagens da cola PVA fria
- Penetra nas fibras → elevada resistência ao arrancamento de fibras
- Custo de adesivo por caixa mais baixo
- Dispensa depósito aquecido; fácil de utilizar
- Repolpável; compatível com a reciclagem
⚠ Vantagens e limitações do adesivo termofusível EVA
- Fixação em ~2 s; adequado a linhas de 200+ caixas/min
- Cola cartão revestido ou laminado
- Dispensa a fase de secagem; poupa espaço no chão de fábrica
- Custo mais elevado; carboniza se sobreaquecer; pode deixar partículas pegajosas
Como se aplica a cola ao cartão: tipos de unidades aplicadoras
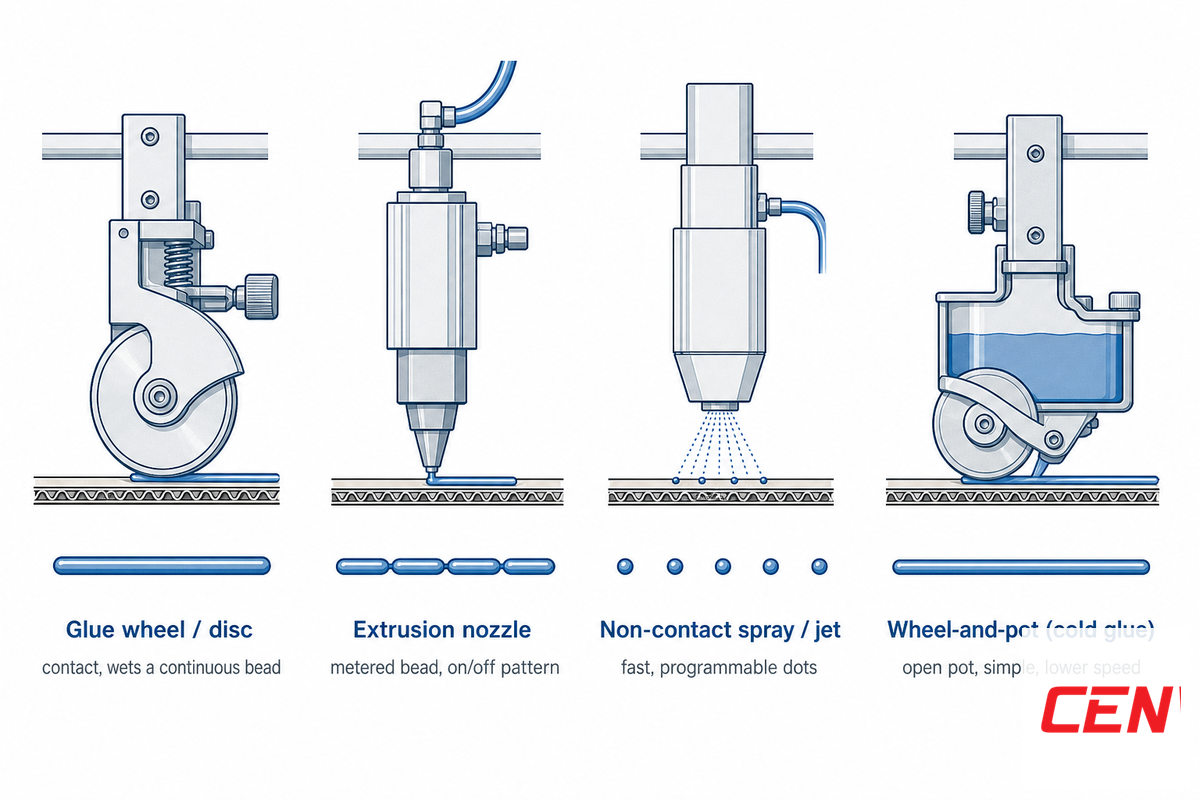
O adesivo só funciona se a unidade aplicadora o depositar corretamente. A escolha desta unidade depende do tempo em aberto, ou seja, do período durante o qual a cola se mantém trabalhável antes de formar uma película, e não de uma preferência. Se uma roda depositar uma película demasiado fina de adesivo termofusível, este solidifica antes da compressão; a substituição por um bico que deposite um cordão controlado e retenha o calor resolve o problema.
Uma unidade aplicadora inadequada cria um problema discreto e dispendioso: uma roda cuja cola forme película seca deixa a junta com pouco adesivo, enquanto um bico com aplicação excessiva desperdiça adesivo e pode aumentar em 5-10% a taxa de rejeição em cartão revestido. O compromisso entre controlo da dosagem e tempo em aberto depende da rapidez com que a cola tem de fixar antes da compressão. Por isso, a escolha da unidade aplicadora é uma decisão de engenharia, não uma opção por defeito.
| Tipo de unidade aplicadora | Adesivo mais adequado | Controlo da dosagem | Observações |
|---|---|---|---|
| Roda ou disco | Cola PVA fria | Baixo (regulado por raspador) | Robusto e popular; pode formar película seca a alta velocidade |
| Rolo ou transferência | Cola PVA fria ou amido | Médio | Película uniforme em sobreposições largas |
| Bico ou válvula | Adesivo termofusível | Elevado (doseamento automático) | Padrões programáveis de pontos ou linhas; mais dispendioso |
| Extrusão ou ranhura | Adesivo termofusível | Elevado | Cordão controlado; segundo a patente US 4 256 526 |
| Rolo de pontos ranhurado | Amido ou cola fria | Elevado (ranhura de 0,1–0,3 mm) | Aplica pontos e reduz o consumo de cola e a deformação (patente US 3 688 736) |
| Sem contacto, por jato | Adesivo termofusível | Elevado | Sem contacto com o cartão; adequado para superfícies delicadas |
| Aplicação intermitente em pontos ou traços | Adesivo termofusível | Elevado | Pode reduzir o consumo de adesivo termofusível até ~50% |
| Aplicador de dedos | Fria | Baixo | Em grande medida obsoleto |
| Bateria de várias unidades aplicadoras | Cola fria ou adesivo termofusível | Elevado | 3+ unidades aplicadoras para formatos de 4/6 cantos e abas complexas |
Os bicos para adesivo termofusível são dimensionados com precisão: um orifício típico mede 0,30–0,46 mm (0,012–0,018 in), e aumentar apenas um intervalo de ~0,05 mm eleva o consumo de adesivo em cerca de 19–23%. A prova histórica de que a aplicação doseada protege a colagem vem da patente US 3 688 736, cuja roda ranhurada aplica pontos separados especificamente para evitar que o excesso de cola deforme o cartão.
A colagem resistiu? Teste de arrancamento de fibras, cobertura da sobreposição e ECT/BCT
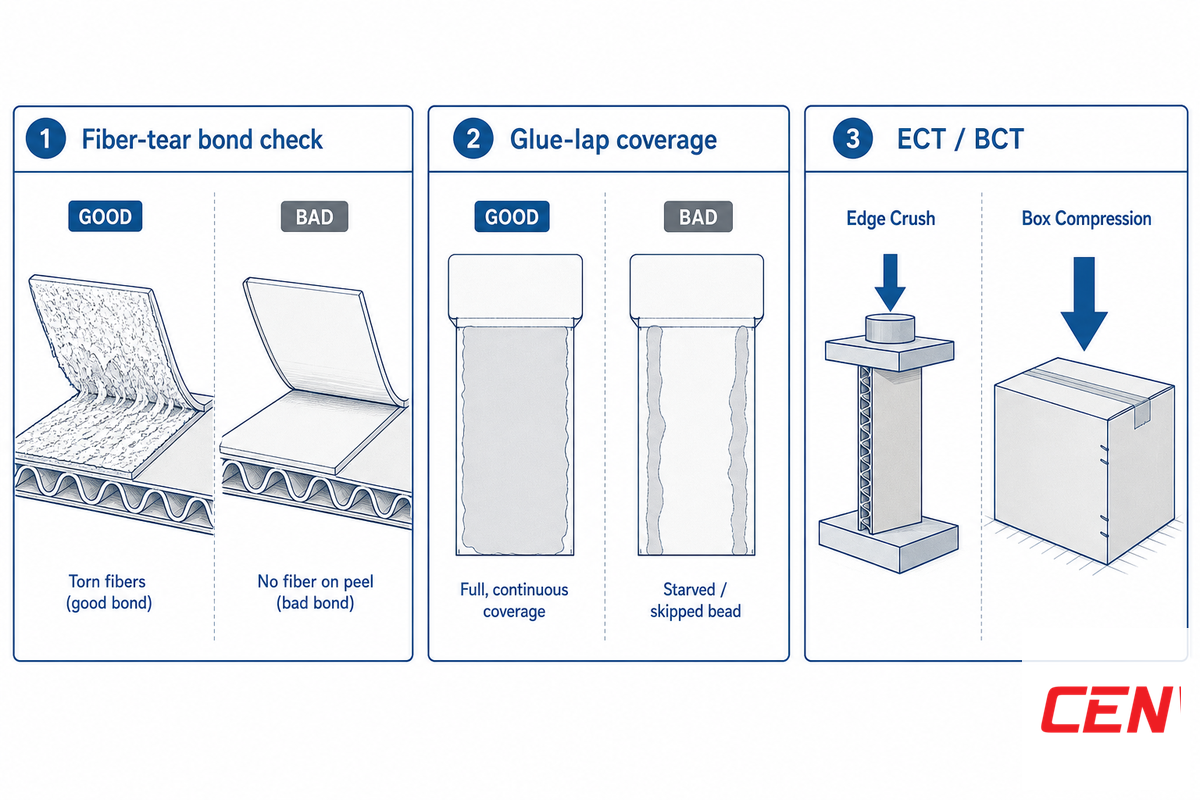
Não é possível controlar uma colagem que não se mede. A boa notícia: o teste mais fiável de colagem em cartão canelado não exige um laboratório, apenas as mãos.
Como testar a resistência de uma junta colada de cartão canelado?
Faça um teste de arrancamento de fibras: corte a costura colada em tiras de cerca de 20 mm, deixe-as estabilizar à temperatura ambiente e depois descole cada uma lentamente. Se as fibras do cartão se rasgarem e ficarem fragmentos de papel nas duas faces, a colagem é sólida, porque o adesivo é agora mais resistente do que o material de base. Se a costura se separar sem deixar marcas ao longo da linha de cola e sem danificar as fibras, a junta tem cola insuficiente ou está a usar o adesivo errado e abrir-se-á durante o transporte.
O Forest Products Laboratory dos Estados Unidos enuncia diretamente o princípio de engenharia: é geralmente preferível que a colagem seja mais resistente do que o material de base, para que a falha ocorra por rutura das fibras e não por separação da linha de cola.
Contraintuitivamente, o melhor resultado no teste de arrancamento de fibras apresenta menos cola visível, e não mais. A cola acumulada em gotas numa junta rasgada indica aplicação excessiva: está-se a desperdiçar cola, não a reforçar a caixa. Para uma avaliação laboratorial, o teste de aderência dos pinos (TAPPI T 821 om-22) mede a força na direção Z necessária para separar as pontas dos canais do papel de cobertura e identifica se o defeito resulta de pouca penetração do adesivo ou de cartão fraco.
📐 Nota de engenharia — a regra da cobertura em vez do volume.
A resistência da colagem depende de uma película uniforme em toda a sobreposição colada, não do volume de cola. O excesso de adesivo dilata e amolece o cartão, provoca bolhas e rugas e prolonga o tempo de secagem; enfraquece a junta. Procure uma película fina e contínua que provoque o arrancamento das fibras e não aplique mais cola. O que se está realmente a ajustar é a «velocidade de fixação»: o tempo necessário para o adesivo se tornar mais resistente do que o cartão. Se for demasiado lenta, as caixas abrem-se.
A resistência do cartão está relacionada com a colagem através do esmagamento de bordo. O teste de esmagamento de bordo (ECT, ISO 3037 / TAPPI T 811 om-23) varia bastante consoante a qualidade do cartão, normalmente desde os valores baixos na casa dos 20 até mais de 60 lb/in; um ECT superior prevê, em geral, uma pilha mais resistente. A fórmula de McKee estima a resistência à compressão da caixa (BCT) como BCT = 5,876 × ECT × √(U × d), em que U é o perímetro da caixa e d é a espessura do cartão. Considere-a uma estimativa: só é válida quando a relação entre a altura da caixa e o perímetro excede 1:7. Um estudo revisto por pares de 2023 concluiu que a fórmula simplificada tem um erro de cerca de 18% e não é adequada para caixas com recortes, segundo Fehér et al. (2023). Há uma distinção importante: ECT e BCT medem o cartão e a caixa montada, não a junta colada em si. Utilize-os juntamente com os testes de arrancamento de fibras e de aderência dos pinos, que avaliam diretamente a colagem; uma caixa pode passar no ECT e, ainda assim, abrir-se numa costura fraca.
«Uma colagem correta deve ser mais resistente do que o material de base, para que a falha ocorra por arrancamento das fibras do cartão e não na linha de cola. Se, ao descolar uma costura, o papel se rasgar, a cola está a cumprir a sua função.»
Compatibilizar o sistema de aplicação de cola com a qualidade do cartão e o formato da caixa
Uma máquina de dobrar e colar caixas de cartão canelado pode processar cartão de parede simples e de parede dupla?
Muitas conseguem, mas não presuma: confirme o intervalo de qualidades de cartão na ficha técnica. O cartão de parede dupla requer mais força de dobragem e um ajuste diferente da cola, porque os canais mais espessos e rígidos oferecem maior resistência à dobragem e absorvem o adesivo de forma diferente do cartão fino. Antes de comprar, confirme que o cartão mais fino e o mais espesso estão dentro do intervalo de espessuras que a máquina pode processar.
A geometria dos canais determina a absorção da cola e a resistência ao esmagamento, pelo que o alinhamento das abas e os ajustes de alimentação do papel variam consoante a qualidade do cartão. O formato da caixa determina o padrão de colagem e o número de unidades aplicadoras. A referência internacional é o Código FEFCO, atualmente na sua 12.ª edição: 0201 corresponde ao contentor normal com abas (RSC), enquanto as caixas com fundo automático pertencem à série 07 (por exemplo, 0711, fundo automático pré-colado) — e não à série 0500, que inclui formatos telescópicos e com manga. As caixas com abas, incluindo as RSC, representam cerca de 51% dos formatos de caixa a nível mundial. Por isso, a colagem em linha reta abrange a maioria da produção, embora uma mesma linha tenha de processar formatos variados e proteger os produtos durante o armazenamento e o transporte.
| Canal | Espessura | Canais/pé | Nota sobre a colagem |
|---|---|---|---|
| A | ~1/4 in | ~33 | Maior amortecimento; absorvente, requer cobertura uniforme |
| B | ~1/8 in | ~47 | Superfície plana e rígida; linhas de cola nítidas |
| C | ~3/16 in | ~39 | Canal mais comum para caixas de expedição; versátil |
| E | ~1/16 in | ~90 | Canal fino; menos absorvente, requer controlo do cordão de cola |
| F | ~1/32 in | ~125 | Microcanal; sobreposição mais pequena, unidades aplicadoras precisas |
Quanto custa: preço da máquina e custo de cola por 1000 caixas
Uma máquina de dobrar e colar caixas de cartão canelado pode custar dezenas de milhares de dólares por uma unidade semiautomática ou bem mais de USD 1 milhão por uma linha integrada de alta velocidade. Porém, o preço de compra é apenas metade da história: o adesivo, a mão de obra e o refugo determinam o verdadeiro custo de propriedade.
Quanto custa uma máquina de dobrar e colar caixas de cartão canelado?
O preço das máquinas varia bastante consoante o nível de automação e integração. As estimativas de estudos de mercado situam as máquinas de dobrar e colar caixas usadas com especificações de topo entre cerca de USD 500 000 e 1,5 milhões, segundo uma análise do setor; não se trata de um preço fixo. As unidades FFG novas de entrada de gama custam muito menos, enquanto as linhas integradas de gama média atingem valores na ordem das centenas de milhares.
Os preços das máquinas novas aumentaram 30–130% em termos ajustados à inflação ao longo de três décadas, porque hoje fazem muito mais: mais cores, receitas de trabalho armazenadas e preparações mais rápidas, segundo a Association of Independent Corrugated Converters. Mas a máquina representa apenas metade do custo.
Registo do custo de cola por 1000 unidades
A cola é um custo recorrente que nenhuma brochura indica. Faça as contas: custo da cola por 1 000 caixas = área da aba de colagem (m²) × gramagem aplicada (g/m²) × preço da cola ($/kg). Exemplo para uma caixa RSC com uma aba de colagem de 35 mm numa caixa com 300 mm de altura (área da aba ≈ 0,0105 m²):
- PVA de secagem a frio: 0,0105 m² × 18 g/m² = 0,19 g/caixa; a ~$1.50/kg → cerca de $0,28 por 1 000 caixas (mais a energia de secagem).
- EVA termofusível: 0,0105 m² × 10 g/m² = 0,11 g/caixa; a ~$6.60/kg ($3/lb) → cerca de $0,70 por 1 000 caixas (sem secagem; a aplicação em pontos intermitentes pode reduzir este valor em ~50%).
Valores meramente ilustrativos: introduza as dimensões da sua aba, a gramagem aplicada e o preço local da cola. A conclusão é simples: a cola de secagem a frio ganha no custo do material; a termofusível ganha na velocidade e no espaço ocupado.
Faça as mesmas contas para a mão de obra e o refugo antes de assinar. Um projeto documentado na secção de secagem de uma fábrica de cartão canelado reduziu o refugo de 1,9% para 1,33%, poupando cerca de USD 50,000, apenas com a normalização das definições e a manutenção preventiva, segundo um estudo de caso Lean Six Sigma. Numa instalação de referência com 55 000 caixas por dia, uma linha integrada reduziu o refugo de 7,8% para 2,9% e o tempo de mudança de formato de 35 para 11 minutos, com um período de retorno do investimento indicado de cerca de 14.5 meses. Faça as suas próprias contas com a calculadora do período de retorno da máquina de dobrar e colar caixas. Quer esteja a comparar preços de máquinas de colagem de caixas de cartão canelado de vários fornecedores, a ponderar uma máquina usada ou a dimensionar uma máquina pequena para uma tiragem-piloto, inclua no orçamento o custo recorrente da cola, e não apenas o preço de compra. A solução de colagem adequada aumenta a produtividade e mantém estável o processo de embalagem; uma linha duradoura, operada com eficiência, melhora o desempenho ao longo de todo o ciclo de produção.
Defeitos de colagem e como os corrigir na origem
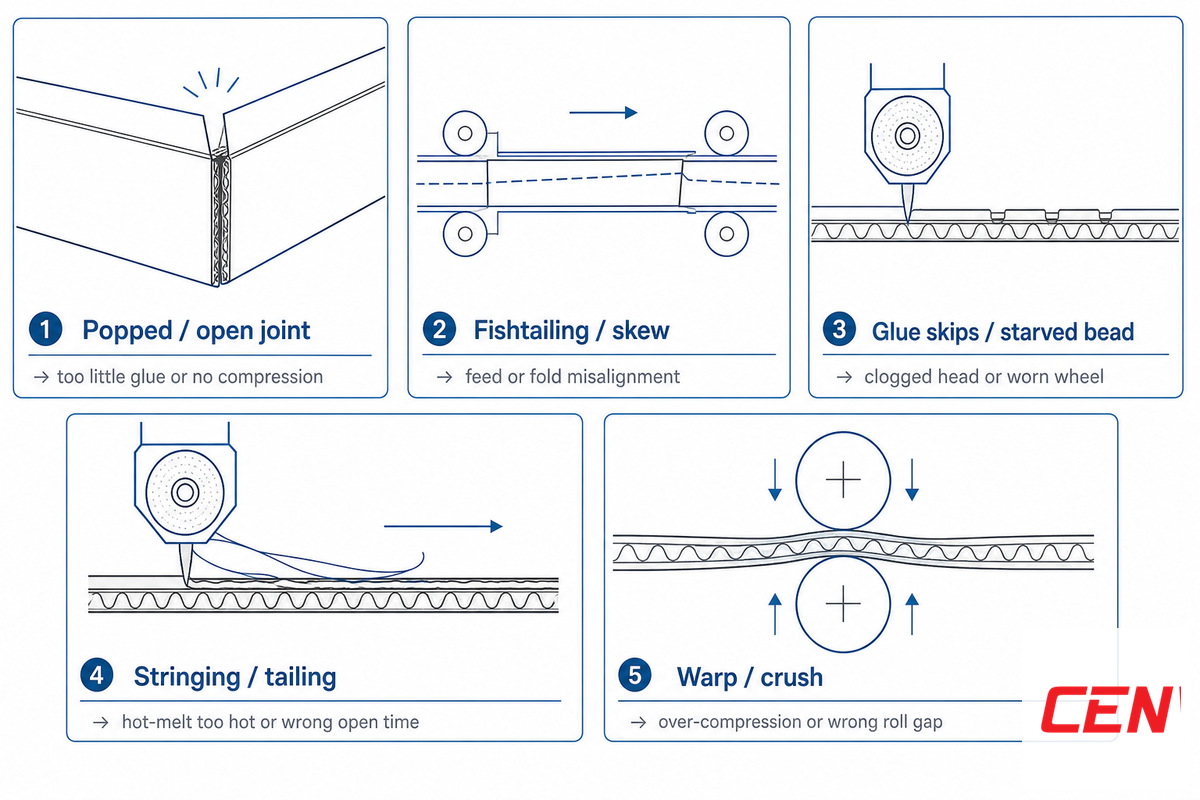
A maioria das falhas de colagem tem poucas causas possíveis, e raramente se resolvem com «mais cola». Identifique a causa de origem do defeito.
Numa fábrica de caixas do Texas que analisámos, uma referência com revestimento abria repetidamente na junta. Aumentaram a quantidade de cola três vezes e, em cada tentativa, a deformação piorou. A solução foi precisamente a oposta: reduzir a gramagem aplicada e aparar cerca de 1/32 inch da aba de colagem para que a cola aderisse ao cartão sem revestimento. O refugo desse trabalho caiu de cerca de 6% para menos de 2% num único turno. O instinto foi usar mais cola; a resposta foi usar menos cola, aplicada uniformemente: a regra da cobertura acima da quantidade em ação.
| Defeito | Causa provável | Solução |
|---|---|---|
| Aplicação irregular da cola / linha descontínua | Bocal obstruído; pó de pulverização da impressora a montante | Limpar ou substituir o orifício; reduzir o pó da impressora |
| Junta fraca (cola apenas numa face) | Pouca cola; pressão baixa; cola termofusível demasiado fria | Aumentar a gramagem aplicada; ajustar o tempo de compressão; aumentar a temperatura |
| A junta abre (cola nas duas faces) | Demasiada cola; pressão insuficiente; temperatura demasiado alta | Reduzir a película de cola; prolongar a prensagem; baixar a temperatura |
| Bolhas / rugas / deformação | O excesso de cola faz inchar o cartão | Película fina e uniforme (cobertura acima da quantidade) |
| A junta abre no cartão revestido | A baixa energia superficial repele a cola | Remover o revestimento da zona de colagem ou aparar ~1/32 in da aba |
| Não há colagem apesar de haver cola suficiente | Oficina demasiado fria (<20 °C) | Aquecer a oficina e a cola |
| Cola termofusível carbonizada / bocal obstruído | A cola degrada-se quando fica parada | Ativar o modo de redução de temperatura após ~15 min sem atividade |
| Junta em cauda de peixe / desalinhada | Vinco fraco; velocidades desiguais dos transportadores | Aumentar a pressão de vincagem; equilibrar os transportadores |
| As caixas ficam coladas umas às outras | A cola extravasa; linha de cola demasiado perto da margem | Reduzir a cola; afastar a linha de cola da margem |
Há duas precauções a ter em conta em todas as linhas. Primeiro, as fábricas de produção em série com linhas integradas registam normalmente 15–25% de refugo acumulado, segundo a PackIOT, pelo que um desalinhamento não detetado pode inutilizar uma tiragem inteira. Em cada mudança de formato, recolha uma caixa de amostra na saída e faça um teste de delaminação da fibra na junta. Segundo, é durante a desobstrução de encravamentos que os operadores se magoam: passar a mão para lá de uma proteção e entrar na zona de operação exige o bloqueio e etiquetagem completos previstos em OSHA 29 CFR 1910.147, e os pontos de entalamento e os rolos de formação têm de permanecer protegidos ao abrigo de 1910.212.
⚠️ Importante: Uma junta em cauda de peixe ou desalinhada que não seja detetada inutiliza a tiragem inteira, e não apenas algumas caixas: o defeito repete-se em cada cartão cortado até alguém parar a linha. A inspeção da primeira peça em cada mudança de formato permite detetá-lo.
O futuro da colagem de caixas de cartão canelado em 2026
A maior mudança em 2026 é a influência crescente da reciclabilidade na escolha da cola, para além do preço. O Regulamento da UE relativo às embalagens e aos resíduos de embalagens (PPWR 2025/40) entrou em vigor em 11 de fevereiro de 2025 e é aplicável a partir de 12 de agosto de 2026; como parte de uma legislação mais ampla sobre conceção para a reciclagem, exige que todas as embalagens sejam recicláveis de forma economicamente viável até 2030, segundo a European Commission.
Como a cola termofusível convencional se fragmenta em «partículas pegajosas» que contaminam a pasta reciclada, a regulamentação e as exigências dos retalhistas estão a orientar a selagem de caixas para sistemas de PVA de secagem a frio e de amido que possam ser repolpeados. O cartão canelado já representa o maior segmento em volume de bioadesivos, numa «mudança da cola termofusível sintética para bioadesivos à base de amido», segundo a IndexBox. Estudos revistos por pares sobre cola termofusível à base de amido de mandioca confirmam que os substitutos de origem biológica foram validados pela investigação, e não são apenas uma promessa de marketing, segundo Admase et al. (2024).
O segundo fator é a mão de obra. Há poucos operadores experientes de máquinas de dobrar e colar caixas, o que leva os compradores a optar por máquinas servoacionadas que guardam receitas de trabalho e reduzem significativamente o tempo de mudança de trabalho, com a mesma automação que processa caixas Crash-lock e de seis cantos acima de 400 m/min. O que significa isto para a sua compra: se estiver a especificar uma máquina para colagem de caixas de cartão canelado para um projeto de 2026, pondere a reciclabilidade do adesivo e a automação da mudança de trabalho, além da velocidade, e confirme que a cola escolhida continuará a cumprir eventuais requisitos de reciclabilidade impostos pelos seus clientes do retalho. Para enquadramento, o mercado das máquinas de dobrar e colar caixas está próximo de USD 678 milhões (2025), com uma trajetória de crescimento de ~6,8%, embora as estimativas variem bastante entre empresas e devam ser consideradas meramente indicativas.
Matriz de adequação da máquina de colagem ao produto
Os compradores usam várias designações para este equipamento. A forma mais segura de interpretar máquina de colagem de caixas, máquina de colagem de caixas de cartão e máquina de aplicar cola em caixas é relacionar a pesquisa com o tipo de cartão, o formato da caixa e o processo necessário.
| Designação usada pelo comprador | Necessidade provável | Próxima verificação recomendada |
|---|---|---|
| Máquina de colagem de caixas de cartão canelado | Dobragem e colagem de cartões cortados de cartão canelado, com compressão controlada. | Verificar a onda, a largura do cartão cortado, a aba de colagem e a produção necessária. |
| Máquina de colagem de caixas | Categoria abrangente, que pode referir-se à dobragem e colagem ou apenas à aplicação de cola. | Perguntar se a máquina tem de dobrar, esquadrejar e contar as caixas. |
| Máquina de colagem de caixas de cartão | Pode referir-se a caixas de cartão compacto ou a caixas de cartão canelado ligeiro. | Confirmar a espessura do cartão e o formato da caixa antes de escolher a classe da máquina. |
| Máquina de aplicar cola em caixas | Muitas vezes, trata-se de um pedido para colagem ou aplicação de cola de menor complexidade. | Distinguir as expectativas de produção para operação manual, semiautomática e totalmente automática. |
Se o trabalho exigir controlo total da dobragem, consulte as especificações da máquina de colagem de caixas de cartão canelado. Se apenas for necessária a aplicação de cola, compare a máquina automática de aplicação de cola.
Perguntas frequentes
P: O que é uma máquina de colagem de caixas de cartão canelado?
Ver resposta
Uma máquina de colagem de caixas de cartão canelado é um equipamento automatizado de transformação que aplica cola à aba de colagem de um cartão de cartão canelado cortado e preparado para dobragem, dobra os painéis e prensa a junta do fabricante até a cola aderir e formar uma caixa acabada. Substitui a aplicação manual de fita adesiva ou cola e é classificada pelo formato da caixa e pelo sistema de aplicação de cola: PVA de secagem a frio, cola termofusível ou amido.
P: Para caixas de cartão canelado, qual é melhor: cola de secagem a frio ou cola termofusível?
Ver resposta
Nenhuma é sempre melhor; a escolha depende das condições de utilização. O PVA de secagem a frio penetra nas fibras, proporcionando uma excelente ligação com delaminação da fibra, custa menos e tolera melhor os erros, mas seca lentamente e limita a velocidade a cerca de 60 caixas/min. A cola termofusível seca em cerca de dois segundos, permite produzir mais de 200 caixas/min sem secagem e adere ao cartão revestido, mas custa mais e requer equipamento aquecido. Escolha em função da velocidade da linha, do revestimento do cartão, do tamanho da tiragem e da reciclabilidade.
P: Quanto custa uma máquina de colagem de caixas de cartão canelado?
Ver resposta
O preço varia bastante consoante o nível de automação e integração. As estimativas de estudos de mercado situam as máquinas de dobrar e colar caixas usadas com especificações de topo entre cerca de USD 500 000 e 1,5 milhões. As unidades FFG novas de entrada de gama custam muito menos, enquanto as linhas integradas de impressão, dobragem e colagem atingem valores na ordem das centenas de milhares ou mais. Acrescente o custo recorrente da cola — calcule o custo por 1 000 caixas com base na área da aba, na gramagem aplicada e no preço da cola —, bem como a mão de obra e o refugo; depois compare o custo total de propriedade, e não apenas o preço de compra.
P: A que velocidade trabalha uma máquina de colagem de caixas de cartão canelado?
Ver resposta
As máquinas autónomas trabalham normalmente a 50–300 caixas/min; as máquinas flexográficas integradas de dobrar e colar caixas atingem 200–400+ m/min. A produção real fica sempre abaixo do máximo indicado na brochura.
P: Uma máquina pode processar cartão de parede simples e de parede dupla?
Ver resposta
Muitas conseguem, mas confirme a gama de espessuras na ficha técnica. O cartão de parede dupla exige mais força de dobragem e uma definição de aplicação de cola diferente.
P: Vale a pena comprar uma máquina usada para colar caixas de cartão canelado?
Ver resposta
Uma máquina usada pode reduzir o investimento em 40–60%, mas tenha em conta os custos ocultos: peças sobresselentes em falta ou obsoletas, documentação CE/ISO fora de validade, incerteza quanto à recondicionamento e lacunas na formação dos operadores. Num programa de grande volume que procure um período de retorno inferior a dois anos, as poupanças de mão de obra e de refugo de uma linha nova e bem assistida compensam muitas vezes o preço de compra mais baixo.
P: Como posso saber se a ligação da cola é suficientemente forte?
Ver resposta
Faça o teste de delaminação da fibra na junta: corte a junta em tiras de ~20 mm e separe-as lentamente. Se as fibras do cartão rasgarem, a ligação é mais forte do que o próprio cartão e vai resistir; se a junta se separar facilmente ao longo da linha de cola, foi aplicada pouca cola ou está a ser usada uma cola inadequada. Para um controlo de qualidade documentado, o método de adesão por pinos TAPPI T 821 quantifica a ligação. A aplicação excessiva — visível pelos aglomerados de cola — indica desperdício, não resistência.
Precisa de especificar uma máquina de colagem de caixas de cartão canelado em função do cartão, do formato da caixa e do perfil da tiragem? A Cenwan acompanha todo o processo de seleção e conceção, configurando a linha de colagem de acordo com os requisitos da junta para uma ampla variedade de formatos de caixa, em vez de se limitar a uma ficha técnica normalizada.
Peça um orçamento personalizado → ou encontre o modelo adequado com o seletor de modelos de máquinas de dobrar e colar caixasA nossa perspetiva sobre a qualidade da colagem
Enquanto parceira de equipamento de fabricantes de caixas de cartão canelado, a Cenwan Machine fabrica máquinas de dobrar e colar caixas de cartão canelado e máquinas de colagem de caixas na sua fábrica de Wenzhou para a indústria da embalagem em 40+ países, com configurações personalizadas para o fabrico de caixas de alta qualidade. Elaborámos este guia em torno da junta de colagem, porque é ela que determina se uma caixa de cartão canelado resiste ao transporte, e é uma variável que a maioria das páginas de equipamentos não aborda. Os valores de preço, refugo e mudança de formato citados, provenientes das nossas próprias instalações, referem-se a projetos de referência de 2025–2026; os resultados variam consoante o cartão, o clima e a duração da tiragem. Revisto pela equipa técnica da Cenwan Machine.
Referências e fontes
- A indústria do cartão caneladoFibre Box Association
- Lista numérica de normas (T 811 / T 804 / T 821)TAPPI
- GTR-196: Efeitos da humidade e da fluência no papel, cartão e embalagensUSDA Forest Products Laboratory
- Ensaio de compressão de arestas (fórmula de McKee, ISO 3037)Wikipedia
- Estimativa da resistência à compressão de caixas de cartão canelado (Fehér et al., 2023)NIH/PMC
- Código FEFCO (12.ª edição)European Federation of Corrugated Board Manufacturers
- Patente dos US 5,093,393, Cola de amido para ondulação com PVAUSPTO
- Patente dos US 3,688,736, Aplicador de cola para máquina de cartão caneladoUSPTO
- 29 CFR 1910.212 / 1910.147, Proteção de máquinas e bloqueio e etiquetagemOSHA
- Regulamento relativo às embalagens e aos resíduos de embalagens (PPWR 2025/40)European Commission
- Cola termofusível à base de amido de mandioca (Admase et al., 2024)NIH/PMC
- Mercado das máquinas de dobrar e colar caixasGlobal Market Insights
- Uma análise da evolução das fábricas de caixasAICC
- Reduzir o refugo na embalagem de cartão caneladoThe Lean Six Sigma Company
- Previsão do mercado de bioadesivos para embalagensIndexBox
Artigos relacionados
- O que é uma máquina de dobrar e colar caixas de cartão canelado? As cinco secções de trabalho da máquina
- Máquina automática de aplicação de cola: guia de compra para 2026
- Como reduzir o tempo de mudança de encomenda numa máquina de dobrar e colar caixas
- Máquinas automáticas de dobrar e colar caixas: tipos, componentes e custos