Entre em contacto com a Cenwan Machine Company


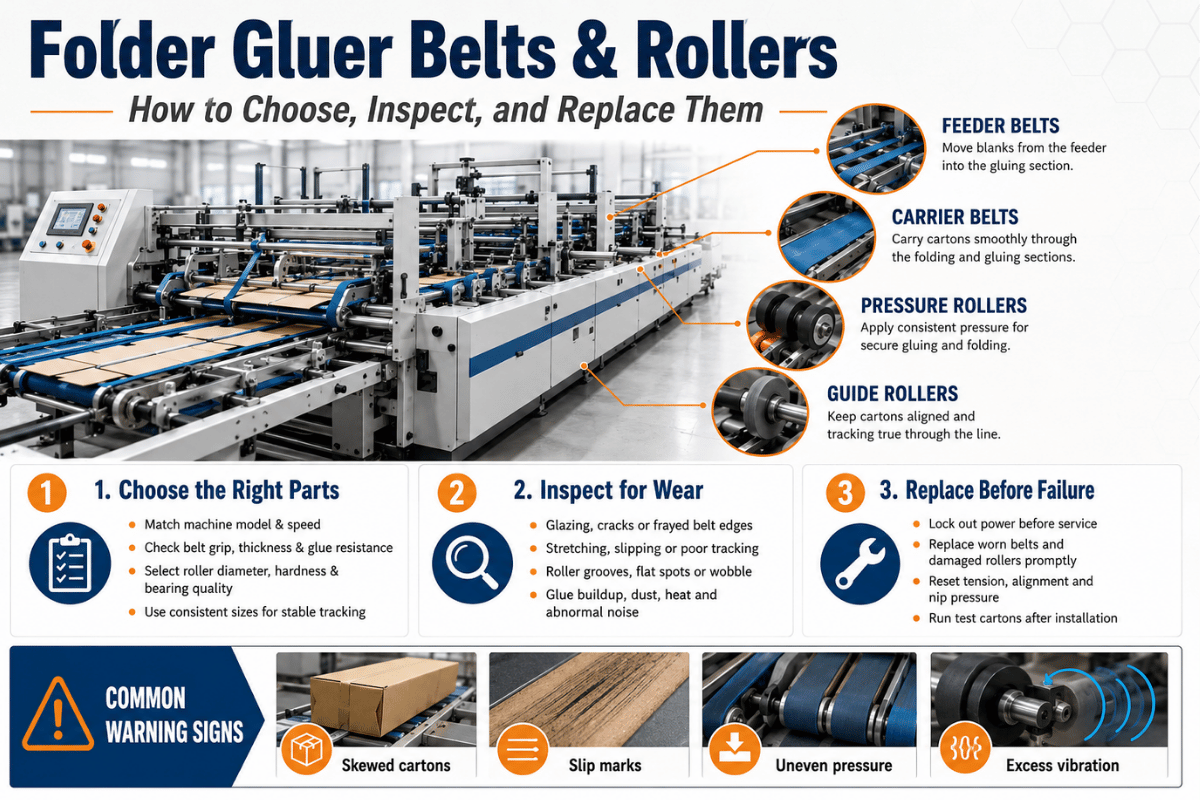
As correias e os rolos das máquinas de dobrar e colar caixas são peças de desgaste que determinam discretamente se uma linha de produção de embalagens de cartão funciona durante um turno sem problemas ou se para a meio de uma encomenda. Uma correia desgastada raramente falha sem dar sinais: desvia-se, marca um painel impresso ou desliza no alimentador até a linha parar. Este guia explica como funcionam as correias e os rolos de uma máquina de dobrar e colar caixas, como os escolher, como interpretar os sintomas de avaria e quanto tempo duram realmente — dirigido a responsáveis de compras e técnicos de manutenção que avaliam o custo de uma peça pelos turnos perdidos, não pelo preço de catálogo.
Especificações rápidas: correias e rolos para máquinas de dobrar e colar caixas
| Materiais comuns das correias | Poliéster (PE), poliamida (PA), revestimento de borracha NBR |
| Espessura normalizada das correias | 3, 4, 5, 6 mm |
| Vida útil das correias | 1 500–5 500 horas de tiragem (dependente do material e da velocidade) |
| Vida útil dos rolos | 8 000–20 000 horas de tiragem |
| Cinco tipos de rolos | Alimentação, pré-dobragem, compressão, transferência, rolo de tração |
| Avaria mais comum | Desvio da correia / perda de alinhamento — não é um defeito do material |
| Resistência da emenda sem adesivo | ~90–95% da resistência da correia |
O que fazem realmente as correias e os rolos numa máquina de dobrar e colar caixas
A correia de uma máquina de dobrar e colar caixas é uma correia transportadora plana que mantém as planchas de cartão cortadas e as faz avançar pelas secções de alimentação, dobragem e colagem da máquina. Os rolos fazem girar essas correias, vincam previamente o cartão e mantêm fechada a união colada. São o elo móvel entre todas as estações - basta uma peça ligeiramente danificada para causar problemas três estações adiante.
Ao acompanhar o percurso do cartão desde a entrada até à saída, as peças sucedem-se sempre na mesma ordem. A secção de alimentação retira as planchas da pilha. Os rolos de pré-dobragem vincam o cartão pela primeira vez. As correias transportadoras e de transferência deslocam o trabalho em curso entre as unidades de dobragem, e a secção de compressão aperta a união colada. Cada transferência depende dos mesmos dois fatores — aderência constante e velocidade estável — que as correias e as correias do alimentador asseguram. Quando as empresas encomendam estas peças apenas à última hora, como resposta a uma emergência, em vez de as preverem entre os consumíveis, acabam por ter paragens não planeadas.
Uma forma útil de distinguir estas duas famílias de peças: as correias apresentam sinais visíveis e previsíveis de desgaste, pelo que são o consumível mais evidente; os rolos avariam com menos frequência, mas a um custo mais elevado — um rolamento gripado pode danificar um veio. Um plano de manutenção que preveja a substituição de ambos, em vez de esperar que a linha pare, é a medida mais eficaz ao alcance de uma fábrica de embalagens de cartão para maximizar o tempo de atividade. Para consultar a gama completa de peças e as equivalências entre marcas, veja o catálogo de correias e rolos para máquinas de dobrar e colar caixas da Cenwan.
💡 Ideia principal
As correias e os rolos não são peças sobresselentes: são consumíveis cuja substituição deve ser planeada. As fábricas com o maior tempo de atividade são aquelas que passaram a encará-los dessa forma.
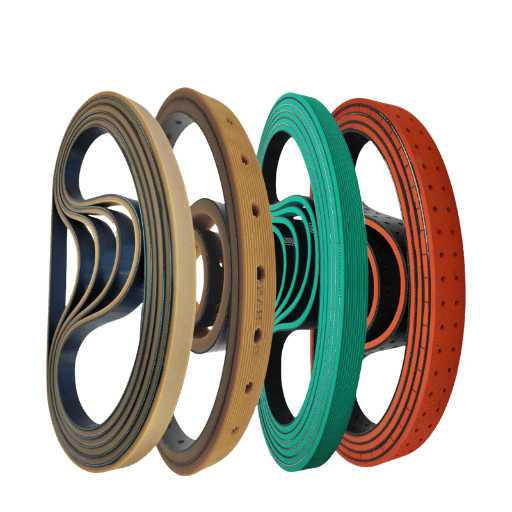
Materiais e espessuras das correias: PE, PA e NBR

A maioria das correias para máquinas de dobrar e colar caixas é fabricada com um de três materiais de revestimento. A escolha depende da caixa produzida e da velocidade da máquina, não da preferência por uma marca. As correias de poliéster (PE) são dimensionalmente estáveis e permitem obter uma dobragem uniforme a alta velocidade. As correias de poliamida (PA), muitas vezes construídas sobre um núcleo de nylon, oferecem flexibilidade longitudinal para um funcionamento eficiente em linha reta e em linhas de transformação de papel.
As correias com revestimento de borracha NBR — borracha de acrilonitrilo-butadieno, também chamada nitrilo ou Buna-N — sacrificam alguma velocidade em favor da aderência, uma característica necessária numa secção de transferência de cartão canelado.Três propriedades do material distinguem uma correia que mantém a dobragem de outra que se desvia após os primeiros mil ciclos: a resistência à abrasão protege o revestimento do contacto repetido com as arestas das caixas de cartão; a estabilidade dimensional impede o alongamento da correia sob tensão; e a resistência à flexão inversa e à fadiga por flexão permite-lhe trabalhar com polias de pequeno raio sem rachar nas extremidades. A precisão da dobragem resulta da combinação destas três propriedades. Uma correia descrita apenas como «resistente à abrasão» deve suscitar perguntas: peça a classificação de velocidade e a composição do revestimento.
| Material da correia | Espessura típica | Velocidade máxima da linha | Aplicação indicada |
|---|---|---|---|
| Poliéster (PE) | 3 mm | até ~400 m/min | Caixas de cartão leves, cartão de onda E, secções de alimentação após a dobragem |
| Poliamida (PA) | 3 mm | até ~300 m/min | Caixas compactas de linha reta, transformação de papel |
| Revestimento de borracha NBR | 4 mm | até ~500 m/min | Cartão canelado normalizado de onda B/C, aderência na secção de transferência |
| TP conforme para contacto alimentar | 3–4 mm | até ~600 m/min | Caixas de cartão para produtos farmacêuticos e alimentares (requisitos da UE 1935/2004) |
| PE de alta velocidade | 4–5 mm | até ~750 m/min | Linhas de máquinas de dobrar e colar caixas de cartão canelado a alta velocidade |
| PA para trabalhos pesados | 5–6 mm | até ~600 m/min | Cartão canelado pesado de onda AB com 5 camadas, formação de tubos |
De que espessura de correia preciso para a minha máquina de dobrar e colar caixas?
As correias para máquinas de dobrar e colar caixas têm espessuras de 3 mm a 6 mm, e a escolha depende do cartão, não da marca da máquina. Opte por 3 mm para caixas de cartão leves, cartão de onda E e secções de alimentação após a dobragem, onde o transporte é mais importante do que a aderência. Para cartão canelado normalizado de onda B e C, o cenário de produção mais comum, escolha 4 mm. Use revestimentos de 5-6 mm apenas para cartão pesado de onda AB com 5 camadas e aplicações de transferência sujeitas a impactos intensos. Quando a linha ultrapassa a velocidade indicada na placa de características — algo cada vez mais frequente com a substituição dos acionamentos mecânicos por servomotores — ajuste a correia à velocidade máxima real da linha: uma correia PE de 3 mm submetida a 600 m/min não manterá a dobragem durante muito tempo.
Matriz de seleção da espessura e do material
| Caixas leves / cartão de onda E, alimentação após a dobragem | Poliéster (PE) de 3 mm |
| Cartão canelado normalizado de onda B/C | Revestimento de borracha NBR de 4 mm |
| Cartão canelado a alta velocidade, 500–750 m/min | PE de alta velocidade de 4–5 mm |
| Cartão pesado de onda AB com 5 camadas | Poliamida para trabalhos pesados de 5–6 mm |
| Caixas de cartão para produtos alimentares / farmacêuticos | Correia TP de 3–4 mm conforme para contacto alimentar |
As marcas europeias Tier-1 dividem normalmente a sua classificação em apenas dois grupos: poliéster e poliamida. Esta classificação ignora as dimensões mais extremas, onde os operadores enfrentam as falhas mais graves: alta velocidade, cartão pesado e contacto com alimentos. Classificar uma correia segundo a aplicação — precisamente o princípio que orienta as seis séries de correias para máquinas de dobrar e colar caixas da Cenwan — corresponde à máquina que o operador utiliza.
Os cinco tipos de rolos das máquinas de dobrar e colar caixas — e qual avaria primeiro
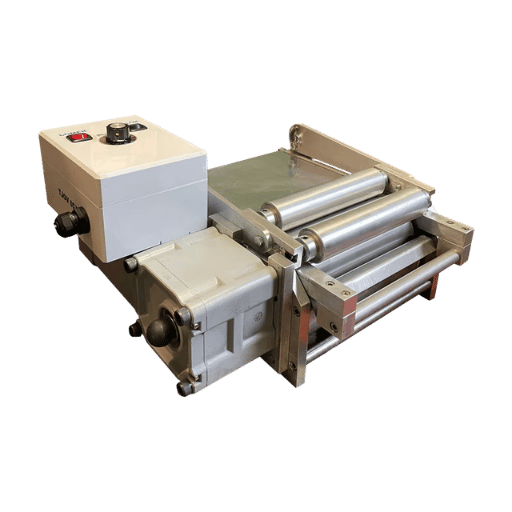
Os rolos recebem menos atenção do que as correias porque o seu desgaste é menos visível. É precisamente por isso que uma avaria inesperada num rolo mantém a linha parada durante mais tempo — ninguém a previu. Uma máquina de dobrar e colar caixas tem cinco tipos funcionais de rolos; saber para que serve cada um indica-lhe onde procurar primeiro.
- ✔ Rolo de alimentação (rolo de tração) — retira as planchas de cartão cortadas e planas da pilha do alimentador e introdu-las na máquina. É construído com um núcleo de aço e uma superfície emborrachada substituível. Os sinais típicos de avaria são a alimentação enviesada ou dupla.
- ✔ Rolo de pré-dobragem — marca as primeiras linhas de dobragem antes de a caixa chegar à unidade principal de dobragem. Retificado por CNC para garantir uma excentricidade reduzida. O desgaste do rolo de pré-dobragem pode desencadear uma série de caixas apenas parcialmente dobradas.
- ✔ Rolo de compressão — pressiona a união colada para fixar a colagem. Tem revestimento NBR, com uma dureza de cerca de 60 Shore A. A compressão desigual é uma das principais causas de falha da união, sobretudo em dias húmidos.
- ✔ Rolo de transferência — desloca as caixas coladas entre as estações de dobragem e de compressão. Utiliza conjuntos de rolamentos selados e deve rodar sem deslizar.
- ✔ Par de correia e rolo de acionamento do rolo de tração — um dos poucos conjuntos que devem ser sempre substituídos em simultâneo, pois uma peça nova emparelhada com outra desgastada provoca desgaste prematuro por desalinhamento.
Que rolo se desgasta primeiro? Os rolos de alimentação e de pré-dobragem, porque trabalham contra arestas abrasivas de cartão que se deslocam. Os rolos de compressão e de transferência duram mais — assentam em rolamentos selados e superfícies coladas, em vez de arestas de papel sem revestimento. Esta ordem indica qual é a primeira peça que os técnicos de manutenção devem inspecionar. A série de rolos da Cenwan inclui rolos de alimentação com mangas substituíveis e rolos de pré-dobragem retificados por CNC, moldados para máquinas Bobst, Jagenberg Diana e estruturas compatíveis; veja onde ficam as peças na máquina neste guia sobre a construção de uma máquina automática de dobrar e colar caixas.
📐 Nota de engenharia
Os rolos de pré-dobragem devem manter uma excentricidade dentro de ±0,05 mm; a Cenwan retifica-os para uma tolerância de circularidade de 0,5 mm, o mesmo objetivo de qualidade aplicado à maioria das peças originais OEM. O enviesamento das caixas à saída deve-se quase sempre a um rolo de pré-dobragem cuja excentricidade excede essa tolerância — verifique a excentricidade antes de responsabilizar a unidade de dobragem.
Porque falham as correias e os rolos: cinco sintomas e o que significam
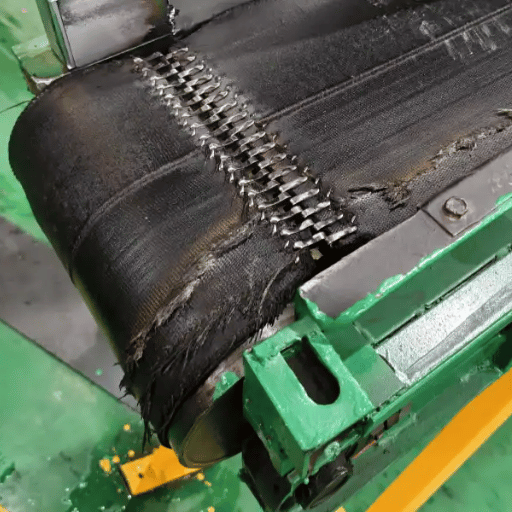
O erro mais dispendioso na manutenção de uma máquina de dobrar e colar caixas é, de longe, substituir uma correia em bom estado. Na linha, cada sintoma aponta para uma causa principal, que muitas vezes não é a peça onde o sintoma se manifesta. Interpretar corretamente os sinais poupa a peça e o turno de produção.
| Sintoma | Causa provável | Primeira ação |
|---|---|---|
| A correia desvia-se para um dos lados / perde o alinhamento | Tensão desigual ou acumulação de resíduos nas polias e nos rolos | Ajuste a tensão conforme a especificação de deflexão; limpe as polias; verifique o alinhamento |
| Deslizamento no alimentador | Manga do rolo de alimentação desgastada ou contaminada com cola | Substitua a manga; limpe o tambor; verifique o alinhamento das polias |
| Marcas na face impressa da caixa de cartão | Acumulação de cola na correia ou no rolo de compressão | Limpe o rolo; verifique o raspador de cola a montante |
| Ruído audível no rolamento | Avaria iminente do rolamento do rolo de transferência | Substitua-o dentro de ~100 horas de funcionamento para evitar danos no veio |
| Caixa de cartão enviesada à saída | Geometria do rolo de pré-dobragem fora das especificações | Verifique a excentricidade ±0,05 mm; substitua se exceder a tolerância |
Eis o padrão que passa despercebido à maioria dos compradores. Em mais de 200 intervenções de assistência pós-venda realizadas pela Cenwan em 2024-2025, cerca de 7 em cada 10 ocorrências registadas como «avaria da correia» deveram-se, afinal, a desalinhamento ou tensão incorreta — não a um defeito do material da correia. Chamamos-lhe a regra dos 7 em 10: raramente é a correia a causa; o problema está na forma como se ajusta a tensão e o alinhamento. Fontes independentes de engenharia de correias chegam à mesma conclusão: a tensão desigual é amplamente apontada como a causa mais comum de problemas de alinhamento em qualquer transportador.
«Quando os clientes nos enviam uma correia avariada, a primeira coisa que verificamos é a configuração do tensor e a superfície das polias. Em 7 de cada 10 casos, a correia está em bom estado — foi a linha que a desalinhou ou a sujeitou a sobrecarga. Por isso, qualquer equivalência que recomendamos inclui uma verificação gratuita da tensão e do sentido de marcha antes da expedição.»
Há também um mito que merece ser referido. Muitos operadores aplicam tensão excessiva às correias novas por acreditarem que correias superiores mais esticadas melhoram o desempenho. A realidade é a oposta: a tensão excessiva aumenta a pressão, acelera o desgaste da correia e antecipa uma substituição que devia ser planeada. Uma regra prática baseada na experiência no terreno: não é possível avaliar a tensão a olho; use uma haste de medição e compare a deflexão com o valor indicado pelo OEM. Se suspeitar de problemas de alinhamento, siga o guia de diagnóstico de avarias nas correias antes de encomendar qualquer peça.
Quanto duram as correias e os rolos? Intervalos de substituição
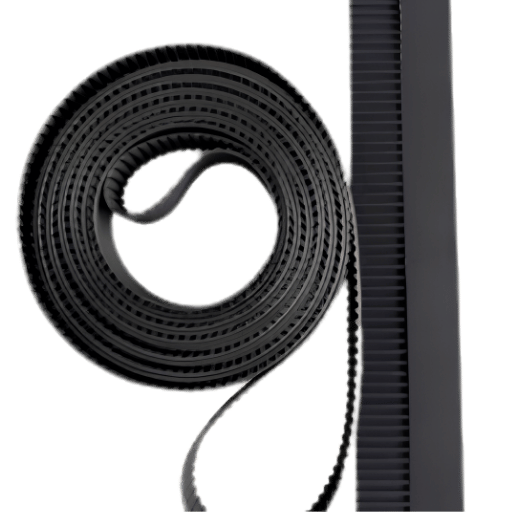
Não existe um intervalo de substituição normalizado e publicado para as correias de máquinas de dobrar e colar caixas — e qualquer fonte que indique um valor exato exagera a certeza dos dados. A vida útil das correias depende do tempo de ciclo, da quantidade de cola que entra em contacto com a correia, da abrasividade do cartão e da humidade ambiente. O que é possível apresentar com rigor é um intervalo baseado no histórico real de assistência pós-venda. Estes valores provêm dos registos de ocorrências da Cenwan em mais de 45 países; use-os como referência de planeamento, não como garantia.
| Componente | Leve (≤300 m/min) | Normal (300–500) | Pesado (≥500) |
|---|---|---|---|
| Correia PE | 3 500–4 500 h | 2 500–3 500 h | 1 800–2 500 h |
| Correia PA | 4 000–5 500 h | 3 000–4 000 h | 2 200–3 000 h |
| Correia com revestimento de borracha NBR | 2 800–4 000 h | 2 000–2 800 h | 1 500–2 000 h |
| Roda dentada de alumínio | 14 000–18 000 h | 10 000–14 000 h | 7 000–10 000 h |
| Rolo de alimentação com núcleo de aço | 15 000–20 000 h | 11 000–15 000 h | 8 000–11 000 h |
| Rolo de transferência com rolamentos selados | 12 000+ h | 10 000+ h | 8 000+ h |
A posição de cada fábrica dentro destes intervalos depende quase inteiramente da disciplina de manutenção. Com manutenção deficiente, uma correia chega ao limite inferior do intervalo; com uma rotina apenas ligeiramente mais exigente, a mesma correia pode atingir o limite superior. Cinco hábitos fazem a maior diferença:
- ✔ Diariamente — limpe os resíduos de cola das correias; a acumulação de cola é a segunda causa mais citada nas ocorrências de avarias em serviço.
- ✔ Semanalmente — verifique a tensão; uma tensão excessiva de apenas 5% pode reduzir a vida útil em cerca de um terço.
- ✔ Mensalmente — verifique o alinhamento; o desvio da correia é a principal causa de avaria nos registos de ocorrências.
- ✔ Trimestralmente — esteja atento a ruídos nos rolamentos do rolo de transferência; detetar o problema cedo permite ganhar cerca de 100 horas antes de ocorrerem danos no veio.
- ✔ Em cada estação do ano — controle a humidade; a humidade elevada acelera em 20–30% o envelhecimento dos revestimentos NBR.
Para transformar estes intervalos num calendário para uma máquina e velocidade específicas, a Cenwan disponibiliza uma calculadora de intervalos de substituição de correias e rolos que utiliza como dados de entrada a velocidade do ciclo, o material da correia e o ciclo de trabalho.
Comparação de métodos de união de correias: sem adesivo ou mecânica
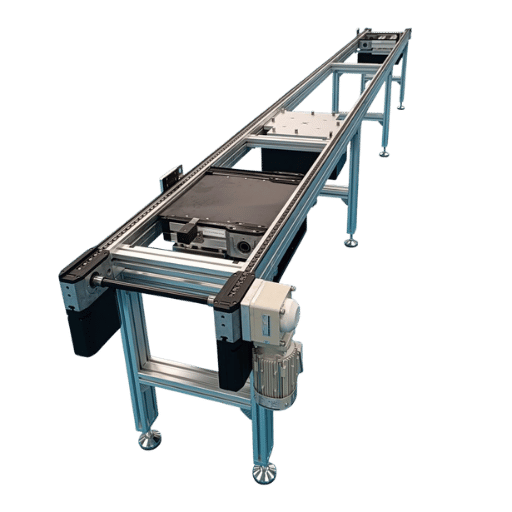
Uma correia para máquinas de dobrar e colar caixas é fornecida em comprimento aberto e tem de ser fechada antes de poder funcionar. A forma como as duas extremidades são unidas — a emenda — afeta o tempo de instalação, a carga que a união suporta e a facilidade de voltar a emendar a correia. Há quatro métodos comuns; a melhor opção depende da velocidade da linha e da frequência com que as encomendas mudam.
O que é uma emenda sem adesivo?
Uma emenda sem adesivo une as duas extremidades da correia por meio de calor e do próprio material termoplástico da correia, sem cola nem fixador metálico. O resultado é uma união contínua e quase invisível, sem tempo de cura, pelo que a correia pode voltar à máquina em poucos minutos, sem ter de esperar que a cola seque. Sem fixadores nem camada de cola na união, uma emenda sem adesivo mantém um desempenho constante a alta velocidade — e é o único tipo de emenda permitido na maioria das linhas de embalagem alimentar, onde não se admite cola exposta.
| Método | Tempo de intervenção na máquina | Resistência da emenda | Mais indicado para |
|---|---|---|---|
| Flexproof (termoplástica, sem adesivo) | 15–25 min | ~95% da resistência da correia | Alterações diárias de encomendas; embalagem alimentar |
| Thermofix (poliamida) | 40–60 min | ~90% da resistência da correia | Correias PA para trabalhos pesados em linhas de alta tensão |
| QuickSplice (sem adesivo) | 10–20 min | ~92% da resistência da correia | Alterações frequentes; substituições de emergência |
| Grampo mecânico / agrafos | 5–15 min | ~70% da resistência da correia | Reparação temporária; máquinas antigas |
Nas linhas de cartão canelado a alta velocidade, que funcionam a 500–750 m/min, os limites de tensão permitem apenas as opções de emenda sem adesivo — Flexproof ou Thermofix — em contexto de produção. As máquinas de linha reta de velocidade média funcionam bem com QuickSplice, que permite mudanças rápidas. A união mecânica só serve para uma situação: voltar a pôr a linha em funcionamento numa emergência, até ser possível fazer uma emenda adequada.
⚠️ Uma vantagem da união mecânica
O desgaste dos fixadores mecânicos é visível: é possível ver um grampo a soltar-se e planear a substituição. O desgaste de uma emenda sem adesivo é mais subtil e difícil de prever. A comparação real não é entre uma opção boa e outra má, mas entre resistência pura e uma avaria previsível e monitorizável. Numa linha que é possível inspecionar diariamente, essa visibilidade tem valor real.
Seja qual for o método adotado pela fábrica, a emenda tem de ser compatível com a correia e com a máquina. A Cenwan disponibiliza serviços de emenda no local através da sua rede de distribuidores, serviço de emenda por correio com devolução em 24 horas para emergências e kits de bricolage — consulte as opções de emenda de correias sem adesivo para ver a gama completa de serviços.
Cross-Reference de correias OEM para substituição
Quando uma correia avaria, começa a contar o prazo para as compras. O que atrasa o processo raramente é a expedição: é converter a referência OEM numa informação que permita ao fornecedor apresentar um orçamento. Um processo claro de pesquisa de equivalências elimina esse atraso.
É possível encontrar uma correia compatível com a minha máquina específica de dobrar e colar caixas?
Sim — e a compatibilidade depende de mais do que a largura e a espessura. Para encontrar uma equivalência fiável, comece pelo número de referência estampado na correia existente ou indicado no manual de peças da máquina. As referências Bobst têm muitas vezes formatos como CR-15202 ou 240742; as peças Signature têm prefixos FG, SP ou PF. Com a marca e o modelo da máquina e essa referência, um fornecedor pode associar a correia a um SKU equivalente. Muitos revendedores não confirmam os três parâmetros que determinam se a correia funciona corretamente: a compatibilidade com o tambor e a polia, a posição da zona de emenda e a geometria do tensor. Uma correia que corresponde em largura e espessura, mas não na posição da zona de emenda, ficará desalinhada desde o primeiro dia.
Processo de pesquisa de equivalências em quatro passos
- Localize a referência OEM na correia ou no manual de peças e tire uma fotografia da peça (inclua na imagem a placa com o modelo da máquina, caso a impressão já não seja legível).
- Envie a referência da peça, a marca e o modelo da máquina — uma fotografia esclarece referências ambíguas em segundos.
- Receba o SKU equivalente identificado, juntamente com uma ficha técnica completa e uma recomendação de rolos compatíveis.
- As encomendas podem ser confirmadas como encomendas de amostras; depois de estabelecida a equivalência, é possível afinar uma encomenda de grandes quantidades.
«Ao comparar as correias BOBST FFG 2424 com a nossa equivalente, verificamos mais do que a correspondência em largura e espessura. Confirmamos a posição da combinação tambor-polia, a zona de emenda e a geometria do tensor — três detalhes que muitos revendedores ignoram, mas que determinam se a correia seguirá o percurso pretendido.»
Como os fornecedores de uma só marca não têm interesse comercial em encontrar equivalências entre marcas, os compradores pedem frequentemente três orçamentos separados para uma única correia. Um fornecedor direto de origem, sem interesses associados a marcas, pode publicar uma única matriz comparativa entre marcas — a Cenwan disponibiliza uma ferramenta de pesquisa de equivalências de correias para máquinas de dobrar e colar caixas que converte referências OEM da Habasit, Forbo Siegling, Nitta, Bobst e outras marcas de correias num único SKU equivalente.
Quanto custam as correias e os rolos das máquinas de dobrar e colar caixas em 2026
Os preços nesta categoria são invulgarmente opacos. A maioria das marcas de correias de nível 1 não publica quaisquer valores, e os distribuidores asiáticos só apresentam preços mediante pedido — por isso, um responsável de compras pode perder duas a três semanas por projeto apenas a tentar apurar um valor. Os intervalos abaixo, atualizados no T2 2026, são publicados para que os compradores possam dimensionar uma encomenda antes de contactar qualquer fornecedor.
Gama básica
Correias: USD 8–15 por metro linear
Roletes: USD 60–180 por unidade
Correias de PE e PA com 3 mm; roletes de alimentação com núcleo de aço e mangas não substituíveis pelo utilizador. Sobretudo para máquinas mais antigas e de menor velocidade.
Gama intermédia
Correias: USD 16–32 por metro linear
Roletes: USD 200–450 por unidade
Correias de NBR e PE de alta velocidade com 4-5 mm, mangas substituíveis e roletes de alimentação retificados por CNC. Valores típicos de uma encomenda de produção.
Gama alta
Correias: USD 33–58 por metro linear
Roletes: USD 500–950 por unidade
Correias de PA e TP de alta capacidade com 5-6 mm e certificação para contacto alimentar; roletes de transferência com rolamentos vedados. Valores típicos para máquinas de alta velocidade com especificações para a indústria alimentar.
Dois números ajudam a contextualizar estes valores. Primeiro, uma correia para máquina de dobrar e colar caixas que custa algumas centenas de dólares pode parar uma linha durante um turno completo — a peça é barata, a paragem não; por isso, avaliar apenas o preço da correia é avaliar o custo errado. Segundo, o fornecimento direto OEM custa normalmente 30–50% menos do que os preços de tabela das marcas europeias Tier-1 para correias de qualidade equivalente, porque não há margem de distribuição nem margem adicional de revenda regional. Para consultar um exemplo detalhado por série, veja os preços por escalão das correias e rolos para máquinas de dobrar e colar caixas na página de peças.
O que está a mudar nas peças para máquinas de dobrar e colar caixas: perspetivas do setor para 2026
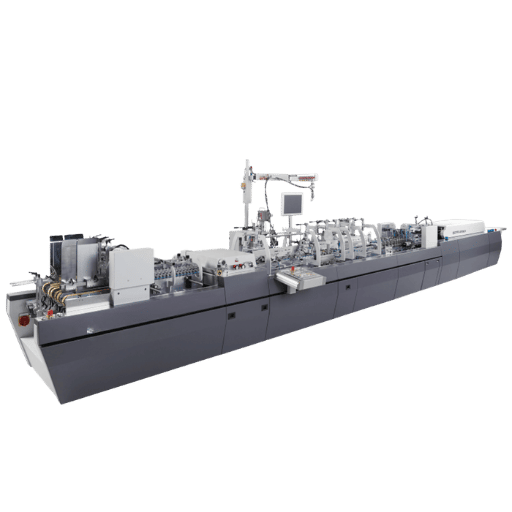
A procura de máquinas de dobrar e colar caixas está a crescer de forma constante, sem grandes saltos, e essa tendência é relevante para quem compra peças. Segundo a GM Insights, o mercado de máquinas de dobrar e colar caixas ultrapassou USD 678,4 milhões em 2025 e prevê-se que cresça a uma taxa anual composta de 6,8% até 2035. O mercado mais amplo de equipamentos para embalagens de cartão canelado rondava USD 9,87 mil milhões em 2025, com um crescimento de 6,57%, de acordo com a Mordor Intelligence; só a indústria europeia de cartão canelado produz cerca de 49 mil milhões de m² de cartão por ano, segundo os dados de 2024 da FEFCO. O crescimento da base instalada traduz-se numa procura constante e previsível de correias e roletes no mercado de peças de reposição.
A mudança tecnológica é mais específica. Segundo a SUN Automation, até 2026, as máquinas flexográficas de dobrar e colar caixas mais recentes estão a ser concebidas com estruturas mais robustas e componentes acionados integralmente por servomotores. Os servomotores mantêm velocidades de linha mais elevadas do que os acionamentos mecânicos que substituem — o que tem consequências diretas na escolha das peças. Ao reequipar ou modernizar uma linha em 2026, especifique correias para a velocidade máxima da linha com acionamento por servomotores, não para a antiga média com acionamento mecânico; uma correia dimensionada para a velocidade nominal anterior desgastar-se-á prematuramente numa máquina modernizada com servomotores.
A regulamentação é a terceira pressão, menos evidente. Nas linhas de produção de caixas de cartão para alimentos e produtos farmacêuticos, as correias que entram em contacto com as vias do produto estão sujeitas às regras relativas a materiais em contacto com alimentos — na UE, ao Regulamento (CE) 1935/2004, que estabelece o enquadramento, e ao Regulamento (CE) 10/2011, que o aplica aos materiais plásticos. À medida que aumenta a produção de caixas de cartão para a indústria alimentar, a conformidade documentada das correias passa de requisito desejável a critério de compra. Na prática, a recomendação para 2026 é: quando a produção de uma linha passa a incluir mais caixas para alimentos ou produtos farmacêuticos, verifique a conformidade das correias antes da encomenda seguinte, não depois de uma inspeção a assinalar o problema.
Lista de verificação para encomendar correias de substituição para máquinas de dobrar e colar caixas
A forma mais rápida de evitar encomendar a correia errada é enviar informações sobre a peça instalada. O modelo da máquina, por si só, muitas vezes não chega, porque a disposição das correias varia consoante a largura, a secção e o historial de reconstrução.
| Informações para a encomenda | O que registar | Como evita incompatibilidades |
|---|---|---|
| Fotografias da correia instalada | Percurso completo da correia, padrão da superfície, união e códigos impressos. | Permitem confirmar a construção e a posição na secção. |
| Dimensões | Comprimento da correia sem fim, largura, espessura e quantidade por secção. | Permitem distinguir correias visualmente semelhantes, mas com tensão e alinhamento diferentes. |
| Identificação da máquina | Marca, modelo, número de série, ano e secção de alimentação/dobragem/compressão. | Restringe a referência cruzada OEM. |
| Sinal de desgaste | Deslizamento, vitrificação, desgaste das extremidades, fissuras, desalinhamento ou marcas. | Ajuda a escolher o material e a superfície, em vez de copiar uma especificação que já está a falhar. |
| Prazo de saída | Data-limite, destino e indicação sobre se é aceitável uma emenda temporária. | Permite planear de forma realista o stock e o transporte. |
Verifique os códigos conhecidos na ferramenta de pesquisa de referências cruzadas de correias para máquinas de dobrar e colar caixas e confirme todas as dimensões antes da compra.
Perguntas frequentes
P: O que é uma correia para máquina de dobrar e colar caixas?
Ver resposta
As correias para máquinas de dobrar e colar caixas são correias transportadoras planas que agarram cartões cortados, de cartão canelado ou cartão compacto, permitindo transportá-los pelas estações de aplicação de cola e de dobragem. Têm de resistir à abrasão da superfície, manter uma aderência estável e funcionar de forma fiável a alta velocidade, com pouco alongamento.
P: Quanto deve custar uma correia para máquina de dobrar e colar caixas?
Ver resposta
No 2.º trimestre de 2026, os preços diretos OEM das correias para máquinas de dobrar e colar caixas são, em média, USD 8-15 por metro linear para correias comuns de poliéster (PE) ou poliamida (PA) de 3 mm, USD 16-32 para correias de gama média de 4-5 mm e USD 33-58 para correias de serviço pesado e de qualidade conforme para contacto com alimentos. O fornecimento direto OEM custa normalmente 30-50% menos do que os preços de tabela das marcas europeias Tier-1.
P: Qual é a diferença entre as correias das séries PT e S?
Ver resposta
PT e S são duas séries de correias de transmissão utilizadas em máquinas de dobrar e colar caixas, no fabrico de caixas e na transformação de papel. São substituíveis entre si: uma PT-10/15 corresponde a uma S-10/15 (S-1), e assim sucessivamente ao longo da gama. Ambas as séries servem para a mesma aplicação, pelo que é fácil encontrar a correspondência entre uma e outra.
P: Que tipos de roletes falham primeiro numa máquina de dobrar e colar caixas de alta velocidade?
Ver resposta
Os roletes de alimentação e de pré-dobragem desgastam-se mais depressa, porque entram em contacto com as extremidades abrasivas das caixas em cada ciclo. Os roletes de compressão e de transferência duram mais, pois trabalham sobre superfícies com cola e usam rolamentos vedados, em vez de ficarem sujeitos às extremidades de papel sem tratamento. Qualquer inspeção aos roletes deve começar pelos de alimentação e de pré-dobragem.
P: As emendas sem adesivo duram mais do que as emendas mecânicas?
Ver resposta
Em linhas acima de cerca de 400 m/min, sim — as emendas sem adesivo mantêm cerca de 90-95% da resistência da correia, contra cerca de 70% no caso de uma união com grampo mecânico. A união mecânica tem uma vantagem: o desgaste é visível, o que permite antecipar a falha. O desgaste das emendas sem adesivo é mais difícil de detetar. Para a produção, a opção preferível é a emenda sem adesivo; a união mecânica deve reservar-se para reparações de emergência.
P: Posso encomendar uma única correia ou um único rolete, ou só em grandes quantidades?
Ver resposta
A maioria das encomendas para máquinas de dobrar e colar caixas inclui uma única correia ou um único rolo. Como as correias e os rolos de substituição são normalmente encomendados à unidade, os fornecedores diretos OEM não devem impor uma quantidade mínima de encomenda; as correias e os rolos individuais devem ser expedidos por via aérea no prazo de 8-12 dias, enquanto os fornecimentos em grandes quantidades devem ser expedidos por via marítima, a um custo inferior por unidade.
Tem um número de peça OEM ou uma proposta Tier 1 que pretenda reproduzir?
A Cenwan cruza referências de correias e roletes entre as principais marcas de máquinas de dobrar e colar caixas e confirma a compatibilidade com os tambores, as zonas de emenda e os tensores antes da expedição.
Explore as correias e os roletes para máquinas de dobrar e colar caixas →Origem dos dados apresentados neste guia
Os intervalos de vida útil, a conclusão de que 7 em cada 10 casos resultam de desalinhamento e os preços por gama apresentados neste guia baseiam-se nos registos do próprio serviço pós-venda da Cenwan Machine — mais de 200 pedidos de assistência relativos a correias e roletes em mais de 45 países, em 2024-2025. Os dados de mercado e regulamentação são atribuídos às fontes publicadas. Quando um valor depende de condições que não conseguimos observar — o cartão, a cola, a humidade — apresentamos um intervalo e explicamos porquê; um valor exato que não possamos sustentar não ajuda quem especifica uma correia para uma máquina de dobrar e colar caixas.
Referências e fontes
- Regulamento (CE) n.º 1935/2004 relativo aos materiais e objetos destinados a entrar em contacto com os alimentos — EUR-Lex, União Europeia
- Materiais em contacto com os alimentos — legislação — Comissão Europeia, Direção-Geral da Saúde e da Segurança dos Alimentos
- Regulamento (UE) n.º 10/2011 relativo aos materiais e objetos de matéria plástica destinados a entrar em contacto com os alimentos — EUR-Lex, União Europeia
- Relatório de atividades da FEFCO 2024 — principais estatísticas de produção — Federação Europeia dos Fabricantes de Cartão Canelado
- ISO 14890:2003 — Correias transportadoras: revestidas a borracha ou plástico — Organização Internacional de Normalização
- Dimensão do mercado de máquinas de dobrar e colar caixas: previsão para 2026-2035 — GM Insights
- Dimensão e análise da quota de mercado dos equipamentos para embalagens de cartão canelado — Mordor Intelligence
- Tendências no fabrico de cartão canelado em 2026 — SUN Automation Group
Artigos relacionados
- Correias e roletes para máquinas de dobrar e colar caixas — peças de substituição para várias marcas
- O que é uma máquina de dobrar e colar caixas de cartão canelado? Guia para responsáveis de fábrica
- O que é uma máquina de dobrar e colar caixas de linha reta? Processo e produtividade
- Guia de máquinas de dobrar e colar caixas pequenas: largura, cola e velocidade
- Máquinas automáticas de dobrar e colar caixas: tipos, componentes e custos