Póngase en contacto con Cenwan Machine Company


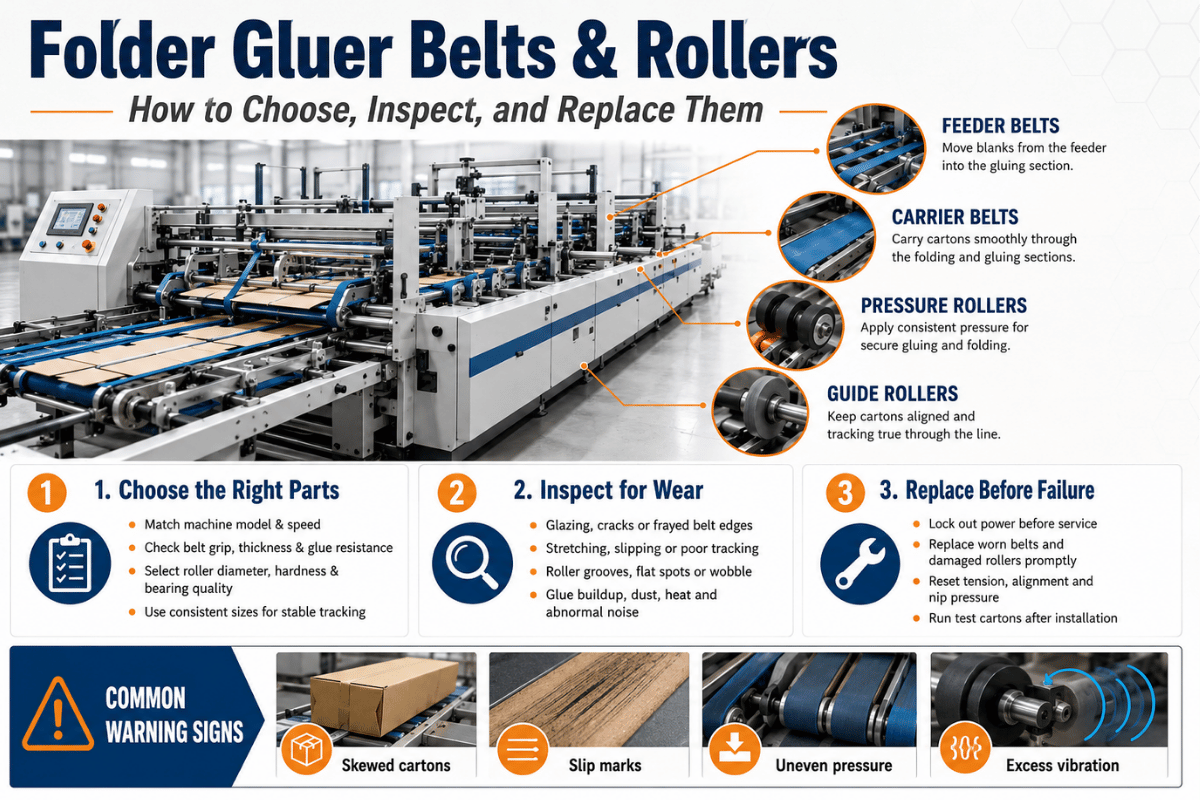
Las cintas y los rodillos de las plegadoras-encoladoras son piezas de desgaste que determinan discretamente si una línea de cajas completa un turno sin problemas o se detiene a mitad de un pedido. Una cinta desgastada rara vez falla sin avisar: se desvía, deja marcas en un panel impreso o patina en la entrada hasta que la línea se para. Esta guía explica cómo funcionan las cintas y los rodillos de una plegadora-encoladora, cómo elegirlos, cómo interpretar los síntomas de una avería y cuánto duran realmente. Está dirigida a responsables de compras e ingenieros de mantenimiento que calculan el coste de una pieza en turnos perdidos, no por su precio de catálogo.
Datos rápidos: cintas y rodillos de plegadoras-encoladoras
| Materiales habituales de las cintas | Poliéster (PE), poliamida (PA), cubierta de caucho NBR |
| Espesor estándar de la cinta | 3, 4, 5, 6 mm |
| Vida útil de la cinta | 1.500–5.500 horas de funcionamiento (según el material y la velocidad) |
| Vida útil del rodillo | 8.000–20.000 horas de funcionamiento |
| Cinco tipos de rodillo | Alimentación, preplegado, compresión, transferencia y arrastre |
| Avería más habitual | Desviación o desalineación de la cinta; no es un defecto del material |
| Resistencia del empalme sin adhesivo | ~90–95 % de la resistencia de la cinta |
Qué hacen realmente las cintas y los rodillos de las plegadoras-encoladoras en la línea
Una cinta de plegadora-encoladora es una cinta transportadora plana que sujeta las planchas troqueladas y las desplaza por las secciones de alimentación, plegado y encolado de la máquina. Los rodillos accionan las cintas, marcan los hendidos iniciales del cartón y mantienen cerrada la unión encolada. Son el enlace en movimiento entre cada estación: basta con que una pieza esté ligeramente dañada para que provoque un problema tres estaciones más adelante.
Al seguir el recorrido de una máquina desde la entrada hasta la salida, las piezas intervienen en un orden fijo. La sección de alimentación extrae las planchas troqueladas de la pila. Los rodillos de preplegado marcan el primer hendido. Las cintas transportadoras y de transferencia desplazan las piezas en curso de fabricación entre las unidades de plegado, y la sección de compresión presiona la unión encolada. Cada transferencia depende de dos factores: un agarre constante y una velocidad estable, justo lo que proporcionan las cintas y las cintas de alimentación. Cuando los compradores las tratan como pedidos urgentes de última hora en lugar de como consumibles planificados, el resultado acaba siendo tiempo de inactividad imprevisto.
Una forma útil de entender la diferencia entre ambos tipos de piezas es esta: el desgaste de las cintas es visible y predecible, por lo que son el consumible más evidente; los rodillos fallan con menos frecuencia, pero su avería sale más cara: un rodamiento gripado puede dañar un eje. Un plan de mantenimiento que programe la sustitución de ambos, en vez de esperar a que la línea se detenga, es la medida más eficaz para que una fábrica de cajas controle su disponibilidad. Para consultar toda la gama de piezas y las equivalencias entre marcas, el catálogo de cintas y rodillos para plegadoras-encoladoras de Cenwan acompaña a esta guía.
💡 Idea clave
Las cintas y los rodillos no son piezas de repuesto. Son consumibles cuya sustitución debe planificarse. Las fábricas con mayor disponibilidad son las que han dejado de considerarlos repuestos.
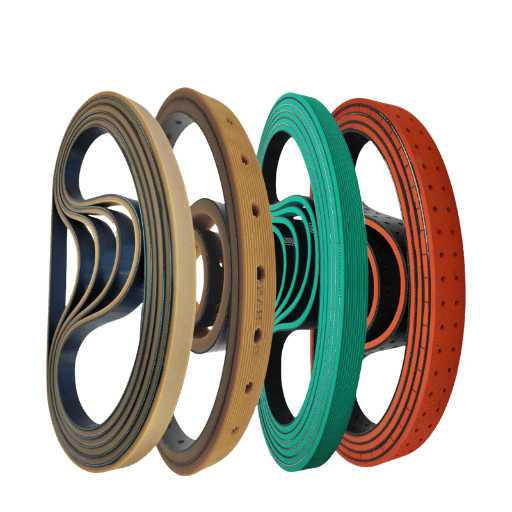
Materiales y espesores de las cintas de plegadoras-encoladoras: PE, PA y NBR

La mayoría de las cintas de plegadoras-encoladoras se fabrican con uno de estos tres materiales de cubierta. La elección depende de la caja que se produce y de la velocidad de la máquina, no de la marca preferida. Las cintas de poliéster (PE) mantienen su estabilidad dimensional y permiten un plegado uniforme a alta velocidad. Las cintas de poliamida (PA), a menudo fabricadas sobre un núcleo de nailon, aportan flexibilidad longitudinal para un funcionamiento lineal eficiente y para las líneas de transformación del papel.
Las cintas con cubierta de caucho NBR —caucho de acrilonitrilo-butadieno, también llamado nitrilo o Buna-N— sacrifican algo de velocidad a cambio de agarre, justo lo que necesita una sección de transferencia de cartón ondulado.Tres propiedades del material distinguen una cinta que mantiene el plegado de otra que se desvía tras los primeros mil ciclos: la resistencia a la abrasión debe proteger las cubiertas del contacto repetido con los bordes de las cajas; la estabilidad dimensional evita que la cinta se estire bajo tensión; y la resistencia a la flexión inversa y a la fatiga por flexión permite que pase por poleas de radio pequeño sin que se agrieten los bordes. La precisión del plegado depende de la suma de las tres. Si una cinta solo se describe como «resistente a la abrasión», conviene pedir más detalles: consulte la velocidad nominal y el compuesto de la cubierta.
| Material de la cinta | Espesor habitual | Velocidad máxima de línea | Aplicación más adecuada |
|---|---|---|---|
| Poliéster (PE) | 3 mm | hasta ~400 m/min | Cajas ligeras, cartón de canal E y secciones de alimentación tras el plegado |
| Poliamida (PA) | 3 mm | hasta ~300 m/min | Cajas lineales compactas y transformación del papel |
| Cubierta de caucho NBR | 4 mm | hasta ~500 m/min | Cartón ondulado estándar de canal B/C y agarre en la sección de transferencia |
| TP apto para contacto alimentario | 3–4 mm | hasta ~600 m/min | Cajas farmacéuticas y alimentarias (conforme a EU 1935/2004) |
| PE para alta velocidad | 4–5 mm | hasta ~750 m/min | Líneas de plegadoras-encoladoras de cartón ondulado de alta velocidad |
| Poliamida PA de alta resistencia | 5–6 mm | hasta ~600 m/min | Cartón ondulado pesado de canal AB de 5 capas y formación de tubos |
¿Qué espesor de cinta necesito para mi plegadora-encoladora?
Las cintas para plegadoras-encoladoras tienen espesores de 3 mm a 6 mm. El grosor depende del cartón, no de la placa de identificación de la máquina. Elija 3 mm para cajas ligeras, cartón de canal E y secciones de alimentación tras el plegado, donde la cinta se limita casi siempre a transportar. Pase a 4 mm para cartón ondulado estándar de canal B y C, el caso más habitual en producción. Reserve las cubiertas de 5-6 mm para cartón pesado de canal AB y 5 capas, y para aplicaciones de transferencia sometidas a grandes impactos. Si la línea supera la velocidad indicada en su antigua placa de identificación —algo cada vez más habitual al sustituir los accionamientos mecánicos por servomotores—, adapte la cinta a la velocidad máxima real: una cinta de PE de 3 mm que funcione a 600 m/min no mantendrá el plegado durante mucho tiempo.
Matriz de selección de espesor y material
| Cajas ligeras / cartón de canal E, alimentación tras el plegado | Poliéster (PE) de 3 mm |
| Cartón ondulado estándar de canal B/C | Cubierta de caucho NBR de 4 mm |
| Cartón ondulado de alta velocidad, 500–750 m/min | PE para alta velocidad de 4–5 mm |
| Cartón pesado de canal AB y 5 capas | Poliamida de alta resistencia de 5–6 mm |
| Cajas alimentarias / farmacéuticas | Cinta TP apta para contacto alimentario de 3–4 mm |
Las marcas europeas de Tier-1 suelen dividir su clasificación en solo dos grupos: poliéster y poliamida. Esta clasificación ignora todas las dimensiones que influyen en las averías más graves que sufren los operarios: alta velocidad, cartón pesado y contacto con alimentos. Clasificar las bandas según su aplicación —como hace la gama de seis series de bandas para plegadoras-encoladoras de Cenwan— se ajusta a la máquina que realmente utiliza el operario.
Los cinco tipos de rodillo de una plegadora-encoladora y cuál falla primero
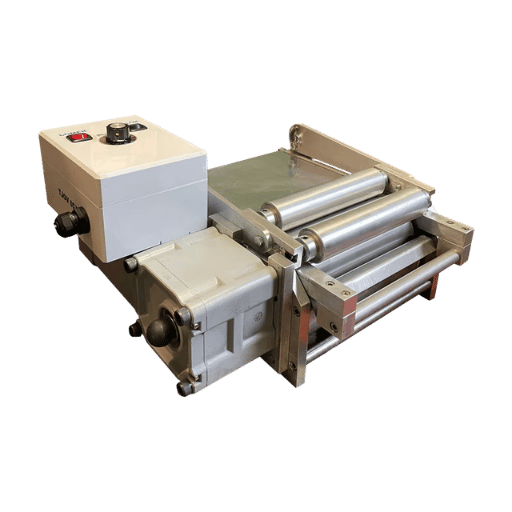
Las páginas sobre rodillos reciben menos atención que las de cintas porque su desgaste es menos visible. Precisamente por eso, una avería inesperada de un rodillo mantiene la línea parada durante más tiempo: nadie la vio venir. Una plegadora-encoladora utiliza cinco tipos funcionales de rodillo; saber para qué sirve cada uno indica dónde conviene empezar la inspección.
- ✔ Rodillo de alimentación (rodillo de arrastre): extrae las planchas troqueladas de la pila de alimentación y las introduce en la máquina. Está fabricado con un núcleo de acero y una superficie engomada sustituible. El desgaste suele provocar una alimentación torcida o doble.
- ✔ Rodillo de preplegado: marca las primeras líneas de plegado antes de que la caja llegue a la unidad principal de plegado. Se rectifica con CNC para mantener una excentricidad reducida. Cuando se desgasta, puede desencadenar una serie de cajas plegadas a medias.
- ✔ Rodillo de compresión: presiona y cierra la unión encolada para fijar la adhesión. Tiene un recubrimiento de NBR y una dureza aproximada de 60 Shore A. La compresión desigual es una de las principales causas de fallos en la unión, sobre todo en días húmedos.
- ✔ Rodillo de transferencia: desplaza las cajas encoladas entre las estaciones de plegado y compresión. Incorpora conjuntos de rodamientos sellados y debe girar sin patinar.
- ✔ Conjunto de cinta y rodillo de arrastre: es uno de los pocos conjuntos que siempre conviene sustituir completo, ya que combinar una pieza nueva con otra desgastada provoca un desgaste prematuro por desalineación.
¿Qué rodillo se desgasta primero? Los de alimentación y preplegado, porque trabajan contra los bordes abrasivos e irregulares del cartón. Los rodillos de compresión y transferencia duran más: giran sobre rodamientos sellados y superficies encoladas, en lugar de entrar en contacto con los bordes de papel sin tratar. Esta jerarquía permite prever qué pieza inspeccionará primero el personal de mantenimiento. La serie de rodillos de Cenwan incluye rodillos de alimentación con camisa sustituible y rodillos de preplegado rectificados con CNC, diseñados para máquinas Bobst, Jagenberg Diana y bastidores compatibles. Consulte cómo se integran las piezas en la máquina en esta guía sobre la construcción de una plegadora-encoladora automática.
📐 Nota de ingeniería
Los rodillos de preplegado deben mantener una excentricidad dentro de ±0,05 mm; Cenwan los rectifica para alcanzar una desviación de la redondez de 0,5 mm, el mismo objetivo de calidad que se aplica a la mayoría de las piezas originales OEM. La desviación de las cajas a la salida casi siempre se debe a que un rodillo de preplegado supera esa tolerancia. Compruebe la excentricidad antes de culpar a la unidad de plegado.
Por qué fallan las cintas y los rodillos: cinco síntomas y su significado
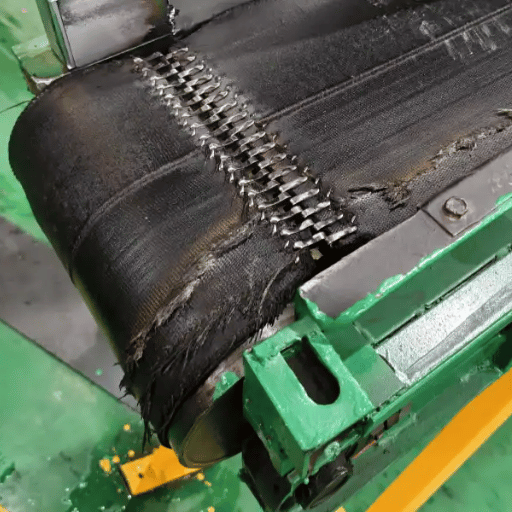
El error más costoso en el mantenimiento de una plegadora-encoladora es, con diferencia, sustituir una cinta que está en buen estado. En la línea, cada síntoma apunta a una causa raíz, que a menudo no es la pieza donde aparece. Interpretar correctamente las señales permite ahorrar la pieza y el turno.
| Síntoma | Causa probable | Primera medida |
|---|---|---|
| La cinta se desplaza hacia un lado o se desalinea | Tensión desigual o acumulación de residuos en las poleas y los rodillos | Ajuste la tensión según la especificación de flecha; limpie las poleas y compruebe la alineación |
| Deslizamiento en la alimentación | Camisa del rodillo de alimentación desgastada o contaminada con adhesivo | Sustituya la camisa; limpie el tambor y compruebe la alineación de las poleas |
| Marcas en la cara impresa de la caja | Acumulación de adhesivo en la cinta o en el rodillo de compresión | Limpie el rodillo y compruebe la rasqueta de adhesivo anterior |
| Ruido audible en los rodamientos | Avería inminente del rodamiento del rodillo de transferencia | Sustitúyalo en un plazo de ~100 horas de funcionamiento para evitar daños en el eje |
| Desviación de las cajas a la salida | Geometría del rodillo de preplegado fuera de especificación | Compruebe una excentricidad de ±0,05 mm; sustituya el rodillo si supera la tolerancia |
Este es el patrón que muchos compradores pasan por alto. De las más de 200 intervenciones de servicio posventa que Cenwan atendió en 2024-2025, aproximadamente 7 de cada 10 incidencias registradas como «fallo de cinta» se debían a una desalineación o a una tensión incorrecta, no a un defecto del material de la cinta. Es la regla del 7 de cada 10: rara vez la culpable es la cinta; el problema suele estar en el ajuste de tensión y alineación. Las fuentes independientes de ingeniería de cintas llegan a la misma conclusión: la tensión desigual se cita ampliamente como la causa más común de problemas de alineación en cualquier transportador.
«Cuando un cliente nos envía una cinta averiada, lo primero que comprobamos es la configuración del tensor y las superficies de las poleas. Siete de cada diez veces, la cinta está bien: la línea la ha desalineado o la ha sometido a una sobrecarga. Por eso también comprobamos gratis la tensión y el sentido de marcha antes de enviar cualquier equivalencia que recomendamos.»
También conviene desmontar un mito. Muchos operarios tensan en exceso las cintas nuevas porque creen que una mayor tensión en las cintas transportadoras superiores mejora el rendimiento. Ocurre justo lo contrario: el exceso de tensión aumenta la presión, acelera el desgaste de la cinta y adelanta su sustitución. Una regla práctica basada en la experiencia: no se puede calcular la tensión a simple vista; utilice una varilla tensora y compare la flecha con el valor indicado por el fabricante OEM. Si sospecha que hay problemas de alineación, revise la línea para diagnosticar los fallos de la cinta antes de pedir ninguna pieza.
¿Cuánto duran las cintas y los rodillos? Intervalos de sustitución
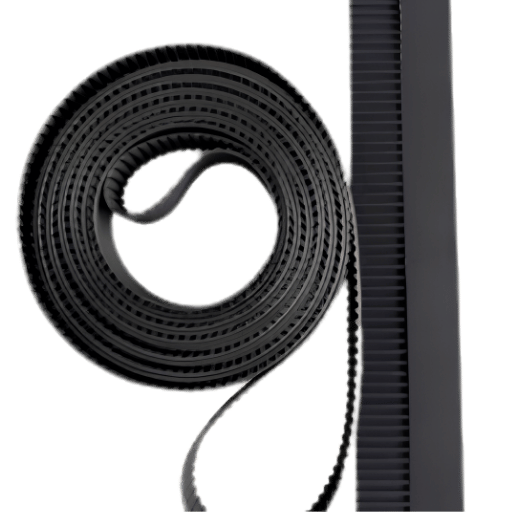
No existe un intervalo de sustitución normalizado y publicado para las cintas de plegadoras-encoladoras; cualquier fuente que indique una cifra exacta exagera la certeza de sus datos. La vida útil de una cinta depende del tiempo de ciclo, del contacto con el adhesivo, de la abrasividad del cartón y de la humedad ambiental. Lo que sí puede ofrecerse con rigor es un intervalo basado en el historial real de servicio posventa. Estas cifras proceden de los registros de incidencias de Cenwan en más de 45 países; utilícelas como referencia para planificar, no como garantía.
| Componente | Ligeras (≤300 m/min) | Estándar (300–500) | Pesadas (≥500) |
|---|---|---|---|
| Cinta de PE | 3.500–4.500 horas | 2.500–3.500 horas | 1.800–2.500 horas |
| Cinta de PA | 4.000–5.500 horas | 3.000–4.000 horas | 2.200–3.000 horas |
| Cinta con cubierta de caucho NBR | 2.800–4.000 horas | 2.000–2.800 horas | 1.500–2.000 horas |
| Piñón de aluminio | 14.000–18.000 horas | 10.000–14.000 horas | 7.000–10.000 horas |
| Rodillo de alimentación con núcleo de acero | 15.000–20.000 horas | 11.000–15.000 horas | 8.000–11.000 horas |
| Rodillo de transferencia con rodamientos sellados | 12.000+ horas | 10.000+ horas | 8.000+ horas |
La posición que ocupa una fábrica dentro de cada intervalo depende casi por completo de la disciplina de mantenimiento. Una cinta con un mantenimiento deficiente se acercará al límite inferior; con una rutina algo más exigente, la misma cinta alcanzará el límite superior. Cinco hábitos son los que más influyen:
- ✔ A diario: retire los restos de adhesivo de las cintas. La acumulación de adhesivo es el segundo motivo más citado en los partes de servicio para explicar los fallos de las cintas.
- ✔ Cada semana: compruebe la tensión. Un exceso de tensión de solo 5 % puede reducir la vida útil aproximadamente en un tercio.
- ✔ Cada mes: compruebe la alineación. La desviación de la cinta es la causa de fallo más frecuente en los registros de incidencias.
- ✔ Cada trimestre: escuche si hay ruido en los rodamientos del rodillo de transferencia. Detectarlo pronto permite ganar aproximadamente 100 horas antes de que se dañe el eje.
- ✔ Según la estación: controle la humedad. Una humedad elevada acelera entre 20–30 % el envejecimiento de las cubiertas de NBR.
Para convertir estos intervalos en un calendario con fechas para una máquina y una velocidad concretas, Cenwan ofrece una calculadora de intervalos de sustitución de cintas y rodillos que utiliza como datos de entrada la velocidad de ciclo, el material de la cinta y el ciclo de trabajo.
Comparativa de métodos de empalme de cintas: sin adhesivo y mecánico
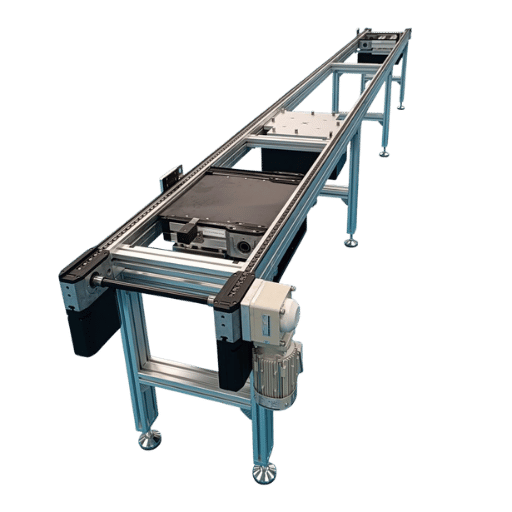
Las cintas para plegadoras-encoladoras se suministran en tramos planos que deben unirse para formar un circuito cerrado antes de ponerlas en marcha. El método de unión de los extremos —el empalme— influye en el tiempo de instalación, la carga que soporta la unión y la facilidad para volver a empalmar la cinta. Se utilizan habitualmente cuatro métodos; el más adecuado depende de la velocidad de la línea y de la frecuencia con que cambian los pedidos.
¿Qué es un empalme sin adhesivo?
Un empalme sin adhesivo une los dos extremos de la cinta mediante calor y el propio material termoplástico de la cinta, en lugar de usar pegamento o una grapa metálica. El resultado es una unión continua y casi invisible que no necesita tiempo de curado, por lo que la cinta puede volver a montarse en la máquina en unos minutos, en vez de esperar a que se seque el adhesivo. Al no llevar grapas ni una línea de adhesivo, el empalme sin adhesivo mantiene un rendimiento uniforme a alta velocidad y es el único permitido en la mayoría de las líneas de envasado de alimentos, donde no se admite adhesivo expuesto.
| Método | Tiempo de montaje en máquina | Resistencia del empalme | Más adecuado para |
|---|---|---|---|
| Flexproof (termoplástico, sin adhesivo) | 15–25 min | ~95 % de la resistencia de la cinta | Cambios diarios de pedido; envasado de alimentos |
| Thermofix (poliamida) | 40–60 min | ~90 % de la resistencia de la cinta | Cintas de PA de alta resistencia en líneas de alta tensión |
| QuickSplice (sin adhesivo) | 10–20 min | ~92 % de la resistencia de la cinta | Cambios frecuentes; sustituciones de emergencia |
| Grapa mecánica / unión con pasadores | 5–15 min | ~70 % de la resistencia de la cinta | Reparación temporal; máquinas antiguas |
En las líneas de cartón ondulado de alta velocidad que funcionan a 500–750 m/min, los límites de tensión solo permiten los métodos sin adhesivo —Flexproof o Thermofix— como opciones de producción. Las máquinas lineales de velocidad media funcionan bien con QuickSplice, que permite cambios rápidos. La unión mecánica tiene una sola función: volver a poner en marcha la línea en caso de emergencia, hasta que se pueda hacer un empalme adecuado.
⚠️ Una ventaja del empalme mecánico
El desgaste de las grapas mecánicas es visible: se puede observar cómo se afloja una y planificar su sustitución. El desgaste de un empalme sin adhesivo es más sutil y difícil de prever. La comparación honesta no es entre lo bueno y lo malo, sino entre resistencia bruta y un fallo predecible y controlable. En una línea que se puede inspeccionar a diario, esa visibilidad tiene un valor real.
Sea cual sea el método que adopte una fábrica como estándar, el empalme debe ser compatible con la cinta y la máquina. Cenwan ofrece empalmes in situ a través de su red de distribuidores, un servicio de envío y devolución en 24 horas para emergencias y kits para hacerlo uno mismo. Consulte las opciones de empalme de cintas sin adhesivo para conocer todos los servicios disponibles.
Cruce de referencias de correas OEM para encontrar una correa de sustitución
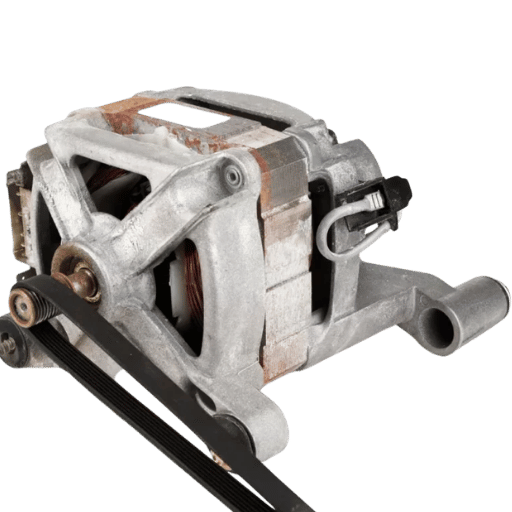
Cuando falla una cinta, empieza la cuenta atrás para compras. Lo que ralentiza el proceso rara vez es el envío: suele ser encontrar una referencia de sustitución que corresponda al número de pieza OEM. Un proceso claro de búsqueda de equivalencias evita esa demora.
¿Pueden encontrar una cinta compatible con mi plegadora-encoladora concreta?
Sí; para encontrarla no basta con conocer el ancho y el espesor. Una búsqueda fiable de equivalencias empieza por el número de pieza grabado en la cinta existente o indicado en el manual de piezas de la máquina. Las referencias de Bobst suelen tener formatos como CR-15202 o 240742; las piezas Signature llevan los prefijos FG, SP o PF. Con la marca y el modelo de la máquina, además de ese número, el proveedor puede identificar una referencia SKU equivalente. Muchos distribuidores se saltan una comprobación fundamental: confirmar las tres dimensiones que determinan si la cinta funcionará correctamente: compatibilidad con las poleas del tambor, posición de la zona de empalme y geometría del tensor. Una cinta que coincide en ancho y espesor, pero no en la posición de la zona de empalme, se desalineará desde el primer día.
Proceso de búsqueda de equivalencias en cuatro pasos
- Localice el número de pieza OEM en la cinta o en el manual de piezas y haga una foto de la pieza. Si la inscripción se ha borrado, incluya en la foto la placa del modelo de la máquina.
- Envíe el número de pieza, la marca y el modelo de la máquina. Una foto ayuda a aclarar los números ambiguos en unos segundos.
- Reciba la referencia SKU equivalente, junto con la ficha técnica completa y los rodillos compatibles recomendados.
- Puede confirmar el pedido con una muestra o ajustar un pedido de producción una vez confirmada la equivalencia.
«Al buscar equivalencias para las cintas BOBST FFG 2424, comprobamos más que el ancho y el espesor. Revisamos la posición de la combinación de poleas del tambor, la zona de empalme y la geometría del tensor: tres detalles que muchos revendedores pasan por alto y que determinan si la cinta seguirá el recorrido previsto.»
Como los proveedores de una sola marca no tienen motivos comerciales para buscar equivalencias entre marcas, los compradores suelen solicitar tres presupuestos distintos para una sola cinta. Un proveedor directo de fábrica, sin intereses vinculados a una marca, puede publicar una única matriz de equivalencias entre marcas. Cenwan ofrece una herramienta de búsqueda de equivalencias para cintas de plegadoras-encoladoras que convierte las referencias OEM de Habasit, Forbo Siegling, Nitta, Bobst y otras marcas de cintas en una única referencia SKU equivalente.
Cuánto cuestan las cintas y los rodillos de plegadoras-encoladoras en 2026
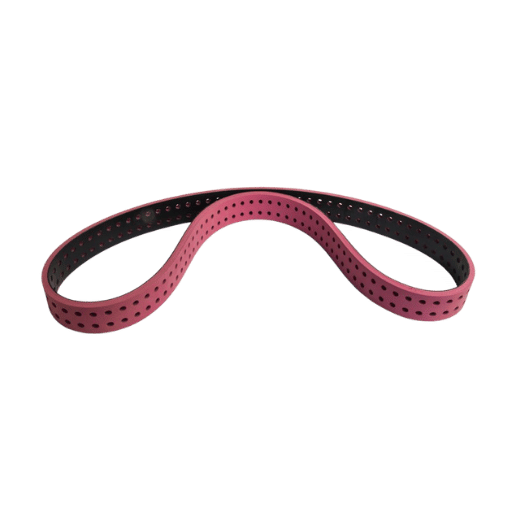
Los precios de esta categoría son especialmente opacos. La mayoría de las marcas de bandas Tier-1 no publican ningún precio, y los distribuidores asiáticos solo lo facilitan bajo petición; por eso, un responsable de compras puede perder entre dos y tres semanas por proyecto solo para calcular una cifra. Los intervalos que aparecen a continuación, vigentes a fecha del T2 de 2026, se publican para que el comprador pueda calcular el tamaño del pedido antes de ponerse en contacto con nadie.
Gama básica
Correas: USD 8–15 por metro lineal
Rodillos: USD 60–180 por unidad
Correas de PE y PA de 3 mm; rodillos de alimentación con núcleo de acero y sin manguitos reemplazables por el usuario. Se utilizan sobre todo en máquinas antiguas y de menor velocidad.
Gama media
Correas: USD 16–32 por metro lineal
Rodillos: USD 200–450 por unidad
Correas de NBR y PE para alta velocidad de 4-5 mm, con manguitos reemplazables y rodillos de alimentación rectificados por CNC. Es lo habitual en un pedido de producción.
Gama alta
Correas: USD 33–58 por metro lineal
Rodillos: USD 500–950 por unidad
Correas de PA y TP de alta capacidad de 5-6 mm, con certificación alimentaria, y rodillos de transferencia con rodamientos sellados. Son habituales en máquinas de alta velocidad y aptas para uso alimentario.
Dos cifras ponen estos datos en contexto. En primer lugar, una correa para plegadora-encoladora que cuesta unos cientos de dólares puede parar una línea durante un turno completo: la pieza es barata, pero el tiempo de inactividad no, así que calcular el precio solo de la correa es valorar lo que no corresponde. En segundo lugar, el suministro directo de OEM suele situarse entre un 30–50 % por debajo de los precios de lista europeos de nivel 1 para correas de calidad equivalente, porque no hay ningún margen de distribuidor ni diferencia de precio de un revendedor regional de por medio. Para ver un desglose por series, consulte el desglose de precios por gama de correas y rodillos para plegadoras-encoladoras en la página de repuestos.
Qué está cambiando en los recambios para plegadoras-encoladoras: perspectivas del sector para 2026
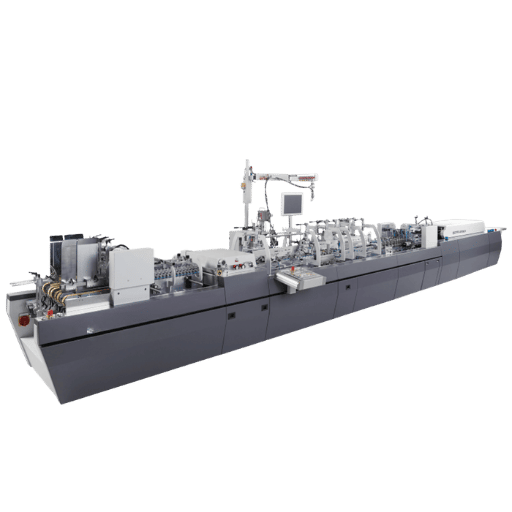
La demanda de plegadoras-encoladoras crece de forma constante, aunque no espectacular, y esa tendencia importa a quienes compran recambios. Según GM Insights, el mercado de máquinas plegadoras-encoladoras superó los USD 678,4 millones en 2025 y se prevé que crezca a una tasa anual compuesta del 6,8 % hasta 2035. Según Mordor Intelligence, el mercado general de equipos para embalaje en cajas de cartón ondulado rondaba los USD 9,87 mil millones en 2025 y crecía a un ritmo del 6,57 %; por su parte, la industria europea del cartón ondulado produce por sí sola unos 49 mil millones de m² de cartón al año, según las cifras de 2024 de FEFCO. Una base instalada en crecimiento supone una demanda estable y previsible de correas y rodillos en el mercado posventa.
El cambio tecnológico es más concreto. Según informa SUN Automation, de aquí a 2026 se están diseñando plegadoras-encoladoras flexográficas nuevas con bastidores más robustos y componentes accionados íntegramente por servomotores. Los servomotores mantienen velocidades de línea más altas que los accionamientos mecánicos a los que sustituyen, lo que influye directamente en la selección de los recambios. Si va a reequipar o modernizar una línea en 2026, elija correas para la velocidad máxima de la línea con servomotores, no para la velocidad media que alcanzaba con el accionamiento mecánico anterior; en una máquina modernizada con servomotores, una correa especificada para la velocidad nominal anterior se desgastará antes.
La normativa es la tercera presión, menos visible. En las líneas de cajas de cartón para alimentos y productos farmacéuticos, las correas que entran en contacto con las zonas por las que circula el producto están sujetas a la normativa sobre materiales en contacto con alimentos: en la UE, el marco establecido por el Reglamento (CE) 1935/2004 y el Reglamento de aplicación sobre plásticos (CE) 10/2011. A medida que crece la producción de cajas de cartón para alimentos, documentar la conformidad de las correas pasa de ser un valor añadido a convertirse en un requisito de compra. La recomendación práctica para 2026: si la producción de una línea empieza a incluir más cajas para alimentos o productos farmacéuticos, compruebe la conformidad de las correas antes del siguiente pedido, no después de que una inspección la cuestione.
Lista de comprobación para pedir correas de repuesto para plegadoras-encoladoras
La forma más rápida de evitar pedir una correa equivocada es aportar información sobre la pieza instalada. El modelo de la máquina no suele bastar, porque la disposición de las correas varía según la anchura y la sección, así como el historial de reconstrucciones.
| Información para el pedido | Qué debe anotarse | Cómo evita incompatibilidades |
|---|---|---|
| Fotos de la correa instalada | Recorrido completo de la correa, dibujo de la superficie, unión y códigos impresos. | Permiten confirmar la construcción y la posición en la sección. |
| Dimensiones | Longitud de la correa cerrada, anchura, grosor y unidades por sección. | Distinguen correas de aspecto similar que requieren distinta tensión y alineación. |
| Identificación de la máquina | Marca, modelo, número de serie, año y sección de alimentación, plegado o compresión. | Reduce las opciones de referencia cruzada del OEM. |
| Síntoma de desgaste | Deslizamiento, cristalización, deshilachado de los bordes, grietas, desviación o marcas. | Ayuda a elegir el material y la superficie adecuados, en lugar de copiar una especificación que ya está fallando. |
| Plazo de entrega | Fecha límite, destino y si se acepta un empalme provisional. | Permite planificar de forma realista el material disponible y el transporte. |
Compruebe los códigos conocidos con el buscador de referencias cruzadas de correas para plegadoras-encoladoras y confirme todas las dimensiones antes de comprar.
Preguntas frecuentes
P: ¿Qué es una correa para plegadora-encoladora?
Ver respuesta
Las correas para plegadoras-encoladoras son cintas transportadoras planas que sujetan planchas troqueladas de cartón ondulado, cartón o cartón compacto para desplazarlas por las estaciones de encolado y plegado. Deben resistir la abrasión de la superficie, mantener una sujeción estable y funcionar de forma fiable a alta velocidad con poca elongación.
P: ¿Cuánto debería costar una correa para plegadora-encoladora?
Ver respuesta
A fecha de Q2 2026, los precios directos de OEM para las correas de plegadoras-encoladoras promedian USD 8-15 por metro lineal para las correas habituales de poliéster (PE) o poliamida (PA) de 3 mm, USD 16-32 para las correas de gama media de 4-5 mm y USD 33-58 para las de uso intensivo y aptas para contacto alimentario. El suministro directo de OEM suele situarse entre un 30-50 % por debajo de los precios de lista europeos de nivel 1.
P: ¿Qué diferencia hay entre las correas de las series PT y S?
Ver respuesta
PT y S son dos series de correas de transmisión utilizadas en plegadoras-encoladoras, máquinas para fabricar cajas y equipos de transformación de papel. Son intercambiables: una PT-10/15 corresponde a una S-10/15 (S-1), y así sucesivamente en los tamaños superiores. Ambas series sirven para la misma aplicación, por lo que es fácil encontrar la referencia equivalente.
P: ¿Qué tipos de rodillo fallan primero en una plegadora-encoladora de alta velocidad?
Ver respuesta
Los rodillos de alimentación y de preplegado son los que más rápido se desgastan, porque rozan con los bordes abrasivos de las cajas en cada ciclo. Los rodillos de compresión y transferencia duran más, ya que trabajan sobre superficies encoladas y llevan rodamientos sellados, en lugar de rozar con los bordes de papel sin tratar. Empiece cualquier inspección de rodillos por los de alimentación y preplegado.
P: ¿Es más duradero el empalme sin adhesivo que el empalme mecánico?
Ver respuesta
En líneas que superan aproximadamente los 400 m/min, sí: los empalmes sin adhesivo conservan alrededor del 90-95 % de la resistencia de la correa, frente a cerca del 70 % de una abrazadera mecánica. El empalme mecánico tiene una ventaja: su desgaste es visible, por lo que se puede anticipar el fallo. El desgaste de un empalme sin adhesivo es menos evidente. Para producción, se recomienda el empalme sin adhesivo; el cosido mecánico conviene reservarlo para reparaciones de emergencia.
P: ¿Puedo pedir una sola correa o un solo rodillo, o solo se venden al por mayor?
Ver respuesta
La mayoría de los pedidos para plegadoras-encoladoras son de una sola correa o un solo rodillo. Como las correas y los rodillos de repuesto suelen pedirse de uno en uno, los proveedores directos del OEM no deberían exigir un pedido mínimo; las correas y los rodillos individuales deberían enviarse por avión en un plazo de 8-12 días, mientras que los suministros a granel deberían enviarse al extranjero con un coste unitario menor.
¿Tiene una referencia de pieza OEM o un presupuesto de Tier 1 que quiera replicar?
Cenwan busca referencias equivalentes de correas y rodillos entre las principales marcas de plegadoras-encoladoras y comprueba la compatibilidad con el tambor, la zona de empalme y el tensor antes del envío.
Ver correas y rodillos para plegadoras-encoladoras →De dónde salen las cifras de esta guía
Los intervalos de vida útil, el resultado de 7 de cada 10 casos de desalineación y los precios por gama de esta guía proceden de los propios registros de servicio posventa de Cenwan Machine: más de 200 intervenciones relacionadas con correas y rodillos en más de 45 países durante 2024-2025. Las cifras de mercado y normativas se atribuyen a las fuentes que las publicaron. Cuando una cifra depende de condiciones que no podemos conocer —el cartón, la cola o la humedad—, ofrecemos un intervalo y lo indicamos, porque una cifra precisa que no podemos respaldar no ayuda a nadie que tenga que especificar una correa para plegadora-encoladora.
Referencias y fuentes
- Reglamento (CE) n.º 1935/2004 sobre los materiales y objetos destinados a entrar en contacto con alimentos — EUR-Lex, Unión Europea
- Materiales en contacto con alimentos — legislación — Comisión Europea, Dirección General de Salud y Seguridad Alimentaria
- Reglamento (UE) n.º 10/2011 sobre materiales y objetos plásticos destinados a entrar en contacto con alimentos — EUR-Lex, Unión Europea
- Informe de actividad de FEFCO 2024 — principales estadísticas de producción — Federación Europea de Fabricantes de Cartón Ondulado
- ISO 14890:2003 — Cintas transportadoras recubiertas de caucho o plástico — Organización Internacional de Normalización
- Tamaño del mercado de máquinas plegadoras-encoladoras y previsiones para 2026-2035 — GM Insights
- Tamaño y análisis de la cuota de mercado de equipos para embalaje en cajas de cartón ondulado — Mordor Intelligence
- Tendencias de la fabricación de cartón ondulado en 2026 — SUN Automation Group
Artículos relacionados
- Correas y rodillos para plegadoras-encoladoras: recambios compatibles entre marcas
- ¿Qué es una plegadora-encoladora de cartón ondulado? Guía para responsables de planta
- ¿Qué es una plegadora-encoladora para cajas lineales? Proceso y productividad
- Guía de plegadoras-encoladoras para cajas pequeñas: anchura, cola y velocidad
- Máquinas plegadoras-encoladoras automáticas: tipos, componentes y costes