Entre em contacto com a Cenwan Machine Company


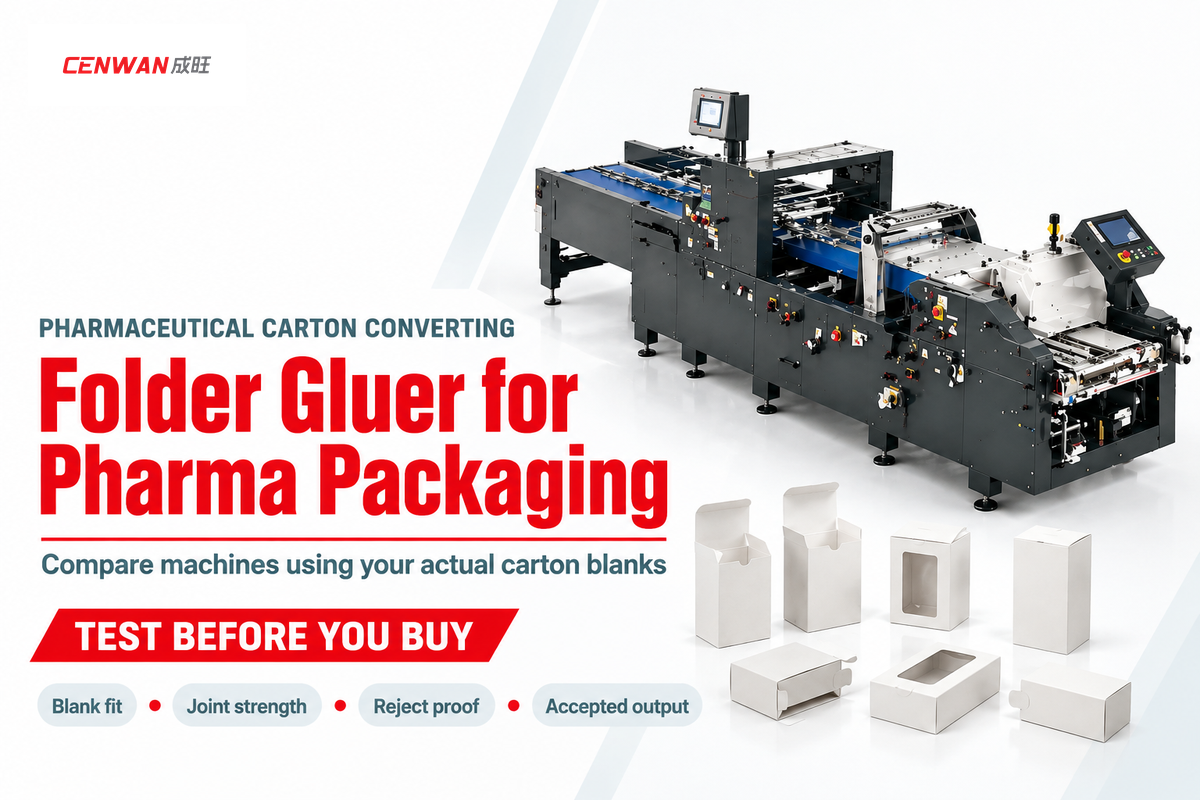
Uma dobradeira-coladora para embalagens farmacêuticas dobra e cola recortes de cartão impresso, formando caixas vazias que normalmente saem da máquina espalmadas. Na produção de embalagens, a dobradeira-coladora conclui a colagem antes de o medicamento ser colocado na caixa. Faça ensaios na máquina proposta com o recorte mais pequeno, a junta mais difícil de colar e a arte final mais fácil de confundir. Compare as propostas com base nas caixas aceites por turno, com as opções necessárias em funcionamento.
Defina o que significa «aceite» antes do ensaio. Uma caixa vazia pode passar na secção de saída da dobradeira-coladora e, ainda assim, abrir mal na encaixotadora depois de armazenada. Registe estes resultados em separado. A contagem na saída da dobradeira-coladora indica o que a empresa transformadora produziu. A verificação posterior indica se as caixas podem ser alimentadas e abertas na linha de embalamento.
O que incluir no pedido de cotação
- Leve recortes impressos reais e revisões dos desenhos, incluindo a caixa mais estreita e uma junta difícil.
- Peça uma demonstração da rejeição correta de uma unidade e, em seguida, inspecione as caixas retidas para verificar a resistência da junta e a abertura.
- Registe as perdas no arranque, o tempo por mudança de trabalho e a contagem de unidades rejeitadas em linhas separadas da folha de ensaio.
Onde se enquadra a dobradeira-coladora numa linha de caixas farmacêuticas
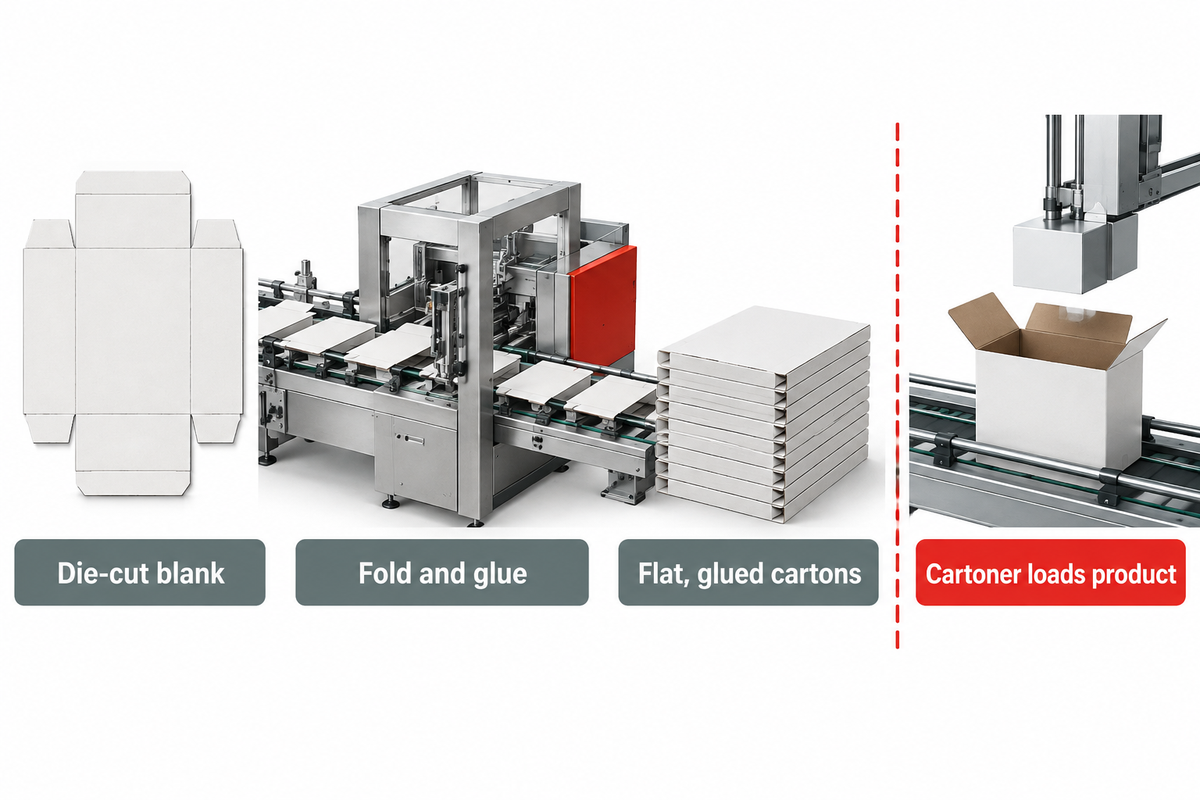
Numa linha de produção de caixas de cartão, a dobradeira-coladora forma a caixa vazia depois da impressão e do corte na matriz. O sistema de alimentação separa os recortes e as guias de alinhamento posicionam-nos. O processo de dobragem e colagem reúne os painéis previstos, e a secção de compressão mantém a junta colada fechada até à secção de saída. Na indústria de embalagens, estas são muitas vezes etapas de produção distintas. O destino seguinte da caixa é tão importante como a forma como sai desta máquina. A eficiência do embalamento depende da junta feita na empresa transformadora e da formação da caixa na encaixotadora.
Onde termina a transformação da caixa e começa o encaixotamento?
A transformação da caixa termina quando a caixa dobrada e colada é encaminhada para a operação seguinte. A encaixotadora abre a caixa, carrega o produto ou um produto simulado durante um ensaio e fecha a embalagem. A empresa transformadora fornece amostras planas e coladas; a empresa de embalamento verifica a abertura e o comportamento na alimentação nas condições de manuseamento acordadas.
Numa caixa com abas de fecho, a união do fabricante costuma colar a lateral do tubo. As abas das extremidades têm outra função e são fechadas mais tarde. Se o desenho especificar um fundo automático colado, a empresa transformadora terá de dobrar e colar abas adicionais no fundo. O guia de tipos de caixas do Paperboard Packaging Council mostra por que motivo é necessário interpretar em conjunto o nome do fecho e a configuração da máquina de colagem.
Os catálogos de maquinaria para embalagens podem agrupar equipamento de fabrico de caixas de cartão canelado e máquinas de colagem de cartão não canelado. Uma máquina semiautomática de colagem é uma opção para trabalhos descontínuos com alimentação manual; uma linha totalmente automática pode ser adequada se o ensaio com amostras demonstrar a alimentação e o manuseamento necessários. Uma máquina flexográfica de impressão, dobragem e colagem pode integrar-se numa linha de cartão canelado, onde a impressão flexográfica e a ranhuração antecedem a dobragem do cartão canelado. Esta configuração permite processar uma caixa de cartão canelado de forma diferente de uma caixa farmacêutica fina. Este guia centra-se em caixas de cartão não canelado para embalagens secundárias; a capacidade de trabalhar cartão canelado não demonstra que a máquina consiga manusear recortes farmacêuticos pequenos e impressos.
Escolha a máquina com base no recorte real
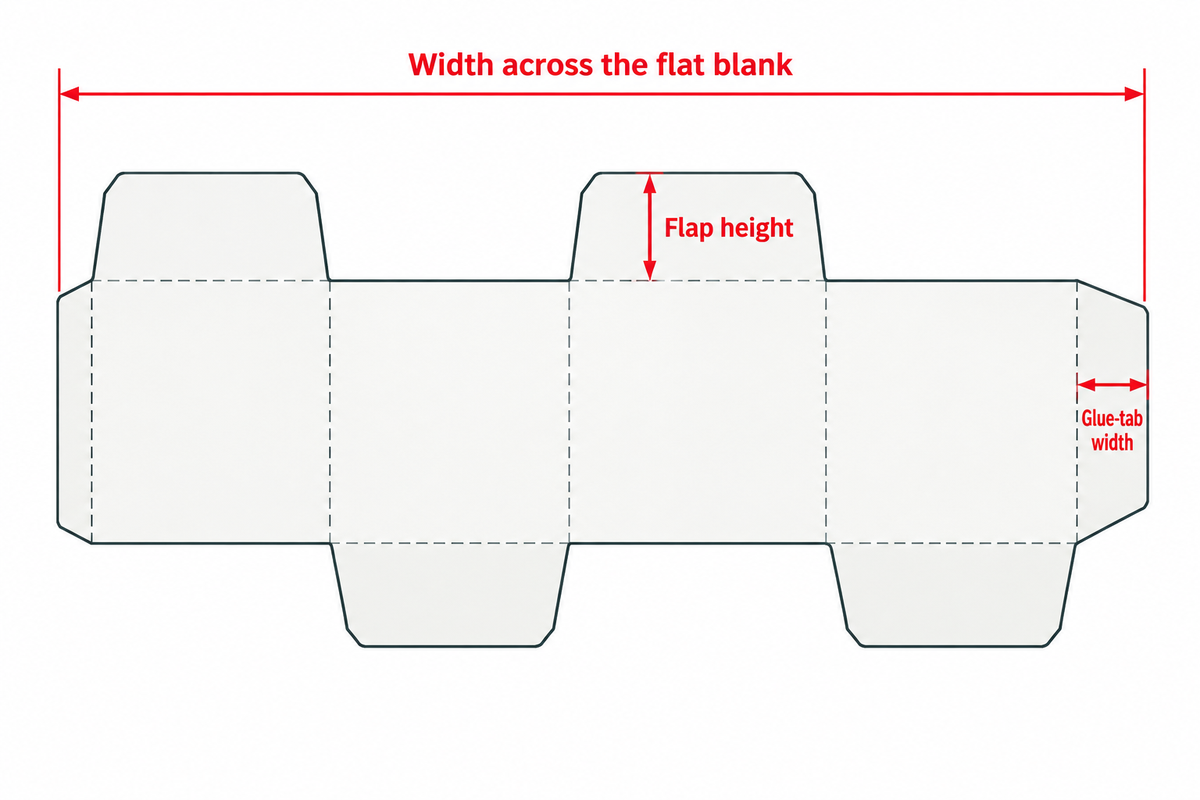
Escolha ferramentas para colagem em linha reta numa caixa com apenas uma junta lateral colada, ou acrescente equipamento de dobragem do fundo para abas de fundo automático coladas; depois, posicione o recorte no esquema do fornecedor, na orientação correta de alimentação, e assinale o comprimento, a largura, as abas de colagem e todas as linhas de vinco.
Conhecer apenas as dimensões da caixa montada não é suficiente para determinar os pontos de contacto das correias e das guias. Defina as necessidades de produção considerando toda a gama de recortes de cartão utilizados nos trabalhos de produção que realiza.
Que dobradeira-coladora se adequa à caixa mais pequena?
Para os recortes mais pequenos de caixas de colagem em linha reta, comece pela CW-G-650: a tabela de desenhos da Cenwan indica 130–650 mm para a CW-G-650 e 140–880 mm para a CW-G-880 na mesma dimensão A+B+C+D+E. O modelo mais largo aumenta o mínimo indicado em 10 mm. Faça um ensaio com o recorte real mais pequeno, usando o cartão impresso e o revestimento previstos; verifique se é alimentado e dobrado repetidamente sem perder o alinhamento. O guia de dobradeiras-coladoras para caixas pequenas aborda o modelo mais largo e a gama de formatos.
A Cenwan indica uma altura mínima de aba de 25 mm e uma gama de abas de colagem de 30–100 mm para a CW-G-650. Para a CW-G-880, indica uma gama de abas de colagem de 25–120 mm. No caso de uma aba de colagem curta, verifique a sobreposição real e a compatibilidade com a caixa, não apenas a largura total.
Peça à gráfica material de produção, incluindo o verniz ou a película de laminação efetivamente aplicados junto à aba de colagem. Duas amostras de caixa com o mesmo contorno podem comportar-se de forma diferente se o cartão ou o acabamento forem distintos. Leve ambas se ambas forem utilizadas. Registe a direção da fibra se esta constar do desenho ou da especificação do material; uma amostra sem impressão pode demonstrar o percurso do recorte, mas não testa a junta impressa.
Se duas versões da arte final partilharem a mesma linha de corte e o mesmo cartão, a preparação mecânica poderá ser reutilizada. A verificação da arte final continua a exigir uma mudança própria. Peça ao fornecedor que demonstre como seleciona a referência do trabalho seguinte e como a linha reage a uma amostra com a versão errada. Uma receita servo guardada pode facilitar a preparação e melhorar a precisão ao recuperar as posições da máquina, mas não confirma se a pilha carregada corresponde à arte final indicada na folha de trabalho.
Quando acrescentar inspeção ou braille em linha
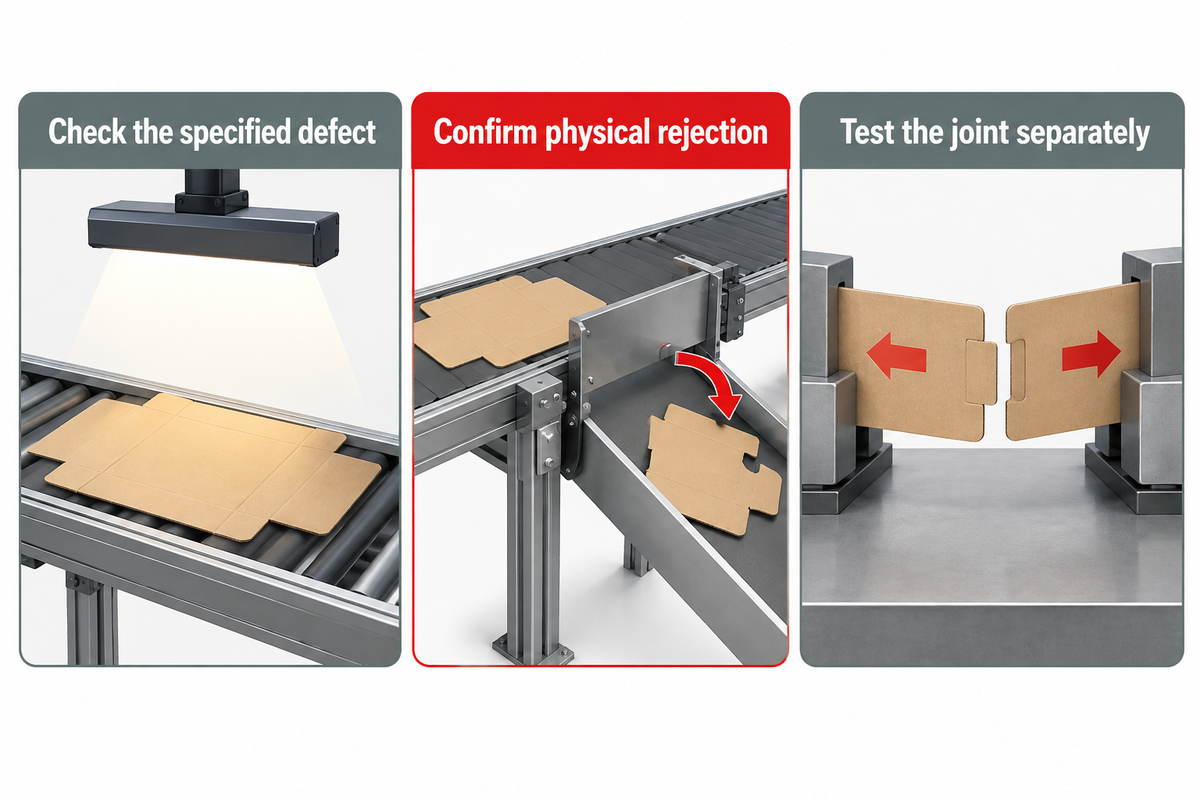
Escolha inspeção dedicada ou gravação em relevo na máquina de colagem para trabalhos recorrentes que exijam essa função. Uma dobradeira-coladora automática normal pode executar trabalhos de colagem em linha reta em ambientes de produção com inspeção separada. Se a máquina de colagem gravar a caixa em relevo, compare as velocidades do ensaio com o módulo de gravação ativo e inativo.
Uma dobradeira-coladora farmacêutica precisa de braille em linha?
Sim. Inclua braille em linha se a arte final aprovada exigir gravação em relevo e a dobradeira-coladora executar essa etapa. Se os recortes aprovados chegarem já gravados em relevo, faça-os passar pela dobragem, compressão e secção de saída para verificar o resultado final. Acorde com o comprador a forma de avaliar a legibilidade e os danos nos painéis das caixas retidas, nas condições especificadas.
Os dados técnicos da Diana Pharma 85 da HEIDELBERG indicam um máximo de 250 m/min e 300 m/min sem o módulo de braille ativo. Estes valores são especificações dessa máquina. Durante o ensaio, mantenha o módulo em funcionamento nos trabalhos que o exijam.
A mesma ficha da Diana indica limites dimensionais distintos para diferentes tipos de caixas. O comprimento indicado para caixas de colagem em linha reta é de 55–400 mm e a largura mínima é de 75 mm, ou 45 mm com a opção para caixas pequenas. O comprimento indicado para caixas com fundo automático é de 80–600 mm e a largura mínima é de 146 mm. Ambas as secções indicam cartão compacto de 200–600 g/m². Avalie cada tipo com o respetivo desenho; o mínimo para colagem em linha reta não substitui um ensaio de fundo automático.
Uma verificação de impressão ou código compara a identidade com uma referência; um sensor de cola verifica o traço de adesivo na área monitorizada. A resistência da junta exige um ensaio da caixa colada. Se o fornecedor disponibilizar aplicação de cola ajustável, registe as definições usadas na amostra revestida para poder reproduzir a junta. O sistema de inspeção ACCUCHECK da BOBST, por exemplo, indica a ejeção automática como uma capacidade separada. Isso não transforma uma inspeção de impressão num ensaio da junta. Tenha à mão as verificações de serialização e qualidade de impressão do site se também precisar de informações sobre requisitos de códigos ou de impressão.
O que incluir na folha de ensaio das caixas
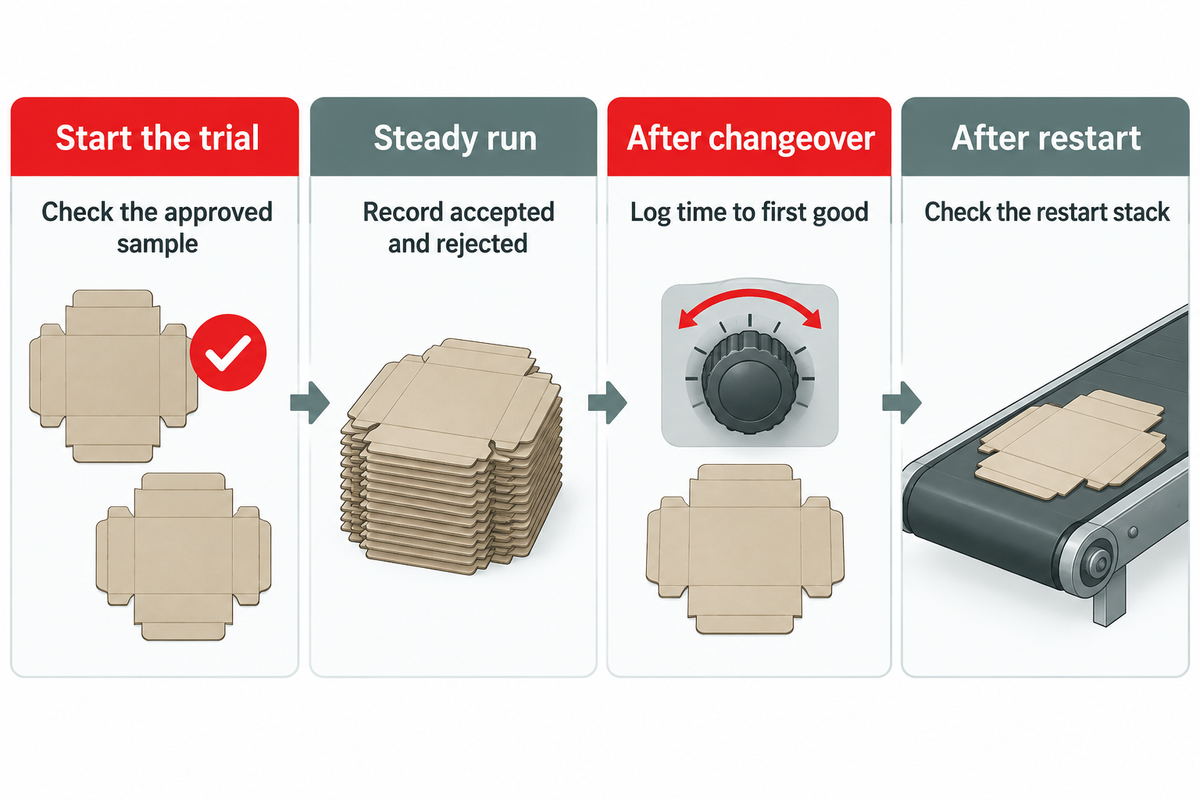
Use a mesma folha de ensaio de caixas para todas as propostas. Indique o material, a revisão da linha de corte, a arte final, a orientação de alimentação, o adesivo e as opções utilizadas em cada amostra. Acorde com a produção e a qualidade os critérios de aprovação, a forma de documentar uma amostra reprovada e se alguma verificação deve ser repetida depois de as caixas ficarem armazenadas ou serem deslocadas.
| Tipo de amostra ou condição do ensaio | O que observar | Evidências a conservar | Responsável pela decisão |
|---|---|---|---|
| Caixa de produção habitual | Faça o ensaio com a configuração acordada; conte as unidades alimentadas, rejeitadas e aprovadas | Registo do ensaio e caixas aprovadas identificadas | Produção |
| Recorte de produção mais estreito | Observe a alimentação e a posição das dobras após a preparação e o reinício | Orientação do desenho, registo de paragens, primeira pilha aprovada | Produção e fornecedor |
| Cartão revestido com uma junta lateral difícil | Verifique o traço de cola e ensaie separadamente a junta colada | Amostras da junta, identificações do material e do adesivo, resultado do ensaio acordado | Qualidade |
| A mesma linha de corte, amostra com a arte final errada | Demonstre a deteção da identidade e a rejeição física, quando especificadas | Amostras de desafio assinaladas, contagem nas saídas de rejeição e de unidades boas | Qualidade e fornecedor |
| Paragem e reinício | Identifique as caixas retidas entre a aplicação da cola e a compressão | Registo do reinício e pilha suspeita separada | Produção e qualidade |
| Repetição de um trabalho de produção memorizado | Cronometre a mudança até à saída de uma pilha aceitável | Hora de início e fim, definições alteradas manualmente | Produção |
| Estrutura de caixa diferente | Use as ferramentas propostas no desenho com mais dobras | Identificação das ferramentas e amostra de caixa assinada | Fornecedor e aprovisionamento |
| Caixa gravada em relevo, se necessário | Verifique os critérios acordados de braille e impressão depois da compressão | Referência aprovada e amostras acabadas retidas | Qualidade |
| Caixa após o período de retenção acordado | Verifique a abertura e a transferência para o equipamento efetivamente utilizado para carregar caixas | Identificação da amostra retida e resultado da abertura a jusante | Equipa de produção recetora |
Como podem os compradores confirmar que uma caixa assinalada foi removida?
Faça passar amostras de teste assinaladas pela configuração de inspeção acordada. Registe cada amostra introduzida, cada deteção e cada unidade recuperada fisicamente na saída de rejeição. Confirme que nenhuma amostra assinalada chega à pilha de unidades boas e que as caixas boas conhecidas continuam a passar. Utilize um procedimento de desafio documentado e implementado e distinga as amostras de desafio das rejeições normais de produção.
Faça uma pausa e reinicie conforme acordado para o ensaio. A publicação da patente EP3941733B1, que indica a WH Leary Co como titular, descreve como uma paragem pode deixar caixas coladas que ainda não foram totalmente dobradas ou comprimidas. Apresenta a resposta técnica de um fornecedor. Registe o que acontece na máquina proposta entre o reinício e a primeira pilha aprovada, independentemente do sistema de rejeição utilizado.
Guarde algumas caixas planas e coladas para as abrir mais tarde na linha recetora ou num ensaio de manuseamento acordado. A investigação de Berry e colegas analisou a humidade e o retorno elástico durante a vincagem, a dobragem e a abertura subsequente. Tome decisões sobre os critérios de aprovação com base na especificação das suas caixas. Se a abertura mudar depois do armazenamento, comunique o resultado da abertura a jusante juntamente com a contagem da empresa transformadora, mantendo fixa a definição de produção aceite.
Se a limitação estiver na junta, verifique a integridade estrutural da amostra colada. Depois, use as verificações do traço de adesivo e da colagem para preparar perguntas sobre o sistema de aplicação proposto e o adesivo de produção.
Compare propostas com base nas caixas aceites por turno
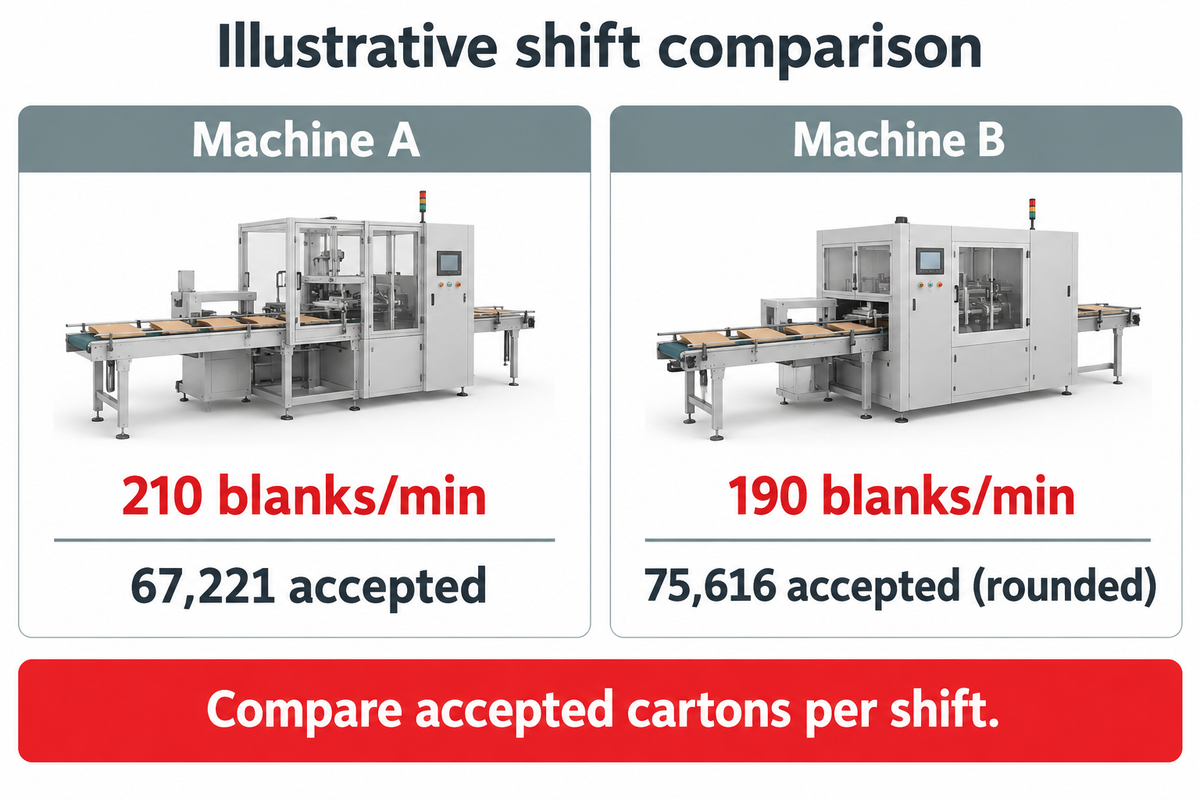
Compare o equipamento com base no número de recortes alimentados por minuto de funcionamento, nos minutos disponíveis para produção e na fração aceite durante esse período. Use os mesmos limites de início e fim nos dois ensaios. Segundo a Cenwan, a velocidade máxima da linha sem carga é de 400 m/min na série para caixas pequenas.
Registe separadamente o tempo de paragem e o tempo dedicado às mudanças de trabalho. A produção a alta velocidade só melhora a produtividade quando a linha continua a fornecer caixas aceites entre mudanças. A eficiência da produção começa pela identificação da perda que consome a maior parte do turno programado. Para comparar produtividade e eficiência, cronometre a mudança desde a última pilha aprovada do trabalho anterior até à primeira pilha aprovada do novo trabalho. Registe as paragens breves e o tempo não produtivo separadamente do tempo de funcionamento a cadência reduzida. O modelo de perdas de equipamento da Agência de Proteção Ambiental dos EUA separa o tempo de preparação, o tempo parado, a cadência reduzida e os defeitos pela mesma razão: cada perda representa uma oportunidade de melhoria distinta.
Comparação de caixas aceites por turno
Caixas aceites = recortes por minuto de funcionamento × minutos de funcionamento × fração aceite. Minutos de funcionamento = minutos programados menos minutos de mudança de trabalho e outras paragens. Use uma caixa por recorte nesta folha de cálculo. Se as cadências variarem significativamente durante o turno, utilize as contagens medidas de alimentação e aceitação de cada trabalho.
| Valor de entrada ou resultado | Máquina A | Máquina B |
|---|---|---|
| Alimentação durante o funcionamento | 210 recortes/min | 190 recortes/min |
| Tempo por mudança | 30 min | 12 min |
| Tempo total de mudanças de trabalho | 120 min | 48 min |
| Outro tempo de paragem | 30 min | 30 min |
| Tempo de funcionamento | 330 min | 402 min |
| Fração aceite durante o funcionamento | 97% | 99% |
| Estimativa de caixas aceites | 67 221 | 75 616, arredondado |
| Custo do turno a introduzir | Custo real da máquina A | Custo real da máquina B |
| Custo por 1 000 caixas aceites | Divida o custo do turno de A pelas caixas aceites e multiplique por 1 000 | Divida o custo do turno de B pelas caixas aceites e multiplique por 1 000 |
Multiplique 210 × 330 × 0.97 para A e 190 × 402 × 0.99 para B. Apesar da alimentação inferior durante o funcionamento, a máquina B produz cerca de 8 395 caixas aceites a mais. A comparação muda se variar o número de mudanças de trabalho ou a percentagem de caixas rejeitadas. Conte separadamente as aparas geradas durante uma mudança se não estiverem incluídas na amostra de produção.
Para comparar custos, divida o custo atribuído a um turno pela contagem de unidades aceites e multiplique por 1 000. Inclua os mesmos custos em ambas as opções: mão de obra, adesivo, tratamento de aparas e custos do equipamento, calculados com a mesma base de cálculo. Neste caso, B aumenta a capacidade de produção. Compare os custos unitários com os custos reais por turno de cada proposta. Se uma linha mais rápida não alterar o número de trabalhadores nem as horas pagas, distinga o tempo libertado da redução dos custos de mão de obra. Use a calculadora de velocidade da linha e comprimento da caixa para uma estimativa inicial da cadência de produção; para decidir uma compra, substitua-a pela contagem real de recortes.
O que altera o preço de uma dobradeira-coladora farmacêutica?
A largura da máquina, alguns tipos de caixas compatíveis e os módulos instalados influenciam o preço. Peça preços separados para inspeção e ejeção, gravação em braille, automatização das mudanças de trabalho e equipamento da secção de saída. O exemplo de custo de propriedade da Cenwan utiliza $120 000 para uma CW-G nova e $6 000 para instalação e formação. São valores usados no modelo. Compare propostas com instalação incluída, acrescentando o transporte, a formação, a instalação e as peças sobresselentes com a mesma base de cálculo.
As orientações de custos da Association for Packaging and Processing Technologies incluem custos de operação e manutenção, além do custo de compra. Avalie a relação custo-benefício durante o mesmo período de funcionamento. Determine quais os consumíveis ou as peças sobresselentes que afetarão o orçamento, que serviço pós-venda está incluído e que material a linha encaminhará para a etapa de produção seguinte. Isto é importante tanto num trabalho de grande volume como numa tiragem curta: uma empilhadora mais lenta pode determinar o ritmo de toda a linha.
Pré-selecione máquinas com base nas evidências apresentadas por cada fornecedor
Se o desenho do catálogo for compatível com o recorte e o fornecedor conseguir processar as juntas necessárias, poderá pré-selecionar uma configuração compacta Cenwan CW-G. O mesmo se aplica à Diana Pharma 85 comercializada pela HEIDELBERG, se o trabalho exigir gravação em relevo em linha e couber nos limites dimensionais indicados para as caixas. Para já, considere estas diferentes formas de configurar uma máquina de dobrar e colar caixas; as propostas só são comparáveis quando ambos os fornecedores ensaiam o mesmo trabalho e comunicam os mesmos resultados.
Peça a cada fornecedor que indique o alimentador efetivo, as estações de dobragem, o sistema de cola, o equipamento de inspeção e a unidade de rejeição. Uma proposta pode incluir várias soluções de embalamento; confirme quais estão incluídas na cotação específica. Como se fazem os ajustes quando mudam as necessidades de produção? O apoio pós-venda abrange um segundo formato de caixa? No setor das embalagens, as características de embalagem industrial que reduzem o esforço de preparação podem ser diferentes das que mantêm a posição da dobra numa aba curta. Um modelo de caixa identificado como fundo automático ou de quatro cantos numa página da gama pode exigir ferramentas que não fazem parte da configuração proposta. Obtenha por escrito a configuração da máquina cotada, sobretudo quando duas brochuras usam números de modelo semelhantes.
Separe as verificações que podem ser feitas na fábrica do fornecedor das que dependem das suas instalações. Uma demonstração com amostras pode mostrar o comportamento da alimentação e das juntas no equipamento proposto. Inclua os materiais de embalagem que irá adquirir e registe as verificações no registo da qualidade do produto. Um ensaio nas instalações pode confirmar o funcionamento da linha instalada e a transferência para a sua empilhadora ou encaixotadora. As orientações dos ensaios de aceitação da OpX distinguem os ensaios na fábrica dos ensaios nas instalações. Acorde antecipadamente quais os resultados que serão transferidos e quais terão de ser repetidos após a instalação.
Envie um conjunto de amostras para ensaio antes da encomenda
Envie as revisões da linha de corte, amostras reais de cartão e impressão, as quantidades previstas por encomenda, o número esperado de mudanças de trabalho diárias e os requisitos das verificações na secção de saída. Identifique os trabalhos que exigem gravação em relevo ou verificação de identidade. Peça um ensaio agendado e uma lista escrita das opções incluídas. Guarde as identificações das amostras, as contagens e as notas reais de preparação junto das propostas para que o aprovisionamento possa comparar as cotações mais tarde.
Tem uma caixa para medicamentos difícil ou várias versões na mesma linha de corte? Fale com a Cenwan sobre o ensaio das caixas. Partilhe os desenhos e o material reais e peça uma proposta de configuração que indique quais as verificações demonstráveis antes da compra.
Perguntas frequentes
O que devo verificar num ensaio de uma dobradeira-coladora usada?
Execute os seus recortes de cartão cortados e vincados na máquina tal como é proposta, incluindo qualquer equipamento de inspeção ou rejeição incluído no preço.
Confirme se as ferramentas, os manuais e as peças sobresselentes estão incluídos e se existe assistência técnica para os sistemas de controlo atuais. Uma máquina de colagem que hoje funciona de forma aceitável pode ainda exigir um orçamento separado para instalação, peças sujeitas a desgaste ou formação.
Que características principais devem ser prioritárias na escolha de equipamento de embalagem?
Dê prioridade ao alimentador, às ferramentas para os tipos de caixas, à aplicação de cola e aos recursos de inspeção necessários para as encomendas atuais.
Se as mudanças forem frequentes, peça ao operador que execute o trabalho de produção seguinte, em vez de se limitar a observar o carregamento de uma receita guardada. Se a linha parar regularmente pelo mesmo motivo, confirme que característica resolve essa paragem antes de pagar por um acionamento mais rápido ou por uma máquina de maiores dimensões. Reduzir o tempo de paragem exige uma mudança repetível, não apenas um motor mais rápido.
Quais são os benefícios específicos da automação nas máquinas de fabrico de caixas?
A automação pode repetir ajustes, contar caixas de cartão e executar etapas que, de outra forma, dependeriam do operador. No fabrico de caixas de cartão, essas mudanças podem melhorar a eficiência operacional quando o problema está numa preparação repetida.
O seu valor depende da etapa que consome tempo ou gera desperdício na sua fábrica. Recuperar definições pode ajudar a repetir trabalhos de produção, mas um novo recorte de cartão continua a precisar de aprovação. Meça a mudança completa e conte as caixas utilizáveis para perceber quanto tempo de produção a funcionalidade permite recuperar.
A proposta inclui o embalamento das caixas de cartão planas em caixas de expedição?
Apenas se a proposta incluir uma estação de embalamento em caixas de expedição ou definir claramente o âmbito do embalamento a jusante.
Pergunte em que ponto a máquina de colagem encaminha as caixas de cartão, quem as conta e empilha e se são acondicionadas manualmente em caixas de expedição ou com equipamento separado.
É possível iniciar um ensaio de produção de caixas de cartão antes de selecionar o adesivo final?
Sim, se separar o ensaio mecânico da aceitação da caixa de cartão colada.
Comece por verificar se o recorte de cartão real é alimentado, alinhado e dobrado de forma consistente. Registe o adesivo utilizado nas amostras provisórias e assinale como provisório o resultado da união. Quando estiverem disponíveis o adesivo final e o cartão impresso, repita o ensaio da união com a configuração de produção e as condições de acondicionamento acordadas. Mesmo que o recorte de cartão esteja mecanicamente correto, o processo de união pode ter de ser diferente se mudar o revestimento ou a cola.
Porque é importante a qualidade nas máquinas dobradeiras-coladoras?
Uma junta lateral fraca ou uma caixa de cartão fora de esquadria pode perturbar o manuseamento a jusante.
Guarde amostras identificadas do arranque e do funcionamento estável. Se surgir um problema mais tarde, esse registo ajuda a distinguir os problemas que começaram na dobradeira-coladora das alterações ocorridas durante o armazenamento ou a transferência.
Como escolher a dobradeira-coladora adequada se houver a possibilidade de acrescentar um segundo tipo de caixa de cartão no próximo ano?
Escolha com base nos trabalhos de produção comprovados de hoje e peça uma opção de expansão por escrito para o novo tipo de caixa de cartão.
Por exemplo, acrescentar um fundo colado pode exigir componentes que não existem na configuração de colagem em linha reta. Pergunte ao fornecedor o que poderá ser instalado mais tarde, em que consiste a conversão e se ambos os formatos cabem na estrutura proposta. Se o novo desenho já estiver feito, leve-o para o ensaio de produção. Se ainda for apenas uma hipótese, compare o custo de reservar essa capacidade com o custo de a acrescentar mais tarde.
Referências e fontes
- Paperboard Packaging Council, designs de caixas de cartão.
- Cenwan Machine, especificações da máquina de dobrar e colar caixas pequenas.
- HEIDELBERG, dados técnicos da Diana Pharma 85.
- BOBST, sistema de inspeção em linha ACCUCHECK.
- Patente europeia EP3941733B1, sistema de rejeição de caixas de cartão.
- Berry et al., condições ambientais e desempenho do cartão para caixas, 2005.
- Agência de Proteção Ambiental dos Estados Unidos, categorias de perdas de equipamento.
- OpX Leadership Network, orientações para ensaios de aceitação; PMMI, orientações sobre custos de propriedade de maquinaria.