Entre em contacto com a Cenwan Machine Company


Características principais: máquina de dobrar e colar caixas
| Posição na linha | A seguir ao cortante; transforma cartões cortados em caixas acabadas e coladas |
| Intervalo de velocidade | ~50–600 m/min, consoante a gama e o formato da caixa |
| Capacidade de produção | Caixas de cartão ~20 000–40 000 caixas/hora; cartão canelado ~5,000–12,000/hora |
| Formatos de caixa | Linha reta, fundo automático Crash, 4/6 cantos, estereoscópica/rígida, RSC de cartão canelado |
| Acionamento | Servo, mecânico por engrenagens ou semiautomático |
| Sistemas de aplicação de cola | Cola fria (PVA/à base de água), cola termofusível (EVA/PUR), RF/UV |
| Largura do formato | ~250–2 400 mm |
O que é uma máquina de dobrar e colar caixas?
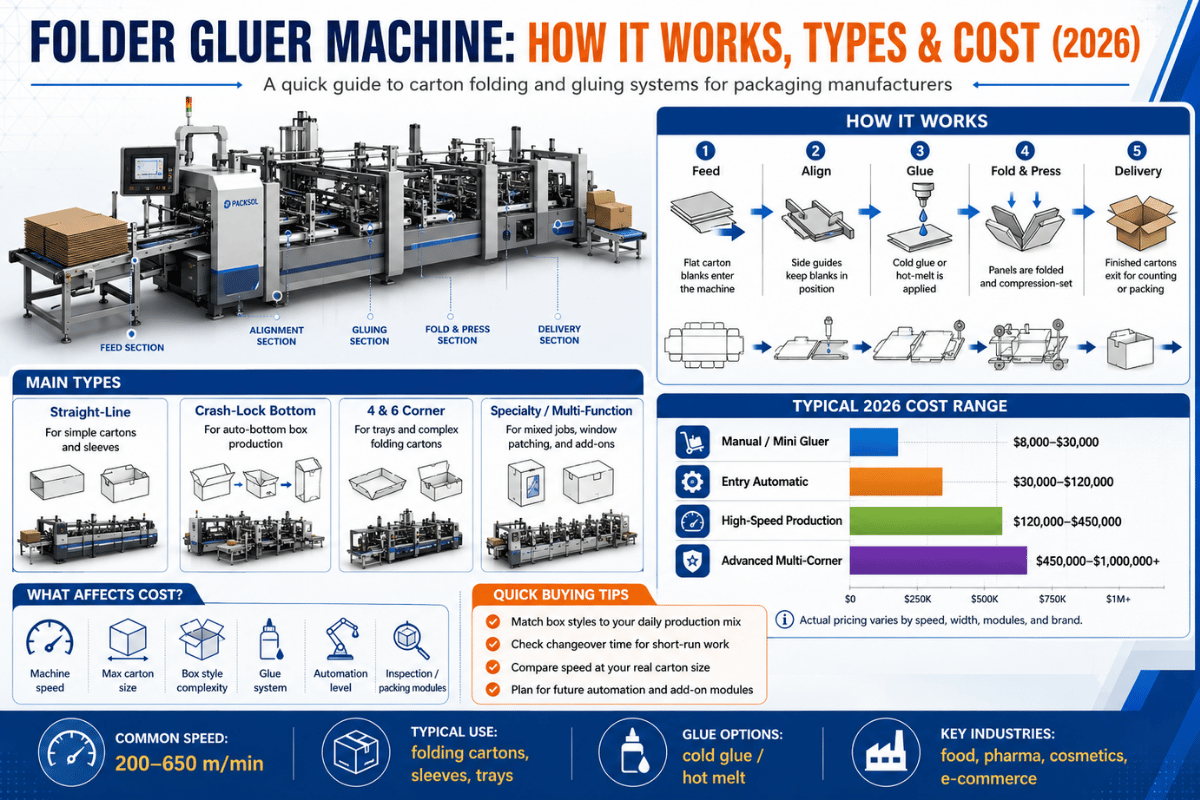
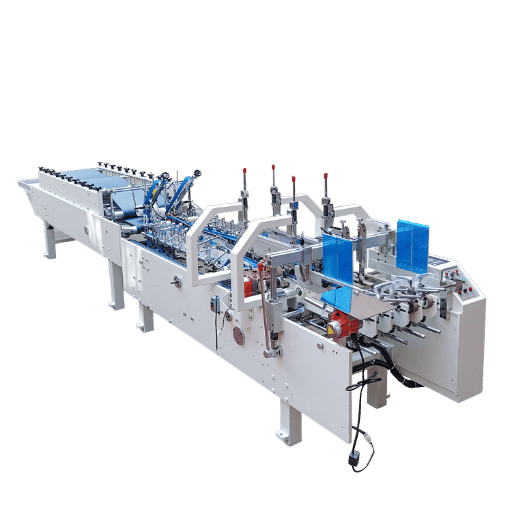 Uma máquina de dobrar e colar caixas é um equipamento automatizado de conversão que transforma cartões planos, cortados e previamente vincados em caixas acabadas, numa única passagem contínua: alimenta, pré-dobra, dobra, aplica cola e comprime a união. Numa oficina manual, este trabalho exige cinco a seis pessoas por turno; com uma máquina de dobrar e colar caixas, basta um operador.
Estas máquinas produzem caixas de linha reta, caixas com 4 e 6 cantos, caixas com fundo automático, mangas e caixas de expedição em cartão canelado.
Convém especificar onde se integra este equipamento, para que os compradores não o confundam com as máquinas adjacentes. As máquinas de dobrar e colar caixas ficam a jusante da impressão e do corte e vinco: uma prensa de corte e vinco produz o cartão cortado, e a máquina transforma-o numa caixa colada. Os profissionais que preparam e operam estas linhas estão abrangidos pelo código profissional do Department of Labor dos EUA para preparadores e operadores de máquinas de produtos de papel — a mesma categoria que inclui quem opera onduladoras e máquinas de produção de caixas. Para consultar a gama completa de modelos por formato de caixa, veja o catálogo de máquinas de dobrar e colar caixas da Cenwan.
Que máquina se utiliza para dobrar uma caixa?
Para caixas de cartão e de cartão canelado, a máquina de dobrar e colar caixas — também chamada máquina de dobragem e colagem ou coladeira de caixas — dobra a caixa e cola a aba de colagem. Uma encaixotadora ou montadora de caixas é diferente: abre e enche uma caixa previamente colada numa linha de embalagem. Assim, a máquina de dobrar e colar caixas forma a caixa; a encaixotadora enche-a. Nas caixas de expedição de cartão canelado produzidas em linha a partir da folha, o trabalho é feito por uma máquina flexográfica de dobrar e colar caixas, como se explica adiante.Como funciona uma máquina de dobrar e colar caixas: processo passo a passo
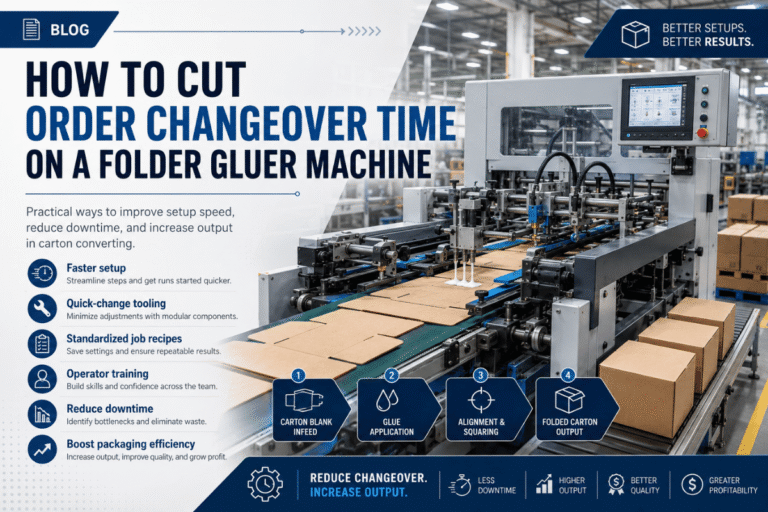
 Uma máquina de dobrar e colar caixas faz passar um cartão cortado por seis estações de trabalho, numa única passagem contínua: o alimentador, a secção de pré-quebra (pré-dobragem), a secção de alinhamento/registo de impressão, a aplicação de cola, a secção de dobragem e a compressão e saída. Cada estação executa uma tarefa e em cada uma pode surgir um defeito.
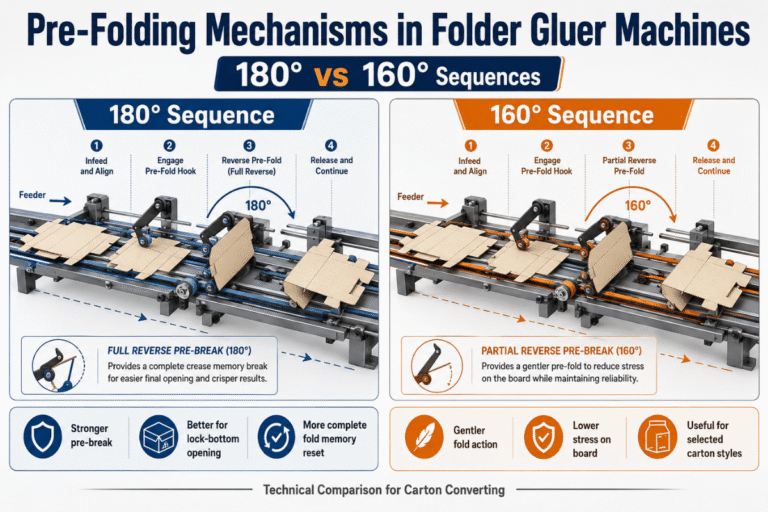
Por ordem: o alimentador separa os cartões cortados da pilha, um de cada vez; a secção de pré-quebra abre e fecha os vincos para obter uma dobra limpa; a secção de alinhamento esquadra o cartão; a cola é aplicada na aba dianteira; a secção de dobragem fecha a caixa; e a compressão e a saída mantêm a junta sob pressão até a cola curar, expulsando qualquer cartão mal dobrado.
O registo de impressão — manter o cartão esquadrado durante o transporte — é a variável mais importante de todo o processo. A documentação de patentes sobre a conversão em linha de cartão canelado confirma o estreito acoplamento destas etapas: conforme descrito na US Patent 5 690 601, os equipamentos de dobragem e colagem incluem frequentemente secções a montante de impressão flexográfica, ranhuragem e vincagem de cantos, concebidas para se alinharem com a dobra e produzirem uma caixa esquadrada. Se o vinco estiver desalinhado, a dobra também ficará; se a dobra estiver desalinhada, a cola não ficará no sítio certo.
Nota de engenharia
Numa linha de cola fria, regule o nível de cola para que cerca de 80% do indicador da roda de borracha fique submerso no depósito. Antes de iniciar a produção, faça um ensaio com 5- to 10-sheet para ajustar a pressão e a posição da dobra. Um nível baixo no depósito provoca falhas na aplicação; se transbordar, formam-se fios de cola e excesso nas juntas. Na saída, é o tempo de compressão — e não a quantidade de cola retirada do depósito — que cria uma união resistente em cartão revestido.
Como funciona uma máquina flexográfica de dobrar e colar caixas (FFG)?
Uma máquina flexográfica de dobrar e colar caixas (FFG) é a versão para cartão canelado. Realiza várias operações em linha, numa única passagem: alimenta e imprime a folha por flexografia, ranhura e corta e vinca a caixa, dobra-a e cola ou agrafa a junta do fabricante antes de contar e ejetar os cartões acabados. Como elimina a movimentação entre etapas, uma FFG reduz o custo das caixas de cartão canelado e melhora a esquadria, segundo um estudo do Institute of Packaging Professionals e da Michigan State University.Sistemas de aplicação de cola: cola fria, termofusível e RF
 O sistema de aplicação de cola tem mais impacto no trabalho diário do que a marca na placa de identificação, mas é um aspeto que os compradores tendem a desvalorizar. Três famílias dominam o mercado, consoante o cartão e o formato da caixa. Para a maioria das caixas de cartão revestido SBS, a cola fria (PVA, à base de água) é económica, limpa e suficiente. Como seca relativamente devagar, exige compressão. As colas termofusíveis (EVA ou PUR reativo) aderem quase de imediato e funcionam bem com muitos tipos de cartão, incluindo cartão oleoso, revestido, laminado ou próprio para congelação, bem como caixas com fundo automático. São aplicadas em estado fundido, a cerca de 150–180°C no caso do EVA ou 120–140°C no caso do PUR reativo, e implicam custos mais elevados em consumíveis. Os sistemas especiais RF/dielétricos e UV permitem colar materiais difíceis ou laminados que não aderem com colas frias ou termofusíveis.
Acima de tudo, há que considerar o contacto com alimentos.
A FDA reg. 21 CFR §175.105 determina que a quantidade de adesivo em contacto com alimentos embalados gordos ou aquosos não exceda a quantidade razoavelmente necessária para a aplicação e não ultrapasse uma quantidade residual nas costuras e extremidades expostas. A produção de embalagens para alimentos secos está sujeita a limites de boas práticas de fabrico, pelo que quem fabrica para os setores alimentar, farmacêutico e cosmético tem de escolher entre uma gama mais restrita de adesivos. Informações sobre a resistência da união e o comportamento em contacto com alimentos dos três tipos de adesivos — à base de água, à base de solvente e termofusíveis — estão disponíveis em vários manuais de engenharia de embalagem, como o Technical Assistance Program da University of Minnesota.
| Sistema de aplicação de cola | Velocidade de secagem | Formato de caixa/cartão mais indicado | Aspeto a ter em conta |
|---|---|---|---|
| Cola fria (PVA/à base de água) | Lenta — exige compressão | Caixas de linha reta em cartão SBS revestido | Falhas se o nível do depósito ou a pressão variar |
| Termofusível EVA | Aderência rápida | Fundo automático Crash, linhas rápidas | Formação de fios de cola se a temperatura for demasiado elevada |
| Termofusível PUR (reativo) | Aderência rápida e união final resistente | Cartão oleoso, revestido, laminado ou para congelação | Custo superior; tempo de cura |
| RF / UV | Depende do material | Materiais difíceis ou laminados | Especializado; investimento adicional |
Resistência da união e contacto com alimentos segundo a FDA 21 CFR §175.105 e manuais de engenharia de embalagem.
Tipos de máquinas de dobrar e colar caixas e tecnologias de acionamento
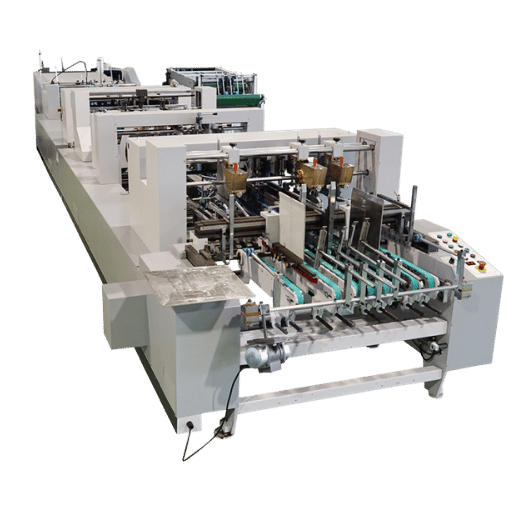 As máquinas de dobrar e colar caixas dividem-se em duas categorias, classificadas segundo o formato da caixa e o método de acionamento da máquina. Quanto ao formato da caixa, há a família de linha reta (o modelo mais simples para produzir caixas SBL); a família de fundo automático Crash, com caixas automáticas sem abas de encaixe; a família de 4/6 cantos, que exige vincagem secundária controlada por servomotores (típica em caixas de exposição e farmacêuticas); caixas estereoscópicas/rígidas 3D; e caixas de expedição de cartão canelado, processadas numa máquina de dobrar e colar caixas de cartão canelado. Os formatos de caixas de cartão canelado processados nestas máquinas seguem o código FEFCO, reconhecido internacionalmente e atualmente na sua 12.ª edição, que inclui vários formatos normalizados de caixas de expedição, entre os quais a conhecida caixa regular de abas sobrepostas 0201 (RSC). Na maioria dos casos, cada família é disponibilizada numa máquina própria; em vez de repetir aqui os detalhes, consulte as páginas sobre máquinas de dobrar e colar caixas de linha reta e os tipos de máquinas automáticas de dobrar e colar caixas para conhecer melhor os formatos de caixa.
A construção é mais difícil de investigar, porque os fabricantes raramente divulgam as contrapartidas. A descrição académica clássica das máquinas de colagem de caixas de cartão da North Carolina State University continua a enquadrar a questão com precisão: a máquina tem de manter o cartão cortado alinhado enquanto a cola ganha presa, e a forma como o faz depende do acionamento.
Acionamento por servo ou por engrenagens: que tecnologia é melhor para uma máquina de dobrar e colar caixas?
Nenhuma é melhor em todos os casos; a escolha depende da variedade de trabalhos. O acionamento por servo permite mudanças de trabalho e registos rápidos e repetíveis, sendo adequado para fábricas que mudam frequentemente de trabalho, como as dos setores farmacêutico e das tiragens curtas de caixas. O acionamento por engrenagens (mecânico) custa menos inicialmente e é difícil de superar em tiragens longas num único formato. A regra prática é simples: se houver mudanças frequentes de trabalho, o servo compensa pelo tempo poupado na preparação; para tiragens longas, vence o menor investimento inicial de um acionamento por engrenagens.Velocidade, capacidade de produção e formatos: níveis de capacidade das máquinas de dobrar e colar caixas
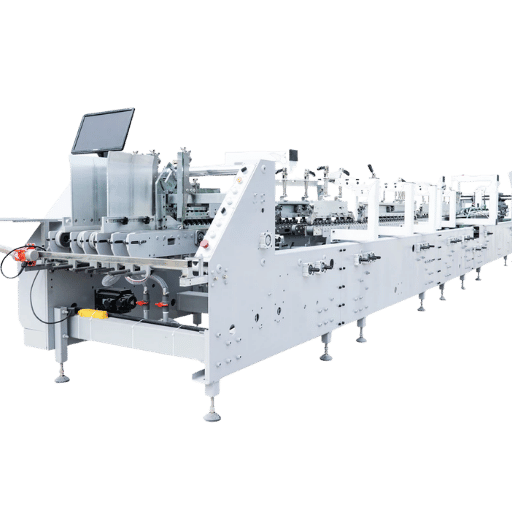 A velocidade — a especificação mais elevada e mais citada — é também a menos compreendida. Uma velocidade máxima superior não significa que se produzam mais caixas acabadas. Os dados recolhidos no terreno confirmam-no repetidamente. Como explicou um fabricante de equipamento de conversão para embalagens, um desempenho mais rápido «nem sempre é melhor se reduzir» o rendimento operacional. Os fabricantes de caixas de cartão também têm dificuldade em manter velocidades reais elevadas quando estas ultrapassam a capacidade de alimentação das caixas e de mudança das linhas. Na produção de caixas a alta velocidade, o verdadeiro estrangulamento é a fiabilidade do alimentador e a rapidez da preparação da linha. Um relatório de campo recente descreveu, por exemplo, uma Bobst Post 1080 em produção, numa tiragem real de até 12 000 caixas/h — uma referência concreta da velocidade de funcionamento de uma linha de caixas.
A capacidade de produção depende sobretudo do formato e do tipo de caixa. O cartão revestido para caixas de cartão costuma permitir as taxas mais elevadas, enquanto as caixas de cartão canelado reforçado tendem a ter a produção mais baixa, devido à maior rigidez e espessura do cartão. Ambos os fatores foram amplamente estudados e modelados pela USDA Forest Service no contexto do cartão canelado e por estudos científicos com revisão por pares sobre a resistência à compressão das caixas. Use os níveis abaixo para estimar a capacidade de produção.
| Tipo de caixa | Velocidade típica | Intervalo de caixas/hora | Volume adequado |
|---|---|---|---|
| Caixa SBL de linha reta | 50–200 m/min | 20,000–40,000 | Até 30,000/dia, num turno |
| Fundo automático Crash | 120–300 m/min | 18,000–35,000 | 30,000–60,000/dia |
| Caixa com 4/6 cantos | 120–300 m/min | 15,000–30,000 | Caixas de exposição e farmacêuticas |
| Caixa estereoscópica / rígida | 80–180 m/min | 8,000–18,000 | Produtos premium/cosméticos |
| Pré-dobrada de 4 lados (alimentação automática) | 150–300 m/min | 20,000–35,000 | Farmacêutica, alimentação automática sem encravamentos |
| Caixa pequena (cosmética/especializada) | 60–200 m/min | 12,000–25,000 | Tiragens curtas especializadas |
| RSC de cartão canelado (FEFCO 0201) | 30–180 m/min | 5,000–12,000 | 40,000–100,000/dia |
| Cartão canelado reforçado | 30–150 m/min | 4,000–9,000 | Caixas de expedição com canais E/B/C |
| Linha automática integrada (canal duplo) | 200–400 m/min | 25,000–40,000+ | 60 000+/dia, picos do comércio eletrónico |
Estes intervalos são indicativos. A produção efetiva depende da fiabilidade do alimentador, do número de mudanças de cartão e do próprio cartão, não apenas da velocidade máxima.
Como escolher a máquina de dobrar e colar caixas certa: teste de adequação em 6 fatores
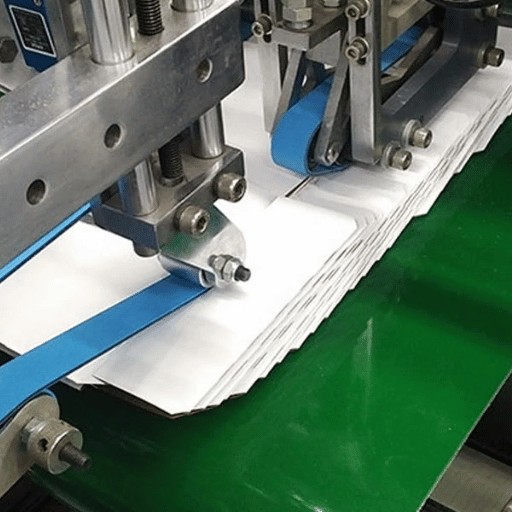 Escolher uma máquina de dobrar e colar caixas nunca depende de um único fator: são seis. Avalie a sua fábrica segundo cada fator do teste de adequação de máquinas de dobrar e colar caixas com 6 fatores abaixo, pela ordem indicada, começando pelo formato de caixa predominante, que elimina a maioria das opções do catálogo, e terminando pelo prazo de entrega das peças.
O fator que discretamente determina o custo total de propriedade é a mudança de trabalho: uma máquina com servomotores só justifica o preço superior se houver mudanças de trabalho com frequência suficiente para tirar partido dela.
| Fator | Pergunta | Se… então |
|---|---|---|
| 1. Formato da caixa | Qual é o formato predominante? | Fundo automático Crash/4-6 cantos → máquina com servomotores |
| 2. Volume | Caixas por dia? | >60,000/dia → linha automática; <30,000 → gama básica |
| 3. Acionamento | Trabalhos por dia? | Muitas mudanças → servo; tiragens longas → engrenagens |
| 4. Sistema de aplicação de cola | Cartão revestido, oleoso ou para contacto alimentar? | SBS revestido → cola fria; fundo automático/cartão oleoso → termofusível |
| 5. Integração | Equipamento independente ou em linha? | Impressão+corte e vinco+embalagem em linha → linha integrada |
| 6. Prazo de entrega das peças | Quantos dias até receber uma correia sobresselente? | Cross-border → procura transfronteiriça de peças com SLA ≤7 dias |
Quantos operadores são necessários para uma máquina de dobrar e colar caixas?
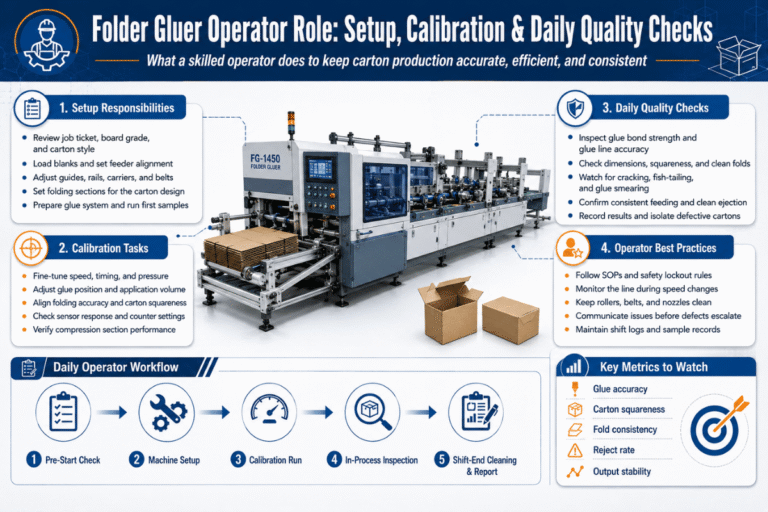
Um. A maioria das máquinas automáticas de dobrar e colar caixas funciona com um único operador, que prepara a máquina e supervisiona a produção. Muitas vezes, uma segunda pessoa trata do acondicionamento das caixas na saída. A preparação da máquina — cerca de duas horas — é a tarefa mais dependente da experiência em toda a linha e é onde se concentra o trabalho. É por isso que a automatização compensa com mudanças de trabalho rápidas e repetíveis, e não através da redução do número de operadores. É possível estimar os custos de mão de obra e o retorno do investimento com a calculadora de ROI para máquinas de dobrar e colar caixas.Custo das máquinas de dobrar e colar caixas: fatores que determinam o preço
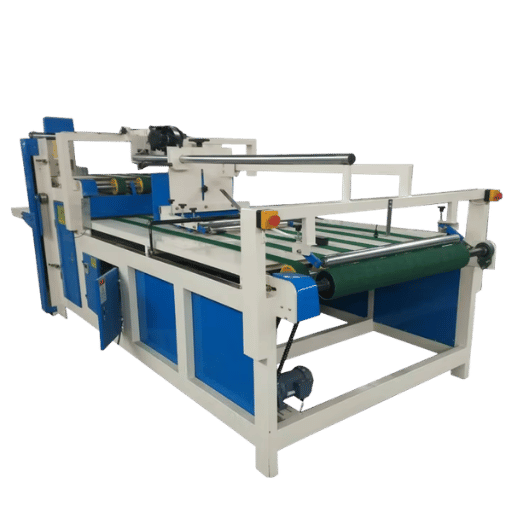 O custo de uma máquina de dobrar e colar caixas é elevado porque o preço reflete mais do que a quantidade de aço. O acionamento inclui automação, servomotores, nível de qualidade do acabamento e da construção, dimensão e integração da impressão e do corte e vinco — não apenas a velocidade máxima. A título indicativo, as linhas industriais de dobragem e colagem variam entre pouco menos de $50 000 por uma máquina simples para caixas de cartão e $1,5 million por uma linha automática de canal duplo totalmente configurada; segundo uma fonte de formação do setor, uma gama «razoável» para equipamento comercial situa-se entre $150 000 e $1 000 000+ CAD, consoante a configuração, a escala e a função. Não se prenda demasiado a um valor divulgado para a dimensão do mercado, pois as estimativas variam muito — qualquer que seja a dimensão considerada — desde 0,4 billion de dólares americanos até vários milhares de milhões.
O valor que realmente justifica o investimento é o prazo de retorno, calculado com base na mão de obra e no refugo. Um estudo académico do Institute of Packaging Professionals / Michigan State University sobre uma máquina de dobrar e colar caixas flexográfica confirmou que o design em linha reduz os custos de produção e melhora a qualidade. Essa poupança é sistémica: a arquitetura de dobragem e colagem em linha (descrita na US Patent 5 690 601) elimina a transferência de cartões cortados entre impressão, corte, dobragem e colagem, processo que gera custos nas linhas não automatizadas. Num estudo de ROI separado sobre uma máquina FFG de gama média (com um investimento próximo de $620 000) para um convertedor, a linha teve um retorno em cerca de 14.5 meses, sobretudo por reduzir o número de operadores de cinco por turno para um ou dois. O custo de não automatizar também se faz sentir: convertedores em fóruns do setor referem que a prova de impressão de uma única prensa para caixas de cartão pode ultrapassar $3,000, pelo que as perdas e o retrabalho numa linha manual se acumulam rapidamente.
«Com base na nossa experiência de construção, o que determina a produção diária efetiva de uma linha é o alimentador e o tempo de mudança de trabalho, não a velocidade máxima nominal. Normalizamos a alimentação por servo e partilhamos peças de desgaste entre as nossas séries, para que uma fábrica em qualquer um dos mais de 40 países onde estamos presentes mantenha a produção sem esperar por uma peça sobresselente.»
Defeitos e problemas de qualidade frequentes nas máquinas de dobrar e colar caixas: mapa de causas e defeitos
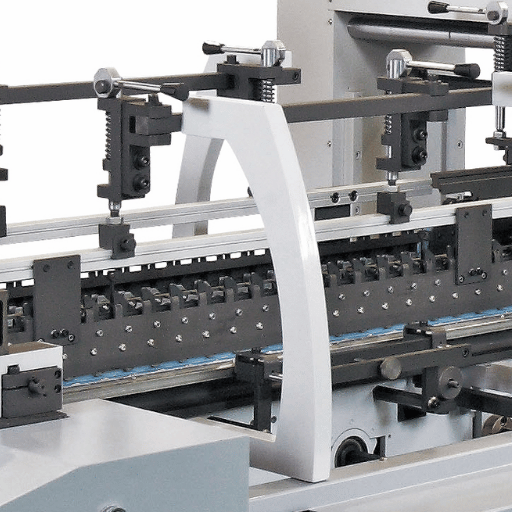 É um dos aspetos que muitos guias de compra não referem, mas que é mais útil ter sempre à mão junto da máquina. Quando uma caixa apresenta um defeito, a primeira reação é culpar a cola. No entanto, quase todos os defeitos de dobragem e colagem têm uma causa mecânica relacionada com o alimentador, o registo de impressão, as correias, as secções ou peças com problemas. É algo que observamos frequentemente na assistência técnica: se um sensor avariar, a caixa pode ficar mal dobrada ou receber cola no sítio errado. Velocidades irregulares indicam normalmente um problema nos motores ou nos controladores de velocidade. Não se resolve um defeito em forma de cauda de peixe — em que a caixa fica com aspeto de peixe — aplicando mais cola; esse problema exige um dispositivo de esquadria na secção de cartão canelado. Use o diagrama abaixo para diagnosticar problemas de qualidade das caixas produzidas na sua máquina e identificar a causa de origem.
| Defeito | Causa provável | Correção/prevenção |
|---|---|---|
| Cauda de peixe (caixa enviesada) | Desalinhamento na secção de cartão canelado | Instalar/ajustar o dispositivo de esquadria; voltar a esquadriar as correias |
| Junta enviesada ou fora de esquadria | Tensão das correias ou desalinhamento das secções | Voltar a tensionar as correias; alinhar as secções de dobragem |
| Registo desalinhado/dobra incorreta | Sensores de posição sujos ou avariados | Limpar/substituir os sensores; voltar a colocar o registo a zero |
| Falha na aplicação de cola/junta seca | Nível baixo no depósito, bico obstruído ou pressão baixa | Encher o depósito até cerca de 80% da roda; limpar o bico; verificar a bomba |
| Fios de cola/excesso de cola | Temperatura do termofusível demasiado elevada; excesso de cola | Baixar a temperatura de fusão; reduzir o cordão de cola; verificar o padrão |
| Abertura da caixa/união fraca | Tempo de compressão insuficiente | Aumentar a pressão/o tempo de compressão na saída; confirmar a compatibilidade entre a cola e o cartão |
| Encravamento/embate no alimentador | Cartões deformados ou alimentador mal regulado | Voltar a regular a folga do alimentador; acondicionar o cartão; verificar os vincos |
| Velocidade instável/com oscilações | Avaria no motor ou no controlador de velocidade | Verificar a cablagem/as ligações; reparar o acionamento |
| Dobra irregular em caixas com 4/6 cantos | Vincos secundários sem pré-dobragem | Usar a secção de pré-dobragem; verificar a profundidade do vinco |
| Fissuras na dobra/revestimento junto ao vinco | Cartão sem acondicionamento a montante; revestimento fissurado na dobra | Acondicionar o cartão à humidade; ajustar a profundidade do vinco — não é uma falha da cola |
Exemplos de correções para causas de defeitos comuns na conversão de caixas de cartão, compilados a partir de relatórios de assistência técnica, práticas de operadores e estudos da NCSU sobre os efeitos da conversão no cartão revestido; consulte o guia de peças e componentes de desgaste das máquinas de dobrar e colar caixas para ver correções ao nível dos componentes.
Perspetivas para 2026: evolução da tecnologia das máquinas de dobrar e colar caixas
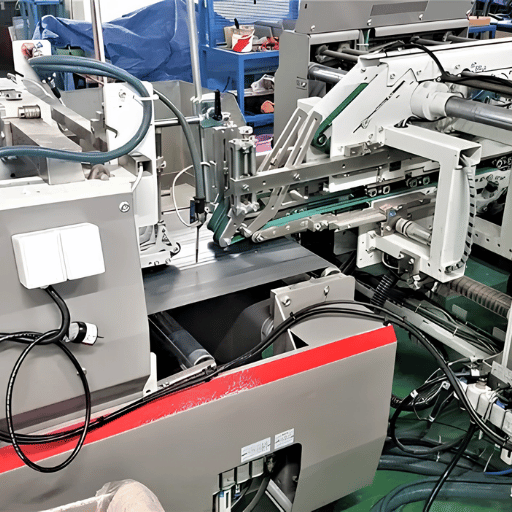 Quatro mudanças estão a redefinir o que deve ser uma nova máquina de dobrar e colar caixas em 2026, e influenciam as especificações a definir hoje. Primeiro, o acionamento totalmente servo está a substituir o acionamento mecânico nas máquinas novas: os fabricantes de equipamentos referem que estão a construir máquinas totalmente servo com estruturas mais robustas, para mudanças de formato rápidas e repetíveis. Segundo, a preparação está a tornar-se digital: o controlo da pressão da cola em circuito fechado e as preparações assistidas por IA reduzem o tempo de preparação da máquina e o refugo, ao mesmo tempo que melhoram a eficiência energética, com o apoio da IIoT e da manutenção preditiva. Terceiro, a procura do comércio eletrónico continua a impulsionar a integração em linha da impressão, do corte e vinco, da dobragem e da embalagem numa única linha. Quarto, a reciclabilidade está a passar de preferência a exigência legal: o Regulamento da UE relativo às embalagens e aos resíduos de embalagens (2025/40) é aplicável a partir de agosto de 2026 e estabelece como objetivo que as embalagens sejam recicláveis do ponto de vista económico até 2030. Isto leva os transformadores a optar por colas e revestimentos que não dificultem a reciclagem das fibras, um fator relevante para quem exporta para a Europa.
O contexto do mercado é mais estável do que explosivo: fontes independentes preveem que o desenvolvimento das máquinas de dobrar e colar caixas e dos equipamentos para caixas de cartão cresça a uma CAGR não superior a 3% a 6% até ao início da década de 2030, depois de a geometria das caixas ter sido normalizada pela 12.ª edição do código FEFCO e da adoção subsequente em novas séries para o retalho e o comércio eletrónico. A conclusão prática para os compradores: se pretende adquirir uma máquina agora, especifique o acionamento totalmente servo e uma estrutura preparada para integração em linha, mesmo que hoje utilize a máquina de forma autónoma. Daqui a três anos, será muito menos dispendioso do que voltar a comprar a mesma máquina. Os restantes aspetos relacionados com a sustentabilidade e o manuseamento do cartão estão resumidos em estudos de acesso público, como os da USDA Forest Service sobre cartão canelado.
Perguntas frequentes dos compradores sobre máquinas de dobrar e colar caixas
P: O que é uma máquina de dobrar e colar caixas?
Ver resposta
Uma máquina de dobrar e colar caixas é um equipamento de transformação automatizado que, numa operação contínua, transforma cartões cortados e planos em caixas acabadas, dobrando-os e colando-os. Funciona a jusante de uma máquina de corte e vinco e substitui os cinco a seis operadores de dobragem e colagem manual ainda utilizados em instalações mais antigas, realizando o mesmo trabalho com um único operador. As máquinas classificam-se pelo formato da caixa — de linha reta, com fundo automático, de 4/6 cantos, estéreo e de cartão canelado — e pelo tipo de acionamento: servo ou mecânico.
P: Como funciona uma máquina flexográfica de dobrar e colar caixas (FFG)?
Ver resposta
Uma máquina flexográfica de dobrar e colar caixas processa o cartão canelado numa única máquina em linha: alimenta-o, imprime-o por flexografia, abre ranhuras, faz o corte e vinco, dobra e cola ou agrafa a junta do fabricante, antes de contar e empilhar os cartões cortados acabados. A combinação destas etapas numa única passagem elimina o manuseamento entre fases, reduzindo os custos e produzindo caixas mais esquadriadas do que o processamento em máquinas separadas.
P: Porque são tão caras as máquinas de dobrar e colar caixas?
Ver resposta
O preço também reflete o nível de automatização (por exemplo, servo), a qualidade de construção e acabamento, a largura de formato e a existência de ligações em linha à impressão e ao corte e vinco; não depende necessariamente da velocidade máxima. Uma linha industrial pode custar desde cerca de $50 000, no caso de uma linha simples para cartão, até $1,5 million, no caso de uma linha automática integrada. No entanto, o retorno desse investimento — com a redução do número de operadores de corte por turno e do refugo — pode ocorrer em menos de dois anos.
P: De quantos operadores precisa uma máquina de dobrar e colar caixas?
Ver resposta
Normalmente, um operador prepara e opera a máquina, enquanto uma segunda pessoa trata do acondicionamento das caixas na saída. A preparação da máquina — cerca de duas horas — é a tarefa que mais depende da experiência, pelo que as mudanças rápidas de formato são mais importantes do que o número de operadores.
P: Para uma máquina de dobrar e colar caixas, é melhor o acionamento servo ou por engrenagens?
Ver resposta
Depende da variedade de trabalhos. Os acionamentos servo permitem mudanças de formato rápidas e repetíveis, pelo que compensam quando os trabalhos mudam frequentemente, como na produção farmacêutica ou de caixas em pequenas tiragens. Os acionamentos por engrenagens têm um custo inicial mais baixo e são adequados a tiragens longas num único formato, com menor investimento de capital.
P: Que máquina se utiliza para dobrar uma caixa?
Ver resposta
A máquina de dobrar e colar caixas dobra a caixa e cola a aba de colagem, transformando um cartão cortado e plano numa caixa acabada. Uma encartonadora ou montadora de caixas é diferente: monta e enche uma caixa previamente colada, mas não a fabrica.
P: Uma máquina de dobrar e colar caixas pode processar tanto caixas de cartão como cartão canelado?
Ver resposta
Dentro de certos limites. Algumas máquinas processam tanto caixas de cartão fino como microcanelado leve, mas o cartão canelado de canais E/B/C mais espesso exige uma máquina dedicada para cartão canelado ou uma máquina flexográfica de dobrar e colar caixas, concebida para cartão mais espesso e rígido e velocidades mais baixas. Se a maior parte da produção for de caixas de expedição em cartão canelado, dimensione a máquina para o cartão que realmente utiliza, em vez de comprar uma máquina que comprometa ambos os tipos de trabalho: a perda de capacidade de produção e de qualidade de colagem causada por uma máquina de compromisso costuma custar mais do que uma segunda linha concebida para esse fim.
Sobre este guia de máquinas de dobrar e colar caixas
Este guia reúne fontes públicas de engenharia e regulamentação, o código de caixas FEFCO, a FDA 21 CFR 175.105, estudos da USDA e investigação revista por pares sobre cartão canelado, bem como uma patente da USPTO sobre dobragem e colagem em linha. Inclui ainda os valores de preço, capacidade de produção e retorno do investimento que a Cenwan Machine documenta em instalações de máquinas de dobrar e colar caixas em 40+ países. Os valores reais variam consoante o formato da caixa, o cartão, o custo da mão de obra e a frequência das mudanças de formato; considere os intervalos apresentados como ponto de partida, não como uma proposta comercial. Revisto pela equipa técnica da Cenwan Machine.
Referências e fontes
- Código FEFCO (12.ª edição)Federação Europeia dos Fabricantes de Cartão Canelado / International Corrugated Case Association
- 21 CFR 175.105, AdesivosUS FDA / Electronic Code of Federal Regulations
- Modelação não linear por elementos finitos de cartão caneladoUSDA Forest Service
- Estimativa da resistência à compressão de caixas de cartão caneladoPubMed Central (NIH)
- O impacto da máquina flexográfica de dobrar e colar caixas na distribuição de embalagensInstitute of Packaging Professionals / Michigan State University
- Patente US 5,690,601, corte longitudinal e marcação do vinco com dobragem e colagem em linhaUSPTO via Google Patents
- Processo de colagem de caixas dobráveisBioResources, North Carolina State University
- Proteção de máquinas, requisitos gerais (29 CFR 1910.212)US OSHA
- ANSI/PMMI B155.1-2023, requisitos de segurança para máquinas de embalagem e transformação
Artigos relacionados
- Série de máquinas de dobrar e colar caixas da Cenwancatálogo completo por formato de caixa e gama
- Máquinas automáticas de dobrar e colar caixas: explicaçãotipos, componentes e custos
- Máquina de dobrar e colar caixas de cartão caneladomáquinas reforçadas para cartão de canais E/B/C
- Peças e assistência para máquinas de dobrar e colar caixascorreias, rolos, sensores, SLA de prazo de entrega
- Máquina de dobrar e colar caixas pequenascaixas especiais e de tiragem curta