تواصلوا مع Cenwan Machine Company


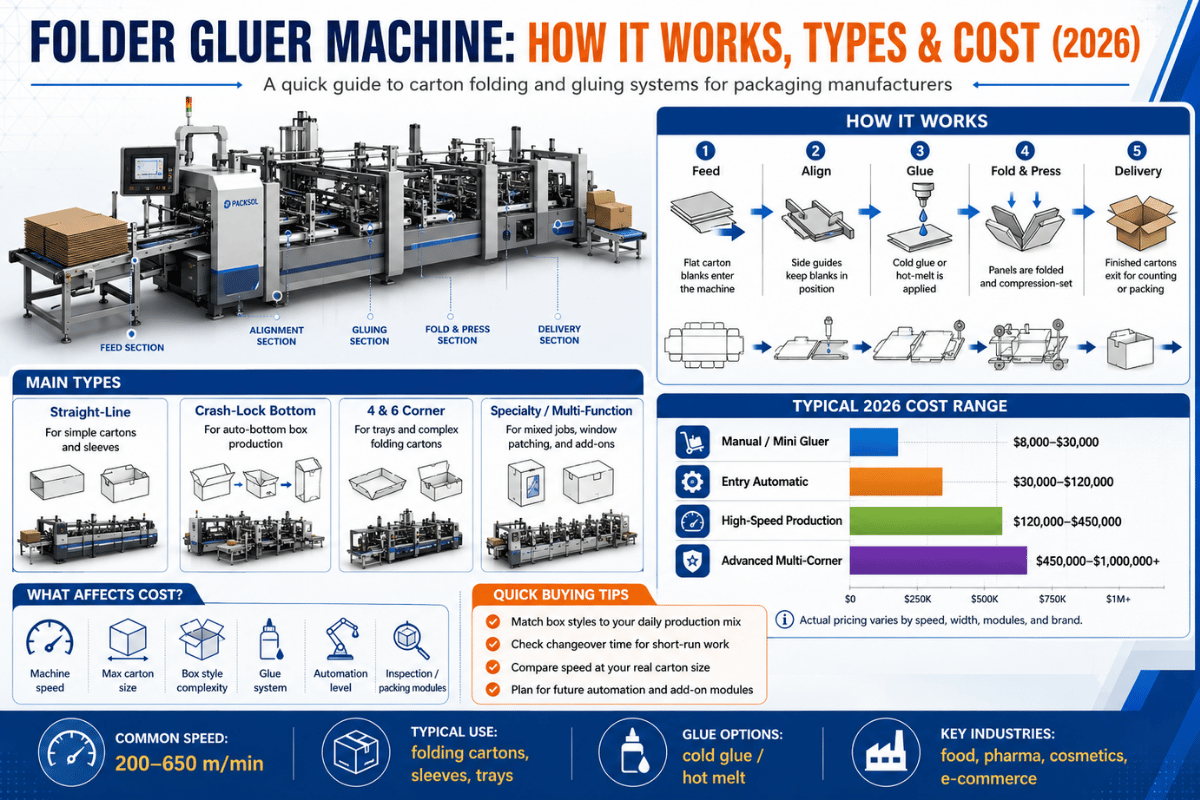
المواصفات السريعة: آلة طي ولصق الكرتون
| موضعها في الخط | بعد آلة التكسير بالقالب؛ تحوّل الفراغات إلى علب ملصقة وجاهزة |
| نطاق السرعة | ~50–600 m/min بحسب الفئة ونمط العلبة |
| معدل الإنتاج | علب الطي ~20,000–40,000 علبة/ساعة؛ الكرتون المموج ~5,000–12,000/ساعة |
| أنماط العلب | الخط المستقيم، القاع ذاتي القفل، 4/6 زوايا، العلب المجسمة/الصلبة، علب الشحن المموجة RSC |
| نظام الدفع | محرك مؤازر، أو ميكانيكي/مسننات، أو شبه أوتوماتيكي |
| أنظمة اللصق | بارد (PVA/مائي)، أو مصهور ساخن (EVA/PUR)، أو RF/UV |
| عرض المقاس | ~250–2,400 mm |
ما آلة طي ولصق الكرتون؟
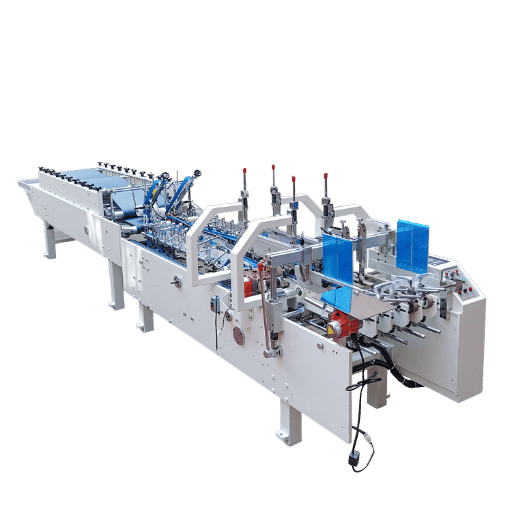 آلة طي ولصق الكرتون هي معدّة تحويل أوتوماتيكية تحوّل الفراغات المسطحة، المكسّرة بالقالب والمخددة مسبقاً، إلى علب جاهزة في مرور متواصل واحد، عبر تغذيتها وفتح خطوط الطي مسبقاً وطيها ولصقها وضغط الوصلة. في ورشة يدوية، تتطلب هذه الأعمال 5 إلى 6 أشخاص في كل وردية؛ أما آلة طي ولصق الكرتون فتنجزها بمشغّل واحد.
تنتج آلات طي ولصق الكرتون علباً ذات خط مستقيم، وعلباً بأربع أو 6 زوايا، وعلباً ذات قاع ذاتي القفل، وأكماماً، وعلب شحن من الكرتون المموج.
من المفيد تحديد موضع هذه المعدّة بدقة حتى لا يخلط المشترون بينها وبين المعدات المجاورة. تقع آلات طي ولصق الكرتون بعد الطباعة وصنع القوالب: إذ تصنع آلة التكسير بالقالب الفراغ المسطح، ثم تحوّله آلة طي ولصق الكرتون إلى علبة ملصقة. ويُصنّف العاملون على إعداد خط آلة طي ولصق الكرتون وتشغيله ضمن رمز المهنة لدى وزارة العمل الأمريكية لمعدّي ومشغّلي آلات المنتجات الورقية، وهي الفئة نفسها التي تضم مشغّلي آلات تمويج الورق وآلات تصنيع العلب. للاطلاع على مجموعة الطرازات بحسب نمط العلبة، راجعوا كتالوج آلة طي ولصق الكرتون من Cenwan.
ما الآلة المستخدمة لطي العلبة؟
لطي علب التغليف والكرتون المموج، تُستخدم آلة طي ولصق الكرتون، وتُعرف أيضاً باسم آلة الطي واللصق أو آلة طي ولصق العلب. وهي التي تطوي العلبة وتلصق لسان الإغلاق. أما آلة تركيب العلب أو آلة تعبئتها فتختلف عنها؛ إذ تفتح علبة ملصقة مسبقاً وتعبئها ضمن خط تغليف. إذن، تصنع آلة طي ولصق الكرتون العلبة، بينما تعبئها آلة تركيب العلب. أما علب الشحن المموجة التي تُنتج مباشرةً من الصفيحة ضمن خط متصل، فتصنعها آلة طي ولصق فليكسوغرافية، كما نفصّل أدناه.آلية عمل آلة طي ولصق الكرتون: مراحل العملية خطوة بخطوة
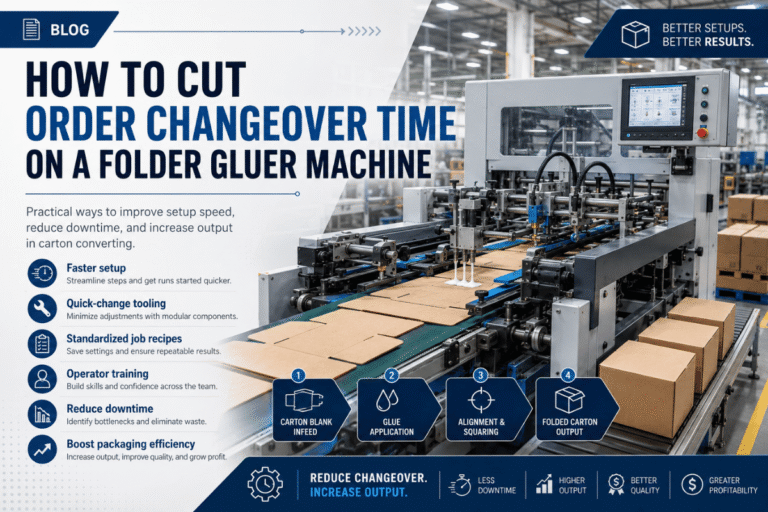
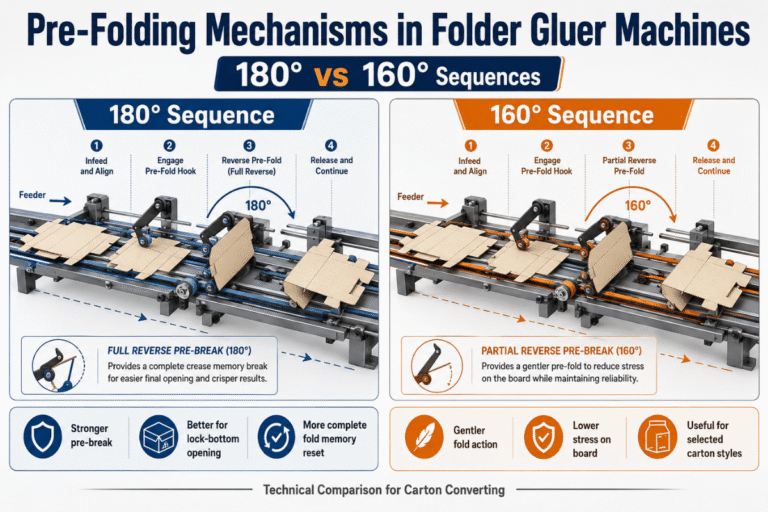
 تنقل آلة طي ولصق الكرتون الفراغ الكرتوني المقصوص بالقالب عبر ست محطات عمل في مرور متواصل واحد: وحدة التغذية، وقسم التكسير المسبق (الطي المسبق)، وقسم المحاذاة وضبط التطابق، وتطبيق الغراء، وقسم الطي، ثم الضغط والإخراج. تؤدي كل محطة مهمة واحدة، وقد يبدأ العيب عند أي منها.
بالترتيب: تفصل وحدة التغذية الفراغات الكرتونية عن الرصة واحدًا تلو الآخر؛ ويثني قسم التكسير المسبق خطوط التخديد ويفردها لضمان طي نظيف؛ ويضبط قسم المحاذاة استقامة الفراغ الكرتوني؛ ثم يوضع الغراء على لسان العلبة الأمامي؛ ويغلق قسم الطي العلبة؛ وأخيرًا، يثبت الضغط والإخراج الوصلة تحت الضغط حتى يتماسك اللاصق، مع إخراج أي فراغ كرتوني مطوي على نحو غير صحيح.
تُعد المحاذاة، أي الحفاظ على استقامة الفراغ الكرتوني أثناء انتقاله، أهم عامل منفرد في هذه العملية. وتؤكد وثائق براءات الاختراع الخاصة بتحويل الكرتون المموج ضمن الخط مدى الترابط بين هذه المراحل: فكما يوضح US Patent 5,690,601، غالبًا ما تشتمل معدات الطي واللصق على وحدات طباعة فلكسوغرافية وتخديد مسبقة، إلى جانب أقسام أدوات تخديد الزوايا، مصممة لتتوافق مع الطي وإنتاج علبة متعامدة. إذا لم يكن خط التخديد في موضعه، فلن يكون الطي في موضعه؛ وإذا اختل الطي، فلن يصيب الغراء موضعه.
📐 ملاحظة هندسية
في خط يستخدم اللاصق البارد، اضبطوا مستوى اللاصق بحيث يُغمر نحو 80% من مؤشر العجلة المطاطية في الخزان، ثم نفّذوا اختباراً على 5 إلى 10 صفائح قبل بدء الإنتاج لضبط الضغط وموضع الطي. يؤدي انخفاض مستوى الخزان إلى انقطاع اللصق، فيما يسبب امتلاؤه أكثر من اللازم تكوّن خيوط اللاصق وخروجه من الوصلة. وفي نهاية الخط، مدة الضغط هي العامل الذي يحقق وصلة قوية على الخامة المطلية، لا كمية اللاصق التي تخرج من الخزان.
كيف تعمل آلة الطي واللصق الفليكسوغرافية (FFG)؟
آلة الطي واللصق الفليكسوغرافية (FFG) هي النسخة المخصصة للكرتون المموج. تنفّذ عدة مهام على التوالي في مرور واحد: تُدخل الصفيحة وتطبعها فليكسوغرافياً، وتُخدّد العلبة وتكسّرها بالقالب، ثم تطويها وتلصق وصلة المصنّع أو تدبّسها قبل عدّ الفراغات الجاهزة وإخراجها. وبفضل الاستغناء عن مناولة المنتج بين المراحل، تخفض آلات FFG تكلفة علب الكرتون المموج وتحسّن استقامتها، وفقاً لدراسة أجراها معهد متخصصي التغليف وجامعة ولاية ميشيغان.شرح أنظمة اللصق: اللاصق البارد مقابل المصهور الساخن وRF
 يقلّ اهتمام المشترين عادةً بنظام اللصق، رغم أن تأثيره اليومي أكبر من تأثير العلامة التجارية على لوحة بيانات الآلة. وتسود السوق 3 فئات رئيسية، بحسب الخامة ونمط العلبة. تكفي المواد اللاصقة الباردة منخفضة التكلفة والنظيفة، مثل PVA المائي، لمعظم علب الطي المطلية المصنوعة من كبريتات التبييض الصلبة (SBS). لكنها تتماسك ببطء نسبي، ولذلك تتطلب الضغط. أما المواد اللاصقة المصهورة الساخنة (EVA أو PUR التفاعلي)، فتلتصق على الفور تقريباً وتناسب أنواعاً كثيرة من الخامات، منها الزيتية والمطلية والمصفحة والمخصصة للمجمدات، وكذلك العلب ذات القاع ذاتي القفل. وتُستخدم وهي منصهرة عند نحو 150–180°C لمادة EVA أو 120–140°C لمادة PUR التفاعلية، كما أن تكلفتها الاستهلاكية أعلى. وتلصق أنظمة RF العازلة أو أنظمة UV المتخصصة الخامات صعبة اللصق أو المصفحة التي لا تناسبها المواد الباردة أو المصهورة الساخنة.
وقبل أي اعتبار آخر، ينبغي مراعاة ملامسة الأغذية.
تنص اللائحة FDA reg. 21 CFR §175.105 على أن كمية المواد اللاصقة الملامسة للأغذية الدهنية أو المائية المعبأة يجب «ألا تتجاوز الكمية المطلوبة بصورة معقولة للتطبيق، وألا تزيد عند الوصلات والحواف المكشوفة على مقدار ضئيل جداً». وتخضع الأغذية الجافة لحدود ممارسات التصنيع الجيدة، ما يوجّه منتجي الأغذية والأدوية ومستحضرات التجميل إلى مجموعة أضيق من المواد اللاصقة. وتُعرض تفاصيل قوة الالتصاق وسلوك المواد اللاصقة عند ملامسة الأغذية، للفئات الثلاث وهي المائية والمذيبة والمصهورة الساخنة، في مراجع هندسة التغليف المختلفة، مثل برنامج المساعدة الفنية في جامعة مينيسوتا.
| نظام اللصق | سرعة التماسك | أنسب نمط علبة أو خامة | ما ينبغي الانتباه إليه |
|---|---|---|---|
| لاصق بارد (PVA/مائي) | بطيء — يحتاج إلى الضغط | علب ذات خط مستقيم مطلية من SBS | قد ينقطع اللصق عند تغيّر مستوى الخزان أو الضغط |
| مصهور ساخن EVA | التصاق سريع | قاع Crash-lock للخطوط السريعة | تتكوّن خيوط اللاصق إذا ارتفعت الحرارة أكثر من اللازم |
| مصهور ساخن PUR (تفاعلي) | التصاق سريع وقوة نهائية عالية | خامات زيتية أو مطلية أو مصفحة أو مخصصة للمجمدات | تكلفة أعلى؛ ويتطلب وقتاً للتصلب |
| RF / UV | تعتمد على نوع الركيزة | ركائز صعبة اللصق أو مصفحة | متخصص؛ ويتطلب استثماراً إضافياً |
قوة الالتصاق وملامسة الأغذية وفقاً لـ FDA 21 CFR §175.105 ومراجع هندسة التغليف.
أنواع آلات طي ولصق الكرتون وتقنيات الدفع
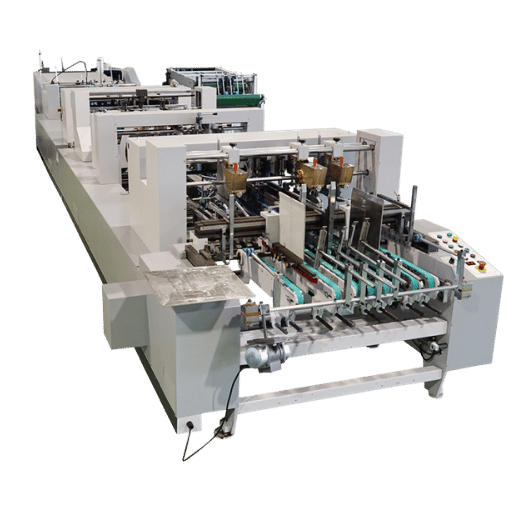 تُصنّف آلات طي ولصق الكرتون ضمن فئتين: بحسب نمط العلبة التي تنتجها، وبحسب آلية دفع الآلة. تشمل الفئة الأولى نمط الخط المستقيم، وهو الأبسط لإنتاج علب SBL؛ ونمط القاع ذاتي القفل للعلب الأوتوماتيكية التي لا تحتاج إلى لسان إدخال؛ ونمط العلب ذات 4/6 زوايا، الذي يتطلب تخديداً ثانوياً بتحكم مؤازر، ويشيع في علب العرض والعلب الدوائية؛ والعلب المجسمة/الصلبة ثلاثية الأبعاد؛ وعلب الشحن المموجة التي تنتجها آلة طي ولصق مخصصة للكرتون المموج. تتبع أنماط علب الكرتون المموج المنتجة بهذه الآلات رمز FEFCO المعترف به دولياً، والذي وصل الآن إلى إصداره 12، ويشمل مجموعة من علب الشحن القياسية، ومنها حاوية الشحن الشائعة ذات الشقوق العادية 0201 (RSC). وفي معظم الحالات، يتوفر لكل فئة طراز مخصص مستقل. ولتفاصيل أوسع عن أنماط العلب، راجعوا صفحتي آلة طي ولصق علب الخط المستقيم وأنواع آلات طي ولصق الكرتون الأوتوماتيكية.
يصعب البحث في بنية الآلة لأن الشركات المصنّعة نادراً ما تنشر تفاصيل المفاضلات. ولا يزال الوصف الأكاديمي الكلاسيكي لآلات لصق علب الطي من جامعة ولاية كارولاينا الشمالية يوضح المسألة بدقة: تتمثل مهمة الآلة في الحفاظ على محاذاة الفراغ حتى تتماسك الوصلة، وتعتمد آلية تحقيق ذلك على نظام الدفع.
الدفع المؤازر مقابل الدفع بالمسننات: أي تقنية لآلة طي ولصق الكرتون أفضل؟
لا يتفوق أي منهما في كل الحالات؛ فالاختيار يعتمد على مزيج أعمالكم. يتيح الدفع المؤازر تغييراً سريعاً ومتكرراً للإعدادات مع الحفاظ على ضبط التطابق، لذا يناسب المصانع التي تبدّل المهام باستمرار، مثل مصانع الأدوية وعلب الطي ذات دفعات الإنتاج القصيرة. أما الدفع بالمسننات (الميكانيكي)، فتكلفته الأولية أقل ويصعب التفوق عليه في دفعات الإنتاج الطويلة ذات المقاس الواحد. والقاعدة العملية واضحة: إذا كنتم تبدّلون المهام كثيراً، يعوّض الدفع المؤازر تكلفته عبر تقليص وقت الإعداد؛ أما في دفعات الإنتاج الطويلة، فيرجح خيار الدفع بالمسننات لانخفاض تكلفته الرأسمالية.السرعة ومعدل الإنتاج ونطاق المقاسات: مستويات إنتاج آلة طي ولصق الكرتون
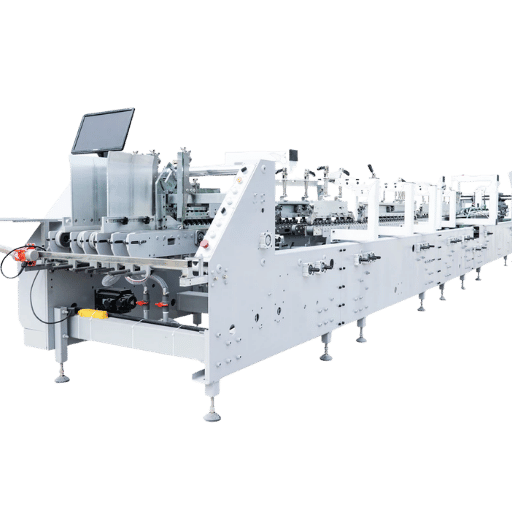 السرعة، وهي المواصفة الأعلى والأكثر استشهاداً، هي أيضاً الأقل فهماً. فالسرعة القصوى الأعلى لا تعني إنتاج مزيد من العلب المكتملة، وقد أكدت بيانات التشغيل الميدانية ذلك مراراً. وكما أوضحت إحدى الشركات المصنّعة لمعدات تحويل مواد التغليف، فإن الأداء الأسرع «ليس أفضل دائماً إذا أدى إلى انخفاض» مردود التشغيل. كما تواجه مصانع علب الطي صعوبة في الحفاظ على سرعات تعبئة عالية في ظروف التشغيل الفعلية عندما تتجاوز قدرة تغذية العلب وتغيير إعدادات الخط. في إنتاج العلب بسرعات عالية، تكمن العقبة الحقيقية في موثوقية وحدة التغذية وسرعة إعداد الخط. وقد وثّق تقرير ميداني حديث تشغيل آلة Bobst Post 1080 لإنتاج يصل إلى 12,000 علبة/ساعة، وهو معيار عملي مناسب لسرعة تشغيل خط العلب.
يرتبط معدل الإنتاج أساساً بنمط العلبة ونوعها: فعادةً ما تحقق علب الطي المصنوعة من ورق مقوى مطلي أفضل المعدلات، بينما تسجل علب الكرتون المموج شديدة التحمل أدنى إنتاج، بسبب زيادة صلابة الورق المقوى وسماكته. وقد بحثت دائرة الغابات التابعة لوزارة الزراعة الأمريكية في هذه العوامل المرتبطة بالكرتون المموج، كما تناولتها أبحاث محكّمة حول مقاومة العلب للضغط ونمذجتها على نطاق واسع. استخدموا الجدول أدناه لتقدير طاقة إنتاج العلب.
| نوع العلبة | السرعة المعتادة | نطاق العلب في الساعة | حجم الإنتاج الملائم |
|---|---|---|---|
| علبة SBL ذات خط مستقيم | 50–200 m/min | 20,000–40,000 | حتى 30,000/يوم، وردية واحدة |
| قاع Crash-lock | 120–300 m/min | 18,000–35,000 | 30,000–60,000/يوم |
| علبة بأربع أو 6 زوايا | 120–300 م/دقيقة | 15,000–30,000 | علب العرض والعلب الدوائية |
| علبة مجسمة / صلبة | 80–180 m/min | 8,000–18,000 | المنتجات الفاخرة ومستحضرات التجميل |
| مطوية مسبقاً من 4 جوانب (تحميل أوتوماتيكي) | 150–300 m/min | 20,000–35,000 | العلب الدوائية، وتحميل أوتوماتيكي من دون انحشار |
| علبة صغيرة (مستحضرات تجميل / استخدام خاص) | 60–200 m/min | 12,000–25,000 | دفعات إنتاج قصيرة ومتخصصة |
| علبة RSC من الكرتون المموج (FEFCO 0201) | 30–180 m/min | 5,000–12,000 | 40,000–100,000/يوم |
| كرتون مموج شديد التحمل | 30–150 m/min | 4,000–9,000 | علب شحن بأخاديد E/B/C |
| خط أوتوماتيكي متكامل (قناتان) | 200–400 m/min | 25,000–40,000+ | 60,000+/يوم، في مواسم ذروة التجارة الإلكترونية |
هذه النطاقات إرشادية؛ إذ يعتمد الإنتاج الفعلي على موثوقية وحدة التغذية وعدد مرات تغيير الورق المقوى ونوعه، وليس على السرعة القصوى وحدها.
كيفية اختيار آلة طي ولصق الكرتون المناسبة: اختبار الملاءمة وفق 6 عوامل
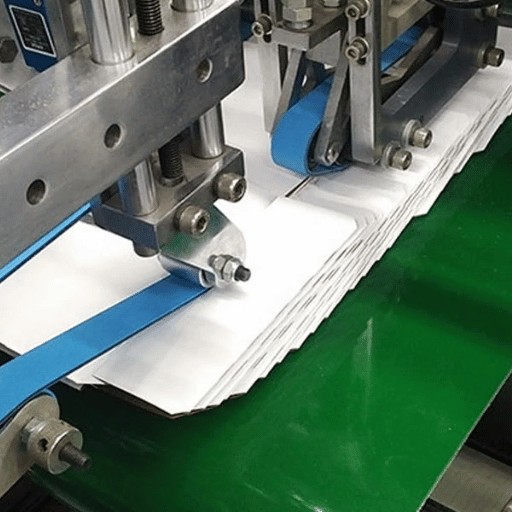 لا يعتمد اختيار آلة طي ولصق الكرتون على عامل واحد، بل على 6 عوامل. قيّموا مصنعكم وفق كل عامل في اختبار الملاءمة أدناه بالترتيب، بدءاً بنمط العلبة الأساسي لأنه يستبعد معظم الطرازات، وانتهاءً بالمدة اللازمة لتوريد قطع الغيار.
وهناك عامل يحدد بهدوء تكلفة الملكية، وهو وقت تغيير الإعدادات: لا تبرر الآلة المؤازرة تكلفتها الإضافية إلا إذا كنتم تبدّلون المهام بما يكفي للاستفادة منها.
| العامل | السؤال | إذا تحقق الشرط ← فالخيار |
|---|---|---|
| 1. نمط العلبة | ما المقاس الأكثر إنتاجاً لديكم؟ | قاع Crash-lock/4-6 زوايا → آلة مؤازرة |
| 2. حجم الإنتاج | كم علبة في اليوم؟ | >60,000/يوم ← خط أوتوماتيكي؛ <30,000 ← الفئة الأساسية |
| 3. نظام الدفع | كم دفعة إنتاج في اليوم؟ | تغييرات كثيرة للإعدادات ← مؤازر؛ دفعات إنتاج طويلة ← مسننات |
| 4. نظام اللصق | هل الخامة مطلية أو زيتية أو مخصصة للأغذية؟ | SBS مطلي ← بارد؛ قاع ذاتي القفل/خامة زيتية ← مصهور ساخن |
| 5. التكامل | هل الآلة مستقلة أم تعمل ضمن خط متصل؟ | الطباعة والتكسير بالقالب والتعبئة ضمن خط متصل ← خط إنتاج متكامل |
| 6. مدة توريد قطع الغيار | كم يوماً يلزم لتوريد سير بديل؟ | Cross-border → الطلب على قطع الغيار ضمن SLA لا يتجاوز ≤7 أيام |
كم مشغّلاً تحتاج إليه آلة طي ولصق الكرتون؟
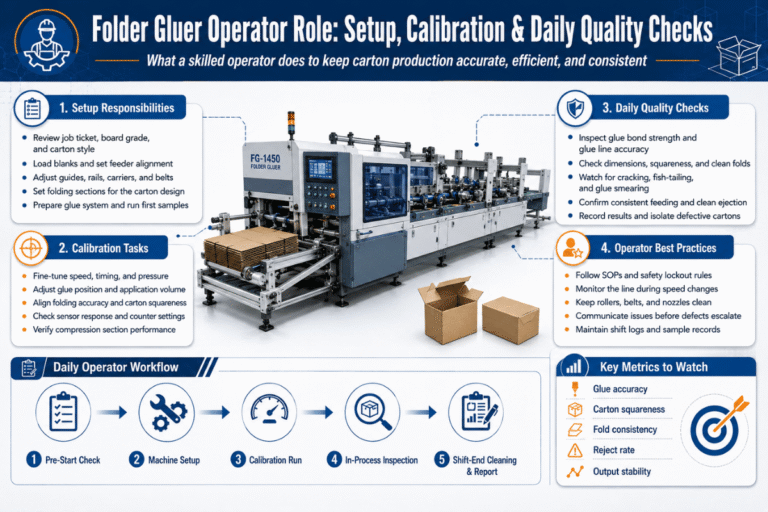
واحد. تعمل معظم آلات طي ولصق الكرتون الأوتوماتيكية بمشغل واحد يتولى إعداد الآلة ثم الإشراف على الإنتاج، وغالبًا ما يساعده شخص ثانٍ في تعبئة العلب عند وحدة الإخراج. ويتركز العمل الفعلي في الإعداد، الذي يستغرق نحو ساعتين ويُعد المهمة التي تتطلب أكبر قدر من المهارة على خط الإنتاج. لذلك، يتحقق العائد من الأتمتة عبر سرعة تغيير المقاسات وإمكانية تكراره بثبات، لا عبر خفض عدد العاملين. ويمكنكم تقدير تكاليف العمالة وفترة استرداد الاستثمار باستخدام حاسبة العائد على الاستثمار ROI لآلة طي ولصق الكرتون.تكلفة آلة طي ولصق الكرتون: ما العوامل المحددة للسعر؟
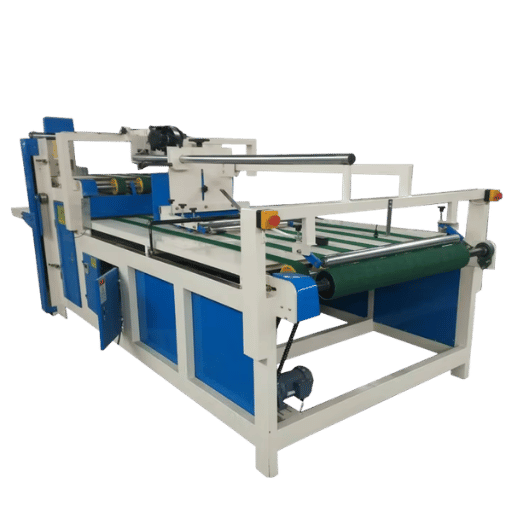 ترتفع تكلفة آلة طي ولصق الكرتون لأن السعر يعكس أكثر من كمية الفولاذ المستخدمة. وتشمل العوامل المؤثرة أنظمة الأتمتة والمحركات المؤازرة ومستوى جودة التشطيب والبنية والحجم ودمج الطباعة والتكسير بالقالب، وليس السرعة القصوى وحدها. ولتكوين فكرة تقريبية عن الأسعار، تتراوح تكلفة خطوط آلة طي ولصق الكرتون الصناعية من أقل قليلًا من $50,000 لآلة بسيطة لصناديق الكرتون إلى $1.5 مليون لخط أوتوماتيكي مزدوج القناة مجهز بالكامل؛ ووفقًا لأحد مصادر التثقيف الصناعي، يتراوح النطاق «المعقول» للمعدات التجارية بين $150,000 و$1,000,000+ CAD، بحسب التجهيزات والحجم والوظائف. لا تتوقفوا كثيرًا عند رقم منشور لحجم السوق، إذ تتباين التقديرات بشدة، مهما كان حجم السوق الذي تقيسونه، من 0.4 مليار دولار أمريكي US وما فوق إلى عدة مليارات.
أما الرقم الذي يبرر «التكلفة الفعلية» فهو فترة استرداد الاستثمار، المحسوبة استنادًا إلى العمالة والزوائد. وأكدت دراسة أكاديمية أجراها معهد محترفي التغليف وجامعة ولاية ميشيغان حول آلة طي ولصق الكرتون الفلكسوغرافية أن التصميم الخطي يخفض تكلفة الإنتاج ويحسن الجودة. وهذا التوفير ناتج عن بنية النظام ككل: فبنية الطي واللصق الخطية، كما ورد وصفها في براءة الاختراع US رقم 5,690,601، تلغي نقل الفراغات الكرتونية بين الطباعة والقص والطي واللصق، وهي المراحل التي تتسرب فيها الأموال من الخطوط غير المؤتمتة. وفي دراسة منفصلة للعائد على الاستثمار (ROI) لخط FFG متوسط المستوى، بلغت تكلفته نحو $620,000 لدى إحدى شركات تحويل مواد التغليف، استُرد الاستثمار في نحو 14.5 شهرًا، ويرجع ذلك أساسًا إلى الاستغناء عن عدة مشغلين، من خمسة لكل وردية إلى مشغل واحد أو مشغلين. وتظهر تكلفة عدم الأتمتة أيضًا: إذ تفيد شركات تحويل مواد التغليف في منتديات القطاع بأن إعداد بروفة واحدة لمطبعة علب الكرتون قد يتجاوز $3,000، لذا تتراكم سريعًا تكاليف الخردة وإعادة العمل على الخط اليدوي.
«وفقاً لخبرتنا في تصنيع الآلات، تحدد وحدة التغذية ومدة تغيير الإعدادات الإنتاج اليومي الفعلي للخط، لا السرعة القصوى الاسمية. نوحّد التغذية المؤازرة ونستخدم قطع التآكل نفسها عبر سلاسل منتجاتنا، ما يتيح للمصنع في أي من البلدان الأربعين وأكثر التي نخدمها الحفاظ على الإنتاج دون انتظار قطعة غيار».
عيوب آلة طي ولصق الكرتون ومشكلات الجودة الشائعة: مخطط العيوب وأسبابها
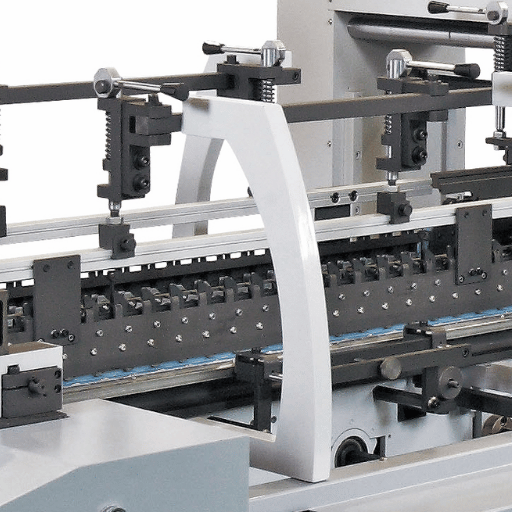 هذه من أهم الإرشادات التي لا تذكرها معظم أدلة الشراء، لكنها الأكثر فائدة لوضعها بجوار آلة طي ولصق الكرتون. عند ظهور عيب في العلبة، يكون أول ما يخطر على البال إلقاء اللوم على اللاصق، لكن معظم عيوب الطي واللصق ترجع إلى أسباب ميكانيكية في وحدة التغذية أو ضبط التطابق أو الأحزمة أو الأقسام أو مكوناتها. ونلاحظ ذلك كثيراً في الصيانة الميدانية؛ فعند تعطل أحد المستشعرات، قد تكون النتيجة طياً غير صحيح أو تطبيقاً غير سليم للاصق. وعادةً ما يشير تفاوت السرعة إلى وجود خلل في المحركات أو وحدات التحكم بالسرعة. ولا يُعالج عيب انحراف العلبة، الذي يجعلها تشبه ذيل السمكة، بإضافة مزيد من اللاصق؛ بل يتطلب أداة لضبط الاستقامة في قسم الكرتون المموج. استخدموا المخطط أدناه لتشخيص مشكلات جودة العلب في آلتكم والعثور على السبب الجذري.
| العيب | السبب الجذري المحتمل | الإصلاح / الوقاية |
|---|---|---|
| انحراف العلبة (التواء) | خلل في ضبط التطابق بقسم الكرتون المموج | إضافة أداة لضبط الاستقامة أو تعديلها؛ وإعادة ضبط استقامة الأحزمة |
| وصلة مائلة / غير مربعة | شدّ الحزام أو عدم محاذاة الأقسام | إعادة شد الأحزمة؛ ومحاذاة أقسام الطي |
| خلل في ضبط التطابق / طي غير صحيح | اتساخ مستشعرات الموضع أو تعطلها | تنظيف المستشعرات أو استبدالها؛ وإعادة ضبط محاذاة الطباعة |
| انقطاع اللاصق / وصلة جافة | انخفاض مستوى الخزان أو انسداد الفوهة أو انخفاض الضغط | إعادة ملء الخزان حتى نحو 80% من العجلة؛ وتنظيف الفوهة وفحص المضخة |
| تكوّن خيوط اللاصق / خروجه من الوصلة | ارتفاع حرارة المصهور الساخن أكثر من اللازم؛ أو زيادة اللاصق | خفض حرارة المصهور؛ وتقليل كمية اللاصق؛ وفحص نمط التطبيق |
| انفتاح العلبة / ضعف الالتصاق | عدم كفاية مدة الضغط | زيادة ضغط الإخراج أو مدة الضغط؛ والتحقق من توافق اللاصق مع الخامة |
| انحشار / اصطدام عند وحدة التغذية | التواء الفراغات أو ضبط وحدة التغذية على نحو خاطئ | إعادة ضبط الفجوة في وحدة التغذية؛ وتهيئة الورق المقوى؛ وفحص خطوط التخديد |
| سرعة غير مستقرة / متذبذبة | خلل في المحرك أو وحدة التحكم بالسرعة | فحص الأسلاك والتوصيلات؛ وصيانة نظام الدفع |
| طي غير متسق في العلب ذات 4/6 زوايا | لم تُفتح خطوط التخديد الثانوية مسبقاً | استخدام قسم فتح الطيات مسبقاً؛ والتحقق من عمق خط التخديد |
| تشقق الطي / تشقق الطلاء عند خط الطي | عدم تهيئة الورق المقوى في المرحلة السابقة؛ تشقق الطلاء عند الطي | تهيئة الورق المقوى وفق الرطوبة؛ وضبط عمق التخديد — فالخلل ليس في اللاصق |
أنماط لإصلاح العيوب الشائعة ذات الأسباب الجذرية في تحويل علب الطي، جُمعت من تقارير صيانة المحوّلين وممارسات المشغّلين وأبحاث NCSU حول تأثير عمليات التحويل في الورق المقوى المطلي؛ راجعوا دليل قطع غيار آلة طي ولصق الكرتون ومكوناتها المعرضة للتآكل للاطلاع على حلول خاصة بالمكونات.
توقعات 2026: إلى أين تتجه تقنيات آلات طي ولصق الكرتون؟
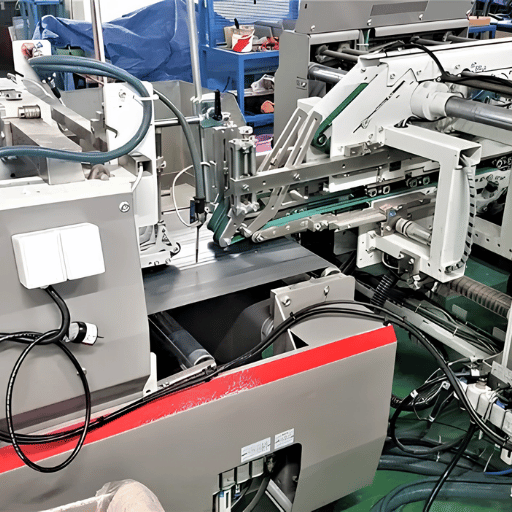 تعيد 4 تحولات تشكيل ما ينبغي أن تكون عليه آلة طي ولصق الكرتون الجديدة في 2026، وتؤثر في المواصفات التي ينبغي تحديدها اليوم. أولًا، تحل أنظمة التشغيل المؤازرة بالكامل محل الأنظمة الميكانيكية في الآلات الجديدة؛ إذ يفيد مصنعو المعدات بأنهم يبنون آلات ذات هياكل أقوى وتشغيل مؤازر بالكامل لتبديل سريع ومتكرر بين المهام. ثانيًا، تتجه أعمال الإعداد إلى الرقمنة: إذ تسهم أنظمة التحكم مغلقة الحلقة في ضغط الغراء والإعداد بمساعدة الذكاء الاصطناعي في تقليل وقت التجهيز والهدر، مع رفع كفاءة الطاقة، بدعم من IIoT والصيانة التنبؤية. ثالثًا، يواصل الطلب في التجارة الإلكترونية دفع دمج الطباعة والتكسير بالقالب والطي والتعبئة على خط واحد. رابعًا، لم تعد قابلية إعادة التدوير مجرد خيار مفضل، بل أصبحت متطلبًا قانونيًا: إذ يبدأ تطبيق لائحة الاتحاد الأوروبي بشأن العبوات ونفايات التعبئة والتغليف (2025/40) اعتبارًا من August 2026، وتهدف إلى جعل العبوات قابلة لإعادة التدوير اقتصاديًا بحلول 2030، ما يدفع المحولين إلى استخدام مواد لاصقة وطلاءات لا تعيق إعادة تدوير الألياف، وهو عامل فعلي إذا كنتم تصدرون إلى أوروبا.
سياق السوق أكثر استقرارًا منه نموًا متسارعًا: إذ تتوقع مصادر مستقلة ألا يتجاوز نمو تطوير آلات طي ولصق الكرتون ومعدات تشكيل العلب الكرتونية 3% إلى 6% سنويًا حتى أوائل 2030s، بعد توحيد تصميم العلبة نفسه وفق الإصدار الـ12 من FEFCO، واعتماد ذلك لاحقًا في سلاسل البيع بالتجزئة الجديدة والتجارة الإلكترونية. والخلاصة العملية للمشترين: إذا كنتم ستشترون آلة الآن، فحددوا نظام تشغيل مؤازر بالكامل وهيكلًا جاهزًا للدمج على خط الإنتاج، حتى إن كنتم تستخدمونها اليوم بصورة مستقلة؛ فهذا سيكلف أقل بكثير من إعادة شراء الآلة نفسها بعد 3 سنوات. وتلخص الأبحاث المنشورة، مثل دراسات USDA Forest Service حول ورق الكرتون المموج، سائر المسائل المتعلقة بالاستدامة ومناولة ورق الكرتون.
الأسئلة الشائعة: أسئلة مشتري آلة طي ولصق الكرتون
س: ما آلة طي ولصق الكرتون؟
عرض الإجابة
آلة طي ولصق الكرتون هي معدّة تحويل آلية تشكّل فراغات العلب المسطحة المهيأة للطي، والمقصوصة بالقالب، وتلصقها لتحويلها إلى علب أو صناديق جاهزة في عملية متواصلة واحدة. تعمل الآلة بعد آلة التكسير بالقالب، وتحل محل 5 إلى 6 عمال يتولون الطي واللصق يدويًا في المصانع الأقدم، إذ تنجز المهمة نفسها بمشغّل واحد. وتُصنّف الآلات حسب نمط العلبة، مثل الخط المستقيم، والقاع ذاتي القفل، و4/6 زوايا، والتصميم المجسّم، والكرتون المموج، وكذلك حسب نوع التشغيل، المؤازر أو الميكانيكي.
س: كيف تعمل آلة الطباعة الفلكسوغرافية وطي ولصق الكرتون (FFG)؟
عرض الإجابة
تمرر آلة الطباعة الفلكسوغرافية وطي ولصق الكرتون ورق الكرتون المموج عبر آلة واحدة على خط إنتاج متصل، حيث تُغذّى الخامة وتُطبع فلكسوغرافيًا وتُشقّ وتُكسّر بالقالب وتُطوى، ثم يُلصق لسان الوصلة الخاص بالمصنّع أو يُدبّس، قبل عدّ الفراغات الجاهزة وتكديسها. ويؤدي جمع هذه الخطوات في تمريرة واحدة إلى الاستغناء عن المناولة بين المراحل، ما يخفض التكلفة وينتج علبة أكثر استقامة من استخدام آلات منفصلة لكل خطوة.
س: لماذا ترتفع أسعار آلات طي ولصق الكرتون إلى هذا الحد؟
عرض الإجابة
يعكس السعر أيضًا مستوى الأتمتة، مثل التشغيل المؤازر، وجودة التصنيع والتشطيب، وعرض المقاس، ومدى توافر وصلات مدمجة للطباعة والتكسير بالقالب، وليس بالضرورة السرعة القصوى. قد يتراوح سعر خط صناعي من نحو $50,000 لخط بسيط للكرتون إلى $1.5 million لخط آلي متكامل؛ لكن استرداد هذا الاستثمار، عبر تقليل عدد مشغلي القص في كل وردية والحد من الهدر، قد يستغرق أقل من عامين.
س: كم مشغّلًا تحتاج إليه آلة طي ولصق الكرتون؟
عرض الإجابة
عادةً ما يتولى مشغّل واحد إعداد الآلة وتشغيلها، فيما يتولى شخص ثانٍ تعبئة العلب عند وحدة الإخراج. ويستغرق الإعداد نحو ساعتين، وهو المهمة الأكثر اعتمادًا على المهارة؛ لذا فإن سرعة تبديل المهام أهم من عدد العاملين.
س: أيهما أفضل لآلة طي ولصق الكرتون، التشغيل المؤازر أم التشغيل بالتروس؟
عرض الإجابة
يعتمد ذلك على تنوع مهامكم. تتيح أنظمة التشغيل المؤازرة تبديلًا سريعًا ومتكررًا بين المهام، لذا تكون مجدية عندما تتغير المهام باستمرار، مثل أعمال علب الأدوية أو العلب ذات دفعات الإنتاج القصيرة. أما أنظمة التشغيل بالتروس فتكلفتها الأولية أقل، وتناسب دفعات الإنتاج الطويلة بالمقاس نفسه وبكلفة رأسمالية أدنى.
س: ما الآلة المستخدمة لطي العلبة وتشكيلها؟
عرض الإجابة
تطوي آلة طي ولصق الكرتون العلبة وتلصق لسانها، محولةً الفراغ المقصوص بالقالب إلى علبة جاهزة. أما آلة تركيب العلب أو نصبها، فهي مختلفة؛ إذ تفتح علبة ملصقة مسبقًا وتملؤها، ولا تصنع العلبة.
س: هل يمكن لآلة طي ولصق واحدة معالجة علب الكرتون القابل للطي وورق الكرتون المموج معًا؟
عرض الإجابة
ضمن حدود معينة. تستطيع بعض الآلات معالجة علب الكرتون القابل للطي الرقيق والكرتون ذي التموجات الدقيقة الخفيفة، لكن الكرتون المموج السميك ذي التموجات E/B/C يحتاج إلى آلة مخصصة لطي ولصق الكرتون المموج أو آلة طباعة فلكسوغرافية وطي ولصق مصممة لورق مقوى أكثر سماكة وصلابة ولسرعات أقل. إذا كان معظم إنتاجكم من علب الشحن المصنوعة من الكرتون المموج، فاختاروا المقاس المناسب للخامة التي تستخدمونها فعلًا بدل شراء آلة واحدة تقدم تنازلات في المعالجة لكلا النوعين؛ فالخسارة في معدل الإنتاج وجودة الالتصاق بسبب الآلة التوفيقية تكلف عادةً أكثر من خط إنتاج ثانٍ مخصص.
حول هذا الدليل لآلة طي ولصق الكرتون
يجمع هذا الدليل بين مصادر الهندسة واللوائح المنشورة، ورمز العلب لدى FEFCO، واللائحة FDA 21 CFR 175.105، وأبحاث USDA والأبحاث المحكّمة حول الكرتون المموج، وبراءة اختراع من USPTO بشأن الطي واللصق على خط إنتاج متصل، إلى جانب بيانات الأسعار ومعدلات الإنتاج وفترات استرداد التكلفة التي توثقها Cenwan Machine عبر منشآت آلات طي ولصق الكرتون في 40+ دولة. تختلف الأرقام الفعلية باختلاف نمط العلبة والخامة وتكلفة العمالة وتواتر تبديل المهام؛ لذا اعتبروا النطاقات الواردة هنا نقطة انطلاق، لا عرض سعر. راجعها الفريق الفني في Cenwan Machine.
المراجع والمصادر
- رمز FEFCO (الإصدار الـ12)الاتحاد الأوروبي لمصنعي الكرتون المموج / الرابطة الدولية لعلب الكرتون المموج
- 21 CFR 175.105، المواد اللاصقةUS FDA / مدونة اللوائح الفيدرالية الإلكترونية
- النمذجة غير الخطية بالعناصر المحدودة لورق الكرتون المموجUSDA Forest Service
- تقدير مقاومة الضغط لعلب الكرتون المموجPubMed Central (NIH)
- أثر آلة الطباعة الفلكسوغرافية وطي ولصق الكرتون في توزيع العبواتمعهد متخصصي التعبئة والتغليف / جامعة ولاية ميشيغان
- براءة اختراع US 5,690,601، الشق والتخديد مع الطي واللصق على خط إنتاج متصلUSPTO عبر Google Patents
- عملية آلة لصق علب الكرتون القابل للطيBioResources، جامعة ولاية كارولاينا الشمالية
- حواجز حماية الآلات، المتطلبات العامة (29 CFR 1910.212)US OSHA
- ANSI/PMMI B155.1-2023، متطلبات السلامة لآلات التعبئة والتغليف وتحويل المواد
مقالات ذات صلة
- سلسلة آلات طي ولصق الكرتون من Cenwanالكتالوج الكامل حسب نمط العلبة والفئة
- شرح آلات طي ولصق الكرتون الأوتوماتيكيةالأنواع والمكونات والتكاليف
- آلة طي ولصق الكرتون المموجآلات شديدة التحمل لتموجات E/B/C
- قطع غيار آلات طي ولصق الكرتون وخدماتهاالأحزمة والبكرات والمستشعرات واتفاقية مستوى الخدمة لمهلة التوريد
- آلة طي ولصق العلب الصغيرةللعبوات المتخصصة ودفعات الإنتاج القصيرة