Entre em contacto com a Cenwan Machine Company


Por GW · Atualizado a 6 de outubro de 2026
Uma máquina de dobrar e colar caixas de cartão destina-se a dobrar e colar cartões previamente cortados. Os dados de entrada do trabalho são o cartão utilizado, o cartão cortado e o formato da caixa, bem como a produção aceitável num período definido. A designação do tipo de cartão ou a velocidade máxima não confirmam, por si só, essa combinação. Antes de comparar preços de máquinas, compare as provas relativas à caixa em causa.
Uma caixa de cartão para produtos cosméticos e uma caixa de expedição de cartão canelado podem ambas ser designadas por caixas de cartão, mas os materiais, as dobras e as superfícies de colagem podem ser muito diferentes. Para as empresas de embalagem que trabalham com vários tipos de caixas, um pedido de informação útil torna essas diferenças explícitas. As regras seguintes relacionam as descrições do cartão e os dados de formato específicos de cada modelo com um exemplo de produção, sem sugerir que os valores de catálogo garantem determinada produção.
Dados técnicos resumidos: o que significam os valores publicados
- A Cenwan indica cartão de 200–800 gsm para a série CW-G; ainda é necessário confirmar o tipo de cartão e a amostra acabada em causa.
- A tabela comum da CW-G indica 400 m/min como velocidade máxima da linha em vazio.
- O campo de largura do modelo G880 para caixas de seis cantos é 270–880 mm; para caixas de linha reta, é 140–880 mm.
- O exemplo utiliza um período decorrido comum de 120 minutos e quantidades hipotéticas de caixas aceites; não se trata de um ensaio de fábrica.
Fonte dos dados do fornecedor: especificações Cenwan CW-G. Confirme o modelo e a configuração atualmente propostos.
Três dados definem o trabalho para uma máquina de dobrar e colar caixas de cartão
Um pedido de informação sobre uma máquina de dobrar e colar caixas de cartão é útil quando especifica em conjunto o material, a geometria e a produção. A descrição do cartão identifica o suporte e a superfície de colagem. Os desenhos do cartão cortado identificam as dobras e as zonas de cola. A especificação de produção define a quantidade de caixas aceites num período determinado. Nenhum destes dados substitui os restantes.
Para quem compra equipamento de embalagem, «máquina automática de colar caixas» descreve o nível de automatização, mas não a especificação completa do trabalho. Uma máquina automática de dobrar e colar caixas processa cartões cortados previamente e executa as funções de dobragem e colagem incluídas. A impressão e o corte e vinco são etapas de produção distintas, salvo se estiverem incluídos na linha proposta. Por isso, as propostas para máquinas de fabrico de caixas podem abranger mais etapas de produção.
- Material: tipo de cartão, construção, lote, espessura medida e superfície de colagem efetivamente impressa ou revestida.
- Geometria: cartão cortado, padrão de vincos, direção de alimentação, abas de colagem e amostra acabada.
- Produção: quantidade aceite, defeitos acordados, horas de início e fim e interrupções declaradas.
Se forem indicados apenas o comprimento, a largura e a altura da caixa acabada, muitas das características geométricas do cartão cortado ficam por determinar. O âmbito público da TAPPI T827 abrange as medições entre vincos do cartão cortado e a sua relação com o tamanho da caixa, quando se conhecem as compensações dos vincos. Em geral, a discussão dos requisitos específicos deve começar pelo desenho; não se deve presumir que as medidas da caixa acabada podem ser convertidas diretamente no formato da máquina.
Tipos de cartão: SBS, FBB e cartão reciclado
A terminologia da indústria do cartão descreve diferentes tipos de cartão; essas designações, por si só, não comprovam a compatibilidade com uma máquina automática de dobrar e colar caixas. Por exemplo, as diferenças entre cartão para caixas dobráveis e cartão reciclado com verso branco podem resultar das várias camadas de fibras e da construção. Para que o fornecedor possa avaliar o comportamento na dobragem e na colagem, são indispensáveis o tipo de cartão efetivo e o cartão cortado acabado.
O manual de cartão da Iggesund descreve os materiais constituintes do cartão. Essas descrições não garantem a compatibilidade com uma caixa. O cartão reciclado não tem uma construção uniforme.
| Descrição do cartão ou da superfície | O que identificar | Provas a apresentar | Limitações |
|---|---|---|---|
| SBS / SBB | Cartão de pasta química branqueada | Ficha técnica do tipo de cartão e cartão cortado de produção | A aparência branca não comprova as características da superfície de colagem |
| FBB, verso creme | Construção das camadas intermédia e exterior | Tipo de cartão, espessura e superfície do verso | A gramagem, por si só, não define a rigidez |
| FBB, verso branco | Especificação efetiva da camada do verso | Amostra impressa acabada | Uma designação semelhante pode ocultar uma superfície diferente |
| WLC, camadas recicladas mistas | Composição fibrosa específica do produtor | Identificação do lote e do tipo de cartão | Não existe um resultado de dobragem universal para cartão reciclado |
| WLC, cor especificada para o verso | Acabamento do verso e da camada superior | Superfícies de colagem efetivamente em contacto | A cor do verso não comprova a adequação à colagem |
| SUB / cartão não branqueado | Base de pasta química não branqueada | Revestimento e características dos vincos | Uma base castanha não determina o acabamento da superfície |
| Cartão canelado de parede simples | Dois papéis de cobertura e uma camada canelada | Canelura, papéis de cobertura e cartão medido | A designação da canelura, por si só, não é suficiente |
| Cartão canelado de parede dupla | Duas camadas caneladas e papéis de cobertura | Construção completa e cartão cortado | Não extrapolar os resultados de parede simples |
| Zona de colagem impressa, revestida ou laminada | Superfície exposta em ambos os lados da junta | Acabamento final de produção | Um ensaio do cartão em bruto pode não representar a caixa comercializada |
Suponha-se que se pretende comprar SBS para uma amostra com uma aba de colagem revestida. A designação do material pode esclarecer o tipo de fibra, mas e a colagem? Neste exemplo, as superfícies que entram em contacto ao dobrar podem diferir das superfícies visíveis na folha não impressa.
A gama publicada de cartão CW-G da Cenwan, de 200-800 gsm, define os limites de catálogo dessa família de equipamentos. Dentro dessa gama, ainda é necessário confirmar o tipo de cartão, o acabamento e o formato da caixa. A comparação entre cartão e cartão canelado mostra por que razão uma designação genérica de cartão não é suficiente.
Cartão canelado: a canelura e o papel de cobertura são igualmente importantes
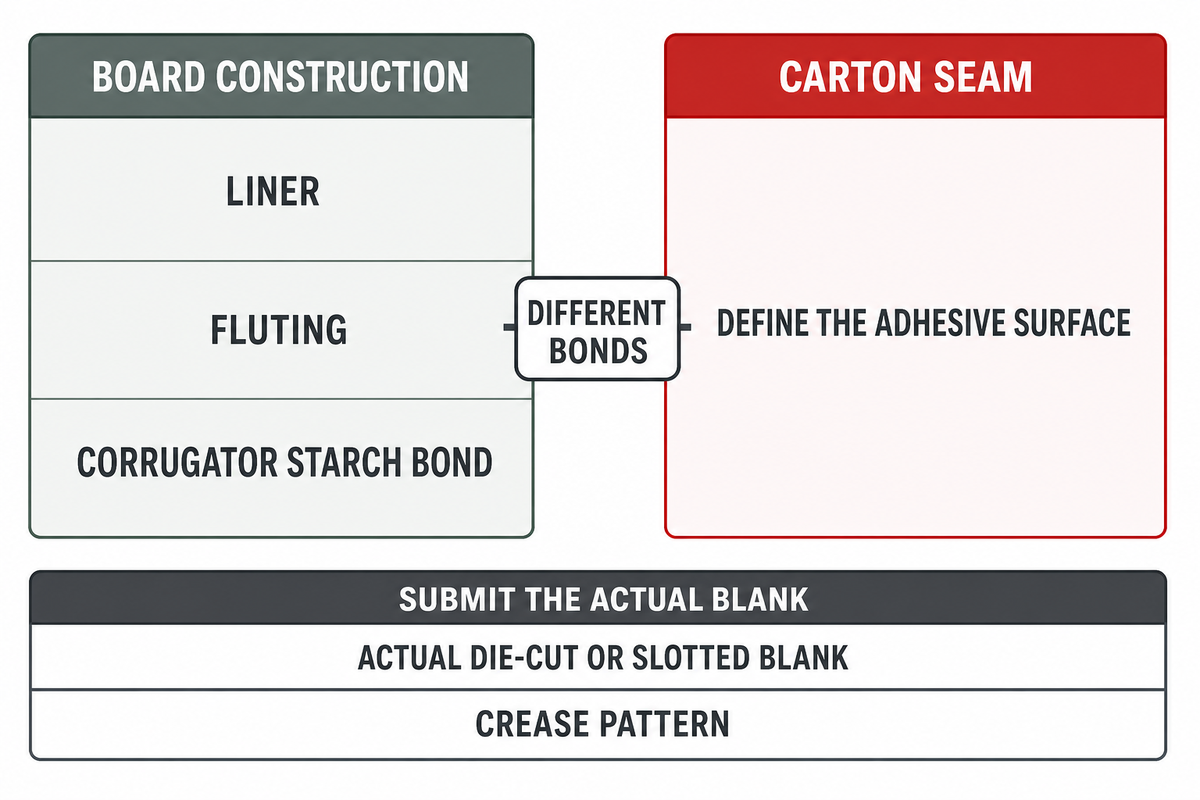
O cartão canelado é composto por papéis de cobertura planos e por uma camada canelada ondulada. A construção total é importante na especificação da máquina de dobrar e colar caixas de cartão canelado. Entre as características do cartão canelado contam-se a designação da canelura e o tipo de papel de cobertura. Uma aprovação baseada apenas em «canelura E» ou «cartão canelado» não define as características da matéria-prima nem comprova o comportamento durante a dobragem.
A descrição de produção da FEFCO distingue cartões de parede simples, dupla e tripla, bem como as camadas caneladas e os papéis de cobertura. A altura da canelura mede-se sem os papéis de cobertura e não deve ser confundida com a espessura total medida do cartão. A união feita na máquina de ondular é colada com amido e difere da junta da caixa produzida numa máquina de dobrar e colar caixas.
- O cartão canelado tem papéis de cobertura e uma ou mais camadas caneladas, consoante a construção das paredes. Deve ser especificada a superfície onde se aplica a cola para caixas.
- Forneça o cartão cortado efetivo, com corte e vinco ou ranhurado, e o respetivo padrão de vincos.
- Num plano de produção misto, mantenha separados os resultados das amostras de cartão e de cartão canelado.
Imagine-se um comprador que substitui uma caixa pequena de cartão por uma embalagem de expedição de cartão canelado. Manter as dimensões da caixa acabada não elimina o risco de especificar incorretamente a dobragem. A canelura, os vincos e o percurso de dobragem mudaram. As configurações de máquinas de dobrar e colar caixas de cartão canelado são o tema adequado para discutir a caixa de cartão canelado apresentada.
É importante compreender os limites do que se pode prever. No estudo de 2025 sobre a flexão do cartão canelado, Kmita-Fudalej e Czechowski observaram que algumas previsões numéricas do estudo não eram particularmente próximas dos dados experimentais. O estudo incide na flexão de construções testadas, não nos limites de capacidade de uma máquina de colagem. Neste guia, a consequência prática é conservar as provas físicas e não tratar um modelo de cartão como um ensaio de velocidade de produção.
Espessura, gramagem e superfície de colagem efetiva
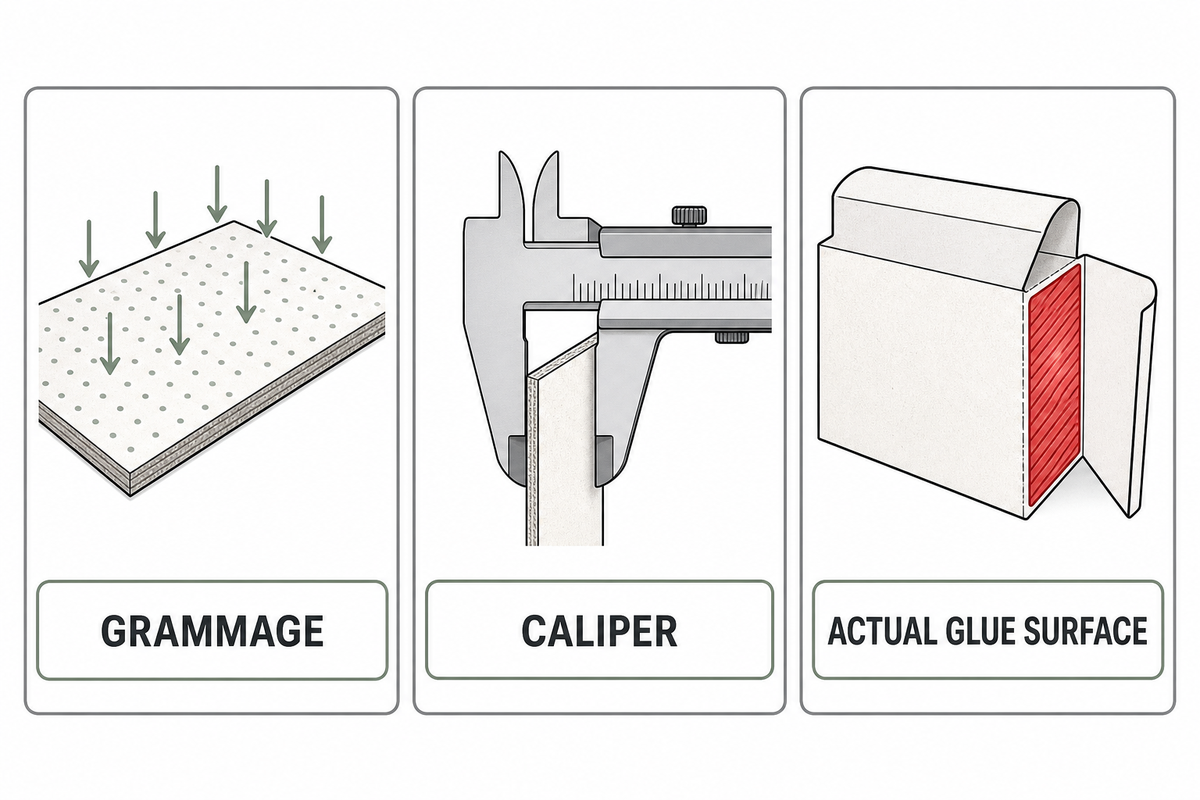
A gramagem e a espessura respondem a perguntas diferentes. A gramagem é a massa por unidade de área; a espessura é a espessura medida segundo um método especificado. Ao avaliar os cartões, a eficácia da superfície de colagem depende do contacto efetivo com o adesivo. A gama de gramagens do cartão não indica a espessura medida nem determina a qualidade da junta.
O âmbito público da ISO 536:2019 diz respeito à gramagem do papel e do cartão. A ISO 534:2011 abrange medições de espessura especificadas e exclui expressamente o cartão canelado. A confirmação da ISO 536 em 2025 e da ISO 534 em 2022 não cria uma nova edição de nenhuma das normas.
«Este documento não é aplicável ao cartão canelado.»
Nota técnica: conservar a base de medição
Indique a gramagem em gsm e a espessura medida em mm, juntamente com o método, o lote da amostra e as condições. Uma gama de catálogo de 200–800 gsm não estabelece qualquer tolerância universal em mm. Solicite as variações dimensionais e de espessura admissíveis para o cartão cortado proposto; não invente essa tolerância com base na designação do tipo de cartão ou numa norma sem relação com o caso.
Registe as condições da amostra, a temperatura medida e a humidade relativa, quando aplicável. Não se deve presumir que as amostras de produção e de armazenamento são equivalentes, salvo se tal estiver documentado. Para a junta, as orientações da Lanco para adesivos de caixas dobráveis identificam o tempo em aberto e a aderência inicial como fatores de qualificação. A Lanco é um produtor de adesivos; por isso, as orientações devem ser usadas como contexto de processo atribuído, não como uma taxa de falhas independente. No caso dos materiais de embalagem, uma indicação de cola fria, hot melt ou cola fundida não comprova, por si só, a compatibilidade.
O valor de 200-800 gsm deve ser apresentado junto das provas comunicadas, não acima delas. A avaliação de uma caixa de cartão impressa deve basear-se no acabamento de produção. A aprovação de papel de cartão sem revestimento não abrange automaticamente uma aba de colagem com verniz ou laminado.
Os formatos de caixa determinam os módulos de dobragem e colagem
Os formatos de caixa determinam as funções necessárias para dobrar e colar automaticamente numa máquina de dobrar e colar caixas de cartão. A colagem da junta lateral de caixas de linha reta difere da colagem de caixas com fundo automático. Nas máquinas de dobragem e colagem, a gama de formatos não tem significado por si só: depende das funções necessárias e do formato da caixa.
O código de conceção da FEFCO permite descrever formatos de cartão canelado. O código FEFCO não é um certificado de compatibilidade com a máquina. Para trabalhos em cartão, forneça o desenho de corte e vinco e uma amostra acabada, mesmo para caixas dobráveis ou caixas comuns.
| Modelo | Formato | Campo de largura publicado | Limitações |
|---|---|---|---|
| G650 | De linha reta | 130–650 mm | Não define universalmente a largura de alimentação do cartão cortado |
| G650 | Fundo automático | 130–650 mm | Confirme o percurso efetivo de dobragem e colagem |
| G880 | De linha reta | 140–880 mm | Aplicam-se também outras dimensões do formato |
| G880 | Fundo automático | 140–880 mm | É necessário verificar a construção do fundo apresentada |
| G880 | Quatro cantos | 160–880 mm | Confirme as funções para os cantos e as restantes dimensões |
| G880 | Seis cantos | 270–880 mm | Mínimo diferente do aplicável às caixas de linha reta |
| G1100 | De linha reta | 140–1100 mm | Não significa que todos os formatos até 1100 mm estejam aprovados |
| G1100 | Fundo automático | 140–1100 mm | Confirme o desenho do fundo na amostra efetiva |
| G1100 | Quatro cantos | 160–1100 mm | Continuam a ser relevantes outros campos de largura, comprimento e abas |
| G1100 | Seis cantos | 370–1100 mm | Não se pode aplicar o mínimo de 140 mm para caixas de linha reta |
A matriz de seleção de formatos de caixas CW-G apresenta os campos publicados de «largura da caixa», mas o fornecedor deve confirmar o seu alinhamento e a relação com o cartão cortado através do desenho.
Um planeamento hipotético que atribua um trabalho de 300 mm ao modelo G1100 ilustra o problema. Essa largura está dentro do intervalo de linha reta, mas abaixo do mínimo indicado de 370 mm para seis cantos. A decisão correta depende de saber qual dos campos descreve o desenho apresentado. As encomendas de pequena tiragem, como cartões de felicitações que exigem colagem, devem ser avaliadas como um novo trabalho, em vez de se considerarem abrangidas por um formato de caixa conhecido. Consulte o guia de formatos de caixa e módulos para conhecer a gama mais ampla de formatos antes de comparar uma proposta para uma máquina automática de dobrar e colar caixas ou uma máquina de dobrar e colar caixas de cartão. As encomendas descritas como caixas de 4 e 6 cantos continuam a exigir o desenho exato; a designação «caixa de papel» não o substitui.
As dimensões do cartão cortado vão além das dimensões da caixa acabada
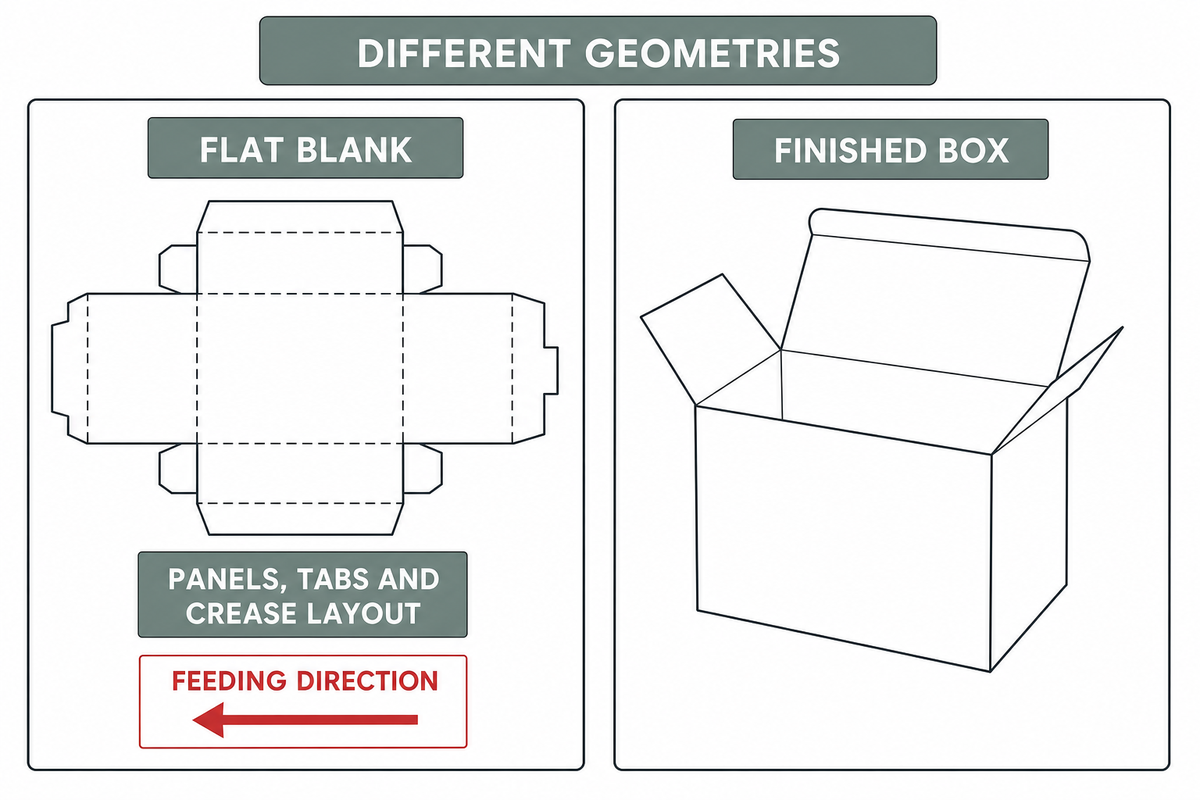
As dimensões do cartão cortado e as da caixa acabada descrevem geometrias diferentes. O cartão cortado é composto por painéis, abas e um esquema de vincos. O pedido de informação sobre a máquina tem de definir a direção de alimentação e os campos de formato da caixa. Só o comprimento, a largura e a altura não bastam para definir o espaço necessário à máquina de dobrar e colar.
O âmbito público da TAPPI/ANSI T827 om-24 para a medição das dimensões de cartões cortados abrange as medições entre vincos nos cartões cortados de fibra sólida ou canelados abrangidos pela norma. A relação com as dimensões da caixa depende de se conhecerem as compensações dos vincos. Este princípio ajuda a distinguir as medições; não fornece uma tolerância universal nem uma fórmula para selecionar a máquina.
Faça
- Marque a direção de alimentação no cartão cortado.
- Identifique os centros dos vincos, as abas e as dimensões da caixa acabada.
- Associe cada limite indicado ao respetivo modelo e formato.
Não faça
- Substitua a largura do cartão cortado pelo comprimento de uma face da caixa acabada.
- Aplique o limite mínimo para caixas de linha reta a trabalhos de seis cantos.
- Aprove uma caixa pequena com base apenas no número nominal do modelo.
A Cenwan também publica campos específicos para as abas de colagem de cada modelo: 30–100 mm para G650, 25–120 mm para G880 e 25–150 mm para G1100. Confirme como se aplicam ao desenho apresentado; são limites do fornecedor, não dimensões universais de caixas.
Os campos de 270–880 mm para caixas de seis cantos e de 140–880 mm para caixas de linha reta no modelo G880 dizem respeito a formatos diferentes. É necessário verificar o desenho completo de uma caixa pequena próxima do limite mínimo, juntamente com as restantes dimensões do formato. O maior valor de formato do modelo não indica como o cartão cortado percorre as secções de alimentação, pré-dobragem, dobragem da caixa e saída da máquina.
Regras de velocidade de produção: conte as caixas aceites ao longo do tempo
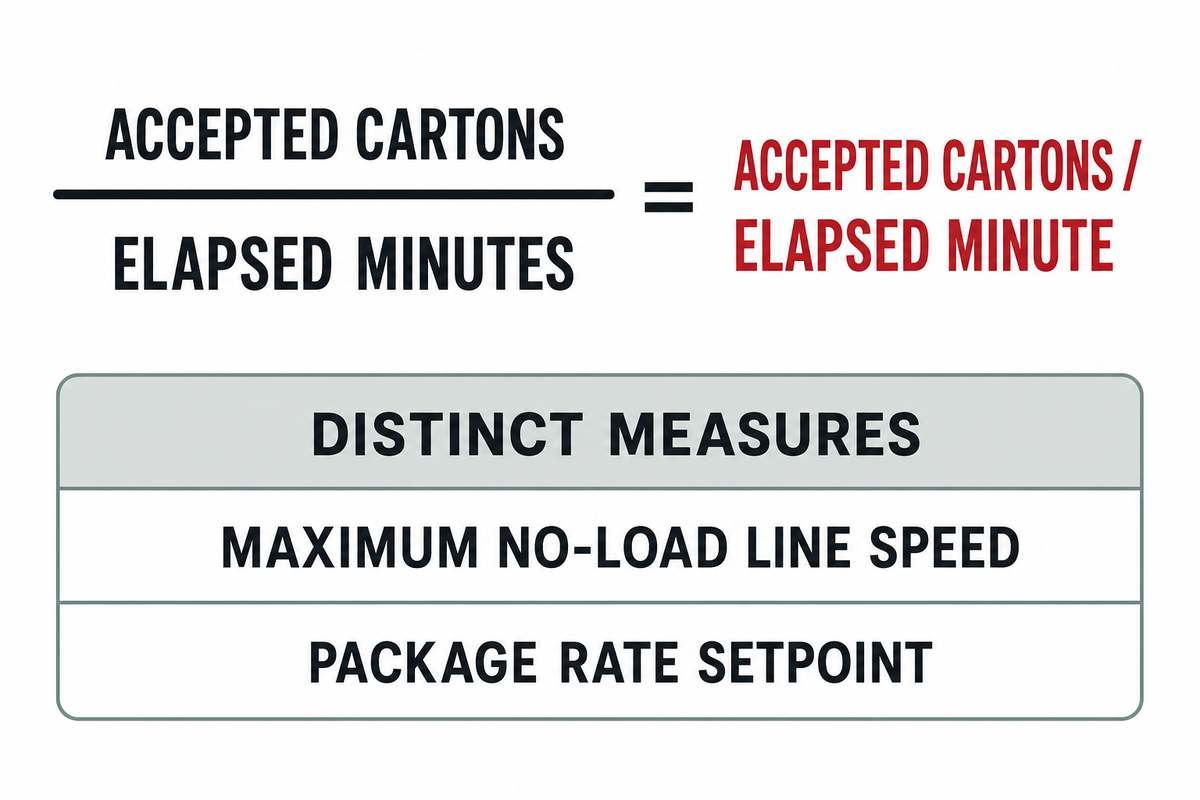
Para comparar a velocidade de produção, é necessário contar as caixas aceites e utilizar a mesma base de tempo. A velocidade linear máxima em vazio, o valor definido para a velocidade de embalagem e a quantidade de caixas aceites por minuto decorrido são medidas distintas. Acorde a produção a contar e o período de medição antes de comparar duas tiragens; caso contrário, pode ser indicada uma velocidade apresentada mais alta apesar de terem sido produzidas menos caixas aceitáveis.
Na tabela comum da CW-G da Cenwan, a velocidade máxima da linha em vazio está indicada como 400 m/min. Alguns sistemas de controlo utilizam outra medida; por exemplo, a velocidade da máquina PackML é um valor definido em embalagens primárias/min. Nenhum destes campos, por si só, comprova uma produção aceite para a quantidade de caixas em causa. A dobragem e colagem da caixa, a aplicação de cola, a compressão e o manuseamento a jusante também fazem parte do trabalho demonstrado.
O modelo de dados PackML da OPC Foundation separa as quantidades processadas e defeituosas e regista o tempo em segundos desde a reposição a zero. Isto ilustra a necessidade de usar o mesmo período e critério de contagem. Um modelo de dados externo não comprova que uma máquina Cenwan implemente as etiquetas desse modelo.
| Grandeza definida | Trabalho A | Trabalho B |
|---|---|---|
| Período decorrido do trabalho, incluindo o tempo de paragem | 120 minutos | 120 minutos |
| Tempo em funcionamento | 80 minutos | 60 minutos |
| Produção bruta durante o tempo em funcionamento | 120 caixas/min | 160 caixas/min |
| Total bruto de caixas processadas | 9,600 | 9,600 |
| Proporção aceite neste exemplo | 98% | 96% |
| Caixas aceites | 9,408 | 9,216 |
| Produção aceite por tempo decorrido | 78.4 caixas/min | 76.8 caixas/min |
Neste exemplo, caixas aceites = produção bruta durante o funcionamento × minutos em funcionamento × proporção aceite. O trabalho A resulta em 120 × 80 × 0.98 = 9,408. O trabalho B resulta em 160 × 60 × 0.96 = 9,216. Dividir cada resultado pelos mesmos 120 minutos decorridos dá 78.4 e 76.8 caixas aceites/min. O fator de rejeição é aplicado uma única vez.
Para quem planeia um turno hipotético, a maior velocidade de funcionamento do trabalho B parece vantajosa até se considerar o período total. Para determinar qual proposta é mais económica, quem analisa os custos precisa de saber quantas caixas cumprem as encomendas; a equipa de qualidade precisa de conhecer os motivos acordados para rejeitar uma caixa. Registe se as caixas retrabalhadas entram na contagem e evite contá-las duas vezes. Este cálculo apresenta a produção do trabalho; não é um indicador normalizado de eficiência do equipamento nem uma referência para a indústria.
No período hipotético de 120 minutos, o trabalho A produziu mais 192 caixas aceites, apesar de ter uma produção bruta inferior durante o funcionamento. O ensaio do fornecedor deve indicar a amostra efetiva, o critério de aceitação e os limites do período de contagem juntamente com a produção. Consulte o guia de velocidade e qualidade das caixas de cartão para uma análise mais ampla da capacidade de produção.
Integração da linha e ficha de validação da caixa em 3 níveis
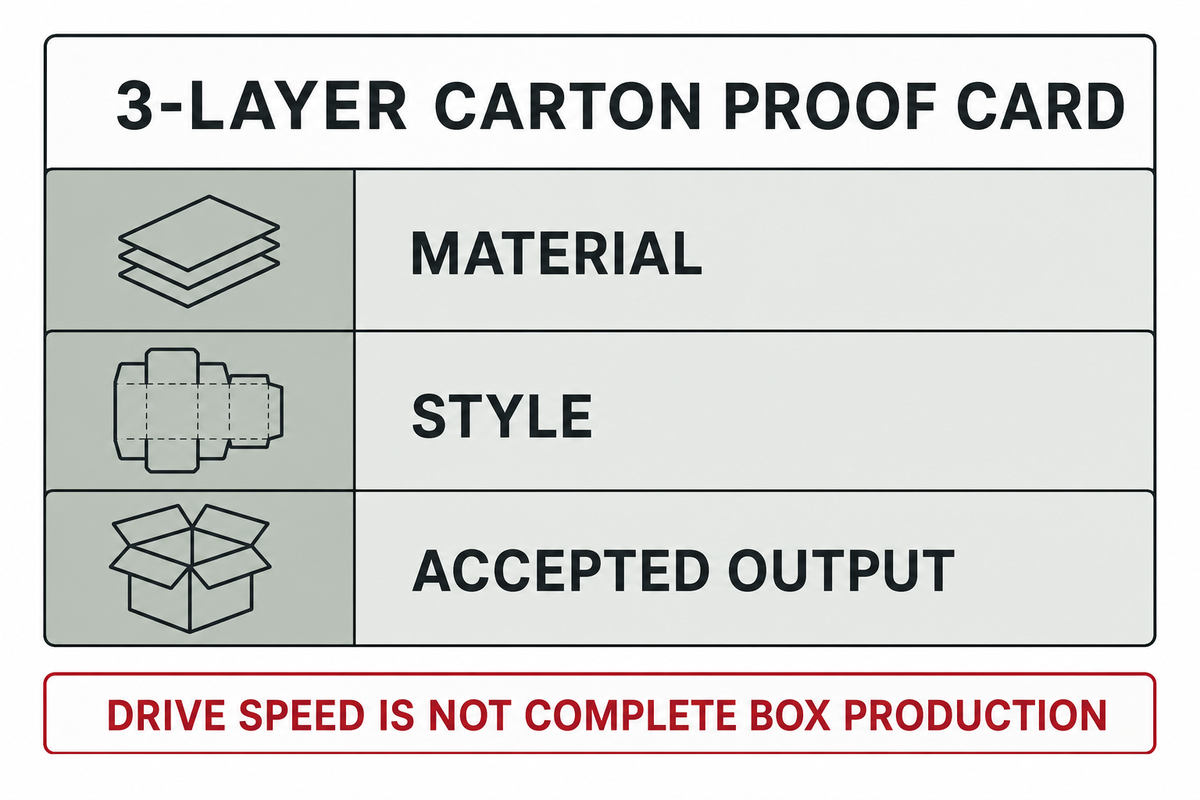
As provas de integração da linha mostram onde se contam as caixas aceites e o que acontece entre a dobragem e a embalagem. A produção medida pode ser afetada por vários fatores, incluindo a alimentação, a aplicação de cola, a compressão, a inspeção e a passagem para o operador do equipamento de embalagem ou para o empilhador. As propostas do fornecedor para a máquina de dobrar e colar devem indicar estes limites, em vez de apresentarem a velocidade de acionamento como produção completa de caixas.
Ficha de validação da caixa em 3 níveis
A ficha de validação da caixa em 3 níveis regista provas sobre o material, o formato e a produção aceite para um trabalho com caixas.
Esta ficha regista apenas um conjunto limitado de provas. O guia de seleção de máquinas e análise do local descreve os critérios mais abrangentes de aceitação do equipamento e as medidas de proteção correspondentes.
Lista de verificação do RFQ — copie estes campos para a ficha de validação da caixa:
| Parâmetro | Registo necessário | Importância | Como verificar |
|---|---|---|---|
| Nível do material | Tipo de cartão, construção, lote, espessura, acabamento e condições da amostra | Evita aprovar com base apenas na gramagem ou na canelura | Compare a ficha técnica do tipo de cartão com a amostra acabada |
| Nível do formato | Desenho do cartão cortado, direção de alimentação, dobras e zonas de colagem | Relaciona o formato com as funções fornecidas | O fornecedor assinala o desenho e os módulos aplicáveis |
| Limites do formato | Limites do modelo e do formato e tolerâncias acordadas para o desenho | Evita misturar definições diferentes de largura | Confirmação por escrito com base no cartão cortado apresentado |
| Nível da produção | Quantidades aceites e rejeitadas; tempos decorridos e em funcionamento | Permite reproduzir as comparações de produção | Mesmo período de contagem e critérios de defeito acordados |
| Limites da linha | Alimentador, sistema de aplicação de cola, compressão, contagem e âmbito da embalagem | Torna visível o estrangulamento oculto | Indique o local exato onde se contam as caixas aceites |
| Limites da proposta | Módulos incluídos, serviços necessários e condições dos ensaios com amostras | Evita que propostas diferentes pareçam equivalentes | O fornecedor devolve o registo preenchido para o trabalho específico |
O mapa simples dos estrangulamentos é: cartões cortados preparados → alimentação → dobragem e colagem → compressão → inspeção e contagem → embalagem. Se a contagem indicada for feita antes da passagem para a embalagem final, declare-o. O equipamento de dobragem e colagem e uma linha de caixas de alta velocidade podem abranger etapas de produção diferentes. Numa proposta completa de máquinas para caixas, indique se a impressão flexográfica ou digital ocorre a montante e se os produtos de embalagem acabados são contados antes ou depois de embalados. Para esclarecer a «facilidade de operação» neste trabalho, solicite mais informações em vez de presumir o que significa. Quanto aos servocomandos, pergunte que funções incluem. Quanto à transmissão, pergunte que veios ou acionamentos inclui. Estas designações não comprovam os requisitos de produção nem a qualidade das caixas aceites.
O valor indicado pelo fornecedor para o modelo G650, de 10 m³/h de consumo de ar a 6 bar, serve para planear os serviços necessários, não a produção. Os valores de serviços publicados não indicam a quantidade de caixas aceites. Quanto à origem da empresa, a apresentação da empresa Cenwan identifica o fornecedor da proposta; não constitui uma avaliação independente da amostra.
O que está a mudar no planeamento da produção com máquinas de dobrar e colar caixas?
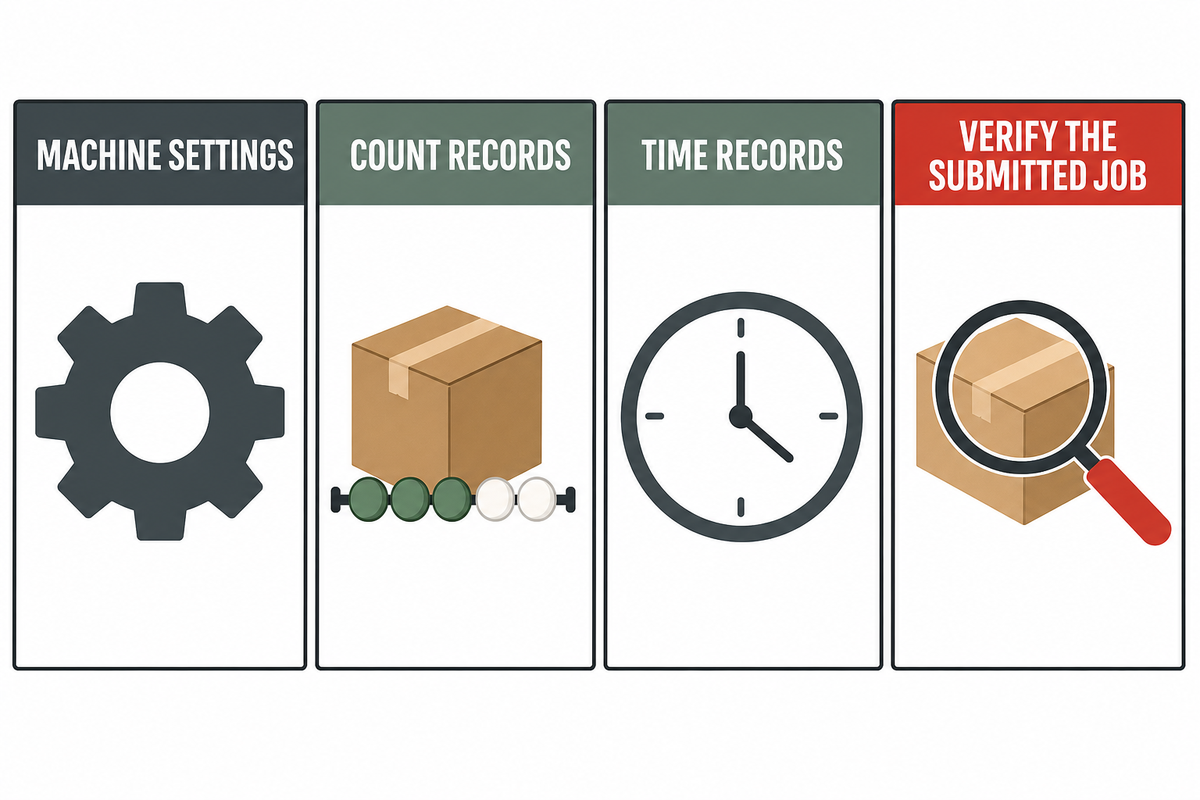
O planeamento da produção com máquinas de dobrar e colar caixas beneficia da separação entre as definições da máquina e os registos de quantidades e tempos. Um anúncio antigo sobre uma nova tecnologia pode descrever uma solução disponível, mas não comprova que o equipamento de outro fornecedor tenha essa capacidade instalada. Compare as interfaces e os registos incluídos na proposta atual e valide-os no trabalho apresentado.
Num artigo da Packaging World, publicado a 12 de agosto de 2025, a Impack e a B&R descreveram interfaces de automação periférica e dados de desempenho organizados por dia ou turno. O sistema e o trabalho de desenvolvimento foram atribuídos a essas organizações. A implementação anunciada não deve ser apresentada como concluída em outubro de 2026.
«O nosso novo enquadramento dá aos nossos clientes flexibilidade num ambiente normalizado.»
Um sistema de inspeção já existia antes da recente discussão sobre interfaces de dados. Um artigo da Packaging World, publicado em 2010, referiu o sistema de inspeção de impressão e códigos de barras de um fornecedor, destinado a caixas de cartão. As alegações relativas à inspeção de impressão não garantem a resistência das juntas coladas nem a aceitação das caixas acabadas. Mantenha a categoria de defeito definida associada ao valor medido.
- Para consultas relacionadas com outubro de 2026, confirme que registos de quantidades e tempos o sistema proposto fornece.
- Distinga uma interface incluída de um plano de integração futura.
- Mantenha as mesmas definições de aceitação ao longo da cadeia de fornecimento e na transferência para a embalagem.
Conclusão principal
O valor máximo de 400 m/min sem carga da CW-G é uma velocidade de catálogo. Para uma comparação válida entre trabalhos com caixas de cartão, são necessários o cartão real, um desenho específico do formato e uma quantidade aceite durante um período de tempo definido.
Perguntas frequentes
Quanto custa uma máquina para uma fábrica de caixas de cartão?
O preço de uma máquina para uma fábrica de caixas de cartão depende das etapas de produção e do âmbito do trabalho incluídos na proposta; antes de comparar propostas, especifique o cartão, a plancha cortada, o formato da caixa e a produção aceite necessária.
Para comparar preços de máquinas de colagem de caixas de cartão, é necessário esclarecer que etapa da produção está a ser orçamentada. Uma máquina de dobrar e colar caixas, por exemplo, pode processar planchas já preparadas, enquanto uma proposta mais abrangente para a fábrica pode incluir também equipamento de impressão, corte e vinco, contagem ou embalagem. Peça uma proposta para a produção aceite pretendida, indicando a qualidade do cartão, as planchas cortadas e o formato da caixa. Antes de considerar dois preços comparáveis, confirme os módulos fornecidos, os serviços necessários, o âmbito do fornecimento e as condições dos testes com amostras.
Onde posso encontrar uma máquina de colagem de caixas de cartão à venda?
Uma máquina de colagem de caixas de cartão à venda deve indicar a família de processos e os limites de formato específicos do modelo; antes de perguntar que operações de dobragem e colagem estão incluídas, envie o desenho da plancha cortada e uma amostra da caixa acabada.
Comece por procurar fornecedores que indiquem a família de processos e a gama de formatos específica do modelo. Expressões como máquina de colar caixas ou máquina de colagem de caixas de cartão podem referir-se a equipamentos com diferentes funções de dobragem, aplicação de cola e compressão. Envie ao fornecedor o desenho da plancha cortada e uma amostra e pergunte que operações estão incluídas na configuração proposta. Um anúncio num marketplace é apenas um ponto de partida para discutir as especificações. Não garante que o equipamento anunciado seja compatível com o formato da caixa, a produção e/ou o cartão necessários.
O que é a onda numa caixa de cartão?
A onda é a camada de papel ondulada entre as capas do cartão canelado; a sua designação deve ser indicada juntamente com a composição das capas e a espessura medida do cartão, pois estes elementos descrevem características diferentes do material apresentado.
A onda é a camada de papel ondulada entre as capas do cartão canelado. O tipo de onda influencia a composição e a espessura do cartão e deve ser indicado num pedido de informação sobre a máquina. As caixas de cartão compacto não têm uma estrutura canelada. Peça ao fornecedor que avalie uma amostra do cartão e o padrão dos vincos, em vez de aceitar a sua palavra sobre a viabilidade do trabalho com base apenas na expressão «cartão».
Uma máquina de colagem de caixas de cartão pode produzir qualquer formato de caixa?
O formato da caixa determina as funções adequadas e a gama de formatos de uma máquina de dobrar e colar caixas; as caixas com colagem lateral, fundo automático e quatro ou seis cantos têm ainda de ser validadas com a plancha efetivamente apresentada.
Não se justifica uma afirmação universal. As caixas com colagem lateral, fundo automático e quatro ou seis cantos exigem as funções adequadas, a gama de formatos certa e validação com a plancha real.
A velocidade máxima da máquina corresponde à quantidade de caixas comercializáveis por hora?
A velocidade máxima, por si só, não determina a produção aceite de caixas durante um período de produção; compare a quantidade aceite no mesmo intervalo de tempo definido e indique se estão incluídas as mudanças de trabalho, as paragens e as rejeições.
Não. Divida a quantidade de caixas aceite por um período de tempo definido e indique se estão incluídas as mudanças de trabalho, as paragens e as rejeições. A velocidade linear publicada sem carga descreve uma grandeza diferente.
De que máquina de colagem de caixas de cartão preciso?
Para a caixa apresentada, a máquina de dobrar adequada tem de ser compatível com o cartão real, a plancha cortada, o formato da caixa e a produção aceite necessária; confirme com o fornecedor a transferência entre equipamentos da linha e os critérios de aceitação.
Identifique a composição do cartão e forneça o desenho da plancha cortada e da caixa acabada. Especifique as funções de dobragem e colagem. Em seguida, indique a produção aceite necessária com base num período de tempo comum. Peça a cada fornecedor de máquinas de dobrar e colar que confirme essa combinação exata, incluindo a transferência entre equipamentos da linha e os critérios de aceitação. Se o trabalho incluir caixas de cartão compacto e canelado, valide cada composição e formato separadamente, em vez de aplicar um único valor de velocidade a toda a produção.
Fale com a Cenwan sobre o seu trabalho com caixas de cartão
Envie a qualidade do cartão, uma amostra da caixa acabada e o desenho da plancha cortada; indique depois a produção aceite e o período de tempo pretendidos. Consulte as opções da Cenwan para máquinas de dobrar e colar cartão canelado ou as especificações da CW-G para caixas pequenas relativas à família de equipamentos adequada.
Artigos relacionados
- As diferenças entre cartão e caixas de cartão canelado dizem respeito às composições dos materiais.
- O guia de formatos de caixas para máquinas de dobrar e colar apresenta o catálogo de formatos.
- Velocidade da máquina de dobrar e colar caixas e qualidade das caixas: uma análise mais abrangente da cadência de produção.
- O guia de seleção de máquinas de colagem de caixas analisa o pedido de informação completo sobre a máquina.
Referências e fontes
- ISO 536:2019, gramagem de papel e cartão, âmbito e estado públicos.
- ISO 534:2011, medição da espessura, âmbito e exclusões públicos.
- FEFCO, composição e produção de cartão canelado.
- FEFCO, código de formatos de cartão canelado.
- TAPPI/ANSI T827 om-24, dimensionamento de planchas de caixas, âmbito público.
- OPC Foundation, PackML v1.01, quantidades, tempos e velocidade de projeto.
- OPC Foundation, PackML v1.01, velocidade normalizada da máquina.
- Kmita-Fudalej e Czechowski, 2025, estudo sobre a flexão do cartão canelado.
- Packaging World, 12 de agosto de 2025, plataforma de automação Impack/B&R.
- Packaging World, 10 de agosto de 2010, sistema de inspeção de impressão e códigos de barras.
Os valores do fornecedor são campos atribuídos ao catálogo. O cálculo da produção é hipotético. Não se afirma que tenha sido realizado um ensaio na fábrica da Cenwan, implementado um sistema de terceiros ou obtida uma certificação.