Póngase en contacto con Cenwan Machine Company



Especificaciones rápidas
| Formatos de caja compatibles | Cajas lineales, de fondo automático, de fondo automático con cierre a presión, de doble pared, de cuatro puntos, de seis puntos y cajas pequeñas |
| Velocidad estructural habitual | De 300 a 700 m/min (cifra destacada por el proveedor) |
| Velocidad real de plegado inverso para cajas de cuatro y seis puntos | De 180 a 300 m/min (el límite real para cajas con esquinas) |
| Rango de anchura de caja | Normalmente, de 80 mm a 1.650 mm, según el modelo |
| Material | Cartón de hasta 800 gsm y cartón ondulado de 3 a 5 capas (canales E, F, B, A y AB) |
| Potencia | Potencia total conectada de 15 a 28 kW |
| Aire comprimido | 6 bar, con un consumo aproximado de 10 m³/h |
| Normas de referencia | EN ISO 12100 (seguridad de las máquinas), EN 415-1 (maquinaria de envasado), Directiva de máquinas de la UE 2006/42/EC |
Cómo funciona una plegadora-encoladora para cajas de cuatro y seis puntos
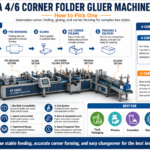
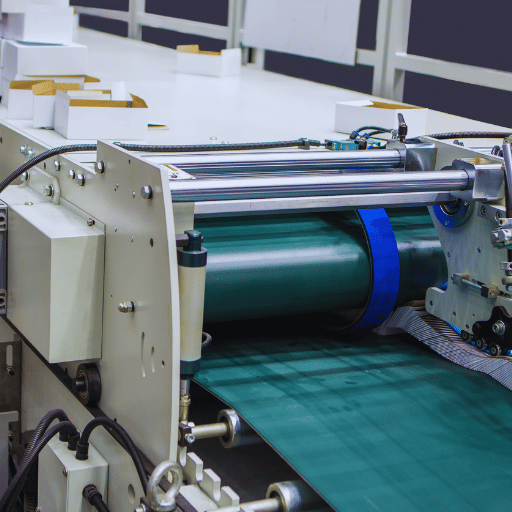 La máquina hace pasar la plancha troquelada e impresa, con las líneas de plegado ya hendidas en la posición correcta, por 5 estaciones consecutivas. Cada plancha comienza como una hoja de cartón o papel ondulado con líneas de plegado hendidas y ranuras troqueladas. La plegadora-encoladora transforma esa hoja plana en una caja abierta de 3 dimensiones, plegando las solapas hacia dentro en ángulos precisos y encolando las uniones para mantenerlas en esa posición.
Las 5 estaciones son el alimentador, una sección de preplegado, una sección de plegado principal, una estación de encolado y una sección de prensado y apilado. El alimentador introduce las planchas de una en una en la máquina mediante succión por vacío o pinzas de correa, o ambas, y a velocidades uniformes. Las secciones de preplegado hendían y preparan la primera y la tercera línea de plegado para abrirlas hacia fuera en ángulos de entre 180 y 165 grados, lo que facilita después la apertura de la caja. Las secciones de plegado principal hacen avanzar la plancha por la segunda y la cuarta línea de plegado mediante correas de plegado que aceleran y frenan a lo largo de su recorrido, inclinando y alineando la caja con precisión a medida que avanza. La estación de encolado aplica adhesivo en los puntos de unión para que, al completar el plegado, la junta entre en contacto y cierre la caja.
Lo que distingue a una plegadora-encoladora para cajas de 4/6 puntos de una plegadora-encoladora para cajas lineales es la incorporación de un componente de plegado hacia atrás que pliega hacia atrás los 2 paneles frontales y hacia dentro los 2 paneles laterales. En una caja de 4 puntos, el dispositivo realiza 4 pliegues de este tipo; en una de 6 puntos, realiza 6, y en las esquinas aplica sus propios cordones de adhesivo. Tras el plegado final, la caja entra en un transportador de compresión, donde las correas superior e inferior presionan las superficies encoladas hasta que se seca el adhesivo. Unas células fotoeléctricas hacen caer entonces la caja en un apilador.
Formatos de caja que puede producir una plegadora-encoladora para cajas de cuatro y seis puntos
En comparación con el operario de una plegadora-encoladora lineal para cajas de 4/6 puntos, la característica clave de una máquina plegadora-encoladora para cajas de 4/6 puntos reciente es un dispositivo de plegado inverso añadido que pliega los dos paneles laterales en un ángulo de 135 grados. Las cajas de 4 puntos reciben cuatro pliegues inversos de este tipo. Una vez que la guía sujeta el borde de la caja, se aplica un cordón de adhesivo y, a continuación, la caja pasa por un rodillo de prensado para quedar lista para su incorporación a otros equipos de producción.| Formato de caja | Aplicación habitual en el sector | Complejidad mecánica |
|---|---|---|
| Lineal | Cajas exteriores farmacéuticas, artículos de papelería y cajas para comercios con solapas de cierre | La más baja: una sola junta y la mayor velocidad de producción |
| Fondo automático | Productos de consumo pesados y artículos para el hogar | Media: las solapas inferiores encajan entre sí sin adhesivo |
| Fondo automático Crash | Cajas de envío para comercio electrónico y cajas para comida para llevar | Alta: el fondo preplegado se abre a presión al aplicar tensión |
| Doble pared (doble cara) | Cosméticos frágiles y kits de muestras farmacéuticas | Alta: dos capas de cartón se pliegan a la vez |
| Cuatro puntos | Estuches de cosméticos, cajas de regalo y productos prémium para comercios | Alta: cuatro esquinas reforzadas encoladas simultáneamente |
| Seis puntos | Cajas para muestras farmacéuticas, electrónica prémium y bandejas expositoras de alimentos | La más alta: seis esquinas reforzadas y el mayor tiempo de puesta a punto |
| Caja pequeña | Productos farmacéuticos monodosis, chocolate prémium y envases de sobres | Media: las planchas estrechas de menos de 120 mm requieren alimentadores especiales |
Componentes de una plegadora-encoladora para cajas de cuatro y seis puntos
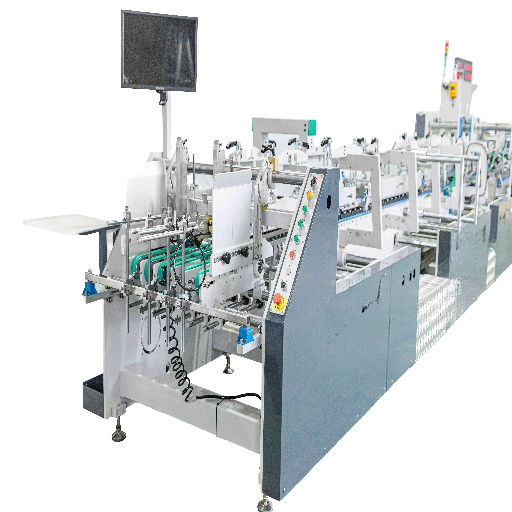 La máquina se divide en 9 subsistemas principales, cada uno con una función específica y distintos ajustes posibles. Saber de qué se encarga cada componente y qué implican sus funciones marca la diferencia entre un operario eficaz y otro que siempre tiene que llamar al proveedor para cambiar la siguiente receta.
| Componente | Función |
|---|---|
| Sección de alimentación | La aspiración por vacío o una banda con pinzas recoge las planchas de una en una de una pila de unos 400 mm de altura. Incluye vibradores y varias compuertas de alimentación para separar las planchas. |
| Unidad de autocentrado | Dos juegos de placas guía con bandas de inclinación regulable corrigen los errores de paralelismo antes de que la caja llegue a las guías de plegado. |
| Cuchillas y bandas de preplegado | La primera cuchilla de plegado marca la primera línea de plegado hasta 180 grados. El preplegador accionado por bandas pliega parcialmente la tercera línea hasta unos 165 grados para que la caja se abra correctamente en la fase posterior. |
| Guías de plegado principal y bandas de plegado | Las bandas de plegado, cuya velocidad varía a lo largo de su recorrido, mantienen la inclinación correcta de la caja al pasar por la segunda y la cuarta línea de plegado. |
| Dispositivo de plegado inverso (unidad para cajas de cuatro y seis puntos) | Unidad especial accionada por servomotores que pliega los paneles laterales hacia dentro a 90 o 135 grados para formar cuatro o seis esquinas reforzadas. Es el factor que limita el rendimiento de toda la máquina. |
| Sistema de encolado | Depósito de adhesivo inferior con aplicadores de disco o rueda para juntas lineales, además de tres o cuatro pistolas electrónicas para aplicar adhesivo por pulverización en esquinas irregulares. AICC considera que los sistemas de encolado HHS de 4 pistolas son la norma del sector para unidades de alta velocidad accionadas por servomotores. |
| Sección de compresión (prensado) | Las bandas superior e inferior presionan las juntas encoladas hasta que fragua el adhesivo. El accionamiento independiente de las bandas superior e inferior permite ajustar su longitud a cada tamaño de caja. |
| Contador fotoeléctrico y expulsor | Cuenta las cajas que salen de la prensa y activa un expulsor neumático para desviar las defectuosas a una rampa de rechazo. |
| Apilador / mesa de recogida | Un sistema de transporte independiente apila las cajas terminadas en cantidades regulables para su embalaje posterior. |
📐 Nota técnica
El plegado inverso accionado por servomotores es el elemento más importante para obtener precisión en cajas de cuatro y seis puntos. Un sensor fotoeléctrico de posición detecta el borde delantero de cada plancha y el servomotor ajusta la posición del brazo de plegado a medida que pasa cada una. Los plegadores inversos neumáticos no pueden igualar la precisión de los servomotores cuando la velocidad de la maquinaria supera aproximadamente los 150 m/min; por eso, todas las máquinas de alta velocidad para cajas de cuatro y seis puntos especifican control por servomotor en la sección de plegado inverso, aunque el resto de las secciones sean neumáticas.
Cómo leer la ficha técnica de una plegadora-encoladora para cajas de cuatro y seis puntos
Todos los proveedores entregan una ficha técnica, y la mayoría de los especialistas en compras se creen las cifras destacadas sin cuestionarlas. Hay dos cifras principales que se exageran sistemáticamente; un comprador que detecte el engaño no pagará por una capacidad que su línea de montaje no alcanzará.La diferencia entre la velocidad estructural y la velocidad de plegado inverso
Una ficha técnica que indica «velocidad máxima 700 m/min» en realidad se refiere a la velocidad estructural de las bandas en modo lineal, no a la transferencia de cajas de 4/6 puntos. La velocidad máxima real de producción en cajas de 4/6 puntos depende del conjunto de plegado inverso, cuya velocidad está limitada mecánicamente, independientemente de la velocidad de la línea de producción. La ficha técnica de la serie SCM SQ deja clara la diferencia: 700 m/min de velocidad estructural máxima y 300 m/min de velocidad máxima de plegado inverso, lo que demuestra que la producción real de cajas de 4/6 puntos será aproximadamente el 43 por ciento del máximo publicado. Otras máquinas de… suelen funcionar con servomotores limitados a 180 m/min en trabajos de cajas de cuatro y seis puntos, independientemente de su velocidad estructural máxima.| Dato de la ficha técnica | Lo que creen los compradores | Lo que significa en realidad |
|---|---|---|
| Velocidad máxima de 400 a 700 m/min | Todos los formatos de caja se procesan a esta velocidad | Solo en modo lineal; la velocidad de plegado inverso es la mitad de esta cifra |
| Anchura máxima de la plancha | Todos los formatos de caja pueden procesarse hasta esta anchura | Las anchuras para cajas de cuatro y seis puntos suelen ser inferiores a la anchura máxima destacada; consulte la tabla específica de cada formato |
| Cartón ondulado de canal B (horizontal) | Se admite cualquier cartón ondulado de canal B | Solo con la dirección del canal en horizontal; el canal B en vertical puede atascar el alimentador |
| Potencia: 25 kW | Potencia eléctrica nominal necesaria | Potencia total conectada; el consumo real es aproximadamente un 60 a 70 por ciento inferior en condiciones normales de trabajo |
| Cartón de hasta 800 gsm | Se puede procesar cualquier cartón de 800 gsm | 800 gsm es el límite superior; el rango de trabajo probado suele ser de 200 a 600 gsm |
| Peso neto de 6.000 a 11.500 kg | Solo una cifra de transporte | Indicador indirecto de rigidez: las máquinas más ligeras vibran más por encima de 200 m/min |
Elección del adhesivo: emulsión en frío, hot melt o PUR
 El sistema de encolado de una plegadora-encoladora es tan importante como el sistema de plegado. Esta misma máquina puede utilizar tres tipos de adhesivo: emulsión en frío (dispersiones a base de PVA), hot melt (polímero EVA) o PUR (poliuretano reactivo), cada uno con distintas características de reciclabilidad, tiempo de fraguado, coste de la máquina y configuración del equipo.
| Criterio | Emulsión en frío (PVA) | Hot melt (EVA) | PUR (poliuretano reactivo) |
|---|---|---|---|
| Temperatura de aplicación | Ambiente (20 a 30 °C) | De 160 a 180 °C | De 120 a 150 °C |
| Tiempo de fraguado | Lento (el agua debe absorberse o evaporarse) | Rápido (segundos: se enfría y vuelve a solidificarse) | Aproximadamente 2 minutos (curado químico) |
| Adhesión sobre material con recubrimiento UV o laminado | Deficiente: el agua no puede penetrar | Deficiente: no se adhiere a superficies lisas | Excelente: la unión química se mantiene en sustratos lisos |
| Coste del equipo | El más bajo: aplicador de disco o rueda sencilla | Medio: pistolas y depósito calefactados | El más alto: pistolas de curado por humedad con purga y depósitos específicos |
| Coste del adhesivo por kg | El más bajo | Medio | El más alto (normalmente, de 2 a 3 veces el del hot melt) |
| Reciclabilidad de la caja terminada | La mejor: a base de agua y totalmente apta para el reciclaje de fibras | Buena: se recupera la mayoría de las fibras, aunque quedan algunos residuos de hot melt | Variable: la unión química dificulta la recuperación de fibras |
Criterios de selección: cómo elegir una plegadora-encoladora para cajas de cuatro y seis puntos
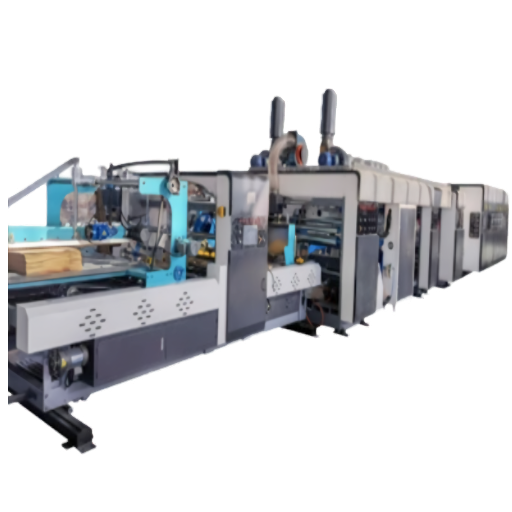 Los equipos de compras suelen elegir la plegadora-encoladora automática basándose únicamente en el precio. Así pasan por alto las 7 decisiones que determinan el coste total a largo plazo durante 10 años. Utilice la lista de comprobación siguiente al comparar ofertas de plegadoras-encoladoras para cajas de cuatro y seis puntos.
Marco de selección basado en 7 criterios
Una vez puntuados los siete criterios, la elección se reduce a dos o tres proveedores que se ajusten a las necesidades reales de la planta. Para los equipos de compras que comparen las especificaciones de plegadoras-encoladoras para cajas de cuatro y seis puntos con este marco, los aspectos prioritarios son la velocidad de puesta a punto para cada formato, el rango de anchura para cajas de cuatro puntos y lineales, el sistema adhesivo (emulsión en frío, hot melt o PUR) y los requisitos de las visitas de técnicos de servicio. Resulta más sencillo comparar estos cuatro datos cuando todos los proveedores los publican con el mismo criterio que cuando solo indican la velocidad.
El sector de las plegadoras-encoladoras automáticas se ha consolidado en torno a tres grupos regionales. El segmento prémium europeo, con plazos de entrega largos y un elevado coste de capital, está dominado por Bobst y Heidelberg. El segmento intermedio de buena relación calidad-precio, con grupos de Taiwán y china, incluye Cenwan CW-W PCW y proveedores regionales chinos y taiwaneses de categoría similar, que cubren el tramo de precios medios. El mercado norteamericano de distribución incluye empresas como SCM (a través de best graphics) y otras pertenecientes a AICC. Para lograr una comparación equilibrada, suele bastar con pedir una oferta a cada grupo.
- Objetivo de volumen: cajas por turno o producción anual establecida internamente. Por debajo de aproximadamente 5 millones de cajas al año, bastará una máquina de 650 mm con servomotores de gama básica. Por encima de 20 millones, especifique un modelo de formato ancho de entre 1.250 y 1.650 mm.
- Tipo de caja: número de referencias SKU de cajas distintas que procesará la máquina. Las plantas con mucha variedad y más de 15 referencias SKU por semana necesitan un cambio de receta con un solo clic; las plantas con una sola referencia SKU no necesitan pagar por ello.
- Rango de anchura de caja: anchura mínima y máxima para cada formato; compruebe siempre las anchuras específicas de las cajas de cuatro y seis puntos, que suelen ser inferiores al máximo para el formato lineal.
- Gama de materiales: solo cartón, solo cartón ondulado o ambos. Los ajustes para una mayor separación y los alimentadores de más potencia para plantas que procesan materiales distintos son caros.
- Nivel de automatización de la dosificación: recetas manuales frente a carga automática mediante código QR o configuración con servomotores y un solo clic. La automatización se amortiza rápidamente en plantas con muchos cambios de formato.
- Tamaño de la planta: la mayoría de las plegadoras-encoladoras para cajas de cuatro y seis puntos requieren entre 14 y 17 metros de longitud, además de una zona despejada de acceso para el operario. Confírmelo en el plano de planta antes de aprobar la compra.
- Asistencia durante toda la vida útil: compromiso de mantener existencias de repuestos, condiciones para el desplazamiento de técnicos a las instalaciones y cobertura de vida útil frente a cobertura de garantía. El servicio representa la mitad del coste inicial de capital y la mitad del coste total durante la vida útil.
Puesta a punto, funcionamiento y mantenimiento
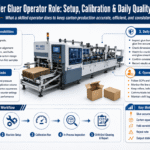
Una plegadora-encoladora para cajas de cuatro y seis puntos trabaja en tres modos: producción continua, cambio de receta y mantenimiento programado. El primero representa aproximadamente el 70 % del tiempo de funcionamiento; el segundo, aproximadamente el 20 % en una planta con una variedad amplia de productos; y el tercero, aproximadamente el 10 %. Las plantas que descuidan este programa de mantenimiento preventivo sufren las consecuencias por partida doble: paradas imprevistas y desgaste prematuro de costosos servomotores y rodamientos.Tiempo de cambio de receta
Las unidades actuales con servomotores permiten realizar cambios repetidos de formato documentados en unos 10 minutos cuando el operario cambia entre recetas guardadas en la memoria. Una configuración nueva de seis puntos, especialmente con un tamaño de plancha nuevo, puede tardar 30 minutos en la primera prueba de confirmación. Las bibliotecas de recetas consolidadas y la recuperación con un solo clic reducen aún más el tiempo en máquinas con reconocimiento de códigos QR. Esta rápida amortización justifica la inversión en plantas que realizan más de 15 cambios de SKU por semana; en las que realizan menos, no.| Frecuencia | Tarea de mantenimiento |
|---|---|
| A diario (al final del turno) | Vacíe y limpie el depósito de adhesivo inferior; retire los restos de adhesivo de los aplicadores de disco y las boquillas de las pistolas; compruebe si se ha acumulado polvo de papel en las bandas del alimentador. |
| Semanalmente | Compruebe la tensión de las bandas superior e inferior; inspeccione el desgaste de las bandas de plegado; limpie el polvo de papel de los sensores fotoeléctricos; compruebe la amplitud del vibrador del alimentador. |
| Mensualmente | Lubrique los rodamientos de transmisión; inspeccione las barras de unión y los separadores; compruebe que el regulador de presión de aire esté a 6 bar; calibre la temporización del contador y el expulsor. |
| Trimestralmente / anualmente | Vuelva a calibrar el dispositivo de plegado inverso con servomotor; inspeccione el desgaste de las ranuras de las guías de plegado principal; cambie las bandas desgastadas; compruebe el funcionamiento del circuito de seguridad conforme a CE / EN ISO 12100. |
Fallos habituales durante el funcionamiento
3 modos de fallo provocan más del 80 % de todas las paradas imprevistas. Los atascos por restos de material (cartón ondulado y recortes, papel suelto o trozos de solapa rasgados que quedan en el alimentador) son una causa. Packaging Portal documenta que el sistema es tan sensible que incluso un solo trozo fino de cartón ondulado puede provocar un atasco y, por tanto, una parada de la máquina, a menudo con fallos en la bandeja y un calentamiento que podrían haberse evitado limpiando el alimentador y comprobando los tamaños antes de apilar. Consejo. Para evitar este posible modo de fallo plano, el usuario debe alinear el elemento del alimentador con la pinza parcialmente abierta y, después, comprobar los indicadores luminosos de la estación del alimentador antes y después de cerrar la pinza. El secado de la emulsión fría puede obstruir el aplicador de disco durante las paradas prolongadas (adhesivo). Esto se soluciona vaciando el depósito al final de cada turno. La acumulación de polvo de papel en los rodamientos de la placa guía puede provocar desviaciones de calibración en la unidad de calibración automática (desviación de alineación). Esto se soluciona inspeccionando y limpiando semanalmente los sensores.
📐 Nota de ingeniería
Los compradores que diseñan programas de mantenimiento preventivo suelen reservar cada año entre el 3-5 % del coste de capital para repuestos y horas de los técnicos. Para consultar información de la máquina relevante para sus programas de producción, vea la hoja resumida de especificaciones de la plegadora-encoladora para cajas de cuatro y seis puntos. Registrar este programa de mantenimiento permite conservar el historial que exigirán futuros organismos reguladores para máquinas con certificación CE en sectores regulados, de acuerdo con la Directiva de máquinas de la UE 2006/42/EC.
Perspectivas del sector (2026): servomotores, IIoT y adhesivos sostenibles
3seis tendencias marcarán las especificaciones de las plegadoras-encoladoras para cajas de cuatro y seis puntos hasta 2026+. En primer lugar, se prevé que el sector de las máquinas plegadoras y encoladoras de cajas alcance aproximadamente un CAGR del 7,9 % entre 2026 y 2033+. En conjunto, el mercado mundial de maquinaria de embalaje alcanzará unos 71 mil millones de US dollars en 2026, con un crecimiento anual del 5.8 por ciento. Ambas tendencias impulsan la inversión de capital en plegadoras-encoladoras. En segundo lugar, el sector 4/6 Jupatuh Tarez prevé adoptar el IIoT y el mantenimiento predictivo como tecnologías básicas. Según el informe de tendencias de fabricación de cartón ondulado de 2026 de SUN Automation Co.-, los tres temas prioritarios que impulsará la automatización son el mantenimiento predictivo habilitado por IIoT, la asistencia a los operarios y la formación y retención de la plantilla; son también los tres temas principales que los operadores del mercado prevén adoptar en 2026. Conviene que los compradores soliciten en sus ofertas RFQ controladores compatibles con IIoT, vías de diagnóstico remoto e instrucciones para operarios en formato tabloide. En tercer lugar, la sostenibilidad favorece ciertos adhesivos. En concreto, las emulsiones en frío (controladas con agua) y los sistemas PUR diseñados adecuadamente sustituirán algunas soluciones hot melt en aplicaciones al final de su vida útil que exigen un alto nivel de reciclabilidad, como las de alimentos y productos farmacéuticos. En sus especificaciones de 2026, los compradores deben tener en cuenta los requisitos de seguridad de maquinaria de la UE 2006/42/EC aplicables a la compra y fabricación, así como las nuevas especificaciones de sostenibilidad; cabe esperar que incluyan marcado CE, evaluación de riesgos EN ISO 12100, plan de seguridad de palés EN 415-1, REACH 2011/65/EU y compatibilidad con IIoT.Cajas de 4 puntos, de 6 puntos y con cierre Crash-Lock: ¿qué caja necesita encolado multipunto?
Una plegadora-encoladora para cajas de cuatro y seis puntos está justificada cuando la caja necesita varios puntos de encolado sincronizados y operaciones de plegado que una máquina lineal no puede realizar. Elija el mecanismo según la estructura de la caja, no solo por su nombre.
| Estructura de la caja | Uso habitual | Requisitos de la máquina |
|---|---|---|
| Caja de cuatro puntos | Bandejas, envases alimentarios y cajas expositoras poco profundas con cuatro solapas de esquina encoladas. | Encolado sincronizado en varios puntos y dispositivos para plegar las esquinas; el registro preciso de la plancha troquelada es fundamental. |
| Caja de seis puntos | Bandejas más profundas y envases especiales para venta al por menor con seis uniones en las esquinas. | Más operaciones de giro y plegado, puntos de encolado adicionales y una validación más prolongada de la puesta a punto. |
| Fondo automático Crash-lock | Cajas que se montan rápidamente porque el fondo se cierra automáticamente. | Ganchos para plegar el fondo y aplicación controlada de adhesivo; una configuración específica para Crash-lock puede resultar más eficiente. |
| Caja lineal | Cajas plegables sencillas con encolado de la unión lateral. | Por lo general, no necesitan un sistema para cajas de cuatro y seis puntos; evite pagar por una complejidad que no va a utilizar. |
Envíe el troquel y tres planchas troqueladas físicas al solicitar un presupuesto. A continuación, compruebe que las especificaciones de la plegadora-encoladora para cajas de cuatro y seis puntos se ajustan al tamaño mínimo de panel y al número de puntos de encolado.
Preguntas frecuentes
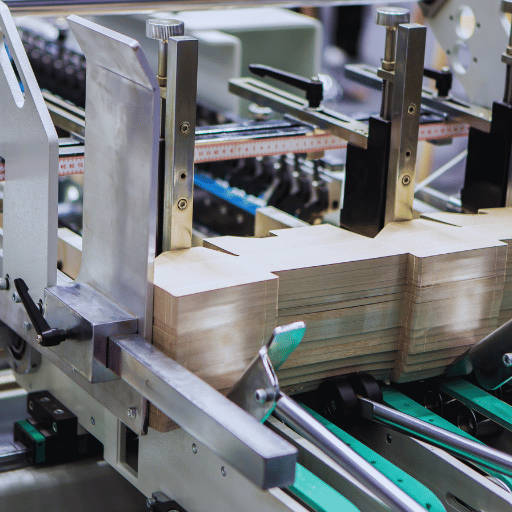
P: ¿Qué diferencia hay entre una caja de cuatro puntos y una de seis puntos?
Ver respuesta
Una caja de cuatro puntos tiene cuatro esquinas reforzadas, formadas al plegar los paneles laterales hacia dentro entre 90 y 135 grados y encoladas en cuatro puntos. Una caja de seis puntos tiene seis esquinas de este tipo y requiere dos operaciones adicionales de plegado y encolado. El diseño de seis puntos ofrece un refuerzo más resistente para cajas más altas o con contenidos más pesados, pero añade aproximadamente 20 minutos al tiempo habitual de puesta a punto de la máquina y funciona a menor velocidad porque el dispositivo de plegado inverso realiza más operaciones en cada ciclo.
P: ¿Qué tamaños de caja puede procesar una plegadora-encoladora para cajas de cuatro y seis puntos?
Ver respuesta
El rango de anchura de las cajas depende del modelo de la máquina. Los modelos básicos admiten planchas de entre 80 y 650 mm de ancho. Los modelos de gama media admiten entre 140 y 1.250 mm. Los modelos de gran formato admiten entre 290 y 1.650 mm. Tenga en cuenta que, por lo general, la anchura para cajas de cuatro y seis puntos es menor que la anchura máxima en configuración lineal: en una máquina de la clase de 1.650 mm, suele estar entre 470 y 1.450 mm. Consulte la tabla específica para cada formato de caja en la ficha técnica del proveedor.
P: ¿Qué velocidad puedo esperar de una plegadora-encoladora para cajas de cuatro y seis puntos?
Ver respuesta
Las fichas técnicas de los proveedores indican una velocidad estructural máxima de entre 300 y 700 metros por minuto, pero el límite real para cajas de cuatro o seis puntos es de entre 180 y 300 metros por minuto (velocidad real). El límite mínimo se debe a la restricción mecánica del dispositivo servoaccionado de plegado inverso, que realiza los pliegues de las esquinas. Al evaluar presupuestos, solicite siempre la tabla de velocidades específica para cada formato de caja; nunca se base únicamente en la velocidad estructural máxima.
P: ¿Qué adhesivo es mejor para las cajas de cuatro y seis puntos: termofusible o cola fría?
Ver respuesta
La emulsión fría (dispersión de PVA) es la opción más barata y reciclable, pero tarda en fraguar. El adhesivo termofusible (EVA) fragua en segundos y permite una alta producción, pero no puede unir superficies con recubrimiento UV o laminadas. El PUR (poliuretano reactivo) es el más caro, pero es el único adhesivo que se une de forma fiable a materiales lisos con recubrimiento y a cajas de cartón de uso alimentario. Por tanto, la elección depende del tipo de sustrato y de la longitud de la tirada, no del coste.
P: ¿Cuánto se tarda en cambiar de formato de caja en una plegadora-encoladora para cajas de cuatro y seis puntos?
Ver respuesta
En una máquina servoaccionada, cambiar entre recetas guardadas suele llevar 10 minutos. La primera puesta a punto de un nuevo formato de seis puntos con dimensiones de plancha desconocidas puede llevar hasta 30 minutos. Las plantas que cambian de receta más de 15 veces por semana amortizan el coste adicional de la automatización mediante sistemas de lectura de códigos QR o recuperación de recetas con un solo clic; las que hacen menos cambios no.
Acerca de esta guía
Esta guía de compra de plegadoras-encoladoras para cajas de cuatro y seis puntos reúne buenas prácticas y datos sobre especificaciones de fichas técnicas de proveedores publicadas, de la asociación de la industria del embalaje AICC, del informe sobre cartón ondulado de SUN Automation de 2026 y del documento técnico sobre adhesivos PUR de Baumer hhs. Las referencias normativas están actualizadas conforme a EN ISO 12100, EN 415-1 y la Directiva de máquinas de la UE 2006/42/EC.
Referencias y fuentes
- AICC NOW: Global Boxmachine: plegadoras-encoladoras flexográficas servoaccionadas – Independent Packaging Association (AICC)
- Aplicaciones del PUR en la producción de cajas plegables – documento técnico de Baumer hhs
- Tendencias de 2026 en la fabricación de cartón ondulado – SUN Automation Group
- Ficha técnica de la plegadora-encoladora SCM SQ Series (700 m/min de velocidad estructural / 300 m/min de plegado inverso) – Best Graphics
- Directiva de máquinas de la UE 2006/42/EC – Unión Europea
- EN ISO 12100 – Seguridad de las máquinas – International Organization for Standardization
- Cómo evitar atascos y defectos de encolado en plegadoras-encoladoras flexográficas – The Packaging Portal
- Adhesivos termofusibles tradicionales frente a adhesivos termofusibles PUR de poliuretano – guía del sector de hotmelt.com