تواصلوا مع Cenwan Machine Company


لمحة عن الوردية: دور مشغّل آلة طي ولصق الكرتون
| المهام الأساسية | الإعداد والتهيئة، ومعايرة اللصق، وفحوص الجودة أثناء الإنتاج، وإزالة حالات الانحشار، والصيانة الأساسية |
| يرفع تقاريره إلى | مشرف قسم الطي واللصق؛ وينسّق العمل مع فريق التعبئة |
| سرعة الخط المعتادة | تُنتج علب الخط المستقيم بسرعة مئات الأمتار/الدقيقة؛ أما الأنماط الخاصة فتُنتج بسرعة أقل |
| المؤهل التعليمي عند بدء العمل | مستوى التعليم الثانوي؛ وتُكتسب المهارات من خلال التدريب أثناء العمل |
| قواعد السلامة المعمول بها | متطلبات OSHA لحواجز حماية الآلات (1910.212) والقفل ووضع البطاقات التحذيرية (1910.147)؛ ومعايير تصميم الآلات ANSI B65 |
ما الذي يفعله مشغّل آلة طي ولصق الكرتون فعليًا؟
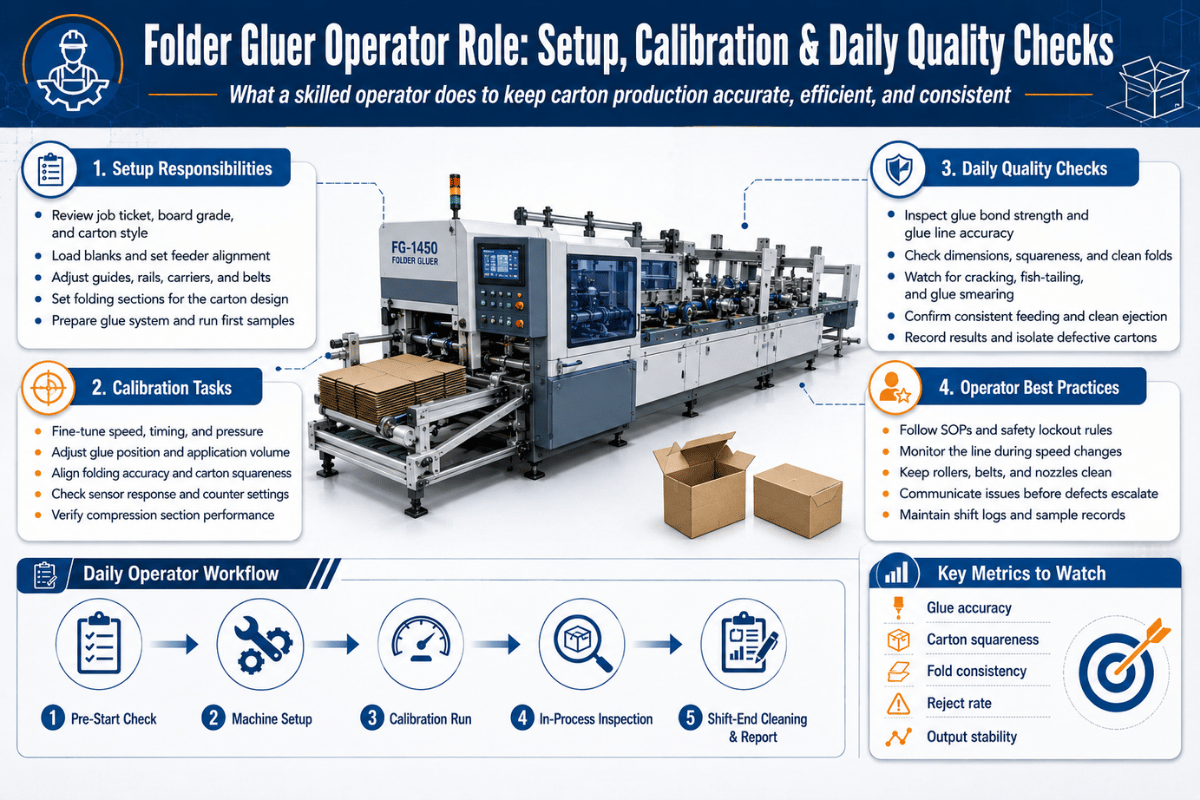
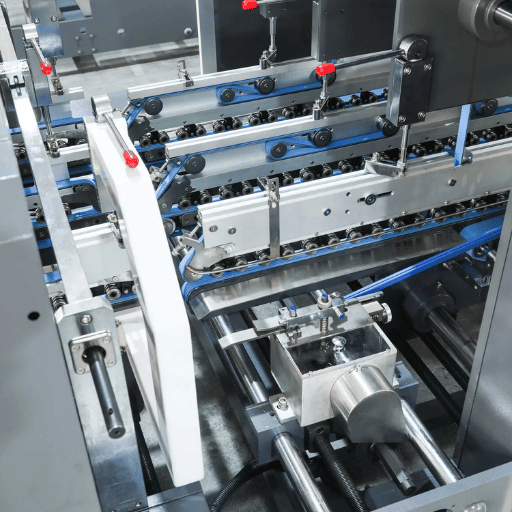 يُعدّ مشغّل آلة طي ولصق الكرتون الآلة ويشغّلها ويفحص جودتها، وهي الآلة التي تطوي فراغات الورق المقوى أو الكرتون المموج وتلصقها لتصبح علبًا. يأتي هذا الدور في نهاية خط التحويل: تتم الطباعة والتكسير بالقالب أولًا، ثم تصل الفراغات المسطحة إلى الآلة، وتتمثل مهمة المشغّل في تحويلها إلى علب مربعة محكمة الالتصاق بسرعة الإنتاج، من دون تمرير عيوب إلى المراحل التالية.
ما المهام اليومية لمشغّل آلة طي ولصق الكرتون؟
تنقسم مهام الوردية إلى أربع مراحل متكررة. أولًا، الإعداد والتهيئة: قراءة أمر العمل، وضبط الآلة لتناسب الفراغ الجديد، وإنتاج عينات اختبار حتى تخرج العلب بالشكل المطلوب. ثانيًا، تشغيل الإنتاج: إدخال الرزم، ومراقبة جودة اللصق والطي، وضمان استمرارية تغذية الخط حتى لا ينتظر فريق التعبئة المواد. ثالثًا، مراقبة الجودة: سحب عينات من العلب وفق فترات محددة وفحص استقامتها وتغطية الغراء ومقاومتها للانفتاح. رابعًا، استكشاف الأعطال والصيانة الأساسية: إزالة حالات الانحشار، وتنظيف رؤوس اللصق، وإجراء تصحيحات بسيطة قبل أن يؤدي الانحراف إلى منتجات تالفة. كما ينسّق المشغّل الجيد عمله مع فريق التعبئة، لأن عنق الزجاجة الفعلي في كثير من الأحيان يكون في مرحلة التعبئة أو التغذية، لا في رأس اللصق نفسه.ما الفرق بين مشغّل آلة اللصق ومشغّل آلة طي ولصق الكرتون؟
يُستخدم مصطلح «مشغّل آلة اللصق» أو «مشغّل آلة اللصق» في المصانع بمعنى أوسع، ويشمل أي شخص يشغّل آلة صناعية للصق أو الربط. أما مشغّل آلة طي ولصق الكرتون فهو تخصص مرتبط بالعلب: فالآلة تطوي الفراغ وتضع الغراء في تمريرة متصلة واحدة. وإذا شغّلتم آلة طي ولصق فليكسو للكرتون المموج، فستتولون أيضًا الطباعة والتكسير بالقالب ضمن الوحدة نفسها، ما يوسّع نطاق الدور. وفي معظم مصانع علب الطي، يختص المشغّل بخط واحد وبأنماط العلب التي يستطيع إنتاجها، من علب اللسان البسيطة إلى آلة طي ولصق الكرتون عالية السرعة التي تنتج علب الخط المستقيم.💡 الخلاصة الأساسية
لا يقتصر دور المشغّل على الضغط على الأزرار. تكمن قيمة عمله في الحكم السليم عند الإعداد، ومعايرة اللصق، واكتشاف العيوب مبكرًا؛ كما أن ضعف تدريب المشغّل يكلّف المصنع بهدوء بسبب الهدر والمطالبات.
تعرّفوا على آلتكم: الأقسام الخمسة التي يتحكم فيها المشغّل
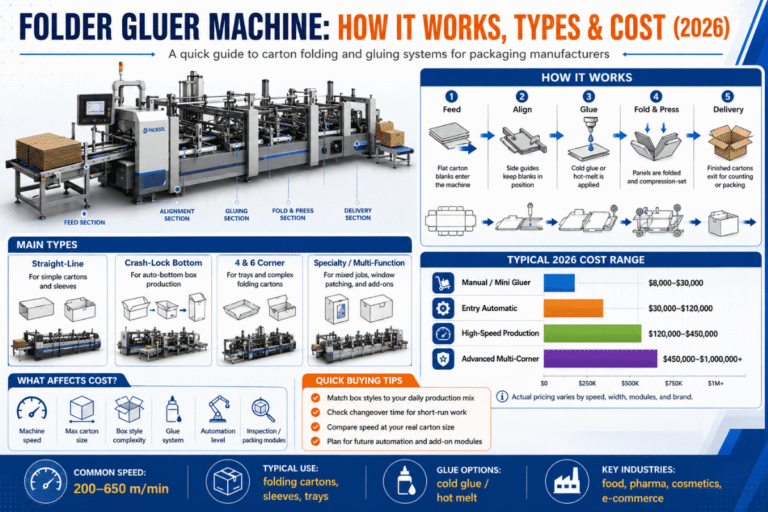
 قبل أن تتمكنوا من إعداد أي شيء أو معايرته، عليكم معرفة وظيفة كل جزء من الآلة. تمرّ كل آلة طي ولصق الكرتون تقريبًا، سواء كانت للخط المستقيم أو للأنماط الخاصة، بالفراغ عبر خمسة أقسام تشغيلية، ويظهر عطل كل قسم في صورة عيب مختلف.
| القسم | وظيفته | أكثر الأعطال شيوعًا في هذا القسم |
|---|---|---|
| 1. وحدة التغذية | تفصل الفراغات وتغذي الآلة بها واحدًا تلو الآخر | تغذية قطعتين معًا، أو تغذية مائلة، أو تغذية غير سليمة تؤدي إلى الانحشار |
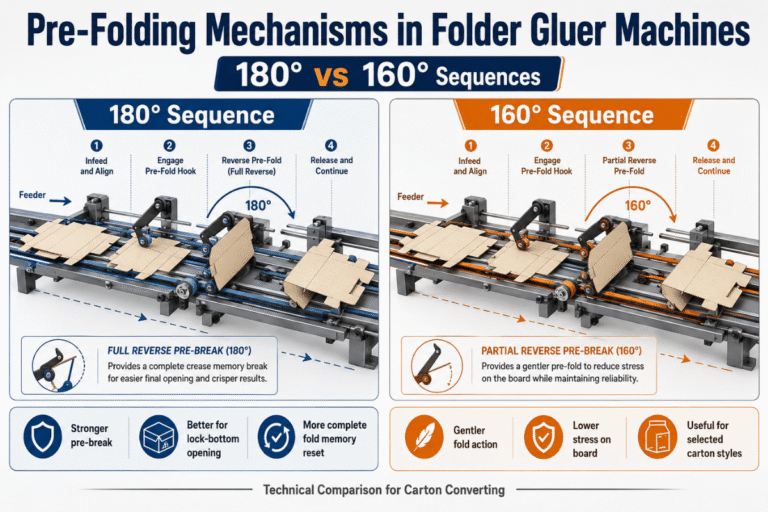
| 2. ما قبل الطي والطي | تُبرز خطوط التخديد وتطوي الألواح بزاوية 180° | انحراف الألواح عن المحاذاة، أو تشقق خطوط التخديد |
| 3. اللصق | تضع غراءً باردًا أو غراءً بالانصهار الساخن على لسان اللصق | انقطاع مسار الغراء، أو نقصه، أو زيادة الكمية، أو وضع خط الغراء في غير موضعه |
| 4. النقل والضغط | تُبقي العلبة المطوية تحت الضغط حتى يتماسك الغراء | ضعف الالتصاق، أو انفتاح العلبة، أو انحراف لسان اللصق |
| 5. وحدة الإخراج | ترصّ العلب المكتملة وتحسب عددها قبل إرسالها إلى التعبئة | ظهور علامات، أو تكدّس العلب عند الانحشار، أو خطأ في العدد على منصة التحميل |
إعداد المهمة والتهيئة: من أمر العمل إلى أول علبة سليمة
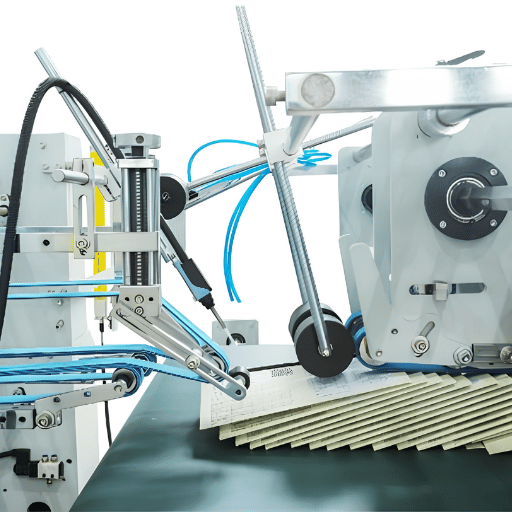 الإعداد، المعروف أيضًا بالتهيئة أو تغيير المهمة، هو المهارة التي تميز الخط المنتج عن الخط البطيء. والهدف هو الانتقال من المهمة السابقة إلى أول علبة سليمة في المهمة التالية خلال أقل وقت وبأقل هدر ممكن. فكل دقيقة يستغرقها تغيير المهمة هي دقيقة لا تنتج فيها الآلة، لذا تتابع المصانع وقت التغيير مقارنة بوقت الإنتاج بوصفه مقياسًا أساسيًا للكفاءة.
كم يستغرق تغيير إعداد آلة طي ولصق الكرتون؟
يعتمد ذلك بدرجة كبيرة على نمط العلبة وجيل الآلة. يمكن إعداد مهمة متكررة لعلب الخط المستقيم في دقائق معدودة على خط موثق جيدًا؛ أما علبة خاصة تُنتج للمرة الأولى، مثل علبة ذات 4/6 زوايا وبها نقاط لصق متعددة، فقد تستغرق وقتًا أطول بكثير، إذ يلزم ضبط عدد أكبر من الحوامل والخطافات ورؤوس اللصق والتحقق من أدائها. وتُعدّ الوثائق أهم أداة يسيطر عليها المشغّل: فسجل لكل علبة يدوّن الإعدادات الدقيقة لكل مهمة متكررة يحوّل البحث لمدة 45 دقيقة إلى استرجاع للمعلومات خلال 10 دقائق. وتفيد الشركات التي توحّد الإعدادات بهذه الطريقة بأنها تحقق تغييرات أقصر بوضوح وقطعًا أقل تُهدر بسبب «الضبط حتى تنجح الآلة».
تسلسل التهيئة في 8 خطوات
يوضح مثال عملي أهمية هذا التسلسل. عند تغيير المهمة إلى علبة ذات قاع أوتوماتيكي غير مألوفة، تجاوز المشغّل الاختبار بسرعة منخفضة وانتقل مباشرة إلى الإنتاج. بدا الطي سليمًا، لكن لسان اللصق ابتعد 2 mm عن حافة اللوح، ومع السرعة انتشر الغراء الزائد على الوجه المطبوع. وبحلول وقت ملاحظة أحد عمال التعبئة للمشكلة، كانت عدة مئات من العلب قد تلوثت، وهو هدر كان يمكن اكتشافه باختبار منخفض السرعة مدته دقيقتان. وهذا درس يكرره المشغّلون: تحققوا من العلبة ببطء قبل الوثوق بها بسرعة عالية.
- اقرؤوا أمر العمل وقالب القص والتكسير: نمط العلبة، والورق المقوى، ومقاس الفراغ، وموضع لسان اللصق، وكمية دفعة الإنتاج.
- راجعوا سجل المهمة في دفتر السجلات، أو افتحوا سجلًا جديدًا.
- اضبطوا فتحة وحدة التغذية والأدلة الجانبية لتناسب عرض الفراغ.
- اضبطوا ألواح الطي والخطافات وأحزمة الطي وفق نمط العلبة.
- اضبطوا رؤوس أو عجلات اللصق عند موضع لسان اللصق، وشغّلوا الغراء (البارد أو بالانصهار الساخن).
- اضبطوا ضغط قسم الكبس ومدة التثبيت بما يناسب سماكة الورق المقوى.
- شغّلوا 5–10 فراغات اختبار بسرعة منخفضة، وافحصوا استقامة العلبة واللصق والانفتاح.
- ارفعوا السرعة إلى سرعة الإنتاج، وأعيدوا الفحص، ثم اعتمدوا أول علبة سليمة وسجّلوا الإعدادات.
المعايرة والضبط: استقامة العلبة وضبط اللصق بدقة
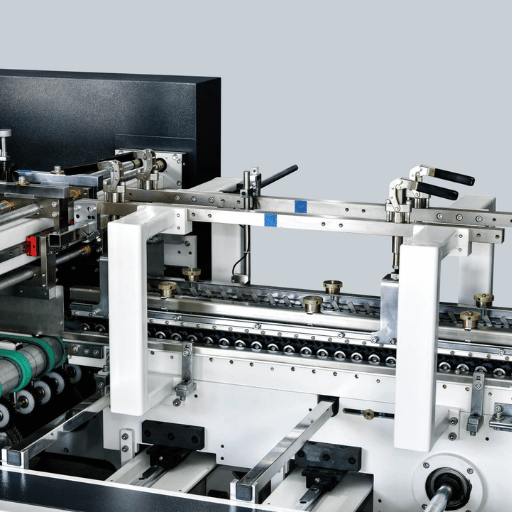 هنا تتحول المعايرة إلى مهارة حرفية. يجب ضبط أمرين في الوقت نفسه: أن تُطوى العلبة باستقامة، وأن يوضع الغراء في الموضع الصحيح وبالكمية المناسبة. إذا تحقق أحدهما دون الآخر، فستُشحن العلبة معيبة.
ضبط استقامة العلبة. تكون العلبة مستقيمة عندما تتطابق الألواح المتقابلة وتستقر العلبة المكتملة من دون تمايل. يصحح المشغّل الانحراف، أو «تقدم أحد اللوحين على الآخر»، بضبط توقيت أحزمة الطي وأدلة الحوامل حتى يصل النصفان إلى لسان اللصق معًا. وتُظهر السرعات العالية أي اختلال بسيط بدرجة أكبر؛ فقد تبدو العلبة سليمة عند سرعة الزحف ثم تنحرف عند السرعة القصوى. لذلك يجب التحقق من المعايرة دائمًا عند سرعة الإنتاج، لا عند سرعة الإعداد فقط.
ضبط اللصق بدقة. يجب أن يقع خط الغراء على لسان اللصق، لا على وجه اللوح، وأن تكون كميته كافية للالتصاق من دون خروج الغراء من الحواف. ويؤثر الاختيار بين الغراء البارد والغراء بالانصهار الساخن في طريقة ضبط المشغّل لهذه العملية.
| العامل | غراء بارد (PVA مائي) | غراء بالانصهار الساخن (EVA) |
|---|---|---|
| زمن التماسك | أبطأ؛ ويتطلب مدة تثبيت تحت الضغط | سريع؛ ومدة العمل المفتوحة عادة أقل من ~10 ثوانٍ |
| أنسب أنواع الورق المقوى | ورق مقوى مسامي غير مطلي | خامة مطلية وخطوط عالية السرعة |
| ما ينبغي للمشغّل الانتباه إليه | قد يتقوس الورق المقوى عند وضع كمية زائدة | تكوّن خيوط أو تفحّم إذا ارتفعت حرارة الخزان أكثر من اللازم |
| الاستخدام المعتاد | علب الطي القياسية | علب ذات قاع Crash-lock، وإغلاقات سريعة |
ملاحظة هندسية
ضعوا خط الغراء على مسافة 3–5 mm تقريبًا إلى الداخل من حافة الطي في لسان اللصق، لا على الحافة نفسها. فهذا يتيح للغراء أن ينتشر تحت الضغط من دون خروجه إلى اللوح الظاهر. استهدفوا خط التصاق متصلًا يغطي معظم مساحة اللسان؛ فالكمية غير الكافية قد تلصق الحواف، لكنها تترك المركز عرضة للانفتاح. تحققوا من النتيجة على المنتج الفعلي، لأن الكمية المناسبة هي «ما يكفي لتحقيق التصاق كامل من دون خروج الغراء»، وهي تختلف باختلاف الورق والغراء والسرعة، ولا يحددها رقم ثابت واحد.
ما كمية الغراء الكافية للعلبة؟
يجيب معظم المشغّلين بصراحة: أقل كمية تجتاز اختبار الالتصاق، لا أكثر. فزيادة الغراء تهدر المادة اللاصقة وتتسبب في تقوس الورق وخروج الغراء؛ أما نقصه فيؤدي إلى انفتاح العلبة أثناء الاستخدام. ويُحدد الحد الأدنى بالتجربة: قلّلوا خط الغراء تدريجيًا وافحصوا العلب بحثًا عن تمزق الألياف إلى أن تصلوا إلى النقطة التي تمزق فيها الألياف في كل مرة مع بقاء الالتصاق سليمًا. وهذه هي أقل كمية مناسبة. ولهذا تختبر فرق الإنتاج سؤال «ما أقل كمية من الغراء يمكننا استخدامها؟» لأن المادة اللاصقة تمثل تكلفة فعلية للخط عند الإنتاج بكميات كبيرة.فحوص الجودة اليومية: فحص أول علبة والفحوص أثناء الإنتاج
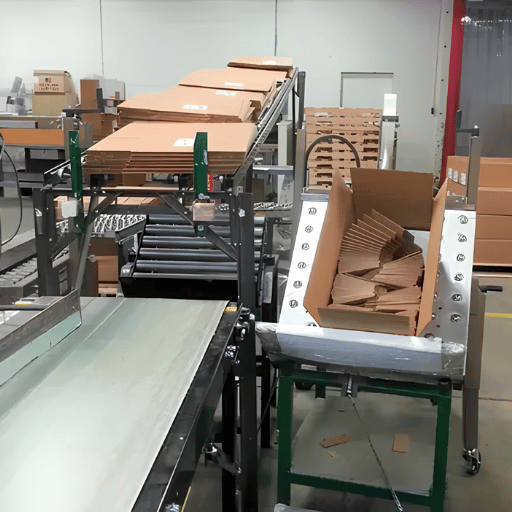 لا تقتصر مراقبة الجودة في آلة طي ولصق الكرتون على الفحص النهائي؛ بل هي عادة تبدأ بفحص أول علبة ثم تتكرر كل ساعة. ويمنع فحص المشغّل انحراف اللصق أو تغيّر الطي من التسبب في آلاف العلب المعيبة قبل أن يلاحظها أحد في المراحل التالية. ويتبع أكثر المشغّلين موثوقية الروتين القصير نفسه في كل مرة، ومن المفيد تحديده كي يتمكن الفريق من توحيده.
فحص أول علبة من 6 نقاط
قد يتجاوز المشغّلون أحيانًا خطوة فحص الالتصاق، مع أنها الأهم. ومن الطرق الموضوعية اختبار تمزق الألياف: افصلوا لسان اللصق الملصق وافحصوا سطح الانفصال. إذا تمزقت ألياف الورق المقوى وبقيت ملتصقة بالغراء، فهذا يعني أن الالتصاق أقوى من الورق، والاختبار ناجح. أما إذا انفصل الغراء عن السطح بسهولة، فقد فشل الالتصاق وستنفتح العلبة أثناء النقل. وتحدد معايير التحويل طرائق الاختبار، مثل TAPPI T 840، وهي طريقة اختبار المواد اللاصقة المستخدمة في وصلات ألسنة اللصق بحاويات الألواح الليفية المموجة، وكذلك طريقة TAPPI/ANSI T 821 pin-adhesion المرتبطة بقياس قوة التصاق ألواح الورق المقوى.
وهناك حيلة أقل شيوعًا يجدر بالمشغّلين معرفتها عند التعامل مع الكرتون المموج الملتصق بالنشا: إذ تحوّل صبغة اليود لاصق النشا إلى لون داكن. لذا فإن تمرير اليود المخفف بفرشاة على الوصلة المفصولة يُظهر تغطية الغراء ومناطق انقطاعه بوضوح، وهو أساس طريقة TAPPI T 610 لتوزيع المادة اللاصقة. إنها طريقة سريعة للتحقق من وضع خط غراء متصل بالفعل، بدلًا من الاعتماد على مظهره من مقعد المشغّل. لا تذكرها معظم أدلة المنافسين، رغم أنها تجيب عن سؤال يومي: هل التغطية فعلية أم مفترضة؟
- الاستقامة: تستقر العلبة من دون تمايل، وتتطابق الألواح المتقابلة.
- الالتصاق: افصلوا لسان اللصق؛ يجب أن تتمزق الألياف لا أن ينفصل الغراء بسهولة (اختبار تمزق الألياف).
- التغطية: يمتد الغراء على طول اللسان كاملًا من دون انقطاع أو نقص.
- جودة الطي: لا انحراف في الطي ولا تشقق أو سحق لخطوط التخديد.
- النظافة: لا غراء زائد على الوجه المطبوع.
- العدد والتكديس: الترتيب والعدد صحيحان عند الإخراج إلى التعبئة.
«يسعى المشغّلون الجدد إلى زيادة السرعة. أما من يستمرون فيتعلمون أن فحص أول علبة هو سر السرعة؛ اكتشفوا الانحراف عند العلبة السادسة، ولن تفقدوا العلبة رقم ستة آلاف».
عيوب آلة طي ولصق الكرتون الشائعة وطرق معالجتها
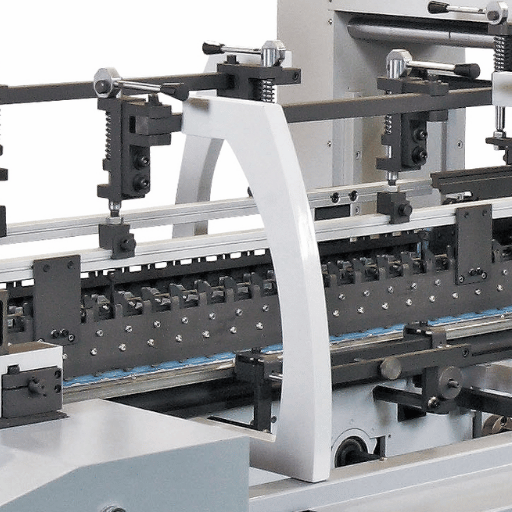 يمكن ربط معظم عيوب آلة طي ولصق الكرتون بأسباب متوقعة وإجراء تصحيحي أولي. يحتفظ المشغّلون ذوو الخبرة بهذا الدليل في ذاكرتهم، ويستفيد المشغّلون الجدد من تدوينه. فيما يلي مرجع عملي يربط العيب بالإصلاح: شخّصوا العَرَض، وافحصوا السبب المذكور أولًا، ثم أجروا الضبط اللازم.
| العيب | السبب الأرجح | أول إجراء تصحيحي للمشغّل |
|---|---|---|
| انحراف الطي | اختلال توقيت أحزمة الطي أو عدم محاذاة أدلة الحوامل | أعيدوا ضبط توقيت الأحزمة، واضبطوا الأدلة لتناسب عرض الفراغ |
| انفتاح العلبة أو ضعف الالتصاق | نقص الغراء أو قِصر مدة التثبيت تحت الضغط | زيدوا كمية الغراء، وارفعوا ضغط الكبس أو مدته |
| انقطاع خط الغراء | انسداد الفوهة أو عجلة اللصق، أو ضبط توقيت مسدس الغراء على نحو خاطئ | نظّفوا رأس اللصق، وأعيدوا ضبط توقيت إطلاق الغراء ليتوافق مع لسان اللصق |
| ظهور غراء زائد على الوجه | خط الغراء كبير جدًا أو موضوع قريبًا جدًا من حافة اللوح | قلّلوا كمية الغراء، وانقلوا خطه إلى مسافة 3–5 mm داخل اللسان |
| تغذية مزدوجة أو انحشار | فتحة وحدة التغذية واسعة جدًا أو الفراغات ملتوية | ضيّقوا فتحة التغذية، وافحصوا رصة الفراغات بحثًا عن تقوس |
| تشقق خطوط التخديد | جفاف الورق المقوى أو انكسار خطوط التخديد بعكس اتجاه الألياف | خففوا الطي الأولي، وافحصوا تهيئة الورق المقوى |
السلامة والتعامل مع المواد اللاصقة والنظافة
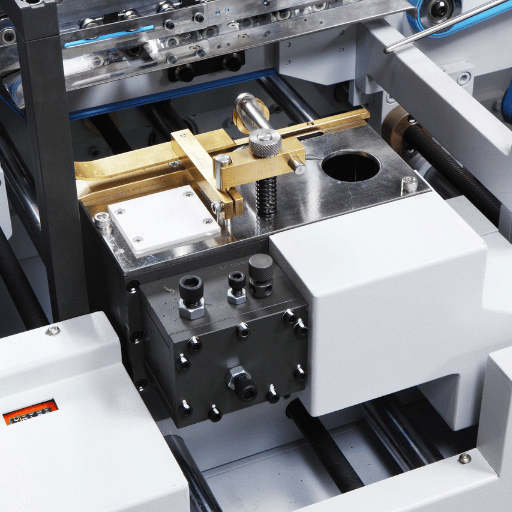 آلة طي ولصق الكرتون آلة سريعة تضم نقاط انحشار وأحزمة متحركة، كما تستخدم خطوط الغراء بالانصهار الساخن مادة لاصقة مسخنة. وتستند سلامة المشغّل إلى معايير فعلية، لا إلى أعراف المصانع. ووفقًا للوائح الولايات المتحدة، يقتضي المتطلب العام لحواجز حماية الآلات OSHA 1910.212 وضع حواجز على الأجزاء المتحركة أثناء الإنتاج المعتاد. كما يقتضي معيار القفل ووضع البطاقات التحذيرية OSHA 1910.147 عزل مصادر الطاقة الخطرة قبل إدخال أي شخص يده إلى الآلة لصيانتها أو إزالة انحشار عميق. وقد تناولت OSHA تحديدًا كيفية تطبيق هذه المعايير، إلى جانب معايير تصميم الآلات ANSI B65، على مكابس الطباعة والتحويل.
يجدر تصحيح خرافتين عن السلامة تتكرران حين يجيب المشغّلون عن أسئلة غير المتخصصين. الأولى هي خرافة أبخرة الغراء: فالغراء البارد المائي PVA منخفض الرائحة والمركبات العضوية المتطايرة، لذا فإن «رائحة الغراء القوية طوال اليوم» التي يتخيلها البعض لا تنطبق عادة. أما غراء EVA بالانصهار الساخن فيُستخدم عند درجات حرارة مرتفعة، لذا يتمثل الخطر الحقيقي في الحروق وإدارة حرارة الخزان، ويُتعامل معه بارتداء القفازات واتباع صحيفة بيانات سلامة المادة اللاصقة، لا باستخدام أجهزة التنفس. والخرافة الأخرى أن الغراء هو مصدر الخطر؛ بينما تتمثل المخاطر الجسيمة عمليًا في نقاط الانحشار الميكانيكية ومحاولة إزالة الانحشار والآلة قيد التشغيل. وهناك إجراء واحد يمنع أخطر الإصابات: اعزلوا الآلة قبل إدخال اليد إليها.
⚠️ مهم
من أكثر سيناريوهات الإصابات الخطيرة شيوعًا في معدات التحويل إدخال اليد إلى آلة قيد التشغيل لإزالة انحشار أو مسح رأس لصق. إذا كان أحد الحواجز مفتوحًا أو تجاوزت اليد خط الحاجز، فيجب عزل الآلة أولًا في كل مرة، مهما بدا الإجراء سريعًا.
المهارات والتدريب والمسار المهني للمشغّل
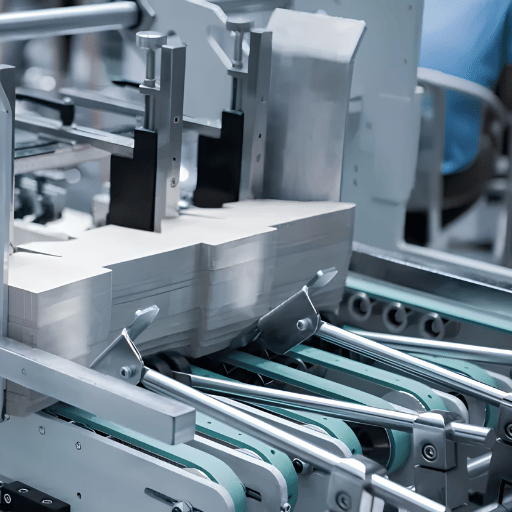 يُعدّ مشغّلو آلات طي ولصق الكرتون جزءًا من القوى العاملة التي تشغّل آلات الطباعة والتحويل، ويتابعها مكتب إحصاءات العمل الأمريكي ضمن المهن الإنتاجية. ووفقًا لـ دليل التوقعات المهنية الصادر عن BLS، بلغ متوسط الأجر السنوي للمهن الإنتاجية $45,960 في May 2024، ويتعلم مشغّلو آلات الطباعة عادةً مهامهم من خلال التدريب أثناء العمل بدلًا من الدراسة النظامية. تختلف الأجور حسب المنطقة والوردية؛ وغالبًا ما يتقاضى مشغّلو الورديات الليلية والخطوط المتخصصة أجورًا أعلى. ويتوقع BLS انخفاضًا طفيفًا في إجمالي التوظيف الإنتاجي حتى 2034، رغم توفر نحو 963,400 فرصة عمل سنويًا، معظمها لتعويض العاملين المغادرين.
هل تحتاجون إلى شهادة لتشغيل آلة طي ولصق الكرتون؟
لا تتطلب معظم المصانع شهادة رسمية للعمل مشغّلًا لآلة طي ولصق الكرتون؛ إذ يُكتسب هذا الدور بالتدريب العملي، عادةً بالعمل إلى جانب مشغّل ذي خبرة قبل تولّي تشغيل خط الإنتاج بمفردك. ومع ذلك، فإن جودة التدريب هي العامل الأهم في تحديد ما إذا كان المشغّل سيحافظ على سلاسة الإنتاج. ومن أنماط الإخفاق المتكررة في هذا المجال العمل في مصنع يعمل على مدار 24/7، حيث لا تتداخل نوبات العمل الليلية مع نوبة المدرّب، فيُترك العاملون للتعامل وحدهم مع أنماط العلب الجديدة؛ والنتيجة زيادة الهدر والشكاوى في تلك النوبات. أما المهارات التي تساعد المشغّل على التقدم فعليًا فهي مهارات تشخيصية: ربط العيب بالقسم الذي تسبب فيه، وتوثيق الإعدادات في سجل التشغيل، والإلمام التام باختبار قوة الالتصاق. وهذه المهارات تؤهله مباشرةً لتولي دور مشغّل أول أو مشرف. إن سؤال «هل العمل مجرد تكرار رتيب بلا تفكير؟» الذي يطرحه من هم خارج المجال لا يعكس شعور من يؤدونه بإتقان تجاه العمل. يتسم الإنتاج الروتيني بإيقاع منتظم، لكن كل عملية تغيير تتطلب إعدادًا جديدًا، كما أن خط الإنتاج الذي يشغّل أنماطًا جديدة من العلب يجعل العمل متنوعًا. ويصف المشغّلون الذين يستمرون في هذا العمل مهنتهم بأنها حرفة تقوم على تعديلات صغيرة ومتواصلة، لا على حركة واحدة تتكرر باستمرار.آفاق القطاع: الأتمتة والفحص أثناء الإنتاج وتطور دور المشغّل
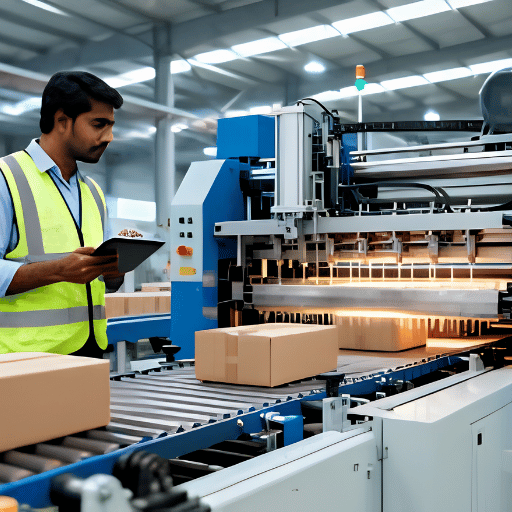 لا يتلاشى دور مشغّل آلة طي ولصق الكرتون، لكنه يشهد تحولًا خلال 2025–2026 من الضبط اليدوي إلى المراقبة والتحقق. وثمة ثلاثة تغييرات تقود هذا التحول، وينبغي للمشغّلين الذين يخططون للسنوات القليلة المقبلة متابعة هذه التغييرات الثلاثة.
الفحص المباشر للجودة على خط الإنتاج. تتضمن الخطوط الجديدة على نحو متزايد أنظمة رؤية وكاميرات عالية الدقة ومستشعرات ليزر، تراقب كل علبة لحظيًا لرصد مواضع غياب الغراء وأخطاء الطي وعيوب الطباعة، ثم تستبعد العلب المعيبة تلقائيًا من دون إيقاف الخط. وينقل ذلك دور المشغّل في الجودة من «سحب عينة كل ساعة» إلى «إدارة الحالات التي ترصدها الكاميرا»، ويزيد قيمة المشغّل الذي يفهم سبب حدوث العيب، لا الذي يكتفي بملاحظة وقوعه.
حفظ وصفات التشغيل والإعداد التلقائي. تخزّن الآلات الحديثة بيانات التشغيل على شاشة لمس: أدخل مقاس الفراغ الكرتوني المقصوص والمهيأ للطي، فتنتقل وحدة التغذية والطي المسبق وقرص اللصق وقسم الطي تلقائيًا إلى المواضع المحفوظة خلال دقائق، ويمكن استدعاء أوامر الإنتاج المخزنة وإعادة تشغيلها تلقائيًا. وهذا يقلّص زمن تغيير الإعداد، وهو تاريخيًا أصعب مهارات المشغّل، وينقل القيمة من ضبط الحوامل يدويًا إلى تقدير الوصفة التي ينبغي الوثوق بها ومتى يجب تجاوزها. تتيح آلة أوتوماتيكية لطي ولصق الكرتون ذات الوصفات المخزنة للمشغّل الأقل خبرة بلوغ الإنتاجية المطلوبة بسرعة أكبر، لكنها لا تغني عن اختبار قوة الالتصاق أو فحص أول علبة.
ما الذي ينبغي فعله؟ إذا كنتم من مشغّلي الآلات أو كنتم تخططون لتجهيز مصنعكم بالمعدات في 2026، فالخطوة العملية هي اعتبار الحكم على الجودة وتوثيق الإعداد من المهارات التي تحتفظ بقيمتها. تتولى الكاميرات والإعداد التلقائي بالمحركات المؤازرة المهام الميكانيكية المتكررة؛ أما المشغّل الذي يستطيع تفسير حالات الرفض في الفحص، والحفاظ على سجل نظيف، وإجراء اختبار تمزق الألياف بالخبرة العملية، فسيظل ذا قيمة مع أتمتة الخط من حوله.
من منظور مصنّع الآلات، تحقق المصانع أكبر استفادة من الأتمتة حين تقرنها بعادات تشغيلية راسخة، لا حين تتعامل معها كبديل عن المشغّلين. توصلك الوصفة المخزنة إلى إنتاج أول علبة بسرعة؛ لكن المشغّل المدرّب هو من يتأكد من استقامة العلبة وقوة التصاقها قبل اعتماد دفعة الإنتاج.
قائمة تدريب مشغّل آلة طي ولصق الكرتون: خطة مهارات لمدة 30 يومًا
ينبغي أن تنتهي خطة تدريب مشغّل آلة طي ولصق الكرتون المفيدة باعتمادات تستند إلى أداء يمكن ملاحظته، لا بمجرد قضاء ساعات بجانب الآلة. استخدموا قائمة التحقق هذه ذات المراحل الأربع لتأهيل مشغّل جديد قبل السماح له ببدء دفعة إنتاج من دون إشراف في وقت مبكر.
| مرحلة التدريب | ما يجب على المشغّل إثباته | اعتماد المشرف |
|---|---|---|
| الأيام 1–3: السلامة | تحديد جميع الحواجز وأزرار الإيقاف الطارئ؛ وشرح إجراءات القفل ووضع بطاقة التحذير؛ وإزالة انسداد محاكى من دون إدخال اليد إلى آلة قيد التشغيل. | يُمنع الوصول إلى الإنتاج حتى اجتياز جميع بنود السلامة. |
| الأسبوع 1: الإعداد | قراءة أمر العمل، وضبط وحدة التغذية والأدلة، وتحديد مواضع أقسام الطي، وتحميل المادة اللاصقة الصحيحة، وتسجيل بيانات ورقة الإعداد الأولى. | إكمال أمر إنتاج متكرر واحد تحت إشراف مباشر. |
| الأسبوع 2: الجودة | إجراء فحوص أول علبة للتحقق من استقامة العلبة وموضع الغراء وتمزق الألياف والضغط ودقة العدد؛ والتعرف على الانحراف والانفتاح بعد اللصق والفجوات في الغراء. | اجتياز فحص ثلاث عينات متتالية من أول إنتاج وفق معيار المصنع. |
| الأسبوعان 3–4: الإنتاج المنضبط | الحفاظ على الجودة طوال دفعة إنتاج كاملة، وتوثيق التعديلات، وإدارة التواصل مع وحدة التعبئة، وإتمام التنظيف في نهاية الوردية. | إكمال أمر إنتاج كامل من دون أي إخفاق كان يمكن تجنبه في السلامة أو الجودة. |
قائمة التحقق اليومية للسلامة: إغلاق الحواجز، واختبار أزرار الإيقاف الطارئ، والتحقق من درجة حرارة الغراء، وإخلاء الأرضية والممرات، والتأكد من توفر أجهزة القفل قبل تغذية أول فراغ كرتوني مقصوص ومهيأ للطي.
الأسئلة الشائعة
س: ما آلة طي ولصق الكرتون؟
عرض الإجابة
آلة طي ولصق الكرتون هي آلة تحويل تطوي الفراغات الكرتونية المسطحة المقصوصة بالقالب وتلصقها لتحويلها إلى علب جاهزة في تمريرة واحدة؛ وهي المرحلة التي تقع بين التكسير بالقالب والتعبئة.
س: هل العمل مشغّلًا لآلة طي ولصق الكرتون صعب؟
عرض الإجابة
يتطلب العمل جهدًا بدنيًا مستمرًا وتركيزًا ذهنيًا. تشغيل الآلة لإنتاج علب مألوفة عمل روتيني، لكن كل تغيير للإعداد يمثل تحديًا جديدًا، كما أن اكتشاف انحراف اللصق أو الطي مبكرًا يتطلب انتباهًا حقيقيًا. ويصف معظم المشغّلين العمل بأنه حرفة تقوم على تعديلات صغيرة مستمرة، لا على حركة واحدة متكررة.
س: ما الفرق بين آلة طي ولصق الكرتون وآلة التعبئة المرتبطة بها؟
عرض الإجابة
تطوي آلة طي ولصق الكرتون العلبة نفسها وتلصقها. أما آلة التعبئة المرتبطة بها فهي معدة منفصلة تقع بعد الآلة، تجمع العلب الجاهزة وتعدّها وتعبئها في صناديق استعدادًا لترصيصها على منصات التحميل. وتكتشف مصانع كثيرة أن مرحلة التعبئة هذه، أو مرحلة التغذية في بداية الخط، هي عنق الزجاجة الحقيقي للإنتاج، لا رأس اللصق الذي يُلقى عليه اللوم عادةً أولًا عند انخفاض الإنتاج.
س: هل يجري مشغّلو آلات طي ولصق الكرتون إصلاحات ميكانيكية؟
عرض الإجابة
يتولى المشغّلون التعديلات الروتينية، وإزالة الانسدادات، وتنظيف رؤوس اللصق، وأعمال الصيانة البسيطة. أما الأعطال الميكانيكية أو الكهربائية الكبيرة فعادةً ما يتولاها فني صيانة، لكن المشغّل غالبًا ما يكون أول من يشخّص موضع العطل وسببه.
س: ما سبب انفتاح العلبة بعد لصقها؟
عرض الإجابة
انفتاح العلبة يعني فشل الالتصاق، وغالبًا ما ينجم عن نقص الغراء، أو وضع خط الغراء في غير موضعه على لسان التراكب، أو قِصر مدة الضغط قبل تماسك الغراء. ويُتحقق من قوة الالتصاق باختبار تمزق الألياف: فالالتصاق السليم يؤدي إلى تمزق ألياف الورق المقوى عند تقشير العلبة، بدلًا من انفصال الطبقتين بسلاسة.
س: ما مدى خطورة تشغيل آلة طي ولصق الكرتون؟
عرض الإجابة
مع تثبيت الحواجز واتباع إجراءات القفل ووضع بطاقة التحذير، يكون هذا عملًا صناعيًا اعتياديًا وليس عالي المخاطر. وتعود معظم الحوادث الخطيرة إلى سلوكين: إدخال اليد إلى آلة قيد التشغيل لإزالة انسداد أو مسح رأس اللصق، والتعامل بإهمال مع المادة اللاصقة الساخنة، ما يسبب حروقًا. ويمكن تجنب السلوكين. وقد وُضعت قواعد OSHA لحواجز الآلات (1910.212) والقفل ووضع بطاقة التحذير (1910.147) تحديدًا لإزالة هذه المخاطر من خلال التصميم، ويعمل المشغّل المدرّب بأمان يومًا بعد يوم حين يلتزم بحدود الحواجز وإجراءات القفل.
هل تبحثون عن آلة طي ولصق الكرتون يستطيع مشغّلوكم تشغيلها بسلاسة؟
اطلبوا عرض سعر لآلة طي ولصق الكرتون →هل تفضلون البدء على نطاق صغير؟ اطلبوا منا قائمة فحص أول علبة القابلة للطباعة، والمكوّنة من 6 نقاط، ونموذج الإعداد ذي الخطوات الـ8.
لماذا كتبنا هذا المقال
تصنّع Cenwan Machine آلات طي ولصق الكرتون، ولذلك نلاحظ أمرًا متكررًا في مصانع العلب الكرتونية التي نزودها في أكثر من 40 دولة: الآلة مهمة، لكن تقدير المشغّل للإعداد وفحوص الجودة اليومية هما ما يحددان ما إذا كان الخط سيعمل بسلاسة. كتبنا هذا المقال لنجمع في مكان واحد معلومات الإعداد ومعايرة الغراء وإجراءات فحص أول علبة التي يعتمد عليها المشغّل، إلى جانب مراجع OSHA وBLS وTAPPI التي تغفل عنها معظم أدلة المشغّلين.
المراجع والمصادر
- 29 CFR 1910.147، التحكم في الطاقة الخطرة (القفل ووضع بطاقة التحذير)U.S. Occupational Safety and Health Administration
- 29 CFR 1910.212، المتطلبات العامة لجميع الآلاتU.S. Occupational Safety and Health Administration
- مدى انطباق متطلبات حواجز الآلات والقفل ووضع بطاقة التحذير على مطابع الطباعة (ANSI B65)U.S. Occupational Safety and Health Administration
- دليل التوقعات المهنية، المهن الإنتاجيةU.S. Bureau of Labor Statistics (May 2024)
- طريقة الاختبار T 840، المواد اللاصقة في وصلات التراكب الملصقة لحاويات الألواح الليفية المموجةTAPPI
- طريقة الاختبار TAPPI/ANSI T 821، التصاق المسامير في الورق المقوى المموجTAPPI
مقالات ذات صلة
راجعه فريق الهندسة في Cenwan Machine.