Entre em contacto com a Cenwan Machine Company


A transição global das embalagens de plástico para as de papel e cartão está a forçar as fábricas de transformação a reformular a forma como concebem, dobram e colam caixas de cartão para retalho. Os proprietários de marcas pretendem reduzir os resíduos de plástico e substituir tabuleiros descartáveis, embalagens tipo concha e pacotes múltiplos em película por cartão. Embora possa parecer semelhante a uma simples troca de materiais, processar cartão com revestimento de barreira em equipamentos existentes de dobragem e colagem é muito mais exigente. Os revestimentos de dispersão afetam negativamente a absorção de adesivos de base aquosa. Os tipos de cartão mais pesados também aumentam a recuperação elástica do vinco e o peso de expedição em comparação com as películas poliméricas leves. Os ganhos ambientais ao longo do ciclo de vida dependem do controlo do desperdício alimentar, da carga de transporte e da reciclagem municipal. Alinhar a seleção do substrato e a química do adesivo com a pré-dobragem a 180 graus e a compressão é fundamental para manter velocidades de linha elevadas.
Atualizado em outubro de 2026 | Revisão técnica pela equipa de engenharia de transformação da Cenwan Machine
Principais conclusões de engenharia para fábricas de transformação
- Calendário regulamentar: o Regulamento (UE) 2025/40 da União Europeia entrou em vigor a 11 de fevereiro de 2025. As suas regras gerais serão aplicáveis a partir de 12 de agosto de 2026 a todos os materiais de embalagem.
- O mercado global de embalagens de papel atingiu USD 448,9 mil milhões em 2025 e USD 461,8 mil milhões em 2026. As caixas de cartão dobráveis detêm uma quota de categoria de 45,2%, de acordo com o relatório de mercado do IMARC Group.
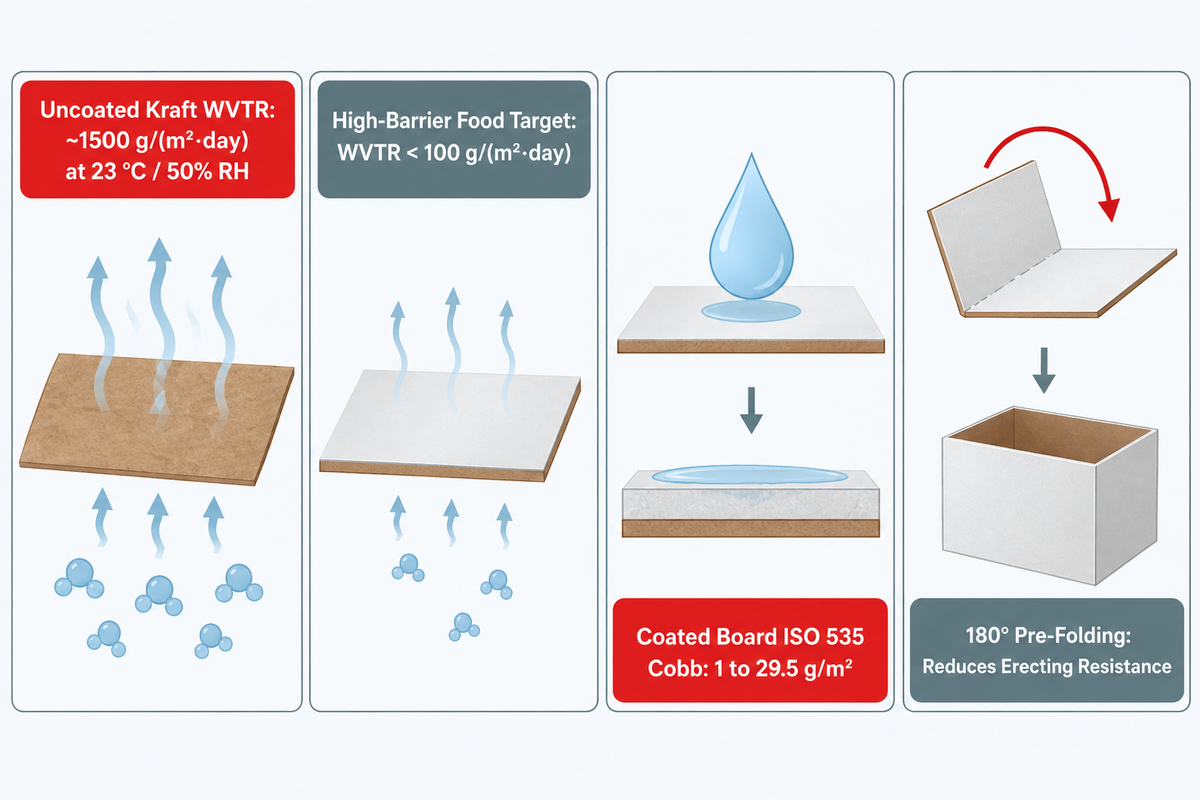
- A revisão de revestimentos de barreira da ScienceDirect de 2026 refere que o papel Kraft não revestido a 23 °C e 50% RH apresenta uma WVTR de cerca de 1500 g/(m²·day). As aplicações de embalagens alimentares de elevado desempenho exigem frequentemente uma WVTR inferior a 100 g/(m²·day), dependendo da sensibilidade do produto e do prazo de validade.
- Erros na seleção do adesivo, desequilíbrios de pressão e falhas no controlo da velocidade representam 70% dos defeitos de colagem de caixas de cartão, segundo o relatório de defeitos em dobradeiras-coladoras da Sinosun.
- As dobradeiras-coladoras de alta velocidade como a Cenwan CW-G conseguem colar cartão de 200 a 800 gsm, bem como microcanelura E/F/N, a velocidades até 400 m/min.
As fábricas de caixas de cartão têm de integrar quatro variáveis distintas ao mudar das embalagens de plástico para as de papel e cartão. Os transformadores devem coordenar a correspondência da gramagem do cartão (200 a 700 gsm na CW-W ou 200 a 800 gsm na CW-G) com as estruturas de carga e as fichas técnicas das fábricas de papel. Os revestimentos de barreira de dispersão de base aquosa são combinados com adesivos adequados. As linhas também controlam a recuperação elástica do vinco através da geometria do vinco e da pré-dobragem, e adicionam ferramentas para múltiplos cantos sempre que a geometria do tabuleiro o exige.
Porque é que a transição do plástico para o cartão reformula a produção de caixas de cartão
Da embalagem de plástico para o cartão, os processos de produção e a física das máquinas mudam. Formar recipientes tridimensionais de plástico requer um único ciclo de termoformagem. Substituir esses recipientes numa linha de transformação de recortes de cartão planos exige caixas de cartão cortadas e vincadas com múltiplos painéis, ganchos de dobragem para múltiplos cantos, revestimentos de barreira e um controlo de compressão mais rigoroso.
As regras regulamentares e os compromissos do setor retalhista impulsionam esta transição de materiais em toda a indústria global de embalagens. Na UE, o Regulamento relativo a embalagens e resíduos de embalagens (Regulamento (UE) 2025/40) entrou em vigor a 11 de fevereiro de 2025. As suas disposições gerais serão aplicáveis a partir de 12 de agosto de 2026, conforme confirmado pelo guia para exportadores sobre o PPWR da UE do Governo do Reino Unido. Importa salientar que o Regulamento (UE) 2025/40 abrange todos os materiais de embalagem, e não apenas o plástico. No PPWR da UE, os limites de PFAS para embalagens em contacto com alimentos serão aplicáveis a partir de 12 de agosto de 2026. Os requisitos de classificação de reciclabilidade para cada empresa e formato de embalagem abrangidos estão previstos a partir de 2030.
Os dados de mercado refletem a dimensão desta procura de transformação. De acordo com o relatório do mercado de embalagens de papel do IMARC Group, o setor global de embalagens de papel cresceu de USD 448,9 mil milhões em 2025 para USD 461,8 mil milhões em 2026. Prevê-se que o setor atinja USD 552,0 mil milhões até 2034, com uma taxa de crescimento anual composta de 2,25%. Dentro desse mercado global existente, as caixas de cartão dobráveis e embalagens representam o maior segmento de produto, com 45,2%. Uma análise setorial da Grand View Research independente avalia o mercado de embalagens de papel de 2025 em USD 416,1 mil milhões. Projeta USD 611,7 mil milhões até 2033, à medida que a procura dos consumidores por soluções de embalagem de fibra acelera.
O relatório sobre embalagens alimentares da UNEP Life Cycle Initiative salienta que as avaliações do ciclo de vida devem analisar a embalagem em conjunto com o produto alimentar que protege. Além disso, o peso de transporte dos recortes de cartão mais pesados também tem de ser avaliado. Como uma grande proporção do plástico produzido mundialmente é utilizada em recipientes alimentares de curta duração, barreiras mal concebidas podem criar um novo problema de desperdício alimentar. Quando as marcas mudam do plástico para o papel sem um desenvolvimento adequado da barreira, a deterioração dos alimentos e o maior peso de expedição podem anular as poupanças de material. Os transformadores responsáveis também confirmam que as fibras de madeira virgem provêm de práticas florestais sustentáveis. A certificação florestal apoia a gestão florestal responsável através de requisitos de aprovisionamento, proteção da biodiversidade e auditorias. Para as cadeias de custódia, existem normas credíveis que promovem a gestão florestal responsável e/ou ajudam a mitigar a desflorestação e a proteger florestas primárias. A utilização de pasta de papel certificada (papel) que os agregados familiares possam reciclar nos fluxos municipais ajuda a reduzir a dependência de combustíveis fósseis. Um produto descartável à base de papel pode reduzir as emissões de carbono ao longo do ciclo de vida associadas às alterações climáticas quando a produção de fibra, o revestimento, o peso de expedição e a proteção do produto proporcionam, em conjunto, uma pegada inferior. A recolha e a reciclagem efetivas das embalagens são necessárias para evitar a deposição de resíduos em aterros.
Que compromissos mecânicos e de barreira à humidade surgem ao mudar das embalagens de plástico para as de papel e cartão?
Substituir o plástico por cartão exige revestimentos de barreira para controlar a permeabilidade aos gases e a absorção de água. Ao mesmo tempo, os tipos de cartão mais pesados aumentam a recuperação elástica do vinco, o peso de expedição e as exigências de controlo da dobragem. Conforme documentado num estudo de referência sobre revestimentos de barreira da ScienceDirect de 2026, o papel Kraft não revestido a 23 °C e 50% de humidade relativa (RH) apresenta uma taxa de transmissão de vapor de água (WVTR) de cerca de 1500 g/(m²·day). A sua taxa de transmissão de oxigénio (OTR) excede 5000 cm³/(m²·day) nas mesmas condições de ensaio de 23 °C e 50% RH. A revisão de referência da ScienceDirect refere que as aplicações de embalagens alimentares de elevado desempenho exigem frequentemente uma WVTR inferior a 100 g/(m²·day) e uma OTR inferior a 100 cm³/(m²·day). Os valores-alvo exatos de barreira variam consoante a sensibilidade do alimento, o prazo de validade, a área de superfície da embalagem e as necessidades de respiração dos produtos frescos. Para o mesmo material a uma temperatura fixa, uma maior diferença de pressão de vapor de água aumenta geralmente a WVTR. A humidade elevada também pode aumentar a OTR em barreiras sensíveis à humidade ao plastificar a camada de barreira.
Colmatar essa lacuna de barreira requer revestimentos funcionais ou laminações que alteram o comportamento das dobradeiras-coladoras. Uma comparação comercial entre embalagens alimentares de papel e de plástico observa que as caixas de cartão multicamada ou com janela têm um custo de transformação superior ao das caixas simples. Por cada camada de barreira adicionada, as tolerâncias de vincagem e colagem mudam.
| Parâmetro de desempenho | Plástico rígido / flexível (PET, PP, PE) | Kraft não revestido / Cartão | Cartão revestido por dispersão | Impacto na linha da dobradeira-coladora |
|---|---|---|---|---|
| WVTR | Baixa permeabilidade ao vapor de água | Aproximadamente 1500 g/(m²·day) a 23 °C / 50% RH (revisão de 2026) | Abaixo de 100 g/(m²·day) é um valor-alvo alimentar citado; um estudo de dispersão distinto registou 240 g/(m²·day) | Comparar resultados apenas em condições de ensaio equivalentes; avaliar separadamente a absorção de água da cola |
| Transmissão de oxigénio | Para espessuras comparáveis, o PET proporciona geralmente uma barreira ao oxigénio mais forte do que o PE ou PP não revestidos | > 5000 cm³/(m²·day) a 23 °C / 50% RH (revisão de 2026) | Frequentemente < 100 cm³/(m²·day) em referências alimentares de alta barreira (varia consoante a sensibilidade do produto) | Camadas de barreira contínuas melhoram o desempenho, enquanto fissuras no vinco o podem comprometer |
| Absorção de água | A norma ISO 535 mede a absorção de água pelo papel e cartão | Maior absorção de água do que os tipos revestidos para o mesmo tempo de exposição | A revisão de barreiras de 2026 regista valores Cobb em cartão revestido de 1 a 29,5 g/m² | A cola de dispersão de base aquosa necessita de uma via para a remoção da água; a cola a quente fixa por arrefecimento; a adesão exige a molhagem do revestimento |
| Formação de cantos 3D | Cavidade moldada numa só peça | Abas cortadas para colagem em linha reta | Tabuleiros de 4 cantos / 6 cantos com cantos unidos ou estampados | Os tabuleiros dobrados de múltiplos cantos utilizam ganchos de contradobragem e bicos de colagem sincronizados |
| Memória do vinco e recuperação elástica | Definida pelo arrefecimento do molde de termoformagem | As fibras do cartão podem recuperar elasticamente após a dobragem | Rigidez à flexão elevada em tipos de cartão de grande espessura | A Holmen Iggesund descreve a pré-dobragem a 180° como uma forma de reduzir a resistência à montagem |
| Sensibilidade à humidade ambiente | Absorção de humidade insignificante | A celulose absorve e liberta humidade | A secagem reduz a aptidão à dobragem do cartão | A geometria do vinco, a direção das fibras e a delaminação interlaminar também afetam a dobragem e o aparecimento de fissuras |
| Atrito superficial no alimentador | Não alimentado em coladoras de caixas de cartão | Tração determinada pelo composto da correia e pela força normal | Revestimentos superiores de barreira escorregadios podem alterar o atrito no alimentador | A assistência por vácuo aumenta a força de contacto quando os recortes de cartão revestidos patinam |
| Vias de reciclagem e avaliação | Os plásticos são triados por polímero | A norma EN 643 classifica os tipos de papel e cartão recuperados | O protocolo 4evergreen de 2025 avalia embalagens à base de fibra para fábricas convencionais, de destintagem e especializadas | A avaliação abrange o cartão, o revestimento e o adesivo em conjunto |
Correspondência entre formatos de plástico e cartão: seleção dos tipos SBS, FBB, CUK, WLC e microcanelura
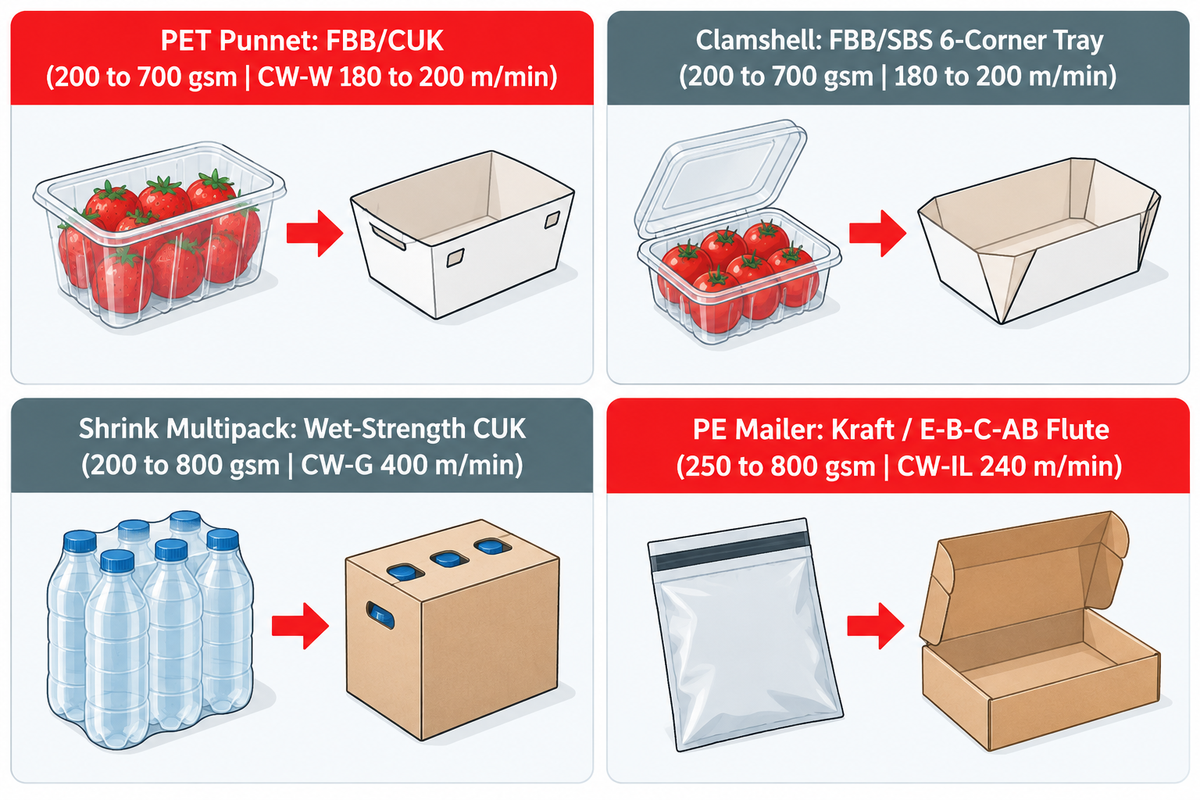
O primeiro passo para uma substituição eficaz do plástico consiste em fazer corresponder a exigência mecânica do recipiente polimérico original ao intervalo de gramagem comprovado do cartão, garantindo que a máquina de transformação consegue executar o trabalho. Os transformadores utilizam A Matriz de Transição Substrato-Velocidade (SSTM) para associar tabuleiros termoformados, embalagens tipo concha e películas retráteis a cartão compacto (200 a 700 gsm na CW-W ou 200 a 800 gsm na CW-G) e a cartão canelado de microcanelura E/F/N.
Nem todas as embalagens de plástico se convertem numa caixa de cartão cortada e vincada. Para tabuleiros tridimensionais pouco profundos, alguns fabricantes recorrem a pasta moldada ou a estampagem profunda 3D de cartão com prensa-chapas segmentados. Contudo, quando as marcas necessitam de impressão gráfica de alta qualidade para retalho, eficiência no transporte de recortes de cartão em plano e mudanças rápidas de trabalho entre referências SKU, as caixas de cartão cortadas e vincadas e os tabuleiros de cartão de múltiplos cantos dominam a produção em grande volume. Publicações especializadas do setor, como a Packaging Strategies e a Packaging World, têm documentado a forma como os transformadores substituem cuvetes de plástico, cintas retráteis e embalagens blister por cartão técnico.
Os fornecedores de materiais desenvolvem tecnologia de revestimento de barreira especificamente para estas linhas de transformação. Cada fábrica de papel propõe diferentes combinações de tipos entre cartão branqueado de pasta química (SBS), cartão para caixas dobráveis (FBB), cartão Kraft não branqueado revestido (CUK) e cartão duplex de fibra reciclada (WLC). Por conseguinte, os transformadores solicitam à fábrica de papel as fichas técnicas de contacto alimentar e de barreira, como a gama de cartão com revestimento de barreira da Stora Enso. Os engenheiros asseguram depois que a gramagem e a espessura da canelura do material escolhido correspondem à capacidade nominal mecânica da dobradeira-coladora (200 a 700 gsm na CW-W ou 200 a 800 gsm na CW-G).
Como devem os transformadores escolher entre SBS, FBB, CUK e microcanelura E/F/N ao substituir tabuleiros de plástico rígido?
Escolha SBS ou FBB para superfícies de impressão lisas, CUK para elevada resistência ao rasgamento e cartão canelado de microcanelura E/F/N para maior resistência à compressão vertical no empilhamento e rigidez estrutural. Verifique o intervalo nominal de espessura e a gramagem da dobradeira-coladora face à ficha técnica da fábrica de papel. Ensaie a carga de empilhamento, a exposição à humidade e os requisitos de barreira (por exemplo, humidade/gordura) e ajuste a velocidade da correia para as amostras de ensaio.
Apresenta-se abaixo A Matriz de Transição Substrato-Velocidade (SSTM), que associa oito formatos comuns de embalagens de substituição do plástico às famílias de cartão correspondentes e aos intervalos operacionais comprovados das máquinas dobradeiras-coladoras Cenwan.
| Tipo de formato de plástico substituído | Família de cartão candidata (verificar ficha técnica da fábrica) | Intervalo de gramagem / canelura da máquina | Tipo de caixa de cartão de substituição | Ferramentas da dobradeira-coladora e intervalo nominal da máquina |
|---|---|---|---|---|
| Cuvete em PET para produtos hortofrutícolas | FBB ou CUK com barreira à humidade | 200 a 700 gsm (intervalo da CW-W) | Tabuleiro dobrado de múltiplos cantos ou tabuleiro estampado | Ganchos de contradobragem; CW-W com velocidade nominal de 180 a 200 m/min |
| Recipiente tipo concha com tampa articulada | FBB ou SBS revestido por dispersão | 200 a 700 gsm (intervalo da CW-W) | Tabuleiro alimentar de 6 cantos com tampa articulada | Ganchos sincronizados de 6 cantos (CW-W com velocidade nominal de 180 a 200 m/min) |
| Película retrátil em LDPE para pacotes múltiplos | Kraft virgem CUK resistente à humidade | 200 a 800 gsm (intervalo da CW-G) | Embalagem envolvente para bebidas ou suporte superior em cartão | Unidade de pré-dobragem a 180° (CW-G com velocidade nominal até 400 m/min) |
| Tabuleiro termoformado para refeições congeladas | SBS / FBB com duplo revestimento de dispersão | 200 a 700 gsm (intervalo da CW-W) | Tabuleiro com cantos unidos por fole | Cola fria/quente compatível e compressão pneumática |
| Embalagem blister de retalho em PVC | Cartão SBS ou FBB | 200 a 800 gsm (intervalo da CW-G) | Caixa de colagem em linha reta com parede dupla e moldura de visualização | Dobragem em linha reta até 400 m/min na CW-G |
| Embalagem exterior para frascos de plástico rígido | WLC ou microcanelura E/F | Cartão de 200 a 700 gsm; canelura E/F | Caixa de cartão com fundo automático | Ganchos para fundo automático (180 a 200 m/min na CW-W) |
| Divisória estrutural moldada em EPS | Cartão canelado de microcanelura E, F ou N | Cartão de 200 a 800 gsm; canelura E/F/N | Divisória multicelular e suporte interior dobrado | Estrutura transportadora de folga alargada e ferramentas para divisórias |
| Saco de expedição em polietileno para comércio eletrónico | Cartão Kraft não branqueado ou canelura E/B/C/AB | Cartão de 250 a 800 gsm (intervalo da CW-IL) | Envelope de cartão com fita autoadesiva e tira de abertura | Linha integrada até 240 m/min na CW-IL |
Revestimento de barreira face à aptidão para colagem: cartões de dispersão aquosa, níveis de dinas e seleção de adesivos
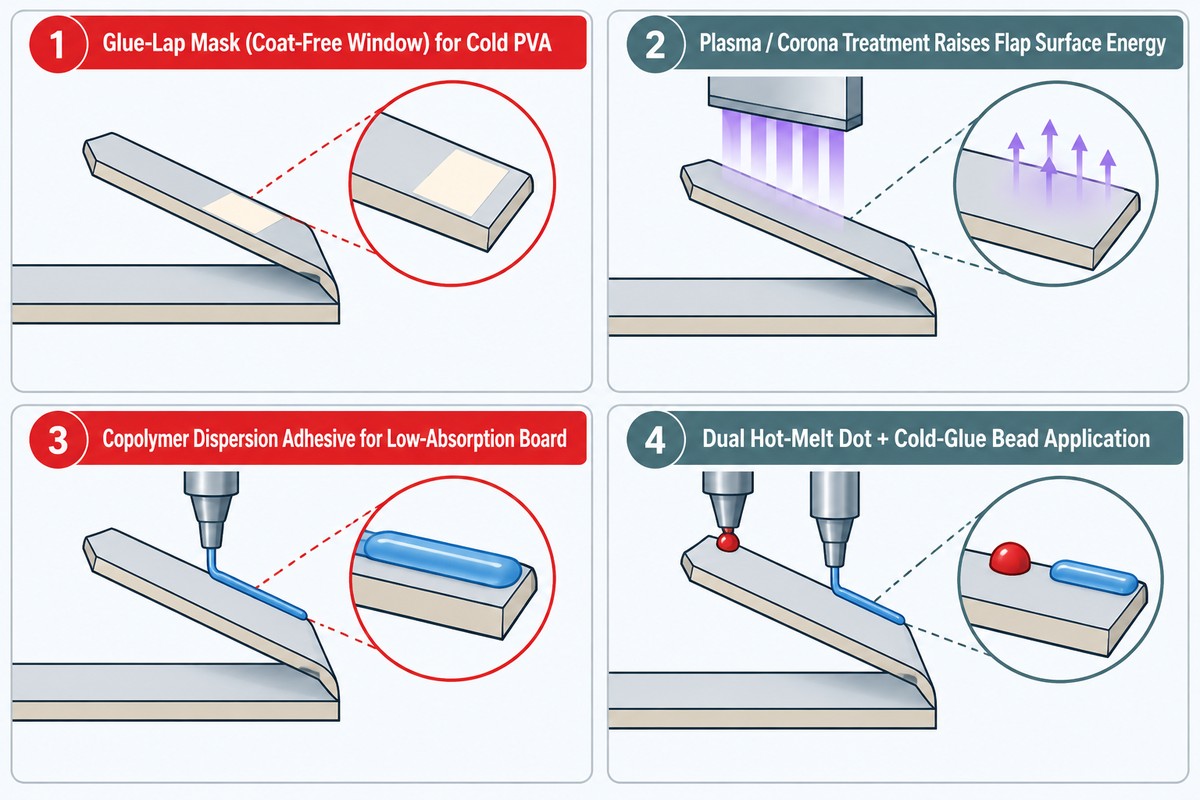
A substituição da laminação de película de polietileno por revestimentos de dispersão de base aquosa altera a forma como as uniões adesivas se formam numa dobradeira-coladora. Os cartões revestidos com baixa absorção de água (como o intervalo Cobb ISO 535:2023 de 1 a 29,5 g/m² na revisão da ScienceDirect de 2026) podem retardar a remoção da água dos adesivos de base aquosa. Para uma colagem fiável a alta velocidade, pode recorrer-se a uma formulação de adesivo compatível, abas de colagem sem revestimento ou tratamentos de superfície.
Historicamente, os transformadores produziam caixas de cartão resistentes à água e à gordura através da laminação por extrusão de polietileno (PE) sobre o cartão. Os invólucros alimentares incluem papel vegetal siliconizado, bem como folhas de papel encerado e papel resistente à gordura (não confundir com massa lubrificante industrial). As caixas de cartão dobráveis para produtos secos e refrigerados estão a evoluir para conceções monomaterial de fibra, ao contrário das embalagens asséticas tipo tijolo que utilizam camadas de alumínio e polietileno. Na reciclagem de papel, o método laboratorial europeu harmonizado de ensaio de reciclabilidade da Cepi e o Protocolo de Avaliação da Reciclabilidade 4evergreen (31 de janeiro de 2025) estabelecem ensaios laboratoriais de referência. Estes referenciais apoiam a iniciativa 4evergreen para atingir uma taxa de reciclagem de embalagens à base de fibra de 90% na Europa até 2030.
Os engenheiros têm de distinguir entre normas comerciais de matérias-primas e protocolos de ensaio de embalagens. A norma europeia EN 643:2014 define as categorias de papel e cartão reciclados. Também estabelece limites para os teores toleráveis de componentes não papeleiros nos resíduos e no comércio das fábricas de papel. Em contrapartida, o protocolo 4evergreen de 2025 avalia se uma embalagem acabada — cartão, revestimento de barreira e adesivo — é repulpada de forma limpa em fábricas convencionais, de destintagem ou especializadas. Um estudo revisto por pares da MDPI Coatings de 2022 sobre revestimentos de dispersão de base aquosa demonstrou que o cartão com duplo revestimento atingiu uma WVTR de 240 g/(m²•day) a 23 °C na presença de humidade elevada. Após um breve tratamento de imersão e enxaguamento numa solução diluída de hidróxido de sódio, o revestimento de dupla camada permaneceu ainda sobre o cartão. Por conseguinte, os transformadores devem ensaiar a caixa de cartão colada completa, em vez de assumirem que qualquer indicação de revestimento aquoso garante compatibilidade com as fábricas de reciclagem convencionais.
Como se comparam os revestimentos de barreira de dispersão aquosa com a laminação PE na colagem em dobradeira-coladora?
Tanto a laminação PE como os revestimentos de dispersão aquosa limitam a absorção de água pelo cartão, abrandando o mecanismo de presa por capilaridade das colas frias PVA de base aquosa convencionais. O guia técnico da PaperIndex Academy sobre os valores Cobb da norma ISO 535 refere que o ensaio Cobb60 avalia a absorção de água medindo a massa de água (g/m²) absorvida em 60 segundos. A norma ISO 535:2023 (e a TAPPI T 441 om-24) mede a capacidade de absorção de água e não a porosidade ao ar. Os cartões revestidos analisados na revisão da ScienceDirect de 2026 abrangem valores Cobb entre 1 e 29,5 g/m². Os revestimentos de barreira reduzem a absorção de água na face de contacto da colagem. Isto conduz à perda da drenagem capilar rápida para a rede de celulose e a tempos de presa mais longos em comparação com o cartão não revestido. Para compensar este efeito, o operador precisa de ajustar o tempo aberto e o tempo de cura do adesivo para corresponderem aos tempos indicados na ficha técnica.
Conforme analisado no estudo da SBL Machinery sobre falhas de dobragem e colagem, a cola de base aquosa convencional utilizada em superfícies revestidas a PE ou impermeabilizadas pode falhar quando a barreira bloqueia a penetração. Um relatório sobre defeitos de colagem em caixas de cartão, elaborado pela Sinosun, indica que 70% dos defeitos de colagem em caixas de cartão se devem à escolha inadequada da cola, ao desequilíbrio de pressão e a problemas de velocidade. O guia de boas práticas da Lanco Adhesives para caixas de cartão refere que, se o tempo aberto do adesivo for demasiado longo, as abas rígidas podem abrir após a correia de compressão. Por outro lado, se o tempo aberto do adesivo for demasiado curto, pode ocorrer formação prematura de película superficial e a colagem não se realiza.
Para evitar a abertura das juntas em cartão com revestimento de barreira, existem quatro controlos de engenharia que as fábricas de transformação podem aplicar:
- Reserva na aba de colagem (janela sem revestimento): deixar a aba de colagem sem revestimento durante a aplicação da barreira em rotogravura ou flexografia, para que o adesivo de emulsão PVA a frio possa aderir às fibras de celulose nuas.
- O tratamento superficial por plasma/coroa eleva a energia superficial da aba de colagem revestida para favorecer a molhagem pelo adesivo.
- Os adesivos de dispersão formulados substituem o PVA convencional por emulsões copoliméricas desenvolvidas para molhar e aderir a superfícies de barreira de baixa absorção.
- A aplicação dupla de cola a quente e cola fria utiliza um ponto de adesivo termofusível de poliolefina metalocénica ou EVA de presa rápida para garantir resistência de fixação inicial enquanto arrefece. Em seguida, um cordão adjacente de cola fria compatível seca para criar a união definitiva.
Recuperação elástica do vinco, pré-dobragem a 180 graus e controlo de fissuras no vinco em linhas de alta velocidade
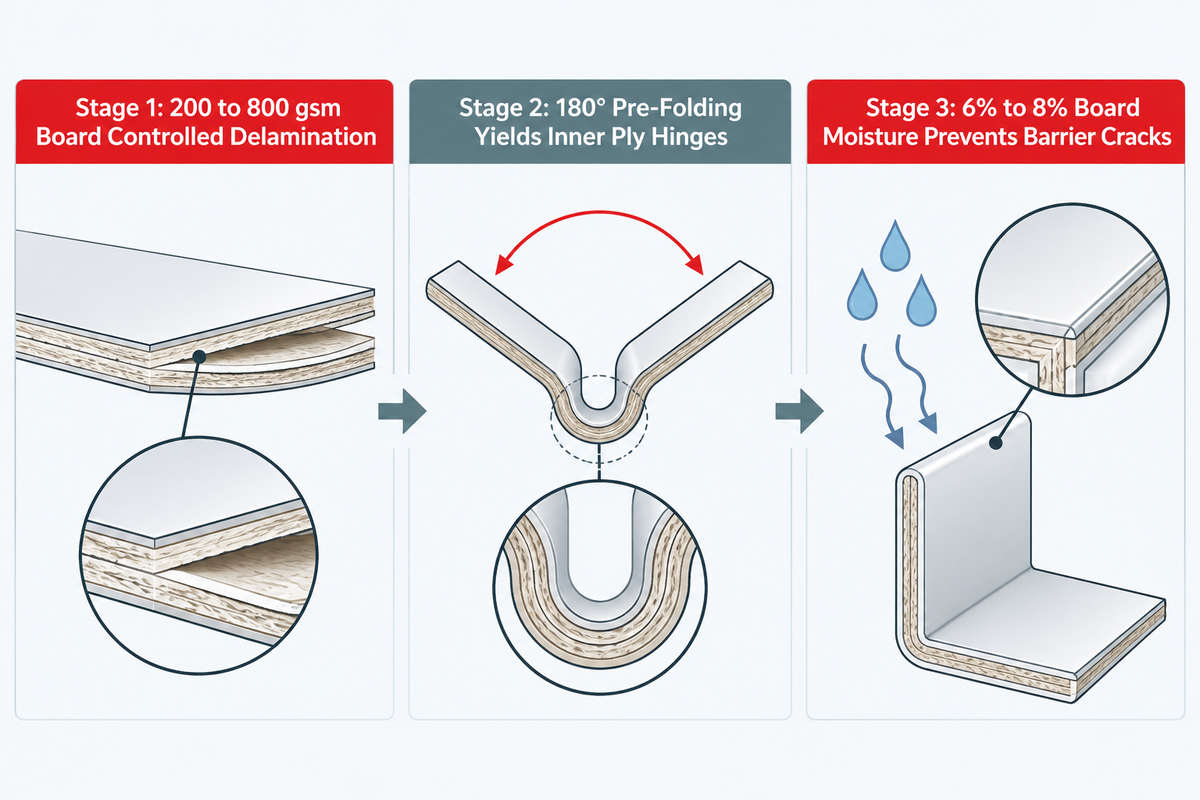
Os cartões Kraft virgem pesados e os cartões revestidos por dispersão apresentam uma recuperação elástica das fibras que resiste à dobragem automatizada. A geometria de vincagem, a delaminação interlaminar controlada, a humidade do cartão e a direção das fibras afetam a recuperação elástica do vinco e a fissuração na linha de vinco. A pré-dobragem a 180 graus, descrita pela Holmen Iggesund, permite superar a resistência à montagem nas linhas de enchimento.
Numa caixa de cartão de 200 a 800 gsm que substitui um tabuleiro de plástico rígido, o comportamento à flexão depende da rigidez do material, da espessura do cartão, da direção das fibras e da geometria da caixa de cartão. Uma investigação revista sobre a transformação de materiais de embalagem revestidos da NC State BioResources demonstra que as camadas de barreira frágeis podem sofrer microfissuras devido a uma geometria de vinco desadequada. As tensões de vincagem podem depender da profundidade de dobragem e também da orientação das fibras no sentido da máquina face ao sentido transversal (MD/CD). Estudos de elementos finitos sobre a vincagem de cartão indicam que, para obter uma dobra perfeitamente limpa, a delaminação das camadas tem de ocorrer de forma controlada. O desempenho do vinco também depende da profundidade da vincagem.
Porque é que a pré-dobragem completa a 180 graus é obrigatória ao processar cartão pesado de substituição do plástico?
A pré-dobragem quebra a rigidez inicial do vinco virgem antes de a caixa de cartão chegar à secção final de colagem e fecho. O Manual do Cartão da Holmen Iggesund sobre aptidão à vincagem e dobragem explica que uma baixa resistência à flexão no vinco garante uma reduzida recuperação elástica. Pré-dobrar o recorte de cartão a 180 graus também reduz a resistência à montagem nas linhas de enchimento a jusante. Numa dobradeira-coladora de alta velocidade, a pré-dobragem das linhas de vinco principais a 180° de acordo com o desenho técnico da caixa forma as charneiras das camadas internas antes do fecho final.
Os profissionais no fórum r/Packaging referem que, sem delaminação do vinco e pré-quebra da fibra, as caixas de cartão dobradas sofrem recuperação elástica ao longo das juntas de colagem da base. Nos debates do r/Packaging Design sobre caixas de cartão complexas de múltiplos painéis, os transformadores também adicionam vincos de alívio e ganchos de dobragem sincronizados às abas pesadas para ajudar a eliminar a torção. Por último, um estudo de embalagem da Michigan State University sobre vincos em cartão para caixas dobráveis confirmou que a rigidez do vinco é influenciada pela largura da lâmina de vincagem, pela profundidade da vincagem e por um teor de humidade de 6% a 8% no cartão. A secagem excessiva do cartão também pode aumentar a fissuração ao longo do revestimento de barreira.
Atualizações de subsistemas da dobradeira-coladora: alimentação por vácuo, esquadria, ferramentas para múltiplos cantos e tempo de permanência sob compressão
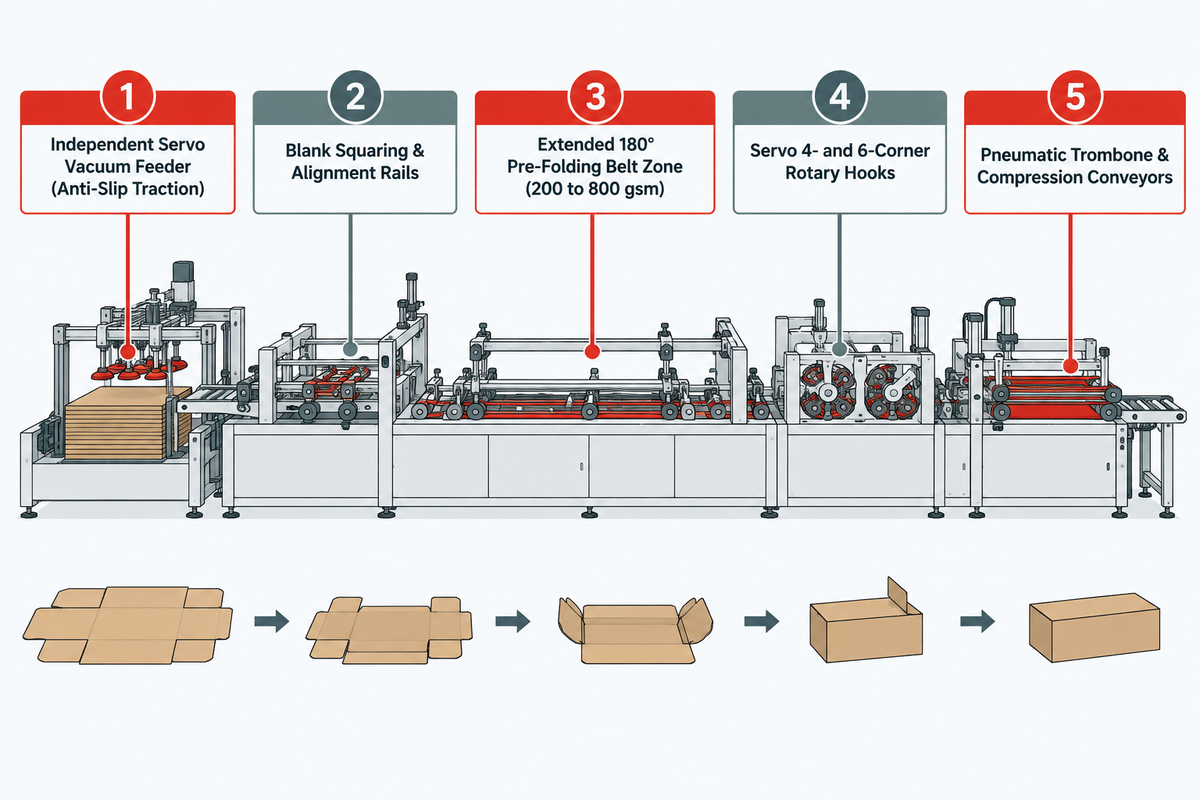
Os recortes de cartão com revestimento de barreira e os tabuleiros de múltiplos cantos necessitam de atualizações de equipamento quando a capacidade atual de alimentação, dobragem, aplicação de adesivo ou compressão se revela insuficiente após os ajustes de processo. Os principais módulos mecânicos são a alimentação assistida por vácuo, as guias de esquadria e acerto de registo, os ganchos rotativos eletrónicos para 4 e 6 cantos, os aplicadores duplos de cola e o controlo pneumático da compressão e do tempo de permanência.
As dobradeiras-coladoras modernas utilizam técnicas de estabilização para ajudar a transportar recortes de cartão rígidos a velocidades elevadas. A patente europeia EP1593482A2 (Estação de dobragem e alimentação numa dobradeira-coladora) descreve planos especiais de transporte de alimentação e dobragem para recipientes de cartão rígidos ou semirrígidos (classificação CPC B31B50/00). Além disso, a patente norte-americana US8926485B2 descreve controlos individuais sincronizados por estação e monitorização em linha para manter os recortes de cartão em esquadria durante as variações de velocidade.
Que atualizações no alimentador, na esquadria e na compressão da dobradeira-coladora são necessárias para processar cartão com revestimento de barreira a alta velocidade?
Ao atualizar uma linha para produzir referências SKU de substituição do plástico a velocidades de 180-200 m/min (na CW-W) ou até 400 m/min (na CW-G), os cinco subsistemas mecânicos seguintes devem ser inspecionados em toda a gama de máquinas dobradeiras-coladoras de alta velocidade:
- Alimentador por vácuo com servomotor independente: a assistência por vácuo no alimentador aumenta a força de contacto e melhora a tração para recortes de cartão revestidos que tendem a patinar nas correias. A patinagem pode ocorrer em qualquer sistema de alimentação se a força de alimentação necessária for superior ao atrito disponível.
- As guias de esquadria e alinhamento do recorte de cartão alinham tabuleiros alimentares de múltiplos cantos e recipientes hexagonais antes de o recorte de cartão cortado e vincado entrar nas correias de pré-dobragem.
- As zonas prolongadas de transição das correias de pré-dobragem a 180° dobram gradualmente os vincos principais para diminuir o risco de fissuração da camada exterior em cartões de 200 a 800 gsm.
- Os ganchos rotativos para 4 e 6 cantos sincronizados por servomotor dobram os foles traseiros com precisão em modelos de tabuleiros de múltiplos cantos, conforme detalhado no nosso guia de dobradeiras-coladoras de 4/6 cantos.
- O trombone pneumático e os transportadores de compressão regulam uniformemente a pressão de retenção das correias enquanto os adesivos de dispersão curam em diferentes alturas de escama.
Para a transformação de microcanelura E, F ou N juntamente com cartão compacto, as estruturas transportadoras e as folgas das correias superiores têm de acomodar a espessura do cartão canelado de microcanelura, conforme detalhado no nosso guia de dobradeiras-coladoras de cartão canelado.
Modernização de dobradeiras-coladoras autónomas face a linhas de embalamento automáticas integradas para referências SKU em cartão
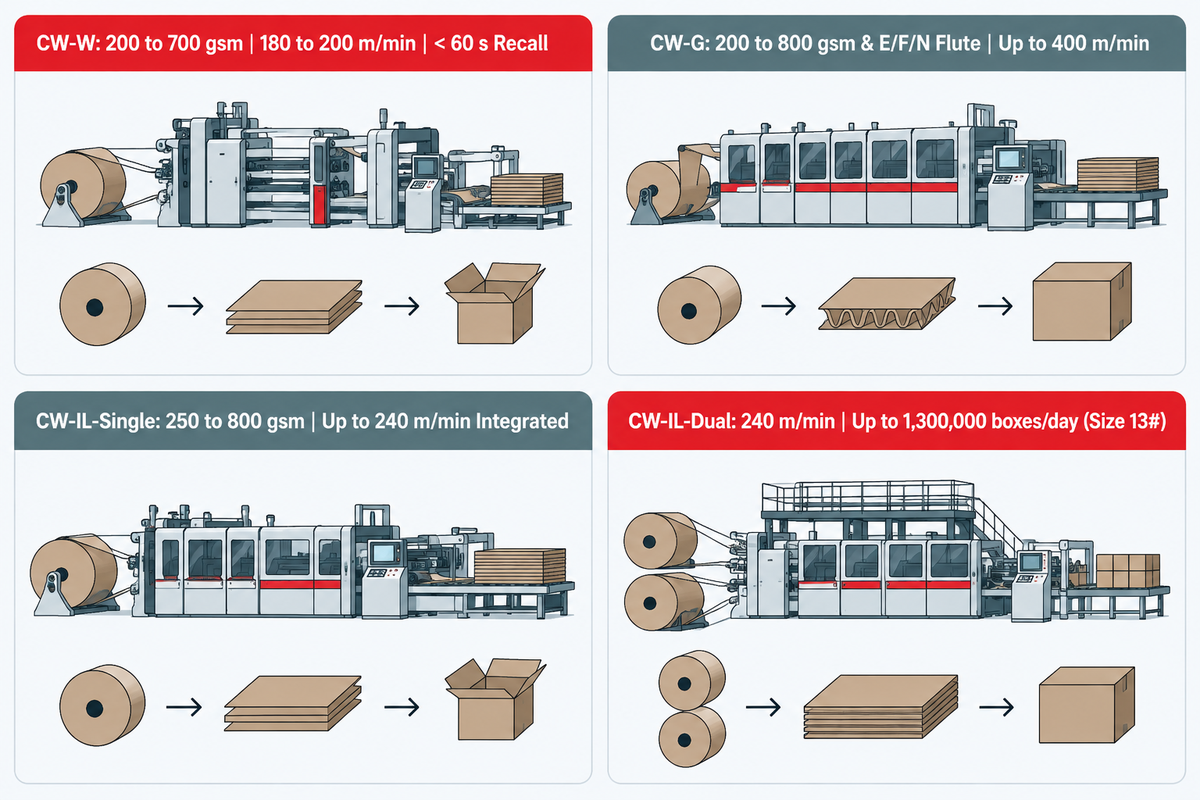
As fábricas aplicam a Auditoria de Transição para Cartão em 4 Etapas para escolher entre modernizar uma dobradeira-coladora autónoma e implementar uma linha de embalamento automática integrada. As atualizações em equipamentos autónomos com mudanças de formato por servomotor em menos de 60 segundos são adequadas para tiragens curtas com múltiplas referências SKU. As linhas integradas de duplo canal maximizam a cadência de produção até 1 300 000 caixas/dia para caixas de cartão de grande volume.
As máquinas de embalamento em papel flexível (como as máquinas para sobres da Sitma Machinery) destinam-se a bolsas planas, ao passo que as embalagens rígidas de retalho exigem maquinaria para caixas de cartão cortadas e vincadas. Fundada em 2011 em Wenzhou, Zhejiang, a Zhejiang Chengwang Intelligent Packaging Equipment (Cenwan Machine) fabrica dobradeiras-coladoras autónomas e sistemas chave-na-mão de linha de embalamento automática. A linha de dobradeira-coladora de duplo canal CW-IL-Dual cumpre a Diretiva Máquinas 2006/42/EC e a norma EN 415-1:2014.
Como devem as fábricas de caixas de cartão avaliar dobradeiras-coladoras autónomas face a linhas de embalamento automáticas integradas ao expandir a produção de embalagens de papel?
As fábricas devem optar por uma dobradeira-coladora autónoma para tiragens curtas frequentes com múltiplas referências SKU e por uma linha integrada de duplo canal para caixas de cartão alimentares e de comércio eletrónico de grande volume. As linhas integradas ligam a alimentação a montante de recortes de cartão cortados e vincados à dobragem de alta velocidade, colagem, contagem e cintagem de fardos até 1 300 000 caixas/dia no formato 13#. Aplique a Auditoria de Transição para Cartão em 4 Etapas antes de realizar o investimento de capital.
- Etapa 1 (Equivalência de formato estrutural e qualidade de cartão): associe cada referência SKU à máquina específica. A CW-W abrange cartão de 200 a 700 gsm e canelura E/F, enquanto a CW-G abrange cartão de 200 a 800 gsm e canelura E/F/N.
- A Etapa 2 (Revestimento de barreira de dispersão face ao grau de repulpabilidade) distingue a aptidão para colagem da repulpabilidade. Os tratamentos de superfície podem favorecer a adesão, e a avaliação 4evergreen de 2025 analisa em conjunto a estrutura de cartão, revestimento e adesivo.
- A frequência com que as equipas de operadores mudam os tipos de caixa é analisada na Etapa 3. As estruturas motorizadas por servomotor com chamada de memória em menos de 60 segundos na CW-W (180 a 200 m/min) reduzem o tempo de paragem em tiragens com múltiplas referências SKU.
- A Etapa 4 (Integração da linha a montante e a jusante) analisa o embalamento manual autónomo face à integração de pré-alimentadores e de colagem e cintagem de alta velocidade numa linha CW-IL a operar até 240 m/min com 1 a 2 operadores.
| Sistema / estação de transformação | Intervalo de cartão e canelura | Velocidade nominal / produção efetiva | Mudança de formato de encomenda | Caso principal de transição para cartão e CAPEX de referência |
|---|---|---|---|---|
| Máquina de dobrar e colar caixas Cenwan CW-W | Cartão de 200 a 700 gsm; canelura E/F | 180 a 200 m/min | < 60 s por chamada de memória com servomotor | Mudanças frequentes de formato SKU, tiragens de fundo automático e de 4/6 cantos (USD 40 000–80 000 FOB) |
| Dobradeira-coladora de alta velocidade Cenwan CW-G | Cartão de 200 a 800 gsm; canelura E/F/N | Velocidade de correia até 400 m/min | Preparação da máquina manual / semiautomática | Tiragens longas de suportes para bebidas, mangas de Kraft pesado e caixas de cartão para retalho (USD 35 000–75 000 FOB) |
| Linha de embalamento Cenwan CW-IL-Single | Cartão de 250 a 800 gsm; canelura E/B/C/AB | Até 240 m/min integrada | Sincronização automatizada de receitas | Dobragem, colagem, contagem e cintagem automatizadas de canal único (USD 80 000–160 000 FOB) |
| Linha de embalamento Cenwan CW-IL-Dual | Cartão de 250 a 800 gsm; canelura E/B/C/AB | 240 m/min (até 1 300 000 caixas/dia no formato 13#) | Sincronização de receitas em duplo canal | Sobres de comércio eletrónico e caixas de cartão alimentares de grande volume com 1–2 operadores (USD 140 000–280 000 FOB) |
| Unidade de pré-tratamento em linha por plasma / coroa | Abas com revestimento de dispersão, PE ou verniz | Sincronizada com a CW-G até 400 m/min | Zero mudança de formato mecânica | Eleva a energia superficial da aba de colagem para a molhagem pela cola fria |
| Sistema duplo de extrusão de cola fria + cola a quente | Cartão de barreira revestido com baixa absorção de água | Comutação de bicos de alta frequência | Chamada digital do padrão de colagem | Utiliza ponto de cola a quente para fixação inicial enquanto a cola fria seca |
| Módulo de ganchos rotativos eletrónicos de 4/6 cantos | FBB / SBS / CUK de 200 a 700 gsm | 180 a 200 m/min na CW-W | Ajuste de fase por servomotor | Dobra tabuleiros de múltiplos cantos que substituem embalagens tipo concha e cuvetes de plástico |
| Inspeção ótica de colagem e ejetor pneumático | Todos os tipos de cartão revestidos e não revestidos | Ejeção individual de recortes de cartão até 400 m/min (CW-G) | Guardado com a receita do trabalho de produção | Deteta cordões de cola em falta ou deslocados e ejeta recortes de cartão defeituosos antes do embalamento |
Controlo de qualidade, verificação de arrancamento de fibras e lista de verificação de prontidão da fábrica para conversões do plástico para o papel
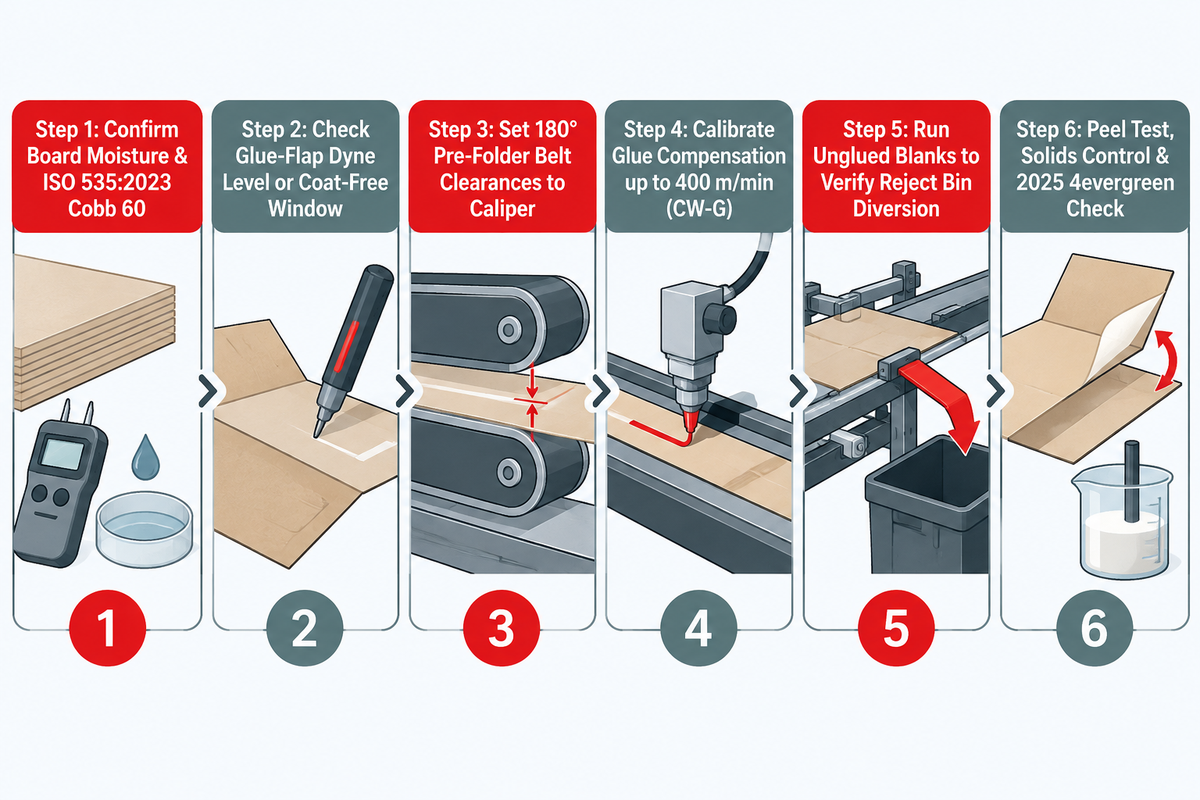
A produção a alta velocidade de cartão de barreira exige inspeção de colagem em malha fechada e ensaios de adesão acondicionados. Nas caixas de cartão para a cadeia de frio, a integridade do revestimento de barreira e da junta colada tem de ser avaliada durante o armazenamento em congelação e na transição para as condições ambientais. As equipas de qualidade realizam ensaios para avaliar a resistência da união e a capacidade de suportar uma carga contínua sem abertura da junta antes da autorização para expedição do lote.
O cartão revestido por dispersão não pode ser avaliado apenas através de uma inspeção visual na correia da secção de saída. A junta colada pode abrir mais tarde no armazenamento a frio, especialmente se o adesivo aderir apenas à camada superficial do revestimento.
Como é que as câmaras de inspeção de colagem em linha e os ensaios de arrancamento de fibras evitam a abertura de caixas de cartão na cadeia de frio?
Os sensores óticos ou de infravermelhos de inspeção de colagem em linha monitorizam a presença, a posição e a largura do cordão de cola nos recortes de cartão em máquinas dobradeiras-coladoras de alta velocidade. Quando o controlador deteta um cordão em falta ou desalinhado, um ejetor pneumático de alta velocidade remove esse único recorte de cartão antes de entrar na pilha de compressão. Simultaneamente, são retiradas caixas de cartão acondicionadas para ensaios destrutivos de pelagem. São realizados ensaios de qualificação da colagem para avaliar a união e validar o processo integrado. O arrancamento de fibras e a delaminação do revestimento permitem identificar o ponto de rutura.
Utilize esta lista de verificação de prontidão pré-produção antes de iniciar uma tiragem de caixas de cartão de substituição do plástico:
- Confirme a humidade do cartão e o certificado de lote ISO 535:2023 Cobb 60 face à ficha técnica da fábrica de papel e carregue o alimentador em conformidade.
- Verifique o nível de dinas da aba de colagem após o tratamento por plasma ou assegure o acerto de registo da janela sem revestimento na aba de colagem para permitir que a cola fria molhe o substrato.
- Defina as folgas das correias da unidade de pré-dobragem a 180° para corresponderem exatamente à espessura do recorte de cartão, evitando esmagar as microcaneluras ou fissurar os revestimentos de barreira.
- Calibre a compensação do padrão de colagem por encoder entre a velocidade de preparação da máquina e a velocidade nominal (até 400 m/min na Cenwan CW-G) para manter o posicionamento do cordão de cola. Controle a quantidade de cola, o corte do bico, a reologia do adesivo e a compressão para evitar fios de cola e transbordamento.
- Faça passar recortes de cartão sem cola pelo sistema à velocidade nominal para verificar o desvio das unidades defeituosas para o contentor de rejeição.
- O desempenho da união é avaliado através de ensaios de pelagem. A consistência da colagem é monitorizada através do controlo do teor de sólidos do adesivo. O protocolo 4evergreen de 2025 avalia a reciclabilidade das embalagens, e a norma EN 643 especifica as categorias de papel recuperado. Para correias sobresselentes, bicos aplicadores ou apoio na modernização de equipamento, contacte os nossos especialistas em peças sobresselentes e assistência técnica para dobradeiras-coladoras.
Perguntas frequentes sobre a transição do plástico para o papel e cartão e a automação de caixas de cartão
As dobradeiras-coladoras de colagem em linha reta existentes conseguem processar cartão com barreira de dispersão de base aquosa sem modificações de equipamento?
As dobradeiras-coladoras de colagem em linha reta existentes conseguem processar recortes de cartão revestidos por dispersão quando a capacidade de alimentação, dobragem e compressão é suficiente e as abas de colagem utilizam adesivos compatíveis ou janelas sem revestimento.
Existem três variáveis de processo que determinam se são necessárias atualizações de equipamento quando os transformadores processam cartão com barreira de dispersão aquosa a velocidades de correia elevadas. Primeiro, se os revestimentos superiores de barreira escorregadios patinarem contra correias de alimentação desgastadas, as correias de alimentação assistidas por vácuo aumentam a tração de contacto. Segundo, um valor Cobb baixo na face de contacto da colagem indica uma absorção de água limitada. Neste caso, a fábrica pode implementar tratamento por plasma em linha ou utilizar um adesivo de dispersão copolimérico. Terceiro, a recuperação elástica de cartões mais pesados pode exigir uma pistola de fixação de cola a quente ou um tempo de permanência prolongado sob compressão pneumática para evitar a abertura das juntas.
Porque é que as caixas de cartão que substituem as embalagens de plástico tipo concha exigem módulos de dobradeira-coladora de 4 cantos ou 6 cantos?
As embalagens de plástico termoformadas tipo concha dependem de paredes laterais moldadas, que o cartão plano reproduz através de dobras de tabuleiro com múltiplos cantos unidos por fole.
Uma dobradeira-coladora de colagem em linha reta dobra vincos paralelos apenas ao longo da direção de transporte. As alternativas em cartão para substituir cuvetes de plástico para produtos hortofrutícolas incluem caixas de cartão dobradas de múltiplos cantos e tabuleiros estampados. As caixas de cartão com tampa articulada para pronto-a-comer podem utilizar conceções dobradas de 6 cantos, nas quais a camada de barreira e as selagens dos cantos proporcionam um fecho estanque a fugas. A dobragem dos foles diagonais traseiros em tabuleiros de múltiplos cantos (a velocidades de transporte de 180-200m/min na Cenwan CW-W) recorre a ganchos de contradobragem e bicos de colagem sincronizados. Uma secção de esquadria alinha depois os cantos dos tabuleiros para os desapilhadores automáticos.
Qual é a diferença entre o cartão laminado com PE e o cartão revestido por dispersão na reciclagem e na colagem?
O cartão revestido por dispersão utiliza um revestimento de barreira de base aquosa, ao passo que a laminação com PE adiciona uma camada de película plástica; a repulpabilidade depende da embalagem completa e do processo da fábrica de papel recetora.
O polietileno (PE) laminado por extrusão une uma camada contínua de película plástica à superfície do cartão. A película de PE pode dificultar a molhagem e a libertação das fibras e permanecer como rejeito não fibroso durante a repulpagem. Entretanto, a norma EN 643 classifica a matéria-prima de papel recuperado e especifica as tolerâncias para componentes não papeleiros. O cartão revestido por dispersão forma uma barreira à medida que o revestimento de base aquosa seca. Na citada investigação da MDPI Coatings de 2022, o cartão com duplo revestimento atingiu uma WVTR de 240 g/(m²·day) a 23 °C sob humidade elevada, e um breve ensaio de imersão alcalina e enxaguamento ainda deixou resíduos do revestimento de dupla camada. Para caixas de cartão comerciais, o protocolo 4evergreen de 2025 avalia a estrutura colada completa.
Como é que o teor de humidade do cartão afeta a fissuração do vinco durante a dobragem a alta velocidade?
A humidade acondicionada do cartão favorece a aptidão à dobragem; a secagem excessiva aumenta o risco de fissuração durante a pré-dobragem a 180 graus.
De acordo com um estudo da Michigan State University, a rigidez do vinco resulta da largura da lâmina de vincagem, da profundidade de penetração e de um teor de humidade do cartão de 6% a 8%, bem como da orientação das fibras.
Quando deve um transformador escolher microcanelura (canelura E, F ou N) em vez de cartão compacto ao substituir o plástico?
Escolha cartão de microcanelura E, F ou N ao substituir divisórias e suportes de plástico rígido que exijam elevada resistência ao empilhamento.
Produtos eletrónicos frágeis, cosméticos em embalagens de vidro e expedições mais pesadas utilizam microcanelura E, F ou N (transformada até 800 gsm nas dobradeiras-coladoras Cenwan) para garantir resistência à compressão vertical no empilhamento.
Atualize a sua linha de caixas de cartão para tiragens de embalagens de substituição do plástico pelo papel
Envie aos nossos engenheiros de transformação o seu desenho técnico de substituição do plástico, o tipo de cartão (200 a 800 gsm ou microcanelura E/F/N), a especificação Cobb do revestimento de barreira e o objetivo de produção efetiva diária.
Solicitar uma avaliação de engenharia para a linha de caixas de cartão
Referências e fontes
- Novas regras da UE sobre embalagens entram em aplicação (Regulamento (UE) 2025/40), Direção-Geral do Ambiente da Comissão Europeia, 2025–2026.
- PPWR da UE, Guia do Regulamento relativo a Embalagens e Resíduos de Embalagens, Departamento de Negócios e Comércio do Governo do Reino Unido, 2025.
- A 4evergreen publicou o Protocolo Atualizado de Avaliação da Reciclabilidade, Aliança 4evergreen, 31 de janeiro de 2025.
- A Cepi publica atualização do método laboratorial europeu de ensaio de reciclabilidade, Confederação das Indústrias Europeias do Papel (Cepi), 2025.
- Análise comparativa de revestimentos de barreira para embalagens de papel: de biopolímeros e nanomateriais a bionanocompósitos, Progress in Organic Coatings (ScienceDirect), 2026.
- Sobre o desempenho de barreira aos gases e a reciclabilidade de revestimentos de dispersão de base aquosa em cartão, MDPI Coatings, 12(12), 1841.
- A transformação e os seus efeitos nas propriedades de barreira de materiais de embalagem revestidos: uma revisão, NC State University BioResources.
- Manual do Cartão: Aptidão à Vincagem e Dobragem, Referência Técnica da Holmen Iggesund.
- A rigidez dos vincos em cartão para caixas dobráveis em função da lâmina de vincagem, preparação, profundidade de penetração e teor de humidade, Michigan State University Libraries ETD.
- Embalagens alimentares descartáveis de supermercado e respetivas alternativas: recomendações de Avaliações do Ciclo de Vida, UNEP Life Cycle Initiative, 2023.
- Relatório sobre a dimensão, quota e crescimento do mercado de embalagens de papel, 2026–2034, IMARC Group, 2026.
- EP1593482A2: Estação de dobragem e alimentação numa dobradeira-coladora, Instituto Europeu de Patentes / Google Patents.
- US8926485B2: Dobradeira-coladora e método de controlo de estações individuais, Instituto de Patentes e Marcas dos Estados Unidos / Google Patents.