Póngase en contacto con Cenwan Machine Company

Cómo elegir una plegadora-encoladora de cajas para su producción

Una plegadora-encoladora de cajas es un equipo que pliega y encola formatos de caja compatibles dentro de un proceso de embalaje. Elija la máquina en función de las cajas que debe fabricar, no de la cifra de velocidad más alta de un catálogo. Para preparar una solicitud de compra útil, anote la construcción de la caja, el intervalo dimensional, el material y el proceso de encolado, la combinación de trabajos, el patrón de cambios, la producción observada de cajas conformes, los servicios necesarios, las interfaces de línea y las pruebas previas a la compra. Así, los proveedores podrán presupuestar el mismo trabajo en lugar de interpretar de forma distinta una solicitud imprecisa.
Esta guía ayuda a los equipos de producción, ingeniería, calidad y compras a normalizar los requisitos. En una planta que fabrica cajas para la industria del embalaje, una solicitud útil explica qué debe plegar y encolar la línea y qué pruebas faltan. No es un catálogo de tipos de máquina, una comparación entre equipos automáticos y semiautomáticos, un método para mejorar los cambios de trabajo, una calculadora de producción ni una recomendación de modelo. Cenwan dispone de recursos específicos para esas decisiones. El objetivo aquí es reunir un conjunto común de pruebas antes de aprobar una lista de preselección o una solicitud de presupuesto.
Términos de búsqueda como «máquina encoladora manual de cajas», «máquina encoladora automática de cajas» y «encoladora de cajas» son solo un punto de partida. Lo mismo ocurre con «máquina encoladora de cajas pequeñas», «precio de una máquina encoladora de cajas» y «mejor máquina encoladora de cajas»: convierta cada término en los campos de prueba que se indican a continuación antes de elaborar una lista de preselección.
Equivalencias de términos de los proveedores
En los catálogos, una plegadora-encoladora de cajas puede aparecer como plegadora-encoladora de cartón, máquina plegadora-encoladora de cartón, plegadora de cajas, plegadora-encoladora de cajas, plegadora-encoladora o, simplemente, máquina para cajas. Considere el plegado de cajas, el plegado y encolado de cajas y el plegado y encolado preciso como funciones que deben verificarse, no como pruebas equivalentes.
En una línea automática de plegado y encolado o de alta velocidad, anote si «alta velocidad», «servo», «ajustable», «preplegado», «sección de alimentación», «fondo automático» y «cola fría» hacen referencia a componentes incluidos, opciones o condiciones de prueba.
No convierta una afirmación de que la línea funciona de manera eficiente en un resultado de eficiencia o productividad medido. Registre por separado la velocidad de producción y las cajas por hora, con sus condiciones correspondientes.
Traduzca términos como caja de cartón ondulado, RSC, materiales de embalaje, impresión, línea de embalaje, producción de cajas y necesidades de embalaje en planos, muestras, interfaces y resultados concretos. Las etiquetas de mercado como farmacéutico, cosmético y bebidas describen categorías de embalaje previstas, no una aprobación reglamentaria.
ISO y CE son denominaciones que aparecen en la documentación de una oferta, pero no constituyen pruebas por sí solas. Solicite la norma exacta, el alcance, la entidad emisora, la configuración de máquina aplicable y la documentación justificativa vigente.
Empiece por la combinación de trabajos, no por la velocidad nominal
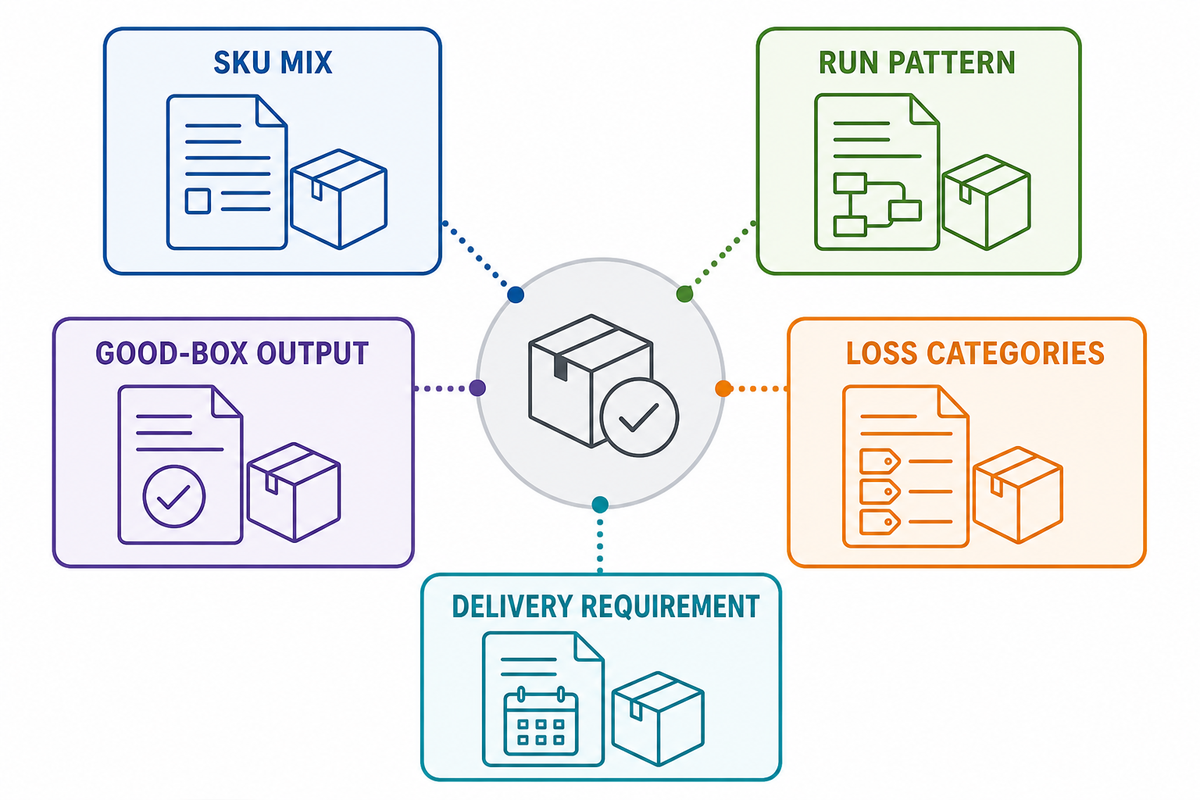
Los valores máximos de los catálogos describen máquinas en las condiciones elegidas por sus fabricantes. No indican a un responsable de producción cuántas cajas comercializables se fabricarán durante un turno con trabajos variados. En esos turnos también hay preparaciones, comprobaciones de la primera pieza, interrupciones de alimentación, decisiones de inspección, rechazos, paradas breves y limitaciones en los procesos posteriores. Empiece con un registro fechado de la combinación de trabajos.
| Dato | Registro | Estado de la prueba | Responsable |
|---|---|---|---|
| Combinación de SKU | Cajas de gran volumen, frecuentes, de temporada y difíciles | Medido / estimado / desconocido | Planificación de la producción |
| Patrón de producción | Duración habitual y mínima de las tiradas; turnos y minutos previstos | Registro actual / previsión / desconocido | Producción |
| Producción de cajas conformes | Cajas aceptadas por SKU y periodo indicado | Observado / prueba del proveedor / no probado | Calidad y producción |
| Categorías de pérdidas | Preparación, desperdicio de puesta en marcha, rechazo, reprocesado, parada y espera de procesos posteriores | Observado / no desglosado / desconocido | Ingeniería de producción |
| Requisito de producción | Producción necesaria por turno, día o campaña | Aprobado / provisional | Planificación y compras |
Use «desconocido» cuando la planta no disponga de una medición fiable. Los campos vacíos son más útiles que las suposiciones aparentemente prudentes, porque indican al proveedor y al comprador qué queda por probar. Una aplicación documentada en 2014 informó de unos 4 min para recuperar un trabajo repetido almacenado y de 1–2 hr para programar un trabajo completamente nuevo; el mismo caso también describía el encolado, la inspección y el rechazo, la compresión, la prealimentación y el embalaje posterior como partes del resultado. Esas cifras corresponden únicamente a esa instalación y no son referencias para comprar, pero muestran por qué una cifra de producción necesita sus condiciones de funcionamiento. Caso documentado de plegadora-encoladora en Packaging Digest
La coherencia de las unidades es importante en todo el registro. Mantenga separadas la velocidad lineal y las cajas por hora, la producción bruta y la producción aceptada, y el tiempo de preparación y el tiempo de funcionamiento estable. Anote junto a cada cifra el periodo de observación y la identificación de la caja. Convertir medidas distintas en una única tasa aparente puede facilitar la comparación de una propuesta, pero también ocultar la verdadera limitación de producción.
Adapte la construcción de la caja a la arquitectura de la máquina
Empiece por los planos de troquelado y las muestras físicas. Para cada caja, identifique la unión que debe encolarse, la secuencia de plegado, los requisitos de preplegado, las operaciones de formación del fondo, el número y la ubicación de los puntos de encolado y las secciones que deban inspeccionarse o rechazarse. Así, un nombre de producto como «lineal» o «de cuatro esquinas» se convierte en funciones que el proveedor puede confirmar para una configuración concreta.
FEFCO describe la producción de embalajes de cartón ondulado como un proceso de transformación específico para el embalaje que se fabrica. Esto respalda una distinción limitada, pero importante: los requisitos de construcción y transformación son prioritarios frente a cualquier denominación universal de máquina. Esa página no demuestra qué modelo procesará las cajas del comprador. Descripción general del proceso de producción de FEFCO
Consulte las páginas específicas para comparar los tipos de máquina. Use la guía de Cenwan sobre los tipos de plegadoras-encoladoras para conocer las diferencias entre clases de máquina y la guía de formatos de caja para comparar las opciones lineales, de fondo automático y de cuatro o seis puntos. En este registro de compra, incluya solo las funciones necesarias, la muestra representativa, la configuración confirmada por el proveedor y cualquier aspecto aún no demostrado.
Defina los límites mínimo y máximo de producción
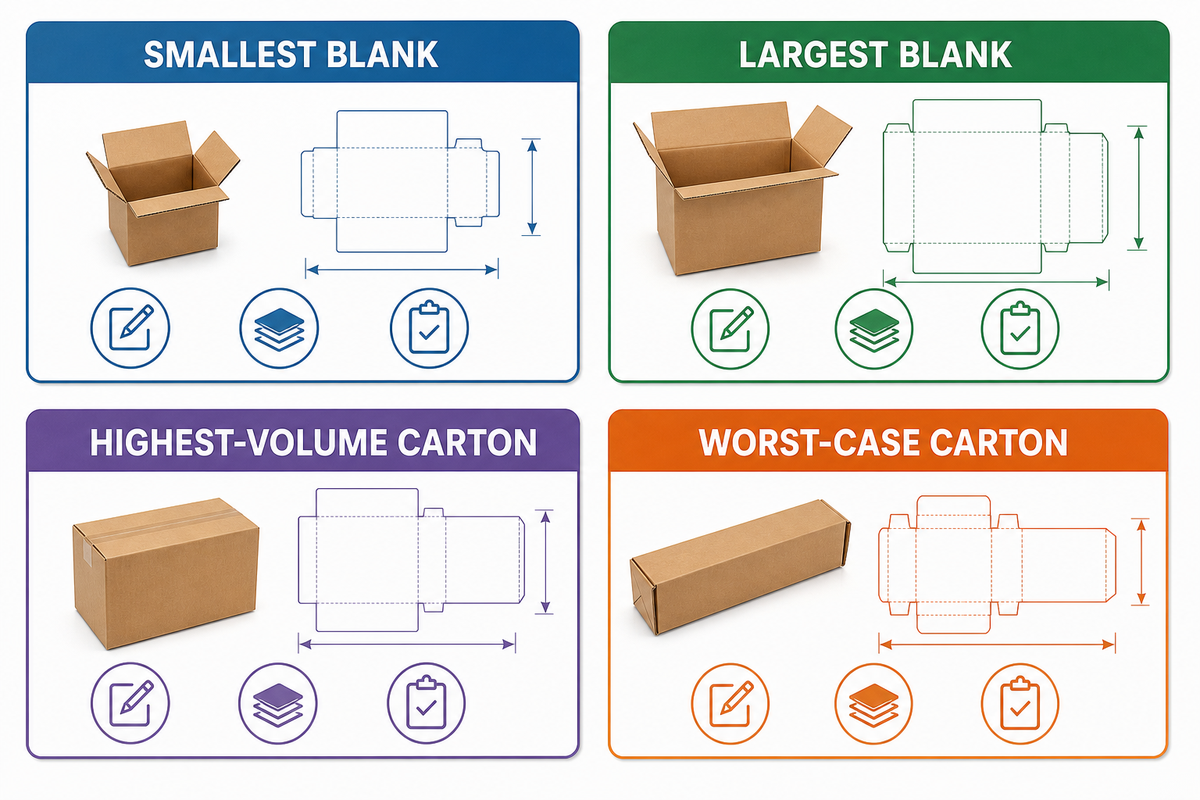
Los valores mínimos y máximos publicados no demuestran que todos los formatos intermedios se alimenten, plieguen, encolen, compriman y salgan de forma fiable. Anote la longitud y la anchura de la plancha troquelada, las dimensiones de la caja montada, el grosor del cartón o el canal y, cuando corresponda, la dirección de la fibra o de las ondas. Añada el plano de troquelado y una muestra física de las cajas más pequeñas, más grandes, de mayor volumen y más difíciles de alimentar.
El equipo de ingeniería debe preguntar dónde aparece la limitación, no solo si una plancha troquelada cabe dentro de un intervalo. Las planchas pequeñas pueden plantear problemas de alimentación o seguimiento; las grandes pueden caber en la anchura nominal, pero requerir una configuración, espacio de acceso o disposición de manipulación posterior que no se incluya en la oferta. Las muestras recubiertas o con hendidos pronunciados pueden plantear problemas de plegado y unión distintos de los de cajas sin recubrimiento con las mismas dimensiones.
Existe el riesgo de asumir una compatibilidad falsa, porque la anchura nominal por sí sola no describe el control del alimentador, el acceso para inspección y mantenimiento, la compresión ni la manipulación posterior.
Hoja de trabajo del intervalo dimensional
- Para la plancha troquelada más pequeña, anote la revisión del plano, el material, la orientación de avance, la muestra física y el resultado de alimentación.
- Para la plancha troquelada más grande, anote la revisión del plano, el material, las secciones necesarias, las limitaciones de acceso y el resultado de salida.
- Para la caja de mayor volumen, anote la producción necesaria de cajas conformes y las condiciones asociadas a ese requisito.
- Para la caja más exigente, anote por qué es difícil, la cantidad de muestras, las condiciones no probadas y quién es responsable de las pruebas.
Pida al proveedor que marque cada fila como confirmada mediante la documentación del modelo, demostrada con la configuración acordada, no probada o fuera de alcance. No convierta un intervalo nominal en una afirmación de compatibilidad que las pruebas no respalden.
Compare la automatización con pruebas de cajas conformes, no con etiquetas
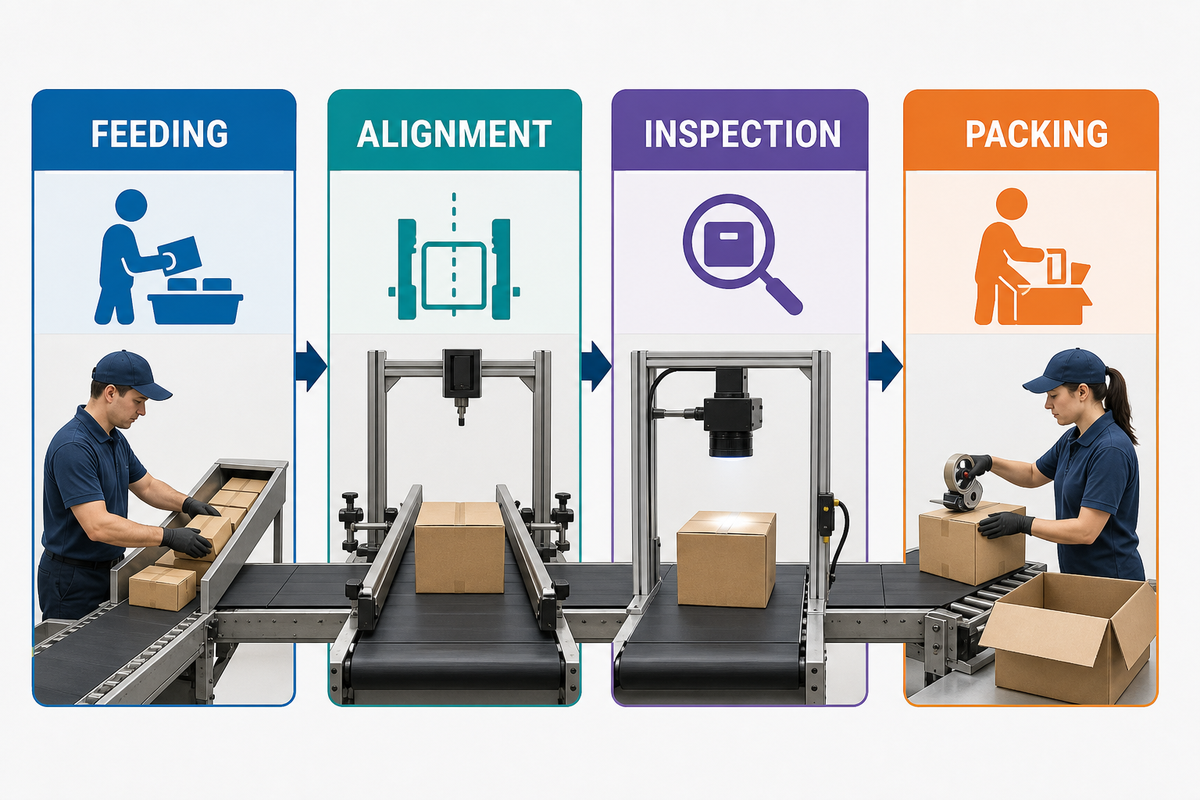
Antes de decidir entre sistemas manuales, semiautomáticos y automáticos, documente el trabajo que realizan actualmente las personas y los equipos conectados. Cuente las intervenciones en alimentación, alineación, transferencia, inspección, rechazo, embalaje y manipulación de materiales. Anote el personal por turno, la distribución de la duración de las tiradas, el desperdicio de puesta en marcha, el reprocesado y la capacidad del proceso inmediatamente anterior y posterior a la encoladora.
Esta sección se limita deliberadamente a ese análisis. La guía de Cenwan sobre plegadoras-encoladoras automáticas y semiautomáticas aborda la comparación de producción, mano de obra, calidad, volumen, equipos mixtos, motivos para actualizar y costes. Su calculadora de producción de plegadoras-encoladoras sirve para hacer cálculos de planificación. No replique ninguna de esas decisiones con una segunda fórmula o una promesa de amortización válida para todos los casos.
Lleve cinco datos a esos recursos: intervenciones actuales de mano de obra, producción observada de cajas conformes, frecuencia de las tiradas cortas, cambios de trabajo por turno y limitación del proceso posterior. Mantenga sin resolver cualquier campo desconocido hasta que una medición o una prueba controlada con el proveedor permita aclararlo.
Valide la compatibilidad del cartón, el adhesivo, el plegado y la compresión
«Cartón» es un término demasiado amplio para una especificación que sirva de base a una decisión. Identifique si el trabajo utiliza cartoncillo plegable o cartón ondulado y anote después la calidad o el canal, el grosor, el recubrimiento o tratamiento superficial, el estado de los hendidos y pliegues, la zona de encolado y las condiciones necesarias de compresión o curado. Mantenga la especificación del material junto al plano exacto de la caja y su muestra.
El rendimiento del adhesivo depende de la combinación de material y proceso. Anote el sistema adhesivo o el proceso del proveedor, el lugar de aplicación, las condiciones ambientales, las limitaciones del tiempo abierto cuando corresponda, el sistema de compresión y la definición del comprador de una unión correcta. El resultado satisfactorio en una muestra no demuestra la compatibilidad con toda la gama, y las denominaciones generales del material no acreditan la compatibilidad con todos los recubrimientos o tratamientos superficiales.
¿Qué tipos de cartón puede procesar la máquina?
La compatibilidad depende de la configuración y de la muestra. Solicite el intervalo documentado del modelo y pruebe muestras representativas de cartoncillo plegable o cartón ondulado con el canal o la calidad indicados, las dimensiones de la plancha troquelada, el recubrimiento, el estado de los hendidos, la zona de encolado y el formato de caja especificados. Los resultados deben indicar qué se probó y qué no; no deben presentar términos como «cartoncillo», «cartón ondulado» o un intervalo de grosor nominal como prueba de compatibilidad con todos los materiales de esa categoría. Incluya en el registro de la prueba las observaciones sobre alimentación, plegado, encolado, compresión y salida.
Para el embalaje destinado al contacto con alimentos, añada el mercado de destino, el uso final, las condiciones de uso y el responsable de cumplimiento designado. Según 21 CFR 175.105, los adhesivos pueden utilizarse como componentes de artículos destinados a envasar, transportar o contener alimentos solo si se cumplen las condiciones establecidas en esa sección. La norma no demuestra que un adhesivo concreto sea adecuado para esta caja, y una unión correcta no equivale a una autorización reglamentaria. 21 CFR 175.105 — Adhesivos
El riesgo reside en afirmar sin fundamento que un material es adecuado, ya que el rendimiento de la unión y el cumplimiento de los requisitos de contacto alimentario responden a preguntas distintas y requieren responsables y pruebas de inspección diferentes.
Considere los cambios de trabajo y el desperdicio como datos de capacidad
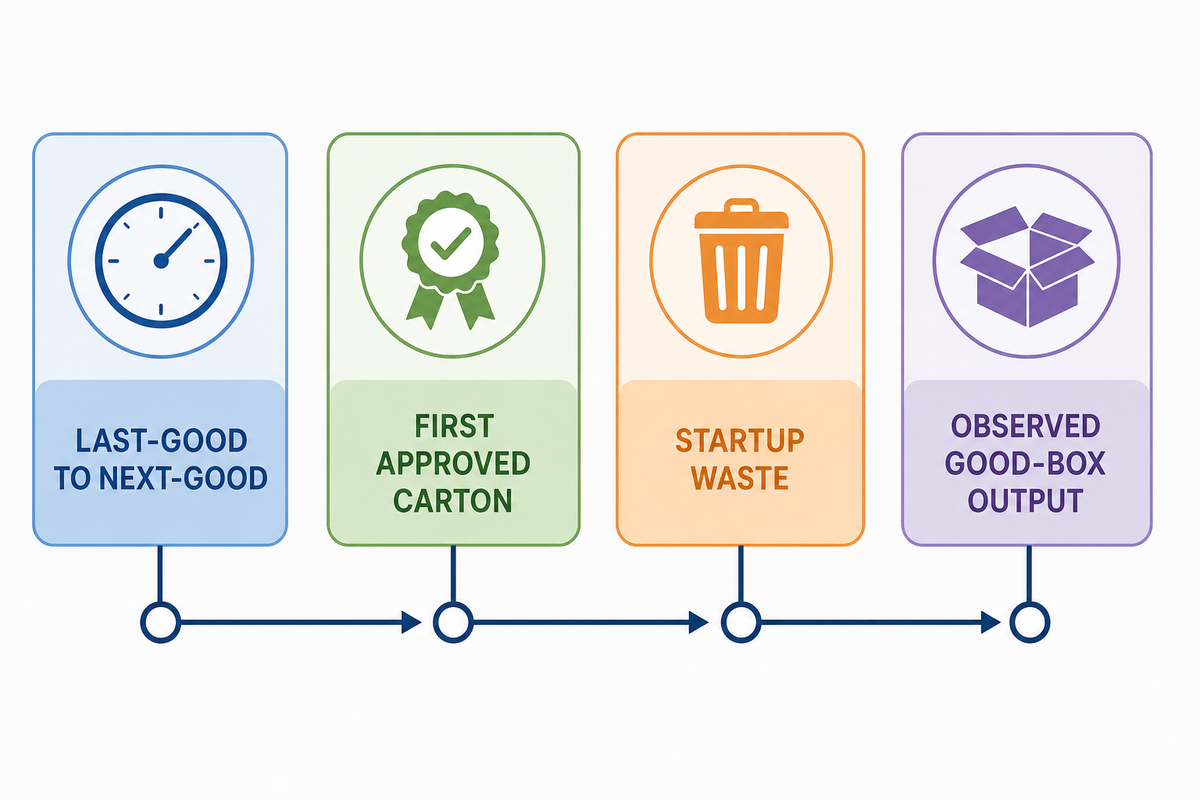
En una planta que trabaja con varios SKU, recopile cuatro datos: tiempo desde la última caja conforme hasta la primera caja conforme del siguiente trabajo, tiempo hasta obtener la primera caja aprobada, desperdicio de puesta en marcha y producción observada de cajas conformes. Conserve junto a esas cifras la secuencia de SKU y la duración de la tirada. Así dispondrá de datos trazables para analizar la capacidad más adelante, sin publicar un valor de referencia o una fórmula genéricos para los cambios de trabajo.
La guía de Cenwan sobre cambios de trabajo en plegadoras-encoladoras aborda las definiciones, los métodos para reducir el tiempo de preparación, los ajustes de máquina, la secuenciación y la amortización. Esta guía no reproduce esos métodos. Su función es garantizar que el comprador aporte datos reales de la planta a la decisión.
También hay que tener en cuenta la seguridad. La preparación, el ajuste, la retirada de atascos y el mantenimiento no son meros factores de capacidad cuando una puesta en marcha, una energización inesperada o la energía almacenada pueden causar lesiones. En Estados Unidos, OSHA 1910.147 define el ámbito de las tareas de mantenimiento y servicio, y establece condiciones para la exclusión de las operaciones normales de producción. El responsable de seguridad de la planta del comprador debe clasificar las tareas aplicables y documentar los límites de protección y control de energías peligrosas antes de una prueba. Este artículo no ofrece instrucciones de funcionamiento ni de bloqueo, y las obligaciones legales varían según la jurisdicción. OSHA 29 CFR 1910.147
El riesgo existe porque la observación de un cambio de trabajo puede pasar de una operación normal de producción a una tarea sujeta a requisitos distintos de protección y control de energías peligrosas.
¿Cuál es la velocidad máxima de la máquina?
La velocidad máxima es un dato de catálogo específico del modelo, no una promesa de producción comercializable sostenida para todas las cajas. Un registro de prueba útil debe indicar el SKU, la plancha troquelada, el material, la configuración, las condiciones de preparación, el periodo de producción, las condiciones de alimentación, las limitaciones del proceso posterior, la definición de caja conforme, los defectos, las paradas y las observaciones sobre cambios de trabajo.
Informe del resultado observado para esas condiciones y, después, utilice la calculadora de producción existente para planificar. Registre en campos separados la velocidad teórica de la línea, la producción bruta observada y la producción aceptada. Indique si la cifra procede de un trabajo repetido estable, una nueva preparación o una estimación. Si el proceso posterior detuvo la producción, anótelo en vez de atribuir todo el resultado a la encoladora. Ni la estimación ni una prueba demuestran la capacidad del proceso a largo plazo.
Registre la integración, los servicios y los límites de control
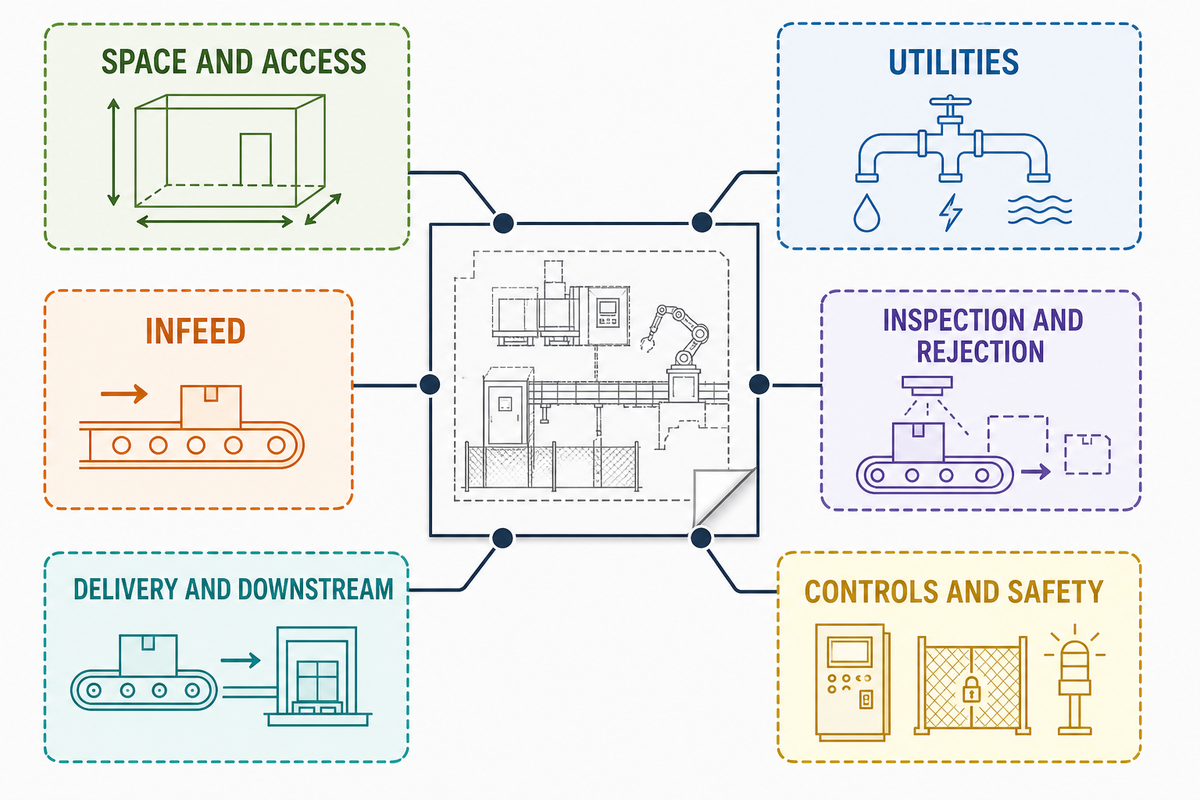
Incluso una encoladora adecuada puede hacer fracasar un proyecto si el alcance de la instalación no está claro. Antes de emitir el pedido, ingeniería debe preparar una única hoja de interfaces. Compras debe exigir que la revisión de la oferta dé respuesta a esa hoja, y producción y calidad deben confirmar las hipótesis de funcionamiento e inspección.
| Límite | Registro del comprador | Confirmación del proveedor | Riesgo sin resolver |
|---|---|---|---|
| Espacio y acceso | Distribución, espacio libre para mantenimiento, rutas de materiales y posiciones de los operarios | Espacio ocupado una vez instalada y condiciones de acceso | Necesario / confirmado / sin resolver |
| Servicios | Suministro eléctrico y de aire disponibles, y extracción cuando corresponda | Consumo, puntos de conexión y equipos incluidos | Necesario / confirmado / sin resolver |
| Alimentación de entrada | Formato y velocidad de entrada desde el proceso anterior, acumulación y transferencia | Entrada admitida y responsable de la interfaz | Necesario / confirmado / sin resolver |
| Inspección y rechazo | Definición de defectos, destino de los rechazos y necesidades de datos | Función de detección, límites y exclusiones | Necesario / confirmado / sin resolver |
| Salida y proceso posterior | Compresión, recogida, embalaje o limitación de la línea conectada | Interfaz de salida y condiciones nominales | Necesario / confirmado / sin resolver |
| Control y seguridad | Responsable del control, interfaces de emergencia, clasificación de tareas en planta y jurisdicción | Controles suministrados, alcance de las protecciones, documentación y obligaciones restantes del usuario | Necesario / confirmado / sin resolver |
La explicación pública de ANSI sobre ANSI/PMMI B155.1-2023 abarca la maquinaria de embalaje y transformación, la coordinación de equipos conectados, las responsabilidades, la evaluación de riesgos, la validación y la documentación. Utilícela como referencia para los procesos y las responsabilidades, no como prueba de que un modelo de Cenwan o la instalación del comprador estén certificados. Descripción general de ANSI/PMMI B155.1-2023 de ANSI
Una interpretación de OSHA fechada también indica que el empleador sigue siendo responsable de las protecciones de máquina aplicables aunque la maquinaria de embalaje se haya vendido sin ellas. Este es un ejemplo de responsabilidades específicas de Estados Unidos, no un asesoramiento jurídico de aplicación universal. Los compradores deben comprobar los requisitos locales vigentes y asignar en la documentación del proyecto las responsabilidades del proveedor, el integrador y el usuario. Interpretación de OSHA sobre protecciones de máquina
Compare a los proveedores por las pruebas, no por las afirmaciones comerciales
Exija a todos los proveedores que respondan a la misma revisión de requisitos. Solicite el modelo y la configuración exacta, el intervalo documentado de tamaños y materiales, las opciones incluidas, las exclusiones, las condiciones de las pruebas con muestras y de la inspección, el alcance del servicio y la formación, las condiciones relativas a los repuestos, la garantía, la base de entrega y las responsabilidades de puesta en marcha. Un precio más bajo puede limitarse a cubrir un alcance menor; una velocidad superior puede corresponder a otra caja o a distintas condiciones de prueba.
Las referencias también son importantes. Un testimonio firmado de un profesional en PostPress describe cómo los hábitos de preparación específicos de cada operario pueden reducir la repetibilidad y recomienda comprobar la experiencia de los usuarios en lugar de confiar únicamente en afirmaciones técnicas. Considérelo una recomendación profesional, no un resultado de rendimiento universal. Pregunte a los usuarios de referencia por cajas similares a las suyas, los registros de preparación, las diferencias entre el alcance ofertado y el suministrado y quién se responsabilizó de los problemas pendientes. Opinión profesional en PostPress
«Contar con un operario experimentado en plegadoras-encoladoras sigue siendo muy importante, incluso con automatización y tecnología informática».
Jeff Wilcox, PostPress
Criterio para comparar ofertas
Si dos ofertas no comparten la misma revisión de requisitos, configuración incluida, condiciones de las muestras y registro de pruebas pendientes, todavía no son comparables. Normalice primero el alcance y compare los precios después.
Asigne cada campo pendiente a un responsable de la decisión
Producción es responsable de los registros de combinación de trabajos y pérdidas. Los operarios y supervisores pueden identificar familias de cajas recurrentes, tiradas cortas, retrasos hasta obtener la primera caja conforme, desperdicio de puesta en marcha y esperas del proceso posterior, pero sus observaciones deben incluir fechas y datos de SKU. Los recuerdos no deben convertirse por sí solos en una promesa de capacidad. Si se trabaja de forma distinta en cada turno, el registro debe reflejar esa variación en vez de ocultarla con un promedio.
Ingeniería es responsable de la configuración y los límites de las interfaces. Este equipo comprueba los planos, los servicios, el acceso, los controles, la alimentación de entrada, la salida, los equipos conectados y el reparto de responsabilidades. Las cuestiones sobre protecciones, control de energías o riesgos en planta deben remitirse al responsable de seguridad competente; las relativas al contacto con alimentos o al cumplimiento de los requisitos del mercado, al responsable de cumplimiento designado. La confirmación del proveedor nunca debe utilizarse para eliminar obligaciones que sigan correspondiendo al usuario o al integrador.
Calidad es responsable de definir los defectos y de distinguir entre una prueba de ensayo del proveedor y un plan de aceptación de producción. Términos como «caja conforme», «desviación», «unión abierta» o «unión aceptable» necesitan criterios de observación acordados. Sin ellos, dos proveedores pueden presentar resultados distintos con las mismas cajas y ambos parecer válidos. Calidad también debe identificar las condiciones de producción representativas que no cubra la prueba de la caja más exigente.
Compras es responsable de normalizar las ofertas y controlar sus revisiones. La comparación comercial solo empieza cuando están claras las especificaciones técnicas, las opciones incluidas, las exclusiones, la documentación, las condiciones de las pruebas, la formación, el servicio, los repuestos, la base de entrega y las condiciones de la garantía. Todo campo pendiente debe permanecer en el registro con un responsable y una fecha límite asignados. Eliminar la palabra «desconocido» de un documento no elimina el riesgo que conlleva para el proyecto.
La aprobación conjunta evita que un departamento dé por válidas pruebas que corresponden a otro. Producción no debe aceptar un alcance jurídico; compras no debe definir un umbral de defectos; ingeniería no debe inferir que un material está autorizado porque la unión haya sido correcta. En la lista final de preselección, cada campo obligatorio debe estar confirmado, probado, excluido expresamente o seguir pendiente con un responsable asignado. Este resultado es más útil que una puntuación única, porque muestra exactamente qué está aceptando el comprador.
Realice una prueba de ensayo con el SKU más exigente antes de la aprobación final
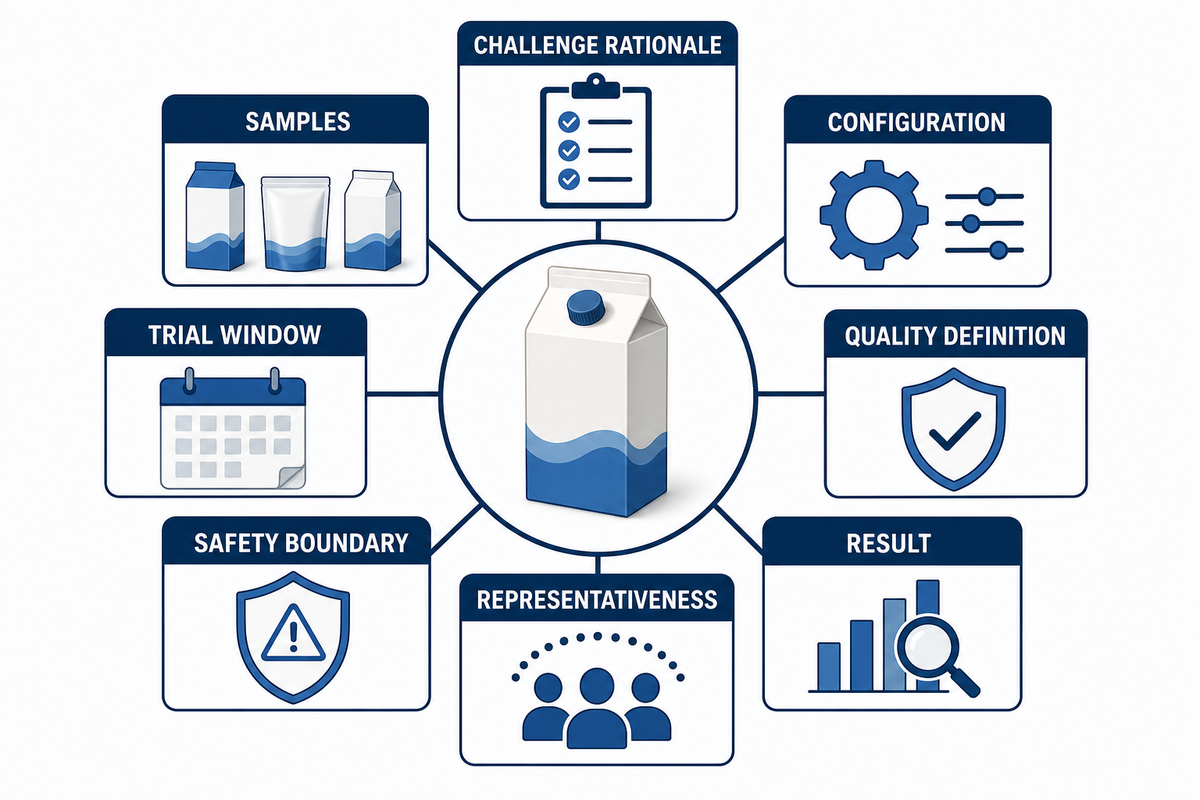
Elija una caja que probablemente revele una incompatibilidad: el reto de alimentación con el formato más pequeño, el formato más grande, un plegado difícil, una zona de encolado delicada, una superficie recubierta u otro riesgo documentado. Denomine el documento Registro de la prueba de desafío con la referencia más difícil, no acta de aceptación. Recoge una única condición observada antes de la compra.
| Campo de la prueba | Registro requerido | Estado permitido |
|---|---|---|
| Motivo del desafío | Por qué esta referencia es difícil y qué incompatibilidad podría revelar | Definido / sin resolver |
| Muestras | Revisión del plano, material, número de muestras, preparación y custodia | Acordado / cambiado / no suministrado |
| Configuración | Revisión de la máquina, opciones, utillaje, sistema de encolado y módulos conectados | Confirmado / desviación |
| Duración de la prueba | Supuestos de puesta a punto, duración observada de la tirada, condiciones de alimentación y de los equipos posteriores | Completada / detenida / no probada |
| Definición de calidad | Definición de caja conforme, categorías de defectos, método de observación y condiciones de parada | Aprobado / no aprobado / desviación |
| Límite de seguridad | Clasificación de la tarea por parte del responsable de la planta y decisión aplicable sobre resguardos y control de energías | Confirmado / sin resolver |
| Resultado | Producción observada, defectos, paradas, desperdicio y desviaciones firmadas | Aprobada para esta prueba / no aprobada / no probada |
| Representatividad | Otras cajas y condiciones de funcionamiento que siguen sin probarse | Enumeradas / incompleto |
Este registro no constituye un muestreo aleatorio de aceptación de lotes, una prueba de la calidad de la producción total ni una evidencia de la capacidad del proceso a largo plazo. La introducción del antiguo e-Handbook de NIST/SEMATECH describe el muestreo de aceptación como una decisión sobre un lote basada en una muestra y distingue esa actividad puntual o de corta duración del control de calidad a largo plazo. Aquí se cita para establecer esa distinción conceptual, no como norma vigente para plegadoras-encoladoras de cajas. Ni siquiera una muestra difícil puede representar por sí sola todo el intervalo de funcionamiento. La planificación de la aceptación de la producción sigue siendo responsabilidad del equipo de calidad del comprador. e-Handbook de NIST/SEMATECH: muestreo de aceptación
El riesgo es generalizar en exceso: una sola caja de prueba no puede representar todas las referencias, condiciones de funcionamiento ni situaciones de producción a largo plazo.
Utilice la ficha de adecuación a la producción de 9 datos para la RFQ
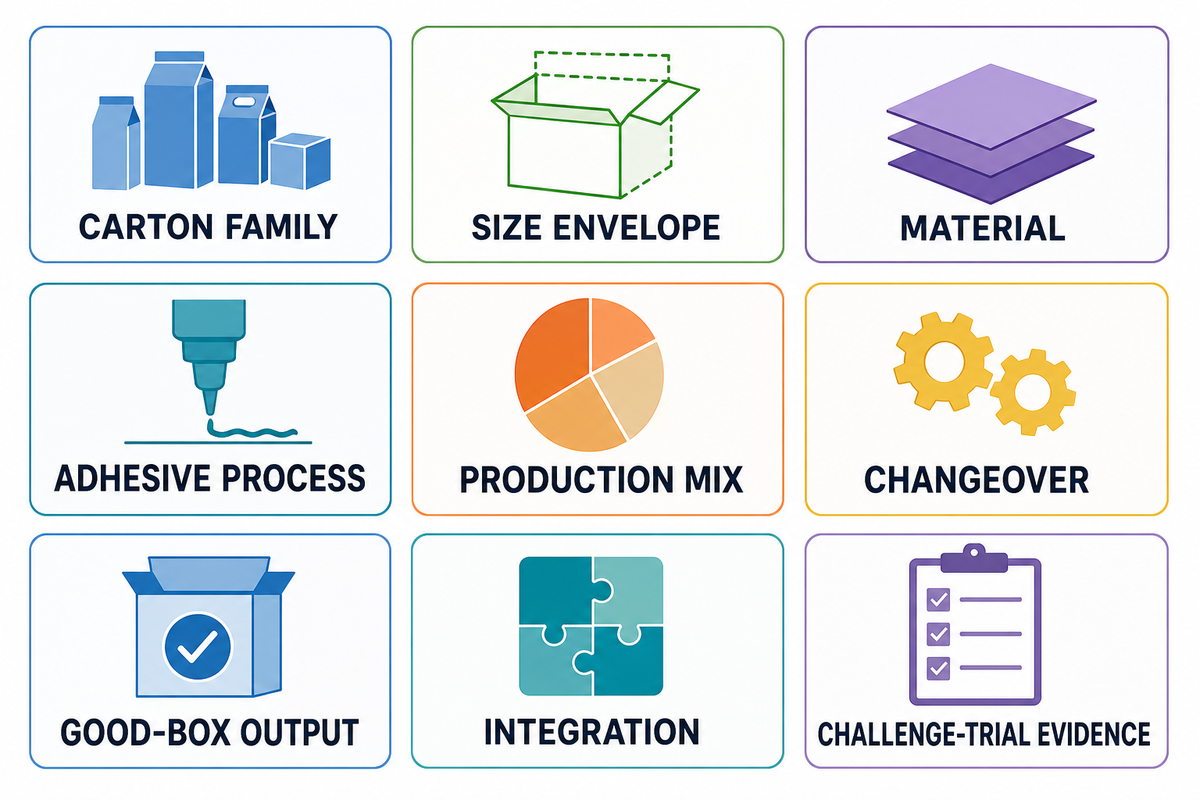
El término «ficha de evaluación» se refiere a la exhaustividad de las evidencias, no a una puntuación del rendimiento de la máquina. No calcula la adecuación, no clasifica a los proveedores ni rellena los campos vacíos con valores supuestamente seguros. Los equipos de producción, ingeniería, calidad y compras deben revisarla conjuntamente antes de enviar la solicitud de oferta.
El riesgo es una falsa sensación de certeza: un campo vacío sigue sin resolverse aunque todos los campos cumplimentados parezcan sólidos.
| Dato | Evidencias requeridas | Estado |
|---|---|---|
| 1. Familia de cajas | Planos de troquelado, funciones de unión y plegado, muestras representativas | Requerido / confirmado / probado / sin resolver |
| 2. Intervalo de tamaños | Formatos más pequeños, más grandes, de mayor volumen y difíciles | Requerido / confirmado / probado / sin resolver |
| 3. Material | Cartón o canal, grosor, recubrimiento y estado del hendido | Requerido / confirmado / probado / sin resolver |
| 4. Proceso de encolado | Sistema, ubicación de aplicación, criterios de unión y responsable del cumplimiento para el uso final | Requerido / confirmado / probado / sin resolver |
| 5. Combinación de producción | Proporción de cada referencia, duración de las tiradas, turnos y requisitos de entrega | Requerido / confirmado / probado / sin resolver |
| 6. Cambio de formato | Secuencia, tiempo entre la última caja conforme y la primera del siguiente formato, desperdicio de arranque | Requerido / confirmado / probado / sin resolver |
| 7. Producción de cajas conformes | Cajas aceptadas observadas, con sus condiciones y definiciones de defectos | Requerido / confirmado / probado / sin resolver |
| 8. Integración | Distribución, servicios, controles, alimentación, inspección, salida y responsabilidades de seguridad | Requerido / confirmado / probado / sin resolver |
| 9. Evidencias de la prueba de desafío | Registro de la referencia más difícil, desviaciones y cajas representativas no probadas | Requerido / confirmado / probado / sin resolver |
Solo cuando el registro esté completo debería el equipo pasar a la selección comercial de la máquina. En ese momento, utilice la gama de plegadoras-encoladoras Cenwan como punto de partida para evaluar los productos y exija que cada configuración propuesta responda al mismo conjunto de evidencias.
Preguntas frecuentes
¿Cuánto cuesta una encoladora?
Compare los precios solo después de que los proveedores hayan presupuestado los mismos formatos de caja, intervalo de tamaños, sistema de alimentación, equipo de encolado, opciones de inspección, trabajos de instalación, formación, alcance de la prueba, repuestos y condiciones de garantía. Esta guía no publica un intervalo de precios universal porque las fuentes consultadas no permiten establecerlo para distintas configuraciones y alcances de oferta. Una oferta útil también especifica la divisa, la base de cálculo de impuestos y transporte, los límites de la instalación, la prueba de aceptación y los módulos opcionales excluidos. Así, la comparación de precios se basa en un alcance de compra definido.
Si queda algún campo del alcance sin respuesta, manténgalo como asunto pendiente en la hoja comparativa en vez de considerar que el precio total más bajo es directamente comparable.
¿Qué tipos de cartón puede procesar una plegadora-encoladora de cajas?
La compatibilidad depende de la configuración exacta de la máquina y de la muestra. Anote si el trabajo consiste en cajas plegables de cartoncillo o de cartón ondulado y añada el gramaje o el canal, el grosor, el recubrimiento, las dimensiones, el estado del hendido, la zona de encolado y el formato de caja. Solicite la documentación del modelo y evidencias basadas en muestras representativas en vez de fiarse del término «cartón».
¿Cuál es la velocidad máxima de una plegadora-encoladora de cajas?
La velocidad máxima es una cifra de catálogo específica del modelo, sujeta a condiciones declaradas o no declaradas. Para la compra, registre la producción observada de cajas conformes con la caja, el material, la configuración, la duración de la tirada, los rechazos, las paradas y el límite de la línea conectada exactos. Utilice por separado una herramienta de estimación para la planificación y no considere que un cálculo o una sola prueba demuestran la capacidad a largo plazo.
¿Cuáles son los principales usos de una encoladora?
Una encoladora pliega y une cajas compatibles de cartoncillo o de cartón ondulado dentro de un proceso de embalaje. Los formatos, materiales, producción e interfaces compatibles dependen de la configuración real y de las evidencias disponibles. Utilice los planos de troquelado y las muestras físicas para traducir el uso previsto en las funciones necesarias. Los trabajos lineales, con fondo automático, de cuatro puntos y de seis puntos también requieren una configuración compatible y una prueba representativa.
¿Se puede personalizar esta máquina?
La personalización depende de cada oferta. Defina los requisitos de la caja o de la línea y pida al proveedor que identifique los cambios incluidos, los planos y controles afectados, las evidencias de prueba, las responsabilidades y las limitaciones restantes. No dé por hecho que una opción personalizada amplía la capacidad para todos los tamaños, materiales, velocidades, requisitos de seguridad o formatos de caja.
¿Qué problemas podría encontrar al resolver averías?
Registre el síntoma y las condiciones, y consulte el manual correspondiente y al responsable cualificado para los problemas de alimentación, plegado, encolado, compresión, alineación, sensores, rechazo o equipos posteriores. Anote la referencia, la plancha troquelada, el adhesivo, el último cambio de puesta a punto, la hora de la parada y el último estado conforme antes de comparar las medidas correctivas.
Referencias y fuentes
- Federación Europea de Fabricantes de Cartón Ondulado: proceso de producción
- American National Standards Institute: resumen de ANSI/PMMI B155.1-2023
- American National Standards Institute: ficha de catálogo de ANSI/PMMI B155.1-2023
- Occupational Safety and Health Administration: 29 CFR 1910.147
- Occupational Safety and Health Administration: interpretación sobre resguardos en maquinaria de embalaje
- Antiguo e-Handbook de NIST/SEMATECH: muestreo de aceptación
- Electronic Code of Federal Regulations: 21 CFR 175.105 — Adhesivos
- Packaging Digest: caso práctico de implantación de una plegadora-encoladora con nombre propio
- PostPress: punto de vista sobre las plegadoras-encoladoras
Trayectoria del fabricante
Cenwan Machine es un fabricante con sede en Wenzhou, China, de máquinas plegadoras-encoladoras, equipos de encolado de cajas de cartón ondulado y líneas integradas de embalaje. Desde hace más de 10 años, ayudamos a fabricantes de cajas de cartón ondulado y otros envases de cartón de más de 40 países a seleccionar equipos, configurar soluciones a medida y recibir asistencia para la instalación, repuestos y servicio posventa.
Nuestro blog ayuda a compradores de maquinaria para embalaje, responsables de planta y equipos de compras a conocer la tecnología de las plegadoras-encoladoras, la compatibilidad con formatos de caja, la capacidad de producción, el ROI, el mantenimiento y la selección de proveedores antes de solicitar presupuesto.
- Más de 10 años de experiencia en ingeniería de plegadoras-encoladoras
- Fábrica en Ruian, Wenzhou, Zhejiang, China
- Plegadoras-encoladoras, plegadoras-encoladoras para cartón ondulado y líneas automáticas de embalaje
- Referencias de fabricación y calidad CE / ISO 9001
- Diagnóstico remoto, asistencia con repuestos y respuesta técnica 24/7
- Experiencia con equipos y servicio en más de 40 países
Marca
Máquina Cenwan
Empresa
Zhejiang Chengwang Intelligent Packaging Equipment
Tipo de empresa
Fabricante de maquinaria B2B
Ubicación de la fábrica
Ruian, Wenzhou, Zhejiang, China
Correo electrónico
sales2@cenwanmachine.com
Teléfono / WhatsApp
+86 139 0664 6788